
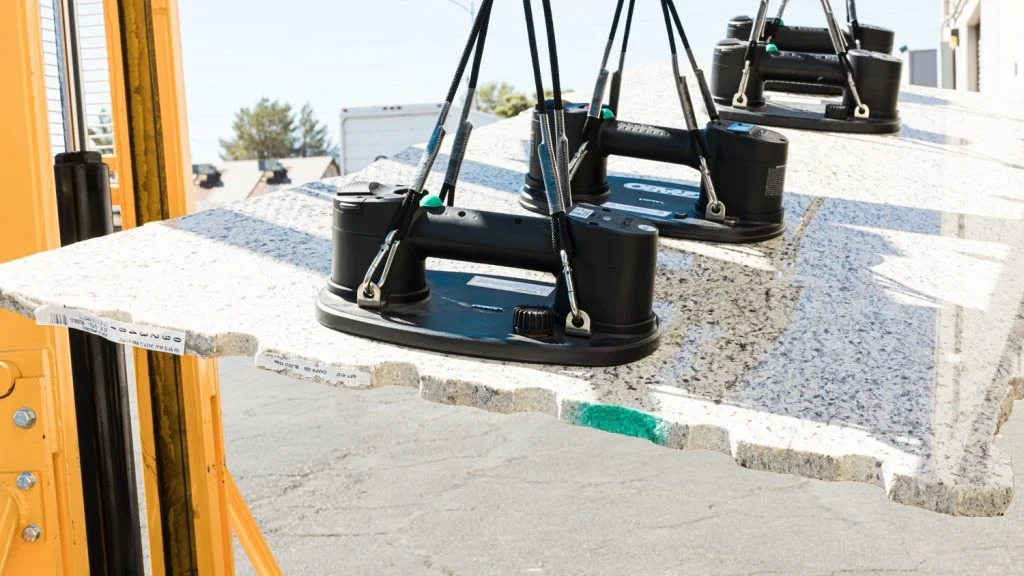
Coba perhatikan produk apa pun di rak. Panel pintu mobil. Baki daging yang tertutup rapat. Itu adalah papan sirkuit. Pada suatu titik selama proses produksi, cangkir vakum industri mengangkat, menahan, atau memindahkannya. Cangkir-cangkir ini ada di mana-mana dalam otomatisasi modern. Mereka bekerja secara otomatis. Sampai mereka rusak.
Panduan ini akan menunjukkan kepada Anda cara memperbaikinya. Kami akan menelaah setiap komponen secara detail.
Terdiri dari Bagian-bagian Apa Saja Komponen-Komponen Penghisap Vakum Industri?
Mari kita uraikan cangkir vakum industri. Tiga kategori utama muncul. Bantalan yang menyentuh produk. Fitting yang terhubung ke mesin. Sisanya adalah perangkat keras.
Perekat Hisap (Bantalan)
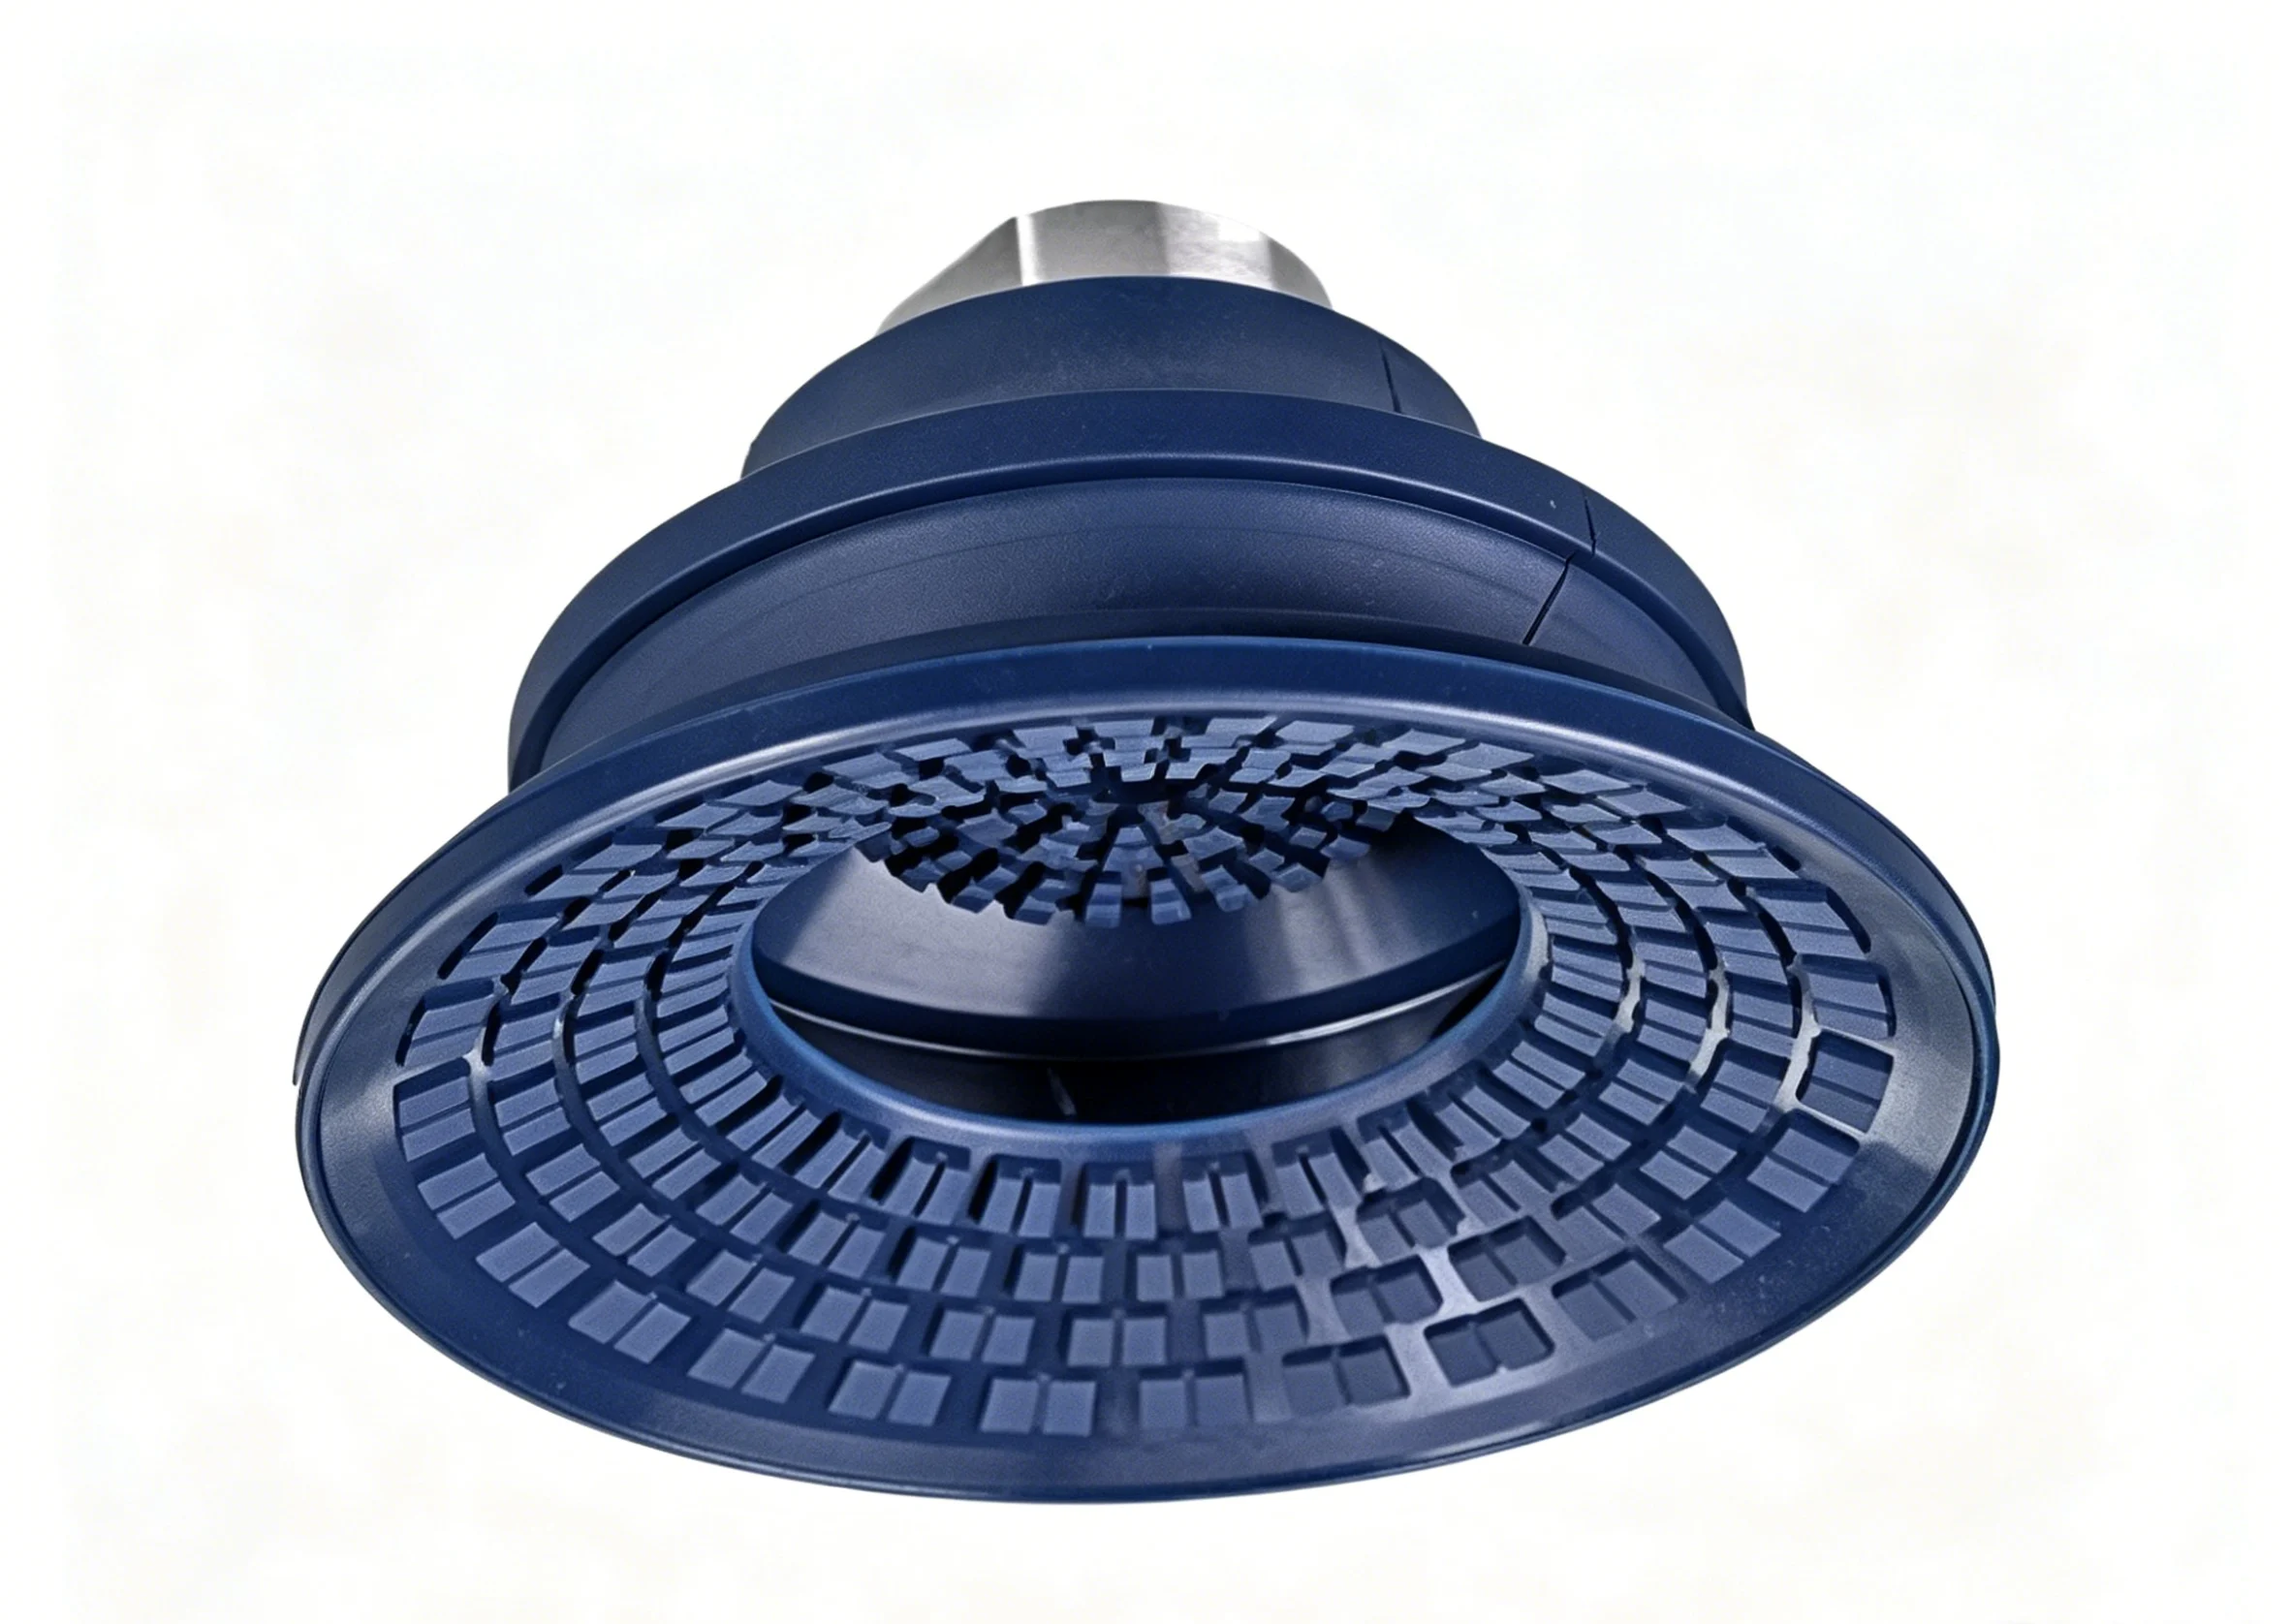
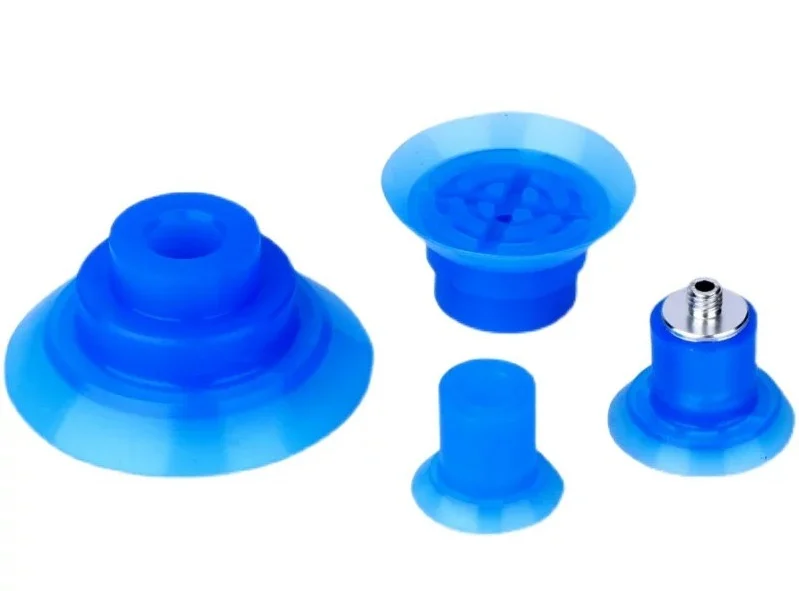
Ini adalah bagian terpenting. Ada dua fungsi yang dilakukan di sini. Pertama, menyegel terhadap permukaan bagian tersebut. Kedua, mencengkeram cukup kuat untuk mengangkat tanpa menjatuhkannya. Bentuk yang berbeda cocok untuk fungsi yang berbeda.
Bantalan datar berfungsi pada permukaan yang halus dan rata seperti kaca atau lembaran logam. Area kontak maksimum. Cocok untuk material tipis yang tidak dapat ditekuk.
Cangkir bellow memiliki dinding yang dilipat. Dinding tersebut dapat mengempis dan memanjang. Hal ini memungkinkan kompensasi ketinggian. Pilihlah papan yang melengkung atau permukaan kotak yang tidak rata. Bellow akan menyerap perbedaan tersebut.
Cangkir berbentuk oval cocok untuk bagian yang panjang dan sempit. Bayangkan potongan lis kayu atau komponen berbentuk saluran. Cangkir bundar akan melewatkan setengah permukaan. Cangkir oval menutupi seluruh panjangnya.
Dudukan/Penyambung (Konektor)
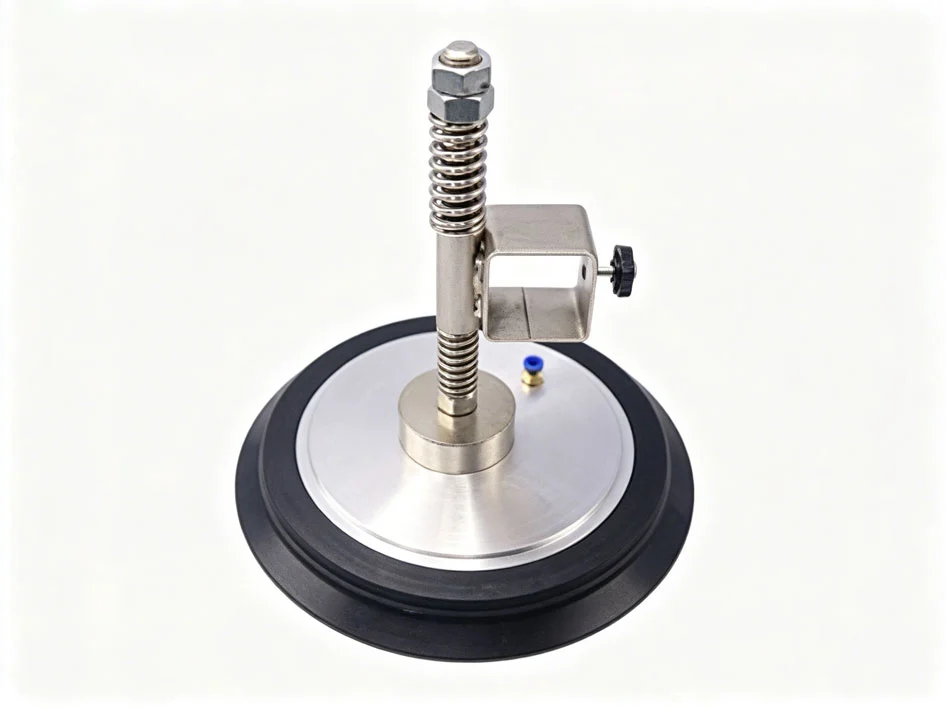
Bantalan itu sendiri tidak berguna. Bantalan tersebut perlu dipasang pada lengan robot atau sistem pengambilan dan penempatan.
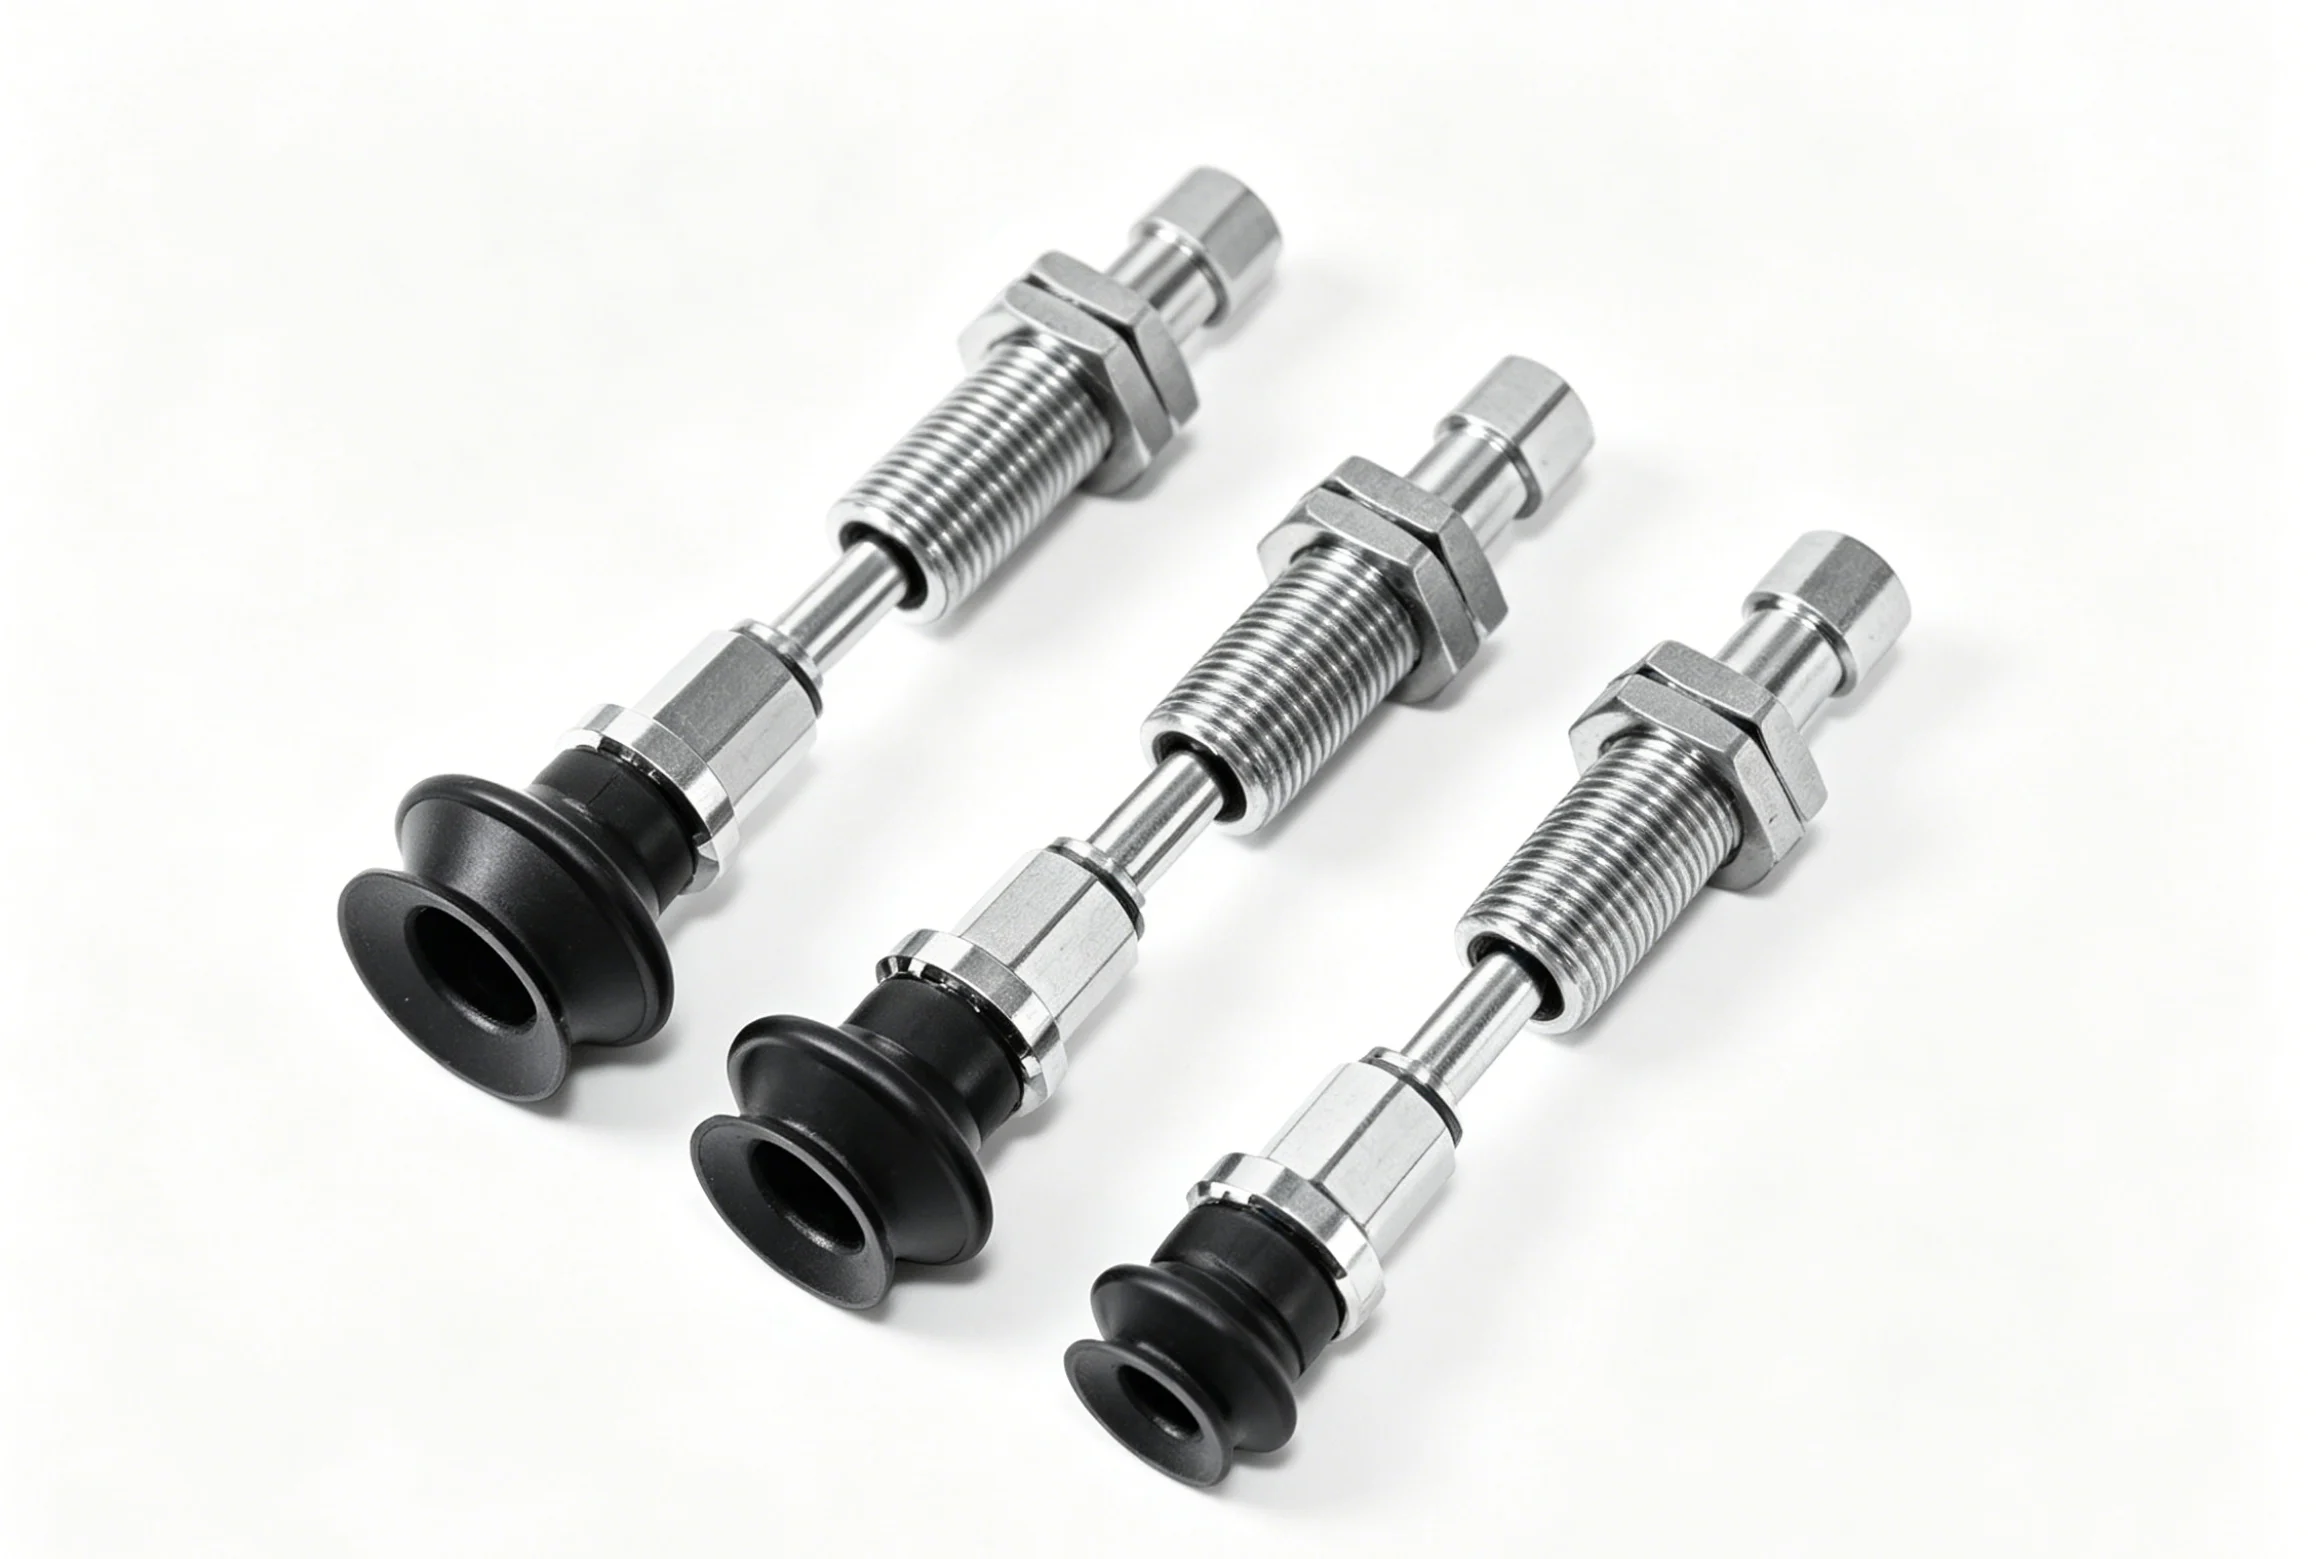
Batang logam dipasang ke bantalan. Seringkali dibuat dari kuningan atau aluminium—di sini, pemesinan CNC untuk cangkir vakum menghasilkan ulir presisi dan permukaan penyegelan. Terkadang batang tersebut menyertakan mekanisme pegas. Ini memberikan kelenturan vertikal. Cangkir menyentuh dengan lembut alih-alih membentur bagian tersebut.
Fitur anti-rotasi adalah tambahan lainnya. Permukaan segi enam atau alur pasak mencegah mangkuk berputar saat mur dikencangkan. Detail kecil. Perbedaan besar dalam produksi.
Komponen Tambahan
Perakitan tidak berhenti pada batang dan bantalan saja.
Fitting menghubungkan saluran vakum. Fitting berduri untuk selang lunak. Fitting berulir untuk pipa kaku.
Reducer memperkecil ukuran lubang. Sebuah mangkuk besar mungkin membutuhkan fitting yang lebih kecil. Reducer memungkinkan terjadinya penyambungan tersebut.
Batang katup berada di dalam beberapa desain. Ini adalah katup pengatur aliran atau katup pelepas tekanan. Katup ini dengan cepat memutus vakum ketika bagian yang dibutuhkan perlu dijatuhkan.
Semua bagian cangkir vakum ini harus bekerja bersama-sama. Batang yang pengerjaannya buruk akan merusak segel. Bantalan yang dicetak dengan buruk akan runtuh tidak merata. Seluruh proses pembuatan cangkir vakum bergantung pada ketepatan setiap bagiannya.
Bagaimana Komponen Cangkir Vakum Industri Diproduksi?
Proses yang berbeda untuk bagian yang berbeda. Bantalan karet mengikuti satu jalur. Dudukan logam mengikuti jalur lain. Bagian-bagian plastik kecil mengambil jalur ketiga.
Pembuatan Karet Penghisap
Tiga metode pencetakan mendominasi di sini. Masing-masing cocok untuk kebutuhan volume dan kinerja yang berbeda.
Pencetakan kompresi cocok untuk bantalan berukuran besar atau dalam jumlah kecil. Bahan karet pra-cetak ditempatkan ke dalam rongga yang dipanaskan. Mesin pres menutup. Tekanan dan panas melakukan pekerjaannya. Peralatan sederhana. Biaya awal rendah. Namun waktu siklusnya panjang.
Pencetakan injeksi menjadi pilihan utama untuk produksi volume tinggi. Material karet—biasanya nitril, silikon, atau uretan—disuntikkan ke dalam cetakan tertutup di bawah tekanan. Siklus produksi lebih cepat. Toleransi lebih ketat. Konsistensi lebih baik di ribuan komponen. Sebagian besar pembuatan cangkir vakum untuk ukuran standar menggunakan metode ini.
Pencetakan dua komponen, atau pencetakan 2K, menghasilkan cangkir dengan kekerasan ganda. Bagian dasar karet keras dicetak terlebih dahulu. Kemudian bibir karet lunak dicetak di atasnya. Bagian keras mempertahankan bentuknya. Bagian lunak berfungsi sebagai penyegel. Ini adalah desain cangkir hisap cetakan injeksi plastik tingkat lanjut. Satu mesin. Dua material. Satu produk jadi.
Pemesinan CNC untuk Pemegang Logam
Bantalan karet membutuhkan batang logam untuk dihubungkan ke mesin. Di situlah pemotongan serpihan berperan.
Mesin bubut CNC menghasilkan batang dan ulir. Batang bahan baku dimasukkan. Spindel berputar. Pemotong membentuk bagian luar. Kemudian alat ulir memotong ulir bagian dalam atau luar. Bersih, presisi, dan dapat diulang.
Penggilingan CNC menambahkan fitur-fitur yang tidak bulat. Permukaan segi enam untuk kunci pas. Alur pasak untuk mencegah rotasi. Permukaan datar untuk sekrup pengunci. Seringkali, suatu bagian berpindah dari mesin bubut ke mesin penggiling. Terkadang, satu mesin multi-sumbu melakukan kedua operasi tersebut dalam satu pengaturan.
Bahan umum untuk dudukan cangkir vakum ini meliputi kuningan untuk ketahanan terhadap korosi dan kemudahan pengerjaan, aluminium untuk bobot yang ringan, dan baja tahan karat untuk lingkungan kelas makanan atau ruang bersih. Setiap logam memiliki karakteristik pengerjaan yang berbeda. Masing-masing cocok untuk aplikasi yang berbeda.
Cetakan Injeksi Plastik untuk Aksesoris
Komponen-komponen kecil—fitting, reduktor, badan katup—jarang dibuat dari logam dengan mesin. Terlalu mahal. Terlalu lambat.
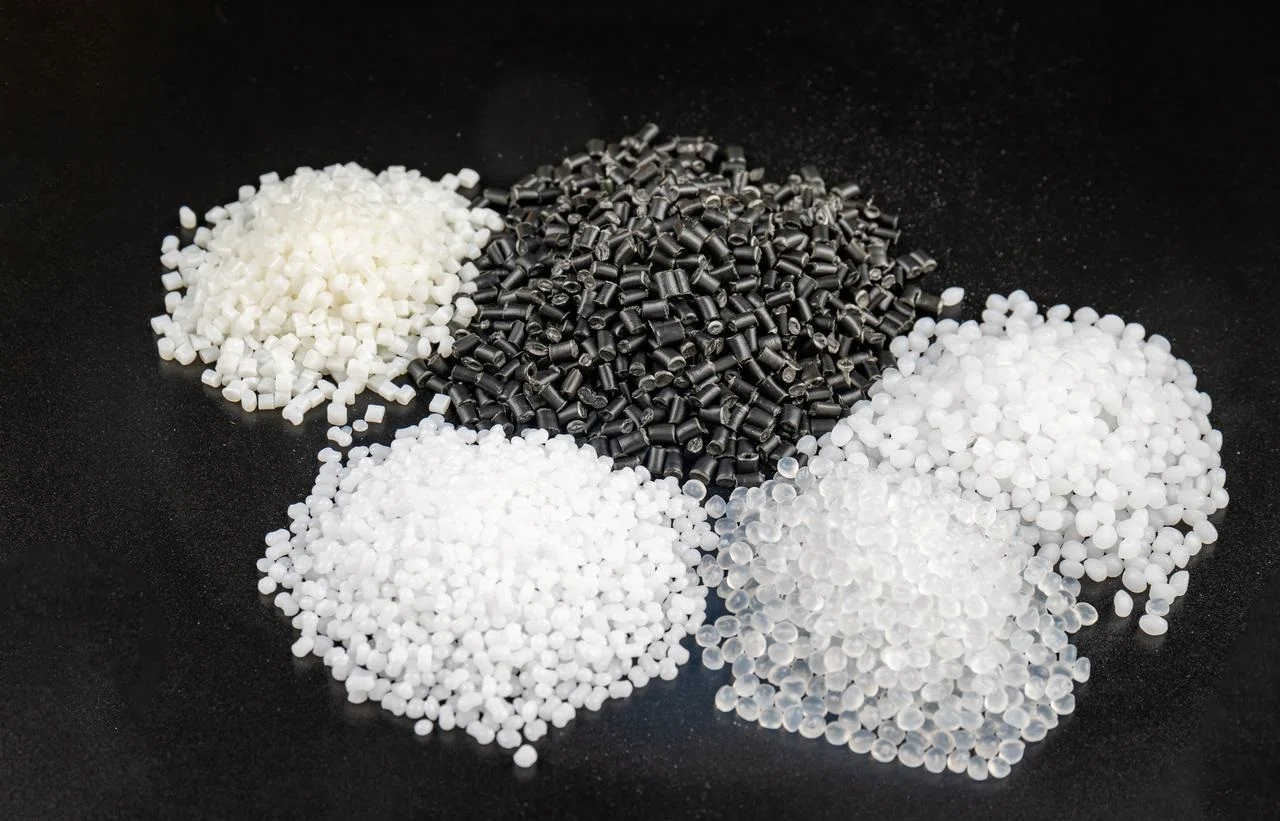
Sebaliknya, komponen cangkir hisap cetakan injeksi plastik diproduksi dari plastik rekayasa. PEEK tahan terhadap panas tinggi dan bahan kimia agresif. POM, juga dikenal sebagai asetal, menawarkan gesekan rendah dan kekakuan yang baik. Nilon memberikan ketangguhan dan ketahanan terhadap kelelahan. Bagian cangkir vakum ini dicetak dalam cetakan multi-rongga. Satu kali cetak menghasilkan empat, delapan, atau enam belas buah. Biaya per bagian rendah. Konsistensi tinggi.
Mengetahui proses mana yang berlaku untuk komponen mana adalah separuh dari keberhasilan dalam pembuatan cangkir vakum. Karet perlu dicetak. Logam perlu diolah dengan mesin. Bagian-bagian plastik kecil perlu diinjeksikan. Jika dicampur, biaya akan melonjak.
Apakah Cangkir Vakum Industri Membutuhkan Perlengkapan Khusus? Pengolahan pasca?
Ya. Mencetak atau mengerjakan suatu bagian bukanlah akhir dari proses. Bagian yang keluar dari cetakan masih mentah. Bagian tersebut perlu diselesaikan sebelum dapat berfungsi dengan andal.
Pemrosesan Akhir untuk Gelas Karet
Dua langkah hampir selalu digunakan untuk bantalan karet cetak.
Pertama, menghilangkan sisa cetakan. Karet mengalir ke dalam rongga cetakan. Sebagian di antaranya selalu terjepit di antara kedua bagian cetakan. Kelebihan tipis itu adalah sisa cetakan. Itu harus dihilangkan. Untuk bagian-bagian kecil dan halus, pemangkasan kriogenik adalah cara yang tepat. Jadi, bagian-bagian tersebut hanya berputar-putar di dalam tabung. Nitrogen cair membuat sisa cetakan menjadi rapuh. Gunakan pelet plastik kecil untuk meledakkannya. Cangkir itu sendiri tetap utuh karena bahan yang digunakan lebih tebal dan lebih kuat.
Kedua, pasca-pengerasan. Cangkir yang baru dicetak dimasukkan ke dalam oven. Panas membuat karet lebih banyak terikat silang. Ini disebut pasca-vulkanisasi. Jika Anda melewatkan langkah ini, sifat-sifat cangkir akan berubah seiring waktu. Segala sesuatunya bisa menjadi sedikit lebih sulit seiring berjalannya waktu. Kompresi permanen memperburuk keadaan. Perlakuan oven menjaga semuanya tetap stabil.
Jika Anda melewatkan langkah-langkah ini saat membuat cangkir vakum, Anda akan mendapatkan unit yang rusak di lapangan. Sisa bahan yang tidak mengeras dapat merusak penyegelan. Karet yang belum mengeras tidak akan bertahan lama.
Pemrosesan Akhir untuk Pemegang Logam
Batang yang sudah dikerjakan dengan mesin tampak bagus setelah keluar dari mesin bubut. Tapi belum selesai sepenuhnya.
Pelapisan adalah langkah pertama. Pelapisan seng atau nikel membuatnya tahan terhadap korosi. Batang baja yang tidak dilapisi akan berkarat di lingkungan pabrik yang lembap. Karat dapat merusak permukaan penyegelan. Karat juga mengunci fitting ke dalam dudukan. Pelapisan seng adalah standar. Pelapisan nikel lebih mahal, tetapi dapat menahan bahan kimia yang lebih keras.
Selanjutnya, kita akan melakukan penghalusan ulir. Pembuatan ulir dapat meninggalkan ujung yang tajam. Gerigi tersebut dapat melukai bantalan karet selama perakitan. Lebih buruk lagi, gerigi tersebut dapat menyebabkan ulir silang dengan fitting yang berpasangan. Anda dapat menggunakan sikat kawat atau mesin penggetar untuk menghaluskan gerigi tersebut.
Pengguliran ulir adalah alternatif yang bagus untuk batang berkekuatan tinggi. Alih-alih memotong, ulir dibentuk dengan cara digulirkan. Tidak ada serpihan. Dan tidak ada gerigi. Ulir menjadi lebih kuat karena butiran logam mengalir di sekitar profil. Ini cukup standar dalam pemesinan CNC premium untuk operasi cangkir vakum.
Finishing Khusus untuk Ruang Bersih & Kelas Pangan
Beberapa aplikasi memerlukan beberapa langkah tambahan.
Untuk penggunaan di ruang bersih, seperti penanganan semikonduktor dan perakitan medis, pembersihan ultrasonik adalah solusi yang tepat. Komponen dimasukkan ke dalam bak berisi air deionisasi. Gelombang suara frekuensi tinggi menciptakan gelembung-gelembung kecil yang pecah dan membersihkan setiap permukaan. Proses ini menghilangkan debu, minyak, dan partikel-partikel yang lepas.
Aplikasi untuk industri makanan menambahkan pembilasan yang sesuai dengan standar FDA. Bahan pembersih dan air bilas akhir harus memenuhi peraturan FDA. Residu bahan kimia tidak boleh mencemari produk makanan. Terkadang, jalur produksi terpisah dan khusus digunakan hanya untuk bagian-bagian ini.
Cangkir vakum industri standar untuk pabrik otomotif digunakan untuk pelapisan dan penghilangan gerinda. Cangkir yang digunakan untuk lini pengemasan kue dibersihkan secara ultrasonik dan dibilas dengan cairan yang disetujui FDA. Bahan dasar cangkir vakum mungkin sama. Proses pasca-pengolahanlah yang membuat perbedaan.
Bahan apa saja yang umumnya digunakan untuk cangkir vakum industri?
Istilah karet agak kurang tepat. Senyawa yang berbeda memiliki perilaku yang sangat berbeda. Jika Anda memilih bahan yang salah untuk cangkir vakum, cangkir tersebut akan gagal, tidak peduli seberapa bagus cangkir itu dibuat.
Karet bukanlah satu jenis bahan saja. Senyawa yang berbeda memiliki perilaku yang sangat berbeda. Memilih bahan cangkir vakum yang salah akan menjamin kegagalan, terlepas dari seberapa baik cangkir tersebut dicetak.
| Bahan | Properti Kunci | Aplikasi Terbaik |
| Nitrile (NBR) | Tahan minyak, tahan abrasi yang baik, serbaguna. | Bengkel mesin, perakitan otomotif, permukaan berminyak |
| Silikon (VMQ) | Kisaran suhu ekstrem (-60°C hingga 230°C), tersedia grade food-grade. | Lini pemanggangan, aplikasi pembeku, dan perangkat medis. |
| Poliuretan (PU) | Ketahanan abrasi yang luar biasa, kekuatan sobek yang tinggi, tahan lama. | Permukaan kasar, blok beton, bahan daur ulang |
| Karet Alam (NR) | Koefisien gesekan tinggi, elastisitas baik, harga terjangkau. | Kotak kardus, karton bergelombang, barang-barang kertas |
Cara Memilih: Panduan Seleksi Praktis
Tiga pertanyaan menjadi dasar pengambilan keputusan.
- Apakah lingkungannya panas atau dingin? Silikon bekerja pada rentang suhu terluas. Nitril menjadi kaku di bawah -20°C. FKM tahan panas tetapi gagal dalam suhu dingin.
- Tekstur permukaan. Permukaan kaca yang halus membutuhkan material yang berbeda dari beton yang kasar. Poliuretan tahan terhadap pemotongan pada permukaan yang tajam atau kasar. Karet alami paling baik mencengkeram karton yang halus.
- Bahan kimia apa saja yang ada? Minyak membutuhkan nitril atau FKM. Paparan di luar ruangan membutuhkan EPDM. Kontak dengan makanan membutuhkan silikon kelas FDA.
Bahan cangkir vakum yang tepat harus sesuai dengan aplikasinya. Tidak ada bahan yang bersifat universal. Cangkir yang berfungsi sempurna pada blok mesin yang berminyak akan langsung gagal pada kotak makanan beku. Sesuaikan bahan dengan pekerjaannya.
Tentang NOBLE: Mitra Anda dalam Manufaktur Presisi
Kemampuan Manufaktur Inti
- Mesin Presisi CNC (Untuk Dudukan & Perlengkapan Logam)
Pembubutan dan penggilingan CNC multi-sumbu. Mesin bubut Swiss untuk batang kecil dan kompleks. Perkakas aktif memungkinkan pembuatan permukaan segi enam dan lubang silang dalam satu kali pengaturan.
Material yang tersedia: Kuningan (mudah dikerjakan), aluminium (ringan), baja tahan karat (304 dan 316 untuk ketahanan korosi) dan baja paduan (untuk aplikasi berkekuatan tinggi).
Toleransi hingga ±0.005 mm pada fitur-fitur kritis. Itu setara dengan lima mikron. Sebagai perbandingan, sehelai rambut manusia berukuran sekitar 75 mikron.
- Pemesinan Plastik & Cetakan Injeksi
Komponen kaku membutuhkan plastik kaku. Badan berulir. Batang katup. Rumah konektor.
Pembuatan prototipe dimulai dengan pemesinan CNC . Proses validasi desain berlangsung cepat. Setelah desain disetujui, produksi beralih ke pencetakan injeksi untuk biaya per bagian yang lebih rendah.
Bahan yang tersedia: PEEK (tahan panas dan bahan kimia tinggi), POM/Delrin (gesekan rendah), Nylon PA6/66 (kuat), ABS (serbaguna), Polikarbonat (tahan benturan).
Koneksi Langsung ke Cangkir Vakum
Semua bagian ini—batang yang diolah dengan mesin, fitting plastik cetakan, adaptor berulir—langsung masuk ke dalam rakitan cangkir hisap. Proyek pembuatan perkakas cangkir hisap khusus sering dimulai dengan desain batang logam. Di situlah NOBLE berperan.
Sertifikasi Kualitas
ISO 9001:2015 berarti kualitas yang konsisten untuk suku cadang industri umum. Otomotif. Pengemasan. Elektronik. Proses yang dapat diulang. Standar internasional. Pelanggan di Jerman menerima suku cadang yang sama dengan pelanggan di Texas.
ISO 13485:2016 meningkatkan persyaratan. Kualitas kelas medis. Ketelusuran penuh dari batch bahan baku hingga komponen jadi. Protokol kebersihan. Dokumentasi manajemen risiko. Jika cangkir vakum digunakan dalam perakitan alat kesehatan atau kemasan farmasi, sertifikasi ini sangat penting.
Mengapa Bermitra dengan NOBLE?
- Integrasi Vertikal. Bahan baku masuk melalui satu pintu. Komponen jadi dikirim keluar melalui pintu lainnya. Pemesinan CNC, injeksi plastik, inspeksi, dan pengiriman semuanya dilakukan di bawah satu atap. Tidak ada penyerahan kepada subkontraktor yang tidak dikenal.
- Dukungan Teknik. Analisis DfM (Design for Manufaktur) dilakukan pada setiap desain baru. Apakah dudukan dapat dikerjakan dengan mesin lebih cepat? Apakah bagian plastik dapat dicetak dengan perkakas yang lebih sederhana? Analisis dilakukan sebelum penawaran harga. Hasilnya, pelanggan mendapatkan biaya yang lebih rendah dan waktu tunggu yang lebih singkat.
- Tidak ada tekanan jumlah pesanan minimum (MOQ). Sebuah tim peneliti membutuhkan lima buah untuk sebuah prototipe. Sebuah lini produksi membutuhkan lima puluh ribu buah. NOBLE menangani keduanya. Mulai dari skala kecil. Tingkatkan skalanya. Tidak ada penalti untuk volume rendah di awal.
Komitmen Kami terhadap Kualitas
Peralatan Inspeksi. CMM (mesin pengukur koordinat) untuk geometri kompleks. Komparator optik untuk profil ulir. Mikrometer digital dan pengukur lubang untuk pemeriksaan harian.
Ketertelusuran. Untuk komponen ISO 13485, setiap batch mendapatkan nomor unik. Sertifikat material tetap tersimpan. Parameter proses dicatat. Skenario penarikan produk—jika terjadi—dapat dikendalikan dan ditangani.
Penyelesaian Permukaan. Penghilangan gerinda dilakukan pada setiap bagian yang dikerjakan sebagai standar. Pelapisan (seng, nikel) tersedia di tempat. Pembersihan ultrasonik untuk aplikasi ruang bersih. Tidak perlu mengirim suku cadang ke pihak ketiga dan berharap yang terbaik.
Inilah penawarannya. Komponen presisi untuk rakitan cangkir vakum industri. Tanpa karet. Tanpa janji kosong. Hanya komponen yang dikerjakan dengan mesin dan dicetak yang pas, kedap, dan tahan lama.
FAQ (Pertanyaan Umum)
Bisakah saya Cetak 3D cangkir hisap vakum?
Ya, untuk pembuatan prototipe. Gunakan filamen TPU. Material yang fleksibel ini cocok.
Namun, jangan gunakan cangkir hasil cetak dalam produksi. Garis-garis lapisan menciptakan saluran mikroskopis. Udara bocor masuk. Cangkir kehilangan vakum. Cangkir yang dicetak memiliki dinding yang padat. Cangkir hasil cetak memiliki ribuan celah kecil.
Apa perbedaan antara cangkir berlipat dan cangkir datar?
Cangkir pipih menempel rapat pada permukaan yang halus dan rata. Kaca. Lembaran logam. Panel plastik. Bibirnya bersentuhan secara merata. Hanya itu fungsinya.
Cangkir bellow memiliki dinding yang dilipat. Bellow ini dapat memampatkan dan memanjang. Hal ini memungkinkan kompensasi ketinggian. Ambil papan yang melengkung. Angkat kotak dengan permukaan atas yang tidak rata. Bellow menyerap perbedaan tersebut. Cangkir juga mengangkat dengan gerakan vertikal pendek. Itu membantu mengangkat bagian-bagian yang rapuh.
Bagaimana cara mencegah cangkir silikon meninggalkan bekas pada gelas?
Silikon standar meninggalkan residu. Minyak dari proses pengeringan berpindah ke permukaan kaca. Hasilnya adalah lingkaran buram atau noda berminyak.
Solusinya adalah silikon berhalogen. Beberapa pemasok menyebutnya sebagai bahan yang "tanpa jejak" atau "tanpa bekas". Permukaan dimodifikasi selama proses pencetakan. Tidak ada migrasi minyak. Tidak ada bekas. Kaca tetap bersih.
Apakah dudukan berbahan kuningan atau baja tahan karat lebih baik?
Kuningan mudah diproses. Ia tahan terhadap korosi di udara pabrik yang kering. Harganya lebih murah. Untuk jalur perakitan standar yang mengambil komponen plastik, kuningan sudah cukup baik.
Pegangan baja tahan karat tahan terhadap kondisi basah. Lingkungan yang membutuhkan pencucian. Jalur pengolahan makanan. Ruang bersih dengan bahan pembersih yang agresif. Baja tahan karat 304 tahan karat. Baja tahan karat 316 tahan terhadap garam dan bahan kimia yang lebih kuat.
Pilih kuningan untuk kondisi kering dan murah. Pilih baja tahan karat untuk kondisi basah dan sesuai peraturan. Tidak ada yang "lebih baik" secara universal. Hanya yang sesuai dengan aplikasinya.







