
Apa itu Pemesinan Pelepasan Listrik (Electrical Discharge Machining)?
Pemrosesan Pelepasan Listrik (Electrical Discharge Machining/ EDM) membentuk logam dengan percikan listrik. Pemrosesan tradisional menggunakan alat untuk memotong material. Kedua metode ini memiliki kelebihan masing-masing. EDM bekerja pada logam yang sangat keras dan konduktif. Metode ini menghasilkan bentuk kompleks dengan presisi tinggi dan permukaan yang halus. Pemrosesan tradisional lebih cepat dan dapat digunakan pada lebih banyak jenis material. Metode ini juga dapat memotong material non-konduktif. Namun, metode ini mungkin mengalami kesulitan dengan logam keras dan detail yang sangat kecil. Memahami perbedaan dalam akurasi, material, biaya, kecepatan, dan penggunaan akan membantu Anda menyelesaikan proyek Anda dengan lebih efisien dan ekonomis.
Ringkasan Utama
- Electrical Discharge Machining (EDM) membentuk logam keras dengan percikan api. Proses ini menggunakan listrik dan tidak menyentuh logam. EDM sangat presisi dan hanya bekerja pada logam yang menghantarkan listrik.
- Pemesinan tradisional menggunakan alat-alat tajam untuk memotong berbagai material. Metode ini dapat membentuk plastik dan logam. Pemesinan tradisional lebih cepat untuk bentuk-bentuk sederhana atau bagian-bagian besar.
- EDM sangat bagus untuk membuat bentuk-bentuk rumit dan detail kecil. Selain itu, EDM juga menghasilkan permukaan yang halus. Namun, EDM lebih mahal dan membutuhkan waktu lebih lama daripada pemesinan biasa.
- Pemesinan tradisional dapat melakukan banyak pekerjaan dan menghemat biaya pada proyek-proyek besar. Namun, metode ini mengalami kesulitan dengan logam yang sangat keras dan detail yang sangat kecil.
- Anda harus memilih metode berdasarkan bahan, bentuk, dan tingkat akurasi yang dibutuhkan. Pertimbangkan juga berapa banyak bagian yang Anda perlukan dan anggaran Anda.
Perbedaan Utama
Tabel perbandingan
| Aspek | Pemesinan Pelepasan Listrik (EDM) | Pemesinan Tradisional |
| Metode Kontak | EDM tidak menyentuh logam. Ia menggunakan percikan api. | Proses pemesinan tradisional melibatkan kontak langsung antara material dan alat. |
| Kompatibilitas Bahan | EDM hanya berfungsi pada logam keras dan konduktif. | Pemesinan tradisional dapat dilakukan pada sebagian besar material. |
| Kecepatan | EDM lebih lambat, terutama untuk bentuk-bentuk yang rumit. | Pemesinan tradisional lebih cepat untuk komponen besar dan sederhana. |
| Biaya | EDM lebih mahal karena lebih lambat. | Pemesinan tradisional lebih murah untuk bentuk-bentuk yang sederhana. |
| Ketelitian | EDM sangat presisi dan menghasilkan detail yang sangat kecil. | Pemesinan tradisional memang bagus tetapi kurang presisi. |
| Kompleksitas | EDM dapat membuat sudut tajam dan bentuk yang kompleks. | Pemesinan tradisional mengalami kesulitan dalam menangani komponen yang sangat kecil. |
| permukaan Finish | EDM menghasilkan permukaan yang halus dan tidak memerlukan pekerjaan tambahan. | Proses pemesinan tradisional mungkin memerlukan lebih banyak langkah penyelesaian. |
| Keausan Alat | Alat EDM lebih awet karena tidak ada kontak langsung. | Peralatan permesinan tradisional lebih cepat aus. |
| Dampak lingkungan | EDM menggunakan lebih banyak energi dan menghasilkan gas beracun. | Pemesinan tradisional menggunakan lebih sedikit energi dan lebih bersih. |
| Keterampilan Operator | EDM membutuhkan orang yang terampil untuk menyiapkan dan menjalankannya. | Pemesinan tradisional membutuhkan keterampilan yang lebih sedikit dalam menggunakan mesin. |
Perbedaan Utama
Pemrosesan Pelepasan Listrik (Electrical Discharge Machining/EDM) menghilangkan logam dengan percikan api, bukan gaya. Hal ini memungkinkan pemotongan logam keras seperti titanium. EDM dapat membuat lubang yang dalam dan sudut yang tajam. Selain itu, EDM juga menghasilkan permukaan yang halus, dan alatnya tidak cepat aus. NOBLE mengkhususkan diri dalam proses EDM presisi yang menangani geometri kompleks sambil mempertahankan hasil akhir permukaan yang superior. Namun, EDM hanya bekerja pada logam yang menghantarkan listrik. Proses ini juga membutuhkan lebih banyak waktu dan energi untuk menyelesaikan suatu bagian. EDM dapat menghasilkan gas beracun, sehingga limbah harus ditangani dengan hati-hati.
Pemesinan tradisional membentuk benda dengan alat potong. Metode ini bekerja pada banyak logam dan plastik, bahkan jika bahan tersebut tidak menghantarkan listrik. Metode ini lebih cepat dan lebih murah untuk bagian yang besar atau sederhana. Namun, metode ini tidak dapat memotong logam yang sangat keras dengan baik. Metode ini juga tidak dapat membuat bentuk-bentuk kecil semudah EDM (Electrical Discharge Machining). Di NOBLE, kami mengintegrasikan pemesinan tradisional dan canggih untuk menawarkan solusi terbaik bagi kebutuhan unik setiap proyek. Alat potong akan aus dan terkadang perlu diganti. Langkah tambahan mungkin diperlukan untuk menghaluskan permukaan. Mesin dapat membantu mempermudah pekerjaan dan membutuhkan lebih sedikit keterampilan.

Seterpercayaapakah Olymp Trade? Kesimpulan Pemesinan Pelepasan Listrik Pekerjaan
Pemesinan Pelepasan Listrik (Electrical Discharge Machining/EDM) membentuk logam menggunakan percikan api. Metode ini hanya bekerja pada material yang memungkinkan aliran listrik. Alat dan bagian logam bertindak seperti elektroda. Ketika keduanya berdekatan, percikan api akan melompat di antara keduanya. Percikan api ini menghasilkan banyak panas. Panas tersebut melelehkan dan mengubah potongan-potongan kecil logam menjadi gas. Alat tidak pernah menyentuh logam. Percikan api melakukan semua pekerjaan. Baik alat maupun bagian logam tetap berada dalam cairan khusus yang disebut cairan dielektrik. Cairan ini mendinginkan semuanya dan membersihkan logam yang meleleh. Tidak seperti pemesinan tradisional, tidak ada pemotongan atau penekanan. Pemesinan Pelepasan Listrik menghilangkan logam tanpa menyentuhnya. Dengan cara ini, metode ini dapat menghasilkan bentuk yang sangat presisi, sudut tajam, dan lubang yang dalam. Metode ini juga bekerja dengan baik pada logam keras yang sulit dipotong dengan alat biasa.
Catatan: Pemesinan Pelepasan Listrik (Electrical Discharge Machining/EDM) dapat membuat bagian-bagian yang rumit tanpa memanaskannya. Ini menjaga logam tetap kuat dan stabil.
Jenis dari Pemesinan Pelepasan Listrik
Terdapat tiga jenis utama dari Pemesinan Pelepasan Listrik (Electrical Discharge Machining/EDM). Setiap jenis menggunakan cara yang berbeda untuk membentuk logam dan cocok untuk pekerjaan yang berbeda.
| Tipe EDM | Cara Kerja | Penggunaan umum | Fitur utama |
| Kawat EDM | Menggunakan kawat tipis untuk memotong logam dengan percikan api. Kawat tersebut bergerak mengikuti jalur di dalam air. | Memotong bentuk-bentuk yang rumit, membuat perkakas, alat medis, dan suku cadang pesawat terbang. | Sangat akurat, tidak perlu disentuh, berfungsi pada logam keras. |
| Sinker (Konvensional) EDM | Menggunakan alat berbentuk yang masuk ke dalam logam untuk membuat lubang atau bentuk. Bagian dan alat tersebut berada di dalam cairan. | Membuat cetakan, perkakas, dan komponen dengan bentuk yang dalam atau rumit. | Cocok untuk bentuk 3D, sudut tajam, dan hasil akhir yang halus. |
| Pengeboran Lubang EDM | Menggunakan tabung berongga untuk mengebor lubang kecil dan dalam dengan percikan api. Cairan mengalir melalui tabung tersebut. | Pengeboran lubang pendingin pada bilah turbin, pemotongan awal untuk mesin EDM kawat, dan komponen medis. | Membuat lubang kecil dan dalam, dapat digunakan di sudut mana pun. |
Setiap jenis EDM memiliki kegunaan khusus. Wire EDM memotong bentuk-bentuk detail. Sinker EDM membuat lubang dan bentuk yang dalam. Hole Drilling EDM memungkinkan pembuatan lubang kecil dan dalam dengan cepat. NOBLE menawarkan semua metode EDM utama, memberikan solusi yang disesuaikan untuk industri kedirgantaraan, otomotif, dan medis dengan presisi dan keandalan yang tak tertandingi.
Tradisional Mesin CNC
Metode Umum
Pemesinan tradisional menggunakan banyak cara untuk membentuk material. Setiap cara menggunakan alat dan gerakan khusus untuk menghilangkan material. Metode pemesinan tradisional yang paling umum adalah:
- CNC Milling: Alat berputar memotong material dari permukaan datar atau berbentuk. Mesin penggiling dapat membuat bentuk-bentuk keras untuk mobil, pesawat terbang, dan mesin.
- CNC PembubutanBagian tersebut berputar sementara alat yang diam membentuknya. Proses pembubutan menghasilkan benda-benda bulat seperti batang dan poros.
- Pengeboran CNCMata bor yang berputar membuat lubang bundar pada material. Pengeboran adalah proses sederhana dan banyak digunakan dalam pengerjaan mesin.
- Penggilingan CNCRoda gerinda kasar menghilangkan serpihan kecil untuk menghasilkan permukaan yang halus. Penggilingan membantu membuat bagian-bagian terlihat lebih baik dan pas dengan sempurna.
- Pemotongan CNCMata pisau dengan gigi atau gerinda memotong material menjadi beberapa bagian. Penggergajian mempersiapkan material untuk pengerjaan lebih lanjut.
- CNC Membosankan: Sebuah alat untuk membuat lubang lebih besar dan lebih tepat.
- Pembubutan CNC: Alat bergigi memotong bentuk di dalam atau di luar sekaligus, seperti untuk roda gigi.
- Pembentukan CNC: Sebuah alat bergerak maju mundur untuk membuat permukaan datar, melengkung, atau berlubang.
Cara Kerja
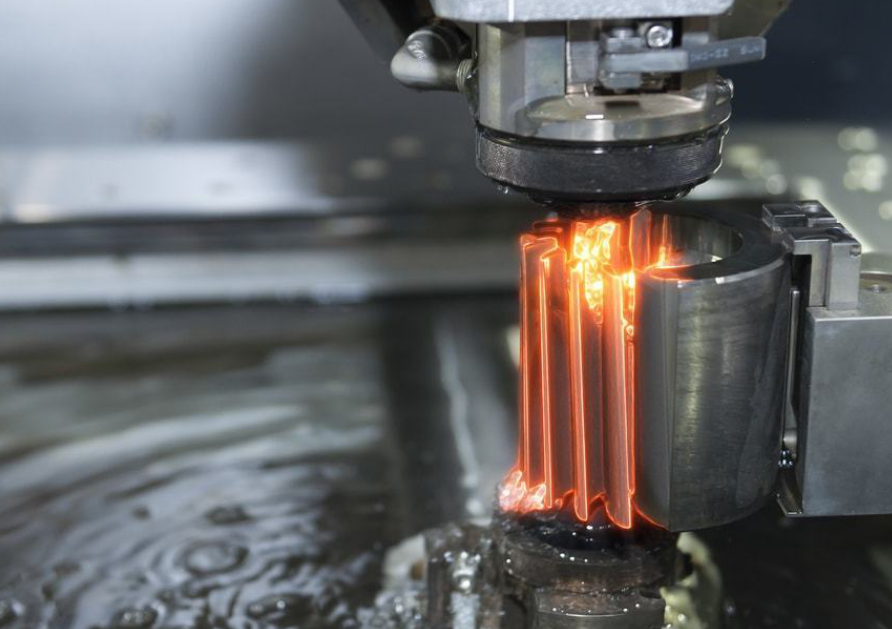
Pemesinan tradisional menggunakan pemotongan untuk membentuk benda. Mesin dan perkakas yang kuat, seringkali terbuat dari baja karbida atau baja kecepatan tinggi, memotong material dari suatu bagian. Perkakas dan material bergerak dengan cara yang terkontrol. Perkakas atau bagian tersebut dapat berputar, bergerak lurus, atau bergerak maju mundur.
Mesin milling menggunakan pemotong berputar dengan gigi tajam. Pemotong memotong material saat bergerak di atas benda kerja. Mesin bubut menggunakan mesin bubut untuk memutar benda kerja sementara alat membentuknya di sepanjang sisinya. Mesin bor CNC menggunakan mata bor berputar untuk membuat lubang. Mesin gerinda CNC menggunakan roda kasar untuk menghilangkan serpihan kecil dan menghaluskan benda kerja. Mesin gergaji memotong material dengan pisau, dan mesin broaching menghilangkan material dalam satu kali proses dengan alat bergigi.
Metode ini menggunakan gagasan menggerakkan alat dan benda kerja pada jalur yang telah ditentukan. Material dihilangkan dengan cara memotong, menggosok, atau mengikis. Hal ini memungkinkan orang untuk mengontrol bentuk dan ukuran akhir benda kerja. Pemesinan tradisional dapat dilakukan pada banyak material, seperti logam dan plastik, sehingga cocok untuk berbagai pekerjaan.
NOBLE menggabungkan teknik permesinan tradisional yang serbaguna ini dengan keahlian modern untuk menghasilkan akurasi yang konsisten, waktu penyelesaian yang cepat, dan layanan yang luar biasa untuk proyek dalam skala apa pun.
Kelebihan dan Kekurangan EDM
Keuntungan EDM
Pemesinan Pelepasan Listrik (Electrical Discharge Machining/EDM) memiliki banyak keunggulan untuk pembuatan barang saat ini. Banyak perusahaan memilih metode ini karena memiliki fitur-fitur khusus:
- Alat ini tidak menyentuh bagian yang dikerjakan. Hal ini mencegah timbulnya bekas, gerigi, dan pembengkokan.
- EDM (Electrical Discharge Machining) sangat cocok untuk bagian-bagian yang tipis atau rapuh. Alat ini juga dapat membentuk logam keras tanpa merusaknya.
- Metode ini menghasilkan komponen yang sangat presisi dengan permukaan yang halus. Sebagian besar komponen tidak memerlukan banyak pemolesan setelahnya.
- EDM dapat membuat bentuk dan detail bagian dalam yang tidak dapat dilakukan oleh alat potong biasa.
- Mesin dapat beroperasi sendiri dengan fitur-fitur seperti penguliran kawat otomatis. Hal ini membantu mesin bekerja lebih lama dan lebih baik.
- Komputer memantau proses dan membantu menghemat energi. Mereka juga membantu memperbaiki masalah sebelum menjadi besar.
- EDM menghasilkan komponen tanpa gerigi. Ini menghemat waktu karena Anda tidak memerlukan langkah tambahan.
- Proses ini dapat membentuk logam yang sangat keras atau langka dengan akurasi tinggi. Ini bagus untuk pesawat terbang, peralatan medis, dan pembuatan alat-alat lainnya.
- Ide-ide baru membantu EDM menggunakan lebih sedikit energi dan cairan yang lebih aman. Cara yang lebih baik untuk menangani limbah membantu menyelamatkan planet ini.
Catatan: EDM sangat bagus untuk membuat bagian-bagian kecil atau rapuh. Proses ini mencegah bagian-bagian tersebut bengkok dan memberikan hasil akhir yang halus dan presisi.
keterbatasan of EDM
Meskipun Electrical Discharge Machining (EDM) merupakan metode yang kuat, metode ini memiliki beberapa masalah. Tabel di bawah ini menunjukkan masalah utama, penyebabnya, dan cara memperbaikinya:
| batasan | Deskripsi | Dampak pada Adopsi | Upaya Perbaikan/Mitigasi |
| Kecepatan pemrosesan | EDM perlahan-lahan melepaskan diri dari pengaruh metal. | Tidak cocok untuk pekerjaan besar atau pembuatan banyak komponen. | Gunakan alat pembuat pulsa yang lebih baik, elektroda yang lebih kuat, dan lebih banyak robot. |
| Keausan Elektroda | Elektroda akan aus seiring waktu. | Biayanya lebih mahal dan membuat komponen kurang akurat. | Pilih material yang kuat dan gunakan perbaikan otomatis. |
| Integritas Permukaan | Bagian-bagian tersebut dapat mengalami retakan atau lubang kecil. | Mungkin memerlukan lebih banyak pekerjaan untuk beberapa penggunaan. | Ubah pengaturan dan gunakan panas atau poles setelahnya. |
| Biaya Pemrosesan | Elektroda, pemasangan, dan biaya listrik sangat mahal. | Harganya bisa terlalu mahal untuk toko-toko kecil. | Gunakan barang yang lebih murah dan hemat energi lebih banyak. |
| Keterbatasan Bahan | Hanya berfungsi pada benda yang menghantarkan listrik. | Tidak dapat membentuk plastik atau keramik. | Cobalah jenis musik EDM baru untuk melatih lebih banyak hal. |
| Rasio Kedalaman ke Lebar | Bentuk yang dalam dan ramping sulit dibuat. | Menghentikan beberapa desain bagian yang rumit atau dalam. | Gunakan elektroda khusus dan pendinginan yang lebih baik. |
| Dampak lingkungan | Beberapa bahan dan cairan dapat merusak alam. | Mungkin tidak sesuai dengan tujuan ramah lingkungan. | Gunakan cairan yang lebih aman dan pengelolaan limbah yang lebih baik. |
| Biaya Peralatan | Mesin-mesin canggih harganya mahal di awal. | Toko-toko kecil mungkin tidak memiliki cukup uang. | Sewa atau beli mesin bekas. |
EDM hanya berfungsi pada material yang memungkinkan listrik mengalir. Ini berarti EDM tidak dapat membentuk plastik atau keramik. Elektroda akan aus, dan permukaan yang kasar dapat memperburuk kualitas komponen dan meningkatkan biaya. EDM lebih lambat daripada metode lama, sehingga tidak cocok untuk membuat banyak komponen dengan cepat. Beberapa komponen membutuhkan pengerjaan lebih lanjut untuk memperbaiki permukaannya. EDM menggunakan lebih banyak daya dan dapat menghasilkan limbah yang perlu ditangani dengan aman. Mesin-mesinnya mahal, yang sulit dijangkau oleh bengkel kecil. NOBLE membantu klien mempertimbangkan keuntungan dan kerugiannya, menawarkan panduan ahli dan kemampuan EDM tingkat lanjut untuk pekerjaan yang membutuhkan akurasi tinggi dan bentuk yang kompleks. Untuk pekerjaan yang membutuhkan pemotongan yang tepat atau bentuk yang rumit, EDM tetap menjadi pilihan yang tepat.
Kelebihan dan Kekurangan Mesin CNC Tradisional
Keuntungan dari Mesin CNC Tradisional
Teknik permesinan tradisional memiliki banyak keunggulan bagi para pembuat. Teknik-teknik ini meliputi penggilingan, pembubutan, pengeboran, dan penggerindaan. Teknik-teknik ini telah membantu pabrik-pabrik sejak lama.
- Multifungsi: Pemesinan tradisional dapat digunakan pada berbagai jenis material. Orang dapat memotong logam, plastik, atau bahkan kayu. Hal ini membuatnya bermanfaat untuk banyak pekerjaan.
- Kecepatan untuk Komponen SederhanaMesin-mesin seperti mesin bubut dan mesin frais membentuk bagian-bagian sederhana dengan cepat. Kelompok besar bagian-bagian sederhana bergerak cepat melalui bengkel dengan cara ini.
- Biaya Awal yang Lebih RendahBanyak toko sudah memiliki mesin-mesin ini. Memulai pekerjaan baru biayanya lebih murah karena tidak memerlukan peralatan baru.
- Kemudahan PengaturanPara pekerja dapat menyiapkan mesin dengan cepat untuk pekerjaan-pekerjaan ringan. Perubahan desain kecil hanya membutuhkan beberapa perbaikan.
- Ketersediaan Pekerja TerampilBanyak pekerja yang tahu cara menggunakan mesin-mesin ini. Mengajari orang baru lebih cepat karena alat-alatnya umum digunakan.
- Bagus untuk Pembuatan PrototipeBengkel dapat membuat satu bagian atau sampel uji dengan cepat. Ini membantu para insinyur mencoba ide-ide sebelum membuat banyak bagian.
- Tidak Membutuhkan Bahan Konduktif: Tidak seperti EDMDengan demikian, pemesinan tradisional tidak memerlukan material untuk menghantarkan listrik. Hal ini memberikan lebih banyak pilihan untuk material yang akan digunakan.
Keterbatasan Mesin CNC Tradisional
Proses pemesinan tradisional juga memiliki beberapa masalah. Hal ini dapat mengubah biaya produksi, kecepatan penyelesaian pekerjaan, dan kualitas komponen yang dihasilkan.
| batasan | Dampak terhadap Efisiensi Manufaktur |
| Limbah Material | Menghasilkan lebih banyak limbah, yang biayanya lebih mahal dan dapat merusak lingkungan. |
| Waktu Pimpin Lebih Lama | Memperlambat pekerjaan, terutama untuk bentuk yang sulit. |
| Biaya Lebih Tinggi untuk Produksi dalam Jumlah Kecil | Membuat pekerjaan kecil menjadi lebih mahal karena biaya pengaturan dan penggantian alat. |
Proses pemesinan tradisional membuang sebagian material, sehingga menghasilkan banyak sisa material. Limbah ini menambah biaya dan dapat berdampak buruk bagi lingkungan. Bengkel harus membayar material tambahan dan biaya pembuangan sisa material tersebut.
Orang-orang harus mengendalikan mesin secara manual. Pekerja terampil menyiapkan dan menjalankan mesin. Ini membutuhkan waktu dan dapat menyebabkan kesalahan. Manusia dapat membuat kesalahan, sehingga beberapa bagian mungkin tidak tepat. Pekerja atau shift yang berbeda dapat menyebabkan hasil bagian yang berbeda.
Membuat bentuk-bentuk yang rumit memperlambat pekerjaan. Pekerja harus berhenti untuk mengganti alat atau memindahkan bagian tersebut. Setiap langkah menambah waktu. Banyak langkah membuat pekerjaan memakan waktu lebih lama, terutama untuk bentuk-bentuk yang sulit.
Pekerjaan kecil membutuhkan biaya lebih banyak. Setiap pekerjaan baru mungkin memerlukan alat atau dudukan khusus. Memproduksi hanya beberapa bagian akan membagi biaya ke lebih sedikit komponen. Hal ini membuat setiap bagian berbiaya lebih mahal daripada jika Anda memproduksi banyak bagian.
Biaya tenaga kerja meningkat dengan proses permesinan tradisional. Pekerja terampil dibayar lebih tinggi. Menyiapkan dan memperbaiki mesin secara manual membutuhkan lebih banyak waktu. Semua hal ini membuat setiap bagian menjadi lebih mahal.
Bengkel yang menggunakan permesinan tradisional harus mempertimbangkan kecepatan, biaya, dan kualitas. Untuk bentuk yang sulit atau pekerjaan yang sangat presisi, metode lain seperti EDM atau permesinan CNC mungkin lebih cocok.
NOBLE mengatasi tantangan ini dengan memadukan keahlian ahli dengan teknologi modern, menawarkan strategi pemesinan yang dioptimalkan untuk mengurangi limbah, mempercepat produksi, dan mempertahankan konsistensi komponen yang tinggi.
Penerapan EDM dan permesinan CNC tradisional
Penerapan EDM
Banyak perusahaan menggunakan Electrical Discharge Machining (EDM) untuk pekerjaan khusus. Metode ini bagus untuk logam keras dan bentuk yang rumit. Metode ini dapat membuat bagian yang tidak dapat dibuat oleh alat lain. Beberapa penggunaan umum meliputi:
- Pengeboran lubang kecil: Pabrik menggunakan EDM untuk membuat lubang kecil pada bilah turbin dan sistem bahan bakar. Lubang tetap lurus, dan alat tidak patah.
- Pembuatan cetakan dan perkakas: EDM membentuk lubang dan bentuk yang dalam pada cetakan dan perkakas. Ini membantu dalam pembuatan komponen plastik dan stempel logam.
- Melepaskan bagian yang macet: Pekerja menggunakan EDM untuk mengeluarkan baut atau pin yang patah. Ini tidak merusak bagian utama.
- Komponen medis: EDM menghasilkan bagian-bagian yang halus dan bebas gerigi untuk implan medis. Bagian-bagian ini harus tepat dan aman.
- Komponen kedirgantaraan: EDM membuat alur tipis, sudut tajam, dan lubang dalam pada bagian pesawat terbang.
EDM dapat bekerja pada logam apa pun yang menghantarkan listrik, bahkan yang sangat keras. Alat ini tidak pernah menyentuh benda kerja, sehingga tidak bengkok atau bergetar. Kontrol baru dan mesin pintar membantu EDM bekerja lebih cepat dan menghasilkan komponen yang lebih baik. NOBLE berinvestasi dalam teknologi EDM mutakhir untuk menghasilkan komponen presisi tinggi dengan geometri kompleks yang memenuhi standar industri paling ketat. Banyak pelanggan kami meminta EDM untuk pekerjaan yang membutuhkan presisi tinggi atau memiliki bentuk khusus.
Pemesinan CNC Tradisional Aplikasi
Pemesinan tradisional membentuk dan menghaluskan berbagai jenis material. Cara-cara ini meliputi pembubutan, penggilingan, pengeboran, penyadapan, penyerutan, pengukiran, penggergajian, dan pembentukan. NOBLE sering menggunakannya untuk menyelesaikan banyak pekerjaan ini:
- Pembentukan dan penyesuaian ukuran: Mesin memotong dan membentuk logam, plastik, dan bahan lainnya sesuai ukuran dan bentuk yang diinginkan.
- Bagian berulir: Proses pembuatan ulir menghasilkan sekrup dan baut yang memiliki ulir.
- Permukaan datar: Proses penyerutan dan pembentukan menghasilkan area datar yang besar pada bagian logam.
- Pegangan dan dekorasi: Ukiran bergerigi menambahkan pola untuk pegangan yang lebih baik atau tampilan yang lebih menarik.
- Memotong bagian besar: Menggergaji memotong bagian besar menjadi bagian-bagian yang lebih kecil.
- Penghilangan material secara umum: Pembubutan, penggilingan, dan pengeboran menghilangkan material berlebih untuk mendapatkan bentuk akhir.
Metode-metode ini penting untuk pembuatan mobil, pesawat terbang, elektronik, dan komponen logam. NOBLE juga memiliki kemampuan permesinan CNC yang sangat baik, menggabungkan sistem CNC presisi dengan teknologi permesinan khusus untuk menghasilkan komponen berkualitas tinggi untuk industri-industri penting.
Kompatibilitas Bahan
Bahan EDM
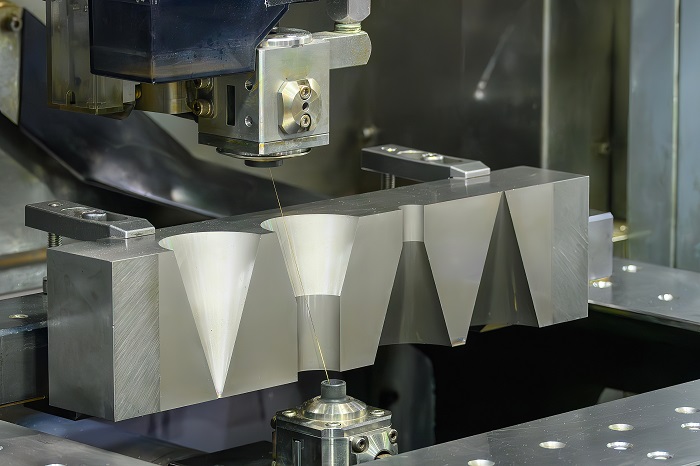
Pemrosesan Pelepasan Listrik (Electrical Discharge Machining/EDM) hanya bekerja dengan material yang menghantarkan listrik. Proses ini menggunakan percikan api untuk mengikis logam. Bagian yang diproses harus dapat dilewati listrik. Logam seperti baja perkakas yang dikeraskan, baja kecepatan tinggi, titanium, dan superalloy berbasis nikel sering digunakan. Tembaga, aluminium, dan campurannya juga bekerja dengan baik. Beberapa grafit dan beberapa keramik dapat digunakan jika menghantarkan listrik. Material ini sangat keras dan dapat menahan panas yang tinggi. Hal ini membuat material tersebut sulit dipotong dengan alat biasa. Perusahaan kedirgantaraan, otomotif, dan medis menggunakan EDM untuk bagian-bagian dengan bentuk yang rumit atau detail yang sangat kecil. Material non-konduktif, seperti sebagian besar plastik dan beberapa keramik, tidak dapat diproses dengan EDM kawat. Percikan api tidak dapat terbentuk pada material ini.
Bahan Pemesinan CNC Tradisional
Pemesinan tradisional dapat membentuk berbagai jenis material. Pemesinan ini bekerja pada logam, plastik, dan beberapa keramik. Banyak bengkel menggunakan plastik seperti HDPE dan PVC. Plastik ini mudah ditekuk, tidak rusak oleh bahan kimia, dan mudah dikerjakan. Memilih alat yang tepat sangat penting. Alat baja kecepatan tinggi bagus untuk plastik lunak. Alat berujung karbida atau berlian lebih baik untuk plastik keras. Bengkel harus memperhatikan panas dan tegangan agar komponen tidak bengkok atau retak. Penggilingan Efisiensi Tinggi membantu menjaga suhu tetap dingin dan membuat komponen terlihat lebih baik. Logam keras, seperti baja di atas 45 HRc, dapat dipotong dengan pembubutan keras dan alat khusus seperti keramik atau CBN. NOBLE menghadirkan kemampuan pemrosesan ahli untuk aplikasi ini, memastikan presisi dan integritas material bahkan dalam proyek yang paling menuntut. Alat berlian dan CBN juga membantu dalam pengerjaan komposit dan beberapa keramik. Cara-cara ini memungkinkan bengkel untuk menghilangkan banyak material dengan cepat dan membuat komponen yang halus.
- Pemesinan tradisional dapat dilakukan dengan:
- Logam (baja, aluminium, kuningan, tembaga)
- Plastik (HDPE, PVC, akrilik)
- Beberapa keramik dan komposit
- Kayu dan bahan lunak lainnya
Presisi dan Penyelesaian Permukaan pada EDM
Toleransi
Presisi sangat penting dalam setiap pekerjaan pemesinan. Setiap metode memberikan tingkat akurasi yang berbeda. Tabel di bawah ini menunjukkan seberapa baik setiap metode dapat mempertahankan ukuran yang presisi:
| Metode Pemesinan | Toleransi Khas yang Dapat Dicapai | Catatan |
| Kawat EDM | ± 0.005 mm | Menggunakan elektroda kawat tipis; menciptakan detail halus dan bagian yang rumit; proses tanpa kontak mengurangi tekanan pada material; dapat memotong sudut dalam dengan radius sekecil 0.003 inci. |
| EDM pemberat | ± 0.001 mm | Menggunakan elektroda grafit atau logam yang dibentuk; efektif untuk geometri kompleks; menghasilkan presisi luar biasa. |
| Mesin CNC Tradisional | Akurasi terbatas dibandingkan dengan EDM. | Akurasi dan jenis material lebih terbatas; kurang cocok untuk toleransi yang sangat ketat atau material konduktif yang kompleks. |
Pemesinan Pelepasan Listrik (Electrical Discharge Machining/EDM) sangat bagus untuk membuat komponen yang sangat presisi. Sinker EDM dapat membuat komponen dengan ukuran sedekat ±0.001 mm. Wire EDM juga sangat akurat. Metode ini bagus untuk komponen dengan detail yang sangat kecil. Kemampuan EDM canggih NOBLE secara konsisten mencapai toleransi ultra-ketat dan fitur halus yang seringkali tidak dapat dicapai oleh pemesinan tradisional. Pemesinan tradisional, seperti penggilingan atau pembubutan CNC, tidak seakurat EDM. Metode ini kesulitan dengan bentuk yang keras atau rumit. Kemampuan EDM canggih NOBLE secara konsisten mencapai toleransi ultra-ketat dan fitur halus yang seringkali tidak dapat dicapai oleh pemesinan tradisional, didukung oleh layanan prima dan fokus pada kualitas.
Kualitas Permukaan
Kehalusan permukaan suatu bagian sangat berpengaruh terhadap tampilan dan fungsinya. Setiap metode pemesinan meninggalkan jejaknya masing-masing pada bagian tersebut.
- Mesin EDM kawat menghasilkan lapisan hasil peleburan ulang saat memotong bentuk kasar. Lapisan ini terbentuk karena percikan api menghasilkan banyak panas.
- Melakukan lebih banyak proses penyelesaian dengan Wire EDM membuat lapisan hasil pengecoran ulang lebih tipis dan permukaan lebih halus.
- Terkadang, lapisan hasil peleburan ulang dapat menyebabkan masalah. Hal ini dapat membuat Wire EDM bukan pilihan terbaik untuk beberapa bagian.
- Proses penyelesaian akhir yang lebih banyak pada EDM membantu memperbaiki permukaan dan mengatasi masalah.
- EDM melelehkan dan mengubah logam menjadi gas untuk menghilangkannya. Ini meninggalkan lapisan logam baru pada bagian tersebut.
- Lapisan hasil peleburan ulang dapat mengandung serpihan dari alat dan cairan. Hal ini dapat mengubah cara kerja komponen tersebut.
- Seberapa kasar permukaan yang dihasilkan dalam proses EDM bergantung pada pengaturan dan berapa kali alat tersebut melewati bagian tersebut.
- Pemesinan tradisional tidak menghasilkan lapisan hasil peleburan ulang. Biasanya menghasilkan permukaan yang lebih bersih, tetapi dapat mengalami kesulitan dengan bentuk yang keras atau rumit.
- EDM (Electrical Discharge Machining) bagus untuk logam keras atau sulit dikerjakan, tetapi membutuhkan pengaturan yang cermat untuk mendapatkan hasil akhir terbaik.
Biaya dan Kecepatan
Setup dan Operasi
Biaya dan kecepatan merupakan faktor penting saat memilih antara Electrical Discharge Machining (EDM) dan pemesinan tradisional. Biaya yang dibutuhkan untuk memulai dan menjalankan setiap metode bisa sangat berbeda. Tabel di bawah ini menunjukkan perbandingannya:
| Aspek Biaya | Pemesinan Pelepasan Listrik (EDM) | Metode Pemesinan Tradisional |
| Biaya Pengaturan | Biaya peralatan awal yang tinggi ($100,000 hingga $500,000+ untuk mesin Wire EDM); biaya perkakas juga lebih tinggi. | Secara umum, biaya penyiapan awal lebih rendah; biaya perkakas lebih murah di awal. |
| Biaya Operasional (Per Jam) | $60 hingga $200+ per jam, termasuk penyusutan mesin, listrik, konsumsi kabel, upah kerja, dan perawatan. | Biasanya biaya operasional per jam lebih rendah, tetapi dapat meningkat dengan peralatan dan material yang kompleks. |
| Penanganan Material | Efisien untuk material yang dikeraskan; tidak perlu perlakuan panas pra/pasca. | Mungkin memerlukan pemrosesan tambahan untuk material yang dikeraskan (perlakuan panas). |
| Kompleksitas Pemesinan | Hemat biaya untuk geometri yang rumit dan hasil akhir permukaan yang halus; mengurangi operasi sekunder. | Kurang efisien untuk bentuk yang kompleks; mungkin memerlukan beberapa pengaturan dan penyelesaian sekunder. |
| Keuntungan tambahan | Tepi bebas gerinda, tidak ada gaya pemotongan, mengurangi limbah dan pengerjaan ulang, hasil akhir permukaan yang halus, mengurangi pemolesan/penggilingan. | Dapat menghasilkan gerigi; gaya pemotongan dapat menyebabkan distorsi; penyelesaian tambahan seringkali diperlukan. |
| Opsi Alih Daya | Layanan EDM profesional mengurangi investasi awal dan biaya operasional. | Mengalihdayakan pengerjaan mesin tradisional juga dimungkinkan, tetapi kurang terspesialisasi untuk komponen yang kompleks. |
Mesin EDM (Electrical Discharge Machining) harganya mahal untuk dibeli dan dipasang. Mesin ini menggunakan lebih banyak daya dan perlengkapan khusus, sehingga biaya per jamnya lebih tinggi. EDM bagus untuk logam keras dan bentuk yang rumit. Metode ini dapat menghemat biaya karena tidak memerlukan banyak langkah tambahan. Pemesinan tradisional lebih murah untuk memulai dan menjalankannya, terutama untuk pekerjaan yang mudah.
Tingkat produksi
Kecepatan pembuatan komponen di bengkel sangatlah penting. EDM (Electrical Discharge Machining) biasanya lebih lambat daripada pemesinan tradisional. Hal ini berlaku saat membuang banyak material atau mengerjakan benda kerja yang tebal. Kecepatan EDM bergantung pada beberapa faktor, seperti lamanya percikan api, seberapa kuat percikan tersebut, jarak antara alat dan benda kerja, serta seberapa cepat pendinginan. Mempercepat proses EDM dapat menyebabkan keausan alat dan menghasilkan komponen yang lebih kasar. Bengkel harus memilih pengaturan yang tepat untuk mendapatkan hasil yang baik. Dengan pengetahuan teknis yang mendalam dan strategi pemrosesan yang efisien, NOBLE membantu klien menyeimbangkan kecepatan dan presisi dalam proyek EDM.
Pemesinan tradisional menghilangkan material dengan cepat. Metode ini paling cocok untuk membuat banyak komponen atau bentuk kasar. Hal ini menjadikannya pilihan yang baik untuk pekerjaan besar. EDM lebih baik untuk membuat bentuk yang rumit, detail kecil, atau mengerjakan logam keras. EDM mengorbankan kecepatan demi detail dan kualitas yang lebih baik.
- Pemesinan tradisional lebih cepat dan lebih murah untuk membuat banyak komponen.
- EDM lebih cocok untuk produksi dalam jumlah kecil, komponen uji, atau bentuk yang rumit.
- EDM menghasilkan lebih sedikit limbah dan membutuhkan lebih sedikit pekerjaan untuk komponen khusus, tetapi biayanya lebih mahal untuk pekerjaan besar.
- EDM menggunakan lebih banyak daya dan membutuhkan waktu lebih lama, sehingga kurang cocok untuk membuat banyak komponen sekaligus.
Memilih Metode yang Tepat
Faktor Keputusan
Memilih cara terbaik untuk mengerjakan suatu bagian bergantung pada banyak hal. Setiap proyek berbeda dan membutuhkan rencana tersendiri. Tabel di bawah ini menunjukkan perbandingan antara EDM dan pengerjaan mesin tradisional:
| Faktor Keputusan | EDM | Pemesinan Tradisional |
| Bagian Kompleksitas | Paling cocok untuk komponen yang rumit dan membutuhkan toleransi ketat. | Lebih cocok untuk komponen sederhana dan besar. |
| Jenis Bahan | Dapat digunakan dengan logam keras dan konduktif. | Mampu menangani berbagai material, termasuk plastik. |
| Volume produksi | Cocok untuk jumlah sedikit hingga menengah. | Terbaik untuk produksi dengan volume tinggi |
| Toleransi dan Presisi | Presisi sangat tinggi | Kurang presisi, risiko deformasi akibat panas. |
| Investasi Awal | Biaya peralatan yang lebih tinggi | Biaya lebih rendah, lebih mudah untuk toko kecil. |
| Ukuran Benda Kerja | Komponen berukuran kecil hingga menengah dan kompleks. | Benda kerja besar |
| Aplikasi Industri | Dirgantara, medis, elektronik | Otomotif, minyak dan gas |
| Efisiensi Pemesinan | Lebih lambat, tetapi hasil akhirnya halus. | Lebih cepat dan hemat biaya untuk komponen sederhana. |
| Properti Bahan | Membutuhkan konduktivitas listrik | Kurang bergantung pada sifat material |
| kecocokan | Membutuhkan cairan dielektrik | Tidak memerlukan cairan. |
Jenis material sangat penting saat memilih metode. EDM hanya bekerja dengan logam yang memungkinkan listrik mengalir melewatinya. Logam-logam ini juga harus mampu menahan panas dan tidak cepat aus. Hal ini membuat EDM cocok untuk logam keras yang sulit dipotong dengan alat biasa. Jika Anda tidak yakin proses mana yang terbaik untuk proyek Anda, tim insinyur kami yang berdedikasi mungkin memiliki jawabannya.
Skenario Praktis
Berikut beberapa contoh nyata untuk membantu Anda mengetahui kapan harus menggunakan masing-masing cara:
- Aerospace:Insinyur menggunakan EDM untuk membuat bilah turbin dengan lubang-lubang kecil. Bagian-bagian ini perlu dibuat dengan sangat presisi dan menggunakan logam keras. EDM Memberikan ukuran yang tepat dan hasil akhir yang halus.
- Alat Kesehatan: EDM membuat lubang dan celah kecil pada implan. Proses ini tidak memberi tekanan pada bagian-bagian tersebut, sehingga tetap aman.
- OtomotifPabrik-pabrik menggunakan pemesinan tradisional untuk blok mesin dan komponen besar. Cara ini cepat dan dapat digunakan dengan berbagai macam material.
- Pembuatan cetakan: EDM membentuk cetakan baja keras dengan fitur yang dalam dan rumit. Meskipun demikian EDM Meskipun harganya lebih mahal dan menggunakan lebih banyak energi, alat ini dapat melakukan pekerjaan yang tidak dapat dilakukan oleh alat lain.
- Elektronik: EDM Alat ini mengebor lubang-lubang kecil pada konektor. Hasilnya berupa ukuran yang sangat kecil dan permukaan yang halus.
EDM (Electrical Discharge Machining) paling cocok untuk kelompok komponen kecil, bentuk yang rumit, dan logam keras. Pemesinan tradisional lebih baik untuk komponen besar dan sederhana serta pembuatan dalam jumlah banyak. Kedua metode memiliki kelebihan masing-masing. Pilihan terbaik bergantung pada kebutuhan proyek, material, dan pendanaan. NOBLE akan membantu Anda memilih pendekatan yang tepat dengan mengevaluasi tujuan, material, dan anggaran setiap proyek untuk memberikan solusi manufaktur yang paling efektif.
Apakah Anda memilih EDM atau pemesinan konvensional bergantung pada kebutuhan proyek Anda, dan para ahli NOBLE mengatakan EDM sangat bagus untuk membuat bagian-bagian yang presisi dan rumit dengan material keras dan permukaan yang halus. Namun, prosesnya membutuhkan lebih banyak waktu dan biaya. Untuk memilih metode terbaik, NOBLE merekomendasikan Anda untuk mengikuti langkah-langkah berikut:
- Tentukan apa yang ingin Anda buat dan bahan apa yang Anda butuhkan.
- Pikirkan betapa sulitnya bentuk tersebut dan betapa tepatnya bentuknya harus dibuat.
- Pastikan Anda memiliki gambar yang jelas yang menunjukkan semua detailnya.
- Berkomunikasi dan bekerja sama dengan orang-orang yang memiliki banyak pengetahuan tentang permesinan.
Mengapa memilih NOBLE sebagai pemasok EDM tepercaya Anda?
NOBLE dipilih sebagai produsen karena kemampuannya yang tak tertandingi dalam menyediakan layanan Electrical Discharge Machining (EDM) dan pemesinan tradisional dengan presisi, fleksibilitas, dan keandalan yang luar biasa. Keunggulan dari setiap metode pemesinan memiliki kelemahan masing-masing, tetapi NOBLE menjembatani kesenjangan tersebut dengan menawarkan yang terbaik dari kedua dunia—mengintegrasikan teknologi EDM canggih dengan teknik pemesinan tradisional yang telah terbukti untuk memberikan solusi khusus yang disesuaikan dengan kebutuhan unik setiap proyek.
NOBLE menonjol karena beberapa alasan:
- Keahlian dalam Proyek EDM KompleksNOBLE mengkhususkan diri dalam pengerjaan EDM presisi tinggi, termasuk EDM Kawat, EDM Sinker, dan EDM Pengeboran Lubang, yang sangat penting bagi industri yang membutuhkan geometri rumit, seperti industri kedirgantaraan, medis, dan elektronik. Teknisi terampil kami secara rutin menghasilkan komponen dengan toleransi ketat yang tidak dapat dicapai oleh metode konvensional.
- Pendekatan Kemampuan GandaBerbeda dengan banyak bengkel yang hanya fokus pada EDM atau permesinan konvensional, NOBLE menggunakan keduanya. Hal ini memungkinkan kami untuk merekomendasikan proses yang paling efisien dan hemat biaya—atau kombinasi keduanya—untuk memenuhi kebutuhan desain, material, dan volume Anda.
- Teknologi dan Peralatan CanggihNOBLE berinvestasi pada sistem EDM dan mesin CNC terbaru, memastikan kinerja yang konsisten, pengulangan yang tinggi, dan kemampuan untuk mengolah material yang sulit seperti baja keras dan paduan eksotis dengan penyelesaian akhir minimal.
- Pengambilan Keputusan Berbasis AplikasiTim teknik kami mengevaluasi setiap proyek untuk menentukan apakah EDM, pemesinan tradisional, atau strategi hibrida akan menghasilkan hasil terbaik. Pendekatan konsultatif ini memastikan klien menerima proses yang tepat untuk komponen mereka, bukan hanya proses yang paling nyaman bagi kami untuk dijalankan.
- Hasil Industri yang TerbuktiNOBLE memiliki rekam jejak dalam menyediakan komponen dengan spesifikasi yang ketat di industri-industri di mana kegagalan bukanlah pilihan. Dari bilah turbin hingga implan medis, klien memilih NOBLE karena kami memahami pentingnya presisi, keamanan, dan keandalan.
- Solusi yang Dapat DiskalakanBaik Anda membutuhkan prototipe sekali jadi, produksi suku cadang presisi dalam jumlah kecil, atau produksi komponen mesin dalam jumlah besar, NOBLE siap untuk meningkatkan skala operasinya sambil tetap menjaga kualitas dan kecepatan.
NOBLE bukan hanya vendor permesinan—tetapi juga pilihan tepat sebagai mitra yang mampu menyeimbangkan kompleksitas antara presisi, kecepatan, biaya, dan kompatibilitas material. Ketika proyek Anda membutuhkan keahlian, akurasi, dan inovasi, NOBLE siap memberikannya.
FAQ dari Pemesinan Pelepasan Listrik
Material apa saja yang dapat dipotong dengan Mesin Pemotong Listrik (Electrical Discharge Machining/EDM)?
EDM hanya berfungsi pada material yang memungkinkan listrik mengalir. Artinya, EDM dapat memotong baja, titanium, tembaga, dan beberapa campuran khusus. EDM tidak berfungsi pada plastik atau sebagian besar keramik.
Catatan: EDM tidak dapat memotong kayu atau sebagian besar plastik.
Apakah EDM lebih aman daripada pemesinan tradisional?
EDM tidak menghasilkan serpihan atau tepi tajam yang dapat terlempar. Proses ini menggunakan cairan untuk menjaga agar komponen tetap dingin. Namun, EDM dapat menghasilkan asap berbahaya. Pekerja perlu mengenakan perlengkapan keselamatan yang tepat.
Mengapa beberapa bagian memerlukan EDM (Electrical Discharge Machining) alih-alih pemesinan tradisional?
Beberapa bagian memiliki lubang yang sangat kecil atau sudut yang tajam. EDM dapat membuat bentuk-bentuk ini dengan sangat akurat. Pemesinan tradisional tidak selalu dapat membuat detail sekecil itu.
Metode mana yang lebih cepat untuk membuat banyak komponen?
Pemesinan tradisional lebih cepat untuk membuat banyak komponen sederhana. EDM membutuhkan waktu lebih lama, terutama untuk bentuk yang tebal atau rumit.
- EDM: Cocok untuk kelompok kecil atau pekerjaan yang membutuhkan ketelitian.
- Tradisional: Cocok untuk membuat banyak komponen sederhana.







