
Gambaran Umum Pengecoran Cetakan
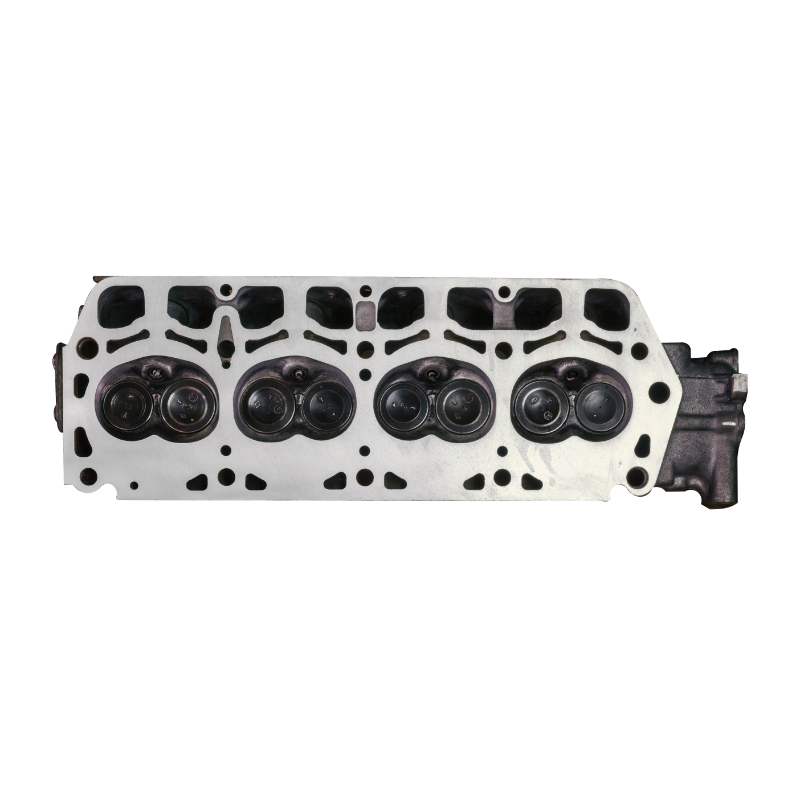
Pengecoran cetakan (die casting) adalah teknik produksi logam yang cepat, presisi, dan dapat diulang untuk berbagai barang besar dan kecil, mulai dari blok mesin hingga gagang pintu. Komponen hasil pengecoran cetakan memiliki kualitas permukaan yang unggul, dan berbagai logam non-ferrous dapat digunakan.
Pengecoran cetakan biasanya digunakan untuk produksi volume tinggi karena biaya awal yang tinggi. Dalam hal ini, skala produksi mengimbangi biaya mesin dan perkakas yang lebih tinggi. Berikut ini menawarkan opsi pengecoran cetakan khusus kepada klien NOBLE.
Artikel ini mengkaji secara detail tentang pengecoran logam dengan cetakan, menguraikan definisinya, jenis-jenisnya, bahan yang sesuai, pemolesan permukaan, aplikasinya, dan cara memilih layanan pengecoran cetakan terbaik.
Apa itu Die Casting?
Pengecoran die adalah teknik manufaktur yang menghasilkan produk logam dengan dimensi yang sangat akurat dan presisi. Teknik ini mirip dengan metode pencetakan injeksi yang digunakan dalam produksi plastik. Prosesnya melibatkan pemompaan logam cair—biasanya paduan logam non-ferrous seperti magnesium, seng, atau aluminium—di bawah tekanan tinggi ke dalam cetakan, yang merupakan cetakan baja yang dapat digunakan kembali. Di bawah tekanan mulai dari 0.7 hingga 700 MPa, logam cair didorong ke dalam cetakan dan mengeras menjadi coran logam. Cetakan dibuat untuk membentuk produk jadi sesuai bentuk yang diinginkan.
Pengecoran die menggunakan cetakan yang terdiri dari dua bagian, yaitu "cetakan penutup" dan "cetakan ejektor," yang dijepit bersama. Cetakan dilapisi dengan zat pelepas sebelum injeksi. Logam cair dipaksa masuk ke dalam rongga cetakan menggunakan mesin pres hidrolik atau mekanis. Setelah logam mendingin, kedua bagian terpisah, dan bagian yang mengeras (hasil coran) dikeluarkan. Hasil coran mempertahankan bentuk dan permukaan cetakan dengan presisi tinggi dan hanya membutuhkan sedikit pemrosesan pasca-produksi. Pengecoran die menghasilkan komponen kompleks dengan permukaan yang sangat baik dan digunakan untuk casing mobil, komponen listrik, dan mainan. Proses ini dapat dikombinasikan dengan pencetakan lembaran logam, penempaan, dan teknik pengecoran lainnya.
Cara Kerja Die Casting?
Pengecoran cetakan adalah teknik manufaktur yang menciptakan benda logam yang sangat presisi dan detail. Proses ini melibatkan pemompaan logam cair—biasanya magnesium, seng, atau aluminium—di bawah tekanan tinggi ke dalam rongga cetakan. Logam cair tersebut dikeluarkan sebagai barang jadi setelah cepat mengeras di dalam cetakan dan mengambil bentuk cetakan. Berikut adalah langkah-langkahnya:

1. Persiapan Cetakan
Persiapan cetakan, yang dibagi menjadi cetakan penutup dan cetakan ejektor, adalah langkah pertama dalam prosedur ini. Biasanya terbuat dari baja yang dikeraskan, cetakan ini dimaksudkan untuk memberikan bentuk yang tepat pada produk jadi.
2. Penjepitan Cetakan
Kedua bagian cetakan dijepit bersama untuk membentuk rongga cetakan tertutup yang dapat menahan tekanan tinggi selama injeksi.
3. Injeksi
Setelah tahap persiapan, logam cair dituangkan dari tungku ke dalam cetakan melalui saluran tuang ke bawah. Ini dapat dilakukan secara manual atau menggunakan sendok tuang otomatis, tetapi memanfaatkan gravitasi untuk menggerakkan logam. Tidak ada gaya atau tekanan tambahan yang diterapkan. Logam cair dimasukkan ke dalam cetakan dari posisi vertikal, dan mengalir ke bawah ke dalam coran karena tarikan gravitasi alami. Dengan menghindari tekanan tinggi, turbulensi berkurang, dan ini membantu mencegah porositas. Hal ini juga menghasilkan komponen dan bagian yang lebih halus.
4. Pendinginan dan Solidifikasi
Logam cair dengan cepat mendingin dan membeku saat bersentuhan dengan permukaan cetakan yang lebih dingin setelah mengisi rongga cetakan. Proses pembekuan dipercepat, dan pembuangan panas difasilitasi oleh saluran pendingin di dalam cetakan.
5. Ejeksi
Setelah benda cor melewati proses pencetakan dalam mesin pengecoran cetakan gravitasi, waktu yang cukup diberikan agar benda cor mendingin. Setelah itu, kedua bagian cetakan dilepas dan dibuka, lalu bagian-bagian cor dikeluarkan dengan hati-hati. Bagian-bagian tersebut dapat dikeluarkan dengan tangan, atau, dalam beberapa situasi, pin ejektor digunakan untuk mendorong benda cor keluar dari mesin dengan aman.
6. Pemangkasan dan Penyelesaian
Setelah suatu bagian dikeluarkan dari cetakan, mungkin terdapat kelebihan material di sepanjang garis pemisah yang dikenal sebagai flash. Untuk menghilangkan flash ini, bagian tersebut menjalani proses pemangkasan, yang dapat dilakukan secara manual atau dengan peralatan otomatis. Proses penyelesaian tambahan seperti pemesinan, pemolesan, atau perawatan permukaan dapat diterapkan untuk mencapai produk akhir yang diinginkan.

Keuntungan dan Kerugian Pengecoran Cetakan
Keunggulan pengecoran cetakan
1. Biaya Rendah:
Komponen hasil cetakan die-casting menghasilkan kualitas yang konsisten dalam jumlah besar dan relatif lebih murah. Proses yang sebagian atau seluruhnya otomatis menghasilkan biaya tenaga kerja yang lebih rendah.
2. Efisiensi Tinggi
Logam cair dengan cepat mendingin dan membeku saat bersentuhan dengan permukaan cetakan yang lebih dingin setelah mengisi rongga cetakan. Proses pembekuan dipercepat dan pembuangan panas difasilitasi oleh saluran pendingin di dalam cetakan.
3. Bentuk Kompleks dan Dinding Tipis
Pengecoran die dapat menghasilkan komponen dengan bentuk kompleks dan ukuran mulai dari 25g hingga 25 kg. Komponen-komponen ini mungkin sulit atau mahal untuk diimplementasikan menggunakan metode manufaktur lain. Pengecoran die juga dapat menghasilkan komponen berdinding tipis dengan ketebalan setipis 0.38 mm, mengurangi berat sekaligus mempertahankan kekuatan.
4. Akurasi dan Konsistensi Dimensi
Pengecoran cetakan menawarkan akurasi dimensi dan reproduksibilitas yang sangat baik. Toleransi yang ketat dan dimensi bagian yang konsisten dipastikan oleh cetakan yang dibuat dengan baik. Oleh karena itu, pengecoran cetakan cocok untuk penggunaan yang membutuhkan bagian yang konstan dan tepat.
5. Hasil Akhir Permukaan yang Baik
Pencetakan die menghasilkan komponen dengan permukaan halus, detail yang presisi, dan hasil akhir permukaan -0.8–3.2 μm Ra. Cetakan dapat dirancang untuk menghasilkan tekstur permukaan yang diinginkan, sehingga mengurangi kebutuhan akan operasi penyelesaian permukaan tambahan.
6. Fleksibilitas Material
Banyak material yang dapat digunakan dalam pengecoran cetakan, seperti kuningan, seng, magnesium, dan aluminium. Setiap material memiliki kualitas unik, seperti ketahanan terhadap korosi, bobot ringan, atau kekuatan tinggi, sehingga memungkinkan untuk memilih material berdasarkan tuntutan aplikasi tertentu.

Kekurangan Pengecoran Cetakan
Biaya Perkakas Awal yang Tinggi:
Pengecoran die membutuhkan pembuatan cetakan yang rumit dan presisi, yang dapat memakan biaya besar untuk dibuat dan diproduksi. Biaya perkakas dapat menjadi kendala utama, terutama dalam kasus prototipe atau produksi skala kecil.
Rentang Ukuran dan Berat Terbatas:
Secara umum, pengecoran cetakan cocok untuk komponen berukuran kecil hingga menengah. Keterbatasan ukuran dan kapasitas mesin pengecoran cetakan mungkin mengharuskan penggunaan teknik manufaktur lain untuk komponen yang besar dan berat.
Porositas dan Penyusutan:
Proses pengecoran die casting yang cepat dan pembekuan logam cair dapat menyebabkan benda yang dicetak mengalami porositas atau cacat penyusutan. Kualitas mekanik dan integritas struktural benda coran dapat terancam oleh cacat-cacat ini. Untuk mengurangi masalah ini, diperlukan pertimbangan desain dan manajemen proses yang tepat.
Keterbatasan Desain:
Karakteristik bawaan dari pengecoran die membutuhkan batasan desain khusus. Misalnya, untuk mendorong pengisian dan pembekuan yang homogen, benda kerja harus memiliki ketebalan dinding yang seragam. Bagian yang menjorok ke dalam dan elemen interior yang rumit juga mungkin memerlukan pertimbangan desain lebih lanjut atau prosedur pasca-pengecoran.
Pengecoran cetakan tetap menjadi proses manufaktur yang banyak digunakan karena berbagai keuntungannya. Para produsen dengan cermat mempertimbangkan persyaratan spesifik produk mereka untuk menentukan apakah pengecoran cetakan merupakan pilihan yang tepat untuk kebutuhan produksi mereka.
Aplikasi Proses Pengecoran Cetakan
Komponen mesin dan wadah elektronik dapat dibuat dengan menggunakan metode pengecoran cetakan yang kuat dan mudah beradaptasi. Area cetak yang luas, beragam pilihan material, dan kemampuan untuk menghasilkan komponen berdinding tipis yang rumit dan dapat direproduksi adalah beberapa dari banyak keunggulan pengecoran cetakan.
1. Pengecoran Cetakan dalam Industri Otomotif
Karena pengecoran aluminium dapat menghasilkan komponen ringan seperti casing girboks, braket mesin, dan silinder hidrolik, metode ini banyak digunakan di sektor otomotif. Pengecoran magnesium berguna untuk panel dan rangka jok, sedangkan pengecoran seng cocok untuk komponen bahan bakar, rem, dan power steering.

2. Pengecoran Cetakan dalam Industri Dirgantara
Pengecoran cetakan sangat penting bagi sektor kedirgantaraan karena menghasilkan komponen yang rumit, ringan, dan berkualitas unggul. Produsen kedirgantaraan memilih teknik produksi ini karena efektivitas biaya dan kemampuannya untuk memenuhi standar ketat industri.
3. Pengecoran Cetakan dalam Industri Medis
Pengecoran cetakan sangat penting dalam industri kedirgantaraan dan medis. Teknik ini menghasilkan komponen ringan dan berkualitas tinggi yang memenuhi standar industri yang ketat. Teknik ini disukai untuk memproduksi komponen-komponen vital.
4. Pengecoran Cetakan dalam Industri Energi
Pengecoran cetakan sangat penting bagi sektor energi karena memungkinkan produksi komponen yang akurat, tahan lama, dan berkualitas tinggi untuk penukar panas, sel bahan bakar, komponen listrik, sistem energi terbarukan, dan sistem penyimpanan energi, di antara aplikasi lainnya. Proses ini merupakan metode manufaktur yang bermanfaat di sektor energi karena dapat memenuhi tuntutan industri akan kinerja, efisiensi, dan efektivitas biaya.
Bagaimana Cara Mencetak Komponen dengan Teknik Pengecoran Cetakan?
Jenis-jenis proses pengecoran cetakan
Proses Pengecoran Cetakan Ruang Panas (Pengecoran Panas)
Metode pengecoran cetakan panas atau leher angsa adalah nama lain untuk teknik ruang panas. Prosedur ini digunakan untuk logam dengan titik leleh rendah yang tidak akan merusak rakitan pendorong yang dicelupkan secara kimiawi. Pendorong dan ruang mekanisme injeksi dicelupkan ke dalam bak logam cair dari tungku logam (lihat gambar di bawah). Pendorong menarik kembali dengan cetakan tertutup, membuka lubang ruang dan membiarkan logam cair masuk ke dalam ruang. Selanjutnya, pendorong menutup lubang dan memaksa logam cair melalui nosel dan leher angsa ke dalam rongga cetakan. Logam cair ditampung di bawah tekanan di dalam rongga cetakan sampai mengeras. Peningkatan tekanan dalam proses ruang panas menghasilkan tingkat produksi yang jauh lebih tinggi daripada teknik ruang dingin. Pengecoran ruang panas bekerja efektif dengan paduan dan logam yang memiliki titik leleh lebih rendah, termasuk timah dan seng.

Proses Pengecoran Cetakan Ruang Dingin
Proses pengecoran die ruang dingin cukup mirip dengan proses pengecoran die ruang panas. Dalam proses ini, logam cair dituangkan ke dalam selongsong injeksi atau bagian ruang silinder injeksi sebelum didorong ke dalam cetakan. Karena selongsong tidak dipanaskan, proses ini disebut proses ruang dingin. Tungku logam bersifat tertutup, yang menghilangkan masalah korosi. Proses ruang dingin dimulai ketika material cair dipindahkan dari tungku ke ruang injeksi melalui lubang tuang. Sebuah dongkrak hidrolik menyegel lubang ruang dingin dan mendorong logam di bawah tekanan ke dalam rongga cetakan.
Kisaran tekanan berada antara 30 MPa dan 150 MPa. Proses ini dirancang untuk fokus pada meminimalkan korosi mesin daripada efisiensi produksi. Logam cair dimasukkan ke dalam sistem injeksi secara otomatis atau manual, yang menghilangkan kebutuhan untuk merendam mekanisme injeksi dalam bak logam cair. Untuk aplikasi di mana desain pengecoran die casting ruang panas terlalu korosif, proses ruang dingin adalah alternatif yang baik. Proses ini cocok untuk pengecoran logam dengan suhu leleh tinggi, seperti aluminium dan paduan aluminium.

Proses Pengecoran Cetakan Tekanan:
Pengecoran die tekan adalah metode manufaktur yang cepat, andal, dan terjangkau untuk menghasilkan komponen logam berbentuk jadi dengan toleransi ketat dalam jumlah besar. Pada dasarnya, paduan logam cair disuntikkan di bawah tekanan tinggi ke dalam cetakan baja (atau perkakas) selama proses pengecoran die tekan. Paduan ini mengeras dengan cepat, membentuk komponen berbentuk jadi dalam hitungan milidetik hingga beberapa detik. Setelah itu, komponen tersebut secara otomatis dikeluarkan.
1. Pengecoran Cetakan Tekanan Tinggi:
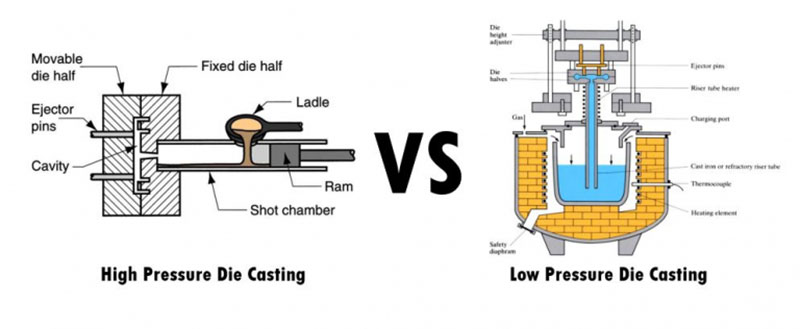
Pengecoran die bertekanan tinggi (HPDC) adalah proses manufaktur yang sangat efisien yang dapat menghasilkan berbagai bentuk produk. Dalam proses ini, cetakan logam diisi dengan logam cair pada tekanan dan kecepatan tinggi. Peralatan dasarnya terdiri dari dua pelat tekanan vertikal yang menahan kedua bagian cetakan pada tempatnya ketika meja kerja diposisikan di atasnya. Salah satu pelat tekanan bersifat stasioner, sedangkan yang lainnya dapat digerakkan, membantu dalam membuka dan menutup cetakan. Untuk mengisi rongga cetakan, sejumlah logam yang telah ditentukan ditambahkan ke selongsong tembak, yang kemudian digerakkan secara hidraulik menggunakan piston. Setelah logam mengeras, hasil coran dikeluarkan dari cetakan.

2. Pengecoran Cetakan Tekanan Rendah:
Aplikasi ideal untuk pengecoran die bertekanan rendah adalah pada komponen aluminium simetris dengan sumbu rotasi. Roda untuk kendaraan, misalnya, sering dibuat menggunakan pengecoran die bertekanan rendah. Jenis operasi ini menggunakan tabung pengangkat untuk menghubungkan cetakan, yang diposisikan secara vertikal di atas bak logam cair. Logam ditarik ke atas dan masuk ke dalam cetakan ketika ruang mencapai tekanan, yang biasanya antara 20 dan 100 kPa. Hasil pengecoran yang tinggi dicapai dengan menghilangkan pengumpan dari proses pengecoran aluminium bertekanan rendah jenis ini.
3. Proses Pengecoran Cetakan Vakum:
Teknik pengecoran vakum dan ruang dingin paling erat kaitannya. Sebelum logam cair memasuki rongga cetakan, udara dan gas yang terperangkap dihilangkan oleh sumber vakum. Ini adalah teknik pengecoran yang relatif baru yang mengurangi porositas, meningkatkan kekuatan, dan mempermudah penerapan perlakuan panas pasca-pengecoran. Jenis pengecoran ini memiliki beberapa manfaat, termasuk peningkatan kualitas mekanik, peningkatan kehalusan permukaan, peningkatan stabilitas dimensi, waktu siklus yang lebih singkat, dan penurunan cacat yang disebabkan oleh gas yang terperangkap. Bagian-bagian tersebut dapat diberi perlakuan panas.

4. Proses Pengecoran Cetakan Tekan:
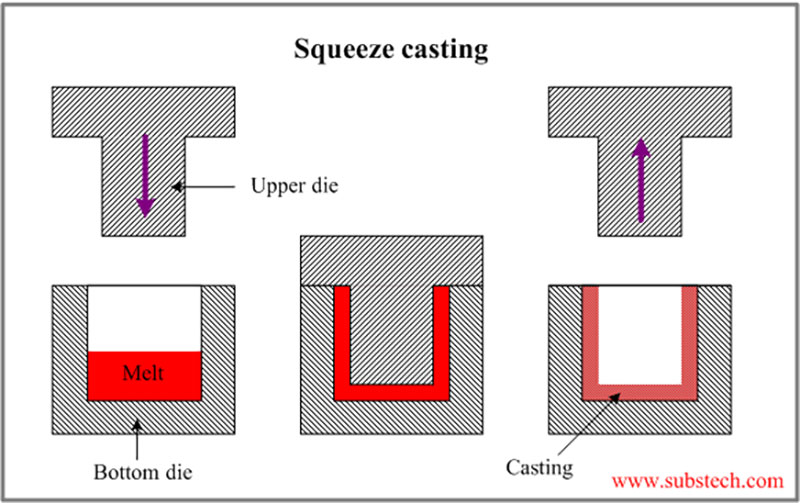
Logam dan paduan dengan aliran rendah dapat dicetak, dan pengecoran tekan dikembangkan sebagai metode praktis. Metode ini juga dikenal sebagai penempaan logam cair.
Prosedur ini memaksa logam cair masuk ke dalam cekungan pada produk cetakan dengan mengisi cetakan terbuka dengan logam lalu menekannya dengan kuat. Pengecoran tekan menghasilkan produk yang sangat padat dan bekerja dengan baik dengan perlakuan panas selanjutnya. Proses ini juga diterapkan pada pembuatan komposit matriks logam yang diperkuat, di mana struktur yang diperkuat serat diresapi oleh aluminium cair.
5. Proses pengecoran cetakan gravitasi:
Teknik manufaktur yang disebut pengecoran cetakan gravitasi digunakan untuk membuat bagian logam premium dengan bentuk yang rumit dan permukaan yang umumnya halus. Teknik pengecoran khusus ini merupakan bagian dari operasi pengecoran cetakan secara keseluruhan. Dua fitur penting membedakan pengecoran cetakan gravitasi dari teknik pengecoran lainnya: (1) logam cor dimasukkan ke dalam cetakan hanya dengan gravitasi; dan (2) cetakan logam yang dapat digunakan kembali (atau “permanen”) digunakan. Biasanya, besi cor atau baja digunakan untuk membuatnya.

Layanan Pengecoran Cetakan Umum
Salah satu logam utama yang digunakan dalam pengecoran cetakan adalah aluminium, dan paduan aluminium digunakan dalam pengecoran cetakan ruang dingin. Paduan ini biasanya terdiri dari magnesium, tembaga, dan silikon. Paduan pengecoran cetakan yang terbuat dari aluminium merupakan pilihan yang tepat untuk benda-benda yang rumit dan detail karena ringan dan memberikan stabilitas dimensi yang baik. Ketahanan suhu yang baik, konduktivitas listrik dan termal, serta ketahanan korosi adalah beberapa manfaat lain dari pengecoran aluminium.
Paduan aluminium yang umum digunakan untuk pengecoran die meliputi:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Kepadatan | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Rentang leleh | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Electrical
Daya konduksi |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Panas
Daya konduksi |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| Kekuatan tekanan maksimum | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Kekuatan Hasil | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Kekerasan | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Kekuatan Kelelahan | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Kekuatan Geser | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| pemanjangan | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Paduan seng merupakan jenis logam penting yang digunakan untuk pengecoran cetakan. Pengecoran seng adalah pilihan yang bagus untuk pelapisan dan memiliki manfaat tambahan seperti kekuatan benturan dan keuletan, menjadikannya alternatif pengecoran cetakan yang paling nyaman bagi produsen. Pengecoran dapat dilakukan menggunakan mesin pengecoran cetakan ruang panas, dan karena kemudahan pengecorannya, keausan cetakan lebih sedikit. Seng biasanya dikombinasikan dengan tembaga, magnesium, dan aluminium karena lebih berat daripada magnesium dan aluminium.
Paduan seng yang umum digunakan dalam pengecoran die meliputi:
| Kelas Paduan | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Densitas (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Titik lebur (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Konduktivitas Termal (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Koefisien Ekspansi Termal (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Konduktivitas Listrik (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Komposisi Kimia Utama | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Kekuatan Tarik (MPa) | 295 | 255 | 310 | 345 | 380 |
| Kekuatan Hasil (MPa) | 240 | 215 | 230 | 275 | 320 |
| Pemanjangan (%) | 2 | 3 | 6 | 3 | 1 |
| Kekerasan (HB) | 82 | 70 | 90 | 95 | 100 |
| Perbedaan Utama | Mengandung lebih sedikit Mg dan Cu, cocok untuk komponen yang lebih besar. | Mengandung lebih sedikit Mg dan Cu, cocok untuk komponen yang lebih besar. | Mengandung lebih sedikit Mg dan Cu, cocok untuk komponen yang lebih besar. | Mengandung lebih banyak Mg dan Cu, cocok untuk komponen dengan bentuk kompleks. | Mengandung Mg, Cu, Ni, dan Fe, dengan kekuatan dan kekerasan yang lebih tinggi. |
| Aplikasi Pengecoran Utama | Otomotif, furnitur, peralatan rumah tangga, dan suku cadang mekanik. | Peralatan listrik, perkakas tangan, mainan | Mesin, arsitektur, dan otomotif | Otomotif, kelistrikan, perangkat keras | Industri, otomotif, listrik |
Pertimbangan Saat Memilih Paduan untuk Pengecoran Cetakan
Pemilihan paduan die-casting akan ditentukan oleh aplikasi dan fungsi produk akhir.
Performa, biaya, dan proses manufaktur semuanya dipengaruhi secara langsung oleh pilihan paduan, yang menjadikannya sangat penting. Saat memilih paduan untuk pengecoran cetakan, perhatikan kriteria penting berikut:
1. Sifat Mekanis:
Performa, biaya, dan proses manufaktur semuanya dipengaruhi secara langsung oleh pilihan paduan, yang menjadikannya sangat penting. Saat memilih paduan untuk pengecoran cetakan, perhatikan kriteria penting berikut:
2. Ketahanan Korosi:
Pertimbangkan kondisi kerja dan paparan terhadap hal-hal seperti bahan kimia, kelembapan, dan perubahan suhu. Logam tertentu, seperti seng dan aluminium, tahan terhadap korosi dengan baik, sedangkan paduan lainnya mungkin memerlukan lapisan pelindung tambahan.
3. Konduktivitas Termal:
Nilailah apakah komponen tersebut perlu mempertahankan suhu tertentu atau membuang panas secara efisien. Karena konduktivitas termalnya yang tinggi, paduan seperti tembaga dapat berguna dalam aplikasi yang membutuhkan perpindahan panas yang efektif.
4. Kemampuan pemesinan:
Jika diperlukan prosedur pasca-pemesinan, pertimbangkan kemudahan pemesinan paduan tersebut. Meskipun beberapa paduan dapat diproses dengan lebih mudah daripada yang lain, beberapa paduan mungkin memerlukan peralatan atau metode yang lebih canggih.
5. Biaya Rendah:
Biaya total paduan tersebut memperhitungkan biaya material, efektivitas proses produksi, dan kebutuhan penyelesaian atau perlakuan tambahan. Biaya setiap paduan bervariasi, dan beberapa mungkin memerlukan metode pemrosesan yang lebih canggih, yang meningkatkan biaya total komponen tersebut.
Cara Membuat Cetakan Die Casting
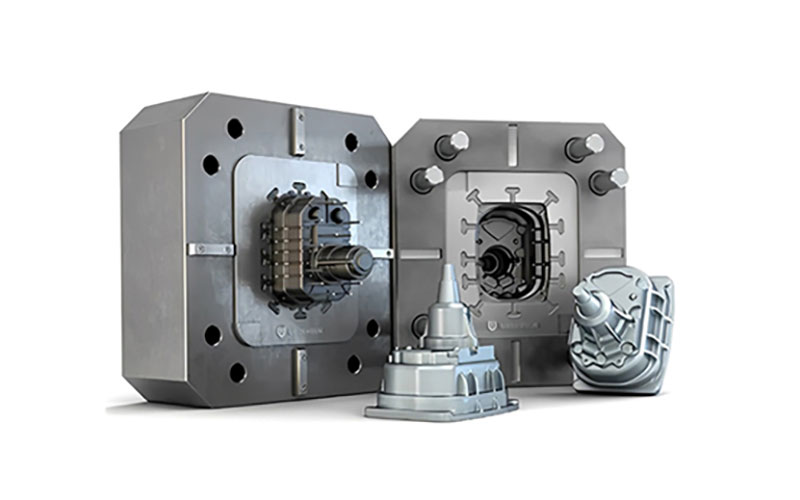
Sisi penutup, yang terpasang pada pelat, dan sisi pengeluaran, yang dipasang pada pelat yang dapat digerakkan, membentuk cetakan pengecoran logam. Untuk membuat benda yang lebih rumit, seperti yang memiliki lubang dan ulir, cetakan tertentu berisi komponen tambahan seperti luncuran dan inti.
Untuk membuat banyak komponen per siklus, cetakan die casting dapat memiliki banyak rongga, tergantung pada ukuran objek yang diproduksi. Cetakan ini berupa cetakan multi-rongga, yang memiliki banyak rongga identik, atau cetakan sel, yang berisi campuran rongga yang berbeda untuk memproduksi berbagai macam komponen.
Cetakan die-casting harus sangat kuat dan tahan panas, selain memiliki keuletan dan ketahanan aus yang baik. Karena itu, konstruksinya memungkinkan mereka untuk menahan ratusan siklus pengecoran setiap jam dan hingga dua juta siklus selama masa pakainya. Cetakan ini dibuat dari baja perkakas yang dikeraskan dan berkinerja tinggi, yang sering kali diberi perlakuan panas. Cetakan die-casting harus mampu bekerja bahkan dengan gaya penjepitan yang sangat kuat.
Penggunaan alat desain dan simulasi khusus pengecoran bersamaan dengan desain berbantuan komputer (CAD) adalah langkah pertama dalam proses pembuatan cetakan die-cast. Cetakan die-cast membutuhkan gerbang, saluran, dan saluran tuang seperti halnya cetakan injeksi, untuk memungkinkan material cair masuk ke dalam rongga cetakan. Penting juga untuk menyertakan pin ejeksi dan pengunci untuk mengamankan cetakan dan mempermudah ejeksi. Toleransi yang ketat dan bentuk yang rumit dapat dihasilkan melalui desain cetakan digital. Pemesinan CNC banyak digunakan untuk memproduksi cetakan die-cast. Biasanya, pembuatan cetakan die-cast dimulai dengan pemesinan kasar bentuk cetakan, kemudian perlakuan panas pada cetakan logam, dan akhirnya tahap penyelesaian. Cetakan tingkat prototipe juga dapat diproduksi menggunakan perkakas cepat , menggunakan pemesinan CNC atau proses lain seperti Selective Laser Sintering (SLS).
Bahan pengecoran mati
Logam dengan suhu lebur rendah, seperti aluminium, seng, magnesium, timbal, dan tembaga, umumnya digunakan dalam pengecoran cetakan. Namun, beberapa logam besi dan logam yang tidak umum juga dapat digunakan. Beberapa material umum adalah sebagai berikut:
1. Aluminium
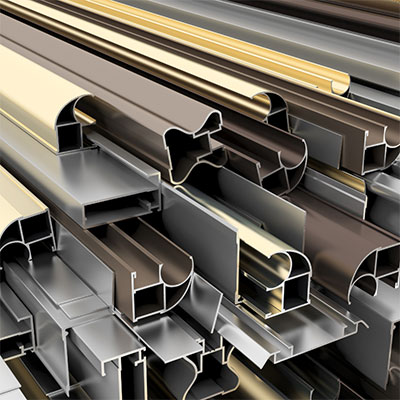
Pengecoran aluminium menawarkan banyak keuntungan, termasuk konstruksi ringan, rasio kekuatan terhadap berat yang tinggi, kemampuan pengerjaan yang sangat baik, konduktivitas termal, ketahanan terhadap korosi, fleksibilitas desain, efisiensi biaya, dan kemampuan daur ulang. Sifat-sifat ini menjadikan aluminium pilihan populer untuk berbagai aplikasi dan berkontribusi pada penggunaannya yang luas dalam proses pengecoran.
2.Magnesium
Sifat magnesium yang ringan, rasio kekuatan terhadap berat yang tinggi, kemampuan pengerjaan yang sangat baik, sifat pembuangan panas, stabilitas dimensi, kemampuan perisai EMI/RF, dan kemampuan daur ulang menjadikannya material yang berharga untuk pengecoran cetakan. Kombinasi sifat-sifat uniknya membuka peluang untuk komponen ringan dan berkinerja tinggi di berbagai industri seperti otomotif, kedirgantaraan, elektronik, dan barang konsumsi.
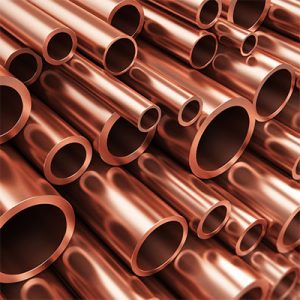
3. Tembaga
Proses pengecoran cetakan tradisional biasanya menghindari penggunaan tembaga karena titik lelehnya yang tinggi dan sifat-sifatnya yang sulit. Namun, varian khusus yang disebut pengecoran cetakan paduan tembaga dirancang untuk mencetak paduan berbasis tembaga. Teknik khusus ini menghasilkan komponen berbasis tembaga berkualitas tinggi yang menawarkan ketahanan korosi dan kekuatan yang sangat baik. Meskipun tidak umum digunakan, pengecoran cetakan paduan tembaga disesuaikan dengan sifat dan persyaratan unik dari paduan berbasis tembaga, sehingga cocok untuk berbagai industri dan aplikasi.

4. Seng
Pengecoran die casting seng menawarkan beberapa keunggulan, termasuk kemampuan pengecoran yang sangat baik, kekuatan tinggi, ketahanan terhadap korosi, fleksibilitas desain, efisiensi produksi yang tinggi, dan kemampuan daur ulang. Sifat-sifat ini menjadikan seng pilihan populer untuk berbagai aplikasi, terutama yang membutuhkan bentuk kompleks, presisi, dan produksi yang hemat biaya, termasuk otomotif, elektronik, telekomunikasi, barang konsumsi, dan banyak lagi. Contoh umum komponen die casting seng meliputi suku cadang otomotif, konektor listrik, gagang pintu, engsel, keran, dan berbagai peralatan rumah tangga.
Die Casting Opsi Finishing
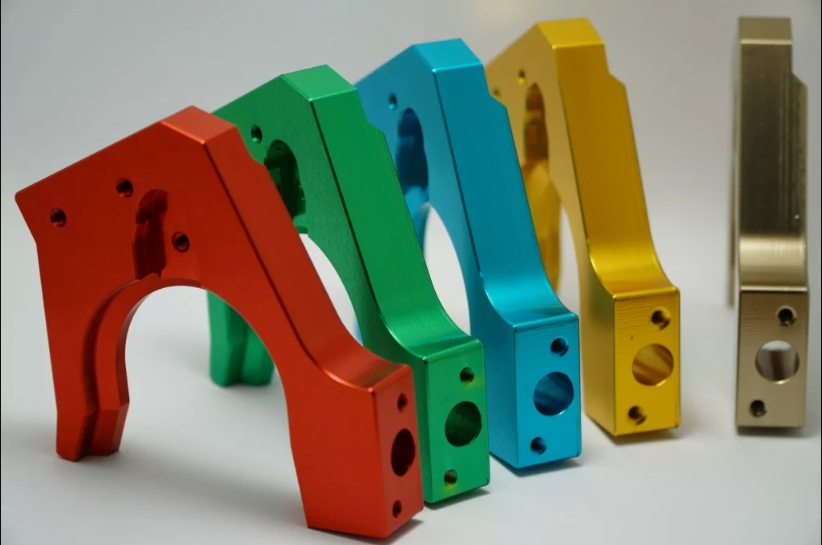
NOBLE dapat membantu meningkatkan kualitas permukaan produk Anda dengan menawarkan beragam pilihan lapisan permukaan. Lapisan permukaan pada komponen kustom Anda bertujuan untuk meningkatkan penampilan, kekerasan permukaan, kekasaran, ketahanan terhadap bahan kimia dan korosi, dan sebagainya. Lapisan permukaan ini juga membantu menyembunyikan bekas pahat yang terlihat dari area yang dipotong dengan pahat aktif. Berikut beberapa pilihan terbaik Anda.
| Nama | Deskripsi | bahan | Warna | Tekstur | |
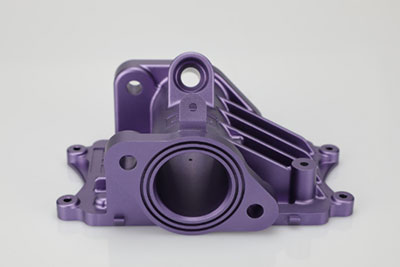 |
Anodizing | Anodisasi meningkatkan ketahanan terhadap korosi, meningkatkan ketahanan aus dan kekerasan, serta melindungi permukaan logam. Banyak digunakan pada komponen mekanik, pesawat terbang, komponen otomotif, instrumen presisi, dll. | Aluminium | Bening, hitam, abu-abu, merah, biru, emas. | Hasil akhir yang halus dan matte |
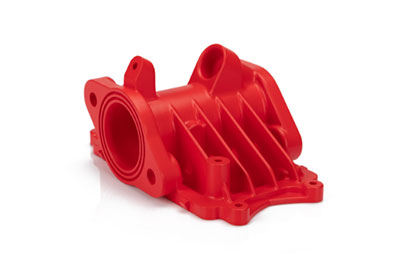 |
powder Coating | Pelapisan bubuk adalah jenis pelapis yang diaplikasikan sebagai bubuk kering yang mudah mengalir. Tidak seperti cat cair konvensional, yang diaplikasikan melalui pelarut yang menguap, pelapisan bubuk biasanya diaplikasikan secara elektrostatis dan kemudian dikeringkan dengan panas atau sinar ultraviolet. | Aluminium, Baja Tahan Karat, Baja | Hitam, kode RAL atau nomor Pantone apa pun | Gloss atau semi-gloss |
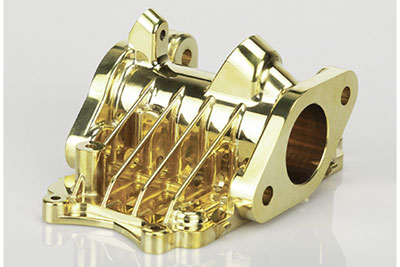 |
electroplating | Pelapisan listrik dapat bersifat fungsional, dekoratif, atau terkait dengan korosi. Banyak industri menggunakan proses ini, termasuk sektor otomotif, di mana pelapisan krom pada komponen baja mobil merupakan hal yang umum. | Aluminium, baja, baja tahan karat | N / A | Hasil akhir yang halus dan mengkilap |
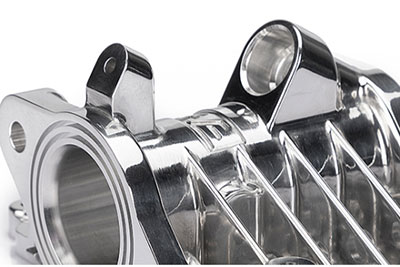 |
Poles | Pemolesan adalah proses menciptakan permukaan yang halus dan mengkilap, baik melalui penggosokan fisik pada bagian tersebut atau melalui interferensi kimia. Proses ini menghasilkan permukaan dengan pantulan spekular yang signifikan, tetapi pada beberapa material dapat mengurangi pantulan difus. | Aluminium, Kuningan, Baja Tahan Karat, Baja | N / A | Berkilau |
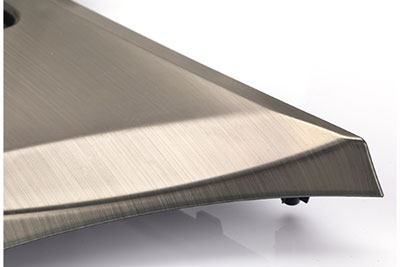 |
Penyikatan | Penggosokan adalah proses perawatan permukaan di mana sabuk abrasif digunakan untuk membuat jejak pada permukaan suatu material, biasanya untuk tujuan estetika. | ABS, Aluminium, Kuningan, Baja Tahan Karat, Baja | N / A | Satin |
Strategi untuk Memilih Produsen Pengecoran Mati
Saat memilih produsen pengecoran cetakan, penting untuk mempertimbangkan beberapa faktor guna memastikan kemitraan yang sukses dan produksi berkualitas tinggi. Berikut adalah strategi untuk memandu Anda dalam memilih produsen pengecoran cetakan yang tepat:
1. Tentukan persyaratan Anda:
Tetapkan persyaratan proyek Anda dengan jelas, termasuk spesifikasi komponen yang diinginkan, jumlah, standar kualitas, perlakuan permukaan , dan jangka waktu pengiriman. Hal ini akan membantu Anda berkomunikasi secara efektif dengan produsen potensial dan mengevaluasi kemampuan mereka.
2. Pengalaman dan Keahlian:
Carilah produsen yang memiliki banyak pengalaman dalam pengecoran logam dan rekam jejak yang solid dalam menghasilkan barang berkualitas tinggi. Periksa pengalaman mereka dalam bekerja dengan logam dan material tertentu yang relevan dengan proyek Anda. Pertimbangkan sektor-sektor yang pernah mereka geluti dan komponen rumit yang telah mereka produksi dengan sukses.
3. Kemampuan Manufaktur:
Evaluasilah kemampuan produksi pabrikan, termasuk ukuran dan kapasitas mesin cetak die casting mereka, pilihan perkakas yang tersedia, dan operasi sekunder seperti pemesinan, penyelesaian akhir, dan perakitan. Pastikan bahwa peralatan dan fasilitas mereka dapat memenuhi persyaratan proyek dan permintaan volume Anda.
4. Langkah-langkah Pengendalian Mutu:
Tanyakan tentang proses pengendalian mutu dan sertifikasi dari produsen. Carilah produsen yang telah menerapkan sistem manajemen mutu yang kuat, seperti sertifikasi ISO. Tanyakan tentang metode inspeksi, prosedur pengujian, dan kepatuhan mereka terhadap standar industri.
5. Dukungan Desain dan Rekayasa:
Pertimbangkan apakah produsen menawarkan dukungan desain dan rekayasa. Produsen yang terampil dapat memberikan masukan berharga selama fase desain, membantu mengoptimalkan kemampuan manufaktur komponen, efektivitas biaya, dan kinerja. Keahlian mereka juga dapat membantu dalam pemilihan material dan optimalisasi proses.
6. Komunikasi dan Kolaborasi:
Evaluasi saluran komunikasi dan daya tanggap produsen. Komunikasi yang efektif sangat penting untuk kemitraan yang sukses. Pastikan mereka responsif terhadap pertanyaan, memberikan pembaruan kemajuan secara berkala, dan bersedia bekerja sama erat dengan Anda sepanjang proyek.

Mengapa memilih NOBLE untuk Layanan Pengecoran Cetakan?
NOBLE menggunakan teknologi canggih dan memiliki tim profesional terampil yang berdedikasi untuk mengutamakan pelanggan kami. Layanan pengecoran cetakan kami presisi, efisien, hemat biaya, dan menghasilkan hasil berkualitas tinggi. Dengan memilih layanan pengecoran cetakan kami, Anda dapat meningkatkan bisnis Anda ke tingkat kesuksesan yang baru.
1. Harga Ekonomis & Kualitas Sempurna
Kami menawarkan kualitas yang sama dengan harga terendah. Kami mengontrol secara ketat kualitas pengerjaan dan penyelesaian akhir untuk memastikan Anda menerima persis apa yang Anda desain.
2. Kemampuan Manufaktur yang Kuat
NOBLE bangga dengan kemampuan manufaktur kami yang luar biasa, yang menawarkan berbagai macam material dan lapisan permukaan. Baik itu produksi dalam jumlah kecil maupun besar, kami menyediakan solusi terpadu untuk semua kebutuhan proyek. Kapasitas manufaktur kami tak tertandingi, memastikan bahwa setiap bagian cetakan die casting memiliki kualitas tertinggi, memenuhi semua persyaratan dimensi, dan berkinerja luar biasa.
3. Kontrol Kualitas Yang Ketat
Sebagai pabrik bersertifikasi ISO 9001 & ISO 13485, NOBLE berdedikasi untuk menyediakan layanan pengecoran cetakan yang presisi. Tim teknik kami melakukan inspeksi kualitas yang ketat di berbagai tahap proses manufaktur, termasuk pra-produksi, selama produksi, inspeksi sampel pertama, dan sebelum pengiriman untuk menjamin produksi dengan kualitas tertinggi.
4. Waktu tunggu yang cepat
Dengan pabrik bersertifikasi dalam negeri dan sistem rantai pasokan yang kuat, serta bengkel dalam negeri dan mesin-mesin canggih, kami dapat mempercepat siklus pengembangan produk dan menyiapkan suku cadang pengecoran paduan aluminium Anda secepat mungkin.
5. Komponen Pengecoran Cetakan Presisi Tinggi
Kami menerapkan sistem manajemen mutu secara ketat untuk memastikan kualitas produk konsisten dan sesuai dengan harapan. Inspeksi menyeluruh juga memastikan bahwa komponen hasil pengerjaan presisi yang Anda terima bebas dari cacat yang tidak perlu.
Dukungan Teknik 6.24/7
Di mana pun Anda berada di dunia, Anda dapat mengandalkan dukungan teknik 24/7 kami, sepanjang tahun. Para insinyur berpengalaman kami dapat memberikan solusi yang paling sesuai untuk desain khusus komponen Anda, pilihan material yang luas, opsi penyelesaian yang sempurna, dan bahkan waktu pengiriman.






