

Mencari pemasok cetakan injeksi dari Tiongkok bukanlah soal ketersediaan kapasitas—melainkan soal apakah mitra di balik kapasitas tersebut dapat membuktikan kemampuannya. Pembeli yang memesan perkakas dari seberang lautan tidak dapat langsung mengunjungi pabrik pada Selasa sore, jadi bukti harus berupa toleransi yang dipublikasikan, kelas cetakan yang terdokumentasi, waktu tunggu yang dinyatakan, rantai proses yang diberi nama, dan sistem manajemen yang lolos audit.
Panduan ini membahas dimensi-dimensi tersebut satu per satu: presisi cetakan dan kualitas perkakas, kecepatan dari penawaran hingga pengiriman, koordinasi proyek dari desain hingga perakitan, tenaga kerja dan basis mesin di balik lini produksi, dan sertifikasi yang mengatur dokumentasi. Sepanjang pembahasan, angka kemampuan yang dipublikasikan oleh NOBLE sendiri berfungsi sebagai contoh, sehingga Anda dapat melihat seperti apa jawaban yang dapat diverifikasi untuk setiap pertanyaan. Artikel ini diakhiri dengan studi kasus langsung mengapa NOBLE cocok sebagai mitra untuk program yang berjalan dari prototipe hingga produksi massal, diikuti oleh pertanyaan-pertanyaan yang paling sering diajukan pembeli sebelum melakukan komitmen.
Apa Arti "Pencetakan Injeksi China" bagi Pembeli?
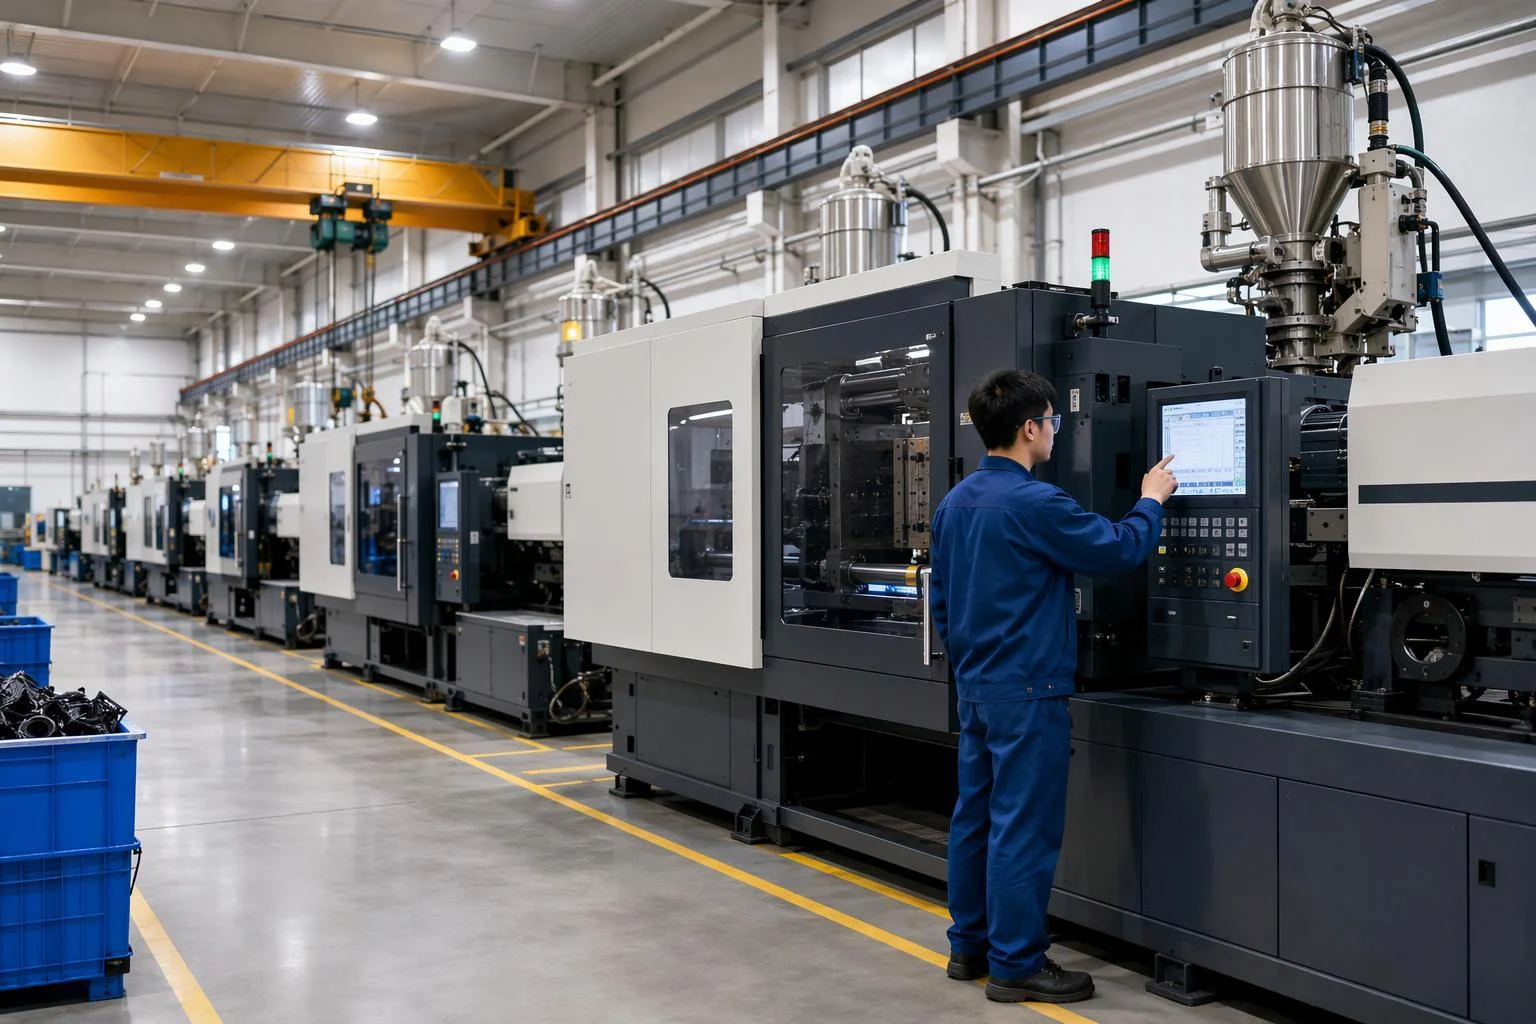
“Pencetakan injeksi di Tiongkok” menggambarkan keputusan pengadaan: Anda mengontrak produsen yang berbasis di Tiongkok untuk mendesain dan membuat cetakan, mencetak komponen, dan seringkali menyelesaikan serta merakitnya. Frasa ini merujuk pada tempat pekerjaan dilakukan, bukan standar apa yang dipenuhinya. Perbedaan ini penting, karena kriteria evaluasi berubah begitu pemasok tidak berada dalam jarak yang dapat ditempuh dengan kendaraan.
Dengan produsen cetakan lokal, sebagian besar verifikasi bersifat informal. Anda berkunjung selama uji coba, melihat alatnya, menyaksikan proses pencetakan, dan menyelesaikan pertanyaan di tempat. Pengadaan dari Tiongkok menggantikan kunjungan tersebut dengan dokumentasi dan persetujuan jarak jauh. Tiga hal berubah sebagai hasilnya:
- Siklus komunikasi semakin panjang. Setiap klarifikasi membutuhkan waktu seharian, bukan satu jam, jadi umpan balik teknik dari mitra harus lengkap sejak pertama kali — laporan DFM yang mendeteksi masalah ketebalan dinding dan kemiringan sebelum pembuatan perkakas lebih berharga daripada balasan cepat yang melewatkan masalah tersebut.
- Persetujuan peralatan dilakukan dari jarak jauh. Anda akan menyetujui desain cetakan, hasil uji coba, dan sampel artikel pertama dari jarak jauh. Hal itu membutuhkan pemasok yang mengirimkan bukti terstruktur: laporan dimensi, video uji coba, dan sampel fisik.
- Kualitas harus didokumentasikan, bukan diamati. Jika Anda tidak dapat berdiri di dekat mesin cetak, catatan inspeksi menjadi mata Anda. Inspeksi dalam proses dan urutan IQC/IPQC/FQC-OQC yang terdefinisi bukanlah tambahan di atas kertas; melainkan pengganti kedekatan langsung.
Semua ini tidak berarti bahwa letak geografis menentukan kualitas. Bengkel yang tidak terkontrol dengan baik akan tetap tidak terkontrol di mana pun. Intinya adalah bahwa mitra yang berbasis di Tiongkok harus menunjukkan kemampuan melalui spesifikasi yang dipublikasikan dan proses yang dapat diaudit, dan bagian selanjutnya dari artikel ini menerapkan pengujian tersebut menggunakan angka-angka yang dipublikasikan oleh NOBLE.
Presisi Cetakan dan Kualitas Perkakas di NOBLE
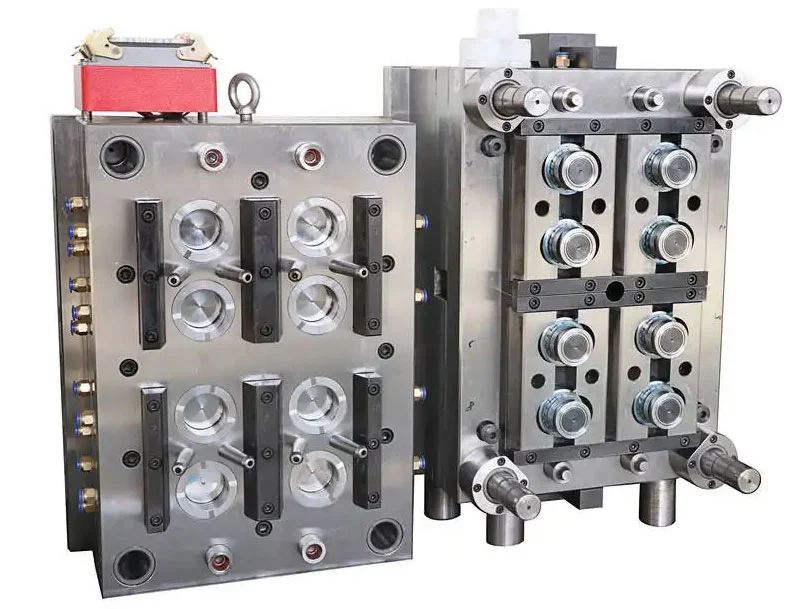
Presisi dalam pencetakan injeksi bukanlah satu angka. Setidaknya ada tiga angka berbeda yang menggambarkan tiga hal berbeda, dan pembeli yang mencampuradukkan angka-angka tersebut berarti mereka menetapkan anggaran perkakas yang berlebihan atau menetapkan kriteria penerimaan yang kurang tepat. NOBLE menerbitkan angka untuk masing-masing aspek, dan angka-angka tersebut harus dibaca sesuai dengan cakupan yang dinyatakan.
Toleransi yang Diterbitkan NOBLE untuk Cetakan dan Komponen Hasil Cetakan
Tabel kemampuan pencetakan injeksi NOBLE menyatakan toleransi rongga cetakan sebesar ±0.05 mm dan pengulangan antar bagian sebesar ±0.1 mm . Kedua hal ini mengatur hal yang berbeda. Toleransi rongga menggambarkan seberapa akurat alat itu sendiri dipotong — baja atau aluminium dikerjakan sedemikian rupa sehingga geometri cetakan berada dalam ±0.05 mm dari nilai nominal. Pengulangan menggambarkan konsistensi antar cetakan: setelah alat tepat, bagian-bagian berikutnya tetap berada dalam ±0.1 mm satu sama lain. Sebuah alat dapat mempertahankan toleransi rongga yang ketat dan tetap menunjukkan variasi antar bagian yang lebih lebar jika parameter proses bergeser, itulah sebabnya kedua angka tersebut perlu dibahas dalam spesifikasi.
Secara terpisah, halaman perkakas cetakan injeksi NOBLE menyebutkan presisi ±0.001 mm untuk peralatan pemesinan presisi yang digunakan dalam pembuatan perkakas. Angka tersebut menunjukkan posisi mesin perkakas, bukan janji tentang bagian yang dicetak. Ini memberi tahu Anda bahwa peralatan tersebut dapat memotong komponen cetakan hingga tingkat yang sangat halus; itu tidak berarti setiap fitur yang dicetak akan berada dalam satu mikron.
Ukuran yang diizinkan juga praktis: NOBLE mencantumkan ukuran komponen minimum 1×1×1 mm dan maksimum 1200×1000×500 mm . Periksa komponen Anda terhadap rentang tersebut sebelum bertanya — komponen di luar rentang tersebut adalah pembahasan yang berbeda, bukan masalah toleransi.
Kelas Cetakan dan Umur Pakai Cetakan: Mencocokkan Peralatan dengan Volume Produksi
NOBLE menerbitkan tabel cetakan lima kelas di halaman perkakasnya , setiap kelas dikaitkan dengan tujuan, masa pakai cetakan, toleransi ±0.02 mm, dan waktu tunggu:
| Kelas Cetakan | Tujuan | Tembakan Hidup | Toleransi | timbal Waktu |
| Kelas 105 | Pengujian prototipe | Di bawah 500 siklus | ± 0.02 mm | 7–10 hari |
| Kelas 104 | Produksi volume rendah | Di bawah 100,000 siklus | ± 0.02 mm | 10–15 hari |
| Kelas 103 | Produksi volume rendah | Di bawah 500,000 siklus | ± 0.02 mm | 10–15 hari |
| Kelas 102 | Produksi volume sedang | Produksi menengah hingga tinggi | ± 0.02 mm | 10–15 hari |
| Kelas 101 | Produksi dalam jumlah besar | Lebih dari 1,000,000 siklus | ± 0.02 mm | 10–18 hari |
Logika pertimbangan untung rugi cukup jelas setelah tabel dibaca sesuai tujuan. Alat Kelas 105 dibuat untuk membuktikan desain, bukan untuk menjalankan program produksi — di bawah 500 siklus tidak akan bertahan pada volume peluncuran, dan memperlakukan alat prototipe sebagai jalan pintas menuju produksi adalah bagaimana program akhirnya melakukan perubahan alat di tengah proses produksi. Di sisi lain, alat Kelas 101 yang dibuat untuk lebih dari satu juta siklus adalah pemborosan biaya jika desain masih dalam pengujian dan kemungkinan akan berubah. Kelas yang tepat adalah kelas yang masa pakainya sesuai dengan total volume realistis Anda ditambah margin untuk uji coba dan penolakan.
Pilihan Baja, Aluminium, dan Kavitasi
NOBLE menawarkan perkakas baja dan aluminium , dan pilihan kelas produksinya dinyatakan sebagai di bawah 1,000 siklus, di bawah 5,000 siklus, di bawah 30,000 siklus, dan di atas 100,000 siklus. Perusahaan ini juga mengoperasikan cetakan rongga tunggal, rongga ganda, dan cetakan keluarga pada kapasitas tekan 50 hingga 500 ton.
Pilihan-pilihan ini saling berinteraksi. Perkakas aluminium memotong lebih cepat dan lebih murah, yang cocok untuk perkakas jembatan dan volume rendah, tetapi lebih cepat aus daripada baja. Kavitasi mendorong ekonomi unit: perkakas multi-rongga menyebarkan investasi perkakas ke lebih banyak bagian per siklus dan menurunkan biaya unit, tetapi meningkatkan biaya dan kompleksitas perkakas itu sendiri, dan hanya akan menguntungkan jika volume produksi Anda membenarkannya. Cetakan keluarga — beberapa bagian berbeda dalam satu perkakas — efisien ketika beberapa komponen memiliki material dan volume yang sama, dan menjadi canggung ketika satu bagian dalam keluarga tersebut berubah.
NOBLE juga menyatakan keakrabannya dengan standar cetakan HASCO, DME, dan LKM . Jika gambar Anda merujuk pada salah satu sistem tersebut, itu berarti basis cetakan, komponen, dan antarmuka dapat ditentukan dalam standar yang sudah Anda rancang, daripada mengharuskan Anda menerjemahkan dokumentasi Anda ke dalam konvensi yang berbeda.
Kecepatan Pemesinan dan Waktu Tunggu dari Penawaran hingga Pengiriman
Waktu tunggu sering kali disebutkan sebagai satu angka tunggal, yang menyembunyikan fakta bahwa pembeli menunggu melalui tiga tahapan waktu yang berbeda: tahapan waktu penawaran harga, tahapan waktu pembuatan perkakas, dan tahapan waktu ketersediaan suku cadang. NOBLE menerbitkan angka untuk masing-masing tahapan, dan angka-angka tersebut harus dipisahkan.
Penawaran dan Tanggapan DFM
NOBLE menyatakan waktu penyelesaian penawaran dalam 24 jam dan laporan DFM gratis dalam 12 jam . Tinjauan DFM lebih berharga dari keduanya, karena di situlah masukan teknik diterima sebelum dana dialokasikan. Halaman kemampuan NOBLE mencantumkan apa yang diperiksa oleh para insinyurnya dalam tinjauan desain: ketebalan dinding, tegangan, estetika, biaya, penyusutan, fungsionalitas, dan stabilitas dimensi.
Masing-masing hal tersebut merupakan konsekuensi manufaktur, bukan sekadar centang kotak. Ketebalan dinding mengatur waktu pengisian dan pendinginan; dinding yang tidak rata menyebabkan penyusutan dan distorsi. Penyusutan menentukan apakah rongga dipotong terlalu besar sehingga bagian tersebut berada pada ukuran nominal setelah pendinginan. Sudut kemiringan menentukan apakah bagian tersebut terlepas tanpa terseret. Stabilitas dimensi mengaitkan semuanya dengan apakah bagian tersebut masih memenuhi toleransi setelah keluar dari cetakan. Laporan DFM yang menandai hal-hal ini sebelum cetakan dipotong adalah koreksi termurah yang pernah Anda lakukan; masalah yang sama yang ditemukan pada uji coba akan memakan biaya berminggu-minggu.
Waktu Tunggu Pembuatan Perkakas dan Cetakan
Waktu tunggu pembuatan perkakas yang dipublikasikan oleh NOBLE mengikuti kelas cetakan: 7–10 hari untuk perkakas prototipe Kelas 105 , 10–15 hari untuk Kelas 104, 103 dan 102 , dan 10–18 hari untuk perkakas volume tinggi Kelas 101. Untuk pencetakan itu sendiri, NOBLE menyatakan 15 hari kerja atau kurang untuk sebagian besar pesanan , dengan respons penawaran 24/7.
Anggap angka-angka tersebut sebagai angka tipikal untuk sebagian besar pesanan, bukan jaminan untuk setiap geometri. Alat dengan slide yang kompleks, detail halus, atau material yang tidak biasa akan membutuhkan waktu lebih lama daripada alat sederhana di kelas yang sama, dan rentang waktu yang dipublikasikan adalah cara jujur untuk menyatakannya. Gunakan angka-angka tersebut untuk perencanaan, dan konfirmasikan jadwal spesifik terhadap komponen Anda saat penawaran harga.
Sumber Kecepatan: Alur Proses Internal
Jangka waktu di atas dapat dicapai karena tahapan-tahapan tersebut berada di bawah satu atap. Pembuatan perkakas, pencetakan, operasi sekunder, dan perakitan ditangani dalam rantai proses internal NOBLE, sehingga sebuah proyek tidak menunggu antrian untuk diserahkan antar bengkel yang berbeda — sumber klasik keterlambatan yang tidak dapat dijelaskan dalam program yang dialihdayakan.
Inspeksi berjalan melalui alur yang sama, bukan sebagai gerbang terpisah di akhir. NOBLE menjelaskan urutan IQC, IPQC, FQC/OQC yang lengkap : inspeksi material masuk, inspeksi dalam proses selama produksi, dan inspeksi akhir dan keluar sebelum pengiriman. Ketika terjadi penyimpangan dimensi pada mesin pres, metrologi internal mendeteksinya selama proses produksi, bukan setelah komponen dikirim, yang mempersingkat siklus koreksi dari beberapa minggu menjadi beberapa jam.
Koordinasi Proyek: Satu Mitra dari Desain hingga Perakitan
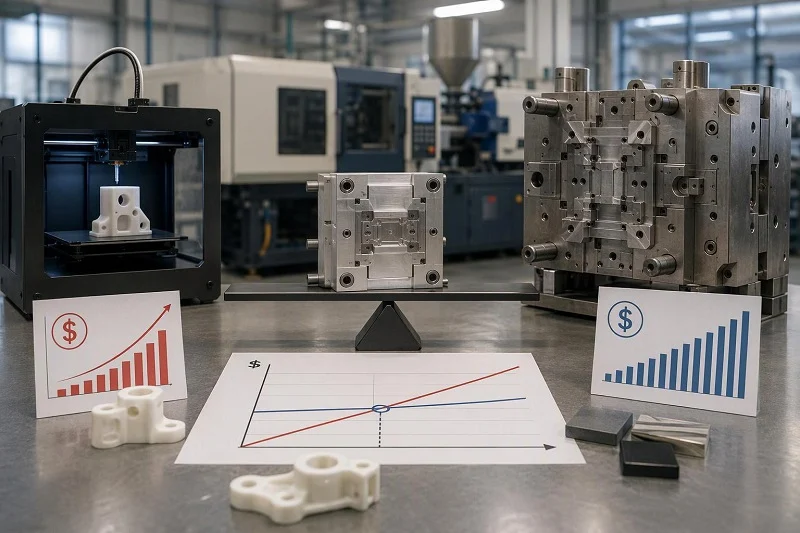
“Koordinasi proyek” dapat berarti hampir apa saja sampai didefinisikan. Di NOBLE, hal itu dipetakan ke dalam urutan tahapan yang telah dipublikasikan, dan nilai dari urutan tersebut adalah bahwa satu pemilik yang bertanggung jawab akan mengelola proyek Anda melalui semua tahapan tersebut.
Proses Pendukung Proyek Sembilan Tahap
Halaman pendukung proyek NOBLE menjabarkan sembilan tahapan: rekayasa dan optimasi, desain perkakas, perencanaan paket suku cadang, pemesinan dan pemasangan perkakas, pembelian aksesori, injeksi dan modifikasi, inspeksi, pengemasan, serta pemuatan dan pengiriman.
Jalankan daftar itu sebagai pembeli dan hitung proses serah terima yang biasanya Anda kelola sendiri. Setiap tahap adalah tempat di mana program multi-vendor kehilangan waktu: pembuat perkakas menyelesaikan pekerjaannya dan pembuat cetakan menunggu; pembuat cetakan menyelesaikan pekerjaannya dan pembuat finishing menunggu; pembuat finishing menyelesaikan pekerjaannya dan orang lain mengatur pengemasan dan pengiriman. Dengan satu pemilik di seluruh rantai, transisi tersebut terjadi dalam satu jadwal, bukan di seluruh pesanan pembelian. Anda menyetujui pada titik pengambilan keputusan dan menerima status yang koheren, alih-alih mengejar lima pemasok yang masing-masing percaya bahwa keterlambatan itu adalah kesalahan orang lain.
Masukan Rekayasa dan DFM Sebelum Logam Dipotong
Para insinyur NOBLE meninjau desain untuk memastikan kemudahan manufaktur sebelum pembuatan perkakas dimulai, dan tim desain cetakannya mengerjakan optimasi, pemilihan proses, umur cetakan, dan waktu siklus. Di sinilah biaya sebenarnya ditentukan. Setelah baja dipotong, geometrinya sebagian besar sudah tetap dan perubahan menjadi modifikasi perkakas. Sebelum titik itu, penambahan sudut kemiringan, penebalan dinding, atau pemindahan gerbang tidak memerlukan biaya selain percakapan.
Logika yang sama berlaku untuk masa pakai cetakan dan waktu siklus. Tinjauan desain yang mengantisipasi volume produksi memungkinkan pemilihan kelas perkakas, material, dan tata letak pendinginan secara bersamaan, daripada baru mengetahui saat peningkatan skala bahwa perkakas tersebut dirancang untuk sebagian kecil dari siklus yang dibutuhkan.
Operasi Sekunder, Perakitan dan Pengemasan
NOBLE mencantumkan operasi sekunder termasuk tekstur cetakan, pencetakan pad, pengukiran laser, sisipan berulir, dan perakitan dasar . Layanan perakitannya mencakup bengkel bebas debu seluas 1,000 m² untuk proyek-proyek yang membutuhkan lingkungan terkontrol.
Yang tak kalah penting, NOBLE menangani pengemasan dan penjadwalan pengiriman. Komponen tiba dalam keadaan sudah dikemas untuk pengiriman dan dijadwalkan ke wilayah Anda, siap untuk langkah selanjutnya dalam proses pembuatan Anda, daripada menunggu Anda mengatur penyelesaian, pengemasan, dan pengiriman sebagai kontrak terpisah. Untuk program dengan beberapa komponen cetakan, mengkonsolidasikan langkah-langkah tersebut di bawah satu pemasok akan menghilangkan satu lapisan koordinasi dari pihak Anda.
Tenaga Kerja dan Kapasitas Mesin di Balik Lini Pencetakan NOBLE
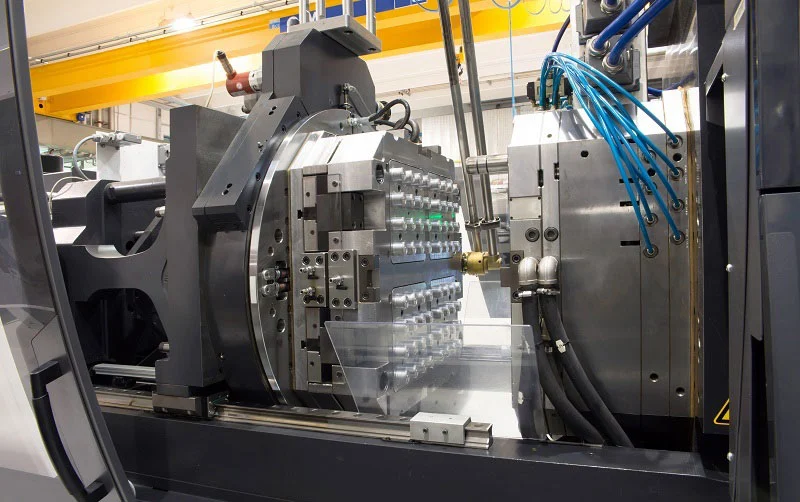
Skala menunjukkan apakah pemasok dapat menyerap program Anda di samping pekerjaan yang sudah ada. NOBLE menerbitkan angka jumlah karyawan dan peralatan, dan penting untuk mengetahui secara tepat angka-angka tersebut: pernyataan kemampuan yang diterbitkan oleh NOBLE sendiri, bukan daftar aset yang diaudit secara independen.
Ukuran Tim dan Pembagian Fungsional
Profil perusahaan NOBLE menyebutkan 150–180 karyawan , yang terbagi menjadi 10–15 di bidang manajemen, 10–15 di bidang pemasaran, 15–20 di bidang teknologi, 10–15 di bidang kualitas, dan 50–80 di bidang produksi.
Pembagian fungsi adalah bagian yang bermanfaat. Tim kualitas khusus yang terdiri dari 10–15 orang berarti inspeksi dilakukan oleh inspektur, bukan oleh operator produksi yang memeriksa pekerjaan mereka sendiri di antara siklus. Tim teknologi yang terdiri dari 15–20 orang berarti tinjauan teknik dan desain cetakan merupakan fungsi tetap, bukan sumber daya pinjaman. Bagi pembeli, struktur itulah yang membuat umpan balik DFM dan urutan IQC/IPQC/FQC-OQC kredibel sebagai praktik berkelanjutan.
Skala Peralatan dan Tonase Tekan
Kemampuan pencetakan NOBLE mencakup 50 hingga 500 tonase tekan , yang meliputi komponen presisi kecil hingga wadah besar dalam rentang ukuran bagian yang dijelaskan sebelumnya. Halaman peralatannya menyebutkan lebih dari 200 mesin pemesinan presisi canggih , dan penawaran manufaktur volume rendahnya merujuk pada lebih dari 500 peralatan produksi.
Ini adalah pernyataan yang dipublikasikan oleh NOBLE tentang fasilitas mereka sendiri. Pernyataan ini menunjukkan cakupan yang luas — kapasitas permesinan yang cukup untuk membuat perkakas sendiri dan peralatan produksi yang cukup untuk menjalankan pekerjaan di berbagai rentang volume — tetapi ini bukan audit pihak ketiga terhadap mesin individual. Perlakukan pernyataan ini sebagai kemampuan yang dinyatakan oleh pemasok dan konfirmasikan peralatan spesifik untuk komponen Anda pada saat penawaran.
Sumber Daya Inspeksi dan Metrologi
NOBLE menyebutkan proyektor profil, CMM, dan pemindai 3D sebagai peralatan pengujiannya, yang diterapkan dalam rangkaian IQC/IPQC/FQC-OQC. Metrologi internal mengubah ekonomi suatu masalah. Jika dimensi kritis bergeser di tengah proses produksi, CMM akan mendeteksinya selama produksi, penyebabnya diselidiki saat alat masih berada di mesin pres, dan koreksi dilakukan sebelum sejumlah produk yang tidak sesuai standar menumpuk. Ketika metrologi dialihdayakan, pergeseran yang sama ditemukan setelah pengiriman, dan siklus koreksi berjalan melintasi samudra.
NOBLE juga menyatakan bahwa mereka dapat menyediakan laporan kualitas komprehensif dari tim kualitas internal mereka atau dari laboratorium pihak ketiga jika suatu program memerlukan verifikasi independen.
Bahan, Lapisan Permukaan, dan Kemampuan Sekunder
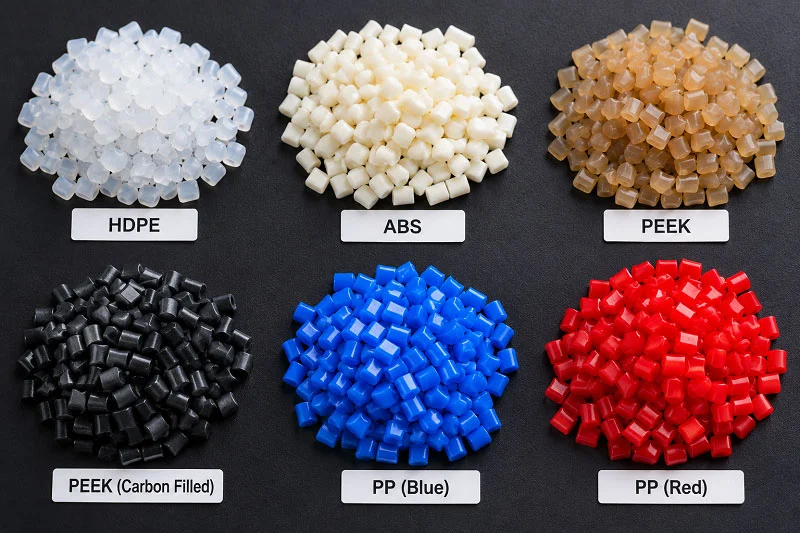
NOBLE menerbitkan berbagai macam material yang mencakup termoplastik teknik umum: ABS, nilon, PEEK, PMMA, polikarbonat, polietilen, polipropilen, dan POM . Masing-masing memiliki kelebihan dan kekurangannya sendiri — PEEK untuk kekuatan tinggi serta ketahanan termal dan kimia, polikarbonat untuk ketahanan benturan dan transparansi, POM untuk gesekan rendah dan kekakuan, polipropilen dalam grade yang aman untuk makanan, dan sebagainya. Halaman material terhubung ke halaman khusus untuk masing-masing material, yang merupakan tempat yang tepat untuk memeriksa grade spesifik sesuai dengan aplikasi Anda daripada hanya mengandalkan ringkasan.
Dalam hal penyelesaian akhir, NOBLE menawarkan tekstur cetakan untuk efek permukaan dalam alat, ditambah pencetakan pad dan pengukiran laser untuk penandaan, dan pemesinan sekunder di mana bagian yang dicetak membutuhkan pemotongan fitur setelahnya. Layanan penyelesaian permukaan mencakup pemolesan, pelapisan bubuk, dan pengecatan untuk bagian yang membutuhkannya. Jika program Anda melibatkan beberapa material yang direkatkan bersama, overmolding dan insert molding juga termasuk dalam jangkauan layanan yang dipublikasikan.
Bagian ini sengaja dibuat singkat: pemilihan material adalah latihan spesifikasi, dan detailnya termasuk dalam lembar data dan percakapan DFM, bukan dalam tinjauan kemampuan.
Sertifikasi Mutu: Apa yang Ditandai dengan ISO 9001:2015 dan ISO 13485:2016
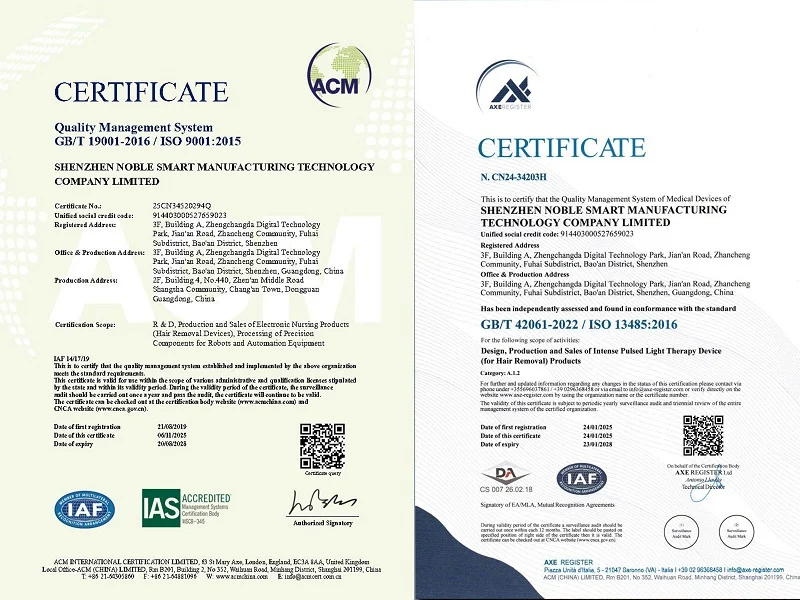
NOBLE memegang sertifikasi ISO 9001:2015 dan ISO 13485:2016 , dan menyatakan bahwa mereka telah memperoleh Izin Produksi untuk Alat Kesehatan . Setiap sertifikasi menyatakan sesuatu yang spesifik, dan penting untuk memahami dengan jelas apa itu.
ISO 9001:2015 adalah standar internasional untuk sistem manajemen mutu. Sertifikasi berarti bahwa badan terakreditasi telah menilai bagaimana organisasi merencanakan, mengendalikan, dan meningkatkan prosesnya — pengendalian dokumen, ketertelusuran, tindakan korektif, dan tinjauan manajemen. Bagi pembeli, ini adalah bukti bahwa mutu dikelola oleh sistem, bukan oleh ketelitian individu, dan bahwa catatan tersedia untuk diperiksa.
ISO 13485:2016 adalah standar manajemen mutu khusus untuk perangkat medis. Standar ini membahas lebih lanjut tentang manajemen risiko, pengendalian desain, ketertelusuran, dan validasi proses, yang mencerminkan harapan regulasi sektor perangkat medis. Untuk program dengan klasifikasi perangkat medis, standar ini menunjukkan bahwa sistem manajemen pemasok dibangun berdasarkan persyaratan tersebut.
Yang tidak dijamin oleh kedua sertifikat tersebut adalah hasil akhir komponen tertentu. Sertifikat tersebut menjelaskan sistem manajemen, bukan produknya. Pemasok bersertifikat pun masih dapat menghasilkan komponen yang tidak sesuai standar; perbedaannya adalah sistem dirancang untuk mendeteksi, mendokumentasikan, dan memperbaikinya. Bacalah sertifikat sebagai bukti bagaimana pekerjaan dikendalikan, dan padukan dengan bukti dimensi dan inspeksi untuk komponen Anda yang sebenarnya.
Menyiapkan RFQ yang Menghasilkan Penawaran Cepat dan Akurat
Proses pemberian penawaran harga NOBLE dalam waktu 24 jam bergantung pada penerimaan informasi yang cukup untuk memberikan penawaran harga secara akurat. Permintaan penawaran (RFQ) yang diterima lengkap akan mendapatkan harga dan rekomendasi peralatan; sedangkan RFQ yang diterima sebagian akan mendapatkan pertanyaan balasan, dan proses dimulai kembali.
Apa yang harus disertakan:
- CAD 3D dalam format yang didukung. NOBLE menerima format STEP, STP, IGES, PRT, SLDPRT, SAT, Xₜ, IPT, CATPART, dan PDF. Model solid asli atau netral inilah yang memungkinkan proses peninjauan DFM berjalan dengan benar.
- Gambar 2D dengan dimensi dan toleransi kritis. Model menentukan geometri; gambar menentukan apa yang harus diperiksa. Tandai dimensi mana yang kritis daripada membiarkan setiap dimensi pada toleransi standar.
- Target volume dan perkiraan kuantitas tahunan. Ini adalah faktor terpenting dalam menentukan rekomendasi perkakas. Faktor ini menentukan kelas cetakan, kavitasi, dan pilihan material, sehingga memengaruhi harga.
- Persyaratan material dan finishing. Tentukan mutu di tempat yang penting, serta persyaratan penyelesaian permukaan atau penandaan, karena hal ini memengaruhi baik perkakas maupun operasi sekunder.
- Konteks peraturan atau aplikasi. Klasifikasi alat kesehatan, misalnya, mengubah ekspektasi dokumentasi dan validasi, dan hal ini lebih diketahui pada saat penawaran harga daripada saat pengiriman.
Setiap item mengubah jawabannya. Volume memengaruhi kelas cetakan; material memengaruhi baja perkakas dan rentang proses; finishing memengaruhi operasi sekunder dan waktu tunggu. Menyediakan semuanya di awal adalah kunci agar angka 24 jam menjadi realistis.
Pilih NOBLE untuk Proyek Cetakan Injeksi Anda di China

NOBLE adalah produsen mesin terkemuka di Tiongkok, dan kedalaman layanan serta kemampuan pemrosesannya dirancang untuk menjalankan program dari prototipe hingga produksi massal tanpa pembeli harus menyusun ulang rantai pasokan di setiap tahap. Sertifikasi dinyatakan dengan jelas: ISO 9001:2015 dan ISO 13485:2016 . Lingkup layanan mencakup dari desain hingga perakitan — bukan hanya produksi saja.
Kasus tersebut didasarkan pada bukti yang telah diuraikan di atas, bukan pada pernyataan. Mengenai presisi, NOBLE menerbitkan toleransi rongga cetakan ±0.05 mm, pengulangan antar bagian ±0.1 mm, dan ukuran bagian dari 1×1×1 mm hingga 1200×1000×500 mm. Mengenai perkakas, mereka menerbitkan lima kelas cetakan mulai dari perkakas prototipe di bawah 500 siklus hingga perkakas volume tinggi di atas 1,000,000 siklus, masing-masing dengan toleransi dan waktu tunggu yang dinyatakan. Mengenai kecepatan, mereka menyatakan penawaran harga dalam 24 jam, laporan DFM dalam 12 jam, waktu tunggu perkakas dari 7 hingga 18 hari per kelas, dan pencetakan dalam 15 hari kerja atau kurang untuk sebagian besar pesanan. Mengenai koordinasi, mereka menerbitkan rantai proses sembilan tahap mulai dari rekayasa hingga pemuatan dan pengiriman, dengan operasi sekunder, bengkel perakitan bebas debu seluas 1,000 m², dan pengemasan yang ditangani di internal perusahaan. Dari segi skala, perusahaan ini memiliki 150–180 karyawan dengan tim teknologi dan kualitas yang berdedikasi, kapasitas pengepresan 50 hingga 500 ton, dan lebih dari 200 mesin pemesinan presisi.
Secara keseluruhan, itulah dimensi yang dievaluasi pembeli saat mencari cetakan injeksi di Tiongkok, yang dijawab dengan angka-angka yang dipublikasikan, bukan jaminan. Langkah selanjutnya adalah langkah konkret: kirimkan RFQ (Request for Quote) dengan file CAD dan volume target Anda, dan NOBLE akan memberikan penawaran dan umpan balik DFM (Design for Manufacturing) sehingga percakapan teknik dimulai sebelum komitmen perkakas apa pun.
Pertanyaan yang Sering Diajukan (FAQ) tentang Pencetakan Injeksi di Cina
Mengapa pembeli memilih pencetakan injeksi dari China, dan apa yang harus mereka pertimbangkan?
Pembeli melakukan pengadaan dari Tiongkok karena kedalaman manufaktur—perkakas, pencetakan, penyelesaian, dan perakitan tersedia di satu basis industri—dan karena efisiensi biaya dalam jumlah besar. Yang perlu dipertimbangkan adalah verifikasi: karena Anda tidak dapat berkunjung secara rutin, nilailah pemasok berdasarkan toleransi yang dipublikasikan, kelas cetakan dan waktu tunggu yang dinyatakan, urutan inspeksi yang terdokumentasi, dan sistem manajemen mutu yang bersertifikat. Geografi tidak menentukan kualitas; dokumentasi dan pengendalian proseslah yang menentukan.
Bagaimana saya bisa menilai ketelitian cetakan sebelum memutuskan untuk membelinya?
Mintalah angka spesifik dan periksa apa yang diatur oleh masing-masing angka tersebut. NOBLE menerbitkan toleransi rongga cetakan ±0.05 mm (alat cetak), pengulangan antar bagian ±0.1 mm (hasil cetak antar tembakan), dan presisi ±0.001 mm untuk peralatan pembuatan alat cetaknya (pemosisian mesin, bukan bagian yang dicetak). Konfirmasikan bahwa bagian Anda berada dalam rentang 1×1×1 mm hingga 1200×1000×500 mm, dan mintalah metode inspeksi yang akan memverifikasi dimensi kritis Anda.
Bagaimana interaksi antara waktu tunggu, kelas perkakas, dan volume?
Mereka dipilih bersama-sama. Alat prototipe Kelas 105 (di bawah 500 siklus, 7–10 hari) membuktikan suatu desain tetapi tidak akan mampu menangani volume produksi. Kelas 104, 103, dan 102 mencakup volume rendah dan menengah pada 10–15 hari, dan Kelas 101 (lebih dari 1,000,000 siklus, 10–18 hari) cocok untuk program volume tinggi. Mencocokkan kelas dengan total volume realistis Anda akan menghindari penggantian alat yang terlalu dini dan pengeluaran berlebihan untuk alat yang desainnya masih dalam tahap pengujian.
Apa saja yang termasuk dalam koordinasi proyek ketika salah satu mitra menangani pembuatan perkakas hingga perakitan?
Di NOBLE, prosesnya mengikuti rantai sembilan tahap: rekayasa dan optimasi, desain perkakas, perencanaan paket suku cadang, pemesinan dan pemasangan perkakas, pembelian aksesori, injeksi dan modifikasi, inspeksi, pengemasan, serta pemuatan dan pengiriman. Satu pemilik yang bertanggung jawab mengelola proyek di seluruh tahapan tersebut, sehingga serah terima yang biasanya dilakukan di berbagai bengkel terpisah terjadi dalam satu jadwal.
Apa arti ISO 9001:2015 dan ISO 13485:2016 bagi dokumentasi?
ISO 9001:2015 mensertifikasi sistem manajemen mutu — pengendalian dokumen, ketertelusuran, tindakan korektif, dan peningkatan proses. ISO 13485:2016 mensertifikasi sistem manajemen mutu yang dibangun sesuai harapan perangkat medis, dengan penekanan tambahan pada manajemen risiko, pengendalian desain, dan validasi proses. Keduanya menjelaskan bagaimana pekerjaan dikendalikan dan dicatat; keduanya tidak menjamin hasil bagian tertentu, jadi padukan keduanya dengan bukti dimensi dan inspeksi untuk bagian Anda.
Apa saja yang harus saya sertakan dalam RFQ (Request for Quotation) untuk mendapatkan penawaran harga yang cepat?
Model CAD 3D dalam format yang didukung (STEP, STP, IGES, PRT, SLDPRT, SAT, Xₜ, IPT, CATPART atau PDF), gambar 2D yang menandai dimensi dan toleransi penting, volume target dan perkiraan kuantitas tahunan, persyaratan material dan finishing, serta konteks peraturan apa pun seperti klasifikasi perangkat medis. Volume menentukan rekomendasi perkakas, material menentukan rentang proses, dan finishing menentukan operasi sekunder — menyediakan ketiganya adalah kunci untuk mencapai penawaran dalam 24 jam.
Seberapa besar jumlah tenaga kerja dan armada mesin NOBLE?
NOBLE mempublikasikan jumlah karyawan sebanyak 150–180 orang, dengan 10–15 orang di manajemen, 10–15 orang di pemasaran, 15–20 orang di teknologi, 10–15 orang di kualitas, dan 50–80 orang di produksi. Proses pencetakan berjalan pada mesin press berkapasitas 50 hingga 500 ton, dan NOBLE menyebutkan lebih dari 200 mesin pemesinan presisi canggih pada halaman peralatannya dan lebih dari 500 peralatan produksi untuk manufaktur volume rendah. Ini adalah pernyataan kemampuan yang dipublikasikan oleh NOBLE sendiri; jika suatu program membutuhkan jumlah mesin atau daftar aset tertentu di luar angka-angka ini, hal itu harus dikonfirmasi langsung pada saat penawaran, bukan hanya perkiraan.






