

1. Apa itu? Masukkan Moulding?
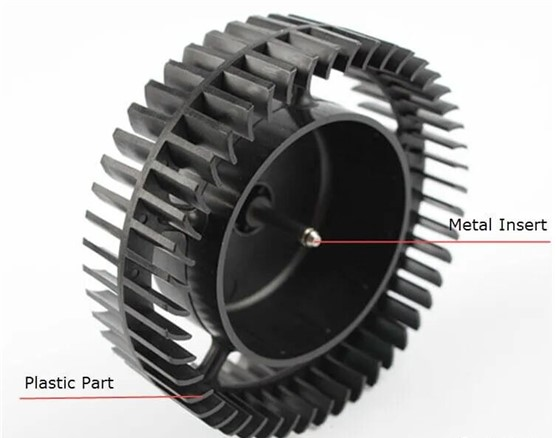
Sisipan adalah benda yang tertanam dalam plastik, seperti logam, kaca, kayu, serat, kertas, karet, atau komponen plastik yang sudah dicetak sebelumnya. Logam adalah bahan sisipan yang paling umum. Pencetakan sisipan adalah proses di mana Anda pertama-tama memasang sisipan pada posisi yang tepat di dalam cetakan injeksi. Plastik kemudian disuntikkan ke dalam cetakan. Setelah cetakan terbuka, plastik yang telah dingin dan mengeras akan membungkus sisipan, menghasilkan bagian dengan fitur-fitur seperti ulir atau elektroda.
Dalam pencetakan sisipan, sisipan dapat ditempatkan di dalam cetakan dengan dua cara:
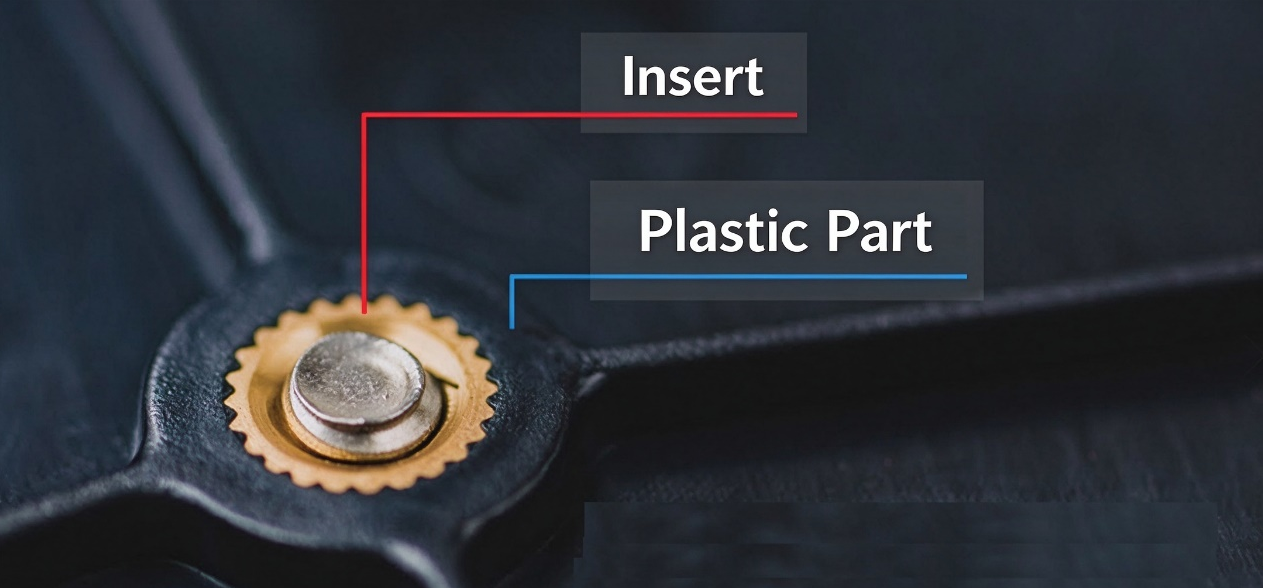
1) Penempatan manual
yang secara signifikan meningkatkan waktu siklus pencetakan injeksi dan cocok untuk produksi dalam jumlah kecil atau produk dengan struktur yang kompleks;
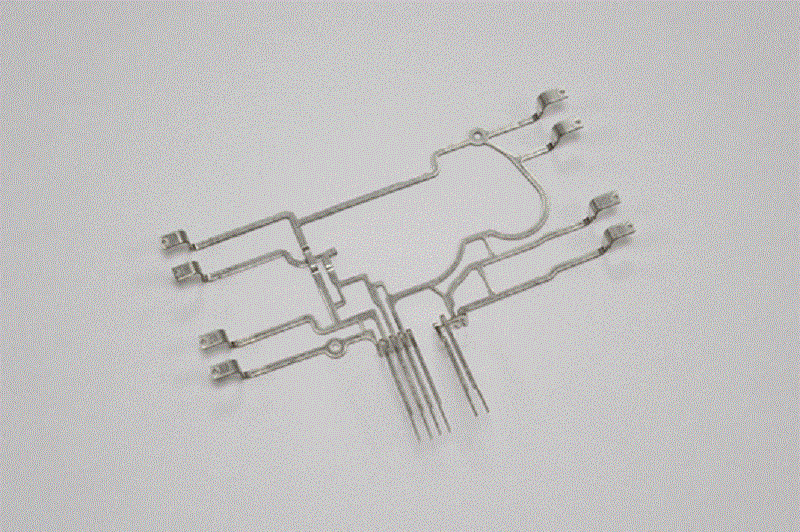
2) Penempatan otomatis
yang lebih baik untuk produksi massal, membantu mengurangi kesalahan manusia, meningkatkan efisiensi, memperpendek waktu siklus, dan meningkatkan keandalan produk.
2. Kelebihan dan Kekurangan Pencetakan Sisipan
2.1 Keunggulan Pencetakan Sisipan
1) Menggabungkan kemampuan cetak dan elastisitas plastik dengan kekakuan, kekuatan, dan ketahanan panas logam memungkinkan pembuatan produk logam-plastik terintegrasi yang kokoh, rumit, dan kompleks, sekaligus mengurangi ukuran dan berat produk.
2) Kombinasi isolasi listrik plastik dengan konduktivitas listrik logam memungkinkan komponen cetakan memenuhi persyaratan fungsional dasar produk listrik. Selain itu, komponen ini juga dapat memenuhi persyaratan khusus seperti konduktivitas magnetik, ketahanan aus, dan pengencangan.
3) Menambahkan sisipan logam ke plastik dapat meningkatkan kekuatan bagian plastik tersebut.
4) Pencetakan sisipan memberikan fleksibilitas desain yang lebih besar dan menciptakan kemungkinan baru untuk menggabungkan plastik, logam, dan komponen lainnya.
5) Hal ini dapat menghilangkan proses sekunder seperti pemanasan, pengelasan, dan pengikatan paku keling, yang berpotensi mengurangi waktu dan biaya perakitan.
6) Sisipan tidak terbatas pada logam; sisipan juga dapat mencakup kain, kertas, kawat, plastik, kaca, kayu, kumparan, komponen listrik, dan bagian plastik cetakan.
7) Untuk bagian cetakan kaku dan bagian lengkung fleksibel pada lembaran penyegel karet, mencetak bagian-bagian tersebut menjadi satu produk terpadu dapat menghilangkan tugas rumit dalam menyusun cincin penyegel dan mempermudah perakitan otomatis selanjutnya.
8) Karena plastik cair menyatu dengan sisipan logam, celah di sekitar sisipan logam dapat dirancang lebih kecil daripada metode pemasangan tekan, sehingga meningkatkan keandalan produk dan membuat produk lebih mungkin lolos uji getaran.
9) Dengan bahan plastik dan kondisi pencetakan yang sesuai, bahkan bagian-bagian yang rentan terhadap deformasi atau kerusakan, seperti kaca, kumparan, dan komponen listrik, dapat disegel dan diamankan dalam plastik.
10) Dengan desain cetakan yang tepat, sisipan dapat sepenuhnya terbungkus dalam plastik.
11) Dengan menggabungkan mesin cetak injeksi vertikal dengan robot dan perangkat pengatur sisipan, sebagian besar operasi pencetakan sisipan dapat diotomatisasi.
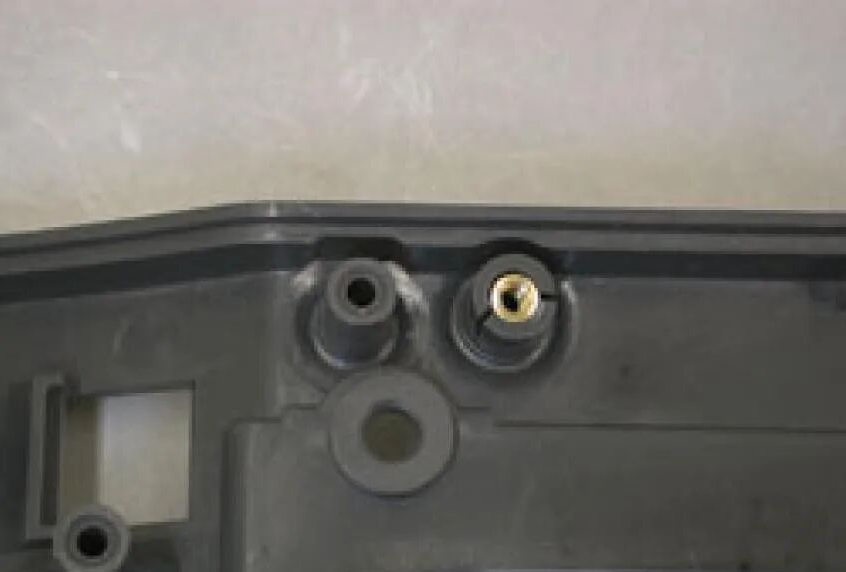
2.2 Kekurangan Pencetakan Sisipan
1) Penempatan sisipan seringkali membuat struktur cetakan menjadi lebih kompleks, memperpanjang siklus pencetakan, meningkatkan biaya produksi, dan mempersulit otomatisasi.
2) Karena koefisien ekspansi termal sisipan dan plastik berbeda, tegangan sisa dapat terbentuk pada produk jadi dan menyebabkan keretakan. Masalah ini terutama terlihat saat mencetak sisipan mur.
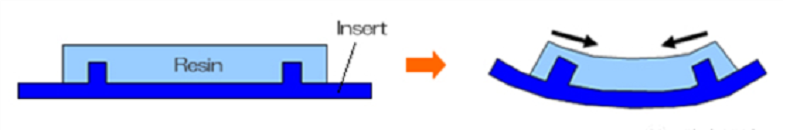
3) Perbedaan pemuaian termal antara sisipan dan plastik juga dapat menyebabkan produk melengkung atau berubah bentuk.
4) Sisipan, terutama sisipan mur, seringkali perlu dipanaskan atau dikeringkan terlebih dahulu untuk mengurangi tegangan sisa.
5) Sisipan harus terpasang dengan aman di dalam cetakan; jika tidak, benturan material cair dapat menyebabkan sisipan bergeser atau berubah bentuk.
6) Jika terjadi cacat selama pencetakan sisipan—misalnya, pencetakan tidak lengkap, sisipan hilang, atau penempatan sisipan yang salah—seluruh produk mungkin perlu dibuang, yang mengakibatkan kerugian besar.
7) Pencetakan sisipan membuat daur ulang dan pembuangan produk menjadi lebih sulit. 3. Aplikasi Pencetakan Sisipan
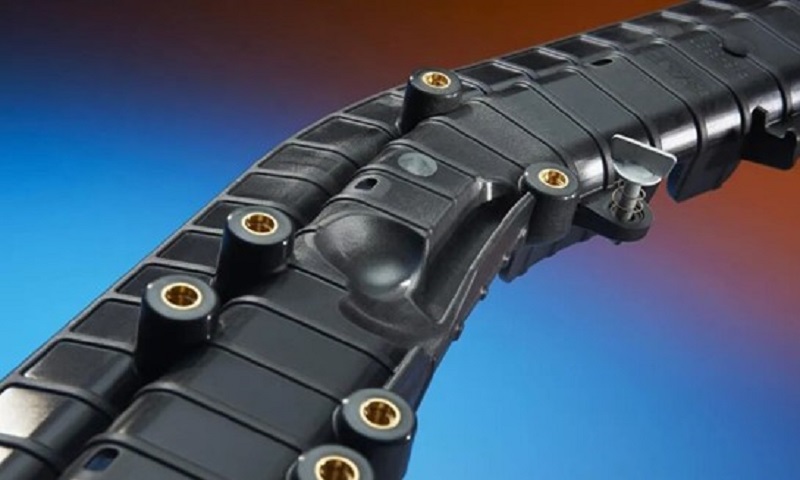
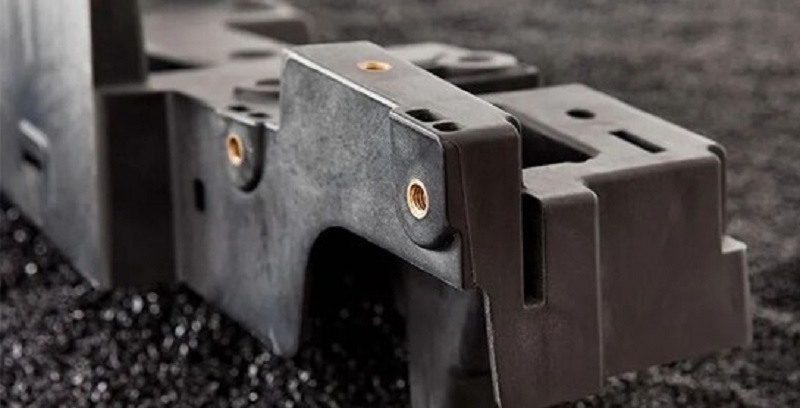
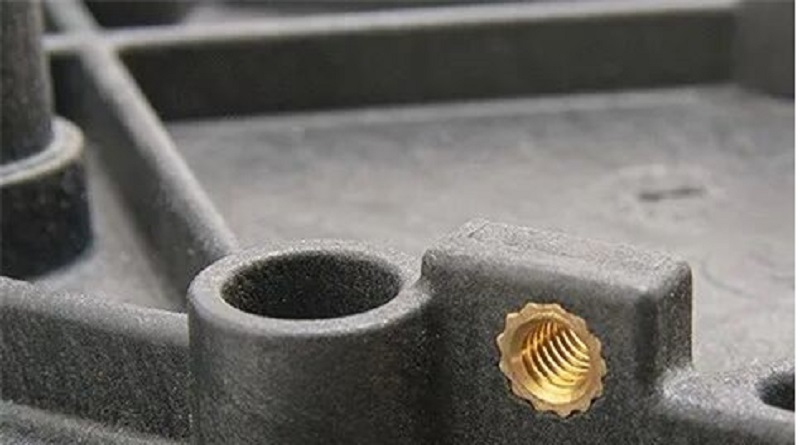
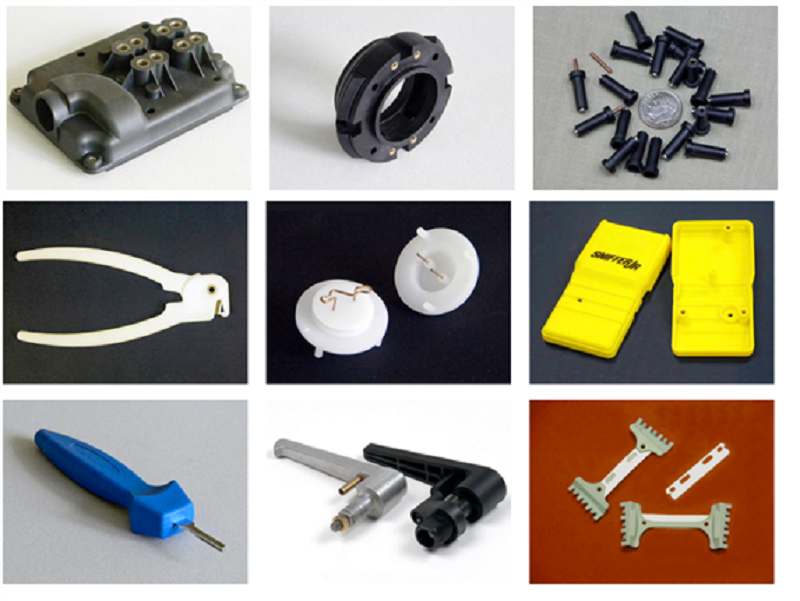
Pencetakan sisipan (insert molding) banyak digunakan di berbagai industri seperti otomotif, medis, elektronik, dan konektor.
3. Aplikasi Pencetakan Sisipan
Pencetakan sisipan (insert molding) banyak digunakan di berbagai industri seperti otomotif, medis, elektronik, dan konektor.
4. Pedoman Desain untuk Pencetakan Sisipan
Saat mendesain untuk pencetakan sisipan, karakteristik proses harus dipertimbangkan sepenuhnya, dan desain harus mengikuti prinsip-prinsip Desain untuk Manufaktur (Design for Manufacturing/DFM).
Pedoman tersebut meliputi:
1) Pemilihan material sisipan. Tembaga, aluminium, baja, bagian plastik keras yang berbeda, keramik, kaca, dan plastik semuanya dapat digunakan sebagai material sisipan. Kuningan umumnya digunakan karena tahan korosi, mudah dikerjakan, dan harganya terjangkau.
2) Masukkan bentuk. Gunakan bentuk melingkar atau simetris aksial jika memungkinkan. Hindari sudut tajam dan sudut lancip untuk mendorong penyusutan yang seragam dan mencegah tegangan lokal atau konsentrasi tegangan.
3) Terapkan prinsip DFM pada sisipan itu sendiri. Sisipan logam diproduksi dengan cara pemesinan atau pencetakan, sehingga geometrinya harus sesuai dengan proses manufaktur.
▲ Desain DFM untuk sisipan itu sendiri
4) Untuk mempermudah penempatan dan pemosisian di dalam cetakan, bagian sisipan yang menonjol (bagian yang terletak di dalam cetakan) harus berbentuk silinder, karena lubang bundar lebih mudah dikerjakan di dalam cetakan.
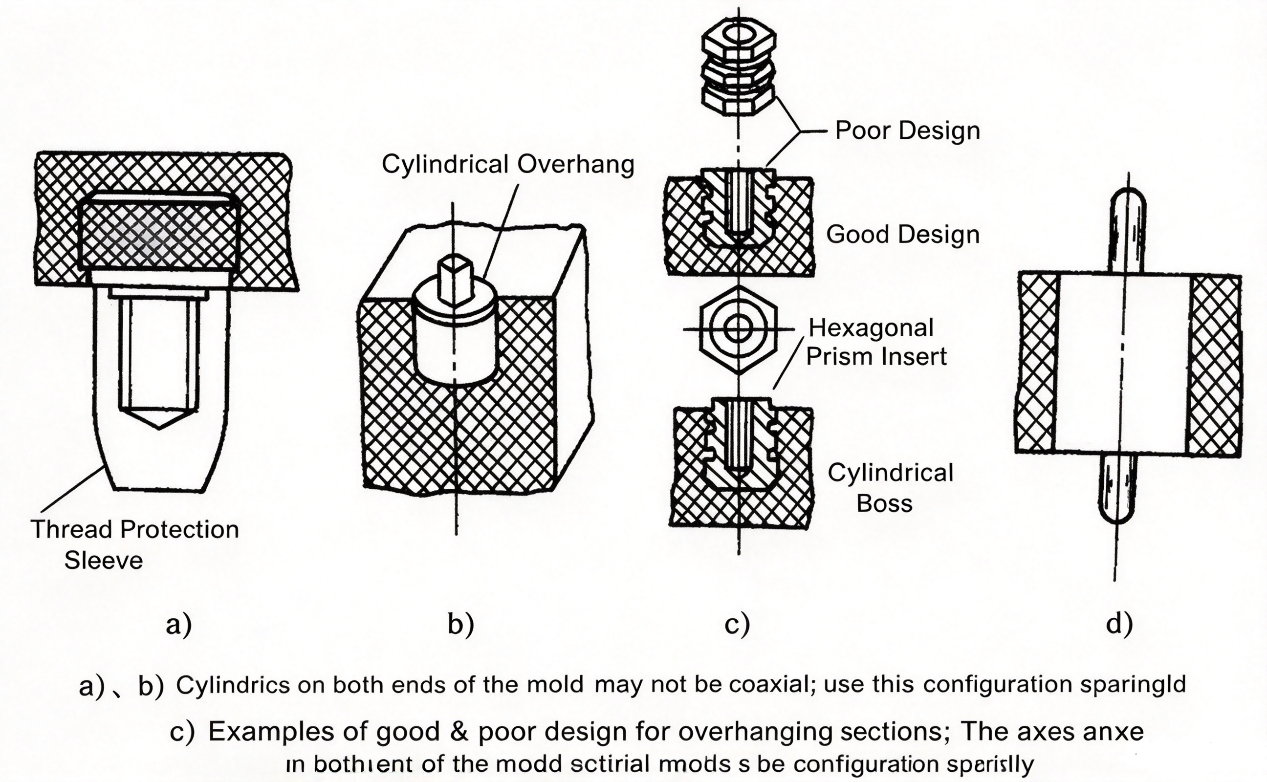
▲ Desain bagian sisipan yang menonjol
5) Sisipan harus menyertakan bahu penyegel atau fitur serupa untuk mencegah plastik keluar berlebih selama pencetakan injeksi.
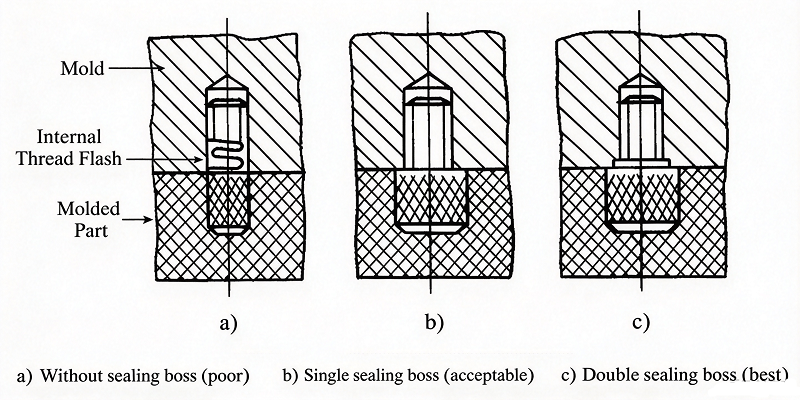
▲ Desain bahu sisipan
6) Untuk mencegah plastik di bawah sisipan menjadi terlalu tipis dan mengembangkan tanda penyusutan bergelombang yang memengaruhi penampilan dan kekuatan, jarak minimum T dari bagian bawah sisipan ke dinding plastik harus T > D/6.
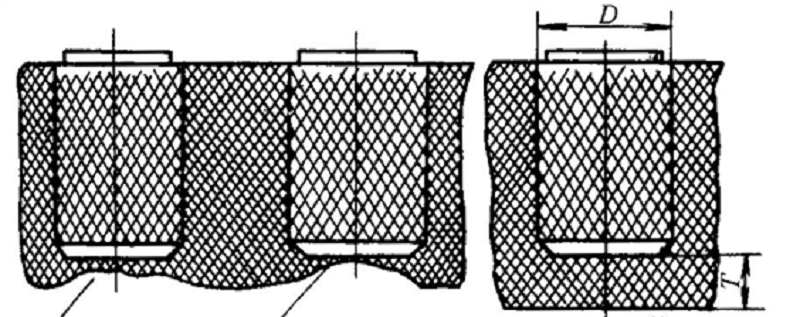
▲ Jarak antara sisipan dan permukaan bawah
Jika jaraknya terlalu kecil, desain yang ditunjukkan di bawah ini dapat digunakan.
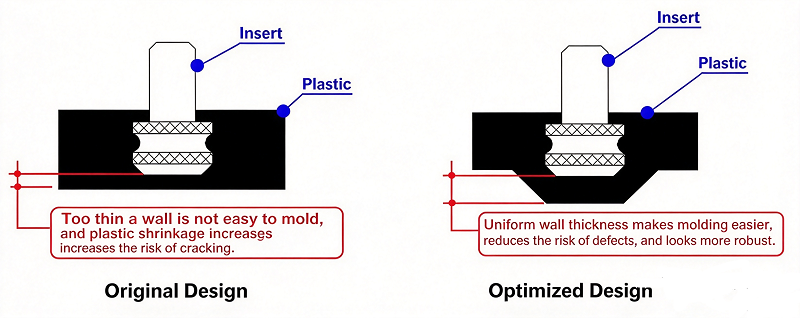
▲ Mempertahankan ketebalan dinding yang seragam
7) Jarak antara sisipan dan dinding samping produk tidak boleh terlalu kecil, agar cetakan tetap memiliki kekuatan yang cukup.
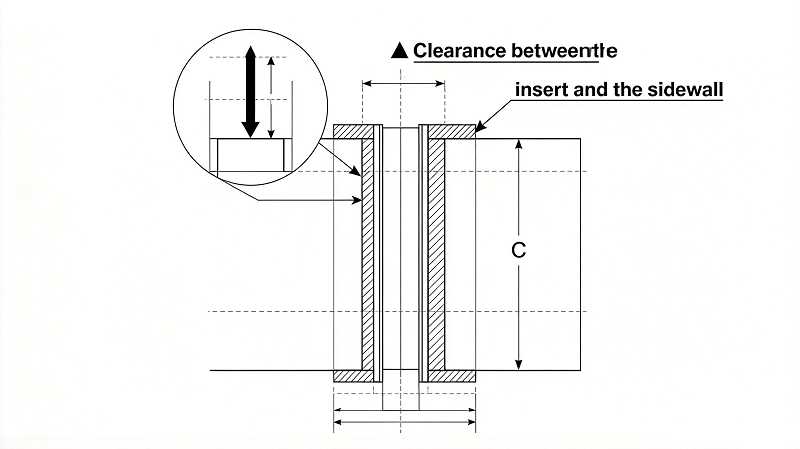
▲ Jarak antara sisipan dan dinding samping
8) Saat sisipan ditempatkan di dalam tonjolan, sisipan tersebut harus memanjang hingga ke bagian bawah tonjolan (sambil mempertahankan ketebalan bagian bawah minimum) untuk memastikan ikatan yang aman dan kekuatan yang cukup pada badan plastik. Bulatkan bagian kepala sisipan.
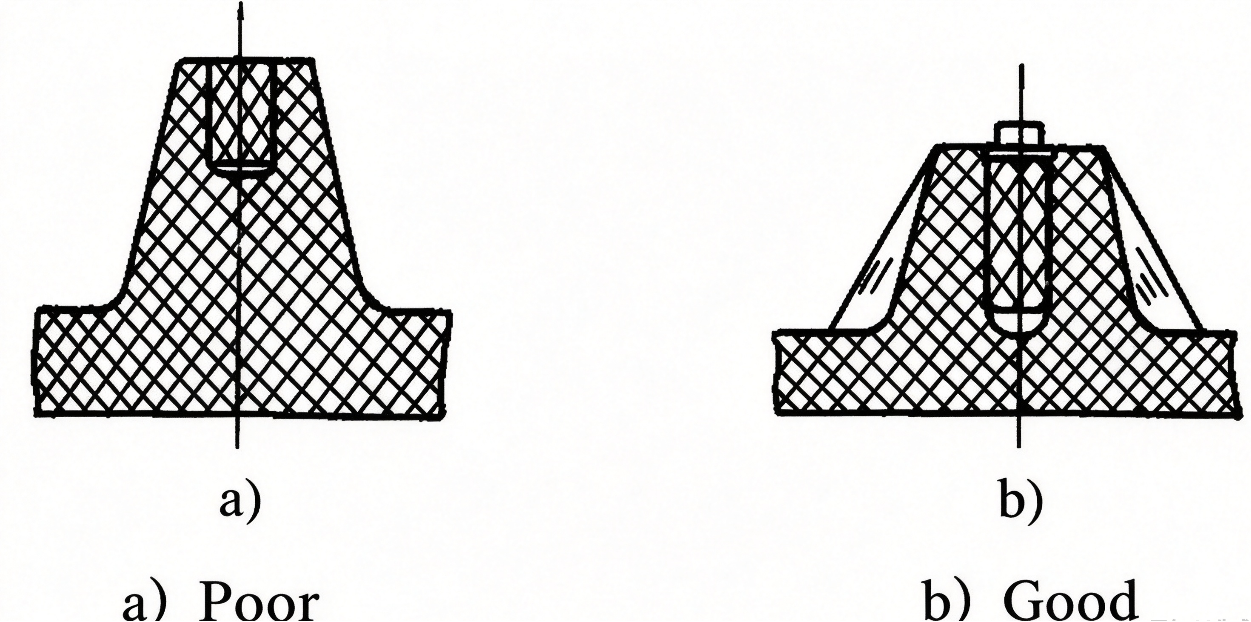
▲ Masukkan bos
9) Sisipan silindris kecil dapat dipasang pada badan plastik menggunakan alur tengah atau alur bergerigi berbentuk berlian pada permukaannya. Alur bergerigi tersebut harus memiliki kedalaman 1–2 mm.
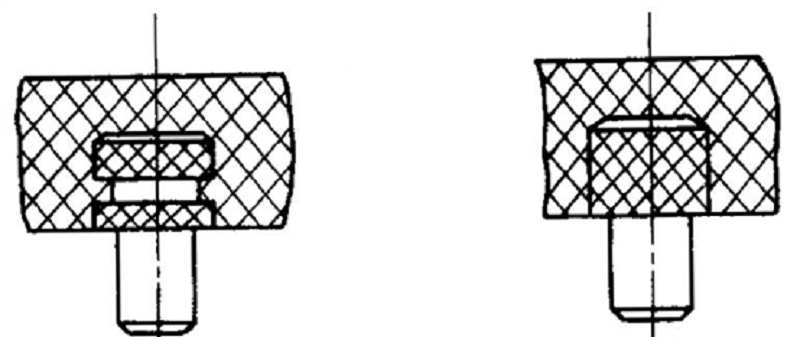
▲ Mengamankan sisipan silindris kecil
10) Sisipan berbentuk pelat atau lembaran dapat diamankan menggunakan lubang atau jendela. Untuk sisipan tipis (kurang dari 0.5 mm tebalnya), disarankan menggunakan takik atau tekukan.
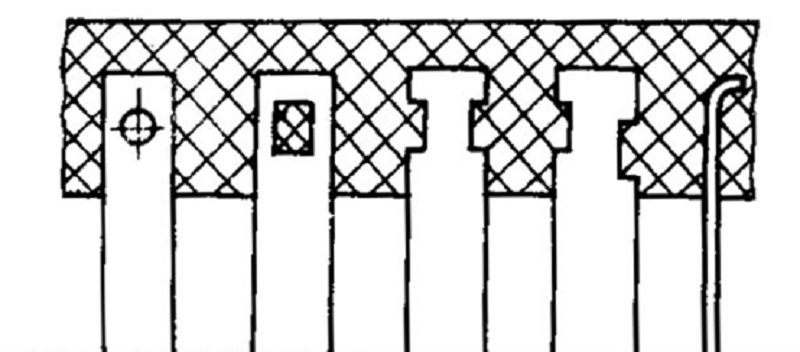
▲ Mengamankan sisipan berbentuk pelat atau lembaran
11) Sisipan berbentuk batang dapat diamankan dengan cara meratakan, membuat lekukan, membengkokkan, atau membelah ujungnya, atau dengan meratakan bagian tengah batang bundar.
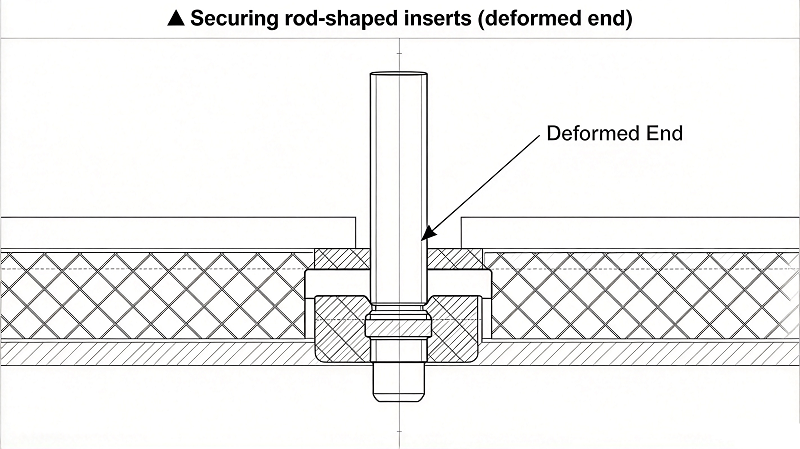
▲ Mengamankan sisipan berbentuk batang (ujung yang berubah bentuk)
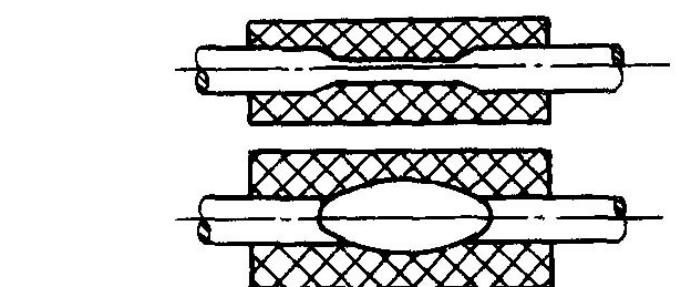
▲ Mengamankan sisipan tubular (bagian tengah yang berubah bentuk)
12) Untuk sisipan tubular yang dicetak, tonjolan yang terangkat dapat dibentuk selama proses pencetakan untuk meningkatkan daya rekat.
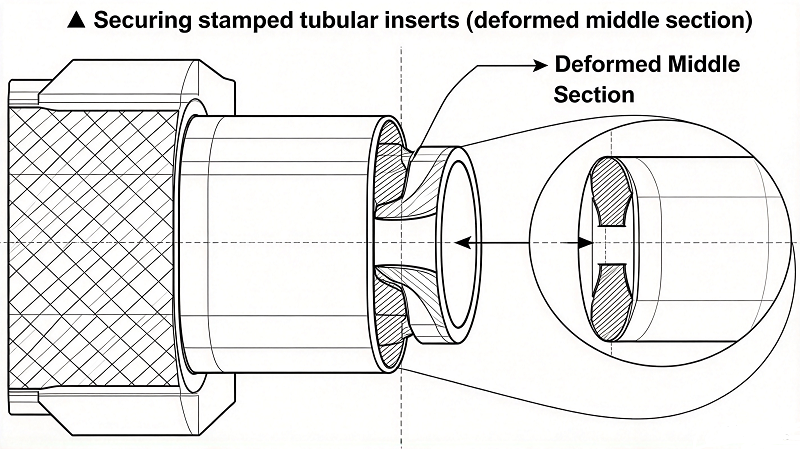
▲ Mengamankan sisipan tubular yang dicetak (bagian tengah yang berubah bentuk)
13) Pada konektor, memastikan bahwa sisipan terminal terpasang dengan kuat di dalam plastik merupakan pertimbangan utama bagi para insinyur desain produk. Metode umum untuk meningkatkan retensi terminal secara signifikan meliputi:
- Melubangi terminal yang tertanam di dalam plastik.
- Memberikan profil yang tidak beraturan pada terminal.
- Membengkokkan terminal
- Menambahkan kekasaran permukaan atau fitur timbul/cekung pada terminal.
- Meningkatkan ketebalan dinding plastik
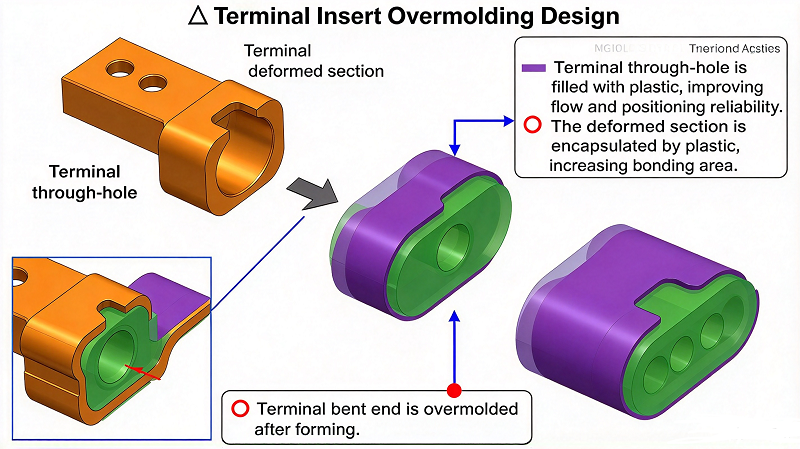
▲ Sisipan terminal dengan lubang, profil tidak beraturan, dan lekukan
5. Pedoman Desain untuk Sisipan Mur
Sisipan mur adalah salah satu jenis sisipan yang paling umum. Sisipan mur dan tonjolan plastik yang sesuai harus dirancang dengan benar; jika tidak, masalah kualitas seperti gaya tarik yang tidak mencukupi atau retaknya tonjolan dapat terjadi.
5.1 Tiga Metode Memasang Mur
Ada tiga metode untuk memasang mur pada komponen plastik:
1) Kacang yang dipanaskan
Penjepitan panas adalah metode pemasangan yang paling umum dan biasanya dilakukan menggunakan mesin penjepit panas atau setrika solder yang dioperasikan secara manual.
2) Mur cetakan sisipan
Metode ini memerlukan kontrol yang sangat ketat terhadap diameter lubang pada tonjolan plastik, biasanya dalam batas 0.05 mm. Mur dipegang di tempatnya oleh pin cetakan dan diposisikan dalam cetakan injeksi, sehingga diameter lubang harus dikontrol sesuai dengan ukuran pin pada mesin cetak injeksi.
3) Penyisipan ultrasonik
Getaran ultrasonik menciptakan gesekan antara mur dan benda kerja, meningkatkan suhu pada antarmuka. Ketika suhu mencapai suhu pelunakan benda kerja, mur tertanam di bagian plastik. Setelah getaran berhenti, benda kerja mendingin dan mengeras di bawah tekanan. Setiap metode memiliki kelebihan dan kekurangan; artikel ini berfokus pada mur cetakan sisipan.
5.2 Geometri Eksternal Mur Sisipan
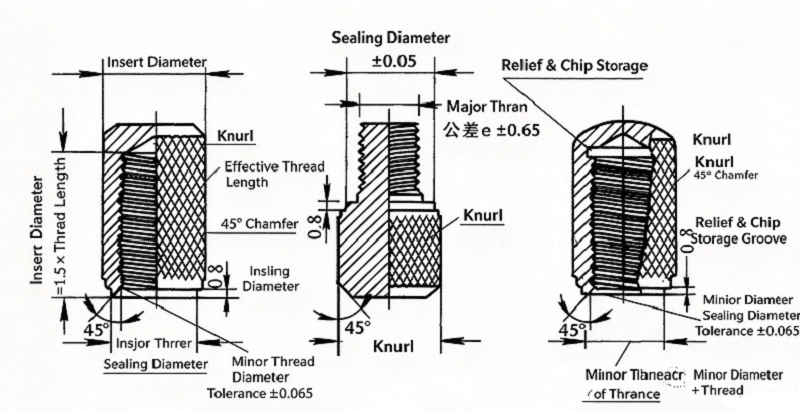
Geometri eksternal mur sisipan dirancang khusus untuk menciptakan penguncian mekanis yang kuat dengan material plastik. Fitur utama biasanya mencakup gerigi berbentuk berlian atau lurus untuk memaksimalkan ketahanan terhadap torsi dan tarikan. Alur memanjang atau lekukan sering ditambahkan untuk mencegah rotasi. Pemandu miring di bagian bawah memungkinkan penempatan yang mudah dan akurat ke dalam cetakan atau lubang yang telah dicetak sebelumnya. Selain itu, flensa atau kerah atas membatasi kedalaman pemasangan dan memberikan dukungan aksial. Beberapa desain memiliki cincin penyegel untuk mencegah plastik cair meluap ke dalam ulir. Bersama-sama, fitur-fitur geometris ini memastikan sambungan yang sangat andal dan tahan lama.
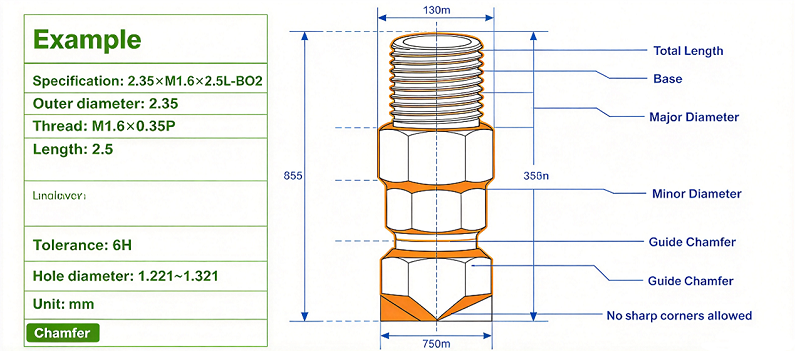
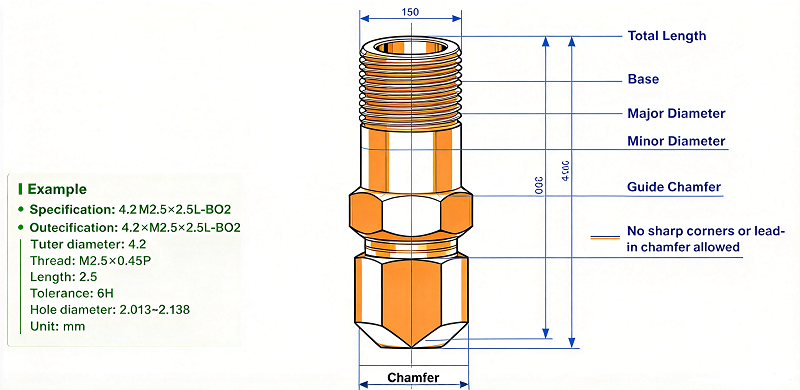
5.3 Contoh Spesifikasi Mur Sisipan
5.4 Desain Boss Plastik dan Pemilihan Mur
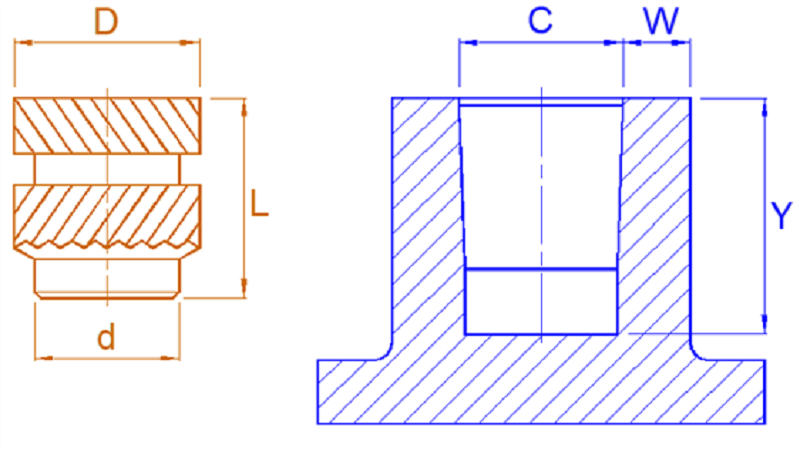
1) Dimensi dasar mur dan tonjolan plastik
- Dimensi d adalah bagian dasar mur, juga disebut bagian pemandu/penentu posisi. Sebelum dimasukkan, bagian ini sesuai dengan bagian C dari tonjolan plastik. Oleh karena itu, dimensi d di bagian bawah mur harus lebih kecil daripada diameter lubang dalam C dari tonjolan plastik untuk mempermudah penempatan.
- Dimensi D adalah diameter luar mur dan sesuai dengan diameter lubang dalam C dari tonjolan plastik. Untuk mur ponsel, diameter lubang plastik umumnya sekitar 0.25–0.3 mm lebih kecil daripada diameter luar mur.
- Dimensi L adalah panjang mur dan sesuai dengan kedalaman lubang Y pada tonjolan plastik. Lubang plastik umumnya dirancang 0.5–1.0 mm lebih dalam dari panjang mur untuk memberikan ruang bagi kelebihan plastik.
- W adalah ketebalan dinding plastik di sekitar lubang. Ketebalan dinding tonjolan plastik umumnya minimal 0.8–1.0 mm. Mur yang lebih besar membutuhkan dinding yang lebih tebal. Lihat tabel parameter di bawah ini.
| Benang | Diameter Luar D | Panjang L | Lubang Bos Plastik | Ketebalan Dinding Plastik W | |
| Diameter C | Kedalaman Y | ||||
| M1.2 * 0.25 | 2.3 | 2.0 | 2.0 | 3.0 | 0.8 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| M1.2 * 0.25 | 2.5 | 2.0 | 2.2 | 3.0 | 0.8 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| M1.4 * 0.3 | 2.3 | 1.8 | 2.0 | 2.8 | 0.8 |
| 2.0 | 3.0 | ||||
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| M1.4 * 0.3 | 2.35 | 2.0 | 2.1 | 3.0 | 0.8 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 4.0 | 5.0 | ||||
| M1.4 * 0.3 | 2.5 | 2.0 | 2.2 | 3.0 | 0.8 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| M1.4 * 0.3 | 2.7 | 2.0 | 2.3 | 3.0 | 0.8 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| M1.6 * 0.35 | 2.5 | 1.8 | 2.2 | 2.8 | 1.0 |
| 2.0 | 3.0 | ||||
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| 4.0 | 5.0 | ||||
| M1.6 * 0.35 | 2.7 | 2.0 | 2.3 | 3.0 | 1.0 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| 4.0 | 5.0 | ||||
| M1.6 * 0.35 | 3.0 | 2.0 | 2.6 | 3.0 | 1.0 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| 4.0 | 5.0 | ||||
| M1.7 * 0.35 | 3.0 | 2.0 | 2.6 | 3.0 | 1.2 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| 4.0 | 5.0 | ||||
| M1.8 * 0.35 | 3.0 | 2.0 | 2.6 | 3.0 | 1.2 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| 4.0 | 5.0 | ||||
5.5 Masalah dan Solusi Umum
1) Ukuran lubang pada tonjolan plastik sangat penting. Jika lubang terlalu besar, plastik tidak akan terpasang dengan baik pada mur setelah dipasang, sehingga torsi dan daya tahan terhadap tarikan tidak mencukupi. Jika lubang terlalu kecil, dapat terjadi kelebihan material atau retak.
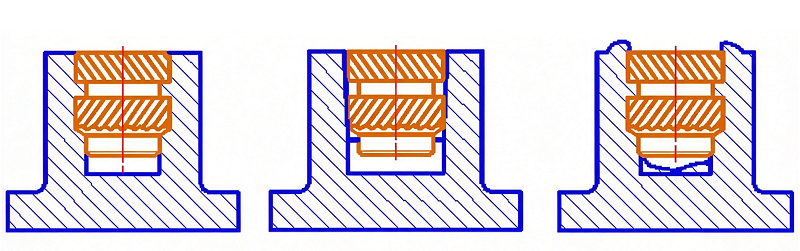
2) Jika dimensi mur dan dimensi plastik sudah benar tetapi masalah tetap berlanjut, pertimbangkan untuk memperbaiki desainnya.
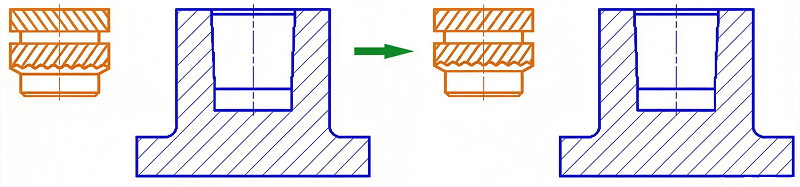
Karena lubang pada bagian plastik dangkal, penggunaan mur dengan ulir miring ganda dapat menghasilkan bagian berulir yang pendek setelah dimensi mur disesuaikan. Setelah terpasang, terlalu sedikit plastik yang bersentuhan dengan ulir, sehingga menyebabkan torsi dan daya tahan terhadap tarikan yang tidak mencukupi. Oleh karena itu, umumnya disarankan agar lubang pada bagian plastik memiliki kedalaman minimal 2.5 mm dan mur memiliki panjang minimal 2.0 mm.
Perbaikan: Jika memodifikasi cetakan sulit dilakukan, pertimbangkan untuk mengubah pola gerigi mur menjadi pola BS1 miring tunggal, seperti yang ditunjukkan di sebelah kanan. Ini meningkatkan tinggi langkah gerigi dan jumlah plastik yang bersentuhan dengan gerigi, sehingga meningkatkan torsi dan ketahanan terhadap tarikan.
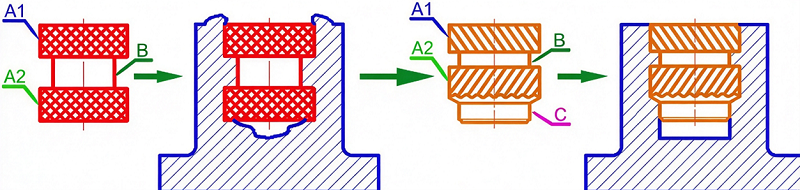
3) Terdapat kilatan atau retakan di sekitar lubang pada bagian plastik yang menonjol
Ketika gaya mur yang ditunjukkan di sebelah kiri digunakan, area A1 dan A2 mengembang setelah mur tertanam dalam plastik, sementara area B menyusut tajam. Hal ini menyulitkan plastik untuk mengalir, dan dapat terbentuk lapisan tipis (flash) di ujung atas dan bawah mur, yang sangat memengaruhi tampilan produk.
Perbaikan: Gunakan bagian C sebagai panduan dan fitur penentu lokasi agar mur dapat ditempatkan dengan aman di lubang plastik, sehingga meningkatkan efisiensi dan hasil produksi. Bagian panduan di C memungkinkan sebagian plastik dipindahkan dari area A2 sambil menyisakan cukup plastik untuk area A1. Selain itu, bagian A1 dan A2 memiliki gerigi miring dengan sudut inklusi 90° dan kemiringan 45°. Persimpangan keduanya membentuk simpul yang kuat yang menahan torsi keliling, sehingga sangat meningkatkan torsi dan ketahanan terhadap penarikan.





