
Presisi adalah kunci keberhasilan dalam pembuatan alat kesehatan, dan hal itu terutama berlaku saat memproduksi komponen medis CNC . Bahkan kesalahan kecil pun dapat membahayakan keselamatan pasien. Lembaga seperti FDA menuntut keandalan total, dan dalam hal komponen medis CNC, satu komponen yang rusak dapat memicu penarikan produk, kegagalan alat, atau masalah audit. Produsen alat kesehatan menghadapi risiko besar dengan setiap pilihan pemasok, terutama ketika komponen tersebut sangat penting untuk peralatan penyelamat nyawa.
Bagaimana Anda memeriksa layanan permesinan CNC untuk memenuhi standar yang ketat ini? Pertanyaan ini menyangkut hidup dan mati, terutama karena komponen medis CNC harus mematuhi toleransi yang ketat dan persyaratan biokompatibilitas. Bengkel mesin CNC harus menunjukkan kepatuhan yang ketat terhadap aturan dan kualitas yang konsisten, membuktikan bahwa mereka dapat menghasilkan komponen medis CNC yang lolos inspeksi ketat setiap saat. Penyedia layanan menjadi mitra Anda dalam mengelola risiko, bukan hanya penjual, karena kualitas komponen yang buruk menyebabkan masalah yang mahal—dan dengan komponen medis CNC, risikonya bahkan lebih tinggi. Panduan ini memberi Anda rencana yang jelas untuk memeriksa calon mitra, dengan fokus pada kemampuan mereka untuk memproduksi komponen medis CNC secara konsisten dan dapat dilacak. Gunakan panduan ini untuk membuat pilihan cerdas yang menjaga keselamatan pasien dan melindungi reputasi Anda.
Proses yang Digunakan untuk Pembuatan Komponen Medis CNC
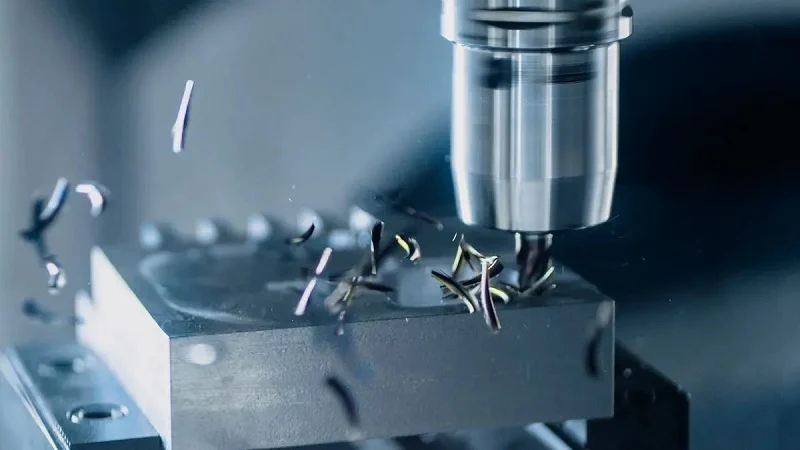
Pemesinan CNC menawarkan beberapa cara untuk membuat perangkat medis. Setiap metode memiliki keunggulannya masing-masing berdasarkan bentuk, ukuran, dan bagaimana perangkat tersebut akan digunakan dalam bidang kedokteran. Mengetahui pilihan-pilihan ini membantu para insinyur memilih pendekatan terbaik untuk komponen medis CNC spesifik mereka.
Penggilingan Presisi ke Putar
Penggilingan dan pembubutan adalah metode utama untuk pemesinan CNC presisi pada komponen medis. Proses ini menghasilkan berbagai macam produk, mulai dari implan gigi hingga alat bedah dan perangkat ortopedi.
3-Axis vs. Pemesinan 5-Sumbu
Mesin milling 3 sumbu standar menggerakkan alat di sepanjang tiga garis lurus. Ini berfungsi dengan baik untuk bentuk yang lebih sederhana tetapi membutuhkan beberapa pengaturan untuk bagian yang kompleks. Mesin 5 sumbu menambahkan rotasi, memungkinkan alat mencapai benda kerja dari sudut mana pun. Ini mengurangi pengaturan, menurunkan kesalahan manusia, dan meningkatkan akurasi geometris pada permukaan yang rumit. Untuk implan ortopedi canggih dengan bentuk melengkung, mesin 5 sumbu memberikan hasil yang lebih baik dalam langkah yang lebih sedikit.
Pembuatan Geometri Kompleks
Pembubutan menghasilkan bagian-bagian bulat seperti pin, sekrup, dan batang yang digunakan dalam fiksasi tulang. Mesin bubut CNC modern mengontrol jalur dan kecepatan pahat dengan presisi, menghasilkan hasil akhir yang halus dan batasan ukuran yang ketat pada poros dan bushing. Penggilingan multi-sumbu menangani bagian-bagian kompleks dalam lebih sedikit pengaturan, meningkatkan akurasi. Perlengkapan yang kuat dan alat potong yang tajam menghentikan getaran, menjaga agar bagian-bagian tetap stabil. Ruangan yang dikontrol suhunya mencegah panas mengubah ukuran bagian.
Kualitas permukaan sama pentingnya dengan akurasi ukuran dalam pembuatan alat medis. Permukaan yang kasar menciptakan celah kecil tempat bakteri berkumpul dan biofilm terbentuk. Untuk implan, bintik-bintik kasar dapat memperlambat pengikatan tulang, melemahkan hubungan antara tulang dan implan. Alat ukur canggih, seperti Mesin Pengukur Koordinat dan sistem penglihatan optik, memeriksa batasan ini sepanjang proses produksi.
Pemesinan Swiss untuk Komponen Kecil
Mesin bubut Swiss sangat bagus untuk membuat komponen kecil dan detail untuk alat bedah minimal invasif. Metode ini berbeda dari mesin bubut biasa dalam hal penting.
Implan dan Alat Bedah
Benda kerja bergerak melalui bushing pemandu yang ditempatkan dekat dengan area pemotongan. Desain ini sangat mengurangi pembengkokan dan getaran, yang sangat penting saat mengerjakan benda kerja dengan diameter kecil dan bentuk yang panjang dan tipis. Keunggulan ini memungkinkan toleransi yang lebih ketat, hasil akhir permukaan yang lebih baik, dan hasil yang lebih konsisten.
Kontrol Toleransi Ketat
Pemesinan perangkat medis sering mencapai toleransi di bawah ±0.0005 inci. Pada tingkat ini, operator mesin mengelola panas, keausan alat, dan pergerakan material setelah pemotongan. Mesin Swiss menjaga kebulatan pada fitur-fitur detail, menjadikannya sempurna untuk komponen medis CNC yang dapat ditanamkan dan wadah optik.
Kemampuan Produksi Volume Tinggi
Proses CNC sangat cocok untuk produksi massal tanpa mengurangi kualitas.
Komponen Perangkat Invasif Minimal
Kontrol Proses Statistik memantau variasi secara real-time, menjaga toleransi dalam batas yang ditetapkan selama produksi. Metode pengambilan sampel C=0 menurunkan risiko sekaligus menjaga efisiensi dalam produksi massal. Metrologi yang dapat ditelusuri ke NIST memastikan setiap ukuran sesuai dengan standar yang diketahui.
Konsistensi dan Pengulangan
Mesin CNC memberikan pengulangan yang stabil, menghasilkan kualitas yang sama baik saat membuat satu prototipe maupun seribu unit. Otomatisasi membuat pekerjaan volume menengah dan tinggi lebih mudah dikelola daripada pemesinan manual. Sistem mutu bersertifikasi ISO 13485 mendukung produksi medis yang diatur, dengan catatan lengkap yang disimpan untuk setiap proses produksi. Sistem penyortiran berbasis visi menangani tingkat cacat yang sangat rendah, sementara pemeriksaan dalam proses mendeteksi masalah sejak dini.
Bahan untuk Komponen Medis CNC
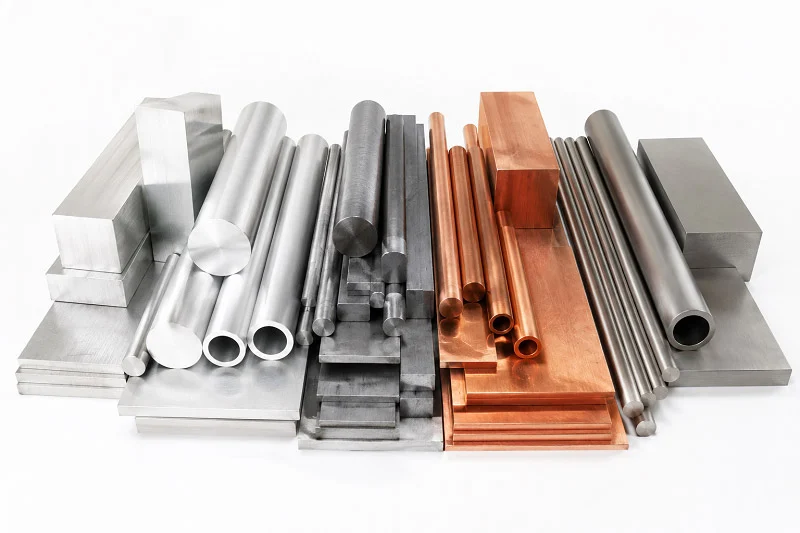
Pemilihan material memengaruhi keselamatan pasien, seberapa baik perangkat berfungsi, dan hasil kesehatan akhir. Setiap logam dan plastik memiliki kelebihan dan kekurangannya masing-masing. Para insinyur harus menyeimbangkan kekuatan dengan berat, ketahanan terhadap karat dengan kemudahan pemotongan, dan biaya dengan peraturan. Memilih material yang salah dapat menyebabkan tubuh menolak implan, alat rusak, atau desain ulang yang mahal di tahap akhir proses.
Logam Kelas Medis
Logam adalah pilihan utama untuk komponen yang harus menahan beban berat. Logam kuat, tahan terhadap keausan, dan memiliki sejarah panjang penggunaan yang aman dalam bidang kedokteran. Dua kelompok utama yang menonjol adalah baja tahan karat dan paduan titanium.
Baja tahan karat (316L, 17-4)
Baja bedah 316L adalah pilihan umum untuk alat bedah, pelat tulang, dan perangkat yang memperbaiki tulang yang patah. Baja ini tahan karat dengan baik, sehingga cocok untuk implan jangka pendek maupun permanen. Namun, 316L melepaskan ion nikel ketika bersentuhan dengan cairan tubuh. Ion-ion ini dapat menyebabkan reaksi alergi, seperti ruam kulit dan masalah hidung jangka panjang, pada pasien yang sensitif.
Baja tahan karat 17-4 PH merupakan alternatif yang baik. Baja ini memiliki kandungan nikel sekitar 75% lebih rendah daripada 316L dan mengandung tembaga. Tembaga tersebut melawan bakteri dengan memecah dinding selnya. Hal ini menjadikan 17-4 PH pilihan yang tepat untuk perangkat fraktur di mana sensitivitas logam yang rendah dan pencegahan infeksi menjadi penting. Kekuatannya yang tinggi dan ketahanan terhadap karat yang baik juga mendukung implan tulang yang tidak menahan beban.
Titanium (Kelas 5 dan 23)
Titanium kelas medis bekerja secara berbeda. Ti-6Al-4V ELI, yang disebut Grade 23, sangat stabil. Ia membentuk lapisan oksida tipis yang dapat memperbaiki diri sendiri dan membantu pertumbuhan tulang di atasnya. Hal ini menjadikannya sempurna untuk implan penahan beban seperti batang pinggul dan sangkar tulang belakang.
Perbedaan mekanisnya sangat besar. Titanium grade 23 memiliki kekuatan tarik maksimum 860–950 MPa, sedangkan 316L hanya mencapai 490–690 MPa. Modulus elastisitasnya adalah 114 GPa, jauh lebih dekat dengan tulang daripada baja yang sebesar 193 GPa. Kesesuaian yang lebih dekat ini mengurangi efek stress shielding, di mana implan menanggung beban yang terlalu besar dan tulang di sekitarnya melemah. Titanium grade 5 menawarkan kekuatan yang serupa dengan karakteristik pemrosesan yang sedikit berbeda.
Plastik Berkinerja Tinggi
Plastik memiliki fungsi yang berbeda. Plastik cocok untuk peralatan sekali pakai, wadah, dan komponen di mana bobot yang lebih ringan atau pencitraan transparan menjadi penting.
PEEK dan PEKK
PEEK menawarkan kekuatan tinggi, biokompatibilitas yang baik, dan kompatibel dengan semua metode sterilisasi utama. Material ini tahan terhadap autoklaf, EtO, dan radiasi gamma tanpa mengalami kerusakan. Hal ini menjadikan PEEK cocok untuk implan dan alat bedah yang dapat digunakan kembali. PEKK menawarkan manfaat serupa dengan karakteristik mekanik yang sedikit berbeda, memberikan pilihan lain bagi para perancang untuk penggunaan pada tulang belakang dan trauma.
Ultem dan PTFE
Ultem mempertahankan bentuknya pada suhu tinggi. Bahan ini cocok untuk bagian-bagian yang menjalani banyak siklus sterilisasi. PTFE menawarkan ketahanan kimia yang tinggi dan gesekan rendah. Bahan ini banyak digunakan pada kateter, kawat pemandu, dan bagian penyegelan di mana pergerakan yang halus sangat penting.
Kriteria Pemilihan Bahan
Memilih antara logam dan plastik membutuhkan rencana yang jelas. Tabel di bawah ini merangkum faktor-faktor penentu utama.
| Faktor Seleksi | Pertimbangan Utama | Contoh Praktis |
| Biokompatibilitas | Sesuai dengan standar ISO 10993; tidak menimbulkan reaksi merugikan pada jaringan manusia. | Titanium, Baja Tahan Karat 316L, PEEK untuk implan |
| Sterilisasi | Harus mampu menangani autoklaf, radiasi gamma, atau EtO tanpa mengalami kerusakan. | Logam dapat didegradasi dengan sebagian besar metode; beberapa plastik terdegradasi di bawah sinar gamma. |
| Properti mekanik | Kekuatan, ketahanan terhadap kelelahan, kekerasan, ketahanan terhadap keausan | Titanium/Kobalt-Krom untuk implan tulang; Polikarbonat untuk wadah. |
| Ketahanan Korosi | Ketahanan terhadap cairan tubuh selama masa pakai perangkat. | Titanium > Baja Tahan Karat 316L |
| machinability | Kemudahan pemotongan memengaruhi biaya dan waktu produksi. | Aluminium/kuningan mudah dikerjakan; titanium membutuhkan alat khusus dan kecepatan yang lebih lambat. |
| Persyaratan peraturan | Persetujuan FDA/CE untuk kelas perangkat. | Menggunakan bahan yang telah disetujui sebelumnya mempercepat proses persetujuan. |
| Biaya & Ketersediaan | Biaya bahan baku ditambah biaya pemesinan | Material yang lebih mahal namun lebih cepat memotong dapat menurunkan total biaya komponen. |
Biokompatibilitas dan Sterilisasi
Biokompatibilitas adalah suatu keharusan untuk setiap material yang bersentuhan dengan jaringan manusia. ISO 10993 menetapkan aturan pengujiannya. Material harus membuktikan bahwa mereka tidak menyebabkan reaksi buruk. Kompatibilitas sterilisasi sama pentingnya. Beberapa plastik tahan terhadap autoklaf berulang, sehingga cocok untuk alat yang dapat digunakan kembali. Yang lain mentolerir EtO dan gamma tetapi memiliki toleransi autoklaf yang terbatas. Beberapa plastik cocok untuk barang sekali pakai yang murah tetapi rusak di bawah uap.
Kekuatan Mekanik dan Keausan
Implan penahan beban membutuhkan kekuatan lelah yang tinggi. Titanium Grade 23 unggul dalam hal ini. Alat sekali pakai berfokus pada pemotongan yang mudah dan biaya rendah. Aluminium dan kuningan mudah dipotong, mengurangi waktu produksi. Material yang lebih mahal tetapi lebih cepat dipotong dapat menurunkan total biaya komponen. Pertimbangan ini perlu dipikirkan dengan cermat selama fase desain.
Sertifikasi material dan ketertelusuran lot melengkapi gambaran keseluruhan. Setiap batch harus memiliki bukti tertulis tentang komposisi dan proses pembuatannya. Dokumen ini mendukung audit regulasi dan manajemen penarikan produk. Dalam pembuatan alat kesehatan, ketertelusuran bukanlah pilihan. Hal ini melindungi pasien dan produsen.
Persyaratan Presisi untuk Komponen Medis CNC
Pemesinan CNC presisi adalah kunci untuk membuat perangkat medis yang baik. Setiap pengukuran penting untuk keselamatan pasien. Jika kepala femur melenceng beberapa mikron, ia dapat lebih cepat aus. Permukaan kasar pada alat bedah dapat memungkinkan bakteri berkembang biak. Mengetahui kebutuhan ini membantu para insinyur memilih komponen yang tepat dan memeriksa pemasok dengan percaya diri.
Memahami Standar Toleransi
Standar toleransi menetapkan rentang yang diperbolehkan untuk setiap pengukuran pada suatu bagian. Perangkat medis membutuhkan kontrol yang lebih ketat daripada kebanyakan bidang lainnya karena ruang untuk kesalahan sangat kecil.
Toleransi Standar vs. Toleransi Presisi Tinggi
Pemesinan CNC standar biasanya menjaga toleransi dalam kisaran tipikal untuk komponen umum di mana kesesuaian yang tepat kurang penting. Pemesinan presisi tinggi mencapai batas yang jauh lebih ketat. Alat canggih mencapai toleransi yang lebih ketat untuk instrumen bedah. Pembubutan jig dengan toleransi ketat mencapai toleransi yang sangat ketat untuk titik sambungan utama. Sistem presisi multi-sumbu mempertahankan toleransi yang ketat sambil membuat bentuk kompleks untuk implan.
| Pendekatan Pemesinan | Toleransi Khas | Keuntungan Utama | Aplikasi Medis Khas |
| CNC standar | Standar, hemat biaya | Hemat biaya, serbaguna | Komponen umum |
| CNC Presisi dengan Peralatan Canggih | Hasil akhir permukaan yang lebih rapat dan lebih baik. | Permukaan akhir yang ditingkatkan | Peralatan bedah |
| Jig Bor dengan Toleransi Ketat | Sangat presisi, akurasi geometris superior. | Akurasi geometris yang unggul | Antarmuka kritis |
| Presisi Multi-Sumbu | Kemampuan geometri yang ketat dan kompleks. | Kemampuan geometri kompleks | Perangkat implan |
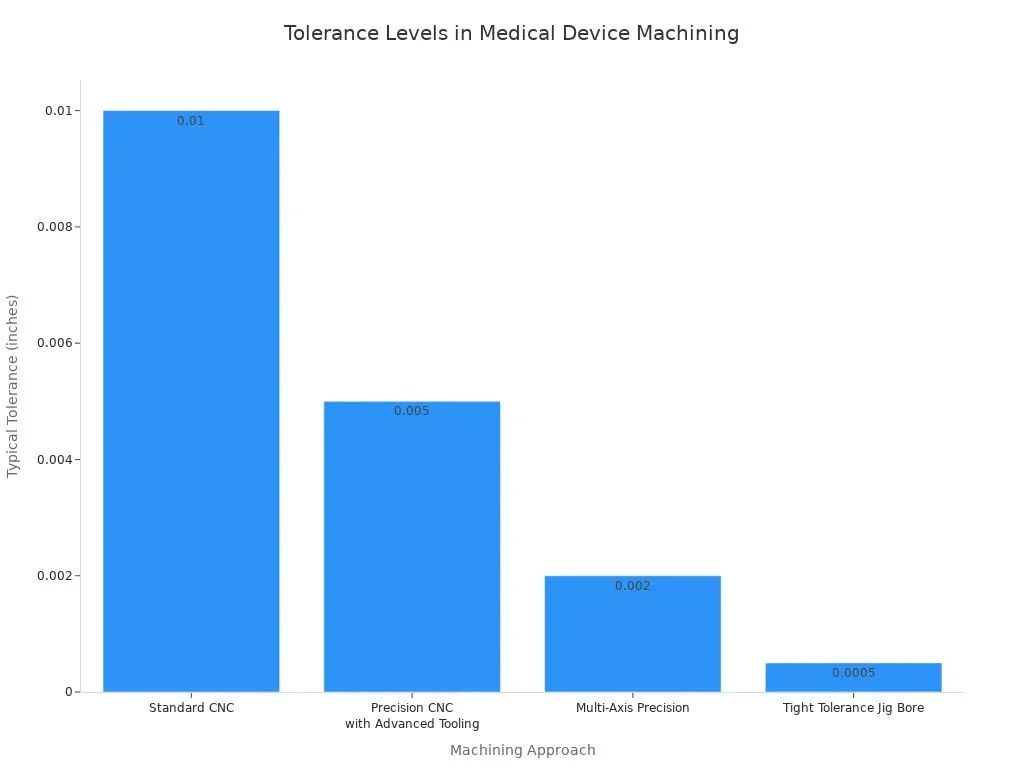
Perusahaan-perusahaan terkemuka seringkali menjaga toleransi ±2.5 mikron pada komponen medis yang kritis. Peralatan tersebut harus tetap sangat kaku. Ruangan yang dikontrol suhunya mencegah panas mengubah ukuran komponen.
GD&T dalam Desain Medis
GD&T memberikan cara yang tepat untuk mendeskripsikan bentuk bagian. Ini melampaui pengukuran garis lurus sederhana. GD&T menentukan bentuk, arah, dan posisi dengan simbol dan aturan yang tepat. Untuk komponen medis CNC, ini penting ketika permukaan harus sejajar sempurna. Sambungan tirus pada batang pinggul membutuhkan kontrol sudut yang tepat yang tidak dapat dijelaskan oleh toleransi standar. GD&T memastikan setiap pembuat membaca desain dengan cara yang sama.
permukaan Finish dan Kebersihan
Permukaan yang kasar secara langsung memengaruhi hasil perawatan pasien. Permukaan yang kasar memberikan tempat bagi bakteri untuk bersembunyi. Permukaan yang halus mengurangi gesekan dan keausan.
Nilai Ra dan Signifikansi Klinis
Ra mengukur kekasaran permukaan rata-rata dalam mikron. Area tubuh yang berbeda membutuhkan nilai yang berbeda. Kepala femoral pada penggantian pinggul membutuhkan permukaan yang sangat halus untuk mengurangi keausan. Bantalan keras-keras membutuhkan permukaan yang sangat halus untuk mengurangi serpihan. Pelapis asetabulum polietilen memiliki kehalusan sedang. Area yang bersentuhan dengan tulang menggunakan permukaan yang lebih kasar untuk membantu pertumbuhan tulang. Alat bedah umum memiliki kehalusan yang menjaga kebersihan, dengan batasan tertentu untuk penumpukan kotoran. Permukaan pemotong membutuhkan permukaan yang lebih halus lagi untuk kinerja yang stabil.
| Zona/Komponen Klinis | Nilai Ra yang Signifikan Secara Klinis | Alasan Klinis |
| Kepala femur (artikulasi) | Selesai sangat halus | Meminimalkan keausan dan gesekan |
| Bantalan keras-keras | Hasil akhir yang sangat halus | Mengurangi serpihan keausan akibat benda ketiga |
| Pelapis asetabulum polietilen | Permukaan cukup halus | Menyeimbangkan ketahanan aus |
| Zona kontak tulang | Hasil akhir yang lebih kasar | Mendorong penguncian mekanis |
| Permukaan instrumen bedah | Akhir yang mulus | Mempertahankan kemampuan untuk dibersihkan |
Standar Manufaktur Ruang Bersih
Ruang bersih mengendalikan partikel-partikel kecil selama produksi. Pembuatan alat kesehatan seringkali membutuhkan ruang bersih dengan tingkat partikel yang terkontrol. Bagian-bagian yang bersentuhan dengan area steril membutuhkan tingkat kontrol ini. Ruang bersih mencegah serpihan kecil masuk ke permukaan selama proses pemesinan.
Metode Verifikasi dan Inspeksi
Catatan membuktikan kualitas. Inspeksi memastikan setiap bagian memenuhi spesifikasinya. Keduanya melindungi pasien dan produsen.
CMM dan Pengukuran Optik
CMM (Coordinate Measuring Machine) memberikan akurasi tingkat mikron, jauh lebih baik daripada alat genggam. Inspeksi CMM memeriksa apakah suatu bagian sesuai dengan desainnya dengan mengambil pengukuran ukuran, bentuk, dan posisi yang tepat. CMM menangani fitur kompleks seperti permukaan melengkung dan lubang dalam. Alat ini menghilangkan bias operator dan menstandarisasi kontrol kualitas di seluruh tim.
Sistem CMM optik menggunakan pola cahaya biru atau triangulasi laser. Metode ini memetakan permukaan yang mengkilap, hitam, atau sangat melengkung. Untuk implan titanium, inspeksi optik menangkap awan titik padat dari keseluruhan bentuk dalam hitungan detik. Data ini diselaraskan dengan model CAD 3D asli untuk menunjukkan perbedaan bentuk. Tidak seperti pengukuran kontak, inspeksi optik tidak pernah berisiko merusak bagian-bagian yang halus.
Laporan Inspeksi Artikel Pertama (FAI)
Inspeksi Artikel Pertama (First Article Inspection/FAI) memeriksa seluruh proses produksi sebelum produksi massal dimulai. Laporan FAI mencatat setiap pengukuran, sifat material, dan pengaturan proses. Laporan ini membuktikan bahwa bagian pertama memenuhi semua spesifikasi. Auditor regulasi mengharapkan catatan ini. Catatan ini menunjukkan bahwa pembuat memahami desain dan dapat membuatnya dengan cara yang sama setiap saat. Laporan FAI juga mendukung pemeriksaan biokompatibilitas dengan menghubungkan sertifikasi material dengan bagian jadi.
Kepatuhan Regulasi dalam Pemesinan Komponen Medis CNC
Aturan membentuk setiap pilihan dalam pembuatan alat kesehatan. Jika bengkel CNC tidak memiliki sertifikasi yang tepat atau menyimpan catatan yang buruk, seluruh peluncuran produk Anda berisiko. Mengetahui aturan membantu Anda mengajukan pertanyaan yang tepat sebelum menandatangani kontrak.
Mengapa ISO 13485 penting untuk Komponen Medis CNC?
Sertifikasi ISO 13485 adalah standar tertinggi untuk manajemen mutu dalam perangkat medis. Standar ini melampaui praktik mutu biasa. Standar ini mensyaratkan sistem mutu tertulis dengan prosedur, kebijakan, dan catatan yang terkontrol. Setiap langkah produksi harus mengikuti aturan tertulis yang dapat diperiksa oleh auditor.
ISO 9001 vs. ISO 13485
Banyak toko memiliki sertifikasi ISO 9001 dan mengira sertifikasi tersebut sudah cukup untuk menangani pekerjaan medis. Keyakinan tersebut menciptakan celah yang berisiko. ISO 9001 berlaku untuk bisnis apa pun di bidang apa pun. ISO 13485 hanya ada untuk perangkat medis. Perbedaan utamanya adalah ISO 13485 dibuat khusus untuk produk perangkat medis. Tidak seperti kebanyakan industri, perangkat medis menghadapi kontrol pemerintah yang ketat di pasar seluruh dunia.
| Aspek | ISO 9001 | ISO 13485 |
| Cakupan | Umum, industri apa pun | Khusus untuk perangkat medis |
| Dokumentasi | Kerangka kerja QMS umum | Membutuhkan dokumentasi khusus perangkat medis. |
| Pengelolaan | Peran dapat didelegasikan secara bebas. | Manajer tertentu bertanggung jawab atas elemen-elemen sistem mutu. |
| Fokus Risiko | Manajemen risiko umum | Sangat mengutamakan keselamatan pasien. |
| Perbaikan | Peningkatan berkelanjutan untuk kepuasan pelanggan | Peningkatan terkait dengan keamanan dan kinerja perangkat. |
ISO 13485 juga mensyaratkan prosedur pelatihan tertulis. Pekerja harus menunjukkan keterampilan melalui langkah-langkah formal. Standar ini menuntut untuk menemukan kebutuhan pelatihan, melakukan pelatihan, dan memeriksa hasilnya. ISO 9001 hanya menyatakan bahwa pekerja harus terampil tanpa menjelaskan caranya.
Apa yang Dicakup oleh Standar Tersebut
ISO 13485 mensyaratkan bahwa produksi dan layanan harus direncanakan, dilakukan, diawasi, dan dikendalikan. Ini termasuk menetapkan aturan pelepasan produk, menciptakan area kerja yang terkontrol, dan menyimpan catatan produksi yang menunjukkan berapa banyak yang dibuat dan bagaimana kaitannya dengan file perangkat medis. Untuk produk yang memerlukan sterilisasi, prosesnya harus divalidasi. Jika diperlukan pengaturan atau perbaikan, langkah-langkah spesifik dan aturan penerimaan harus dituliskan. Kontrol ini memastikan produk selalu memenuhi spesifikasi yang dinyatakan.
Standar ini juga menuntut kontrol desain dan pengembangan. Alur kerja yang jelas mencakup perencanaan desain, masukan, keluaran, pemeriksaan, validasi, dan transisi ke produksi. Manajemen risiko mengikuti ISO 14971 di seluruh siklus hidup produk. Kontrol pemasok memerlukan peninjauan, daftar pemasok yang disetujui, audit, dan pemeriksaan barang masuk.
Registrasi dan Inspeksi FDA
FDA mengklasifikasikan alat kesehatan berdasarkan tingkat risiko, yang menentukan jalur persetujuan. Alat kesehatan berisiko tinggi seperti implan menghadapi peninjauan yang ketat. Peraturan Sistem Mutu 21 CFR Bagian 820 mensyaratkan sistem mutu yang kuat untuk semua langkah manufaktur, termasuk pemesinan. Proses pemberitahuan pra-pemasaran 510(k) mensyaratkan pembuktian bahwa alat tersebut serupa dengan alat yang telah disetujui, yang memengaruhi bagaimana proses CNC dicatat dan diperiksa.
Persyaratan 21 CFR Bagian 820
Registrasi FDA mencakup registrasi perusahaan dan daftar perangkat. Pemasok CNC Anda harus terdaftar di FDA berdasarkan 21 CFR Bagian 820 dan juga memiliki sertifikasi ISO 13485. Proses 510(k) memengaruhi bagaimana langkah-langkah pemesinan dicatat. Bengkel harus mengikuti Kontrol Desain, terutama selama tahap prototipe.
Validasi proses menjadi wajib ketika pengecekan saja tidak dapat membuktikan bahwa suatu bagian sudah benar. Hal ini berlaku untuk proses-proses spesifik yang tidak dapat sepenuhnya diverifikasi hanya dengan inspeksi. FDA QSR mewajibkan validasi untuk langkah-langkah ini.
Penanganan Audit dan Ketidaksesuaian
Inspeksi FDA dapat terjadi tanpa peringatan. Bengkel yang siap siaga memiliki proses CAPA (Corrective and Preventive Action) dengan analisis akar penyebab, langkah-langkah penahanan, tindakan korektif, dan rencana pemberitahuan kepada pelanggan. Kontrol perubahan tertulis untuk penggantian material memerlukan pemberitahuan kepada pelanggan dan persetujuan tertulis sebelum penggantian dilakukan.
Nilai Cpk target pada fitur CTQ menunjukkan kontrol statistik. Data masa lalu harus tersedia untuk membuktikan kontrol ini dari waktu ke waktu. Periksa ruang lingkup dan nomor sertifikat ISO 13485 terhadap registri publik kelompok penerbit. Ruang lingkup tersebut mendefinisikan apa yang memenuhi syarat untuk dilakukan oleh bengkel tersebut.
Ketertelusuran dan Dokumentasi
Ketertelusuran sangat penting untuk penarikan produk dan pemeriksaan pasca-pemasaran. Nomor seri dan pelacakan lot memungkinkan produsen melacak setiap perangkat kembali ke bahan baku, pemasok, dan batch produksinya. Pelacakan riwayat ini memungkinkan penemuan cepat produk yang terpengaruh selama penarikan produk atau tinjauan kepatuhan, mengurangi risiko, dan mempercepat respons.
Sertifikasi Material dan Pelacakan Lot
Setiap batch bahan baku harus memiliki Sertifikat Pabrik yang mencantumkan susunan kimia, sifat mekanik, dan nomor batch. Sertifikat ini dikeluarkan oleh pabrik bahan baku. Nomor lot melacak bahan baku selama proses produksi. Catatan proses mencatat kondisi manufaktur beserta waktu retensinya. Data pengujian mengkonfirmasi kepatuhan terhadap spesifikasi melalui analisis statistik.
Catatan Riwayat Perangkat (DHR)
Catatan Riwayat Perangkat adalah catatan produksi lengkap. Catatan ini mencakup ID operator, ID mesin, tanggal/waktu, pengukuran, nomor lot material yang terkait dengan nomor seri perangkat, dan pemeriksaan kemasan. Catatan ini harus disimpan selama jangka waktu yang dibutuhkan dan disiapkan untuk kesiapan audit FDA.
Dokumentasi lengkap juga mencakup laporan inspeksi CMM yang menunjukkan hasil aktual versus yang diharapkan untuk setiap panggilan GD&T. Sertifikat Kesesuaian menyatakan bahwa komponen memenuhi kebutuhan gambar, spesifikasi material, dan QMS. Pernyataan biokompatibilitas merujuk pada jalur penilaian risiko ISO 10993-1 dan mencantumkan sisa zat manufaktur untuk penggunaan implan atau kontak kulit. Laporan Inspeksi Artikel Pertama mencakup rilis nomor komponen baru. Catatan dalam proses dan data SPC mencatat ID operator, ID mesin, tanggal/waktu, lot alat, dan hasil pengukuran pada setiap langkah. Catatan tinjauan desain dan laporan DFM menemukan risiko biokompatibilitas, kebutuhan penyelesaian permukaan, dan kelayakan toleransi sebelum produksi dimulai.
Penarikan kembali alat kesehatan sering kali disebabkan oleh hilangnya dokumen. Satu sertifikat material yang hilang dapat menghentikan seluruh investigasi. Toko yang menyimpan catatan lengkap melindungi Anda dari penundaan yang mahal dan sanksi peraturan. Saat memeriksa mitra CNC, mintalah untuk melihat proses DHR mereka. Mintalah contoh dokumen. Periksa sertifikasi mereka terhadap registrasi publik. Langkah-langkah ini membedakan mitra yang baik dari mitra yang berisiko.
Cara Mengevaluasi Layanan Pemesinan Komponen Medis CNC
Memilih mitra untuk komponen medis CNC bukan hanya tentang membandingkan harga. Pilihan tersebut sangat penting. Kesalahan dalam pengerjaan mesin dapat menunda peluncuran produk, menyebabkan masalah audit, atau membahayakan keselamatan pasien. Produsen alat kesehatan harus memeriksa calon mitra berdasarkan serangkaian standar yang jelas yang mencakup keterampilan teknis, pengalaman yang terbukti, dan operasi yang dapat diandalkan. Anggap proses peninjauan sebagai pengecekan risiko, bukan sekadar berbelanja.
Menilai Kemampuan Teknis
Mesin-mesin yang digunakan oleh bengkel mesin CNC banyak memberi tahu Anda tentang kemampuannya untuk mempertahankan toleransi yang ketat. Mesin-mesin lama masih dapat menghasilkan komponen yang baik, tetapi seringkali kurang memiliki kontrol panas dan akurasi spindel yang dibutuhkan untuk bentuk implan saat ini. Mintalah daftar peralatannya. Carilah mesin CNC lima sumbu, mesin bubut tipe Swiss, dan sistem presisi multi-sumbu. Mesin-mesin ini menangani bentuk-bentuk kompleks dalam langkah yang lebih sedikit, yang mengurangi kemungkinan terjadinya kesalahan.
Usia dan Kemampuan Peralatan
Usia mesin memang penting, tetapi kemampuan mesin jauh lebih penting. Mesin tua yang dirawat dengan baik dapat mengalahkan mesin baru yang pengaturannya buruk. Tanyakan tentang jadwal perawatan dan catatan kalibrasi. Lantai produksi yang dikontrol suhunya mencegah panas mengubah ukuran komponen selama proses produksi yang panjang. Tanyakan tentang sistem probe dan alat ukur dalam proses yang dapat mendeteksi masalah sebelum komponen keluar dari spesifikasi.
Operasi Internal vs. Operasi yang Dialihdayakan
Layanan pemesinan CNC yang melakukan langkah-langkah kunci di internal perusahaan memiliki kendali yang lebih baik atas kualitas dan waktu pengiriman. Ketika sebuah bengkel mengirimkan langkah-langkah sekunder seperti pasivasi, perlakuan panas, atau anodisasi ke pihak luar, Anda menanggung risiko pemasok mereka. Tanyakan langkah mana yang dilakukan di lokasi. Pastikan alat inspeksi, seperti CMM dan sistem pengukuran optik, berada di gedung yang sama. Mitra dengan keterampilan internal merespons perubahan desain lebih cepat dan menyimpan catatan yang lebih baik.
Meninjau Pengalaman dan Rekam Jejak
Pengalaman dalam pembuatan alat medis tidak bisa dipalsukan. Portofolio yang penuh dengan suku cadang kedirgantaraan atau otomotif tidak serta merta menjadikan sebuah bengkel mampu mengerjakan implan. Risikonya berbeda. Suku cadang medis CNC membutuhkan material biokompatibel, toleransi yang lebih ketat, dan ketertelusuran penuh. Mintalah studi kasus dari proyek serupa. Satu contoh nyata: gagang palu baja tahan karat yang terbuat dari baja tahan karat 17-4 untuk pembedahan, dengan toleransi yang ketat. Bukti semacam itu menunjukkan keahlian yang sesungguhnya.
Portofolio Proyek Medis
Perhatikan portofolio untuk melihat variasi material. Mitra yang baik harus menunjukkan hasil kerja dengan titanium, baja tahan karat, PEEK, dan Ultem. Cari tanda-tanda langkah sekunder seperti pelapisan dan perakitan di ruang bersih. Ulasan klien dan hubungan jangka panjang dengan produsen alat kesehatan menandakan keandalan. Tanyakan berapa tahun perusahaan tersebut telah melayani bidang medis. Pengalaman luas dalam pembuatan instrumen bedah lebih berarti daripada sekadar terjun ke bidang medis baru-baru ini.
Menangani Geometri Kompleks
Bentuk yang kompleks membedakan bengkel yang baik dari yang hebat. Mintalah untuk melihat bagian-bagian dengan sudut internal yang sempit, dinding tipis, atau permukaan melengkung yang rumit. Mintalah contoh di mana bengkel tersebut memecahkan masalah permesinan yang sulit dengan perlengkapan yang kreatif atau perencanaan jalur pahat. Mitra yang menawarkan umpan balik Desain untuk Manufaktur (DFM) sejak dini membantu Anda menghindari kesalahan yang mahal. Tim teknik mereka harus dapat mendeteksi kemungkinan cacat produksi sebelum Anda berkomitmen pada pembuatan perkakas.
Manajemen Komunikasi dan Rantai Pasokan
Keterampilan teknis tidak banyak berarti jika mitra tidak dapat berkomunikasi dengan jelas atau memberikan hasil tepat waktu. Produsen alat kesehatan membutuhkan layanan permesinan CNC yang menjawab pertanyaan dengan cepat dan memberikan perkiraan waktu pengiriman yang jujur. Keterlambatan akan berdampak pada seluruh jadwal proyek, memengaruhi uji klinis dan masuknya produk ke pasar.
Pembuatan Prototipe dan Umpan Balik DFM
Pembuatan prototipe yang cepat mempercepat siklus pengembangan Anda. Mitra yang responsif akan mengirimkan komponen prototipe dengan cepat dan beralih ke produksi massal secara efisien. Selama pembuatan prototipe, bengkel harus memberikan analisis DFM (Design for Manufacturing) yang menandai masalah toleransi, masalah material, atau masalah penyelesaian permukaan. Siklus umpan balik ini mencegah desain ulang yang mahal di kemudian hari. Tanyakan bagaimana bengkel menangani perubahan desain selama proyek yang sedang berjalan. Proses pengendalian perubahan yang jelas melindungi kedua belah pihak.
Waktu Pimpin dan Skalabilitas
Pemasok domestik memangkas waktu tunggu dan memungkinkan pesanan mendesak. Pemasok luar negeri menambahkan penundaan bea cukai dan membatasi pilihan Anda ketika masalah muncul. Tanyakan tentang waktu penyelesaian rata-rata dan sertakan biaya pengiriman dalam perhitungan Anda. Skalabilitas membutuhkan proses yang terdokumentasi dan dapat diulang, bukan hanya mengandalkan satu ahli. Mintalah data metrologi sebelumnya yang menunjukkan stabilitas ukuran seiring pertumbuhan volume produksi. Mitra harus mempertahankan toleransi pada kecepatan produksi, bukan hanya pada prototipe.
Pertanyaan tentang pengendalian mutu layak mendapatkan jawaban yang lugas. Tanyakan tentang inspeksi artikel pertama sebagai proses yang terdefinisi dan terdokumentasi. Tanyakan di mana titik pemeriksaan inspeksi dalam proses dilakukan. Tinjau bagaimana pemasok menangani ketidaksesuaian dan analisis akar penyebab. Periksa sertifikasi yang relevan dengan industri Anda: ISO 9001, ISO 13485, dan registrasi FDA. Bengkel mesin CNC yang ragu-ragu menjawab pertanyaan-pertanyaan ini pasti menyembunyikan sesuatu.
Tanyakan kepada calon mitra tentang protokol keamanan fisik mereka: prosedur akses, manajemen pengunjung, keamanan di luar jam kerja, dan prosedur darurat. Tingkat kecanggihan jawaban mereka menunjukkan apakah keamanan benar-benar tertanam dalam operasional mereka atau hanya sekadar formalitas kepatuhan.
Kerahasiaan melindungi kekayaan intelektual Anda. Pastikan penyedia layanan menandatangani perjanjian kerahasiaan, menyimpan sistem manajemen dokumen yang aman, dan mengenkripsi data proyek. Tanyakan siapa yang memiliki akses ke file CAD, gambar, dan dokumen inspeksi. Mitra yang memperlakukan data desain Anda dengan hati-hati juga akan memperlakukan komponen Anda dengan hati-hati.
Memilih pemasok mesin CNC pada akhirnya bergantung pada kepercayaan yang dibangun berdasarkan bukti. Kunjungi fasilitas tersebut jika memungkinkan. Amati bagaimana para pekerja menangani komponen. Tinjau laporan inspeksi mereka. Mintalah referensi dari proyek medis serupa. Mitra yang tepat menunjukkan akurasi, memelihara dokumentasi yang lengkap, dan memiliki sertifikasi yang tepat. Layanan permesinan medis yang memenuhi standar ini melindungi produk Anda, pasien Anda, dan reputasi Anda.
Bermitra dengan NOBLE untuk Komponen Medis CNC Anda

Langkah-langkah seleksi di atas mengarah pada satu jawaban yang jelas: Anda membutuhkan mitra dengan akurasi yang terbukti, kepatuhan terhadap aturan yang terdokumentasi, dan dukungan layanan penuh. NOBLE memberikan hal tersebut. Sebagai perusahaan manufaktur terkemuka di Tiongkok, NOBLE menggabungkan keterampilan layanan yang kuat dengan keahlian permesinan yang mumpuni untuk membantu klien beralih dari prototipe ke produksi penuh dengan lancar.
Kemampuan Manufaktur Kami
Lantai produksi NOBLE menangani logam dan plastik dengan keahlian yang sama. Daftar peralatannya mencakup pusat penggilingan dan pembubutan CNC multi-sumbu, mesin bubut tipe Swiss, dan sistem pemesinan 5 sumbu. Jangkauan ini berarti bentuk-bentuk kompleks bukanlah masalah. Baik bagian Anda membutuhkan sudut internal yang sempit atau permukaan implan yang melengkung, mesin-mesin tersebut mampu mewujudkannya.
Pemesinan Presisi untuk Logam dan Plastik
Daftar material mencakup seluruh rentang material medis: titanium, baja tahan karat kelas bedah, aluminium, Inconel, kobalt-kromium, dan plastik berkinerja tinggi seperti PEEK dan Ultem. Setiap material membutuhkan pengaturan pemotongan, bentuk alat, dan metode pendinginan yang berbeda. Teknisi mesin NOBLE memahami perbedaan ini dan menyesuaikannya sesuai kebutuhan.
- Pemesinan mikro untuk komponen medis CNC kecil dan implan.
- Pemesinan format besar untuk komponen dan wadah yang lebih besar
- Pemesinan komponen kecil dengan toleransi ketat
- Pemesinan 5 sumbu untuk presisi tinggi pada bentuk-bentuk kompleks.
- Pemesinan Swiss untuk komponen berdiameter kecil dan presisi tinggi.
- Pengumpulan dan pengecekan data selama proses berlangsung di setiap langkah.
Kontrol toleransi mendapat perhatian khusus. Presisi standar mempertahankan toleransi yang ketat. Untuk pekerjaan yang berat, pemesinan presisi mencapai toleransi yang lebih ketat lagi. Proyek khusus dapat mencapai ±0.0002 inci jika desainnya mengharuskan demikian. Rentang ini mencakup segala hal mulai dari alat bedah hingga komponen mikro yang digunakan dalam perangkat invasif minimal.
Dari Prototipe hingga Produksi Massal
Perpindahan dari prototipe ke produksi seringkali menambah variasi. NOBLE menghilangkan risiko tersebut dengan proses yang terdokumentasi dan dapat diulang. Komponen prototipe dikirim dengan cepat, sehingga pemeriksaan desain dilakukan tanpa penundaan. Setelah disetujui, mesin, peralatan, dan langkah inspeksi yang sama dapat diskalakan untuk produksi volume tinggi. Kontrol proses statistik memantau variasi secara real-time, mendeteksi penyimpangan sebelum komponen keluar dari spesifikasi. Metode ini menjaga kualitas tetap stabil, baik Anda memesan lima puluh komponen atau lima puluh ribu.
Sertifikasi dan Jaminan Mutu
Sertifikasi membuktikan komitmen suatu toko terhadap kualitas. NOBLE memiliki sertifikasi ISO 9001:2015 dan ISO 13485:2016, yang mencakup manajemen kualitas umum dan kontrol khusus untuk perangkat medis. Sertifikasi ganda ini menunjukkan kesiapan untuk produksi yang diatur.
ISO 9001:2015 dan ISO 13485:2016
Kedua standar tersebut saling melengkapi. ISO 9001 menyediakan kerangka kerja umum untuk kepuasan pelanggan dan peningkatan berkelanjutan. Sertifikasi ISO 13485 menambahkan kontrol perangkat medis yang diperlukan yang tidak dimiliki oleh ISO 9001.
| Aspek | ISO 9001: 2015 | ISO 13485: 2016 |
| Fokus utama | Kepuasan pelanggan | Kepatuhan terhadap peraturan dan keselamatan pasien |
| Manajemen Risiko | Peningkatan umum | Diwajibkan, sesuai dengan ISO 14971 |
| Kontrol Desain | Tidak diperlukan | Berkas desain yang diperlukan beserta keluaran risiko. |
| Lacak | Identifikasi umum | Catatan batch, Catatan Riwayat Perangkat |
| Validasi Proses | Tidak diperlukan | Diperlukan untuk sterilisasi, pengelasan |
| Spesifikasi Kebersihan | Tidak ditentukan | Persyaratan kebersihan tertulis |
Tabel ini menunjukkan kesenjangan antara kualitas umum dan kualitas standar medis. NOBLE memenuhi kedua standar tersebut, memberikan Anda kepercayaan diri dalam setiap pengiriman.
Protokol Pemeriksaan dan Pengujian yang Ketat
Inspeksi dilakukan di banyak titik pemeriksaan, bukan hanya di akhir. Inspeksi Artikel Pertama (First Article Inspection/FAI) memeriksa seluruh proses produksi sebelum produksi massal dimulai. Inspeksi selama proses produksi menggunakan peralatan CMM yang telah dikalibrasi untuk memverifikasi ukuran saat komponen bergerak melalui proses produksi. Pengujian akhir mengkonfirmasi hasil akhir permukaan, sifat material, dan akurasi ukuran. Setiap pengukuran dicatat, menciptakan jejak dokumen lengkap untuk audit regulasi. Pendekatan yang cermat ini memenuhi harapan FDA dan mendukung sistem mutu Anda sendiri.
Pendekatan Layanan Lengkap
NOBLE menawarkan lebih dari sekadar pengerjaan mesin. Model layanan lengkap mencakup dukungan desain, kerja tim teknik, perakitan, dan pasca-pemrosesan. Pendekatan terhubung ini mengurangi jumlah pemasok Anda dan mempermudah manajemen proyek.
Dukungan Desain dan Kolaborasi Rekayasa
Kerja sama tim sejak awal mencegah kesalahan yang mahal. Para insinyur NOBLE meninjau desain Anda untuk memastikan kemudahan manufaktur, menandai masalah toleransi, masalah material, atau masalah penyelesaian permukaan sebelum pembuatan perkakas dimulai. Umpan balik Desain untuk Manufaktur (DFM) ini menghemat waktu dan uang. Tim teknik juga menyarankan material atau proses lain jika memberikan hasil yang lebih baik. Pendekatan kemitraan ini berarti Anda mendapatkan masukan ahli, bukan hanya penawaran harga.
Layanan Perakitan dan Pasca-Pemrosesan
Layanan pasca-pemrosesan meliputi penyelesaian akhir, pelapisan, dan perakitan. Perakitan di ruang bersih menangani komponen yang harus tetap steril. Operasi penyelesaian akhir mencapai kekasaran permukaan yang dibutuhkan desain Anda, baik itu polesan seperti cermin untuk permukaan yang bergerak atau hasil akhir bertekstur untuk area yang bersentuhan dengan tulang. Layanan perakitan menyatukan beberapa komponen, mengurangi pekerjaan penanganan dan inspeksi Anda. Kemampuan ujung-ke-ujung ini berarti satu penyedia layanan mengelola seluruh rantai produksi Anda, dari bahan baku hingga komponen jadi yang siap digunakan.
Perpaduan antara pemesinan presisi, sertifikasi ganda, dan dukungan layanan penuh menjadikan NOBLE sebagai jawaban langsung atas langkah-langkah seleksi yang dibahas di seluruh panduan ini. Hubungi NOBLE untuk konsultasi proyek dan rasakan perbedaan yang diberikan oleh mitra manufaktur sejati.
Untuk memilih mitra permesinan CNC yang tepat untuk Komponen Medis CNC Anda, Anda perlu memahami empat area kunci. Ini meliputi proses inti seperti penggilingan dan permesinan Swiss, material biokompatibel, standar presisi, dan kepatuhan terhadap peraturan. Setiap pilihan yang Anda buat secara langsung memengaruhi keselamatan pasien dan seberapa baik perangkat tersebut berfungsi. Layanan permesinan CNC yang andal harus memiliki sertifikasi yang tepat dan lulus inspeksi yang sangat ketat. Catatan yang lengkap dan menyeluruh mencegah penarikan produk yang mahal dan membantu Anda bersiap untuk audit. Panduan ini berfungsi sebagai daftar periksa praktis saat Anda memeriksa pemasok. Penyedia layanan yang tepat menjadi mitra yang membantu Anda memasuki pasar dan sukses dengan produk Anda. Hubungi NOBLE hari ini untuk mengatur konsultasi proyek sesuai kebutuhan Anda. Kami menawarkan keterampilan, pengetahuan FDA, dan dukungan penuh yang Anda butuhkan untuk mewujudkan perangkat medis Anda. Kesuksesan Anda adalah prioritas utama kami. Izinkan kami membantu Anda mencapainya dengan penuh keyakinan.
Pertanyaan yang Sering Diajukan (FAQ) Tentang Komponen Medis CNC
Sertifikasi apa saja yang harus dimiliki oleh pemasok CNC medis?
Pemasok harus memiliki sertifikasi ISO 13485 untuk manajemen mutu perangkat medis. Mereka juga perlu terdaftar di FDA. Kredensial ini menunjukkan bahwa perusahaan tersebut mengikuti aturan ketat untuk membuat komponen medis CNC yang aman dan andal.
Bahan apa yang paling cocok untuk komponen medis CNC?
Pilihan umum meliputi titanium Grade 23, baja tahan karat 316L, dan plastik PEEK. Titanium kuat dan aman untuk implan. Baja tahan karat cocok untuk alat bedah. PEEK baik untuk implan maupun instrumen yang dapat digunakan kembali.
Bagaimana registrasi FDA memengaruhi produksi komponen medis?
Registrasi FDA mengharuskan pemasok untuk mengikuti aturan kualitas 21 CFR Bagian 820. Ini berarti mereka harus memvalidasi proses, mengontrol desain, dan menjaga ketelusuran penuh. Bengkel harus siap menghadapi inspeksi mendadak dan menyimpan catatan produksi yang lengkap.
Mengapa dokumentasi sangat penting untuk komponen CNC medis?
Catatan lengkap mendukung penarikan produk dan audit regulasi. Catatan Riwayat Perangkat melacak setiap langkah produksi. Sertifikasi material membuktikan keamanan dan komposisi. Tanpa catatan yang tepat, satu sertifikat yang hilang dapat menghentikan investigasi dan menunda masuknya produk ke pasar.
Metode inspeksi apa yang digunakan untuk memverifikasi kualitas komponen medis?
Mesin Pengukur Koordinat memberikan pemeriksaan akurasi tingkat mikron. Sistem pengukuran optik menangkap data permukaan secara lengkap. Laporan Inspeksi Artikel Pertama memverifikasi seluruh proses produksi. Metode-metode ini memastikan setiap bagian memenuhi spesifikasi desain.
Apa peran FDA dalam proses pembuatan perangkat medis?
FDA mengawasi klasifikasi, registrasi, dan kepatuhan mutu perangkat medis. Pemasok harus mengikuti 21 CFR Bagian 820 dan mempertahankan registrasi FDA. Badan tersebut dapat melakukan inspeksi fasilitas tanpa pemberitahuan, sehingga toko-toko harus selalu menyimpan catatan lengkap.







