
Apa itu Cetakan Ekstrusi?
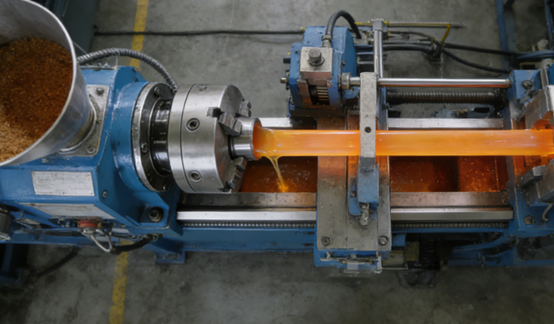
Ekstrusi cetak adalah proses manufaktur yang efisien dan banyak diterapkan. Prinsip intinya adalah memasukkan bahan baku yang dipanaskan, dilunakkan, atau dilelehkan ke dalam corong mesin. Bahan tersebut didorong kuat ke depan di dalam laras ekstruder oleh sekrup yang berputar. Selama proses ini, karena panas yang dihasilkan oleh pemanasan eksternal dan gesekan sekrup, bahan tersebut sepenuhnya mengalami plastisasi dan meleleh.
Lelehan seragam dipaksa melewati cetakan dengan bentuk bukaan tertentu di bawah tekanan sekrup. Material yang diekstrusi secara kontinu dari kepala cetakan memperoleh bentuk penampang tetap yang konsisten dengan bukaan cetakan, seperti pasta gigi yang diekstrusi dari tabung pasta gigi. Profil hasil ekstrusi didinginkan dan dibentuk, kemudian diluruskan oleh alat penarik dan dipotong sesuai panjang yang dibutuhkan, sehingga akhirnya diperoleh produk kontinu dengan bentuk penampang tetap.
Bagaimana Cara Kerja Pencetakan Ekstrusi?
Tambahkan Bahan
Pelet atau bubuk plastik dimasukkan ke dalam corong ekstruder dan terus menerus serta stabil dialirkan ke dalam laras ekstruder. Di bawah pengaruh gravitasi, bahan baku jatuh ke dalam laras dan ditangkap oleh sekrup yang berputar. Putaran sekrup tidak hanya mengangkut material ke depan tetapi juga mulai memampatkan dan memanaskannya terlebih dahulu, mempersiapkannya untuk tahap peleburan selanjutnya.
Melelehkan Bahan
Ketika material didorong ke depan di dalam laras oleh sekrup, material tersebut mengalami pemanasan dan efek geser yang intens. Panas berasal dari kumparan pemanas listrik yang dililitkan di bagian luar laras, yang memanaskan laras hingga suhu yang tepat di atas titik leleh material.
Material itu sendiri mengalami gaya geser dan gaya gesekan yang sangat besar antara ulir sekrup yang rapat dan dinding laras. Energi mekanik ini diubah menjadi panas, menyebabkan material meleleh secara menyeluruh dan seragam dari dalam menjadi cairan kental. Proses ini disebut "plastisasi".
Tekanan udara
Material cair dikompresi dengan cepat di bawah tekanan sekrup. Tujuan dari langkah ini adalah untuk menghilangkan gelembung dalam lelehan, mencampur pigmen atau aditif yang mungkin ada, dan memastikan bahwa viskositas, suhu, dan tekanan lelehan mencapai keadaan yang benar-benar seragam dan stabil sebelum melewati cetakan, sehingga meletakkan dasar untuk ekstrusi berkualitas tinggi.
Membentuk
Lelehan suhu tinggi yang telah dihomogenisasi sepenuhnya dipaksa melewati cetakan yang dipasang di ujung depan laras di bawah tekanan kuat yang terus menerus diberikan oleh sekrup. Saluran aliran internal cetakan telah dirancang dan dipoles dengan presisi, dan bentuk bukaan saluran tersebut menentukan profil penampang produk akhir.
Baik itu tabung melingkar, profil berongga yang kompleks, atau lembaran datar, ketika lelehan mengalir melalui cetakan, ia akan secara tepat menampilkan bentuk lubang bagian dalam cetakan, menyelesaikan transformasi dari lelehan amorf menjadi profil tertentu.
Pendinginan
Profil yang diekstrusi dari cetakan harus segera didinginkan dan dipadatkan. Tergantung pada produknya, metode pendinginan bervariasi: pipa atau profil sering didinginkan melalui tangki air yang diisi dengan air dingin; material lembaran dapat menggunakan serangkaian rol dingin.
Sistem pendinginan harus efisien dan seragam untuk memastikan produk cepat terbentuk, mencegahnya melorot atau melengkung, dan mempertahankan dimensi serta bentuknya yang tepat.
Pemotongan
Setelah profil mendingin dan mengeras, profil tersebut perlu ditarik keluar dari lubang cetakan dengan kecepatan konstan, dan tugas ini dilakukan oleh alat penarik.
Perangkat penarik biasanya berupa satu atau lebih pasang rel atau rol, yang dengan lembut namun kuat menahan produk dan memberikan gaya tarik yang halus. Gaya tarik ini harus disinkronkan sempurna dengan kecepatan ekstrusi sekrup untuk mencegah penumpukan produk atau peregangan yang berlebihan. Terakhir, produk yang diekstrusi secara terus menerus dikirim ke stasiun pemotongan, di mana produk tersebut dipotong secara otomatis oleh mata gergaji atau mesin pemotong sesuai dengan panjang yang telah ditentukan untuk mendapatkan produk jadi akhir.
Apa saja material umum yang digunakan dalam pencetakan ekstrusi?
Polyethylene (PE)
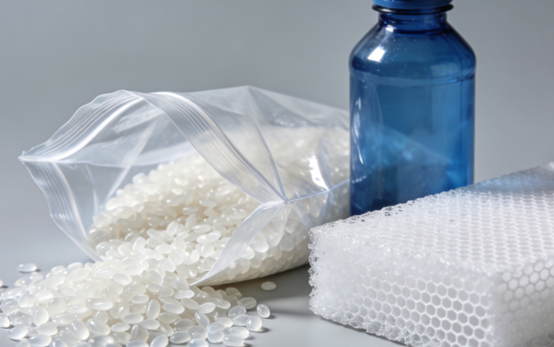
Polietilen adalah salah satu jenis plastik ekstrusi yang paling umum digunakan, yang terutama dibagi menjadi polietilen densitas tinggi dan polietilen densitas rendah.
Polietilen densitas tinggi memiliki kekuatan dan ketahanan kimia yang tinggi, dan sering digunakan dalam produksi pipa air, pipa gas, dan wadah besar. Polietilen densitas rendah lebih lunak dan lebih transparan, dan sering digunakan untuk membuat film, kantong plastik, dan lapisan isolasi kawat. Fluiditas dan stabilitas pemesinannya yang sangat baik membuatnya sangat cocok untuk produksi ekstrusi kecepatan tinggi.
Polivinil Klorida (PVC)
Polivinil klorida adalah material multifungsi, dan kekerasannya dapat disesuaikan melalui penambahan aditif.
Polivinil klorida kaku memiliki kekuatan dan ketahanan korosi yang tinggi, dan banyak digunakan dalam profil pintu dan jendela, pipa, dan lantai di industri konstruksi. Polivinil klorida lunak bersifat fleksibel dan sering digunakan dalam selubung kawat dan kabel, selang, dan membran kedap air.
Polivinil klorida memerlukan kontrol suhu yang tepat selama proses pemesinan untuk mencegah dekomposisi dan produksi gas berbahaya.
Polipropilena (PP)
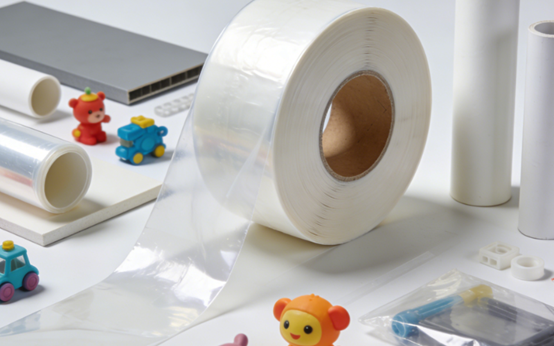
Polipropilena memiliki ketahanan panas dan stabilitas kimia yang sangat baik, serta densitas yang relatif rendah. Bahan ini sering digunakan untuk pembuatan wadah kemasan makanan, suku cadang otomotif, dan barang-barang rumah tangga seperti kotak penyimpanan dan peralatan makan.
Proses ekstrusi polipropilena membutuhkan suhu leleh yang relatif tinggi, tetapi tingkat penyusutannya juga relatif tinggi. Oleh karena itu, perhatian khusus harus diberikan pada stabilitas dimensi dan pengendalian deformasi selama tahap pendinginan dan pembentukan.
Polystyrene (PS)
Polistiren terbagi menjadi polistiren serbaguna dan polistiren tahan benturan tinggi. Polistiren serbaguna bersifat transparan dan relatif rapuh, dan sering digunakan untuk membuat peralatan makan sekali pakai, wadah CD, dan rak pajangan. Polistiren tahan benturan tinggi, karena ketangguhannya yang lebih baik, sering digunakan sebagai lapisan dalam lemari es dan cangkang luar mainan.
Saat melakukan ekstrusi polistirena, perlu diperhatikan bahwa kekuatan lelehnya relatif rendah dan tidak cocok untuk produksi profil berongga berdinding tebal atau kompleks.
Acrylonitrile Butadiene Styrene (ABS)
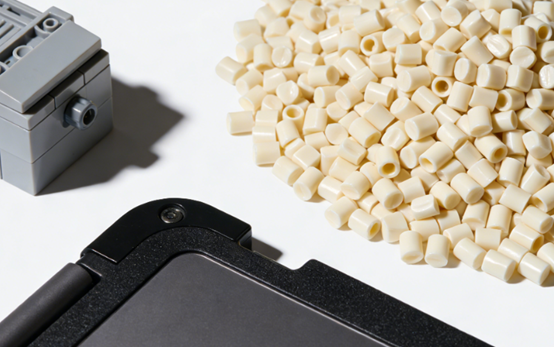
Resin ABS menggabungkan kekuatan, ketangguhan, dan kilap permukaan, dan merupakan plastik teknik. Resin ini banyak digunakan dalam komponen otomotif seperti panel instrumen, casing peralatan rumah tangga, dan balok Lego.
Saat ABS diekstrusi, kondisi pengeringan perlu dikontrol secara ketat karena higroskopisitasnya yang tinggi. Kelembapan sisa dapat menyebabkan gelembung atau garis-garis perak pada permukaan produk selama proses pemesinan, yang memengaruhi kualitas produk jadi.
Elastomer Termoplastik (TPE)
Elastomer termoplastik memiliki elastisitas karet dan kemampuan pengolahan plastik, serta dapat dibentuk melalui ekstrusi tanpa vulkanisasi. Bahan ini umumnya digunakan dalam pembuatan strip penyegel, selang, pegangan, dan peralatan olahraga.
Material elastomer termoplastik sensitif terhadap suhu selama proses ekstrusi. Suhu yang terlalu tinggi dapat menyebabkan degradasi, sedangkan suhu yang terlalu rendah dapat memengaruhi fluiditas. Oleh karena itu, sistem kontrol suhu yang akurat diperlukan untuk memastikan kinerja produk.
Apa saja keuntungan dari pencetakan ekstrusi?
Efisiensi tinggi
Pencetakan ekstrusi dapat mencapai produksi berkelanjutan selama 24 jam tanpa gangguan. Seluruh proses mulai dari pemasukan bahan baku hingga pemotongan produk akhir sepenuhnya otomatis, dengan efisiensi produksi yang sangat tinggi. Metode ini sangat cocok untuk pembuatan profil, pipa, pelat, dan lain-lain dengan ukuran panjang. Tidak seperti pencetakan injeksi, pencetakan ekstrusi tidak perlu melalui siklus pembukaan dan penutupan cetakan yang berulang. Oleh karena itu, output per satuan waktu pencetakan ekstrusi besar, sehingga cocok untuk produksi produk standar berskala besar.
Biaya Produksi Rendah
Pencetakan ekstrusi adalah proses kontinu dengan kecepatan produksi tinggi, yang mengurangi konsumsi unit peralatan dan energi. Struktur cetakannya relatif sederhana, dan biaya cetakan jauh lebih rendah daripada pencetakan injeksi dan proses lainnya. Sementara itu, tingkat pemanfaatan bahan baku tinggi, dan bahan limbah dapat dihancurkan dan langsung didaur ulang serta digunakan kembali, sehingga semakin mengurangi biaya material.
Fleksibilitas Bentuk Tinggi
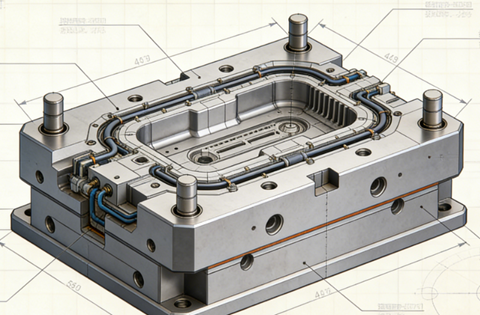
Pencetakan ekstrusi dapat menghasilkan berbagai profil kontinu dengan penampang melintang yang kompleks dan konstan, seperti profil berongga, multi-rongga, dan berbentuk khusus, dengan mengubah berbagai jenis lubang cetakan. Ketebalan, lebar, dan bentuk produk hanya perlu disesuaikan sesuai dengan cetakan dan mesin bantu selanjutnya, sehingga sangat fleksibel.
Kompatibilitas Bahan yang Luas
Pencetakan ekstrusi berlaku untuk sebagian besar termoplastik dan juga dapat digunakan untuk beberapa plastik termoset, karet, bahan baku makanan, logam, dll. Dengan menyesuaikan parameter proses, material dengan sifat reologi yang berbeda dapat diadaptasi.
Kualitas Produk yang Konsisten
Pencetakan ekstrusi dapat menghasilkan produk dengan dimensi dan sifat fisik yang sangat konsisten sepanjang arah panjangnya di bawah kondisi proses yang stabil. Selama proses ekstrusi, lelehan mengalami pencampuran, kompresi, dan homogenisasi menyeluruh, menghasilkan struktur internal produk yang padat, tanpa sambungan, dan kinerja yang andal.
Integrasi Proses Tinggi
Lini produksi cetakan ekstrusi dapat dengan mudah mengintegrasikan berbagai proses berurutan untuk mencapai "pencetakan satu jalur". Misalnya, selama ekstrusi, pencetakan online, timbul, dan laminasi dapat dilakukan secara bersamaan, atau dapat langsung dihubungkan ke peralatan pembentukan dan pengelasan hilir, mengurangi kebutuhan akan perantara dan pemesinan sekunder.
Keterbatasan dan Tantangan dari Cetakan Ekstrusi
Keterbatasan Bentuk Produk
Pencetakan ekstrusi pada dasarnya hanya dapat menghasilkan profil kontinu dengan bentuk penampang yang konstan. Metode ini tidak mampu memproduksi produk dengan perubahan penampang pada arah memanjang atau dengan struktur tiga dimensi yang kompleks. Jenis produk ini bergantung pada proses lain, seperti pencetakan injeksi.
Tantangan Akurasi Dimensi
Material tersebut mengalami pemuaian dan penyusutan termal dari keadaan cair hingga pendinginan dan pembentukan, dan dipengaruhi oleh berbagai faktor seperti keseragaman pendinginan dan stabilitas tarikan. Mempertahankan akurasi dimensi tinggi dan stabilitas bentuk produk di sepanjang seluruh arah panjangnya merupakan tantangan yang sangat besar, dan persyaratan untuk pengendalian proses dan desain cetakan sangat ketat.
Persyaratan Material yang Tinggi
Pencetakan ekstrusi memiliki persyaratan tertentu untuk stabilitas termal, kekuatan leleh, dan fluiditas material. Misalnya, beberapa material yang sensitif terhadap suhu tinggi dapat mengalami degradasi saat masih berada di dalam laras. Material dengan kekuatan leleh rendah mungkin gagal mempertahankan bentuknya setelah keluar dari cetakan dan rentan terhadap kendur atau patah.
Investasi Awal
Meskipun biaya satu set cetakan dalam pencetakan ekstrusi relatif rendah, total investasi awal untuk lini produksi ekstrusi lengkap relatif tinggi. Selain itu, setiap kali produk atau cetakan diubah, diperlukan penyesuaian parameter proses yang memakan waktu dan pemborosan material, sehingga produksi dalam jumlah kecil menjadi tidak ekonomis.
Kompleksitas Kontrol Proses yang Tinggi
Ekstrusi adalah proses keseimbangan dinamis yang berkelanjutan. Banyak parameter seperti suhu, tekanan, dan kecepatan sekrup saling terkait dan perlu dikoordinasikan secara tepat. Bahkan fluktuasi terkecil pada parameter apa pun dapat memengaruhi ukuran, penampilan, atau sifat mekanik produk akhir, yang menuntut keahlian tinggi dari operator dan persyaratan sistem kontrol otomatis.
Kualitas Permukaan
Permukaan produk ekstrusi rentan terhadap cacat seperti bekas aliran, pola bergelombang, dan kilap yang tidak merata. Cacat ini biasanya terkait dengan desain saluran cetakan, retakan lelehan, pendinginan yang tidak merata, atau sifat bawaan material. Mendapatkan permukaan berkualitas tinggi membutuhkan pengerjaan cetakan dan pengendalian proses yang sangat presisi.
Pencetakan Ekstrusi vs Pencetakan Injeksi
| Aspek | Cetakan Ekstrusi | Cetakan Injeksi |
| Prinsip Proses | Terus menerus mendorong material yang meleleh melalui cetakan untuk membentuk profil penampang yang konstan. | Menyuntikkan material yang meleleh ke dalam rongga cetakan tertutup, kemudian mendingin untuk membentuk bagian yang terpisah. |
| Peralatan (Cetakan/Die) | Cetakan yang relatif sederhana; biaya lebih rendah. | Cetakan kompleks dua bagian; biaya lebih tinggi. |
| Efisiensi Produksi | Hasil optimal untuk produk yang panjang dan seragam; pengoperasian berkelanjutan. | Tinggi untuk produksi massal komponen identik; operasi siklik. |
| Fleksibilitas Bahan | Cocok untuk berbagai macam termoplastik dan beberapa material lainnya. | Beragam sekali jenis termoplastik, termoset, dan elastomer. |
| Fleksibilitas desain | Terbatas pada penampang lintang yang konstan. | Tinggi; dapat menghasilkan bentuk 3D kompleks, lekukan, dan detail halus. |
| Investasi Awal | Biaya perkakas lebih rendah, tetapi biaya lini produksi lengkap bisa signifikan. | Biaya cetakan lebih tinggi, tetapi biaya per bagian turun pada volume produksi yang tinggi. |
| Aplikasi khas | Pipa, profil jendela, film, batang, lembaran. | Casing elektronik, suku cadang otomotif, mainan, dan tutup botol. |
Tips Perawatan untuk Mesin Ekstrusi
Pembersihan Reguler
Setelah setiap penghentian mesin atau penggantian material, hopper, sekrup, dan laras harus dibersihkan secara menyeluruh untuk mencegah residu material dan karbonisasi. Terutama setelah pengerjaan material yang sensitif terhadap panas seperti PVC, pembersihan segera diperlukan. Saluran cetakan harus dibersihkan dengan sikat tembaga khusus atau alat lunak untuk menghindari goresan. Debu pada koil pemanas dan kipas pendingin juga perlu dibersihkan secara teratur untuk memastikan efisiensi pembuangan panas.
Kontrol suhu
Kalibrasi termokopel dan pemanas di setiap zona suhu setiap bulan untuk memastikan suhu aktual konsisten dengan nilai yang ditampilkan. Periksa kekencangan koil pemanas untuk mencegah panas berlebih lokal akibat kontak yang buruk. Saluran air pendingin harus tetap tidak terhalang. Filter harus dibersihkan secara teratur untuk mencegah kerak yang memengaruhi efisiensi pendinginan.
Perawatan Sistem Pelumasan
Ganti oli pelumas reduktor tepat waktu dan periksa level oli setiap hari. Oleskan jenis gemuk yang ditentukan pada bagian yang bergerak seperti bantalan dan rel pemandu pada interval yang ditentukan. Periksa secara teratur ketegangan dan keselarasan sabuk atau kopling untuk mencegah getaran abnormal.
Pemeriksaan Keamanan
Periksa secara berkala apakah arus motor stabil, bersihkan debu di dalam kabinet listrik, dan kencangkan blok terminal. Uji apakah tombol berhenti darurat, sakelar pintu pengaman, proteksi beban berlebih, dan perangkat keselamatan lainnya dapat diandalkan dan efektif untuk memastikan semuanya memenuhi persyaratan produksi yang aman.
Penyimpanan Cetakan
Setelah mesin dimatikan dan cetakan dilepas, sisa material cair di dalam mesin harus segera dibersihkan, dilakukan perawatan anti karat, dan disimpan di rak khusus yang kering dan bersuhu konstan. Sebelum pemasangan kembali, periksa batang pemanas dan permukaan saluran aliran untuk memastikan tidak ada kerusakan atau bintik karat.
Aplikasi Pencetakan Ekstrusi
Konstruksi
Sejumlah besar profil plastik yang digunakan dalam konstruksi, seperti profil pintu dan jendela serta garis dekoratif, dibentuk melalui proses ekstrusi. Struktur penampang yang kompleks dapat diperoleh melalui desain cetakan, memenuhi persyaratan kekuatan, insulasi panas, dan estetika. Proses ekstrusi juga mendukung struktur multi-ruang dan teknologi ko-ekstrusi, yang membantu mengurangi penggunaan material dan meningkatkan kinerja keseluruhan.
Kabel dan Kabel
Dalam pembuatan kawat dan kabel, pencetakan ekstrusi digunakan untuk melapisi lapisan isolasi atau selubung di sekitar konduktor logam, seperti material PVC, XLPE, dan TPU. Proses ini dapat menghasilkan pelapisan yang kontinu dan seragam, memastikan kinerja listrik yang stabil. Selain itu, proses ini juga memiliki ketahanan aus, tahan api, dan tahan terhadap penuaan lingkungan, menjadikannya proses kunci di bidang kelistrikan, komunikasi, dan rangkaian kabel otomotif.
Industri medis
Perlengkapan medis sekali pakai atau jangka panjang, seperti selang infus dan selang pernapasan, sering diproduksi dengan metode pencetakan ekstrusi. Proses ini dapat memastikan konsistensi tinggi pada diameter dalam dan ketebalan dinding, memenuhi persyaratan kebersihan dan biokompatibilitas yang ketat, serta cocok untuk produksi berkelanjutan di lingkungan yang bersih.
Pipa plastik
Salah satu aplikasi paling umum dari pencetakan ekstrusi adalah berbagai pipa plastik, seperti pipa PVC dan PP, yang banyak digunakan dalam penyediaan dan drainase air, transmisi gas, irigasi pertanian, serta perlindungan listrik dan komunikasi. Proses ini dapat secara terus menerus menghasilkan pipa berukuran panjang dengan ketebalan dinding yang seragam, dimensi yang stabil, efisiensi produksi yang tinggi, dan mudah untuk memenuhi berbagai persyaratan penggunaan, seperti ketahanan tekanan, ketahanan korosi, dan ketahanan penuaan, melalui penyesuaian formula.
MULIA'Layanan Pencetakan Ekstrusi
Selamat datang di NOBLE, mitra terpercaya Anda untuk solusi pencetakan ekstrusi presisi. Kami mengkhususkan diri dalam mengubah resin plastik mentah menjadi profil kontinu berkinerja tinggi yang memenuhi tuntutan ketat dari berbagai industri.
Kemampuan & Kekuatan Utama:
- Keahlian Material yang Luas: Kami memproses berbagai macam termoplastik, termasuk PVC, PE, PP, ABS, PS, TPE, dan jenis-jenis untuk keperluan teknik.
- Desain Profil Kustom: Kami unggul dalam memproduksi profil khusus yang kompleks, mulai dari tabung dan batang sederhana hingga desain berongga multi-ruang.
- Produksi Skala Penuh: Kami mendukung proyek mulai dari pembuatan prototipe hingga produksi dalam jumlah kecil.
- Presisi & Konsistensi: Proses terkontrol dan pemeriksaan kualitas ketat kami memastikan setiap meter profil Anda memenuhi spesifikasi yang tepat untuk dimensi, kekuatan, dan hasil akhir.
- Layanan Bernilai Tambah: Kami menawarkan operasi sekunder seperti pemotongan, pengeboran, pelubangan, pencetakan, dan perakitan untuk menghasilkan komponen jadi.
FAQ (Pertanyaan Umum)
Apa saja jenis-jenis cetakan ekstrusi utama?
Cetakan pipa membentuk tabung berongga, menggunakan mandrel untuk membuat diameter dalam. Cetakan lembaran datar menghasilkan lembaran lebar dan tipis dengan bukaan lebar seperti celah. Cetakan profil memiliki bukaan yang kompleks untuk memproduksi bentuk khusus seperti bingkai jendela atau dek. Cetakan pelapis kawat mengaplikasikan lapisan isolasi konsentris langsung ke inti kawat yang bergerak. Cetakan film tiup adalah silinder tegak dengan bukaan melingkar yang digunakan untuk membuat film plastik.
Terbuat dari bahan apa saja cetakan ekstrusi biasanya?
Cetakan terbuat dari logam berkekuatan tinggi dan tahan aus untuk menahan tekanan tinggi, suhu tinggi, dan plastik abrasif. Material umum meliputi baja perkakas untuk penggunaan umum, baja tahan karat untuk ketahanan korosi dengan material tertentu, dan paduan yang dikeraskan. Permukaan kritis sering dilapisi krom atau dinitrida untuk meningkatkan kekerasan, mengurangi gesekan, dan mencegah adhesi material, sehingga memastikan permukaan produk yang halus dan masa pakai cetakan yang lebih lama.
Apa saja praktik perawatan umum untuk cetakan ekstrusi?
Penggunaan lapisan pelindung anti-korosi sebelum penyimpanan mencegah karat. Inspeksi rutin terhadap keausan, goresan, atau korosi pada permukaan kritis sangat diperlukan. Cetakan harus disimpan di lingkungan yang kering dan terkontrol. Penanganan yang tepat mencegah goresan atau penyok pada bagian yang presisi.
Berapa lama biasanya masa pakai cetakan ekstrusi?
Masa pakai sangat bervariasi tergantung pada bahan yang diproses, volume produksi, kualitas perawatan, dan bahan cetakan itu sendiri. Cetakan yang dirawat dengan baik untuk memproses resin non-abrasif seperti LDPE atau HDPE dapat bertahan selama bertahun-tahun, bahkan puluhan tahun, untuk produksi terus menerus. Memproses bahan abrasif seperti komposit kayu-plastik (WPC) atau senyawa PVC tertentu dapat secara signifikan mengurangi masa pakai ini, sehingga memerlukan perbaikan atau penggantian jauh lebih cepat.
Apa itu “garis potong” dan bagaimana cara meminimalkannya?
Garis cetakan adalah garis atau tanda vertikal halus dan kontinu pada permukaan produk hasil ekstrusi, yang searah dengan mesin. Garis-garis ini sering disebabkan oleh goresan kecil, ketidaksempurnaan, atau penumpukan residu pada bibir cetakan atau area permukaan cetakan. Untuk meminimalkannya, pastikan cetakan dibersihkan dan dipoles dengan teliti.







