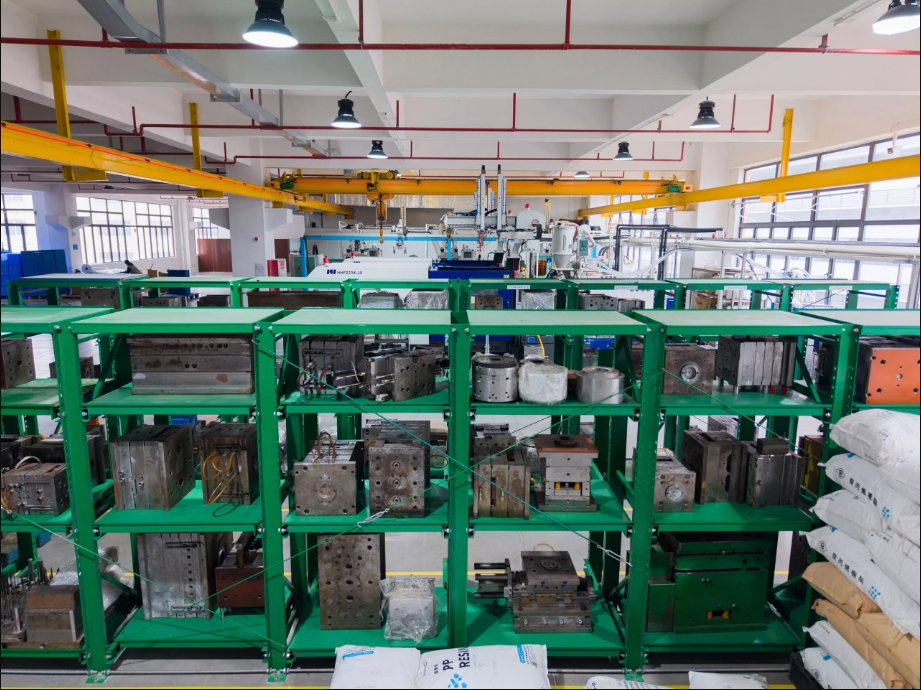
Apa itu cetakan injeksi?
Pencetakan injeksi , juga dikenal sebagai pembentukan cetakan injeksi, telah memasuki setiap sudut kehidupan kita dengan efisiensi tinggi, presisi, dan kemampuan produksi skala besar. Teknologi ini memiliki kecepatan produksi yang cepat, efisiensi tinggi, otomatisasi, dan kemampuan untuk menghasilkan berbagai bentuk, dari yang sederhana hingga kompleks, dan berbagai ukuran, mulai dari kecil hingga besar, dengan dimensi yang tepat dan cakupan yang luas. Teknologi ini dapat diaplikasikan pada komponen interior otomotif, cangkang peralatan rumah tangga, perangkat medis, dan kebutuhan sehari-hari. Berikut ini, kami akan memperkenalkan seluruh proses produksi pencetakan injeksi secara detail.
Bagaimana cara kerja cetakan injeksi?
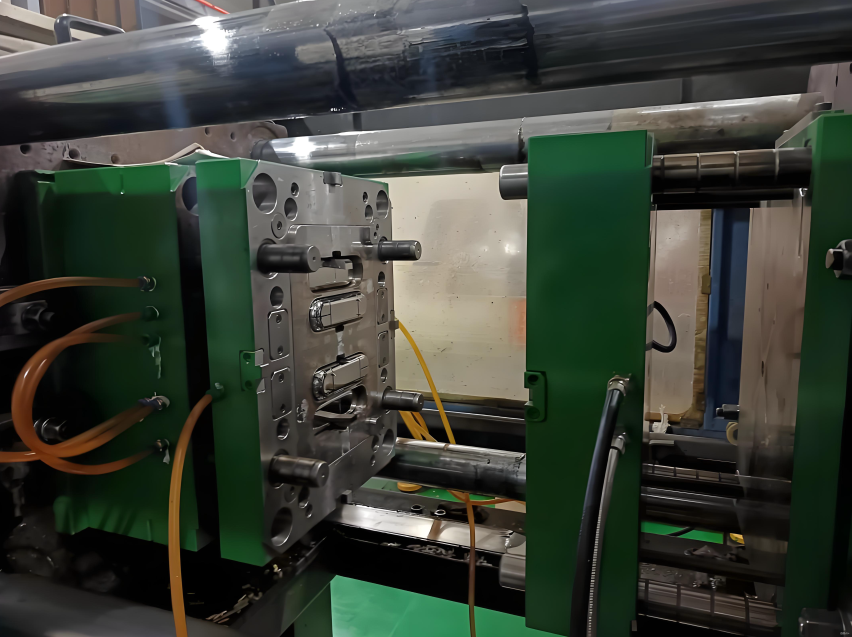
Pencetakan injeksi adalah proses manufaktur yang paling umum untuk memproduksi komponen plastik. Mesin pencetakan injeksi menggunakan bahan baku plastik dan berbagai cetakan untuk menghasilkan komponen dengan berbagai ukuran, tahan lama atau sekali pakai, untuk berbagai industri dan aplikasi. Prinsip kerjanya adalah mesin pencetakan injeksi memasukkan bahan baku ke dalam cetakan, yang merupakan cetakan negatif untuk bagian akhir dan terdiri dari dua bagian: cetakan injeksi (A) dan cetakan ejektor (B). Ruang di antara kedua bagian tersebut adalah rongga cetakan, tempat bahan disuntikkan.
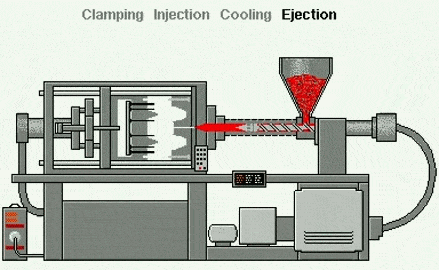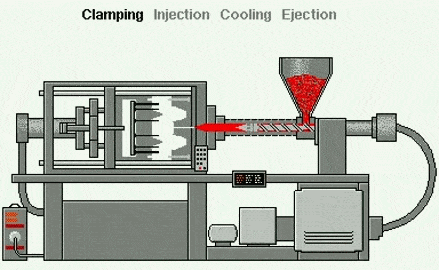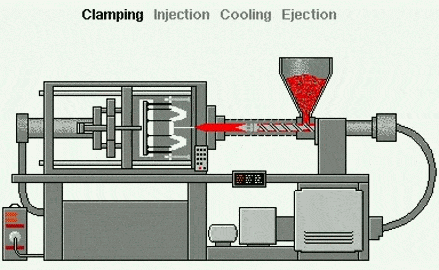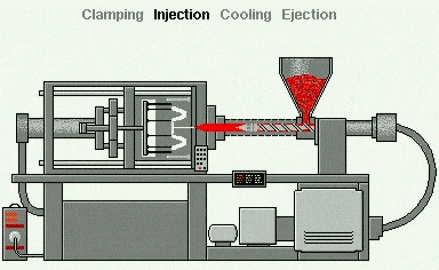
Pencetakan injeksi adalah proses pencetakan—tidak seperti teknik subtraktif (pemotongan) (seperti permesinan CNC) atau proses aditif (seperti pencetakan 3D ), yang menggunakan cetakan sebagai alat pencetakan. Metode ini cocok untuk material seperti termoplastik, yang dipanaskan hingga meleleh dan kemudian disuntikkan ke dalam cetakan logam, di mana material tersebut mendingin dan membentuk bentuk di dalam cetakan atau rongga. Proses ini dapat dibagi menjadi:
1. Pemberian Makan Partikel Plastik:
Partikel plastik kecil (pelet plastik) dituangkan ke dalam corong. Partikel-partikel ini biasanya berupa termoplastik—plastik yang melunak saat dipanaskan.
2. Peleburan Plastik:
Butiran plastik melewati tabung yang dipanaskan dengan sekrup yang berputar.
3. Cetakan Injeksi:
Saat sekrup berputar, ia mendorong butiran plastik ke depan sementara pemanas melelehkannya menjadi cairan kental.
4. Cetakan Injeksi:
Setelah plastik cair terkumpul hingga titik tertentu, sekrup tersebut menyuntikkannya ke dalam rongga cetakan logam di bawah tekanan tinggi. Cetakan tersebut dibentuk persis seperti bagian akhir yang diinginkan (misalnya, tutup botol, casing ponsel, atau dasbor mobil).
5. Pendinginan:
Di dalam cetakan, plastik mendingin dan mengeras. Saluran pendingin di dalam cetakan membantu mempercepat proses pendinginan.
6. Pembukaan Cetakan:
Setelah plastik mengeras, cetakan akan terbuka menjadi dua bagian.
7. Ejeksi:
Pin ejektor mendorong produk jadi keluar dari cetakan.
8. Ulangi:
Cetakan tertutup, dan seluruh proses diulang—biasanya setiap beberapa detik—sehingga pencetakan injeksi ideal untuk produksi massal.
Jenis-jenis proses pencetakan injeksi umum
Masukkan Moulding
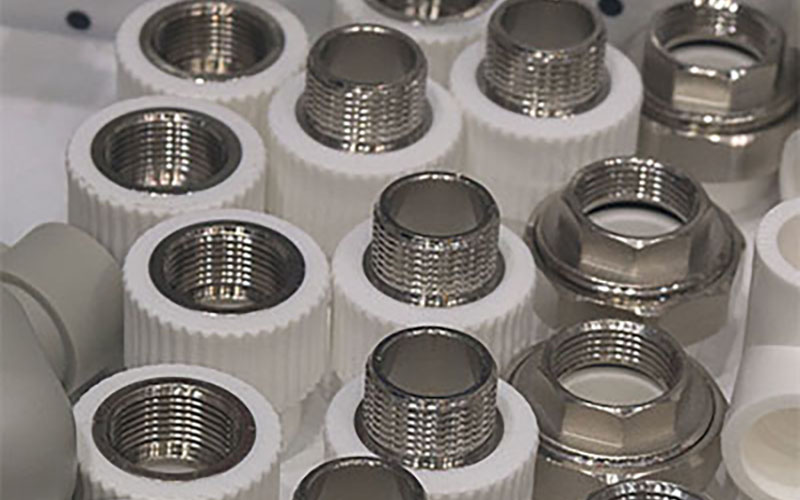
Pencetakan sisipan adalah proses mencetak bahan termoplastik di sekitar komponen yang telah dibentuk sebelumnya untuk menciptakan bagian jadi yang menggabungkan beberapa material.
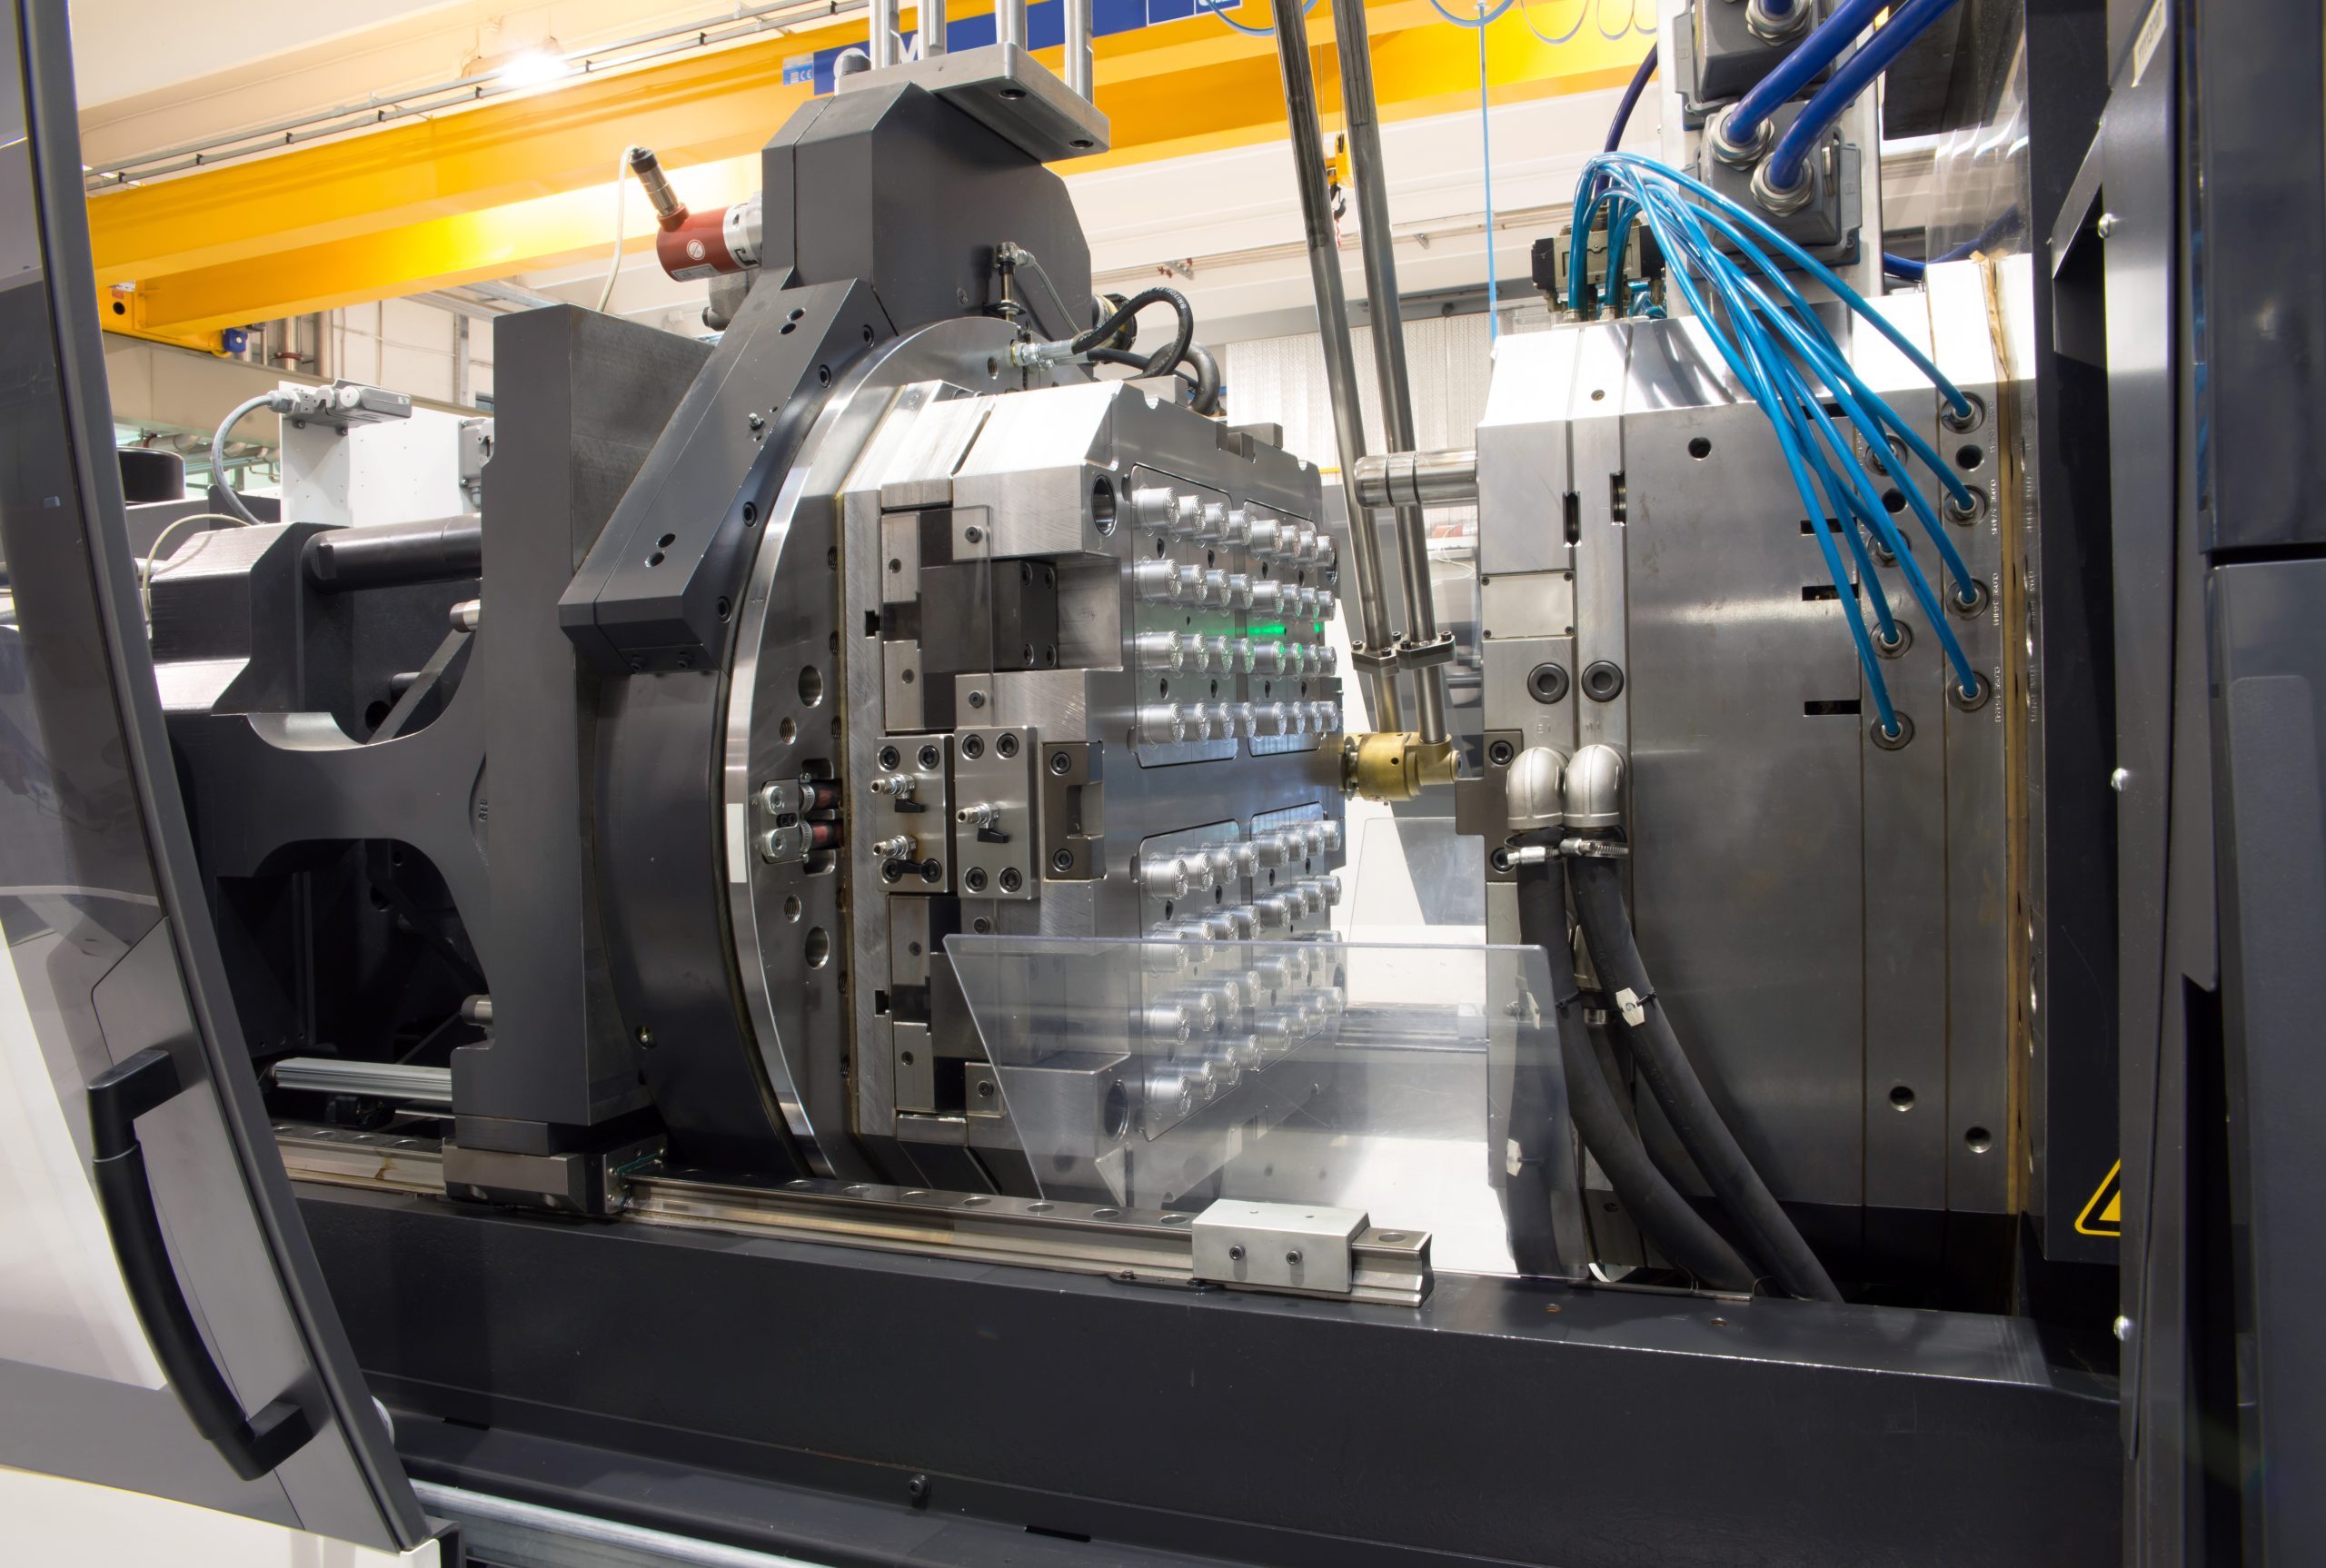
Proses pencetakan injeksi plastik kami menggunakan mesin presisi untuk menyuntikkan resin cair ke dalam cetakan hingga menjadi komponen termoplastik berkualitas produksi akhir.
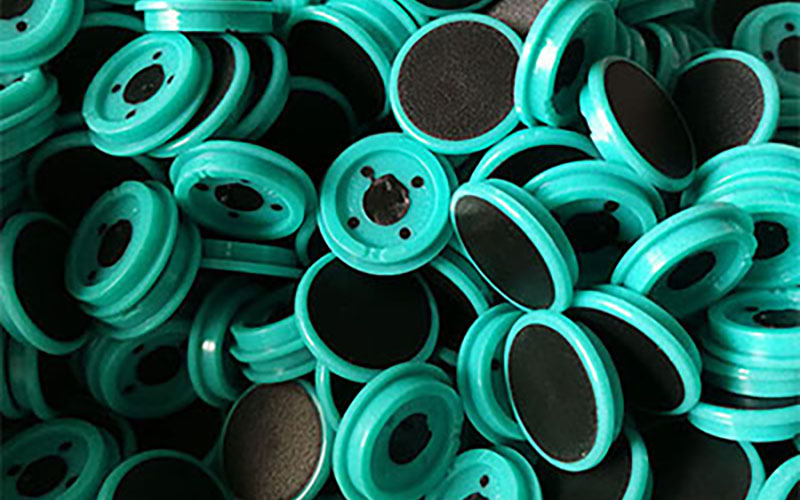
Dengan melapisi plastik, logam, dan karet satu sama lain melalui ikatan kimia, proses overmolding kami mengurangi waktu perakitan dan memberikan kekuatan serta fleksibilitas yang lebih besar pada komponen kami.
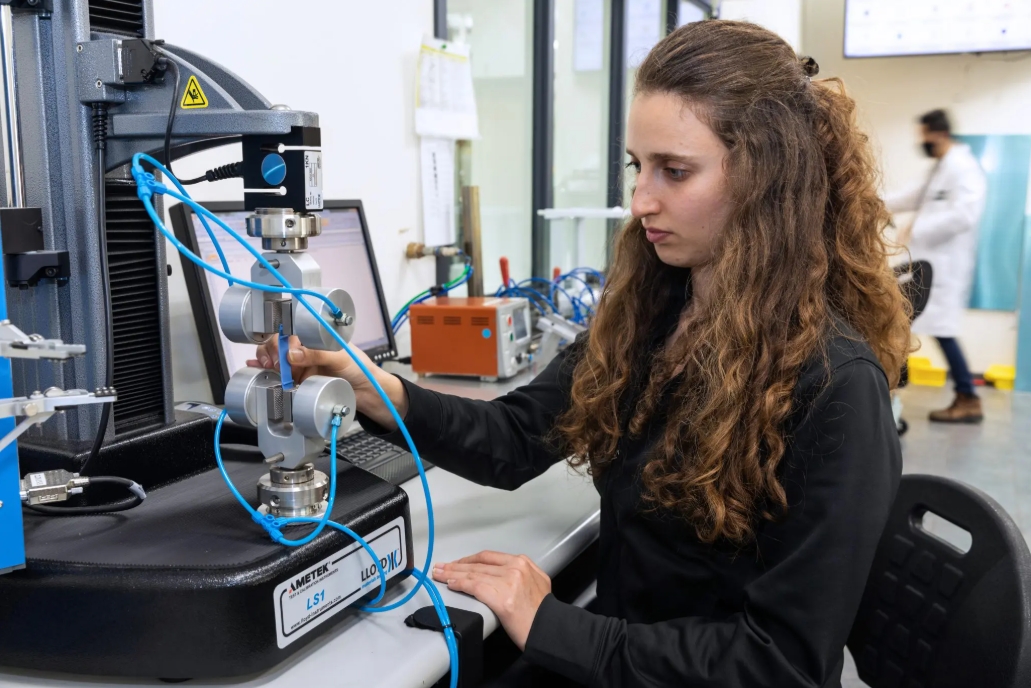
Karet silikon cair (LSR) adalah proses termoset untuk menghasilkan komponen karet silikon yang lentur, tahan lama, rumit, dan presisi dalam jumlah besar. Proses ini pertama-tama mencampurkan dua senyawa (umumnya terdiri dari silikon pembentuk dasar dan katalis platinum).

Proses Metal Injection Molding (MIM) menggabungkan fleksibilitas desain Plastic Injection Molding dengan kekuatan dan integritas logam tempa untuk menawarkan solusi hemat biaya untuk geometri bagian yang sangat kompleks.
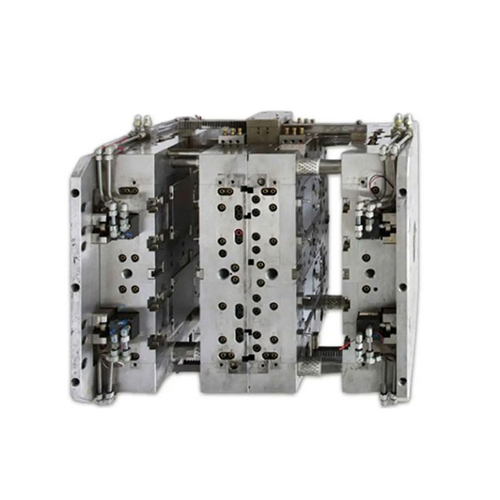
Dengan pengalaman dan mesin canggih kami, kami unggul dalam mendesain dan memproduksi serangkaian cetakan injeksi plastik yang disesuaikan dengan toleransi dan biaya Anda.
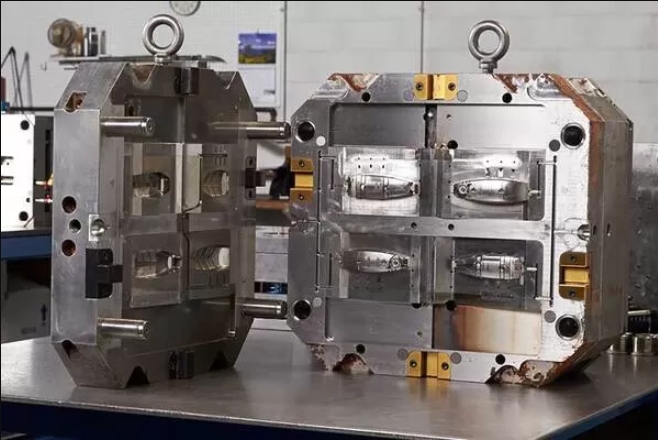
Berbagai jenis plastik disuntikkan ke dalam cetakan yang sama pada berbagai tahap untuk menghasilkan komponen dengan warna, tekstur, atau sifat material yang berbeda dalam satu siklus. Karena jenisnya yang beragam dan fungsionalitasnya yang kuat, plastik banyak digunakan pada dasbor mobil dan rumah tombol.
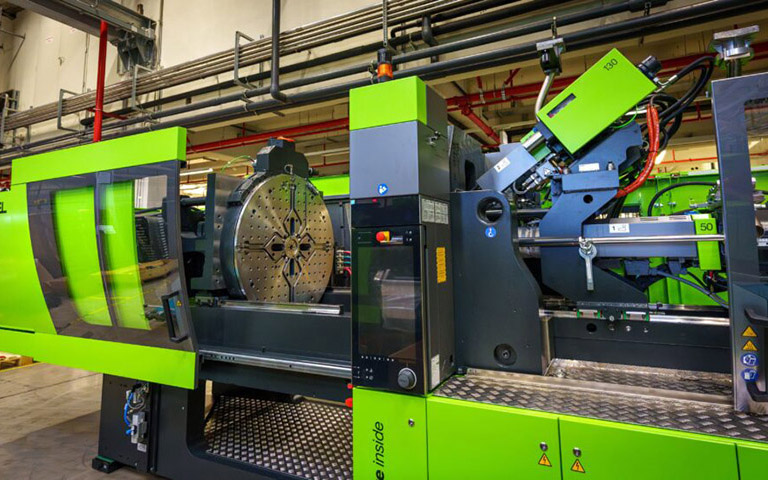
Dua warna plastik yang berbeda disuntikkan ke dalam cetakan dalam satu siklus. Kedua warna tersebut disuntikkan pada tahap yang berbeda, atau dua unit injeksi terpisah digunakan untuk membuat komponen dengan dua warna atau material. Metode ini banyak digunakan dalam barang-barang konsumen, tombol mobil, dan casing ponsel karena daya tarik estetiknya dan fungsionalitas yang ditingkatkan.
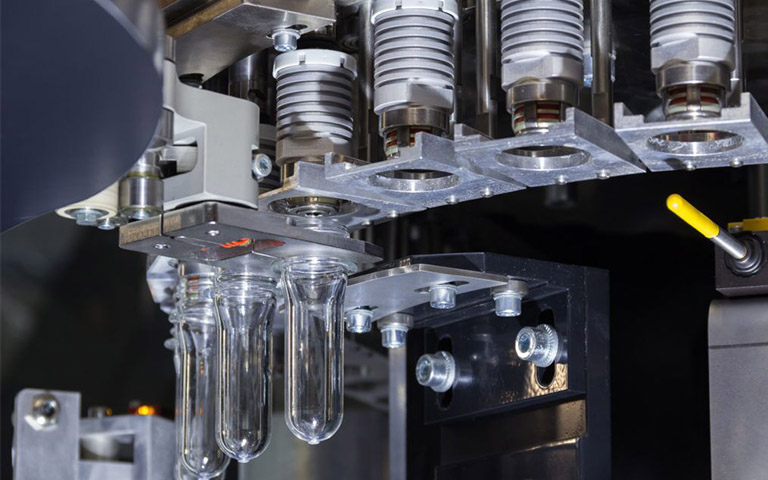
Nitrogen atau gas inert lainnya disuntikkan ke dalam plastik cair selama proses pencetakan. Gas ini menciptakan rongga internal, yang mengurangi penggunaan material dan membuat bagian tersebut lebih ringan tanpa meningkatkan kekuatan. Metode ini banyak digunakan pada panel pintu otomotif dan casing perangkat seluler karena penghematan energinya, pengurangan berat bagian, dan hasil akhir permukaan yang lebih baik.
Metode ini mencampurkan bahan elastis reaktif atau bahan termoset dan menyuntikkannya ke dalam cetakan, di mana bahan tersebut mengalami reaksi kimia dan mengeras. Karena karakteristiknya yang menghasilkan bagian yang fleksibel dan keras, metode ini banyak digunakan dalam pembuatan bumper mobil dan cangkang produk industri.
Metode ini menggunakan bahan termoplastik yang dapat dilelehkan dan dibentuk ulang berkali-kali, dengan memanaskannya hingga meleleh, lalu menyuntikkannya ke dalam cetakan untuk dipadatkan. Karena dapat didaur ulang dan cepat dingin, metode ini banyak digunakan dalam produk konsumen berbahan plastik dan komponen peralatan medis.
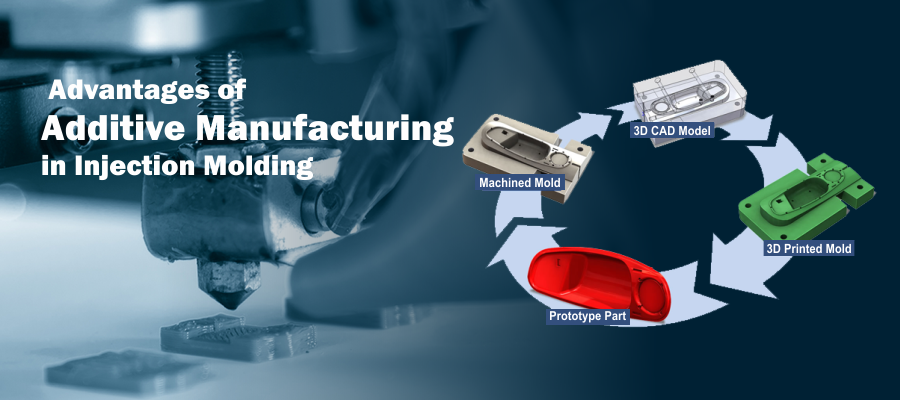
Keuntungan dari Cetakan Injeksi
Pencetakan injeksi adalah pilihan terbaik untuk memproduksi komponen plastik secara massal. Lagi pula, ada alasan mengapa begitu banyak perusahaan manufaktur di seluruh dunia menggunakannya untuk memproduksi komponen presisi. Para insinyur NOBLE merangkum enam keunggulan berikut dari penggunaan teknologi pencetakan injeksi:
Efisiensi tinggi
Pencetakan injeksi adalah proses yang sangat efisien; setelah cetakan dibuat, pesanan dalam jumlah besar dapat diproduksi dengan cepat.
Harga terjangkau
Kekuatan tarik tinggi
Komponen hasil cetakan injeksi dapat diperkuat dengan menambahkan bahan pengisi ke dalam resin cair, sehingga meningkatkan kekuatan tarik.
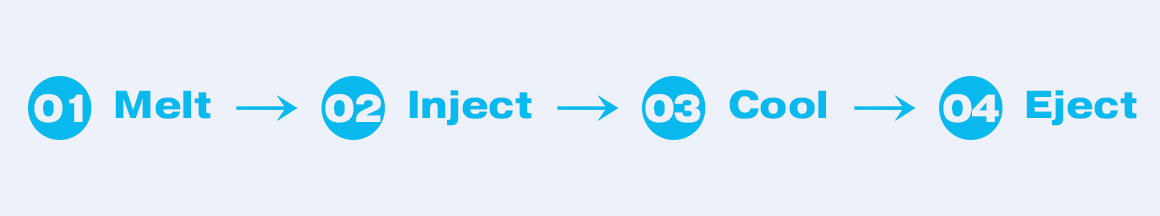
Proses Produksi Komponen Menggunakan Cetakan Injeksi

1. Desain & Pembuatan Cetakan
Cetakan dan mesin cetak injeksi memiliki hubungan yang sangat erat. Mesin cetak injeksi adalah fondasi produksi, sedangkan cetakan adalah pembawa yang memberi bentuk pada produk. Desain dan pembuatan cetakan merupakan landasan dari keseluruhan proses. Kualitasnya secara langsung menentukan kualitas, efisiensi produksi, dan biaya produk akhir.
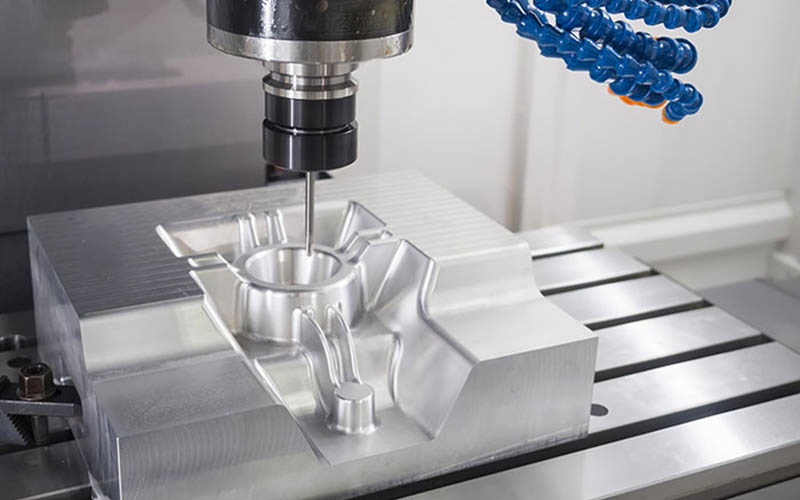
1.1 Analisis dan Desain Produk:
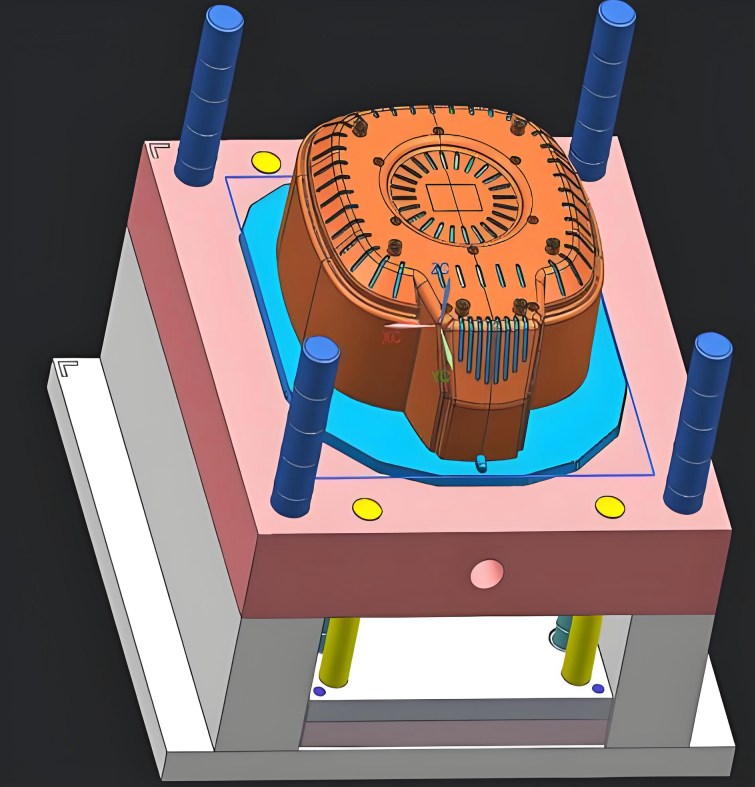
Semua berawal dari persyaratan produk akhir. Para insinyur perlu mempertimbangkan secara komprehensif fungsi, tampilan, struktur, dan hubungan perakitan produk. Pada tahap ini, pemodelan perangkat lunak diperlukan, yang merupakan langkah penting. Analisis simulasi pencetakan injeksi juga diperlukan untuk memprediksi pengisian, tekanan penahan, proses pendinginan, dan berbagai kemungkinan cacat selama proses pencetakan injeksi, untuk mengoptimalkan struktur produk dan desain cetakan.
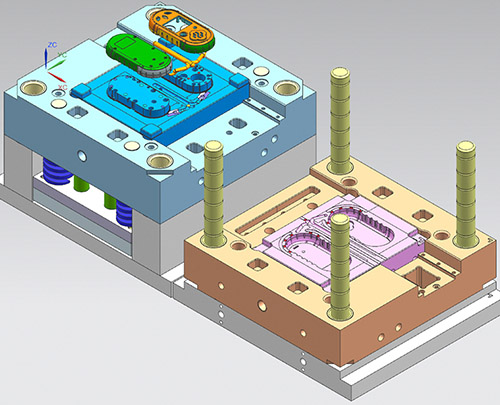
1.2 Desain Struktur Cetakan:
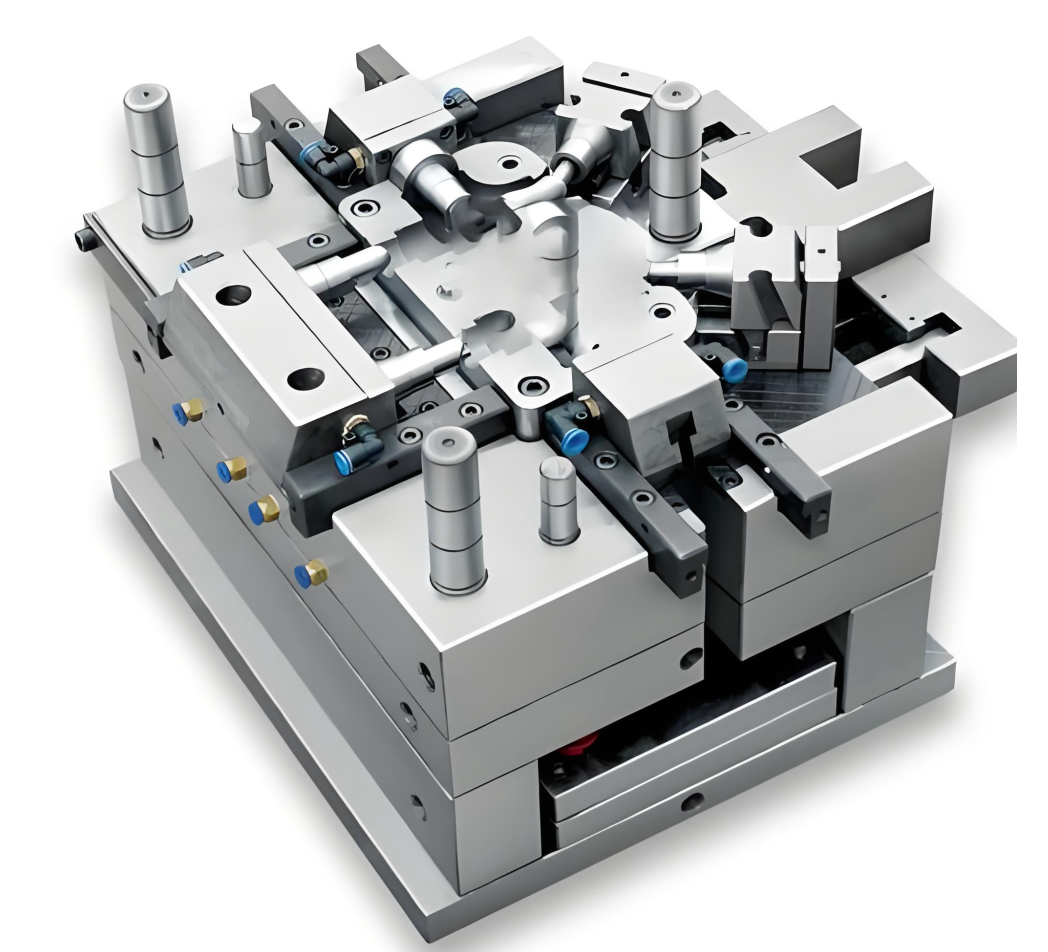
Cetakan itu sendiri merupakan desain yang kompleks dan presisi. Perancang perlu merencanakan rongga cetakan dan inti cetakan untuk membentuk permukaan dalam dan luar produk. Sistem saluran masuk, termasuk saluran utama dan lubang injeksi. Sistem pendinginan: mendesain saluran air di dalam cetakan untuk menurunkan suhu cetakan dengan cepat dan memperpendek siklus pencetakan.
Sistem pengeluaran: setelah produk mendingin dan mengeras, diperlukan pin, pelat penekan, dll., untuk mengeluarkannya dari cetakan dengan lancar.
Sistem pembuangan udara: untuk mengeluarkan udara dari rongga cetakan selama proses pengisian lelehan. Struktur penarik inti lateral: ini terutama untuk produk dengan struktur terbalik atau lubang, dan desain tambahan diperlukan untuk membantu pelepasan cetakan. Sebelum membuka cetakan, gerakan lateral dilakukan untuk mencapai pelepasan cetakan.
Pemilihan dan pemesinan material cetakan: Material yang umum digunakan meliputi P20 dan H13. Pemilihan ini dapat didasarkan pada harga produk, umur pakai cetakan, dan struktur produk.
2. Persiapan dan pra-perlakuan bahan baku
2.1 Pemilihan jenis plastik:
Pilihlah plastik yang sesuai berdasarkan persyaratan produk. Setiap jenis plastik memiliki karakteristik yang berbeda, seperti ABS yang relatif kuat, PP yang ringan, PC yang memiliki transparansi yang baik, ketahanan benturan yang baik, dan PA yang tahan aus.
2.2 Pra-perlakuan bahan baku:
Proses ini melibatkan pengeringan bahan baku plastik dalam pengering selama beberapa jam untuk menghilangkan sisa kelembapan. Jika kelembapan tidak dihilangkan, akan menyebabkan gelembung pada produk akibat pengaruh suhu cetakan yang tinggi. Jika produk memiliki persyaratan warna lain, pencocokan warna juga diperlukan. Pencocokan warna biasanya dicapai dengan menambahkan masterbatch warna atau bubuk warna untuk mendapatkan warna yang diinginkan.
3. Proses pencetakan injeksi
Ini adalah langkah paling penting. Produk hanya dapat diproduksi setelah siklus pencetakan injeksi yang lengkap.
1. Menjepit dan mengunci cetakan, seperti namanya, berarti menutup cetakan.
2. Injeksi, yaitu, sekrup di dalam laras berputar di bawah penggerak sistem untuk mengangkut, memampatkan, dan memplastiskan partikel plastik. Setelah proses plastisasi selesai, sekrup berhenti bekerja dan menyuntikkan material cair yang telah diplastiskan dengan kecepatan tinggi ke dalam rongga cetakan yang tertutup.
3. Retensi tekanan: rongga cetakan terisi, kecepatan injeksi melambat, dan mulai memasuki tahap retensi tekanan. Sekrup terus mempertahankan tekanan tertentu hingga produk terbentuk.
4. Pendinginan: Setelah injeksi dan penahanan tekanan, produk mulai mendingin dan mengeras di dalam cetakan. Karena pendinginan di dalam cetakan membutuhkan waktu yang lama, proses ini memakan setidaknya setengah dari keseluruhan siklus produksi.
5. Pembukaan dan pengeluaran cetakan: Setelah produk mendingin dan mengeras, cetakan terbuka, dan sistem pengeluaran mulai beroperasi, mendorong produk keluar dari inti cetakan.
4. Pemrosesan dan penyempurnaan akhir
Saat produk dikeluarkan dari cetakan, biasanya ada beberapa aksesori yang terpasang padanya, yang memerlukan pengerjaan lebih lanjut.
4.1. Pelepasan pintu air:
Setelah produk terbentuk dan sistem pengecoran mengeras, bagian air berlebih pada gerbang pengecoran perlu dipisahkan dari produk. Untuk produk berukuran kecil, pemotongan mungkin telah selesai selama proses pengeluaran, sedangkan untuk produk yang kompleks, pemotongan gerbang pengecoran secara manual diperlukan.
4.2 Pasca-pemrosesan:
Tergantung pada persyaratan produk, pemrosesan tambahan mungkin diperlukan.
4.3 Penghilangan gerigi:
Setelah produk terbentuk, permukaannya, terutama pada garis pemisah atau posisi pin, mungkin memiliki gerigi atau tepi kasar yang perlu dihilangkan.
4.4 Pencetakan sablon / Penyemprotan:
Sesuai dengan persyaratan penggunaan produk, mungkin perlu untuk mencantumkan logo perusahaan sablon atau pengecatan permukaan.
4.5 Pengelasan ultrasonik:
Beberapa produk cetakan injeksi digabungkan menggunakan pengelasan ultrasonik untuk membentuk bagian integral yang lengkap.
4.6 Perakitan:
Dirakit dengan bagian-bagian lain.
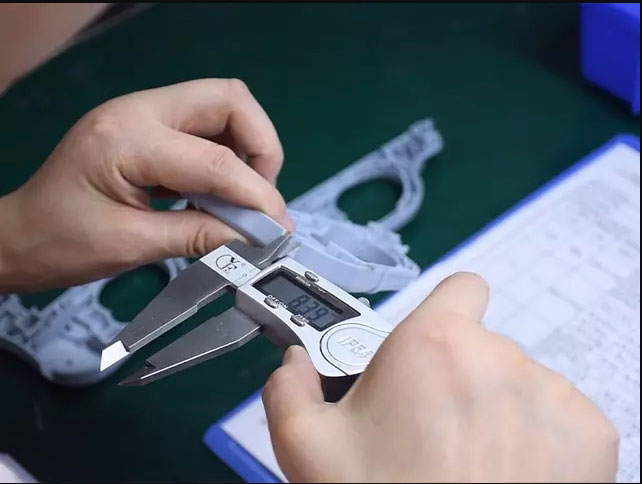
5. Inspeksi dan kontrol kualitas merupakan bagian penting dari produksi cetakan injeksi.
1. Inspeksi bagian pertama:
Sebelum memulai produksi massal, kita perlu melakukan inspeksi komprehensif pada unit pertama, termasuk dimensi, tampilan, dan fungsionalitas. Kita harus memastikan bahwa semua pengaturan parameter sudah benar dan produk tersebut memenuhi syarat sebelum produksi massal, serta parameter-parameternya sudah tepat.
2. Inspeksi langsung dan inspeksi pengambilan sampel:
Selama produksi massal, inspeksi rutin juga diperlukan. Kita perlu fokus pada cacat penampilan (seperti kekurangan bahan, penyusutan) dan dimensi utama untuk memastikan produk tersebut memenuhi syarat.
3. Pengukuran presisi:
Selama proses inspeksi, kita perlu menggunakan instrumen presisi seperti jangka sorong, mikrometer, dan mesin pengukur tiga koordinat untuk melakukan inspeksi ketat terhadap dimensi dan toleransi geometris.
4. Pengujian kinerja:
Kekuatan tarik, kekuatan benturan, dan persyaratan kinerja lainnya perlu diuji sesuai dengan persyaratan yang ada.
Cacat cetakan injeksi adalah masalah yang muncul selama proses produksi produk plastik karena faktor-faktor seperti parameter proses, desain cetakan, atau sifat material. Untuk cacat ini, ada juga serangkaian tindakan yang sesuai.
Cacat Umum dan Solusinya dalam Pencetakan Injeksi Komponen
Cacat cetakan injeksi adalah masalah yang muncul selama proses produksi produk plastik karena faktor-faktor seperti parameter proses, desain cetakan, atau sifat material. Untuk cacat ini, ada juga serangkaian tindakan yang sesuai.
1. Cacat terkait penampilan pada komponen cetakan injeksi
1.1 Kekurangan material:
2.1 Flying Edge:
Manifestasi utamanya adalah adanya gerigi berlebihan pada tepi bagian plastik, terutama terjadi pada permukaan pemisah cetakan, permukaan kontak slider, atau celah pin ejektor. Penyebab adanya gerigi berlebihan adalah tekanan injeksi yang berlebihan, gaya penjepitan yang tidak cukup, yang menyebabkan celah di rongga cetakan mengembang akibat lelehan, suhu material yang tinggi mengurangi viskositas lelehan, sehingga memungkinkan lelehan menembus celah cetakan, adanya zat asing pada permukaan pemisah cetakan, keausan yang mengakibatkan celah kontak yang berlebihan, posisi gerbang yang tidak tepat, yang menyebabkan lelehan membentur cetakan dan menimbulkan tegangan.
3.1 Garis Perak:
Gejalanya adalah munculnya garis-garis seperti filamen berwarna perak-putih pada permukaan bagian cetakan injeksi, yang sering terjadi pada plastik seperti ABS, PC, dan PMMA. Penyebab garis-garis perak tersebut: Bahan baku mengandung uap air atau zat yang mudah menguap. Selama proses injeksi, zat-zat ini akan menguap menjadi gas dan tidak dapat dikeluarkan, sehingga tetap berada di permukaan bagian plastik. Suhu material yang berlebihan menyebabkan bahan baku terurai dan menghasilkan gas. Kekasaran permukaan rongga cetakan tidak memadai, menyebabkan lelehan mengalir tidak merata.
4.1 Depresi:
Manifestasi utamanya adalah cekungan permukaan pada bagian plastik, yang umumnya terlihat pada kasus di mana dimensi ketebalan dinding tidak konsisten, di dekat rusuk atau lubang injeksi.
Penyebab depresi tersebut adalah ketidakseragaman ketebalan dinding bagian plastik. Terdapat perbedaan yang signifikan dalam keseragaman ketebalan dinding, dan kecepatan pendinginan di area ketebalan dinding lambat. Selama pencetakan injeksi, material cair tidak memiliki ketebalan yang cukup untuk menyusut sepenuhnya, waktu penahanan tekanan tidak mencukupi, tekanan tidak cukup, suhu cetakan terlalu tinggi, dan kecepatan pendinginan bagian plastik lambat, sehingga meningkatkan tingkat penyusutan.
2. Cacat Dimensi dan Presisi pada Komponen Cetakan Injeksi
2.1 Dimensi Berlebihan/Tidak Cukup
Manifestasi utamanya adalah sebagai berikut: Ukuran sebenarnya dari bagian plastik melebihi rentang toleransi yang ditentukan dalam gambar, baik lebih besar atau lebih kecil dari ukuran yang dibutuhkan. Alasan penyimpangan ukuran tersebut adalah: Penyimpangan ukuran rongga cetakan menyebabkan penyimpangan ukuran bagian plastik; parameter proses pencetakan injeksi yang tidak stabil menyebabkan fluktuasi laju penyusutan; bahan baku yang tidak stabil karena perbedaan batch produksi mengakibatkan perbedaan sifat material; dan pendinginan yang tidak konsisten menyebabkan penyusutan yang tidak konsisten.
2.2 Transformasi
Masalah utamanya adalah bagian plastik melengkung setelah pendinginan dan tidak dapat mempertahankan bentuk sesuai desain pada gambar. Penyebabnya adalah sebagai berikut: Kecepatan pendinginan di berbagai area bagian plastik tidak seragam, yang menyebabkan perbedaan penyusutan dan pembentukan tegangan. Posisi lubang injeksi tidak diatur dengan benar, menyebabkan konsentrasi tegangan selama pengisian material cair dan konsentrasi tegangan selama proses pengeluaran cetakan, sehingga mengakibatkan deformasi selama pengeluaran.
3. Cacat Struktur dan Kinerja pada Komponen Cetakan Injeksi
3.1 Jalur Pengelasan
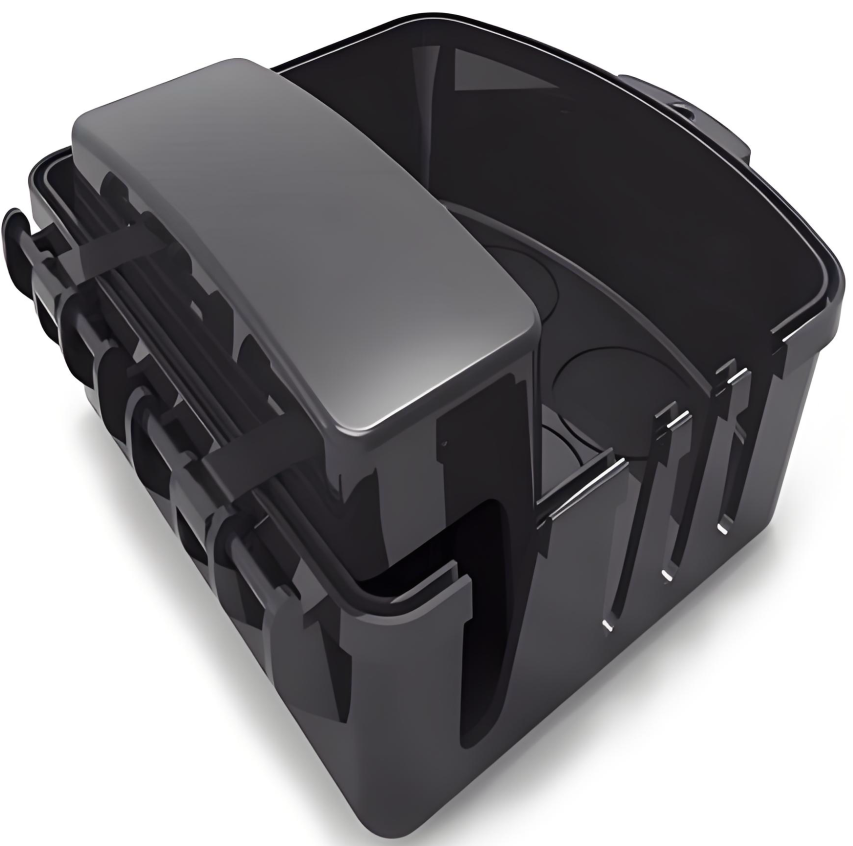
Manifestasi utamanya adalah lelehan mengalir di rongga cetakan dan membentuk garis-garis, yang memengaruhi tampilan bagian plastik dan seringkali tersebar di lubang injeksi.
3.2 Gelembung
Manifestasi utamanya adalah adanya gelembung udara di bagian dalam komponen plastik, yang umumnya ditemukan di area berdinding tebal dan di posisi lubang injeksi. Penyebabnya adalah uap air dalam bahan baku akan menguap menjadi gas dan terperangkap di dalam komponen plastik. Saluran pembuangan rongga cetakan tidak lancar, dan selama injeksi, material cair membungkus udara dan membentuk gelembung.
4. Patah Rapuh:
Larutan:
Keringkan bahan baku secara ketat untuk menghilangkan kelembapan. Dengan mengurangi kecepatan injeksi, meningkatkan suhu cetakan, dan memperpanjang waktu penahanan, gas dapat dikeluarkan secara lebih efektif. Manifestasi utamanya adalah ketahanan bagian cetakan yang buruk, yang rentan terhadap retak. Hal ini umumnya terlihat pada plastik rapuh seperti PC, PMMA, dan PS.
Penyebab:
Penguraian bahan baku atau masuknya pengotor menyebabkan putusnya rantai molekul; tekanan internal yang berlebihan selama pencetakan injeksi, seperti pendinginan cepat atau tekanan berlebihan, kekasaran permukaan rongga cetakan menyebabkan retakan mikro pada permukaan bagian yang dicetak; dan kandungan zat penguat yang tidak mencukupi atau tidak efektif dalam bahan baku.
Berikut adalah beberapa jenis plastik cetakan umum yang ditawarkan oleh layanan pencetakan injeksi kami. Setelah mengetahui dasar-dasar material seperti jenis umum, merek, kelebihan, dan kekurangan, pilihlah material cetakan injeksi yang sesuai dengan kebutuhan aplikasi Anda.
Bahan Perkakas:
Sebelum proses pencetakan injeksi dimulai, baik untuk produksi volume rendah maupun tinggi, diperlukan perkakas yang dikerjakan dengan mesin CNC dengan toleransi tinggi. Material yang paling umum digunakan meliputi:
| Baja perkakas: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Besi tahan karat: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium: | 6061, 5052, 7075 |
Bahan Plastik:
Layanan pencetakan injeksi plastik hadir dengan beragam material dengan sifat yang berbeda, termasuk kekuatan benturan, kekakuan, ketahanan termal, ketahanan kimia, dan lain sebagainya.
| ABS | nilon (PA) | PC | PVC |
| PU | PMMA | PP | MENGINTIP |
| PE | HDPE | PS | POM |
Aditif dan Serat:
Bahan plastik standar mungkin tidak memenuhi persyaratan komponen cetakan injeksi khusus. Dalam hal ini, aditif dan serat dapat ditambahkan untuk meningkatkan sifat estetika dan fungsional, memberikan fitur tambahan untuk komponen cetakan injeksi Anda.
| UV | Peredam | pewarna |
| Api | zat penghambat | Serat kaca |
| Plasticizer |
Lapisan Permukaan untuk Cetakan Injeksi
Pencetakan injeksi meliputi pembuatan perkakas cetakan injeksi, pencetakan injeksi plastik, dan banyak lagi. Perlakuan permukaan cetakan biasanya diselesaikan selama proses produksi. Setelah pencetakan injeksi selesai, kami akan melakukan perlakuan permukaan tertentu pada produk jadi sesuai dengan kebutuhan Anda.
Berkilau
Lapisan akhir berkualitas tinggi dibuat menggunakan proses pemolesan berlian dan menghasilkan permukaan yang mengkilap pada bagian-bagian hasil cetakan injeksi.
Setengah mengkilap
Finishing kelas B menggunakan amplas berbutir halus untuk menghasilkan komponen dengan permukaan yang sedikit lebih kasar daripada komponen kelas A. Komponen plastik cetakan khusus yang menjalani finishing kelas B memiliki tekstur permukaan matte.
Matte
Finishing kelas C menggunakan batu amplas berbutir kasar untuk menghasilkan permukaan yang kasar dan tidak rata. Komponen plastik hasil injeksi yang menjalani finishing kelas C memiliki tekstur permukaan matte.
Bertekstur
Lapisan akhir kelas D menggunakan butiran kasar dan manik-manik kaca kering atau oksida untuk menghasilkan tekstur akhir yang sangat kasar. Tergantung pada jenis material yang digunakan, produk dapat memiliki hasil akhir satin atau kusam.
Aplikasi cetakan injeksi
Karena pencetakan injeksi dapat mencapai presisi tinggi dengan kecepatan produksi yang baik tanpa mengubah struktur material, metode ini semakin dikenal luas dengan beragam mesin, sistem kontrol, dan peralatan yang digunakan untuk pencetakan injeksi. NOBLE berkomitmen untuk menyediakan layanan pemesinan presisi untuk semua kalangan. Komponen presisi hasil cetakan injeksi kami dapat ditemukan di berbagai bidang, termasuk:
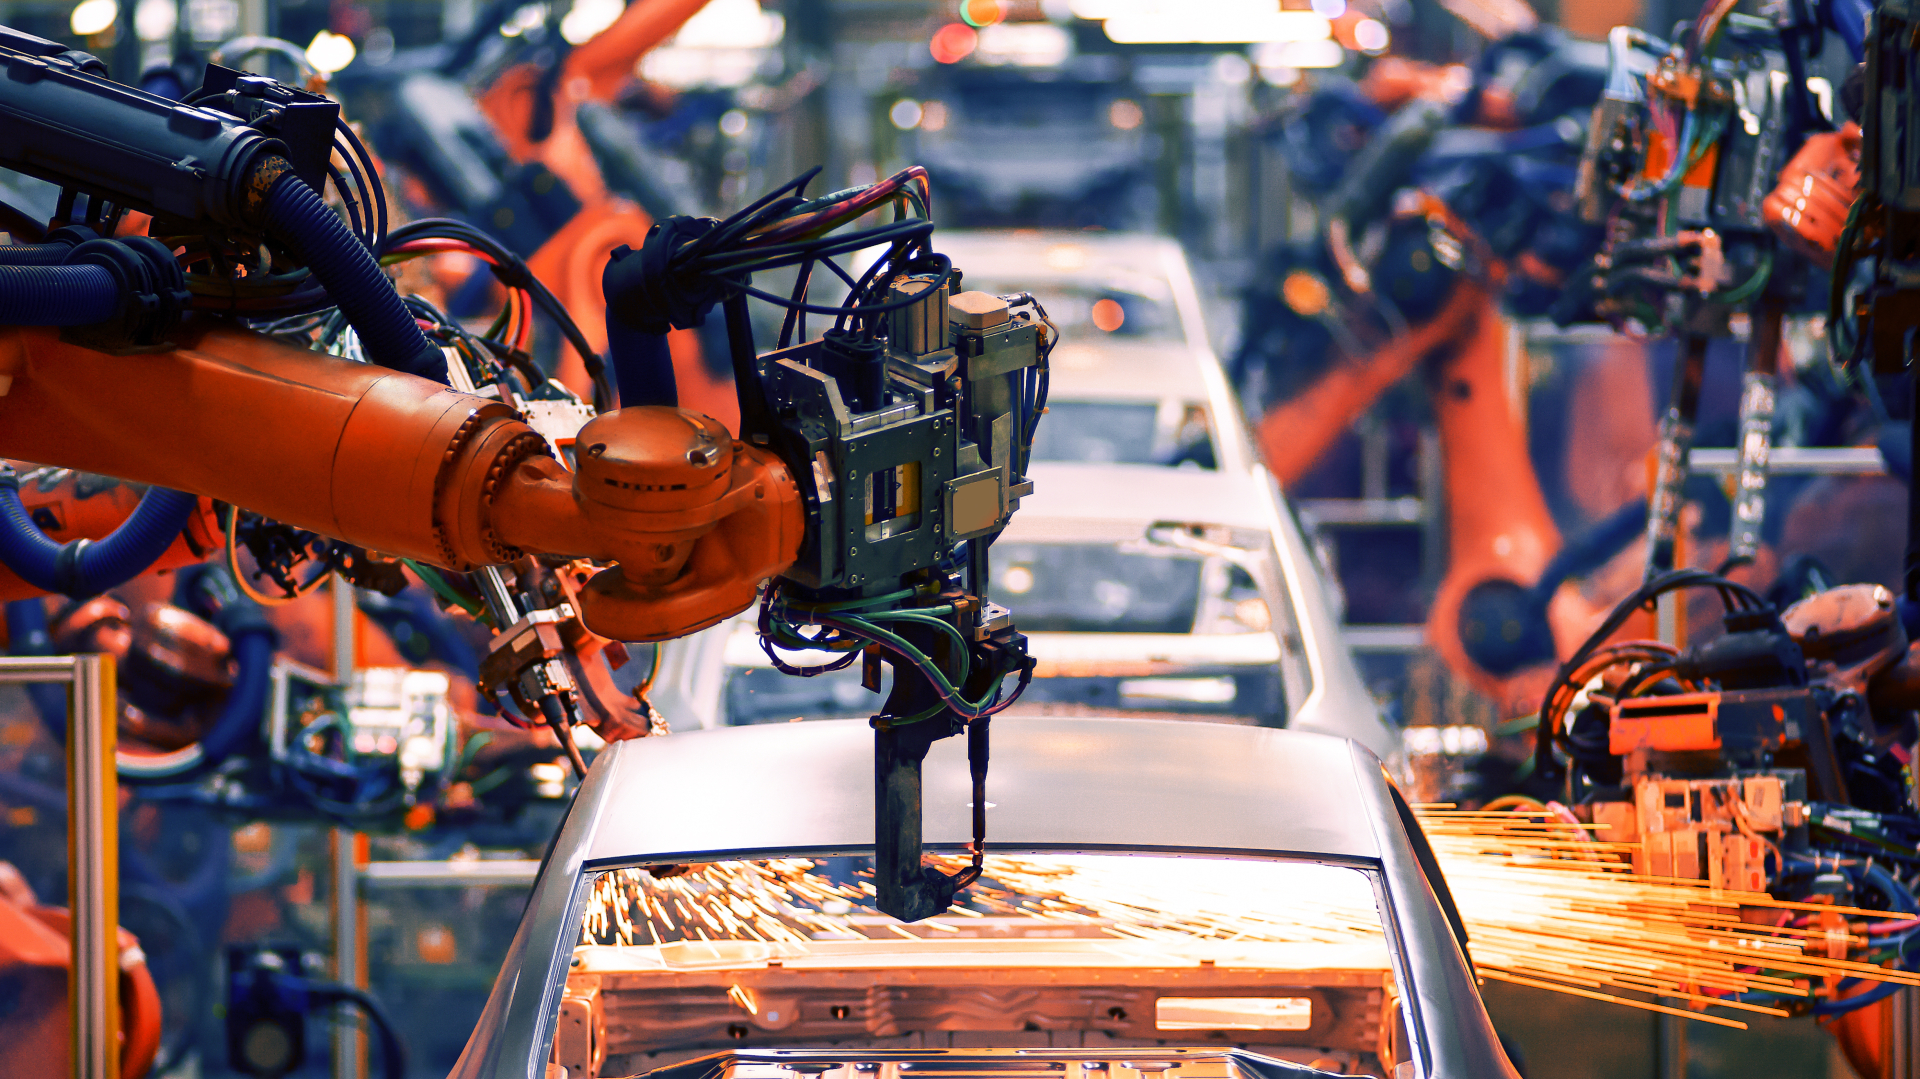
Peralatan Otomasi
Layanan Rapid Prototyping NOBLE memungkinkan Anda untuk dengan cepat dan mudah membuat prototipe fungsional otomatis untuk menguji dan mengoptimalkan desain Anda, memilih proses yang tepat, mengurangi biaya, dan mempersingkat siklus proyek. Layanan sesuai permintaan dapat menghasilkan komponen otomatis dengan tingkat akurasi yang tinggi.
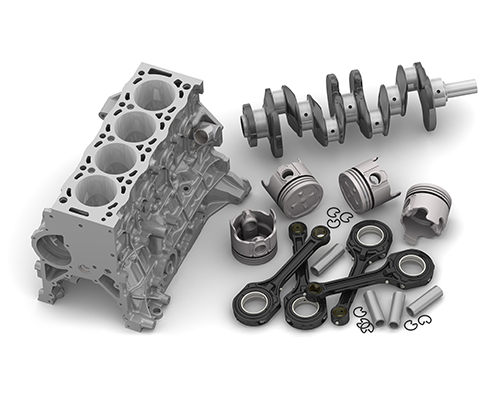
Otomotif
Layanan manufaktur volume rendah kami adalah solusi manufaktur ideal untuk suku cadang otomotif sesuai permintaan.
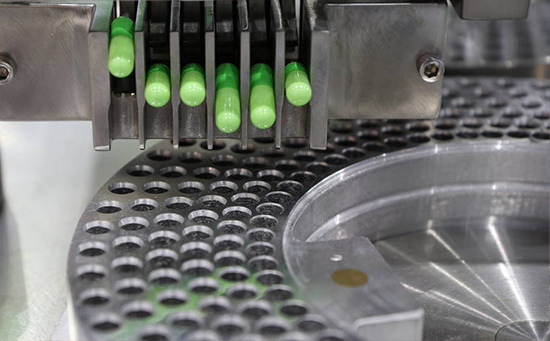
Alat Kesehatan
Para produsen perlengkapan medis, perusahaan rintisan teknologi, dan laboratorium penelitian mendapatkan manfaat signifikan dari solusi pembuatan prototipe yang kami sediakan.
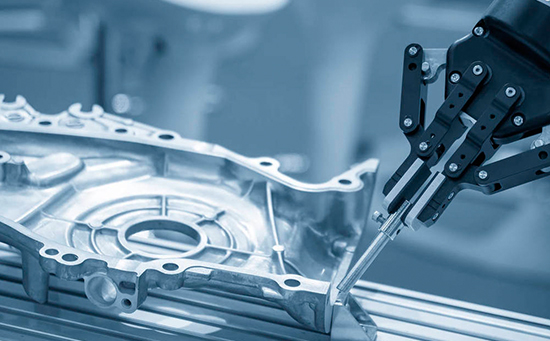
Robotika
Layanan pembuatan prototipe robotika dan komponen kelas industri kami membantu evolusi berkelanjutan pasar robotika.
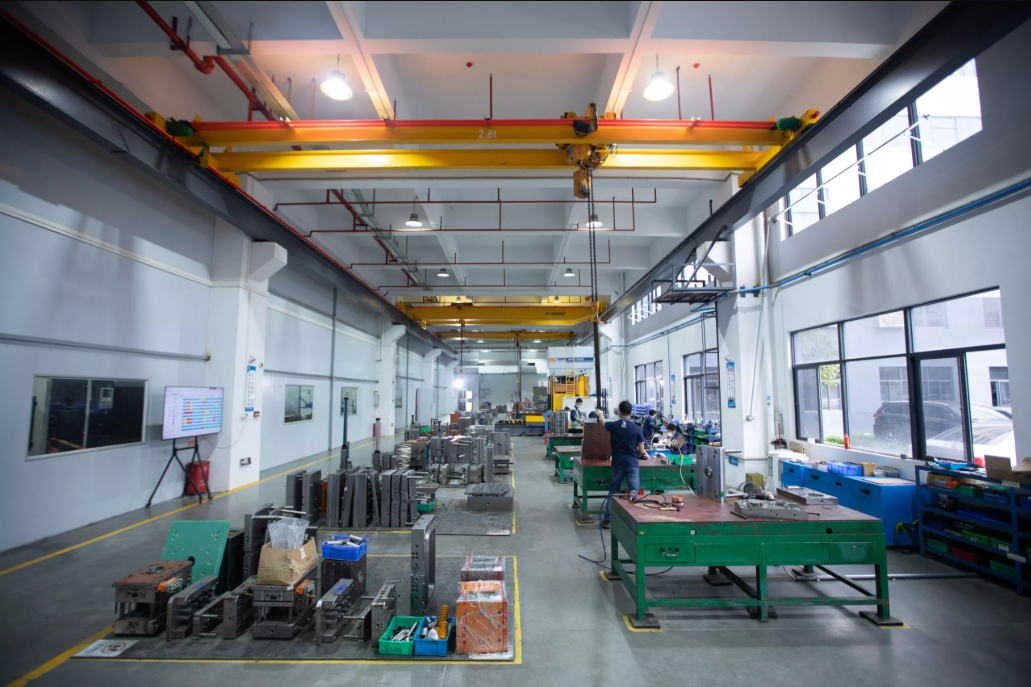
Mengapa memilih NOBLE untuk layanan pencetakan injeksi kustom?
Pencetakan injeksi adalah pilihan yang sangat baik untuk produksi massal komponen plastik. Setiap tahun, begitu banyak perusahaan teknologi tinggi di seluruh dunia memilih NOBLE untuk pemrosesan komponen cetakan injeksi. Apa yang membuat begitu banyak pelanggan memilih kami? NOBLE adalah perusahaan patungan Sino-Inggris dengan kemampuan R&D, produksi, dan penjualan yang independen. Kami memiliki pengalaman luas dalam proses pencetakan injeksi dan dapat menyediakan berbagai layanan lengkap untuk proyek baru Anda, termasuk desain, manufaktur, perakitan, inspeksi dan pengujian, serta pengemasan.
Keserbagunaan Material
NOBLE menawarkan lebih dari 200 pilihan material, termasuk resin komoditas dan resin hasil rekayasa, membantu Anda menemukan keseimbangan yang tepat antara kinerja dan biaya, serta mengidentifikasi opsi material alternatif untuk membantu mengurangi biaya produksi secara keseluruhan.
Efisiensi tinggi
Dengan pabrik domestik bersertifikasi dan sistem rantai pasokan yang kuat, kami dapat mempercepat siklus pengembangan produk dan menyelesaikan produksi komponen cetakan injeksi Anda secepat mungkin.
Kemampuan Komprehensif
Kami menawarkan berbagai layanan pencetakan injeksi, mulai dari desain dan pembuatan prototipe hingga pembuatan perkakas dan produksi. Kemampuan komprehensif kami memungkinkan kami untuk menyediakan solusi lengkap untuk kebutuhan klien kami.
Konsistensi dan Kualitas Tinggi
Berkat pabrik-pabrik bersertifikasi, pelaksanaan inspeksi selama proses produksi dan verifikasi dimensi setelah produksi menjamin kualitas komponen cetakan khusus yang konsisten, terlepas dari bentuknya yang kompleks, dengan presisi tinggi.
Harga kompetitif
Kami menyediakan layanan pencetakan injeksi khusus presisi tinggi dengan harga kompetitif, mulai dari desain prototipe hingga produksi, dan solusi pencetakan injeksi yang dirancang khusus untuk Anda, memastikan Anda mendapatkan komponen cetakan injeksi berkualitas tinggi. Tim kami yang berbakat dapat memberikan solusi pencetakan injeksi bernilai tambah yang melebihi anggaran Anda.
Kualitas asuransi
Kami memiliki proses penjaminan mutu yang ketat untuk memastikan bahwa setiap komponen cetakan injeksi yang kami produksi memiliki kualitas tertinggi. Tim kami memeriksa setiap komponen cetakan untuk memastikan komponen tersebut memenuhi standar kualitas kami yang ketat.