
Apa itu cetakan injeksi plastik?
Pencetakan injeksi plastik adalah proses manufaktur yang banyak digunakan dalam produksi industri. Prinsip intinya melibatkan penyuntikan material cair ke dalam rongga cetakan yang telah dirancang sebelumnya, di mana material tersebut mendingin dan mengeras untuk membentuk bentuk bagian yang diinginkan. Proses ini memiliki kemampuan adaptasi material yang sangat tinggi, tidak hanya cocok untuk plastik termoplastik dan polimer termosetting yang paling umum, tetapi juga dapat diterapkan pada produksi berbagai material seperti logam (dalam hal ini prosesnya disebut die casting), kaca, elastomer, dan bahkan permen. Seluruh proses dimulai dengan memasukkan bahan baku ke dalam tabung yang dipanaskan, di mana bahan tersebut dilelehkan secara merata melalui aksi pencampuran dari sekrup auger. Material cair kemudian disuntikkan ke dalam rongga cetakan di bawah tekanan tinggi, dan setelah pendinginan dan pengerasan, produk yang dihasilkan identik dengan rongga cetakan. Dalam produksi aktual, pembuatan cetakan merupakan langkah penting. Biasanya, produsen cetakan profesional membuat cetakan menggunakan material logam seperti baja atau aluminium berdasarkan desain dari desainer atau insinyur industri, memastikan cetakan dapat mereplikasi fitur bagian yang dibutuhkan secara tepat. Lingkup aplikasi teknologi pencetakan injeksi sangat luas, memungkinkan produksi efisien untuk segala hal mulai dari komponen elektronik miniatur hingga panel bodi otomotif berukuran besar. Dalam beberapa tahun terakhir, dengan kemajuan teknologi pencetakan 3D , jenis material fotopolimer baru telah digunakan dalam produksi cetakan injeksi sederhana. Material ini menunjukkan sifat termoplastik suhu rendah yang khusus, yang mencegahnya meleleh selama proses pencetakan injeksi, sehingga memberikan solusi teknis baru untuk pembuatan prototipe cepat dan produksi dalam jumlah kecil.
Bagaimana cetakan injeksi plastik bekerja?
Langkah 1: Persiapan Bahan Baku dan Pemanasan/Peleburan
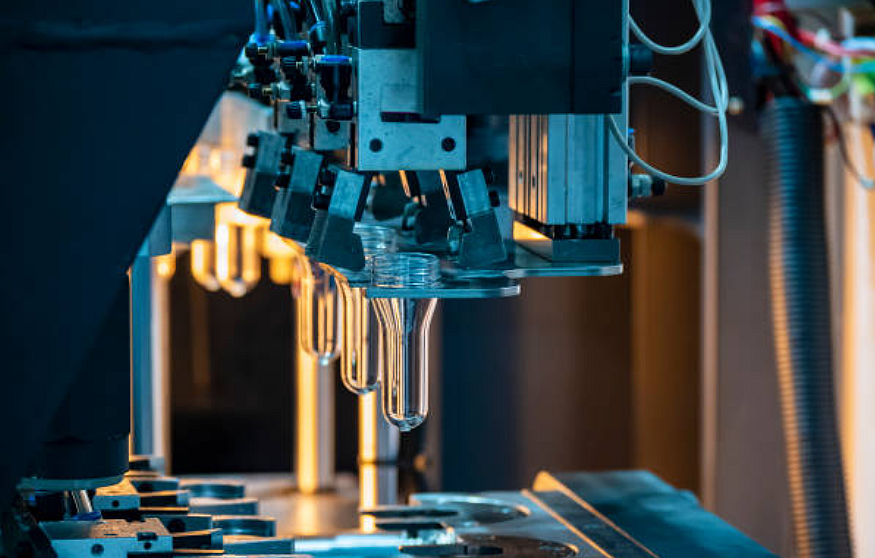
Pencetakan injeksi plastik adalah teknik pemesinan plastik yang sangat efisien dan presisi, dengan alur kerja lengkap yang melibatkan koordinasi tanpa cela dari berbagai tahapan penting. Seluruh proses produksi dimulai dengan pra-perlakuan bahan baku, di mana pelet atau bubuk plastik harus terlebih dahulu menjalani pengeringan yang ketat untuk menghilangkan kelembapan yang ada dalam material. Langkah ini sangat penting karena kelembapan sisa dapat menguap pada suhu tinggi, menyebabkan gelembung atau cacat permukaan pada produk akhir. Bahan baku yang telah dikeringkan dimasukkan ke dalam hopper mesin cetak injeksi dan memasuki laras yang dipanaskan di bawah pengaruh gravitasi. Laras dilengkapi dengan sekrup putar yang dirancang khusus, yang tidak hanya mengangkut material tetapi juga menghasilkan gaya geser yang kuat dan efek pencampuran melalui struktur geometrisnya yang unik. Sistem pemanas secara tepat mengontrol suhu laras dalam kisaran suhu leleh plastik, biasanya dibagi menjadi beberapa zona suhu untuk pemanasan gradien, memastikan pemanasan yang seragam dan pelelehan plastik secara bertahap. Di bawah pergerakan putar sekrup, pelet plastik padat mengalami transformasi dari keadaan kaca ke keadaan elastis tinggi dan akhirnya ke keadaan aliran kental, membentuk lelehan dengan kemampuan alir yang baik. Proses plastisasi ini memerlukan kontrol yang tepat terhadap parameter seperti suhu, tekanan, dan kecepatan sekrup.
Langkah 2: Memberi Makan dan Melelehkan Plastik Termoplastik
Tahap pencetakan injeksi plastik dalam proses pencetakan injeksi merupakan salah satu langkah paling kritis dalam keseluruhan proses, yang secara langsung menentukan kualitas cetakan dan akurasi dimensi produk akhir. Setelah bahan baku plastik sepenuhnya meleleh di dalam tabung, mesin cetak injeksi memasuki tahap injeksi tekanan tinggi. Pada titik ini, sistem hidrolik menggerakkan sekrup untuk bergerak maju dengan kecepatan dan tekanan yang dikontrol secara presisi, menyuntikkan plastik cair yang tersimpan di ujung depan sekrup melalui nosel ke dalam rongga cetakan yang tertutup. Proses injeksi ini harus dilakukan di bawah tekanan yang sangat tinggi, biasanya berkisar dari puluhan hingga ratusan megapaskal, untuk memastikan bahwa lelehan kental dapat dengan cepat mengisi setiap sudut cetakan. Sistem cetakan dirancang dengan cermat, termasuk struktur seperti saluran utama, saluran tambahan, dan gerbang, yang secara kolektif memandu aliran lelehan dan mengontrol proses pengisian. Selama proses pengisian, suhu, tekanan, dan laju aliran di ujung depan lelehan harus dipantau secara ketat, karena fluktuasi apa pun dapat mengakibatkan cacat seperti tembakan pendek, kelebihan material, atau garis sambungan.
Langkah 3: Mempertahankan Tekanan
Dalam proses pencetakan injeksi, tahap tekanan penahan merupakan langkah penting dalam memastikan kualitas produk, yang secara langsung memengaruhi akurasi dimensi, sifat mekanik, dan kualitas permukaan produk akhir. Setelah plastik cair mengisi rongga cetakan, sistem segera beralih ke fase tekanan penahan. Selama fase ini, mesin cetak injeksi terus memberikan tekanan tertentu pada lelehan plastik yang belum sepenuhnya mengeras. Fungsi utama fase ini adalah untuk mengkompensasi penyusutan volume yang terjadi selama pendinginan, sehingga mencegah cacat seperti penyimpangan dimensi, cekungan permukaan, atau rongga internal yang disebabkan oleh penyusutan material. Proses tekanan penahan membutuhkan kontrol yang tepat dari tiga parameter kunci: tekanan penahan, waktu penahan, dan kurva tekanan penahan. Biasanya, tekanan penahan diatur pada 30%-80% dari tekanan injeksi, dengan nilai spesifik yang dioptimalkan berdasarkan sifat material, struktur produk, dan persyaratan proses. Waktu penahan bergantung pada ketebalan dinding produk dan laju pendinginan, umumnya berlanjut hingga plastik di gerbang sepenuhnya mengeras.
Langkah 4: Waktu penahanan dan pendinginan
Dalam proses pencetakan injeksi, tahap pendinginan merupakan faktor kritis dalam menentukan efisiensi produksi dan kualitas produk. Setelah tahap tekanan penahan berakhir, plastik cair di dalam cetakan memasuki proses pendinginan terkontrol, yang berlanjut hingga bagian tersebut mencapai kekuatan struktural dan stabilitas dimensi yang cukup untuk dapat dilepas dari cetakan dengan aman. Proses pendinginan bukanlah sekadar pelepasan panas alami, tetapi proses pertukaran panas yang dikontrol secara presisi. Cetakan dilengkapi dengan sistem saluran pendingin yang kompleks yang menggunakan media pendingin bersirkulasi (biasanya air atau minyak) untuk menghilangkan panas yang dilepaskan selama pembekuan plastik dengan cepat. Desain sistem pendingin harus ilmiah, memastikan efisiensi pendinginan dan menghindari tegangan internal atau deformasi yang disebabkan oleh pendinginan berlebihan lokal. Durasi waktu pendinginan bergantung pada beberapa faktor, termasuk sifat termal bahan plastik, ketebalan dinding produk, suhu cetakan, dan efisiensi sistem pendingin. Untuk plastik kristalin seperti PP dan PE, dampak kristalinitas pada kinerja produk juga harus dipertimbangkan, sehingga pengendalian laju pendinginan menjadi sangat penting.
Langkah 5: Proses pengeluaran dan penyelesaian
Tahap kritis terakhir dari pencetakan injeksi adalah fase pembukaan cetakan dan pelepasan bagian, yang menandai selesainya seluruh siklus pencetakan injeksi. Setelah bagian tersebut cukup dingin di dalam rongga cetakan dan mencapai kekerasan yang diinginkan, sistem penjepitan mesin pencetakan injeksi mulai beroperasi. Pertama, sistem beralih dari mode penjepitan tekanan tinggi ke mode perlindungan tekanan rendah, kemudian cetakan terbuka dengan lancar di sepanjang garis pemisah sesuai dengan program yang telah ditetapkan. Urutan dan kecepatan pembukaan cetakan harus dikontrol secara tepat, biasanya menggunakan kurva pembukaan tiga tahap (lambat-cepat-lambat) untuk memastikan pembukaan cetakan yang efisien sekaligus menghindari kerusakan bagian atau cedera cetakan yang disebabkan oleh pemisahan mendadak. Setelah cetakan terbuka sepenuhnya, sistem ejeksi yang dipasang di sisi cetakan yang bergerak mulai beroperasi. Mekanisme ejeksi seperti pin ejektor, pelat ejektor, atau katup pneumatik bergerak dengan lancar di bawah penggerak hidrolik atau mekanis untuk memisahkan bagian yang dicetak dari rongga cetakan. Proses pengeluaran produk dari cetakan memerlukan perhatian khusus dalam mengendalikan kecepatan, langkah, dan frekuensi pengeluaran untuk memastikan pelepasan produk dari cetakan secara sempurna tanpa cacat seperti bekas pengeluaran atau deformasi. Untuk produk dengan struktur kompleks, metode pelepasan dari cetakan khusus seperti pengoperasian berurutan dari beberapa mekanisme pengeluaran atau pelepasan dari cetakan secara rotasional mungkin diperlukan.
Apa saja aplikasi dari pencetakan injeksi plastik?
1. Industri Otomotif
Pencetakan injeksi plastik memainkan peran penting dalam sektor manufaktur otomotif , meliputi produksi berbagai komponen mulai dari interior hingga eksterior, dan dari bagian fungsional hingga dekoratif. Di sektor sistem interior otomotif, teknologi pencetakan injeksi banyak digunakan untuk memproduksi panel instrumen satu bagian, panel trim pintu, panel konsol tengah, sandaran tangan kursi, dan berbagai kompartemen penyimpanan. Komponen-komponen ini tidak hanya perlu memenuhi persyaratan akurasi dimensi yang ketat tetapi juga membutuhkan rasa sentuhan yang sangat baik dan tekstur permukaan yang estetis. Pencetakan injeksi, dikombinasikan dengan proses selanjutnya seperti pengecatan, pelapisan kulit, atau IMD (dekorasi dalam cetakan), dapat mencapai persyaratan ini dengan sempurna. Di bidang eksterior otomotif, komponen cetakan injeksi seperti sistem bumper, strip trim lengkungan roda, dan rakitan gril tidak hanya memiliki bentuk tiga dimensi yang kompleks tetapi juga memenuhi persyaratan kinerja khusus seperti ketahanan benturan dan ketahanan terhadap cuaca.
2. Alat Kesehatan
Teknologi pencetakan injeksi plastik memainkan peran yang sangat penting dalam pembuatan perangkat medis , dengan aplikasinya yang mencakup berbagai macam produk mulai dari perlengkapan medis dasar hingga instrumen presisi kelas atas. Di bidang perlengkapan medis sekali pakai, proses pencetakan injeksi digunakan untuk memproduksi secara massal berbagai komponen jarum suntik steril, fitting konektor IV, tabung pengumpul darah vakum, tabung pengambilan sampel virus, dan perangkat medis sekali pakai lainnya. Produk-produk ini memiliki persyaratan ketat untuk akurasi dimensi, penyelesaian permukaan, dan kinerja penyegelan. Di bidang diagnostik in vitro, chip mikrofluida cetakan injeksi presisi, wadah kit reagen, dan substrat kartu uji memberikan dukungan teknis yang andal untuk diagnostik molekuler modern dan pengujian di tempat perawatan (POCT). Di bidang instrumen bedah, teknologi pencetakan injeksi digunakan untuk memproduksi pegangan instrumen laparoskopi, komponen hemostat, perangkat penjahitan bedah, dan produk lainnya.
3. Elektronik dan Peralatan Listrik
Teknologi pencetakan injeksi plastik memainkan peran penting dalam industri manufaktur elektronik dan peralatan listrik, dengan aplikasinya yang meresap hampir di setiap tahap rantai pasokan untuk berbagai produk elektronik. Di sektor elektronik konsumen, proses pencetakan injeksi banyak digunakan dalam produksi casing ponsel pintar, komponen struktural laptop, casing jam tangan pintar, dan produk lainnya. Produk-produk ini tidak hanya membutuhkan akurasi dimensi dan kualitas permukaan yang sangat tinggi, tetapi juga harus memenuhi tuntutan desain modern untuk profil yang ringan, ramping, dan konstruksi satu bagian. Konektor elektronik adalah area aplikasi penting lainnya untuk pencetakan injeksi, termasuk komponen presisi seperti port USB, konektor Type-C, dan konektor board-to-board. Produk-produk ini memiliki persyaratan yang sangat ketat untuk stabilitas dimensi dan kinerja isolasi, dengan toleransi yang sering dikontrol dalam ±0.02 mm. Di bidang peralatan rumah tangga, komponen seperti panel AC, panel kontrol mesin cuci, dan gagang pintu lemari es yang diproduksi melalui pencetakan injeksi tidak hanya harus memenuhi persyaratan kekuatan struktural tetapi juga memiliki ketahanan cuaca dan sifat tahan api yang sangat baik.
Keunggulan pencetakan injeksi plastik
1. Efisiensi Pembentukan Tinggi
Pencetakan injeksi plastik menonjol dalam manufaktur karena efisiensi produksinya yang luar biasa. Proses ini menggunakan alur produksi yang sepenuhnya otomatis, memungkinkan operasi berkelanjutan dan tanpa gangguan dari input bahan baku hingga output produk jadi. Siklus pencetakan injeksi tipikal biasanya berkisar antara 15 hingga 120 detik, tergantung pada ukuran dan kompleksitas produk. Mesin pencetakan injeksi kecepatan tinggi modern dapat mencapai hingga ratusan siklus pencetakan per menit, menjadikannya sangat cocok untuk produksi komponen yang membutuhkan manufaktur skala besar. Dibandingkan dengan pemesinan tradisional atau pencetakan manual, pencetakan injeksi dapat menghemat lebih dari 90% waktu produksi. Selain itu, penerapan teknologi cetakan multi-rongga memungkinkan pencetakan simultan puluhan produk identik dalam satu kali injeksi, yang semakin meningkatkan output per satuan waktu. Metode produksi yang sangat efisien ini secara signifikan mengurangi biaya manufaktur per unit, memberikan solusi ideal untuk produksi industri skala besar.
2. Presisi tinggi dan pengulangan yang baik
Proses pencetakan injeksi plastik memiliki keunggulan luar biasa dalam hal akurasi dimensi dan konsistensi produk. Peralatan pencetakan injeksi canggih yang dikombinasikan dengan cetakan yang dikerjakan dengan presisi dapat mencapai toleransi dimensi ultra-tinggi ±0.01 mm, memenuhi persyaratan paling ketat untuk komponen presisi. Tingkat presisi ini sangat penting untuk produk seperti konektor elektronik dan perangkat medis yang sangat sensitif terhadap akurasi dimensi. Dalam hal pengulangan, produk cetakan injeksi menunjukkan variasi minimal antar batch, dengan nilai CPK biasanya melebihi 1.67, memastikan bahwa setiap produk dalam produksi skala besar memiliki karakteristik kualitas yang identik. Mesin pencetakan injeksi modern dilengkapi dengan sistem kontrol loop tertutup yang memantau dan menyesuaikan parameter proses secara real-time, sehingga semakin memastikan stabilitas produksi.
3. Berbagai macam bahan yang dapat diaplikasikan
Proses pencetakan injeksi plastik menunjukkan kemampuan adaptasi material yang luar biasa, mampu memproses hampir semua jenis material polimer. Dalam hal plastik termoplastik, material mulai dari plastik serbaguna seperti PP dan ABS hingga plastik teknik seperti PC dan POM, serta plastik berkinerja tinggi seperti PEEK dan PEI, semuanya dapat diproses melalui pencetakan injeksi. Plastik termoset seperti resin fenolik dan resin epoksi juga cocok untuk proses pencetakan injeksi khusus. Selain itu, berbagai elastomer (TPE, TPU), plastik berbasis bio, dan material yang dapat terurai secara hayati semakin banyak diaplikasikan dalam pencetakan injeksi. Dengan menyesuaikan formulasi material, produk dengan sifat spesifik dapat diproduksi, seperti jenis tahan api, jenis tahan UV, jenis konduktif, atau jenis pelindung elektromagnetik.
Kekurangan dari plastik injection molding
1. Biaya cetakan yang tinggi
Proses pencetakan injeksi plastik memiliki hambatan ekonomi yang signifikan dalam hal investasi cetakan. Satu set cetakan injeksi yang cukup kompleks biasanya membutuhkan investasi sebesar 50,000 hingga 500,000 yuan untuk biaya produksi, sementara cetakan presisi tinggi atau multi-rongga dapat berharga hingga beberapa juta yuan. Proses pembuatan cetakan melibatkan beberapa langkah, seperti pemrosesan mekanis presisi, perlakuan panas, dan perlakuan permukaan, dengan siklus produksi 4 hingga 12 minggu dari desain hingga pengiriman. Investasi awal yang tinggi ini membuat kelayakan ekonomi pencetakan injeksi hanya sepenuhnya terwujud dalam produksi skala besar (biasanya membutuhkan 5,000 unit atau lebih). Untuk validasi prototipe atau produksi percobaan skala kecil selama tahap awal pengembangan produk, proses alternatif seperti pencetakan 3D atau cetakan silikon dapat menawarkan keuntungan biaya yang lebih besar. Selain itu, pemeliharaan dan penyimpanan cetakan membutuhkan investasi berkelanjutan, yang semakin meningkatkan total biaya kepemilikan.
2. Modifikasi desain yang tidak fleksibel
Pencetakan injeksi plastik menunjukkan kekakuan yang signifikan dalam hal perubahan desain produk. Sebagai alat presisi yang terbuat dari baja, cetakan sulit dimodifikasi secara signifikan setelah diproduksi. Bahkan penyesuaian dimensi sederhana mungkin memerlukan pengerjaan ulang inti atau rongga, sementara perubahan desain struktural seringkali mengharuskan pembuangan cetakan yang ada dan pembuatan yang baru. Modifikasi tersebut tidak hanya menimbulkan biaya pengerjaan tambahan (biasanya 30%-70% dari biaya cetakan asli) tetapi juga mengakibatkan penundaan produksi selama 2-4 minggu. Selama iterasi pengembangan produk, ketidakfleksibelan ini memaksa perusahaan untuk menyelesaikan semua validasi desain sebelum pembuatan cetakan, sehingga meningkatkan risiko dan biaya pengembangan tahap awal.
3. Dimensi produk dibatasi oleh kendala cetakan.
Pencetakan injeksi plastik secara inheren memiliki batasan proses terkait dimensi produk. Dari perspektif peralatan, dimensi pencetakan maksimum dibatasi oleh gaya penjepitan dan ruang rongga cetakan mesin cetak injeksi. Saat ini, mesin cetak injeksi terbesar di pasaran dapat menghasilkan produk dengan panjang sekitar 4 meter; namun, biaya investasi dan operasional untuk peralatan tersebut sangat tinggi. Produk berdinding sangat tipis (misalnya, yang memiliki ketebalan kurang dari 0.5 mm) menuntut presisi cetakan dan kontrol proses yang sangat tinggi. Keterbatasan ini mengharuskan eksplorasi proses alternatif untuk aplikasi tertentu dengan persyaratan ukuran khusus. Misalnya, produk besar mungkin lebih cocok untuk pencetakan rotasi atau pencetakan tiup, sementara komponen presisi mikro mungkin memerlukan pencetakan injeksi mikro atau pencetakan timbul. Selain itu, peningkatan dimensi produk secara signifikan memperpanjang waktu pendinginan, yang berdampak pada efisiensi produksi secara keseluruhan.
Pertanyaan yang Sering Diajukan (FAQ) tentang Pencetakan Injeksi Plastik
Berapa lama waktu yang dibutuhkan untuk memproduksi komponen dengan metode cetakan injeksi plastik?
Waktu yang dibutuhkan untuk memproduksi komponen dengan cetakan injeksi plastik bergantung pada beberapa faktor, termasuk ukuran komponen, kompleksitas desain, jenis material, dan volume produksi.
Faktor apa saja yang memengaruhi kualitas komponen hasil cetakan injeksi?
Kualitas komponen hasil cetakan injeksi terutama dipengaruhi oleh desain cetakan, pemilihan material, parameter pemrosesan, kondisi mesin, dan keterampilan operator. Desain yang baik, material yang tepat, pengaturan yang akurat, dan peralatan yang terawat dengan baik membantu memastikan komponen yang konsisten dan bebas cacat.






