
Painevalu Yleiskatsaus
Painevalu on nopea, tarkka ja toistettava metallinvalmistustekniikka niin pienille kuin suurillekin kappaleille moottorilohkoista ovenkahvoihin. Painevaletuilla komponenteilla on erinomainen pinnanlaatu, ja niissä voidaan käyttää erilaisia ei-rautametalleja.
Painevalua käytetään yleensä suurten volyymien tuotannossa sen korkeiden aloituskustannusten vuoksi. Tässä tapauksessa valmistuksen mittakaava kompensoi koneiden ja työkalujen korkeammat kustannukset. Seuraavassa on tarjolla erityisiä painevaluvaihtoehtoja NOBLE:n asiakkaille.
Tässä artikkelissa tarkastellaan metallin painevalua yksityiskohtaisesti, hahmotellaan sen määritelmä, tyypit, sopivat materiaalit, pinnan kiillotus, sovellukset ja miten valita paras painevalupalvelu.
Mikä on die casting?
Painevalu on valmistustekniikka, jolla saadaan aikaan erittäin tarkkoja ja mittatarkkoja metallituotteita. Se on samanlainen kuin muovien valmistuksessa käytetty ruiskuvalumenetelmä . Siinä sulaa metallia – tyypillisesti ei-rautametallien, kuten magnesiumin, sinkin tai alumiinin, seosta – pumpataan voimakkaan paineen alaisena muottiin, joka on uudelleenkäytettävä teräsmuotti. 0.7–700 MPa:n paineessa sula metalli työnnetään muottiin, jossa se jähmettyy metallivaluksi. Muotteja käytetään muotoilemaan valmiita tuotteita haluttuun muotoon.
Painevalussa käytetään muottia, joka koostuu kahdesta puoliskosta, "kansimuotista" ja "ejektorimuotista", jotka puristetaan yhteen. Muotti päällystetään irrotusaineella ennen ruiskutusta. Sula metalli puristetaan muotin onteloon hydraulisella tai mekaanisella puristimella. Kun metalli on jäähtynyt, kaksi puoliskoa erottuvat ja jähmettynyt osa (valukappale) työnnetään ulos. Valut säilyttävät muotin muodon ja pinnanlaadun erittäin tarkasti ja vaativat vain vähän jälkikäsittelyä. Painevalu tuottaa monimutkaisia osia, joilla on erinomainen pintakäsittely, ja sitä käytetään autojen koteloissa, sähkökomponenteissa ja leluissa. Tätä prosessia voitaisiin yhdistää ohutlevyn leimaamiseen, takomiseen ja muihin valutekniikoihin.
Kuinka painevalu toimii?
Painevalu on valmistustekniikka, jolla luodaan erittäin tarkkoja ja yksityiskohtaisia metallikappaleita. Se tarkoittaa sulan metallin – yleensä magnesiumin, sinkin tai alumiinin – pumppaamista voimakkaan paineen alaisena muottiin tai muottiin. Sula metalli puristetaan valmiina kappaleena sen jälkeen, kun se on nopeasti jähmettynyt muotin sisällä ja ottanut muotin muodon. Tässä ovat vaiheet:

1. Muotin valmistelu
Matriisin valmistelu, joka on jaettu peitemuotiin ja ulostyöntömuotiin, on toimenpiteen ensimmäinen vaihe. Yleensä karkaistusta teräksestä valmistetut matriisit on tarkoitettu antamaan valmiille tuotteelle oikea muoto.
2. Muotin kiinnitys
Muotin kaksi puoliskoa on puristettu yhteen muodostaen suljetun muottiontelon, joka kestää ruiskutuksen aikana syntyvän korkean paineen.
3. Injektio
Valmisteluvaiheen jälkeen sula metalli kaadetaan uunista muottiin alaspäin suuntautuvan syöttökanavan kautta. Tämä voidaan tehdä manuaalisesti tai automaattisella kauhalla, mutta siinä käytetään painovoimaa metallin liikuttamiseen. Lisävoimia tai paineita ei käytetä. Nestemäinen metalli asetetaan muottiin pystysuorasta asennosta, ja se virtaa alas valukappaleeseen painovoiman luonnollisen vetovoiman ansiosta. Välttämällä korkeita paineita turbulenssi vähenee ja tämä auttaa estämään huokoisuutta. Se johtaa myös tasaisempien komponenttien ja osien tuotantoon.
4. Jäähdytys ja jähmettyminen
Sula metalli jäähtyy ja jähmettyy nopeasti joutuessaan kosketuksiin kylmempien muottipintojen kanssa täytettyään muottiontelon. Jähmettymisprosessi nopeutuu ja muotin sisällä olevat jäähdytyskanavat helpottavat lämmön haihtumista.
5. Poisto
Kun valoksen valuprosessi on suoritettu painovoimavalukoneessa, sille annetaan riittävästi aikaa jäähtyä. Tämän jälkeen muotin puolikkaat irrotetaan puristimista ja avataan, ja valuosat poistetaan varovasti. Ne voidaan ottaa pois käsin tai joissakin tilanteissa käytetään poistotappeja valun työntämiseksi turvallisesti ulos koneesta.
6. Leikkaus ja viimeistely
Kun osa on poistettu muotista, jakolinjalla voi olla ylimääräistä materiaalia, jota kutsutaan purskeeksi. Purskeen poistamiseksi osa käy läpi leikkausprosessin, joka voidaan suorittaa joko manuaalisesti tai automaattisilla laitteilla. Halutun lopputuotteen saavuttamiseksi voidaan käyttää lisäviimeistelyprosesseja, kuten koneistusta, kiillotusta tai pintakäsittelyjä.

Painevalujen edut ja haitat
Painevalun edut
1. Alhainen hinta:
Painevaletut komponentit tarjoavat tasaista laatua suuria määriä ja ovat suhteellisen edullisempia. Osittain tai kokonaan automatisoidut prosessit johtavat alhaisempiin työvoimakustannuksiin.
2. Korkea hyötysuhde
Sula metalli jäähtyy ja jähmettyy nopeasti joutuessaan kosketuksiin kylmempien muottipintojen kanssa täytettyään muottiontelon. Jähmettymisprosessi nopeutuu ja lämmönpoisto helpottuu muotin sisällä olevien jäähdytyskanavien ansiosta.
3. Monimutkaiset muodot ja ohuet seinät
Painevalulla voidaan tuottaa monimutkaisia osia, joiden koko vaihtelee 25 grammasta 25 kilogrammaan. Näiden osien valmistaminen muilla valmistusmenetelmillä voi olla vaikeaa tai kallista. Sillä voidaan myös tuottaa ohutseinäisiä osia, joiden paksuus on jopa 0.38 mm, mikä vähentää painoa säilyttäen samalla lujuuden.
4. Mittatarkkuus ja yhdenmukaisuus
Painevalu tarjoaa erinomaisen mittatarkkuuden ja toistettavuuden. Hyvin rakennetut muottirakenteet takaavat tiukat toleranssit ja yhdenmukaiset osien mitat. Painevalu sopii siksi käyttötarkoituksiin, jotka vaativat tasalaatuisia ja tarkkoja osia.
5. Hyvä pinnanlaatu
Painevalu tuottaa osia, joilla on sileät pinnat, hienot yksityiskohdat ja pinnanlaatu, joka on -0.8–3.2 μm Ra. Muotti voidaan suunnitella tuottamaan haluttu pintarakenne, mikä vähentää lisäpinnan viimeistelytoimenpiteiden tarvetta.
6. Materiaalin monipuolisuus
Painevalussa voidaan käyttää monia materiaaleja, kuten messinkiä, sinkkiä, magnesiumia ja alumiinia. Jokaisella materiaalilla on ainutlaatuisia ominaisuuksia, kuten korroosionkestävyys, keveys tai korkea lujuus, minkä ansiosta materiaali voidaan valita tietyn sovelluksen vaatimusten perusteella.

Painevalu Haitat
Korkeat työkalujen alkukustannukset:
Painevalu vaatii monimutkaisten ja tarkasti valmistettujen muottien luomista, joiden luominen ja valmistaminen voi olla kallista. Työkalukustannukset voivat olla merkittävä este, erityisesti prototyyppien tai pienimuotoisen tuotannon tapauksessa.
Rajoitettu koko- ja painoalue:
Yleensä painevalu soveltuu pienille ja keskikokoisille komponenteille. Painevalukoneiden koko- ja kapasiteettirajoitukset saattavat edellyttää muiden valmistustekniikoiden käyttöä suurille ja raskaille komponenteille.
Huokoisuus ja kutistuminen:
Painevalun nopea jäähtyminen ja nestemäisen metallin jähmettyminen voi aiheuttaa kappaleeseen huokoisuutta tai kutistumisvirheitä. Nämä virheet voivat vaarantaa valukappaleiden mekaaniset ominaisuudet ja rakenteellisen eheyden. Näiden ongelmien vähentämiseksi tarvitaan asianmukaista suunnittelua ja prosessinhallintaa.
Suunnittelun rajoitukset:
Painevalun ominaispiirteet vaativat erityisiä suunnittelurajoituksia. Esimerkiksi homogeenisen täytön ja jähmettymisen edistämiseksi kappaleiden seinämän paksuuden tulisi olla tasainen. Myös vastaleikkaukset ja monimutkaiset sisäosat saattavat vaatia lisäsuunnittelua tai valun jälkeisiä toimenpiteitä.
Painevalu on edelleen laajalti käytetty valmistusprosessi lukuisten etujensa ansiosta. Valmistajat harkitsevat huolellisesti tuotteidensa erityisvaatimuksia määrittääkseen, onko painevalu sopiva valinta heidän tuotantotarpeisiinsa.
Painevaluprosessien sovellukset
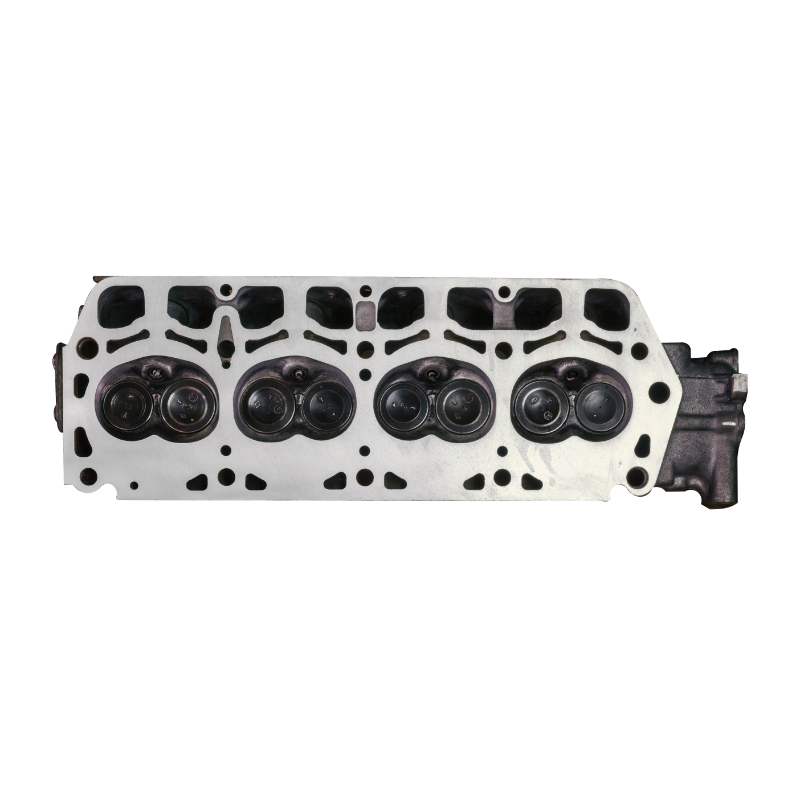
Sekä moottorin osia että elektroniikkakoteloita voidaan valmistaa vahvalla ja mukautuvalla painevalumenetelmällä. Painevalun laaja rakennealue, monipuoliset materiaalivalinnat ja kyky tuottaa monimutkaisia, toistettavia ja ohutseinäisiä osia ovat joitakin sen monista eduista.
1. Painevalu autoteollisuudessa
Koska alumiinipainevalulla voidaan valmistaa kevyitä osia, kuten vaihteistokoteloita, moottorin kiinnikkeitä ja hydraulisylintereitä, sitä käytetään laajalti autoteollisuudessa. Magnesiumpainevalu sopii paneeleihin ja istuinten runkoihin, kun taas sinkkipainevalu soveltuu polttoaine-, jarru- ja ohjaustehostimen komponentteihin.

2. Painevalu ilmailu- ja avaruusteollisuudessa
Painevalu on olennaista ilmailu- ja avaruusalalla, koska se tuottaa monimutkaisia, kevyitä ja erittäin laadukkaita osia. Ilmailuvalmistajat valitsevat tämän tuotantotekniikan sen kustannustehokkuuden ja alan tiukkojen standardien täyttämisen kyvyn vuoksi.
3. Painevalu lääketieteen alalla
Painevalu on tärkeää ilmailu- ja lääketieteen teollisuudessa. Se tuottaa kevyitä ja korkealaatuisia osia, jotka täyttävät tiukat alan standardit. Tekniikkaa suositaan tärkeiden komponenttien valmistuksessa.
4. Painevalu energiateollisuudessa
Painevalu on tärkeää energiasektorille, koska sen avulla voidaan valmistaa tarkkoja, kestäviä ja korkealaatuisia osia lämmönvaihtimiin, polttokennoihin, sähkökomponentteihin, uusiutuvan energian järjestelmiin ja energian varastointijärjestelmiin sekä muihin sovelluksiin. Prosessi on hyödyllinen valmistusmenetelmä energiasektorilla, koska se voi vastata alan suorituskyky-, tehokkuus- ja kustannustehokkuusvaatimuksiin.
Kuinka valaa painevaluosia?
Painevaluprosessin tyypit
Kuumakammiopainevaluprosessi (kuumavalu)
Kuumamuotti- tai joutsenkaulavalumenetelmä on toinen nimi kuumakammiotekniikalle. Tätä menetelmää käytetään alhaisen sulamispisteen omaavien metallien kanssa, jotka eivät kemiallisesti vahingoita upotettua mäntäkokoonpanoa. Ruiskutusmekanismin mäntä ja kammio upotetaan metalliuunin sulaan metallikylpyyn (katso kuva alla). Mäntä vetäytyy sisään muotit suljettuina, jolloin kammion portti avautuu ja sula metalli pääsee kammioon. Tämän jälkeen mäntä sulkee portin ja pakottaa sulan metallin suuttimen ja joutsenkaulan läpi muottipesään. Sula metalli pidetään paineen alaisena muottipesässä, kunnes se jähmettyy. Lisääntynyt paine kuumakammioprosessissa johtaa huomattavasti suurempaan tuotantonopeuteen kuin kylmäkammiotekniikassa. Kuumakammiovalu toimii tehokkaasti seosten ja metallien kanssa, joilla on alhaisemmat sulamispisteet, mukaan lukien tina ja sinkki.

Kylmäkammiovaluprosessi
Kylmäkammiovaluprosessi on melko samanlainen kuin kuumakammiovaluprosessi. Tässä prosessissa sula metalli kaadetaan ruiskutusholkkiin tai ruiskutussylinterin kammio-osaan ennen kuin se työnnetään muottiin. Koska holkkia ei lämmitetä, tätä prosessia kutsutaan kylmäkammioprosessiksi. Metalliuuni on itsenäinen, mikä poistaa mahdolliset korroosio-ongelmat. Kylmäkammioprosessi alkaa, kun sula materiaali siirretään uunista ruiskutuskammioon kaatoaukon kautta. Hydraulinen mäntä sulkee kylmäkammion aukon ja työntää metallin paineen alaisena muottipesään.
Painealue on 30 MPa:n ja 150 MPa:n välillä. Tämä prosessi on suunniteltu keskittymään koneiden korroosion minimoimiseen eikä niinkään tuotantotehokkuuteen. Sula metalli kauhotaan ruiskutusjärjestelmään automaattisesti tai manuaalisesti, mikä poistaa tarpeen upottaa ruiskutusmekanismia sulaan metallikylpyyn. Sovelluksissa, joissa kuumakammiopainevalu upotusrakenteet ovat liian korroosiota aiheuttavia, kylmäkammioprosessi on hyvä vaihtoehto. Tämä prosessi soveltuu korkean sulamislämpötilan omaavien metallien, kuten alumiinin ja alumiiniseosten, valamiseen.

Painevaluprosessi:
Painevalu on nopea, luotettava ja kohtuuhintainen valmistusmenetelmä suurten määrien verkkomaisten, tiukasti toleroitujen metallikomponenttien tuottamiseen. Pohjimmiltaan sula metalliseos ruiskutetaan korkeassa paineessa teräsmuottiin (tai työkaluun) painevaluprosessin aikana. Tämä jähmettyy nopeasti ja muodostaa verkkomaisen komponentin millisekunneista muutamaan sekuntiin. Sen jälkeen se poistetaan automaattisesti.
1. Korkeapainevalu:
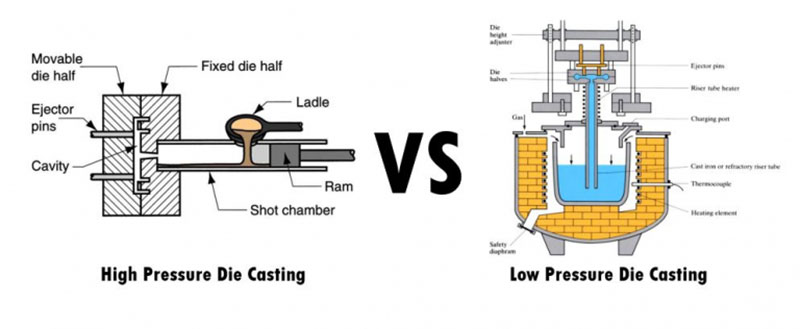
Korkeapainevalu (HPDC) on erittäin tehokas valmistusprosessi, jolla voidaan tuottaa laaja valikoima erilaisia tuotemuotoja. Tässä prosessissa metallimuotti täytetään nestemäisellä metallilla suurella paineella ja nopeudella. Peruslaitteisto koostuu kahdesta pystysuorasta painelevystä, jotka pitävät muotinpuolikkaat paikoillaan, kun työtaso on niiden päällä. Toinen painelevyistä on paikallaan, kun taas toinen on liikkuva, mikä auttaa muotin avaamisessa ja sulkemisessa. Muottipesän täyttämiseksi ruiskutussuppiloon lisätään ennalta määrätty määrä metallia, jota sitten käytetään hydraulisesti männän avulla. Kun metalli on jähmettynyt, valukappale poistetaan muotista.

2. Matalapainevalu:
Ihanteellinen sovellus matalapainevalamiselle on symmetriset alumiinikomponentit, joilla on pyörimisakseli. Esimerkiksi ajoneuvojen pyörät valmistetaan usein matalapainevalulla. Tällaisessa menetelmässä käytetään nousuputkea, joka yhdistää muotin, joka on sijoitettu pystysuoraan sulan metallikylvyn yläpuolelle. Metalli vedetään ylöspäin muottiin, kun kammion paine saavuttaa, joka on tyypillisesti 20–100 kPa. Korkeat valutulokset saavutetaan poistamalla syöttölaitteet tällaisesta matalapaineisesta alumiinivaluprosessista.
Tyhjiövalu ja kylmäkammiomenetelmät ovat läheisimmin sidoksissa toisiinsa. Ennen kuin sula metalli saapuu muottiin, loukkuun jäänyt ilma ja kaasut poistetaan tyhjiölähteen avulla. Tämä on suhteellisen uusi painevalutekniikka, joka vähentää huokoisuutta, lisää lujuutta ja helpottaa valun jälkeisten lämpökäsittelyjen tekemistä. Tämän tyyppisellä valulla on useita etuja, kuten parannetut mekaaniset ominaisuudet, parempi pinnan sileys, lisääntynyt mittapysyvyys, lyhyemmät sykliajat ja loukkuun jääneiden kaasujen aiheuttamien virheiden väheneminen. Osia on mahdollista lämpökäsitellä.

4. Puristusvaluprosessi :
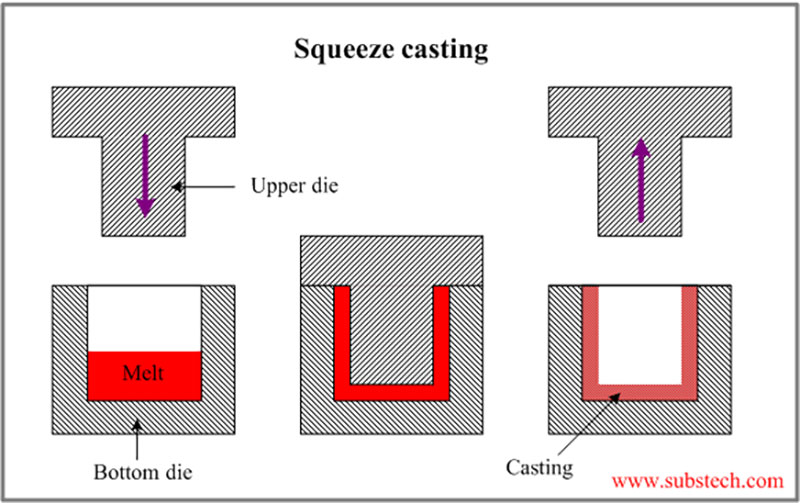
Alhaisen virtauksen omaavia metalleja ja seoksia voidaan valaa, ja puristusvalu kehitettiin käytännölliseksi menetelmäksi. Tunnetaan myös nestemäisen metallin taontana.
Tämä menetelmä pakottaa sulan metallin muovatun tuotteen syvennykseen täyttämällä avoimen muotin metallilla ja puristamalla sitä sitten tiukasti. Puristusvalu tuottaa uskomattoman tiiviin lopputuloksen ja toimii hyvin myöhemmän lämpökäsittelyn kanssa. Tätä menetelmää käytetään myös vahvistettujen metallimatriisikomposiittien valmistuksessa, joissa kuituvahvisteiseen rakenteeseen tunkeutuu sulaa alumiinia.
5. Painovoimavaluprosessi:
Valmistustekniikkaa, jota kutsutaan painovoimavaluksi, käytetään luomaan korkealaatuisia metalliosia, joilla on monimutkaiset muodot ja yleensä sileät pinnat. Tämä erityinen valutekniikka on osa painevalun kokonaisuutta. Kaksi tärkeää ominaisuutta erottaa painovoimavalun muista valutekniikoista: (1) valumetalli syötetään muottiin vain painovoiman avulla; ja (2) käytetään uudelleenkäytettävää (tai "pysyvää") metallimuottia. Yleensä sen valmistukseen käytetään valurautaa tai terästä.

Yleinen painevalupalvelu
Yksi painevalussa käytetyistä päämetalleista on alumiini, ja kylmäkammiopainevalussa käytetään alumiiniseoksia. Nämä seokset koostuvat yleensä magnesiumista, kuparista ja piistä. Alumiinista valmistetut painevaluseokset ovat sopiva vaihtoehto monimutkaisille, yksityiskohtaisille kappaleille, koska ne ovat kevyitä ja tarjoavat hyvän mittapysyvyyden. Hyvä lämmönkestävyys, sähkön- ja lämmönjohtavuus sekä korroosionkestävyys ovat joitakin alumiinivalun muita etuja.
Yleisiä painevalettuja alumiiniseoksia ovat:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Tiheys | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Sulamisalue | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Sähkö-
johtokyky |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Lämpö-
johtokyky |
113
W/(m⁻¹ K) |
113
W/(m⁻¹ K) |
96.2
W/(m⁻¹ K) |
96.2
W/(m⁻¹ K) |
96.2
W/(m⁻¹ K) |
| Äärimmäinen vetolujuus | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Tuottovahvuus | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Kovuus | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Väsymys Vahvuus | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Leikkauslujuus | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| pidentäminen | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Sinkkiseokset ovat tärkeä painevalussa käytetty metallityyppi. Sinkkivalu on erinomainen vaihtoehto pinnoitukseen, ja sillä on lisäetuja, kuten iskunkestävyys ja venyvyys, mikä tekee siitä valmistajille kätevimmän painevaluvaihtoehdon. Se voidaan valaa kuumakammiopainevalukoneella, ja valettavuuden ansiosta muotin kuluminen on vähäisempää. Sinkkiä yhdistetään yleensä kuparin, magnesiumin ja alumiinin kanssa, koska se on painavampaa kuin magnesium ja alumiini.
Yleisiä painevalettuja sinkkiseoksia ovat:
| Seoslaatu | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Tiheys (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Sulamispiste (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Lämmönjohtavuus (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Lämpölaajenemiskerroin (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Sähkönjohtavuus (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Pääasiallinen kemiallinen koostumus | 3.5-4.3 % AI 0.02-0.05 % Mg 0.035-0.06 % Cu |
3.5-4.3 % AI 0.03 % Mg 0.03 % Cu |
3.5-4.3 % AI 0.035 % Mg 0.035 % Cu |
3.5-4.3 % AI 0.03-0.06 % Mg 0.03-0.06 % Cu |
3.5-4.3 % AI 0.05-0.5 % Mg 0.005-0.03 % Cu 0.005-0.03 % Ni 0.005–0.03 % rautaa |
| Vetolujuus (MPa) | 295 | 255 | 310 | 345 | 380 |
| Tuotto vahvuus (MPa) | 240 | 215 | 230 | 275 | 320 |
| Pidennys (%) | 2 | 3 | 6 | 3 | 1 |
| Kovuus (HB) | 82 | 70 | 90 | 95 | 100 |
| Tärkeimmät erot | Sisältää vähemmän magnesiumia ja kuparia, sopii suuremmille osille | Sisältää vähemmän magnesiumia ja kuparia, sopii suuremmille osille | Sisältää vähemmän magnesiumia ja kuparia, sopii suuremmille osille | Sisältää enemmän magnesiumia ja kuparia, sopii monimutkaisille osille | Sisältää Mg:tä, Cu:ta, Ni:tä ja Fe:tä, joilla on suurempi lujuus ja kovuus |
| Tärkeimmät valusovellukset | Autot, huonekalut, kodinkoneet ja mekaaniset osat | Sähkötyökalut, käsityökalut, lelut | Koneet, arkkitehtuuri ja autoteollisuus | Autoteollisuus, sähkö, rautakauppa | Teollisuus, autoteollisuus, sähkö |
Huomioitavaa painevalettujen seosten valinnassa
Painevaletun seoksen valinta määräytyy lopputuotteen sovelluksen ja toiminnan mukaan.
Seosvalinnan vaikutus suorituskykyyn, kustannuksiin ja valmistusprosessiin on suoraa, joten se on välttämätöntä. Painevalettuja seoksia valittaessa on pidettävä mielessä seuraavat tärkeät kriteerit:
1. Mekaaniset ominaisuudet:
Seosvalinnan vaikutus suorituskykyyn, kustannuksiin ja valmistusprosessiin on suoraa, joten se on välttämätöntä. Painevalettuja seoksia valittaessa on pidettävä mielessä seuraavat tärkeät kriteerit:
2. Korroosionkestävyys:
Mieti työolosuhteita ja altistumista esimerkiksi kemikaaleille, kosteudelle ja lämpötilan muutoksille. Tietyt metallit, kuten sinkki ja alumiini, kestävät korroosiota hyvin, kun taas toiset metalliseokset saattavat tarvita lisäsuojapinnoitteita.
3. Lämmönjohtavuus:
Arvioi, onko komponentin ylläpidettävä tiettyä lämpötilaa vai haihdutettava lämpöä tehokkaasti. Korkean lämmönjohtavuutensa ansiosta kuparin kaltaiset metalliseokset voivat olla hyödyllisiä sovelluksissa, joissa tarvitaan tehokasta lämmönsiirtoa.
4. Työstettävyys:
Jos tarvitaan jälkikäsittelytoimenpiteitä, ota huomioon seoksen työstettävyys. Vaikka joitakin seoksia voidaan työstää helpommin kuin toisia, jotkut voivat vaatia kehittyneempiä laitteita tai menetelmiä.
5. Halvat kustannukset:
Seoksen kokonaiskustannukset, joissa on otettu huomioon materiaalikustannukset, tuotantoprosessin tehokkuus ja mahdolliset lisäviimeistely- tai käsittelytarpeet. Kunkin seoksen hinta vaihtelee, ja jotkut saattavat vaatia kehittyneempiä käsittelymenetelmiä, mikä nostaa osan kokonaiskustannuksia.
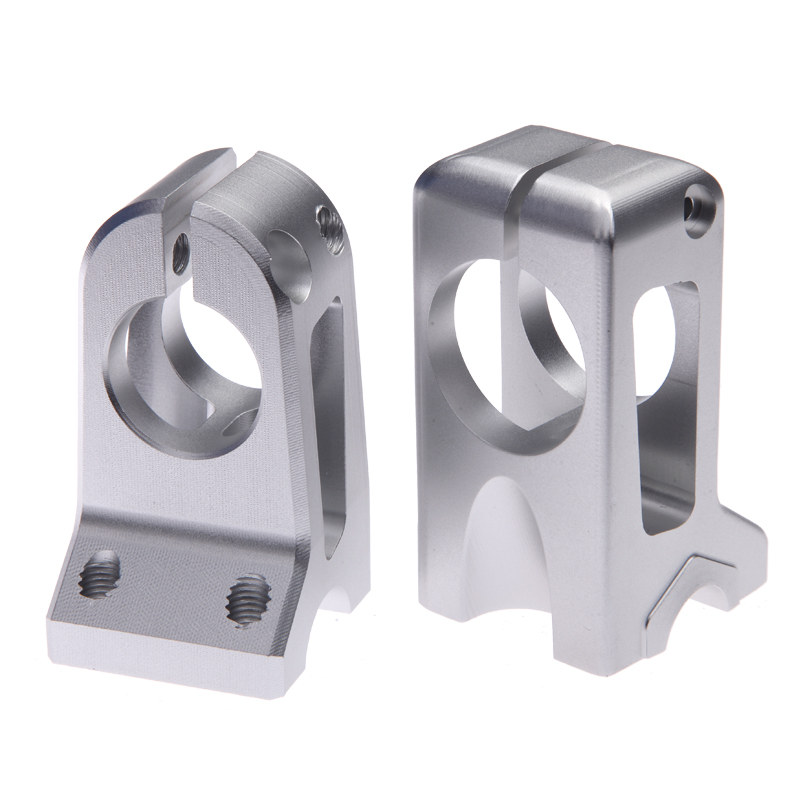
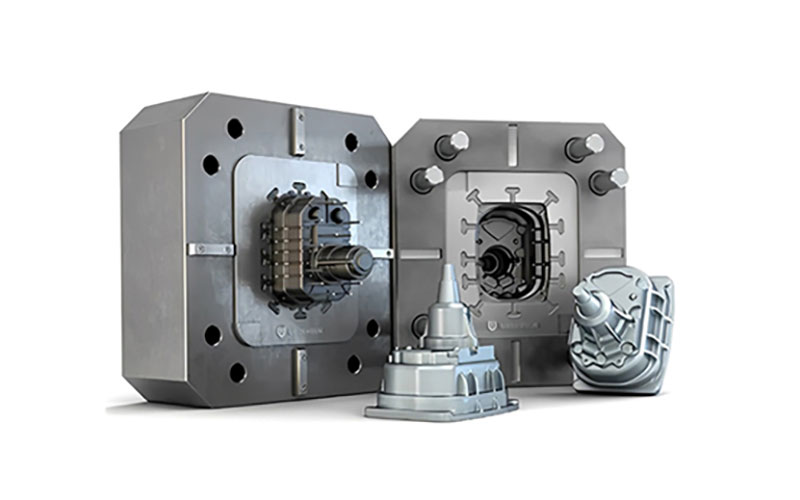
Kuinka tehdä a Valumuotti
Levyyn kiinnitetty kansipuoli ja liikkuvalle levylle asennettu poistopuoli muodostavat painevalumuotin. Monimutkaisempien, kuten reikiä ja kierteitä sisältävien, kappaleiden valmistamiseksi tietyissä muoteissa on lisäkomponentteja, kuten liukukiskoja ja keernoja.
Jotta sykliä kohden voidaan valmistaa useita komponentteja, painevalumuotissa voi olla useita onteloita valmistettavan kappaleen koosta riippuen. Nämä muotit ovat joko monionteloisia muotteja, joissa on useita identtisiä onteloita, tai kennomuotteja, jotka sisältävät sekoituksen erilaisia onteloita erilaisten kappaleiden valmistamiseksi.
Painevalumuottien on oltava erittäin vahvoja ja lämmönkestäviä sekä niillä on oltava hyvä venyvyys ja kulutuskestävyys. Tämän ansiosta niiden rakenne kestää satoja valusyklejä tunnissa ja jopa kaksi miljoonaa sykliä käyttöikänsä aikana. Ne on valmistettu erittäin suorituskykyisestä, karkaistusta työkaluteräksestä, jota usein lämpökäsitellään. Painevalumuottien on kyettävä toimimaan myös erittäin voimakkailla puristusvoimilla.
Valumuottien valmistusprosessin ensimmäinen vaihe on valukohtaisten suunnittelu- ja simulointityökalujen käyttö yhdessä tietokoneavusteisen suunnittelun (CAD) kanssa. Painevalumuoteissa tarvitaan portteja, jakokanavia ja valukanavia aivan kuten ruiskuvalumuoteissakin, jotta sula materiaali pääsee muottiin. Muotteihin on myös lisättävä poisto- ja lukitustapit muotin kiinnittämiseksi ja poiston helpottamiseksi. Digitaalisen muotinsuunnittelun avulla voidaan tuottaa tiukkoja toleransseja ja monimutkaisia muotoja. CNC-työstöä käytetään laajalti painevalumuottien valmistuksessa. Tyypillisesti painevalumuottien valmistus alkaa muotin muodon karkealla työstöllä, sitten metallimuotin lämpökäsittelyllä ja lopuksi viimeistelykierroksella. Prototyyppitason muotteja voidaan valmistaa myös pikatyökaluilla , CNC -työstöllä tai muilla prosesseilla, kuten selektiivisellä lasersintrauksella (SLS).
Painevalumateriaalit
Painevalussa käytetään yleisesti metalleja, joilla on alhainen sulamislämpötila, kuten alumiinia, sinkkiä, magnesiumia, lyijyä ja kuparia. Joitakin rautametalleja ja harvinaisia metalleja voidaan kuitenkin myös käyttää. Joitakin yleisiä materiaaleja ovat seuraavat:
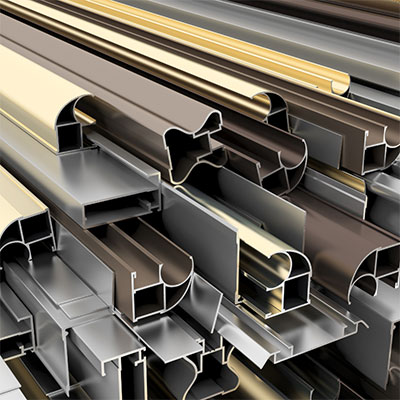
1. Alumiini
Alumiinipainevalu tarjoaa lukuisia etuja, kuten kevyen rakenteen, korkean lujuus-painosuhteen, erinomaisen työstettävyyden, lämmönjohtavuuden, korroosionkestävyyden, suunnittelun joustavuuden, kustannustehokkuuden ja kierrätettävyyden. Nämä ominaisuudet tekevät alumiinista suositun vaihtoehdon erilaisiin sovelluksiin ja edistävät sen laajaa käyttöä painevaluprosesseissa.
2. Magnesium
Magnesiumin kevyt rakenne, korkea lujuus-painosuhde, erinomainen työstettävyys, lämmönpoisto-ominaisuudet, mittapysyvyys, EMI/RF-suojausominaisuudet ja kierrätettävyys tekevät siitä arvokkaan materiaalin painevalukseen. Sen ainutlaatuinen ominaisuuksien yhdistelmä avaa mahdollisuuksia kevyiden ja tehokkaiden komponenttien valmistukseen esimerkiksi autoteollisuudessa, ilmailu- ja avaruusteollisuudessa, elektroniikassa ja kulutustavaroissa.
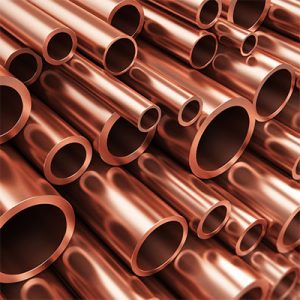
3. Kupari
Perinteisissä painevaluprosesseissa vältetään yleensä kuparin käyttöä sen korkean sulamispisteen ja haastavien ominaisuuksien vuoksi. Kuparipohjaisten seosten valamiseen on kuitenkin suunniteltu erityinen kupariseospainevalu. Tämä erikoistekniikka tuottaa korkealaatuisia kuparipohjaisia komponentteja, joilla on erinomainen korroosionkestävyys ja lujuus. Vaikka sitä ei käytetä yleisesti, kupariseospainevalu räätälöidään kuparipohjaisten seosten ainutlaatuisiin ominaisuuksiin ja vaatimuksiin, mikä tekee niistä sopivia useille teollisuudenaloille ja sovelluksiin.

4. sinkki
Sinkkipainevalu tarjoaa useita etuja, kuten erinomaisen valettavuuden, suuren lujuuden, korroosionkestävyyden, suunnittelun joustavuuden, korkean tuotantotehokkuuden ja kierrätettävyyden. Nämä ominaisuudet tekevät sinkistä suositun vaihtoehdon monissa sovelluksissa, erityisesti sellaisissa, jotka vaativat monimutkaisia muotoja, tarkkuutta ja kustannustehokasta tuotantoa, mukaan lukien autoteollisuus, elektroniikka, televiestintä, kulutustavarat ja paljon muuta. Yleisiä esimerkkejä sinkkipainevaletuista komponenteista ovat autonosat, sähköliittimet, ovenkahvat, saranat, hanat ja erilaiset kodinkoneet.
Die Casting Viimeistelyvaihtoehdot
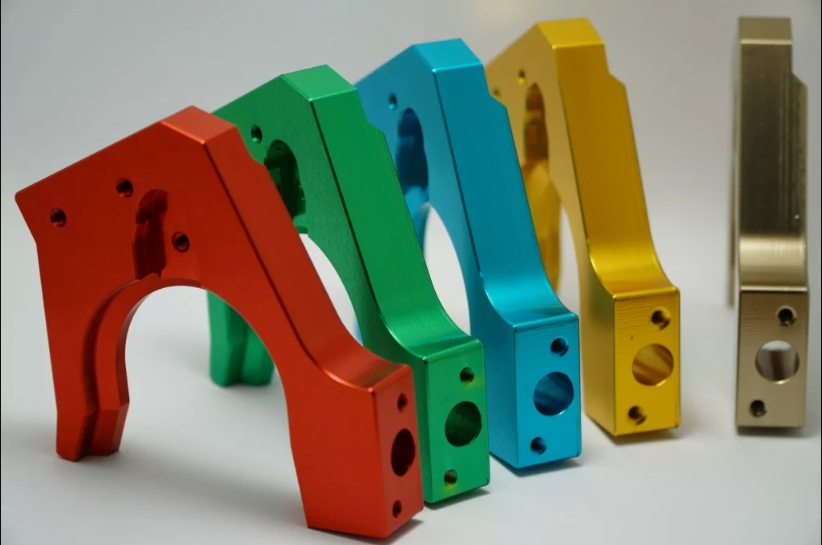
NOBLE voi auttaa parantamaan tuotteidesi pinnanlaatua tarjoamalla laajan valikoiman pintakäsittelyjä. Räätälöityjen osien pintakäsittelyillä pyritään parantamaan niiden ulkonäköä, pinnan kovuutta ja karheutta, kemikaalien- ja korroosionkestävyyttä ja niin edelleen. Ne auttavat myös peittämään näkyvät työkalujäljet alueilta, jotka on leikattu pyörivillä työkaluilla. Tässä on joitakin parhaista vaihtoehdoista.
| Nimi | Tuotetiedot | Materiaalit | Väri | Rakenne | |
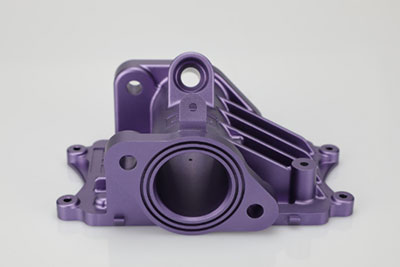 |
anodisointi | Anodisointi parantaa korroosionkestävyyttä, lisää kulutuskestävyyttä ja kovuutta sekä suojaa metallipintaa. Sitä käytetään laajalti mekaanisissa osissa, lentokoneissa, auton osissa, tarkkuusinstrumenteissa jne. | Alumiini | Kirkas, musta, harmaa, punainen, sininen, kulta. | Sileä, mattapintainen viimeistely |
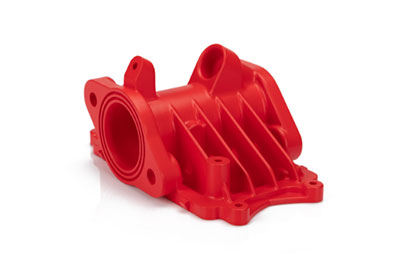 |
Tomukuorrute | Jauhemaali on pinnoitetyyppi, joka levitetään vapaasti virtaavana, kuivana jauheena. Toisin kuin perinteinen nestemäinen maali, joka levitetään haihtuvan liuottimen kautta, jauhemaali levitetään tyypillisesti sähköstaattisesti ja kovetetaan sitten lämmössä tai ultraviolettivalolla. | Alumiini, ruostumaton teräs, teräs | Musta, mikä tahansa RAL-koodi tai Pantone-numero | Kiiltävä tai puolikiiltävä |
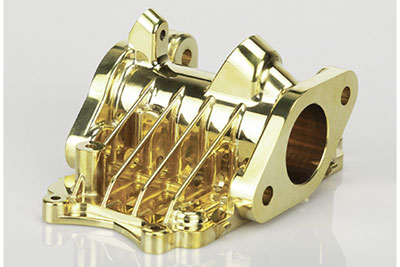 |
Galvanointi | Galvanointi voi olla toiminnallista, koristeellista tai korroosioon liittyvää. Monet teollisuudenalat käyttävät prosessia, mukaan lukien autoteollisuus, jossa teräksisten autonosien kromipinnoitus on yleistä. | Alumiini, teräs, ruostumaton teräs | N / A | Sileä, kiiltävä pinta |
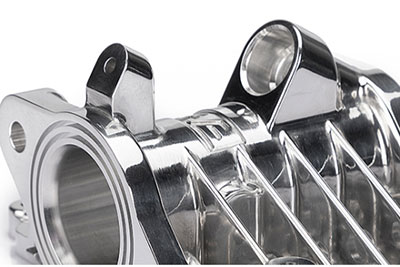 |
kiillotus | Kiillotus on prosessi, jossa luodaan sileä ja kiiltävä pinta joko osan fyysisen hankauksen tai kemiallisen vaikutuksen avulla. Prosessi tuottaa pinnan, jolla on merkittävä heijastuskyky, mutta joissakin materiaaleissa se voi vähentää hajaheijastusta. | Alumiini, messinki, ruostumaton teräs, teräs | N / A | Kiiltävä |
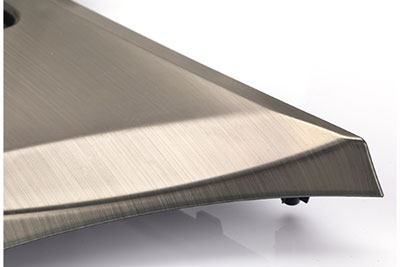 |
Sively | Harjaus on pintakäsittelyprosessi, jossa hiomahihnoilla piirretään jälkiä materiaalin pintaan, yleensä esteettisistä syistä. | ABS, alumiini, messinki, ruostumaton teräs, teräs | N / A | Satiini |
Strategia a:n valitsemiseksi Painevalujen valmistaja
Painevaluosavalmistajaa valittaessa on tärkeää ottaa huomioon useita tekijöitä onnistuneen kumppanuuden ja korkealaatuisen tuotannon varmistamiseksi. Tässä on strategia, joka auttaa sinua valitsemaan oikean painevaluosavalmistajan:
1. Määritä vaatimukset:
Määrittele projektisi vaatimukset selkeästi, mukaan lukien halutut osien tekniset tiedot, määrät, laatustandardit, pintakäsittely ja toimitusaikataulu. Tämä auttaa sinua kommunikoimaan tehokkaasti potentiaalisten valmistajien kanssa ja arvioimaan heidän kykyjään.
2. Kokemus ja asiantuntemus:
Etsi tuottajia, joilla on paljon kokemusta painevalamisesta ja vankka maine korkealaatuisten tuotteiden valmistuksessa. Tutki heidän kokemustaan projektiisi liittyvien metallien ja materiaalien kanssa työskentelystä. Mieti, millä aloilla he ovat työskennelleet ja mitä monimutkaisia kappaleita he ovat valmistaneet menestyksekkäästi.
3. Valmistusominaisuudet:
Arvioi valmistajan tuotantokapasiteettia, mukaan lukien painevalukoneiden koko ja kapasiteetti, käytettävissä olevat työkaluvaihtoehdot sekä toissijaiset työvaiheet, kuten koneistus, viimeistely ja kokoonpano. Varmista, että heidän laitteistonsa ja tilansa täyttävät projektisi vaatimukset ja määrävaatimukset.
4. Laadunvalvontatoimenpiteet:
Kysy valmistajan laadunvalvontaprosesseista ja sertifikaateista. Etsi valmistajia, jotka ovat ottaneet käyttöön vankat laadunhallintajärjestelmät, kuten ISO-sertifioinnit. Kysy heidän tarkastusmenetelmistään, testausmenettelyistään ja alan standardien noudattamisesta.
5. Suunnittelu- ja tekninen tuki:
Harkitse, tarjoaako valmistaja suunnittelu- ja teknistä tukea. Taitavat valmistajat voivat antaa arvokasta palautetta suunnitteluvaiheessa ja auttaa optimoimaan osien valmistettavuutta, kustannustehokkuutta ja suorituskykyä. Heidän asiantuntemuksensa voi myös auttaa materiaalivalinnassa ja prosessien optimoinnissa.
6. Viestintä ja yhteistyö:
Arvioi valmistajan viestintäkanavia ja reagointikykyä. Tehokas viestintä on elintärkeää onnistuneen kumppanuuden kannalta. Varmista, että he vastaavat tiedusteluihin, antavat säännöllisesti edistymispäivityksiä ja ovat valmiita tekemään tiivistä yhteistyötä kanssasi koko projektin ajan.

Miksi valita NOBLE painevalupalveluun
NOBLE käyttää edistynyttä teknologiaa ja sillä on ammattitaitoisten ammattilaisten tiimi, joka on omistautunut asettamaan asiakkaamme etusijalle. Painevalupalvelumme ovat tarkkoja, tehokkaita, kustannustehokkaita ja tuottavat korkealaatuisia tuloksia. Valitsemalla painevalupalvelumme voit nostaa yrityksesi uudelle menestystasolle.
1. Edullinen hinta ja täydellinen laatu
Tarjoamme samaa laatua edullisimpaan hintaan. Valvomme tiukasti koneistuksen ja viimeistelyn laatua varmistaaksemme, että saat juuri sitä mitä suunnittelit.
2. Vankat valmistusominaisuudet
NOBLE on ylpeä poikkeuksellisista valmistuskyvyistään, jotka tarjoavat laajan valikoiman materiaaleja ja pintakäsittelyjä. Olipa kyseessä pieni tai suuri tuotantoerä, tarjoamme kattavan ja yhden luukun ratkaisun kaikkiin projektivaatimuksiin. Valmistuskapasiteettimme on vertaansa vailla, mikä varmistaa, että jokainen painevalettu osa on korkealaatuista, täyttää kaikki mittavaatimukset ja toimii poikkeuksellisen hyvin.
3. Tiukka laadunvalvonta
ISO 9001- ja ISO 13485 -sertifioituna tehtaana NOBLE on omistautunut tarjoamaan tarkkoja painevalupalveluita. Suunnittelutiimimme suorittaa tiukkoja laatutarkastuksia valmistusprosessin eri vaiheissa, mukaan lukien esituotanto, tuotannon aikana, ensimmäisen kappaleen tarkastus ja toimitusta edeltävä tarkastus, varmistaakseen korkeimman mahdollisen laadun.
4. Nopea toimitusaika
Kotimaisten sertifioitujen tehtaiden ja vahvan toimitusketjujärjestelmän, mutta myös kotimaisten työpajojen ja huippumodernien koneiden ansiosta voimme nopeuttaa tuotekehityssyklejä ja valmistautua alumiiniseoksesta valmistettujen painevalettujen osiesi toimittamiseen mahdollisimman pian.
5. Korkean tarkkuuden painevaletut osat
Noudatamme tiukasti laatujärjestelmää varmistaaksemme, että tuotteiden laatu on tasaista ja odotusten mukaista. Perusteellinen tarkastus varmistaa myös, että vastaanottamissasi tarkkuuskoneistetuissa osissa ei ole tarpeettomia virheitä.
6.24/7 tekninen tuki
Missä päin maailmaa oletkin, voit luottaa 24/7-tukeen ympäri vuoden. Kokeneet insinöörimme voivat tarjota sopivimman ratkaisun osien räätälöityyn suunnitteluun, laajan materiaalivalikoiman, moitteettomat viimeistelyvaihtoehdot ja jopa toimitusajan.






