
Läpinäkyvän muovin ruiskuvalu voi aluksi tuntua haastavalta, mutta tarkkuudella ja huolellisuudella se on täysin saavutettavissa. Pieninkin virhe voi vaikuttaa selkeyteen, joten yksityiskohtiin kiinnittäminen on ratkaisevan tärkeää. Tämä opas opastaa sinua askel askeleelta ja auttaa sinua hallitsemaan prosessin materiaalivalinnasta olennaisiin jälkikäsittelytekniikoihin.
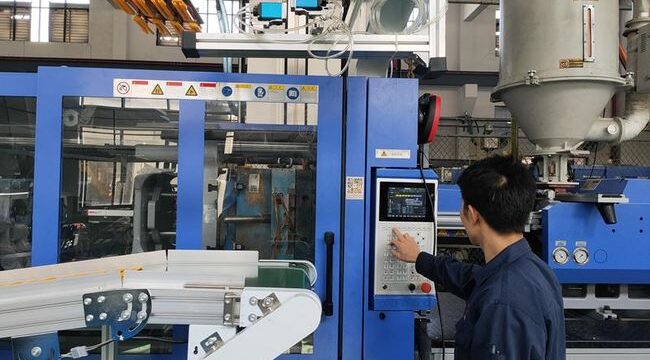
Miksi läpinäkyvä muovi Injektio Muovaus on haastavaa
Läpinäkyvät muovit, kuten PMMA, PC ja PET, tunnetaan erinomaisista optisista ominaisuuksistaan, mutta nämä materiaalit voivat olla anteeksiantamattomia, jos niissä esiintyy virheitä. Keskeisiä huomioitavia asioita ovat:
1. Pintalaatuvaatimukset
Vältettävät viat: Raidat, kuplat, sameus, mustat täplät, värjäytymät ja riittämätön kiilto.
Vaikutus: Pienimmätkin epätäydellisyydet voivat tehdä lopputuotteesta käyttökelvottoman, koska nämä viat ovat erittäin näkyviä ja heikentävät tuotteen laatua.
2. Materiaalin ominaisuudet
Korkea sulamispiste: Nämä materiaalit vaativat korkeampia käsittelylämpötiloja, jotka usein ylittävät ruiskuvalussa käytettävät tavanomaiset lämpötilat.
Huono virtauskyky: Alhaisten virtausominaisuuksiensa vuoksi ruiskutuspaineen ja -nopeuden hallinta on kriittistä johdonmukaisten tulosten saavuttamiseksi.
3. Sisäinen stressi
Syyt: Epätasainen jäähdytysnopeus, liiallinen ruiskutuspaine tai väärin suunnitellut muotit.
Vaikutukset: Sisäinen rasitus voi johtaa vääntymiseen, halkeiluun tai optisen kirkkauden heikkenemiseen, mikä vaikuttaa vakavasti tuotteen ulkonäköön ja toimivuuteen.
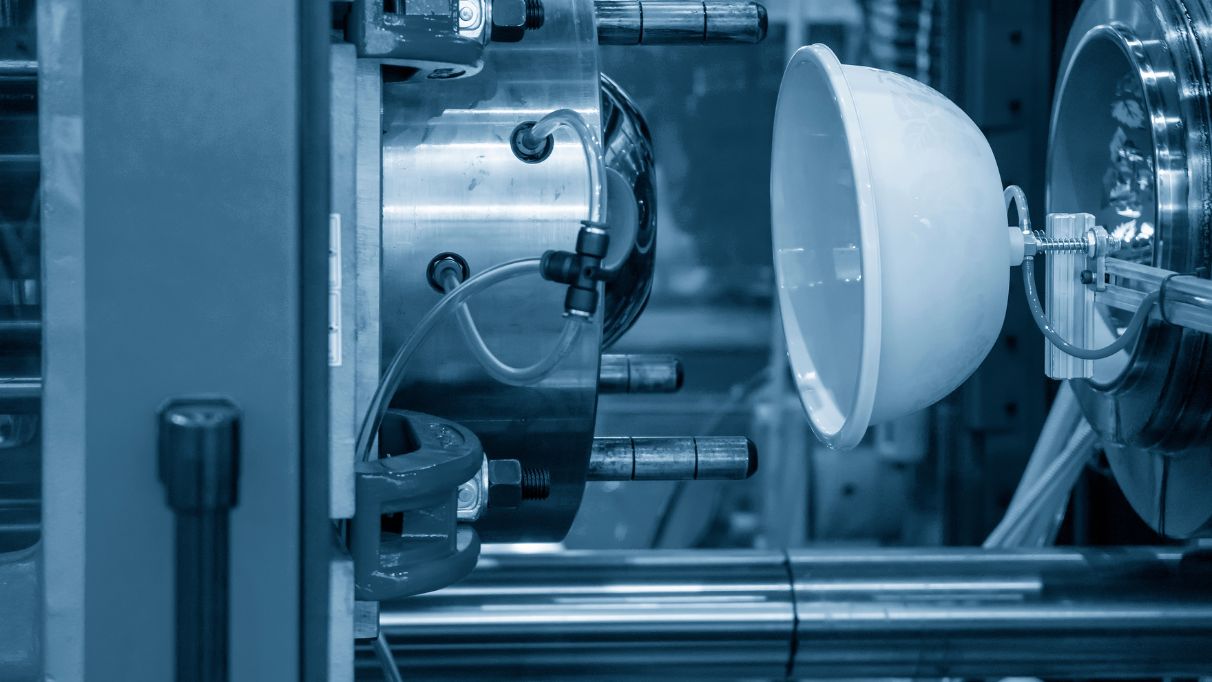
Läpinäkyvän muovin ruiskuvalun parhaat käytännöt
1. Materiaalin valmistelu ja kuivaus
- Puhtaus: Varmista, että raaka-aineet ovat puhtaita epäpuhtauksista käyttämällä suljettuja astioita sekä varastoinnissa että kuljetuksessa.
- kuivaus: Kosteus on poistettava materiaalin hajoamisen estämiseksi. On suositeltavaa käyttää kuivaa suppilojärjestelmää, jossa on suodatettu ja kuivattu ilma.
Vinkki:
- Kuivaa materiaaleja, kuten PMMA:ta, 80–90 °C:ssa 3–4 tuntia.
- Liikaa kuivaamista on vältettävä, koska se voi aiheuttaa haurautta.
2. Kone- ja ruuvien puhdistus
- Saastumisen ehkäisy: Ennen käyttöä ja käytön jälkeen sylinteri, ruuvi ja suutin on puhdistettava materiaalien ristikontaminaation estämiseksi.
- Puhdistusaineet: Käytä perusteellisen puhdistuksen varmistamiseksi erityisiä ruuvinpuhdistusaineita tai hartseja, kuten PE/PS.
- Tilapäinen sammutus: Tilapäisen sammutuksen sattuessa alenna rummun ja kuivaimen lämpötiloja materiaalin heikkenemisen minimoimiseksi.
3. Muottisuunnittelu ja tuotesuunnittelu
- Tasainen seinän paksuus: Varmistaa tasaisen jäähdytyksen, mikä vähentää jännityksen kehittymistä.
- Luonnoskulmat: Riittävät vetokulmat on sisällytettävä sujuvan muotista purkamisen helpottamiseksi.
- Tasaiset siirtymät: Minimoi terävät kulmat – pyöristettyjä reunoja tulisi käyttää jännityskeskittymien välttämiseksi.
- Portin ja juoksijan suunnittelu: Leveät ja lyhyet portit ja jalakset ovat optimaalisia, ja kylmät etanakaivot voidaan lisätä tarvittaessa.
- Pinnan viimeistely: Muotin pinnan karheus tulisi pitää alle 0.8 µm:n optimaalisen pinnan saavuttamiseksi.
- tuuletus: Riittävä ilmanvaihto on välttämätöntä ilman ja kaasujen poistamiseksi muovausprosessin aikana.
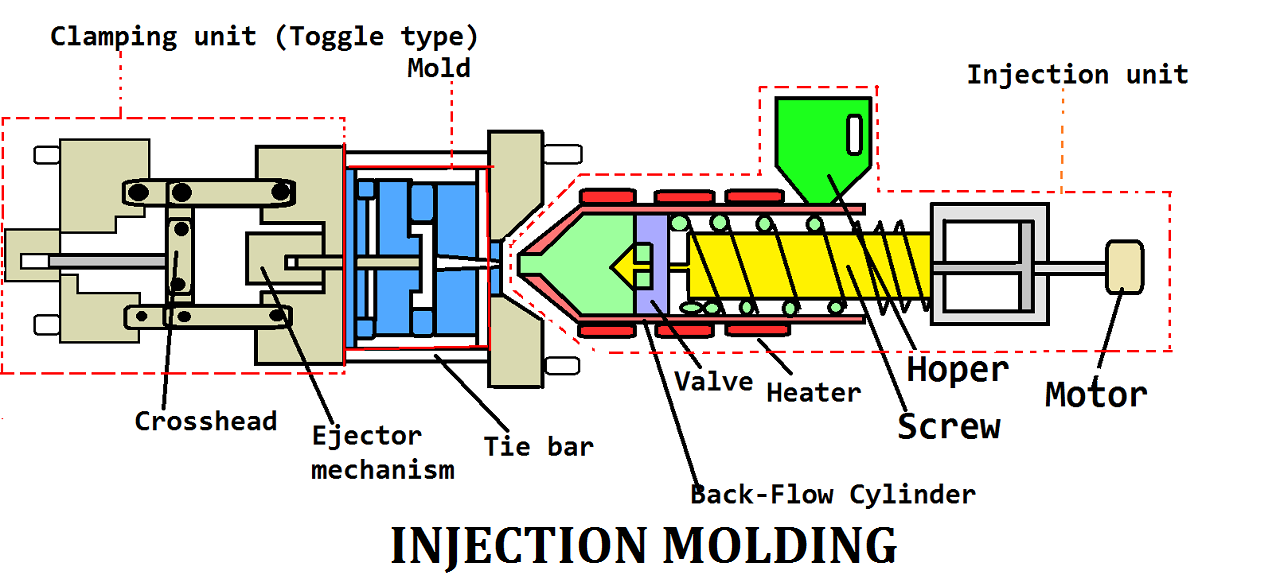
4. Ruiskuvaluprosessi ja koneen asetukset
- Konevalinta: Edullisempia ovat koneet, joissa on erilliset ruuvit ja lämpötilasäädetyt suuttimet.
- Lämpötila Control: Varmista, että tynnyrin lämpötilat on asetettu riittävän korkeiksi materiaalin heikkenemisen välttämiseksi, mutta materiaalin turvallisten rajojen sisällä.
- Paine: Korkea ruiskutuspaine on välttämätön viskositeetin voittamiseksi; liiallista painetta on kuitenkin vältettävä materiaalin sisäisen jännityksen estämiseksi.
- Nopeus: Pidä ruiskutusnopeudet alhaisina tai kohtuullisina. Tietyille materiaaleille voidaan tarvita monivaiheista ruiskutusta.
- Syklin aika: Minimoi pito- ja sykliaikoja materiaalin heikkenemisen vähentämiseksi.
- Ruuvin nopeus ja vastapaine: Pidä sekä ruuvin nopeus että vastapaine alhaisina materiaalin hajoamisen estämiseksi.
- Muotin lämpötila: Säilytä tarkka lämpötilan säätö; korkeammat muotin lämpötilat parantavat virtausta ja minimoivat sisäisen jännityksen.
5. Muita huomioon otettavia seikkoja
- Muotinirrotusaineet: Levitä mahdollisimman vähän pintavaurioiden välttämiseksi.
- Uudelleenhionta Käyttö: Rajoita hiomamateriaalin käyttö alle 20 prosenttiin materiaaliseoksen kokonaismäärästä.
- Jälkikäsittelyä: Osien (PET-muovia lukuun ottamatta) hehkutus on suositeltavaa sisäisten jännitysten lievittämiseksi.
Materiaalin valintaopas
1. Polymetyylimetakrylaatti (PMMA)
Edut: PMMA tarjoaa erinomaisen optisen kirkkauden ja huomattavan säänkestävyyden, joten se sopii erinomaisesti ulkokäyttöön ja läpinäkyviin sovelluksiin.
Haitat: Materiaali on luonnostaan hauras ja sillä on huono iskunkestävyys, mikä rajoittaa sen käyttöä sovelluksissa, joihin liittyy suuri mekaaninen rasitus.
Käyttökohteet: PMMA:ta käytetään tyypillisesti lamppujen suojuksissa, optisissa linsseissä ja muissa tuotteissa, jotka vaativat kirkkaita, säänkestäviä materiaaleja.
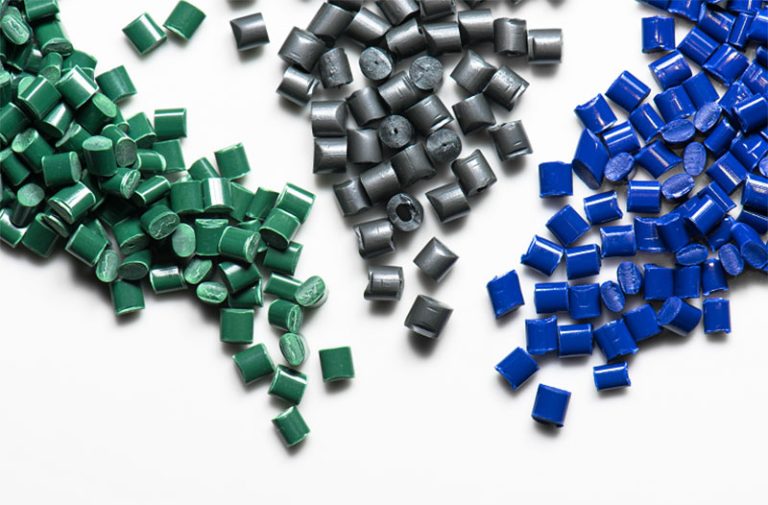
2. Polykarbonaatti (PC)
Edut: Polykarbonaatin merkittäviin ominaisuuksiin kuuluvat korkea iskunkestävyys ja lämmönkestävyys, minkä ansiosta se sopii vaativiin käyttötarkoituksiin.
Haitat: PC on altis jännityshalkeilulle, erityisesti ympäristötekijöiden, kuten UV-säteilyn ja kosteuden, läsnä ollessa.
Käyttökohteet: Sitä käytetään laajalti luodinkestävän lasin, silmälasien ja lääkinnällisten laitteiden valmistuksessa, joissa lujuus ja lämmönkestävyys ovat olennaisia.
3. Polyeteenitereftalaatti (PET)
Edut: PET:lle on ominaista korkea vetolujuus ja erinomainen kemikaalien kestävyys, mikä tekee siitä ihanteellisen pakkausratkaisuihin.
Haitat: Yksi PET:n rajoituksista on sen merkittävä kosteuden imeytyminen, joka voi vaarantaa sen eheyden tietyissä olosuhteissa.
Käyttökohteet: PET:tä käytetään yleisimmin juomapulloissa, elintarvikepakkauksissa ja muissa sovelluksissa, joissa vaaditaan lujuutta ja kemikaalien kestävyyttä.
4. Syklinen olefiinikopolymeeri (COC)
Edut: COC on erittäin läpinäkyvä ja imee vähän kosteutta, mikä tekee siitä erinomaisen materiaalin optisiin ja lääketieteellisiin sovelluksiin.
Haitat: COC:n korkeammat kustannukset voivat olla kohtuuttomia joissakin sovelluksissa, erityisesti silloin, kun kustannustehokkuus on ensisijainen huolenaihe.
Käyttökohteet: COC:tä käytetään tyypillisesti lääketieteellisissä pakkauksissa, optisissa kalvoissa ja muissa kirkkaissa sovelluksissa, joissa kosteudenkestävyys on kriittistä.
Usein kysytyt kysymykset (FAQ)
K1: Mitkä ovat yleisimpiä läpinäkyvän muovin ruiskuvalussa esiintyviä vikoja?
- A: Usein törmäät ongelmiin, kuten kupliin, virtausjälkiin, sisäisiin jännityshalkeamiin ja värinmuutoksiin. Nämä kaikki voivat vaikuttaa muovin kirkkauteen ja yleisilmeeseen.
K2: Miten valitsen oikean materiaalin läpinäkyvään ruiskuvaluun?
- A: Se riippuu siitä, mitä olet tekemässä! Optisille komponenteille valitse PMMA. Jos tarvitset jotain kestävää ja iskunkestävää, PC on oikea valinta.
K3: Miten voin välttää sisäistä jännitystä läpinäkyvässä muoviruiskuvalussa?
- A: Pyri optimoimaan muotin suunnittelu, hallitse jäähdytysprosessia huolellisesti ja älä unohda jälkikäsittelyä, kuten hehkutusta, jännityksen lievittämiseksi.
K4: Mitkä ovat tulevat trendit läpinäkyvässä muoviruiskuvalussa?
- A: Näemme jännittäviä trendejä, kuten älykäs muovausteknologia, ympäristöystävälliset valmistustavat ja mikromuovaus, jotka ovat nousemassa keskeiseen asemaan.
The End
Vaikka läpinäkyvän muovin ruiskuvalu on monimutkaista, oikeiden vaiheiden noudattaminen valmistelussa, suunnittelussa ja prosessinohjauksessa voi johtaa upeisiin ja virheettömiin osiin. Yhteistyö asiantuntijan kanssa antaa sinulle lisäetua huippuluokan tuloksiin.
Ryhdy toimeen nyt: Ota meihin yhteyttä ja anna asiantuntijoidemme auttaa sinua luomaan täydellinen ratkaisu läpinäkyvien muovien ruiskuvalutarpeisiisi. Me hoidamme asian!






