
Nykyaikaisessa teollisessa tuotannossa ja valmistuksessa metallihitsaustekniikalla on erittäin tärkeä asema. Se on prosessimenetelmä, jossa kaksi tai useampi metalliosa yhdistetään atomitasolla kuumentamalla, paineistamalla tai näiden yhdistelmällä kiinteäksi kokonaisuudeksi.
Metallien hitsaustekniikan tukea ei tarvita missään, olipa kyse sitten metallikoristeiden käsittelystä jokapäiväisessä elämässä tai ilmailu- ja avaruuslaitteiden, laivojen ja siltojen rakentamisesta.
 |
Mitä on ohutlevyn hitsaus?
Metallihitsauksen perusajatuksena on käyttää lämpöä tai mekaanista voimaa. Se katkaisee alkuperäiset sidokset atomien välillä metallikappaleiden liitoskohdissa. Sitten nämä atomit leviävät ja sekoittuvat. Lopulta ne muodostavat uusia metalliliitoksia pysyvän liitoksen luomiseksi.
Hitsauksen aikana metallin liitoskohdat kuumennetaan sulaneiksi tai taipuisiksi. Atomit tulevat tällöin paljon elävämmiksi. Ne pystyvät yhdistymään eri metalliosien välisten tilojen läpi. Jäähtyessään muodostuu vakaa hitsattu liitos. Se muuttaa alun perin erilliset metalliosat tiukasti yhtenäiseksi kappaleeksi.
Metallihitsaus on täysin erilainen kuin mekaaniset liitosmenetelmät. Liitokset, kuten pultit ja niitit, voidaan irrottaa helposti. Metalliatomit liitoskohdissaan eivät koskaan sekoitu. Hitsaus kuitenkin luo pysyvän ja erottamattoman liitoksen. Hitsatut liitokset ovat usein yhtä vahvoja tai jopa vahvempia kuin alkuperäinen metalli itse. Tämä ominaisuus tekee hitsauksesta laajalti käytetyn alueilla, joilla tarvitaan erittäin vahvoja rakenteita.
Peltilevyhitsauksen edut ja haitat
edut
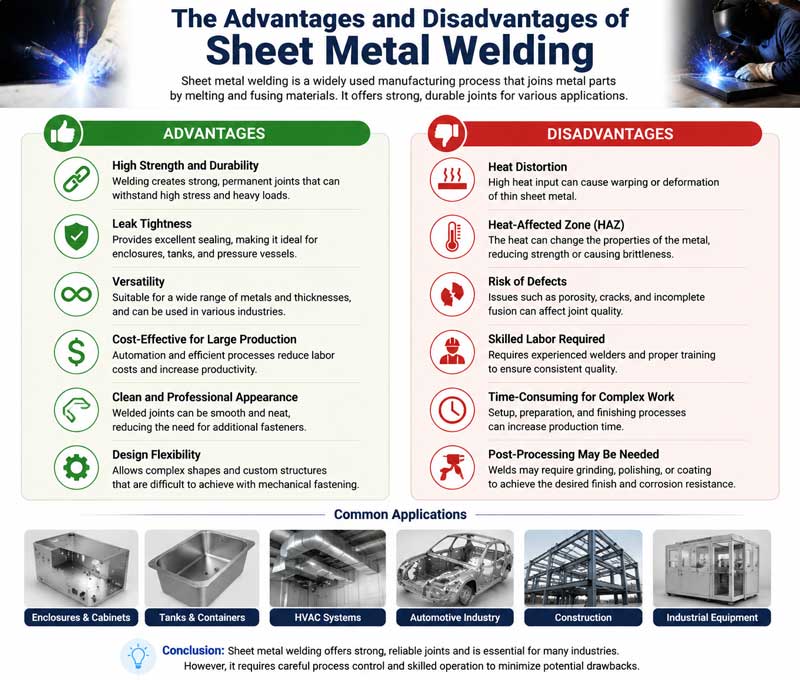
- Vahva liitoksen lujuus: Hitsatut liitokset voivat sitoa metalliatomeja yhteen. Niiden lujuus on yleensä yhtä suuri tai jopa suurempi kuin alkuperäisellä metallilla. Tämä tekee hitsatuista rakenteista erittäin hyviä kantamaan painoa. Ne kestävät raskaita kuormia, voimakkaita iskuja ja tärinää.
- Erinomainen tiiviys: Hitsauksella tehdyt liitokset ovat kauttaaltaan sileitä ja tukevia. Ne estävät tehokkaasti kaasun ja nesteen vuotamisen. Tämä ominaisuus tekee hitsauksesta erittäin hyödyllisen. Se sopii erinomaisesti painesäiliöiden, putkien ja varastosäiliöiden valmistukseen.
Laaja käyttöalue:
Metallin hitsaus sopii lähes kaikille metallimateriaaleille. Näitä materiaaleja ovat hiiliteräs, ruostumaton teräs, alumiiniseos ja kupariseos.
Samaan aikaan sillä voidaan liittää erimuotoisia ja -kokoisia metalliosia. Olipa kyseessä sitten ohuiden levyjen liitos, paksujen levyjen puskuhitsaus tai monimutkaisten rakenteiden hitsaus, kaikki onnistuu valitsemalla sopiva hitsausmenetelmä.
- Materiaali- ja kustannussäästötPultti- ja niittiliitoksiin verrattuna hitsaus ei vaadi lisäliitososia, mikä voi säästää paljon metallimateriaaleja. Samaan aikaan hitsausprosessi on suhteellisen yksinkertainen ja tuotantotehokas, mikä voi tehokkaasti lyhentää valmistussykliä ja alentaa tuotantokustannuksia. Laajamittainen teollisuustuotanto voi merkittävästi parantaa yritysten taloudellista hyötyä.
Haitat
- Hitsausliitoksessa on jännitystä ja muodonmuutosta: Hitsausprosessin aikana metallin paikalliset alueet kuumenevat ja jäähtyvät nopeasti. Tämä epätasainen lämpötilan vaihtelu aiheuttaa hitsausjännitystä hitsausliitoksen alueelle. Kun jännitys ylittää materiaalin toleranssialueen, se aiheuttaa hitsatun osan muodonmuutoksia ja jopa halkeamia. Muodonmuutoksen jälkeiset korjaustyöt ovat lisänneet tuotantokustannuksia ja -menettelyjä.
- Korkeat vaatimukset käyttötaidoille: Hitsauksen laatu riippuu suoraan käyttäjän teknisestä tasosta. Hitsausprosessin aikana parametrien, kuten hitsausvirran, jännitteen, hitsausnopeuden ja elektrodikulman, hallinta vaatii runsaasti kokemusta ja tarkkaa käyttöä. Jos parametreja ei ole asetettu oikein, hitsausvirheitä, kuten huokosia, kuonasulkeumia, epätäydellistä tunkeumaa ja halkeamia, on hyvin helppo saada. Nämä viat vaikuttavat vakavasti hitsattujen liitosten suorituskykyyn ja uhkaavat rakenteen turvallista käyttöä.
- Hitsausvirheiden havaitseminen on melko vaikeaa: Joitakin hitsausvirheitä, kuten sisäisiä huokosia, kuonasulkeumia ja mikrohalkeamia, ei voida havaita suoraan paljaalla silmällä, ja ne vaativat ammattimaisten havaitsemislaitteiden käyttöä. Nämä havaitsemislaitteet ovat kalliita ja havaitsemisprosessi on monimutkainen, mikä lisää laadunvalvontakustannuksia tuotantoprosessin aikana.
Yleisesti käytetyt materiaalit ohutlevyhitsauksessa
Metallien hitsauksessa yleisesti käytetyt materiaalit jaetaan pääasiassa kahteen luokkaan. Ensimmäinen tyyppi on perusmateriaali eli hitsattava metalli. Toinen tyyppi on täytemateriaali, joka täyttää hitsattavien osien väliset raot hitsauksen aikana. On myös joitakin apumateriaaleja, kuten juoksutetta ja suojakaasua. Ne eivät liitä metalleja suoraan yhteen, mutta niillä on suuri vaikutus hitsin laatuun.
(1) Pohjamateriaali
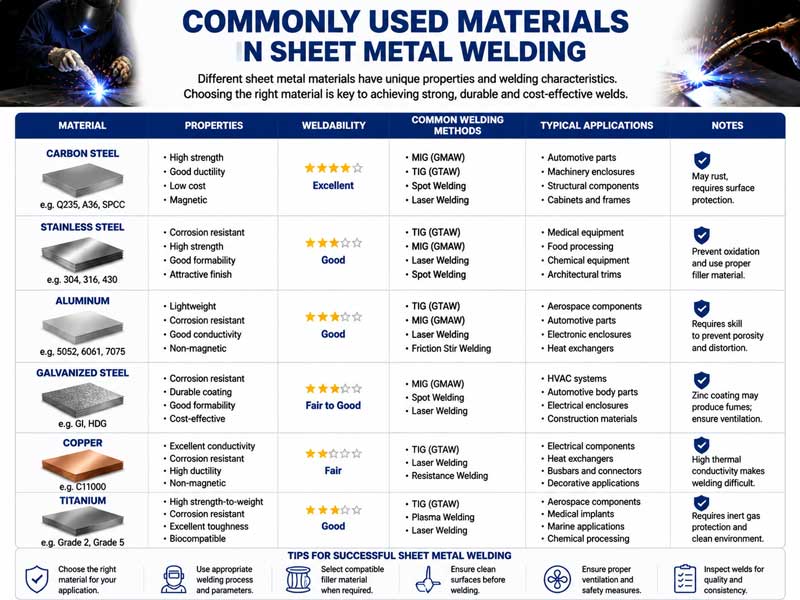
Perusmateriaaleja on lukuisia tyyppejä. Lähes kaikkia metalleja ja metalliseoksia voidaan käyttää hitsauksen perusmateriaaleina. Yleisimpiä ovat seuraavat:
1. Hiiliteräs: Hiilipitoisuuden eron mukaan se voidaan luokitella vähähiiliseen teräkseen, keskihiiliseen teräkseen ja runsashiiliseen teräkseen.
Vähähiilisellä teräksellä on parhaat hitsausominaisuudet, hyvä plastisuus ja se ei todennäköisesti halkeile hitsauksen aikana.
- Ruostumaton teräs: Ruostumattomalla teräksellä on erinomainen korroosionkestävyys ja se kestää korkeita lämpötiloja.
Mikrorakenteestaan riippuen se voidaan luokitella austeniittiseksi ruostumattomaksi teräkseksi, ferriittiseksi ruostumattomaksi teräkseksi ja martensiittiseksi ruostumattomaksi teräkseksi. Austeniittisella ruostumattomalla teräksellä on erinomaiset hitsausominaisuudet, ja se on yleisesti käytetty ruostumattoman teräksen tyyppi teollisuudessa. Ferriittistä ruostumatonta terästä hitsattaessa karkeiden rakeiden ongelma on altis, mikä vaikuttaa hitsatun liitoksen sitkeyteen. Martensiittisella ruostumattomalla teräksellä on huono hitsattavuus, ja sen suorituskyvyn parantamiseksi se vaatii lämpökäsittelyn hitsauksen jälkeen.
- Ei-rautametallit ja -seokset: Yleisiä ovat alumiiniseokset, kupariseokset, titaaniseokset jne.
Alumiiniseos on kevyt, luja ja hyvin korroosiota kestävä. Hitsauksessa tulisi käyttää argonkaarihitsausta ja muita menetelmiä, ja hapettumisen estämiseen tulisi kiinnittää huomiota.
Kupariseoksilla on hyvä lämmönjohtavuus. Hitsauksen aikana tarvitaan suuri lämmöntuonti, ja samalla on vältettävä huokosten muodostumista.
Titaaniseoksilla on ominaisuuksia, kuten korkea lujuus, alhainen tiheys ja korkeiden lämpötilojen kestävyys. Niiden hitsaus on melko vaikeaa ja se on suoritettava inerttikaasusuojauksessa. Niitä käytetään usein ilmailu- ja avaruusalalla.
(2) Täytemateriaalit
Täyteaineen tehtävänä on täyttää hitsatun liitoksen rako, sekoittaa se sulaan perusmateriaaliin hitsaussauman muodostamiseksi ja varmistaa liitoksen lujuus ja tiivistysominaisuudet.
Yleisesti käytettyjä lisäaineita ovat hitsauslangat, hitsausnauhat ja -puikot.
- Elektrodi: Elektrodi koostuu kahdesta osasta: ytimestä ja pinnoitteesta.
Ydin on elektrodin metallinen ydin, jonka koostumus vastaa perusmateriaalin koostumusta. Sen päätehtävänä on tarjota metallitäyte hitsaussaumalle. Pinnoite on ydinhitsauksen pinnalle levitetty kerros, joka koostuu mineraalijauheesta, ferroseosjauheesta, sideaineesta jne.
Hitsaustyön aikana pinnoite tuottaa suojakaasua. Kaasu estää ilmaa saastuttamasta sulan metallin allasta. Se auttaa myös vähentämään ei-toivottuja alkuaineita, kuten happea, rikkiä ja fosforia. Tämä parantaa hitsauksen laatua. Hitsauspuikkoja on monenlaisia käyttötarkoituksen mukaan. On esimerkiksi puikkoja rakenneteräkselle, ruostumattomalle teräkselle ja valuraudalle.
- Lanka: Lankaa käytetään pääasiassa hitsausmenetelmissä, kuten kaasusuojatussa hitsauksessa ja upotettussa kaarihitsauksessa.
Sen koostumus on tasainen ja epäpuhtauspitoisuus alhainen, mikä varmistaa hitsaussauman vakaan suorituskyvyn. Hitsauslangat voidaan luokitella umpilangoiksi ja täytelangoiksi niiden materiaalien perusteella. Umpilangan kanssa on käytettävä suojakaasua.
Täytelanka sisältää jauhetta. Hitsauksen aikana jauhe hajoaa muodostaen suojakaasua ja kuonaa, jotka suojaavat hitsisulaa. Sillä on korkea hitsaustehokkuus ja hyvä hitsin muodostuminen.
- Hitsausnauha: Hitsausnauhoja käytetään usein hitsausmenetelmissä, kuten sähkösulahitsauksessa ja jauhekaarihitsauksessa. Ne soveltuvat paksujen teräslevyjen hitsaukseen. Niiden leveys ja paksuus voidaan valita erilaisten hitsausvaatimusten mukaan. Se auttaa täyttämään hitsaussauman tasaisesti.
(3) Apumateriaalit
Fluksi: Fluksia käytetään enimmäkseen hitsausprosesseissa, kuten jauhekaarihitsauksessa ja sähkökuonahitsauksessa. Se muodostaa kuonaa hitsauksen aikana. Kuona peittää sulan metallialtaan. Se pitää ilman loitolla ja estää metallia ruostumasta. Samalla fluksoi reagoi kemiallisesti altaan epäpuhtauksien kanssa. Se poistaa happea, rikkiä ja fosforia. Tämä tekee hitsaussaumasta paljon paremman.
Fluksia käytetään usein hitsausmenetelmissä, kuten jauhekaarihitsauksessa ja sähkökuonahitsauksessa. Hitsauksen aikana se luo kuonakerroksen. Kuona peittää sulaneen metallilammen pinnan. Se estää ilman pääsyn ja metallin hapettumisen. Fluksi reagoi myös altaassa olevien ei-toivottujen aineiden kanssa. Se auttaa poistamaan happea, rikkiä ja fosforia. Tämä parantaa hitsin laatua.
Fluksia käytetään pääasiassa hitsaustekniikoissa, kuten sub.
- Suojakaasu: Suojakaasun tehtävänä on suojata valokaarta ja sulaa allasta hitsausprosessin aikana, estää kaasujen, kuten ilman hapen ja typen, pääsyn hitsaussaumaan ja välttää hitsaussauman huokoisuuden ja kuonan kertymisen kaltaisia vikoja.
Yleisesti käytettyjä suojakaasuja ovat argon, helium, hiilidioksidi jne.
Argon ja helium ovat inerttejä kaasuja, joilla on hyvät suojaominaisuudet, ja niitä käytetään usein ei-rautametallien ja ruostumattoman teräksen hitsauksessa.
Mitkä ovat tärkeimmät työkalut levymetallin hitsaukseen
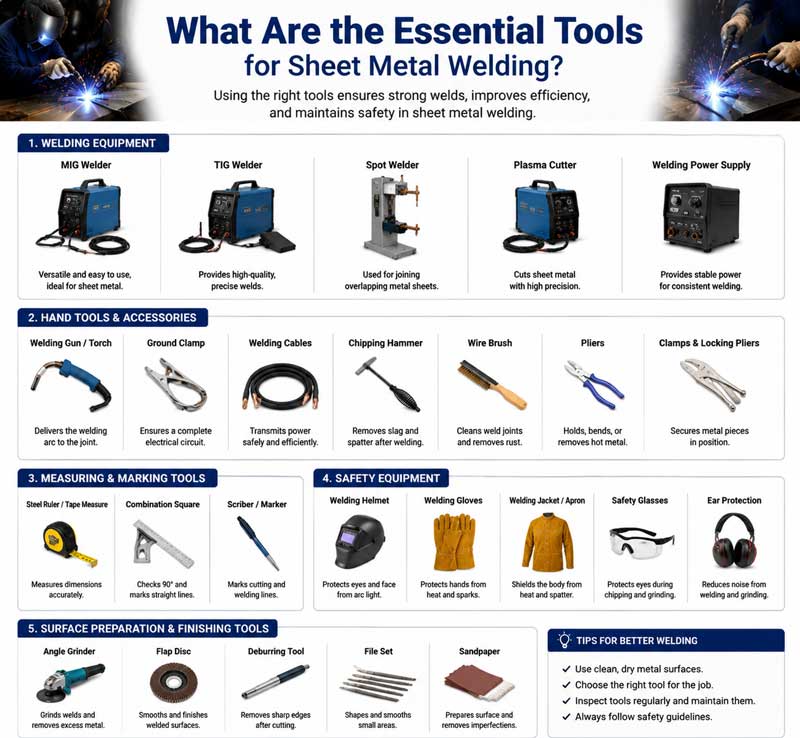
Metallin hitsaukseen on olemassa erilaisia työkaluja. Tarvitsemamme työkalut vaihtelevat eri hitsausmenetelmien mukaan. Mutta riippumatta siitä, minkä menetelmän valitsemme, nämä välttämättömät työkalut ovat välttämättömiä.
(1) Hitsausvirtalähde
Hitsausvirtalähde on laite, joka tuottaa valokaaren tarvitseman sähköenergian ja on hitsaustoimintojen ydintyökalu.
- AC-kaarihitsauskone: AC-kaarihitsauskoneella on yksinkertainen rakenne, edullinen hinta ja helppo huoltaa. Sitä käytetään pääasiassa manuaaliseen kaarihitsaukseen, ja se soveltuu vähähiilisen teräksen ja muiden materiaalien hitsaukseen.
Sen lähtövirta on vaihtovirtaa ja valokaaren stabiilius on suhteellisen heikko.
- Tasavirtakaarihitsauslaite: Tasavirtakaarihitsauslaitteen lähtövirta on tasavirtaa. Kaari on vakaa ja sillä voi hitsata erilaisia metallimateriaaleja, kuten ruostumatonta terästä ja ei-rautametalleja.
Tasasuuntaajahitsauskoneet voidaan luokitella edelleen pyöriviin tasasuuntaajahitsauskoneisiin ja tasasuuntaaja-tasasuuntaajahitsauskoneisiin.
Pyörivät tasavirtakaarihitsauslaitteet ovat kooltaan suhteellisen suuria ja niillä on korkea melutaso.
Tasasuuntattu tasavirtakaarihitsauskone on kooltaan pieni, kevyt ja erittäin tehokas.
- Invertterihitsauskone: Invertterihitsauskone on uudentyyppinen hitsausvirtalähde. Se käyttää invertteritekniikkaa muuntaakseen teollisuustaajuista vaihtovirtaa tasavirraksi, kääntääkseen sen takaisin korkeataajuiseksi vaihtovirraksi ja lopuksi tasasuuntaamaan sen tasavirraksi.
Invertterihitsauskoneilla on etuna pieni koko, kevyt paino, energiansäästö, korkea hyötysuhde, hyvä valokaaren vakaus ja ne voivat saavuttaa erilaisia hitsausmenetelmiä.
(2) Hitsaustyökalut
- Hitsauspoltin: Hitsauspoltinta käytetään pääasiassa suojakaasuhitsauksessa. Sen tehtävänä on pitää hitsauslanka paikallaan, johtaa virtaa ja kuljettaa suojakaasua.
Hitsauspoltinta käytetään kaasuhitsaukseen. Se voi sekoittaa syttyvää kaasua ja happea ja suihkuttaa ne suuttimen läpi. Sytytyksen jälkeen se muodostaa liekin, joka lämmittää perusmateriaalia ja lisäainetta.
- Hitsauspitimet: Hitsauspitimet ovat välttämättömiä työkaluja manuaaliseen kaarihitsaukseen. Ne tarttuvat elektrodeihin ja johtavat hitsaussähköä. Hitsauspitimien tulisi johtaa sähköä hyvin, kestää lämpöä ja eristää. Ne pitävät hitsausprosessin turvallisena ja vakaana.
- Hitsausmaskit ja turvavarusteet: Hitsausmaskit ovat tärkeitä työkaluja hitsaajien kasvojen ja silmien suojaamiseen. Niitä on kahta tyyppiä: kädessä pidettäviä ja päähän kiinnitettäviä.
(3) Aputyökalut ja -laitteet
- Kulmahiomakone: Kulmahiomakoneella on kaksi pääkäyttöä. Se puhdistaa perusmetallin ennen hitsausta ja hioo hitsauskohdan hitsauksen jälkeen. Ennen hitsausta se poistaa epäpuhtaudet, kuten ruosteen, öljyn ja oksidihilseen metallin pinnalta. Tämä auttaa takaamaan hitsausliitoksen laadun. Hitsauksen jälkeen se kiillottaa hitsaussauman. Se tekee saumasta sileän ja parantaa hitsattujen kappaleiden ulkonäköä.
- Elektrodien säilytysämpäri: Elektrodien säilytysämpäri säilyttää hitsauspuikkoja. Se estää niitä kostumasta. Tietyt puikot, kuten emäksiset puikot, imevät kosteutta erittäin helposti. Kun ne imevät kosteutta, hitsauksen aikana voi esiintyä vikoja, kuten huokosia.
Hitsauspuikon eristyssäiliö voi kuivata hitsauspuikot lämmittämällä niiden suorituskyvyn varmistamiseksi käytössä.
- Puristimet ja asetinlaitteet: Puristimet kiinnittävät hitsattavat osat. Ne varmistavat tarkat asennot hitsauksen aikana. Ne estävät myös osien muodonmuutoksen. Asetajilla voidaan siirtää hitsattuja osia eri asentoihin ja kulmiin. Ne tekevät hitsaustoiminnoista sujuvampia. Ne myös parantavat hitsauksen tehokkuutta ja laatua. Niillä on erityisen tärkeä rooli suurissa ja monimutkaisissa hitsatuissa osissa.
- Tarkastustyökalut: Tarkastustyökaluja käytetään hitsausliitosten laadun testaamiseen. Niillä usein arvioidaan, onko hitsin ulkonäkö asianmukainen. Ultraäänivianilmaisimet ja röntgenvianilmaisimet havaitsevat hitsien sisäisiä vikoja. Näitä vikoja ovat reiät, loukkuun jäänyt kuona ja halkeamat.
Miten metallilevyn hitsaus toimii
Metallihitsauksen toimintaperiaatteena on lyhentää hitsattavan metallin atomien välistä etäisyyttä alueelle, jossa metallisidokset muodostuvat lämpö- tai mekaanisen energian vaikutuksesta, jolloin saavutetaan atomien sitoutuminen.
Hitsausmenetelmät voidaan luokitella kolmeen pääluokkaan sen mukaan, sulaako perusmateriaali hitsausprosessin aikana: sulahitsaus, painehitsaus ja juottaminen.
(1) Fusion-hitsauksen toimintaperiaate
Fuusiohitsaus on yleisimmin käytetty hitsausmenetelmä. Sen ydin on hitsattavan alueen perusmateriaalin kuumentaminen sulaan tilaan, jolloin muodostuu hitsisula, jolloin myös lisäaine sulaa ja sekoittuu hitsisulaan.
Kun sula allas on jäähtynyt ja jähmettynyt, muodostuu hitsattu liitos.
Yleisiä fuusiohitsausmenetelmiä ovat manuaalinen kaarihitsaus, kaasuhitsaus, argonkaarihitsaus, hiilidioksidikaasusuojattu hitsaus jne.
1. Hitsausvirtalähteen kaksi napaa on kytketty hitsauspihteihin ja hitsattavaan työkappaleeseen muodostaen suljetun piirin.
2. Käyttäjä pitää hitsauspuikkoa sähköhitsauspihdeillä, tuo hitsauspuikon kosketukseen työkappaleen kanssa ja vetää sen sitten nopeasti lyhyen matkan pois.
Tässä vaiheessa elektrodin ja työkappaleen väliin muodostuu sähkökaari, jonka lämpötila voi nousta 6000–8000 ℃:een, mikä voi sulattaa elektrodin pään ja hitsattavan työkappaleen osan välittömästi muodostaen sulan altaan.
3. Korkeissa lämpötiloissa elektrodin pinnoite hajoaa ja tuottaa suojakaasua ja kuonaa. Suojakaasu ympäröi valokaaren ja sulan altaan eristäen ilman.
Kuona peittää sulan metallin pinnan estäen sulan metallin hapettumisen.
4. Hitsauslangan liikkuessa muodostuu jatkuvasti uusia sulaa metallia, kun taas vanhat sulavat sulaa ...
(2) Painehitsauksen toimintaperiaate
Painehitsaus on hitsausmenetelmä, jossa työkappaleeseen kohdistetaan tietty paine hitsausprosessin aikana ja samanaikaisesti, lämmittämällä tai lämmittämättä jättämällä, hitsattavan metallin kosketuspinta läpikäy plastisen muodonmuutoksen, jolloin saavutetaan atomisidos.
Painehitsauksen ominaispiirre on, että perusmateriaali ei yleensä sula tai sulaa vain osittain.
Yleisiä painehitsausmenetelmiä ovat vastushitsaus, kitkahitsaus, takohitsaus jne.
- Asenna kaksi hitsattua osaa tiiviisti yhteen ja kohdista sitten tietty paine elektrodien läpi varmistaaksesi, että hitsattujen osien kosketuspinnat ovat tiiviisti kosketuksissa.
- Kun elektrodin läpi kulkee suuri virta, syntyy vastuslämpöä virran kulkiessa hitsatun osan kosketuspinnan läpi.
Kosketuspinnan suhteellisen suuren resistanssin vuoksi lämpö keskittyy sinne ja lämmittää kosketuspinnan metallin plastiseen tai osittain sulaan tilaan.
Jatkuvan paineen vaikutuksesta kosketuspinnalla oleva metalli läpikäy plastisen muodonmuutoksen ja atomit diffundoituvat toisiinsa muodostaen hitsatun liitoksen.
Vastushitsauksen etuna on nopea hitsausnopeus, pieni muodonmuutos ja lisäaineiden tarve. Sitä käytetään laajalti ohuiden levyjen hitsauksessa, kuten autonkorien ja kodinkoneiden kuorien valmistuksessa.
(3) Juottamisen toimintaperiaate
Juotto on prosessi, jossa käytetään lisäainemetallia, jonka sulamispiste on alempi kuin perusmetallin. Lisäainemetalli ja perusmetalli kuumennetaan yhdessä lämpötilaan, jossa lisäainemetalli sulaa, kun taas perusmetalli ei sula.
Hitsausmenetelmä, jossa sula juote täyttää perusmetallin väliset raot kapillaari-ilmiön avulla, diffundoituu perusmetallin kanssa ja muodostaa hitsatun liitoksen jäähdyttyään.
Juotto voidaan luokitella kovajuokseen ja pehmeään juottoon juotettavan lisäaineen eri sulamispisteiden perusteella.
Kovajuottamisessa käytettävän juotoslisäaineen sulamispiste on yli 450 ℃ ja liitoksen lujuus on suhteellisen korkea. Sitä käytetään usein mekaanisten osien hitsaukseen.
Pehmeäjuotteessa käytettävän juotoslisäaineen sulamispiste on alle 450 ℃ ja liitoksen lujuus on suhteellisen alhainen. Sitä käytetään usein elektronisten komponenttien juottamiseen.
Juottamisen etuja ovat, että hitsauslämpötila on alhainen, perusmateriaalin mikrorakenne ja ominaisuudet muuttuvat vähän, hitsatun osan muodonmuutos on pieni ja sillä voidaan hitsata erityyppisiä metallimateriaaleja.
Juotettujen liitosten lujuus on kuitenkin yleensä alhaisempi kuin sulahitsauksen ja painehitsauksen, joten ne soveltuvat sovelluksiin, joissa lujuusvaatimukset eivät ole korkeita.
|
|
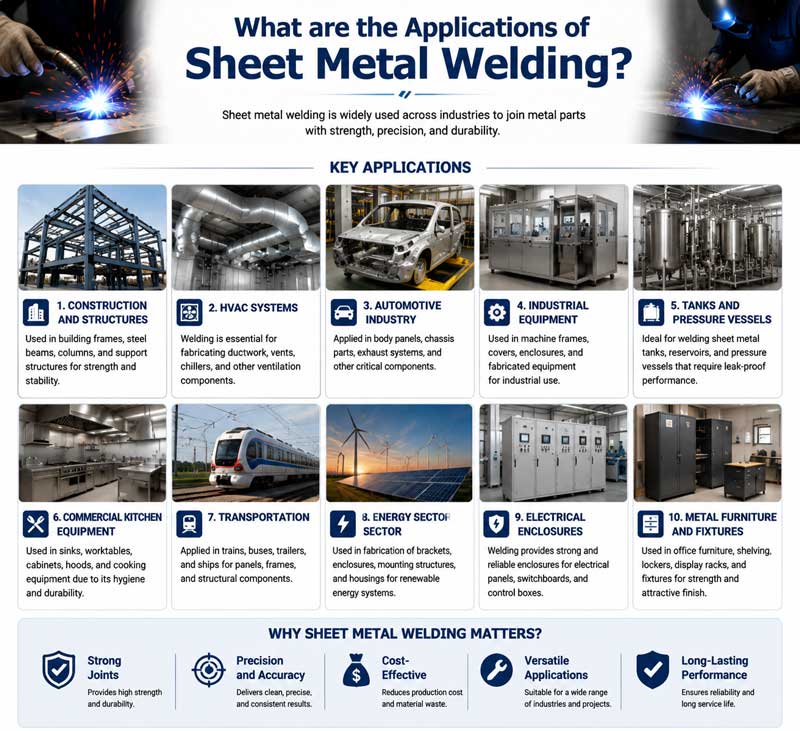
Mitkä ovat ohutlevyn hitsauksen sovellukset?
Metallien hitsaustekniikkaa, sen ainutlaatuisilla eduilla, on sovellettu laajalti eri teollisuudenaloilla ja aloilla, lähes kaikilla kansantalouden osa-alueilla.
(1) Koneteollisuus:
Työstökoneiden alustat ja pylväät, kaivinkoneiden kauhat ja telaketjut sekä nostureiden puomit jne. valmistetaan kaikki hitsauksella.
Hitsaustekniikka voi varmistaa näiden rakenneosien lujuuden ja vakauden sekä parantaa laitteiden käyttöikää ja toimintavarmuutta.
(2) Kuljetusala:
- Autonvalmistus: Auton osien, kuten korien, runkojen ja alustojen, valmistukseen tarvitaan hitsaustekniikkaa. Lisäksi ihmiset käyttävät hitsausta myös osien, kuten auton moottoreiden ja vaihteistojen, valmistukseen.
- Laivanrakennus: Rungon kuori, kansi, hytti ja muut laivan osat on kaikki yhdistettävä hitsaamalla.
Laivojen hitsauksessa on kohdattava teknisiä haasteita, kuten paksujen levyjen hitsaus ja suurlujuusterästen hitsaus. Yleisesti käytettyjä hitsausmenetelmiä ovat jauhekaarihitsaus sekä kaasu- ja sähköpystyhitsaus.
- Ilmailuteollisuus: Alumiiniseokset ja titaaniseokset ovat korkealaatuisia materiaaleja. Niitä käytetään lentokoneiden runkojen, siipien ja moottorin osien rakentamiseen. Näiden erikoismateriaalien hitsaus vaatii tarkkoja hitsaustekniikoita. Tyypillisiä esimerkkejä ovat argonkaarihitsaus, elektronisuihkuhitsaus ja laserhitsaus.
(3) Rakennusteollisuus:
Teräsrakenteisia rakennuksia käytetään laajalti korkeissa rakennuksissa, suurilla jänneväleillä varustetuissa tehtaissa, silloissa ja muissa projekteissa.
Esimerkiksi teräspalkkien ja -pilarien väliset liitokset teräsrakenneverstaissa sekä teräspalkkien liitokset silloissa on kaikki tehtävä hitsaamalla.
(4) Petrokemian teollisuus:
Petrokemian teollisuus tarvitsee suuren määrän paineastioita, putkistoja, varastosäiliöitä ja muita laitteita. Näiden laitteiden valmistus ja asennus eivät voi olla ilman hitsaustekniikkaa.
(5) Arkielämän alalla:
Metalliovien ja -ikkunoiden valmistus, polkupyörän runkojen hitsaus, keittiövälineiden käsittely jne. vaativat kaikki hitsaustekniikan käyttöä.
Lisäksi joidenkin metallikoristeiden, kuten hopea- ja kultakorujen, valmistuksessa käytetään myös hitsaustekniikoita eri osien yhdistämiseksi toisiinsa, mikä luo upeita muotoja.
Yhteenveto
Metallinhitsaustekniikka, yksi modernin teollisuuden ydinprosesseista, on käynyt läpi pitkän kehitysprosessin perinteisestä manuaalisesta takomisesta ja hitsauksesta nykypäivän automatisoituun ja älykkääseen hitsaukseen.
Sen edut ovat erittäin merkittäviä. Se mahdollistaa erittäin lujat ja tiiviit metalliliitokset, jotka täyttävät eri teollisuudenalojen tuotantotarpeet.
Samaan aikaan sillä on myös ongelmia, kuten hitsausjännitys ja muodonmuutos, korkeat käyttövaatimukset ja turvallisuusriskit, jotka on ratkaistava jatkuvan teknologisen innovaation ja prosessien parantamisen avulla.
Materiaalitieteen, automaattisen ohjaustekniikan ja tekoälyn kaltaisten alojen jatkuvan kehityksen myötä myös metallien hitsaustekniikka kehittyy kohti korkeaa hyötysuhdetta, tarkkuutta, ympäristöystävällisyyttä ja älykkyyttä.
Uusien hitsaustekniikoiden, kuten laserhitsauksen, elektronisuihkuhitsauksen ja kitkahitsauksen, jatkuva ilmaantuminen on tuonut uusia kehitysmahdollisuuksia metallien hitsaukseen.
Tulevaisuudessa metallinhitsausteknologialla on merkittävämpi rooli useammilla aloilla, ja se tukee vahvemmin teollista tuotantoa ja sosiaalista kehitystä.
Miksi valita NOBLE metallinhitsauslaitteiden valmistajaksi
NOBLE on luotettava räätälöity valmistusratkaisusi, joka kattaa kaiken. Prototyyppisuunnittelusta valmistukseen – laajojen valmistusresurssien, sopivan teknologian, virtaviivaistettujen prosessien, asiantuntevan ohjauksen ja tiukan laadunvalvontaprosessin avulla voimme muuttaa ideasi todellisuudeksi.
Peltimetallien hitsauspalvelumme tarjoavat räätälöityjä ratkaisuja, jotka ylittävät asiakkaiden odotukset kilpailukykyiseen hintaan. Prototyyppien valmistuksesta peltimetallien hitsausvalmistukseen, kokenut tiimimme ja edistyneet tuotantolaitteemme varmistavat, että saat peltimetallien hitsausosat erittäin tarkasti ja vakaasti. Hanki tarjous minuuteissa ja peltimetallien hitsausosat päivissä!
NOBLE on varustettu huippuluokan ohutlevyn hitsauslaitteilla ja huipputeknologialla, joiden avulla pystymme selviytymään haastavimmistakin ohutlevyn hitsaustehtävistä vaivattomasti. Erittäin ammattitaitoisten ja kokeneiden hitsaajien tiimillämme on syvällinen tietämys erilaisista hitsaustekniikoista ja -prosesseista. Olipa kyseessä sitten monimutkainen metallin työstö, rakennehitsaus tai korjaukset, asiantuntijamme tuovat vertaansa vailla olevaa ammattitaitoa jokaiseen projektiin.
FAQ
- Voimmeko hitsata erityyppisiä metalleja yhteen?
Kyllä, voimme. Esimerkiksi voimme hitsata terästä ja kuparia oikeilla menetelmillä. Mutta meidän on valittava oikea lisäaine.
- Miksi hitsatut osat joskus taipuvat?
Epätasainen lämmitys ja jäähdytys hitsauksen aikana aiheuttaa jännitystä. Jännitys saa metalliosat taipumaan tai muuttamaan muotoaan.
- Pitääkö metallit puhdistaa ennen hitsausta?
Kyllä, teemme niin. Meidän pitäisi poistaa ruoste, öljy ja oksidihilse. Puhtaat pinnat auttavat tekemään vahvempia ja tiiviimpiä hitsauksia.







