
Mikä on TItanium Cnc Msärkevää?
Titaanimetallin CNC-työstö on valmistusprosessi, jossa käytetään tietokoneohjattuja työstökoneita titaanimetallin tarkkaan leikkaamiseen ja muotoiluun. Yksinkertaisesti sanottuna titaanin CNC-työstössä on kyse suurten työstökoneiden leikkaustyökalujen ohjaamisesta esiohjelmoidun tietokoneohjelmiston avulla, jolloin kiinteästä titaanimetallilohkosta poistetaan vähitellen materiaalia ja lopulta valmistetaan erittäin tarkkoja monimutkaisia osia.
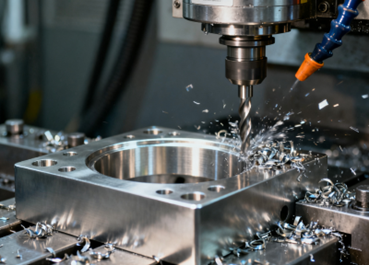
Titaanin työstöprosessi on erityisen haastava, koska titaani tunnetaan suuresta lujuudestaan, keveydestään ja erinomaisesta korroosionkestävyydestään, mutta titaani on myös erittäin kovaa ja sillä on huono lämmönjohtavuus, mikä voi helposti johtaa työkalun nopeaan kulumiseen ja liialliseen lämmöntuotantoon työstön aikana. Siksi titaanimetallin CNC-työstö onnistunut suorittaminen vaatii ammattitaitoisia laitteita, erityistä työkaluosaamista, optimoituja leikkausparametreja ja runsaasti kokemusta.
Miten titaanin CNC-työstö toimii?
Titaanin CNC-työstö on erittäin automatisoitu ja tarkka subtraktiivinen valmistusprosessi. Pohjimmiltaan CNC-kone on tietokoneohjattu kone, joka työstää titaanimetalliraaka-aineesta vähitellen halutun kolmiulotteisen muodon leikkaamalla.
Titaanin CNC-koneistuksen työnkulku voidaan tiivistää seuraaviin ydinvaiheisiin:
- Digitaalinen suunnittelu: Koko prosessi alkaa CAD-ohjelmistolla luodulla kolmiulotteisella digitaalisella mallilla osasta.
- Ohjelmaohjelmointi: Insinöörit käyttävät CAM-ohjelmistoa muuntaakseen tämän 3D-mallin CNC-koneelle ymmärrettäväksi työstöohjelmaksi. Tämä ohjelma suunnittelee tarkasti kaikki parametrit, kuten työkalun radan, karan nopeuden, syöttönopeuden ja leikkaussyvyyden, mikä on ratkaisevan tärkeää kovan titaanimetallin työstössä.
- Esityö: Konetyökalussa käyttäjän on kiinnitettävä titaanimetalliaihio tiukasti ja asennettava sopiva erikoisleikkaustyökalu. Koska titaani on syttyvää ja herkkä lämmölle, on valmisteltava korkeapaineinen jäähdytysjärjestelmä.
- Tarkkuustyöstö: Ohjelman käynnistämisen jälkeen CNC-työstökone toimii automaattisesti ohjeiden mukaisesti. Leikkaustyökalu pyörii suurella nopeudella ja liikkuu ennalta asetettua rataa pitkin poistaen jatkuvasti pieniä metallilastuja titaaniaihiosta. Koko prosessi voi sisältää erilaisten leikkaustyökalujen käytön karkeakoneistukseen, esiviimeistelyyn ja viimeistelyyn lopullisten mittojen ja pinnanlaadun saavuttamiseksi.
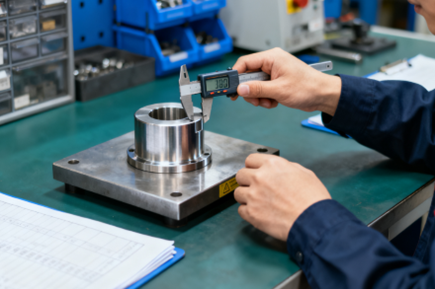
- Jälkikäsittely ja tarkastus: Koneistuksen jälkeen osat irrotetaan ja niille tehdään tarvittavat jälkikäsittelyt, kuten purseenpoisto, kiillotus, lämpökäsittely tai puhdistus. Lopuksi osat tarkastetaan perusteellisesti tarkkuusmittaustyökaluilla sen varmistamiseksi, että ne täyttävät täysin suunnittelupiirustusten vaatimukset.
Miksi titaania on niin vaikea työstää?
Titaanimetallin työstön vaikeus johtuu pääasiassa useiden sen omien erinomaisten fysikaalisten ja kemiallisten ominaisuuksien yhteisvaikutuksesta. Nämä titaanin ominaisuudet ovat etuja lopputuotteissa, mutta ne tuovat valtavia haasteita työstössä.
Seuraavassa on useita keskeisiä syitä:
Matala lämmönjohtavuus
Titaanilla on erittäin huono lämmönjohtavuus. Leikkausprosessin aikana syntyvää lämpöä on vaikea johtaa nopeasti pois itse titaaniosien tai lastujen läpi. Tämän seurauksena suurin osa lämmöstä keskittyy leikkuutyökalun kärkeen. Tämä johtaa erittäin korkeisiin paikallisiin lämpötiloihin työkalun kärjessä, mikä nopeuttaa kulumista ja tylsymistä.
Työn kovettuminen
Titaani säilyttää suuren lujuutensa korkeissa lämpötiloissa. Mutta leikkauksen aikana sen pinta käy läpi "muokkauslujittumisen". Tässä prosessissa leikattava alue kovettuu dramaattisesti plastisen muodonmuutoksen vuoksi. Tämä karkaistu alue on paljon sitkeämpi kuin perusmateriaali. Tämän seurauksena työkalu joutuu leikkaamaan jatkuvasti kovenevaa pintaa. Tämä aiheuttaa valtavan leikkausvastuksen ja nopeuttaa työkalun kulumista.
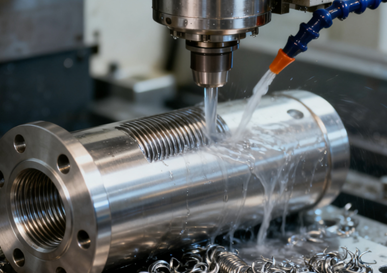
Kemiallinen reaktiivisuus
Korkeissa lämpötiloissa titaanin korkean kemiallisen reaktiivisuuden vuoksi se tarttuu moniin leikkaustyökalumateriaaleihin. Tämä tarttuminen johtaa irtosärmän muodostumiseen työkaluun. Tämän seurauksena nämä epävakaat kerrostumat irtoavat ajoittain. Kun ne tekevät niin, ne eivät ainoastaan vahingoita koneistettua pintakäsittelyä, vaan myös repivät irti itse työkalumateriaalin paloja, mikä johtaa työkalun ennenaikaiseen vikaantumiseen.
Matala elastinen moduuli
Titaanilla on suhteellisen alhainen jäykkyys, mikä tarkoittaa, että se on altis "elastiselle muodonmuutokselle" eli pettämiselle leikkausvoiman vaikutuksesta. Tämä aiheuttaa tärinää, värinäjälkiä ja vaikeuttaa tiukan toleranssin ylläpitämistä. Tämä ongelma on erityisen ilmeinen ohutseinäisten rakenteiden koneistuksessa.
Erilaisia titaanityyppejä, joita käytetään CNC-työstössä
luokan 1 titaani
- OminaisuudetPehmein, muovautuvin ja helpoin käsitellä.
- edutVahva korroosionkestävyys ja hyvä muovattavuus.
luokan 2 titaani
- Ominaisuudet: Hieman kovempi kuin luokka 1, jolla on suurempi mekaaninen lujuus.
- edut: Erinomainen tasapaino lujuuden ja prosessoitavuuden välillä.
luokan 3 titaani
- OminaisuudetKeskilujuus, kovempi kuin luokat 1 ja 2.
- edut: Erinomainen korroosionkestävyys ja mekaaniset ominaisuudet.
Ti-6Al-4V (luokka 5)
- Ominaisuudet:Se muodostaa yli 50 % titaaniseosten markkinoista ja sillä on erinomaiset mekaaniset ominaisuudet.
- edut: Korkea lujuus, kevyt paino, korkea lämmönkestävyys ja hitsattavuus.
Ti-6Al-4V ELI (luokka 23)
- Ominaisuudet: Vähäiset epäpuhtaudet, suurempi sitkeys.
- edut: Erinomainen bioyhteensopivuus, sopii lääketeollisuudelle.
Oikeiden leikkaustyökalujen valinta titaaniseosten työstöön
Työkalun materiaali
Titaaniseokset ovat vahvoja ja taipuvaisia muokkauslujittumaan. Tämä vaatii työkalun pohjalta korkean sitkeyden ja iskunkestävyyden. Tavoitteena on välttää työkalun lohkeilua.
Meidän on levitettävä PVD-pinnoite. Hyviä vaihtoehtoja ovat titaani, alumiininitridi tai kromialumiininitridi. Tällä pinnoitteella on kaksi keskeistä toimintoa. Ensinnäkin se vähentää kemiallisia reaktioita. Tämä estää titaania tarttumasta työkaluun. Toiseksi sillä on alhainen lämmönjohtavuus. Joten se toimii eristeenä. Lastut vievät pois enemmän lämpöä. Tämä suoja pitää työkalun pohjan viileänä ja kovana estäen sitä pehmenemästä.
Työkalun geometria
Leikkaustyökalun geometrian on helpotettava lastunpoistoa ja vähennettävä leikkausvastusta. Suuri kierukkakulma voi varmistaa, että leikkuuterä leikkaa materiaaliin ja siitä ulos tasaisesti ja asteittain, mikä tekee leikkausprosessista kevyemmän ja vähentää puristusta työstetyllä pinnalla.
Terävä leikkuukulma voi merkittävästi vähentää leikkausvoiman ja leikkauslämmön syntymistä. Lujuuden tasapainottamiseksi ja lohkeamisen estämiseksi leikkuuterälle on kuitenkin tehtävä asianmukainen mikropyöristys- tai hoonauskäsittely, eli leikkuukulman pitämiseksi terävänä samalla, kun leikkuuterälle annetaan pieni kaari, jolloin saavutetaan paras tasapaino terävyyden ja kestävyyden välillä.
Työkalun tyyppi
Yleiskäyttöiset kanavatyyppiset leikkaustyökalut eivät sovellu titaaniseosten työstöön. Etusijalle tulisi asettaa työkaluvalmistajien titaaniseoksille tai superseoksille erityisesti suunnittelemat sarjat. Näissä leikkaustyökaluissa yhdistyvät yleensä optimoidut geometriat ja erityiset lastu-uratyypit.
Leveät ja sileät avoimet lastuurat varmistavat, että pitkät ja kierteiset titaaniseoslastut voidaan poistaa tasaisesti ja esteettä.
Tehokas jäähdytys
Titaaniseosten alhainen lämmönjohtavuus aiheuttaa sen, että leikkauslämmön keskittyminen työkalun leikkaussärmään on erittäin tärkeää, joten jäähdytys on erittäin tärkeää. Työstökoneessa on oltava korkeapaineinen sisäinen jäähdytysjärjestelmä, ja jäähdytysnesteen paineen on oltava mieluiten yli 7 MPa.
Korkeapaineinen jäähdytysneste voi tunkeutua leikkausalueelle ja alentaa tehokkaasti lämpötilaa. Mikä tärkeintä, se voi rikkoa lastut irti leikkaussärmästä ja kuljettaa ne pois voimakkaalla iskuvoimallaan estäen toissijaisen kitkan lastujen, työkalun ja työkappaleen välillä.
Tiukka prosessi
Titaaniseosten työstö on erittäin herkkä tärinälle. Pienikin värinä nopeuttaa työkalun rikkoutumista. Siksi on tarpeen valita erittäin jäykät työstökoneet ja käyttää lyhyitä ja paksuja työkalunpitimiä työkalun ulkoneman minimoimiseksi ja siten koko järjestelmän jäykkyyden maksimoimiseksi.
Samalla on tarpeen laatia ennaltaehkäisevä työkalunvaihtostrategia, jossa työkaluja vaihdetaan säännöllisesti ajan tai työstömäärän perusteella sen sijaan, että odotetaan työkalujen täydellistä kulumista.
Essential Jälkikäsittelyä CNC-koneistetuille titaaniosille
jäysteenpoisto
Titaaniseoksen CNC-työstön jälkeen osien reunoihin, reikiin ja poikkireikiin muodostuu pieniä, teräviä purseita. Ne on poistettava huolellisesti ammattityökaluilla.
Jos purseita jää, ne eivät ainoastaan vaikuta osien kokoonpano- ja käyttöturvallisuuteen, vaan niistä voi myös muuttua metalliromua purseiden irtoamisen jälkeen suurta rasitusta aiheuttavissa ilmailu- ja lääketieteellisissä sovelluksissa, mikä aiheuttaa järjestelmävikoja tai implantin ympärillä olevien kudosten tulehduksen. Siksi ne on puhdistettava huolellisesti.

Hehkutuskäsittely
CNC-työstö on materiaalinpoistoprosessi, joka häiritsee materiaalin sisäistä jännitystasapainoa, mikä johtaa jäännösjännitykseen osien sisällä. Tämä sisäinen jännitys aiheuttaa osien asteittaista muodonmuutosta työstön jälkeen tai myöhemmän käytön aikana.
Jännityshehkutuskäsittelyssä titaaniosia pidetään tietyssä lämpötilassa riittävän ajan, jolloin sisäiset atomit ehtivät järjestyä uudelleen ja palautua. Tämä voi tehokkaasti ja merkittävästi vähentää tai poistaa näitä haitallisia sisäisiä jännityksiä, mikä parantaa merkittävästi osien mittapysyvyyttä ja pitkäaikaista luotettavuutta. Tämä on erityisen tärkeää osille, joilla on korkeat tarkkuusvaatimukset.
hiekkapuhallus
Hiekkapuhalluskäsittelyssä käytetään hienoja hioma-ainehiukkasia, jotka ruiskutetaan suurella nopeudella osien pinnan vaikutukseen. Sen päätarkoitus on kolme:
- Poistaa työkalun jäljet, naarmut ja muut pienet pintavauriot, jotka jäävät koneistuksen aikana, ja tekee ulkonäöstä tasaisemman.
- Saadakseen tasaisen matta- tai himmeän pinnan, mikä parantaa esteettistä ilmettä ja tuntumaa.
- Se voi tarjota puhtaamman alustan, jolla on tietty aktiivisuus ja karheus ennen myöhempää anodisointia tai pinnoituskäsittelyä, mikä parantaa pinnoitteen tarttuvuutta. Tämä on tärkeä prosessi, joka yhdistää edelliset ja sitä seuraavat vaiheet.
kiillotus
Osien, joilla on korkeat pinnanlaatuvaatimukset, kuten lääketieteellisten implanttien tai nesteiden kanssa kosketuksissa olevien komponenttien, mekaaninen kiillotus tai hionta on tarpeen.
Kiillotuksessa käytetään vähitellen puhdistettua hiomapastaa tai kiillotuslaikkoja, jotka poistavat mikronitason pinnan epätasaisuudet fyysisen kitkan avulla, jolloin saavutetaan lopulta peilimäinen sileä pinta.
Erittäin sileä pinta voi vähentää huomattavasti bakteerien kiinnittymisen ja lisääntymisen riskiä, parantaa lääketieteellisten implanttien bioyhteensopivuutta ja myös merkittävästi alentaa nesteen virtausvastusta, mikä parantaa hydraulisten tai pneumaattisten järjestelmien tehokkuutta.
anodisointi
Anodisointi on sähkökemiallinen pintakäsittelytekniikka, jossa keinotekoisesti luodaan titaaniosien pinnalle paksu ja tiheä oksidikalvo. Tämä oksidikalvo voi parantaa huomattavasti osien korroosionkestävyyttä ja pinnan kulumiskestävyyttä.
Oksidikalvon paksuutta säätämällä voidaan tuottaa erilaisia kirkkaita värejä hyödyntämällä valon interferenssivaikutusta. Näitä värejä ei käytetä ainoastaan tuotemerkin tunnistamiseen ja esteettiseen erotteluun, vaan mikä tärkeämpää, värierot voivat helpottaa nopeaa laadunvalvontaa ja eräenhallintaa tuotannon aikana.
Puhdistus ja pakkaus
Kaikkien edellä mainittujen käsittelyjen jälkeen osien pinnalle voi jäädä hankaavia materiaaleja, rasvaa tai kemiallisia reagensseja. Puhdistus on tehtävä erittäin puhtaissa liuottimissa, deionisoidussa vedessä ja perusteellisesti erittäin puhtaassa ympäristössä absoluuttisen puhtauden varmistamiseksi.
Puhdistuksen jälkeen on välittömästi käytettävä tyhjiöpakkausta tai inerttikaasulla suojattua pakkausta, jotta titaaniosia ei saastuteta ja hapetu sormenjäljistä, pölystä tai kosteudesta kuljetuksen ja varastoinnin aikana, jotta tuotteet toimitetaan asiakkaille täydellisessä kunnossa.
Titaanin työstön yleisiä haasteita
Työkalujen kuluminen
Titaaniseoksilla on korkea lujuus ja ne kestävät korkeita lämpötiloja, mikä johtaa valtavaan leikkausvastukseen. Samaan aikaan niiden erittäin huono lämmönjohtavuus tarkoittaa, että leikkausprosessin aikana syntyvä suuri lämpömäärä ei pääse nopeasti pois työkappaleen tai lastujen läpi, vaan se keskittyy erittäin pienelle alueelle leikkaussärmää. Tämä korkea lämpötila ja korkeapaineympäristö kiihdyttää leikkaustyökalun abrasiivista kulumista ja diffuusiokulumista, ja titaanin ja leikkaustyökalun materiaalin välisen kemiallisen affiniteetin vuoksi se aiheuttaa adhesiivista kulumista.
Työn kovettuminen
Kun titaaniseoksia käsitellään mekaanisesti, pintamateriaalista tulee erittäin kova plastisen muodonmuutoksen vuoksi. Tätä ilmiötä kutsutaan muokkauslujittumiseksi.
Jos työkalu leikkausprosessin aikana ei "leikkaa" terävällä reunalla, vaan "puristaa" materiaalia, tai jos syöttönopeus on liian alhainen, jolloin työkalun kärki hankaa toistuvasti karkaistua kerrosta vasten, tämä ilmiö pahenee. Muodostunut karkaistu kerros aiheuttaa suuria vaikeuksia myöhemmässä leikkauksessa, aivan kuten kovan kuoren leikkaus, kiihdyttää entisestään työkalun kulumista ja vaikuttaa vakavasti työstetyn pinnan eheyteen ja väsymislujuuteen.
Chip Control
Titaaniseoksesta tehdyt lastut ovat ohuita, epäjatkuvia ja erittäin kuumia. Jos niitä ei poisteta nopeasti, ne kerääntyvät lähelle leikkaussärmää. Tämä johtaa toissijaiseen kitkaan, mikä tuottaa lisää lämpöä ja luo noidankehän. Tämä vahingoittaa työkalua ja työkappaletta, ja äärimmäisissä tapauksissa kertynyt lämpö voi sytyttää titaanin ja aiheuttaa palovaaran – erityisesti öljypohjaisten jäähdytysnesteiden kanssa.
Alhainen jäykkyys
Titaanin alhainen kimmokerroin tekee siitä heikon jäykkyyden. Se muuttaa helposti muotoaan ja värähtelee leikkausvoimien alaisena. Tämä on merkittävä ongelma ohutseinäisten tai hoikkien osien koneistuksessa. Värähtely heikentää tarkkuutta, aiheuttaa värinäjälkiä ja aiheuttaa työkappaleen palautumisen leikkauksen jälkeen. Tämä tekee tiukkojen toleranssien pitämisestä jatkuvasti erittäin vaikeaa, mikä asettaa korkeita vaatimuksia sekä käyttäjän taidoille että työstökoneen vakaudelle.
Materiaalin tarttuvuus
Titaani reagoi kemiallisesti ja tarttuu moniin työkalumateriaaleihin korkeissa lämpötiloissa. Tämä aiheuttaa titaanimateriaalin "kylmähitsautumisen" leikkuuterään ja irtosärmän muodostumisen.
Irtosärmän muodostuminen on yleensä epävakaata ja irtoaa ajoittain. Jos sitä on, se muuttaa työkalun todellista geometrista kulmaa ja vaikuttaa leikkausprosessiin. Irtoaminen usein poistaa pinnoitteen leikkaustyökalun pinnalta ja jopa perusmateriaalista, aiheuttaen työkalun rikkoutumisen ja jättäen työstetylle pinnalle vikoja, jotka vaikuttavat vakavasti pinnan laatuun.
Kuinka vähentää titaani-CNC-työstöprojektisi kustannuksia
Optimoi suunnittelu
Käytä pyöristettyjä kulmia terävien sijaan leikkausnopeuden ylläpitämiseksi ja työstöajan lyhentämiseksi. Vältä syviä koloja, sillä ne vaativat heikkoja ja pitkiä työkaluja, jotka aiheuttavat värinää ja edellyttävät useita hitaita ylimenoja. Höllennä myös toleransseja ei-kriittisissä ominaisuuksissa, koska tiukemmat vaatimukset vaativat kalliimpia prosesseja ja lisäävät kustannuksia eksponentiaalisesti. Yksinkertainen suunnittelumuutos voi säästää merkittävästi aikaa ja rahaa.
Valitse materiaalit viisaasti
Suorituskykyvaatimusten täyttämisen edellytyksenä on valita taloudellisin titaaniseoslaatu. Esimerkiksi jos se ei ole kantava rakenneosa, voidaan harkita edullisemman teollisen puhtaan titaanin käyttöä.
Samalla yritä valita aihiomateriaali, joka on muodoltaan ja kooltaan lähimpänä lopullista osaa, jotta poistettavan varauksen määrä minimoituu.
Maksimoi koneistuksen tehokkuus
Käyttämällä edistynyttä CAM-ohjelmistoa ja tehokkaita työstöratastrategioita, kuten dynaamista jyrsintää, se mahdollistaa suuremman lastuamissyvyyden ja suuremmat syöttönopeudet pitämällä työkalun kuormituksen ja jatkuvan syötön vakiona, mikä lyhentää merkittävästi työstöaikaa.
Suunnittele työstöjärjestys kohtuullisesti ja vähennä kiinnityskertojen määrää, sillä jokainen uudelleenkiinnitys lisää aikaa ja virhettä. Laadun varmistamiseksi on suositeltavaa käyttää karkeakoneistuksessa mahdollisimman paljon suurempia halkaisijoita materiaalin nopean poistamisen varmistamiseksi.
Valitse luotettava toimittaja
On ratkaisevan tärkeää valita titaaniseosten työstöön erikoistunut kumppani. Vaikka heidän yksikköhintansa ei ehkä olekaan halvin, heidän ammattitaitonsa, optimoidut parametrit, sopivat leikkaustyökalut ja laaja kokemus voivat olennaisesti välttää piilokustannuksia, kuten usein toistuvia työkaluvaurioita, työkappaleiden romuttamista ja työstökoneiden seisokkeja.
Ammattimaisena kumppanina NOBLE voi alentaa kokonaiskustannuksiasi korkeiden onnistumisprosenttien, korkean tehokkuuden ja laadukkaiden tuottoasteiden avulla.
Suunnittele erät älykkäästi
Yhden osan valmistuskustannukset kerralla ovat paljon korkeammat kuin massatuotannon. Useiden identtisten osien yhdistäminen tuotantoa varten tai erilaisten pienten osien työstäminen yhdelle levylle voi mahdollisuuksien mukaan hajauttaa merkittävästi kiinteitä kustannuksia, kuten ohjelmointia, kiinnitystä ja laitteiden valmisteluaikaa.
Varmista tiukka laadunvalvonta
Ennen projektin aloittamista selvitä keskeiset ominaisuudet, testausmenetelmät ja hyväksymiskriteerit käsittelijän kanssa. Tämä voi estää uudelleentyöstämisen tai väärinkäsityksistä johtuvat kiistat myöhemmässä vaiheessa.
Titaaniseoksesta valmistetusta romutetusta osasta koneistuksen viimeisessä vaiheessa menetetään paitsi raaka-ainetta, myös kaikkia aiemmin käytettyjä koneistustunteja ja laiteresursseja.

Titaanin CNC-työstösovellukset
Aerospace
Ilmailu- ja avaruusteollisuus on ala, jolla titaanista valmistettua CNC-työstöä käytetään laajimmin ja jolla on korkeimmat vaatimukset. Titaaniseoksia käytetään lentokoneiden moottoreiden keskeisten komponenttien, kuten tuulettimen lapojen, kompressorin levyjen ja lapojen, sekä rungon rakenneosien, kuten laskutelineiden tukivarsien ja siipien liittimien, valmistukseen. Näiden osien on säilytettävä erittäin korkea luotettavuus ja käyttöikä äärimmäisissä lämpötiloissa, suuressa rasituksessa ja syövyttävissä ympäristöissä.
lääketieteellinen
Titaanista on tullut ensisijainen materiaali kirurgisissa implanteissa sen erinomaisen bioyhteensopivuuden ja kehon nesteiden korroosionkestävyyden ansiosta.
CNC-koneistusta käytetään tekonivelten, luulevyjen, luuruuvien, hammasimplanttien ja kirurgisten instrumenttien valmistukseen. Näillä osilla on erittäin korkeat vaatimukset pinnanlaadulle, tarkkuudelle ja steriiliydelle.
Korkean suorituskyvyn autot
Kilpa-autoissa ja tehokkaissa urheiluautoissa painonpudotus on avain nopeuden ja tehokkuuden parantamiseen.
Titaanista valmistettuja CNC-osia käytetään moottorin kiertokankien, venttiilien, jousituksen osien ja pakoputkistojen valmistukseen. Ne kestävät erittäin suuria pyörimisnopeuksia ja lämpötiloja samalla, kun ne vähentävät merkittävästi jousittamatonta massaa ja parantavat käsiteltävyyttä.
Puolustus
Titaanin käyttö tällä alalla on samanlaista kuin ilmailu- ja avaruusteollisuudessa, mutta siinä painotetaan enemmän sen kestävyyttä ja luotettavuutta äärimmäisissä olosuhteissa.
Titaanista valmistettuja CNC-osia käytetään panssaroitujen ajoneuvojen, laivaston alusten, ohjusten, rakettien sekä sotilaiden kuljettamien kevyiden varusteiden ja asejärjestelmien valmistukseen.
Premium-kulutustavarat
Keveyden ja suorituskyvyn saavuttamiseksi joissakin huippuluokan tuotteissa käytetään myös titaanista valmistettua CNC-työstöä. Esimerkiksi huippuluokan polkupyörän rungot ja osat, golfmailojen päät, vuorikiipeilyvarusteet, huippuluokan kellokotelot ja huippuluokan silmälasikehykset jne.
NOBLE"s Titaani CNC-työstö SErvice
Kun projektisi vaatii titaanin poikkeuksellisia ominaisuuksia, tarvitset koneistuskumppanin, jolla on todistetusti asiantuntevaa osaamista. NOBLE tarjoaa juuri sitä. Titaanin CNC-koneistuspalvelumme perustuvat seuraaviin perusteisiin:
- Lisäominaisuudet: Käytämme huippuluokan 5-akselisia CNC-jyrsinkoneita ja -sorveja, joilla pystymme luomaan monimutkaisia geometrioita tiukoilla toleransseilla.
- Tekninen huippuosaaminen: Omat työstöparametrimme ja erikoistyökalustrategiamme korjaavat suoraan titaanin alhaisen lämmönjohtavuuden, estävät muokkauslujittumista ja varmistavat erinomaisen työkalun käyttöiän ja osan laadun.
- Tiukka laadunvarmistus: Jokainen komponentti tarkastetaan huolellisesti sen varmistamiseksi, että se täyttää tarkat spesifikaatiosi ja toimialasi tiukat vaatimukset.
Anna meidän olla luotettava toimittajasi luotettaville ja tehokkaille titaanikomponenteille.
UKK
Mitkä ovat titaanin CNC-työstön suurimmat haasteet?
Titaanin työstettävyys on tunnetusti vaikeaa, pääasiassa sen alhaisen lämmönjohtavuuden, korkean kemiallisen reaktiivisuuden ja korkeiden lämpötilojen lujuuden vuoksi. Nämä ominaisuudet saavat lämmön keskittymään leikkaustyökalun reunaan sen sijaan, että se kuljetettaisiin pois lastujen mukana.
Mikä on paras CNC-kone titaanin työstöön?
”Paras” kone riippuu osasta, mutta ihanteellisilla koneilla on yhteisiä keskeisiä ominaisuuksia. Jäykkä, suuren vääntömomentin työstökeskus on välttämätön titaanin lujuuden käsittelemiseksi ja tärinänkestävyyden varmistamiseksi. Monimutkaisille osille suositellaan 5-akselista CNC-konetta, koska se mahdollistaa paremman työkalujen käytön ja voi vähentää useiden asetusten tarvetta.
Mitä leikkaustyökaluja suositellaan titaaniseoksille?
Kovametallityökalut ovat titaanin työstön standardi. Tarkemmin sanottuna mikrorakeinen tai submikrorakeinen kovametalli tarjoaa optimaalisen tasapainon kovuuden ja sitkeyden välillä.
Mitkä ovat yleisimmät CNC-koneistuksessa käytetyt titaaniseokset?
Kaksi yleisintä laatua ovat luokka 5 (Ti-6Al-4V) ja luokka 2 (kaupallisesti puhdas titaani).
Miten titaanin työstökustannukset vertautuvat alumiiniin tai teräkseen?
Titaanin työstö on huomattavasti kalliimpaa kuin alumiinin tai teräksen työstö. Kustannuslisä voi olla 3–10 kertaa suurempi kuin alumiinin ja 2–5 kertaa suurempi kuin teräksen.







