
esittely
Kävele läpi missä tahansa konepajassa. Näet osia tulevan linjalta. Jotkut sopivat täydellisesti. Jotkut päätyvät romuastiaan. Ero ei usein ole käyttäjässä tai koneessa. Ero on yksinkertainen työkalu, joka pitää työstökappaleen paikallaan. Se metallinpala tai tappiryhmä ratkaisee kaiken.
Ihmiset sekoittavat termejä jatkuvasti. Kutsutaan sitä jigiksi. Kutsutaan sitä kiinnittimeksi. Arkikielessä sillä ei tunnu olevan väliä. Insinööritaiteessa sillä on paljonkin merkitystä. Ne eivät ole sama asia. Tässä ydinajatus yhdessä lauseessa. Jigi ohjaa leikkaustyökalua. Kiinnitin pitää työkappaleen paikallaan. Siinä on koko ero.
Käymme asian läpi tarkemmin. Opit, mitä kukin niistä on. Miten ne vertautuvat. Suunnittelun perussäännöt. Erilaiset tyypit, joita näet tuotantotiloissa. Ja miten niitä käytetään modernissa, automatisoidussa valmistuksessa.
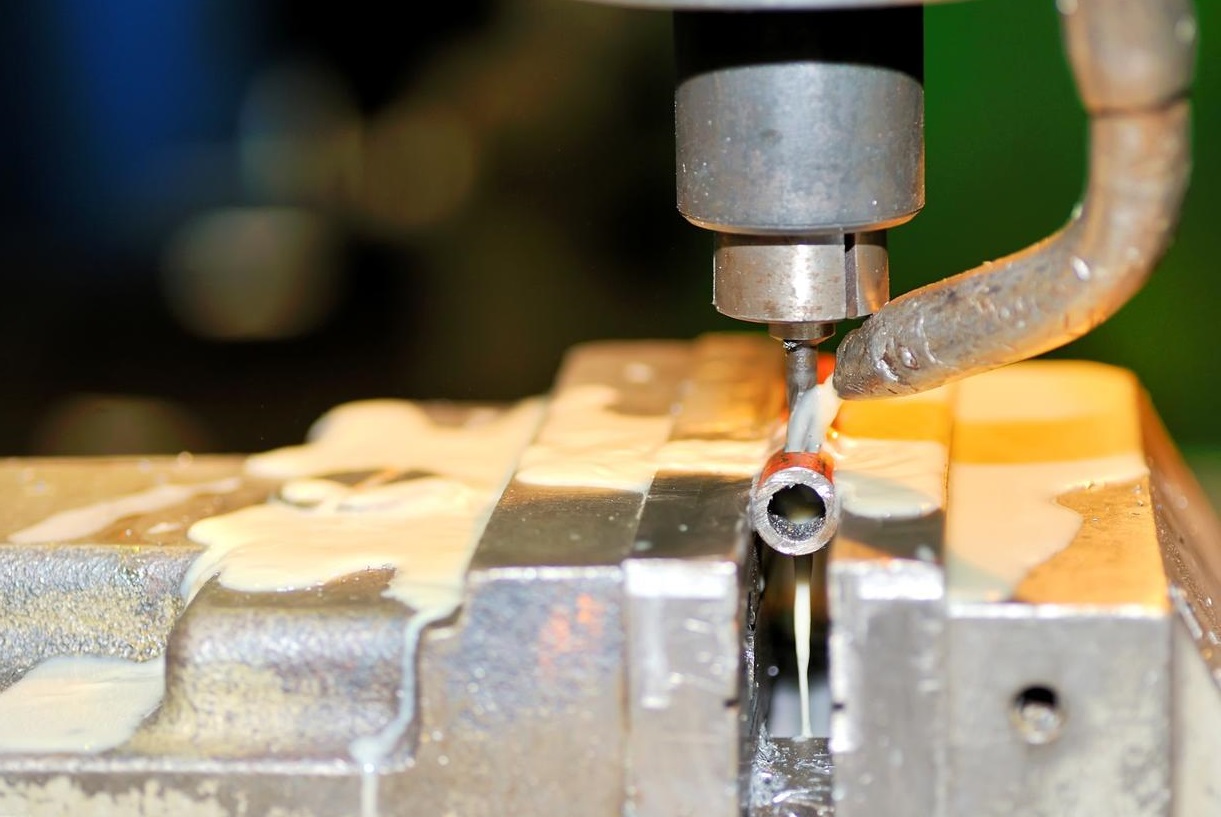
Mikä on jigi? (Työkalun ohjaaminen)
Jigissä on kyse hallinnasta. Ei itse osan hallinnasta, vaan kädessä tai karassa olevan työkalun hallinnasta.
Määritelmä: Jigi on laite, joka ohjaa leikkaustyökalun suuntaa.
Ajattele reiän poraamista käsin. Terä liikkuu. Se liukuu metallin pinnalla. Lopulta reikä on väärässä paikassa tai terä rikkoutuu. Jigi ratkaisee tämän. Sen ensisijainen tehtävä on tarkkuus ja toistettavuus. Se ohjaa työkalun tarkkaan kohtaan työkappaleessa, joka kerta. Sekä ensimmäisessä että sadassa osassa on reiät samassa paikassa.
Tärkein etsimäsi ominaisuus on holkki. Nämä ovat karkaistuja teräsholkkeja, jotka puristetaan jigiin. Poranterä kulkee niiden läpi. Holkki ottaa kulumisen vastaan, ei jigin runko. Se toimii terän ohjausreiän tavoin estäen sen liikkumisen materiaaliin tunkeutuessa.
Jigejä käytetään useimmiten porausoperaatioissa. Myös reikien avartamiseen tarkkaan kokoon. Myös kierteiden poraamiseen. Kaikissa operaatioissa, joissa käsityökalun tai pyörivän leikkurin on osuttava samaan kohtaan toistuvasti.
Jigit ovat yleensä kevyempiä kuin kiinnittimet. Voit nostaa ne. Voit siirtää niitä pajassa. Joskus ne kiinnitetään osaan puristimilla. Joskus osa kiinnitetään niiden sisään. Ne kulkevat työkalun mukana.
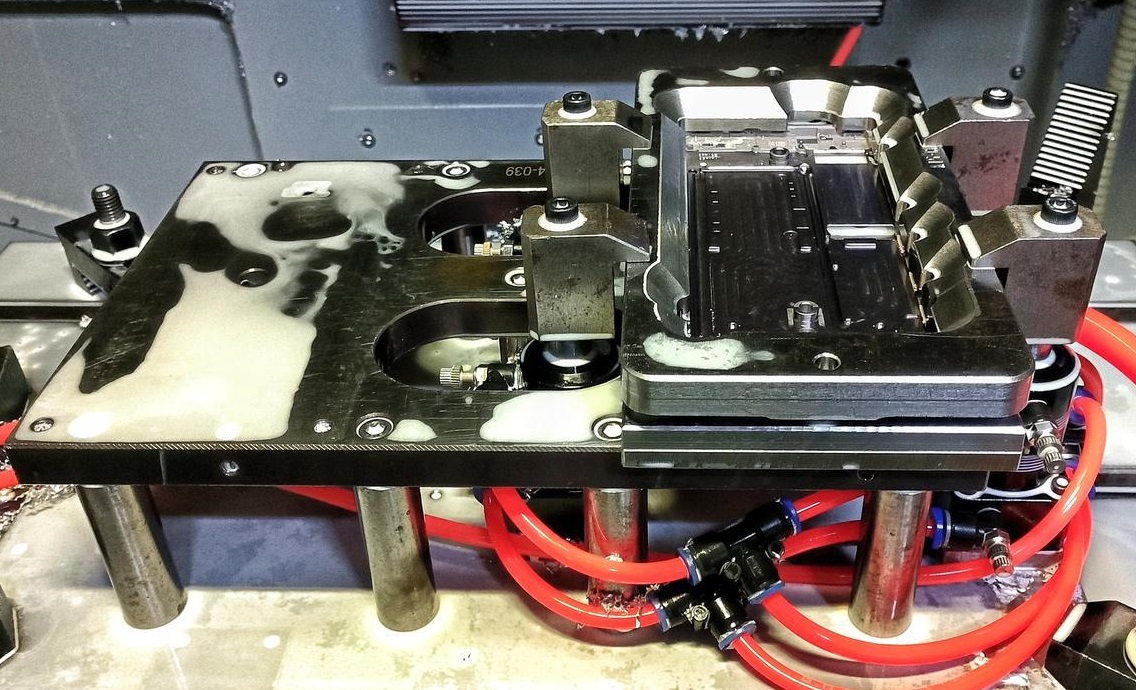
Mikä on kiinnityslaite? (Työn pitäminen paikallaan)
Kiinnityslaite on periaatteeltaan yksinkertaisempi, mutta toteutuksessa vaikeampi. Se pitää työn otteessaan. Siinä kaikki.
Määritelmä: Kiinnitin on laite, joka paikantaa ja tukee työkappaletta. Se estää sitä liikkumasta. Ei mitään muuta.
Ensisijainen tehtävä on taistella konetta vastaan. Leikkausvoimat ovat rajuja. Jyrsin voi vetää osan suoraan ulos heikoista kiinnittimistä. Kiinnittimen on vastustettava tätä. Se pitää osan paikallaan näitä voimia vastaan.
Tässä on keskeinen ero jigiin verrattuna. Kiinnitin ei ohjaa työkalua lainkaan. Kone hoitaa sen. Manuaalisessa jyrsinkoneessa käyttäjä liikuttaa pöytää. CNC-koneessa tietokone liikuttaa akseleita. Kiinnitin vain seisoo paikallaan jäykästi ja liikkumatta, tarjoten vankan perustan. Sen koko painopiste on kappaleen tarkassa paikantamisessa ja sen tukevassa kiinnittämisessä.
Kiinnittimiä löytyy kaikkialta. Jyrsinkoneet käyttävät niitä. Hitsaajat käyttävät niitä kokoonpanojen pitämiseen yhdessä. Kokoonpanolinjat käyttävät niitä osien sijoitteluun työntekijöille tai roboteille. Hiontatoiminnot käyttävät niitä. Tarkastuslaboratoriot käyttävät niitä osien esittelyyn antureille tai CMM-antureille.
Kiinnityslaitteet on rakennettu raskaaksi. Ne tarvitsevat massaa ja jäykkyyttä. Ne pultataan suoraan konepöytään. Ne eivät liiku. Kappale tulee niiden luo ja ne lukitsevat sen paikoilleen.
Jig vs. Fixture: rinnakkaisvertailu
Laita ne vierekkäin, niin ero on ilmeinen.
| Ominaisuus | Pilkki | Asetelman |
| Toiminto | Ohjaa leikkaustyökalua. | Pitää työkappaleen tukevasti paikallaan. |
| Työkaluyhteystiedot | Työkalu koskettaa jigiä (holkkien kautta). | Työkalu ei koskaan kosketa kiinnityskohtaa. |
| rakentaminen | Kevyempi rakenne, sisältää karkaistut holkit. | Painava ja jäykkä rakenne vakauden takaamiseksi. |
| Tyypillisiä operaatioita | Poraus, kierteitys, avarrus. | CNC-jyrsintä, hitsaus, kokoonpano ja hionta. |
Tässä on yksinkertainen muistettava kikka. Se on vain kaksi sanaa.
Jigiohjaimet. Kiinnikkeet.
Siinä kaikki. Jos se ohjaa työkalua, se on jigi. Jos se pitää kappaletta paikallaan, se on kiinnitin. Nimet kertovat, mitä ne tekevät.
Syvempi sukellus: Paikannuksen ”3-2-1”-periaate
Perehdytään tähän tarkemmin. 3-2-1-sääntö ei ole vain ehdotus. Se on jokaisen hyvän jigin ja kiinnitysratkaisun perusta. Jos teet tämän väärin, osasi eivät toistu.
Jokainen avaruudessa oleva työkappale haluaa liikkua. Sillä on yhdeksän tapaa tehdä se. On olemassa suoria liikkeitä – ylös/alas, vasemmalle/oikealle, eteen/taakse. Loput kuusi? Hetkinen, tuo matematiikka on pielessä. Korjataanpa se.
Osalla on itse asiassa kuusi vapausastetta. Kolme siirtoa: liikkuminen X-, Y- ja Z-akseleiden suuntaisesti. Kolme rotaatiota: pyöriminen X-, Y- ja Z-akseleiden ympäri. Yhteensä kuusi. 3-2-1-menetelmä ohjaa kaikkia kuutta kuuden kosketuspisteen avulla.
Erittely
Kolme (ensisijainen lähtökohta)
Aseta kolme pistettä alapinnalle. Se on taso. Tämä pysäyttää kolme asiaa: liikkeen alaspäin (Z-siirto). Se pysäyttää myös pyörimisen X:n ympäri ja pyörimisen Y:n ympäri. Kappale ei voi keinua. Kolme pistettä, kolme liikettä pysäytetty.
Kaksi (toissijainen lähtökohta)
Aseta kaksi pistettä yhtä sivua vasten. Se on viiva. Tämä pysäyttää kaksi asiaa lisää: sivuttaisliikkeen (X-siirto). Se pysäyttää myös pyörimisen Z-akselin ympäri. Kappale ei voi liukua siihen suuntaan tai pyöriä pöydällä. Kaksi pistettä, kaksi liikettä pysäytettynä.
Yksi (kolmannen asteen tieto)
Aseta yksi piste viereistä sivua vasten. Se on yksittäinen kosketus. Tämä pysäyttää viimeisenkin asian: liikkeen eteen- tai taaksepäin (Y-käännös). Yksi piste, yksi liike pysäytetään.
Miksi tämä malli on tärkeä
Kolme plus kaksi plus yksi on kuusi. Olet pysäyttänyt kaikki kuusi vapausastetta käyttämällä täsmälleen kuutta pistettä.
Tässä on ansa. Lisää seitsemäs piste väärään paikkaan, ja olet rajoittanut osaa liikaa. Oletetaan, että sijoitat kaksi pistettä kolmannelle sivulle yhden sijaan. Jos osan pinnat eivät ole täysin suorakulmaisia ja tasaisia – eivätkä ne koskaan ole – tuo toinen piste työntää osaa vasten. Se joko nostaa sen irti ensisijaisista datumeista tai taivuttaa sitä hieman. Nyt sijaintiasi ei voi toistaa. Jokainen osa asettuu eri tavalla.
3-2-1-menetelmä antaa sinulle toistettavan ja vakaan asennon ilman, että sinun tarvitsee taistella osan omia epätäydellisyyksiä vastaan. Se on tavoite. Jokainen osa menee samalla tavalla, istuu samalla tavalla ja koneistetaan samalla tavalla.
Erilaisten jigien ja kiinnittimien tutkiminen
Jigejä ja kiinnittimiä on monenlaisia. Jokainen tyyppi ratkaisee tietyn ongelman tuotantotiloissa. Tässä on erittely yleisimmistä, joihin törmäät.
jigit
Jigin muotoilu muuttuu sen mukaan, kuinka suuri osa kappaleesta sen on peitettävä.
- Mallin jigitNämä ovat yksinkertaisia. Vain levy, jossa on reiät oikeissa paikoissa. Asetat sen osan päälle ja poraat reiät läpi. Nopea, halpa ja tehokas perustyöhön.
- Lautas JigitAskel eteenpäin mallista. Siinä on levy, jossa on sisäänrakennetut jalat osan päälle asettamista varten. Holkit on asennettu suoraan levyyn. Se on itsenäinen ja käyttövalmis.
- Laatikko jigitNämä ympäröivät osan kokonaan. Ajattele laatikkoa, joka avautuu. Laitat osan sisään, kiinnität sen puristimilla ja poraat holkkien läpi useilta sivuilta. Näin voit työstää eri pintoja ilman jigin uudelleenasentoa.
- Indeksointijigit: Rakennettu pyöreille osille. Asennat laipan tai pyöreän kappaleen, poraat yhden reikäsarjan, käännät sitten jigin tarkkaan vasteeseen ja poraat seuraavan sarjan. Se varmistaa täydellisen pyöreän kuvion joka kerta.
kalusto
Kalusteet on nimetty koneen mukaan, jota ne palvelevat, tai työn mukaan, jota ne tekevät.
- CNC-jyrsintä kalustoJäykkyys on tässä kaikki kaikessa. Jyrsintäleikkaukset ovat rajuja. Kiinnittimen on oltava massiivinen ja kiinnitettävä tiukasti pöytään tärinän vaimentamiseksi ja tärinän estämiseksi.
- CNC-sorvaus tai sorvin kiinnikkeetNämä asennetaan pyörivään karaan. Tasapainosta tulee ratkaiseva tekijä. Epätasapainoinen kiinnitys suurella kierrosluvulla ravistelee konetta kappaleiksi. Ne on suunniteltava pyörimään oikein.
- Metallilevyjen hitsaus kalustoLämpö on vihollinen. Nämä pitävät osat kohdakkain hitsauksen aikana. Usein ne sisältävät kuparikomponentteja, koska kupari kestää lämpöä ja estää hitsauksen sulamisen itse kiinnikkeeseen.
- Kokoonpano kalustoYksinkertaisemmat laitteet. Ne pitävät kaksi tai useampia osia oikeassa asennossa, kun työntekijä ruuvailee, puristaa tai napsauttaa niitä yhteen. Tavoitteena on nopeus ja helppo lastaus.
- TarkastuskalusteetKäytetään laadunvalvonnassa. Ne pitävät osan tarkassa asennossa, jotta mittalaite tai koordinaattimittari voi tarkistaa kriittiset mitat. Ne eivät leikkaa mitään. Ne vain esittelevät osan tarkastajalle.
Materiaalit: Kovatyökalut vs. pehmeätyökalut
Jigin tai kiinnittimen materiaalin valinta riippuu yhdestä asiasta: siitä, kuinka kauan sen on kestettävä. Tämä on ero kovien ja pehmeiden työkalujen välillä.
Kova työkalu
Kovateräinen työkalu tarkoittaa terästä tai valurautaa. Sitä käytetään, kun työ kestää vuosia. Tuhansia osia. Ehkä miljoonia. Työkalun on kestettävä se.
Teräksiset kiinnikkeet kestävät koviakin viiltoja. Ne eivät kulu loppuun. Holkit voidaan vaihtaa, mutta runko pysyy paikoillaan. Myös valurauta on suosittua. Se on painavaa, mikä vaimentaa tärinää ja pitää muotonsa ajan myötä.
Pehmeä työkalu
Pehmeillä työkaluilla tarkoitetaan alumiinia, epoksia tai 3D-tulostettuja muoveja. Niitä käytetään pienten määrien tai prototyyppien työssä. Ehkä tarvitaan vain viisikymmentä osaa. Ehkä suunnittelu ei ole vielä lopullinen.
Alumiini on yleistä. Se työstyy nopeasti ja on halpaa. Mutta se kuluu. Holkit voivat löystyä ajan myötä. Lyhyillä sarjoilla se on ihan ok.
3D-tulostetut muovit ovat nykyään valtavan suosittuja. Voit suunnitella monimutkaisen kalusteen, tulostaa sen yön aikana ja käyttää sitä seuraavana päivänä. Se ei kestä ikuisesti, mutta sen ei tarvitsekaan. Se hoitaa homman, ja sinä jatkat eteenpäin.
Huomautus uhrausvälineistä
Tämä on erikoistapaus. Sitä näkee ilmailu- ja avaruusteollisuudessa. Ohuet alumiinipinnat ovat hauraita. Ne värähtelevät ja taipuvat koneistuksen aikana. Niitä ei voi kiinnittää lujasti ilman vääristymiä.
Eli teet uhrautuvan kiinnittimen. Usein se on epoksipala tai pehmeästä materiaalista tehty kappale. Siihen koneistat taskun, joka vastaa osan muotoa. Osa asettuu tähän mukautettuun pesään. Sitten koneistat osan läpi kiinnittimeen. Kiinnitin vaurioituu, ei osa. Heität sen pois yhden käyttökerran jälkeen. Siinä se kauppa on. Uhraat työkalun säästääksesi kalliin osan.
Nykyaikaiset trendit: Automaatio ja modulaarisuus
Työmaatila muuttuu. Niin muuttuvat myös siinä käytettävät työkalut. Jigit ja kiinnittimet eivät ole immuuneja automaatiolle. Näin moderni valmistus näyttää nyt.
Nollapistekiinnitysjärjestelmät
Tämä on suurin muutos. Ajattele konepöydälläsi olevaa vastaanotinta. Tarkka reikäruudukko lukitusmekanismilla. Kiinnityslaitteessasi on yhteensopivat liittimet.
Pudotat kiinnittimen vastaanottimeen. Vedät vivusta tai painat nappia. Se kiristyy sekunneissa. Tarkkuus on mikronien sisällä. Vaihtoaika lyhenee kymmenestä minuutista alle minuuttiin. Voit irrottaa kiinnittimen, laittaa uuden ja jatkaa toimintaa. Ei ilmaisinta. Ei pyyhkäisyä. Lataa ja ole hyvä.
Hydrauliset/pneumaattiset puristimet
Unohda T-kahvainen jakoavain. Nykyaikaisissa kalusteissa käytetään sähköpuristimia.
Hydrauliset puristimet kohdistavat massiivisen, tasaisen voiman. Käännät kytkintä, ja ne tarttuvat osaan. Ei käyttäjän väsymistä. Ei arvailua siitä, kuinka kireä on riittävän kireä.
Pneumaattiset puristimet ovat nopeampia, vaikkakin vähemmän tehokkaita. Sopii erinomaisesti kokoonpanokiinnikkeisiin, joissa osia on pidettävä paikallaan, mutta ei koneistettava kovaa.
Vielä parempaa on, että nämä kytkeytyvät koneen työkiertoon. CNC voi antaa puristimille signaalin avautua ja sulkeutua automaattisesti. Käyttäjän tarvitsee vain ladata osat. Kone hoitaa loput.
Modulaarinen kiinnitys
Tämä on asennussarjamenetelmä. Ostat vakiokomponenttisarjan: pohjalevyt, kohdistuspalikat, puristimet, nostopalat ja tapit.
Tarvitsetko kiinnittimen uudelle osalle? Kokoat sen sarjasta. Käytät sitä ajossa. Sitten purat sen ja käytät samoja osia seuraavassa työssä.
Ei kallista mittatilaustyötä. Ei ikuisesti hyllyllä lojuvaa erillistä kiinnikettä. Vain uudelleenkäytettäviä komponentteja, jotka mukautuvat kaikkeen, mitä ovesta sisään astuu. Se säästää rahaa ja lattiatilaa. Pienten määrien tai pienpajatyöskentelyssä sitä on vaikea päihittää.
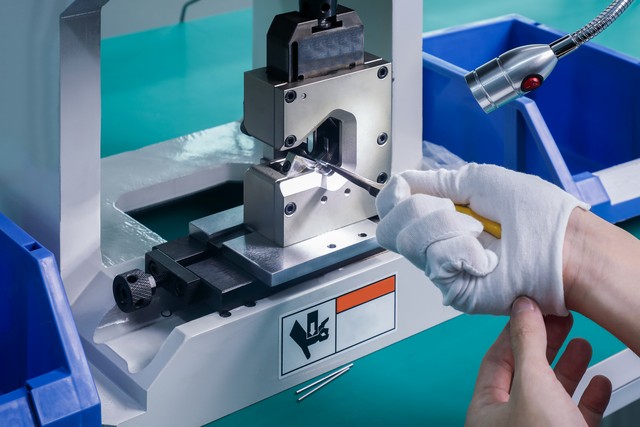
Taloustiede: Miksi vaivautua hyviin työkaluihin?
Kustannusten ja ajan säästöt
Saatat katsoa kalusteen hintalappua ja epäröidä. Tuhat viisisataa dollaria metallikappaleesta ja puristimista? Se kuulostaa kalliilta. Mutta laskelmat muuttuvat, kun asetat sen lattialle.
Laske yksinkertaisen työn numerot. Tuhat osaa. Ilman kiinnitintä jokaisen osan pystyttäminen ja linjaaminen kestää kymmenen minuuttia. Se on 10 000 minuuttia. Noin 167 työtuntia viidelläkymmenellä dollarilla tunnissa. Työvoimakustannukset yhteensä: 8 350 dollaria.
Lisää nyt kiinnityslaite. Tuhat viisisataa dollaria etukäteen. Mutta asennusaika putoaa minuuttiin osaa kohden. Se on yhteensä 1 000 minuuttia. Noin 17 tuntia. Työvoimakustannukset: 850 dollaria.
Lisää kiinnityskaluston hinta työvoimakustannukseen. Yhteensä on 2 350 dollaria. Vertaa 8 350 dollariin ilman sitä. Kiinnityskalusto säästää kuusi tuhatta dollaria yhdellä ajolla. Ja omistat kiinnityskaluston edelleen seuraavaa työtä varten.
Siinäpä se taloustiede onkin.
Laadunvarmistus:
Kiinnitin poistaa käyttäjän tarkkuussilmukasta. Ei enää reunojen tuijottamista. Ei enää osien ilmailusta. Osa menee kiinnittimeen. Kiinnitin sijaitsee koneessa. Valmis.
Ensimmäinen osa on oikein. Sadasosa on identtinen. Tuhannesosa sopii molempiin. Vaihdettavuus ei ole toivoa. Se on sisäänrakennettua suunnittelua. Romu putoaa. Uudelleentyöstö katoaa. Asiakkaiden luottamus kasvaa.
Turvallisuus
Tämä on tärkeämpää kuin raha. Hyvä kiinnitys pitää kädet poissa vaarasta.
Ajattele jyrsintä, joka pyörii 10 000 rpm:n nopeudella. Et halua olla sen lähellä. Hydraulisilla tai pneumaattisilla puristimilla varustettu kiinnitin tarkoittaa, että lataat osan, astut taaksepäin ja käynnistät työkierron. Kone hoitaa loput. Ei osan pitämistä käsin. Ei kurkottamista vaara-alueelle.
Sama hitsauslaitteille. Kuumia pintoja. Kipinöitä. Höyryjä. Laitteisto pitää kaiken paikallaan. Käyttäjän kädet pysyvät poissa.
Puristumiskohdat on suunniteltu pois. Teräviä reunoja vältetään. Kiinnityslaitteesta tulee yhtä lailla turvalaite kuin tuotantotyökalukin. Pelkästään se on hintansa arvoinen.
Yhteenveto
Yhdistetään tämä kaikki. Ero on yksinkertainen mutta ehdoton.
Jigi ohjaa työkalua. Kiinnitin pitää osan paikallaan. Tämä yksi ajatus erottaa kaksi työkappaleen kiinnityksen maailmaa.
Kävimme läpi perusasiat. 3-2-1-paikannusperiaate estää osien liikkumisen rajoittamatta niitä liikaa. Erilaiset jigityypit – malline, levy, laatikko, indeksointi – käsittelevät erilaisia poraushaasteita. Erilaiset kiinnittimet sopivat eri koneisiin – jyrsintään, sorvaukseen, hitsaukseen, kokoonpanoon ja tarkastukseen. Materiaalivalinta riippuu määrästä: kova teräs pitkille sarjoille, pehmeä alumiini tai painettu muovi nopeisiin sorvauksiin.
Nykyaikaiset trendit muuttavat niiden käyttöä. Nollapistejärjestelmät vaihtavat kiinnikkeitä sekunneissa. Hydrauliset puristimet poistavat käyttäjän väsymyksen. Modulaariset komponentit mahdollistavat rakentamisen ja uudelleenrakentamisen ilman erikoiskoneistusta.
Taloudelliset seikat ovat selvät. Hyvä valaisin maksaa itsensä takaisin yhdellä tuotantoajolla. Se poistaa inhimilliset virheet, takaa osien vaihdettavuuden ja pitää ihmiset turvassa.
Tässä on viimeinen ajatus. Jos työskentelet koneistuksen, valmistustekniikan tai tuotesuunnittelun parissa, sinun on ymmärrettävä tämä. Oikea työkalusuunnittelu ei ole yksityiskohta. Se on oikotie. Se on suora tie kannattavuuteen ja tarkkuuteen. Kun saat työkalut oikein, kaikki muu seuraa perässä.
Miksi valita NOBLE itsellesi Tarkkuuskoneistus Tarpeet
Ymmärrät nyt teorian. Tiedät, miksi jigi ohjaa ja kiinnitin pitää. Näet, miten oikea työkappaleen kiinnitys parantaa tarkkuutta ja voittoa. Seuraava kysymys on käytännöllinen. Kuka osat valmistaa?
Tässä kohtaa NOBLE astuu kuvaan. Sovellamme tässä käsiteltyjä konsepteja päivittäin tuotantotiloissamme. Monimutkaiset geometriat. Tiukat toleranssit. Vaikeat materiaalit. Me käsittelemme ne.
Ydinvoimavaramme
Olemme erikoistuneet tarkkuus -CNC-koneistukseen vaativille teollisuudenaloille. Moniakselijyrsintä. Sveitsiläistyyppinen sorvaus. Monimutkaiset osageometriat. Meillä on laitteet ja kokemus suunnitelmiesi toteuttamiseen. Prototyypeistä tuotantomääriin, me toimitamme.
Laatusertifikaatit
Sertifikaateilla on merkitystä. Ne eivät ole seinäkoristeita. Ne ovat todisteita prosessista.
ISO 9001:2015 on perustamme. Se tarkoittaa, että meillä on toimiva laatujärjestelmä. Seuraamme kaikkea. Parannamme jatkuvasti. Teollisuussovelluksissa tämä antaa sinulle varmuuden siitä, että jokainen lähetys täyttää standardin.
ISO 13485:2016 vie sen vielä pidemmälle. Tämä on lääkinnällisten laitteiden standardi. Se tarkoittaa, että ymmärrämme säänneltyjä toimialoja. Jäljitettävyys on ehdotonta. Riskienhallinta on sisäänrakennettu jokaiseen vaiheeseen. Jos osasi menee potilaalle, tällä sertifioinnilla on merkitystä.
JALON etu
Tässä on se, mikä erottaa meidät muista. Yhdistämme syvällisen teknisen tietämyksen tarkkaan toteutukseen. Juuri oppimasi työkappaleen kiinnityksen, paikannuksen ja kiinnityksen periaatteet – elämme niiden mukaan joka päivä. Suunnittelemme kiinnittimiä. Rakennamme kiinnittimiä. Käytämme niitä valmistaaksemme osasi oikein.
Teoria on tärkeää. Mutta toteutus on kaikki kaikessa. Me NOBLElla tarjoamme molempia.
UKK
Voiko laite olla sekä jigi että kiinnityslaite?
Harvoin, mutta kyllä. Laatikkojigi on klassinen esimerkki. Se ympäröi kappaleen ja pitää sen tukevasti paikallaan kuin kiinnitin. Mutta siinä on myös holkit, jotka ohjaavat poranteriä useiden pintojen läpi. Joten se tekee molemmat tehtävät. Useimmat laitteet keskittyvät yhteen rooliin. Laatikkojigit ovat poikkeus, joka vahvistaa säännön.
Tarvitsenko kiinnityslaitteen 3D tulostus?
Ei itse tulostimelle. Kone rakentaa osia kerros kerrokselta ilman leikkausvoimia. Ei tarvitse kiinnittää mitään.
Mutta ajattele jälkikäsittelyä. Jos sinun täytyy porata reikiä tai työstää ominaisuuksia tulostettuun osaan, kyllä, tarvitset kiinnittimen. Tulostetut osat voivat olla epätavallisen muotoisia. Niiden pitäminen toissijaisia työvaiheita varten ilman mukautettua kiinnitintä on turhauttavaa ja epätarkkaa.
Mitä eroa on jigillä ja templaatilla?
Sapluuna on yksinkertaisin jigimuoto. Se on vain levy, jossa on reikiä tai reunoja, joita seurataan. Se asetetaan kappaleen päälle ja piirretään tai porataan sen läpi.
Jigi on edistyneempi. Siinä on jalat, joilla se seisoo kappaleen päällä. Siinä on holkit työkalun tarkkaa ohjaamista varten. Siinä voi olla puristimia, jotka pitävät sen paikallaan. Malli ohjaa. Jigi ohjaa ja usein myös asemoi itsensä.
Miten valitsen pehmeän ja kova työkalu?
Katso äänenvoimakkuutta ja aikajanaa.
Valitse pehmeät työkalut – alumiini, 3D-tulostettu muovi, epoksi – kun tarvitset osia nopeasti. Prototyyppejä. Lyhyitä sarjoja. Suunnittelun iteraatioita. Se on halpaa ja nopeaa. Se kuluu, mutta et tarvitse sitä kauaa.
Valitse kovat työkalut – teräs, valurauta – kun tuotantoon menee tuhansia osia. Kun suunnittelu on jäädytetty. Kun tarvitset kiinnityksen kestämään vuosia. Se maksaa aluksi enemmän, mutta maksaa itsensä takaisin kestävyytenä ja tarkkuutena ajan myötä.







