

Prototyyppimuoteilla on ratkaiseva rooli tuotekehityksen alkuvaiheessa ja täysimittaisessa tuotannossa. Ne valmistavat valettuja osia prosesseilla ja materiaaleilla, jotka ovat lähempänä todellisia tuotanto-olosuhteita.
Ruiskuvalettujen tuotteiden prototyyppimuotit voivat auttaa tiimejä arvioimaan osan suunnittelua, materiaalien ominaisuuksia, kokoonpanon suorituskykyä, pinnanlaatua, toleransseja ja valmistuksen toteutettavuutta ennen investoimista kalliisiin tuotantomuotteihin.
Prototyyppimuotit voivat pienentää alkuinvestointia työkaluihin ja tarjota samalla riittävästi toiminnallisia komponentteja testaukseen, suunnittelun varmentamiseen, asiakasarviointiin, koetuotantoon ja markkinavalidointiin.
Tässä oppaassa selitetään, miten prototyyppityökalut toimivat, miten ne eroavat tuotantotyökaluista, suorien ja epäsuorien pikatyökalujen väliset erot, miten pehmeät työkalut mukautuvat prosessiin ja milloin prototyyppityökalut tulisi valita 3D-tulostuksen tai CNC-koneistuksen sijaan.
1. Mikä on Prototyyppityökalut ja miksi sitä käytetään?
Prototyyppimuotti tarkoittaa muottia, suulaketta, kiinnitintä tai muuta valmistustyökalua, joka on erityisesti valmistettu prototyyppien tai pienten erien osien tuotantoon.
Muovituotteiden kehityksessä käytetään yleensä alumiinista, vähähiilisestä teräksestä tai muista materiaaleista valmistettuja ruiskuvalumuotteja, jotka voidaan käsitellä nopeammin kuin perinteisellä karkaistulla tuotantomuottiteräksellä.
Prototyyppimuotin päätarkoitus on tuottaa osia prosessilla, joka on hyvin samanlainen kuin odotettu tuotantomenetelmä.
Insinöörit voivat paitsi arvioida komponenttien muotoa, myös testata, miten itse muovausmateriaali virtaa, jäähtyy, kutistuu, ruiskutetaan ja miten se toteutetaan valmistuksen jälkeen.
Siksi prototyyppityökaluja voidaan käyttää seuraaviin tehtäviin: suunnittelun varmentaminen ja tekninen testaus, toiminnallinen prototyyppien valmistus, materiaalien suorituskyvyn arviointi, kokoonpano- ja toleranssitestaus, ruiskuvaluprosessin varmentaminen, markkinatestaus ja asiakasnäytteiden sertifiointi tai sääntelytestaus, kokeellinen tuotanto, pienten sillanrunkojen tuotanto. Toinen tärkeä etu on suunnittelun joustavuus.
Koska prototyyppimuottien valmistus vaatii yleensä vähemmän aikaa ja investointeja kuin täydelliset tuotantotyökalut, insinöörit voivat tehdä suunnittelumuutoksia ottamatta riskiä monimutkaisten tuotantomuottien muokkaamiseen liittyvistä korkeammista kustannuksista.
Tyypillinen prototyyppimuottiprojekti alkaa sen jälkeen, kun CAD-suunnittelu on saavuttanut suhteellisen vakaan vaiheen.
Valmistaja tarkistaa seinämän paksuuden, piirustuskulman, loven, harjan, kohouman, jakolinjan, portin asennon, ulostyöntäjän asennon, toleranssin ja odotetun tuotantomäärän.
DFM-analyysin jälkeen muotti voidaan käsitellä, koota, testata ja säätää.
Sitten testikappaleet tarkastetaan, jotta insinöörit voivat määrittää mitat tai muovausongelmat ennen lopullisen tuotantomuotin valmistusta.
Prototyyppityökalut ovat myös valmistuksen varmennustyökaluja, jotka auttavat yhdistämään tuotesuunnittelun skaalautuvaan tuotantoon.
2. Prototyyppityökalut vs. Tuotantotyökalut: Keskeiset erot
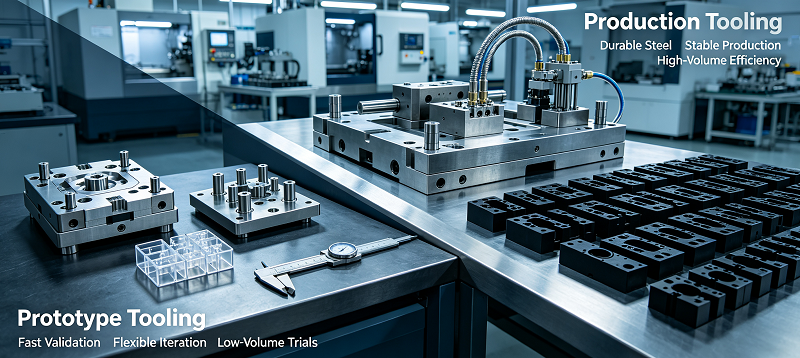
Prototyyppimuotit ja tuotantomuotit käyttävät monia samoja muovausperiaatteita, mutta ne on suunniteltu eri tarkoituksiin.
Prototyyppityökaluissa priorisoidaan nopeutta, joustavuutta ja alhaisempaa alkuinvestointia. Tuotantotyökaluissa keskitytään kestävyyteen, toistettavuuteen, automaatioon ja alhaisempiin yksikkökustannuksiin kuin massatuotannossa. Yksi ilmeisimmistä eroista on muottimateriaali.
Prototyyppimuotit valmistetaan yleensä alumiinista tai pehmeämmästä teräksestä, koska näitä materiaaleja voidaan käsitellä nopeasti.
Kun muovaussyklejä tarvitaan satoja tuhansia tai miljoonia, karkaistua työkaluterästä käytetään todennäköisemmin tuotantomuotteihin.
Siksi työkalun käyttöikä vaihtelee.
Prototyyppimuotin tarvitsee ehkä valmistaa vain kymmeniä, satoja tai tuhansia osia.
Tuotantotyökalujen on kestettävä pidempiä työsyklejä ja niiden on oltava toistuvasti alttiita korkealle ruiskutuspaineelle, korkeille lämpötiloille, hankaaville materiaaleille ja automatisoiduille tuotantosykleille.
Myös työkalujen monimutkaisuus voi vaihdella suuresti.
Tuotantomuoteissa voi olla useita onteloita, monimutkaisia jäähdytyskanavia, kuumakanavajärjestelmiä, automaattisia liukuja, nostimia, antureita, vaihdettavia inserttejä ja erittäin optimoituja poistojärjestelmiä.
Kun näitä ominaisuuksia ei tarvita teknisessä tarkastuksessa, prototyyppimuottia yleensä yksinkertaistetaan.
Toimitusaika on toinen tärkeä ero.
Osien monimutkaisuudesta riippuen ruiskuvalumuotin prototyyppi voidaan valmistaa suhteellisen lyhyessä kehitysajassa.
Tuotantotyökalut vaativat yleensä huomattavan määrän suunnittelua, koneistusta, viimeistelyä, todentamista ja optimointia.
Myös kustannukset noudattavat samaa kaavaa.
Suoraan prototyyppien valmistukseen verrattuna prototyyppityökalut vaativat alkuinvestointeja, mutta ne ovat yleensä halvempia kuin tuotantotyökalujen karkaisu.
Valinta niiden välillä ei kuitenkaan saisi riippua pelkästään muotin hinnasta.
Jos tuotteen suunnittelua muutetaan edelleen usein, välittömät investoinnit tuotantotyökaluihin aiheuttavat tarpeettomia taloudellisia riskejä.
Prototyyppityökalujen avulla insinöörit voivat tarkistaa tuotteet ennen investoimista kalliimpiin valmistusjärjestelmiin.
Kun geometrinen muoto, materiaali, toleranssi, muovausolosuhteet ja markkinoiden vaatimukset on määritetty, tuotantolaitteistoista tulee parempi ratkaisu laajamittaiseen valmistukseen.
Siksi monissa kehityshankkeissa nämä kaksi lähestymistapaa täydentävät toisiaan sen sijaan, että ne kilpailisivat keskenään.
Prototyyppityökalut varmistavat suunnittelu- ja valmistusprosessit, kun taas tuotantotyökalut tarjoavat laajamittaiseen tuotantoon vaadittavaa kestävyyttä ja tehokkuutta.
3. Suora vs. epäsuora Nopea työkalu Menetelmät
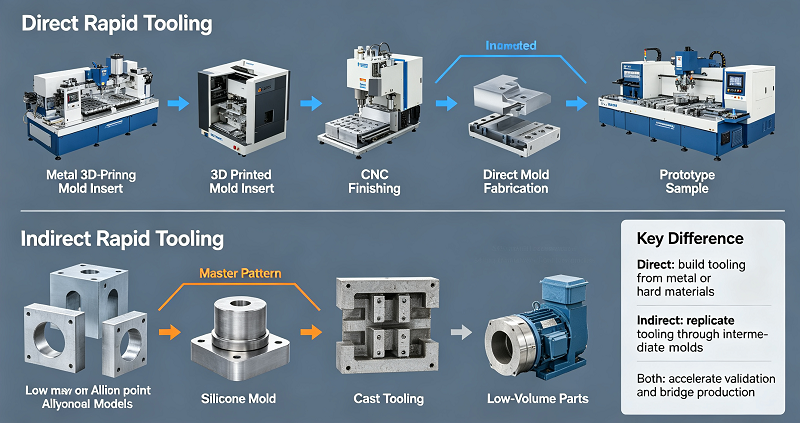
Pikatyöstö jaetaan yleensä suoriin menetelmiin ja epäsuoriin menetelmiin. Molemmat menetelmät pyrkivät lyhentämään muotin kehitysaikaa, mutta ne luovat lopullisen muotin tai muotin osat eri tavoin.
Suora nopea työkalu
Suorat pikamuotit luodaan suoraan käyttämällä tekniikoita, kuten CNC-työstöä, metallien lisäainevalmistusta tai muita nopeita valmistusprosesseja muottien, inserttien tai työkalukokoonpanojen tuottamiseksi.
Koska välivaiheita tarvitaan vähemmän, suorat työkalut voivat lyhentää toimitusaikaa ja yksinkertaistaa kehitystyönkulkua.
Epäsuora nopea työkalu
Epäsuorat pikamuotit alkavat CNC-koneistuksella, 3D-tulostuksella tai muilla prototyyppitekniikoilla tuotetusta päämallista.
Käytä sitten päämuottia luodaksesi toissijaisia muotteja tai muottijärjestelmiä, kuten silikonimuotteja, valumuotteja, epoksihartsimuotteja tai muita kopioituja muotteja.
Suoran ja epäsuoran työkalun valitseminen
Kun tarvitaan suurempaa mittatarkkuutta, vahvempia muottimateriaaleja tai ruiskuvaluolosuhteita, suoramuovaus on yleensä sopivampaa.
Epäsuorat työkalut ovat houkuttelevia projekteissa, jotka vaativat erittäin pieniä tuotantomääriä, monimutkaisia geometrioita tai nopeuksia ja pienempiä työkaluinvestointeja verrattuna muotin pidempään käyttöikään.
Oikea menetelmä riippuu tuotantomäärästä, osien materiaalista, mittavaatimuksista, työkalujen käyttöiästä, pinnanlaadusta, osien monimutkaisuudesta ja simuloitavasta valmistusprosessista.
Esimerkiksi kun on tarpeen arvioida todellista termoplastista suorituskykyä, muovikuorta kehittävä yritys voi käyttää alumiinista valmistettua prototyyppiruiskuvalumuottia.
Kun tarvitaan vain pieni määrä polyuretaanikomponentteja, toisessa projektissa voidaan käyttää silikonimuotteja.
Näiden erojen ymmärtäminen auttaa insinöörejä välttämään tarpeettomien, kalliiden tai työkaluihin perustuvien prosessien valitsemista, jotka eivät pysty toistamaan vaadittuja tuotanto-olosuhteita.
4. Pehmeät ja nopeat työkalut: Tarkempi katsaus
Pehmeillä muoteilla tarkoitetaan yleensä muotteja, jotka on valmistettu materiaaleista, jotka ovat helpompia ja nopeampia käsitellä kuin sammutettu tuotantotyökaluteräs.
Esimerkkejä voivat olla alumiinimuotit, silikonimuotit, polyuretaanimuotit, epoksihartsimuotit ja tietyt matalan kovuuden teräsmuotit.
Pehmeiden työkalujen tärkein etu on valmistusajan lyheneminen.
Pehmeämpiä materiaaleja voidaan yleensä käsitellä, muotoilla tai valaa nopeammin, mikä tekee niistä sopivia prototyyppien ja pienten erien valmistukseen.
Kovuuden lasku tarkoittaa kuitenkin yleensä terän käyttöiän lyhenemistä.
Kun tavoitteena on tuottaa satoja tai tuhansia komponentteja satojen tuhansien sijaan, tämä kompromissi on hyväksyttävä.
Kun kehitystiimi tarvitsee testaukseen vain 500 komponenttia, miljoonan syklin kestävään muottiin investoiminen ei tarjoa juurikaan mitään hyötyä.
Pikatyöstö on laajempi käsite, joka keskittyy toiminnallisten työkalujen valmistukseen tarvittavan ajan lyhentämiseen.
Sovelluksesta riippuen pikamuoteissa voidaan käyttää pehmeiden muottimateriaalien, perinteisen CNC-työstön, lisäainevalmistuksen, nopean muotin asettamisen tai muiden valmistusmenetelmien yhdistelmää.
Alumiiniprototyyppimuotit ovat yksi yleisimmistä esimerkeistä.
Alumiinia on helpompi työstää kuin karkaistua työkaluterästä ja sillä on hyvä lämmönjohtavuus.
Prototyypin tuotantoprosessin aikana nopeampi lämmönsiirto voi joskus lyhentää muovaussyklin aikaa.
Alumiini on kuitenkin pehmeämpää ja saattaa kulua nopeammin työstettäessä erittäin hankaavia tai lasitäytteisiä muoveja.
Kun tarvitaan suurempaa kestävyyttä, voidaan valita teräksestä valmistetut prototyyppityökalut.
Esikarkaistu teräs tarjoaa hyödyllisen kompromissin koneistuksen tehokkuuden ja muotin käyttöiän välillä, erityisesti silloin, kun prototyyppien tuotanto voi siirtyä sillanvalmistukseen.
Kun tuotevaatimukset ovat epävarmoja, pehmeät kalusteet ovat myös erittäin arvokkaita.
Sen sijaan, että valmistajat investoisivat välittömästi kalliisiin tuotantotyökaluihin, he voivat tuottaa rajoitetun määrän, arvioida asiakkaiden palautteita ja tehdä lisäparannuksia ennen tuotantokapasiteetin lisäämistä.
Tämä tekee nopeista ja joustavista työkaluista erityisen hyödyllisiä uusien tuotteiden lanseerauksessa, lääkinnällisten laitteiden kehittämisessä, kulutuselektroniikassa, autonosissa, robottijärjestelmissä, teollisuuslaitteissa ja muissa projekteissa, joissa tehdään usein teknisiä muutoksia tuotannon alkuvaiheessa.
5. Vertailu vaihtoehtoisiin prototyyppimenetelmiin: 3D-tulostus ja CNC-koneistus
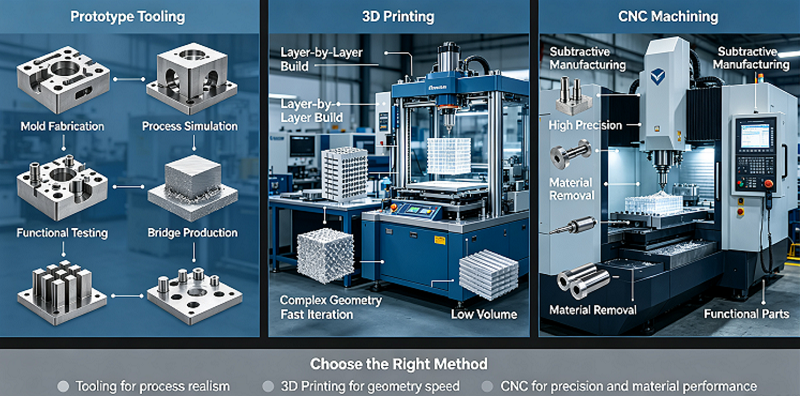
Tuotekehitysprosessissa prototyyppimuotit eivät ole aina ensimmäinen käytetty valmistusmenetelmä. Insinöörit vertaavat sitä usein suoraan prototyyppien valmistustekniikoihin, kuten 3D-tulostukseen ja CNC-työstöön. Oikea valinta riippuu siitä, vaatiiko projekti vain muutamia yksittäisiä osia vai valettuja komponentteja, jotka vastaavat tarkasti tulevaisuudessa valmistettavia osia.
3D-tulostus
3D-tulostus on ihanteellinen valinta monimutkaisten geometristen muotojen nopeaan tuotantoon ilman erikoistyökaluja. SLA-, SLS-, MJF- ja FDM-teknologiat mahdollistavat insinöörien muodon, kokoonpanon, ergonomian ja perustoimintojen arvioinnin jo varhaisessa kehitysvaiheessa.
CNC-koneistus
CNC-koneistus tuottaa tarkkoja prototyyppejä suoraan teknisistä muoveista tai metalleista.
Se soveltuu erityisesti tuotantolaatuisten materiaalien mittatarkkuuden, mekaanisten ominaisuuksien ja toiminnallisen testauksen suorittamiseen.
Kun lopullista komponenttia käytetään muovaukseen, ilmenee rajoituksia, koska koneistus ei pysty toistamaan samaa materiaalivirtausta, kutistumista, porttimerkintöjä, hitsauslinjaa tai muovauskuitujen suuntaa.
Kun prototyyppityökalut ovat järkevämpiä
Kun insinöörien on valmistettava useita identtisiä komponentteja odotetulla tuotantohartsilla, prototyyppityökaluista tulee arvokkaampia.
Hyvin varhaisessa konseptikehitysvaiheessa 3D-tulostus on yleensä nopein ratkaisu.
Suunnittelijat voivat tuottaa useita versioita ilman muottien rakentamista ja vertailla nopeasti erilaisia geometrioita.
CNC-koneistusta voidaan käyttää silloin, kun tarvitaan erittäin tarkkoja tai tuotantolaatuisia teknisiä materiaaleja.
Tuotantomäärä on toinen tärkeä tekijä.
Yhden tai kahden osan valmistaminen omalla ruiskuvalumuotilla on harvoin taloudellista.
Satojen tai tuhansien samojen muoviosien valmistaminen muuttaa laskentamenetelmää, koska muottikustannukset voidaan kohdistaa useammille osille.
Myös osien geometria on otettava huomioon.
CNC:llä työstettyjen muoviprototyyppien geometriaa on ehkä muutettava, koska leikkaustyökalujen on fyysisesti päästävä materiaaliin käsiksi.
Ruiskuvalulla voidaan tuottaa ohuita seiniä, ripoja, kohoumia, puristimia, integroituja ominaisuuksia ja monimutkaisia sisärakenteita, joita voi olla vaikea käsitellä suoraan tai jotka voivat olla tehottomia.
3D-tulostus tarjoaa suuremman geometrisen vapauden, mutta tulostusmateriaalit ja kerrospohjaiset valmistusprosessit voivat käyttäytyä eri tavalla kuin lopulliset muodostetut polymeerit.
Siksi prototyyppityökalut täyttävät merkittävän aukon yksittäisten prototyyppien ja täydellisen tuotannon välillä.
Se tarjoaa paremman käsityksen tuotannon todellisuudesta ilman suurten tuotantomäärien työkaluihin liittyvää täysimääräistä investointia.
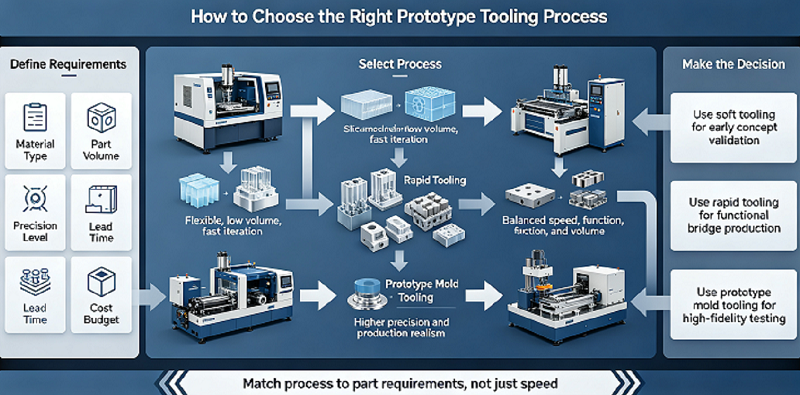
6. Kuinka valita oikea prototyypin työkaluprosessi
Prototyypin työstömenetelmän valinnan tulisi alkaa itse työstötekniikasta.
Insinöörien tulisi ensin päättää, mitä testataan.
Visuaaliset prototyypit, toiminnalliset tekniset prototyypit, sertifiointinäytteet, koetuotantokomponentit ja markkinavalmistetut osat vaativat kaikki erilaisia valmistusratkaisuja.
Tuotantomäärä on yksi tärkeimmistä huomioitavista asioista.
Jos tarvitaan vain viisi osaa, CNC-koneistus tai 3D-tulostus voivat tarjota parempia taloudellisia etuja.
Jos tarvitaan satoja ruiskuvalettuja osia, prototyyppimuotit ovat houkuttelevampia, koska alkuperäinen muottiin tehtävä investointi voidaan jakaa tuotantomäärän päälle.
Myös materiaalitarpeet tulisi arvioida mahdollisimman aikaisin.
Jos projekti vaatii kestomuovien, kuten ABS:n, PC:n, PP:n, PA:n, POM:n, PC/ABS:n tai lasitäytteisen nailonin, todellista tuotantoa, ruiskuvalutyökalun prototyyppi mahdollistaa valitun polymeerin prosessoinnin todellisissa muovausolosuhteissa.
Osien monimutkaisuus voi vaikuttaa koneistuskustannuksiin ja toimitusaikoihin.
Yksinkertaiset muotit, joissa on suorat jakolinjat ja rajoitetut painumat, voidaan yleensä valmistaa nopeammin.
Komponentit, jotka vaativat useita liukuja, nostimia, kierteitettyjä lisäyksiä, monimutkaisia sulkimia, tiukkoja toleransseja tai monimutkaisia jäähdytysjärjestelmiä, vaativat lisäsuunnittelua.
Myös odotetun työkalun käyttöiän tulisi vaikuttaa materiaalien valintaan.
Alumiini voi sopia lyhytaikaisiin prototyyppiajoihin, kun taas esikarkaistu teräs voi tarjota paremman vastineen rahalle, kun odotetaan tuhansia tai kymmeniä tuhansia osia.
Myös toleranssivaatimusten on oltava realistisia.
Prototyyppimuoteilla voidaan saavuttaa tarkkoja muovattuja komponentteja, mutta mittamuutoksiin vaikuttavat muotin työstötarkkuus, polymeerin kutistumisnopeus, muovausolosuhteet, portin suunnittelu, jäähdytys, seinämän paksuus ja osan geometria.
Siksi onnistunut projekti vaatii tiivistä yhteistyötä tuotesuunnittelijoiden, muotti-insinöörien, CNC-koneistajien ja ruiskuvaluasiantuntijoiden välillä.
Valmistettavuusanalyysi ja suunnittelu tulee suorittaa ennen muotin tuotannon aloittamista.
Insinöörien tulisi tarkistaa piirustuskulmat, tasainen seinämän paksuus, kaaret, ulkonemat, lovet, säde, jakolinja, portti, poistokohta, kutistuminen ja toleranssivaatimukset.
Jos projekti todennäköisesti siirtyy siltatuotantoon tai massatuotantoon, prototyyppimuotin tuotantoprosessin aikana tehtyjen päätösten tulisi tukea tulevia valmistusstrategioita.
Prototyypin tuotantoprosessin aikana määritetyt portin asento, jakolinjan valinta, materiaaliominaisuudet ja muovausparametrit voivat antaa arvokasta tietoa lopullisen tuotantomuotin suunnittelussa.
Siksi kustannukset tulisi arvioida yhdessä riskien kanssa.
Paras prototyyppityökalustrategia voi saavuttaa riittävän valmistuksen realismin vastatakseen projektin teknisiin kysymyksiin lisäämättä työkalujen tarpeetonta monimutkaisuutta.
7. Miksi valita NOBLE kuin sinun Prototyyppityökalut valmistaja
NOBLE on kiinalais-brittiläinen yhteisyritys, jolle hallitus on myöntänyt "kansallisena korkean teknologian yrityksenä" -statuksen. Meillä on kaksi pääliiketoiminta-aluetta: "älykäs valmistus" ja "hoitotuotteet". "Älykäs valmistus" -liiketoiminta on erikoistunut tarjoamaan asiakkaille projektien tukipalveluita, mukaan lukien osien koneistus ja valmistus.
Yli 10 vuoden kokemus ammattimaisesta valmistuksesta ja nopeasta prototyyppien valmistuksesta. Tehokas tiimimme tarjoaa vahvaa tukea uusille projekteillesi vaatimustesi 100-prosenttiseksi saavuttamiseksi; standardoitu hallinta tuo mukanaan tiukan laadunvalvonnan osille ja tuotteille; järkevä työnkulku saavuttaa alhaisemmat kustannukset samalla laadulla.
Vuosien kovan työn ja kehitystyön jälkeen NOBLE on vähitellen muuttunut tarkkuusosien koneistus- ja valmistusyrityksestä, jolla on täydellinen teollisuusketjua tukeva palvelukyky, palvelukeskeiseksi yritykseksi, joka tarjoaa täyden tuen asiakkaiden koko projektille.
NOBLE on luotettava räätälöity valmistusratkaisusi prototyyppisuunnittelusta valmistukseen. Tarjoamme valtavia valmistusresursseja, sopivaa teknologiaa, virtaviivaistettua prosessia, asiantuntevaa ohjausta ja täydellisen laadunvalvontaprosessin ideoidesi muuttamiseksi todellisuudeksi.
NOBLElla on seuraavat pätevyystodistukset:
ISO 9001: 2015 – Vankka laatujärjestelmä yleisvalmistukseen. Yhdenmukaiset prosessit. Dokumentoitu valvonta. Jäljitettävä tarkastus.
ISO 13485: 2016 – Tiukemmat laatustandardit lääkinnällisten laitteiden osille. Vaatimustenmukainen prosessin validointi. Täydellinen jäljitettävyys. Vaaditaan implantoitaville ja kirurgisille osille.
Yhteenveto
Prototyyppityökalut tarjoavat tehokkaan sillan varhaisen prototyyppien valmistuksen ja täysimittaisen valmistuksen välillä.
Sen avulla insinöörit voivat testata tuotantomateriaaleja, muovausgeometrioita, toleransseja, kokoonpanon suorituskykyä ja valmistuksen toteutettavuutta ennen massatuotantotyökaluihin investoimista.
3D-tulostukseen ja CNC-työstöön verrattuna prototyyppityökaluista tulee erityisen arvokkaita silloin, kun projekti vaatii oikeita muotoiltuja osia tai suuren määrän toiminnallisia prototyyppejä.
Valitsemalla oikeat muottimateriaalit, valmistusmenetelmät, muotin monimutkaisuuden ja tuotoksen valmistajat voivat vähentää kehitysriskejä, parantaa tuotteen verifiointia ja saavuttaa sujuvan siirtymisen prototyypistä tuotantoon.
FAQS
1. Mitkä jälkikäsittelytoiminnot ovat yhteensopivia prototyyppivalettujen osien kanssa?
Yleisiä vaihtoehtoja ovat maalaus, lasermerkintä, ultraäänihitsaus ja kuumaleimaus; toteutettavuus vaatii ennakkovarmistuksen muottimateriaalin mukaan.
2. Voidaanko prototyyppimuottimuoteja muokata myöhemmin tuotantovalmiiksi muoteiksi?
Osittainen muokkaaminen on mahdollista, mutta laaja uudelleentyöstö maksaa usein enemmän kuin uuden muodollisen muotin rakentaminen.
3. Mitä riskejä voi ilmetä käytettäessä lasitäytteisiä materiaaleja alumiiniprototyyppimuoteissa?
Voimakas muotin kuluminen lyhentää muotin käyttöikää; pitkäaikaisiin tarpeisiin suositellaan esikarkaistuja teräsmuotteja.
4. Miten ympäristön lämpötila vaikuttaa prototyypin ruiskupuristustestien tuloksiin?
Ympäristön lämpötila vaikuttaa osan jäähdytysnopeuteen ja lopulliseen kutistumaan; testiympäristön tulee olla vakaa.
5. Onko pintarakenteen replikointi mahdollista pehmeillä prototyyppityökaluilla?
Yksinkertaisia pintoja on saatavilla, mutta monimutkaiset hienopinnat kuluvat nopeasti; karkaistu teräs toimii paremmin.





