
Tarkkuus on avain menestykseen lääkinnällisten laitteiden valmistuksessa, ja tämä pätee erityisesti CNC-työstettyjen lääketieteellisten osien valmistuksessa . Jopa pieni virhe voi vaarantaa potilasturvallisuuden. FDA:n kaltaiset tahot vaativat täydellistä luotettavuutta, ja CNC-työstettyjen lääketieteellisten osien kohdalla yksikin viallinen komponentti voi aiheuttaa takaisinkutsuja, laitevikoja tai auditointiongelmia. Lääkinnällisten laitteiden valmistajat kohtaavat valtavia riskejä jokaisen toimittajan valinnan myötä, erityisesti silloin, kun kyseiset osat ovat kriittisiä hengenpelastaville laitteille.
Miten tarkistat, että CNC-koneistuspalvelu täyttää nämä tiukat standardit? Tämä kysymys on elämän ja kuoleman kysymys, varsinkin kun CNC-lääkinnällisten osien on täytettävä tiukat toleranssit ja bioyhteensopivuusvaatimukset. CNC-konepajan on noudatettava tarkasti sääntöjä ja varmistettava tasainen laatu, mikä osoittaa, että se pystyy toimittamaan CNC-lääkinnällisiä osia, jotka läpäisevät tiukat tarkastukset joka kerta. Palveluntarjoajasta tulee kumppanisi riskienhallinnassa, ei vain myyjä, koska huono osien laatu johtaa kalliisiin ongelmiin – ja CNC-lääkinnällisten osien kanssa panokset ovat vielä korkeammat. Tämä opas antaa sinulle selkeän suunnitelman mahdollisten kumppaneiden tarkistamiseksi keskittyen heidän kykyynsä tuottaa CNC-lääkinnällisiä osia yhdenmukaisesti ja jäljitettävillä tavoilla. Käytä sitä tehdäksesi älykkään valinnan, joka pitää potilaat turvassa ja suojaa nimeäsi.
CNC-lääkinnällisten osien prosessit
CNC-koneistus tarjoaa useita tapoja valmistaa lääkinnällisiä laitteita. Jokaisella menetelmällä on omat vahvuutensa osan muodon, koon ja lääketieteen käyttötarkoituksen perusteella. Näiden vaihtoehtojen tunteminen auttaa insinöörejä valitsemaan parhaan lähestymistavan tiettyihin CNC-lääkinnällisiin osiin.
Tarkkuusjyrsintä ja Kääntyminen
Jyrsintä ja sorvaus ovat lääketieteellisten osien tarkkuus-CNC-koneistuksen tärkeimmät menetelmät . Näillä prosesseilla valmistetaan kaikkea hammasimplanteista kirurgisiin työkaluihin ja ortopedisiin laitteisiin.
3-akselinen vs. 5-akselinen työstö
Tavallinen 3-akselinen jyrsintä liikuttaa työkaluja kolmea suoraa linjaa pitkin. Tämä toimii hyvin yksinkertaisempien muotojen kanssa, mutta vaatii useita asetuksia monimutkaisten osien työstämiseen. Viisiakselinen työstö lisää pyörimistä, jolloin työkalut yltävät työkappaleeseen mistä tahansa kulmasta. Tämä vähentää asetuksia, vähentää inhimillisiä virheitä ja parantaa geometrista tarkkuutta hankalilla pinnoilla. Edistyneille, kaarevien muotoisten ortopedisten implanttien kohdalla 5-akseliset koneet antavat parempia tuloksia vähemmillä vaiheilla.
Monimutkaisen geometrian luominen
Sorvaus tuottaa pyöreitä osia, kuten tappeja, ruuveja ja tankoja, joita käytetään luukiinnityksessä. Nykyaikaiset CNC-sorvit ohjaavat työkalun ratoja ja nopeuksia tarkasti, mikä mahdollistaa tasaisen pinnan ja tiukat kokorajoitukset akseleille ja holkeille. Moniakselijyrsintä käsittelee monimutkaisia osia vähemmillä asetuksilla, mikä parantaa tarkkuutta. Vahvat kiinnittimet ja terävät leikkaustyökalut estävät tärinän ja pitävät osat vakaina. Lämpötilasäädetyt huoneet estävät lämmön aiheuttaman osien koon muuttumisen.
Lääkinnällisten laitteiden valmistuksessa pinnan viimeistelyllä on aivan yhtä suuri merkitys kuin koon tarkkuudella. Karkeat pinnat luovat pieniä rakoja, joihin bakteerit kerääntyvät ja biofilmejä muodostuu. Implanttien kohdalla karheat kohdat voivat hidastaa luun sitoutumista ja heikentää luun ja implantin välistä yhteyttä. Edistyneet mittaustyökalut, kuten koordinaattimittauskoneet ja optiset konenäköjärjestelmät, tarkistavat näitä rajoja koko tuotannon ajan.
Sveitsiläinen koneistus pienille osille
Sveitsiläinen koneistus sopii erinomaisesti pienten, yksityiskohtaisten osien valmistukseen minimaalisesti invasiivisiin kirurgisiin työkaluihin. Tämä menetelmä eroaa tavallisista sorveista olennaisella tavalla.
Implantit ja kirurgiset työkalut
Työkappale liikkuu leikkausalueen lähellä olevan ohjausholkin läpi. Tämä rakenne vähentää huomattavasti taipumista ja tärinää, mikä on elintärkeää työskenneltäessä pienten halkaisijoiden ja pitkien, ohuiden muotojen kanssa. Tämä etu mahdollistaa tarkemmat toleranssit, paremman pinnanlaadun ja tasaisemmat tulokset.
Tiukka toleranssin hallinta
Lääkinnällisten laitteiden koneistuksessa toleranssit ovat usein alle ±0.0005 tuumaa. Tällä tasolla koneistajat hallitsevat lämpöä, työkalujen kulumista ja materiaalin liikettä leikkauksen jälkeen. Sveitsiläiset koneet säilyttävät pyöreyden yksityiskohtaisissa ominaisuuksissa, mikä tekee niistä täydellisiä implantoitaville CNC-lääkinnällisille osille ja optisille koteloille.
Suurten volyymien tuotantoominaisuudet
CNC-prosessit skaalautuvat hyvin suuriin tuotantoeriin laadusta tinkimättä.
Minimaalisesti invasiivisten laitteiden komponentit
Tilastollinen prosessinohjaus tarkkailee vaihtelua reaaliajassa ja pitää toleranssit asetettujen rajojen sisällä tuotannon aikana. C=0-näytteenottomenetelmät pienentävät riskiä ja säilyttävät tehokkuuden suurissa sarjoissa. NIST-jäljitettävä metrologia varmistaa, että jokainen koko tarkistetaan tunnettuja standardeja vasten.
Johdonmukaisuus ja toistettavuus
CNC-koneet tarjoavat tasaisen toistettavuuden ja tuottavat saman laadun riippumatta siitä, valmistetaanko yhtä prototyyppiä vai tuhatta yksikköä. Automaatio tekee keskisuurten ja suurten volyymien työstä helpompaa hallita kuin manuaalinen koneistus. ISO 13485 -sertifioidut laatujärjestelmät tukevat säänneltyä lääketieteellistä tuotantoa, ja jokaisesta ajosta pidetään täydelliset tiedot. Konenäkölajittelujärjestelmät käsittelevät erittäin alhaiset vikaprosentit, ja prosessinaikaiset tarkastukset havaitsevat ongelmat varhaisessa vaiheessa.
CNC-lääkinnällisten osien materiaalit
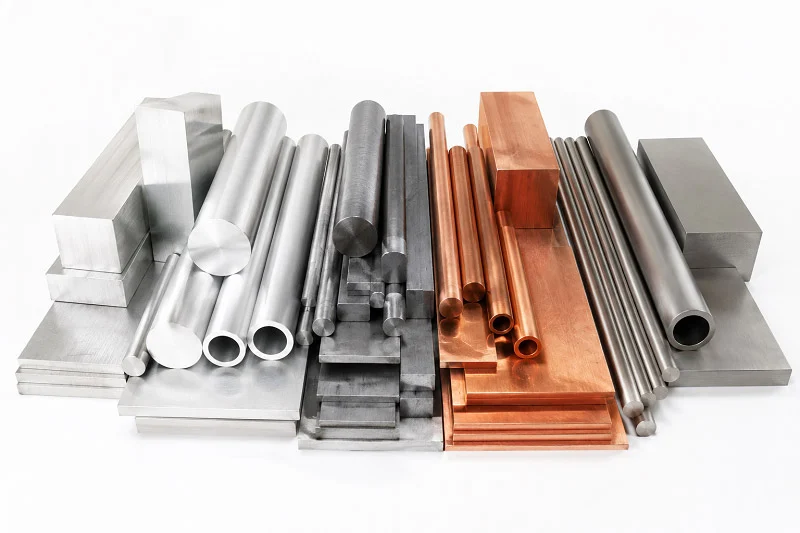
Valitsemasi materiaali vaikuttaa potilasturvallisuuteen, laitteen toimintaan ja lopullisiin terveystuloksiin. Jokaisella metallilla ja muovilla on omat hyvät ja huonot puolensa. Insinöörien on tasapainoteltava lujuutta painoon nähden, ruosteenkestävyyttä leikattavuuden suhteen sekä hintaa sääntöihin nähden. Väärän materiaalin valinta voi aiheuttaa implantin hylkimisen elimistössä, työkalujen rikkoutumisen tai kalliita uudelleensuunnitteluja prosessin loppuvaiheessa.
Lääketieteellisen luokan metallit
Metallit ovat ensisijainen valinta raskaita kuormia kannatteleviin osiin. Ne ovat vahvoja, kestävät kulutusta ja niillä on pitkä historia turvallisesta käytöstä lääketieteessä. Kaksi pääryhmää erottuu joukosta: ruostumattomat teräkset ja titaaniseokset.
Ruostumaton teräs (316L, 17-4)
316L-kirurginterästä käytetään yleisesti kirurgisissa työkaluissa, luulevyissä ja luunmurtumia korjaavissa laitteissa. Se kestää hyvin ruostetta, joten se sopii sekä lyhytaikaisiin että pysyviin implantteihin. 316L-teräs vapauttaa kuitenkin nikkeli-ioneja joutuessaan kosketuksiin kehon nesteiden kanssa. Nämä ionit voivat aiheuttaa allergisia reaktioita, kuten ihottumaa ja pitkäaikaisia nenäongelmia, herkillä potilailla.
17-4 PH ruostumaton teräs on hyvä vaihtoehto. Siinä on noin 75 % vähemmän nikkeliä kuin 316L-teräksessä ja se sisältää kuparia. Kupari torjuu bakteereja rikkomalla niiden soluseinät. Tämä tekee 17-4 PH:sta vahvan vaihtoehdon murtuma-asetelmiin, joissa vähäisempi metalliherkkyys ja infektioiden ehkäisy ovat tärkeitä. Sen korkea lujuus ja hyvä ruosteenkestävyys sopivat myös ei-kuormaa kantaville luuimplanteille.
Titaani (luokka 5 ja 23)
Lääketieteellisen luokan titaani toimii eri tavalla. Ti-6Al-4V ELI, nimeltään Grade 23, on erittäin vakaa. Se muodostaa ohuen, itsestään korjautuvan oksidikerroksen, joka auttaa luun kasvua sen päälle. Tämä tekee siitä täydellisen vaihtoehdon kuormitusta kantaville implanteille, kuten lonkkanivelille ja selkärangan tukirakenteille.
Mekaaninen ero on suuri. Grade 23 titaanin vetolujuus on 860–950 MPa, kun taas 316L-teräksen vetolujuus on vain 490–690 MPa. Sen kimmokerroin on 114 GPa, mikä on paljon lähempänä luuta kuin teräksen 193 GPa. Tämä läheisempi yhteensopivuus vähentää jännityssuojausta, jossa implantti ottaa liikaa kuormitusta ja lähellä oleva luu heikkenee. Grade 5 titaani tarjoaa samanlaisen lujuuden hieman erilaisilla prosessointiominaisuuksilla.
Korkean suorituskyvyn muovit
Muovit sopivat erilaisiin käyttötarkoituksiin. Ne sopivat kertakäyttöisiin työkaluihin, koteloihin ja osiin, joissa kevyemmällä painolla tai läpinäkyvällä kuvalla on merkitystä.
PEEK ja PEKK
PEEK on erittäin luja, bioyhteensopiva ja toimii kaikkien tärkeimpien sterilointimenetelmien kanssa. Se kestää autoklaavia, EtO:ta ja gammasäteilyä hajoamatta. Tämän ansiosta PEEK sopii sekä implantteihin että uudelleenkäytettäviin kirurgisiin työkaluihin. PEKK tarjoaa samanlaisia etuja hieman erilaisilla mekaanisilla ominaisuuksilla, mikä antaa suunnittelijoille toisen vaihtoehdon selkärangan ja traumojen käyttöön.
Ultem ja PTFE
Ultem säilyttää muotonsa korkeissa lämpötiloissa. Se sopii osille, jotka käyvät läpi useita sterilointisyklejä. PTFE tarjoaa erinomaisen kemikaalienkestävyyden ja pienen kitkan. Sitä käytetään katetreissa, ohjauslangoissa ja tiivisteosissa, joissa sujuva liike on tärkeää.
Materiaalin valintakriteerit
Metallin ja muovin välinen valinta vaatii selkeän suunnitelman. Alla oleva taulukko kokoaa yhteen tärkeimmät päätöksentekotekijät.
| Valintatekijä | Keskeinen huomio | Käytännön esimerkki |
| bioyhteensopivuus | ISO 10993 -standardin mukainen; ei haitallisia reaktioita ihmiskudoksen kanssa | Titaani, 316L ruostumaton teräs, PEEK implantteihin |
| Steriloitavuus | Täytyy käsitellä autoklaavia, gammasäteilyä tai EtO:ta hajoamatta | Metallit kestävät useimpia menetelmiä; jotkut muovit hajoavat gammasäteilyn vaikutuksesta |
| Mekaaniset ominaisuudet | Lujuus, väsymiskestävyys, kovuus, kulutuskestävyys | Titaani/koboltti-kromi luuimplantteihin; polykarbonaatti koteloihin |
| Korroosionkestävyys | Vastustuskyky kehon nesteille laitteen käyttöiän aikana | Titaani > 316L ruostumaton teräs |
| työstettävyys | Leikkaamisen helppous vaikuttaa kustannuksiin ja tuotantoaikaan | Alumiini/messinki on helppo työstää; titaani vaatii erikoistyökaluja ja hitaampia nopeuksia |
| Sääntelyvaatimukset | FDA/CE-hyväksyntä laiteluokalle | Ennakkoon hyväksyttyjen materiaalien käyttö nopeuttaa hyväksyntää |
| Hinta ja saatavuus | Raaka-ainekustannukset plus koneistuskustannukset | Kalliimpi materiaali, joka leikkaa nopeammin, voi alentaa osan kokonaiskustannuksia |
Bioyhteensopivuus ja sterilointi
Bioyhteensopivuus on välttämätöntä kaikille ihmiskudokseen kosketuksiin joutuville materiaaleille. ISO 10993 -standardi asettaa testaussäännöt. Materiaalien on osoitettava, etteivät ne aiheuta haitallisia reaktioita. Sterilointiyhteensopivuus on aivan yhtä tärkeää. Jotkut muovit kestävät toistuvaa autoklaavikäsittelyä, mikä tekee niistä erinomaisia uudelleenkäytettäviä työkaluja. Toiset sietävät EtO:ta ja gammasäteilyä, mutta niiden autoklaavikestävyys on rajallinen. Jotkut muovit sopivat halpoihin kertakäyttöisiin välineisiin, mutta hajoavat höyryn vaikutuksesta.
Mekaaninen lujuus ja kuluminen
Kuormaa kantavien implanttien on oltava erittäin väsymislujia. Titaaniluokka 23 on tässä erinomainen. Kertakäyttötyökaluissa keskitytään helppoon leikkaamiseen ja alhaisiin kustannuksiin. Alumiini ja messinki leikkaavat helposti, mikä lyhentää tuotantoaikaa. Kalliimpi materiaali, joka leikkaa nopeammin, voi alentaa osan kokonaiskustannuksia. Tämä kompromissi ansaitsee huolellista harkintaa suunnitteluvaiheessa.
Materiaalisertifioinnit ja erän jäljitettävyys täydentävät kokonaisuuden. Jokaisen erän mukana on oltava kirjallinen todiste sen koostumuksesta ja käsittelystä. Nämä asiakirjat tukevat sääntelytarkastuksia ja takaisinvetojen hallintaa. Lääkinnällisten laitteiden valmistuksessa jäljitettävyys ei ole valinnaista. Se suojelee sekä potilaita että valmistajia.
CNC-lääketieteellisten osien tarkkuusvaatimukset
Tarkka CNC-työstö on avainasemassa hyvien lääkinnällisten laitteiden valmistuksessa. Jokainen mittaus on tärkeä potilasturvallisuuden kannalta. Jos reisiluun pää on mikronin tarkkuudella pielessä, se voi kulua nopeammin. Kirurgisen työkalun karkea pinta voi edistää bakteerien kasvua. Näiden tarpeiden tunteminen auttaa insinöörejä valitsemaan oikeat osat ja tarkistamaan toimittajat luottavaisin mielin.
Toleranssistandardien ymmärtäminen
Toleranssistandardit määrittävät sallitun alueen kullekin mittaukselle tietyllä osalla. Lääkinnälliset laitteet tarvitsevat tiukempaa valvontaa kuin useimmat alat, koska virheille on hyvin vähän tilaa.
Vakio- vs. korkean tarkkuuden toleranssit
Tavallisessa CNC-koneistuksessa toleranssit pysyvät yleensä tyypillisellä alueella yleisten osien kohdalla, joissa tarkka sovitus on vähemmän tärkeää. Tarkkuuskoneistuksessa rajat ovat paljon tiukemmat. Edistyneillä työkaluilla saavutetaan tiukemmat toleranssit kirurgisille instrumenteille. Tiukan toleranssin jigiporauksessa saavutetaan erittäin tiukat toleranssit tärkeimmille liitoskohdille. Moniakseliset tarkkuusjärjestelmät pitävät tiukat toleranssit samalla, kun ne valmistetaan monimutkaisia muotoja implanteille.
| Koneistustapa | Tyypillinen suvaitsevaisuus | Keskeinen etu | Tyypillinen lääketieteellinen sovellus |
| Vakio CNC | Vakio, kustannustehokas | Kustannustehokas, monipuolinen | Yleiset komponentit |
| Tarkkuus-CNC edistyneillä työkaluilla | Tiukempi ja parempi pinnanlaatu | Paranneltu pintakäsittely | Kirurgiset työvälineet |
| Tiukka toleranssi jigireikä | Erittäin tiivis, erinomainen geometrinen tarkkuus | Erinomainen geometrinen tarkkuus | Kriittiset rajapinnat |
| Moniakselinen tarkkuus | Tiukka ja monimutkainen geometria | Monimutkaisen geometrian kyky | Istutettavat laitteet |
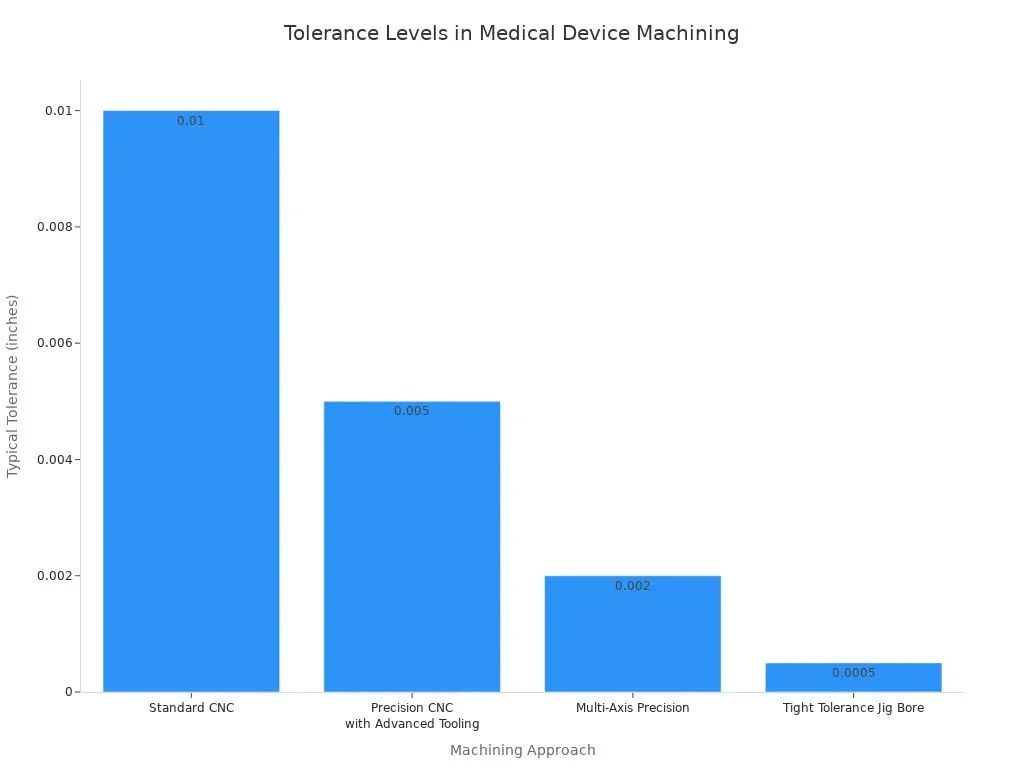
Huippuyritykset noudattavat usein ±2.5 mikronin toleransseja kriittisissä lääketieteellisissä osissa. Laitteiden on pysyttävä erittäin jäykkinä. Lämpötilasäädellyt huoneet estävät lämmön aiheuttaman osien koon muuttumisen.
GD&T lääketieteellisessä suunnittelussa
GD&T tarjoaa tarkan tavan kuvata osien muotoja. Se menee yksinkertaisten suorien mittausten pidemmälle. GD&T määrittää muodon, suunnan ja sijainnin tarkoilla symboleilla ja säännöillä. CNC-koneistetuissa lääketieteellisissä osissa tämä on tärkeää, kun pintojen on oltava täydellisesti linjassa. Lonkkavarren kartionivel vaatii tarkkaa kulman säätöä, jota standarditoleranssit eivät pysty kuvaamaan. GD&T varmistaa, että jokainen valmistaja tulkitsee suunnittelun samalla tavalla.
Pinnan viimeistely ja puhtaus
Pinnan viimeistely vaikuttaa suoraan potilaiden tuloksiin. Karheat pinnat tarjoavat bakteereille piilopaikkoja. Sileät pinnat vähentävät kitkaa ja kulumista.
Ra-arvot ja kliininen merkitys
Ra mittaa keskimääräistä pinnan karheutta mikroneina. Eri kehon alueet tarvitsevat erilaiset arvot. Lonkkaproteesien reisiluun päiden on oltava erittäin sileitä kulumisen vähentämiseksi. Kovapintaisten laakereiden on oltava erittäin sileitä roskien poistamiseksi. Polyeteenistä valmistetut lonkkamaljakorvakkeet ovat kohtalaisen sileitä. Luuhun kosketusalueilla käytetään karheampaa pintaa luun kasvun edistämiseksi. Yleiskirurgiset työkalut pysyvät sileinä, mikä ylläpitää puhdistettavuutta ja rajoittaa lian kertymistä. Leikkauspintojen on oltava vielä sileämpiä vakaan suorituskyvyn saavuttamiseksi.
| Kliininen alue / komponentti | Kliinisesti merkittävä Ra-arvo | Kliininen perustelu |
| Reisiluun pää (nivelletty) | Erittäin sileä pinta | Minimoi kulumista ja kitkaa |
| Kovaksi koville laakerit | Erittäin sileä viimeistely | Vähentää kolmannen rungon kulumisjätettä |
| Polyeteenistä valmistettu lonkkamaljan vuoraus | Kohtalaisen sileä pinta | Tasapainottaa kulutuskestävyyttä |
| Luun kosketusalueet | Karkeampi viimeistely | Edistää mekaanista lukitusta |
| Kirurgisten instrumenttien pinnat | Sileä pinta | Säilyttää puhtaana pysyvyyden |
Puhdastilan valmistusstandardit
Puhdastilat hallitsevat pieniä hiukkasia tuotannon aikana. Lääkinnällisten laitteiden valmistuksessa tarvitaan usein puhdastiloja, joissa hiukkasten tasot on kontrolloitu. Steriilejä alueita koskettavat osat tarvitsevat tämän tason valvontaa. Puhdastila estää pienten roskien pääsyn pinnoille koneistuksen aikana.
Varmennus- ja tarkastusmenetelmät
Laadun dokumentointi. Tarkastus varmistaa, että jokainen osa täyttää sille asetetut vaatimukset. Sekä potilaiden että valmistajien suojaaminen.
KMK ja optinen mittaus
KMM-koneet tarjoavat mikronitason tarkkuuden, paljon paremman kuin käsikäyttöiset työkalut. KMM-tarkastus tarkistaa, vastaako osa suunnitteluaan, ottamalla tarkat mittaukset koosta, muodosta ja sijainnista. KMM-koneet käsittelevät monimutkaisia ominaisuuksia, kuten kaarevia pintoja ja syviä reikiä. Ne poistavat käyttäjän puolueellisuuden ja standardoivat laadunvalvonnan tiimien välillä.
Optiset CMM-järjestelmät käyttävät sinisiä valokuvioita tai laserkolmiomittausta. Nämä menetelmät kartoittavat kiiltävät, mustat tai voimakkaasti kaarevat pinnat. Titaani-implanttien tapauksessa optinen tarkastus tallentaa tiheän pistepilven koko muodosta sekunneissa. Tämä data linjautuu alkuperäisen 3D CAD -mallin kanssa, jotta muodon erot näkyvät. Toisin kuin kosketusmittauksessa, optinen tarkastus ei koskaan vaaranna herkkien osien vaurioitumista.
Ensimmäisen artikkelin tarkastusraportit (FAI)
Ensimmäisen artikkelin tarkastus (FAI) tarkistaa koko tuotantoprosessin ennen täysien sarjojen aloittamista. FAI-raportti tallentaa jokaisen mittauksen, materiaaliominaisuuden ja prosessiasetuksen. Se todistaa, että ensimmäinen osa täyttää kaikki vaatimukset. Sääntelytarkastajat odottavat näitä tietoja. Ne osoittavat, että valmistaja ymmärtää suunnittelun ja pystyy valmistamaan sen samalla tavalla joka kerta. FAI-raportit tukevat myös bioyhteensopivuustarkastuksia linkittämällä materiaalisertifikaatit valmiisiin osiin.
CNC-lääkinnällisten osien koneistuksen määräystenmukaisuus
Säännöt muokkaavat jokaista valintaa lääkinnällisten laitteiden valmistuksessa. Jos CNC-työpajalla ei ole asianmukaista sertifiointia tai sen kirjanpito on puutteellista, koko tuotteen lanseeraus on vaarassa. Sääntöjen tunteminen auttaa sinua esittämään oikeat kysymykset ennen sopimuksen allekirjoittamista.
Miksi ISO 13485 on tärkeä CNC-lääketieteellisille osille
ISO 13485 -sertifiointi on lääkinnällisten laitteiden laadunhallinnan korkein standardi. Tämä standardi menee tavanomaisia laatukäytäntöjä pidemmälle. Se edellyttää kirjallista laatujärjestelmää, joka sisältää menettelytapoja, käytäntöjä ja valvottuja tietoja. Jokaisessa tuotantovaiheessa on noudatettava kirjallisia sääntöjä, jotka tilintarkastajat voivat tarkistaa.
ISO 9001 vs. ISO 13485
Monilla yrityksillä on ISO 9001 -standardi, ja ne luulevat sen pätevöittävän heidät lääketieteelliseen työhön. Tämä uskomus luo riskialttiita aukkoja. ISO 9001 -standardi soveltuu kaikkiin yrityksiin millä tahansa alalla. ISO 13485 -standardi on olemassa vain lääkinnällisille laitteille. Keskeinen ero on, että ISO 13485 -standardi laadittiin vain lääkinnällisiä laitteita varten. Toisin kuin useimmat teollisuudenalat, lääkinnälliset laitteet ovat tiukan hallituksen valvonnan alaisia markkinoilla maailmanlaajuisesti.
| Aspect | ISO 9001 | ISO 13485 |
| Laajuus | Yleinen, mikä tahansa toimiala | Lääkinnällisten laitteiden erityispiirteet |
| Dokumentaatio | Yleinen laatujärjestelmän viitekehys | Vaatii lääkinnällisen laitteen erityisdokumentaation |
| videonhallinta | Rooleja voi delegoida vapaasti | Laatujärjestelmän osista vastaava erillinen päällikkö |
| Riskin painopiste | Yleinen riskienhallinta | Syvästi potilasturvallisuutta huomioiden |
| parannus | Jatkuvaa parantamista asiakastyytyväisyyden parantamiseksi | Parannus sidoksissa laitteen turvallisuuteen ja suorituskykyyn |
ISO 13485 edellyttää myös kirjallisia koulutusmenettelyjä. Työntekijöiden on osoitettava taitonsa virallisten vaiheiden kautta. Standardi vaatii koulutustarpeiden selvittämistä, koulutuksen suorittamista ja tulosten tarkistamista. ISO 9001 -standardi vain sanoo, että työntekijöiden on oltava taitavia, mutta ei kerro, miten.
Mitä standardi kattaa
ISO 13485 -standardi edellyttää tuotannon ja huollon suunnittelua, suorittamista, valvontaa ja valvontaa. Tähän sisältyy tuotejulkaisusääntöjen asettaminen, valvotun työalueen luominen ja tuotantotietojen pitäminen, joista käy ilmi valmistettujen tuotteiden määrä ja niiden yhteys lääkinnällisten laitteiden tiedostoon. Sterilointia vaativien tuotteiden prosessit on validoitava. Jos asennusta tai korjausta tarvitaan, on kirjattava muistiin erityiset vaiheet ja hyväksymissäännöt. Nämä valvontatoimet varmistavat, että tuote täyttää aina sille ilmoitetut tiedot.
Standardi vaatii myös suunnittelun ja kehityksen valvontaa. Selkeät työnkulut kattavat suunnittelun, syötteet, tuotokset, tarkastukset, validoinnin ja siirtymisen tuotantoon. Riskienhallinta noudattaa ISO 14971 -standardia koko tuotteen elinkaaren ajan. Toimittajien valvontaan kuuluvat tarkastukset, hyväksytyt toimittajaluettelot, auditoinnit ja saapuvien tavaroiden tarkastukset.
FDA:n rekisteröinti ja tarkastukset
FDA luokittelee lääkinnälliset laitteet riskitason mukaan, mikä asettaa hyväksymisprosessin. Korkean riskin laitteita, kuten implantteja, valvotaan tiukasti. 21 CFR Part 820 -laatujärjestelmäasetus edellyttää vahvaa laatujärjestelmää kaikissa valmistusvaiheissa, mukaan lukien koneistus. 510(k)-markkinoille ennakkoilmoitusprosessi edellyttää, että laite on samanlainen kuin hyväksytty laite, mikä vaikuttaa CNC-prosessien kirjaamiseen ja tarkistamiseen.
21 CFR:n osan 820 vaatimukset
FDA-rekisteröinti sisältää laitosrekisteröinnin ja laitelistauksen. CNC-toimittajasi on oltava FDA:n rekisteröity 21 CFR Part 820 -standardin mukaisesti ja hänellä on oltava myös ISO 13485 -sertifikaatti. 510(k)-prosessi vaikuttaa siihen, miten koneistusvaiheet kirjataan. Versaiden on noudatettava suunnittelun ohjeita, erityisesti prototyyppivaiheissa.
Prosessin validointi on pakollista, kun pelkällä tarkistuksella ei voida todistaa osan oikeellisuutta. Tämä koskee tiettyjä prosesseja, joita ei voida täysin todentaa pelkällä tarkastuksella. FDA:n QSR edellyttää näiden vaiheiden validointia.
Auditointien ja poikkeamien käsittely
FDA:n tarkastukset voivat tapahtua ilman varoitusta. Valmisverstaalla on CAPA-prosessi, joka sisältää perussyyanalyysin, eristämistoimenpiteet, korjaavat toimenpiteet ja asiakkaalle ilmoitussuunnitelman. Kirjallinen muutoshallinta materiaalien vaihtoa varten edellyttää asiakkaalle ilmoitusta ja kirjallista hyväksyntää ennen vaihtoa.
CTQ-ominaisuuksien tavoite-CPK-arvot osoittavat tilastollista kontrollia. Tämän kontrollin todistamiseksi ajan kuluessa on oltava saatavilla aiempia tietoja. Tarkista ISO 13485 -sertifikaatin laajuus ja numero myöntäjän julkisesta rekisteristä. Laajuus määrittelee, mihin kauppa on pätevä.
Jäljitettävyys ja dokumentointi
Jäljitettävyys on välttämätöntä takaisinkutsuissa ja markkinoille tulon jälkeisissä tarkastuksissa. Sarjanumeroiden ja eräseurannan avulla valmistajat voivat jäljittää yksittäisiä laitteita raaka-aineisiin, toimittajiin ja tuotantoeriin asti. Tämä historianseuranta mahdollistaa asianomaisten tuotteiden nopean löytämisen takaisinkutsussa tai vaatimustenmukaisuustarkastuksessa, mikä alentaa riskiä ja nopeuttaa reagointia.
Materiaalisertifikaatit ja erän seuranta
Jokaisella materiaalierällä on oltava tehdassertifikaatti, jossa luetellaan kemiallinen koostumus, mekaaniset ominaisuudet ja lämpönumero. Raaka-ainetehdas myöntää tämän sertifikaatin. Eränumerot seuraavat materiaaleja tuotannon aikana. Prosessikirjat kirjaavat valmistusolosuhteet ja säilytysajat. Testitiedot vahvistavat spesifikaatioiden noudattamisen tilastollisen analyysin avulla.
Laitehistorian tiedot (DHR)
Laitehistoriarekisteri on täydellinen tuotantorekisteri. Se sisältää käyttäjätunnuksen, koneen tunnuksen, päivämäärän/kellonajan, mittaukset, laitteen sarjanumeroon liittyvän materiaalierän ja pakkaustarkastukset. Näitä tietoja on säilytettävä vaaditun ajan ja ne on valmisteltava FDA:n auditointivalmiutta varten.
Täydellinen dokumentaatio sisältää myös CMM-tarkastusraportit, jotka osoittavat todellisen ja odotetun suorituskyvyn jokaisessa GD&T-tarkastuksessa. Vaatimustenmukaisuustodistus osoittaa, että osat täyttävät piirustukset, materiaalispesifikaatiot ja laatujärjestelmän vaatimukset. Bioyhteensopivuuslausunnot viittaavat ISO 10993-1 -standardin riskinarviointipolkuihin ja listaavat implantti- tai ihokosketuskäyttöön jääneet valmistusaineet. Ensimmäisen artikkelin tarkastusraportit kattavat uudet osanumerojulkaisut. Prosessinaikaiset tiedot ja SPC-tiedot tallentavat käyttäjätunnuksen, koneen tunnuksen, päivämäärän/kellonajan, työkaluerän ja mittaustulokset jokaisessa vaiheessa. Suunnittelun tarkastusraportit ja DFM-raportit selvittävät bioyhteensopivuusriskit, pinnanlaatutarpeet ja toleranssien toteutettavuuden ennen tuotannon aloittamista.
Lääkinnällisten laitteiden takaisinvedot johtuvat usein puuttuvista papereista. Yksikin kadonnut materiaalitodistus voi pysäyttää koko tutkinnan. Korjaamo, joka pitää täydelliset tiedot, suojaa sinua kalliilta viivästyksiltä ja rangaistuksilta. Kun tarkistat CNC-kumppania, pyydä nähdä heidän DHR-prosessinsa. Pyydä näyteasiakirjoja. Tarkista heidän sertifiointinsa julkisista rekistereistä. Nämä vaiheet erottavat hyvät kumppanit riskialttiista kumppanista.
CNC-lääkinnällisten osien koneistuspalvelun arviointi
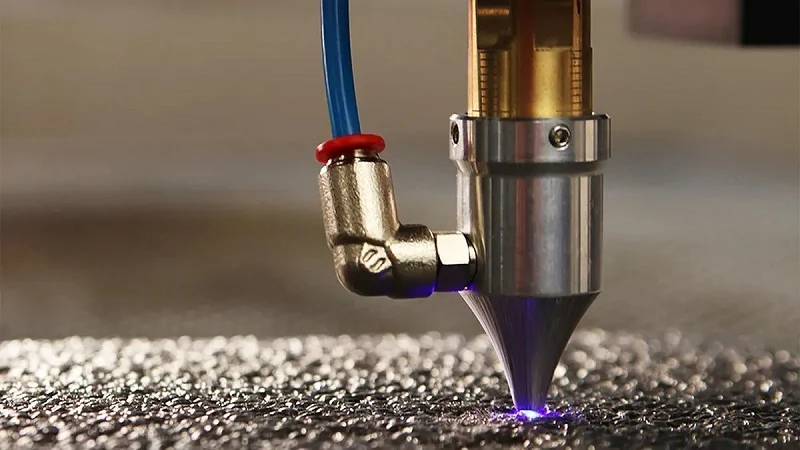
CNC-koneistettujen lääketieteellisten osien kumppanin valitseminen on enemmän kuin vain hintojen vertailua. Valinnalla on todella suuri merkitys. Koneistusvirhe voi viivästyttää tuotteen lanseerausta, aiheuttaa auditointiongelmia tai vaarantaa potilasturvallisuuden. Lääkinnällisten laitteiden valmistajien on tarkistettava mahdollisten kumppaneiden osalta selkeät standardit, jotka kattavat teknisen taidon, todistetun kokemuksen ja luotettavan toiminnan. Ajattele arviointiprosessia riskienarviointina, älä ostosreissuna.
Teknisten valmiuksien arviointi
CNC-konepajan käyttämät koneet kertovat paljon sen kyvystä pitää kiinni tiukoista toleransseista. Vanhemmillakin koneilla voidaan edelleen valmistaa hyviä osia, mutta niistä usein puuttuu nykypäivän implanttimuotojen edellyttämä lämmönsäätö ja karan tarkkuus. Kysy laiteluetteloa. Etsi viisiakselisia CNC-koneita, sveitsiläistyyppisiä sorveja ja moniakselisia tarkkuusjärjestelmiä. Nämä koneet käsittelevät monimutkaisia muotoja vähemmissä vaiheissa, mikä vähentää virheiden kertymisen mahdollisuutta.
Laitteiden ikä ja kapasiteetti
Koneen ikä on tärkeä, mutta koneen kykyjen merkitys on vielä suurempi. Hyvin hoidettu vanhempi kone voi päihittää huonosti asennetun uuden. Kysy huolto-ohjelmista ja kalibrointikirjauksista. Lämpötilasäädetyt tuotantolattiat estävät lämmön aiheuttamat osien koon muutokset pitkien sarjojen aikana. Kysy mittausjärjestelmistä ja prosessin sisäisistä mittaustyökaluista, jotka havaitsevat ongelmat ennen kuin osat poikkeavat spesifikaatioista.
Sisäiset vs. ulkoistetut toiminnot
CNC-koneistuspalvelu, joka suorittaa keskeiset vaiheet itse, hallitsee laatua ja toimitusaikoja paremmin. Kun työpaja lähettää toissijaisia vaiheita, kuten passivoinnin, lämpökäsittelyn tai anodisoinnin, kannat heidän toimittajansa riskit. Kysy, mitkä vaiheet tapahtuvat paikan päällä. Tarkista, että tarkastustyökalut, kuten koordinaattimittauskoneet ja optiset mittausjärjestelmät, ovat samassa rakennuksessa. Kumppani, jolla on sisäistä osaamista, reagoi nopeammin suunnittelumuutoksiin ja pitää parempaa kirjaa.
Kokemuksen ja saavutusten arviointi
Kokemusta lääkinnällisten laitteiden valmistuksesta ei voi teeskennellä. Ilmailu- ja avaruustekniikan tai autoteollisuuden osien täyttämä portfolio ei kelpaa implanttitöihin. Riskit ovat erilaiset. CNC-työstetyt lääketieteelliset osat vaativat bioyhteensopivia materiaaleja, tiukempia toleransseja ja täyden jäljitettävyyden. Pyydä tapaustutkimuksia vastaavista projekteista. Yksi todellinen esimerkki: ruostumattomasta teräksestä valmistettu vasaranvarsi kirurgiaan, tiukkojen toleranssien puitteissa. Tällainen todiste osoittaa todellista taitoa.
Lääketieteellisten projektien portfolio
Tutustu portfolioon materiaalien monipuolisuuden varalta. Hyvän kumppanin tulisi osoittaa työskentelyä titaanin, ruostumattoman teräksen, PEEK:n ja Ultemin parissa. Etsi merkkejä jatkovaiheista, kuten pinnoituksesta ja puhdastilan kokoonpanosta. Asiakasarvostelut ja pitkäaikaiset yhteydet lääkinnällisten laitteiden valmistajiin kertovat luotettavuudesta. Kysy, kuinka monta vuotta verstas on palvellut lääketieteen alaa. Laaja kokemus kirurgisten instrumenttien valmistuksesta tarkoittaa enemmän kuin vain äskettäinen siirtyminen lääketieteelliseen työhön.
Monimutkaisten geometrioiden käsittely
Monimutkaiset muodot erottavat hyvät verstast loistavista. Pyydä nähdä osia, joissa on ahtaat sisäkulmat, ohuet seinät tai hankalat kaarevat pinnat. Pyydä esimerkkejä, joissa verstas ratkaisi vaikean koneistuksen ongelman luovalla kiinnityksellä tai työstöradan suunnittelulla. Kumppani, joka tarjoaa Design for Manufacturing (DFM) -palautetta varhaisessa vaiheessa, auttaa sinua välttämään kalliita virheitä. Heidän suunnittelutiiminsä tulisi havaita mahdolliset tuotantovirheet ennen kuin sitoudut työkaluihin.
Viestintä ja toimitusketjun hallinta
Teknisillä taidoilla ei ole juurikaan merkitystä, jos kumppani ei pysty kommunikoimaan selkeästi tai toimittamaan ajoissa. Lääkinnällisten laitteiden valmistajat tarvitsevat CNC-koneistuspalvelun, joka vastaa kysymyksiin nopeasti ja antaa rehelliset toimitusarviot. Viivästykset heijastuvat koko projektin aikatauluun ja vaikuttavat kliinisiin tutkimuksiin ja markkinoille pääsyyn.
Prototyyppien valmistus ja DFM-palaute
Nopea prototyyppien valmistus nopeuttaa kehityssykliäsi. Responsiivinen kumppani toimittaa prototyyppiosat nopeasti ja siirtyy tehokkaasti massatuotantoon. Prototyyppien valmistuksen aikana työpajan tulisi antaa DFM-analyysi, joka merkitsee toleranssiongelmat, materiaaliongelmat tai pinnanlaatuongelmat. Tämä palautesilmukka estää kalliit uudelleensuunnittelut myöhemmin. Kysy, miten työpaja käsittelee suunnittelumuutokset aktiivisten projektien aikana. Selkeä muutostenhallintaprosessi suojaa molempia osapuolia.
Toimitusajat ja skaalautuvuus
Kotimaiset toimittajat lyhentävät toimitusaikoja ja sallivat kiireelliset tilaukset. Ulkomaiset toimittajat lisäävät tulliviiveitä ja rajoittavat vaihtoehtojasi ongelmien ilmetessä. Kysy keskimääräisistä läpimenoajoista ja sisällytä toimituskulut laskelmiisi. Skaalautuvuus edellyttää dokumentoituja, toistettavia prosesseja, ei pelkästään yhteen asiantuntijaan luottamista. Pyydä aiempia mittaustietoja, jotka osoittavat koon pysyvyyden tuotantomäärän kasvaessa. Kumppanin on pidettävä toleranssi tuotantovauhdissa, ei vain prototyypeissä.
Laadunvalvontaan liittyviin kysymyksiin on saatava suorat vastaukset. Kysy ensivaiheen tarkastuksesta määriteltynä ja dokumentoituna prosessina. Kysy, missä prosessinaikaiset tarkastuspisteet sijaitsevat. Tarkista, miten toimittaja käsittelee poikkeamat ja analysoi niiden juurisyyt. Tarkista toimialasi kannalta merkitykselliset sertifioinnit: ISO 9001, ISO 13485 ja FDA-rekisteröinti. CNC-konepajalla, joka epäröi näissä kysymyksissä, on jotain salattavaa.
Kysy potentiaalisilta kumppaneilta heidän fyysisistä turvallisuusprotokollistaan: pääsymenettelyistä, vierailijoiden hallinnasta, aukioloaikojen ulkopuolisesta turvallisuudesta ja hätätilannemenettelyistä. Heidän vastaustensa monimutkaisuus osoittaa, onko turvallisuus aidosti integroitu heidän toimintaansa vai onko se vain vaatimustenmukaisuusvalintaruutu.
Luottamuksellisuus suojaa immateriaalioikeuksiasi. Varmista, että palveluntarjoaja allekirjoittaa salassapitosopimukset, ylläpitää turvallista asiakirjojen hallintajärjestelmää ja salaa projektitiedot. Kysy, kenellä on pääsy CAD-tiedostoihin, piirustuksiin ja tarkastusasiakirjoihin. Kumppani, joka käsittelee suunnittelutietojasi huolellisesti, käsittelee myös osiasi huolellisesti.
CNC-koneistuksen toimittajan valinta riippuu viime kädessä näyttöön perustuvasta luottamuksesta. Käy laitoksessa, jos mahdollista. Tarkkaile, miten työntekijät käsittelevät osia. Tarkista heidän tarkastusraporttinsa. Pyydä referenssejä vastaavista lääketieteellisistä projekteista. Oikea kumppani osoittaa tarkkuutta, ylläpitää perusteellista dokumentaatiota ja hänellä on asianmukaiset sertifikaatit. Nämä standardit täyttävät lääketieteellisen koneistuksen palvelut suojaavat tuotettasi, potilaitasi ja mainettasi.
Yhteistyössä NOBLEN kanssa CNC-lääkinnällisten osien valmistuksessa

Yllä olevat valintavaiheet viittaavat yhteen selkeään vastaukseen: tarvitset kumppanin, jolla on todistetusti tarkkuus, dokumentoitu sääntöjen noudattaminen ja täyden palvelun tuki. NOBLE tarjoaa juuri tätä. Kiinan johtavana valmistusyrityksenä NOBLE yhdistää vahvat palvelutaidot asiantuntevaan koneistusosaamiseen auttaakseen asiakkaita siirtymään prototyypistä täyteen tuotantoon sujuvasti.
Valmistuskykymme
NOBLEN tuotantotiloissa käsitellään sekä metallia että muovia yhtäläisellä taidolla. Laitteistoluetteloon kuuluvat moniakseliset CNC-jyrsintä- ja sorvauskeskukset, sveitsiläistyyppiset sorvit ja 5-akseliset työstöjärjestelmät. Tämä valikoima tarkoittaa, että monimutkaiset muodot eivät ole ongelma. Tarvitsetpa sitten tiukkoja sisäkulmia tai kaarevia implanttipintoja, koneet toimittavat ne.
Tarkkuustyöstö metallille ja muoville
Materiaaliluettelo kattaa koko lääketieteellisen valikoiman: titaanin, kirurgisen luokan ruostumattoman teräksen, alumiinin, Inconelin, kobolttikromin ja korkean suorituskyvyn muovit, kuten PEEK ja Ultem. Jokainen materiaali vaatii erilaiset leikkausasetukset, työkalun muodot ja jäähdytysmenetelmät. NOBLEn koneistajat tuntevat nämä erot ja säätävät niitä tarpeen mukaan.
- Mikrotyöstö pienille CNC-lääketieteellisille osille ja implanteille
- Suurten osien ja koteloiden suurkokokoneistus
- Pienten osien koneistus tiukoilla toleransseilla
- 5-akselinen koneistus monimutkaisten muotojen tarkkaan työstöön
- Sveitsiläistä koneistusta pieniläpimittaisille, erittäin tarkoille osille
- Prosessin aikainen tiedonkeruu ja tarkistus jokaisessa vaiheessa
Toleranssien hallintaan kiinnitetään erityistä huomiota. Vakiotarkkuudella toleranssit pysyvät tiukoina. Vaativissa töissä tarkkuuskoneistuksessa saavutetaan vielä tiukemmat toleranssit. Erikoisprojektit voivat saavuttaa ±0.0002 tuuman tarkkuuden, kun suunnittelu sitä vaatii. Tämä valikoima kattaa kaiken kirurgisista työkaluista minimaalisesti invasiivisissa laitteissa käytettäviin mikrokomponentteihin.
Prototyypistä suurtuotantoon
Siirtyminen prototyypistä tuotantoon lisää usein vaihtelua. NOBLE poistaa tämän riskin dokumentoiduilla ja toistettavissa olevilla prosesseilla. Prototyyppiosat toimitetaan nopeasti, joten suunnittelutarkastukset tapahtuvat viipymättä. Hyväksynnän jälkeen samat koneet, työkalut ja tarkastusvaiheet skaalautuvat suuriin sarjoihin. Tilastollinen prosessinohjaus tarkkailee vaihteluita reaaliajassa ja havaitsee poikkeamat ennen kuin osat poikkeavat spesifikaatioista. Tämä menetelmä pitää laadun tasaisena riippumatta siitä, tilaatko viisikymmentä osaa vai viisikymmentätuhatta.
Sertifikaatit ja laadunvarmistus
Sertifikaatit osoittavat yrityksen sitoutumisen laatuun. NOBLElla on sekä ISO 9001:2015- että ISO 13485:2016 -sertifikaatit, jotka kattavat yleisen laadunhallinnan ja lääkinnällisten laitteiden erityistarkastukset. Tämä kaksoissertifikaatti osoittaa valmiuden säänneltyyn tuotantoon.
ISO 9001:2015 ja ISO 13485:2016
Nämä kaksi standardia toimivat yhdessä. ISO 9001 tarjoaa yleisen viitekehyksen asiakastyytyväisyydelle ja jatkuvalle parantamiselle. ISO 13485 -sertifiointi lisää vaaditut lääkinnällisten laitteiden valvonnan vaatimukset, joita ISO 9001 -standardista puuttuu.
| Aspect | ISO 9001: 2015 | ISO 13485: 2016 |
| Ensisijainen painopiste | Asiakastyytyväisyys | Sääntöjen noudattaminen ja potilasturvallisuus |
| Riskienhallinta | Yleinen parannus | Pakollinen, ISO 14971 -standardin mukainen |
| Suunnittelun ohjaimet | Ei tarvita | Vaaditut suunnittelutiedostot riskitulosteineen |
| Jäljitettävyys | Yleinen tunnistaminen | Erätietueet, laitehistoriatietueet |
| Prosessin vahvistus | Ei tarvita | Tarvitaan sterilointiin, hitsaukseen |
| Puhtaustiedot | Ei määritelty | Kirjalliset puhtausvaatimukset |
Tämä taulukko osoittaa yleisen laadun ja lääketieteellisen laadun välisen eron. NOBLE täyttää molemmat standardit, joten voit luottaa jokaiseen toimitukseen.
Tiukat tarkastus- ja testausprotokollat
Tarkastuksia tehdään useissa tarkastuspisteissä, ei vain lopussa. Ensimmäisen artikkelin tarkastus (FAI) tarkastaa koko tuotantoprosessin ennen täysien sarjojen aloittamista. Prosessin aikainen tarkastus käyttää kalibroituja koordinaattimittakaavalaitteita (CMM) mittojen tarkistamiseen osien liikkuessa tuotannon läpi. Lopputestaus varmistaa pinnanlaadun, materiaaliominaisuudet ja mittojen tarkkuuden. Jokainen mittaus tallennetaan, mikä luo täydellisen dokumentaatiopolun viranomaistarkastuksia varten. Tämä huolellinen lähestymistapa täyttää FDA:n odotukset ja tukee omaa laatujärjestelmääsi.
Kokonaisvaltainen lähestymistapa
NOBLE tarjoaa muutakin kuin koneistusta. Täyden palvelun malli kattaa suunnittelutuen, tiimityöskentelyn, kokoonpanon ja jälkikäsittelyn. Tämä yhdistetty lähestymistapa vähentää toimittajien määrää ja helpottaa projektinhallintaa.
Suunnittelutuki ja tekninen yhteistyö
Varhainen tiimityö estää kalliit virheet. NOBLEN insinöörit tarkistavat suunnitelmasi valmistettavuuden ja havaitsevat toleranssiongelmat, materiaaliongelmat tai pinnanlaatuongelmat ennen työkalujen aloittamista. Tämä valmistusta varten suunnitellun suunnittelun (DFM) palaute säästää aikaa ja rahaa. Suunnittelutiimi ehdottaa myös muita materiaaleja tai prosesseja, kun ne tarjoavat parempia tuloksia. Tämä kumppanuuslähestymistapa tarkoittaa, että saat asiantuntija-apua, etkä vain hintatarjousta.
Kokoonpano- ja jälkikäsittelypalvelut
Jälkikäsittelypalveluihin kuuluvat viimeistely, pinnoitus ja kokoonpano. Puhdastilakokoonpanossa käsitellään osia, joiden on pysyttävä steriileinä. Viimeistelytoiminnot saavuttavat suunnittelussasi tarvittavan pinnan karheuden, olipa kyseessä sitten liikkuvien pintojen peilikiillotus tai luukontaktialueiden teksturoitu pinta. Kokoonpanopalvelut yhdistävät useita osia, mikä vähentää käsittely- ja tarkastustyötä. Tämä kokonaisvaltainen kyky tarkoittaa, että yksi palveluntarjoaja hallitsee koko tuotantoketjuasi raaka-aineesta valmiiseen, käyttövalmiiseen osaan.
Tarkkuuskoneistuksen, kaksoissertifioinnin ja täyden palvelun tuen yhdistelmä tekee NOBLEsta suoran vastauksen tässä oppaassa käsiteltyihin valintavaiheisiin. Ota yhteyttä NOBLEen projektikonsultaatiota varten ja koe, minkä eron aito valmistuskumppani saa aikaan.
Valitaksesi oikean CNC-koneistuskumppanin CNC-lääkinnällisten osien toimittamiseen sinun on ymmärrettävä neljä keskeistä aluetta. Nämä ovat ydinprosessit, kuten jyrsintä ja sveitsiläinen koneistus, bioyhteensopivat materiaalit, tarkkuusstandardit ja määräystenmukaisuus. Jokainen tekemäsi valinta vaikuttaa suoraan potilasturvallisuuteen ja laitteen toimintaan. Luotettavalla CNC-koneistuspalvelulla on oltava asianmukainen sertifiointi ja sen on läpäistävä erittäin tiukka tarkastus. Täydelliset ja perusteelliset tiedot estävät kalliit takaisinvedot ja auttavat sinua valmistautumaan auditointeihin. Tämä opas toimii käytännön tarkistuslistana toimittajia tarkistettaessa. Oikeasta palveluntarjoajasta tulee kumppani, joka auttaa sinua pääsemään markkinoille ja menestymään tuotteesi kanssa. Ota yhteyttä NOBLEen jo tänään ja sovi projektikonsultaatio tarpeisiisi. Tarjoamme taidot, FDA-tietämyksen ja täyden tuen, jota tarvitset lääkinnällisen laitteesi toteuttamiseen. Menestyksesi on meille tärkein prioriteetti. Anna meidän auttaa sinua saavuttamaan se täydellä luottamuksella.
Usein kysytyt kysymykset CNC-lääkinnällisistä osista
Mitä sertifikaatteja lääketieteellisen CNC-toimittajan tulisi olla?
Toimittajalla tulisi olla ISO 13485 -sertifiointi lääkinnällisten laitteiden laadunhallintaa varten. He tarvitsevat myös FDA-rekisteröinnin. Nämä valtakirjat osoittavat, että toimittaja noudattaa tiukkoja sääntöjä turvallisten ja luotettavien CNC-lääkinnällisten osien valmistuksessa.
Mitkä materiaalit sopivat parhaiten CNC-lääketieteellisiin osiin?
Yleisiä vaihtoehtoja ovat titaaniluokka 23, ruostumaton teräs 316L ja PEEK-muovi. Titaani on vahvaa ja turvallista implanteille. Ruostumaton teräs sopii hyvin kirurgisiin työkaluihin. PEEK sopii sekä implanteille että uudelleenkäytettäville instrumenteille.
Miten FDA:n rekisteröinti vaikuttaa lääketieteellisten osien tuotantoon?
FDA-rekisteröinti edellyttää toimittajalta 21 CFR Part 820 -laatusääntöjen noudattamista. Tämä tarkoittaa, että heidän on validoitava prosessit, valvottava suunnitelmia ja ylläpidettävä täyttä jäljitettävyyttä. Työpajan on oltava valmis yllätystarkastuksiin ja pidettävä yllä täydellisiä tuotantotietoja.
Miksi lääketieteellisten CNC-osien dokumentointi on kriittistä?
Täydelliset tiedot tukevat takaisinkutsuja ja viranomaistarkastuksia. Laitehistorian tiedot seuraavat jokaista tuotantovaihetta. Materiaalisertifikaatit todistavat turvallisuuden ja koostumuksen. Ilman asianmukaisia tietoja yksikin kadonnut sertifikaatti voi pysäyttää tutkinnan ja viivästyttää markkinoille pääsyä.
Millä tarkastusmenetelmillä lääketieteellisten osien laatu varmistetaan?
Koordinaattimittauskoneet suorittavat mikronitason tarkkuustarkistuksia. Optiset mittausjärjestelmät tallentavat koko pinnan tiedot. First Article Inspection -raportit varmistavat koko tuotantoprosessin. Nämä menetelmät varmistavat, että jokainen osa täyttää suunnitteluvaatimukset.
Mikä on FDA:n rooli lääkinnällisten laitteiden koneistuksessa?
FDA valvoo laitteiden luokitusta, rekisteröintiä ja laadunvalvontaa. Toimittajien on noudatettava 21 CFR Part 820 -standardia ja säilytettävä FDA-rekisteröinti. Virasto voi tarkastaa tiloja ilman erillistä ilmoitusta, joten kauppojen on aina pidettävä täydelliset tiedot.







