
Äskettäin Nature-lehdessä julkaistiin artikkeli. Kalifornian yliopiston San Diegossa sijaitsevan tutkimusryhmän jäsenet käyttivät Unitree Roboticsin kehittämää humanoidirobottia kahden kolekystektomialeikkauksen suorittamiseen eläville sioille. Tämä on ensimmäinen kerta, kun humanoidirobotti on suorittanut oikeita kirurgisia leikkauksia eläville organismeille.
Elon Musk esitti aiemmin rohkean väitteen, että robotit suoriutuisivat taitavia ihmiskirurgeja paremmin muutamassa vuodessa ja ohittaisivat parhaat huippukirurgit noin viidessä vuodessa. Tämän uusimman tutkimuksen julkaisu on lähettänyt shokkiaaltoja läpi alan.
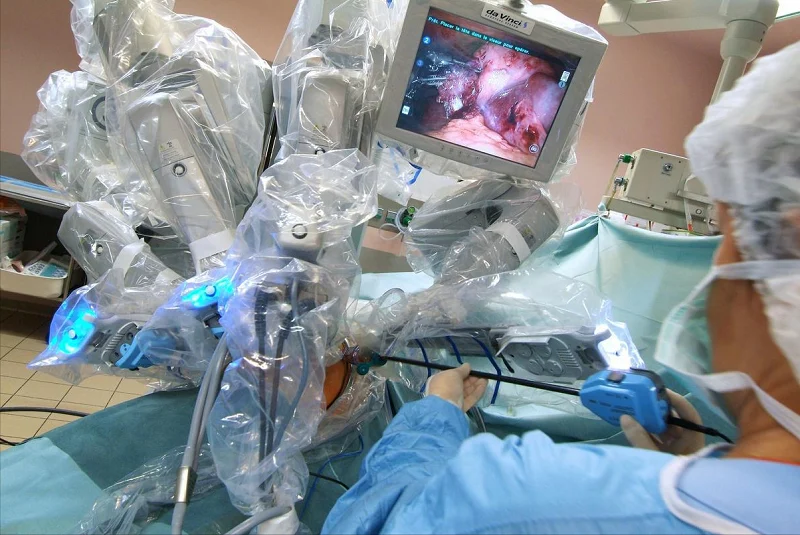
Miksi kirurgiset robotit kehittyvät niin nopeasti? Miten ne eroavat tavallisista roboteista? Ja miten valmistajat voivat hallita mittavirheitä prosessoinnin ja tuotannon aikana? Tänään syvennymme näihin aiheisiin perusteellisesti.
Kirurgiset robotit ovat uudentyyppinen lääketieteellinen työkalu, joka yhdistää koneoppimisen ja tarkkuusmekaaniset järjestelmät kirurgisten toimenpiteiden suorittamiseksi. Lääkärit voivat käyttää tarkasti robottikäsivarsia ja -käsiä ohjauskonsolissa leikkausten suorittamiseksi. Tämä teknologia ei ainoastaan paranna leikkausten tarkkuutta ja tehokkuutta, vaan myös vähentää potilaiden ja lääkintähenkilökunnan välisen suoran kontaktin tarvetta, mikä tuo lääketieteen alalle turvallisempia ja edistyneempiä hoitomenetelmiä.
Mitä kirurgisten robottien tyyppejä on olemassa?
Kirurgisia robotteja on monenlaisia. Yleisiä tyyppejä ovat Da Vinci -robotit, ortopediset kirurgiset robotit, laparoskooppiset kirurgiset robotit, sydänkirurgiset robotit, urologiset kirurgiset robotit ja yksiporttiset kirurgiset robotit.
Näistä ortopediset kirurgiset robotit ja endoskooppiset kirurgiset robotit ovat kaksi yleistä kirurgisten robottien tyyppiä. Ortopedisia kirurgisia robotteja käytetään pääasiassa ortopedisiin toimenpiteisiin. Niitä käytetään nivel- ja selkärangan korvausleikkauksissa. Laparoskooppisia kirurgisia robotteja kutsutaan myös endoskooppisiksi kirurgisiksi roboteiksi. Niitä käytetään pääasiassa minimaalisesti invasiiviseen kirurgiaan.
Mitkä ovat lääketieteellisten kirurgisten robottien tärkeät osat ja mitkä ovat niiden prosessointimenetelmät?
Lääketieteellisten kirurgisten robottien keskeiset avainkomponentit
Kirurgiset robotit käyttävät monia tärkeitä osia. Näitä ovat robottikäsivarret, kirurgiset manipulaattorit, kirurgiset työkalut, kauko-ohjausjärjestelmät, näköjärjestelmien komponentit ja navigointijärjestelmien komponentit.
Robottikäsivarsi vastaa kirurgisten työkalujen kantamisesta ja käytöstä. Kauko-ohjausjärjestelmät antavat lääkäreille mahdollisuuden käyttää robotteja etänä. Näköjärjestelmät näyttävät selkeitä reaaliaikaisia kirurgisia kuvia. Navigointijärjestelmät takaavat tarkan toiminnan. Kirurgiset työkalut auttavat robotteja suorittamaan monimutkaisia kirurgisia vaiheita ja antavat selkeää tuntopalautetta. Kaikki nämä osat toimivat yhdessä. Ne tekevät kirurgisista roboteista tarkkoja ja luotettavia kliiniseen käyttöön.
Kirurgisten robottien osien työstömenetelmät
Tietokoneen numeerinen ohjaus (CNC)
Se käyttää tietokoneohjattuja työstökoneita. Esiohjelmoitu ohjelmisto ohjaa leikkaustyökalujen liikettä. CNC-työstö voi tuottaa erittäin tarkkoja ja monimutkaisia geometrioita omaavia osia. Se toimii sekä metalli- että muovimateriaalien kanssa.
3D-tulostus (Lisäainevalmistus)
Se rakentaa osia pinoamalla materiaalia kerros kerrokselta. Se muuntaa digitaaliset mallit suoraan valmiiksi komponenteiksi. 3D-tulostuksella voidaan nopeasti valmistaa räätälöityjä osia. Se sopii pientuotantoon ja monimutkaisia geometrisia muotoja sisältäviin osiin.
Laserleikkaus & Laserhitsaus
Se käyttää suuritehoisia lasersäteitä metallisten ja ei-metallisten materiaalien tarkkaan leikkaamiseen ja hitsaamiseen. Laserleikkaus tuottaa erittäin tarkat ja siistit reunat. Laserhitsausta käytetään erillisten komponenttien liittämiseen yhteen.
Ruiskuvalu
Sula muovi ruiskutetaan muotteihin ja jäähdytetään valmiiden osien muodostamiseksi. Ruiskuvalu soveltuu muovikomponenttien massatuotantoon. Se varmistaa suuren tarkkuuden ja tasaisen osien laadun.
Sähköpurkauskoneistus (EDM)
Se syövyttää metallimateriaaleja sähkökipinöiden avulla. Sitä käytetään koville materiaaleille, joita on vaikea käsitellä tavallisella koneistuksella. EDM:llä saavutetaan korkea tarkkuus ja monimutkaiset profiilit. Sitä käytetään laajalti muoteissa ja monimutkaisissa komponenteissa.
Sheet Metal Fabrication
Se kattaa leikkaus-, taivutus- ja muovausprosessit ohutlevyosien valmistamiseksi. Ohutlevytyöstöä käytetään yleisesti koteloiden, kiinnikkeiden ja muiden rakenneosien valmistukseen.
Miten lääketieteellisen kirurgisen robotin osat ovat koolla?
Lääketieteellisten robottien komponenttien on käytävä läpi useita keskeisiä vaiheita. Ensinnäkin tiimit viimeistelevät yksityiskohtaisen kokoonpanosuunnittelun. Toiseksi he suorittavat täydelliset laatutarkastukset jokaiselle yksittäiselle osalle. Kolmanneksi työntekijät kokoavat kaikki mekaaniset rakenteet. Neljänneksi he asentavat kaikki elektroniset moduulit. Viidenneksi henkilökunta suorittaa täydelliset koneen virheenkorjaus- ja suorituskykytestit. Kuudenneksi he asentavat ihmisen ja koneen käyttöliittymät. Lopuksi koko robotti käy läpi lopulliset hyväksyntätarkastukset.
Nämä vaiheet varmistavat robottikäsivarsien, nivelten, antureiden ja muiden komponenttien tarkkuuden. Kokoamisen jälkeen robotin on läpäistävä lopulliset hyväksyntätestit. Robotti tarvitsee myös kirurgisia simulaatiotestejä. Nämä testit varmistavat suorituskyvyn ja luotettavuuden. Ne varmistavat, että robotti pystyy suorittamaan kirurgisia tehtäviä turvallisesti ja tarkasti.
Miksi kirurgisia robotteja on vaikeampi valmistaa?
Kun kirurgiset robotit siirtyvät kliiniseen validointiin ja pientuotantoon, jokaista komponenttia on valvottava huolellisesti. Kunkin osan työstölaadusta tulee erittäin tärkeä.
Yksittäiset osat, kuten nivelkotelot, manipulaattoriliittimet ja anturikiinnikkeet, voivat läpäistä kokotestit erikseen. Ongelmia voi kuitenkin ilmetä sen jälkeen, kun osat on koottu valmiiksi robotiksi. Esimerkkejä ovat epävakaa voimapalaute ja tärisevät kirurgiset työkalut. Tiivistyspinnat eivät myöskään lukitu tiiviisti.
Humanoidirobottien ja kirurgisten robottien markkinat kasvavat nopeasti. Tarkkojen osien työstämisestä on tulossa vaikea tehtävä tutkimusryhmille.
Tavalliset teollisuusrobotit keskittyvät vain rakenteelliseen lujuuteen ja toistuvan paikannuksen tarkkuuteen. Lääketieteelliset robotit lisäävät kolme tiukkaa sääntöä. Ne edellyttävät vakaata pitkän aikavälin suorituskykyä, puhtaita pintoja ja täydellistä tuotannon jäljitettävyyttä. Mini-invasiivisen instrumenttiliitännän reiän sijainnin poikkeama voi olla vain 0.01 mm, mutta kun se saavuttaa instrumentin pään, se johtaa muutoksiin puristusasennossa ja voimapalautekäyrässä.
Materiaalit ovat myös herkempiä. Al7075 soveltuu erittäin lujien kevyiden rakenneosien valmistukseen, mutta ohutseinäinen kuori vapauttaa jännitystä karkean työstön jälkeen. PEEK:ia käytetään usein eristyslevyissä, lämmöneristyslohkoissa ja kulutusta kestävissä rajaosissa. Kun leikkauslämpö saavuttaa korkean lämpötilan, purseita ja muodonmuutoksia esiintyy helposti. Ruostumattomasta teräksestä valmistetuissa pienissä akseleissa ja titaaniseoksesta valmistetuissa sovitinosissa on myös pinnan karheutta ja puhtautta koskevia ongelmia. Lääketieteellisten robottien osien kohdalla kyse ei ole pelkästään pienten toleranssien kirjoittamisesta; avainasemassa on saman kielen käyttö käsittely-, tarkastus- ja kokoonpanostandardeissa.
Prosessisuunnitelmat kirurgisten robottien mikroniriskien hallitsemiseksi: Lukitse koko referenssiketju
5.1 Käytä 5-akselisia nivellettyjä CNC-koneita
Nivelkoteloissa on usein vinoja reikiä, pyöreitä onteloita ja sivuttaissuuntaisia uria. Toistuva uudelleenkiinnitys kasaa paikoitusvirheitä. 5-akseliset koneet käsittelevät kaikki avainreiät ja kiinnityspinnat yhden yhtenäisen referenssin alla. Tämä poistaa useimmat epäselvät kokoonpanopoikkeamat.
5.2 Yhdistä alipaineistukat ja pehmeät leuat
Alipainekiinnikkeitä ja pehmeitä leukoja tulisi käyttää yhdessä. Ohutseinäisiä alumiiniosia ei saa kiinnittää liian tiukasti. Liiallinen puristusvoima voi aiheuttaa muodonmuutoksia kiinnittimen irrottamisen jälkeen.
Suurille ohutseinäisille pinnoille: Alipainekiinnittimet voivat jakaa puristusvoiman tasaisesti. Epäsäännöllisille liitososille: Pehmeät leuat ja kohdistustapit voivat varmistaa vakaamman asemoinnin. Tämä prosessi saattaa näyttää yksinkertaiselta. Se voi kuitenkin vähentää huomattavasti uudelleentyöstöä tuotannon aikana.
5.3 Koneistusvaiheiden jakaminen jännityksen vapauttamiseksi
7075-alumiiniosien työstö noudattaa kiinteää työstöprosessia: karkea työstö → lyhyt jännityksenpoistotauko → väliviimeistely → koon tarkistus → lopullinen tarkka leikkaus. Työntekijät tarkistavat uudelleen pääreferenssiasemat ennen viimeistä leikkauskertaa.
PEEK-muoviosien osalta tehtaat kontrolloivat karan nopeutta ja työkalun terävyyttä. Alhainen leikkauslämpö estää reiän koon muuttumisen.
5.4 Aseta kerrokselliset prosessitoleranssistandardit
Työntekijät erottavat kahdenlaisia ominaisuuksien ohjausstandardeja. Keskeisiä osia ovat laakerireiät, kooderin alustat ja työkalun liitosreiät. Niiden tavoitetoleranssi pysyy ±0.005 mm:n sisällä. Tavallisissa painonpudotusurissa ja välttelyalueilla käytetään löyhiä toleranssisääntöjä.
CMM-koordinaattimittauskoneet testaavat reikien etäisyyden, koaksiaalisuuden, pystysuoruuden ja tasaisuuden. Tiimit tallentavat ensimmäiset kokoonpanonäytteen tiedot kaikista kokoonpanoherkistä asennoista. Täydelliset tiedot alentavat pitkän aikavälin uudelleentyöstökustannuksia.
6. Kirurgisten robottien osien täydellinen kokoonpanoprosessi
Kaikki lääketieteellisten robottien osat kokoavat vakiovaiheita. Tiimit laativat ensin yksityiskohtaiset kokoonpanosuunnitelmat. Sitten he suorittavat täydellisen laatutarkastuksen jokaiselle komponentille. Seuraavaksi työntekijät viimeistelevät mekaanisen kokoonpanon ja elektronisten osien asennuksen.
Lopuksi henkilökunta suorittaa koneen virheenkorjauksen ja monivaiheiset suorituskykytestit. He asettavat ihmisen ja koneen väliset ohjauspaneelit viimeiseksi. Koko kone läpäisee tiukan lopputarkastuksen.
Kaikki vaiheet takaavat käsien, nivelten ja antureiden tiiviin koordinoinnin. Kokoamisen jälkeen robotti suorittaa oikeita leikkaussimulaatiotestejä. Testi varmistaa sen turvallisuuden ja toiminnan tarkkuuden.
Lääketieteellisten kirurgisten robottien osien kokoonpano vaatii läpikäymistä standardoiduilla menetelmillä. Ensimmäinen vaihe on yksityiskohtaisen kokoonpanosuunnitelman laatiminen. Henkilökunta lajittelee kaikki osat ja määrittää kokoonpanojärjestyksen asennusvirheiden välttämiseksi. Tämän jälkeen suoritetaan koko prosessin kattava laaduntarkastus. Jokainen komponentti, kuten robottikäsivarsi, anturi ja kotelo, on tarkastettava mahdollisten koko- ja ulkonäkövirheiden varalta.
Tarkastuksen läpäistyä työntekijät ensin kokoavat mekaaniset rakenteet, kuten robottikäsivarren ja nivelet, ja asentavat sitten sisäiset piirilevyt, käyttömoduulit ja muut elektroniset komponentit. Teknikot debugasivat laitteita toistuvasti, korjasivat ongelmia, kuten jitteriä ja paikannuspoikkeamia, ja lopuksi debugasivat kosketusnäytön ja muut ihmisen ja koneen vuorovaikutusrajapinnat.
Kun koko kone oli koottu, se siirtyi lopulliseen hyväksymisvaiheeseen. Insinöörit suorittivat useita simuloituja kirurgisia testejä varmistaakseen kattavasti laitteen tarkkuuden, vakauden ja turvallisuuden. Vasta kun kaikki testit on läpäisty, laite voidaan vapauttaa tehtaalta, mikä varmistaa erilaisten minimaalisesti invasiivisten leikkausten turvallisen ja tarkan suorittamisen kliinisten leikkausten aikana.
7. Keskeisiä kysymyksiä kirurgisten robottien osien tutkimus- ja kehitys- sekä hankintatiimeille
Keskeiset vaatimukset tulee käydä selkeästi läpi tarjousvaiheessa.
Merkitse ensin kaikki tärkeimpien ominaisuuksien mitat erikseen.
Ilmoita toimittajalle, mitä komponentteja voidaan käyttää kokoonpanoreferensseinä, mitkä sopivat moottoriin tai anturiin ja mitkä ovat vain tyhjiä vältettävän alueen komponentteja. Liian monet pienet yleiset toleranssit hukkaavat käsittelykustannuksia.
Toiseksi, vahvista täydelliset testausstandardit.
Lääketieteellisten robottien osien osalta vaaditaan viralliset ensimmäisen näytteen tarkastusraportit, täydelliset tähystysreiän tarkastuspöytäkirjat, täydelliset materiaali-erätiedostot ja pintakäsittelytiedostot. Myös pienet 5 tai 10 kappaleen erät on tarkastettava tarkasti. Tiimin on valmistettava oikeat komponentit ensimmäisellä yrityksellä.
8. Neuvoja kirurgisten robottien osia ostaville tiimeille
Jos etsit kirurgisten robottien osien tarkkuuskoneistuksen toimittajaa, älä keskity pelkästään hintaan ja toimitusaikaan. Sinun tulisi myös arvioida toimittajan valmistuskapasiteettia. Tärkeitä kysymyksiä ovat:
- Onko tehtaalla 5-akselista niveljärjestelmää käsitteleviä laitteita?
- Mitä kiinnitysmenetelmiä he käyttävät ohutseinäisiin osiin?
- Onko heillä vakaat, kypsät prosessointiparametrit 7075-alumiinille ja PEEK:lle?
- Voivatko he hallita keskeisten ominaisuuksien toleranssia ±0.005 mm:n tarkkuudella massatuotannon aikana?
- Voivatko he toimittaa täydelliset CMM-koordinaattimittausraportit ensimmäisten näytteiden mukana?
9. Miksi valita NOBLE
Noble muuntaa tuoteideat valmiiksi prototyypeiksi ja massatuotanto-osiksi. Useimmat toimittajat tarjoavat vain prototyyppipalveluita. Noble tarjoaa kokonaisvaltaista valmistustukea. Palvelumme kattaa suunnittelun optimoinnin, prosessoinnin, pintakäsittelyn ja loppukokoonpanon.
NOBLE's Silikoni nopea prototyyppien valmistus Kyky
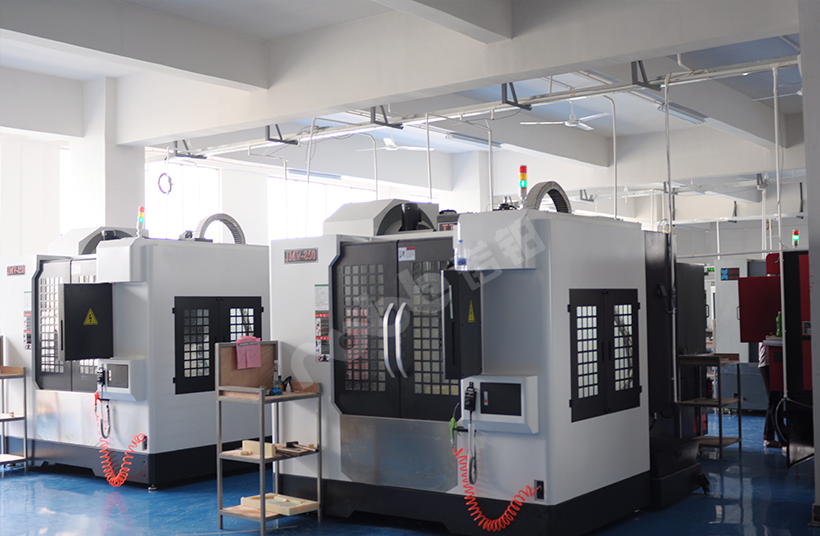
Silikoniprototyyppien tuotanto on yhteydessä muihin tuotantolinjoihimme. Insinöörit tarjoavat suunnittelutukea koko tuotantoprosessin ajan. CNC-koneet valmistavat tarkkoja päämuotteja. Ruiskuvalu tukee suurten volyymien massatuotantoa. Tiimimme suorittaa pintakäsittelyn ja lopullisen kokoonpanon itse. Asiakkaat työskentelevät vain yhden toimittajan kanssa kaikille lenkeille.
Viralliset laatusertifikaatit
Laadunhallintajärjestelmämme on virallisesti sertifioitu ja sisältää täydellisen dokumentaation.
- ISO 9001:2015: Se valvoo yleistä valmistuksen laatua. Vakiomuotoiset käsittelysäännöt takaavat vakaat tuotantotulokset. Täydelliset tarkastusvaiheet tarkistavat osan koon ja pinnanlaadun.
- ISO 13485:2016: Se lisää tiukat lääkinnällisten laitteiden tuotantosäännöt. Se edellyttää osien täydellistä jäljitettävyyttä ja prosessin täydellistä validointia.
Kirurgisten robottien osien usein kysytyt kysymykset
1: Mitä eroa on 304 ruostumattomalla teräksellä ja 316L ruostumattomalla teräksellä lääketieteellisessä käytössä?
304-teräksellä on heikko korroosionkestävyys. Tehtaat käyttävät sitä harvoin lääketieteellisissä osissa. 316L-niminen vähähiilinen ruostumaton teräs sisältää molybdeeniä. Se kestää ihmiskehon nesteiden sisältämää kloridinestettä. Tehtaat valmistavat kirurgisia työkaluja ja väliaikaisia implanttiosia 316L-teräksestä.
2: Voitteko toimittaa täydelliset materiaalien jäljitettävyystiedostot osilleni?
Kyllä. Toimitamme täydelliset viralliset asiakirjat. Näihin kuuluvat raaka-aineiden testausraportit (MTR) ja valmiiden osien vaatimustenmukaisuustodistukset (CoC). Koko tuotantoketju pysyy jäljitettävissä.
3. Mitä passivointi on? Miksi passivointi on kriittistä lääketieteelliselle ruostumattomalle teräkselle?
Passivointi on kemiallinen käsittely. Se poistaa teräksen pinnoille työkalujen jättämiä pieniä rautarakeita. Nämä pienet rakeet aiheuttavat ruostetta ilman passivointia. Passivointi parantaa teräksen luonnollista korroosionestokykyä. Tällä ominaisuudella on suuri merkitys höyrysteriloinnille asetetuille osille. Passivointi on kiinteä vaihe tuotantoprosessissamme.
4. Mikä on lääkinnällisten laitteiden prototyyppien vakiotoimitusaika?
Lääketieteellisen prototyypin toimitusaika on 2–4 viikkoa. Tarkka aika riippuu osan monimutkaisuudesta ja raaka-aineiden saatavuudesta. Pidämme yllä selkeää viestintää koko ajan. Sovitamme kaiken työn asiakkaidemme tutkimus- ja tuotantoaikatauluihin.
5. Miten varmistan, että NOBLE sopii projektiini?
Ota yhteyttä suunnittelutiimiimme. Käymme luottamuksellisia keskusteluja kaikista projektisi vaatimuksista. Jaamme kanssasi koko laatujärjestelmämme, aiemmat lääketeollisuuden tapauksemme ja täydelliset räätälöidyt käsittelysuunnitelmamme. Kaikki tuotantovaiheemme noudattavat tiukkoja lääketeollisuuden standardeja.







