
Johdanto: Mikä on Alumiinin nopea prototyyppien valmistus?
Jos sinun pitäisi valita valmistusprosessi alumiinisten pikaprototyyppien osille, minkä valitsisit?
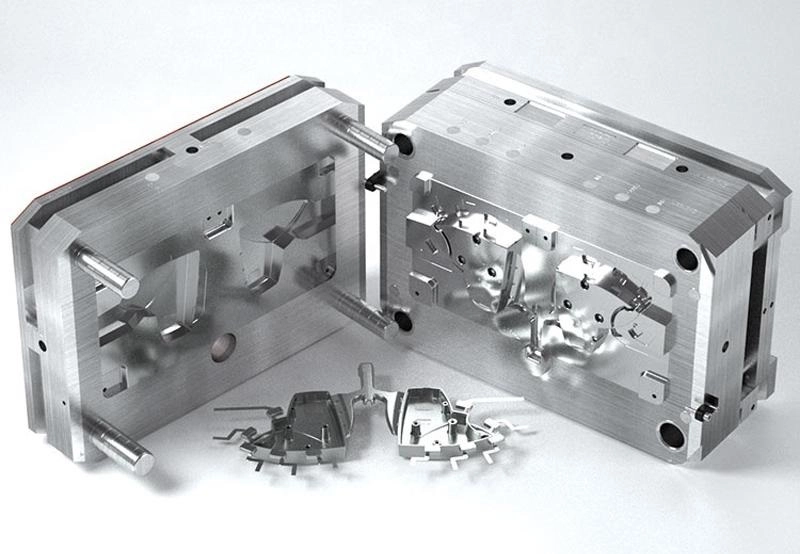
Näiden osien valmistukseen on useita menetelmiä. CNC-työstö muotoilee osat leikkaamalla ne kiinteäksi alumiiniaihioksi. Valaminen – mukaan lukien alumiinin tyhjiövalu – tarkoittaa sulan metallin kaatamista muottiin. Vahanpoistomenetelmällä voidaan käsitellä monimutkaisia muotoja ja saavuttaa hyvä pinnanlaatu . Painevalu soveltuu suurtuotantoon. Hybridiprosessit yhdistävät 3D-tulostuksen ja koneistuksen.
Konsepti on melko yksinkertainen. Alumiinin nopea prototyyppien valmistustekniikka mahdollistaa toiminnallisten metalliosien nopean valmistuksen. Validointi suunnitteluvaiheessa voidaan suorittaa jo varhaisessa vaiheessa. Tuotantoriskit pienenevät vastaavasti. Täysimittaiset muotit valmistetaan vasta, kun suunnittelu on validoitu onnistuneesti käyttämällä todellista metallia. Siinä piilee sen arvo.
Yleiset alumiinin nopeat prototyyppien valmistusprosessit
CNC-työstöalumiini Prototyypit (suosituin menetelmä)
CNC-työstö saadaan aikaan poistamalla materiaalia. Pyörivä leikkaustyökalu seuraa CAD-tiedostosta luotua työstörataa työstääkseen aihion lopulliseen muotoonsa. Muotteja tai kiinnittimiä ei tarvita – prosessi perustuu yksinomaan metallin poistamiseen.
Yleisiä seoksia ovat 6061, 7075 ja 2024. 6061 on ensisijainen materiaali – se tarjoaa korkean lujuuden ja korroosionkestävyyden. 7075 on vielä vahvempi, mutta sen muovattavuus on huonompi. 2024-seoksella on korkea väsymiskestävyys ja se soveltuu ilmailuteollisuuteen. Seoksen valinta riippuu prototyypin käyttötarkoituksesta.
Advantage
Korkea tarkkuus – toleranssit voivat olla jopa ±0.005 millimetriä. Nopea toimitusaika – mitataan päivissä viikkojen sijaan. Työkalukustannusten puuttuminen tarkoittaa alhaisia asennusinvestointeja. Käytetään tuotantolaatuisia materiaaleja. Testituloksia voidaan soveltaa suoraan lopulliseen osaan.
rajoitus
Materiaalihävikkiä syntyy merkittävästi – lastut ovat romua. Monimutkaisia sisäisiä rakenteita (kuten jäähdytyskanavia tai onttoja poikkileikkauksia) ei voida saavuttaa, ellei suunnittelua jaeta erillisiin osiin. Vaikka kipinätyöstö (EDM) voi ratkaista tämän, se lisää kustannuksia.
Suositeltuja sovelluksia ovat ilmailuteollisuuden kiinnikkeet, elektroniikkakotelot, kiinnikkeet ja mekaaniset komponentit. Kaikki osat, jotka vaativat tarkkoja mittoja ja tuotantolaatuisia materiaaleja, sopivat tähän menetelmään.
CNC-työstö on alumiinin nopean prototyyppien valmistuksen vertailukohta. Muut menetelmät – valaminen ja lisäainemenetelmät – kilpailevat sitä vastaan. Alumiinin tyhjiövalu kuitenkin käsittelee monimutkaisia sisämuotoja, joihin koneistus ei pysty. Tässä kohtaa valamisesta tulee parempi vaihtoehto. Kompromissi ovat työkalukustannukset ja läpimenoaika. Koneistus voittaa yksinkertaisten ja tarkkojen osien kohdalla. Valaminen voittaa monimutkaisten ja lähes tarkkojen muotojen kohdalla.
Alumiinin tyhjiövalu pienten erien prototyyppeihin
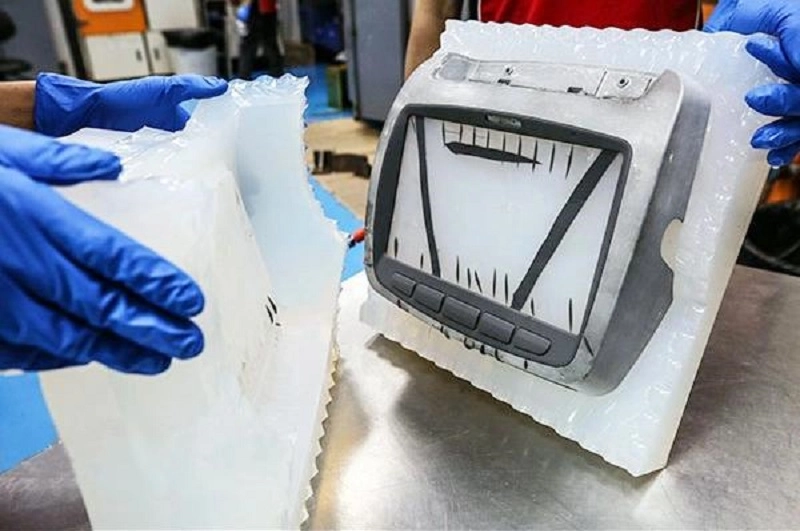
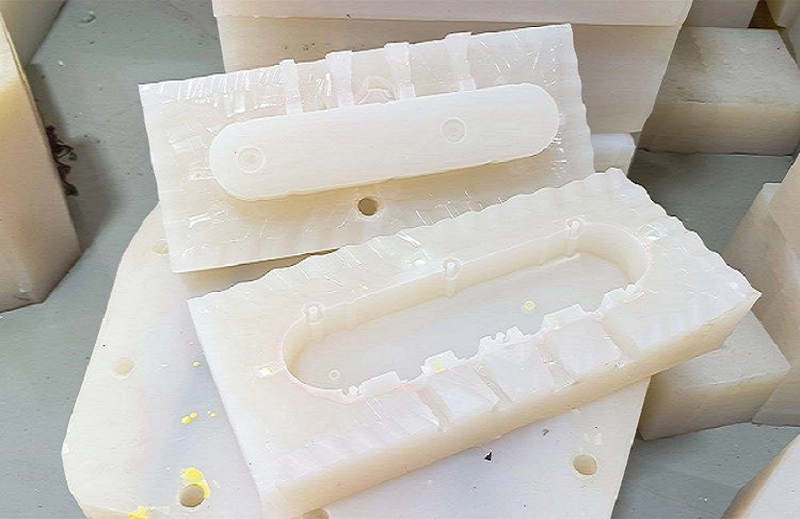
Alumiinin tyhjiövalu on menetelmä, jota käytetään prototyyppien ja pienten erien osien valmistukseen. Ensin valmistetaan silikonimuotti päämuotin pohjalta. Muotti asetetaan sitten tyhjiökammioon, johon ruiskutetaan nestemäistä materiaalia. Tyhjiö vetää materiaalin jokaiseen yksityiskohtaan, jolloin lopputuloksena on kuplaton ja onteloton osa, joka pystyy toistamaan tarkasti hienojakin ominaisuuksia.
Tyhjiöympäristö on tämän prosessin ja perinteisten valumenetelmien tärkein ero. Painovoimavalu perustuu painovoimaan muotin täyttämiseksi; painevalu pakottaa materiaalin muottiin paineen alaisena; kun taas tyhjiövalu poistaa loukkuun jääneen ilman, joka estää materiaalin virtausta. Tämän seurauksena tämä prosessi tuottaa hienompia yksityiskohtia, tasaisempia pintoja ja tasaisempia osia.
Alumiinin nopeassa prototyyppien valmistuksessa käytetään usein tätä menetelmää, koska se yhdistää yksittäisen 3D-tulostetun osan ja massatuotannon välisen kuilun. Läpimenoaika on lyhyt, kustannukset kohtuulliset ja tulos on toistettavissa.
Alumiinin tyhjiövalun edut prototyypeille
- Pienemmät työkaluinvestoinnit
Silikonimuotit maksavat huomattavasti vähemmän kuin teräksestä valmistetut ruiskuvalumuotit tai painevalumuotit. Teräsmuotti voi maksaa jopa kymmeniä tuhansia dollareita, kun taas silikonimuotti maksaa vain muutaman tuhannen dollarin.
Tuotekonsepteja testaaville yrityksille tämä vähentää taloudellista riskiä. Jos suunnitteluun tarvitaan muutoksia, muotin vaihtamisen kustannukset ovat minimaaliset; jos tuotetestaus epäonnistuu, tämä investointi ei aiheuta tappiota. Tämä mahdollistaa joustavuuden kehitysvaiheen alkuvaiheessa.
- Nopeammat kehityssyklit
Kovamuotteihin verrattuna läpimenoajat ovat lyhyempiä. Muotit voidaan valmistaa muutamassa päivässä, jolloin valamisen voi aloittaa välittömästi. Suunnittelun validointi tapahtuu useita viikkoja aikaisemmin kuin tuotantomuotteja käytettäessä.
Insinöörit voivat testata useita suunnitteluiteraatioita. Prosessi konseptista markkinoille nopeutuu. Jokainen iteraatio antaa reaalimaailman palautetta ennen lopullisen muotin valmistusta.
- Erinomainen monimutkaisten yksityiskohtien toisto
Alumiinin tyhjiövalussa materiaali täyttää hienoja kuvioita, pieniä yksityiskohtia ja ahtaita kulmia. Se tuottaa kiiltävän pinnan ja erinomaisen hienojen yksityiskohtien toiston.
Alumiinin tyhjiövalu soveltuu tuotteiden ulkonäkömalleihin, toiminnallisiin prototyyppeihin ja asiakasdemonäytteisiin. Valmiilla tuotteilla on upea ulkonäkö ja ne tuntuvat samankaltaisilta kuin massatuotetut tuotteet. Huolellisesti kiillotetut prototyypit jättävät katsojaan selvästi erilaisen vaikutelman.
- Kustannustehokas pienille määrille
Tyypillinen tuotantomäärä on 5–100 kappaletta. Nämä ovat usein prototyyppieriä tai esituotantonäytteitä.
Tälle volyymille alumiinin tyhjiövalu on kustannustehokkaampaa kuin CNC-koneistus. Vaikka yksittäisten kappaleiden koneistus on nopeaa, tehokkuus laskee useiden kappaleiden tuotannossa. Jokainen työkappale vaatii erillisen asennuksen ja sykliajan, kun taas valaminen mahdollistaa rinnakkaistuotannon.
Ruiskuvaluun verrattuna alumiinin tyhjiövalu tarjoaa suurempaa joustavuutta tuotannon alkuvaiheissa. Ei ole pitkiä läpimenoaikoja, ei tarvetta kalliille teräsmuoteille eikä vähimmäistilausmäärävaatimuksia.
Alumiinin tyhjiövalun rajoitukset
- Rajoitettu homeen käyttöikä
Silikonimuotit kuluvat nopeammin. Osan monimutkaisuus, valumateriaali ja muotista irrottamisen vaikeus vaikuttavat kaikki muotin käyttöikään.
Tyypillisesti jokainen muotti voi tuottaa kahdestakymmenestä viiteenkymmeneen osaa. Yksinkertaisten muotojen omaavien osien kohdalla jotkut muotit voivat tuottaa jopa sataa osaa. Tämän määrän ylittyessä tarkkuus alkaa heikentyä. Tässä vaiheessa muotti on vaihdettava.
- Materiaalien ominaisuuksien erot
Tyhjiövuluun materiaalit eivät ole aina identtisiä tuotantolaatuisen taotun alumiinin kanssa. Vaikka niiden mekaaniset ominaisuudet ovat samankaltaiset, ne eivät ole täysin samoja. Lujuus ja väsymiskestävyys ovat alhaisemmat. Todellinen suorituskyky riippuu materiaalivalinnasta.
Suunnittelun validointi soveltuu kokoonpanolle, toiminnalle ja ulkonäölle. Suuren kuormituksen sovellukset saattavat vaatia koneistettuja tai taottuja osia. Valumateriaalit soveltuvat validointiin, eivät lopulliseen massatuotantoon.
- Mitta- ja geometriset rajoitukset
Suuret osat vaativat erikoislaitteita. Tyhjiökammio rajoittaa muotin kokoa. Erittäin ohuet seinämät tai monimutkaiset sisäiset kanavat asettavat haasteita. Materiaalin on virrattava muottionteloon ennen kovettumisen alkamista. Suuremmat osat vaativat pidempiä virtausmatkoja, mikä lisää epätäydellisen täytön riskiä.
Alumiininen investointivalu
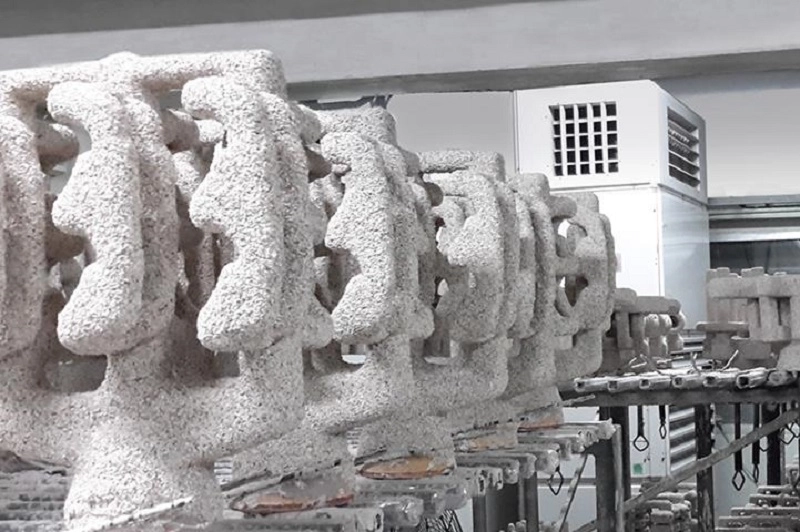
Tämä prosessi alkaa vahakuvioinnilla. Vahakuvioon levitetään keraamista lietettä. Vahakuvio sulatetaan pois, jolloin jäljelle jää ontto kuori. Sula alumiini kaadetaan kuoreen. Kuori halkeaa ja irtoaa, ja osa poistetaan muotista.
Vahanpoistomenetelmää käytetään silloin, kun osan muoto on liian monimutkainen koneistamalla saavutettavaksi. Esimerkkejä ovat sisäkanavat, kaarevat pinnat ja ohutseinäiset rakenteet. Koneistus vaatisi useita asetuksia ja erikoistuneita leikkaustyökaluja, kun taas valaminen mahdollistaa yhden vaiheen muovauksen.
Advantage
Se ei ainoastaan mahdollista monimutkaisten muotojen tuotantoa, vaan se myös vähentää koneistustarvetta – koska osan mitat ovat jo lähellä lopullisia mittoja. Lähes nettomuotoiset osat valmistetaan samoista seoksista kuin massatuotannossa käytettävät, ja niiden mekaaniset ominaisuudet ovat verrattavissa taottujen materiaalien ominaisuuksiin.
Hakemus
Teollisuuskomponentit, kuten pumppukotelot ja venttiilirungot; autonosat, kuten turboahtimen siipipyörät ja tukivarret; ja ilmailu- ja avaruustekniikan komponentit, kuten rakennekiinnikkeet ja moottorin laitteistot.
Tarkastusvalu on alumiinin nopean prototyyppien valmistuksen keskivaiheilla. Se maksaa enemmän kuin alumiinin tyhjiövalu, mutta vähemmän kuin painevalutyökalut . Se kestää korkeampia lämpötiloja ja suurempia osia. Se on silta prototyypistä pientuotantoon.
Alumiinivalu tuotannon siirtymävaiheeseen
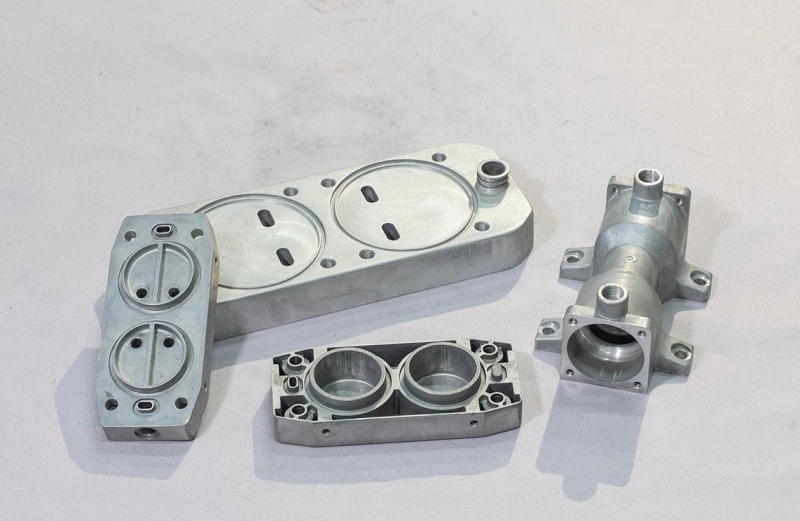
Painevalu on suuren volyymin valmistusta. Sula alumiini ruiskutetaan teräsmuottiin paineen alaisena. Muotti jäähdytetään vedellä. Sykliajat ovat sekunteja. Prosessi on tehokas.
Varhaisissa prototyypeissä käytetään harvoin painevalua. Työkalujen hinta on liian korkea. Teräsmuotit maksavat kymmenistä tuhansista satoihin tuhansiin. Läpimenoaika on viikoista kuukausiin. Työkalujen vaihdot ovat kalliita ja hitaita.
Investointi kannattaa suuremmilla volyymeilla. Kannattavuusraja vaihtelee. Tyypillisesti yli viidestä tuhanteen tuhanteen osaan vuodessa. Tämän alapuolella osakohtainen hinta ei oikeuta työkalujen hankintaa.
edut
Alhaiset yksikkökustannukset. Erinomainen toistettavuus. Korkeat tuotantonopeudet. Tasainen laatu. Mittapysyvyys. Minimaalinen jälkikäsittely.
Alumiinin nopeassa prototyyppien valmistuksessa painevalu yleensä ohitetaan. Prototyyppi valmistetaan koneistamalla, tyhjiövalulla tai tarkkuusvalulla. Tuotantoprosessi suunnitellaan erikseen. Siirtymä tapahtuu suunnittelun jäädyttämisen jälkeen. Suuria määriä työkaluja aletaan valmistaa vasta, kun tuote on valmis markkinoille. Tämä on käytännöllinen tapa. Prototyyppi ensin. Tuota vasta sitten.
Alumiinin nopea prototyyppien valmistus vs. muut materiaalit
Materiaalivalinnat muokkaavat prototyyppiä. Väärä materiaali voi johtaa harhaanjohtaviin testituloksiin. Oikea materiaali voi johtaa luotettavaan validointiin.
| Materiaali | edut | Rajoitukset | Parhaat käyttötavat |
| Alumiini | Kevyt, riittävän vahva toiminnalliseen testaukseen, koneistettava ja valattava, kestää lämpökäsittelyn ja pintakäsittelyt | Korkeammat materiaalikustannukset kuin muoveilla; vaatii ammattitaitoisen kokoonpanon työstöön tai alumiinin tyhjiövaluun | Mekaanista testausta, lämpösyklejä tai rakenteellista validointia vaativien prototyyppien suunnittelu |
| Ruostumaton teräs | Erittäin kestävä, korkea lujuus, korroosionkestävyys | Vaikeampi työstää, painavampi, hitaammat sykliajat | Raskaat sovellukset – työkalut, kiinnikkeet, kuormitetut komponentit |
| Muovi (ABS, PC, nailon) | Edullinen, nopea tuotanto, helppo koneistaa tai tulostaa | Rajoitettu lujuus ja jäykkyys, huono lämmöneristyskyky | Ulkonäkömallit, ergonomiset tutkimukset, matalakuormitetut prototyypit |
| Hiilikuitukomposiitit | Erinomainen jäykkyys-painosuhde, korkea lujuus | Kallis käsittely, rajoittuu yksinkertaisiin muotoihin, pitkät toimitusajat | Suorituskykysovellukset – ilmailu, urheiluvälineet, rakennedemonstraatiot |
Tietoa NOBLESTA: Kokonaisvaltainen alumiinin pikaprototyyppien kumppanisi
NOBLE tarjoaa kattavia alumiinin pikaprototyyppien valmistusratkaisuja, joissa tuotesuunnittelu ja tekninen tuki ovat meille ensisijaisen tärkeitä.
Tämä integroitu lähestymistapa virtaviivaistaa kehitysprosessia, vähentää viestintäkustannuksia ja lyhentää markkinoilletuloaikaa. Yksi toimittaja kattaa koko toimitusketjun.
Kattavat valmistusominaisuudet
Teemme yksitoimisia prototyyppejä, tuotamme pieniä eriä tarkkuuskomponentteja ja toimitamme täysin koottuja tuotteita. Tiimimme valitsee kullekin projektille sopivimman valmistusprosessin, jossa tasapainotetaan suorituskykytavoitteita, laatuvaatimuksia ja kustannusrajoituksia.
Alumiinin nopeassa prototyyppien valmistuksessa CNC-työstö on ensisijainen menetelmä. Monimutkaisen geometrian ja useiden osien omaaville tuotteille voidaan käyttää alumiinin tyhjiövalua. Tarkka valinta riippuu osan tyypistä ja tuotantomäärästä.
Sertifioidut laatujärjestelmät
NOBLE toimii kansainvälisesti tunnustettujen laatustandardien mukaisesti, mukaan lukien:
- ISO 9001: 2015 sertifiointi — varmistamme johdonmukaisen laadunhallinnan, prosessien valvonnan ja jatkuvan parantamisen kaikissa toiminnoissamme.
- ISO 13485: 2016 sertifiointi — osoitamme kykymme täyttää lääkinnällisten laitteiden valmistukseen liittyvät tiukat laatu- ja sääntelyvaatimukset.
Nämä sertifikaatit heijastavat sitoutumistamme tiukkaan laadunvalvontaan suunnittelun, tuotannon, tarkastuksen ja toimituksen ajan.
Usein kysytyt kysymykset alumiinin nopeasta prototyyppien valmistuksesta
1. Mitä on alumiinin nopea prototyyppien valmistus?
Toimivien metalliosien nopea valmistus. Koneistusleikkaukset kiinteästä aihiosta. Valaminen täyttää muotit sulalla metallilla. Molemmissa käytetään aitoa alumiinia. Prototyyppi käyttäytyy kuten tuotanto-osa. Testaus on pätevä.
2. Onko CNC-työstö paras menetelmä alumiiniprototyyppien valmistukseen?
Pienille volyymeille – yhdestä kymmeneen osaa – CNC on usein ensisijainen valinta. Ei työkalukustannuksia. Nopea toimitusaika. Aidot seosominaisuudet. Useiden, monimutkaisen geometrian omaavien osien valmistuksessa valaminen – mukaan lukien alumiinin tyhjiövalaaminen – on kilpailukykyistä. Menetelmä riippuu osasta ja määrästä.
3. Kuinka kauan alumiiniprototyypin valmistus kestää?
Yksinkertaiset osat toimitetaan päivissä. Monimutkaisten osien valmistus kestää viikkoja. Yksittäisten osien koneistus on nopeampaa. Useiden kappaleiden valaminen yhdestä muotista on nopeampaa. Viimeistely lisää aikaa. Anodisointi, maalaus tai kiillotus pidentää toimitusaikaa muutamalla päivällä.
4. Voidaanko alumiiniprototyyppejä anodisoida?
Kyllä. Anodisointi lisää pinnan kovuutta. Se lisää korroosionkestävyyttä. Se antaa viimeistellyn ulkonäön. Saatavilla on kirkkaita tai värillisiä pintoja. Prosessi on vakiona 6061- ja 7075-seoksille. Prototyypit voivat vastata tuotannon estetiikkaa.
5. Mikä alumiiniseos sopii parhaiten prototyyppeihin?
6061 on yleiskäyttöön tarkoitettu seos. Hyvä lujuus. Hyvä työstettävyys. Hyvä korroosionkestävyys. Saatavilla kaikkialla.
7075 on vahvempaa – käytetään ilmailu- ja avaruustekniikassa sekä suurta rasitusta vaativissa osissa. Vaikeampi työstää. Kalliimpi.
2024:llä on korkeampi väsymiskestävyys. Käytetään lentokoneiden rakenteissa. Alhaisempi korroosionkestävyys. Vaatii suojapinnoitteen.
Valitse testivaatimusten perusteella. Lastutettavuus on paras teräksellä 6061. Lujuus on suurin teräksellä 7075. Väsymiskestävyys suosii 2024-terästä. Alumiinin nopeaan prototyyppien valmistukseen 6061 on oletusarvo. Muut ovat erikoistapauksia.







