
Katso mitä tahansa tuotetta hyllyllä. Auton ovenpaneeli. Suljettu lihatarjotin. Se on piirilevy. Jossain vaiheessa tuotantoprosessia teollinen tyhjiökuppi nosti, piti sitä paikallaan tai siirsi sitä. Näitä kuppeja on kaikkialla modernissa automaatiossa. Ne toimivat automaattisesti. Kunnes ne hajoavat.
Tämä opas näyttää, miten ne tehdään oikein. Tarkastelemme jokaista osaa lähemmin.
Mistä osista teollisuusimukupit koostuvat?
Pura teollisuusimurit. Niistä on kolme pääluokkaa. Tyyny koskettaa tuotetta. Liitin kiinnittyy koneeseen. Loput ovat laitteistoa.
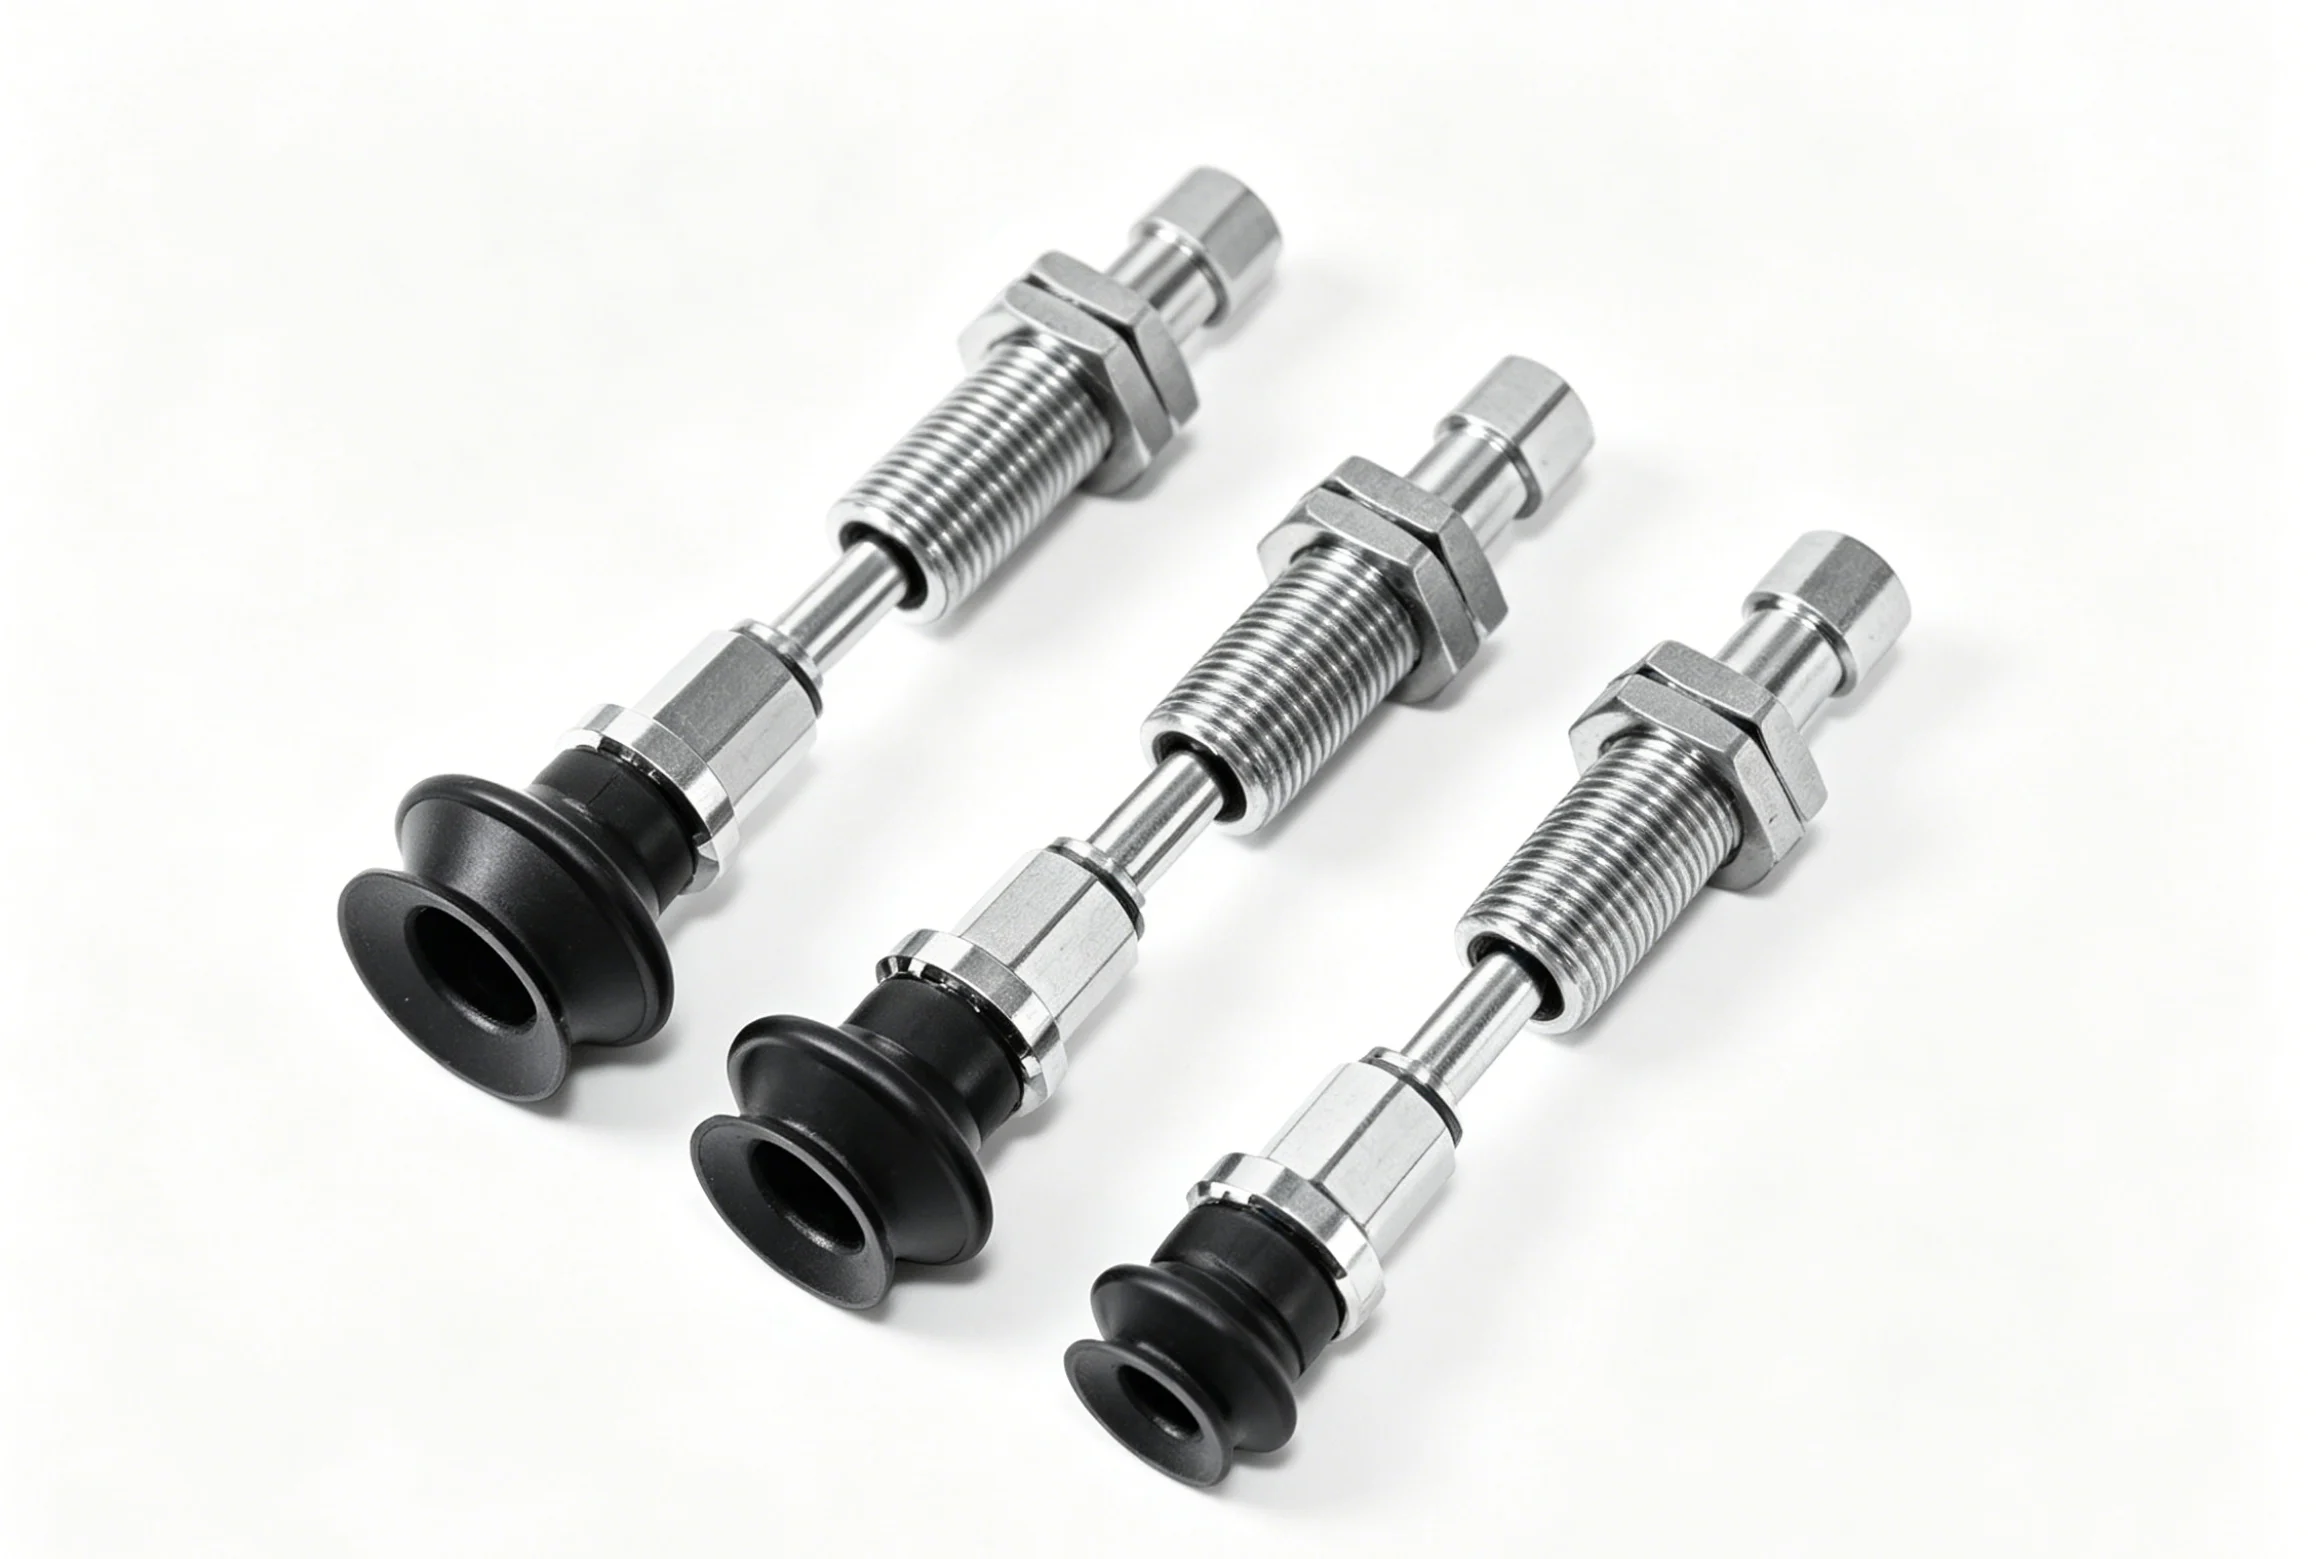
Imukuppi (tyyny)
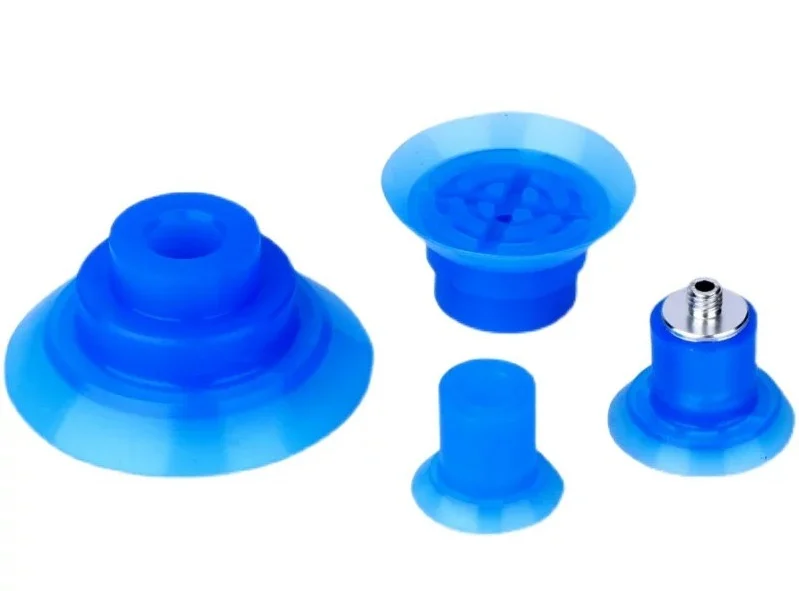
Tämä on liiketoiminnan pää. Täällä tehdään kaksi tehtävää. Ensinnäkin tiivistetään osa pintaa vasten. Toiseksi, tartutaan tarpeeksi lujasti, jotta osa voidaan nostaa putoamatta. Eri muodot sopivat eri tehtäviin.
Litteät tyynyt toimivat sileillä, tasaisilla pinnoilla, kuten lasilla tai metallilevyillä. Maksimaalinen kosketuspinta. Hyvä ohuille materiaaleille, jotka eivät voi taipua.
Paljekupeissa on taittuneet seinät. Ne voivat painua kokoon ja laajentua. Tämä mahdollistaa korkeuskompensaation. Valitse vääntynyt lauta tai epätasainen laatikon kansi. Palje vaimentaa erotuksen.
Soikeat kupit peittävät pitkiä ja kapeita osia. Ajattele puista listoitusta tai kanavanmuotoista komponenttia. Pyöreä kuppi peittäisi puolet pinnasta. Soikea kuppi peittäisi koko pituuden.
Pidike / Liitin (Liitin)
Pelkkä alusta on hyödytön. Se täytyy kiinnittää robottikäsivarteen tai poiminta- ja sijoitusjärjestelmään.
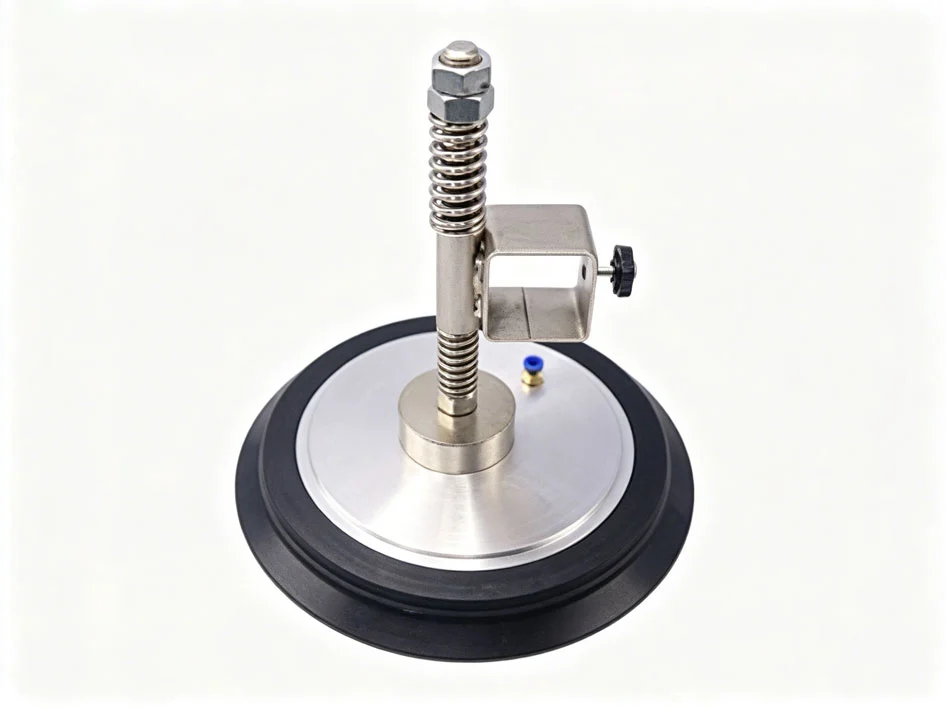
Metallinen varsi on kierretty tyynyyn. Usein se koneistetaan messingistä tai alumiinista – tässä tapauksessa imukuppien CNC-työstö tuottaa tarkat kierteet ja tiivistyspinnat. Joskus varressa on jousimekanismi. Tämä antaa pystysuoran joustavuuden. Kuppi koskettaa alaspäin kevyesti sen sijaan, että se paiskautuisi osaan.
Pyörimisenesto-ominaisuudet ovat toinen lisä. Kuusiokololiitos tai kiilaura estävät kupin kiertymisen mutteria kiristettäessä. Pieni yksityiskohta, mutta suuri ero tuotannossa.
Lisäkomponentit
Kokoonpano ei pysähdy varteen ja tyynyyn.
Liittimet yhdistävät tyhjiölinjan. Piikkiliitin pehmeille putkille. Kierreliitin jäykille putkille.
Supistuskappaleet pienentävät reikäkokoa. Suuri kuppi saattaa tarvita pienen liittimen. Supistuskappale mahdollistaa liitoksen.
Venttiilinvarret menevät joidenkin mallien sisään. Nämä ovat virtauksen säätö- tai vapautusventtiilejä. Ne rikkovat alipaineen nopeasti, kun osan on pudotettava.
Kaikkien näiden imukupin osien on toimittava yhdessä. Huonosti työstetty varsi pilaa tiivisteen. Huonosti muotoiltu tyyny painuu kasaan epätasaisesti. Koko imukupin valmistusprosessi riippuu siitä, että jokainen osa on tehty oikein.
Miten teollisuuden tyhjiökupin osat valmistetaan?
Eri prosessit eri kappaleille. Kumityyny kulkee yhtä reittiä. Metallinen pidike kulkee toista. Pienet muoviosat kulkevat kolmatta reittiä.
Kumi-imukupin valmistus
Tässä on kolme hallitsevaa muovausmenetelmää. Jokainen sopii erilaiseen tilavuus- ja suorituskykytarpeeseen.
Puristusmuovaus toimii suurille jarrupaloille tai pienille määrille. Kumi-aihio asetetaan lämmitettyyn onteloon. Puristin sulkeutuu. Puristus ja lämpö tekevät työn. Yksinkertainen työkaluvalikoima. Alhaiset käynnistyskustannukset. Mutta sykliajat ovat pitkiä.
Ruiskuvalu ottaa haltuunsa suurten volyymien valmistuksessa. Kumimateriaali – yleensä nitriili, silikoni tai uretaani – ruiskutetaan paineen alaisena suljettuun muottiin. Nopeammat syklit. Tiukemmat toleranssit. Parempi tasaisuus tuhansien osien välillä. Useimmat vakiokokojen tyhjiökuppien valmistuksessa käyttävät tätä menetelmää.
Kaksikomponenttivalulla eli 2K-valulla valmistetaan kaksoisdurometrikuppeja. Ensin valetaan kova kumipohja. Sitten sen päälle valetaan pehmeä kumihuuli. Kova osa pitää muotonsa. Pehmeä osa tiivistää. Tämä on edistynyt muovinen ruiskuvaluimukuppirakenne. Yksi kone. Kaksi materiaalia. Yksi valmis osa.
CNC-työstö metallipitimille
Kumityynyjen kiinnittämiseen koneisiin tarvitaan metallivarret. Tässä kohtaa lastunleikkaus astuu kuvaan.
CNC-sorvit valmistavat varret ja kierteet. Tanko syötetään sisään. Kara pyörii. Jyrsin muotoilee ulkopuolen. Sitten kierteitystyökalu leikkaa sisä- tai ulkokierteet. Siistiä, tarkkaa, toistettavaa.
CNC-jyrsintä lisää pyöreitä muotoja. Kuusiokulmaiset tasapinnat jakoavaimelle. Kiilaurat pyörimisen estämiseksi. Tasapinnat asetusruuveille. Usein osa siirtyy sorvista jyrsinkoneeseen. Joskus yksi moniakselinen kone suorittaa molemmat toiminnot yhdessä asetuksessa.
Näiden pidikkeiden yleisiä tyhjiökuppimateriaaleja ovat korroosionkestävyyden ja helpon työstämisen takaava messinki, kevyen painon omaava alumiini ja elintarvikekäyttöön tai puhdastiloihin soveltuva ruostumaton teräs. Jokainen metalli työstyy eri tavalla ja sopii eri käyttötarkoituksiin.
Muoviset ruiskuvalu lisävarusteille
Pieniä osia – liitoksia, supistuskappaleita, venttiilirunkoja – koneistetaan harvoin metallista. Liian kallista. Liian hidasta.
Sen sijaan muoviset ruiskupuristusimukuppikomponentit valmistetaan teknisistä muoveista. PEEK kestää korkeita lämpötiloja ja aggressiivisia kemikaaleja. POM, joka tunnetaan myös asetaalina, tarjoaa pienen kitkan ja hyvän jäykkyyden. Nailon tarjoaa sitkeyttä ja väsymiskestävyyttä. Nämä tyhjiökuppiosat muovataan monipesäisillä työkaluilla. Yhdellä ruiskutuksella voi valmistaa neljä, kahdeksan tai kuusitoista kappaletta. Alhaiset osakohtaiset kustannukset. Korkea tasalaatuisuus.
Tyhjiökuppien valmistuksessa on puolet voitosta tietää, mikä prosessi soveltuu mihinkin komponenttiin. Kumi tarvitsee muovausta. Metalli tarvitsee koneistusta. Pienet muoviosat tarvitsevat ruiskuvalua. Jos ne sekoitetaan, kustannukset nousevat jyrkästi.
Vaatiiko teollinen tyhjiökuppi erityistä? Jälkikäsittelyä?
Kyllä. Osan muovaaminen tai koneistaminen ei ole lopputulos. Työkalusta tuleva osa on raaka. Se tarvitsee viimeistelyn ennen kuin se toimii luotettavasti.
Kumikuppien jälkikäsittely
Muovattujen kumityynyjen kanssa käytetään melkein aina kahta vaihetta.
Ensin puristetaan kumimassaa. Se valuu muottipesään. Osa siitä puristuu aina muotin puoliskojen väliin. Tuo ohut ylimääräinen massa on massaa. Se on poistettava. Pienten, herkkien osien käsittelyssä kryogeeninen leikkaus on oikea ratkaisu. Osat siis vain pyörivät sylinterissä. Nestemäinen typpi tekee massasta hauraan. Käytä pieniä muovirakeita sen poistamiseen. Itse kuppi pysyy ehjänä, koska sen valmistusmateriaali on paksumpaa ja sitkeämpää.
Toiseksi, jälkikovetus. Tuoremuovattu kuppi menee uuniin. Lämpö saa kumin ristisilloitumaan enemmän. Tätä kutsutaan jälkivulkanoinniksi. Jos ohitat tämän vaiheen, kupin ominaisuudet muuttuvat ajan myötä. Asiat voivat vaikeutua hieman ajan myötä. Puristuspainumat pahentavat asioita. Uunikäsittely pitää kaiken vakaana.
Jos nämä vaiheet unohtuvat tyhjiökuppeja valmistettaessa, kenttäyksiköt voivat olla viallisia. Salama voi sotkea tiivisteen. Kovettumaton kumi ei kestä kovin kauan.
Metallipitimien jälkikäsittely
Koneistettu varsi näyttää hyvältä sorvin jälkeen. Se ei ole vielä valmis.
Pinnoitus on ensimmäinen vaihe. Sinkki- tai nikkelipinnoitus tekee niistä korroosionkestävät. Pinnoittamaton teräsvarsi ruostuu kosteassa tehdasympäristössä. Ruoste voi vahingoittaa tiivistyspintaa. Se myös lukitsee liittimen pidikkeeseen. Sinkkipinnoitus on vakio. Nikkelipinnoitus maksaa enemmän, mutta se kestää kovempia kemikaaleja.
Sitten on vuorossa kierteiden purseenpoisto. Kierteiden leikkaaminen voi jättää teräviä reunoja. Purseet voivat leikkautua kumityynyyn kokoonpanon aikana. Vielä pahempaa on, että ne menevät kierteisiin vastakappaleiden kanssa. Voit käyttää lankapyörää tai tärylevyä purseiden kaatamiseen.
Kierteiden valssaus on loistava vaihtoehto lujien varsien valmistukseen. Leikkauksen sijaan kierteet muodostetaan valssaamalla. Ei lastuja. Eikä purseita. Kierteet ovat vahvempia, koska metallinjyvä virtaa profiilin ympäri. Tämä on melko vakiokäytäntö premium-CNC-koneistuksessa alipainekuppityöstöissä.
Erikoispuhdastila- ja elintarvikelaatuinen viimeistely
Jotkin sovellukset vaativat muutaman lisävaiheen.
Puhdastilakäytössä, kuten puolijohteiden käsittelyssä ja lääketieteellisessä kokoonpanossa, ultraäänipuhdistus on oikea valinta. Osat laitetaan deionisoituun veteen. Korkeataajuiset ääniaallot luovat pieniä kuplia, jotka painuvat kasaan ja hankaavat jokaista pintaa. Se poistaa pölyn, öljyt ja irtonaiset hiukkaset.
Elintarvikekäyttöön tarkoitetuissa sovelluksissa käytetään FDA:n vaatimusten mukaista huuhtelua. Puhdistusaineiden ja viimeisen huuhteluveden on täytettävä FDA:n määräykset. Jäämät kemikaaleista eivät saa saastuttaa elintarvikkeita. Joskus näille osille käytetään erillistä, omaa tuotantolinjaa.
Autotehtaalla käytettävää tavallista teollista tyhjiökuppia käytetään pinnoitukseen ja purseenpoistoon. Evästeiden pakkauslinjalla käytetty kuppi puhdistetaan ultraäänellä ja huuhdellaan FDA:n hyväksymillä nesteillä. Tyhjiökuppien perusmateriaalit voivat olla samat. Jälkikäsittely ratkaisee eron.
Mitä materiaaleja käytetään yleisesti teollisissa tyhjiökupeissa?
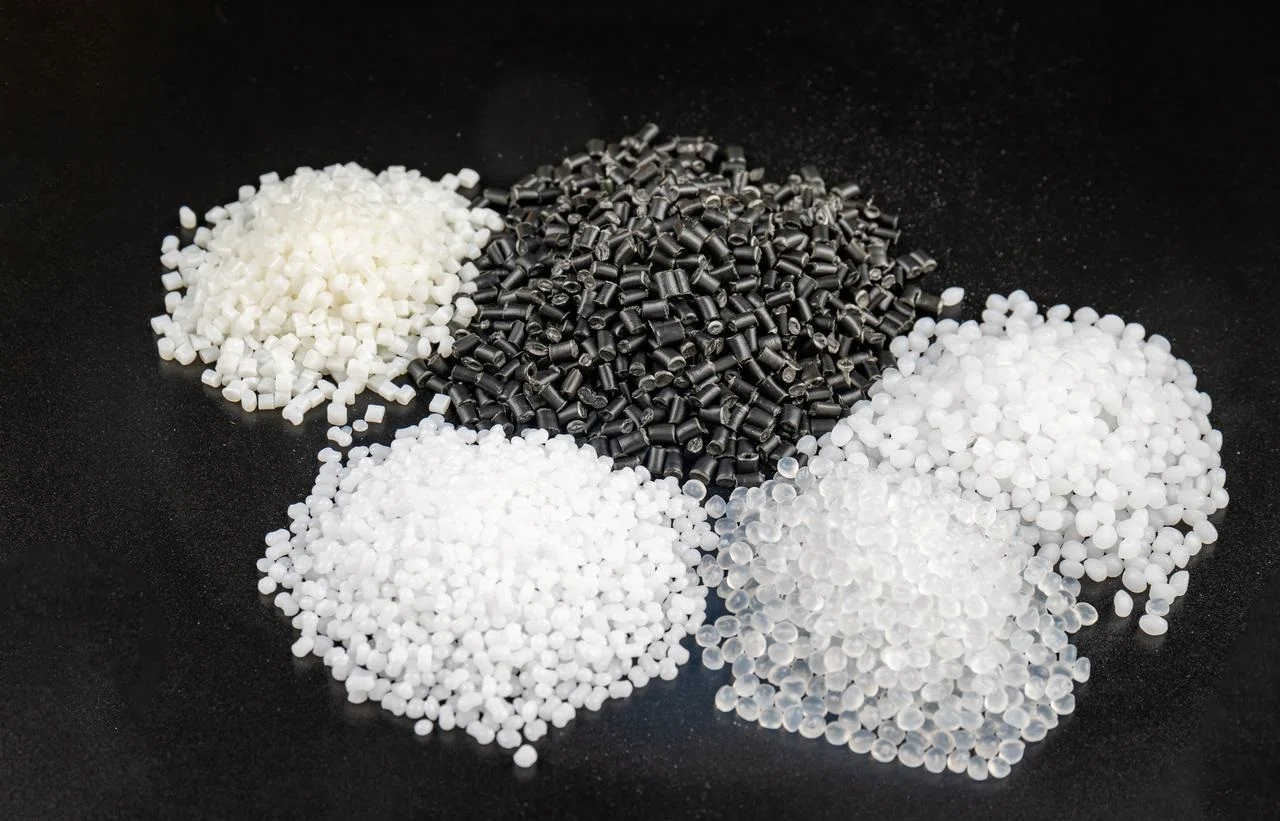
Kumi on hieman harhaanjohtava nimitys. Eri yhdisteet käyttäytyvät täysin eri tavoin. Jos valitset väärät materiaalit tyhjiökuppiin, se pettää, olipa kuppi kuinka hyvin tehty tahansa.
Kumi ei ole yksi asia. Eri yhdisteet käyttäytyvät täysin eri tavalla. Väärän imukuppimateriaalin valinta takaa epäonnistumisen riippumatta siitä, kuinka hyvin kuppi on muovattu.
| Materiaali | Ominaisuudet | Parhaat sovellukset |
| Nitriili (NBR) | Öljynkestävyys, hyvä hankauskestävyys, yleiskäyttöinen | Konepajat, autojen kokoonpano, öljyiset pinnat |
| Silikoni (VMQ) | Äärimmäinen lämpötila-alue (-60 °C - 230 °C), saatavilla elintarvikelaatuisia laatuja | Leivontalinjat, pakastussovellukset ja lääkinnälliset laitteet |
| Polyuretaani (PU) | Erinomainen kulutuskestävyys, korkea repäisylujuus, kestävä | Karkeat pinnat, betonilohkot, kierrätysmateriaalit |
| Luonnonkumi (NR) | Korkea kitkakerroin, hyvä elastisuus, edullinen | Pahvilaatikot, aaltopahvi, paperitavarat |
Kuinka valita: Käytännön valintaopas
Kolme kysymystä ohjaa päätöstä.
- Onko ympäristö kuuma vai kylmä? Silikoni toimii laajimmalla mahdollisella alueella. Nitriili jäykistyy alle -20 °C:ssa. FKM kestää lämpöä, mutta pettää kylmässä.
- Pinnan rakenne. Sileä lasi vaatii erilaista materiaalia kuin karkea betoni. Polyuretaani kestää leikkaamista terävillä tai karkeilla pinnoilla. Luonnonkumi tarttuu parhaiten sileään pahviin.
- Mitä kemikaaleja on olemassa? Öljy vaatii nitriiliä tai FKM:ää. Ulkoilma-altistus vaatii EPDM:ää. Elintarvikkeiden kanssa kosketuksiin joutuminen vaatii FDA-luokan silikonia.
Oikeat imukupin materiaalit sopivat käyttötarkoitukseen. Yleispätevää ainetta ei ole. Kuppi, joka toimii täydellisesti öljyisessä moottorilohkossa, pettää välittömästi pakastelaatikossa. Valitse materiaali käyttötarkoitukseen.
Tietoa NOBLESTA: Kumppanisi tarkkuusvalmistuksessa
Ydinvalmistuskyvyt
- CNC-tarkkuustyöstö (Metallipidikkeille ja -liittimille)
Moniakselinen CNC-sorvaus ja -jyrsintä. Sveitsiläiset sorvit pienille ja monimutkaisille varsille. Pyörivät työkalut mahdollistavat kuusikulmaisten tasorasioiden ja poikkireikien luomisen yhdellä asetuksella.
Saatavilla olevat materiaalit: Messinki (vapaasti työstettävä), alumiini (kevyt), ruostumaton teräs (304 ja 316 korroosionkestävyyden takaamiseksi) ja seosteräs (lujuussovelluksiin).
Kriittisten ominaisuuksien toleranssit jopa ±0.005 mm. Se on viisi mikronia. Vertailun vuoksi ihmisen hius on noin 75 mikronia.
- Muovin työstö ja Ruiskuvalu
Jäykät komponentit tarvitsevat jäykkiä muoveja. Kierteitetyt rungot. Venttiilinvarret. Liitinkotelot.
Prototyyppien valmistus tapahtuu ensin CNC-koneistuksen kautta . Suunnittelun validointi on nopeaa. Kun suunnitelma on valmis, tuotanto siirtyy ruiskuvaluun, mikä alentaa kappalekohtaisia kustannuksia.
Saatavilla olevat materiaalit: PEEK (korkea lämmön- ja kemikaalienkestävyys), POM/Delrin (vähäkitkainen), nailon PA6/66 (luja), ABS (yleiskäyttöinen), polykarbonaatti (iskunkestävä).
Suora yhteys tyhjiökuppeihin
Kaikki nämä osat – koneistettu varsi, valettu muoviliitin, kierteitetty sovitin – menevät suoraan imukuppikokoonpanoihin. Mukautettu imukuppityökaluprojekti alkaa usein metallivarren suunnittelulla. Tässä kohtaa NOBLE astuu kuvaan.
Laatusertifikaatit
ISO 9001:2015 tarkoittaa tasaista laatua yleisille teollisuuden osille. Autoteollisuus. Pakkausteollisuus. Elektroniikka. Toistettavat prosessit. Kansainväliset standardit. Asiakas Saksassa saa saman osan kuin asiakas Teksasissa.
ISO 13485:2016 -standardi nostaa vaatimuksia. Lääketieteellisen luokan laatu. Täydellinen jäljitettävyys raaka-aine-erästä valmiiseen osaan. Puhtausprotokollat. Riskienhallintadokumentaatio. Jos tyhjiökuppia käytetään lääkinnällisten laitteiden kokoonpanossa tai lääkepakkauksissa, tällä sertifioinnilla on merkitystä.
Miksi tehdä yhteistyötä NOBLEn kanssa?
- Vertikaalinen integraatio. Raaka-aine tulee yhdestä ovesta sisään. Valmiit osat menevät ulos toisesta. CNC-koneistus, muovin ruiskuvalu, tarkastus ja toimitus tapahtuvat kaikki saman katon alla. Ei luovutuksia tuntemattomille alihankkijoille.
- Tekninen tuki. DfM-analyysi suoritetaan jokaiselle uudelle suunnittelulle. Voidaanko pidike koneistaa nopeammin? Voidaanko muoviosa muovata yksinkertaisemmilla työkaluilla? Analyysi tehdään ennen tarjouksen antamista. Tämän seurauksena asiakkaat saavat alhaisemmat kustannukset ja lyhyemmät toimitusajat.
- Ei MOQ-painetta. Tutkimusryhmä tarvitsee prototyyppiä varten viisi kappaletta. Tuotantolinja tarvitsee viisikymmentätuhatta. NOBLE hoitaa molemmat. Aloita pienestä. Skaalaa ylös. Ei seuraamuksia pienestä volyymista alussa.
Sitoutumisemme laatuun
Tarkastuslaitteet. KMM (koordinaattimittauskone) monimutkaisille geometrioille. Optiset komparaattorit kierreprofiileille. Digitaaliset mikrometrit ja reikämitat päivittäisiin tarkastuksiin.
Jäljitettävyys. ISO 13485 -standardin mukaisille osille jokainen erä saa yksilöllisen numeron. Materiaalisertifikaatit pysyvät tiedostossa. Prosessiparametrit kirjataan. Takaisinvetotilanne – jos sellainen joskus tapahtuu – on rajattu ja hallittu.
Pinnan viimeistely. Jäysteenpoisto tehdään jokaisesta koneistetusta osasta vakiona. Pinnoitus (sinkki, nikkeli) saatavilla itse. Ultraäänipuhdistus puhdastilasovelluksiin. Ei tarvetta lähettää osia kolmannelle osapuolelle ja toivoa parasta.
Tämä on tarjous. Tarkkuuskomponentteja teollisuuden tyhjiökuppikokoonpanoihin. Ei kumia. Ei tyhjiä lupauksia. Vain koneistettuja ja valettuja osia, jotka sopivat, tiivistävät ja kestävät.
FAQ
Voinko 3D-tulostus imukuppi?
Kyllä prototyyppien valmistukseen. Käytä TPU-filamenttia. Joustava materiaali toimii.
Mutta älä käytä painettuja kuppeja tuotannossa. Kerrosviivat luovat mikroskooppisia kanavia. Ilma vuotaa niiden läpi. Kuppi menettää tyhjiön. Muovatussa kupissa on kiinteät seinämät. Painetussa kupissa on tuhansia pieniä rakoja.
Mitä eroa on paljekupilla ja litteällä kupilla?
Litteä kuppi tiivistyy sileää, tasaista pintaa vasten. Lasia. Peltiä. Muovilevyjä. Huuli koskettaa tasaisesti. Siinä kaikki.
Paljekupissa on taitetut seinät. Nämä palkeet puristuvat ja laajenevat. Tämä mahdollistaa korkeuskompensaation. Valitse vääntynyt lauta. Nosta laatikkoa, jossa on epätasainen yläosa. Palje vaimentaa erotuksen. Kuppi nousee myös lyhyellä pystysuoralla iskulla. Tämä auttaa hauraiden osien nostamisessa.
Miten estän silikonikuppien jättämästä jälkiä lasiin?
Tavallinen silikoni jättää jäämiä. Kovettumisprosessista peräisin olevat öljyt siirtyvät lasin pintaan. Tuloksena on samea rengas tai rasvainen läiskä.
Kiinnitysaine on halogenoitua silikonia. Jotkut toimittajat kutsuvat sitä "jäljittämättömäksi" tai "tahrattomaksi" käsitellyksi. Pinta muuttuu muovauksen aikana. Ei öljyn siirtymistä. Ei jälkiä. Lasi pysyy puhtaana.
Ovatko messingistä vai ruostumattomasta teräksestä valmistetut pidikkeet parempia?
Messinki koneistuu helposti. Se kestää korroosiota kuivassa tehdasilmassa. Se maksaa vähemmän. Tavallisella kokoonpanolinjalla muoviosien keräilyssä messinki toimii hyvin.
Ruostumaton teräs kestää märkiä olosuhteita. Pesuympäristöjä. Elintarvikelinjat. Puhdastilat, joissa käytetään voimakkaita puhdistusaineita. 304-ruostumaton teräs kestää ruostetta. 316-ruostumaton teräs kestää suolaa ja vahvempia kemikaaleja.
Valitse messinki kuiviin ja edullisiin olosuhteisiin. Valitse ruostumaton teräs märkäolosuhteisiin ja säännöstenmukaisiin olosuhteisiin. Ei ole olemassa yleispätevää "parempaa". Vain se, mikä sopii sovellukseen.







