
Johdanto (kappale)
Kumpi prosessi on parempi kymmenien muoviosien valmistukseen? 3D-tulostus ? Ei, se on liian hidas, ellei koneita ole tarpeeksi. Ruiskuvalu sopii paremmin satojen osien tilauksiin . Vastaus on tyhjiövalu . Se täyttää tämän aukon. Se on tarpeeksi nopea. Se on myös tarpeeksi halpa. Se on tarpeeksi hyvä tosielämän käyttöön.
Monet kysyvät, missä tämä prosessi oikeastaan toimii. Tyhjiövaluun käyttökohteet vaihtelevat konseptiautoista kirurgisiin työkaluihin. Tässä se toimii parhaiten prototyyppien ja pienten erien tuotannossa.
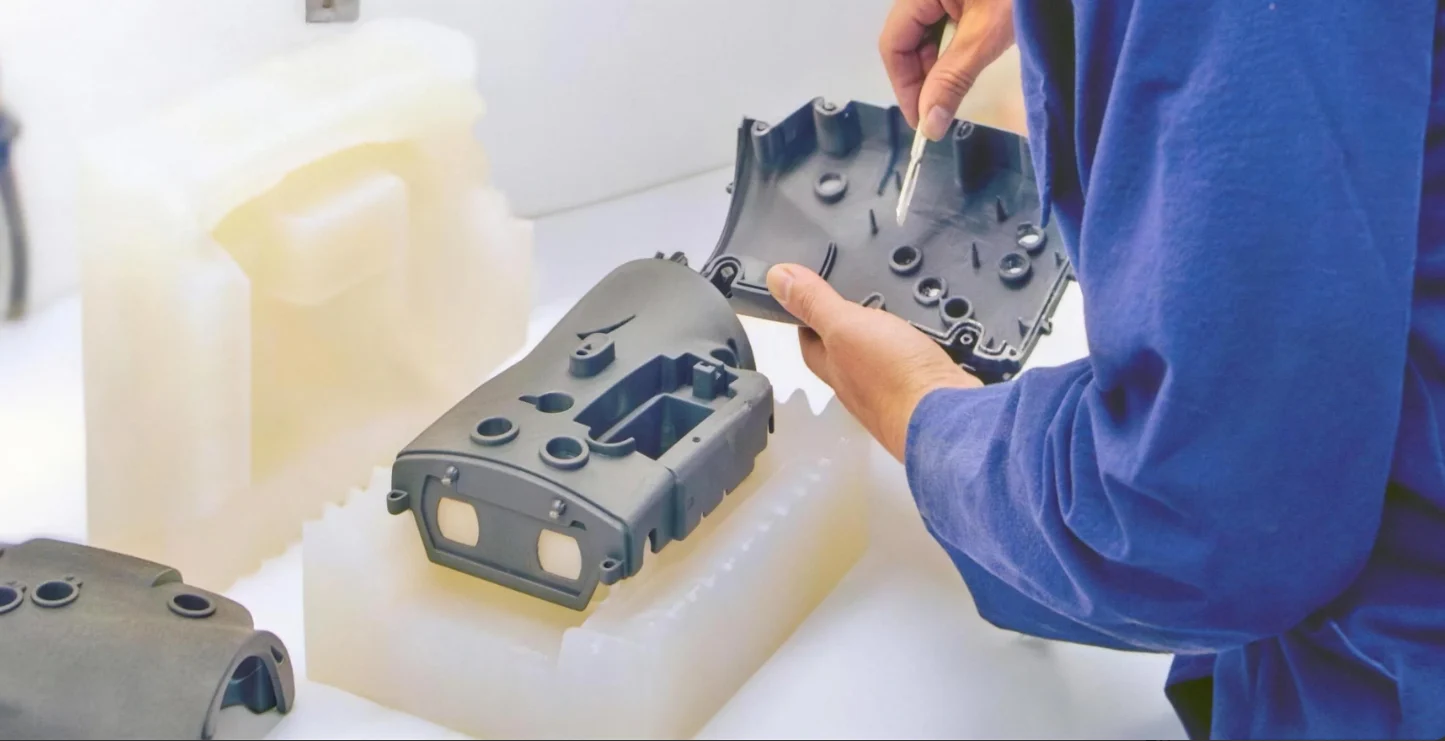
Autoteollisuus
Autovalmistajien on käytettävä tyhjiövalua suunnittelussaan. Sitä käytetään myös toiminnallisena komponenttina moottoritilan testaamiseen. Konsepti- tai kilpa-autoissa tuotos on liian alhainen, ja kovien muottien käsittelykustannukset olisivat paljon korkeammat.
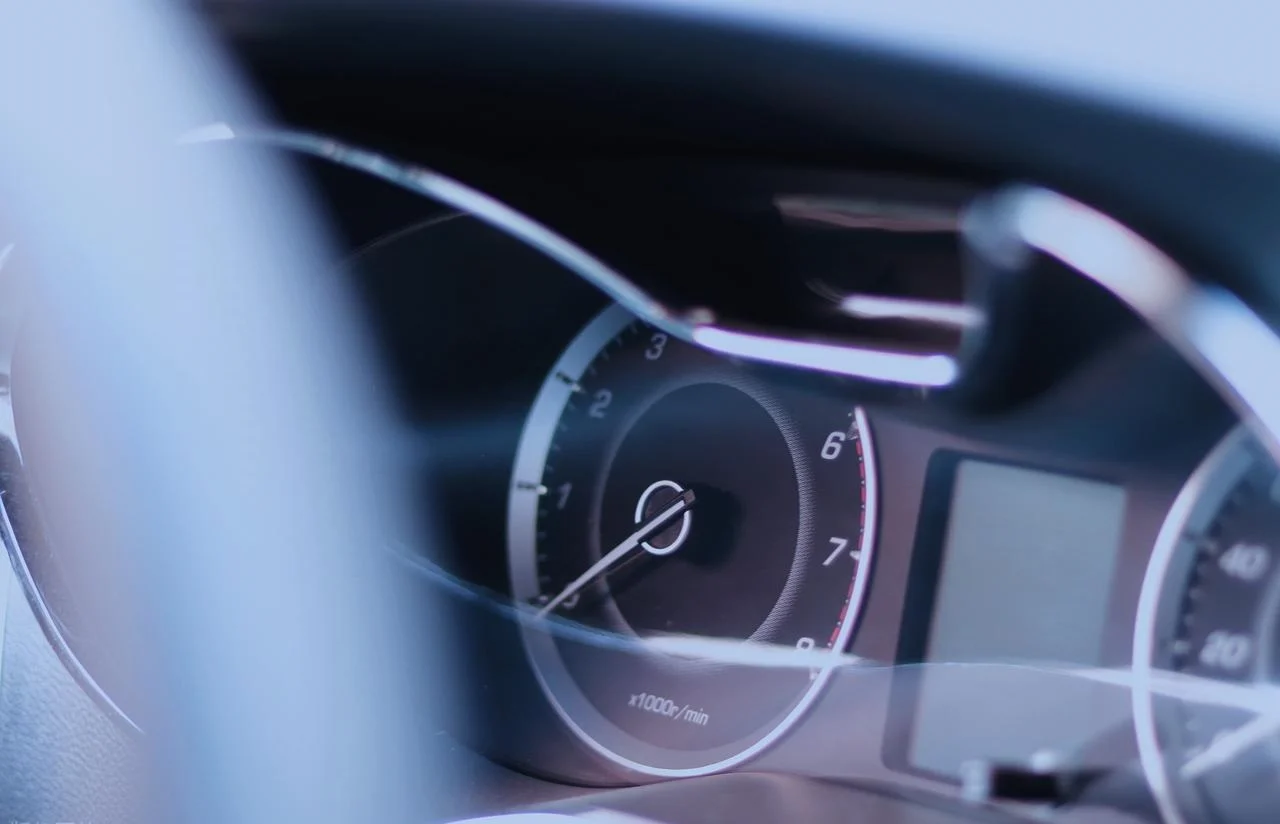
Sisä- ja ulkotilojen prototyypit
Ihmiset arvioivat auton sisustuksen perusteella jo ennen moottorin käynnistämistä. Tämä tarkoittaa, että kojelaudan paneeleissa on oltava oikea pintakuviointi ja kuviointi. Myös tuuletusaukkojen on liikuttava sujuvasti. Säätönuppien lukitustuntuman tulee olla miellyttävä. Tyhjiövaletut ABS-muovin kaltaiset hartsit voivat tarjota tämän. Osat näyttävät ja tuntuvat aivan samalta kuin ruiskuvaletut muoviosat.
Ajovalojen linssit ja takavalojen suojukset vaativat optista kirkkautta. UV-kestävät kirkkaat hartsit sopivat tähän tarkoitukseen erinomaisesti. Suunnittelijat voivat nyt valaa viisi tai kymmenen linssin prototyyppiä fotometristä testausta varten ilman, että heidän tarvitsee odottaa kuukausia muottia.
Toiminnallinen konepellin alla tehtävä testaus
Moottoritila on ankara ympäristö. Siellä on lämpövaihteluita, tärinää ja altistumista kemikaaleille. Prototyyppien on kestettävä todellisia olosuhteita. Korkean lämpötilan hartsit tyhjiövaluun kestävät näitä olosuhteita. Kiinnikkeet, nestesäiliöt ja ilmanottoaukon osat valetaan materiaaleista, jotka kestävät konepellin alla olevia lämpötiloja. Näiden testien tiedot ohjaavat lopullisten tuotantotyökalujen valmistusta.
Mukautetut ja vähäisen tuotantomäärän ajoneuvot
Konseptiautot ovat ainutlaatuisia kokemuksia. Sitä vastoin kilpa-autotiimit rakentavat kaksikymmentä identtistä autoa kaudeksi. Klassikkoautojen entisöijät tarvitsevat osia, joiden valmistuksen alkuperäiset valmistajat lopettivat vuosikymmeniä sitten. Mikään näistä skenaarioista ei oikeuta teräksisten ruiskuvalumuottien käyttöä. Määrä on liian pieni.
Tyhjiövalu ratkaisee tämän ongelman. Silikonimuoteista voidaan valmistaa kymmenestä viiteenkymmeneen yksikköä. Osat sopivat yhteen. Ne toimivat hyvin. Ja työkalukustannukset ovat murto-osa siitä, mitä tuotantomuottien vaatisivat. Autoteollisuuden prototyyppien ja pienten erien tuotannossa tämä on usein ainoa käytännöllinen vaihtoehto.
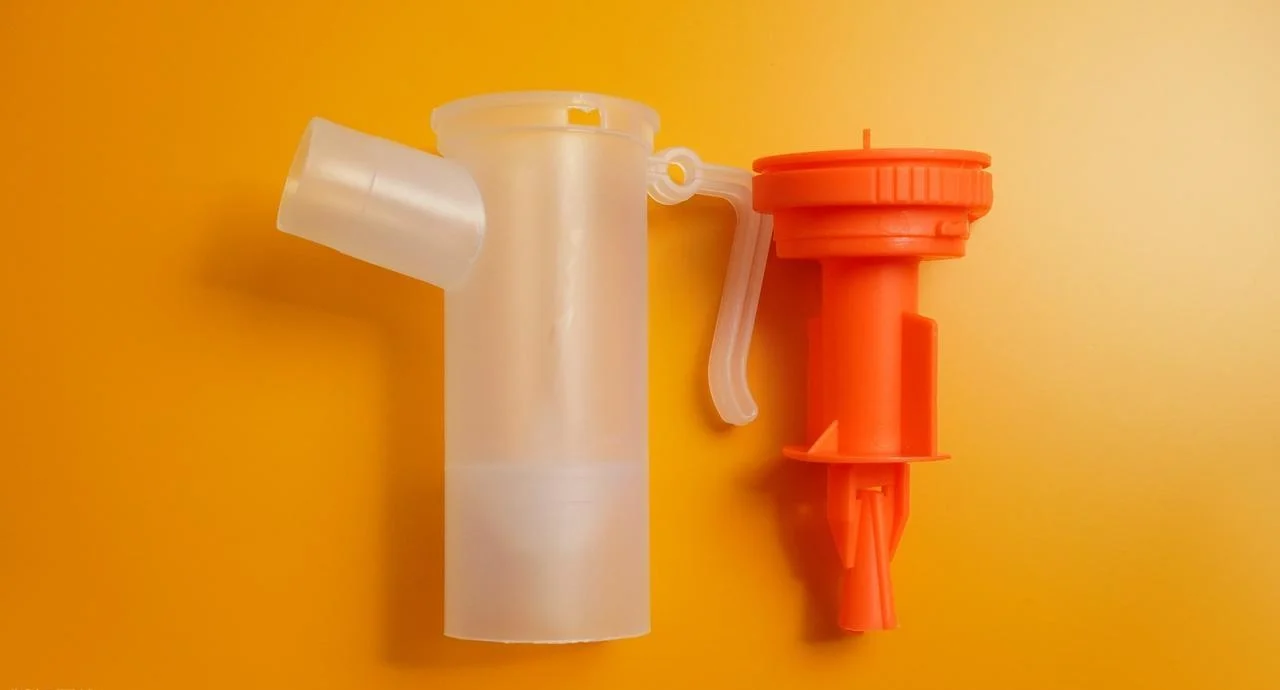
Lääketiede ja terveydenhoito
Lääkinnällisten laitteiden kehittämisen säännöt ovat erilaiset. Potilasturvallisuus on ehdoton – sääntelypolut vaativat dokumentointia. Kehityssyklit edellyttävät myös toiminnallisten osien testaamista ennen kuin tuotantotyökaluihin sitoudutaan. Tyhjiövalu sopii hyvin tälle toimialalle ei-implantoitavissa sovelluksissa.
Mukautetut potilaskohtaiset laitteet
Jokainen potilas on erilainen. Ortoosisten pohjallisten on sovitettava yksilön jalan muotoon. Proteesiholkit vaativat tarkkaa muotoilua, jotta ne sopivat hyvin jäännösraajalle. Hammasmallit vaativat tarkan hammasgeometrian oikomiskojeen suunnittelua varten.
Massatuotantotyökalut eivät sovellu tähän. Jokainen osa on ainutlaatuinen. Tyhjiövalu yhdistettynä potilaskohtaisiin 3D-tulostettuihin mastereihin ratkaisee tämän ongelman. Ensin klinikka skannaa potilaan anatomian. Teknikko tulostaa sitten mallin. Silikonimuotti tallentaa tämän geometrian. Tuloksena on räätälöity laite, joka valmistetaan mahdollisimman tehokkaasti. Yhdestä viiteen potilaalle räätälöityä laitetta käsittävien tuotantoerien yhteydessä tämä on usein ainoa taloudellisesti kannattava valmistusmenetelmä.
Pehmeät lääketieteelliset komponentit
Kaikki lääketieteelliset osat eivät ole jäykkiä. Esimerkiksi nesteiden käsittelyyn tarkoitettujen tiivisteiden on oltava joustavia. Instrumenttikoteloiden tiivisteiden on kestettävä puristuspainumaa. Kirurgisten instrumenttien pehmeät kahvat vaativat mukavan ja liukumattoman pinnan.
Shore A -kumiseos sopii erinomaisesti tällaisiin tyhjiövaluun. Pehmeät komponentit voidaan valaa suoraan silikonimuotteihin. Durometrin materiaalit vaihtelevat erittäin pehmeistä, geelimäisistä materiaaleista kiinteämpiin kumirakenteisiin. Toissijaista päällevalua ei tarvita. Monimutkaisia kaksiruiskutustyökaluja ei tarvita. Saat vain yhden valetun osan oikeilla materiaaliominaisuuksilla.
Varoitus pätee jälleen. Tällä tavoin valetut pehmeät lääketieteelliset komponentit eivät automaattisesti sovellu implantoitavaksi tai pitkäaikaiseen kosketukseen kehon kanssa. Kaikki implantoitavat tai kriittiset käyttötarkoitukset edellyttävät täydellistä sertifiointia, materiaalitestausta ja viranomaishyväksyntää. Ei-kriittisten lääketieteellisten osien prototyyppien valmistuksessa ja piensarjatuotannossa tyhjiövalu on kuitenkin todistettu ja luotettava menetelmä.
Consumer Electronics
Kulutuselektroniikkateollisuus kehittyy nopeasti. Tuotteen elinkaari mitataan kuukausissa, ei vuosina. Suunnittelijat tarvitsevat fyysisiä osia käyttäjätestausta, pudotustestausta ja markkinointinäytteiden luomista varten. Terästyökalujen valmistus vie liian kauan. Kunkin osan tulostaminen erikseen 3D-tulostuksella on liian kallista. Tyhjiövalu löytää oikean tasapainon prototyyppien ja pienten erien tuotannon välillä tällä alalla.
Puettavat ja kädessä pidettävät laitteet
Ihmiset odottavat puettavien laitteiden istuvan mukavasti ihoa vasten. Kellokuoren on oltava sileäreunainen. Korvanappikotelon on oltava korvakäytävän muotoinen. Puhelinkotelossa on oltava tarkat aukot painikkeille ja kameroille.
Tyhjiövalulla näitä koteloita valmistetaan kymmenestä viiteenkymmeneen yksikköön. ABS-muovin kaltaiset hartsit antavat oikean jäykkyyden ja iskunkestävyyden. Pinnan viimeistely vastaa ruiskuvalettuja tuotanto-osia. Suunnittelijat tekevät valetut prototyypit käyttäjätutkimuksiin. Testaajat käyttävät niitä viikon ajan. Palaute tulee takaisin. Muutokset siirtyvät seuraavaan suunnitteluiteraatioon.
Pehmeiden pintojen aikaansaaminen päällevalulla on toinen sovellus. Ihmiset valavat jäykkiä koteloita, joissa on integroidut kumitetut kahvat, yhdellä työvaiheella. Silikonimuotti pitää jäykän sisäosan paikallaan, kun taas pehmeä materiaali valataan sen ympärille. Kaksivaiheista ruiskuvalukonetta ei tarvita. Tämä lähestymistapa toimii hyvin premium-lisävarusteiden pienimuotoisessa tuotannossa.
Droonit ja robotiikka
Ihmiset valmistavat viisi tai kymmenen kokonaista drone-runkoa yhdessä erässä. Sitten he kokoavat elektroniikan. Sitten he lennättävät prototyypin tarkoituksella seinään nähdäkseen, mikä rikkoutuu. Näiden rikkomustestien tiedot ohjaavat lopullista tuotantosuunnitelmaa.
Yleinen visuaalinen vertailukohta näyttää valetun dronin rungon rinnakkain ruiskuvaletun lopullisen osan. Nämä kaksi osaa näyttävät lähes identtisiltä. Valetulla osalla voi kuitenkin olla hieman alhaisempi iskunkestävyys. Muovattu osa on kuitenkin kustannustehokkaampi suurtuotantoon. Droonikomponenttien prototyyppien ja pienten erien tuotannossa valuprosessi tarjoaa toiminnallisia testitietoja viikkoja tai kuukausia ennen kuin kovat työkalut ovat valmiita.
Oheislaitteet ja laturit
Näppäimistöjen lanseerausversiot vaativat räätälöityjä koteloita. Näiden koteloiden valmistukseen pienissä erissä käytetään tyhjiövalua. Joukkorahoituskampanjaa varten valettiin kaksikymmentä yksikköä. Lisäksi sata yksikköä tehtiin varhaisten arvioijien näytteiksi. Nämä osat toimivat identtisesti lopullisten tuotantokappaleiden kanssa. Ero on työkalukustannuksissa: silikonimuottien hinta on muutama tuhat dollaria verrattuna teräksisten ruiskuvalumuottien kymmeniin tuhansiin dollareihin.
Kulutuselektroniikan startup-yrityksille ja rajoitettuja eriä lanseeraaville vakiintuneille tuotemerkeille tämä prosessi tarjoaa käytännöllisen reitin CAD-suunnittelusta fyysiseen tuotteeseen. Massiivisia alkuinvestointeja ei tarvita. Saat vain toiminnalliset osat valmiiksi testausta ja varhaista tuotantoa varten.
Aerospace
Ilmailuteollisuus on erilainen maailma. Säännökset ovat tiukat. Määrät ovat pieniä. Tämän alan ihmiset tarvitsevat valmistusmenetelmiä, jotka toimivat pienissä erissä ja täyttävät tiukat turvallisuusstandardit.
Ohjaamon sisäosat
Istuinten käsinojia käytetään paljon. Lukkojen suojukset avataan ja suljetaan tuhansia kertoja. Näiden osien on kestettävä kulutusta. Vielä tärkeämpää on, että ne eivät saa palaa tai vapauttaa myrkyllistä savua tulipalossa.
On olemassa palonestoaineita, jotka täyttävät FAA:n tyhjiövaluun standardit. Materiaali läpäisee pystysuuntaiset polttokokeet. Se täyttää vaaditun savutiheysvaatimuksen. Kun on kyse pienten määrien ei-rakenteellisten ohjaamon rautaosien valmistuksesta, tämä prosessi tarkoittaa, että sinun ei tarvitse maksaa ilmailu- ja avaruusteollisuudessa käytettävistä työkaluista.
Ohjaamon mallit ja testaus
Ennen kuin kukaan alkaa leikata metallia uutta ohjaamoa varten, suunnittelijoiden on testattava ergonomiaa. Näyttöjen kehysten tulee olla helposti luettavissa eri kulmista. Ohjauspaneelien on oltava sormilla saavutettavissa, jopa käsineet kädessä.
Tyhjiövalu on loistava tapa valmistaa näitä mallikappaleita nopeasti. Kytkinpaneelit on valmistettu mustasta ABS-muovin kaltaisesta hartsista. Näyttökehyksiä on saatavilla matta- tai teksturoituina. Osat vain kiinnitetään runkoihin. Lentäjät ovat vuorovaikutuksessa niiden kanssa. Insinöörit katsovat ja mittaavat.
UAV- ja drone-osat
Armeijan ja kartoitusten käyttämät droonit eivät yleensä maksa tuhansia. On melko tavallista, että niitä valmistetaan viisikymmentä tai sata. Jokainen runko tarvitsee kiinnikkeet antureille, akkukoteloille ja avioniikkakoteloille.
Iskunkestävät ja kevyet tyhjiövaluun tarkoitetut hartsit sopivat täydellisesti tähän työhön. Ihmiset valavat kokonaisia lentokoneen runko-osia kymmenestä kahteenkymmeneen yksikköön erää kohden. Osat ovat riittävän vahvoja lentokokeita varten. Ne ovat riittävän kevyitä pysyäkseen hyötykuorman rajoissa. Kun tuotetaan pieni määrä miehittämättömiä ilma-aluksia, tämä lähestymistapa on usein nopeampi ja halvempi kuin jokaisen komponentin koneistaminen aihiosta tai kuukausien odottaminen tuotantotyökaluille.
Vanhojen lentokoneiden varaosat
Tämä on tuskallinen ongelma. Lentokoneet lentävät tyypillisesti kolmekymmentä tai neljäkymmentä vuotta. Alkuperäinen valmistaja lopetti varaosien tuotannon viisitoista vuotta sitten. Salpa rikkoutuu. Paneeli halkeaa. Käyttäjä tarvitsee yhden varaosan. Ei tuhatta. Ei edes viittäkymmentä. Vain yhden.
Tyhjiövalu ratkaisee tämän ongelman. Ei ole vähimmäistilausmäärää. Tuotantomuoteille ei ole uudelleenkäyttöehtoja. Tämä on käytännöllinen ratkaisu tuotannosta poistuneiden komponenttien tarvittaessa tapahtuvaan vaihtamiseen. Se mahdollistaa operaattoreille lentokoneiden palauttamisen käyttöön ilman kalliita käänteisiä malleja tai räätälöityjä koneistuksia.
Teollisuuslaitteet & Robotiikka
Tuotantolinja on hajonnut. Joku tarvitsee varaosan huomiseen mennessä. Uusi robottisolu on suunniteltu. Tiimi tarvitsee toimivia tarttujia viikon sisällä. Teollisuussektorilla työskentelevät tuntevat tällaisen paineen. Tyhjiövalu sopii erinomaisesti prototyyppien valmistukseen ja ei-rakenteellisten komponenttien pientuotantoon.
Robottipääteefektorit
Yhteistyörobotit eli cobotit työskentelevät ihmisten rinnalla. Niiden tarttujien on oltava riittävän tukevia pitämään osaa paikallaan, mutta kuitenkin riittävän pehmeitä, jotta ne eivät murskaannu tai vahingoita ihmisen kättä. Jäykät metallileuat eivät sovellu tähän tarkoitukseen.
Tyhjiövaluun tarkoitetut kumin kaltaiset polyuretaanit ratkaisevat tämän ongelman. Joustavia tarttujia voidaan valaa mittatilaustyönä tehdyillä durometreillä. Tällä materiaalilla on korkea repäisylujuus ja hyvä kulutuskestävyys. Nämä tarttujat kiinnitetään sitten yhteistyörobottiin ja niille tehdään viikkojen tehdastestaus. Suunnittelumuutokset otetaan huomioon seuraavassa muotin päivityksessä. Ruiskutustyökalujen odottelua ei tarvita. Kalliita päällevalulaitteita ei tarvita.
Anturi- ja kamerakotelot
Tehdasautomaatio perustuu erilaisiin antureihin ja kameroihin. Nämä vaativat suojaa pölyltä, jäähdytysnesteen roiskeilta ja vahingossa tapahtuvilta iskuilta. Antureiden mitat ja liitinten sijainnit vaihtelevat. Siksi valmiit kotelot sopivat harvoin.
Tyhjiövalua käytetään siksi pienten automaatioprojektien räätälöityjen suojakoteloiden valmistukseen. Nämä kotelot voidaan valaa integroiduilla kiinnityslaipoilla, kaapelien vedonpoisto-ominaisuuksilla ja kirkkailla ikkunoilla optisille antureille. Viiden ja kahdenkymmenen anturikotelon erille tämä lähestymistapa tarjoaa toimivan laitteiston ilman, että jokainen kotelo tarvitsee CNC-koneistusta kiinteästä materiaalista.
Kulutustavarat, kodinkoneet ja muotoilu
Insinöörit eivät voi tehdä päätöksiä pelkästään näyttökuvien perusteella. Heidän on kyettävä tuntemaan pinnan rakenne ja testaamaan, miten klipsit sopivat yhteen. Tyhjiövalu sopii erinomaisesti prototyyppien valmistukseen ja pientuotantoon.
Pienten kodinkoneiden kotelot
Tehosekoittimen kotelon tulee olla tiiviisti moottorin ympärillä. Painikepaneelin tulee olla linjassa alla olevien kytkimien kanssa. Kannen salvan tulee napsahtaa paikalleen tyydyttävästi.
Suunnittelijat tuottavat CAD-malleja ja lähettävät ne prototyyppien valmistusta varten. Tyhjiövuluun avulla luodaan kokonaisia laitekoteloita ABS- tai polykarbonaatin kaltaisista hartseista. Sitten tiimi kokoaa toimivan prototyypin, joka sisältää varsinaisen moottorin, piirilevyn ja johdotuksen. Sitten he testaavat kokoonpanojärjestystä.
Kahvinkeittimen paneeleissa pinnan viimeistely on tärkeä. Kiiltävä etupaneeli näyttää kaikki sormenjäljet. Teksturoitu paneeli piilottaa ne. Tyhjiövalu toistaa molemmat viimeistelyt tarkasti perusmallin perusteella. Ulkonäkö ja tekstuuri arvioidaan täysin kootulla mallilla. Mahdolliset muutokset syötetään sitten takaisin CAD-järjestelmään. Uusi valuerä valmistetaan muutaman päivän kuluessa.
Urheiluvälineet ja lelut
Kypärän visiirien on oltava optisesti kirkkaita ja iskunkestäviä. Suojalasien kehysten on oltava riittävän joustavia sopiakseen erilaisiin kasvojen muotoihin ja samalla pitääkseen linssit tukevasti paikoillaan. Toimintahahmojen kasvojen ja asusteiden yksityiskohdat on piirrettävä tarkasti.
Tyhjiövalu pystyy käsittelemään näitä monipuolisia vaatimuksia. Visiirien kirkkaat polyuretaanit läpäisevät valoa vääristymättä. Joustavat koostumukset tarjoavat oikean kireyden suojalasien kehyksille. Jäykät, yksityiskohtaiset hartsit tallentavat keräilyhahmojen hienot ominaisuudet.
Arkkitehtuuri- ja taidemallit
Arkkitehtien on kyettävä skaalaamaan rakennusosia asiakasesittelyjä varten. Mittatilaustyönä tehtyä lampunvarjostinta saatetaan myydä vain viisikymmentä kappaletta. Kuvanveistäjä saattaa haluta valmistaa teosta rajoitetun erän.
Tyhjiövalu sopii erinomaisesti kaikkiin näihin projekteihin. Mallimalli tulostetaan CAD-ohjelmasta tai alkuperäinen veistos skannataan. Silikonimuotti tallentaa jokaisen pinnan yksityiskohdan. Valetut osat ovat identtisiä mallin kanssa. Useita kopioita voidaan sitten lähettää asiakkaille, gallerioille tai jälleenmyyjille.
Milloin EI pidä käyttää tyhjiövalua
Tyhjiövalu on hyödyllinen tekniikka. Se ei kuitenkaan sovi kaikkiin töihin. Sen rajoitusten ymmärtäminen voi estää kalliita virheitä ja aikataulujen ylittymistä. Tässä kohtaa prosessi epäonnistuu.
Autoteollisuus: Yli 10 000 osaa
Auton ovenkahvoja myydään miljoonia kappaleita eri ajoneuvoalustoilla. Kojelautaa myydään satoja tuhansia kappaleita vuodessa. Tyhjiövuluun ei voida tuottaa tällaisia määriä. Silikonimuotti voi tuottaa kymmenestä viiteenkymmeneen osaa ennen kuin se hajoaa. Prosessi osaa kohden on hidas. Materiaalikustannukset paunaa kohden ovat myös korkeammat kuin tavallisten kestomuovien.
Oikea lähestymistapa on ruiskuvalu. Työkalujen alkukustannukset ovat kuitenkin korkeat. Osakohtainen hinta mittakaavassa on kuitenkin vain muutama penni. Ne, jotka yrittävät tyhjiövalausta suurten autonosien valmistukseen, huomaavat polttavansa kymmeniä silikonimuotteja ja maksavansa lopulta enemmän kappaleelta kuin terästyökaluista. Laskutoimitukset eivät yksinkertaisesti täsmää.
Lääketieteellinen: Pysyvä implanttis
Lonkan tekonivel kestää vuosikymmeniä. Selkärangan fuusiohäkin on säilytettävä rakenteellinen eheytensä toistuvassa kuormituksessa. Potilasturvallisuutta ei saa koskaan vaarantaa käyttämällä valettua polyuretaaniosaa. Materiaalin ominaisuudet on dokumentoitu hyvin. Pitkäaikainen virumis- ja väsymiskäyttäytyminen ei kuitenkaan ole sama kuin implanttilaatuisen PEEK:n tai titaanin.
Standardina tässä käytetään lääketieteellisen luokan metallien tai hyväksyttyjen kestomuovien CNC-työstöä. Tyhjiövalu ei sovellu pysyville, kuormitusta kantaville tai pitkäaikaisille implantoitaville laitteille. Valettuja implantteja pyytävät osoittavat väärinkäsityksiä sekä materiaalitieteestä että sääntelyprosessista. Sääntelyelimet eivät hyväksy niitä. Insinöörien ei pitäisi ehdottaa sitä.
Ilmailu- ja avaruusala: Ensisijaiset rakennepalkit
Lentokoneen painoa kantaa sen siipisalko lennon aikana. Laskutelineiden osat joutuvat äärimmäiseen rasitukseen jokaisen nousun ja laskeutumisen yhteydessä. Valetut polyuretaanit eivät ole rakennemateriaaleja. Ne muuttavat muotoaan jatkuvan kuormituksen alla. Ne pehmenevät kohtuullisissa lämpötiloissa. Niiltä puuttuu myös lentokonekäyttöön tarkoitetun alumiinin, titaanin ja hiilikomposiittien väsymiskestävyys.
Oikeat valinnat laskutelineiden osiksi ovat metallin työstö, komposiittimateriaalien lay-up tai taotut komponentit. Tyhjiövuluun ei ole sijaa lentokoneen runkorakenteissa. Ilmailu- ja avaruusteollisuuden ihmiset ymmärtävät tämän.
Kulutuselektroniikka: Miljoonia yksiköitä
Älypuhelinkoteloita myydään kymmenissä miljoonissa kappaleissa. Suositun laturin kotelon hinta on kuusinumeroinen. Tällaisten määrien tyhjiövalaaminen on epäkäytännöllistä.
Ruiskuvalu on ainoa taloudellinen vaihtoehto laajamittaisessa valmistuksessa. Teräksestä valmistettu työkalu saattaa maksaa viisikymmentätuhatta dollaria. Poistohinta miljoonan yksikön kohdalla olisi kuitenkin vain viisi senttiä osaa kohden. Tyhjiövalu suurilla volyymeilla maksaa dollareita osaa kohden. Ero on valtava.
Valitse NOBLE parhaaseen tyhjiövalujen valmistukseen
NOBLE on täysin integroitu metalli- ja muovinjalostuslaitos, joka on erikoistunut pienten ja keskisuurten määrien tuotantoon. Yhdistämme prototyypit massatuotantoon tarjoamalla omaa CNC-koneistusta ja ruiskuvalua, jota tukevat tiukat laatujärjestelmät.
Keskeiset käsittelykykymme
Emme vala vain prototyyppejä, vaan viimeistelemme työn. Tehtaamme hoitaa koko valmistusketjun:
| Käsitellä asiaa | Materiaalit | tyypillisiä käyttökohteita |
| Ruiskuvalu | ABS, PC, nailon, PEEK, asetaali | Suuria määriä tuotantoa |
| CNC-koneistus | Alumiini, messinki, ruostumaton teräs, titaani | Tarkkuuskiinnikkeet, kotelot ja toiminnalliset metalliosat |
| Tyhjö valu | Polyuretaanit, silikonit, ABS-tyyppiset hartsit | 10–100 yksikön prototyypit, sillan työkalut |
| Surface Finishing | Maalaus, pinnoitus, anodisointi, teksturointi | Kosmeettisen luokan kuluttaja- ja autoteollisuuden osat |
| Kokoonpano | Lämpöpinnoitus, ultraäänihitsaus ja manuaalinen kokoonpano | Lähetysvalmiit komponentit |
Meidän sertifikaatit
Toimimme kansainvälisesti tunnustettujen laatustandardien mukaisesti palvellaksemme vaativia toimialoja, kuten lääkinnällisiä laitteita, autoteollisuutta ja ilmailu- ja avaruusteollisuutta.
- ISO 9001:2015 (laadunhallinta)Sertifioitu metalli- ja muovikomponenttien yhdenmukaiseen suunnitteluun, tuotantoon ja toimitukseen kaikilla toimialoilla.
- ISO 13485:2016 (lääketieteelliset laitteet)Sertifioitu kirurgisten instrumenttien, diagnostisten laitteiden ja luokan I/II lääkinnällisten laitteiden (pois lukien implantoitavat, ellei toisin mainita) komponenttien valmistukseen.
FAQ
Voiko tyhjiövalu korvata ruiskupuristuksen?
Ei, tyhjiövalu palvelee eri tarkoitusta. Se tuottaa kymmenestä viiteenkymmeneen osaa silikonimuotista. Sitä vastoin ruiskuvalu voi tuottaa tuhansia tai jopa miljoonia osia terästyökalusta. Ruiskuvalun alkukustannukset ja läpimenoaika ovat paljon korkeammat. Osakohtaiset kustannukset mittakaavassa ovat kuitenkin paljon alhaisemmat. Tyhjiövalu täyttää pienten volyymien aukon. Sitä ei ole tarkoitettu suurten volyymien tuotantoon.
Kuinka monta osaa yhdestä silikonimuotista voi tehdä?
Noin kaksikymmentä–kolmekymmentä osaa. Tämä riippuu osien geometriasta ja käytetystä hartsista. Yksinkertaisista muodoista ilman alileikkausta voi saada jopa neljäkymmentä osaa. Monimutkaiset muodot, joissa on terävät kulmat tai ohuet seinämät, voivat haljeta muotin viidentoista lyönnin jälkeen. Muotti heikkenee vähitellen. Pinnan viimeistely heikkenee ensin. Mittatarkkuus seuraa perässä.
Sopiiko tyhjiövalu kirkkaille osille?
Kyllä, mutta rajoituksin. Valmiin tuotteen kirkkaus riippuu peruskuvion pinnan viimeistelystä. Kiillotettu peruskuvio tuottaa kirkkaan osan. Karkea peruskuvio kuitenkin tuottaa samean osan. Myös hartsin mahdolliset kuplat näkyvät selvästi läpinäkyvissä osissa. Siksi asianmukainen kaasunpoisto on kriittistä. Tulokset ovat erinomaisia kirkkaille kosmeettisille osille, kuten näyttelytilojen esittelymalleille. Optisille linsseille, jotka vaativat tarkkaa taitekerrointa, ruiskuvaletut optiset muovit tai koneistettu lasi ovat kuitenkin parempia.







