
Ruiskuvalun juju on tämä . Muotti ei ole vain laatikko, johon kaadat muovia. Se on koko operaation ydin. Jos muotti on huono, millään muulla ei ole väliä.
Sen laatu vaikuttaa kaikkeen lopputuotteeseen. Lopullisen osan mitat ovat pielessä. Pinta näyttää karhealta tai epätasaiselta. Kunkin kappaleen mekaaninen lujuus voi pettää. Kaiken lisäksi tuotantonopeus laskee ja itse muotti kuluu nopeasti. Se on paljon yhden työkalun varassa.
Mikä siis tekee ruiskuvalumuotista hyvän tai huonon? Katsotaanpa asiaa tarkemmin.
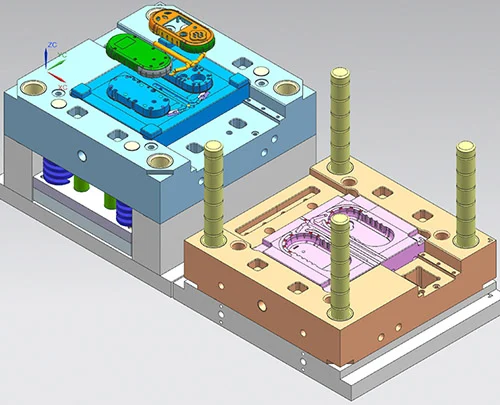
Mold Design
Puretaanpa, mikä tekee muotista hyvän tai huonon. Kaikki alkaa piirustuspöydällä. Suunnitteluvirheitä ei korjata myöhemmin. Huonoa suunnittelua ei voi koneistaa. Tämä on siis ytimessä.
Ontelon ja ydinrakenteen suunnittelu
Ontelo ja ydin ovat pääasialliset tekijät. Ne muokkaavat muovia. Niiden mittatarkkuus, tarkka geometria, seinämien vetokulma, kulmien säteet – kaikki tämä sanelee lopullisen osan ulkonäön ja sen, täyttääkö se kokovaatimukset.
Tässäpä vielä yksi asia. Asettelulla on väliä. Jos yhdessä muotissa on useita onteloita, niiden välinen etäisyys ja järjestely määräävät, kuinka tasaisesti sula muovi virtaa. Epätasapainoinen asettelu on ongelma. Saat osia, jotka ovat erikokoisia toisistaan. Materiaalitiheys vaihtelee erän sisällä. Yksi osa voi olla vahva, seuraava heikko.
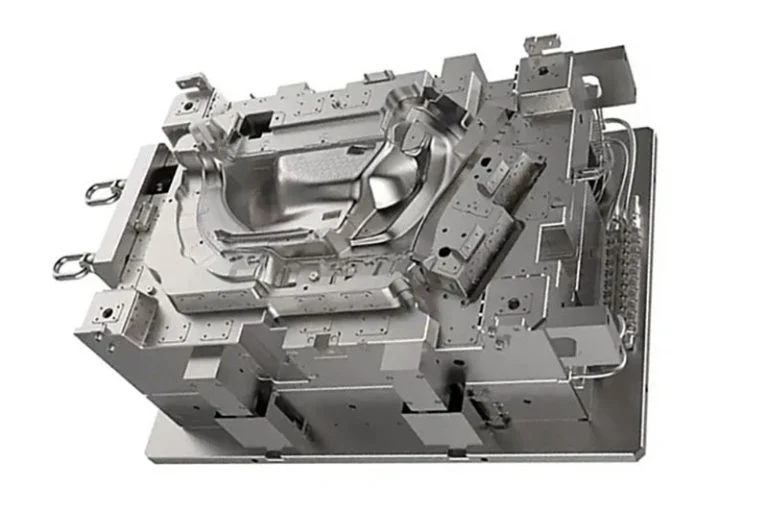
Juoksijajärjestelmän suunnittelu
Ajattele jakojärjestelmää putkistona. Se koostuu pääjakoputkesta, haarautuvista jakoputkista, porteista, jotka syöttävät kutakin onteloa, ja kylmäainekaivoista, jotka vangitsevat ensimmäisen palan jäähtynyttä muovia. Koko tämä reitti ohjaa sulan koneen suuttimesta onteloon. Sen suunnittelu on ratkaisevan tärkeää. Huono jakoputki tarkoittaa, että ontelo täyttyy huonosti tai ei ollenkaan.
Jäähdytys- ja lämmitysjärjestelmien suunnittelu
Tässä on muistettava luku. Jäähdytysvaihe vie yli 60 % koko muovaussyklistä. Se on suurin osa ajastasi. Älykäs jäähdytysjärjestelmän suunnittelu tekee siis kaksi tärkeää asiaa. Se nopeuttaa tuotantoasi suoraan lyhentämällä sykliaikaa. Ja se ohjaa suoraan sitä, kuinka paljon osa vääntyy tai muuttaa muotoaan jähmettyessään. Jos jäähdytys tehdään väärin, jokainen osa on vääntynyt.
Ilmanvaihtojärjestelmä ja ohjaus-/paikannusmekanismin suunnittelu
Ilma jää loukkuun. Niin käy. Jos ilmaa ei päästetä ulos tuuletusjärjestelmän kautta, se aiheuttaa näkyviä vikoja. Näet kuplia, kuuman paineilman aiheuttamia palojälkiä, lyhyitä suihkausia, joissa muovi ei yllä päähän asti, tai heikkoja linjoja, joissa kaksi virtausrintamaa kohtaavat huonosti. Pahimmissa tapauksissa paineilma kuumenee niin kuumaksi, että se polttaa tai syövyttää teräsontelon pintaa. Se pilaa muotin.
Erikseen tarvitset ohjaus- ja kohdistusmekanismin. Se tarkoittaa ohjaustappeja, holkkeja ja kohdistuslukkoja. Nämä osat varmistavat, että muotinpuolikkaat sulkeutuvat samalla tavalla joka kerta. Ne estävät ontelon ja keernan välisen kohdistusvirheen. Ohjausjärjestelmän puuttuminen tarkoittaa osia, joissa on näkyvä porras tai siirtymä.
Muotin materiaalit
Sinulla voi olla maailman paras muotoilu. Mutta jos rakennat sen väärästä teräksestä, muotti pettää. Materiaalivalinta ei ole jälkikäteen mietitty asia. Se on keskeinen edellytys. Se määrittää muotin kovuuden, kulumiskestävyyden, korroosionkestävyyden, lämmönkestävyyden ja iskunkestävyyden. Väärä valinta ei toimi, eikä mikään muukaan toimi.
Ontelo- ja ydinmateriaalit
Tässä kohtaa muovi koskettaa terästä. Joten valinta riippuu työstäsi.
Vakio-osille ja pienemmille määrille käytetään esikarkaistuja muovimuottiteräksiä. Ajattele P20:ta tai 718:aa. Ne kiillottuvat hyvin. Ne kestävät kulutusta. Hinta on kohtuullinen. Se on työjuhtasi.
Mutta suurtuotantoon? Tai kirkkaille osille? Tai mille tahansa, joka tarvitsee kiiltävää, peilikiiltävää pintaa? Siirry peilikiiltoisiin teräksiin, kuten S136 tai NAK80. Nämä ovat erilaisia. Voit kiillottaa ne kirjaimellisesti peilikiiltoon. Ne estävät korroosiota. Ne kestävät kulumista miljoonia syklejä. Maksat enemmän, mutta saat suorituskyvyn.
Tässä on erityinen varoitus. Jotkut muovit ovat syövyttäviä. PVC ja POM ovat erinomaisia esimerkkejä. Ne vapauttavat kaasuja, jotka hyökkäävät tavallisen työkaluteräksen kanssa. Näiden materiaalien onteloon on käytettävä korroosionkestävää ruostumatonta terästä. Muuten muotin pinta ruostuu, syöpyy ja hajoaa. Osat näyttävät kamalilta ja muotti kuolee nuorena.
Muotin pohja ja rakenneosat
Ontelo hoitaa muotoilun. Muotin pohja pitää kiinni. Se on koko tukirakenne. Tyypillisesti se on valmistettu hyvästä hiiliteräksestä, kuten 45# teräksestä. Pohjan on oltava luja ja jäykkä. Sen on kestettävä ruiskuvalukoneen massiiviset puristusvoimat taipumatta tai taipumatta. Jos pohja muuttaa muotoaan, puristusvoima menetetään ja osat halkeavat.
Sitten on liikkuvat osat. Ulostyöntötapit, ulostyöntöholkit, ohjaustapit, ohjausholkit. Nämä tarvitsevat erikoiskomponenttiteräksiä. Niiden on oltava erittäin kovia ja kulutusta kestäviä. Ne liukuvat edestakaisin miljoonia kertoja. Niiden mittapysyvyys on kriittistä. Halvat, heikkolaatuiset tapit ja holkit kuluvat nopeasti. Ne vääntyvät tai syöpyvät. Sitten juuttuu ulostyöntöön tai väärin kohdistettuihin ohjaimiin. Se pysäyttää tuotannon. Joten ostat laadukkaita komponentteja täältä. Se ei ole neuvoteltavissa.
Lämpökäsittely ja Pintakäsittely
Tässä kohtaa raakateräksestä tulee todellinen työkalu. Lämpökäsittely ja pintakäsittely eivät ole valinnaisia vaiheita. Ne antavat muotille sen lujuuden.
Mieti ensin lämpökäsittelyä. Kyse on sammutuksesta, päästöstä, hiiletyksestä ja nitrauksesta. Nämä prosessit vaikuttavat suoraan kahteen asiaan: teräksen lopulliseen kovuuteen ja siihen lukittuun sisäiseen jännitystilaan. Jos resepti on väärä, seuraukset ovat rajut. Muotti ei ole tarpeeksi kova. Se kuluu nopeasti. Mikä pahempaa, sisäiset jännitykset voivat aiheuttaa muotin vääntymisen tai halkeilun koneistuksen aikana tai tuotantopaineen alla. Haljennut muotti on kuollut muotti.
Tarkastellaanpa nyt pintakäsittelyjä. Kyse on siitä, mitä tapahtuu ontelon ulkokerroksessa. Kiillotus, kromipinnoitus, nitraus ja titaanipinnoitus. Jokaisella on tarkoituksensa. Ne parantavat ontelon pintakäsittelyä, lisäävät kulutuskestävyyttä ja ehkäisevät korroosiota.
Mutta tarkkuudella on tässä merkitystä. Jos kiillotustarkkuutesi on huolimaton, saat karkeita osien pintoja. Karkea pinta tekee myös poistosta vaikeaa. Osa juuttuu kiinni. Jos valitset muoville väärän pintakäsittelyn – esimerkiksi jätät PVC:n korroosiosuojauksen väliin – kiihdytät muotin kulumista dramaattisesti. Ontelo syöpyy. Joten käsittely on sovitettava materiaaliin ja käyttötarkoitukseen. Oikoteitä ei ole.
Koneistuksen ja valmistuksen tarkkuus
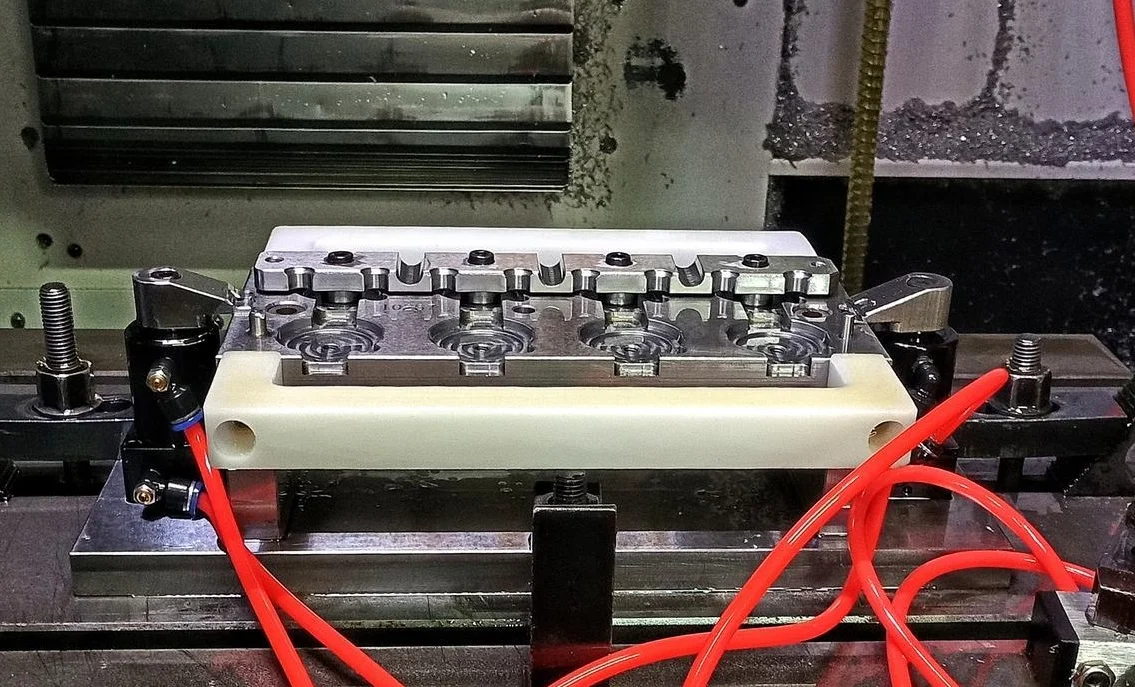
Voit saada täydellisen suunnittelun. Voit valita parhaan teräksen. Mutta jos koneistat sen huonosti, muotti on roskaa. Siinäpä se tarina. Koneistuksen tarkkuus on se kohta, jossa teoria kohtaa todellisen metallin. Kolme asiaa ohjaa lopputulosta: laitteet, prosessisuunnitelma ja konetta käyttävä henkilö.
Koneistuslaitteiden tarkkuus
Ytimen ontelo työstetään erityisillä koneilla. Näitä ovat CNC-jyrsinkoneet, työstökeskukset, kipinätyöstökoneet, lankakipinätyöstökoneet ja tasohiomakoneet. Jokaisella laitteella on omat tarkkuusrajansa ja vakautensa. Jos työstökoneessa on poikkeamia – kuluneita kuularuuveja, löysää pyörimistä, karan pyörintää – virhe piirtyy suoraan muottikomponenttiin. Sitä ei voi korjata myöhemmin. Koneen tarkkuus on sinun tarkkuuttasi.
Koneistusprosessin järkevyys
Järjestyksellä on väliä. Paljon. Et vain leikkaa ja toivo. Oikea järjestys on karhennus, sitten lämpökäsittely, sitten viimeistely, sitten hionta ja lopuksi kiillotus. Jos ohitat vaiheita tai teet ne väärässä järjestyksessä, muottiteräkseen syntyy sisäisiä jännityksiä. Nämä jännitykset eivät pysy piilossa. Ne aiheuttavat muotin muodonmuutoksia tuotannon aikana tai joskus jopa lopullisen koneistuksen aikana.
Tässä on tiettyjä ongelmia. Kipinätyöstössä käytetään kipinöitä ontelon syövyttämiseen. Jos parametrit ovat väärät, saadaan karkea, syöpynyt pinta. Lankakipinätyöstössä jäljelle jää selkeä pinta. Jos se on liian karkeaa, ontelon seinämä näyttää kamalalta. Entä kiillotus? Jos et tee sitä perusteellisesti ja systemaattisesti, et koskaan saavuta peilikiiltoa. Mikä pahempaa, voit itse asiassa pilata mittatarkkuuden ylikiillottamalla yhden kohdan. Joten jokainen vaihe on hallittava.
Mitta- ja geometristen toleranssien hallinta
Tämä on se juju. Jokaisella muotin osalla on mittatoleranssi. Se on pidettävä. Mutta sen lisäksi on geometrisia toleransseja: kahden pinnan välinen yhdensuuntaisuus, tapin kohtisuorisuus pintaan nähden, reiän ja akselin koaksiaalisuus. Jos mikä tahansa näistä poikkeaa spesifikaatioista, tapahtuu pahoja asioita. Osia tulee väärin. Muotti kuluu epätasaisesti ja nopeasti. Katastrofaalisessa tapauksessa muotti yksinkertaisesti pettää. Se lukkiutuu tai halkeaa.
Operaattoreiden taitotaso
Epämiellyttävä totuus on tämä. Koneet eivät pyöri itsekseen. Muottien työstö on hybridikäsityö. Se vaatii taitavan ihmisen käyttämiä tarkkoja koneita. Käyttäjän tekninen kokemus, hänen silmänsä yksityiskohdille ja hänen vastuuntuntonsa – nämä eivät ole pehmeitä taitoja. Ne ovat tuotantomuuttujia. Sinulla voi olla maailman paras viisiakselinen jyrsinkone. Jos käyttäjä on huolimaton tai kokematon, hän rikkoo työkalun, asettaa työkoordinaatiston siirtymän väärin tai jättää kriittisen mittauksen tekemättä. Mikään laite tai prosessi ei voi täysin kompensoida käyttäjän taitojen tai yksinkertaisen valppauden puutetta. Ohjaajissa oleva henkilö on viimeinen portti.
Kokoonpano ja virheenkorjaus
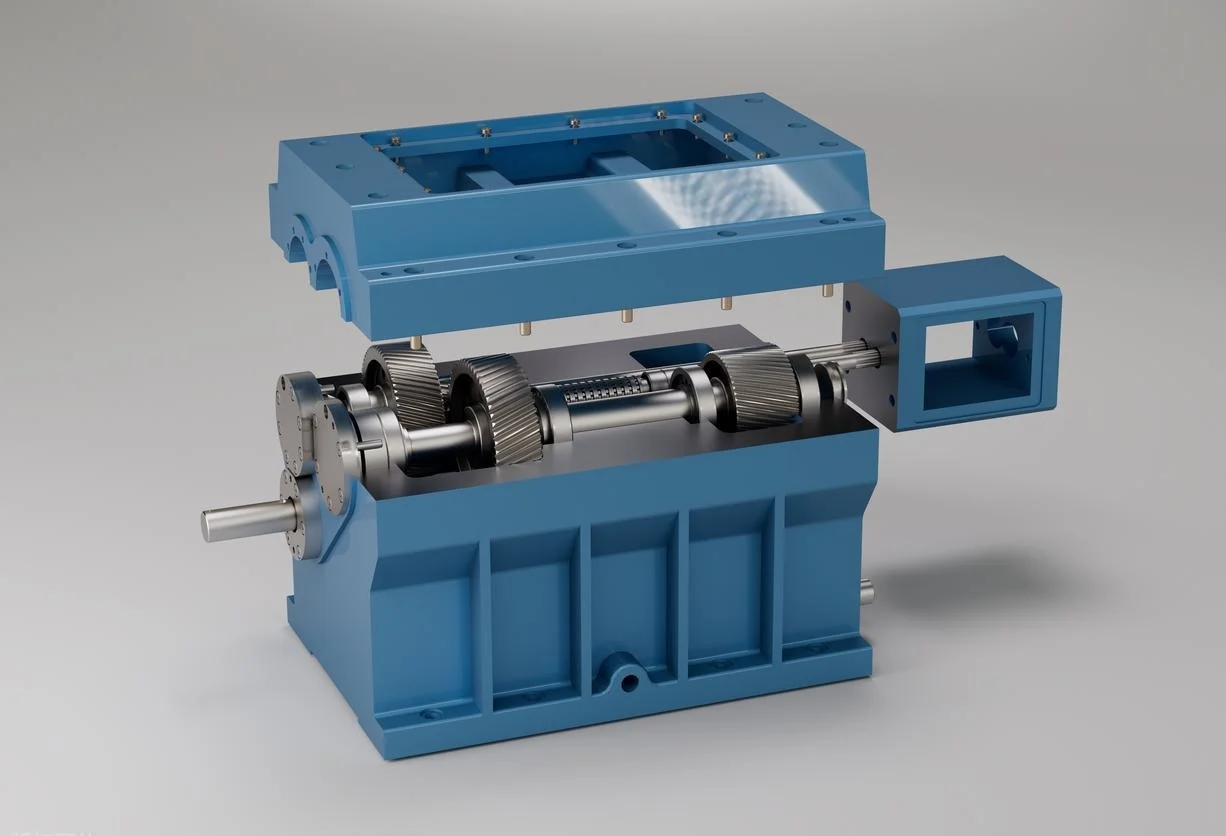
Kaikki komponentit on koneistettu täydellisesti. Nyt ne täytyy koota. Kokoonpanossa yksittäisistä osista tulee toimiva järjestelmä. Sitten tehdään debugauksia – eli koevalua – todistaaksesi, että se todella tuottaa hyviä osia.
Asennustarkkuus
Tämä ei ole huolimatonta työtä. Sovitusvälykset ovat tärkeitä. Liian tiukalla kiristetty tappi kuluu. Liian löysällä kiristetty tappi heiluu. Tarkkaile myös koko kokoonpanon yhdensuuntaisuutta ja kohtisuoruutta. Muotin pohja, ontelo ja keerna, ohjaustapit ja -holkit, ulostyöntölevy ja juoksuputken sulkuventtiilit. Kaiken on oltava linjassa.
Jos jokin näistä toleransseista liikkuu hieman, seuraukset ovat välittömät. Osia tulee ulos välähdyksissä tai lyhyin välein. Muotin toiminta muuttuu epäjohdonmukaiseksi – se jumittuu tai takertuu. Kuluminen kiihtyy dramaattisesti ensimmäisen tuhannen syklin aikana. Mutta jos kaikki tehdään oikein, kaikki liikkuu sujuvasti. Muotti sulkeutuu tukevalla, tarkalla tumpeluudella joka kerta.
Koemuovaus ja parametrien virheenkorjaus
Tässä kohtaa teoria osuu painoon. Kokoat muotin, asennat sen ja suoritat kokeen. Tavoitteena on systemaattinen säätö. Et arvaile. Muutat yhtä muuttujaa kerrallaan.
Keskeiset parametrit ovat ruiskutuspaine, ruiskutusnopeus, muotin lämpötila, pitopaine ja jäähdytysaika. Tarkkailet koekappaleita. Mittaat niitä. Etsit erityisiä vikoja. Lyhyt kuva kertoo, että ontelo ei täyty. Vääristymä kertoo, että jäähdytys on epätasaista tai pakkaus on väärin. Vajoamisjäljet osoittavat riittämätöntä pitopainetta. Vilkkuminen tarkoittaa, että puristin on heikko tai muotti ei ole täysin paikallaan.
Tämän prosessin avulla hienosäädät osia. Onnistunut virheenkorjaus tekee kaksi tärkeää asiaa. Ensinnäkin se validoi muotin suunnittelun ja kokoonpanotyön. Toiseksi se luo dokumentoidun ja luotettavan prosessin täysimittaiselle tuotannolle. Lukitset nämä parametrit. Se on reseptisi.
Kunnossapito ja toiminnanohjaus
Voit rakentaa täydellisen muotin. Suunnittele se oikein, valitse paras teräs ja koneista se kymmenesosien tarkkuudella. Mutta sitten annat sen tuotantoon. Ja siellä muotit kuolevat, jos et ole varovainen. Se, miten käytät, huollat ja hallinnoit muottia koko sen käyttöiän ajan, määrää sen todellisen käyttöiän. Tämä ei ole jälkihuomio. Se on kriittistä.
Rutiinihuolto
Tässä on päivittäinen työ. Sinun on puhdistettava säännöllisesti ontelo, tuuletuskanavat ja kanavistojärjestelmä. Muovijäämiä kertyy. Kaasujäämät jättävät kalvon. Roskat jäävät loukkuun. Kaikkien niiden on tultava ulos.
Voitelusta ei voida tinkiä. Ohjauskomponentit – ohjaustapit, holkit ja liukukiskot – tarvitsevat öljyä. Ulostyöntömekanismit tarvitsevat rasvaa. Ilman sitä syntyy kuivaa kitkaa. Kuiva kitka tarkoittaa ennenaikaista kulumista. Kuluminen tarkoittaa osien kulumista ja sitten muotin pettämistä.
Pitkät seisokkiajat ovat ansa. Jos muotti seisoo viikkoja tai kuukausia, sinun on ryhdyttävä ruosteenestotoimenpiteisiin. Tämä tarkoittaa ruosteenestoaineiden levittämistä kaikkiin teräspintoihin. Tiivistä ontelo. Suojaa ilmassa olevalta kosteudelta. Jos jätät tämän tekemättä, korkealaatuinen muotti ruostuu ja syöpyy vain hyllyllä. Korroosiolle ei ole väliä, kuinka paljon työkalusta maksoit.
Oikeat toimintatavat
Käyttäjät voivat tappaa muotin nopeasti. Näin se tehdään. Epäsopivat ruiskutusparametrit. Liiallinen puristuspaine murskaa tuuletusaukot tai muuttaa muotin pohjaa. Liian nopeat ulostyöntönopeudet iskeytyvät osiin ja rikkovat pieniä ulostyöntötappeja. Saastunut raaka-aine – joka on hiottu uudelleen hienolla hiukkasella tai metallipaloilla – toimii kuin hiekkapaperi ontelon sisällä.
Sääntö on yksinkertainen. Koneen asetusten on vastattava muotin suunnitteluvaatimuksia. Muotin pakottaminen toimimaan suunnitellun alueen ulkopuolella on väärinkäyttöä. Se kiihdyttää kulumista dramaattisesti ja johtaa pysyviin, korjaamattomiin vaurioihin.
Oikea-aikaiset korjaukset
Pieniä vaurioita voi esiintyä. Ontelon pinnalla voi olla kevyitä naarmuja. Pudonneen osan aiheuttamia pieniä lommoja. Sulkuventtiilin paikallista kulumista. Nämä korjataan välittömästi. Kiillotus poistaa naarmun. Pistehitsaus täyttää lommon, minkä jälkeen pinta hiotaan uudelleen.
Vaarana on viivyttely. Jos pieni vika jätetään huomiotta, se pahenee. Naarmu muuttuu koloksi. Kolhusta tulee halkeama. Paikallinen kuluminen leviää. Yksinkertainen, puolen tunnin korjaus muuttui täydelliseksi kolon vaihdoksi. Se on peruuttamatonta vauriota. Se on kuollut muotti. Joten oikea-aikainen puuttuminen on avainasemassa. Korjaa se nyt tai osta uusi muotti myöhemmin. Sinun valintasi.
Yhteenveto
Joten haluat hyvän muotin. Kestävän sellaisen. Se syntyy monien vaiheiden yhteistyöstä. Ei yhden. Ei kahden. Kaikkien. Suunnittelu. Materiaalivalinta. Koneistus. Kokoonpano. Huolto. Jokaisen lenkin tässä ketjussa on kestettävä.
Tässä on karu totuus. Yksi heikko lenkki katkaisee koko ketjun. Täydellinen, huonosta teräksestä valmistettu rakenne epäonnistuu. Täydellinen, huonosti koneistettu ontelo epäonnistuu. Täydellinen muottityöstö ilman huoltoa epäonnistuu. Ketju on vain niin vahva kuin sen heikoin kohta.
Joten oppitunti on yksinkertainen. Kiinnität huomiota jokaiseen vaiheeseen. Ensimmäisestä ruudulla olevasta luonnoksesta viimeiseen tiistai-iltapäivänä ulos tulevaan osaan. Näin saat korkeaa laatua. Näin saat muotin, joka kestää.
Valitse NOBLE parhaaksi Ruiskumuottien valmistus
Olemme tarkkuus-CNC-koneistusta valmistava tehdas. Ruiskuvalumuottien ja tarkkuuskomponenttien valmistus on ydintoimintaamme. Vuosien työ tuotantotiloissa on opettanut meille yhden asian. Muotin laatu ei ole onnea. Se on huolellisen työn summa jokaisessa vaiheessa, jonka olemme juuri käyneet läpi. Suunnittelu. Materiaalivalinta. Koneistuksen tarkkuus. Kokoonpano. Huolto. Ei oikoteitä.
Tässä on mitä tarjoamme. CNC-jyrsintää , EDM:ää, lankaleikkausta , pintahiontaa ja tarkkuuskiillotusta. Käsittelemme kaikkia muottiteräksiä. P20 ja 718 vakiotyöhön. S136 ja NAK80 korkeakiiltoiseen ja suurten volyymien työstöön. Korroosionkestävää ruostumatonta terästä epämiellyttäville muoveille, kuten PVC:lle. Lämpökäsittely ja pintakäsittely tehdään itse. Hallitsemme koko prosessia.
Kaksi sertifikaattia on meille tärkeitä. ISO 9001:2015 yleiselle laadunhallinnalle. Ja ISO 13485:2016 lääkinnällisille laitteille. Nämä eivät ole seinäkoristeita. Ne tarkoittavat tasaista laatua, materiaalien ja prosessien täydellistä jäljitettävyyttä, aktiivista riskienhallintaa ja ajan myötä parantuvaa järjestelmää. Tämä pätee niin auton pidikkeen kuin kriittisen laitekomponentinkin muottia leikatessamme.
Tarvitsetko prototyyppimuotin suunnittelun testaamiseen? Me teemme sen. Tarvitsetko suuren volyymin tuotantotyökaluja, jotka kestävät miljoonia syklejä? Me rakennamme sen. Tarvitsetko monimutkaisen monipesäisen muotin, jossa on liukukiskot ja nostimet? Se on jokapäiväistä työtämme. Meillä on laitteet, sertifioidut prosessit ja kokemus. Saat luotettavan ja tehokkaan työkalun.
FAQ
Mikä on ruiskuvalumuotin tyypillinen läpimenoaika?
Se riippuu. Yksinkertainen prototyyppimuotti, jossa on yksi ontelo? Se voi kestää yhdestä kahteen viikkoa. Tarkka tuotantomuotti, jossa on useita onteloita, liukukiskoja ja tiukat toleranssit? Se kestää neljästä viiteen viikkoa tai enemmän. Tarkastelemme osasuunnitteluasi ja määrätarpeitasi. Sitten annamme sinulle tarkan aikataulun.
Kuinka kauan ruiskuvalumuotti kestää?
Muotin käyttöikä ei ole yksittäinen numero. Se riippuu teräksestä, muovista, sykliolosuhteista ja siitä, kuinka hyvin työkalua huolletaan. Tavallisen P20- tai 718-teräksestä valmistetun tuotantomuotin käyttöikä on 500 000–1 000 000 laukausta. Jos työskentelet suuria määriä tai käsittelet hankaavia materiaaleja, kuten lasitäytteistä nailonia, käytä premium-teräksiä, kuten S136 tai NAK80. Asianmukaisella huollolla tämä voi ylittää 1 000 000 laukausta.
Voitteko auttaa parantamaan osan suunnittelua paremman muovattavuuden saavuttamiseksi?
Ehdottomasti. Tarjoamme DFM-arviointeja. Insinöörimme tarkastelevat osaasi ja antavat erityisiä ehdotuksia. Säädä jännekulmaa tässä. Tasaa seinämän paksuus tuossa. Lisää säde terävään kulmaan. Muuta jakolinjan sijaintia. Nämä pienet muutokset vähentävät vikoja, lyhentävät sykliaikoja ja pidentävät muotin käyttöikää. Ne säästävät usein merkittävästi rahaa projektin aikana.
Mitä vikoja voi esiintyä, jos muotti on huonosti suunniteltu tai huollettu?
Näet niitä omassa kappaleessasi. Lyhyitä otoksia, joissa ontelo ei täyty. Paksujen osien uppoamisjälkiä. Vääntymistä, joka vääntää osan muotoonsa. Värähtelyä jakolinjaa pitkin. Palojälkiä loukkuun jääneestä ilmasta. Heikot hitsauslinjat, joissa kaksi virtausrintamaa kohtaavat huonosti. Pinnan epätasaisuudet, jotka pilaavat ulkonäön. Kuten aiemmin käsittelimme, nämä johtuvat huonosta suunnittelusta, huonosta jäähdytyksestä, huonosta tuuletuksesta tai huonoista huoltotottumuksista.
Minkä tyyppisiä muotteja valmistatteko?
Katamme koko valikoiman. Kaksilevyisiä muotteja yksinkertaisille osille. Kolmilevyisiä muotteja pistemäiseen sulkuun. Kuumakanavaisia muotteja jätteen vähentämiseen ja nopeampiin työkiertoihin. Irrotettavia muotteja kierteitettyille osille. Tuoteperhemuotteja, jotka mahdollistavat useiden osageometrioiden valmistamisen yhdellä kertaa. Rakennamme myös prototyyppimuotteja kehitystyöhön ja pienten määrien koeajoihin.
Vietkö muotteja ulkomaille?
Kyllä. Toimitamme muotteja asiakkaille ympäri maailmaa. Huolehdimme asianmukaisesta pakkauksesta ruosteen estämiseksi kuljetuksen aikana. Korroosionestolla, suljetuilla laatikoilla ja täydellisillä toimitusjärjestelyillä. Muottisi saapuu asennus- ja käyttövalmiina.
Miten saan tarjouksen?
Lähetä meille osapiirustuksesi. Sekä 2D- että 3D CAD -tiedostot ovat parhaita. Kerro meille arvioitu vuosittainen määräsi ja toivomasi materiaali. Tiimimme tarkistaa vaatimukset. Lähetämme takaisin kilpailukykyisen tarjouksen ja suosittelemamme muotin suunnittelumenetelmän. Yksinkertaista.







