
Mikä on Kasvojen jyrsintä Käsitellä asiaa?
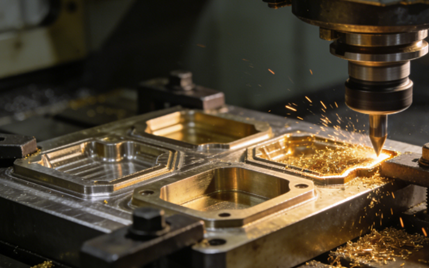
Tasojyrsintä on mekaaninen työstömenetelmä, jossa pyörivää jyrsintä käytetään työkappaleen pinnan leikkaamiseen. Leikkausprosessin päätarkoitus on tuottaa sileä ja tasainen taso ja varmistaa, että tämä taso on kohtisuorassa työkalun pyörimisakseliin nähden.
Tasojyrsinnän ydinprosessi on se, että jyrsin asennetaan karaan nähden kohtisuoraan tasoon, ja useat leikkuuhampaat sen kehällä ja päätypinnalla osallistuvat samanaikaisesti leikkaamiseen. Työkappale kiinnitetään yleensä työpöydälle ja sitä työstetään pyörivällä leikkuutyökalulla.
Tasojyrsintätekniikoiden tyypit
Yleinen kasvojen jyrsintä
Yleinen tasojyrsintä, joka on koneistuksen perustavanlaatuisin ja laajimmin käytetty prosessityyppi, käytetään vakiomaisilla tasojyrsinpäillä.
Yleinen tasojyrsintä tehdään yleensä neliömäisillä tai pyöreillä terillä, ja työstetyn pinnan täydellinen peitto saavutetaan aksiaali- ja radiaalisuunnassa tapahtuvien pienten päällekkäisten liikkeiden avulla.
Jos materiaaleja on työstettävä karkeasti tai puoliviimeistelyä varten, yleinen tasojyrsintä on ensisijainen menetelmä referenssipintojen luomiseksi. Sillä on korkea työstötehokkuus, mutta saavutettu pinnanlaatu ei yleensä ole paras mahdollinen.
Tarkkuusjyrsintä tai suursyöttöjyrsintä
Suursyöttöjyrsintäprosesseissa käytetään jyrsimiä, joilla on erityisen pienet pääkulmat. Sen ydinominaisuus on erittäin suuren hammaskohtaisen syöttönopeuden käyttö, mutta hyvin pieni lastuamissyvyys.
Hienojyrsintä tai suursyöttöjyrsintä soveltuu erittäin hyvin ohutseinäisten osien työstöön. Vaikka lastuamissyvyys on pieni, erittäin suuri syöttönopeus tekee metallinpoistonopeudesta huomattavan, ja samalla sillä voidaan saavuttaa erinomainen pinnanlaatu, mikä tekee siitä ihanteellisen valinnan tehokkaaseen hienotyöstöön.

Raskaaseen käyttöön tarkoitettu tasojyrsintä
Raskaassa tasojyrsinnässä käytetään kestäviä ja tukevia jyrsinpäitä, jotka takaavat vakaan leikkaustehon myös suurissa iskuissa ja äärimmäisissä kuormissa.
Raskas tasojyrsintäprosessi soveltuu erityisesti valukappaleiden, takokappaleiden ja muiden aihioiden ensimmäiseen karhennusprosessiin, jossa ylimääräinen materiaali voidaan poistaa tehokkaimmin ja luoda pohja seuraaville viimeistelyprosesseille.
Kulmapinnan jyrsintä
Kulmajyrsintä on erityinen tasojyrsintäprosessi. Sen ydinominaisuus on, että se työstetään tasojyrsimellä, jonka pääkulma ei ole 90 astetta.
Toisin kuin tavallinen tasojyrsintä, joka tuottaa tasaisia pintoja, kulmajyrsintä mahdollistaa työkalun työstämisen tietyssä kulmassa, mikä tekee siitä ihanteellisen viisteiden, viisteiden ja kulmikkaiden referenssitasojen jyrsintään.
MTasojyrsinnässä käytetyt materiaalit
Alloy Steel
Teräs on tasojyrsinnässä suurin materiaaliluokka, ja se ulottuu vähähiilisestä teräksestä runsashiiliseen teräkseen ja erilaisiin seosteräksiin. Niillä on erinomaiset mekaaniset ominaisuudet kokonaisvaltaisesti, ja ne ovat yleisimmin työstettäviä materiaaleja.
Ruostumaton teräs
Ruostumatonta terästä käytetään laajalti sen erinomaisen korroosionkestävyyden ansiosta. Sillä on kuitenkin huono lämmönjohtavuus ja se kovettuu helposti työstön aikana, minkä vuoksi se on tyypillinen vaikeasti työstettävä materiaali.
Ruostumatonta terästä jyrsittäessä on käytettävä teräväreunaisia leikkuutyökaluja sekä asianmukaisia lastunmurtouria ja riittävää jäähdytystä ja voitelua työkalun tarttumisen ja epätavallisen nopean kulumisen estämiseksi.

Valurauta
Myös harmaata valurautaa, pallografiittivalurautaa ja muita materiaaleja voidaan jyrsiä. Niillä on korkea kovuus ja hauraus, ja ne ovat alttiita lastujen muodostumiselle työstön aikana. Jyrsintäprosessissa vaaditaan yleensä keskisuuria tai suhteellisen suuria leikkausnopeuksia, mikä asettaa korkeammat vaatimukset leikkaustyökalun kulutuskestävyydelle hiukkaskulumisen suhteen.
Alumiiniseos
Alumiiniseos on yleisin kevytmetalli, joka on pehmeää, sillä on hyvä plastisuus ja erinomainen lämmönjohtavuus. Jyrsintäprosessin aikana tämä materiaali on kuitenkin altis irtosärmän muodostumiselle ja sillä on taipumus tarttua työkaluun.
Siksi alumiiniseosten jyrsinnässä on yleensä suositeltavaa käyttää teräviä leikkuureunoja ja suuria kallistuskulmia omaavia työkaluja sekä käyttää prosessiparametreja, jotka yhdistävät suuren leikkuunopeuden suureen syöttönopeuteen tehokkaan käsittelyn ja erinomaisen pinnanlaadun saavuttamiseksi.

Ei-metalliset ja komposiittimateriaalit
Tekniset muovit, kuten nailon, polykarbonaatti, PEEK jne. Niillä on alhainen kovuus, mutta korkea elastisuus ja erittäin huono lämmönjohtavuus. Näitä materiaaleja jyrsittäessä kitkan synnyttämä lämpö aiheuttaa helposti työkappaleen pehmenemistä ja muodonmuutosta, ja purseiden muodostuminen on myös merkittävä ongelma.
Siksi koneistuksessa tulisi käyttää erittäin teräviä leikkaustyökaluja, joilla on nopeat ja matalat leikkaussyvyydet sekä tehokas lastunpoisto ja jäähdytys.
Olennaiset työkalut ja laitteet tehokkaaseen tasojyrsintään
Päätymyllyt
Varsijyrsin on moniteräinen leikkaustyökalu, jonka leikkaussärmät sijaitsevat lieriöpinnalla ja otsapinnalla. Tasojyrsinnässä käytetään yleensä pienempää aksiaalista leikkaussyvyyttä.
Varsijyrsimet soveltuvat erittäin hyvin kapeiden tasojen, porrastettujen pintojen jne. jyrsintään. Niitä käytetään laajalti monitoimikoneistuksessa ja muotin viimeistelyssä.
Perholeikkurit
Kääntöjyrsin viittaa yleensä yksinkertaiseen itse tehtyyn tasojyrsinlaitteeseen. Rakenteellisesti yksi tai kaksi kääntöterää on asennettu työkalunpitimen päähän. Se on erittäin käytännöllinen yksittäiskappaleiden ja pienten sarjojen tuotannossa, huoltopajoissa tai paikallisten kohoumien koneistuksessa suurissa työkappaleissa.
Käytettävien teräterien niukkuuden ja epäsymmetrian vuoksi lentävien jyrsinterien tasapaino ja jäykkyys ovat suhteellisen huonoja, ja niiden leikkaustehokkuus ja pinnanlaatu ovat yleensä heikompia kuin tavallisilla tasojyrsinkoneilla.
Shell Mills
Kuorijyrsintä on yksi tyypillisimmistä ja yleisimmin käytetyistä standardijyrsintätyökaluista.
Kuorijyrsimet ovat yleisimmin käytettyjä työkaluja suurten tasojen jyrsintään teollisuudessa. Tyypillisiä käyttökohteita ovat: työstökoneiden alustojen koneistus, laatikko-osien liitospinnat, muottien referenssipinnat, suurten levyosien yläpinnat ja kaikki muut tilanteet, joissa on saatava tasainen pinta tehokkaasti.

Akasvojen jyrsintäprosessin edut
Korkea koneistustehokkuus
Tasojyrsimillä on yleensä suuri halkaisija, ne voivat kattaa laajan työstöleveyden ja niissä on useita samanaikaisesti leikkaavia hampaita, joten metallinpoistonopeus on erittäin korkea.
Karkeakoneistusvaiheessa tasojyrsinnässä voidaan käyttää suurta lastuamissyvyyttä ja suurta syöttönopeutta, jolloin työkappaleen pinnalta voidaan poistaa nopeasti suuri määrä ylimääräistä materiaalia, mikä luo pohjan seuraaville prosesseille ja lyhentää merkittävästi osien kokonaiskoneistusaikaa. Se on ihanteellinen valinta tehokkaaseen erätuotantoon.

Erinomainen pintalaatu
Tasojyrsimen leikkaushampaiden aksiaalisen ja radiaalisen päällekkäisyyden ansiosta työstettyä pintaa voidaan työstää useita kertoja jokaisella ylimenolla, jolloin saadaan sileä ja tasainen pinta.
Valitsemalla hienoksi jauhettuja leikkuuteriä, säätämällä kohtuullisia leikkuuparametreja ja käyttämällä erittäin tarkkoja työstökoneita on helppo saavuttaa erittäin korkeat tasaisuustoleranssit ja erinomainen pinnanlaatu, ja jopa korvata joitakin hiontaprosesseja, toteuttamalla "jyrsintä hiomisen sijaan".
Prosessin joustavuus
Tasojyrsintäprosessi on erittäin joustava. Vaihtamalla terät eri pääkulma-, materiaali- ja uratyyppeihin, sama työstökone ja työkalurunko voivat täyttää erilaisten materiaalien koneistusvaatimukset pehmeistä alumiiniseoksista erittäin koviin karkaistuihin teräksiin.
Tasojyrsinnällä voidaan suorittaa paitsi raskasta karkeaa jyrsintää myös nopeaa viimeistelyjyrsintää. Se voi myös koneistaa kaltevia ja porrastettuja pintoja. Yksi prosessi voi kattaa useita vaiheita karkeasta viimeistelyyn.
Työstön vakaus
Tasojyrsimien rakenteellinen jäykkyys ja tukeva kiinnitys karaan vaimentavat tehokkaasti tärinää ja tärinää koneistuksen aikana. Tämä auttaa minimoimaan työkappaleen muodonmuutoksen, mikä tekee niistä erityisen sopivia ohutseinäisten tai matalan jäykkyyden omaavien komponenttien koneistukseen. Tasojyrsintään luontainen vakaus varmistaa yhdenmukaiset ja ennustettavat koneistusmitat.

Hyvä taloudellinen tehokkuus
Tasojyrsinnässä käytetään pääasiassa indeksoitavia teriä. Työkalun runkoa voidaan käyttää uudelleen pitkään, ja vain suhteellisen edulliset terät on vaihdettava. Tämä vähentää huomattavasti työkalun pitkän aikavälin käyttökustannuksia ja hallintakustannuksia sekä parantaa kokonaistaloudellista hyötyä.
DTasojyrsintäprosessin edut
Korkeat konevaatimukset
Tasojyrsinnässä, erityisesti raskaassa karkeajyrsinnässä, on työstettävä useita leikkuuhampaita samanaikaisesti suuren materiaalimäärän poistamiseksi, mikä tuottaa valtavan leikkuuvoiman.
Jos koneella, jonka teho tai jäykkyys on riittämätön, suoritetaan voimakasta tasojyrsintää, se todennäköisesti aiheuttaa tärinää, leikkaustyökalun epänormaalia kulumista ja jopa vahingoittaa koneen tarkkuutta.
Korkeammat työkalukustannukset
Tehokkaan tasojyrsinnän saavuttamiseksi tarvitaan korkealaatuisia, suurihalkaisijaisia ja erityisiä tasojyrsinpäitä sekä suuri määrä kääntöteriä. Tämä alkuinvestointi työkaluun on huomattava.
Tasojyrsinkoneet vaativat usein tehokkaiden ja huippuluokan CNC-työstökoneiden tai työstökeskusten asentamisen, ja laitteiden hankintakustannukset ovat erittäin korkeat.
Rajoitettu tasaisille pinnoille
Tasojyrsinkoneiden tärkein etu on niiden kyky työstää avoimia ja leveitä pintoja. Ne poistavat materiaalia nopeasti ja pitävät pinnan tasaisena. Mutta jos kappaleessa on monimutkaisia käyriä, syviä ja kapeita taskuja tai teräviä sisäkulmia, jyrsimen toiminta rajoittuu. Työkalu on yleensä suuri, joten se voi osua työkappaleeseen ja aiheuttaa häiriöitä. Tämän vuoksi se ei pääse tarvittaville alueille eikä pysty työstämään pintaa tehokkaasti.
Ohutseinäisen muodonmuutosriski
Ohutseinäisiä osia, hoikkia kappaleita tai työkappaleita, joissa kiinnitys ei ole kunnolla kiinni, työstettäessä voimakkaat radiaaliset tai aksiaaliset leikkausvoimat voivat helposti aiheuttaa työkappaleen elastisen muodonmuutoksen tai jopa työkalun taipuman. Nämä ongelmat vaikeuttavat mittatarkkuuden ja tasaisuuden ylläpitämistä. Monissa tapauksissa osa vaatii useita kevyitä leikkauksia tai erityisiä työstöstrategioita muodonmuutoksen korjaamiseksi.
Tärinälle ja tärinälle altis
Leveitä pintoja jyrsittäessä tai käytettäessä pitkän vapaapituuden omaavia työkalunpitimiä työkalun ja työkappaleen välinen kosketus voi muuttua epävakaaksi. Tämä epävakaa tila helpottaa jaksottaisen värähtelyn esiintymistä. Tämä värähtely vaikuttaa lastuamisen tasaisuuteen, pinnan laatuun ja työkalun käyttöikään.
Tällainen tärinä ei ainoastaan heikennä vakavasti pinnanlaatua ja jätä selviä tärinäjälkiä, vaan myös kiihdyttää työkalun kulumista ja johtaa jopa lohkeamiseen, mikä uhkaa työstötarkkuutta ja -turvallisuutta.
Tasojyrsintä vs. kehäjyrsintä: Keskeiset erot selitettynä
| Vertailun ulottuvuus | Kasvojen jyrsintä | Oheislaitteiden jyrsintä |
| Perusmäärittely | Käyttää jyrsimen pintaa ja kehää työkalun akseliin nähden kohtisuoran pinnan luomiseen. | Käyttää kehämäisiä hampaita työkalun akselin suuntaisten pintojen, kuten profiilien tai reunojen, työstämiseen. |
| Työkalun tyyppi | Tasojyrsin (levytyyppinen jyrsin), jossa on terät edessä ja kehällä. | Varsijyrsin, levyjyrsin jne., jonka leikkaavat reunat ovat pääasiassa kehällä. |
| Pinta tuotettu | Tasaiset pinnat (vaakatasot, portaat jne.). | Pystysuorat seinät, raot, muotoillut pinnat jne. |
| Ensisijainen tavoite | Tuota tehokkaasti suuria, tasaisia pintoja. | Koneista profiileja, uria tai monimutkaisia 3D-ominaisuuksia. |
| tyypillisiä käyttökohteita | Konepöydät, kotelopinnat, muotin irtopinnat jne. | Kiilaurat, hammaspyörän hampaat, taskut, osan muodot jne. |
| Leikkausvoiman ominaisuus | Suurempi aksiaalivoima painaa työkappaletta pöytää vasten, yleensä vakaampi. | Suurempi säteittäinen voima, altis työkalun taipumiselle ja tärinälle. |
| Pintalaatu | Yleensä saavutetaan korkeampi tasaisuus ja sileämmät pinnat. | Saattaa jättää työkalun jälkiä tai aaltoja; vaatii hienosäätöä paremman lopputuloksen saavuttamiseksi. |

Yleisiä tasojyrsintäongelmia ja niiden ratkaiseminen
Huono pinnanlaatu
Koneistetulle pinnalle ilmestyy säännöllisiä värähtelyviivoja; se on epätavallisen karhea, siinä on naarmuja tai epätasaisuutta.
Ratkaisu
- Paranna jäykkyyttä: Valitse paksumpi ja vahvempi veitsen kahva; Varmista työkappaleen ja kiinnittimen jäykkyys.
- Säädä parametreja: Muuta leikkausnopeutta, syöttönopeutta tai leikkaussyvyyttä resonanssitaajuuden rikkomiseksi; Käytä epäsymmetristä leikkausleveyttä tai muuttuvaa leikkausnopeutta.
Lyhyt työkalun käyttöikä
Terä on pahasti kulunut, haljennut tai vaurioitunut, eikä se ole vielä saavuttanut odotettua käyttöikää.
Ratkaisu
- Optimoi parametrit: Valitse sopiva lineaarinopeus ja syöttönopeus työkappaleen materiaalin ja terän suositellun arvon perusteella. Vältä "hitaan nopeuden kevytleikkauksen" aiheuttamaa kitkaa.
- Irtosärmän muodostumisen käsittely: Lisää leikkuunopeutta; Käytä terävää terää, jolla on positiivinen rintakulma; Lisää jäähdytysnesteen voitelevuutta.
Huono tasaisuus
Käsitelty taso on epätasainen, keskellä on syvennys ja reunoilla on ulkonemia, tai useiden työkalun ylikulkujen välillä on selviä saumoja.
Ratkaisu
- Vähennä muodonmuutoksia: Valitse jäykemmät työkalut ja työkalunpitimet; Optimoi kiinnitysjärjestelmä työkappaleen muodonmuutosten estämiseksi koneistuksen aikana.
- Kalibroi työstökone: Tarkista ja säädä karan pystysuunta säännöllisesti.
Purseiden ja reunojen hionta
Työkappaleen reunaan muodostuu purseita tai materiaalin lohkeilua, kun työkalu leikkaa sitä.
Ratkaisu
- Muuta leikkausmenetelmää: Vähennä syöttönopeutta hieman ennen reunan leikkaamista.
- Optimoi leikkaustyökalut: Käytä terävämpiä teriä, joilla on positiivinen rintakulma. Varmista, että leikkaustyökalu on aina hyvässä leikkauskunnossa ja vältä kuluneiden terien käyttöä.
- Lisää prosesseja: Järjestä erillisiä purseenpoistomenettelyjä.
ATasojyrsintäprosessin sovellukset
Yleiset koneet
Tasojyrsintää käytetään eniten suurten koneiden valmistuksessa. Sitä käytetään pääasiassa erilaisten työstökoneiden sänkyjen, työpöytien ja ohjainkiskoasennuspintojen työstämiseen.
Auto teollisuus
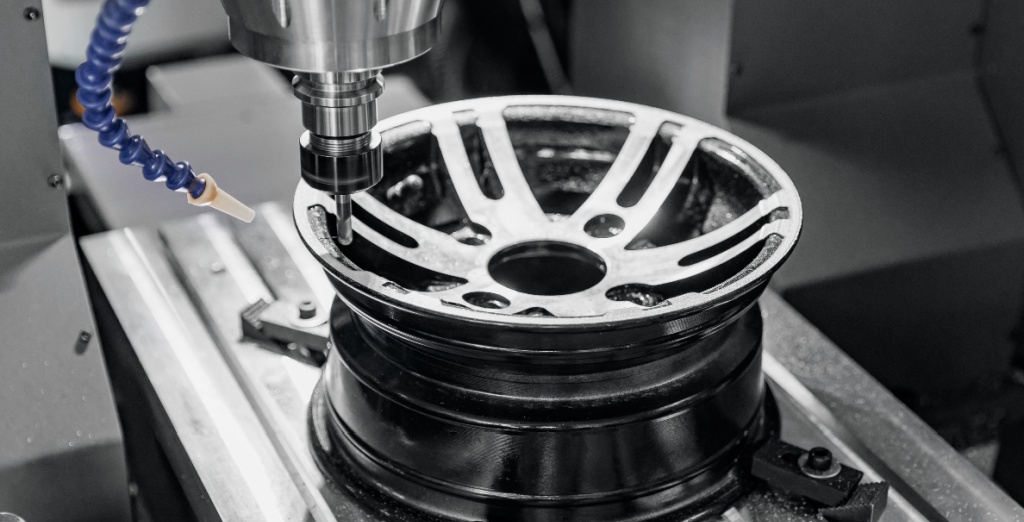
Autoteollisuudessa tasojyrsintää käytetään moottoreiden sylinterilohkon ja sylinterikannen liitospintojen, vaihteistokoteloiden sekä alustarunkojen asennustasojen koneistamiseen.
Rautatieliikenteessä tasojyrsintää käytetään tarkkojen tasopintojen luomiseen tärkeisiin kuormaa kantaviin osiin. Näitä ovat esimerkiksi suurnopeusvetureiden telit, moottorin alustat ja muut keskeiset rakenneosat. Prosessi auttaa varmistamaan vakauden, lujuuden ja asianmukaisen kokoonpanon vaativissa käyttöolosuhteissa.
Muottien valmistusteollisuus
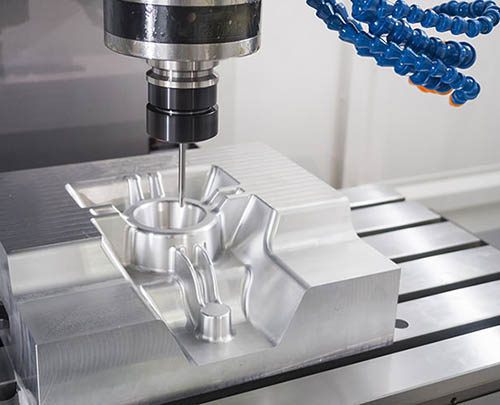
Muotinvalmistus on erittäin riippuvainen tasojyrsinnästä. Tasojyrsintää käytetään muottien jakopinnan koneistamiseen. Tämän pinnan laatu määrää suoraan tuotteen tarkkuuden ja muotin käyttöiän.
Tasojyrsintää käytetään myös muottipohjien ja mallien referenssipintojen työstämiseen. Usein käytetään suurnopeusjyrsintätekniikkaa, koska sillä on erittäin korkeat vaatimukset pinnanlaadulle, tasomaisuudelle ja työstötehokkuudelle.
Aerospace
Ilmailuteollisuudessa tasojyrsintää käytetään siipien kaarien, laipioiden ja ulkopaneelien vastinpintojen koneistukseen. Sitä sovelletaan myös moottorin kiinnitysalustoihin ja avaruusalusten rakenneosien tarkkuusliitäntäpintoihin. Näiden pintojen on täytettävä erittäin korkeat tarkkuusvaatimukset, joten prosessi on tärkeä vaihe ilmailu- ja avaruusteollisuuden tuotannossa.
Miksi valita NOBLE yrityksellesi? Kasvot jyrsintä Koneistustoimittaja
NOBLEn tasojyrsintäprosessi on suunniteltu tarjoamaan tarkkaa ja tehokasta pinnankäsittelyä sekä metalli- että muoviosille. Käytämme edistyneitä CNC- jyrsinkoneita, joissa on jäykät karot ja korkealaatuiset indeksoitavat tasojyrsinkoneet, jotka pystyvät tuottamaan tasaisia, sileitä ja tasaisen kokoisia pintoja erinomaisella toistettavuustarkkuudella.
NOBLE valitsee sopivimman jyrsimen halkaisijan, terägeometrian, leikkausparametrit ja työkalustrategian kunkin projektin materiaali- ja toleranssivaatimusten perusteella.
Vahvojen kykyjensä, vakaiden työstötekniikoidensa ja tiukan laadunvalvonnansa ansiosta NOBLE pystyy käsittelemään sekä pien- että suurtuotantotilauksia varmistaen samalla kaikkien osien tasaisen pinnanlaadun.
UKK
Mitä materiaaleja voidaan työstää tasojyrsinnällä?
Tasojyrsinnällä voidaan työstää monia materiaaleja, kuten alumiinia, ruostumatonta terästä, hiiliterästä, messinkiä, kuparia, titaania ja teknisiä muoveja. Oikea työkaluvalinta ja leikkausparametrit säädetään kunkin materiaalin kovuuden ja työstettävyyden perusteella.
Mitä eroa on tasojyrsinnällä ja päätyjyrsinnällä?
Tasojyrsinnässä käytetään suuren halkaisijan omaavaa jyrsintä leveiden ja tasaisten pintojen työstämiseen. Siinä keskitytään pääasiassa hyvän tasaisuuden ja korkean hyötysuhteen saavuttamiseen. Tasojyrsinnässä taas käytetään pienempiä työkaluja taskujen, urien ja monimutkaisempien muotojen työstämiseen. Sitä käytetään enimmäkseen työkappaleen yksityiskohtaiseen muotojyrsintään ja tarkkoihin ominaisuuksiin.
Mitkä tekijät vaikuttavat tasojyrsinnän laatuun?
Työkalun geometria, karan nopeus, syöttönopeus, lastuamissyvyys, koneen jäykkyys, jäähdytysnesteen käyttö ja työkappaleen kiinnityksen vakaus.
Mitkä ovat yleisiä tasojyrsinnän sovelluksia?
Tasojyrsintää käytetään laajalti autoteollisuudessa, ilmailu- ja avaruusteollisuudessa, koneissa, muottien valmistuksessa ja tarkkuuskomponenteissa.
Miten tasojyrsinnässä saavutetaan hyvä pinnanlaatu?
Sileän pinnanlaadun saavuttamiseksi on tärkeää käyttää teräviä lastuamispaloja. Syöttönopeus on asetettava oikein ja jyrsimen on pysyttävä vakaana työstön aikana. Oikean työstöradan valinta auttaa myös parantamaan tulosta. Parhaan pinnanlaadun saavuttamiseksi on suositeltavaa suorittaa erillinen viimeistelylastu pienemmällä syöttönopeudella ja pienemmällä lastuamissyvyydellä.







