
Mikä on passivointi?
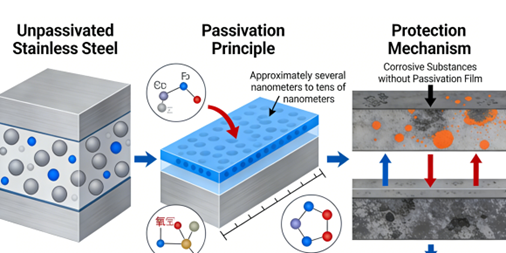
Passivointi tarkoittaa ilmiötä, jossa tietyissä olosuhteissa tiettyjen aktiivisten metallien tai seosten pinnalle muodostuu tiheä oksideista tai muista yhdisteistä koostuva suojakalvo, joka vähentää merkittävästi niiden kemiallista reaktiivisuutta ja muuttaa ne suhteellisen vakaaseen tilaan. Tämä kalvo on yleensä hyvin ohut mutta tiheä ja estää tehokkaasti sisäisten aineiden reaktion ulkoisen ympäristön kanssa.
Passivointi voi parantaa materiaalien korroosionkestävyyttä ja kestävyyttä, ja sitä käytetään laajalti metallintyöstössä ja teollisessa suojauksessa.
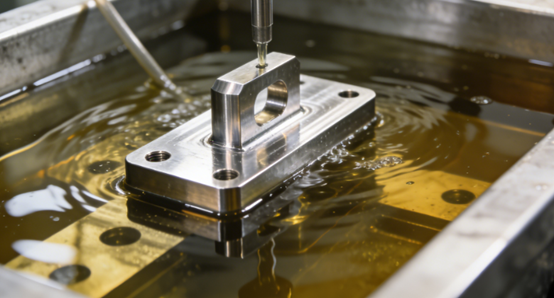
Miksi passivointi on kriittistä ruostumattoman teräksen korroosionkestävyydelle
Passivointikalvon entisöinti
Ruostumattomassa teräksessä itsessään on ruosteenestokalvo, mutta koneistuksen ja hitsauksen aikana tämä kalvo voi vaurioitua tai heikentyä, jolloin aktiivinen metallialusta paljastuu.
Passivointikäsittely poistaa aktiivisesti pinnan epäpuhtaudet kemiallisilla menetelmillä ja edistää kromin ja hapen välistä reaktiota muodostaen uudelleen täydellisen, tasaisen ja tiukasti kiinnittyneen passivointikalvon, joka on sen korroosionkestävyyden perusta.
Pintakontaminaatioiden poistaminen
Ruostumattoman teräksen valmistuksen ja asennuksen aikana sen pintaan voi tarttua tai siihen voi tarttua metallisia epäpuhtauksia. Nämä epäpuhtaudet voivat aiheuttaa ruostepisteitä tai syöpymistä.
Passivointikäsittely liuottaa ja poistaa nämä heterogeeniset epäpuhtaudet tehokkaasti esimerkiksi peittauksen avulla, mikä tekee pinnan kemiallisesta koostumuksesta tasaisen ja varmistaa, että pinta ei kärsi odottamattomista korroosiovaurioista epäpuhtauksien vuoksi.
Korroosionkestävyyden parantaminen
Yksi ruostumattoman teräksen vaarallisimmista vikaantumistyypeistä on paikallinen korroosio, kuten pistekorroosio. Passivointikäsittely parantaa huomattavasti kalvon vastustuskykyä syövyttävien ionien tunkeutumiselle optimoimalla pinnan oksidikalvon kemiallista koostumusta ja rakennetta.
Korkealaatuinen passivointikalvo voi merkittävästi lisätä materiaalien pistekorroosioriskiä ja pidentää laitteiden käyttöikää esimerkiksi kemianteollisuudessa, merenkulussa tai elintarvikkeiden jalostuksessa.
Tuotteiden puhtauden parantaminen
Elintarviketeollisuudessa, lääketeollisuudessa, bioteknologiassa ja puolijohteissa laitteiden pinnan on oltava paitsi korroosionkestävä, myös erittäin puhdas ja vapaa epäpuhtauksista.
Passivointikäsittely voi luoda inertin ja sileän pinnan, joka estää tuotteen kontaminaation ja kemialliset reaktiot. Samalla tämä pinta on myös helpompi puhdistaa ja desinfioida, ja se täyttää tiukat hygienia- ja puhtausstandardit.
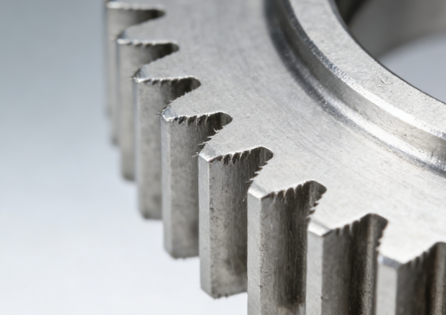
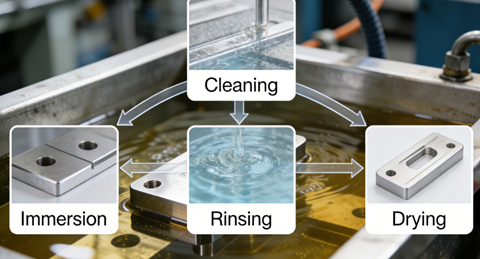
Vaiheittaiset ohjeet ruostumattomasta teräksestä valmistettujen osien passivointiin
Siivous
Puhdistus aloitetaan yleensä emäksisten puhdistusaineiden tai orgaanisten liuottimien käytöllä, minkä jälkeen pinta on huuhdeltava huolellisesti puhtaalla vedellä, jotta seuraava happokäsittely on puhdas ja aktivoitu.
Puhdistuksen tarkoituksena on poistaa perusteellisesti kaikki orgaaniset epäpuhtaudet ja epäorgaaniset hiukkaset osien pinnalta. Jos puhdistus ei ole perusteellista, epäpuhtaudet muodostavat esteen happokylpyyn, mikä johtaa epätasaisiin passivointireaktioihin ja jopa korroosiopisteiden muodostumiseen epäpuhtauksien alle.
Hapan kylpy
Perusteellisen puhdistuksen jälkeen ruostumattomasta teräksestä valmistetut osat upotetaan kokonaan tiettyyn happoliuokseen, yleensä typpihappoon tai typpihapon ja kromihapon seokseen.
Happoliuos voi liuottaa rautahiukkasia ja muita metallisia epäpuhtauksia osien pinnalla. Happoliuoksen hapetusvaikutuksen kautta osa ruostumattoman teräksen pinnalla olevista rauta-alkuaineista liukenee, paljastaen kromipitoisen kerroksen ja mahdollistaen sen yhdistymisen hapen kanssa, mikä edistää aktiivisesti tiheän ja tasaisen kromioksidipassivointisuojakalvon muodostumista sen pinnalle.
huuhtelu
Happokäsittelyn jälkeen happoneste ja liuenneet metalli-ionit jäävät osien pinnalle. Jos jäännöshappoliuosta ei poisteta kokonaan, se jatkaa reagointiaan metallin kanssa, aiheuttaen korroosiota ja vahingoittaen vasta muodostunutta passivointikalvoa, mikä vaikuttaa vakavasti passivointivaikutukseen.
Huuhtelun tarkoituksena on neutraloida ja poistaa nämä jäännöskemikaalit nopeasti ja perusteellisesti. Yleensä se huuhdellaan ensin voimakkaasti puhtaalla vedellä ja lopuksi deionisoidulla vedellä tai erittäin puhtaalla vedellä.
kuivaus
Huolellisesti huuhdellut osat on kuivattava välittömästi. Kuivaus on suoritettava puhtaassa ja saasteettomassa ympäristössä. Yleensä kuumailmakuivaukseen käytetään kuivausuunia, jotta osat ovat täysin kuivia eivätkä altistu toissijaiselle saastumiselle.
Kuivauksen tarkoituksena on poistaa kaikki kosteus osien pinnalta ja raoista. Jos kosteutta on jäljellä, paikallinen kosteus varastoinnin tai kuljetuksen aikana voi aiheuttaa syöpymistä tai ruostumista.
Usein passivointivirheitä ja niiden välttäminen
Epätäydellinen puhdistus
Puhdistus on ratkaiseva vaihe ennen passivointia. Jos osien pinnalle jää rasvaa, sormenjälkiä tai työstöjätteitä ennen passivointia, nämä epäpuhtaudet estävät metallipinnan ja happoliuoksen välisen tasaisen kosketuksen happokylvyssä. Tämä johtaa passivointikalvon epätäydelliseen muodostumiseen, epätasaiseen paksuuteen ja jopa piilevien korroosiopisteiden muodostumiseen epäpuhtauksien alle.
- Käytä asianmukaisia rasvanpoistoaineita ja -prosesseja ja huuhtele ja tarkasta puhdistuksen jälkeen.
Väärä happokylvyn hallinta
Jos happoliuoksen pitoisuus on liian alhainen tai liian korkea, lämpötila ylittää prosessialueen tai liotusaika on riittämätön tai liian pitkä, kaikki tämä voi johtaa passivointikalvon heikkoon laatuun tai jopa aiheuttaa korroosiota, joka voi puolestaan vahingoittaa alustaa.
- Noudata tarkasti tiettyjen materiaalien standardeja tai toimittajien toimittamia prosessispesifikaatioita, käytä varmennettuja happoliuoskaavoja ja seuraa ja ohjaa tarkasti kylvyn lämpötilaa, pitoisuutta ja aikaa instrumenttien avulla.
Riittämätön huuhtelu
Jos happokylvyn jälkeen osat huuhdellaan vain tavallisella vesijohtovedellä tai jos huuhteluaika on riittämätön ja veden virtaus ei ole perusteellinen, happoliuosta ja liuenneita metalli-ioneja jää pinnalle ja rakoihin. Nämä jäämät muodostavat kuivuttuaan erittäin syövyttäviä suoloja, jotka voivat aiheuttaa uutta korroosiota varastoinnin ja käytön aikana ja heikentää passivointivaikutusta.
- Suorita välittömästi useita perusteellisia huuhteluita ja lopuksi viimeiseen huuhteluun on käytettävä deionisoitua vettä tai erittäin puhdasta vettä.
Väärä säilytys
Jos käyttäjät koskettavat passivoinnin ja kuivaamisen jälkeen osien pintaa suoraan käsillään tai varastoivat ja kuljettavat niitä kosteassa ympäristössä, joka sisältää kloridi-ioneja tai teollisuussaasteita, vasta muodostunut passivointikalvo vaurioituu vakavasti.
- Passivoituja osia on käsiteltävä puhtailla käsineillä tai työkaluilla, ja ne on säilytettävä kuivassa, puhtaassa ja saasteettomassa ympäristössä. Suuren kysynnän sovelluksissa on suositeltavaa suorittaa asianmukainen pakkaussuojaus.
Vahvistuksen puute
Toinen yleinen virhe on olla tekemättä passivoidun tuotteen laaduntarkastusta. Passivointikalvon laatua ja eheyttä ei voida arvioida pelkästään sen ulkonäön perusteella.
- Varmennustestit on suoritettava standardien mukaisesti, kuten käyttämällä kuparisulfaattititrausmenetelmää vapaiden rautajäämien tarkistamiseksi. Samanaikaisesti koko passivointiprosessin parametrit ja testitulokset on kirjattava yksityiskohtaisesti prosessin jäljitettävyyden ja johdonmukaisuuden varmistamiseksi.
Passivointi vs. muut käsittelyt: sähkökiillotus ja anodisointi
Keskeinen tarkoitus ja periaate
- passivointivoi parantaa korroosionkestävyyttä. Se on puhtaasti kemiallinen prosessi. Vapaa rauta pinnalta poistetaan happoliuoksella, mikä edistää kromioksidisuojakalvon muodostumista, mutta tämä kalvo on hyvin ohut eikä muuta osien fyysisiä mittoja tai ulkonäköä.
- Elektrolyyttinen kiillotuson sähkökemiallinen prosessi, jonka ydin on mikroskooppinen tasoitus ja pinnan kiillotus. Sähkövirran vaikutuksesta metallin pinnan mikroskooppiset kohoumat liukenevat valikoivasti, jolloin saavutetaan sileä ja kirkas vaikutelma, ja samalla voidaan parantaa myös korroosionkestävyyttä.
- anodisointikäytetään pääasiassa alumiinille ja sen seoksille, ja se on sähkökemiallinen konversioprosessi. Ytimen tarkoituksena on tuottaa paksu ja huokoinen alumiinioksidikeraaminen kerros, joka voi tarjota erinomaisen kulutuskestävyyden ja korroosionkestävyyden ja jolla voidaan saavuttaa koristeellinen ulkonäkö tiivistyksen ja värjäyksen avulla.
Vaikutus alustaan
- passivointiSe ei juurikaan muuta osien kokoa, karheutta tai ulkonäköä. Se muuttaa vain pinnan kemiallisia ominaisuuksia ja sopii siksi erittäin tarkkoihin osiin, joiden on säilytettävä tarkat mitat.
- Elektrolyyttinen kiillotusvoi poistaa pienen määrän materiaalia, vähentää merkittävästi pinnan karheutta, poistaa mikroskooppisia vikoja ja tuottaa peilimäisen kiillon.
- anodisointivoi merkittävästi lisätä materiaalin pintakerroksen paksuutta muutamasta mikrometristä yli sataan mikrometriin. Tämä oksidikalvo kasvatetaan ulkoisesti, mikä lisää osien kokoa hieman, ja sillä on erittäin korkea kovuus ja hyvä kulutuskestävyys.
Materiaalin laajuus
- passivointisoveltuu pääasiassa ruostumattomaan teräkseen ja se perustuu itse materiaalin kromipitoisuuteen passivointikalvon muodostamiseksi.
- Elektrolyyttinen kiillotussoveltuu pääasiassa ruostumattomaan teräkseen, ja sitä käytetään myös kupariin, nikkeliin, titaaniin ja joihinkin alumiiniseoksiin, mutta materiaalien sähkönjohtavuudelle on vaatimuksia.
- anodisointikäytetään lähes yksinomaan alumiinille ja alumiiniseoksille, ja se on yksi yleisimmistä alumiinimateriaalien pintakäsittelymenetelmistä.
Keskeinen suorituskyky
- passivointikeskittyy maksimoimaan kemiallisen korroosion ja pistekorroosion kestävyyden, erityisesti ankarissa ympäristöissä, kuten klorideissa. Sen tärkein arvo on kemiallinen stabiilius.
- elektrolyyttinenkiillotus, samalla kun se parantaa korroosionkestävyyttä, painottaa enemmän pinnan tarttumisen vähentämistä, puhtauden parantamista ja estetiikkaa. Sen pinta on erittäin sileä eikä siihen tartu hiukkasia ja bakteereja, ja sitä käytetään usein erittäin puhtaissa teollisuudenaloissa.
- anodisointitarjoaa erinomaisen kulutuskestävyyden, korroosionkestävyyden ja eristyksen. Sen huokoinen rakenne voi varastoida voiteluaineita tai adsorboida väriaineita, yhdistäen siten toiminnallisuuden ja koristeellisuuden
Sovellusalueet
- passivointisillä on laaja valikoima sovelluksia lääketieteellisistä implanteista, elintarvikkeiden jalostuslaitteista laivojen osiin ja yleisiin teollisuuskiinnittimiin. Sitä voidaan käyttää missä tahansa, missä vaaditaan ruostumattoman teräksen vakautta.
- Elektrolyyttinen kiillotuskäytetään laajalti erittäin puhtailla ja hygieniaherkillä aloilla, kuten puolijohdekiekkojen kiinnikkeissä, lääkeputkistoissa, elintarvike- ja juomalaitteissa, huippuluokan arkkitehtonisessa sisustuksessa ja lääkinnällisissä laitteissa.
- anodisointion alumiinikomponenttien standardiprosessi, jota käytetään yleisesti kulutuselektroniikan koteloissa, autojen vanteissa, arkkitehtonisissa profiileissa, ilmailu- ja avaruustekniikan osissa sekä ulkotilojen laitteistoissa.
ARuostumattoman teräksen passivoinnin sovellukset
Lääketieteelliset laitteet
Kirurgiset instrumentit, hammaslääketieteelliset instrumentit ja kirurgiset laitteet on kaikki passivoitava. Passivointi voi poistaa jäännösmetallikontaminaatiot työstöstä perusteellisesti ja parantaa huomattavasti nestemäisen korroosion kestävyyttä.
Estääkseen metalli-ionien saostumisen aiheuttamat myrkylliset tai allergiset reaktiot ihmiskudoksille ja varmistaakseen, että instrumentit steriloidaan helposti ja perusteellisesti bioyhteensopivuusstandardien täyttämiseksi.
Ruoanvalmistuslaitteet
Elintarviketeollisuudessa passivointikäsittely on standardiprosessi ruostumattomasta teräksestä valmistetuille laitteille, kuten putkille, säiliöille ja kuljetinhihnoille. Ensisijaisena tavoitteena on estää laitteiden korroosio, kun ne joutuvat kosketuksiin happamien elintarvikkeiden, suolojen tai puhdistuskemikaalien kanssa, välttää elintarvikkeiden saastuminen korroosiotuotteilla ja varmistaa maku ja turvallisuus.
Samaan aikaan passivoinnin muodostama sileä pinta ei ole altis tarttuville ruokajäämille ja mikro-organismeille, joten se on helppo puhdistaa ja desinfioida ja täyttää tiukat hygieniamääräykset.
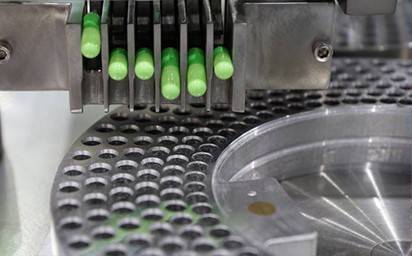
Farmasia ja biotekniikka
Lääketeollisuudella on erittäin korkeat vaatimukset tuotantolaitteiden puhtaudelle ja kemikaalien kestävyydelle.
Passivointikäsittely voi tehokkaasti estää lääkeaineosien ja metallien välisen reaktion, mikä poistaa laitteiden korroosioriskiä korkeassa lämpötilassa ja korkeapainesteriloinnissa tai laitteiden joutuessa kosketuksiin erilaisten happojen, emästen ja liuottimien kanssa.
Vielä tärkeämpää on, että passivointi luo erittäin puhtaan ja passiivisen pinnan, joka voi minimoida mikro-organismien kasvun ja metallihiukkasten irtoamisen mahdollisimman paljon varmistaen lääkkeen puhtauden ja laadun.
Meri- ja kemianteollisuus
Ruostumattomasta teräksestä valmistetut komponentit, jotka altistuvat runsassuolaisen meriveden, kostean ilmakehän tai voimakkaasti syövyttävien kemiallisten aineiden vaikutukselle, kuten laivanosat, offshore-lauttojen laitteet, pumput ja putkistot, on passivoitava.
Passivointikalvot voivat merkittävästi pidentää laitteiden käyttöikää ja luotettavuutta erittäin ankarissa ympäristöissä, vähentää ylläpitokustannuksia ja mahdollisesti turvallisuusriskejä.
Puolijohde
Puolijohdesirujen valmistuksessa, aurinkosähköteollisuudessa ja tarkkuusinstrumenteissa kaikki erittäin puhtaasta ruostumattomasta teräksestä valmistetut järjestelmät, joissa käytetään kaasun siirtoa tai kemiallista nesteenkäsittelyä, on passivoitava korkeatasoisesti.
Keskeisenä tavoitteena on estää metalli-ionien kontaminaatio ultrapuhtaassa väliaineessa ja varmistaa, että järjestelmän sisäseinät ovat täysin sileät, jotta tuotteen saanto pysyy korkeana ja prosessi pysyy vakaana.
Arkkitehtoninen sovellus
Monet korkealaatuiset kulutustavarat ja rakennuskomponentit käyvät läpi myös passivointikäsittelyn kestävyyden ja esteettisen ilmeen parantamiseksi. Esimerkiksi korkealaatuiset keittiötarvikkeet, kellokotelot, rakennusten ulkokiinnikkeet ja ulkoveistokset.
Passivointi voi tehokkaasti estää ruostepisteiden tai korroosion syntymisen päivittäisessä käytössä tai ulkoilmaolosuhteissa, pitäen esineet kirkkaina ja uudenveroisina pitkään.
NOBLE: Ammattimainen ruostumattoman teräksen passivoinnin valmistaja
NOBLEN ruostumattoman teräksen passivointipalvelu on erikoistunut kemiallinen käsittelyprosessi, joka on suunniteltu maksimoimaan ruostumattomasta teräksestä valmistettujen komponenttiesi korroosionkestävyys ja pitkäikäisyys. Noudatamme alan johtavia standardeja varmistaaksemme johdonmukaiset ja luotettavat tulokset.
Palveluun kuuluu perusteellinen esipuhdistus epäpuhtauksien poistamiseksi, kontrolloitu happokylpykäsittely luonnollisen kromioksidikerroksen parantamiseksi, perusteellinen huuhtelu erittäin puhtaalla vedellä ja lopullinen kuivaus puhtaassa ympäristössä. Tarjoamme myös valinnaisia laadunvarmistustestejä, kuten suolasumu- tai kuparisulfaattitestausta, suorituskyvyn varmistamiseksi.
FAQ
Miksi passivointi on tarpeen, jos ruostumaton teräs on jo "ruostumatonta"?
Vaikka ruostumaton teräs sisältää kromia luontaisen korroosionkestävyyden vuoksi, koneistus, hitsaus tai käsittely voivat peittää epäpuhtauksia suojakerrokseen tai vahingoittaa sitä. Passivointi palauttaa ja vahvistaa aktiivisesti tätä oksidikalvoa varmistaen tasaisen suojan ja estäen paikallisen korroosion, kuten ruosteen tai pistekorroosion.
Mitä on ruostumattoman teräksen passivointi?
Passivointi on ei-elektrolyyttinen kemiallinen prosessi, joka parantaa ruostumattoman teräksen luonnollista korroosionkestävyyttä. Se poistaa pinnalta epäpuhtauksia (kuten vapaata rautaa) ja edistää ohuen, suojaavan kromioksidikerroksen muodostumista, mikä tekee teräksestä inertin ja kestävämmän syövyttävissä ympäristöissä.
Voidaanko kaikkia ruostumattomia teräslajeja passivoita?
Useimmat kromipitoiset teräkset (esim. 300- ja 400-sarjat) voidaan passivoita. Tulokset riippuvat kuitenkin seoksen koostumuksesta. Austeniittiset teräkset, kuten 304 ja 316, reagoivat passivoitumiseen poikkeuksellisen hyvin, kun taas martensiittiset tai vähäkromiset teräkset saattavat vaatia arviointia.
Muuttaako passivointi osien mittoja tai ulkonäköä?
Ei. Passivointi on mikroskooppinen kemiallinen prosessi, joka vaikuttaa vain pinnan kemiaan. Se ei poista merkittävää materiaalia, muuta mittoja tai muuta osan ulkonäköä – toisin kuin esimerkiksi galvanointi tai hionta.
Mitkä standardit säätelevät passivointia?
Yleisiä standardeja ovat ASTM A967 (kaupallinen/teollisuus), AMS 2700 (ilmailu- ja avaruustekniikka/sotilasteollisuus) ja ISO 16048 (kansainvälinen). Nämä määrittelevät menetelmät, testaus- ja hyväksymiskriteerit johdonmukaisten ja luotettavien tulosten varmistamiseksi.







