
Mikä on Suulakepuristusmuovaus?
Ekstruusiomuovaus on tehokas ja laajalti käytetty valmistusprosessi. Ydinperiaatteena on syöttää lämmitetyt, pehmennetyt tai sulaneet raaka-aineet koneen suppiloon. Pyörivä ruuvi työntää materiaalia voimakkaasti eteenpäin ekstruuderin sylinterissä. Tämän prosessin aikana materiaali plastisoituu ja sulaa täysin ulkoisen kuumennuksen ja ruuvin leikkauksen tuottaman lämmön ansiosta.
Ruuvin paineella tasainen sulate pakotetaan kulkemaan tietyn muotoisen muotin läpi. Suulakkeen päästä jatkuvasti puristettu materiaali saa kiinteän poikkileikkausmuodon, joka on yhdenmukainen suuaukon kanssa, aivan kuten hammastahna puristetaan hammastahnatuubista. Puristetut profiilit jäähdytetään ja muotoillaan, minkä jälkeen ne suoristetaan vetolaitteella ja leikataan haluttuun pituuteen, jolloin lopulta saadaan jatkuvia tuotteita, joilla on kiinteä poikkileikkausmuoto.
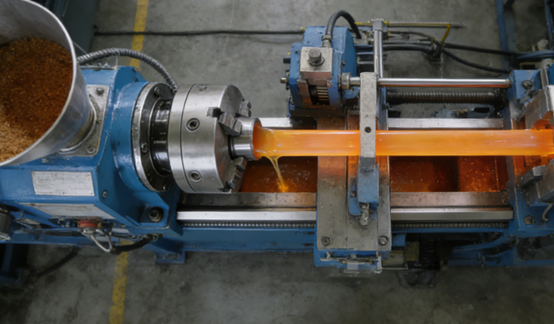
Miten suulakepuristusmuovaus toimii?
Lisää materiaaleja
Muovipellettejä tai -jauhetta syötetään ekstruuderin suppiloon ja jatkuvasti ja vakaasti ekstruuderin rumpuun. Painovoiman vaikutuksesta raaka-aineet putoavat rumpuun ja pyörivä ruuvi vangitsee ne. Ruuvin pyöriminen ei ainoastaan kuljeta materiaalia eteenpäin, vaan myös alkaa puristaa ja esilämmittää sitä aluksi valmistaen sitä seuraavaa sulatusvaihetta varten.
Materiaalin sulattaminen
Kun ruuvi työntää materiaalia eteenpäin sylinterissä, se käy läpi voimakkaita kuumennus- ja leikkausvaikutuksia. Lämpö tulee sylinterin ulkopuolelle kierretyistä sähkölämmityskäämeistä, jotka lämmittävät sylinterin tarkasti materiaalin sulamispistettä korkeampaan lämpötilaan.
Materiaaliin itseensä kohdistuu valtava leikkausvoima ja kitkavoima tiukkojen ruuvikierteiden ja sylinterin seinämän välillä. Nämä mekaaniset energiat muuttuvat lämmöksi, jolloin materiaali sulaa perusteellisesti ja tasaisesti sisältäpäin viskoosiksi nesteeksi. Tätä prosessia kutsutaan "plastisoitumiseksi".
Paineistus
Sula materiaali puristetaan nopeasti ruuvin paineen alaisena. Tämän vaiheen tarkoituksena on poistaa sulasta kuplat, sekoittaa mahdolliset pigmentit tai lisäaineet ja varmistaa, että sulan viskositeetti, lämpötila ja paine saavuttavat täysin tasaisen ja vakaan tilan ennen muotin läpi kulkemista, mikä luo pohjan korkealaatuiselle ekstruusiolle.
Muotoilu
Täysin homogenisoitu korkean lämpötilan sula puristetaan ruuvin jatkuvasti kohdistaman voimakkaan paineen alaisena sylinterin etupäähän asennetun muotin läpi. Muotin sisäiset virtauskanavat on suunniteltu ja kiillotettu tarkasti, ja niiden aukkojen muoto määrää lopputuotteen poikkileikkausprofiilin.
Olipa kyseessä pyöreä putki, monimutkainen ontto profiili tai litteä levy, sulan virratessa muotin läpi se esittää tarkasti muotin sisäreiän muodon, viimeistellen amorfisen sulan muutoksen tiettyyn profiiliin.
Jäähdytys
Muotista pursotetut profiilit on jäähdytettävä ja jähmetyttävä välittömästi. Jäähdytysmenetelmät vaihtelevat tuotteesta riippuen: putket tai profiilit jäähdytetään usein kylmällä vedellä täytettyjen vesisäiliöiden kautta; levymateriaaleissa voidaan käyttää kylmävalsseja.
Jäähdytysjärjestelmän on oltava tehokas ja tasainen, jotta tuote muotoutuu nopeasti, estyy taipumasta tai vääntymästä ja pysyy tarkassa mitassaan ja muodossaan.
Leikkaus
Kun profiili on jäähtynyt ja jähmettynyt, se on vedettävä pois muotin aukosta vakionopeudella, ja tämä tehtävä suoritetaan vetolaitteella.
Vetolaitteet ovat yleensä yksi tai useampi pari kiskoja tai rullaa, jotka pitävät tuotetta varovasti mutta tukevasti paikallaan ja tarjoavat tasaisen vetovoiman. Tämän vetovoiman on oltava täydellisesti synkronoitu ruuvin puristusnopeuden kanssa, jotta estetään tuotteen kasaantuminen tai liiallinen venyminen. Lopuksi jatkuvasti puristetut tuotteet lähetetään leikkausasemalle, jossa sahanterät tai leikkauskoneet leikkaavat ne automaattisesti ennalta asetetun pituuden mukaan lopullisten tuotteiden saamiseksi.
Mitä yleisiä materiaaleja käytetään ekstruusiomuovauksessa?
Polyeteeni (PE)
Polyeteeni on yksi yleisimmin käytetyistä suulakepuristetuista muoveista, ja se jaetaan pääasiassa suurtiheyksiseen polyeteeniin ja matalatiheyksiseen polyeteeniin.
Suuritiheyksisellä polyeteenillä on korkea lujuus ja kemiallinen kestävyys, ja sitä käytetään usein vesiputkien, kaasuputkien ja suurten säiliöiden valmistuksessa. Matalatiheyksinen polyeteeni on pehmeämpää ja läpinäkyvämpää, ja sitä käytetään usein kalvojen, muovipussien ja johtojen eristyskerrosten valmistukseen. Sen erinomainen juoksevuus ja työstettävyys tekevät siitä erittäin sopivan suurnopeuspursotustuotantoon.
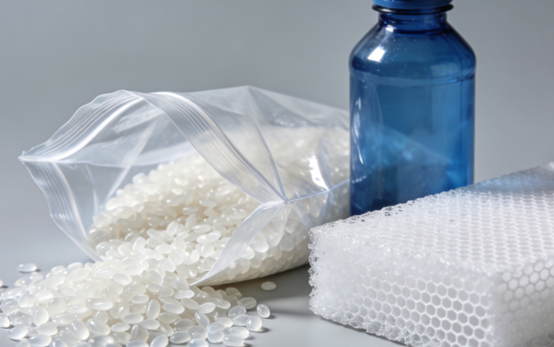
Polyvinyylikloridi (PVC)
Polyvinyylikloridi on monitoimimateriaali, jonka kovuutta voidaan säätää lisäaineilla.
Jäykkä polyvinyylikloridi on erittäin lujaa ja korroosionkestävää, ja sitä käytetään laajalti ovi- ja ikkunaprofiileissa, putkissa ja lattioissa rakennusteollisuudessa. Pehmeä polyvinyylikloridi on joustavaa ja sitä käytetään usein johtojen ja kaapeleiden vaipassa, letkuissa ja vedeneristyskalvoissa.
Polyvinyylikloridin lämpötilan tarkka säätö koneistuksen aikana estää hajoamisen ja haitallisten kaasujen muodostumisen.
Polypropeeni (PP)
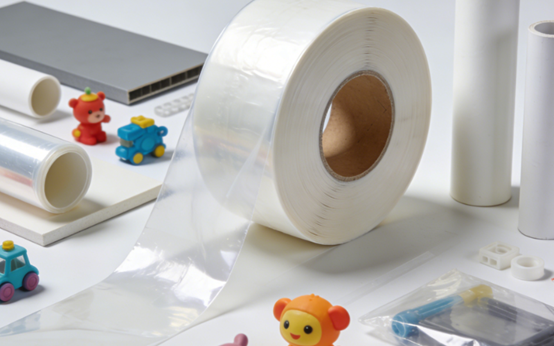
Polypropeenilla on erinomainen lämmönkestävyys ja kemiallinen stabiilius, ja sen tiheys on suhteellisen alhainen. Sitä käytetään usein elintarvikkeiden pakkaussäiliöiden, autonosien ja kotitaloustavaroiden, kuten säilytyslaatikoiden ja ruokailuvälineiden, valmistukseen.
Polypropeenin ekstruusioprosessi vaatii suhteellisen korkean sulamislämpötilan, mutta sen kutistumisnopeus on suhteellisen korkea. Siksi jäähdytys- ja muovausvaiheessa on kiinnitettävä erityistä huomiota mittapysyvyyteen ja muodonmuutoksen hallintaan.
Polystyreeni (PS)
Polystyreeni jaetaan yleiskäyttöiseen polystyreeniin ja iskunkestävään polystyreeniin. Yleiskäyttöinen polystyreeni on läpinäkyvää ja suhteellisen haurasta, ja sitä käytetään usein kertakäyttöisten ruokailuvälineiden, CD-koteloiden ja vitriinien valmistukseen. Iskunkestävää polystyreeniä käytetään sen paremman sitkeyden ansiosta usein jääkaappien sisävuorauksena ja lelujen ulkokuorena.
Polystyreeniä puristettaessa on huomattava, että sen sulalujuus on suhteellisen alhainen, eikä se sovellu paksuseinäisten tai monimutkaisten onttojen profiilien valmistukseen.
Akryylinitriilibutadieenistyreeni (ABS)
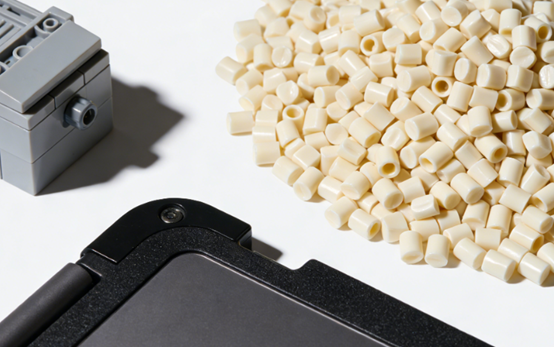
ABS-hartsi yhdistää lujuuden, sitkeyden ja pinnan kiillon, ja se on tekninen muovi. Sitä käytetään laajalti autojen osissa, kuten kojelaudoissa, kodinkoneiden koteloissa ja Lego-palikoissa.
Kun ABS-muovia puristetaan, kuivausolosuhteita on valvottava tarkasti sen voimakkaan hygroskooppisuuden vuoksi. Jäännöskosteus voi aiheuttaa kuplia tai hopeajuovia tuotteen pinnalle koneistuksen aikana, mikä vaikuttaa valmiin tuotteen laatuun.
Termoplastiset elastomeerit (TPE)
Termoplastisilla elastomeereillä on kumin elastisuus ja muovin prosessoitavuus, ja ne voidaan muovata ekstruusiolla ilman vulkanointia. Niitä käytetään yleisesti tiivistenauhoissa, letkuissa, kahvoissa ja urheiluvälineissä.
Termoplastiset elastomeerimateriaalit ovat herkkiä lämpötilalle suulakepuristuksen aikana. Liian korkeat lämpötilat voivat johtaa hajoamiseen, kun taas liian alhaiset lämpötilat voivat vaikuttaa juoksevuuteen. Siksi tarvitaan tarkka lämpötilan säätöjärjestelmä tuotteen suorituskyvyn varmistamiseksi.
Mitkä ovat ekstruusiomuovauksen edut?
Korkea hyötysuhde
Ekstruusiomuovaus voi saavuttaa jatkuvan tuotannon 24 tuntia keskeytyksettä. Koko prosessi raaka-aineen syötöstä lopputuotteen leikkaamiseen on täysin automatisoitu, ja tuotantotehokkuus on erittäin korkea. Se soveltuu erityisesti pitkien profiilien, putkien, levyjen jne. valmistukseen. Toisin kuin ruiskuvalu, sen ei tarvitse käydä läpi toistuvia muotin avaus- ja sulkemissyklejä. Siksi ekstruusiomuovauksen tuotos aikayksikköä kohden on suuri, mikä tekee siitä sopivan laajamittaisten standardoitujen tuotteiden tuotantoon.
Alhaiset tuotantokustannukset
Ekstruusiomuovaus on jatkuva prosessi, jolla on korkea tuotantonopeus, mikä vähentää laitteiden ja energian yksikkökulutusta. Muotin rakenne on suhteellisen yksinkertainen ja muotin kustannukset ovat paljon alhaisemmat kuin ruiskuvalussa ja muissa prosesseissa. Samaan aikaan raaka-aineiden käyttöaste on korkea ja jätemateriaalit voidaan murskata ja kierrättää suoraan ja käyttää uudelleen, mikä vähentää entisestään materiaalikustannuksia.
Korkea muodon joustavuus
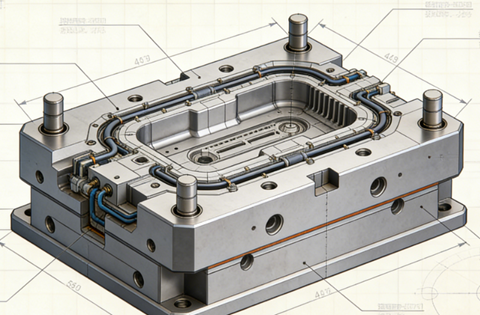
Ekstruusiomuovauksella voidaan tuottaa erilaisia monimutkaisia ja vakiopoikkileikkaukseltaan jatkuvia profiileja, kuten onttoja, monionteloisia ja erikoismuotoisia profiileja, vaihtamalla erilaisia muottiaukkoja. Tuotteen paksuutta, leveyttä ja muotoa tarvitsee säätää vain muotin ja sitä seuraavien apukoneiden mukaan, mikä on erittäin joustavaa.
Laaja materiaaliyhteensopivuus
Ekstruusiomuovaus soveltuu valtaosaan kestomuoveista ja sitä voidaan käyttää myös joillekin lämpökovettuville muoveille, kumille, elintarvikkeiden raaka-aineille, metalleille jne. Prosessiparametreja säätämällä voidaan mukauttaa erilaisia reologisia ominaisuuksia omaavia materiaaleja.
Tasainen tuotteen laatu
Ekstruusiomuovaus voi tuottaa tuotteita, joilla on erittäin yhdenmukaiset mitat ja fysikaaliset ominaisuudet pituussuunnassa vakaissa prosessiolosuhteissa. Ekstruusioprosessin aikana sulaa sekoitetaan, puristetaan ja homogenisoidaan perusteellisesti, mikä johtaa tuotteen tiheään sisärakenteeseen, saumojen puuttumiseen ja luotettavaan toimintaan.
Korkea prosessien integrointi
Ekstruusiomuovauksen tuotantolinja voi kätevästi integroida useita peräkkäisiä prosesseja "yksilinjaisen muovauksen" saavuttamiseksi. Esimerkiksi ekstruusion aikana online-painatus, kohokuviointi ja laminointi voidaan suorittaa samanaikaisesti, tai se voidaan kytkeä suoraan alavirran muovaus- ja hitsauslaitteisiin, mikä vähentää välilenkkien ja toissijaisen koneistuksen tarvetta.
Rajoitukset ja haasteet Suulakepuristusmuovaus
Tuotteen muodon rajoitukset
Ekstruusiomuovaus voi pohjimmiltaan tuottaa vain jatkuvia profiileja, joilla on vakio poikkileikkausmuoto. Sillä ei voida valmistaa tuotteita, joiden poikkileikkaus muuttuu pituussuunnassa tai joilla on monimutkaisia kolmiulotteisia rakenteita. Tämän tyyppinen tuote perustuu muihin prosesseihin, kuten ruiskuvaluun.
Mittatarkkuuden haasteet
Materiaali lämpenee ja supistuu sulasta tilasta jäähtymiseen ja muovautumiseen, ja siihen vaikuttavat useat tekijät, kuten jäähdytyksen tasaisuus ja vetolujuus. Tuotteen mittatarkkuuden ja muodonpitävyyden ylläpitäminen koko pituussuunnassa on erittäin haastavaa, ja prosessinohjaukselle ja muotin suunnittelulle asetetaan erittäin tiukat vaatimukset.
Korkeat materiaalivaatimukset
Ekstruusiomuovauksella on tiettyjä vaatimuksia materiaalien lämpöstabiilisuudelle, sulan lujuudelle ja juoksevuudelle. Esimerkiksi jotkut korkeille lämpötiloille herkät materiaalit voivat hajota sylinterissä ollessaan. Materiaalit, joilla on alhainen sulan lujuus, eivät välttämättä säilytä muotoaan muotista poistumisen jälkeen ja ovat alttiita painumaan tai murtumaan.
Alkusijoitus
Vaikka yksittäisen muottisarjan kustannukset ekstruusiomuovauksessa ovat suhteellisen alhaiset, kokonaisen ekstruusiotuotantolinjan alkuinvestointi on suhteellisen korkea. Lisäksi joka kerta, kun tuotetta tai muottia vaihdetaan, tarvitaan aikaa vieviä prosessiparametrien säätöjä ja materiaalihukkaa, mikä tekee pientuotannosta taloudellisesti kannattamatonta.
Korkea prosessinohjauksen monimutkaisuus
Ekstruusio on jatkuva dynaaminen tasapainoprosessi. Lukuisat parametrit, kuten lämpötila, paine ja ruuvin nopeus, ovat toisiinsa yhteydessä ja ne on koordinoitava tarkasti. Jopa pienin vaihtelu missä tahansa parametrissa voi vaikuttaa lopputuotteen kokoon, ulkonäköön tai mekaanisiin ominaisuuksiin, mikä asettaa korkeita vaatimuksia käyttäjien kokemukselle ja automaattisen ohjausjärjestelmän vaatimuksille.
Pintalaatu
Suulakepuristettujen tuotteiden pinta on altis virheille, kuten virtausjäljille, aaltoileville kuvioille ja epätasaiselle kiillolle. Nämä virheet liittyvät yleensä muotin juoksukanavan rakenteeseen, sulan murtumaan, epätasaiseen jäähdytykseen tai materiaalin luontaisiin ominaisuuksiin. Korkealaatuisten pintojen saavuttaminen vaatii erittäin tarkkaa muotin työstöä ja prosessinohjausta.
Ekstruusiomuovaus vs. ruiskuvalu
| Aspect | Suulakepuristusmuovaus | Ruiskuvalu |
| Prosessin periaate | Työntää sulaa materiaalia jatkuvasti suulakkeen läpi muodostaen vakion poikkileikkausprofiilin. | Ruiskuttaa sulan materiaalin suljettuun muottipesään ja jäähdyttää sen sitten erilliseksi osaksi. |
| Työkalut (muotti/suutin) | Suhteellisen yksinkertainen muotti; alhaisemmat kustannukset. | Monimutkainen, kaksiosainen muotti; korkeammat kustannukset. |
| Tuotannon tehokkuus | Korkea pitkille, tasaisille tuotteille; jatkuva käyttö. | Korkea identtisten osien massatuotantoon; syklinen toiminta. |
| Materiaalin joustavuus | Sopii laajalle valikoimalle kestomuoveja ja joillekin muille materiaaleille. | Erittäin laaja valikoima kestomuoveja, kovettuvia muoveja ja elastomeerejä. |
| Suunnittelu joustavuus | Rajoitettu vakiopoikkileikkauksiin. | Korkea; voi tuottaa monimutkaisia 3D-muotoja, alihiontaa ja hienoja yksityiskohtia. |
| Alkusijoitus | Pienemmät työkalukustannukset, mutta koko linja voi olla merkittävä. | Korkeammat muottikustannukset, mutta osakohtaiset kustannukset laskevat suurilla volyymeilla. |
| tyypillisiä käyttökohteita | Putket, ikkunaprofiilit, kalvot, tangot, levyt. | Elektroniset kotelot, autonosat, lelut ja pullonkorkit. |
Huoltovinkkejä ekstruusiokoneille
Säännöllinen puhdistus
Jokaisen koneen sammutuksen tai materiaalinvaihdon jälkeen suppilo, ruuvi ja sylinteri on puhdistettava huolellisesti materiaalijäämien ja hiiltymisen estämiseksi. Erityisesti lämpöherkkien materiaalien, kuten PVC:n, työstämisen jälkeen tarvitaan välitöntä puhdistusta. Muotin juoksuputki tulee puhdistaa naarmujen välttämiseksi erillisellä kupariharjalla tai pehmeällä työkalulla. Myös lämmityspatterin ja jäähdytyspuhaltimen pöly on puhdistettava säännöllisesti lämmön tehokkaan haihduttamisen varmistamiseksi.
Lämpötilan valvonta
Kalibroi jokaisen lämpötila-alueen termoelementit ja lämmittimet kuukausittain varmistaaksesi, että todellinen lämpötila vastaa näytettä. Tarkista lämmityskelan tiiviys, jotta paikallinen ylikuumeneminen ei tapahdu huonon kontaktin vuoksi. Jäähdytysvesikanavan on oltava avoin. Suodatin on puhdistettava säännöllisesti, jotta kalkkikerros ei vaikuta jäähdytystehoon.
Voitelujärjestelmän huolto
Vaihda vaihteiston voiteluöljy ajoissa ja tarkista öljytaso päivittäin. Levitä määrättyä rasvaa liikkuviin osiin, kuten laakereihin ja johdekiskoihin, määrätyin väliajoin. Tarkista säännöllisesti hihnan tai kytkimen kireys ja linjaus epänormaalin tärinän estämiseksi.
Turvatarkastukset
Tarkista säännöllisesti, onko moottorin virta vakaa, puhdista pöly sähkökaapista ja kiristä riviliittimet. Testaa, ovatko hätäpysäytyspainike, turvaluukun kytkin, ylikuormitussuoja ja muut turvalaitteet luotettavia ja tehokkaita varmistaaksesi, että ne täyttävät turvallisen tuotannon vaatimukset.
Muotin säilytys
Kun kone on sammutettu ja muotti poistettu, koneeseen jäänyt sula materiaali on välittömästi poistettava, sille on tehtävä ruosteenestokäsittely ja se on säilytettävä kuivassa ja tasaisessa lämpötilassa olevassa telineessä. Ennen uudelleenasennusta on tarkistettava lämmitystanko ja virtauskanavan pinta vaurioiden tai ruostepisteiden varalta.
Ekstruusiomuovauksen sovellukset
rakentaminen
Suuri määrä rakentamisessa käytettyjä muoviprofiileja, kuten ovi- ja ikkunaprofiileja sekä koristeellisia linjoja, muodostetaan ekstruusiolla. Muotin suunnittelulla voidaan saada aikaan monimutkaisia poikkileikkausrakenteita, jotka täyttävät lujuuden, lämmöneristyksen ja estetiikan vaatimukset. Ekstruusioprosessi tukee myös monikammiorakenteita ja koekstruusiotekniikkaa, mikä auttaa vähentämään materiaalin käyttöä ja parantamaan kokonaissuorituskykyä.
Johdot ja kaapelit
Johtojen ja kaapeleiden valmistuksessa ekstruusiomuovausta käytetään metallijohtimien, kuten PVC:n, XLPE:n ja TPU:n, ympärille sijaitsevien eristyskerrosten tai vaippojen peittämiseen. Tällä prosessilla voidaan saavuttaa jatkuva ja tasainen pinnoite, mikä varmistaa vakaan sähköisen suorituskyvyn. Se on myös kulutuskestävä, palonestokykyinen ja kestää ympäristön aiheuttamaa ikääntymistä, minkä vuoksi se on keskeinen prosessi sähkö-, tietoliikenne- ja autoteollisuuden johdinsarjojen valmistuksessa.
lääketeollisuus
Kertakäyttöiset tai pitkäaikaiset lääketieteelliset kulutustarvikkeet, kuten infuusioletkut ja hengitysletkut, valmistetaan usein ekstruusiomuovauksella. Tämä prosessi varmistaa sisähalkaisijan ja seinämän paksuuden korkean tasaisuuden, täyttää tiukat hygienia- ja bioyhteensopivuusvaatimukset ja soveltuu jatkuvaan tuotantoon puhtaissa ympäristöissä.
Muoviputki
Yksi tyypillisimmistä suulakepuristusmuovauksen sovelluksista on erilaiset muoviputket, kuten PVC- ja PP-putket, joita käytetään laajalti vesihuollossa ja viemäröinnissä, kaasunsiirrossa, maatalouden kasteluun sekä sähkön ja viestinnän suojauksessa. Tämä prosessi voi jatkuvasti tuottaa pitkiä putkia, joilla on tasainen seinämän paksuus, vakaat mitat, korkea tuotantotehokkuus ja jotka sopivat kätevästi erilaisiin käyttövaatimuksiin, kuten paineenkestävyyteen, korroosionkestävyyteen ja ikääntymisenkestävyyteen, kaavan säätämisen avulla.
NOBLE"s Ekstruusiomuovauspalvelut
Tervetuloa NOBLEEN, luotettavaan kumppaniisi tarkkuuspursotusmuovausratkaisuissa. Olemme erikoistuneet raakamuovihartsien muuntamiseen korkean suorituskyvyn omaaviksi, jatkuviksi profiileiksi, jotka täyttävät eri teollisuudenalojen tiukat vaatimukset.
Keskeiset ominaisuudet ja vahvuudet:
- Laaja materiaaliosaaminen: Käsittelemme laajan valikoiman kestomuoveja, kuten PVC:tä, PE:tä, PP:tä, ABS:ää, PS:ää, TPE:tä ja teknisiä laatuja.
- Mukautettu profiilisuunnittelu: Olemme erinomaisia monimutkaisten räätälöityjen profiilien valmistuksessa, yksinkertaisista putkista ja tangoista monikammioisiin onttorakenteisiin.
- Täysi mittakaavatuotanto: Tuemme projekteja prototyyppien valmistuksesta pientuotantoon.
- Tarkkuus ja johdonmukaisuus: Valvottu prosessimme ja tiukat laatutarkastuksemme varmistavat, että jokainen profiilisi metri täyttää tarkat mitat, lujuuden ja viimeistelyn vaatimukset.
- Lisäarvopalvelut: Tarjoamme jälkikäsittelyjä, kuten leikkausta, porausta, lävistystä, tulostusta ja kokoonpanoa valmiiden komponenttien toimittamiseksi.
FAQ
Mitkä ovat pääasialliset puristusmuottityypit?
Putki/putki -muotti muotoilee onttoja putkia käyttämällä tuurnaa sisähalkaisijan luomiseen. Litteä levymuotti tuottaa leveitä, ohuita levyjä, joissa on leveä, rakomainen aukko. Profiilimuotti sisältää monimutkaisen aukon, jolla voidaan valmistaa räätälöityjä muotoja, kuten ikkunankehyksiä tai terasseja. Lankapäällystysmuotti levittää samankeskisen eristekerroksen suoraan liikkuvalle lankaytimelle. Puhalluskalvomuotti on pystysuora sylinteri, jossa on pyöreä aukko, ja sitä käytetään muovikalvon valmistukseen.
Mistä materiaaleista puristusmuoveja tyypillisesti valmistetaan?
Suulakkeet valmistetaan erittäin lujista ja kulutusta kestävistä metalleista kestämään korkeita paineita, lämpötiloja ja hankaavia muoveja. Yleisiä materiaaleja ovat yleiskäyttöön tarkoitetut työkaluteräkset, tiettyjen materiaalien korroosionkestävyys ruostumaton teräs ja karkaistut seokset. Kriittiset pinnat on usein kromattu tai nitrattu kovuuden parantamiseksi, kitkan vähentämiseksi ja materiaalin tarttumisen estämiseksi, mikä varmistaa sileän tuotepinnan ja pidentää suulakkeen käyttöikää.
Mitkä ovat yleisiä puristusmuottien huoltokäytäntöjä?
Suojaavien korroosionestopinnoitteiden levittäminen ennen varastointia estää ruostumisen. Kriittisten pintojen säännöllinen tarkastus kulumisen, naarmujen tai korroosion varalta on välttämätöntä. Muotteja tulee säilyttää kuivassa ja kontrolloidussa ympäristössä. Asianmukainen käsittely estää naarmut ja kolhut tarkassa työstössä.
Kuinka kauan puristusmuotti yleensä kestää?
Käyttöikä vaihtelee suuresti käsitellyn materiaalin, tuotantomäärän, kunnossapidon laadun ja itse muottimateriaalin mukaan. Hyvin huollettu muotti, joka käsittelee hankaamattomia hartseja, kuten LDPE:tä tai HDPE:tä, voi kestää useita vuosia, jopa vuosikymmeniä, jatkuvassa tuotannossa. Hankaavien materiaalien, kuten puu-muovi-komposiittien (WPC) tai tiettyjen PVC-yhdisteiden, käsittely voi lyhentää tätä käyttöikää merkittävästi, mikä vaatii kunnostusta tai vaihtoa paljon aikaisemmin.
Mitä ovat "muokkauslinjat" ja miten niitä voidaan minimoida?
Suulakeviivat ovat hienovaraisia, jatkuvia pystysuoria viivoja tai jälkiä puristetun tuotteen pinnalla, jotka kulkevat koneen suuntaan. Ne johtuvat usein pienistä naarmuista, epätäydellisyyksistä tai kertyneistä jäänteistä suuttimen huuleen tai liitoskohtaan. Niiden minimoimiseksi varmista, että suulake puhdistetaan ja kiillotetaan huolellisesti.







