
Mikä on sivujyrsintä?
Mitä sivujyrsintä sitten tarkalleen ottaen on? Voimme purkaa sen ydinajatukseen. Sivujyrsintä on koneistustyö, jossa käytämme jyrsimen sivua, sen reunaa, työkappaleen pystysuorien pintojen työstämiseen. Kuvittele pyörivän kiekon reunan käyttämistä kappaleen seinämän höyläykseen. Se on perusajatus. Ideana ei ole porata reikää tai hioa pintaa. Luomme tasaisia, pystysuoria seinämiä. Saamme tarkkoja leveyksiä. Koneistamme kriittisiä ominaisuuksia, kuten portaita ja uria. Se on keskeinen osa ammattimaista koneistusta.
Miten se toimii?
Työkalu ja työkappale
Sivujyrsintä on itse asiassa melko suoraviivaista, mutta kaikki leikkaustyökaluja sisältävät työstötoimenpiteet vaativat insinööreiltä erityistä varovaisuutta – turvallisuus on etusijalla.
Ensisijainen tehtävä on varmistaa, että pyörivä työkalu on lukittu tukevasti CNC-työstökeskuksen karaan. On korostettava, että jäykkyysvaatimuksista ei voida tinkiä. Kaikki löysyys johtaa koneistusvirheisiin.

Kiinnitä seuraavaksi työkappale – kuten auton osien alumiiniaihio – konepöytään ruuvipenkillä tai kiinnittimellä. Olen nähnyt tapauksia, joissa tämän vaiheen laiminlyönti on johtanut koko jyrsintäoperaation katastrofaaliseen epäonnistumiseen. Ymmärrä tämä: sivujyrsinnän onnistuminen riippuu täysin työkappaleen absoluuttisesta vakaudesta.
Nyt kone voidaan käynnistää. Kara pyörittää työkalua suurella nopeudella, kun taas työpöytä syöttää työkappaletta hitaasti vaakasuunnassa työkalun leikkausreunaa kohti. Leikkuuterän hammasprofiili koskettaa materiaalia useilla nopeilla ja tarkoilla leikkauksilla ja leikkaa sen hienoiksi lastuiksi. Jokainen syöttö poistaa tarkasti mitatun pintakerroksen, muuttaen karkean pinnan uudeksi, sileäksi ja erittäin tarkaksi pystysuoraksi seinämäksi. Tämä on sivujyrsinnän ydin – hallittu mekaaninen eroosio.
Sivujyrsinnän keskeiset ominaisuudet
On todella tärkeää ymmärtää sivujyrsinnän perusteet, jos haluat erottaa peruskoneistuksen aidosta tarkkuusvalmistuksesta. Tämä menee metallin leikkaamista pidemmälle; kyse on kyvystä ennustaa ja hallita koneistusprosessin lopputulosta.
Kun olemme aiemmin tehneet sivujyrsintää, olemme havainneet kolme tärkeintä asiaa, joilla on merkitystä. Rehellisesti sanottuna nämä asiat ratkaisevat, onko projekti onnistunut vai epäonnistunut.
Pinta sukupolvi
Kuten tiedämme, sivujyrsinnän päätulos on tasaisten pystysuorien pintojen luominen. Mutta ei ole takeita siitä, että jokainen leikkaus on tasainen. Se riippuu esimerkiksi valitsemastasi työkalusta, syöttönopeudesta ja koneen jäykkyydestä.
Jos käytät upouusia, teräviä päätyjyrsimiä oikeilla asetuksilla, saat todella sileät pinnat. NOBLE täyttää usein autoteollisuuden komponenttien pinnanlaatuvaatimukset heti koneistuksen jälkeen, joten voit poistaa toissijaiset viimeistelyvaiheet. Tämä tehokkuus on NOBLEn ammattimaisen koneistusfilosofian ydin.
Mittatarkkuus
Juuri tässä kohtaa sivujyrsintä astuu kuvaan. Mielestämme sivujyrsintä on paras tapa varmistaa, että leveys ja yhdensuuntaisuus ovat täsmälleen oikein molemmilla puolilla.
Kuvittele lohko, jonka on pysyttävä tietyn levyisenä koko matkan. Emme ainoastaan saavuta tavoitemittoja, vaan onnistumme siinä täydellisesti.
CNC-työstöprosessit tekevät tästä toistettavissa olevaa. Kerran, kun koneistimme asiakkaalle mittatilaustyönä valmistettua toimilaitteen koteloa, oli todella tärkeää, että leveys oli täsmälleen oikea koko matkalta. Tämä on vain yksi niistä vakioasioista, jotka NOBLE-tehtaalla on tehtävä.
Työkalun käyttö
Sivujyrsinnässä pääasiallinen lastuamisvoima lähtee keskeltä. Leikatessa työkalua periaatteessa työnnetään poispäin keskipisteestään. Tämä voima saa työkalun taipumaan hieman. Tämä on yleisempää hoikilla varsijyrsimillä. Jos tätä ei huomioida, työkalu taipuu poispäin työkappaleen seinämästä, mikä sekoittaa mitat ja johtaa viallisiin osiin, joissa on liikaa kartiota.
NOBLE-insinöörit käsittelevät tätä kolmella tavalla: valitsemalla lyhyimmät ja jäykimmät työkalut, säätämällä syöttönopeuksia ja joskus käyttämällä sykloidisia jyrsintäratoja työkalun rasituksen vähentämiseksi. Kyse on käytännöllisestä tasapainoilusta metallinleikkausteorian ja todellisten fysikaalisten ominaisuuksien välillä.
Yleisiä työkaluja sivujyrsintään
Oikean leikkaustyökalun valinta on enemmän kuin vain yksi vaihe koneistusprosessissa; se on kriittinen päätös, joka ratkaisee, onnistuuko koko tasojyrsintä vai epäonnistuuko.
Me NOBLElla ymmärrämme, että väärän työkalun valinta voi heikentää koneistuksen tarkkuutta, tehokkuutta ja kustannuksia. Suunnitteluosastollamme on valtava valikoima leikkaustyökaluja, joista jokaisen ovat asiantuntijamme valinneet varmistaakseen huippuluokan koneistuksen.
Tässä on yksinkertainen vertailu useista erityyppisistä veitsistä. Toivottavasti tästä on apua!
| Ominaisuus | Loppumyllyt | Shell Mills | Sivujyrsimet |
| Tuotetiedot | Monipuolinen, hampaat päässä ja reunalla | Suuri halkaisija, kiinnitetään akseliin | Kapea, haarukkajyrsintään |
| Ensisijainen käyttö | Yleiskäyttöinen, urat, muodot | Leveät pinnat, suuri aineenpoistokyky | Yhdensuuntaiset pinnat, samanaikainen työstö |
| Tyypillinen koko | Pienestä keskikokoiseen | Suuri | Kapea |
| Keskeinen etu | Monipuolisuus, saavutettavuus | Vakautta ja tehokkuutta suurilla alueilla | Yhdensuuntaisten ominaisuuksien mittatarkkuus |
Loppumyllyt
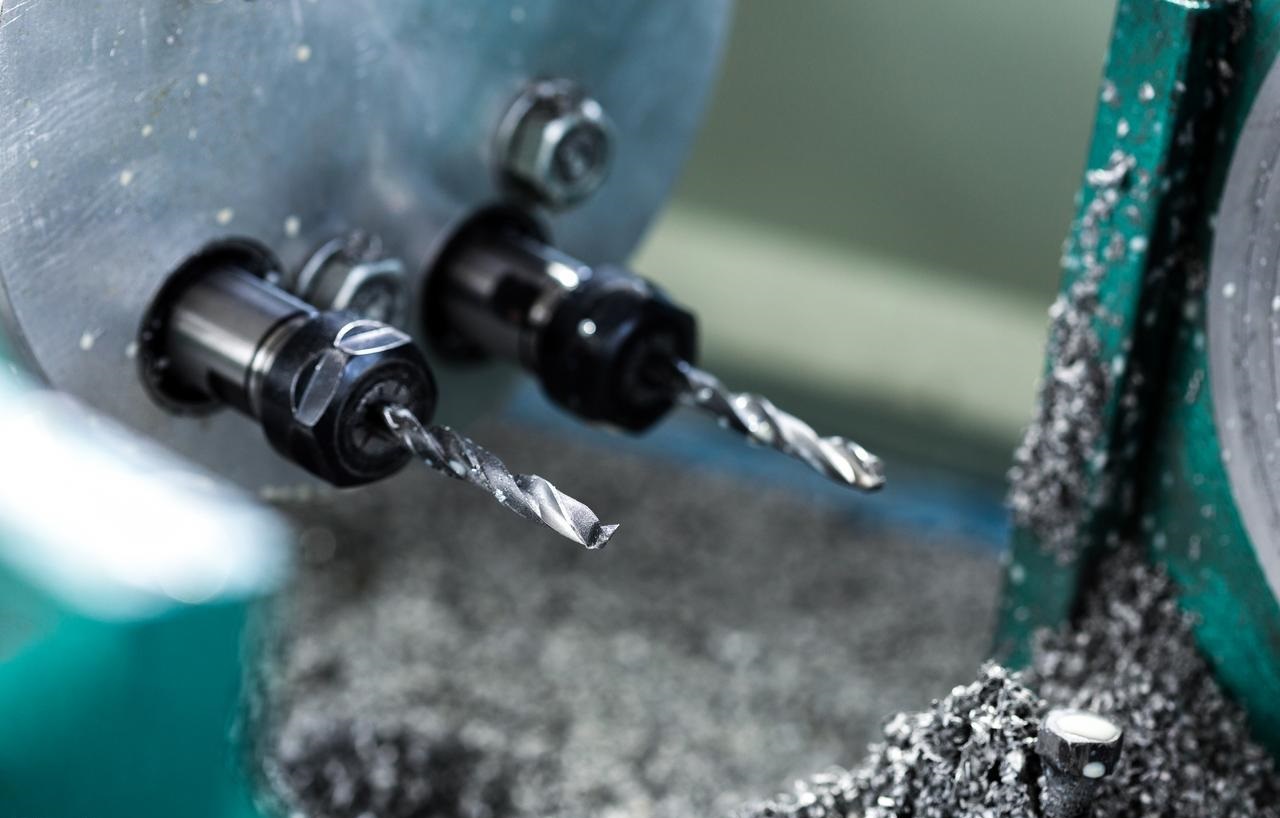
Varsijyrsimet ovat ehdottomasti parhaita työkaluja sivujyrsintään. Niiden ominaispiirre on lastuavat hampaat, jotka sijaitsevat sekä pinnalla että reunaa pitkin.
Käytämme vahvoja neliöjyrsimiä työkappaleiden tarkkaan kulmatyöstöön, jolloin syntyy teräviä 90 asteen suoria kulmia. Kun työstimme alumiinisia autojen imusarjan prototyyppejä, valitsimme vakiomalliset neliuraiset jyrsimet päästäksemme nopeasti referenssipintojen luomiseen. Tämä lähestymistapa pitää leikkausnopeudet korkeina ja tuottaa samalla todella sileitä pintoja – joskus jälkikäsittelyä ei tarvita edes.
Shell Mills
Kun jyrsimme suurempia komponentteja tai meidän on työstettävä paljon maata, siirrymme käyttämään holkkijyrsimiä. Holkkijyrsin on pohjimmiltaan suuri jyrsinrunko, joka on asennettu omaan työkalunpitimeensä. Sivujyrsinnässä vain sivujen reunat leikkaavat.
Jyrsinkone on melko iso, joten se on todella vakaa. Olen nähnyt insinööriemme käyttävän sitä teräsmuotin pohjien täyskorkeiden leikkausten tekemiseen yhdellä kertaa, mikä on paljon parempi kuin pienempien varsijyrsinkoneiden käyttö ja useissa vaiheissa tehtävä työ. Tämä on todella tärkeää suurten volyymien tarkkuusvalmistusprojekteissamme, joissa sykliaika ja työkalun kestoikä ovat keskeisiä mittareita.
Sivujyrsimet (Straddle Milling)
Tämä on ammattimaisempi ja klassisempi lähestymistapa. Sivujyrsimet ovat melko kapeita jyrsimiä. Ne ovat hyödyllisimpiä poikittaisjyrsinnässä, jossa voit kiinnittää kaksi jyrsintä samaan työkalunpitimeen juuri haluamallasi tavalla. Tämän järjestelyn avulla voit työstää kahta yhdensuuntaista pystysuoraa pintaa samanaikaisesti, mikä tekee siitä erittäin tehokkaan.
Äskettäin, kun NOBLE-insinöörit tuottivat grafiittielektrodeja massatuotantona, he käyttivät tätä menetelmää varmistaakseen, että he pystyivät luotettavasti työstämään useita täysin yhdensuuntaisia eviä.
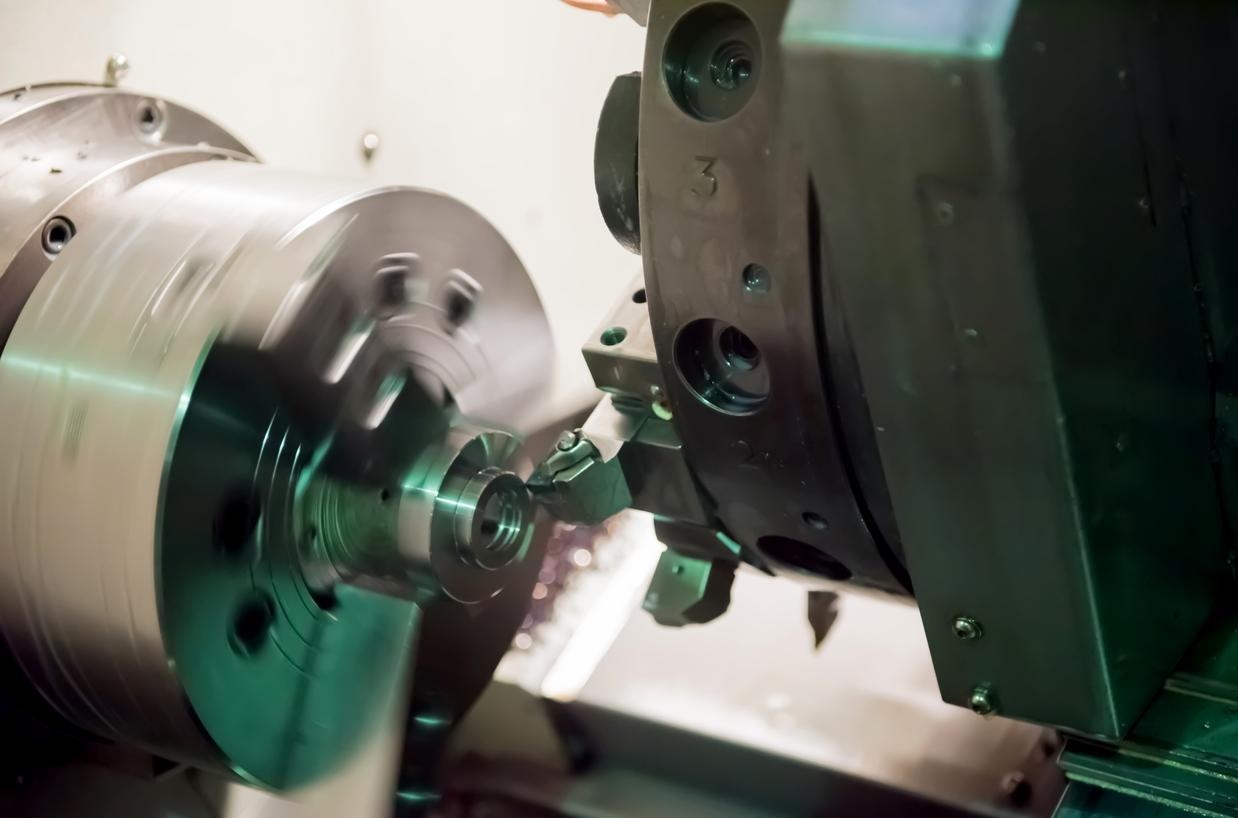
Sivujyrsintäoperaatioiden tyypit
Sivujyrsinnän idea on melko yksinkertainen, mutta se, miten se tehdään, voi vaihdella melkoisesti lopputavoitteesta riippuen.
Tavallinen sivujyrsintä
Tasaisen pinnan jyrsintä on yksinkertaisin ja perustavanlaatuisin työstöprosessi. Yksi työkalu käsittelee pystysuoran pinnan yhdellä lineaarisella syötöllä. Voit ajatella sitä puulaudan reunojen leikkaamisena suoriksi ja suorakulmaisiksi. Tämä menetelmä on yksinkertainen ja tehokas useimpiin perusmuotojen työstöön. Insinöörit käyttävät sitä usein yksittäisten osien räätälöityyn koneistukseen tai raaka-aineiden alustavaan leikkaamiseen.
2. Jyrsintä haarukalla
Siirrymme nyt tehokkaampaan ja tarkempaan työstötekniikkaan. Kun teemme sivujyrsintää, lukitsemme kaksi sivuleikkuria samaan työkalunpitimeen ja käytämme kohdistuskauluksia lopullisen leveyden määrittämiseen. Yhdellä siistillä leikkauksella ne voivat työstää kaksi rinnakkaista pystysuoraa pintaa samanaikaisesti sivujyrsinnän aikana.
Niiden paremmuus on melko selvää: työkalujen välinen etäisyys vaikuttaa suoraan työkappaleen leveyteen varmistaen, että se on aina yhdensuuntainen koko sivujyrsintäprosessin ajan. Tämä sopii täydellisesti kuusikulmaisten tasokappaleiden työstämiseen räätälöidyillä kiinnittimillä tai työkappaleiden tarkkaan työstämiseen tiettyihin mittoihin ilman, että niitä tarvitsee siirtää.
3. Jengijyrsintä
Ryhmäjyrsintätekniikka vie samanaikaisen koneistuksen ajatuksen uudelle tasolle. Kuvittele tämä: useita eri halkaisijoita, leveyksiä ja profiileja omaavia leikkaustyökaluja, jotka kaikki on asennettu samalle karalle. Tämän järjestelyn avulla voimme tehdä sivujyrsintöjä eri pinnoille, urille ja muodoille yhdellä kertaa.
Asennus on hieman hankalaa, mutta suurten sarjojen tuotannossa se on vaivan arvoista. Kun teet paljon erikoisosia, kuten monivaiheisesti koneistettuja lääketieteellisiä implantteja, yhdistelmäjyrsintä voi todella nopeuttaa asioita.
Sivujyrsinnän käytännön sovellukset
Sivujyrsintää näkee kaikkialla nykyaikaisissa konepajoissa. Se ei ole mikään abstrakti käsite, vaan jokapäiväinen leipätyö, joka muuttaa raaka-aineen toimiviksi komponenteiksi.
Korttelin neliöinti
Tämä on yleensä ensimmäinen vaihe metalliaihioiden koneistuksessa. Insinöörien on työstettävä karkeat valukappaleet tai aihiot täsmälleen oikean kokoisiksi vakiokuutioiksi. Sitten kaikki kuusi pintaa koneistetaan sivujyrsintäoperaatioiden sarjalla, mikä luo perustan kaikille seuraaville prosesseille.
Portaiden ja hartioiden luominen
Meidän on usein työstettävä pystysuoria pintoja luodaksemme portaita osiin (kuten kiinnityslaippoihin tai paikannusominaisuuksiin). Sivujyrsinnät poistavat materiaalia siististi ja muodostavat terävät pystysuorat olkapäät.
koverrettaessa
Kun jyrsitään uria, leikkuutyökalu koskettaa vain uran päätä ja sivuja. Uran seinämien laatu riippuu täysin sivujyrsinnän laadusta. Kaksi pystysuoraa sivuseinää muodostuvat leikkuutyökalun ulkoreunasta. Uran leveys riippuu työkalun halkaisijasta.
muotoiluun
Siirtämällä osia useiden akseleiden suuntaisesti sivujyrsinkoneen alla voit muotoilla komponenttien monimutkaisia pystysuoria muotoja. Tämä on kaikkea muuta kuin yksinkertaista lineaarista koneistusta – voimme tehdä kaarevien seinien koneistusta, tarkkaa kuvioiden kaiverrusta ja orgaanisen muodon muotoilua. Tämä ominaisuus on todella tärkeä osien, kuten autoteollisuuden erikoisjuoksupyörien tai muottiytimien, räätälöidyssä koneistuksessa.
Erotus
Tämä on viimeinen, intensiivisempi sovellus. Käytämme ohutta uurtosahaa, joka on erityinen sivujyrsin, valmiin osan leikkaamiseen irti päätangosta. Se on kertaluonteinen, yhdellä vedolla tehtävä työ, joka vaatii vankan asetelman ja oikeat työkalut, jotta varmistetaan siisti katkaisu ja suorakulmainen leikkauspinta. Se on melko tavanomainen ja tehokas tapa päättää monet tuotantosykleistämme.
Erikoistuneet sivujyrsintästrategiat CNC-koneissasärkynyt
Nykyaikaisessa CNC-koneistuksessa perustyöstöradat eivät enää riitä, varsinkaan erittäin tarkkojen töiden teossa. Elämme aikaa, jossa koneistusstrategioita ohjaavat hienostuneet ohjelmistot, jotka voivat todella parantaa koneiden suorituskykyä.
Dynaaminen jyrsintä / trokoidinen jyrsintä
Dynaaminen jyrsintä käyttää erikoistyökaluja, jotka leikkaavat erittäin tasaisella nopeudella, joten kerrallaan poistetaan vain ohut materiaalikerros. Se saattaa kuulostaa oudolta, mutta tämä rakenne mahdollistaa koko paksuuden leikkaamisen ja helpottaa työn nopeaa suorittamista. Työkalu liikkuu jatkuvasti ja poistaa ohuita kerroksia estääkseen sen ylikuormituksen.
NOBLE käyttää tätä teknologiaa ruostumattomasta teräksestä valmistettujen lääkinnällisten laitteiden osien tehokkaaseen karkeaan työstöön, poistaen materiaalia nopeammin kuin perinteisillä menetelmillä ja samalla pidentäen työkalujen käyttöikää.
Suurnopeustyöstö (HSM) ääriviivatyöstö
Tämä on ensisijainen strategiamme kriittisten pystysuorien seinien viimeistelyyn. Tavoitteena on täydellinen lopputulos: sileä pinta ja tarkat mitat. Tämä poistaa työkalun taipuman, joka on suoran seinämän vihollinen. Se myös poistaa lämpöä lastusta, joten se ei siirry osaan. Tuloksena on pinta, joka ei usein tarvitse toissijaista kiillotusta.
Yhteenveto keskeisistä ohjattavista parametreista
| Parametri | Kontrollit / Vaikutukset | Tyypillinen huomioitava asia |
| Leikkausnopeus (SFM) | Lämpö, työkalujen kuluminen | Materiaalista riippuva. Korkeampi alumiinille, matalampi teräkselle. |
| Syöttönopeus (IPM) | Tuottavuus, lastun paksuus | Tasapainotettu hyvän "lastukuorman" saavuttamiseksi ilman työkalun ylikuormitusta. |
| Radiaalinen leikkaussyvyys (Ae) | Leikkausvoima, työkalun taipuma, rouhinta/viimeistely | Suuri rouhintaan, pieni viimeistelyyn. |
| Aksiaalinen lastuamissyvyys (Ap) | Ominaisuuksien syvyys, työkalun kytkeytyminen | Usein tehokkuuden vuoksi asetettu ominaisuuden täyteen syvyyteen. |
| Työkalun pituus | Taipuma ja tärinä | Tarkkuuden kannalta tärkein tekijä. Käytä mahdollisimman lyhyttä työkalua. |
Valitse NOBLE jyrsintäratkaisuihisi
Huippuluokan 3-, 4- ja 5-akselisten jyrsintälaitteiden avulla tarjoamme luotettavia CNC-jyrsintäpalveluita nopeaan prototyyppien ja tuotanto-osien valmistukseen. Saat erittäin tarkkoja, luonnollisen näköisiä jyrsityjä osia mittatilaustyönä erilaisista metalleista ja muoveista kilpailukykyiseen hintaan. Edistykselliset laitteet ja kustannustehokas hinta.
Työskentele kanssamme vain neljässä yksinkertaisessa vaiheessa
Vuosien valmistuskokemuksella NOBLE tarjoaa parhaat ratkaisut kaikkiin nopeaan prototyyppien valmistukseen ja pienten volyymien valmistukseen . Virtaviivaistamme innovaatiosyklin neljään yksinkertaiseen mutta tehokkaaseen vaiheeseen.
Lataa mallisi
Lataa vain CAD-tiedostosi ja lähetä selkeät tiedot sisältävät tarjouspyynnöt verkossa.
↓
Vastaanota suunnitteluanalyysi
Lähetämme sinulle suunnitelman valmistettavuusanalyysia ja läpinäkyvää hinnoittelua varten.
↓
Aloita valmistus
Asiantuntijamme valmistavat osasi tarvittavilla tekniikoilla ja materiaaleilla.
↓
Vastaanota osasi
Osasi toimitetaan suoraan kotiovellesi tiukoilla aikatauluilla.
Usein kysytyt kysymykset Sivujyrsintä
Mikä on tärkein ero sivujyrsinnän ja päätyjyrsinnän välillä?
Kaikki on kiinni käytetystä leikkauspinnasta. Sivujyrsinnässä käytetään työkalun kehää pystysuorien pintojen luomiseen. Päätyjyrsinnässä käytetään ensisijaisesti työkalun alapintaa vaakasuorien pintojen, taskujen ja onteloiden luomiseen. Päätyjyrsin voi tehdä molemmat, mutta sen nimi tulee sen kyvystä leikata päästään.
Milloin minun pitäisi valita sivujyrsintä tasojyrsinnän sijaan?
Valinnan sanelee luotava geometria. Käytä tasojyrsintää luodaksesi tasaisen vaakasuoran pinnan kappaleen yläosaan. Käytä sivujyrsintää, kun sinun on luotava tai viimeisteltävä pystysuora seinämä, määritettävä tarkka leveys tai työstettävä ominaisuuksia, kuten portaita ja uria. Kyse on pinnan suunnasta.
Miksi työkalun taipuma on merkittävä huolenaihe sivujyrsinnässä?
Ensisijainen leikkausvoima on säteittäinen ja työntää jyrsintä sivuttain. Tämä voima toimii kuin vipu ja yrittää taivuttaa työkalua poispäin työkappaleesta. Tämä taipuma johtaa epätarkkuuksiin – seinämään, joka ei ole suora, tai mittaan, joka on toleranssin ulkopuolella. Se on perustavanlaatuinen fyysinen haaste, jota käsittelemme tarkkuusvalmistuksessa.
Miten NOBLE lieventää työkalun taipuman aiheuttamaa haastetta?
Hyödynnämme tätä useasta eri näkökulmasta. CNC-työstöprotokollamme edellyttävät lyhimmän ja jäykimmän mahdollisen työkalun käyttöä työssä. Hyödynnämme edistyneitä työstöratoja, kuten trohoidiaalijyrsintää, pitääksemme radiaalikohinan alhaisena ja vakiona, mikä vähentää leikkausvoimia. Lisäksi investoinnit tehtaallamme korkealaatuisiin ja ensiluokkaisiin työkalunpitimiin takaavat maksimaalisen pidon ja minimoivan heiton, mikä tarjoaa vakaan perustan koko toiminnalle.
Mitä etuja konttijyrsinnästä on?
Etuna on erinomainen tehokkuus ja taattu yhdensuuntaisuus. Asettamalla kaksi jyrsintä yhteen tuurnaan, koneistamme kaksi yhdensuuntaista pystysuoraa pintaa samanaikaisesti yhdellä työkierrolla. Jyrsintäterien välinen etäisyys määrittää suoraan osan leveyden, mikä eliminoi kummankin puolen erillisestä työstämisen aiheuttaman kumulatiivisen virheen. Se on loistava menetelmä tarkkaan ja toistettavaan räätälöityyn koneistukseen.
Voiko sivujyrsinnällä työstää syviä ja ohuita seiniä?
Kyllä, mutta se on yksi vaativimmista sivujyrsinnän haasteista. Se vaatii huolellisen strategian. Käytämme pitkävartisia työkaluja, joissa on erikoisgeometriat leikkauspaineen vähentämiseksi. Prosessiin kuuluu sarja kevyitä, viimeistelyjä ja nopeita parametreja työkalupaineen minimoimiseksi ja seinämän värähtelyn tai vääntymisen estämiseksi.






