
Mikä on 5-akselinen koneistus?
Viisiakselinen koneistus on edistynyt CNC-koneistustekniikka , jossa perinteisen kolmen lineaarisen akselin (X, Y ja Z) lisäksi lisätään kaksi pyörivää akselia (yleensä A-, B- tai C-akselit), jolloin työkappaleen synkronoitu liikkeenohjaus saavutetaan viidellä vapausasteella. Tämä moniakselinen interpolointiominaisuus mahdollistaa monimutkaisten osien koneistamisen mistä tahansa kulmasta ilman uudelleenkiinnitystä. Viisiakselinen koneistus soveltuu erityisesti monimutkaisten kaarevien pintojen, kulmikkaiden reikien tai epäsäännöllisten rakenteiden omaavien osien valmistukseen, mikä mahdollistaa monipintakoneistuksen yhdellä työvaiheella, mikä parantaa merkittävästi tarkkuutta ja tehokkuutta. Perinteiseen kolmiakseliseen koneistukseen verrattuna viisiakselinen teknologia mahdollistaa lyhyempien työkalujen käytön, vähentää tärinää, parantaa leikkausparametreja ja saavuttaa paremman pinnanlaadun. Tätä teknologiaa käytetään laajalti tarkkuusvaatimuksia vaativilla teollisuudenaloilla, kuten ilmailu- ja avaruusteollisuudessa, lääkinnällisissä laitteissa ja autoteollisuuden työkaluissa, ja se on yksi modernin tarkkuusvalmistuksen ydinteknologioista.
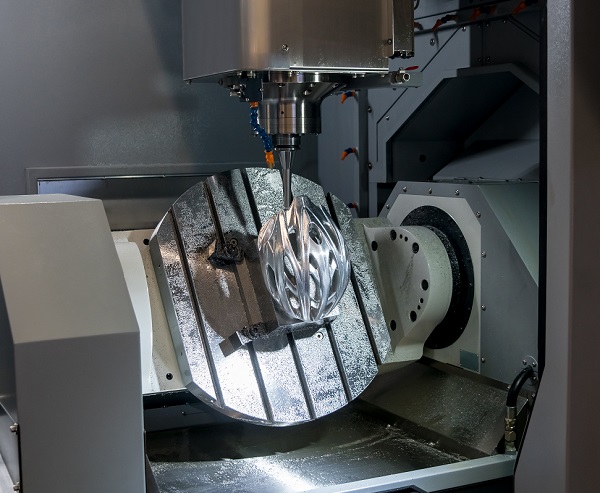
5-akselisten CNC-koneistuspalveluiden edut
1. Monimutkaisten osien kertaluonteinen muovaus
Nykypäivän tarkkuusvalmistuksen alalla 5-akseliset CNC-työstöpalvelut mullistavat monimutkaisten osien työstöstandardit ainutlaatuisilla teknisillä eduillaan. Vallankumouksellinen etu on kyky "muovata monimutkaisia osia yhdellä kertaa", läpimurtoteknologia, joka on muuttanut täysin perinteiset työstömallit.
Perinteiset kolmiakseliset työstömenetelmät vaativat usein hankalia useita kiinnitysprosesseja käsiteltäessä monimutkaisia geometrisia muotoja omaavia osia. Otetaan esimerkiksi lentokoneiden moottorien lapojen koneistus: kolmiakselisen työstökoneen käyttö voi vaatia 4–6 uudelleenkiinnitys- ja kiinnitysoperaatiota kaikkien työstöpintojen viimeistelemiseksi. Jokainen uudelleenkiinnitys ei ainoastaan vie merkittävästi aikaa (tilastollisesti keskimäärin 15–30 minuuttia kiinnitystä kohden), vaan mikä tärkeämpää, se aiheuttaa uusia paikoitusvirheitä (tyypillisesti 0.02–0.05 mm). Tämä kumulatiivinen virhe heikentää suoraan eri koneistettujen pintojen välistä suhteellista sijaintitarkkuutta, mikä vaikuttaa vakavasti kokoonpanon laatuun ja suorituskykyyn.
5-akselinen työstötekniikka saavuttaa työkappaleen tarkan sijoittelun viidellä vapausasteella avaruudessa ainutlaatuisten A/B/C-kiertoakseleiden ja X/Y/Z-lineaariakseleiden koordinoidun liikkeen avulla. Tämä tarkoittaa, että jopa monimutkaisia kaarevia pintoja, kaltevia reikiä tai epäsäännöllisiä rakenteita sisältävät osat voidaan koneistaa kokonaan yhdellä asetuksella. Esimerkiksi turbiinikotelon koneistuksessa viisiakselinen teknologia voi yksinkertaistaa prosessia, joka alun perin vaati viisi asetusta, lyhentämällä käsittelyaikaa yli 40 % ja parantamalla kriittisten paikkojen toleransseja ±0.05 mm:stä ±0.01 mm:n tarkkuudelle.
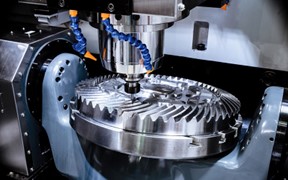
Tämän yksivaiheisen työstötekniikan tuomat laadunparannukset näkyvät useilla eri tavoilla: ensinnäkin se poistaa useiden asetusten aiheuttamat referenssimuunnosvirheet varmistaen, että kaikki työstöominaisuudet perustuvat samaan alkuperäiseen referenssiin; toiseksi se vähentää toistuvien asetusten aiheuttamien pintanaarmujen riskiä; ja mikä tärkeintä, optimoimalla työkalureittejä voidaan saavuttaa järkevämpiä leikkausparametreja, mikä johtaa parempaan pinnan eheyteen. Tekonivelten työstö lääketieteen teollisuudessa on tyypillinen esimerkki. Viisiaksinen työstö ei ainoastaan lyhennä tuotantosykliä 60 %, vaan saavuttaa myös Ra0.2 μm:n pinnankarheuden, peilimäisen pinnan, joka täyttää täysin implanttien bioyhteensopivuusvaatimukset.
Älykkään valmistuksen kehityksen myötä nykyaikaisissa viisiakselisissa työstökeskuksissa on integroitu online-mittauskompensaatiojärjestelmiä, jotka mahdollistavat kriittisten mittojen reaaliaikaisen seurannan koneistuksen aikana ja työkaluratojen automaattisen korjauksen, mikä nostaa kertamuovaustarkkuuden uusiin ulottuvuuksiin. Tämä teknologia soveltuu erityisesti osille, joilla on tiukat mitta- ja geometriset toleranssivaatimukset, kuten uusille energiaakkujen koteloille ja optisten komponenttien kiinnikkeille.

2. Koneistuksen tehokkuuden parantaminen
Ensinnäkin, työkalujen käytön optimoinnin kannalta viisiakselinen koneistus hyödyntää ainutlaatuisia spatiaalisia paikannusominaisuuksiaan työkappaleen kulman älykkääseen säätämiseen varmistaen, että työkalu pysyy optimaalisessa leikkausasennossa koko ajan. Tämä teknologinen ominaisuus tuo mullistavan muutoksen: koneistuksen aikana voidaan käyttää lyhyempiä ja jäykempiä työkaluja. Perinteiseen kolmiakseliseen koneistukseen verrattuna viisiakselisen koneistuksen työkalun pituutta voidaan lyhentää keskimäärin 30–50 %. Tämä lyhyttyökalujärjestelmä tarjoaa merkittäviä teknisiä etuja. – Värähtelyn amplitudi pienenee yli 60 % ja työkalun taipuma pienenee 45 %, mikä mahdollistaa leikkausparametrien kasvattamisen 20–30 %, mikä johtaa suoraan metallinpoistonopeuden merkittävään paranemiseen. Esimerkiksi ilmailualan alumiiniseososien koneistuksessa viisiakselisen koneistuksen metallinpoistonopeus voi olla 300–500 cm³/min, mikä on 1.5–2 kertaa kolmiakselisen koneistuksen nopeus.
Toiseksi, prosessiajan säästöjen kannalta viisiakselinen koneistus saavuttaa useita tehokkuusparannuksia. Vähentämällä työkappaleen uudelleenkiinnitysten määrää yksittäisen kappaleen käsittelyaikaa voidaan lyhentää 40–60 %. Esimerkiksi tyypillisessä autoteollisuuden muottikoneistuksessa perinteinen kolmiakselinen koneistus vaatii 5–7 kiinnitystoimintoa, jotka kestävät noin 8 tuntia, kun taas viisiakselinen koneistus vaatii vain 1–2 kiinnitystoimintoa, mikä lyhentää ajan 3–4 tuntiin. Lisäksi optimoidut työkaluradat vähentävät tyhjäkäyntiä yli 50 %, mikä lisää tehokkaan leikkausajan osuutta perinteisestä 60 prosentista 85 prosenttiin.
Vielä tärkeämpää on, että viisiakselinen koneistus mahdollistaa tuotantoprosessien integroidun optimoinnin. Perinteinen hajautettu moniprosessikoneistus on yhdistetty jatkuvaksi automatisoiduksi prosessiksi, mikä vähentää prosessien välisiä odotusaikoja ja logistiikan vaihtuvuutta. Nykyaikaiset viisiakseliset työstökeskukset on varustettu suurikapasiteettisilla työkalumakasiineilla, joissa on yli 60 työkalua, ja nopeilla työkalunvaihtolaitteilla (työkalunvaihtoaika 1–2 sekuntia), yhdistettynä korkeapainejäähdytysjärjestelmiin (paine jopa 70–100 bar) ja älykkäisiin lastunpoistojärjestelmiin, jotka mahdollistavat jatkuvan miehittämättömän koneistuksen yli 72 tunnin ajan. Tämä erittäin tehokas tuotantomalli soveltuu erityisesti suurten määrien tarkkojen osien, kuten lääketieteellisten implanttien ja tarkkuusvaihteiden, koneistukseen.
Todellisessa tuotantoympäristössä tehdyssä esimerkissä tietyn ilmailu- ja avaruusteollisuuden rakenneosan yksittäisen kappaleen käsittelyaika lyheni 18 tunnista 7 tuntiin viisiakselisen koneistuksen käyttöönoton jälkeen. Työkalukustannukset laskivat 40 % ja tuotantonopeus nousi 92 %:sta 99.5 %:iin. Nämä luvut osoittavat viisiakselisen koneistuksen erinomaisen suorituskyvyn tuotantotehokkuuden parantamisessa. Älykkään ohjausteknologian kehittyessä seuraavan sukupolven viisiakselisissa työstökeskuksissa on myös mukautuva leikkauksen optimointitoiminto, joka mahdollistaa dynaamiset parametrien säädöt todellisten leikkausolosuhteiden perusteella, mikä lisää tuotantotehokkuuspotentiaalia entisestään.
3. Poikkeuksellinen pinnanlaatu
5-akselinen työstöteknologia on asettanut alan uudet standardit työkappaleen pinnanlaadulle ainutlaatuisten liikkeenohjausominaisuuksiensa ansiosta. Tämän teknologisen edun ydin on sen kyky optimoida työkalun ratoja älykkäästi varmistaen, että leikkausprosessi on aina optimaalisessa kunnossa.
Leikkausprosessin ohjauksen osalta viisiakselinen työstöjärjestelmä käyttää tarkkoja liikealgoritmeja ylläpitääkseen työkalun ja työkappaleen välisen optimaalisen kosketuskulman vakiona. Tämä dynaaminen säätökyky tuottaa mullistavia työstötuloksia: leikkausvoiman vaihtelut pienenevät yli 50 % ja lastunpaksuuden vaihtelut hallitaan ±5 %:n tarkkuudella. Esimerkiksi titaaniseoksesta valmistettujen ilmailu- ja avaruuskomponenttien koneistuksessa viisiakselisen koneistuksen leikkausvoiman vakaus on kolme kertaa suurempi kuin kolmiakselisen koneistuksen, mikä tuottaa suoraan kaksi keskeistä etua: työkalun käyttöikä pitenee 40–60 % ja pinnan karheus paranee 30–50 %.
Pinnan viimeistelyn osalta viisiakselinen koneistus osoittaa vertaansa vailla olevia etuja. Ylläpitämällä tasaisia leikkausolosuhteita ja optimoimalla työkalun liikeradat voidaan saavuttaa peilimäinen pinta, jonka pinnan karheus on Ra0.4 μm tai alle. Tällainen pinnanlaatu on erityisen tärkeää korkean tason aloilla, kuten lääkinnällisissä laitteissa ja optisissa komponenteissa. Käytännön testitiedot osoittavat, että viisiakselisella koneistuksella tuotettujen keinotekoisten nivelpallojen pinnan karheus voi saavuttaa Ra 0.1–0.2 μm:n tason, mikä täyttää täysin implanttivaatimukset ja lyhentää samalla kiillotusaikaa 4 tunnista 30 minuuttiin.
Hakemukset 5-Akseli-CNC-koneistus
1. Ilmailu- ja avaruusteollisuus
Ilmailu- ja avaruusteollisuuden valmistussektorilla 5-akselisesta CNC-työstöstä on tullut välttämätön ydinteknologia. Tämä teknologia vastaa täydellisesti ilmailu- ja avaruusteollisuuden vaatimuksiin monimutkaisten rakenteiden, erittäin suuren tarkkuuden ja erikoismateriaalien käsittelyssä. Nykyaikaisten lentokoneiden suuret monoliittiset rakenneosat, kuten siipien mastot ja rungon rungot, vaativat tarkkuusjyrsintää viisiakselisilla työstökeskuksilla. Lentokoneiden moottoreiden kriittiset komponentit ovat erinomaisia esimerkkejä viisiakselisen koneistuksen sovelluksista: turbiinin lavat on koneistettava tarkkojen aerodynaamisten pintojen aikaansaamiseksi, kompressorilevyjen on varmistettava tiukat dynaamiset tasapaino-ominaisuudet ja palotilan kokoonpanot vaativat monimutkaisia jäähdytyskanavarakenteita. Nämä komponentit valmistetaan tyypillisesti vaikeasti työstettävistä materiaaleista, kuten titaaniseoksista ja nikkelipohjaisista korkean lämpötilan seoksista. Viisiakseliset työstökoneet, joilla on erinomainen jäykkyys ja älykäs leikkauksenohjaus, voivat saavuttaa näiden materiaalien vakaan ja tehokkaan työstön. Erityisesti avaruusalusten tarkkuuskomponentit, kuten satelliittien kiinnikkeet ja rakettimoottorien suuttimet, vaativat mikronitason työstötarkkuutta – alue, jolla viisiakselinen työstö todella loistaa.
2. Lääketieteellisten laitteiden valmistus
Lääketieteellinen teollisuus on erityisen riippuvainen 5-akselisesta CNC-työstöstä , pääasiassa lääkinnällisten laitteiden tiukkojen bioyhteensopivuus- ja pinnanlaatustandardien vuoksi. Keinotekoiset nivelet (kuten lonkkanivelet ja polviproteesit) vaativat monimutkaisia anatomisia pintoja, joiden on vastattava täydellisesti ihmisen luita, ja viisiakselinen työstö voi toistaa nämä räätälöidyt mallit tarkasti. Mikrokierteillä ja sisäisillä liitosrakenteilla varustetut hammasimplantit vaativat submikronin pinnan tarkkuutta, ja juuri siinä viisiakseliset koneet ovat erinomaisia. Nykyaikaiset kirurgiset instrumentit, erityisesti minimaalisesti invasiiviset kirurgiset työkalut, vaativat viisiakselista teknologiaa saavuttaakseen monimutkaiset kaarevat rakenteensa ja terävät reunansa. On syytä huomata, että lääketieteen teollisuuden erityisvaatimuksiin kuuluu myös se, että työstöprosessissa on vältettävä ristikontaminaatiota, eikä pinnassa saa olla työstöjälkiä tai mikrohalkeamia, minkä vuoksi viisiakseliset työstökeskukset on varustettava erikoistuneilla puhdistusjärjestelmillä ja prosessinohjausohjelmilla. Personoidun lääketieteen kehittyessä viisiakselinen työstö osoittaa suurempia etuja pienten, räätälöityjen lääketieteellisten tuotteiden tuotannossa.
3. Autoteollisuus
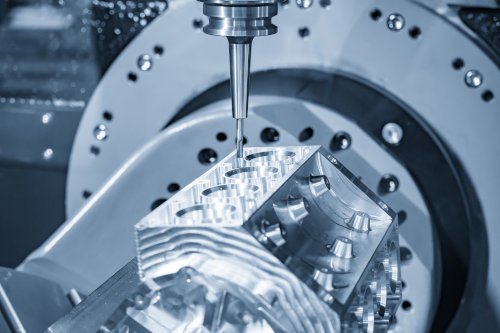
Autoteollisuus on läpikäymässä teknologista vallankumousta, ja 5-akselisella CNC-koneistuksella on yhä tärkeämpi rooli. Perinteisessä polttomoottorisektorissa viisiakselista teknologiaa käytetään suurtehomoottoreiden monimutkaisten komponenttien koneistukseen: sylinterilohkon kampiakselin ja nokka-akselin reiät vaativat erittäin suurta koaksiaalisuutta, kun taas turboahtimien turbiinipyörät vaativat tarkkoja virtausdynamiikkapintoja. Kilpa-autojen ja konseptiautojen valmistuksessa viisiakselinen koneistus mahdollistaa tarkkuusmuottien valmistuksen hiilikuitukomponenteille ja kevyiden metallirakenteiden integroidun koneistuksen. Sähköajoneuvojen nopean kehityksen myötä uusia sovellusalueita syntyy jatkuvasti: akkukoteloiden suurten ohutseinäisten rakenteiden koneistus vaatii viisiakselisten koneiden vakautta, moottorikoteloiden jäähdytyskanavat vaativat viisiakselisen teknologian joustavuutta ja sähkökäyttöjärjestelmien tarkkuusvaihteet edellyttävät viisiakselisten järjestelmien erittäin tarkkaa koneistuskykyä. Uudet komponentit, kuten älykkäiden käyttöjärjestelmien anturikiinnikkeet ja lasertutkakotelot, asettavat myös suurempia vaatimuksia viisiakseliselle koneistukselle. Autoteollisuuden massatuotanto-ominaisuudet ajavat edelleen jatkuvaa innovaatiota automaatiossa ja älykkyydessä 5-akselisessa koneistuksessa.
Valittaessa huomioitavia tekijöitä a 5-Axis CNC-työstökeskus
1. Koneistusvaatimusten analyysi
Viisiakselista työstökeskusta ostettaessa ensimmäinen tehtävä on suorittaa yksityiskohtainen analyysi koneistusvaatimuksista. Tämä vaatii useiden ulottuvuuksien tarkastelua: ensin on määritettävä koneistettavien osien materiaaliominaisuudet, mukaan lukien metallin tyyppi (kuten alumiiniseos, titaaniseos tai korkean lämpötilan seos), kovuusalue ja erityiset koneistusvaatimukset (kuten ohutseinäisten osien koneistus). Toiseksi on arvioitava osien fyysiset mitat, mukaan lukien suurimmat ulkomitat, paino ja pienimmät koneistettavat ominaisuudet. Vielä tärkeämpää on määritellä selkeästi koneistuksen tarkkuusvaatimukset, mukaan lukien kriittiset mittarit, kuten mittatoleranssit, geometriset toleranssit ja pinnan karheus. Esimerkiksi ilmailu- ja avaruusteollisuuden rakenneosat vaativat tyypillisesti paikannustarkkuutta 0.01 mm:n sisällä, kun taas muottiteollisuus saattaa painottaa enemmän pinnan laatua. Lisäksi osan rakenteellinen monimutkaisuus on kriittinen näkökohta, kuten syvien onteloiden, kapeiden urien tai monimutkaisten kaarevien pintojen esiintyminen. Sopivien työstökoneiden valinnan tulisi olla tarkasti näiden vaatimusten mukainen, välttäen sekä ylikapasiteettisten laitteiden aiheuttamaa resurssien tuhlausta että heikosti suoriutuvien laitteiden aiheuttamaa käsittelylaadun heikkenemistä.

2. Konetyökalun tarkkuusluokka
Viisiakselisen työstökoneen tarkkuusluokka on keskeinen tekijä konetta valittaessa. Työstökoneen tarkkuutta mitataan ensisijaisesti seuraavilla keskeisillä parametreilla: paikannustarkkuus (tyypillisesti 0.005–0.015 mm), toistopaikannustarkkuus (tyypillisesti 0.003–0.008 mm) ja ääriviivan työstön tarkkuus. Eri toimialoilla on huomattavasti vaihtelevat tarkkuusvaatimukset: ilmailu- ja avaruusteollisuus sekä tarkkuuslääketieteen teollisuus vaativat usein erittäin tarkkoja malleja (paikannustarkkuus ≤ 0.005 mm), kun taas yleinen koneenrakennus saattaa vaatia vain 0.01–0.02 mm:n tarkkuutta. On syytä huomata, että työstökoneen tarkkuus riippuu paitsi nimellisistä parametreista myös pitkän aikavälin vakaudesta, mukaan lukien lämpötilan kompensointikyky, tärinänkestävyys ja tarkkuuden säilymisjakso. Korkean jalostusarvon osien työstämiseen on suositeltavaa valita työstökone, jonka tarkkuusluokka on yhden tason nykyvaatimuksia korkeampi, jotta tulevaisuuden kehitykselle jää tilaa. Samalla on otettava huomioon työstökoneen dynaaminen tarkkuussuorituskyky eli liikeradan tarkkuus suurnopeustyöstössä, mikä on erityisen tärkeää monimutkaisessa pintojen työstössä.
3. Pyöröpöydän tekniset tiedot
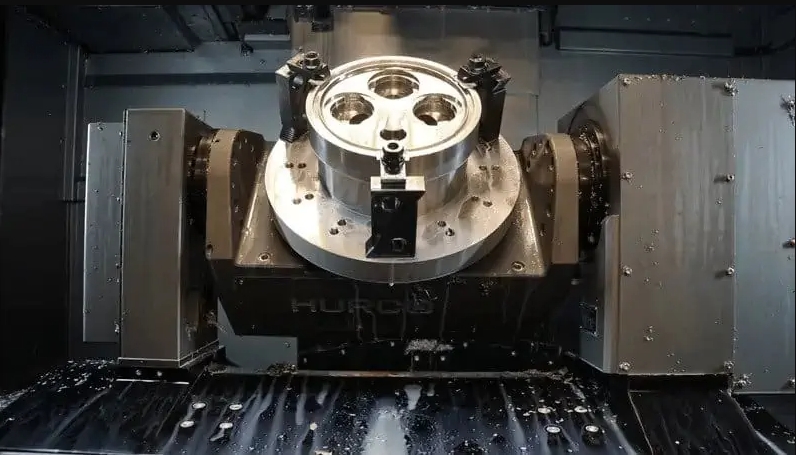
Viisiakselisen työstökoneen ydinkomponenttina pyöröpöydän suorituskykyparametrit vaikuttavat suoraan koneistusominaisuuksiin. Pöytää arvioitaessa ensimmäiset huomioitavat seikat ovat kokovaatimukset ja kuormituskapasiteetti: vakiomalleissa pöydän halkaisija on tyypillisesti 400–800 mm ja kuormituskapasiteetti 500–3 000 kg. Suurten osien koneistukseen voidaan tarvita räätälöityjä pöytiä. Pyörimisnopeusominaisuudet ovat yhtä tärkeitä: tavallinen koneistus voidaan tyydyttää 200–500 rpm:llä, kun taas suurnopeusjyrsintä voi vaatia pöydän, jonka nopeus on 1000 rpm tai enemmän. Pöydän tarkkuusmittareita ovat pyörimistarkkuus (tyypillisesti 0.005–0.01 mm) ja kallistustarkkuus, jotka vaikuttavat suoraan koneistuksen laatuun viisiakselisen interpoloinnin aikana. Raskaissa leikkaussovelluksissa on myös arvioitava pöydän jäykkyysominaisuudet ja vääntömomentin tuottokyky. Nykyaikaisissa huippuluokan työpöydissä on tyypillisesti suoravetotekniikka ja hydrauliset kiinnitysjärjestelmät, joiden avulla ne voivat täyttää sekä suurnopeus- että jäykkyysvaatimukset samanaikaisesti. Työpöytää valittaessa on suositeltavaa varata 20–30 %:n suorituskykymarginaali tyypillisten kappaleiden käsittelyvaatimusten perusteella pitkäaikaisen luotettavuuden varmistamiseksi.
Tarvitsetpa sitten räätälöityjä prototyyppejä tai massatuotantoa, NOBLEN 5-akseliset CNC-työstökeskukset voivat toimittaa ne. Tekemällä yhteistyötä NOBLEN, kiinalaisen ammattimaisen CNC-työstöosien valmistajan, kanssa saat käyttöösi teknisen asiantuntemuksen ja kustannustehokkuuden.
5-akselinen koneistus – usein kysytyt kysymykset
Miten valitsen luotettavan 5-akselisten koneistusosien valmistajan?
Etsi valmistajia, joilla on edistyneet laitteet, kokeneet insinöörit, tiukka laadunvalvonta ja kyky työskennellä erilaisten materiaalien kanssa.
Mitkä toimialat hyötyvät eniten 5-akselisesta CNC-työstöstä?
Teollisuudenalat, kuten ilmailu- ja avaruusteollisuus, autoteollisuus, lääkinnällisten laitteiden valmistus ja muotinvalmistus, hyötyvät 5-akselisen CNC-koneistuksen tarkkuudesta ja monipuolisuudesta.







