
Mikä on sähköpurkaustyöstö
Sähköpurkaustyöstö muotoilee metallia sähkökipinöillä. Perinteisessä työstössä käytetään työkaluja materiaalin leikkaamiseen. Molemmilla menetelmillä on omat vahvuutensa. Sähköpurkaustyöstö toimii erittäin kovien, johtavien metallien kanssa. Se tuottaa monimutkaisia muotoja suurella tarkkuudella ja sileillä pinnoilla. Perinteinen työstö on nopeampaa ja toimii useamman tyyppisten materiaalien kanssa. Se voi leikata myös johtamattomia materiaaleja. Mutta sillä voi olla vaikeuksia kovien metallien ja pienten yksityiskohtien kanssa. Tarkkuuden, materiaalien, kustannusten, nopeuden ja käytön erojen ymmärtäminen auttaa sinua suorittamaan projektisi tehokkaammin ja taloudellisemmin.
Keskeiset ostokset
- Sähkökipinätyöstö (EDM) muotoilee kovametalleja kipinöiden avulla. Se käyttää sähköä eikä kosketa metallia. EDM on erittäin tarkka menetelmä ja toimii vain sähköä johtavien metallien kanssa.
- Perinteisessä koneistuksessa käytetään teräviä työkaluja monien materiaalien leikkaamiseen. Se voi muotoilla muoveja ja metalleja. Se on nopeampaa yksinkertaisten muotojen tai suurten osien työstämisessä.
- EDM on loistava hankalien muotojen ja pienten yksityiskohtien työstämiseen. Se tekee myös sileitä pintoja, mutta EDM maksaa enemmän ja vie enemmän aikaa kuin tavallinen koneistus.
- Perinteinen koneistus voi tehdä monia töitä ja säästää rahaa suurissa projekteissa. Mutta sillä on ongelmia erittäin kovien metallien ja pienten yksityiskohtien kanssa.
- Sinun tulisi valita menetelmä materiaalin, muodon ja vaadittavan tarkkuuden perusteella. Mieti myös tarvittavien osien määrää ja budjettiasi.
Keskeiset erot
Vertailu Taulukko
| Aspect | Sähköpurkauskoneistus (EDM) | Perinteinen koneistus |
| Ota yhteyttä | EDM ei kosketa metallia. Siinä käytetään kipinöitä. | Perinteisessä koneistuksessa materiaaliin kosketaan työkaluilla. |
| Materiaalien yhteensopivuus | EDM toimii vain kovien, johtavien metallien kanssa. | Perinteinen koneistus toimii useimmilla materiaaleilla. |
| Nopeus | EDM on hitaampaa, erityisesti kovien muotojen työstössä. | Perinteinen koneistus on nopeampaa suurille ja yksinkertaisille osille. |
| Hinta | EDM on kalliimpi, koska se on hitaampi. | Perinteinen työstö on edullisempaa helpoille muodoille. |
| Tarkkuus | EDM on erittäin tarkka ja tekee pieniä yksityiskohtia. | Perinteinen koneistus on hyvä, mutta vähemmän tarkka. |
| Monimutkaisuus | EDM:llä voi tehdä teräviä kulmia ja monimutkaisia muotoja. | Perinteisellä koneistuksella on ongelmia pienten osien kanssa. |
| Pinnan viimeistely | EDM tekee sileät pinnat eikä vaadi lisätyötä. | Perinteinen koneistus saattaa vaatia enemmän viimeistelyvaiheita. |
| Työkalujen kuluminen | EDM-työkalut kestävät pidempään, koska niissä ei ole kosketusta. | Perinteiset työstökoneet kuluvat nopeammin. |
| Ympäristövaikutusten | EDM kuluttaa enemmän energiaa ja tuottaa myrkyllisiä kaasuja. | Perinteinen koneistus kuluttaa vähemmän energiaa ja on puhtaampaa. |
| Operaattorin taidot | EDM tarvitsee osaavan henkilön perustamaan ja käyttämään sitä. | Perinteinen koneistus vaatii vähemmän konetaitoa. |
Tärkeimmät kontrastit
Kipinätyöstö poistaa metallia kipinöillä, ei voimalla. Näin sillä voidaan leikata kovia metalleja, kuten titaania. EDM voi tehdä syviä reikiä ja teräviä kulmia. Se tuottaa myös sileitä pintoja, eikä työkalu kulu nopeasti. NOBLE on erikoistunut tarkkuus-EDM-prosesseihin, jotka käsittelevät monimutkaisia geometrioita säilyttäen samalla erinomaisen pinnanlaadun. Mutta EDM toimii vain sähköä johtavien metallien kanssa. Kappaleen viimeistely vie myös enemmän aikaa ja energiaa. EDM voi tuottaa myrkyllisiä kaasuja, joten jätettä on käsiteltävä varoen.
Perinteinen työstö muotoilee esineitä leikkaustyökaluilla. Se toimii monien metallien ja muovien kanssa, vaikka ne eivät johtaisikaan sähköä. Tämä menetelmä on nopeampi ja halvempi suurille tai yksinkertaisille osille. Mutta sillä ei voida leikata kovin kovia metalleja hyvin. Sillä ei myöskään voida valmistaa pieniä muotoja yhtä helposti kuin kipinätyöstöllä. NOBLElla yhdistämme sekä perinteisen että edistyneen työstön tarjotaksemme parhaan ratkaisun jokaisen projektin ainutlaatuisiin vaatimuksiin. Työkalut kuluvat ja ne on joskus vaihdettava. Pinnan sileyttämiseksi saatetaan tarvita ylimääräisiä vaiheita. Koneet voivat helpottaa työtä ja vaatia vähemmän taitoa.

Miten Sähköpurkauskoneistus Works
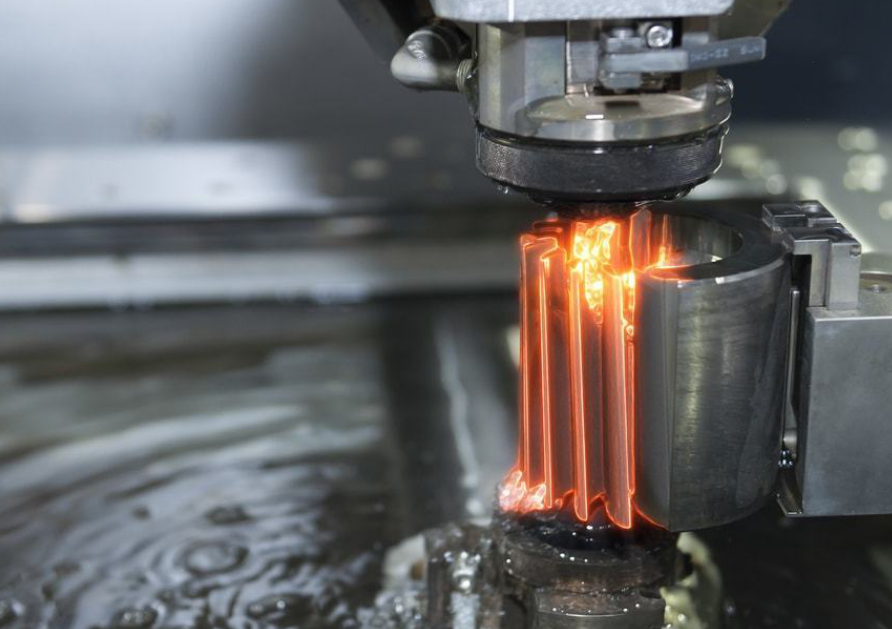
Kipinätyöstö muotoilee metallia kipinöiden avulla. Se toimii vain materiaaleilla, jotka päästävät sähkön virtaamaan. Työkalu ja metalliosa toimivat kuin elektrodit. Kun ne tulevat lähelle toisiaan, niiden väliin hyppää kipinä. Tämä kipinä tuottaa paljon lämpöä. Lämpö sulaa ja muuttaa pienet metallinpalat kaasuksi. Työkalu ei koskaan kosketa metallia. Kipinä tekee kaiken työn. Sekä työkalu että metalliosa pysyvät erityisessä nesteessä, jota kutsutaan dielektriseksi nesteeksi. Tämä neste jäähdyttää kaiken ja huuhtelee pois sulan metallin. Toisin kuin perinteisessä työstössä, ei ole leikkaamista tai työntämistä. Kipinätyöstö poistaa metallia koskematta siihen. Tällä tavoin se voi tehdä erittäin tarkkoja muotoja, teräviä kulmia ja syviä reikiä. Se toimii myös hyvin kovien metallien kanssa, joita on vaikea leikata tavallisilla työkaluilla.
Huomautus: Sähköpurkaustyöstöllä voidaan valmistaa hankalia osia ilman niiden lämmittämistä. Tämä pitää metallin vahvana ja vakaana.
Tyyppisiä Sähköpurkauskoneistus
Sähköpurkaustyöstöjä on kolmea päätyyppiä. Jokainen tyyppi muotoilee metallia eri tavalla ja sopii erilaisiin töihin.
| EDM-tyyppi | Miten se toimii | Tavallisia käyttötarkoituksia | Avainominaisuudet |
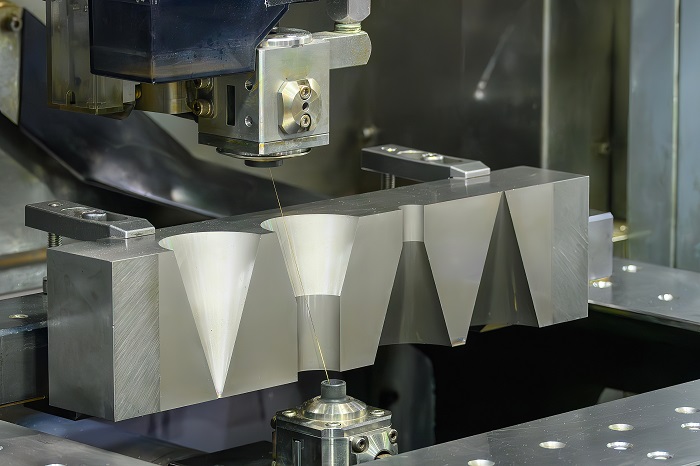
| Wire EDM | Käyttää ohutta lankaa metallin leikkaamiseen kipinöillä. Lanka liikkuu vedessä olevaa rataa pitkin. | Hankalien muotojen leikkaaminen, työkalujen, lääkinnällisten laitteiden ja lentokoneiden osien valmistus. | Erittäin tarkka, ei kosketa, toimii kovilla metalleilla. |
| Sinker (perinteinen) EDM | Käyttää muotoiltua työkalua, joka uppoaa metalliin reikien tai muotojen tekemiseen. Osa ja työkalu ovat nesteessä. | Muottien, suulakkeiden ja syvien tai hankalien muotojen omaavien osien valmistus. | Hyvä 3D-muodoille, teräville kulmille ja sileälle viimeistelylle. |
| Reiän poraus EDM | Käyttää onttoa putkea pienten, syvien reikien poraamiseen kipinöillä. Neste virtaa putken läpi. | Jäähdytysreikien poraus turbiinin lapoihin, lankakipinätyöstöjen aloitusleikkaukset ja lääketieteelliset osat. | Tekee pieniä, syviä reikiä, toimii missä tahansa kulmassa. |
Jokaisella EDM-tyypillä on omat erityiskäyttönsä. Lankakipinä leikkaa yksityiskohtaisia muotoja. Uppokipinä tekee syviä reikiä ja muotoja. Reiänporaus EDM mahdollistaa pienten, syvien reikien luomisen nopeasti. NOBLE tarjoaa kaikki tärkeimmät EDM-menetelmät ja toimittaa räätälöityjä ratkaisuja ilmailu-, auto- ja lääketieteen teollisuudelle vertaansa vailla olevalla tarkkuudella ja luotettavuudella.
Perinteinen CNC-koneistus
Yleiset menetelmät
Perinteisessä työstössä käytetään monia tapoja materiaalien muotoiluun. Jokaisessa tavassa käytetään erityistä työkalua ja liikettä materiaalin poistamiseen. Yleisimmät perinteiset työstömenetelmät ovat:
- CNC-jyrsintäPyörivä työkalu leikkaa materiaalia pois tasaisilta tai muotoilluilta pinnoilta. Jyrsinkoneet voivat tehdä kovia muotoja autoille, lentokoneille ja koneille.
- CNC-sorvausOsa pyörii samalla kun sitä muotoilee still-työkalu. Sorvaus tekee pyöreitä kappaleita, kuten tankoja ja akseleita.
- CNC-porausPyörivä poranterä tekee materiaaliin pyöreitä reikiä. Poraaminen on yksinkertaista ja sitä käytetään paljon koneistuksessa.
- CNC-hiontaKarkeahionta poistaa pieniä palasia tasaisen pinnan aikaansaamiseksi. Hionta auttaa saamaan osat näyttämään paremmilta ja sopimaan paremmin.
- CNC-sahausHampaallinen tai sorapitoinen terä leikkaa materiaalin paloiksi. Sahaaminen valmistelee materiaalia jatkotyöhön.
- CNC porausTyökalu tekee rei'istä suurempia ja tarkempia.
- CNC-avennuksetHampaallinen työkalu leikkaa muotoja sisä- tai ulkopuolelta kerralla, kuten hammaspyöriä varten.
- CNC-muovausTyökalu liikkuu edestakaisin muodostaen tasaisia, kaarevia tai uritettuja pintoja.
Miten se toimii
Perinteisessä koneistuksessa käytetään leikkaamista kappaleiden muotoiluun. Koneet ja vahvat työkalut, jotka on usein valmistettu kovametalliteräksestä tai pikateräksestä, leikkaavat materiaalia osasta. Työkalu ja materiaali liikkuvat hallitusti. Työkalu tai osa voi pyöriä, liikkua suoraan tai edestakaisin.
Jyrsinkoneissa käytetään pyörivää teräleikkuria. Leikkuulaite leikkaa materiaalia pois sen liikkuessa kappaleen yli. Sorvauksessa käytetään sorvia kappaleen pyörittämiseen, kun taas työkalu muotoilee sitä sen kyljestä. CNC-porauksessa käytetään pyörivää terää reikien tekemiseen. CNC-hionnassa käytetään karkeaa laikaa pienten palojen poistamiseen ja osan siloittamiseen. Sahauksessa materiaalia leikataan terällä, ja avennuksessa materiaalia poistetaan yhdellä kertaa hammastetulla työkalulla.
Näissä tavoissa työkalua ja osaa liikutetaan tietyillä radoilla. Materiaali otetaan pois leikkaamalla, hankaamalla tai kaapimalla. Näin ihmiset voivat hallita osan lopullista muotoa ja kokoa. Perinteinen koneistus toimii monilla materiaaleilla, kuten metalleilla ja muoveilla, joten se sopii moniin töihin.
NOBLE yhdistää nämä monipuoliset perinteiset työstötekniikat moderniin asiantuntemukseen tarjotakseen tasaisen tarkkuuden, nopeat läpimenoajat ja erinomaisen palvelun kaikenkokoisiin projekteihin.
EDM:n plussat ja miinukset
Edut EDM
Sähköpurkauskoneistuksella on monia hyviä puolia nykypäivän valmistuksessa. Monet yritykset valitsevat tämän menetelmän, koska sillä on erityisominaisuuksia:
- Työkalu ei kosketa osaa. Tämä estää jälkien, purseiden ja taipumisen.
- EDM toimii hyvin ohuiden tai hauraiden osien kanssa. Se voi myös muotoilla kovia metalleja vahingoittamatta niitä.
- Menetelmällä saadaan erittäin tarkkoja osia, joilla on sileät pinnat. Useimmat osat eivät tarvitse paljon kiillotusta jälkikäteen.
- EDM:llä voidaan luoda muotoja ja sisäpuolisia yksityiskohtia, joita leikkaustyökaluilla ei voida tehdä.
- Koneet voivat toimia itsenäisesti esimerkiksi automaattisen langanpujotuksen avulla. Tämä auttaa konetta toimimaan pidempään ja paremmin.
- Tietokoneet seuraavat prosessia ja auttavat säästämään energiaa. Ne auttavat myös korjaamaan ongelmia ennen kuin ne pahenevat.
- EDM valmistaa osia ilman purseita. Tämä säästää aikaa, koska ylimääräisiä työvaiheita ei tarvita.
- Prosessilla voidaan muotoilla erittäin kovia tai harvinaisia metalleja suurella tarkkuudella. Tämä sopii hyvin lentokoneisiin, lääketieteellisiin työkaluihin ja muiden työkalujen valmistukseen.
- Uudet ideat auttavat sähköistä desinfiointia (EDM) käyttämään vähemmän energiaa ja turvallisempia nesteitä. Paremmat tavat käsitellä jätettä auttavat planeettaa.
Huomautus: EDM sopii erinomaisesti pienten tai heikkojen osien valmistukseen. Se estää niitä taipumasta ja antaa sileän ja tarkan pinnan.
Rajoitukset of EDM
Vaikka kipinätyöstö on vahvaa, siinä on joitakin ongelmia. Alla oleva taulukko näyttää tärkeimmät ongelmat, niiden syyt ja korjaustavat:
| rajoitus | Tuotetiedot | Vaikutus adoptioon | Korjaustoimenpiteet / lieventämistoimet |
| Käsittelynopeus | EDM poistaa metallia hitaasti. | Ei sovellu suuriin töihin tai monien osien valmistukseen. | Käytä parempia pulssinmuodostajia, vahvempia elektrodeja ja enemmän robotteja. |
| Elektrodien kuluminen | Elektrodit kuluvat ajan myötä. | Maksaa enemmän ja tekee osista epätarkempia. | Valitse kestäviä materiaaleja ja käytä automaattisia kiinnityksiä. |
| Pinnan eheys | Osiin voi tulla pieniä halkeamia tai reikiä. | Saattaa vaatia enemmän työtä joihinkin käyttötarkoituksiin. | Muuta asetuksia ja käytä lämpöä tai kiillota jälkikäteen. |
| Käsittelykustannukset | Elektrodit, kiinnitys ja sähkö maksavat paljon. | Se voi olla liian kallista pienille kaupoille. | Käytä halvempia materiaaleja ja säästä enemmän energiaa. |
| Materiaalirajoitukset | Toimii vain sähköä johtavissa esineissä. | Ei voi muotoilla muoveja tai keramiikkaa. | Kokeile uusia EDM-tyyppejä ja työskentele useampien asioiden parissa. |
| Syvyys-leveyssuhteet | Syviä, kapeita muotoja on vaikea tehdä. | Estää joidenkin hankalia tai syvällisiä osien suunnittelua. | Käytä erityisiä elektrodeja ja parempaa jäähdytystä. |
| Ympäristövaikutusten | Jotkut aineet ja nesteet voivat vahingoittaa luontoa. | Ei välttämättä sovi vihreiden tavoitteiden kanssa. | Käytä turvallisempia nesteitä ja parempaa jätehuoltoa. |
| Laitekustannukset | Hienot koneet maksavat aluksi paljon. | Pienillä kaupoilla ei välttämättä ole tarpeeksi rahaa. | Vuokraa tai osta käytettyjä koneita. |
EDM toimii vain materiaaleissa, jotka päästävät sähkön kulkemaan. Tämä tarkoittaa, että se ei voi muokata muoveja tai keramiikkaa. Elektrodit kuluvat ja karheat pinnat voivat pahentaa osien kuntoa ja maksaa enemmän. EDM on hitaampaa kuin vanhat menetelmät, joten se ei sovellu suurten osien nopeaan valmistukseen. Jotkut osat vaativat enemmän työtä pinnan kiinnittämiseksi. EDM kuluttaa enemmän tehoa ja voi tuottaa jätettä, jota on käsiteltävä turvallisesti. Koneet maksavat paljon, mikä on vaikeaa pienille verstaille. NOBLE auttaa asiakkaita punnitsemaan kompromisseja ja hyötyjä tarjoamalla asiantuntevaa ohjausta ja edistyneitä EDM-ominaisuuksia töihin, jotka vaativat äärimmäistä tarkkuutta ja monimutkaisia muotoja. Työhön, joka vaatii tarkkoja leikkauksia tai hankalia muotoja, EDM on edelleen loistava valinta.
Perinteisen CNC-koneistuksen plussat ja miinukset
Edut Perinteinen CNC-koneistus
Perinteisellä koneistuksella on monia hyviä puolia valmistajille. Näitä menetelmiä ovat jyrsintä, sorvaus, poraus ja hionta. Ne ovat auttaneet tehtaita jo pitkään.
- MonipuolisuusPerinteinen koneistus toimii monenlaisten materiaalien kanssa. Ihmiset voivat leikata metalleja, muoveja tai jopa puuta. Tämä tekee siitä hyödyllisen monissa töissä.
- Nopeus yksinkertaisille osilleKoneet, kuten sorvit ja jyrsinkoneet, muotoilevat helppoja osia nopeasti. Näillä tavoilla suuret ryhmät yksinkertaisia kappaleita liikkuvat nopeasti työpajassa.
- Pienemmät alkukustannuksetMonissa korjaamoissa on jo näitä koneita. Uuden työn aloittaminen maksaa vähemmän, koska uusia työkaluja ei tarvita.
- Helppo asentaaTyöntekijät voivat saada koneet nopeasti käyttökuntoon helppoja töitä varten. Pienet suunnittelumuutokset vaativat vain muutaman korjauksen.
- Ammattitaitoisten työntekijöiden saatavuusMonet työntekijät osaavat käyttää näitä koneita. Uusien ihmisten opettaminen on nopeampaa, koska työkalut ovat yleisiä.
- Hyvä prototyyppien valmistukseenVerstaat voivat valmistaa yhden osan tai testikappaleen nopeasti. Tämä auttaa insinöörejä kokeilemaan ideoita ennen kuin he tekevät paljon osia.
- Ei tarvitse johtavia materiaaleja: Toisin kuin EDMperinteinen koneistus ei vaadi materiaalin kuljettavan sähköä. Tämä antaa enemmän vaihtoehtoja käyttötarkoitukseen.
Rajoitukset Perinteinen CNC-koneistus
Perinteisessä koneistuksessa on myös joitakin ongelmia. Nämä voivat muuttaa kustannuksia, työn nopeutta ja osien laatua.
| rajoitus | Vaikutus tuotannon tehokkuuteen |
| Materiaalijätteet | Tuottaa enemmän romua, mikä maksaa enemmän ja voi vahingoittaa luontoa |
| Pidemmät toimitusajat | Hidastaa työtä, erityisesti kovien muotojen kanssa |
| Korkeammat kustannukset pienille erille | Tekee pienistä töistä kalliimpia asetusten ja työkalujen vaihtojen vuoksi |
Perinteinen koneistus leikkaa materiaalia pois, joten syntyy paljon romua. Tämä jäte maksaa enemmän rahaa ja voi olla haitallista planeetalle. Korjaamojen on maksettava ylimääräisestä materiaalista ja hävitettävä romu.
Ihmisten on ohjattava koneita käsin. Taitavat työntekijät asentavat ja käyttävät koneita. Tämä vie aikaa ja voi johtaa virheisiin. Ihmiset voivat tehdä virheitä, joten jotkin osat eivät välttämättä ole oikein. Eri työntekijät tai vuorot voivat saada osista erilaisia lopputuloksia.
Vaikeiden muotojen tekeminen hidastaa työtä. Työntekijöiden on pysähdyttävä vaihtamaan työkaluja tai siirtämään osaa. Jokainen vaihe lisää aikaa. Monet vaiheet pidentää työn kestoa, erityisesti hankalien muotojen kohdalla.
Pienet työt maksavat enemmän. Jokainen uusi työ saattaa vaatia erikoistyökaluja tai pidikkeitä. Muutaman osan valmistelu jakaa kustannukset vähemmälle määrälle kappaleita. Tämä tekee jokaisesta osasta kalliimman kuin jos tekisit paljon.
Työvoimakustannukset nousevat perinteisessä koneistuksessa. Ammattitaitoiset työntekijät saavat enemmän palkkaa. Koneiden pystyttäminen ja korjaaminen käsin vie enemmän aikaa. Kaikki nämä tekijät nostavat jokaisen osan hintaa.
Perinteistä koneistusta käyttävien korjaamojen on ajateltava nopeutta, kustannuksia ja laatua. Kovien muotojen tai erittäin tarkan työn osalta muut menetelmät, kuten EDM- tai CNC-koneistus, saattavat toimia paremmin.
NOBLE vastaa näihin haasteisiin yhdistämällä asiantuntevaa käsityötaitoa nykyaikaisiin teknologioihin ja tarjoamalla optimoituja työstöstrategioita, jotka vähentävät jätettä, nopeuttavat tuotantoa ja ylläpitävät osien korkeaa tasalaatuisuutta.
EDM:n ja perinteisen CNC-koneistuksen käyttö
EDM:n käyttö
Monet yritykset käyttävät kipinätyöstöä erikoistöihin. Tämä menetelmä sopii hyvin koville metalleille ja hankalille muodoille. Sillä voidaan valmistaa osia, joita muilla työkaluilla ei voida valmistaa. Joitakin yleisiä käyttötarkoituksia ovat:
- Pienten reikien poraus: Tehtaat käyttävät EDM:ää pienten reikien tekemiseen turbiinin lapoihin ja polttoainejärjestelmiin. Reiät pysyvät suorina, eikä työkalu katkea.
- Muottien ja leimasinten valmistus: EDM muotoilee syviä reikiä ja muotoilee muotteja ja leimasimia. Tämä auttaa muoviosien ja metallileimasinten valmistuksessa.
- Juuttuneiden osien irrottaminen: Työntekijät käyttävät EDM:ää rikkoutuneiden pulttien tai tappien irrottamiseen. Se ei vahingoita pääosaa.
- Lääketieteelliset komponentit: EDM valmistaa sileitä, purseettomia osia lääketieteellisiin implantteihin. Näiden osien on oltava tarkkoja ja turvallisia.
- Ilmailu- ja avaruuskomponentit: EDM tekee ohuita uria, teräviä kulmia ja syviä reikiä lentokoneiden osiin.
EDM voi työstää mitä tahansa sähköä johtavaa metallia, jopa erittäin kovia. Työkalu ei koskaan kosketa osaa, joten se ei taivu tai tärise. Uudet ohjaimet ja älykkäät koneet auttavat EDM:ää työskentelemään nopeammin ja valmistamaan parempia osia. NOBLE investoi huippuluokan EDM-teknologiaan toimittaakseen erittäin tarkkoja osia monimutkaisilla geometrioilla, jotka täyttävät tiukimmat alan standardit. Monet asiakkaamme pyytävät EDM:ää töihin, jotka vaativat suurta tarkkuutta tai erikoismuotoja.
Perinteinen CNC-koneistus Hakemus
Perinteinen koneistus muotoilee ja viimeistelee monenlaisia materiaaleja. Näitä menetelmiä ovat sorvaus, jyrsintä, poraus, kierteitys, höyläys, uritus, sahaus ja muotoilu. NOBLE käyttää niitä usein moniin näistä töistä:
- Muotoilu ja koko: Koneet leikkaavat ja muotoilevat metallia, muovia ja muita materiaaleja oikeaan kokoon ja muotoon.
- Kierteitetyt osat: Kierteittämällä tehdään kierteisiä ruuveja ja pultteja.
- Tasaiset pinnat: Höyläys ja muotoilu luovat suuria, tasaisia alueita metalliosiin.
- Pito ja koristelu: Uritus lisää kuvioita paremman otteen tai ulkonäön saavuttamiseksi.
- Suurten kappaleiden leikkaaminen: Sahaaminen leikkaa suuret osat pienemmiksi paloiksi.
- Yleinen materiaalinpoisto: Sorvaus, jyrsintä ja poraus poistavat ylimääräistä materiaalia lopullisen muodon saavuttamiseksi.
Nämä menetelmät ovat tärkeitä autojen, lentokoneiden, elektroniikan ja metalliosien valmistuksessa. NOBLElla on myös erinomaiset CNC-työstöominaisuudet, jotka yhdistävät tarkat CNC-järjestelmät erikoistuneeseen työstöteknologiaan korkealaatuisten osien tuottamiseksi kriittisille teollisuudenaloille.
Materiaalien yhteensopivuus
EDM-materiaalit
Kipinätyöstö toimii vain sähköä johtavien materiaalien kanssa. Siinä käytetään kipinöitä metallin kuluttamiseen. Kappaleen on päästävä sähkö läpi. Usein käytetään metalleja, kuten karkaistuja työkaluteräksiä, pikateräksiä, titaania ja nikkelipohjaisia superseoksia. Kupari, alumiini ja niiden seokset toimivat myös hyvin. Joitakin grafiitteja ja muutamia keraamisia materiaaleja voidaan käyttää, jos ne johtavat sähköä. Nämä materiaalit ovat erittäin kovia ja kestävät paljon lämpöä. Tämän vuoksi niitä on vaikea leikata tavallisilla työkaluilla. Ilmailu-, auto- ja lääketeollisuus käyttävät kipinätyöstöä hankalien muotoisten tai pienten yksityiskohtien omaavien osien työstämiseen. Ei-johtavat materiaalit, kuten useimmat muovit ja jotkut keramiikat, eivät toimi lankakipinätyöstössä. Näihin materiaaleihin ei voi muodostua kipinöitä.
Perinteiset CNC-työstömateriaalit
Perinteisellä työstöllä voidaan muotoilla monenlaisia materiaaleja. Se toimii metalleilla, muoveilla ja joillakin keraamisilla materiaaleilla. Monet työpajat käyttävät muoveja, kuten HDPE:tä ja PVC:tä. Nämä muovit taipuvat helposti, eivätkä kemikaalit vahingoita niitä ja ne ovat helppoja työstää. Oikean työkalun valinta on tärkeää. Pikateräksestä valmistetut työkalut sopivat hyvin pehmeille muoveille. Kovametalli- tai timanttikärkiset työkalut sopivat paremmin koville muoveille. Työpajojen on tarkkailtava lämpöä ja rasitusta, jotta osat eivät taivu tai halkeile. Tehokas jyrsintä auttaa pitämään osat viileinä ja saa osat näyttämään paremmilta. Kovia metalleja, kuten yli 45 HRc:n teräksiä, voidaan työstää kovasorvauksella ja erikoistyökaluilla, kuten keraamilla tai CBN:llä. NOBLE tuo asiantuntevaa työstökapasiteettia näihin sovelluksiin varmistaen tarkkuuden ja materiaalin eheyden jopa vaativimmissa projekteissa. Timantti- ja CBN-työkalut auttavat myös komposiittien ja joidenkin keraamien työstössä. Nämä menetelmät antavat työpajoille mahdollisuuden poistaa paljon materiaalia nopeasti ja valmistaa sileitä osia.
- Perinteinen koneistus voi toimia seuraavien kanssa:
- Metallit (teräs, alumiini, messinki, kupari)
- Muovit (HDPE, PVC, akryyli)
- Jotkut keramiikat ja komposiitit
- Puu ja muut pehmeät materiaalit
Tarkkuus ja pinnan viimeistely EDM:ssä
Toleranssit
Tarkkuus on tärkeää jokaisessa koneistustyössä. Jokainen menetelmä antaa erilaisen tarkkuustason. Alla oleva taulukko näyttää, kuinka hyvin kukin menetelmä pystyy pitämään tiukat koot:
| Koneistusmenetelmä | Tyypillinen saavutettava toleranssi | Huomautuksia |
| Wire EDM | ± 0.005 mm | Käyttää ohutta lankaelektrodia; luo hienoja yksityiskohtia ja monimutkaisia osia; kosketukseton prosessi vähentää materiaalin rasitusta; voi leikata sisäkulmia jopa 0.003 tuuman säteellä. |
| Upottaja EDM | ± 0.001 mm | Käyttää muotoiltua grafiitti- tai metallielektrodia; tehokas monimutkaisille geometrioille; saavuttaa poikkeuksellisen tarkkuuden. |
| Perinteinen CNC-koneistus | Rajoitettu tarkkuus verrattuna EDM:ään | Tarkkuus ja materiaalityypit ovat rajoitetumpia; vähemmän sopiva erittäin tiukoille toleransseille tai monimutkaisille johtaville materiaaleille. |
Kipinätyöstö on erinomainen menetelmä erittäin tarkkojen osien valmistukseen. Uppokipinätyöstöllä voidaan valmistaa osia, joiden koko on jopa ±0.001 mm. Myös lankakipinätyöstö on erittäin tarkkaa. Se sopii hyvin osille, joissa on pieniä yksityiskohtia. NOBLEN edistyneet kipinätyöstöominaisuudet saavuttavat jatkuvasti erittäin tiukat toleranssit ja hienot ominaisuudet, joihin perinteinen koneistus ei usein pysty. Perinteinen koneistus, kuten CNC-jyrsintä tai sorvaus, ei ole yhtä tarkkaa kuin kipinätyöstö. Sillä on vaikeuksia kovien tai hankalien muotojen kanssa. NOBLEN edistyneet kipinätyöstöominaisuudet saavuttavat jatkuvasti erittäin tiukat toleranssit ja hienot ominaisuudet, joihin perinteinen koneistus ei usein pysty. Tätä tukee erinomainen palvelu ja keskittyminen laatuun.
Pintalaatu
Osan sileys on tärkeä sen ulkonäön ja toiminnan kannalta. Jokainen työstötapa jättää oman jälkensä osaan.
- Lankakipinätyöstössä muodostuu uudelleenvalukerros, kun se leikkaa karkeita muotoja. Tämä kerros muodostuu, koska kipinät tuottavat paljon lämpöä.
- Useampien viimeistelykertojen tekeminen lankakipinätyöstöllä tekee uudelleenvalukerroksesta ohuemman ja pinnan tasaisemman.
- Joskus uudelleenvalettu kerros voi aiheuttaa ongelmia. Tämän vuoksi lankakipinätyöstö ei välttämättä ole paras valinta joillekin osille.
- Useammat viimeistelykerrat EDM:ssä parantavat pinnanlaatua ja korjaavat ongelmia.
- EDM-menetelmällä metalli sulaa ja muuttuu kaasuksi sen poistamiseksi. Tämä jättää uuden metallikerroksen kappaleeseen.
- Uudelleenvalettu kerros voi sisältää työkalusta ja nesteestä peräisin olevia paloja. Nämä voivat muuttaa osan toimintaa.
- Pinnan karheus EDM:ssä riippuu asetuksista ja siitä, kuinka monta kertaa kappaleen yli työstetään.
- Perinteinen koneistus ei luo uudelleenvalukerrosta. Se yleensä jättää puhtaamman pinnan, mutta voi aiheuttaa ongelmia kovien tai hankalien muotojen kanssa.
- EDM sopii hyvin koville tai hankalille metalleille, mutta vaatii huolellisia asetuksia parhaan lopputuloksen saavuttamiseksi.
Kustannukset ja nopeus
Asennus ja käyttö
Kustannukset ja nopeus ovat tärkeitä valittaessa kipinätyöstön ja perinteisen työstön välillä. Menetelmien käynnistämiseen ja käyttöön tarvittava raha voi vaihdella suuresti. Alla oleva taulukko näyttää, miten ne vertautuvat:
| Kustannusnäkökulma | Sähköpurkauskoneistus (EDM) | Perinteiset työstömenetelmät |
| Asennuskustannukset | Korkeat alkukustannukset (yli 100 000–500 000 dollaria lankakipinäkoneille); myös työkalukustannukset ovat korkeammat | Yleensä alhaisemmat alkuasetukset; työkalut ovat aluksi halvempia |
| Käyttökustannukset (tuntihinta) | 60–200 dollaria+ tunnissa, sisältäen koneen poistot, sähkön, johdon kulutuksen, työvoiman ja huollon | Tyypillisesti alhaisemmat tuntikohtaiset käyttökustannukset, mutta voivat nousta monimutkaisten työkalujen ja materiaalien kanssa |
| Materiaalinkäsittely | Tehokas kovettuneille materiaaleille; ei tarvitse esi-/jälkilämpökäsittelyä | Kovettuneet materiaalit saattavat vaatia lisäkäsittelyä (lämpökäsittely) |
| Koneistuksen monimutkaisuus | Kustannustehokas monimutkaisille geometrioille ja hienoille pintakäsittelyille; vähentää toissijaisia työvaiheita | Vähemmän tehokas monimutkaisille muodoille; saattaa vaatia useita asetuksia ja jälkiviimeistelyä |
| Lisäedut | Jäysteettömät reunat, ei leikkausvoimia, vähemmän hukkaa ja uudelleentyöstöä, hieno pinnanlaatu, vähemmän kiillotusta/hiontaa | Saattaa aiheuttaa purseita; leikkausvoimat voivat aiheuttaa vääntymiä; usein tarvitaan lisäviimeistelyä |
| Ulkoistamisvaihtoehdot | Ammattimaiset EDM-palvelut vähentävät alkuinvestointia ja käyttökustannuksia | Perinteisen koneistuksen ulkoistaminen on myös mahdollista, mutta se on vähemmän erikoistunut monimutkaisiin osiin |
EDM-koneiden hankinta ja asennus maksavat paljon. Ne käyttävät enemmän tehoa ja erikoistarvikkeita, joten ne maksavat enemmän joka tunti. EDM sopii hyvin koville metalleille ja hankalille muodoille. Se voi säästää rahaa, koska et tarvitse niin montaa ylimääräistä vaihetta. Perinteinen koneistus on halvempaa käynnistää ja käyttää, erityisesti helpoissa töissä.
Tuotantotahti
On tärkeää, kuinka nopeasti konepaja pystyy valmistamaan osia. EDM on yleensä hitaampaa kuin perinteinen koneistus. Tämä pätee silloin, kun poistetaan paljon materiaalia tai työstetään paksuja kappaleita. EDM-nopeus riippuu esimerkiksi kipinän kestosta, voimakkuudesta, työkalun ja osan välisestä etäisyydestä sekä siitä, kuinka nopeasti osat jäähtyvät. EDM:n nopeampi tekeminen voi kuluttaa työkaluja ja tehdä karkeampia osia. Konepajayritysten on valittava oikeat asetukset hyvien tulosten saavuttamiseksi. Syvän teknisen tietämyksen ja tehokkaiden prosessointistrategioiden avulla NOBLE auttaa asiakkaita tasapainottamaan nopeuden ja tarkkuuden EDM-projekteissa.
Perinteinen koneistus poistaa materiaalia nopeasti. Se sopii parhaiten monien osien tai karkeiden muotojen valmistukseen. Tämä tekee siitä hyvän valinnan suuriin töihin. EDM sopii paremmin hankalien muotojen, pienten yksityiskohtien tai kovien metallien työstämiseen. EDM luopuu nopeudesta paremman yksityiskohtien ja laadun saavuttamiseksi.
- Perinteinen koneistus on nopeampaa ja kustannustehokkaampaa valmistaa monia osia.
- EDM on parempi pienille erille, testikappaleille tai hankalille muodoille.
- EDM tuottaa vähemmän jätettä ja vaatii vähemmän työtä erikoisosien työstämiseen, mutta se maksaa enemmän suurissa töissä.
- EDM kuluttaa enemmän tehoa ja kestää kauemmin, joten se ei sovellu yhtä hyvin suurten osien valmistukseen.
Oikean menetelmän valinta
Päätöksentekijät
Parhaan työstötavan valinta riippuu monista tekijöistä. Jokainen projekti on erilainen ja vaatii oman suunnitelmansa. Alla oleva taulukko näyttää, miten EDM ja perinteinen työstö vertautuvat:
| Päätöstekijä | EDM | Perinteinen koneistus |
| Osan monimutkaisuus | Paras monimutkaisille, tiukoille osille | Parempi yksinkertaisille, suurille osille |
| materiaali Tyyppi | Toimii kovien, johtavien metallien kanssa | Käsittelee monia materiaaleja, mukaan lukien muovit |
| Tuotanto määrä | Hyvä pienille ja keskisuurille määrille | Paras runsaisiin lenkkeihin |
| Toleranssi ja tarkkuus | Erittäin korkea tarkkuus | Vähemmän tarkka, lämmön aiheuttaman muodonmuutoksen riski |
| Alkusijoitus | Korkeammat laitekustannukset | Alhaisemmat kustannukset, helpompi pienille kaupoille |
| Työkappaleen koko | Pienet ja keskikokoiset, monimutkaiset osat | Suuret työkappaleet |
| Teollisuus Sovellukset | Ilmailu, lääketiede, elektroniikka | Autoteollisuus, öljy ja kaasu |
| Työstötehokkuus | Hitaampi, mutta tasaisempi lopputulos | Nopeampi ja kustannustehokkaampi yksinkertaisille osille |
| Materiaalin ominaisuudet | Tarvitsee sähkönjohtavuutta | Vähemmän riippuvainen materiaalien ominaisuuksista |
| Yhteensopivuus | Tarvitsee dielektristä nestettä | Ei nesteen tarvetta |
Materiaalin tyyppi on tärkeä menetelmää valittaessa. EDM toimii vain metalleille, jotka päästävät sähkön läpi. Näiden metallien on myös kestettävä lämpöä eivätkä ne saa kulua nopeasti. Tämän ansiosta EDM sopii hyvin koville metalleille, joita on vaikea leikata tavallisilla työkaluilla. Jos et ole varma, mikä prosessi sopii parhaiten projektiisi, omistautunut insinööritiimimme saattaa tietää vastauksen.
Käytännön skenaarioita
Tässä on joitakin tosielämän esimerkkejä, jotka auttavat sinua tietämään, milloin kutakin tapaa kannattaa käyttää:
- AerospaceInsinöörit käyttävät EDM tehdä turbiinin lapoja pienillä reiäillä. Näiden osien on oltava erittäin tarkkoja ja niissä on käytettävä kovametalleja. EDM antaa oikean koon ja sileän pinnan.
- Lääketieteelliset laitteet: EDM tekee implantteihin pieniä reikiä ja lovia. Prosessi ei rasita osia, joten ne pysyvät turvassa.
- AutomotiveTehtaat käyttävät perinteistä koneistusta moottorilohkoille ja suurille osille. Tämä menetelmä on nopea ja toimii monien materiaalien kanssa.
- Muotin valmistus: EDM muotoilee kovia teräsmuotteja, joilla on syvät, hankalat ominaisuudet. Vaikka EDM maksaa enemmän ja kuluttaa enemmän energiaa, se voi tehdä töitä, joihin muut työkalut eivät pysty.
- Elektroniikka: EDM poraa pieniä reikiä liittimiin. Se tekee erittäin pieniä kokoja ja sileitä pintoja.
EDM sopii parhaiten pienille osaryhmille, hankalille muodoille ja kovametalleille. Perinteinen koneistus on parempi suurille, yksinkertaisille osille ja niiden valmistukseen suurissa määrin. Molemmilla tavoilla on hyvät puolensa. Paras valinta riippuu projektin tarpeista, materiaaleista ja rahoituksesta. NOBLE auttaa sinua valitsemaan oikean lähestymistavan arvioimalla kunkin projektin tavoitteet, materiaalit ja budjetin tehokkaimman valmistusratkaisun tarjoamiseksi.
Valitsetko EDM:n vai perinteisen koneistuksen, riippuu projektisi tarpeista, ja NOBLEn asiantuntijat sanovat, että EDM on erinomainen menetelmä tarkkojen ja hankalien osien valmistukseen kovista materiaaleista ja sileällä pinnalla. Mutta se vie enemmän aikaa ja maksaa enemmän. Parhaan menetelmän valitsemiseksi NOBLE suosittelee seuraavia vaiheita:
- Päätä, mitä haluat tehdä ja mitä materiaaleja tarvitset.
- Mieti, kuinka vaikea muoto on ja kuinka tarkka sen täytyy olla.
- Varmista, että sinulla on selkeät piirustukset, jotka näyttävät kaikki yksityiskohdat.
- Keskustele ja työskentele ihmisten kanssa, jotka tietävät paljon koneistuksesta.
Miksi valita NOBLE luotettavaksi EDM-toimittajaksi
NOBLE valittiin valmistajaksi, koska sillä on vertaansa vailla oleva kyky tarjota sekä kipinätyöstöä (EDM) että perinteisiä koneistuspalveluita poikkeuksellisen tarkasti, joustavasti ja luotettavasti. Kunkin työstömenetelmän vahvuuksiin liittyy kompromisseja, mutta NOBLE kuroa umpeen tämän kuilun tarjoamalla molempien maailmojen parhaat puolet – integroimalla edistyneen EDM-teknologian todistettuihin perinteisiin koneistustekniikoihin tarjotakseen räätälöityjä ratkaisuja kunkin projektin ainutlaatuisiin vaatimuksiin.
NOBLE erottuu joukosta useista syistä:
- Asiantuntemus monimutkaisissa EDM-projekteissaNOBLE on erikoistunut tarkkaan kipinätyöstöön, mukaan lukien lanka-, upotus- ja reikäporauskipinätyöstö, joka on olennaista monimutkaisia geometrioita vaativilla teollisuudenaloilla, kuten ilmailu-, lääketieteen ja elektroniikan aloilla. Taitavat teknikkomme valmistavat rutiininomaisesti tiukkoja toleranssialueita, joihin perinteiset menetelmät eivät yksinkertaisesti pysty.
- Kaksoiskykyinen lähestymistapaToisin kuin monet korjaamot, jotka keskittyvät yksinomaan joko EDM-työstöön tai perinteiseen koneistukseen, NOBLE käyttää molempia. Näin voimme suositella tehokkainta ja kustannustehokkainta prosessia – tai näiden yhdistelmää – vastaamaan suunnittelu-, materiaali- ja määrätarpeitasi.
- Edistynyt tekniikka ja laitteetNOBLE investoi uusimpiin EDM-järjestelmiin ja CNC-koneisiin varmistaakseen tasaisen suorituskyvyn, korkean toistettavuuden ja kyvyn työstää vaikeita materiaaleja, kuten karkaistuja teräksiä ja eksoottisia seoksia, minimaalisella viimeistelyvaatimuksella.
- Sovelluslähtöinen päätöksentekoSuunnittelutiimimme arvioi jokaisen projektin määrittääkseen, tuottaako EDM, perinteinen koneistus vai hybridistrategia parhaat tulokset. Tämä konsultatiivinen lähestymistapa varmistaa, että asiakkaat saavat oikean prosessin osaansa varten, eivätkä vain sitä, joka on meille kätevintä toteuttaa.
- Todistetut alan tuloksetNOBLELLA on kokemusta vaativien osien toimittamisesta toimialoilla, joilla epäonnistuminen ei ole vaihtoehto. Turbiinin lavasta lääketieteellisiin implantteihin, asiakkaat valitsevat NOBLEN, koska ymmärrämme tarkkuuden, turvallisuuden ja luotettavuuden merkityksen.
- Skaalautuvat ratkaisutTarvitsetpa sitten yksittäiskappaleen prototyypin, pienen erän tarkkuusosia tai suuria määriä koneistettuja komponentteja, NOBLE on valmiina skaalaamaan toimintaansa säilyttäen samalla laadun ja nopeuden.
NOBLE ei ollut pelkkä koneistuslaitteiden toimittaja – se oli selkeä valinta kumppanille, joka kykeni tasapainottelemaan tarkkuuden, nopeuden, kustannusten ja materiaalien yhteensopivuuden välillä. Kun projektisi vaatii asiantuntemusta, tarkkuutta ja innovaatioita, NOBLE toimittaa ne.
UKK Sähköpurkauskoneistus
Mitä materiaaleja sähköpurkauskoneistuksella voidaan leikata?
EDM toimii vain sähköä läpäisevissä kappaleissa. Tämä tarkoittaa, että sillä voidaan leikata terästä, titaania, kuparia ja joitakin erikoisseoksia. EDM ei toimi muovien tai useimpien keraamien kanssa.
Huomautus: EDM ei voi leikata puuta tai useimpia muoveja.
Onko EDM turvallisempi kuin perinteinen koneistus?
EDM ei tuota teräviä lastuja tai reunoja, jotka voivat irrota. Siinä käytetään nestettä osien viilentämiseen. Mutta EDM voi tuottaa pahoja höyryjä. Työntekijöiden on käytettävä asianmukaisia suojavarusteita.
Miksi jotkut osat tarvitsevat EDM:ää perinteisen koneistuksen sijaan?
Joissakin osissa on hyvin pieniä reikiä tai teräviä kulmia. EDM voi tehdä nämä muodot erittäin tarkasti. Perinteinen koneistus ei aina pysty valmistamaan niin pieniä yksityiskohtia.
Kumpi menetelmä on nopeampi useiden osien valmistukseen?
Perinteinen koneistus on nopeampaa monien yksinkertaisten osien valmistuksessa. EDM-menetelmä vie kauemmin, erityisesti paksujen tai hankalien muotojen kohdalla.
- EDM: Hyvä pienille ryhmille tai yksityiskohtaisille töille.
- Perinteinen: Hyvä monien yksinkertaisten osien valmistukseen.






