
Τι είναι Χύτευση εξώθησης?
Η χύτευση με εξώθηση είναι μια αποτελεσματική και ευρέως εφαρμοζόμενη διαδικασία κατασκευής. Η βασική αρχή είναι η τροφοδοσία των θερμαινόμενων, μαλακωμένων ή τηγμένων πρώτων υλών στη χοάνη του μηχανήματος. Το υλικό ωθείται έντονα προς τα εμπρός στον κύλινδρο του εξωθητήρα από τον περιστρεφόμενο κοχλία. Κατά τη διάρκεια αυτής της διαδικασίας, λόγω της θερμότητας που παράγεται από την εξωτερική θέρμανση και την διάτμηση του κοχλία, το υλικό πλαστικοποιείται και λιώνει πλήρως.
Το ομοιόμορφο τήγμα αναγκάζεται να περάσει μέσα από ένα καλούπι με συγκεκριμένο σχήμα ανοίγματος υπό την πίεση της βίδας. Το υλικό που εξωθείται συνεχώς από την κεφαλή της μήτρας αποκτά ένα σταθερό σχήμα διατομής που συνάδει με το άνοιγμα της μήτρας, ακριβώς όπως η οδοντόκρεμα που εξωθείται από ένα σωληνάριο οδοντόκρεμας. Τα εξωθημένα προφίλ ψύχονται και διαμορφώνονται, στη συνέχεια ισιώνονται με μια συσκευή έλξης και κόβονται στο απαιτούμενο μήκος, λαμβάνοντας τελικά συνεχή προϊόντα με σταθερά σχήματα διατομής.
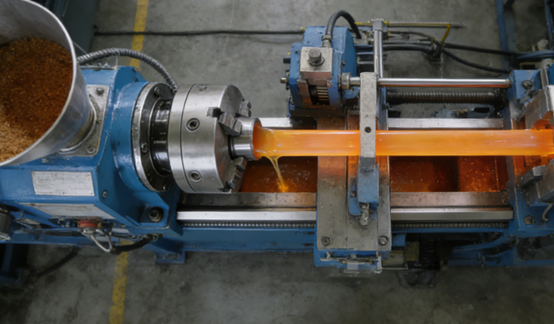
Πώς λειτουργεί η χύτευση με εξώθηση;
Προσθέστε Υλικά
Πλαστικά σφαιρίδια ή σκόνη τροφοδοτούνται στη χοάνη του εξωθητήρα και τροφοδοτούνται συνεχώς και σταθερά στον κύλινδρο του εξωθητήρα. Υπό την επίδραση της βαρύτητας, οι πρώτες ύλες πέφτουν στον κύλινδρο και συγκρατούνται από έναν περιστρεφόμενο κοχλία. Η περιστροφή του κοχλία όχι μόνο μεταφέρει το υλικό προς τα εμπρός, αλλά αρχίζει επίσης να το συμπιέζει και να το προθερμαίνει αρχικά, προετοιμάζοντάς το για το επόμενο στάδιο τήξης.
Λιώσιμο του υλικού
Όταν το υλικό ωθείται προς τα εμπρός μέσα στον κοχλία από τη βίδα, υφίσταται έντονη θέρμανση και διάτμηση. Η θερμότητα προέρχεται από τα ηλεκτρικά θερμαντικά πηνία που είναι τυλιγμένα γύρω από το εξωτερικό του κυλίνδρου, τα οποία θερμαίνουν τον κοχλία σε μια ακριβή θερμοκρασία πάνω από το σημείο τήξης του υλικού.
Το ίδιο το υλικό υπόκειται σε τεράστια δύναμη διάτμησης και δύναμη τριβής μεταξύ των σφιγμένων σπειρωμάτων της βίδας και του τοιχώματος του κυλίνδρου. Αυτές οι μηχανικές ενέργειες μετατρέπονται σε θερμότητα, με αποτέλεσμα το υλικό να λιώσει πλήρως και ομοιόμορφα από μέσα σε ένα ιξώδες ρευστό. Αυτή η διαδικασία ονομάζεται «πλαστικοποίηση».
Συμπίεσης
Το τηγμένο υλικό συμπιέζεται ταχέως υπό την πίεση της βίδας. Σκοπός αυτού του βήματος είναι η εξάλειψη των φυσαλίδων στο τήγμα, η ανάμειξη τυχόν χρωστικών ή προσθέτων που μπορεί να υπάρχουν και η διασφάλιση ότι το ιξώδες, η θερμοκρασία και η πίεση του τήγματος θα φτάσουν σε μια εντελώς ομοιόμορφη και σταθερή κατάσταση πριν περάσουν από το καλούπι, θέτοντας τις βάσεις για εξώθηση υψηλής ποιότητας.
Διάπλαση
Το πλήρως ομογενοποιημένο τήγμα υψηλής θερμοκρασίας ωθείται μέσα από το καλούπι που είναι εγκατεστημένο στο μπροστινό άκρο του κυλίνδρου υπό την ισχυρή πίεση που ασκείται συνεχώς από τον κοχλία. Τα εσωτερικά κανάλια ροής του καλουπιού έχουν σχεδιαστεί και γυαλιστεί με ακρίβεια, και το σχήμα των ανοιγμάτων τους καθορίζει το προφίλ διατομής του τελικού προϊόντος.
Είτε πρόκειται για κυκλικό σωλήνα, είτε για ένα σύνθετο κοίλο προφίλ, είτε για ένα επίπεδο φύλλο, όταν το τήγμα ρέει μέσα από το καλούπι, θα παρουσιάσει με ακρίβεια το σχήμα της εσωτερικής οπής του καλουπιού, ολοκληρώνοντας τον μετασχηματισμό από ένα άμορφο τήγμα σε ένα συγκεκριμένο προφίλ.
Ψύξη
Τα προφίλ που εξάγονται από το καλούπι πρέπει να ψύχονται και να στερεοποιούνται αμέσως. Ανάλογα με το προϊόν, οι μέθοδοι ψύξης ποικίλλουν: οι σωλήνες ή τα προφίλ ψύχονται συχνά μέσω δεξαμενών νερού γεμάτες με κρύο νερό. Τα υλικά φύλλων μπορεί να χρησιμοποιούν ένα σετ ψυχρών ρολών.
Το σύστημα ψύξης πρέπει να είναι αποτελεσματικό και ομοιόμορφο για να διασφαλίζει ότι το προϊόν παίρνει γρήγορα το σχήμα του, να αποτρέπει τη χαλάρωση ή τη στρέβλωση και να κλειδώνει τις ακριβείς διαστάσεις και το σχήμα του.
Cutting
Μόλις το προφίλ κρυώσει και στερεοποιηθεί, πρέπει να τραβηχτεί μακριά από το άνοιγμα του καλουπιού με σταθερή ταχύτητα και αυτή η εργασία επιτυγχάνεται με μια συσκευή έλξης.
Οι συσκευές έλξης είναι συνήθως ένα ή περισσότερα ζεύγη ερπυστριών ή κυλίνδρων, τα οποία συγκρατούν απαλά αλλά σταθερά το προϊόν και παρέχουν μια ομαλή δύναμη έλξης. Αυτή η δύναμη έλξης πρέπει να είναι τέλεια συγχρονισμένη με την ταχύτητα εξώθησης του κοχλία για να αποφευχθεί η συσσώρευση του προϊόντος ή η υπερβολική τάνυση. Τέλος, τα συνεχώς εξωθούμενα προϊόντα αποστέλλονται στον σταθμό κοπής, όπου κόβονται αυτόματα με πριονόλαμες ή μηχανές κοπής σύμφωνα με το προκαθορισμένο μήκος για να ληφθούν τα τελικά τελικά προϊόντα.
Ποια είναι τα κοινά υλικά που χρησιμοποιούνται στη χύτευση με εξώθηση;
Πολυαιθυλένιο (ΡΕ)
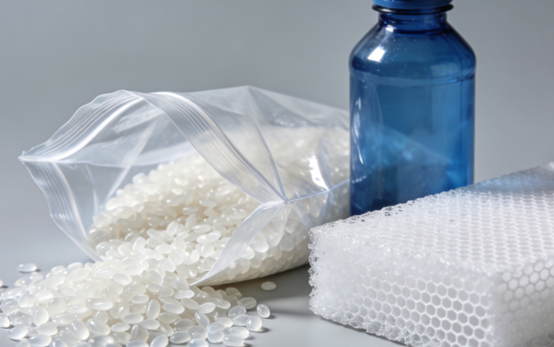
Το πολυαιθυλένιο είναι ένα από τα πιο συχνά χρησιμοποιούμενα εξωθημένα πλαστικά, και χωρίζεται κυρίως σε πολυαιθυλένιο υψηλής πυκνότητας και πολυαιθυλένιο χαμηλής πυκνότητας.
Το πολυαιθυλένιο υψηλής πυκνότητας έχει υψηλή αντοχή και χημική αντοχή και χρησιμοποιείται συχνά στην παραγωγή σωλήνων νερού, σωλήνων αερίου και μεγάλων δοχείων. Το πολυαιθυλένιο χαμηλής πυκνότητας είναι μαλακότερο και πιο διαφανές και χρησιμοποιείται συχνά για την κατασκευή μεμβρανών, πλαστικών σακουλών και στρωμάτων μόνωσης καλωδίων. Η εξαιρετική ρευστότητά του και η σταθερότητα στην κατεργασία το καθιστούν ιδιαίτερα κατάλληλο για παραγωγή εξώθησης υψηλής ταχύτητας.
Χλωριούχο πολυβινύλιο (PVC)
Το πολυβινυλοχλωρίδιο είναι ένα πολυλειτουργικό υλικό και η σκληρότητά του μπορεί να ρυθμιστεί μέσω προσθέτων.
Το άκαμπτο πολυβινυλοχλωρίδιο έχει υψηλή αντοχή και αντοχή στη διάβρωση και χρησιμοποιείται ευρέως σε προφίλ πορτών και παραθύρων, σωλήνες και δάπεδα στον κατασκευαστικό κλάδο. Το μαλακό πολυβινυλοχλωρίδιο είναι εύκαμπτο και χρησιμοποιείται συχνά σε θήκες καλωδίων, εύκαμπτους σωλήνες και αδιάβροχες μεμβράνες.
Το πολυβινυλοχλωρίδιο απαιτεί ακριβή έλεγχο της θερμοκρασίας κατά την κατεργασία για την αποφυγή της αποσύνθεσης και της παραγωγής επιβλαβών αερίων.
Πολυπροπυλένιο (ΡΡ)
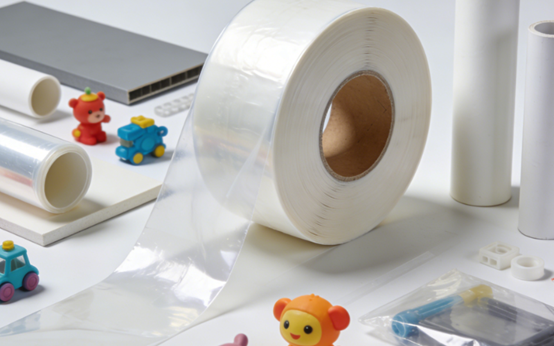
Το πολυπροπυλένιο έχει εξαιρετική αντοχή στη θερμότητα και χημική σταθερότητα, ενώ η πυκνότητά του είναι σχετικά χαμηλή. Χρησιμοποιείται συχνά για την κατασκευή δοχείων συσκευασίας τροφίμων, εξαρτημάτων αυτοκινήτων και ειδών οικιακής χρήσης, όπως κουτιά αποθήκευσης και επιτραπέζια σκεύη.
Η διαδικασία εξώθησης πολυπροπυλενίου απαιτεί σχετικά υψηλή θερμοκρασία τήξης, αλλά ο ρυθμός συρρίκνωσής του είναι σχετικά υψηλός. Επομένως, πρέπει να δοθεί ιδιαίτερη προσοχή στη σταθερότητα των διαστάσεων και στον έλεγχο της παραμόρφωσης κατά το στάδιο ψύξης και διαμόρφωσης.
Πολυστυρένια (PS)
Το πολυστυρένιο διαιρείται σε πολυστυρένιο γενικής χρήσης και πολυστυρένιο υψηλής αντοχής. Το πολυστυρένιο γενικής χρήσης είναι διαφανές και σχετικά εύθραυστο και χρησιμοποιείται συχνά για την κατασκευή επιτραπέζιων σκευών μιας χρήσης, θηκών CD και βάσεων προβολής. Το πολυστυρένιο υψηλής αντοχής, λόγω της βελτιωμένης ανθεκτικότητάς του, χρησιμοποιείται συχνά ως εσωτερική επένδυση ψυγείων και ως εξωτερικό κέλυφος παιχνιδιών.
Κατά την εξώθηση πολυστερίνης, πρέπει να σημειωθεί ότι η αντοχή της σε τήξη είναι σχετικά χαμηλή και δεν είναι κατάλληλη για την παραγωγή παχιών τοιχωμάτων ή σύνθετων κοίλων προφίλ.
Ακρυλονιτρίλιο βουταδιένιο στυρόλιο (ABS)
Η ρητίνη ABS συνδυάζει αντοχή, ανθεκτικότητα και γυαλάδα επιφάνειας και είναι ένα μηχανικό πλαστικό. Χρησιμοποιείται ευρέως σε εξαρτήματα αυτοκινήτων, όπως πίνακες οργάνων, περιβλήματα οικιακών συσκευών και τουβλάκια Lego.
Όταν το ABS εξωθείται, οι συνθήκες ξήρανσης πρέπει να ελέγχονται αυστηρά λόγω της ισχυρής υγροσκοπικότητάς του. Η υπολειμματική υγρασία μπορεί να προκαλέσει φυσαλίδες ή ασημένιες ραβδώσεις στην επιφάνεια του προϊόντος κατά την κατεργασία, επηρεάζοντας την ποιότητα του τελικού προϊόντος.
Θερμοπλαστικά ελαστομερή (TPE)
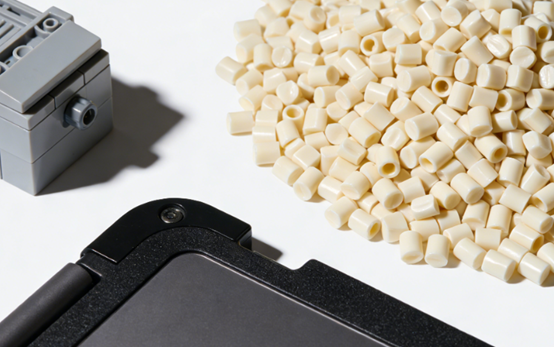
Τα θερμοπλαστικά ελαστομερή διαθέτουν την ελαστικότητα του καουτσούκ και την επεξεργασιμότητα του πλαστικού και μπορούν να σχηματιστούν με εξώθηση χωρίς βουλκανισμό. Χρησιμοποιούνται συνήθως σε ταινίες στεγανοποίησης, εύκαμπτους σωλήνες, λαβές και αθλητικό εξοπλισμό.
Τα θερμοπλαστικά ελαστομερή υλικά είναι ευαίσθητα στη θερμοκρασία κατά την εξώθηση. Οι υπερβολικά υψηλές θερμοκρασίες μπορούν να οδηγήσουν σε υποβάθμιση, ενώ οι υπερβολικά χαμηλές θερμοκρασίες μπορούν να επηρεάσουν τη ρευστότητα. Επομένως, απαιτείται ένα ακριβές σύστημα ελέγχου θερμοκρασίας για να διασφαλιστεί η απόδοση του προϊόντος.
Ποια είναι τα πλεονεκτήματα της χύτευσης με εξώθηση;
Υψηλής απόδοσης
Η χύτευση με εξώθηση μπορεί να επιτύχει συνεχή παραγωγή για 24 ώρες χωρίς διακοπή. Ολόκληρη η διαδικασία, από την εισαγωγή της πρώτης ύλης έως την κοπή του τελικού προϊόντος, είναι πλήρως αυτοματοποιημένη, με εξαιρετικά υψηλή παραγωγική απόδοση. Είναι ιδιαίτερα κατάλληλη για την κατασκευή μεγάλου μεγέθους προφίλ, σωλήνων, πλακών κ.λπ. Σε αντίθεση με τη χύτευση με έγχυση, δεν χρειάζεται να υποβληθεί σε επαναλαμβανόμενους κύκλους ανοίγματος και κλεισίματος καλουπιού. Επομένως, η απόδοση ανά μονάδα χρόνου της χύτευσης με εξώθηση είναι μεγάλη, καθιστώντας την κατάλληλη για την παραγωγή τυποποιημένων προϊόντων μεγάλης κλίμακας.
Χαμηλό κόστος παραγωγής
Η χύτευση με εξώθηση είναι μια συνεχής διαδικασία με υψηλή ταχύτητα παραγωγής, η οποία μειώνει την κατανάλωση εξοπλισμού και ενέργειας ανά μονάδα. Η δομή του καλουπιού είναι σχετικά απλή και το κόστος του καλουπιού είναι πολύ χαμηλότερο από αυτό της χύτευσης με έγχυση και άλλων διεργασιών. Εν τω μεταξύ, ο ρυθμός αξιοποίησης των πρώτων υλών είναι υψηλός και τα απόβλητα μπορούν να θρυμματιστούν και να ανακυκλωθούν και να επαναχρησιμοποιηθούν άμεσα, μειώνοντας περαιτέρω το κόστος των υλικών.
Υψηλή ευελιξία σχήματος
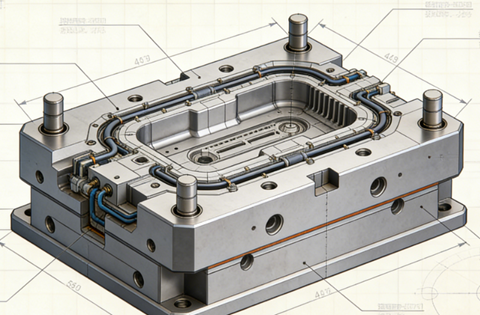
Η χύτευση με εξώθηση μπορεί να παράγει διάφορα σύνθετα και σταθερά συνεχή προφίλ διατομής, όπως κοίλα, πολλαπλών κοιλοτήτων και προφίλ ειδικού σχήματος, αλλάζοντας διαφορετικούς τύπους στομίων καλουπιού. Το πάχος, το πλάτος και το σχήμα του προϊόντος χρειάζεται να ρυθμιστούν μόνο σύμφωνα με το καλούπι και τις επόμενες βοηθητικές μηχανές, κάτι που είναι εξαιρετικά ευέλικτο.
Ευρεία συμβατότητα υλικού
Η χύτευση με εξώθηση εφαρμόζεται στη συντριπτική πλειοψηφία των θερμοπλαστικών και μπορεί επίσης να χρησιμοποιηθεί για ορισμένα θερμοσκληρυνόμενα πλαστικά, καουτσούκ, πρώτες ύλες τροφίμων, μέταλλα κ.λπ. Ρυθμίζοντας τις παραμέτρους της διεργασίας, μπορούν να προσαρμοστούν υλικά με διαφορετικές ρεολογικές ιδιότητες.
Συνεπής Ποιότητα Προϊόντος
Η χύτευση με εξώθηση μπορεί να παράγει προϊόντα με εξαιρετικά σταθερές διαστάσεις και φυσικές ιδιότητες κατά μήκος της κατεύθυνσης του μήκους υπό σταθερές συνθήκες διεργασίας. Κατά τη διάρκεια της διεργασίας εξώθησης, το τήγμα υφίσταται πλήρη ανάμειξη, συμπίεση και ομογενοποίηση, με αποτέλεσμα μια πυκνή εσωτερική δομή του προϊόντος, χωρίς ραφές και αξιόπιστη απόδοση.
Υψηλή Ενσωμάτωση Διαδικασιών
Η γραμμή παραγωγής χύτευσης με εξώθηση μπορεί εύκολα να ενσωματώσει πολλαπλές διαδοχικές διαδικασίες για να επιτύχει «χύτευση σε μία γραμμή». Για παράδειγμα, κατά την εξώθηση, η ηλεκτρονική εκτύπωση, η ανάγλυφη εκτύπωση και η πλαστικοποίηση μπορούν να πραγματοποιηθούν ταυτόχρονα ή μπορούν να συνδεθούν απευθείας με τον εξοπλισμό διαμόρφωσης και συγκόλλησης κατάντη, μειώνοντας την ανάγκη για ενδιάμεσους συνδέσμους και δευτερεύουσα κατεργασία.
Περιορισμοί και Προκλήσεις του Χύτευση εξώθησης
Περιορισμοί Σχήματος Προϊόντος
Η χύτευση με εξώθηση μπορεί ουσιαστικά να παράγει μόνο συνεχή προφίλ με σταθερά σχήματα διατομής. Δεν είναι δυνατή η κατασκευή προϊόντων με αλλαγές διατομής κατά μήκος ή με πολύπλοκες τρισδιάστατες δομές. Αυτός ο τύπος προϊόντος βασίζεται σε άλλες διεργασίες, όπως η χύτευση με έγχυση.
Προκλήσεις Ακρίβειας Διαστάσεων
Το υλικό υφίσταται θερμική διαστολή και συστολή από την τετηγμένη κατάσταση έως την ψύξη και τη διαμόρφωση και επηρεάζεται από πολλαπλούς παράγοντες όπως η ομοιομορφία ψύξης και η σταθερότητα πρόσφυσης. Είναι εξαιρετικά δύσκολο να διατηρηθεί η ακρίβεια υψηλών διαστάσεων και η σταθερότητα σχήματος του προϊόντος σε όλο το μήκος, και οι απαιτήσεις για τον έλεγχο της διαδικασίας και τον σχεδιασμό του καλουπιού είναι εξαιρετικά αυστηρές.
Υψηλές απαιτήσεις υλικών
Η χύτευση με εξώθηση έχει ορισμένες απαιτήσεις για τη θερμική σταθερότητα, την αντοχή σε τήξη και τη ρευστότητα των υλικών. Για παράδειγμα, ορισμένα υλικά που είναι ευαίσθητα σε υψηλές θερμοκρασίες ενδέχεται να υποβαθμιστούν ενώ παραμένουν στο βαρέλι. Τα υλικά με χαμηλή αντοχή σε τήξη ενδέχεται να μην διατηρήσουν το σχήμα τους αφού φύγουν από το καλούπι και είναι επιρρεπή σε χαλάρωση ή θραύση.
Αρχική επένδυση
Παρόλο που το κόστος ενός μόνο σετ καλουπιών στη χύτευση με εξώθηση είναι σχετικά χαμηλό, η συνολική αρχική επένδυση για μια πλήρη γραμμή παραγωγής εξώθησης είναι σχετικά υψηλή. Επιπλέον, κάθε φορά που αλλάζει ένα προϊόν ή ένα καλούπι, απαιτούνται χρονοβόρες προσαρμογές των παραμέτρων της διεργασίας και σπατάλη υλικών, καθιστώντας την παραγωγή μικρών παρτίδων μη οικονομικά βιώσιμη.
Υψηλή πολυπλοκότητα ελέγχου διεργασιών
Η εξώθηση είναι μια συνεχής δυναμική διαδικασία ισορροπίας. Πολυάριθμες παράμετροι όπως η θερμοκρασία, η πίεση και η ταχύτητα περιστροφής του κοχλία είναι αλληλένδετες και πρέπει να συντονίζονται με ακρίβεια. Ακόμα και η παραμικρή διακύμανση σε οποιαδήποτε παράμετρο μπορεί να επηρεάσει το μέγεθος, την εμφάνιση ή τις μηχανικές ιδιότητες του τελικού προϊόντος, γεγονός που θέτει υψηλές απαιτήσεις στην εμπειρία των χειριστών και στις απαιτήσεις του συστήματος αυτόματου ελέγχου.
Ποιότητα επιφάνειας
Η επιφάνεια των εξωθημένων προϊόντων είναι επιρρεπής σε ελαττώματα όπως σημάδια ροής, κυματιστά μοτίβα και ανομοιόμορφη γυαλάδα. Αυτά τα ελαττώματα συνήθως σχετίζονται με το σχεδιασμό του δρομέα του καλουπιού, τη θραύση του τήγματος, την ανομοιόμορφη ψύξη ή τις εγγενείς ιδιότητες του υλικού. Η απόκτηση επιφανειών υψηλής ποιότητας απαιτεί εξαιρετικά ακριβή κατεργασία καλουπιού και έλεγχο της διαδικασίας.
Χύτευση με εξώθηση έναντι χύτευσης με έγχυση
| Άποψη | Χύτευση εξώθησης | Injection Molding |
| Αρχή Διαδικασίας | Συνεχώς ωθεί το λιωμένο υλικό μέσα από μια μήτρα για να σχηματίσει ένα σταθερό προφίλ διατομής. | Εγχέει λιωμένο υλικό σε μια κλειστή κοιλότητα καλουπιού και στη συνέχεια ψύχεται για να σχηματίσει ένα διακριτό μέρος. |
| Εργαλεία (Μούχλα/Μήτρα) | Σχετικά απλή μήτρα· χαμηλότερο κόστος. | Σύνθετο, διμερές καλούπι· υψηλότερο κόστος. |
| Αποδοτικότητα Παραγωγής | Υψηλή για μακρά, ομοιόμορφα προϊόντα· συνεχής λειτουργία. | Υψηλή για μαζική παραγωγή πανομοιότυπων εξαρτημάτων· κυκλική λειτουργία. |
| Ευελιξία υλικού | Κατάλληλο για ένα ευρύ φάσμα θερμοπλαστικών και ορισμένων άλλων υλικών. | Πολύ μεγάλη γκάμα θερμοπλαστικών, θερμοσκληρυνόμενων και ελαστομερών. |
| Ευελιξία σχεδιασμού | Περιορίζεται σε σταθερές διατομές. | Υψηλή; μπορεί να παράγει σύνθετα τρισδιάστατα σχήματα, υποκοπές και μικρές λεπτομέρειες. |
| Αρχική επένδυση | Χαμηλότερο κόστος εργαλείων, αλλά η πλήρης σειρά μπορεί να είναι σημαντική. | Υψηλότερο κόστος καλουπιού, αλλά το κόστος ανά τεμάχιο μειώνεται σε μεγάλους όγκους. |
| τυπικές Εφαρμογές | Σωλήνες, προφίλ παραθύρων, μεμβράνες, ράβδοι, φύλλα. | Ηλεκτρονικά περιβλήματα, ανταλλακτικά αυτοκινήτων, παιχνίδια και καπάκια μπουκαλιών. |
Συμβουλές συντήρησης για μηχανήματα εξώθησης
Κανονικός καθαρισμός
Μετά από κάθε διακοπή λειτουργίας του μηχανήματος ή αλλαγή υλικού, η χοάνη, η βίδα και ο κύλινδρος πρέπει να καθαρίζονται σχολαστικά για την αποφυγή υπολειμμάτων υλικού και ενανθράκωσης. Ειδικά μετά την κατεργασία θερμοευαίσθητων υλικών όπως το PVC, απαιτείται άμεσος καθαρισμός. Ο δρομέας του καλουπιού πρέπει να καθαρίζεται με ειδική χάλκινη βούρτσα ή μαλακό εργαλείο για την αποφυγή γρατζουνιών. Η σκόνη στο θερμαντικό πηνίο και τον ανεμιστήρα ψύξης πρέπει επίσης να καθαρίζεται τακτικά για να διασφαλίζεται η αποτελεσματικότητα της απαγωγής θερμότητας.
Έλεγχος της θερμοκρασίας
Βαθμονομήστε τα θερμοστοιχεία και τους θερμαντήρες σε κάθε ζώνη θερμοκρασίας κάθε μήνα για να βεβαιωθείτε ότι η πραγματική θερμοκρασία είναι σύμφωνη με την εμφανιζόμενη τιμή. Ελέγξτε τη στεγανότητα του θερμαντικού πηνίου για να αποτρέψετε την τοπική υπερθέρμανση λόγω κακής επαφής. Το κανάλι νερού ψύξης πρέπει να διατηρείται ανεμπόδιστο. Το φίλτρο πρέπει να καθαρίζεται τακτικά για να μην επηρεάζεται η απόδοση ψύξης από τα άλατα.
Συντήρηση συστήματος λίπανσης
Αλλάζετε το λάδι λίπανσης του μειωτήρα εγκαίρως και ελέγχετε τη στάθμη λαδιού καθημερινά. Εφαρμόστε τον καθορισμένο τύπο γράσου σε κινούμενα μέρη, όπως ρουλεμάν και ράγες οδήγησης, στα προβλεπόμενα χρονικά διαστήματα. Ελέγχετε τακτικά την τάση και την ευθυγράμμιση του ιμάντα ή του συνδέσμου για να αποτρέψετε μη φυσιολογικούς κραδασμούς.
Έλεγχοι ασφαλείας
Ελέγχετε τακτικά εάν το ρεύμα του κινητήρα είναι σταθερό, καθαρίζετε τη σκόνη στο ηλεκτρικό ερμάριο και σφίγγετε τα μπλοκ ακροδεκτών. Ελέγξτε εάν το κουμπί διακοπής έκτακτης ανάγκης, ο διακόπτης ασφαλείας της πόρτας, η προστασία υπερφόρτωσης και άλλες συσκευές ασφαλείας είναι αξιόπιστες και αποτελεσματικές για να διασφαλίσετε ότι πληρούν τις απαιτήσεις ασφαλούς παραγωγής.
Αποθήκευση καλουπιών
Αφού απενεργοποιηθεί το μηχάνημα και αφαιρεθεί το καλούπι, το υπολειμματικό τηγμένο υλικό στο μηχάνημα θα πρέπει να αφαιρεθεί αμέσως, να εφαρμοστεί αντισκωριακή επεξεργασία και να αποθηκευτεί σε ξηρό και σταθερό σε θερμοκρασία ειδικό ράφι. Πριν από την επανεγκατάσταση, ελέγξτε τη θερμαντική ράβδο και την επιφάνεια του καναλιού ροής για να βεβαιωθείτε ότι δεν υπάρχουν ζημιές ή σημεία σκουριάς.
Εφαρμογές της χύτευσης με εξώθηση
Κατασκευή
Ένας μεγάλος αριθμός πλαστικών προφίλ που χρησιμοποιούνται στις κατασκευές, όπως προφίλ θυρών και παραθύρων και διακοσμητικές γραμμές, σχηματίζονται με εξώθηση. Σύνθετες διατομές μπορούν να επιτευχθούν μέσω σχεδιασμού καλουπιών, που πληρούν τις απαιτήσεις αντοχής, θερμομόνωσης και αισθητικής. Η διαδικασία εξώθησης υποστηρίζει επίσης δομές πολλαπλών θαλάμων και τεχνολογία συνεξώθησης, η οποία βοηθά στη μείωση της χρήσης υλικών και στη βελτίωση της συνολικής απόδοσης.
Καλώδια και καλώδια
Στην κατασκευή συρμάτων και καλωδίων, η χύτευση με εξώθηση χρησιμοποιείται για την κάλυψη μονωτικών στρωμάτων ή θηκών γύρω από μεταλλικούς αγωγούς, όπως υλικά όπως PVC, XLPE και TPU. Αυτή η διαδικασία μπορεί να επιτύχει συνεχή και ομοιόμορφη επίστρωση, εξασφαλίζοντας σταθερή ηλεκτρική απόδοση. Διαθέτει επίσης αντοχή στη φθορά, επιβράδυνση φλόγας και αντοχή στη γήρανση του περιβάλλοντος, καθιστώντας την μια βασική διαδικασία στους τομείς των καλωδιώσεων ισχύος, επικοινωνιών και αυτοκινήτων.
Ιατρική Βιομηχανία
Τα αναλώσιμα ιατρικά είδη μιας χρήσης ή μακράς διαρκείας, όπως οι σωλήνες έγχυσης και οι αναπνευστικοί σωλήνες, κατασκευάζονται συχνά με χύτευση με εξώθηση. Αυτή η διαδικασία μπορεί να εξασφαλίσει υψηλή συνοχή στην εσωτερική διάμετρο και το πάχος τοιχώματος, να πληροί αυστηρές απαιτήσεις υγιεινής και βιοσυμβατότητας και είναι κατάλληλη για συνεχή παραγωγή σε καθαρά περιβάλλοντα.
Πλαστικός σωλήνας
Μία από τις πιο τυπικές εφαρμογές της χύτευσης με εξώθηση είναι διάφοροι πλαστικοί σωλήνες, όπως σωλήνες PVC και PP, οι οποίοι χρησιμοποιούνται ευρέως στην ύδρευση και αποχέτευση, τη μεταφορά φυσικού αερίου, την άρδευση γεωργικών προϊόντων και την προστασία ενέργειας και επικοινωνιών. Αυτή η διαδικασία μπορεί να παράγει συνεχώς σωλήνες μεγάλου μεγέθους με ομοιόμορφο πάχος τοιχώματος, σταθερές διαστάσεις, υψηλή παραγωγική απόδοση και είναι βολική για την κάλυψη διαφορετικών απαιτήσεων χρήσης, όπως αντοχή στην πίεση, αντοχή στη διάβρωση και αντοχή στη γήρανση, μέσω προσαρμογής του τύπου.
ΕΥΓΕΝΗΣ»Υπηρεσίες χύτευσης με εξώθηση
Καλώς ορίσατε στην NOBLE, τον έμπιστο συνεργάτη σας για λύσεις ακριβούς χύτευσης με εξώθηση. Ειδικευόμαστε στη μετατροπή ακατέργαστων πλαστικών ρητινών σε υψηλής απόδοσης, συνεχή προφίλ που ανταποκρίνονται στις απαιτητικές απαιτήσεις διαφόρων βιομηχανιών.
Βασικές Δυνατότητες & Πλεονεκτήματα:
- Ευρεία Εξειδίκευση σε Υλικά: Επεξεργαζόμαστε ένα ευρύ φάσμα θερμοπλαστικών, όπως PVC, PE, PP, ABS, PS, TPE και μηχανολογικών βαθμών.
- Σχεδιασμός προφίλ κατά παραγγελία: Διαπρέπουμε στην παραγωγή σύνθετων, προσαρμοσμένων προφίλ, από απλούς σωλήνες και ράβδους έως κοίλα σχέδια πολλαπλών θαλάμων.
- Παραγωγή πλήρους κλίμακας: Υποστηρίζουμε έργα που κυμαίνονται από την πρωτοτυποποίηση έως την παραγωγή μικρών παρτίδων.
- Ακρίβεια & Συνέπεια: Η ελεγχόμενη διαδικασία μας και οι αυστηροί ποιοτικοί έλεγχοι διασφαλίζουν ότι κάθε μέτρο του προφίλ σας πληροί τις ακριβείς προδιαγραφές για τις διαστάσεις, την αντοχή και το φινίρισμα.
- Υπηρεσίες Προστιθέμενης Αξίας: Προσφέρουμε δευτερεύουσες λειτουργίες όπως κοπή, διάτρηση, διάτρηση, εκτύπωση και συναρμολόγηση για την παράδοση τελικών εξαρτημάτων.
Συχνές Ερωτήσεις
Ποιοι είναι οι κύριοι τύποι μήτρων εξώθησης;
Μια μήτρα σωλήνα/σωλήνα σχηματίζει κοίλους σωλήνες, χρησιμοποιώντας έναν άξονα για να δημιουργήσει την εσωτερική διάμετρο. Μια μήτρα επίπεδης μεμβράνης παράγει φαρδιά, λεπτά φύλλα με ένα φαρδύ, σχισμοειδές άνοιγμα. Μια μήτρα προφίλ έχει ένα σύνθετο άνοιγμα για την κατασκευή προσαρμοσμένων σχημάτων όπως κουφώματα παραθύρων ή καταστρώματα. Μια μήτρα επικάλυψης σύρματος εφαρμόζει ένα ομόκεντρο στρώμα μόνωσης απευθείας σε έναν κινούμενο πυρήνα σύρματος. Μια μήτρα φυσητού φιλμ είναι ένας όρθιος κύλινδρος με ένα κυκλικό άνοιγμα που χρησιμοποιείται για την κατασκευή πλαστικής μεμβράνης.
Από ποια υλικά κατασκευάζονται συνήθως οι μήτρες εξώθησης;
Οι μήτρες κατασκευάζονται από μέταλλα υψηλής αντοχής, ανθεκτικά στη φθορά, ώστε να αντέχουν σε υψηλή πίεση, θερμοκρασία και λειαντικά πλαστικά. Συνηθισμένα υλικά περιλαμβάνουν χάλυβες εργαλείων για γενική χρήση, ανοξείδωτο χάλυβα για αντοχή στη διάβρωση με ορισμένα υλικά και σκληρυμένα κράματα. Οι κρίσιμες επιφάνειες είναι συχνά επιχρωμιωμένες ή νιτρωμένες για την ενίσχυση της σκληρότητας, τη μείωση της τριβής και την αποτροπή της πρόσφυσης του υλικού, εξασφαλίζοντας μια λεία επιφάνεια προϊόντος και μεγαλύτερη διάρκεια ζωής της μήτρας.
Ποιες είναι οι συνήθεις πρακτικές συντήρησης για τις μήτρες εξώθησης;
Η εφαρμογή προστατευτικών αντιδιαβρωτικών επιστρώσεων πριν από την αποθήκευση αποτρέπει τη σκουριά. Απαιτείται τακτικός έλεγχος για φθορά, γρατσουνιές ή διάβρωση σε κρίσιμες επιφάνειες. Οι μήτρες πρέπει να αποθηκεύονται σε ξηρό, ελεγχόμενο περιβάλλον. Ο σωστός χειρισμός αποτρέπει τις εγκοπές ή τα βαθουλώματα στην ακριβή αποθήκευση.
Πόσο διαρκεί συνήθως μια μήτρα εξώθησης;
Η διάρκεια ζωής ποικίλλει σημαντικά ανάλογα με το υλικό που υποβάλλεται σε επεξεργασία, τον όγκο παραγωγής, την ποιότητα συντήρησης και το ίδιο το υλικό της μήτρας. Μια καλά συντηρημένη μήτρα που επεξεργάζεται μη λειαντικές ρητίνες όπως το LDPE ή το HDPE μπορεί να διαρκέσει για πολλά χρόνια, ακόμη και δεκαετίες, συνεχούς παραγωγής. Η επεξεργασία λειαντικών υλικών όπως τα σύνθετα ξύλου-πλαστικού (WPC) ή ορισμένες ενώσεις PVC μπορεί να μειώσει σημαντικά αυτή τη διάρκεια ζωής, απαιτώντας ανακαίνιση ή αντικατάσταση πολύ νωρίτερα.
Τι είναι οι «γραμμές μήτρας» και πώς μπορούν να ελαχιστοποιηθούν;
Οι γραμμές της μήτρας είναι ανεπαίσθητες, συνεχείς κάθετες γραμμές ή σημάδια στην επιφάνεια του εξωθημένου προϊόντος, που εκτείνονται προς την κατεύθυνση της μηχανής. Συχνά προκαλούνται από μικρές γρατσουνιές, ατέλειες ή συσσωρευμένα υπολείμματα στο χείλος ή την επιφάνεια της μήτρας. Για να τα ελαχιστοποιήσετε, βεβαιωθείτε ότι η μήτρα καθαρίζεται και γυαλίζεται σχολαστικά.







