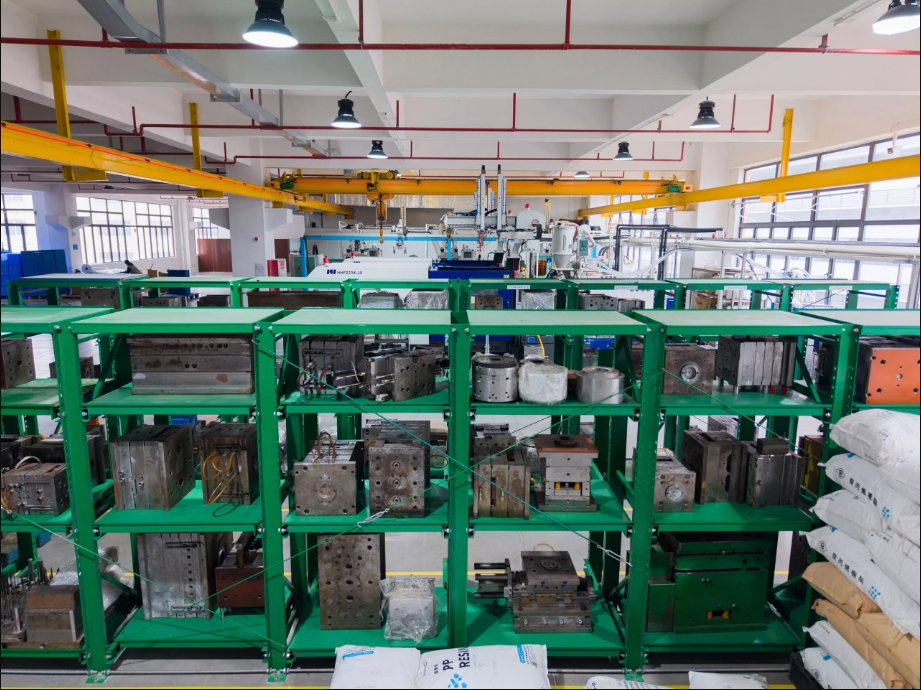
Τι είναι η χύτευση με έγχυση;
Η χύτευση με έγχυση , γνωστή και ως χύτευση με έγχυση, έχει εισέλθει σε κάθε γωνιά της ζωής μας με την υψηλή απόδοση, την ακρίβεια και τις δυνατότητες παραγωγής μεγάλης κλίμακας. Διαθέτει γρήγορη ταχύτητα παραγωγής, υψηλή απόδοση, αυτοματισμό και την ικανότητα παραγωγής διαφόρων σχημάτων, από απλά έως σύνθετα, και πολλαπλών μεγεθών, που κυμαίνονται από μικρά έως μεγάλα, με ακριβείς διαστάσεις και ευρεία κάλυψη. Μπορεί να εφαρμοστεί σε εσωτερικά μέρη αυτοκινήτων, κελύφη συσκευών, ιατρικές συσκευές και είδη καθημερινής χρήσης. Στη συνέχεια, θα παρουσιάσουμε λεπτομερώς ολόκληρη τη διαδικασία παραγωγής της χύτευσης με έγχυση.
Πώς λειτουργεί η χύτευση με έγχυση;
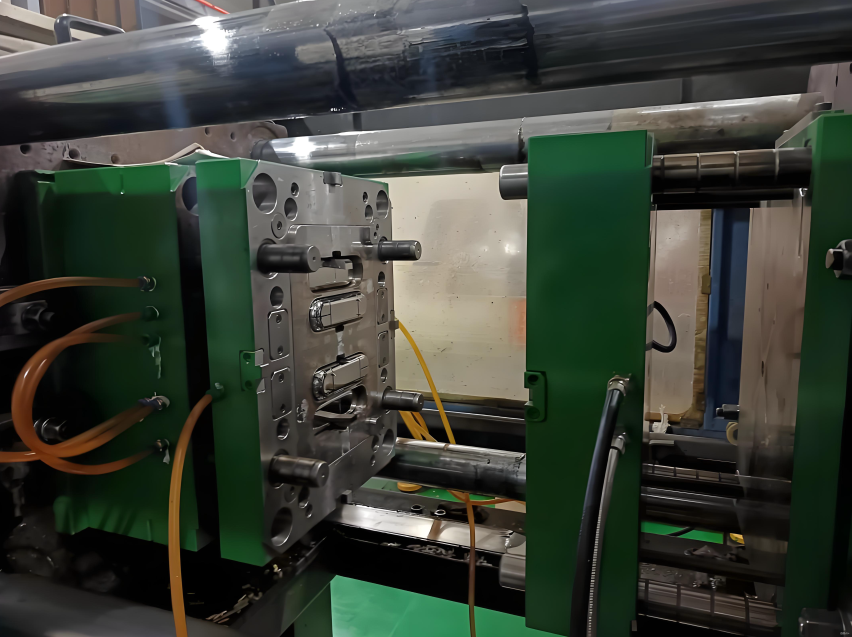
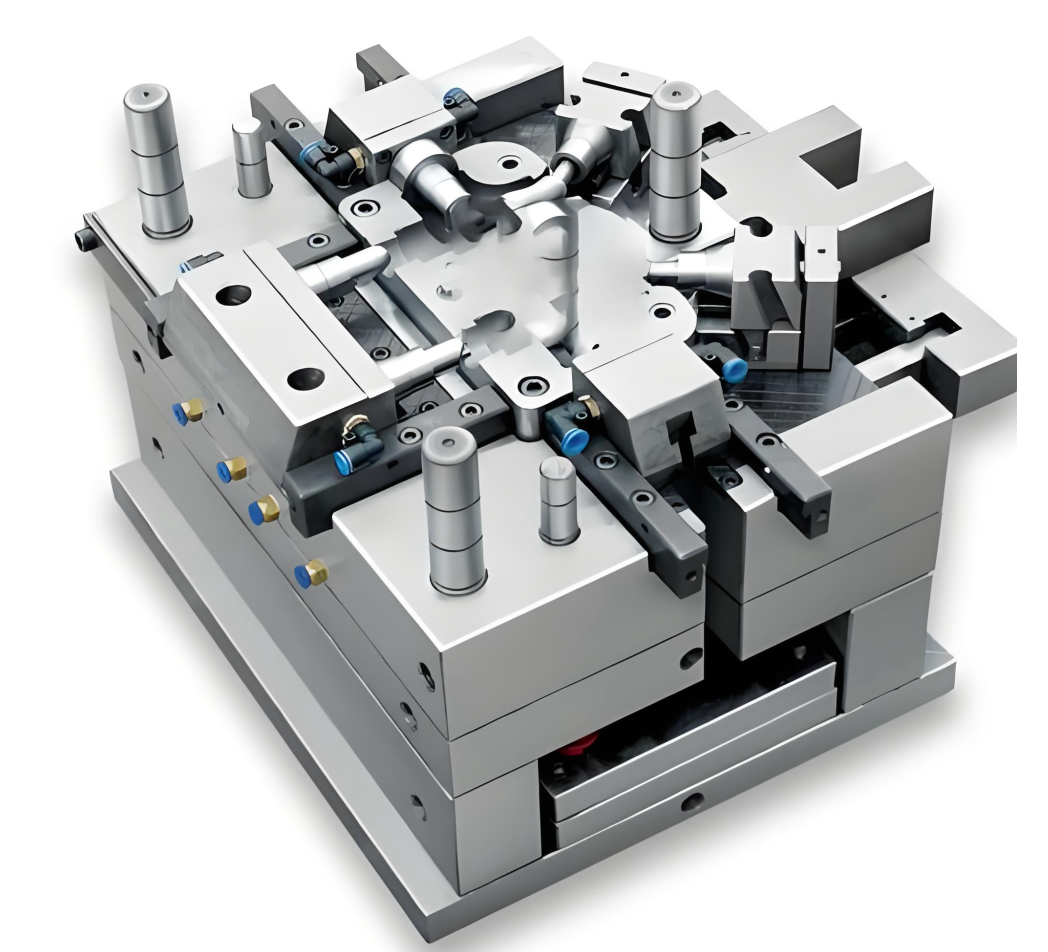
Η χύτευση με έγχυση είναι η πιο κοινή διαδικασία κατασκευής για την παραγωγή πλαστικών εξαρτημάτων. Οι μηχανές χύτευσης με έγχυση χρησιμοποιούν πλαστικές πρώτες ύλες και διάφορα καλούπια για την παραγωγή εξαρτημάτων διαφόρων μεγεθών, ανθεκτικών ή μιας χρήσης, για πολυάριθμες βιομηχανίες και εφαρμογές. Η αρχή λειτουργίας της είναι ότι η μηχανή χύτευσης με έγχυση τροφοδοτεί πρώτες ύλες σε ένα καλούπι, το οποίο είναι το αρνητικό καλούπι για το τελικό εξάρτημα και αποτελείται από δύο μέρη: το καλούπι έγχυσης (Α) και το καλούπι εξαγωγής (Β). Ο χώρος μεταξύ των δύο μερών είναι η κοιλότητα του καλουπιού, στην οποία εγχέεται το υλικό.
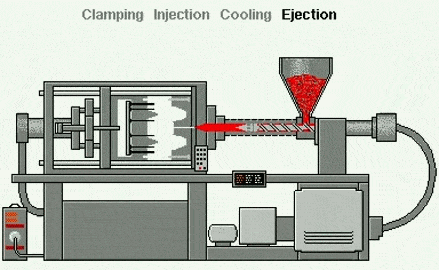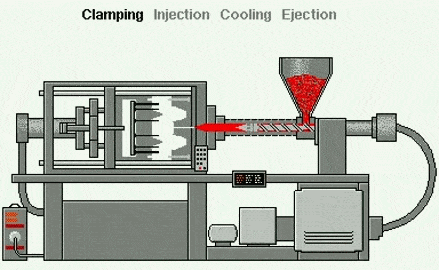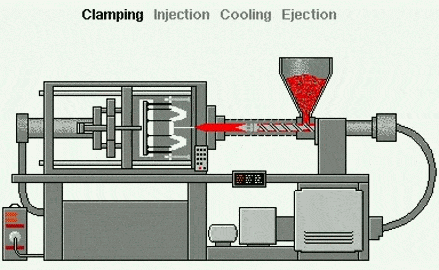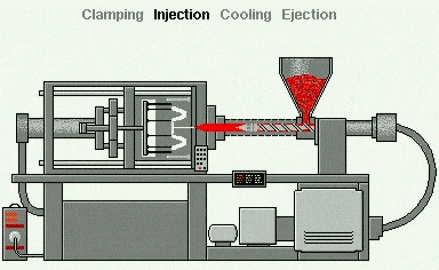
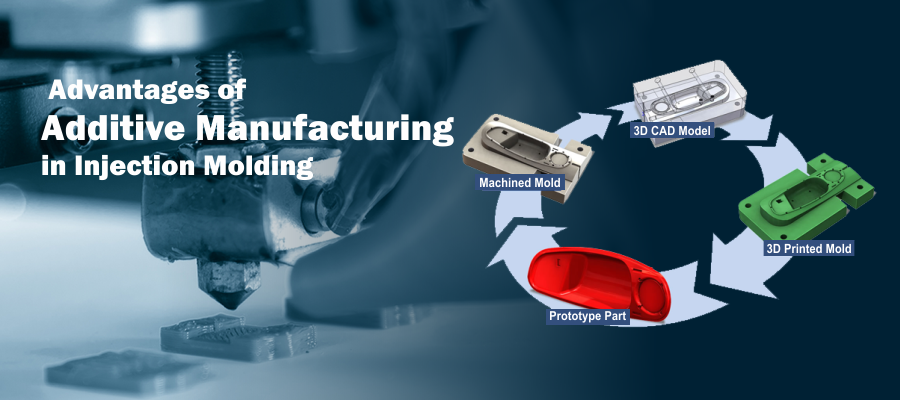
Η χύτευση με έγχυση είναι μια διαδικασία χύτευσης—σε αντίθεση με τις αφαιρετικές τεχνικές (κοπής) (όπως η κατεργασία CNC) ή τις προσθετικές διαδικασίες (όπως η τρισδιάστατη εκτύπωση ), οι οποίες χρησιμοποιούν καλούπια ως συσκευές χύτευσης. Αυτή η μέθοδος είναι κατάλληλη για υλικά όπως τα θερμοπλαστικά, τα οποία θερμαίνονται σε τηγμένη κατάσταση και στη συνέχεια εγχέονται σε μεταλλικό καλούπι, όπου ψύχονται και παίρνουν σχήμα μέσα στο καλούπι ή την κοιλότητα. Η διαδικασία μπορεί να χωριστεί σε:
1. Τροφοδοσία πλαστικών σωματιδίων:
Μικρά πλαστικά σωματίδια (πλαστικά σφαιρίδια) χύνονται στη χοάνη. Αυτά τα σωματίδια είναι συνήθως θερμοπλαστικά—πλαστικά που μαλακώνουν όταν θερμαίνονται.
2. Τήξη πλαστικού:
Τα πλαστικά σφαιρίδια διέρχονται από ένα θερμαινόμενο βαρέλι με περιστρεφόμενη βίδα.
3. Χύτευση με έγχυση:
Καθώς η βίδα περιστρέφεται, ωθεί τα πλαστικά σφαιρίδια προς τα εμπρός, ενώ ο θερμαντήρας τα λιώνει σε ένα παχύρρευστο τηγμένο υγρό.
4. Χύτευση με έγχυση:
Μόλις το λιωμένο πλαστικό συσσωρευτεί σε ένα ορισμένο σημείο, η βίδα το εγχέει σε μια μεταλλική κοιλότητα καλουπιού υπό υψηλή πίεση. Το καλούπι διαμορφώνεται ακριβώς όπως το επιθυμητό τελικό μέρος (π.χ., καπάκι μπουκαλιού, θήκη τηλεφώνου ή ταμπλό αυτοκινήτου).
5. Ψύξη:
Μέσα στο καλούπι, το πλαστικό ψύχεται και στερεοποιείται. Τα κανάλια ψύξης μέσα στο καλούπι βοηθούν στην επιτάχυνση της διαδικασίας ψύξης.
6. Άνοιγμα καλουπιού:
Αφού στερεοποιηθεί το πλαστικό, το καλούπι ανοίγει σε δύο μισά.
7. Εκτίναξη:
Οι πείροι εξαγωγής ωθούν το τελικό προϊόν έξω από το καλούπι.
8. Επαναλάβετε:
Το καλούπι κλείνει και ολόκληρη η διαδικασία επαναλαμβάνεται—συνήθως κάθε λίγα δευτερόλεπτα—καθιστώντας τη χύτευση με έγχυση ιδανική για μαζική παραγωγή.
Συνήθεις τύποι διεργασιών χύτευσης με έγχυση
Εισαγωγή καλουπώματος
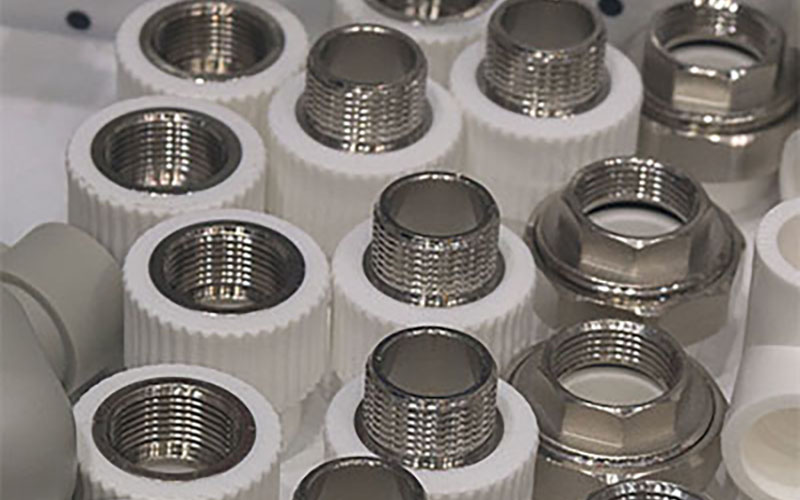
Η χύτευση με ένθετο είναι η διαδικασία χύτευσης θερμοπλαστικού υλικού γύρω από ένα προδιαμορφωμένο εξάρτημα για τη δημιουργία ενός τελικού εξαρτήματος που ενσωματώνει πολλαπλά υλικά.
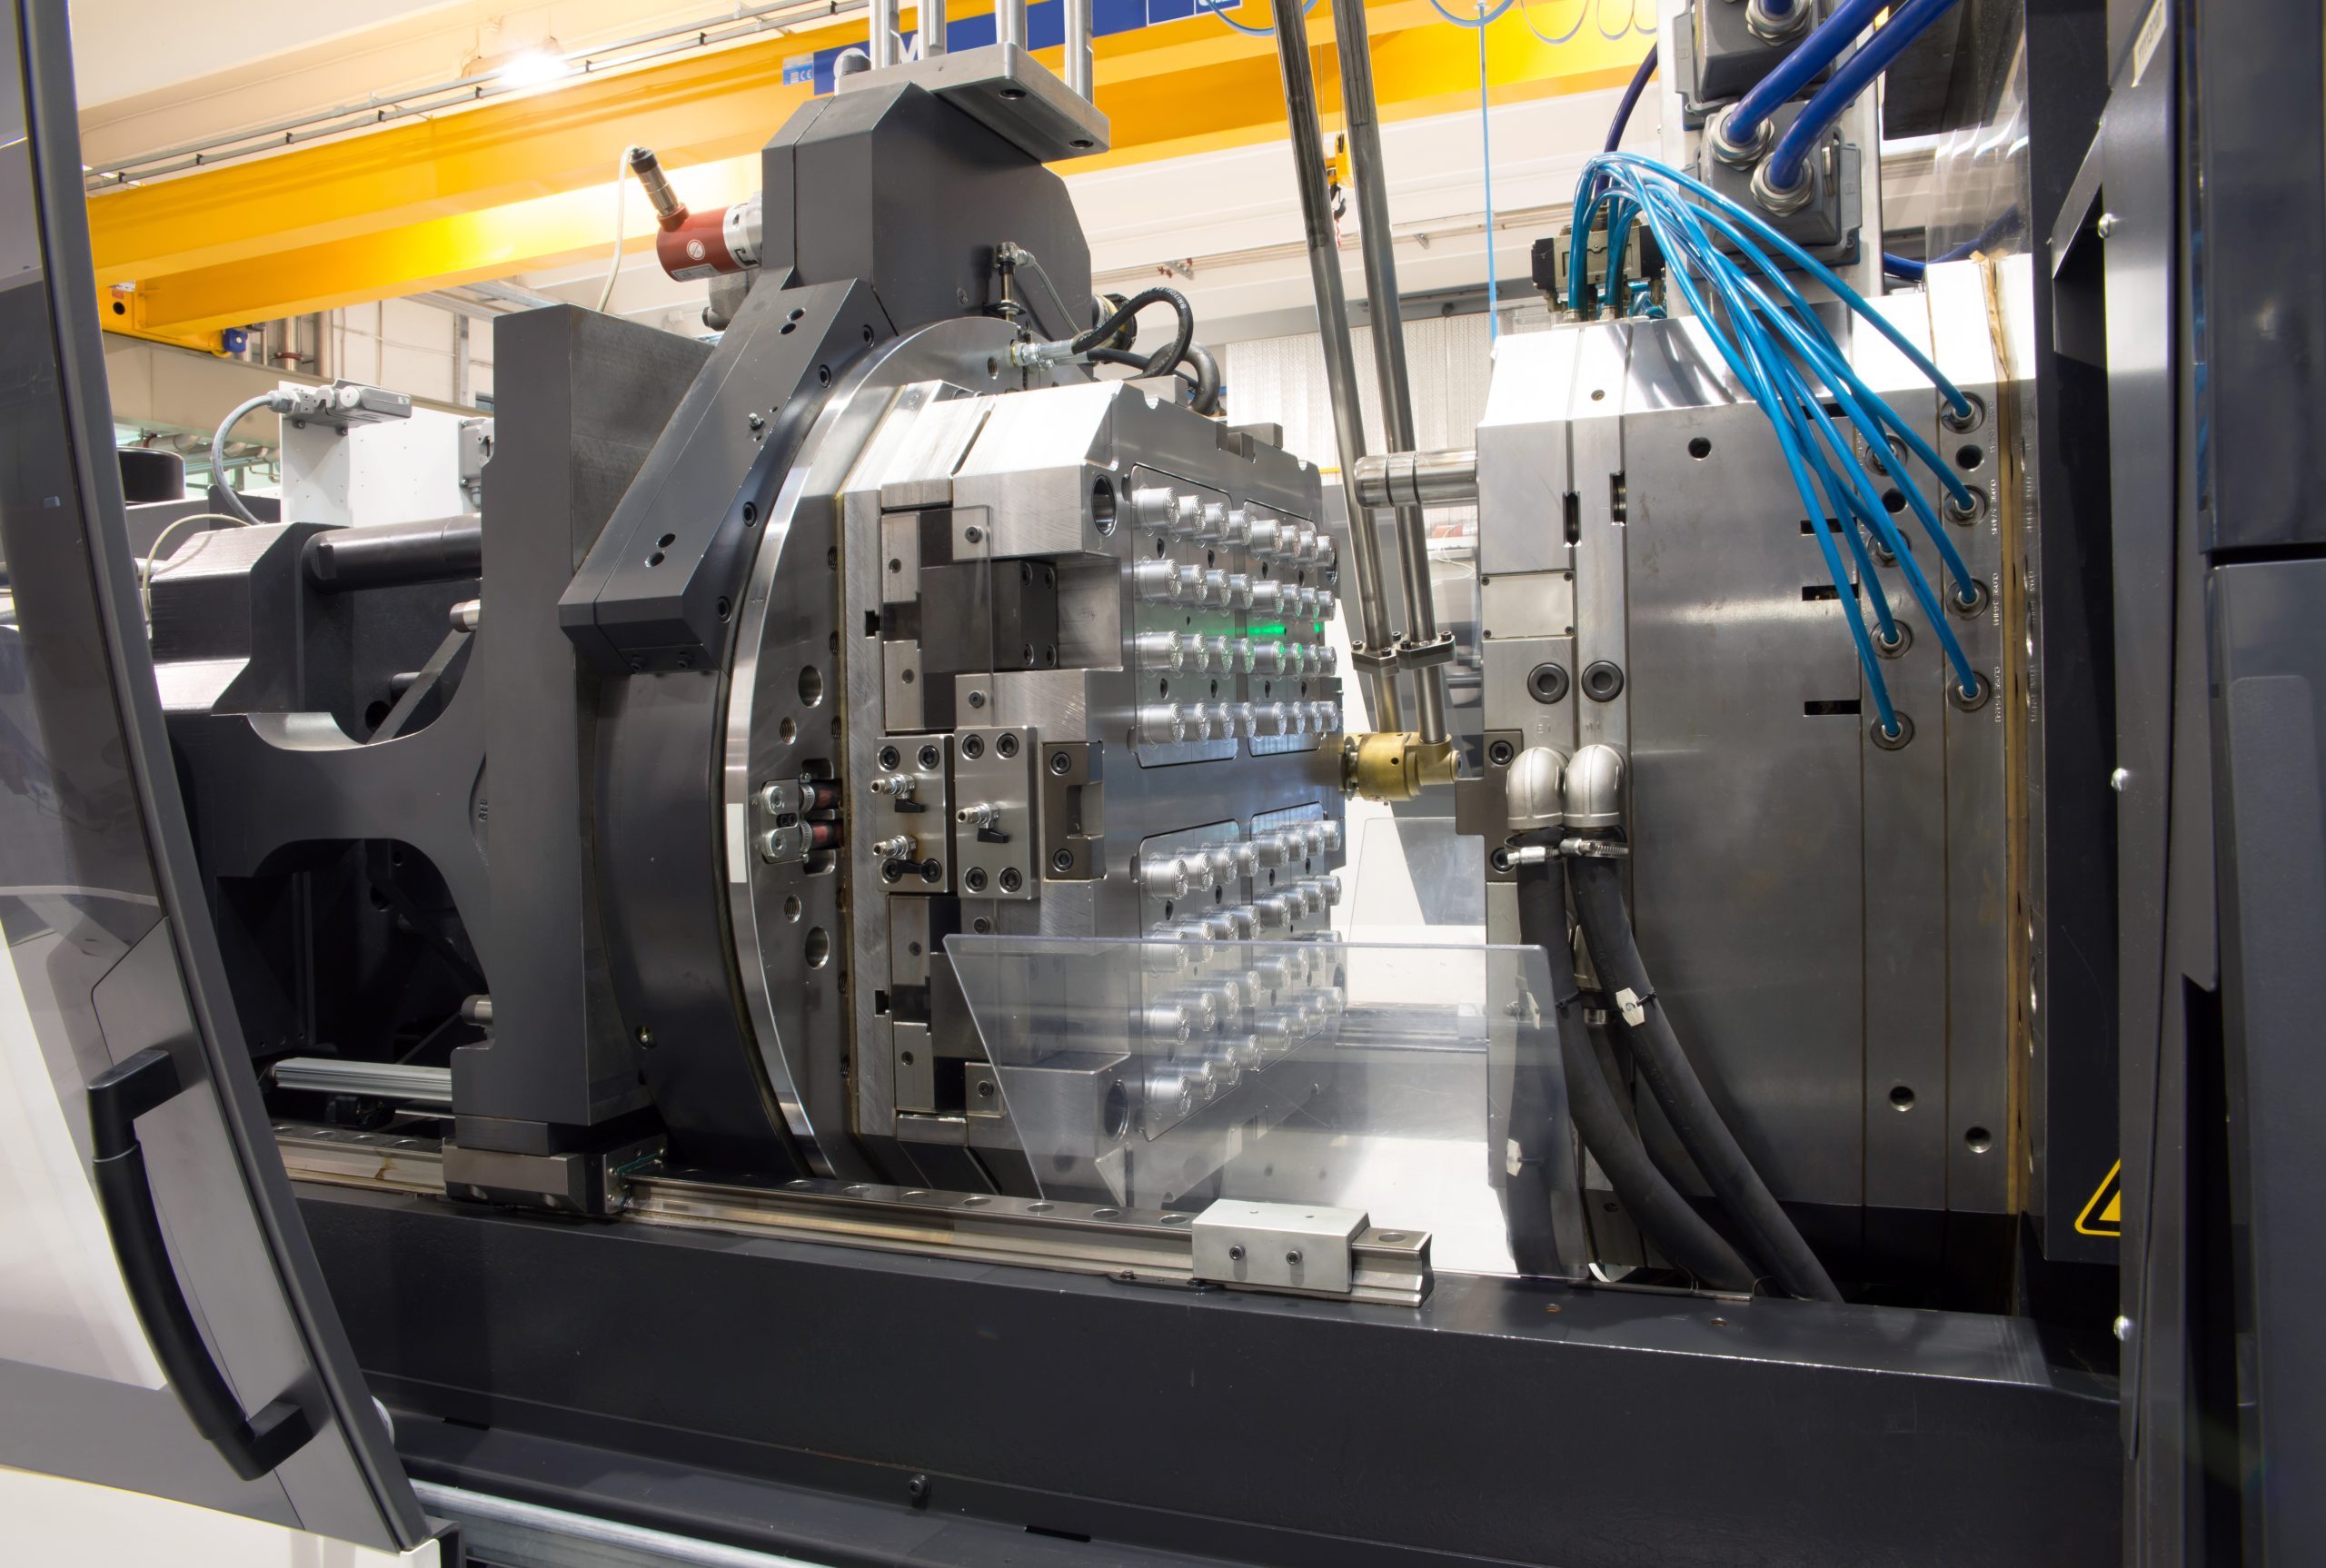
Η διαδικασία χύτευσης με έγχυση πλαστικού χρησιμοποιεί μηχανήματα ακριβείας για να εκτοξεύσει τηγμένη ρητίνη σε ένα καλούπι, ώστε να δημιουργηθεί ένα τελικό θερμοπλαστικό εξάρτημα παραγωγικής ποιότητας.
Καλύπτοντας το πλαστικό, το μέταλλο και το καουτσούκ το ένα πάνω στο άλλο μέσω χημικής συγκόλλησης, η επικαλυπτική μας χύτευση μειώνει τον χρόνο συναρμολόγησης και δίνει στα εξαρτήματά μας μεγαλύτερη αντοχή και ευελιξία.
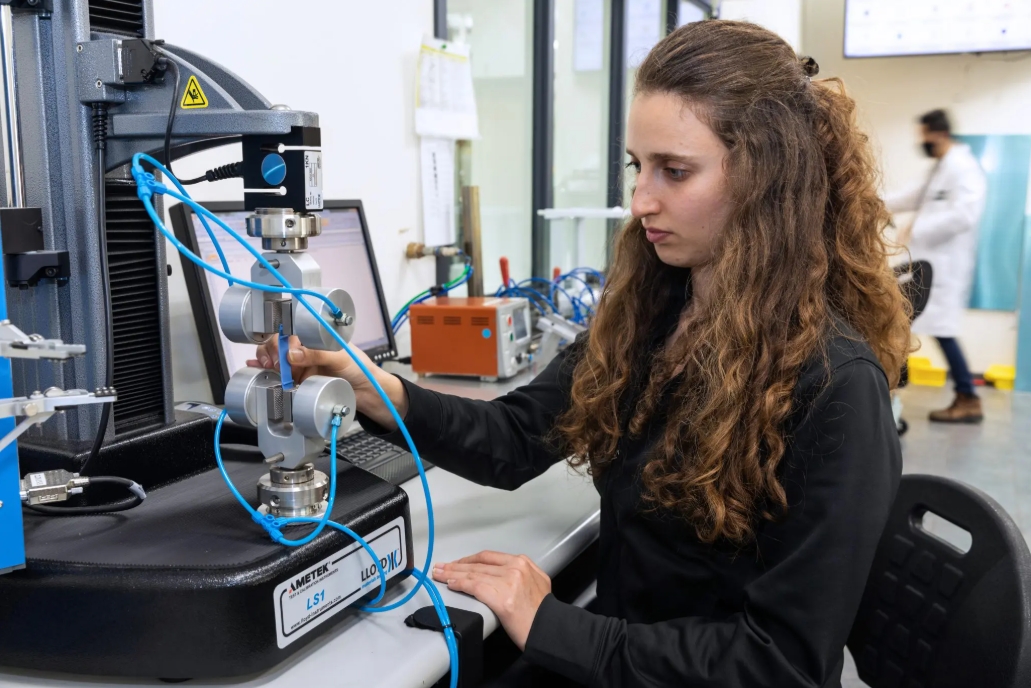
Το υγρό σιλικονούχο καουτσούκ (LSR) είναι μια θερμοσκληρυνόμενη διαδικασία για την παραγωγή μεγάλου όγκου εύκαμπτων, ανθεκτικών, περίπλοκων και ακριβών εξαρτημάτων από σιλικονούχο καουτσούκ. Αυτή η διαδικασία αναμειγνύει πρώτα δύο ενώσεις (που γενικά αποτελούνται από τη σιλικόνη που σχηματίζει βάση και τον καταλύτη πλατίνας).

Η διαδικασία χύτευσης με έγχυση μετάλλου (MIM) συνδυάζει την ευελιξία σχεδιασμού της χύτευσης με έγχυση πλαστικού με την αντοχή και την ακεραιότητα των σφυρήλατων μετάλλων, προσφέροντας οικονομικά αποδοτικές λύσεις για εξαιρετικά πολύπλοκες γεωμετρίες εξαρτημάτων.
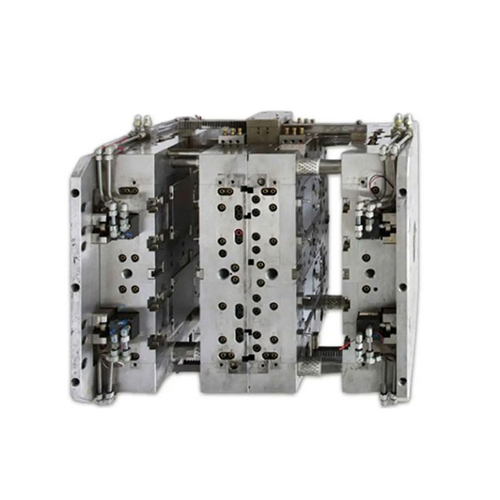
Με την εμπειρία μας και τα προηγμένα μηχανήματα, διαπρέπουμε στο σχεδιασμό και την κατασκευή μιας σειράς καλουπιών έγχυσης πλαστικού, προσαρμοσμένων στις ανοχές και το κόστος σας.
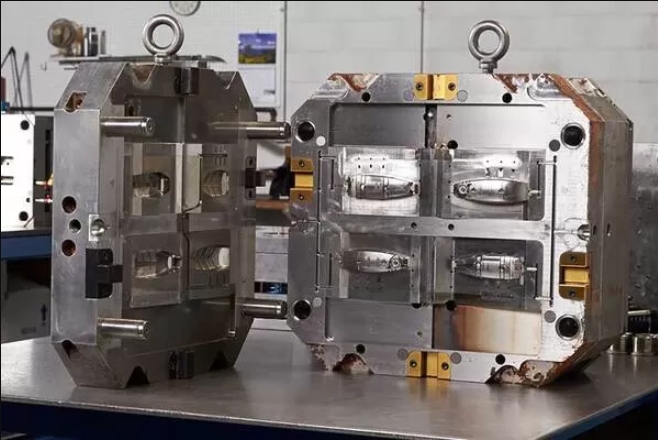
Πολλαπλοί τύποι πλαστικών εγχέονται στο ίδιο καλούπι σε διαφορετικά στάδια για να παραχθούν εξαρτήματα με διαφορετικά χρώματα, υφές ή ιδιότητες υλικών σε έναν κύκλο. Λόγω των ποικίλων τύπων και της ισχυρής λειτουργικότητάς του, χρησιμοποιείται ευρέως σε ταμπλό αυτοκινήτων και σε θήκες κουμπιών.
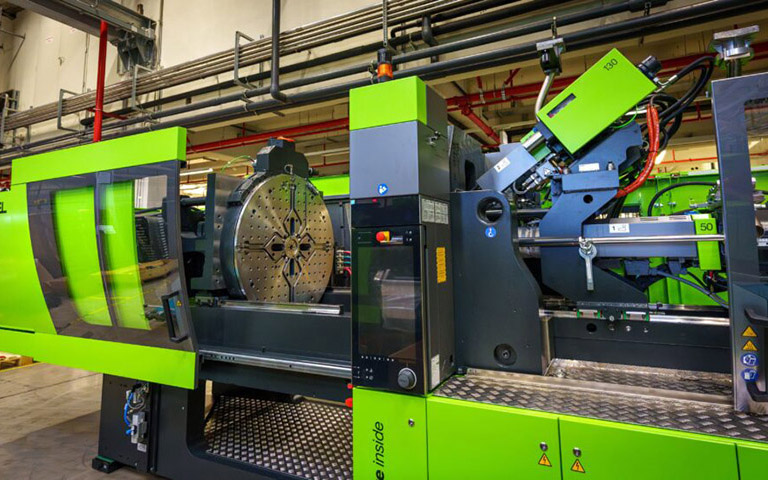
Δύο διαφορετικά χρώματα πλαστικού εγχέονται στο καλούπι σε έναν κύκλο. Τα δύο χρώματα εγχέονται σε διαφορετικά στάδια ή χρησιμοποιούνται δύο ξεχωριστές μονάδες έγχυσης για τη δημιουργία εξαρτημάτων με δύο χρώματα ή υλικά. Χρησιμοποιείται ευρέως σε καταναλωτικά αγαθά, κουμπιά αυτοκινήτων και θήκες κινητών τηλεφώνων για την αισθητική του και την βελτιωμένη λειτουργικότητά του.
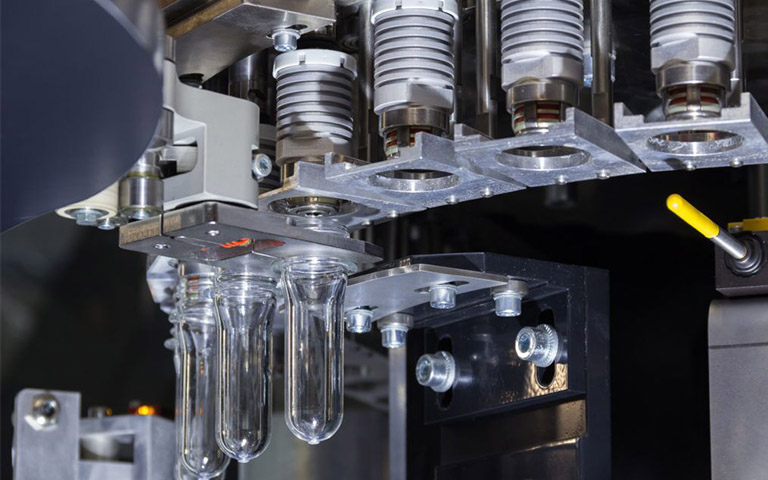
Άζωτο ή άλλα αδρανή αέρια εγχέονται στο τηγμένο πλαστικό κατά τη χύτευση. Αυτό το αέριο δημιουργεί μια εσωτερική κοιλότητα, η οποία μειώνει την κατανάλωση υλικού και καθιστά το εξάρτημα ελαφρύτερο χωρίς να αυξάνει την αντοχή. Χρησιμοποιείται ευρέως σε πάνελ θυρών αυτοκινήτων και σε περιβλήματα κινητών συσκευών λόγω της εξοικονόμησης ενέργειας, του βελτιωμένου βάρους του εξαρτήματος και του φινιρίσματος της επιφάνειας.
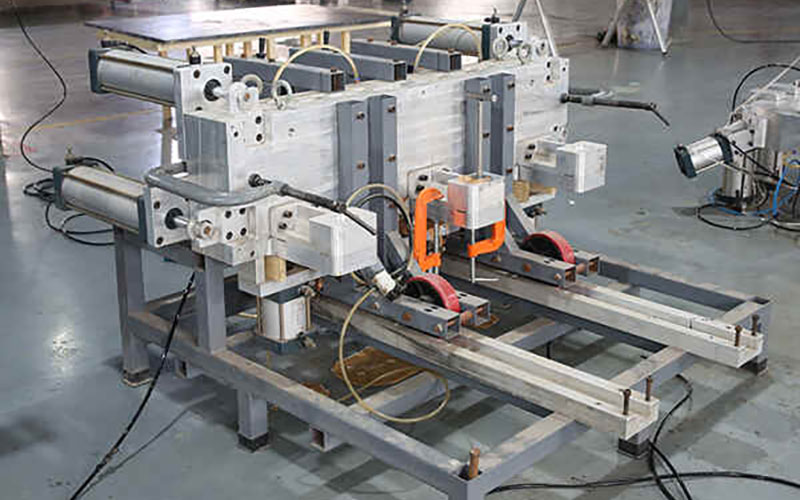
Αναμιγνύει αντιδραστικά ελαστικά ή θερμοσκληρυνόμενα υλικά και τα εγχέει στο καλούπι, όπου υφίστανται χημική αντίδραση και σκληραίνουν. Λόγω των χαρακτηριστικών του να παράγει εύκαμπτα και σκληρά μέρη, χρησιμοποιείται ευρέως σε προφυλακτήρες αυτοκινήτων και κελύφη βιομηχανικών προϊόντων.
Χρησιμοποιεί θερμοπλαστικά υλικά που μπορούν να λιώσουν και να αναδιαμορφωθούν πολλές φορές, θερμαίνοντάς τα μέχρι να λιώσουν και στη συνέχεια εγχέοντάς τα στο καλούπι για να στερεοποιηθούν. Επειδή είναι ανακυκλώσιμο και ψύχεται γρήγορα, χρησιμοποιείται ευρέως σε πλαστικά καταναλωτικά προϊόντα και εξαρτήματα ιατρικού εξοπλισμού.
Πλεονεκτήματα της χύτευσης με έγχυση
Η χύτευση με έγχυση είναι η καλύτερη επιλογή για τη μαζική παραγωγή πλαστικών εξαρτημάτων. Άλλωστε, υπάρχει λόγος για τον οποίο τόσες πολλές κατασκευαστικές εταιρείες σε όλο τον κόσμο τη χρησιμοποιούν για την παραγωγή εξαρτημάτων ακριβείας. Οι μηχανικοί της NOBLE συνοψίζουν τα ακόλουθα έξι πλεονεκτήματα της χρήσης της τεχνολογίας χύτευσης με έγχυση:
Υψηλής απόδοσης
Η χύτευση με έγχυση είναι μια εξαιρετικά αποτελεσματική διαδικασία. Μόλις κατασκευαστεί το καλούπι, μπορούν να παραχθούν γρήγορα παραγγελίες μεγάλου όγκου.
Προσιτη τιμη
Υψηλή αντοχή εφελκυσμού
Τα εξαρτήματα που έχουν χυτευτεί με έγχυση μπορούν να ενισχυθούν με την προσθήκη πληρωτικών υλικών στην υγρή ρητίνη, βελτιώνοντας την αντοχή σε εφελκυσμό.
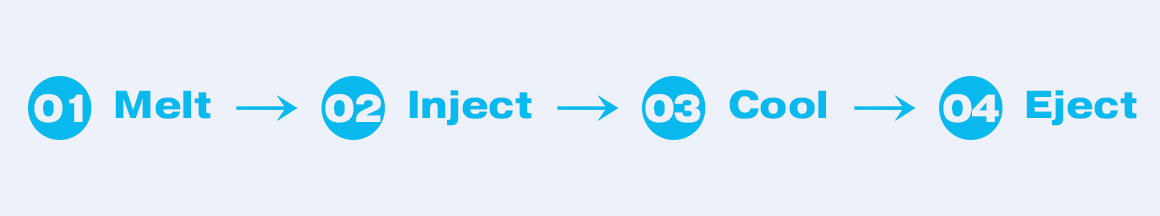
Διαδικασία παραγωγής εξαρτημάτων με χύτευση με έγχυση

1. Σχεδιασμός και κατασκευή καλουπιών
Τα καλούπια και οι μηχανές χύτευσης με έγχυση έχουν πολύ στενή σχέση. Η μηχανή χύτευσης με έγχυση είναι το θεμέλιο της παραγωγής, ενώ το καλούπι είναι ο φορέας που δίνει σχήμα στο προϊόν. Ο σχεδιασμός και η κατασκευή του καλουπιού αποτελούν τον ακρογωνιαίο λίθο ολόκληρης της διαδικασίας. Η ποιότητά του καθορίζει άμεσα την ποιότητα, την αποδοτικότητα της παραγωγής και το κόστος του τελικού προϊόντος.
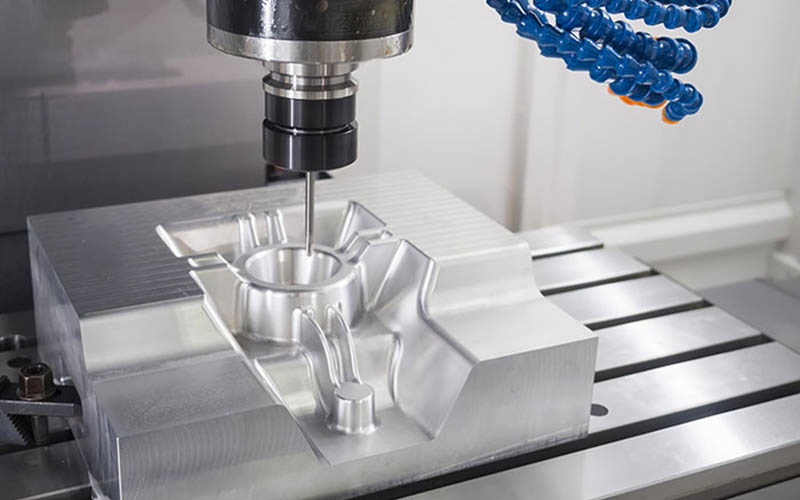
1.1 Ανάλυση και Σχεδιασμός Προϊόντος:
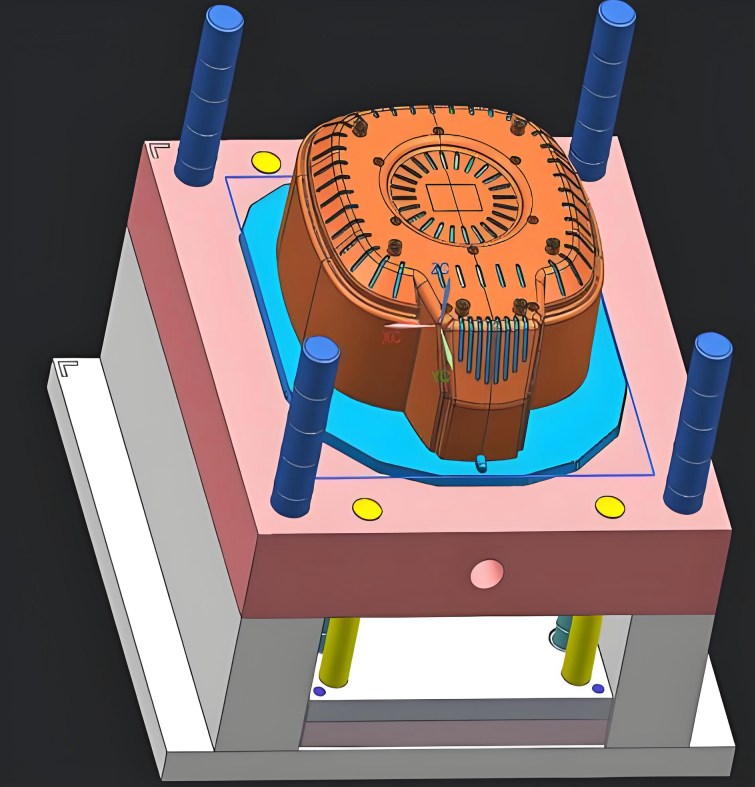
Όλα πηγάζουν από τις απαιτήσεις του τελικού προϊόντος. Οι μηχανικοί πρέπει να λάβουν υπόψη διεξοδικά τις λειτουργίες, την εμφάνιση, τη δομή και τη σχέση συναρμολόγησης του προϊόντος. Σε αυτό το στάδιο, απαιτείται μοντελοποίηση λογισμικού, η οποία είναι ένα κρίσιμο βήμα. Η προσομοιωμένη ανάλυση της χύτευσης με έγχυση είναι επίσης απαραίτητη για την πρόβλεψη της πλήρωσης, της πίεσης συγκράτησης, της διαδικασίας ψύξης και διαφόρων πιθανών ελαττωμάτων κατά τη διάρκεια της διαδικασίας χύτευσης με έγχυση, για τη βελτιστοποίηση της δομής του προϊόντος και του σχεδιασμού του καλουπιού.
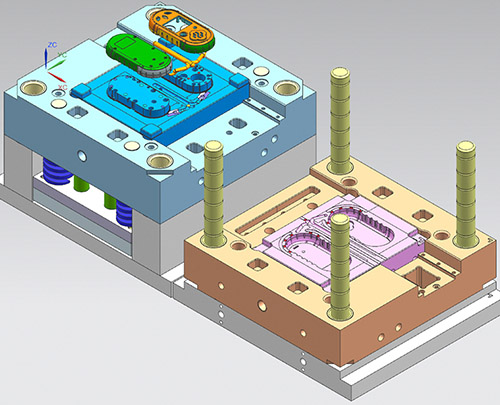
1.2 Σχεδιασμός δομής καλουπιού:
Το ίδιο το καλούπι έχει πολύπλοκο και ακριβή σχεδιασμό. Ο σχεδιαστής πρέπει να σχεδιάσει την κοιλότητα και τον πυρήνα του καλουπιού για να σχηματίσει τις εσωτερικές και εξωτερικές επιφάνειες του προϊόντος. Το σύστημα πύλης, συμπεριλαμβανομένου του κύριου αγωγού και της θύρας έγχυσης. Το σύστημα ψύξης: σχεδιασμός υδάτινων οδών μέσα στο καλούπι για γρήγορη μείωση της θερμοκρασίας του καλουπιού και συντόμευση του κύκλου χύτευσης.
Το σύστημα εκτίναξης: αφού το προϊόν κρυώσει και στερεοποιηθεί, χρειάζεται ένας πείρος, μια πλάκα ώθησης κ.λπ. για την ομαλή αφαίρεσή του από το καλούπι.
Το σύστημα εξάτμισης: για την αφαίρεση αέρα από την κοιλότητα κατά τη διάρκεια της διαδικασίας πλήρωσης με τήγμα. Η πλευρική δομή τραβήγματος πυρήνα: αυτή είναι κυρίως για προϊόντα με ανεστραμμένες δομές ή οπές και απαιτείται πρόσθετος σχεδιασμός για να βοηθήσει στην αποκαλούπωση. Πριν από το άνοιγμα του καλουπιού, εκτελείται μια πλευρική κίνηση για να επιτευχθεί η αποκαλούπωση.
Επιλογή υλικού καλουπιού και κατεργασία: Τα υλικά που χρησιμοποιούνται συνήθως περιλαμβάνουν τα P20, H13. Αυτά μπορούν να επιλεγούν με βάση την τιμή του προϊόντος, τη διάρκεια ζωής του καλουπιού και τη δομή του προϊόντος.
2. Προετοιμασία και προεπεξεργασία πρώτων υλών
2.1 Επιλογή τύπων πλαστικού:
Επιλέξτε το κατάλληλο πλαστικό με βάση τις απαιτήσεις του προϊόντος. Κάθε τύπος πλαστικού έχει διαφορετικά χαρακτηριστικά, όπως το ABS που είναι σχετικά ανθεκτικό, το PP που είναι ελαφρύ, το PC που έχει καλή διαφάνεια, καλή αντοχή σε κρούσεις και το PA που είναι ανθεκτικό στη φθορά.
2.2 Προεπεξεργασία πρώτων υλών:
περιλαμβάνει την ξήρανση των πλαστικών πρώτων υλών σε στεγνωτήριο για αρκετές ώρες για την απομάκρυνση των ιχνών υγρασίας. Εάν η υγρασία δεν αφαιρεθεί, θα προκαλέσει φυσαλίδες στο προϊόν υπό την επίδραση της υψηλής θερμοκρασίας του καλουπιού. Εάν το προϊόν έχει άλλες απαιτήσεις χρώματος, είναι επίσης απαραίτητη η αντιστοίχιση χρωμάτων. Η αντιστοίχιση χρωμάτων επιτυγχάνεται συνήθως με την προσθήκη masterbatches χρώματος ή σκονών χρώματος για την επίτευξη του επιθυμητού χρώματος.
3. Διαδικασία χύτευσης με έγχυση
Αυτό είναι το πιο κρίσιμο βήμα. Το προϊόν μπορεί να παραχθεί μόνο μετά από έναν πλήρη κύκλο χύτευσης με έγχυση.
1. Η σύσφιξη και το κλείδωμα του καλουπιού, όπως υποδηλώνει το όνομα, σημαίνει κλείσιμο του καλουπιού.
2. Η έγχυση, δηλαδή, η βίδα στον κύλινδρο περιστρέφεται κάτω από την κίνηση του συστήματος για να μεταφέρει, να συμπιέσει και να πλαστικοποιήσει τα πλαστικά σωματίδια. Αφού ολοκληρωθεί η πλαστικοποίηση, η βίδα σταματά να λειτουργεί και εγχέει το πλαστικοποιημένο τηγμένο υλικό με υψηλή ταχύτητα στην κλειστή κοιλότητα του καλουπιού.
3. Διατήρηση πίεσης, η κοιλότητα του καλουπιού γεμίζει, η ταχύτητα έγχυσης επιβραδύνεται και αρχίζει να εισέρχεται στο στάδιο διατήρησης πίεσης. Η βίδα συνεχίζει να διατηρεί μια ορισμένη πίεση μέχρι να σχηματιστεί το προϊόν.
4. Ψύξη: Μετά την έγχυση και τη διατήρηση της πίεσης, το προϊόν αρχίζει να ψύχεται και να στερεοποιείται στο καλούπι. Επειδή η ψύξη στο καλούπι απαιτεί μεγάλο χρονικό διάστημα, αντιπροσωπεύει τουλάχιστον το ήμισυ ολόκληρου του κύκλου παραγωγής.
5. Άνοιγμα και εκτίναξη χύτευσης: Αφού το προϊόν κρυώσει και στερεοποιηθεί, το καλούπι ανοίγει και το σύστημα εκτίναξης αρχίζει να λειτουργεί, ωθώντας το προϊόν έξω από τον πυρήνα του καλουπιού.
4. Μετα-επεξεργασία και βελτίωση
Όταν το προϊόν αφαιρείται από το καλούπι, συνήθως υπάρχουν κάποια εξαρτήματα που είναι προσαρτημένα σε αυτό, τα οποία απαιτούν περαιτέρω κατεργασία.
4.1. Αφαίρεση πύλης νερού:
Αφού σχηματιστεί το προϊόν και στερεοποιηθεί το σύστημα έκχυσης, η περίσσεια νερού πρέπει να διαχωριστεί από το προϊόν. Για μικρά προϊόντα, το κόψιμο μπορεί να έχει ολοκληρωθεί κατά τη διαδικασία εκτόξευσης, ενώ για σύνθετα προϊόντα απαιτείται χειροκίνητο κόψιμο της θύρας νερού.
4.2 Επεξεργασία μετά την επεξεργασία:
Ανάλογα με τις απαιτήσεις του προϊόντος, ενδέχεται να απαιτείται πρόσθετη επεξεργασία.
4.3 Αφαίρεση γρεζιών:
Μετά τη διαμόρφωση του προϊόντος, η επιφάνεια, ειδικά στη γραμμή διαχωρισμού ή στη θέση του πείρου, μπορεί να έχει γρέζια ή τραχιές άκρες, οι οποίες πρέπει να αφαιρεθούν.
4.4 Μεταξοτυπία / Ψεκασμός:
Σύμφωνα με τις απαιτήσεις χρήσης του προϊόντος, ενδέχεται να είναι απαραίτητο να υπάρχει το λογότυπο της εταιρείας εκτύπωσης μεταξοτυπίας ή της βαφής επιφανειών.
4.5 Υπερηχητική συγκόλληση:
Πολλαπλά προϊόντα χυτευμένα με έγχυση συνδυάζονται χρησιμοποιώντας υπερηχητική συγκόλληση για να σχηματίσουν ένα πλήρες αναπόσπαστο μέρος.
4.6 Συναρμολόγηση:
Συναρμολογημένο με άλλα μέρη.
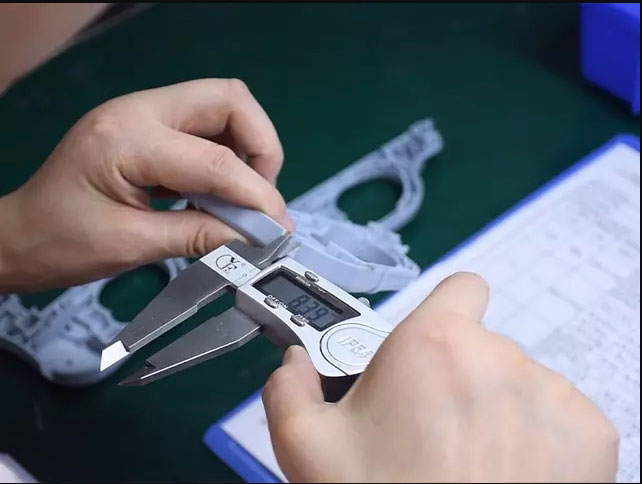
5. Η επιθεώρηση και ο έλεγχος ποιότητας αποτελούν σημαντικό μέρος της παραγωγής χύτευσης με έγχυση.
1. Επιθεώρηση πρώτου τεμαχίου:
Πριν από την έναρξη της μαζικής παραγωγής, πρέπει να διεξάγουμε μια ολοκληρωμένη επιθεώρηση του πρώτου τεμαχίου, συμπεριλαμβανομένων των διαστάσεων, της εμφάνισης και της λειτουργικότητας. Πρέπει να διασφαλίσουμε ότι όλες οι ρυθμίσεις παραμέτρων είναι σωστές και ότι το προϊόν είναι πιστοποιημένο πριν από τη μαζική παραγωγή, καθώς και ότι οι παράμετροι είναι σωστές.
2. Επιθεώρηση σε σειρά και δειγματοληπτική επιθεώρηση:
Κατά τη μαζική παραγωγή, απαιτούνται επίσης τακτικοί έλεγχοι. Πρέπει να επικεντρωθούμε σε ελαττώματα εμφάνισης (όπως ελλείποντα υλικά, συρρίκνωση) και βασικές διαστάσεις για να διασφαλίσουμε ότι το προϊόν είναι κατάλληλο.
3. Μέτρηση ακριβείας:
Κατά τη διάρκεια της διαδικασίας επιθεώρησης, πρέπει να χρησιμοποιούμε όργανα ακριβείας όπως παχύμετρα, μικρόμετρα και μηχανές μέτρησης τριών συντεταγμένων για να διεξάγουμε αυστηρούς ελέγχους διαστάσεων και γεωμετρικών ανοχών.
4. Δοκιμή απόδοσης:
Η αντοχή σε εφελκυσμό, η αντοχή σε κρούση και άλλες απαιτήσεις απόδοσης πρέπει να δοκιμάζονται σύμφωνα με τις απαιτήσεις.
Τα ελαττώματα χύτευσης με έγχυση είναι προβλήματα που προκύπτουν κατά τη διαδικασία παραγωγής πλαστικών προϊόντων λόγω παραγόντων όπως οι παράμετροι της διαδικασίας, ο σχεδιασμός του καλουπιού ή οι ιδιότητες του υλικού. Για αυτά τα ελαττώματα, υπάρχει επίσης μια σειρά αντίστοιχων μέτρων.
Συνηθισμένα ελαττώματα και λύσεις στη χύτευση με έγχυση εξαρτημάτων
Τα ελαττώματα χύτευσης με έγχυση είναι προβλήματα που προκύπτουν κατά τη διαδικασία παραγωγής πλαστικών προϊόντων λόγω παραγόντων όπως οι παράμετροι της διαδικασίας, ο σχεδιασμός του καλουπιού ή οι ιδιότητες του υλικού. Για αυτά τα ελαττώματα, υπάρχει επίσης μια σειρά αντίστοιχων μέτρων.
1. Ελαττώματα που σχετίζονται με την εμφάνιση των εξαρτημάτων χύτευσης με έγχυση
1. 1 Έλλειψη υλικών:
2.1 Άκρη πτήσης:
Η κύρια εκδήλωση είναι η παρουσία υπερβολικών γρεζιών στις άκρες των πλαστικών μερών, που εμφανίζονται κυρίως στην επιφάνεια διαχωρισμού του καλουπιού, στην επιφάνεια σύνδεσης του ολισθητήρα ή στο κενό του πείρου εξαγωγής. Η αιτία της αναλαμπής είναι η υπερβολική πίεση έγχυσης, η ανεπαρκής δύναμη σύσφιξης, η οποία προκαλεί τη διαστολή του κενού στην κοιλότητα του καλουπιού από το τήγμα, η υψηλή θερμοκρασία του υλικού που μειώνει το ιξώδες του τήγματος, επιτρέποντάς του να διεισδύσει στο κενό του καλουπιού, ξένες ουσίες στην επιφάνεια σύνδεσης του καλουπιού, η φθορά που οδηγεί σε υπερβολικό κενό σύνδεσης, η ακατάλληλη θέση της πύλης, η οποία προκαλεί την πρόσκρουση του τήγματος στο καλούπι και τη δημιουργία τάσης.
3.1 Ασημένιες Γραμμές:
Τα συμπτώματα είναι ότι εμφανίζονται ασημί-λευκές ρίγες σαν νήμα στην επιφάνεια των εξαρτημάτων που έχουν χυτευτεί με έγχυση, οι οποίες εμφανίζονται συχνά σε πλαστικά όπως το ABS, το PC και το PMMA. Οι αιτίες των ασημένιων ρίγων: Οι πρώτες ύλες περιέχουν υγρασία ή πτητικές ουσίες. Κατά τη διάρκεια της διαδικασίας έγχυσης, αυτές οι ουσίες θα εξατμιστούν σε αέρια και δεν μπορούν να αποβληθούν, με αποτέλεσμα να παραμένουν στην επιφάνεια των πλαστικών εξαρτημάτων. Η υπερβολική θερμοκρασία του υλικού προκαλεί την αποσύνθεση των πρώτων υλών και την παραγωγή αερίων. Η τραχύτητα της επιφάνειας της κοιλότητας του καλουπιού είναι ανεπαρκής, με αποτέλεσμα το τήγμα να ρέει ανομοιόμορφα.
4.1 Κατάθλιψη:
Η κύρια εκδήλωση είναι οι επιφανειακές κοιλότητες στα πλαστικά μέρη, οι οποίες παρατηρούνται συνήθως σε περιπτώσεις όπου οι διαστάσεις του πάχους των τοιχωμάτων είναι ασυνεπείς, κοντά στις νευρώσεις ή στις θύρες έγχυσης.
Η αιτία της κατάθλιψης είναι η ασυνέπεια στο πάχος τοιχώματος των πλαστικών μερών. Υπάρχει σημαντική διαφορά στην ομοιομορφία του πάχους τοιχώματος και η ταχύτητα ψύξης στην περιοχή πάχους τοιχώματος είναι αργή. Κατά τη χύτευση με έγχυση, το τηγμένο υλικό δεν έχει αρκετό πάχος για να συρρικνωθεί πλήρως, ο χρόνος συγκράτησης της πίεσης είναι ανεπαρκής, η πίεση δεν είναι αρκετή, η θερμοκρασία του καλουπιού είναι πολύ υψηλή και η ταχύτητα ψύξης των πλαστικών μερών είναι αργή, αυξάνοντας τον ρυθμό συρρίκνωσης.
2. Διαστάσεις και ελαττώματα ακρίβειας εξαρτημάτων χύτευσης με έγχυση
2.1 Υπερβολική/ανεπαρκής διάσταση
Οι κύριες εκδηλώσεις είναι οι εξής: Το πραγματικό μέγεθος των πλαστικών εξαρτημάτων υπερβαίνει το εύρος ανοχής που καθορίζεται στο σχέδιο, όντας είτε μεγαλύτερο είτε μικρότερο από το απαιτούμενο μέγεθος. Οι λόγοι για την απόκλιση μεγέθους είναι: Η απόκλιση στο μέγεθος της κοιλότητας του καλουπιού προκαλεί την απόκλιση μεγέθους των πλαστικών εξαρτημάτων. Οι ασταθείς παράμετροι της διαδικασίας χύτευσης με έγχυση οδηγούν σε διακυμάνσεις στον ρυθμό συρρίκνωσης. Οι ασταθείς πρώτες ύλες λόγω διαφορετικών παρτίδων παραγωγής έχουν ως αποτέλεσμα διαφορές στις ιδιότητες των υλικών. Και η ασυνεπής ψύξη προκαλεί ασυνεπή συρρίκνωση.
2.2 Μετασχηματισμός
Το κύριο πρόβλημα είναι ότι τα πλαστικά μέρη κάμπτονται μετά την ψύξη και δεν μπορούν να διατηρήσουν το σχήμα όπως έχει σχεδιαστεί στο σχέδιο. Οι αιτίες είναι οι εξής: Οι ταχύτητες ψύξης διαφορετικών περιοχών των πλαστικών μερών δεν είναι ομοιόμορφες, γεγονός που οδηγεί σε διαφορές στη συρρίκνωση και την παραγωγή τάσεων. Η θέση της θύρας έγχυσης δεν έχει ρυθμιστεί σωστά, προκαλώντας συγκέντρωση τάσεων κατά την πλήρωση του τηγμένου υλικού και συγκέντρωση τάσεων κατά τη διαδικασία εξαγωγής του καλουπιού, με αποτέλεσμα παραμόρφωση κατά την εξαγωγή.
3. Δομικά και λειτουργικά ελαττώματα εξαρτημάτων χύτευσης με έγχυση
3.1 Γραμμή συγκόλλησης
Η κύρια εκδήλωση είναι ότι το τήγμα ρέει στην κοιλότητα του καλουπιού και σχηματίζει γραμμές, οι οποίες επηρεάζουν την εμφάνιση του πλαστικού μέρους και συχνά κατανέμονται στη θύρα έγχυσης. Η κύρια εκδήλωση είναι ότι το τήγμα ρέει στην κοιλότητα του καλουπιού και σχηματίζει γραμμές, οι οποίες επηρεάζουν την εμφάνιση του πλαστικού μέρους και συχνά κατανέμονται στη θύρα έγχυσης.
3.2 Φυσαλίδες
Η κύρια εκδήλωση είναι η παρουσία φυσαλίδων αέρα στο εσωτερικό των πλαστικών μερών, οι οποίες βρίσκονται συνήθως στις περιοχές με τα παχιά τοιχώματα και στις θέσεις των θυρών έγχυσης. Η αιτία είναι ότι η υγρασία στις πρώτες ύλες θα εξατμιστεί σε αέριο και θα παγιδευτεί μέσα στα πλαστικά μέρη. Η εξάτμιση της κοιλότητας δεν είναι ομαλή και κατά την έγχυση, το τηγμένο υλικό τυλίγει τον αέρα και σχηματίζει φυσαλίδες.
4. Εύθραυστο κάταγμα:
Λύση:
Στεγνώστε αυστηρά τις πρώτες ύλες για να αφαιρέσετε την υγρασία. Μειώνοντας την ταχύτητα έγχυσης, αυξάνοντας τη θερμοκρασία του καλουπιού και παρατείνοντας τον χρόνο συγκράτησης, το αέριο μπορεί να αποβληθεί πιο αποτελεσματικά. Οι κύριες εκδηλώσεις είναι η κακή ανθεκτικότητα των χυτευμένων μερών, τα οποία είναι επιρρεπή σε ρωγμές. Αυτό παρατηρείται συνήθως σε εύθραυστα πλαστικά όπως PC, PMMA και PS.
Αιτίες:
Η αποσύνθεση των πρώτων υλών ή η εισαγωγή ακαθαρσιών οδηγεί στη θραύση των μοριακών αλυσίδων. Η υπερβολική εσωτερική τάση κατά τη χύτευση με έγχυση, όπως η ταχεία ψύξη ή η υπερβολική πίεση, η τραχύτητα της επιφάνειας της κοιλότητας του καλουπιού προκαλεί μικρορωγμές στην επιφάνεια των χυτευμένων μερών. Και η ανεπαρκής ή αναποτελεσματική περιεκτικότητα σε σκληρυντικούς παράγοντες στις πρώτες ύλες.
Αυτά είναι κοινά χυτά πλαστικά που προσφέρονται από τις υπηρεσίες χύτευσης με έγχυση που προσφέρουμε. Αφού γνωρίσετε τα βασικά στοιχεία των υλικών, όπως οι συνήθεις ποιότητες, οι μάρκες, τα πλεονεκτήματα και τα μειονεκτήματα, επιλέξτε το κατάλληλο υλικό χύτευσης με έγχυση σύμφωνα με τις απαιτήσεις της εφαρμογής σας.
Υλικό Εργαλείων:
Πριν ξεκινήσει η διαδικασία χύτευσης με έγχυση, για παραγωγή χαμηλού ή μεγάλου όγκου, απαιτείται ένα εργαλείο υψηλής ανοχής κατεργασμένο με CNC. Τα πιο συχνά χρησιμοποιούμενα υλικά περιλαμβάνουν:
| Χάλυβας εργαλείων: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Ανοξείδωτο ατσάλι: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Αλουμίνιο: | 6061, 5052, 7075 |
Πλαστικές ύλες:
Η υπηρεσία χύτευσης με έγχυση πλαστικού περιλαμβάνει ένα ευρύ φάσμα υλικών με διαφορετικές ιδιότητες, όπως αντοχή σε κρούση, ακαμψία, θερμική αντοχή, χημική αντοχή κ.λπ.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Πρόσθετα και ίνες:
Τα τυπικά πλαστικά υλικά ενδέχεται να μην πληρούν τις απαιτήσεις των εξαρτημάτων χύτευσης με έγχυση κατά παραγγελία. Σε αυτήν την περίπτωση, μπορούν να προστεθούν πρόσθετα και ίνες για τη βελτίωση των αισθητικών και λειτουργικών ιδιοτήτων, παρέχοντας πρόσθετα χαρακτηριστικά για τα εξαρτήματα που έχουν χυτευτεί με έγχυση.
| UV | απορροφητές | βαφές |
| Φλόγα | επιβραδυντικά | Ίνες γυαλιού |
| Πλαστικοποιητές |
Επιφανειακά φινιρίσματα για χύτευση με έγχυση
Η χύτευση με έγχυση περιλαμβάνει εργαλεία χύτευσης με έγχυση, χύτευση με έγχυση πλαστικού και άλλα. Η επιφανειακή επεξεργασία του καλουπιού συνήθως ολοκληρώνεται κατά τη διάρκεια της παραγωγικής διαδικασίας. Αφού ολοκληρωθεί η χύτευση με έγχυση, θα πραγματοποιήσουμε ορισμένες επιφανειακές επεξεργασίες στο τελικό προϊόν σύμφωνα με τις απαιτήσεις σας.
Λείος
Ένα φινίρισμα ποιότητας επιτυγχάνεται χρησιμοποιώντας μια διαδικασία λείανσης με διαμάντι και αποδίδει λαμπερές επιφάνειες σε εξαρτήματα που έχουν χυτευτεί με έγχυση.
Ημι-γυαλιστερό
Τα φινιρίσματα κατηγορίας Β χρησιμοποιούν γυαλόχαρτο με κόκκους για την παραγωγή εξαρτημάτων με ελαφρώς πιο τραχύ φινίρισμα από τα εξαρτήματα κατηγορίας Α. Τα ειδικά διαμορφωμένα πλαστικά εξαρτήματα που υποβάλλονται σε φινίρισμα κατηγορίας Β έχουν ματ υφή επιφάνειας.
ματ
Τα φινιρίσματα κατηγορίας C χρησιμοποιούν πέτρες λείανσης με κόκκους για να δημιουργήσουν μια τραχιά, ανώμαλη επιφάνεια. Τα πλαστικά μέρη με έγχυση που υποβάλλονται σε φινίρισμα κατηγορίας C έχουν ματ υφή επιφάνειας.
Υφή
Τα φινιρίσματα κατηγορίας D χρησιμοποιούν τρίξιμο και ξηρές γυάλινες χάντρες ή οξείδιο για να παράγουν ένα πολύ τραχύ φινίρισμα. Ανάλογα με τον τύπο του υλικού που χρησιμοποιείται, τα προϊόντα μπορεί να έχουν σατινέ ή θαμπό φινίρισμα.
Εφαρμογές χύτευσης με έγχυση
Δεδομένου ότι η χύτευση με έγχυση μπορεί να επιτύχει υψηλή ακρίβεια σε καλές ταχύτητες κατασκευής χωρίς να αλλάζει τη δομή του υλικού, γίνεται όλο και πιο εξοικειωμένη με την συνεχώς αυξανόμενη γκάμα μηχανημάτων, συστημάτων ελέγχου και εργαλείων που χρησιμοποιούνται για τη χύτευση με έγχυση. Η NOBLE έχει δεσμευτεί να παρέχει υπηρεσίες κατεργασίας ακριβείας για όλα τα κοινωνικά στρώματα. Τα χυτευμένα με έγχυση εξαρτήματα ακριβείας μας βρίσκονται σε όλα τα κοινωνικά στρώματα, συμπεριλαμβανομένων...
Εξοπλισμός αυτοματισμού
Η υπηρεσία NOBLE Rapid Prototyping σάς επιτρέπει να δημιουργείτε γρήγορα και εύκολα αυτοματοποιημένα λειτουργικά πρωτότυπα για να δοκιμάσετε και να βελτιστοποιήσετε το σχέδιό σας, να επιλέξετε τη σωστή διαδικασία, να μειώσετε το κόστος και να συντομεύσετε τους κύκλους του έργου. Οι υπηρεσίες κατ' απαίτηση μπορούν να παράγουν αυτοματοποιημένα εξαρτήματα με υψηλό επίπεδο ακρίβειας.
Αυτοκίνητο
Οι υπηρεσίες κατασκευής χαμηλού όγκου που προσφέρουμε αποτελούν την ιδανική λύση κατασκευής για ανταλλακτικά αυτοκινήτων κατ' απαίτηση.
Ιατροτεχνολογικά προϊόντα
Οι κατασκευαστές ιατρικών εφοδίων, οι νεοσύστατες τεχνολογικές επιχειρήσεις και τα ερευνητικά εργαστήρια επωφελούνται σημαντικά από τις λύσεις πρωτοτύπων που παρέχουμε.
Ρομποτική
Οι υπηρεσίες μας για την κατασκευή πρωτοτύπων ρομποτικής βιομηχανικής ποιότητας και την κατασκευή εξαρτημάτων συμβάλλουν στη συνεχή εξέλιξη της αγοράς ρομποτικής.
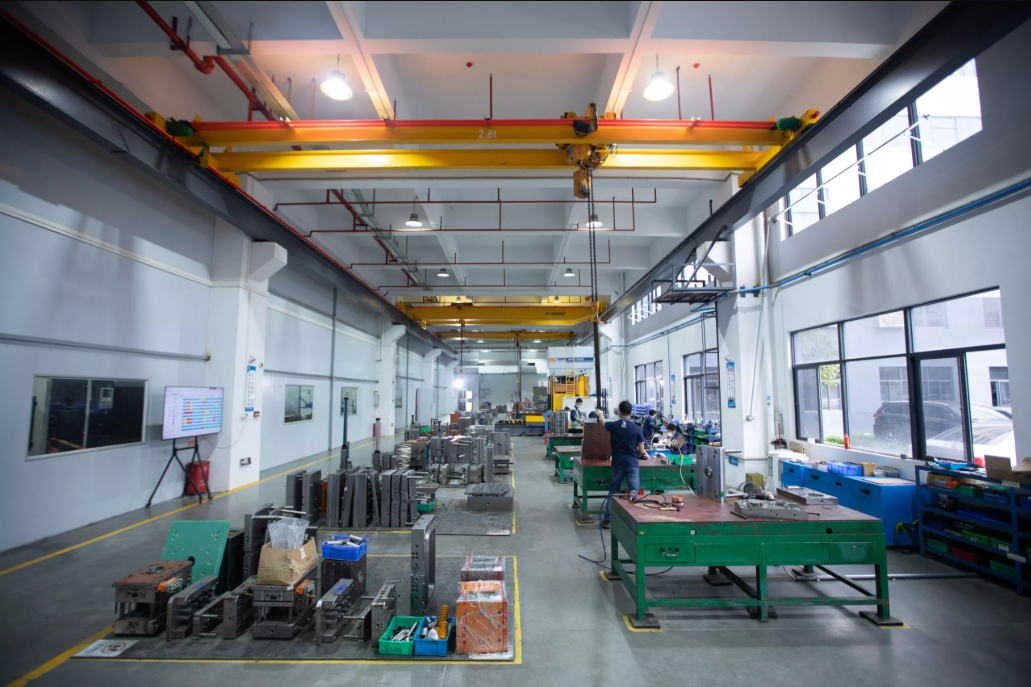
Γιατί να επιλέξετε την NOBLE για υπηρεσίες χύτευσης με έγχυση κατά παραγγελία;
Η χύτευση με έγχυση είναι μια εξαιρετική επιλογή για τη μαζική παραγωγή πλαστικών εξαρτημάτων. Κάθε χρόνο, τόσες πολλές εταιρείες υψηλής τεχνολογίας παγκοσμίως επιλέγουν την NOBLE για την επεξεργασία εξαρτημάτων χύτευσης με έγχυση. Τι κάνει τόσους πολλούς πελάτες να μας επιλέγουν; Η NOBLE είναι μια σινο-βρετανική κοινοπραξία με ανεξάρτητες δυνατότητες Έρευνας και Ανάπτυξης, παραγωγής και πωλήσεων. Έχουμε εκτεταμένη εμπειρία στις διαδικασίες χύτευσης με έγχυση και μπορούμε να παρέχουμε ένα πλήρες φάσμα υπηρεσιών για τα νέα σας έργα, συμπεριλαμβανομένου του σχεδιασμού, της κατασκευής, της συναρμολόγησης, της επιθεώρησης και των δοκιμών, καθώς και της συσκευασίας.
Ευελιξία υλικού
Η NOBLE προσφέρει περισσότερα από 200 υλικά για να διαλέξετε, συμπεριλαμβανομένων βασικών και τεχνητών ρητινών, βοηθώντας σας να βρείτε τη σωστή ισορροπία μεταξύ απόδοσης και κόστους και εντοπίζοντας εναλλακτικές επιλογές υλικών για να μειώσετε το συνολικό κόστος κατασκευής.
Υψηλής απόδοσης
Με πιστοποιημένα εγχώρια εργοστάσια και ένα ισχυρό σύστημα εφοδιαστικής αλυσίδας, μπορούμε να επιταχύνουμε τους κύκλους ανάπτυξης προϊόντων και να ολοκληρώσουμε την παραγωγή των εξαρτημάτων σας με χύτευση με έγχυση το συντομότερο δυνατό.
Ολοκληρωμένες Δυνατότητες
Προσφέρουμε μια σειρά υπηρεσιών χύτευσης με έγχυση, από το σχεδιασμό και την κατασκευή πρωτοτύπων έως την κατασκευή εργαλείων και την παραγωγή. Οι ολοκληρωμένες δυνατότητές μας μάς επιτρέπουν να παρέχουμε ολοκληρωμένες λύσεις για τις ανάγκες των πελατών μας.
Συνέπεια και υψηλή ποιότητα
Χάρη στα πιστοποιημένα εργοστάσια, η διεξαγωγή επιθεωρήσεων κατά τη διάρκεια της παραγωγής και η επαλήθευση διαστάσεων μετά την παραγωγή εγγυώνται ότι τα ειδικά διαμορφωμένα εξαρτήματα έχουν σταθερή ποιότητα, ανεξάρτητα από το πολύπλοκο σχήμα, με υψηλή ακρίβεια.
ανταγωνιστική τιμή
Σας παρέχουμε υπηρεσίες υψηλής ακρίβειας και προσαρμοσμένης χύτευσης με έγχυση σε ανταγωνιστικές τιμές, από το σχεδιασμό πρωτοτύπων έως την παραγωγή, και εξατομικευμένες λύσεις χύτευσης με έγχυση για εσάς, διασφαλίζοντας ότι θα λάβετε υψηλής ποιότητας χυτευμένα εξαρτήματα. Η ταλαντούχα ομάδα μας μπορεί να σας προσφέρει λύσεις χύτευσης με έγχυση προστιθέμενης αξίας που ξεπερνούν τον προϋπολογισμό σας.
Διασφάλιση Ποιότητας
Έχουμε μια αυστηρή διαδικασία διασφάλισης ποιότητας για να διασφαλίσουμε ότι κάθε χυτευμένο με έγχυση εξάρτημα που παράγουμε είναι της υψηλότερης ποιότητας. Η ομάδα μας επιθεωρεί κάθε χυτευμένο εξάρτημα για να διασφαλίσει ότι πληροί τα αυστηρά πρότυπα ποιότητας που εφαρμόζουμε.