
Τι είναι πλαστικό χύτευση με έγχυση?
Η χύτευση με έγχυση πλαστικού είναι μια ευρέως χρησιμοποιούμενη διαδικασία κατασκευής στη βιομηχανική παραγωγή. Η βασική της αρχή περιλαμβάνει την έγχυση τηγμένου υλικού σε μια προσχεδιασμένη κοιλότητα καλουπιού, όπου το υλικό ψύχεται και στερεοποιείται για να σχηματίσει το επιθυμητό σχήμα του εξαρτήματος. Αυτή η διαδικασία έχει εξαιρετικά υψηλή προσαρμοστικότητα υλικού, όχι μόνο κατάλληλη για τα πιο κοινά θερμοπλαστικά πλαστικά και θερμοσκληρυνόμενα πολυμερή, αλλά και εφαρμόσιμη στην παραγωγή διαφόρων υλικών όπως μέταλλα (οπότε η διαδικασία ονομάζεται χύτευση υπό πίεση), γυαλί, ελαστομερή, ακόμη και καραμέλες. Ολόκληρη η διαδικασία ξεκινά με την τροφοδοσία των πρώτων υλών σε ένα θερμαινόμενο βαρέλι, όπου τήκονται ομοιόμορφα μέσω της δράσης ανάμειξης ενός κοχλιωτού κοχλία. Το τηγμένο υλικό στη συνέχεια εγχέεται στην κοιλότητα του καλουπιού υπό υψηλή πίεση και, μετά την ψύξη και τη στερεοποίηση, το προϊόν που προκύπτει είναι πανομοιότυπο με την κοιλότητα του καλουπιού. Στην πραγματική παραγωγή, η κατασκευή καλουπιών είναι ένα κρίσιμο βήμα. Συνήθως, οι επαγγελματίες κατασκευαστές καλουπιών παράγουν καλούπια χρησιμοποιώντας μεταλλικά υλικά όπως χάλυβα ή αλουμίνιο με βάση σχέδια από βιομηχανικούς σχεδιαστές ή μηχανικούς, διασφαλίζοντας ότι τα καλούπια μπορούν να αναπαράγουν με ακρίβεια τα απαιτούμενα χαρακτηριστικά του εξαρτήματος. Το πεδίο εφαρμογής της τεχνολογίας χύτευσης με έγχυση είναι εξαιρετικά ευρύ, επιτρέποντας την αποτελεσματική παραγωγή όλων, από μικροσκοπικά ηλεκτρονικά εξαρτήματα έως μεγάλα πάνελ αμαξώματος αυτοκινήτων. Τα τελευταία χρόνια, με την πρόοδο της τεχνολογίας τρισδιάστατης εκτύπωσης , νέοι τύποι φωτοπολυμερικών υλικών έχουν χρησιμοποιηθεί στην παραγωγή απλών καλουπιών έγχυσης. Αυτά τα υλικά παρουσιάζουν ειδικές θερμοπλαστικές ιδιότητες χαμηλής θερμοκρασίας, οι οποίες εμποδίζουν την τήξη τους κατά τη διαδικασία χύτευσης με έγχυση, παρέχοντας έτσι νέες τεχνικές λύσεις για ταχεία πρωτοτυποποίηση και παραγωγή μικρών παρτίδων.
Πώς λειτουργεί πλαστικό χύτευση με έγχυση λειτουργεί;
Βήμα 1: Προετοιμασία πρώτων υλών και θέρμανση/τήξη
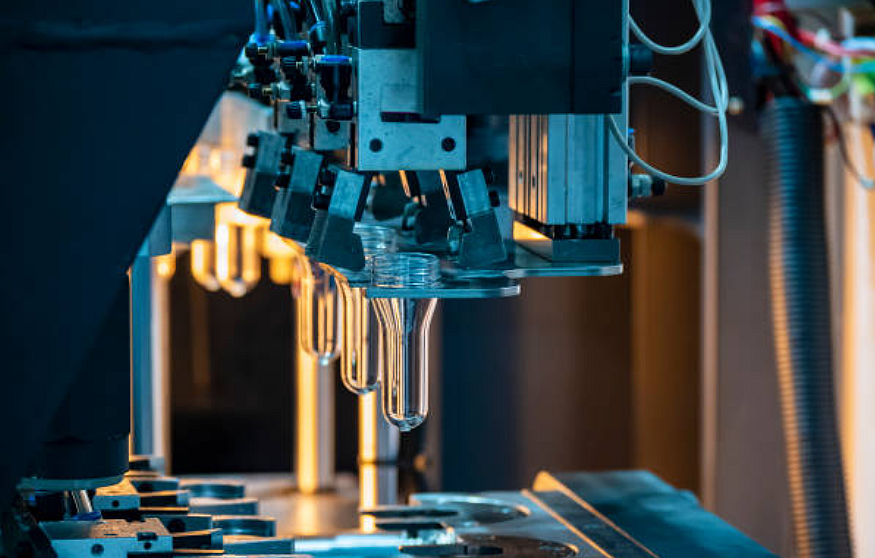
Η χύτευση με έγχυση πλαστικού είναι μια εξαιρετικά αποτελεσματική και ακριβής τεχνική κατεργασίας πλαστικού, με την πλήρη ροή εργασίας της να περιλαμβάνει τον απρόσκοπτο συντονισμό πολλαπλών κρίσιμων σταδίων. Ολόκληρη η διαδικασία παραγωγής ξεκινά με την προεπεξεργασία των πρώτων υλών, όπου τα πλαστικά σφαιρίδια ή οι σκόνες πρέπει πρώτα να υποβληθούν σε αυστηρή ξήρανση για να απομακρυνθεί οποιαδήποτε υγρασία υπάρχει στο υλικό. Αυτό το βήμα είναι κρίσιμο επειδή η υπολειμματική υγρασία μπορεί να εξατμιστεί σε υψηλές θερμοκρασίες, οδηγώντας σε φυσαλίδες ή επιφανειακά ελαττώματα στο τελικό προϊόν. Οι αποξηραμένες πρώτες ύλες τροφοδοτούνται στη χοάνη της μηχανής χύτευσης με έγχυση και εισέρχονται στο θερμαινόμενο βαρέλι υπό την επίδραση της βαρύτητας. Το βαρέλι είναι εξοπλισμένο με έναν ειδικά σχεδιασμένο περιστρεφόμενο κοχλία, ο οποίος όχι μόνο μεταφέρει το υλικό αλλά και παράγει ισχυρές δυνάμεις διάτμησης και φαινόμενα ανάμειξης μέσω της μοναδικής γεωμετρικής του δομής. Το σύστημα θέρμανσης ελέγχει με ακρίβεια τη θερμοκρασία του βαρελιού εντός του εύρους θερμοκρασίας τήξης του πλαστικού, συνήθως χωρισμένο σε πολλαπλές ζώνες θερμοκρασίας για βαθμιδωτή θέρμανση, εξασφαλίζοντας ομοιόμορφη θέρμανση και σταδιακή τήξη του πλαστικού. Κάτω από την περιστροφική προώθηση του κοχλία, τα στερεά πλαστικά σφαιρίδια υφίστανται μετασχηματισμό από την υαλώδη κατάσταση στην κατάσταση υψηλής ελαστικότητας και τελικά στην κατάσταση ιξώδους ροής, σχηματίζοντας ένα τήγμα με καλή ρευστότητα. Αυτή η διαδικασία πλαστικοποίησης απαιτεί ακριβή έλεγχο παραμέτρων όπως η θερμοκρασία, η πίεση και η ταχύτητα του κοχλία.
Βήμα 2: Τροφοδοσία και τήξη θερμοπλαστικού πλαστικού
Το στάδιο χύτευσης με έγχυση πλαστικού στη διαδικασία χύτευσης με έγχυση είναι ένα από τα πιο κρίσιμα βήματα σε ολόκληρη τη διαδικασία, καθορίζοντας άμεσα την ποιότητα χύτευσης του τελικού προϊόντος και την ακρίβεια των διαστάσεων. Αφού η πλαστική πρώτη ύλη λιώσει πλήρως στον κύλινδρο, η μηχανή χύτευσης με έγχυση εισέρχεται στο στάδιο έγχυσης υψηλής πίεσης. Σε αυτό το σημείο, το υδραυλικό σύστημα κινεί τον κοχλία να προχωρήσει με ακριβή ελεγχόμενη ταχύτητα και πίεση, εγχύοντας το τηγμένο πλαστικό που είναι αποθηκευμένο στο μπροστινό άκρο του κοχλία μέσω του ακροφυσίου στην κλειστή κοιλότητα του καλουπιού. Αυτή η διαδικασία έγχυσης πρέπει να εκτελείται υπό εξαιρετικά υψηλή πίεση, που συνήθως κυμαίνεται από δεκάδες έως εκατοντάδες megapascal, για να διασφαλιστεί ότι το ιξώδες τήγμα μπορεί να γεμίσει γρήγορα κάθε γωνία του καλουπιού. Το σύστημα του καλουπιού είναι προσεκτικά σχεδιασμένο, συμπεριλαμβανομένων δομών όπως ο κύριος δρομέας, ο δρομέας και η πύλη, οι οποίες συλλογικά καθοδηγούν τη ροή του τήγματος και ελέγχουν τη διαδικασία πλήρωσης. Κατά τη διάρκεια της διαδικασίας πλήρωσης, η θερμοκρασία, η πίεση και ο ρυθμός ροής στην μπροστινή άκρη του τήγματος πρέπει να παρακολουθούνται αυστηρά, καθώς τυχόν διακυμάνσεις μπορεί να οδηγήσουν σε ελαττώματα όπως σύντομες βολές, λάμψεις ή γραμμές συγκόλλησης.
Βήμα 3: Πίεση συγκράτησης
Στη διαδικασία χύτευσης με έγχυση, το στάδιο της πίεσης συγκράτησης είναι ένα κρίσιμο βήμα για τη διασφάλιση της ποιότητας του προϊόντος, επηρεάζοντας άμεσα την ακρίβεια των διαστάσεων, τις μηχανικές ιδιότητες και την ποιότητα της επιφάνειας του τελικού προϊόντος. Μόλις το τηγμένο πλαστικό γεμίσει την κοιλότητα του καλουπιού, το σύστημα μεταβαίνει αμέσως στη φάση της πίεσης συγκράτησης. Κατά τη διάρκεια αυτής της φάσης, η μηχανή χύτευσης με έγχυση συνεχίζει να ασκεί μια ορισμένη πίεση στο πλαστικό τήγμα που δεν έχει ακόμη στερεοποιηθεί πλήρως. Η κύρια λειτουργία αυτής της φάσης είναι να αντισταθμίσει τη συρρίκνωση όγκου που εμφανίζεται κατά την ψύξη, αποτρέποντας έτσι ελαττώματα όπως αποκλίσεις διαστάσεων, επιφανειακές κοιλότητες ή εσωτερικά κενά που προκαλούνται από τη συρρίκνωση του υλικού. Η διαδικασία πίεσης συγκράτησης απαιτεί ακριβή έλεγχο τριών βασικών παραμέτρων: πίεση συγκράτησης, χρόνο συγκράτησης και καμπύλη πίεσης συγκράτησης. Συνήθως, η πίεση συγκράτησης ρυθμίζεται στο 30%-80% της πίεσης έγχυσης, με συγκεκριμένες τιμές βελτιστοποιημένες με βάση τις ιδιότητες του υλικού, τη δομή του προϊόντος και τις απαιτήσεις της διαδικασίας. Ο χρόνος συγκράτησης εξαρτάται από το πάχος του τοιχώματος του προϊόντος και τον ρυθμό ψύξης, συνεχίζοντας γενικά μέχρι να στερεοποιηθεί πλήρως το πλαστικό στην πύλη.
Βήμα 4: Χρόνος διατήρησης και ψύξης
Στη διαδικασία χύτευσης με έγχυση, το στάδιο ψύξης είναι ένας κρίσιμος παράγοντας για τον προσδιορισμό της αποδοτικότητας της παραγωγής και της ποιότητας του προϊόντος. Μετά το τέλος του σταδίου συγκράτησης της πίεσης, το τηγμένο πλαστικό μέσα στο καλούπι εισέρχεται σε μια ελεγχόμενη διαδικασία ψύξης, η οποία συνεχίζεται μέχρι το εξάρτημα να επιτύχει επαρκή δομική αντοχή και διαστατική σταθερότητα για να αποκαλυφθεί με ασφάλεια. Η διαδικασία ψύξης δεν είναι απλώς φυσική απαγωγή θερμότητας, αλλά μια επακριβώς ελεγχόμενη διαδικασία ανταλλαγής θερμότητας. Το καλούπι είναι εξοπλισμένο με ένα σύνθετο σύστημα καναλιών ψύξης που χρησιμοποιεί κυκλοφορούντα ψυκτικά μέσα (συνήθως νερό ή λάδι) για την ταχεία απομάκρυνση της θερμότητας που απελευθερώνεται κατά τη στερεοποίηση του πλαστικού. Ο σχεδιασμός του συστήματος ψύξης πρέπει να είναι επιστημονικά ορθός, εξασφαλίζοντας τόσο την απόδοση ψύξης όσο και την αποφυγή εσωτερικής τάσης ή παραμόρφωσης που προκαλείται από εντοπισμένη υπερψύξη. Η διάρκεια του χρόνου ψύξης εξαρτάται από πολλαπλούς παράγοντες, συμπεριλαμβανομένων των θερμικών ιδιοτήτων του πλαστικού υλικού, του πάχους τοιχώματος του προϊόντος, της θερμοκρασίας του καλουπιού και της απόδοσης του συστήματος ψύξης. Για τα κρυσταλλικά πλαστικά όπως το PP και το PE, πρέπει επίσης να λαμβάνεται υπόψη η επίδραση της κρυσταλλικότητας στην απόδοση του προϊόντος, καθιστώντας τον έλεγχο των ρυθμών ψύξης ιδιαίτερα κρίσιμο.
Βήμα 5: Διαδικασίες εξαγωγής και φινιρίσματος
Το τελικό κρίσιμο στάδιο της χύτευσης με έγχυση είναι η φάση ανοίγματος του καλουπιού και αφαίρεσης του εξαρτήματος, η οποία σηματοδοτεί την ολοκλήρωση ολόκληρου του κύκλου χύτευσης με έγχυση. Μόλις το εξάρτημα κρυώσει επαρκώς μέσα στην κοιλότητα του καλουπιού και φτάσει στην επιθυμητή σκληρότητα, το σύστημα σύσφιξης της μηχανής χύτευσης με έγχυση αρχίζει να λειτουργεί. Αρχικά, μεταβαίνει από τη λειτουργία σύσφιξης υψηλής πίεσης σε λειτουργία προστασίας χαμηλής πίεσης και στη συνέχεια το καλούπι ανοίγει ομαλά κατά μήκος της γραμμής διαχωρισμού σύμφωνα με το προκαθορισμένο πρόγραμμα. Η ακολουθία ανοίγματος και η ταχύτητα του καλουπιού πρέπει να ελέγχονται με ακρίβεια, συνήθως χρησιμοποιώντας μια καμπύλη ανοίγματος τριών σταδίων (αργή-γρήγορη-αργή) για να διασφαλιστεί το αποτελεσματικό άνοιγμα του καλουπιού, αποφεύγοντας παράλληλα τη ζημιά του εξαρτήματος ή τον τραυματισμό του καλουπιού που προκαλείται από τον ξαφνικό διαχωρισμό. Αφού ανοίξει πλήρως το καλούπι, το σύστημα εκτίναξης που είναι εγκατεστημένο στην κινούμενη πλευρά του καλουπιού αρχίζει να λειτουργεί. Οι μηχανισμοί εκτίναξης, όπως οι πείροι εκτίναξης, οι πλάκες εκτίναξης ή οι πνευματικές βαλβίδες, κινούνται ομαλά υπό υδραυλική ή μηχανική κίνηση για να διαχωρίσουν το χυτευμένο εξάρτημα από την κοιλότητα του καλουπιού. Η διαδικασία εκτίναξης απαιτεί ιδιαίτερη προσοχή στον έλεγχο της ταχύτητας εκτίναξης, της διαδρομής και της συχνότητας εκτίναξης για να διασφαλιστεί η πλήρης αποσυναρμολόγηση του προϊόντος χωρίς ελαττώματα όπως σημάδια εκτίναξης ή παραμόρφωση. Για προϊόντα με πολύπλοκη δομή, ενδέχεται να απαιτούνται ειδικές μέθοδοι αποχύτευσης, όπως η διαδοχική λειτουργία πολλαπλών μηχανισμών εξαγωγής ή η περιστροφική αποχύτευση.
Ποιες είναι οι εφαρμογές της χύτευσης με έγχυση πλαστικού;
1. Αυτοκινητοβιομηχανία
Η χύτευση με έγχυση πλαστικού παίζει καθοριστικό ρόλο στον τομέα της αυτοκινητοβιομηχανίας , καλύπτοντας την παραγωγή διαφόρων εξαρτημάτων, από εσωτερικά έως εξωτερικά, και από λειτουργικά έως διακοσμητικά μέρη. Στον τομέα των συστημάτων εσωτερικού χώρου αυτοκινήτων, η τεχνολογία χύτευσης με έγχυση χρησιμοποιείται ευρέως για την κατασκευή μονοκόμματων ταμπλό οργάνων, πάνελ επένδυσης θυρών, πάνελ κεντρικής κονσόλας, υποβραχιόνια καθισμάτων και διαφόρων αποθηκευτικών χώρων. Αυτά τα εξαρτήματα όχι μόνο πρέπει να πληρούν αυστηρές απαιτήσεις ακρίβειας διαστάσεων, αλλά απαιτούν επίσης εξαιρετική αίσθηση αφής και αισθητικά ευχάριστες υφές επιφάνειας. Η χύτευση με έγχυση, σε συνδυασμό με επακόλουθες διαδικασίες όπως βαφή, επίστρωση δέρματος ή IMD (διακόσμηση εντός καλουπιού), μπορεί να επιτύχει τέλεια αυτές τις απαιτήσεις. Στον τομέα του εξωτερικού της αυτοκινητοβιομηχανίας, τα εξαρτήματα που έχουν χυτευτεί με έγχυση, όπως συστήματα προφυλακτήρων, λωρίδες επένδυσης θόλων τροχών και συγκροτήματα μάσκας, όχι μόνο διαθέτουν πολύπλοκα τρισδιάστατα σχήματα, αλλά πληρούν επίσης ειδικές απαιτήσεις απόδοσης, όπως αντοχή σε κρούσεις και αντοχή στις καιρικές συνθήκες.
2. Ιατρικές συσκευές
Η τεχνολογία χύτευσης με έγχυση πλαστικού παίζει απαραίτητο ρόλο στην κατασκευή ιατροτεχνολογικών προϊόντων , με εφαρμογές που εκτείνονται σε ένα ευρύ φάσμα προϊόντων, από βασικά ιατρικά αναλώσιμα έως όργανα ακριβείας υψηλής ποιότητας. Στον τομέα των αναλώσιμων ιατρικών εφοδίων, οι διαδικασίες χύτευσης με έγχυση χρησιμοποιούνται για τη μαζική παραγωγή διαφόρων αποστειρωμένων εξαρτημάτων σύριγγας, εξαρτημάτων σύνδεσης ενδοφλέβιας έγχυσης, σωλήνων συλλογής αίματος κενού, σωλήνων δειγματοληψίας ιών και άλλων αναλώσιμων ιατρικών συσκευών. Αυτά τα προϊόντα έχουν αυστηρές απαιτήσεις για την ακρίβεια των διαστάσεων, το φινίρισμα της επιφάνειας και την απόδοση σφράγισης. Στον τομέα της in vitro διαγνωστικής, τα μικρορευστικά τσιπ ακριβείας χυτευμένα με έγχυση, τα περιβλήματα κιτ αντιδραστηρίων και τα υποστρώματα καρτών δοκιμής παρέχουν αξιόπιστη τεχνική υποστήριξη για τη σύγχρονη μοριακή διαγνωστική και τις δοκιμές σημείου φροντίδας (POCT). Στον τομέα των χειρουργικών εργαλείων, η τεχνολογία χύτευσης με έγχυση χρησιμοποιείται για την κατασκευή λαπαροσκοπικών λαβών εργαλείων, εξαρτημάτων αιμοστάτη, χειρουργικών συσκευών συρραφής και άλλων προϊόντων.
3. Ηλεκτρονικά και Ηλεκτρικές Συσκευές
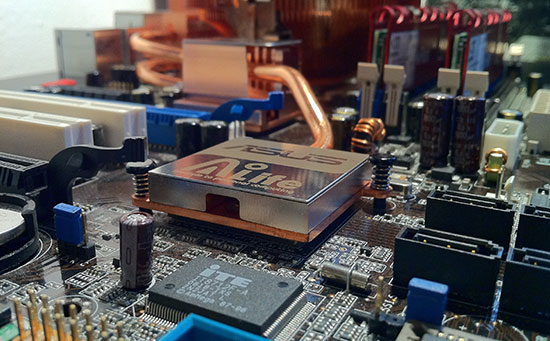
Η τεχνολογία χύτευσης με έγχυση πλαστικού παίζει κρίσιμο ρόλο στη βιομηχανία κατασκευής ηλεκτρονικών και ηλεκτρικών συσκευών, με τις εφαρμογές της να διαπερνούν σχεδόν κάθε στάδιο της αλυσίδας εφοδιασμού για διάφορα ηλεκτρονικά προϊόντα. Στον τομέα των ηλεκτρονικών ειδών ευρείας κατανάλωσης, οι διαδικασίες χύτευσης με έγχυση χρησιμοποιούνται ευρέως στην παραγωγή θηκών smartphone, δομικών στοιχείων φορητών υπολογιστών, θηκών smartwatch και άλλων προϊόντων. Αυτά τα προϊόντα όχι μόνο απαιτούν εξαιρετικά υψηλή ακρίβεια διαστάσεων και ποιότητα φινιρίσματος επιφάνειας, αλλά πρέπει επίσης να πληρούν τις σύγχρονες απαιτήσεις σχεδιασμού για ελαφριά, λεπτά προφίλ και μονοκόμματη κατασκευή. Οι ηλεκτρονικοί σύνδεσμοι είναι ένας άλλος σημαντικός τομέας εφαρμογής για χύτευση με έγχυση, συμπεριλαμβανομένων εξαρτημάτων ακριβείας όπως θύρες USB, σύνδεσμοι Type-C και σύνδεσμοι πλακέτας-προς-πλαίσιο. Αυτά τα προϊόντα έχουν εξαιρετικά αυστηρές απαιτήσεις για διαστατική σταθερότητα και απόδοση μόνωσης, με ανοχές που συχνά ελέγχονται εντός ±0.02 mm. Στον τομέα των οικιακών συσκευών, εξαρτήματα όπως πάνελ κλιματιστικών, πίνακες ελέγχου πλυντηρίων ρούχων και λαβές πορτών ψυγείων που κατασκευάζονται μέσω χύτευσης με έγχυση πρέπει όχι μόνο να πληρούν τις απαιτήσεις δομικής αντοχής, αλλά και να διαθέτουν εξαιρετική αντοχή στις καιρικές συνθήκες και ιδιότητες επιβράδυνσης φλόγας.
Πλεονεκτήματα της χύτευσης με έγχυση πλαστικού
1. Υψηλή απόδοση διαμόρφωσης
Η χύτευση με έγχυση πλαστικού ξεχωρίζει στον κατασκευαστικό κλάδο για την εξαιρετική της απόδοση παραγωγής. Αυτή η διαδικασία χρησιμοποιεί μια πλήρως αυτοματοποιημένη ροή παραγωγής, επιτρέποντας τη συνεχή, αδιάλειπτη λειτουργία από την είσοδο πρώτων υλών έως την παραγωγή τελικού προϊόντος. Ένας τυπικός κύκλος χύτευσης με έγχυση κυμαίνεται συνήθως από 15 έως 120 δευτερόλεπτα, ανάλογα με το μέγεθος και την πολυπλοκότητα του προϊόντος. Οι σύγχρονες μηχανές χύτευσης με έγχυση υψηλής ταχύτητας μπορούν να επιτύχουν έως και εκατοντάδες κύκλους χύτευσης ανά λεπτό, καθιστώντας τες ιδιαίτερα κατάλληλες για την παραγωγή εξαρτημάτων που απαιτούν κατασκευή μεγάλης κλίμακας. Σε σύγκριση με την παραδοσιακή κατεργασία ή τη χειροκίνητη χύτευση, η χύτευση με έγχυση μπορεί να εξοικονομήσει πάνω από 90% του χρόνου παραγωγής. Επιπλέον, η εφαρμογή της τεχνολογίας χύτευσης πολλαπλών κοιλοτήτων επιτρέπει την ταυτόχρονη χύτευση δεκάδων πανομοιότυπων προϊόντων με μία μόνο έγχυση, αυξάνοντας περαιτέρω την παραγωγή ανά μονάδα χρόνου. Αυτή η εξαιρετικά αποτελεσματική μέθοδος παραγωγής μειώνει σημαντικά το κόστος κατασκευής ανά μονάδα, παρέχοντας μια ιδανική λύση για βιομηχανική παραγωγή μεγάλης κλίμακας.
2. Υψηλή ακρίβεια και καλή επαναληψιμότητα
Η διαδικασία χύτευσης με έγχυση πλαστικού έχει εξαιρετικά πλεονεκτήματα όσον αφορά την ακρίβεια των διαστάσεων και τη συνέπεια του προϊόντος. Ο προηγμένος εξοπλισμός χύτευσης με έγχυση σε συνδυασμό με καλούπια ακριβείας μπορούν να επιτύχουν εξαιρετικά υψηλές ανοχές διαστάσεων ±0.01 mm, ικανοποιώντας τις πιο αυστηρές απαιτήσεις για εξαρτήματα ακριβείας. Αυτό το επίπεδο ακρίβειας είναι κρίσιμο για προϊόντα όπως ηλεκτρονικοί σύνδεσμοι και ιατρικές συσκευές που είναι ιδιαίτερα ευαίσθητα στην ακρίβεια των διαστάσεων. Όσον αφορά την επαναληψιμότητα, τα προϊόντα χύτευσης με έγχυση παρουσιάζουν ελάχιστη διακύμανση μεταξύ παρτίδων, με τιμές CPK που συνήθως υπερβαίνουν το 1.67, διασφαλίζοντας ότι κάθε προϊόν σε μεγάλη κλίμακα παραγωγής έχει πανομοιότυπα ποιοτικά χαρακτηριστικά. Οι σύγχρονες μηχανές χύτευσης με έγχυση είναι εξοπλισμένες με συστήματα ελέγχου κλειστού βρόχου που παρακολουθούν και προσαρμόζουν τις παραμέτρους της διαδικασίας σε πραγματικό χρόνο, διασφαλίζοντας περαιτέρω τη σταθερότητα της παραγωγής.
3. Ευρύ φάσμα εφαρμόσιμων υλικών
Η διαδικασία χύτευσης με έγχυση πλαστικού παρουσιάζει εξαιρετική προσαρμοστικότητα υλικού, ικανή να επεξεργάζεται σχεδόν όλους τους τύπους πολυμερών υλικών. Όσον αφορά τα θερμοπλαστικά πλαστικά, υλικά που κυμαίνονται από πλαστικά γενικής χρήσης όπως PP και ABS έως πλαστικά μηχανικής όπως PC και POM, καθώς και πλαστικά υψηλής απόδοσης όπως PEEK και PEI, μπορούν όλα να υποστούν επεξεργασία μέσω χύτευσης με έγχυση. Θερμοσκληρυνόμενα πλαστικά όπως φαινολική ρητίνη και εποξειδική ρητίνη είναι επίσης κατάλληλα για εξειδικευμένες διαδικασίες χύτευσης με έγχυση. Επιπλέον, διάφορα ελαστομερή (TPE, TPU), βιολογικά πλαστικά και βιοδιασπώμενα υλικά εφαρμόζονται όλο και περισσότερο στη χύτευση με έγχυση. Προσαρμόζοντας τις συνθέσεις των υλικών, μπορούν να παραχθούν προϊόντα με συγκεκριμένες ιδιότητες, όπως επιβραδυντικές φλόγας, ανθεκτικές στην υπεριώδη ακτινοβολία, αγώγιμες ποιότητες ή ηλεκτρομαγνητικές θωράκισεις.
Μειονεκτήματα του πλαστικό χύτευση με έγχυση
1. Υψηλό κόστος μούχλας
Η διαδικασία χύτευσης με έγχυση πλαστικού παρουσιάζει σημαντικά οικονομικά εμπόδια όσον αφορά τις επενδύσεις σε καλούπια. Ένα σύνολο καλουπιών έγχυσης μέτριας πολυπλοκότητας απαιτεί συνήθως επένδυση 50,000 έως 500,000 γιουάν για το κόστος παραγωγής, ενώ τα καλούπια υψηλής ακρίβειας ή πολλαπλών κοιλοτήτων μπορούν να κοστίσουν έως και αρκετά εκατομμύρια γιουάν. Η διαδικασία κατασκευής καλουπιών περιλαμβάνει πολλαπλά βήματα, όπως μηχανική επεξεργασία ακριβείας, θερμική επεξεργασία και επιφανειακή επεξεργασία, με κύκλο παραγωγής 4 έως 12 εβδομάδων από το σχεδιασμό έως την παράδοση. Αυτή η υψηλή αρχική επένδυση καθιστά την οικονομική βιωσιμότητα της χύτευσης με έγχυση πλήρως υλοποιήσιμη μόνο σε μεγάλης κλίμακας παραγωγή (συνήθως απαιτώντας 5,000 μονάδες ή περισσότερες). Για την επικύρωση πρωτοτύπων ή τη δοκιμαστική παραγωγή μικρής κλίμακας κατά τα αρχικά στάδια ανάπτυξης προϊόντων, εναλλακτικές διαδικασίες όπως η τρισδιάστατη εκτύπωση ή τα καλούπια σιλικόνης μπορεί να προσφέρουν μεγαλύτερα πλεονεκτήματα κόστους. Επιπλέον, η συντήρηση και η αποθήκευση καλουπιών απαιτούν συνεχείς επενδύσεις, αυξάνοντας περαιτέρω το συνολικό κόστος ιδιοκτησίας.
2. Άκαμπτες τροποποιήσεις σχεδιασμού
Η χύτευση με έγχυση πλαστικού παρουσιάζει σημαντική ακαμψία όσον αφορά τις αλλαγές στο σχεδιασμό των προϊόντων. Ως εργαλεία ακριβείας κατασκευασμένα από χάλυβα, τα καλούπια είναι δύσκολο να τροποποιηθούν σημαντικά μετά την κατασκευή τους. Ακόμα και απλές προσαρμογές διαστάσεων μπορεί να απαιτούν εκ νέου κατεργασία του πυρήνα ή της κοιλότητας, ενώ οι αλλαγές στη δομή συχνά απαιτούν την απόσυρση του υπάρχοντος καλουπιού και τη δημιουργία ενός νέου. Τέτοιες τροποποιήσεις όχι μόνο συνεπάγονται πρόσθετο κόστος κατεργασίας (συνήθως 30%-70% του αρχικού κόστους του καλουπιού), αλλά έχουν επίσης ως αποτέλεσμα καθυστερήσεις στην παραγωγή 2-4 εβδομάδων. Κατά τη διάρκεια των επαναλήψεων ανάπτυξης προϊόντων, αυτή η ακαμψία αναγκάζει τις εταιρείες να ολοκληρώσουν όλη την επικύρωση του σχεδιασμού πριν από την κατασκευή του καλουπιού, αυξάνοντας τους κινδύνους και το κόστος της ανάπτυξης σε πρώιμο στάδιο.
3. Οι διαστάσεις του προϊόντος περιορίζονται από τους περιορισμούς του καλουπιού
Η χύτευση με έγχυση πλαστικού έχει εγγενώς περιορισμούς στη διαδικασία όσον αφορά τις διαστάσεις του προϊόντος. Από την άποψη του εξοπλισμού, οι μέγιστες διαστάσεις χύτευσης περιορίζονται από τη δύναμη σύσφιξης και τον χώρο στην κοιλότητα του καλουπιού της μηχανής χύτευσης με έγχυση. Επί του παρόντος, οι μεγαλύτερες μηχανές χύτευσης με έγχυση στην αγορά μπορούν να παράγουν προϊόντα μήκους περίπου 4 μέτρων. Ωστόσο, το κόστος επένδυσης και λειτουργίας για τέτοιο εξοπλισμό είναι εξαιρετικά υψηλό. Τα προϊόντα με εξαιρετικά λεπτά τοιχώματα (π.χ., αυτά με πάχος μικρότερο από 0.5 mm) επιβάλλουν εξαιρετικά υψηλές απαιτήσεις στην ακρίβεια του καλουπιού και τον έλεγχο της διαδικασίας. Αυτοί οι περιορισμοί απαιτούν την εξερεύνηση εναλλακτικών διαδικασιών για ορισμένες εφαρμογές με ειδικές απαιτήσεις μεγέθους. Για παράδειγμα, τα μεγάλα προϊόντα μπορεί να είναι πιο κατάλληλα για χύτευση με περιστροφική χύτευση ή χύτευση με εμφύσηση, ενώ τα εξαρτήματα μικροακρίβειας μπορεί να απαιτούν χύτευση με μικροέγχυση ή σφράγιση. Επιπλέον, η αύξηση των διαστάσεων του προϊόντος παρατείνει σημαντικά τον χρόνο ψύξης, επηρεάζοντας τη συνολική αποδοτικότητα της παραγωγής.

Συχνές ερωτήσεις για τη χύτευση με έγχυση πλαστικού
Πόσος χρόνος χρειάζεται για την παραγωγή εξαρτημάτων με χύτευση με έγχυση πλαστικού;
Ο χρόνος που απαιτείται για την παραγωγή εξαρτημάτων με χύτευση με έγχυση πλαστικού εξαρτάται από διάφορους παράγοντες, όπως το μέγεθος του εξαρτήματος, η πολυπλοκότητα σχεδιασμού, ο τύπος υλικού και ο όγκος παραγωγής.
Ποιοι παράγοντες επηρεάζουν την ποιότητα των εξαρτημάτων που έχουν χυτευτεί με έγχυση;
Η ποιότητα των εξαρτημάτων που χυτεύονται με έγχυση επηρεάζεται κυρίως από τον σχεδιασμό του καλουπιού, την επιλογή υλικού, τις παραμέτρους επεξεργασίας, την κατάσταση του μηχανήματος και την ικανότητα του χειριστή. Ο καλός σχεδιασμός, τα κατάλληλα υλικά, οι ακριβείς ρυθμίσεις και ο καλά συντηρημένος εξοπλισμός συμβάλλουν στη διασφάλιση της ομοιόμορφης λειτουργίας και χωρίς ελαττώματα κατασκευής εξαρτημάτων.







