
Hvad er Met al Die Cforbløffende Produktion?
Metalstøbning er en metalstøbeproces. Dens essens er at sprøjte smeltet metal ind i en præcist designet metalform under højt tryk, og derefter afkøle og størkne det for til sidst at danne en støbeform med den forudbestemte form og størrelse.
Støbeprocessen er primært afhængig af tre kerneelementer: støbemaskiner, støbeforme og støbelegeringer. Det karakteristiske ved metalstøbning er at fylde formen med højt tryk og høj hastighed, hvilket gør det muligt for støbning effektivt og i store mængder at producere metaldele med komplekse strukturer, tynde vægge, præcise dimensioner og glatte overflader.
Trykstøbeteknologi opstod i begyndelsen af det 19. århundrede. I 1838 opfandt en amerikaner ved navn Bruce den første manuelle stempelstøbemaskine til trykning af blytyper.
I begyndelsen af det 20. århundrede fremmede den succesfulde anvendelse af aluminiumslegeringsstøbning udviklingen af bilindustrien og markerede den sande begyndelse på moderne støbeteknologi.
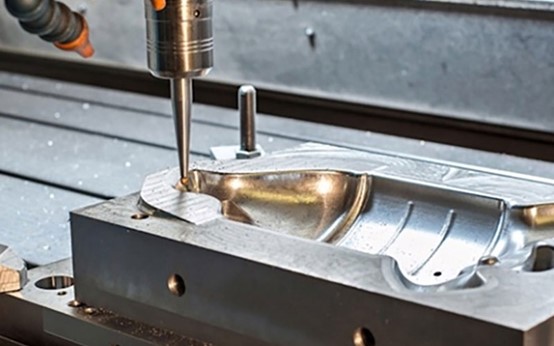
Hvordan fungerer produktion af metalstøbning?
Skimmelforberedelse
Før støbning påbegyndes, skal formen installeres og forvarmes. Derefter skal hulrummet rengøres, og der skal sprøjtes et slipmiddel på.
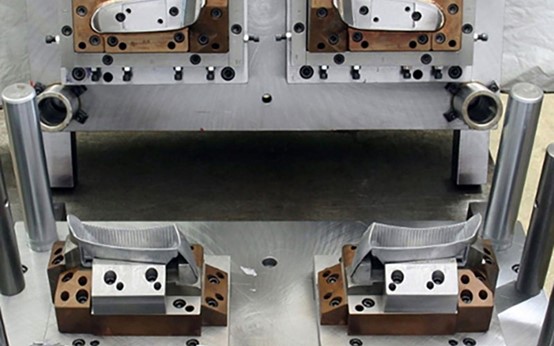
Formslipmidler letter udstødningen af støbegods og kan også køle formene. Efter at formen er forberedt, driver trykstøbemaskinen den bevægelige form til at lukke tæt med den faste form og anvender en enorm klemkraft for at forhindre det smeltede metal i at løbe ud.
Materiale Støbning
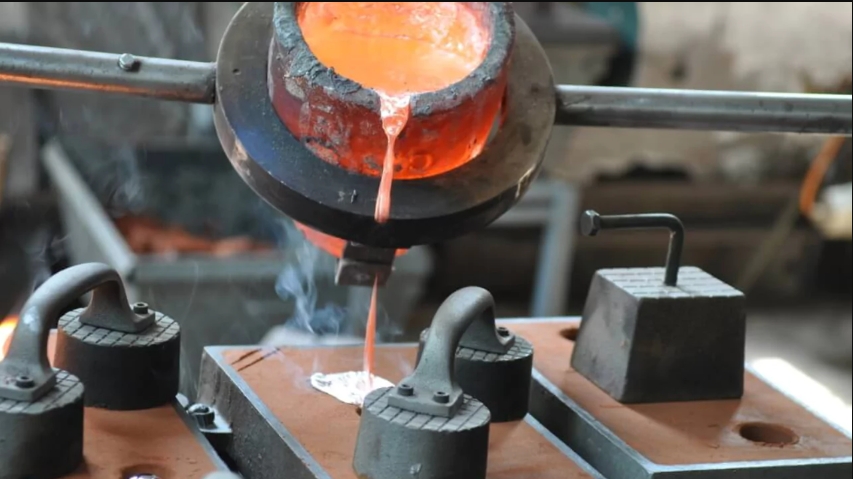
Efter at støbeformen er forberedt, opvarmes den specifikke legering til smeltet tilstand i ovnen, og sammensætningen holdes ensartet. Brug derefter en måleske til at tage den nødvendige mængde smeltet metal ud af ovnen og hælde den jævnt i den lukkede injektionsmuffe, som forberedelse til injektion.
Injektionsproces
Støbemaskinens stempel bevæger sig med ekstremt høj hastighed og presser øjeblikkeligt det smeltede metal i muffen ind i det forseglede formhulrum. Det smeltede metal fylder hele hulrummet på få hundrededele af et sekund, hvilket sikrer præcis reproduktion af tynde vægge og komplekse strukturer.
Køling
Efter at det smeltede metal har fyldt hulrummet, trækker stemplet sig ikke straks tilbage, men fortsætter med at opretholde et enormt tryk. Denne fase kaldes holdetryk. Det tvinger det metal, der trækker sig sammen og størkner, til at modtage yderligere genopfyldning, hvorved indre krympningshulrum og defekter reduceres og støbegodsets tæthed øges.
Ejection
Efter at formen har været holdt under tryk i et stykke tid, og støbegodset stort set er hærdet, åbner formens lukkemekanisme formen.
Udstødningsmekanismen inde i formen bevæger sig fremad under drevet af udstødningscylinderen, skubber den formede støbeform jævnt ud af formen og fuldfører afformningsprocessen.
Trimning
Støbegods, der udstødes ved trykstøbning, har normalt ekstra materialekanter, såsom portsystemer og ventilationsslidser. Støbegodsene skal have disse materialekanter skåret af manuelt eller med udstyr, og de skal undergå den nødvendige overfladerengøring. Efter at en støbegods er rengjort, lukkes formen, og den næste trykstøbecyklus begynder.
Typer af metalmaterialer, der anvendes i metalstøbning
Aluminium
Aluminium er det mest anvendte trykstøbemateriale . Aluminium er let i vægt og har god mekanisk styrke, korrosionsbestandighed samt termisk og elektrisk ledningsevne.
Aluminiumlegering har god støbefluiditet og er velegnet til produktion af tyndvæggede dele med komplekse strukturer. Den anvendes i vid udstrækning i bil-, elektronik- og luftfartsindustrien.
Zink
Zinklegering er meget nem at støbe og kan producere dele med ekstremt høj dimensionsnøjagtighed og ekstremt glatte overflader.
Zinklegeringer har gode mekaniske egenskaber og kan gennemgå forskellige galvaniseringsbehandlinger. Zinklegering bruges ofte til at fremstille hardwaredele, legetøjsmodeller, badeværelsestilbehør og elektroniske kabinetter og andre produkter.
Magnesium
Magnesiumlegering er den letteste blandt praktiske metaller, med høj specifik styrke og specifik stivhed, og den har fremragende stødabsorbering og elektromagnetiske afskærmningsegenskaber.
Magnesium bruges ofte i situationer, hvor vægt er et strengt krav, såsom kabinetter til bærbare computere, kamerahuse, ratstel til biler og komponenter til luftfart.
Kobber
De kobberlegeringer, der primært anvendes i trykstøbning, er messing og bronze. Kobber har fremragende elektrisk ledningsevne, varmeledningsevne, slidstyrke og korrosionsbestandighed.
Kobber har et højt smeltepunkt, hvilket forårsager betydelig slitage på forme og gør støbning mere vanskelig og dyr. Kobber bruges typisk til at fremstille specielle dele, der kræver høj styrke og elektrisk ledningsevne, såsom ventiler, gear og elektriske stik.

Typer af metalstøbningsproduktionsprocesser
Støbning af varm kammer
Ved varmkammerstøbning nedsænkes injektionsmekanismen i smeltet metal, og metallet sprøjtes direkte ind i formen gennem injektionskammeret. Varmkammerstøbningsmetoden er yderst effektiv og har en hurtig cyklushastighed, hvilket gør den velegnet til metaller med lavt smeltepunkt såsom zink, magnesium og bly.

Støbning af kolde kammer
Ved koldkammerstøbning er injektionsmekanismen adskilt fra ovnen, og det smeltede metal skal sprøjtes ind i injektionskammeret manuelt eller mekanisk.
Koldkammerstøbning er velegnet til metaller med højt smeltepunkt såsom aluminium og kobber. Selvom koldkammerstøbning er lidt mindre effektiv, kan den effektivt forhindre udstyrskorrosion og sikre produktkvaliteten.

Vakuum trykstøbning
Vakuumstøbning involverer evakuering af luften under støbeprocessen for at reducere gassen i formhulrummet, hvorved porøsitetsdefekter minimeres og densitet og mekaniske egenskaber forbedres.
Vakuumstøbning bruges ofte til produkter med høje styrkekrav, såsom bilkonstruktioner og flykomponenter.
Lavtryksstøbning
Lavtryksstøbning er en proces, hvor smeltet metal langsomt skubbes fra en digel ind i en form ved hjælp af lavtryksgas, hvilket sikrer en jævn metalfyldning og en tæt struktur.
Lavtryksstøbning bruges ofte i produktionen af større aluminiumsdele såsom bilhjul og motorblokke.

Gravity Die Casting
Tyngdekraftstøbning bruger metallets egenvægt til at sprøjte smeltet metal ind i formen uden behov for ekstern injektion.
Tyngdekraftsstøbning er en simpel proces og velegnet til mellemstore og små serieproduktioner, såsom pumpehuse, rørfittings, mekaniske huse osv.
Fordele ved produktion af metalstøbning
3-dimensionel nøjagtighed
Metalstøbning kan opnå højpræcisionsprodukter med komplekse former i en enkelt formningsproces med små dimensionstolerancer og god repeterbarhed.
De dele, der bearbejdes ved metalstøbning, har en glat og fin overflade, som kan males direkte, galvaniseres eller poleres, hvilket reducerer de efterfølgende bearbejdnings- og overfladebehandlingsprocesser og omkostninger betydeligt.
Produktionseffektivitet
Støbeprocessen har en kort cyklus, der muliggør hurtig injektion, afkøling og afformning, og er særligt velegnet til batch- og automatiseret produktion.
Sammenlignet med traditionelle støbe- eller bearbejdningsmetoder kan metalstøbning producere mere ensartede dele inden for samme tidsperiode, hvilket reducerer prisen pr. styk betydeligt.
Kompleks dannelse
Metalstøbning kan danne dele med komplekse geometrier, tyndvæggede strukturer og fine egenskaber, såsom forstærkningsribber, gevindhuller og indsatser, i en enkelt form, hvilket undgår flere bearbejdnings- eller monteringsprocedurer og opnår fremstilling af produkter med høj integration og høj strukturel integritet.
Mekanisk styrke
Metalstøbning får på grund af højtryksindsprøjtning metallet til hurtigt at fylde formhulrummet og størkne. Som følge heraf bliver den indre struktur af støbegods tættere med færre porer og krympehulrum, og de har højere mekanisk styrke, hårdhed og slidstyrke.
Efter behandling med vakuumstøbning eller halvfast støbning kan delenes ydeevne nærme sig smedegodsets.
Materialeudnyttelse
Metaltabet i produktionsprocessen for trykstøbning af metal er ekstremt lavt. Slidsystemet og overløbsdelene kan genbruges i ovnen, og den samlede materialeudnyttelsesgrad kan nå over 90%.
Sammenlignet med traditionelle støbemetoder sparer metalstøbning ikke kun råmaterialer, men gavner også miljøbeskyttelse og omkostningskontrol.
Ulemper ved produktion af metalstøbning
Høje skimmelomkostninger
Design- og fremstillingsomkostningerne for metalstøbeforme er relativt høje, især for komplekst strukturerede eller multi-kavitetsforme, som kræver præcis bearbejdning og højtemperaturbestandigt stål. Derfor er den indledende investering stor.
Ved produktion i små serier eller projekter med hyppige designændringer er formomkostningerne ved metalstøbning vanskelige at afskrive og har dårlig økonomisk effektivitet.
Uegnet til metaller med højt smeltepunkt
Temperaturbestandighedsgrænsen for trykstøbemaskiner og forme gælder normalt kun for metaller med middel og lavt smeltepunkt, såsom aluminium, zink, magnesium og kobber.
Materialer med højt smeltepunkt, såsom stål og jern, kan ikke formes ved trykstøbning, hvilket til en vis grad begrænser anvendelsesområdet for denne proces.
Høje vedligeholdelsesomkostninger
Støbemaskiner og deres støttesystemer (såsom hydraulik-, køle- og sprøjteudstyr) er dyre og har høje vedligeholdelseskrav. Hvis udstyret ikke fungerer korrekt under produktionen, vil det forårsage skader på forme eller føre til produktionsstop, hvilket øger virksomhedernes vedligeholdelses- og driftsomkostninger.
Udfordringer i produktionsprocessen for metalstøbning
Problemer med porøsitet og svind
Problemer med porøsitet og krympning er de mest almindelige udfordringer ved trykstøbning. Ved fyldning ved høj hastighed, hvis luften i formhulrummet ikke udledes i tide, vil den blive trukket ind i det smeltede metal og danne porer. Samtidig, når støbegodsets tykke vægge størkner og trækker sig sammen, vil der dannes krympning, hvis de ikke genopfyldes med tilstrækkeligt smeltet metal.
Defekter i porer og krympningshulrum kan reducere delenes mekaniske egenskaber og tætningsevne betydeligt.
Kompleks procesparameterkontrol
I metalstøbningsprocessen skal adskillige parametre såsom sprøjtehastighed, tryk, temperatur og tid afstemmes præcist. Selv den mindste afvigelse fra en hvilken som helst parameter kan føre til defekte produkter.
For eksempel kan utilstrækkeligt tryk føre til ufuldstændig påfyldning, mens for høj hastighed vil intensivere medrivning, hvilket stiller ekstremt høje krav til processtyring.
Deformationskontrol
Selvom støbegods har høj præcision, er krympningen af støbegodset efter afformning og deformationen forårsaget af frigivelse af restspændinger stadig problemer, der skal kontrolleres nøje.
Dimensionsfaktorer kan påvirke delenes dimensionsstabilitet og monteringsnøjagtighed, hvilket øger omkostningerne ved efterfølgende bearbejdning eller korrektion.
Anvendelser af metalstøbning
Bil industrien
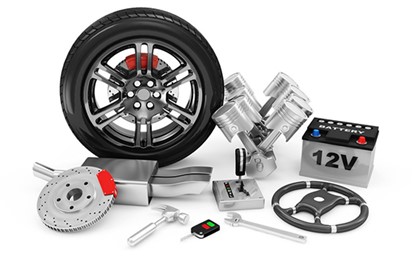
Bilindustrien er det største anvendelsesmarked for trykstøbning. Metalstøbning kan bruges til at fremstille motorblokke, gearkasser, koblingshuse, styretøjsenheder, hjul samt forskellige beslag og strukturelle komponenter.
Trykstøbning kan levere dele med høj styrke og letvægt, der opfylder bilers krav til sikkerhed og brændstoføkonomi.
Elektroniske produkter
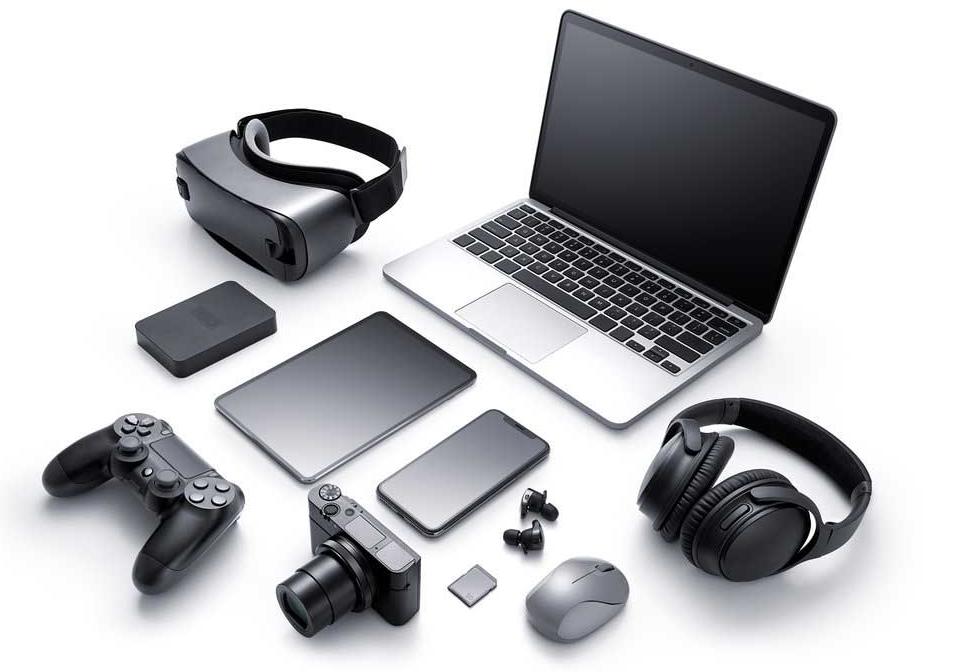
Metalstøbning kan bruges til at fremstille elektroniske produkter, såsom mellemrammer til smartphones, skaller til bærbare computere, køleplader, stik osv.
Støbegods giver elektroniske produkter fremragende elektromagnetisk afskærmning, strukturel styrke og varmeafledningsevne, samtidig med at de opnår et udsøgt udseende og et tyndt og let design.
Husholdningsapparater
Kernekomponenterne i mange husholdningsapparater fremstilles ved hjælp af trykstøbningsteknologi, såsom kompressorhuse til køleskabe, blade til klimaanlæg, skaller til elværktøj, ventilhuse til vandhaner, dørlåse og diverse køkkenudstyr.
Fordelene ved metalstøbning ligger i dens holdbarhed, høje produktionseffektivitet og gode overfladebehandlingseffekt.
Luftfart
Luftfartsindustrien har ekstremt høje krav til delenes ydeevne. Støbning bruges til at fremstille flymotordele, missilkabiner, radarkomponenter og skaller til militært kommunikationsudstyr osv.
Metalstøbning anvender normalt højtydende aluminiumslegeringer og magnesiumlegeringer for at opfylde kravene til letvægtsevne og høj styrke.
NOBLE's Metalstøbningsproduktionsservice
NOBLE er din pålidelige one-stop-løsning til skræddersyet produktion, fra prototypedesign til fremstilling, med enorme produktionsressourcer, passende teknologi, strømlinede processer, ekspertvejledning og en perfekt kvalitetsinspektionsproces, der gør dine ideer til virkelighed.
Vi tilbyder højpræcisions- og langtidsstøbningstjenester til konkurrencedygtige priser, kombineret med banebrydende støbeteknologi med avanceret produktionsudstyr. Vores ekspertingeniører er dedikerede til at reducere cyklustiderne med op til 50%+, med hurtig ekspeditionstid og levering på få minutter. Få et tilbud, og modtag din støbeform inden for få dage.
- ISO 9001 & ISO13485 certificeret fabrik
- 10+ år med fremstilling af støbeforme
- Avanceret udstyr og konkurrencedygtig pris
- Få et øjeblikkeligt tilbud på fremstilling af støbeforme
- Professionel og gratis DFM-rapport
- Teknisk support døgnet rundt
- Leveringstid så hurtigt som 3 dage
Ofte stillede spørgsmål om Die Casting
Hvad er forskellen mellem støbning af varmt kammer og koldt kammer?
Varmkammerstøbning er egnet til metaller med lavt smeltepunkt som zink og magnesium, mens koldkammerstøbning bruges til metaller med højere smeltepunkt som aluminium og kobber.
Kan støbte dele bearbejdes eller overfladebehandles?
Ja. Støbte dele kan gennemgå sekundære processer såsom CNC-bearbejdning, anodisering, pulverlakering og galvanisering for at opnå snævrere tolerancer eller forbedret æstetik og korrosionsbestandighed.
Er metalstøbning egnet til Lav-volumen produktion?
Traditionelt er trykstøbning mere økonomisk til store serier. Men med moderne teknologier til hurtig værktøjsfremstilling og prototypefremstilling er det nu muligt at producere små serier effektivt, især til produkttestning eller dele i begrænset oplag.
Hvilke faktorer skal man overveje, når man designer en støbt del?
Designere bør overveje vægtykkelse, trækvinkler, portposition og kølelayout for at sikre jævn påfyldning og nem udkastning. Korrekt design hjælper med at reducere defekter og forlænge formens levetid.
Hvor meget koster metalstøbning?
Omkostningerne afhænger af faktorer som formkompleksitet, produktionsvolumen, delstørrelse og materialetype.







