
Hvad er TItanium CNC Msmerter?
CNC-bearbejdning af titanmetal er en fremstillingsproces, der bruger computerstyrede numeriske styringsmaskiner til præcist at skære og forme titanmetal. Enkelt sagt er titan-CNC-bearbejdning at styre skæreværktøjerne i store maskiner via forprogrammeret computersoftware for gradvist at fjerne materiale fra en solid titanmetalblok og i sidste ende fremstille komplekse dele med høj præcision.
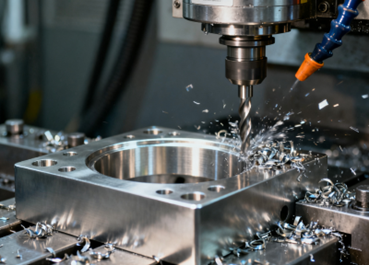
Processen med bearbejdning af titanium er særligt udfordrende, fordi titanium er kendt for sin høje styrke, lette vægt og fremragende korrosionsbestandighed, men titanium er også meget hårdt og har dårlig varmeledningsevne, hvilket let kan føre til hurtig værktøjsslid og overdreven varmeudvikling under bearbejdning. Derfor kræver succesfuld CNC-bearbejdning af titaniummetal professionelt udstyr, specifik værktøjsviden, optimerede skæreparametre og stor erfaring.
Hvordan fungerer CNC-bearbejdning af titanium?
CNC-bearbejdning af titanium er en højt automatiseret og præcis subtraktiv fremstillingsproces. En CNC-maskine er i bund og grund en computerstyret maskine, der gradvist bearbejder et solidt stykke titaniummetalråmateriale til en designet tredimensionel formdel gennem skæring.
Arbejdsgangen for titanium CNC-bearbejdning kan opsummeres i følgende kernetrin:
- Digitalt design: Hele processen begynder med en tredimensionel digital model af en del, der er oprettet ved hjælp af CAD-software.
- Programprogrammering: Ingeniører bruger CAM-software til at konvertere denne 3D-model til et bearbejdningsprogram, som CNC-maskinen kan forstå. Dette program planlægger præcist alle parametre såsom værktøjsbane, spindelhastighed, tilspændingshastighed og skæredybde, hvilket er afgørende for bearbejdning af hårdt titaniummetal.
- Forberedende arbejde: På maskinværktøjet skal operatøren fastspænde titanmetalemnet og installere det passende specialskæreværktøj. Da titan er brandfarligt og følsomt over for varme, skal der forberedes et højtrykskølesystem.
- Præcisionsbearbejdning: Efter programmets start vil CNC-maskinværktøjet automatisk fungere i henhold til instruktionerne. Mens skæreværktøjet roterer med høj hastighed, bevæger det sig langs den forudindstillede bane og fjerner konstant små metalspåner fra titaniumbarren. Hele processen kan involvere brugen af forskellige skæreværktøjer til grovbearbejdning, semi-sletbearbejdning og sletbearbejdning for at opnå de endelige dimensioner og overfladefinish.
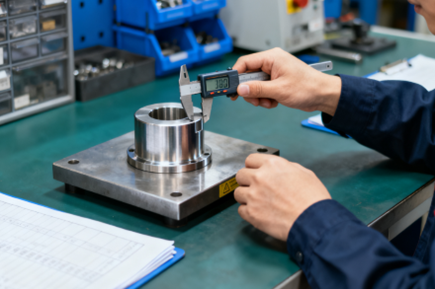
- Efterbehandling og inspektion: Efter bearbejdningen fjernes delene og gennemgår nødvendig efterbehandling, såsom afgratning, polering, varmebehandling eller rengøring. Endelig inspiceres delene nøje med præcisionsmåleværktøjer for at sikre, at de fuldt ud overholder specifikationskravene i designtegningerne.
Hvorfor er titanium så svært at bearbejde?
Vanskeligheden ved at bearbejde titaniummetal stammer hovedsageligt fra den kombinerede effekt af flere af dets egne fremragende fysiske og kemiske egenskaber. Disse egenskaber ved titanium er fordele i de færdige dele, men de medfører store udfordringer under bearbejdningen.
Følgende er flere centrale årsager:
Lav termisk ledningsevne
Titanium har en meget dårlig varmeledningsevne. Varmen, der genereres under skæreprocessen, er vanskelig at lede hurtigt væk gennem selve titandelene eller spånerne. Som følge heraf koncentreres langt størstedelen af varmen ved spidsen af skæreværktøjet. Dette fører til ekstremt høje lokaliserede temperaturer ved værktøjsspidsen, hvilket fremskynder slid og sløvhed.
Tendens til arbejdshærdning
Titanium opretholder høj styrke ved høje temperaturer. Men under skæringen gennemgår overfladen "deformationshærdning". I denne proces hærder det område, der skæres, dramatisk på grund af plastisk deformation. Dette hærdede område er langt hårdere end basismaterialet. Som et resultat er værktøjet tvunget til at skære en stadigt hærdende overflade. Dette genererer massiv skæremodstand og accelererer værktøjsslid.
Kemisk reaktivitet
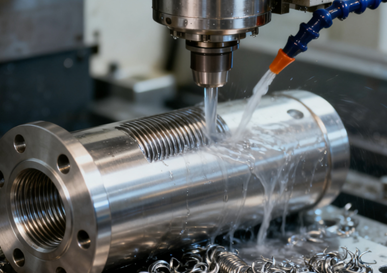
På grund af sin høje kemiske reaktivitet ved forhøjede temperaturer har titanium en tendens til at klæbe til mange skæreværktøjsmaterialer. Denne vedhæftning resulterer i dannelsen af en ophobet kant på værktøjet. Som følge heraf bryder disse ustabile aflejringer med jævne mellemrum væk. Når de gør det, skæmmer de ikke kun den bearbejdede overfladefinish, men river også fragmenter af selve værktøjsmaterialet væk, hvilket fører til for tidlig værktøjssvigt.
Lavt elastikmodul
Titanium har relativt lav stivhed, hvilket betyder, at det er tilbøjeligt til "elastisk deformation" eller at give efter under påvirkning af skærekraft. Dette vil forårsage vibrationer, flagrenmærker og gøre det vanskeligt at opretholde en snæver tolerance. Dette problem er især fremtrædende ved bearbejdning af tyndvæggede strukturer.
Forskellige typer titanium brugt til CNC-bearbejdning
Grad 1 Titanium
- FunktionalitetDen blødeste, mest formbare og nemmeste at forarbejde.
- FordeleStærk korrosionsbestandighed og god formbarhed.
Grad 2 Titanium
- Funktioner: Lidt hårdere end Grad 1, med højere mekanisk styrke.
- fordele: Fremragende balance mellem styrke og forarbejdningsevne.
Grad 3 Titanium
- FunktionalitetMellem styrke, hårdere end grad 1 og 2.
- fordele: Fremragende korrosionsbestandighed og mekaniske egenskaber.
Ti-6Al-4V (klasse 5)
- Funktioner:Det tegner sig for over 50% af markedet for titanlegeringer og har fremragende mekaniske egenskaber.
- fordele: Høj styrke, let vægt, høj temperaturbestandighed og svejsbarhed.
Ti-6Al-4V ELI (klasse 23)
- Funktioner: Lave urenheder, højere sejhed.
- fordele: Fremragende biokompatibilitet, egnet til medicinalindustrien.
Valg af de rigtige skæreværktøjer til bearbejdning af titanlegeringer
Værktøjsmateriale
Titanlegeringer er stærke og tilbøjelige til at blive deformationshærdet. Dette kræver en værktøjsbase med høj sejhed og slagstyrke. Målet er at undgå afskalning af værktøjet.
Vi skal anvende en PVD-belægning. Gode valg er titanium, aluminiumnitrid eller kromaluminiumnitrid. Denne belægning tjener to nøglefunktioner. For det første reducerer den kemiske reaktioner. Dette forhindrer titanium i at klæbe til værktøjet. For det andet har den lav varmeledningsevne. Så den fungerer som en isolator. Mere varme fjernes af spånerne. Denne beskyttelse holder værktøjsbasen kølig og hård og forhindrer den i at blive blød.
Værktøjsgeometri
Skæreværktøjets geometri skal fremme spånfjernelse og reducere skæremodstanden. En stor spiralvinkel kan sikre, at skærkanten skærer jævnt og gradvist ind i og ud af materialet, hvilket gør skæreprocessen lettere og reducerer klemningen på den bearbejdede overflade.
En skarp spånvinkel kan reducere genereringen af skærekraft og skærevarme betydeligt. For at afbalancere styrken og forhindre afskalning skal selve skærkanten dog gennemgå en passende mikroafrunding eller honingbehandling, det vil sige for at holde spånvinklen skarp, samtidig med at skærkanten får en lille bue, hvorved den bedste balance mellem skarphed og holdbarhed opnås.
Værktøjstype
Universale skæreværktøjer af kanaltypen er ikke egnede til bearbejdning af titanlegeringer. Der bør gives prioritet til serier, der er specielt designet af værktøjsproducenter til titanlegeringer eller superlegeringer. Disse skæreværktøjer kombinerer normalt optimerede geometrier og specielle spånrilletyper.
De brede og glatte åbne spånriller sikrer, at lange og spiralformede spåner af titanlegering kan udledes jævnt og uhindret.
Effektiv køling
Titanlegeringers lave varmeledningsevne bevirker, at skærevarmen er meget koncentreret ved værktøjets skærkant, så køling er af afgørende betydning. Maskinværktøjet skal være udstyret med et internt højtrykskølesystem, og kølevæsketrykket skal helst være over 7 MPa.
Højtrykskølevæske kan trænge ind i skærezonen og effektivt reducere temperaturen. Endnu vigtigere er det, at den kan brække spånerne af skærekanten og føre dem væk med sin kraftige slagkraft, hvilket forhindrer sekundær friktion mellem spånerne, værktøjet og emnet.
Strenge proces
Bearbejdning med titanlegeringer er ekstremt følsom over for vibrationer. Enhver lille vibration vil fremskynde værktøjsfejl. Derfor er det nødvendigt at vælge værktøjsmaskiner med ekstremt høj stivhed og bruge korte og tykke værktøjsholdere for at minimere værktøjsoverhænget og maksimere hele systemets stivhed.
Samtidig er det nødvendigt at etablere en forebyggende værktøjsskiftstrategi, hvor værktøjer skiftes regelmæssigt baseret på tid eller bearbejdningsmængde, i stedet for at vente, indtil værktøjerne er fuldstændig slidt op.
Væsentlig Efterbehandling til CNC-bearbejdede titaniumdele
Afgratning
Efter CNC-bearbejdning af titanlegering vil der opstå små, skarpe grater ved kanter, huller og tværgående huller på delene. Disse skal fjernes forsigtigt med professionelt værktøj.
Hvis der stadig er grater tilbage, vil de ikke blot påvirke delenes monterings- og brugssikkerhed, men kan også i højbelastningsapplikationer inden for luftfart eller medicinske applikationer blive til metalaffald, efter at gratene falder af, hvilket kan forårsage systemfejl eller betændelse i vævet omkring implantatet. Derfor skal de rengøres grundigt.

Udglødningsbehandling
CNC-bearbejdning er en materialefjernelsesproces, der forstyrrer materialets indre spændingsbalance, hvilket resulterer i restspænding i delene. Denne indre spænding vil få delene til gradvist at deformeres efter bearbejdning eller under efterfølgende brug.
Gennem spændingsglødning holdes titaniumdele ved en specifik temperatur i en tilstrækkelig periode, hvilket giver de indre atomer mulighed for at omorganisere og gendanne sig. Dette kan effektivt og betydeligt reducere eller eliminere disse skadelige indre spændinger og derved forbedre delenes dimensionsstabilitet og langsigtede pålidelighed betydeligt. Dette er især afgørende for dele med høje præcisionskrav.
sandblæsning
Sandblæsning bruger fine slibende partikler, der sprøjtes med høj hastighed for at ramme overfladen af dele. Dens hovedformål er tre:
- For at fjerne værktøjsmærker, ridser og andre mindre overfladefejl, der er efterladt under bearbejdningen, hvilket gør udseendet mere ensartet.
- For at opnå en ensartet mat eller ikke-blank overfladetekstur, hvilket forbedrer den æstetiske appel og berøring.
- Det kan give et renere substrat med specifik aktivitet og ruhed før efterfølgende anodisering eller coatingbehandling, hvorved coatingens vedhæftning forbedres. Dette er en vigtig proces, der bygger bro mellem de foregående og efterfølgende trin.
Polering
For dele med høje krav til overfladefinish, såsom medicinske implantater eller komponenter i kontakt med væsker, er mekanisk polering eller slibning nødvendig.
Polering bruger gradvist raffineret slibepasta eller polerskiver til at eliminere ujævnheder i overfladen på mikronniveau gennem fysisk friktion og i sidste ende opnå en spejlblank, glat overflade.
En ekstremt glat overflade kan i høj grad reducere risikoen for bakteriel adhæsion og spredning, forbedre biokompatibiliteten af medicinske implantater og også reducere væskestrømningsmodstanden betydeligt og derved forbedre effektiviteten af hydrauliske eller pneumatiske systemer.
anodisering
Anodisering er en elektrokemisk overfladebehandlingsteknologi, der kunstigt genererer en tyk og tæt oxidfilm på overfladen af titaniumdele. Denne oxidfilm kan i høj grad forbedre delenes korrosionsbestandighed og slidstyrke.
Ved at kontrollere tykkelsen af oxidfilmen kan forskellige klare farver produceres ved at udnytte lysets interferenseffekt. Disse farver bruges ikke kun til produktmærkeidentifikation og æstetisk adskillelse, men endnu vigtigere er det, at farveforskellene kan fremme hurtig kvalitetskontrol og batchstyring under produktionen.
Rengøring og emballering
Efter alle ovenstående behandlinger kan der forblive slibende materialer, fedt eller kemiske reagenser på delenes overflade. Renhedsopløsningsmidler, deioniseret vand og grundig rengøring skal udføres i et ultrarent miljø for at sikre absolut renlighed.
Efter rengøringen skal der straks anvendes vakuumemballering eller inertgasbeskyttet emballage for at forhindre, at titaniumdele forurenes og oxideres af fingeraftryk, støv eller fugt under transport og opbevaring, så produkterne leveres til kunderne i perfekt stand.
Almindelige udfordringer ved bearbejdning af titanium
Værktøjsslid
Titanlegeringer har høj styrke og kan opretholde den ved høje temperaturer, hvilket fører til enorm skæremodstand. Samtidig betyder dens ekstremt dårlige varmeledningsevne, at den store mængde varme, der genereres under skæreprocessen, ikke hurtigt kan ledes væk gennem emnet eller spånerne, men er stærkt koncentreret i et meget lille område af skærekanten. Dette miljø med høj temperatur og højt tryk vil accelerere det slibende slid og diffusionsslid på skæreværktøjet, og på grund af den kemiske affinitet mellem titanium og skæreværktøjets materiale vil det forårsage adhæsivt slid.
Arbejdshærdning
Når titanlegeringer bearbejdes mekanisk, bliver overfladelagsmaterialet ekstremt hårdt på grund af plastisk deformation. Dette fænomen kaldes deformationshærdning.
Hvis værktøjet under skæreprocessen ikke "skærer" med en skarp kant, men "klemmer" materialet, eller hvis tilspændingshastigheden er for lav, hvilket får værktøjsspidsen til gentagne gange at gnide mod det hærdede lag, vil dette fænomen blive forværret. Det dannede hærdede lag vil forårsage store vanskeligheder ved efterfølgende skæring, ligesom at skære en hård skal, hvilket yderligere accelererer værktøjsslid og alvorligt påvirker den bearbejdede overflades integritet og udmattelsesstyrke.
Chip kontrol
Spåner af titanlegeringer er tynde, diskontinuerlige og ekstremt varme. Hvis de ikke fjernes hurtigt, ophobes de nær skærkanten. Dette fører til sekundær friktion, der genererer mere varme og skaber en ond cirkel. Dette beskadiger værktøjet og emnet, og i ekstreme tilfælde kan den ophobede varme antænde titaniummet og skabe brandfare – især med oliebaserede kølemidler.
Lav stivhed
Titaniums lave elasticitetsmodul giver det dårlig stivhed. Det deformeres og vibrerer let under skærekræfter. Dette er et stort problem ved bearbejdning af tyndvæggede eller slanke dele. Vibrationen skader nøjagtigheden, skaber vibrationsmærker og får emnet til at fjedre tilbage efter skæring. Dette gør det meget vanskeligt at holde snævre tolerancer konsekvent, hvilket stiller høje krav til både operatørens færdigheder og maskinværktøjets stabilitet.
Materialevedhæftning
Titanium vil undergå kemiske reaktioner og hæfte til mange værktøjsmaterialer ved høje temperaturer. Dette vil få titaniummaterialet til at "koldsvejse" på skærkanten og danne en ophobet kant.
En ophobet kant er normalt ustabil og falder af med jævne mellemrum. Når den findes, ændrer den værktøjets faktiske geometriske vinkel og påvirker skæreprocessen. Når den falder af, fjerner den ofte belægningen på skæreværktøjets overflade og endda basismaterialet, hvilket får værktøjet til at knække og efterlade defekter på den bearbejdede overflade, hvilket alvorligt påvirker overfladekvaliteten.
Sådan reducerer du omkostningerne ved dit CNC-bearbejdningsprojekt i titanium
Optimer design
Brug afrundede hjørner i stedet for skarpe for at opretholde skærehastigheden og reducere bearbejdningstiden. Undgå dybe hulrum, da de kræver svage, lange værktøjer, der fører til vibrationer og nødvendiggør flere langsomme gennemløb. Slap også af på tolerancerne på ikke-kritiske funktioner, da strammere specifikationer kræver dyrere processer og eksponentielt øger omkostningerne. En simpel designændring kan spare betydelig tid og penge.
Vælg materialer med omhu
Under forudsætning af at opfylde ydeevnekravene skal du vælge den mest økonomiske titanlegeringskvalitet. Hvis det for eksempel ikke er en bærende strukturkomponent, kan industrielt rent titanium med en lavere pris overvejes.
Samtidig skal du forsøge at vælge det blanke materiale, der er tættest på den endelige del i form og størrelse, for at minimere den mængde tillæg, der skal fjernes.
Maksimer bearbejdningseffektiviteten
Ved hjælp af avanceret CAM-software og effektive værktøjsbanestrategier, såsom dynamisk fræsning, muliggøres større skæredybde og højere tilspændingshastigheder ved at opretholde en konstant værktøjsbelastning og kontinuerlig tilspænding, hvilket reducerer bearbejdningstiden betydeligt.
Planlæg bearbejdningssekvensen med omhu, og reducer antallet af fastspændingstider, da hver genfastspænding vil øge tiden og fejlen. For at sikre kvaliteten er det tilrådeligt at bruge værktøjer med større diametre til grovbearbejdning så meget som muligt for hurtigt at fjerne materialet.
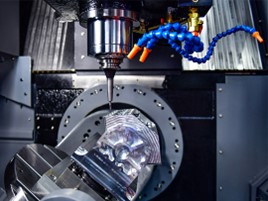
Vælg en pålidelig leverandør
Det er afgørende at vælge en partner, der specialiserer sig i bearbejdning af titanlegeringer. Selvom deres stykpris måske ikke er den laveste, kan deres professionelle håndværk, optimerede parametre, passende skæreværktøjer og omfattende erfaring fundamentalt undgå skjulte omkostninger såsom hyppig værktøjsskade, skrabning af emner og nedlukning af maskinværktøjer.
Som professionel partner kan NOBLE reducere dine samlede ejeromkostninger gennem høje succesrater, høj effektivitet og højt udbytte.
Planlæg batches smart
Omkostningerne ved at producere en enkelt del ad gangen er meget højere end ved masseproduktion. Hvis det er muligt, kan kombination af flere identiske dele til produktion eller bearbejdning af forskellige små dele på en enkelt plade betydeligt sprede de faste omkostninger såsom programmering, fastspænding og forberedelsestid for udstyr.
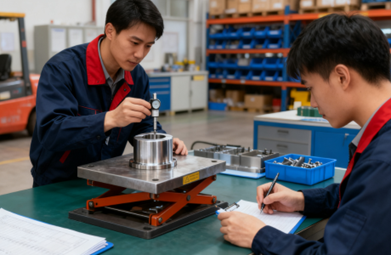
Sørg for streng kvalitetskontrol
Inden projektet påbegyndes, skal du afklare nøglefunktionerne, testmetoderne og acceptkriterierne med projektlederen. Dette kan forhindre omarbejde eller tvister forårsaget af misforståelser i en senere fase.
Tabet af en titanlegeringsdel, der skrottes i den sidste fase af bearbejdningen, er ikke kun råmaterialet, men også alle de bearbejdningstimer og udstyrsressourcer, der tidligere er investeret.

Anvendelser af titanium CNC-bearbejdning
Luftfart
Luftfart er det felt, hvor titan-CNC anvendes mest og har de højeste krav. Titanlegeringer bruges til at fremstille nøglekomponenter i flymotorer, såsom ventilatorblade, kompressorskiver og -blade, samt skrogstrukturdele, såsom landingsstelsstivere og vingeforbindelser. Disse dele skal opretholde ekstremt høj pålidelighed og levetid under ekstreme temperaturer, høj belastning og korrosive miljøer.
Medicin
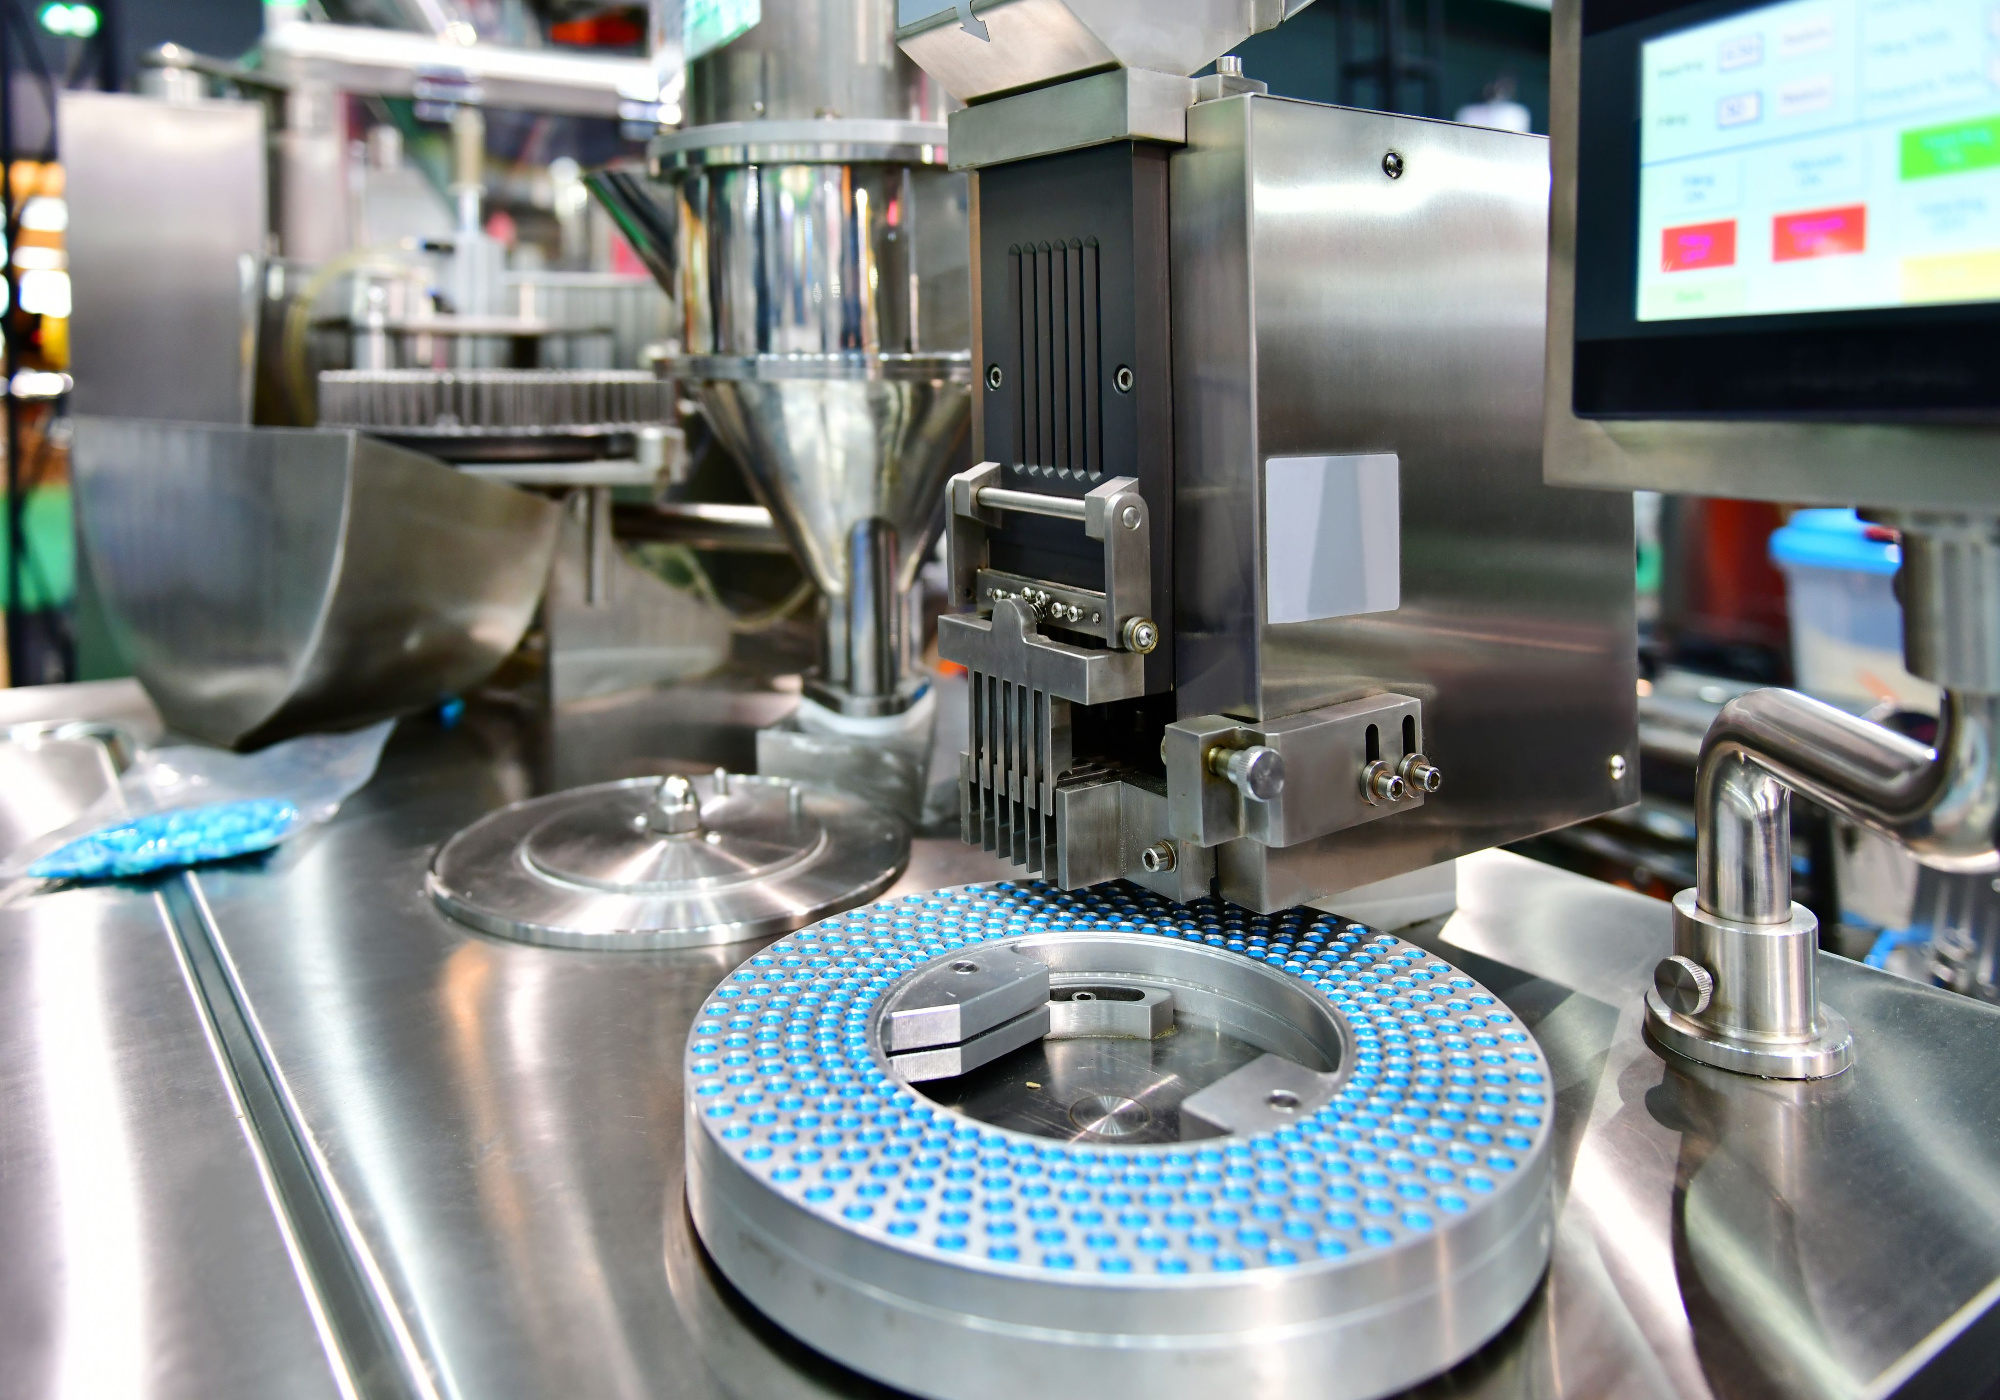
Titanium er blevet det foretrukne materiale til kirurgiske implantater på grund af dets fremragende biokompatibilitet og modstandsdygtighed over for korrosion af kropsvæsker.
CNC-bearbejdning bruges til at fremstille kunstige led, knogleplader, knogleskruer, tandimplantater og kirurgiske instrumenter. Disse dele har ekstremt høje krav til overfladefinish, præcision og sterilitet.
Højtydende biler
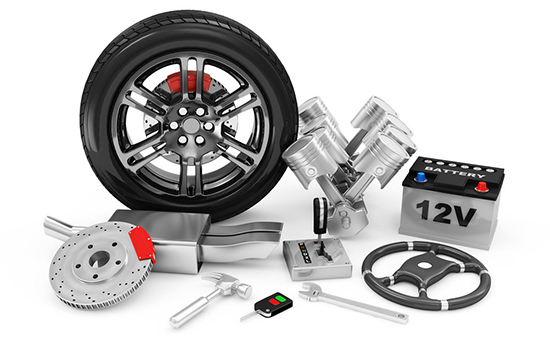
I racerbiler og højtydende sportsvogne er vægttab nøglen til at forbedre hastighed og effektivitet.
Titanium CNC-dele bruges til at fremstille motorplejlstænger, ventiler, affjedringskomponenter og udstødningssystemer. De kan modstå ekstremt høje rotationshastigheder og temperaturer, samtidig med at de reducerer den uaffjedrede masse betydeligt og forbedrer håndteringen.
Forsvar
Anvendelsen af titanium på dette område ligner den inden for luftfart, men der lægges større vægt på dets overlevelsesevne og pålidelighed i ekstreme miljøer.
Titanium CNC-dele bruges til at fremstille pansrede køretøjer, flådefartøjer, missiler, raketter samt letvægtsudstyr og våbensystemer, der bæres af soldater.
Premium forbrugsvarer
I jagten på ultimativ letvægt og ydeevne anvender nogle high-end-produkter også titanium CNC-bearbejdning. For eksempel high-end cykelstel og -komponenter, golfkøllehoveder, bjergbestigningsudstyr, high-end urkasser og high-end brillestel osv.
NOBLE's Titanium CNC bearbejdning Sservice
Når dit projekt kræver titaniums exceptionelle egenskaber, har du brug for en bearbejdningspartner med dokumenteret ekspertise. NOBLE leverer netop det. Vores CNC-bearbejdningstjenester inden for titanium er bygget på et fundament af:
- Avancerede egenskaber: Vi anvender topmoderne 5-aksede CNC-fræsere og -drejebænke, der er i stand til at skabe komplekse geometrier med snævre tolerancer.
- Teknisk ekspertise: Vores proprietære bearbejdningsparametre og specialiserede værktøjsstrategier adresserer direkte titans lave varmeledningsevne, forhindrer deformationshærdning og sikrer overlegen værktøjslevetid og emnekvalitet.
- Strenge kvalitetssikring: Hver komponent inspiceres omhyggeligt for at sikre, at den opfylder dine nøjagtige specifikationer og de strenge krav i din branche.
Lad os blive din pålidelige kilde til pålidelige, højtydende titaniumkomponenter.
Ofte Stillede Spørgsmål
Hvad er de største udfordringer ved CNC-bearbejdning af titanium?
Titanium er kendt for at være vanskeligt at bearbejde, primært på grund af dets lave varmeledningsevne, høje kemiske reaktivitet og styrke ved høje temperaturer. Disse egenskaber får varmen til at koncentrere sig på skæreværktøjets kant i stedet for at blive ført væk af spånerne.
Hvad er den bedste CNC-maskine til bearbejdning af titanium?
Den "bedste" maskine afhænger af emnet, men ideelle maskiner deler vigtige egenskaber. Et stift bearbejdningscenter med højt moment er afgørende for at håndtere titaniums styrke og modstå vibrationer. Til komplekse emner anbefales en 5-akset CNC-maskine, da den giver bedre adgang til værktøjet og kan reducere behovet for flere opsætninger.
Hvilke skæreværktøjer anbefales til titanlegeringer?
Hårdmetalværktøjer er standarden for titaniumbearbejdning. Specifikt giver mikrokorn- eller submikrokorn-karbid en optimal balance mellem hårdhed og sejhed.
Hvad er de mest almindelige titanlegeringer, der bruges til CNC-bearbejdning?
De to mest almindelige kvaliteter er kvalitet 5 (Ti-6Al-4V) og kvalitet 2 (kommercielt ren titanium).
Hvordan er omkostningerne ved bearbejdning af titanium sammenlignet med aluminium eller stål?
Bearbejdning af titanium er betydeligt dyrere end bearbejdning af aluminium eller stål. Omkostningspræmien kan være 3 til 10 gange højere end aluminium og 2 til 5 gange højere end stål.







