
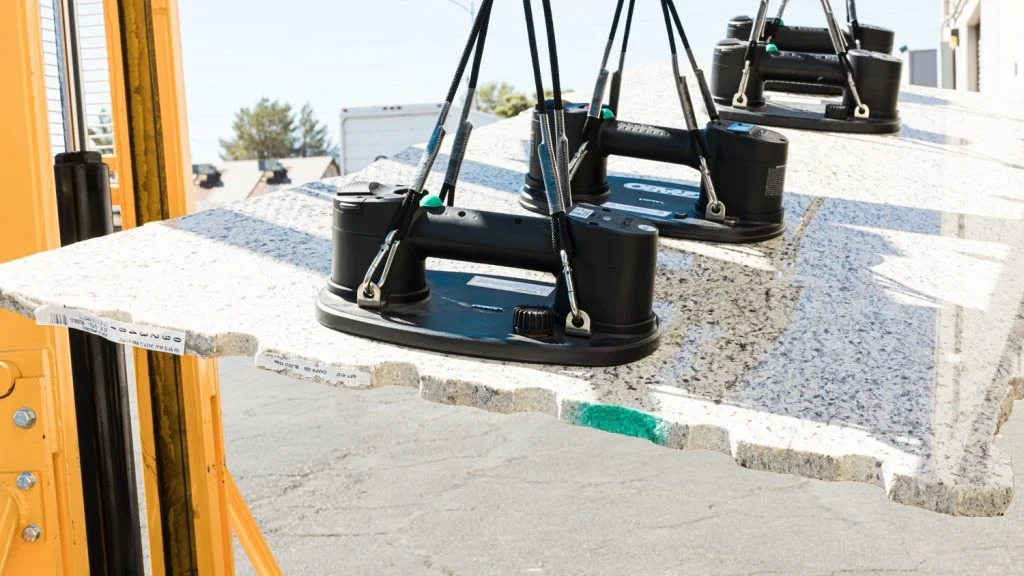
Tag et kig på et hvilket som helst produkt på hylden. Et bildørspanel. En forseglet bakke med kød. Det er et printkort. På et tidspunkt under produktionsprocessen løftede, holdt eller flyttede en industriel vakuumkop det. Disse kopper er overalt i moderne automatisering. De fungerer automatisk. Indtil de svigter.
Denne guide viser dig, hvordan du gør dem rigtigt. Vi ser nærmere på hver komponent.
Hvilke dele består industrielle vakuumsugekopper af??
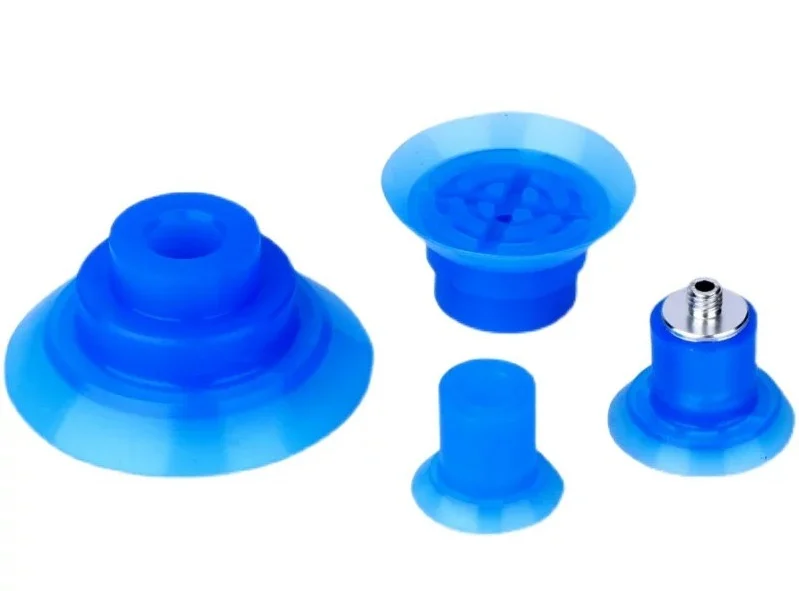
Nedbryd industrielle vakuumkopper. Tre hovedkategorier opstår. Puden berører produktet. Fittingen forbindes til maskinen. Resten er hardware.
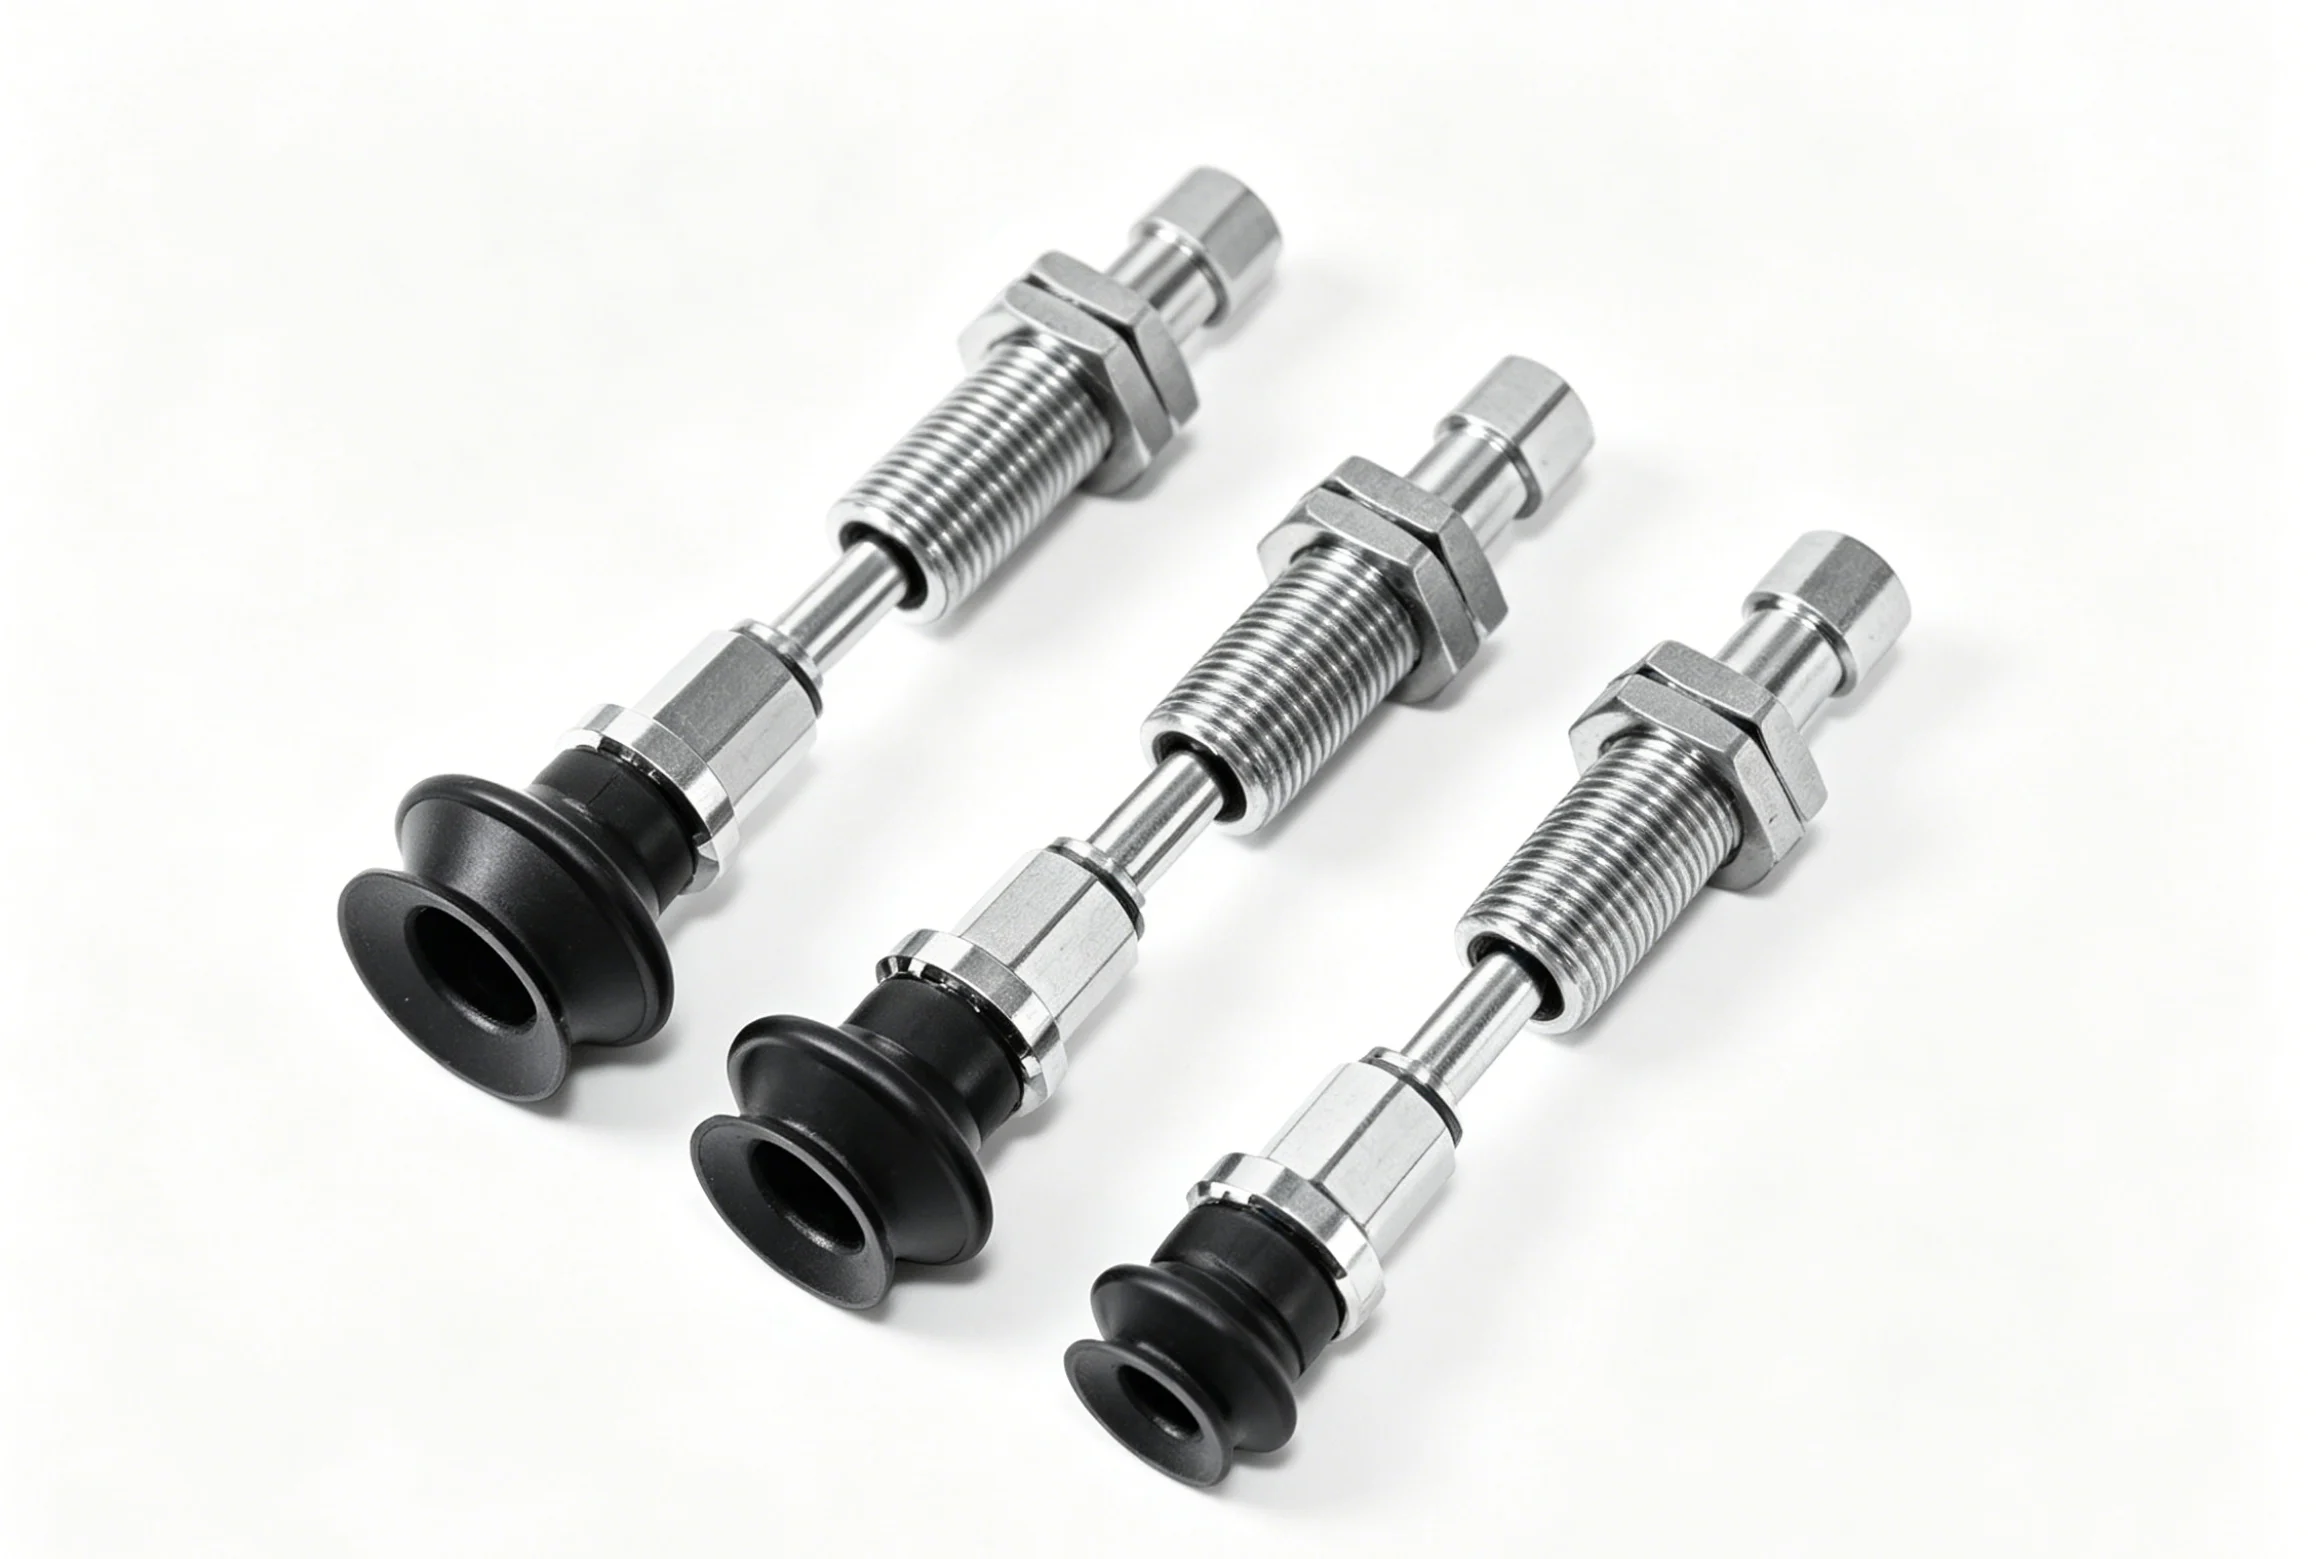
Sugekoppen (Puden)
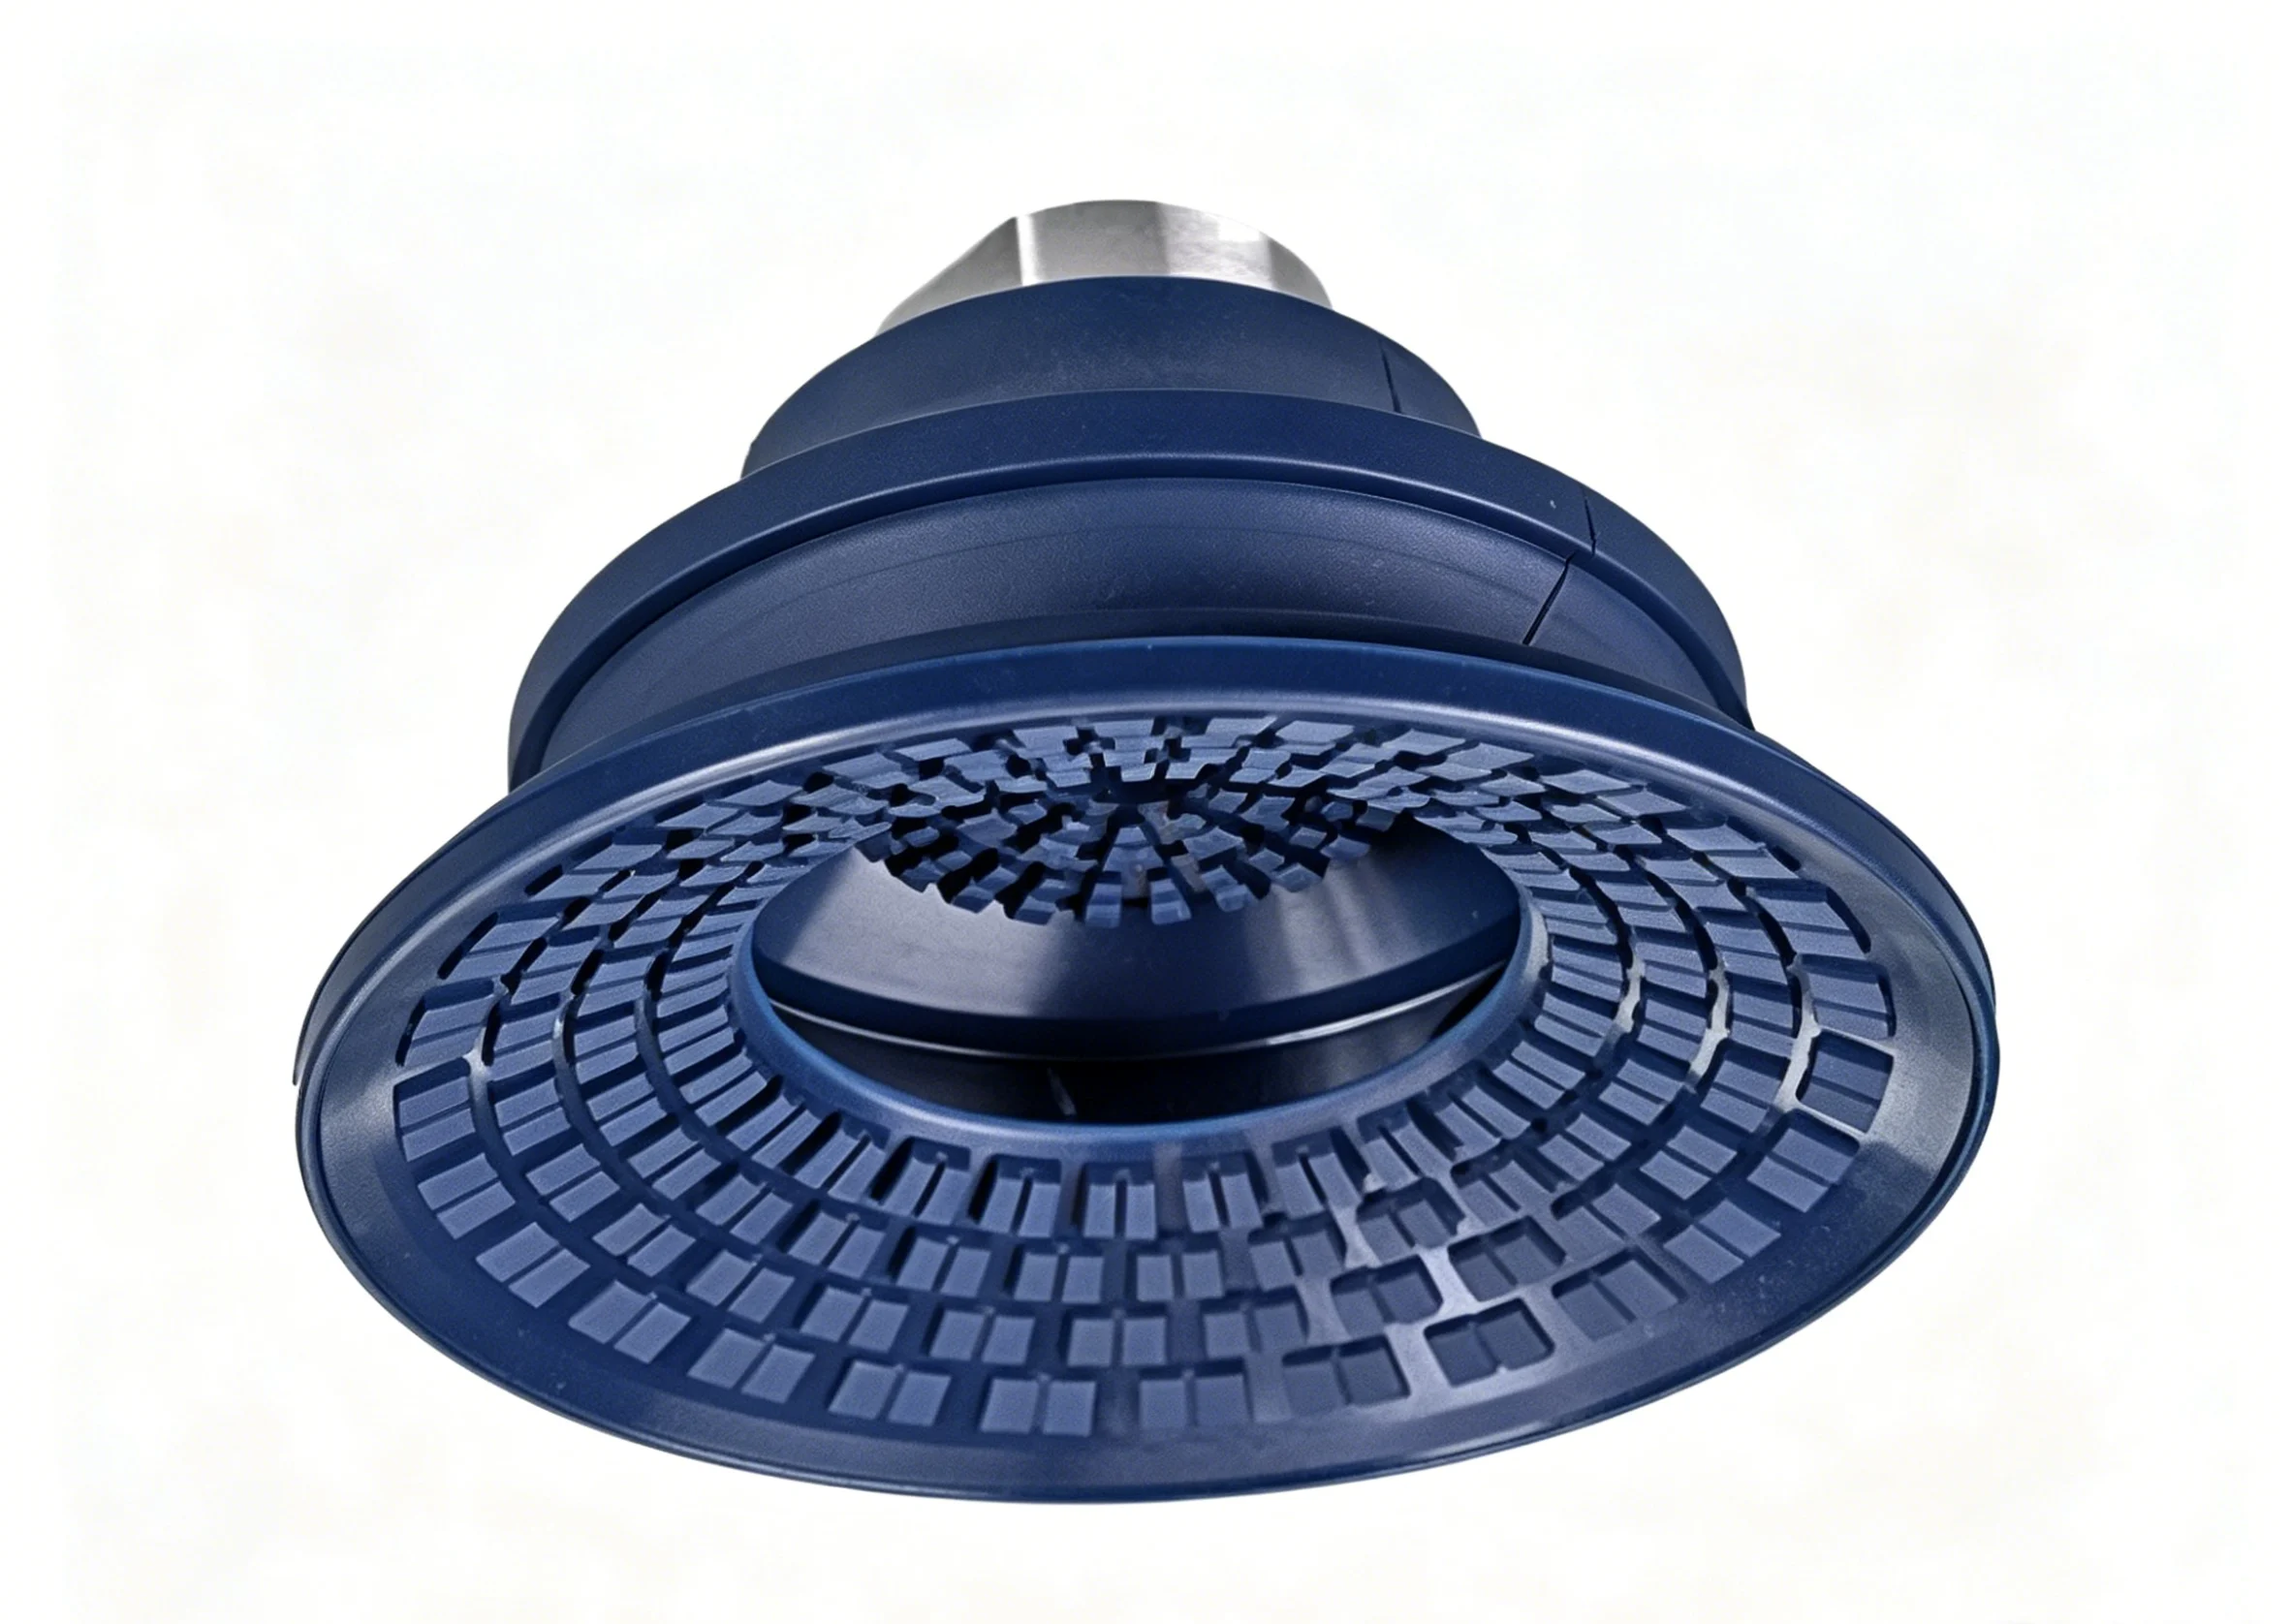
Dette er den endelige forretningsmæssige ende. To opgaver udføres her. For det første, forsegling mod delens overflade. For det andet, greb hårdt nok til at løfte uden at tabe. Forskellige former passer til forskellige opgaver.
Flade puder fungerer på glatte, plane overflader som glas eller metalplader. Maksimal kontaktflade. Gode til tynde materialer, der ikke kan bøjes.
Bælgkopper har foldede vægge. De kan foldes sammen og forlænges. Dette muliggør højdekompensation. Vælg et skævt bræt eller en ujævn kassetop. Bælgen absorberer forskellen.
Ovale kopper håndterer lange, smalle dele. Tænk på en træbeklædning eller en kanalformet komponent. En rund kop ville overse halvdelen af overfladen. En oval kop dækker længden.
Holderen / Fittingen (Konnektoren)
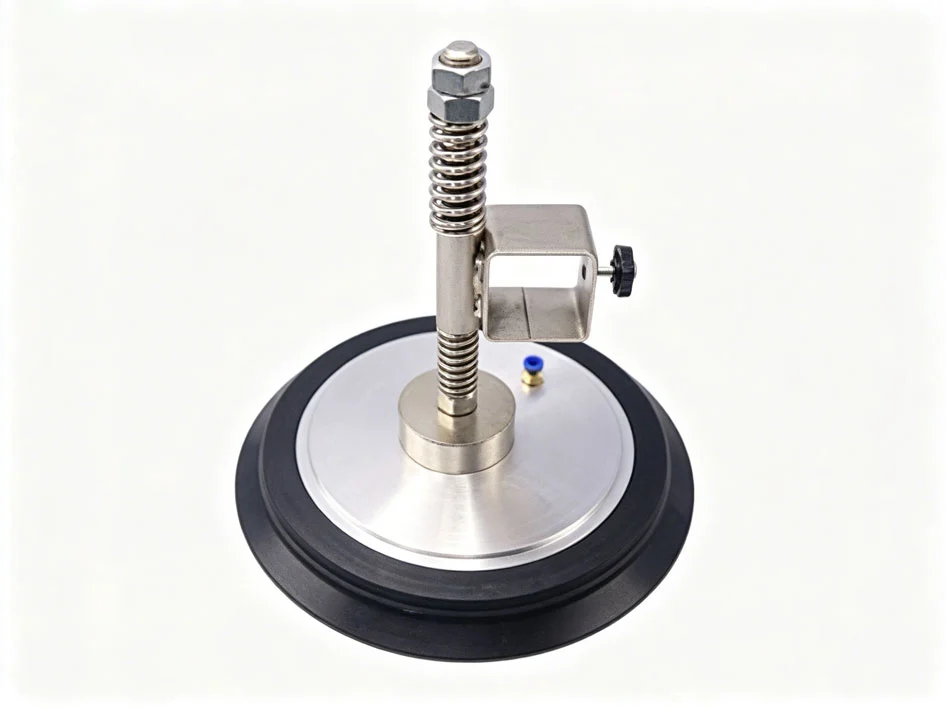
Puden alene er ubrugelig. Den skal fastgøres til robotarmen eller pick-and-place-systemet.
En metalstamme skrues ind i puden. Ofte fremstillet af messing eller aluminium – her producerer CNC-bearbejdning til vakuumkopper præcisionsgevindene og tætningsfladerne. Nogle gange inkluderer stammen en fjedermekanisme. Dette giver lodret eftergivenhed. Koppen rører blidt nedad i stedet for at smække ind i delen.
Anti-rotationsfunktioner er en anden tilføjelse. En sekskantet flad gevind eller en notgang forhindrer koppen i at vride, når møtrikken spændes. Lille detalje. Stor forskel i produktionen.
Yderligere komponenter
Samlingen stopper ikke ved frempinden og puden.
Fittings forbinder vakuumledningen. En fitting med modhage til bløde slanger. En gevindfitting til stive rør.
Reduktionsgevind reducerer boringsstørrelsen. En stor kop kræver muligvis en lille fitting. Reduktionsgevindet muliggør tilslutningen.
Ventilstænger sidder i nogle designs. Disse er flowkontrol- eller udløserventiler. De bryder hurtigt vakuummet, når delen skal ned.
Alle disse dele af vakuumkoppen skal fungere sammen. En dårligt bearbejdet stilk ødelægger tætningen. En dårligt støbt pude kollapser ujævnt. Hele fremstillingsprocessen af vakuumkoppen afhænger af at få hvert stykke rigtigt.
Hvordan fremstilles industrielle vakuumkopdele?
Forskellige processer for forskellige dele. Gummipuden følger én vej. Metalholderen følger en anden. De små plastikstykker tager en tredje vej.
Fremstilling af gummisugekoppen
Tre støbemetoder dominerer her. Hver især passer til et forskelligt volumen- og præstationsbehov.
Kompressionsstøbning fungerer til store puder eller små mængder. En præform af gummi placeres i et opvarmet hulrum. Pressen lukker. Klem og varme gør arbejdet. Simpelt værktøj. Lave opstartsomkostninger. Men cyklustiderne er lange.
Sprøjtestøbning tager over ved store mængder. Gummimaterialet – normalt nitril, silikone eller urethan – sprøjtes ind i en lukket form under tryk. Hurtigere cyklusser. Strammere tolerancer. Bedre ensartethed på tværs af tusindvis af dele. Det meste fremstillingsarbejde inden for vakuumkopper til standardstørrelser bruger denne metode.
Tokomponentstøbning, eller 2K-støbning, fremstiller kopper med dobbelt durometer. En hård gummibase støbes først. Derefter støbes en blød gummikant ovenpå. Den hårde del holder formen. Den bløde del forsegler. Dette er et avanceret sugekopdesign til sprøjtestøbning af plast. Én maskine. To materialer. Én færdig del.
CNC-bearbejdning til metalholdere
Gummipuder skal bruge metalskafter for at kunne forbindes til maskiner. Det er her spåntagning kommer ind i billedet.
CNC-drejebænke producerer gevindstængerne og gevindene. Stangmaterialet fremfører gevindet. Spindlen drejer. En fræser former ydersiden. Derefter skærer et gevindværktøj de indvendige eller udvendige gevind. Rent, præcist og gentageligt.
CNC-fræsning tilføjer de ikke-runde funktioner. Sekskantflader til en skruenøgle. Noter til anti-rotation. Flade punkter til sætskruer. Ofte flyttes en del fra en drejebænk til en fræser. Nogle gange udfører en enkelt flerakset maskine begge operationer i én opsætning.
Almindelige vakuumkoppematerialer til disse holdere omfatter messing for korrosionsbestandighed og nem bearbejdning, aluminium for let vægt og rustfrit stål til fødevaregodkendte eller renrumsmiljøer. Hvert metal bearbejdes forskelligt. Hvert materiale er egnet til en forskellig anvendelse.
Støbning af plast til tilbehør
De små dele – fittings, reduktionsgear, ventilhuse – bliver sjældent bearbejdet af metal. For dyrt. For langsomt.
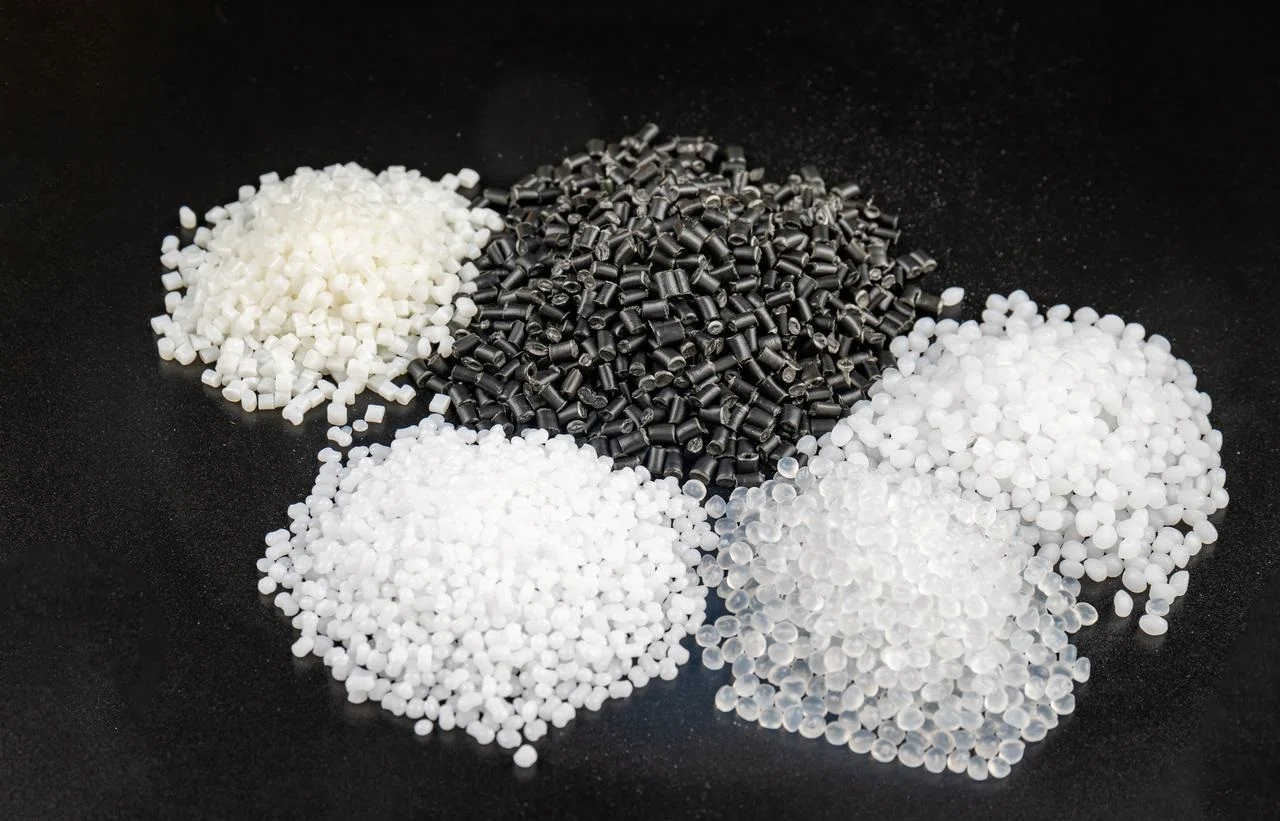
I stedet fremstilles sugekoppekomponenter til sprøjtestøbning af plast af teknisk plast. PEEK kan modstå høj varme og aggressive kemikalier. POM, også kendt som acetal, tilbyder lav friktion og god stivhed. Nylon giver sejhed og udmattelsesbestandighed. Disse vakuumkoppedele støbes i værktøjer med flere kaviteter. Ét skud giver fire, otte eller seksten stykker. Lav pris pr. del. Høj ensartethed.
At vide, hvilken proces der gælder for hvilken komponent, er halvdelen af arbejdet i fremstillingen af vakuumkopper. Gummiet skal støbes. Metallet skal bearbejdes. De små plastikstykker skal sprøjtes. Bland dem sammen, og det koster en spiral.
Kræver industrielle vakuumkopper særlige Efterbehandling?
Ja. Det er ikke slut med at støbe eller bearbejde en del. Den del, der kommer ud af værktøjet, er rå. Den skal færdigbehandles, før den fungerer pålideligt.
Efterbehandling af gummikopper
To trin bruges stort set altid til støbte gummipuder.
Først, afflashning. Gummiet flyder ind i formhulrummet. Nogle af dem ender altid med at blive klemt ud mellem formhalvdelene. Det tynde overskud er flash. Det skal væk. Når det kommer til små, sarte dele, er kryogen trimning vejen frem. Så delene tumler bare rundt i cylinderen. Flydende nitrogen gør flashen skør. Brug små plastikkugler til at sprænge den af. Selve koppen forbliver intakt, fordi materialet, den er lavet af, er tykkere og hårdere.
For det andet, efterhærdning. Den nystøbte kop går i ovnen. Varme får gummiet til at tværbinde sig bedre. Dette kaldes eftervulkanisering. Hvis du springer dette trin over, vil koppens egenskaber ændre sig over tid. Tingene kan blive lidt vanskeligere med tiden. Kompressionshærdninger forværrer tingene. Ovnbehandling holder alt stabilt.
Hvis du glemmer disse trin, når du laver vakuumkopper, ender du med defekte feltenheder. Skæring kan ødelægge forseglingen. Uhærdet gummi holder ikke særlig længe.
Efterbehandling af metalholdere
Den maskinfremstillede stang ser flot ud fra drejebænken. Den er ikke færdig endnu.
Belægning er det første skridt. Zink- eller nikkelbelægning gør dem modstandsdygtige over for korrosion. En ubelagt stålstamme vil ruste i et fugtigt fabriksmiljø. Rust kan beskadige tætningsfladen. Det låser også beslaget fast i holderen. Zinkbelægning er standard. Nikkelbelægning koster mere, men den kan klare hårdere kemikalier.
Så er det videre til gevindafgratning. Skæring af gevind kan efterlade skarpe kanter. Disse grater kan skære ind i gummipuden under samlingen. Endnu værre er det, at de krydser gevind med modstykker. Du kan bruge et stålhjul eller en vibrerende tromle til at slå graten ned.
Gevindvalsning er et godt alternativ til højstyrkestængler. I stedet for at skære, formes gevindene ved valsning. Ingen spåner. Og der er ingen grater. Gevindene er stærkere, fordi metalkornet flyder rundt om profilen. Dette er ret standard i premium CNC-bearbejdning til vakuumkopoperationer.
Speciel renrums- og fødevaregodkendt finish
Nogle apps kræver et par ekstra trin.
Når det kommer til brug i renrum, f.eks. til håndtering af halvledere og medicinsk samling, er ultralydsrensning vejen frem. Delene kommer i et bad med deioniseret vand. Højfrekvente lydbølger skaber små bobler, der kollapser og skrubber alle overflader. Det fjerner støv, olier og løse partikler.
Fødevaregodkendte applikationer tilføjer skylning i overensstemmelse med FDA. Rengøringsmidler og det sidste skyllevand skal overholde FDA-reglerne. Restkemikalier må ikke forurene fødevarer. Nogle gange bruges en separat, dedikeret produktionslinje udelukkende til disse dele.
En normal industriel vakuumkop til en bilfabrik bruges til plettering og afgratning. Koppen, der bruges til cookiepakkelinjen, rengøres ultralydsrenset og skylles med FDA-godkendte væsker. Vakuumkoppens basismaterialer kan være de samme. Efterbehandling er det, der gør forskellen.
Hvilke materialer bruges almindeligvis til industrielle vakuumkopper?
Gummi er lidt af en misvisende betegnelse. Forskellige forbindelser opfører sig på helt forskellige måder. Hvis du vælger de forkerte materialer til vakuumkoppen, vil den svigte, uanset hvor godt koppen er lavet.
Gummi er ikke én ting. Forskellige blandinger opfører sig fuldstændig forskelligt. Valg af de forkerte materialer til vakuumkopper garanterer fiasko, uanset hvor godt koppen er støbt.
| Materiale | Nøgleegenskaber | Bedste applikationer |
| Nitril (NBR) | Oliebestandighed, god slidstyrke, universalformål | Maskinværksteder, bilmontering, olierede overflader |
| Silikone (VMQ) | Ekstremt temperaturområde (-60°C til 230°C), fødevaregodkendte kvaliteter tilgængelige | Bagelinjer, fryserapplikationer og medicinsk udstyr |
| Polyurethan (PU) | Fremragende slidstyrke, høj rivestyrke, holdbar | Ru overflader, betonblokke, genbrugsmaterialer |
| Naturgummi (NR) | Høj friktionskoefficient, god elasticitet, billig | Papkasser, bølgepap, papirvarer |
Sådan vælger du: En praktisk udvælgelsesguide
Tre spørgsmål styrer beslutningen.
- Er miljøet varmt eller koldt? Silikone virker i det bredeste område. Nitril bliver stift under -20°C. FKM håndterer varme, men svigter i kulde.
- Overfladetekstur. Glat glas kræver et andet materiale end grov beton. Polyuretan modstår skæring på skarpe eller ru overflader. Naturgummi griber bedst fat i glat pap.
- Hvilke kemikalier er til stede? Olie kræver nitril eller FKM. Udendørs eksponering kræver EPDM. Kontakt med fødevarer kræver FDA-kvalitets silikone.
De rigtige materialer til vakuumkopper passer til anvendelsen. Der findes ingen universel blanding. En kop, der fungerer perfekt på en olieret motorblok, svigter øjeblikkeligt på en frostkasse. Tilpas materialet til opgaven.
Om NOBLE: Din partner inden for præcisionsproduktion
Kerneproduktionskapaciteter
- CNC præcisionsbearbejdning (Til metalholdere og -beslag)
Multiakset CNC-drejning og -fræsning. Schweiziske drejebænke til små, komplekse stængler. Roterende værktøj muliggør fremstilling af sekskantede fladboringer og tværhuller i én opsætning.
Tilgængelige materialer: Messing (fribearbejdning), aluminium (letvægts), rustfrit stål (304 og 316 for korrosionsbestandighed) og legeret stål (til højstyrkeapplikationer).
Tolerancer ned til ±0.005 mm på kritiske træk. Det er fem mikron. Til sammenligning er et menneskehår omkring 75 mikron.
- Plastbearbejdning & Sprøjtestøbning
Stive komponenter kræver stiv plast. Gevindskårne huse. Ventilstænger. Stikhuse.
Prototyping sker først via CNC-bearbejdning . Hurtig ekspeditionstid for designvalidering. Når designet er låst, går produktionen over til sprøjtestøbning for at opnå lavere omkostninger pr. del.
Tilgængelige materialer: PEEK (høj varme- og kemisk resistens), POM/Delrin (lav friktion), Nylon PA6/66 (hårdfør), ABS (generel anvendelse), Polycarbonat (slagfast).
Den direkte forbindelse til vakuumkopper
Alle disse dele – den maskinbearbejdede stilk, den støbte plastfitting, gevindadapteren – går direkte ind i sugekopperne. Et specialfremstillet vakuumkoppeværktøjsprojekt starter ofte med metalstilkens design. Det er her, NOBLE kommer ind i billedet.
Kvalitetscertificeringer
ISO 9001:2015 betyder ensartet kvalitet for generelle industridele. Bilindustrien. Emballage. Elektronik. Gentagelige processer. Internationale standarder. En kunde i Tyskland modtager den samme del som en kunde i Texas.
ISO 13485:2016 skærper kravene. Medicinsk kvalitet. Fuld sporbarhed fra råvareparti til færdig del. Rengøringsprotokoller. Dokumentation af risikostyring. Hvis vakuumkoppen anvendes i samling af medicinsk udstyr eller farmaceutisk emballage, er denne certificering vigtig.
Hvorfor samarbejde med NOBLE?
- Vertikal integration. Råmaterialer kommer ind ad én dør. Færdige dele går ud til en anden. CNC-bearbejdning, plastindsprøjtning, inspektion og forsendelse sker alt sammen under ét tag. Ingen overdragelse til ukendte underleverandører.
- Ingeniørsupport. Der udføres en DfM-analyse på hvert nyt design. Kan holderen bearbejdes hurtigere? Kan plastdelen støbes med enklere værktøj? Analysen udføres før tilbud. Kunderne får lavere omkostninger og kortere leveringstider som følge heraf.
- Intet MOQ-tryk. Et forskerhold skal bruge fem dele til en prototype. En produktionslinje skal bruge halvtreds tusinde. NOBLE håndterer begge dele. Start småt. Skalér op. Ingen straf for lav volumen i starten.
Vores forpligtelse til kvalitet
Inspektionsudstyr. CMM (koordinatmålemaskine) til komplekse geometrier. Optiske komparatorer til gevindprofiler. Digitale mikrometre og boremålere til daglige kontroller.
Sporbarhed. For ISO 13485-dele får hvert parti et unikt nummer. Materialecertifikater forbliver arkiverede. Procesparametre logges. Et tilbagekaldelsesscenarie - hvis et nogensinde skulle ske - er inddæmmet og kontrolleret.
Overfladebehandling. Afgratning sker som standard på alle bearbejdede dele. Belægning (zink, nikkel) tilgængelig internt. Ultralydsrensning til renrumsapplikationer. Ingen grund til at sende dele til en tredjepart og håbe på det bedste.
Dette er tilbuddet. Præcisionskomponenter til industrielle vakuumkoppesamlinger. Ingen gummi. Ingen tomme løfter. Kun maskinfremstillede og støbte dele, der passer, tætner og holder.
Ofte stillede spørgsmål
Kan jeg 3D-udskrivning en vakuumsugekop?
Ja, til prototypefremstilling. Brug TPU-filament. Det fleksible materiale fungerer.
Men brug ikke trykte kopper i produktionen. Laglinjerne skaber mikroskopiske kanaler. Luft siver igennem. Koppen mister vakuum. En støbt kop har solide vægge. En trykt kop har tusindvis af små huller.
Hvad er forskellen på en bælgkop og en flad kop?
En flad kop forsegler mod en glat, plan overflade. Glas. Metalplader. Plastikpaneler. Kanten har jævn kontakt. Det er alt, hvad den gør.
En bælgkop har foldede vægge. Disse bælge komprimeres og forlænges. Dette muliggør højdekompensation. Vælg et skævt bræt. Løft en kasse med en ujævn top. Bælgen absorberer forskellen. Koppen løftes også med et kort lodret træk. Det hjælper med skrøbelige dele.
Hvordan forhindrer jeg silikonekopper i at efterlade mærker på glas?
Standard silikone efterlader rester. Olier fra hærdningsprocessen overføres til glasoverfladen. Resultatet er en uklar ring eller en fedtet plet.
Fixeringen er halogeneret silikone. Nogle leverandører kalder det "sporfri" eller "mærkefri" behandling. Overfladen modificeres under støbning. Ingen oliemigration. Ingen mærker. Glasset forbliver rent.
Er holdere i messing eller rustfrit stål bedre?
Messing bearbejdes nemt. Det modstår korrosion i tør fabriksluft. Det koster mindre. Til et standard samlebånd, der plukker plastikdele, fungerer messing fint.
Rustfrit stål klarer våde forhold. Miljøer med nedspyling. Fødevareforarbejdningslinjer. Renrum med aggressive rengøringsmidler. 304 rustfrit stål modstår rust. 316 rustfrit stål klarer salt og stærkere kemikalier.
Vælg messing til tørt og billigt brug. Vælg rustfrit stål til vådt og til regulatoriske formål. Der er ingen universel "bedre". Kun det, der passer til anvendelsen.







