
Hvad er det Ansigtsfræsning Proces?
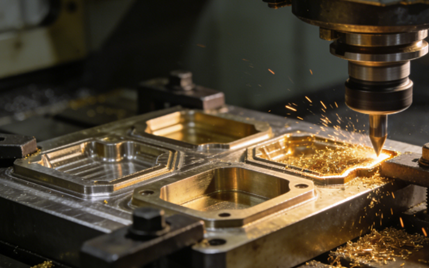
Planfræsning er en mekanisk bearbejdningsmetode, der bruger en roterende fræser til at udføre skæring på overfladen af et emne. Hovedformålet med skæreprocessen er at producere et glat og fladt plan og sikre, at dette plan er vinkelret på værktøjets rotationsakse.
Kerneprocessen ved planfræsning er, at fræseren er monteret på et plan vinkelret på spindlen, og flere skæretænder på dens omkreds og endeflade deltager i skæringen samtidigt. Emnet er normalt fastgjort på arbejdsbordet og bearbejdet af det roterende skæreværktøj.
Typer af planfræsningsteknikker
Generel planfræsning
Generel planfræsning, som den mest grundlæggende og udbredte procestype inden for bearbejdning, betjenes med standard planfræsehoveder.
Generel planfræsning er normalt udstyret med firkantede eller cirkulære skær og opnår fuldstændig dækning af den bearbejdede overflade gennem lette overlappende bevægelser i aksial og radial retning.
Hvis du har brug for at udføre grov- eller halvfinbearbejdning på materialer, er generel planfræsning den foretrukne proces til at etablere referenceoverflader. Den har høj bearbejdningseffektivitet, men den opnåede overfladefinish er normalt ikke den bedste.
Præcisionsfræsning eller højtilspændingsfræsning
Højtilspændingsfræsningsprocesser bruger fræsere med særlige små hovedudbøjningsvinkler. Kerneegenskaben er anvendelsen af en meget høj tilspændingshastighed pr. tand, men skæredybden er meget lav.
Finfræsning eller højtilspændingsfræsning er meget velegnet til bearbejdning af tyndvæggede dele. Selvom skæredybden er lille, gør den ekstremt høje tilspændingshastighed spåntagningshastigheden meget betydelig, og samtidig kan den opnå fremragende overfladekvalitet, hvilket gør den til et ideelt valg til effektiv finbearbejdning.

Kraftig planfræsning
Kraftig planfræsning anvender robuste og stabile fræsehoveder, der leverer stabil skæreydelse, selv under høj belastning og ekstreme belastninger.
Kraftig planfræsningsproces er særligt velegnet til den første rufræsning af støbegods, smedegods og andre emner, hvilket kan fjerne overskydende materiale med den højeste effektivitet og lægge grundlaget for de efterfølgende efterbehandlingsprocesser.
Vinkelflade fræsning
Vinkelplanfræsning er en speciel planfræsningsproces. Dens kerneegenskab er, at den bearbejdes ved hjælp af en planfræser med en hovedudbøjningsvinkel, der ikke er lig med 90 grader.
I modsætning til standard planfræsning, som producerer flade flader, tillader vinkelplanfræsning værktøjet at skære i en bestemt vinkel, hvilket gør det ideelt til smig, affasninger og vinklede referenceplaner.
MMaterialer brugt i planfræsning
Alloy Steel
Stål er den største kategori inden for planfræsning og spænder fra lavkulstofstål til højkulstofstål og forskellige legeringsstål. De har fremragende omfattende mekaniske egenskaber og er de mest almindelige materialer, der skal bearbejdes.
Rustfrit stål
Rustfrit stål anvendes i vid udstrækning på grund af dets fremragende korrosionsbestandighed. Det har dog dårlig varmeledningsevne og er tilbøjeligt til at hærde under bearbejdning, hvilket gør det til et typisk vanskeligt bearbejdeligt materiale.
Ved fræsning af rustfrit stål skal der anvendes skarpe skæreværktøjer sammen med passende spånbrydende spordesign samt tilstrækkelig køling og smøring for at forhindre værktøjets vedhæftning og unormalt hurtigt slid.

Støbejern
Gråt støbejern, duktilt jern og andre materialer kan også fræses. De har høj hårdhed og sprødhed og er tilbøjelige til at producere spåner under bearbejdning. Under fræseprocessen kræves der normalt mellemstore eller relativt høje skærehastigheder, hvilket stiller højere krav til skæreværktøjets slidstyrke over for partikelslid.
Aluminum Alloy
Aluminiumlegering er det mest almindelige letmetal, som er blødt, har god plasticitet og fremragende varmeledningsevne. Under fræseprocessen er dette materiale dog tilbøjeligt til at danne skærkanter og har en tendens til at klæbe til værktøjet.
Derfor anbefales det normalt at bruge værktøjer med skarpe skærkanter og store spånvinkler ved fræsning af aluminiumlegeringer og at anvende procesparametre, der kombinerer høj skærehastighed med stor tilspænding for at opnå en effektiv bearbejdning og fremragende overfladefinish.

Ikke-metalliske og kompositmaterialer
Tekniske plasttyper såsom nylon, polycarbonat, PEEK osv. De har lav hårdhed, men høj elasticitet og ekstremt dårlig varmeledningsevne. Ved fræsning af disse materialer forårsager varmen, der genereres ved friktion, let blødgøring og deformation af emnet, mens gratdannelse også er et væsentligt problem.
Derfor bør bearbejdning anvende ekstremt skarpe skæreværktøjer med højhastigheds- og lavdybdebearbejdningsparametre, sammen med effektive spånafgang og afkøling.
Vigtige værktøjer og udstyr til effektiv planfræsning
Endefræsere
En pindfræser er et flerskærende skæreværktøj med skærkanter placeret på den cylindriske overflade og endefladen. Ved planfræsning anvendes normalt en mindre aksial spåndybde.
Pindfræsere er yderst velegnede til fræsning af smalle planer, trinvise overflader osv. De anvendes i vid udstrækning i multifunktionel bearbejdning og færdigbehandling af forme.
Flueskærere
Flyskærer refererer normalt til en simpel hjemmelavet planfræser. Strukturelt er en eller to vendeskær monteret for enden af en værktøjsholder. Det er meget praktisk i enkeltstykke- og småserieproduktion, vedligeholdelsesværksteder eller ved bearbejdning af lokale knotter på store emner.
På grund af knappheden og asymmetrien af de involverede skærplatter er balancen og stivheden af flyvende fræsere relativt dårlig, og deres skæreeffektivitet og overfladefinish er normalt ringere end standard planfræsere.
Shell Mills
Shell Mills er et af de mest typiske og almindeligt anvendte standardplanfræsningsværktøjer.
Skalfræsere er de mest almindeligt anvendte værktøjer til fræsning af store planer i fremstillingsindustrien. Typiske anvendelser omfatter: bearbejdning af maskinlejer, kontaktflader på kassedele, referenceflader på forme, øvre overflader på store pladedele og andre lejligheder, hvor en plan overflade skal opnås effektivt.

Afordele ved planfræsningsprocessen
Høj bearbejdningseffektivitet
Planfræsere har normalt en stor diameter, kan dække en bred bearbejdningsbredde og er udstyret med flere skæretænder, der deltager i skæringen samtidigt, så spånvolumenet er meget høj.
Under grovbearbejdningsfasen kan planfræsning anvende en stor skæredybde og høj tilspændingshastighed for hurtigt at fjerne en stor mængde overskydende materiale fra emnets overflade, hvilket lægger et fundament for efterfølgende processer og reducerer den samlede bearbejdningstid for delene betydeligt. Det er et ideelt valg til effektiv batchproduktion.

Fremragende overfladekvalitet
På grund af den aksiale og radiale overlapning af planfræsernes skæretænder under skæring, kan den bearbejdede overflade trimmes flere gange med hver overkørsel, hvilket opnår en glat og flad overflade.
Ved at vælge fintslebne skærplatter, justere rimelige skæreparametre og bruge højpræcisionsmaskiner er det nemt at opnå meget høje planhedstolerancer og fremragende overfladefinish og endda erstatte nogle slibeprocesser og dermed realisere "fræsning i stedet for slibning".
Procesfleksibilitet
Planfræsningsprocessen er meget fleksibel. Ved at udskifte klinger med forskellige primære udbøjningsvinkler, materialer og sportyper kan den samme maskine og værktøjskrop opfylde bearbejdningskravene for forskellige materialer, lige fra bløde aluminiumlegeringer til hærdede ståltyper med høj hårdhed.
Planfræsning kan ikke kun udføre kraftig skrubfræsning, men også opnå højhastigheds-sletfræsning. Den kan også fuldføre bearbejdning af skrå og trinvise overflader. Én proces kan dække flere faser fra skrub- til sletfræsning.
Bearbejdningsstabilitet
Planfræsere har fremragende strukturel stivhed og en sikker forbindelse til spindlen, hvilket effektivt undertrykker vibrationer og vibrationer under bearbejdning. Dette hjælper med at minimere deformation af emnet, hvilket gør dem særligt velegnede til bearbejdning af tyndvæggede eller lavstivhedskomponenter. Den stabilitet, der er forbundet med planfræsning, sikrer ensartede og forudsigelige bearbejdningsdimensioner.

God økonomisk effektivitet
Planfræsning bruger primært vendeskær. Værktøjskroppen kan genbruges i lang tid, og kun skær med relativt lave omkostninger skal udskiftes. Dette reducerer værktøjets langsigtede brugs- og administrationsomkostninger betydeligt og forbedrer de samlede økonomiske fordele.
Dfordele ved planfræsningsprocessen
Høje maskinkrav
På grund af planfræsning, især kraftig skrubfræsning, skal flere skæretænder drives samtidigt for at fjerne en stor mængde materiale, hvilket genererer en enorm skærekraft.
Hvis der udføres kraftig planfræsning på en maskine med utilstrækkelig effekt eller dårlig stivhed, er det meget sandsynligt, at det forårsager vibrationer, unormalt slid på skæreværktøjet og endda beskadiger maskinens nøjagtighed.
Højere værktøjsomkostninger
For at opnå effektiv planfræsning kræves der dedikerede planfræsehoveder af høj kvalitet med stor diameter og et stort antal vendeskær. Denne indledende værktøjsinvestering er betydelig.
Planfræsere kræver ofte installation af højtydende CNC-maskiner eller bearbejdningscentre, og omkostningerne ved køb af udstyr er meget høje.
Begrænset til flade overflader
Den største fordel ved planfræsere er deres evne til at bearbejde åbne og brede overflader. De kan fjerne materiale hurtigt og holde overfladen flad. Men når emnet har komplekse kurver, dybe og smalle lommer eller skarpe indvendige hjørner, bliver fræseren begrænset. Værktøjet er normalt stort, så det kan ramme emnet og forårsage interferens. På grund af dette kan det ikke nå de nødvendige områder og kan ikke skære overfladen effektivt.
Risiko for tyndvægget deformation
Ved bearbejdning af tyndvæggede dele, slanke stykker eller emner med utilstrækkelig fiksturstøtte kan stærke radiale eller aksiale skærekræfter let forårsage elastisk deformation af emnet eller endda værktøjsudbøjning. Disse problemer gør det vanskeligt at opretholde god dimensionsnøjagtighed og fladhed. I mange tilfælde kræver emnet flere lette snit eller specielle bearbejdningsstrategier for at korrigere deformationen.
Tilbøjelig til vibrationer og vibrationer
Ved fræsning af brede overflader eller ved brug af værktøjsholdere med langt udhæng kan kontakten mellem værktøjet og emnet blive ustabil. Denne ustabile tilstand gør det nemt for periodiske vibrationer at opstå. Disse vibrationer påvirker skærejævnheden, overfladekvaliteten og værktøjets levetid.
Denne form for vibration forringer ikke blot overfladekvaliteten alvorligt og efterlader tydelige vibrationsmærker, men fremskynder også værktøjsslid og fører endda til afskalning, hvilket udgør en trussel mod bearbejdningsnøjagtigheden og sikkerheden.
Planfræsning vs. perifer fræsning: Forklaring af de vigtigste forskelle
| Sammenligningens dimension | Ansigtsfræsning | Perifer fræsning |
| Grundlæggende definition | Bruger fræsernes flade og periferi til at producere en overflade vinkelret på værktøjets akse. | Bruger de omkredsgående tænder til at bearbejde overflader parallelle med værktøjsaksen, såsom profiler eller kanter. |
| Værktøjstype | Planfræser (skivefræser) med skær på plan og periferi. | Endefræser, pladefræser osv., med skærkanter primært på omkredsen. |
| Overfladeproduceret | Plane overflader (vandrette planer, trin osv.). | Lodrette vægge, slidser, konturerede overflader osv. |
| Primært mål | Fremstil effektivt store, flade overflader. | Maskinprofiler, riller eller komplekse 3D-funktioner. |
| Typiske applikationer | Maskinborde, husflader, formskilleflader osv. | Noter, tandhjulstænder, lommer, delkonturer osv. |
| Skærekraftkarakteristik | Højere aksial kraft, presser emnet mod bordet, generelt mere stabilt. | Højere radial kraft, tilbøjelig til værktøjsudbøjning og vibrationer. |
| Overfladekvalitet | Opnår normalt højere planhed og glattere finish. | Kan efterlade værktøjsmærker eller bølger; kræver finjustering for bedre finish. |

Almindelige problemer med planfræsning og hvordan man løser dem
Dårlig overfladekvalitet
Der opstår regelmæssige vibrationslinjer på den bearbejdede overflade; den er unormalt ru, har ridser eller ujævnheder.
Løsning
- Forbedr stivheden: Vælg et tykkere og stærkere knivhåndtag; Sørg for, at emnet og beslaget er stivt.
- Juster parametre: Ændr skærehastighed, tilspændingshastighed eller spåndybde for at bryde resonansfrekvensen; Anvend asymmetrisk skærebredde eller variabel hastighed.
Kort værktøjslevetid
Bladet er stærkt slidt, revnet eller beskadiget og langt fra at have nået sin forventede levetid.
Løsning
- Optimer parametre: Vælg den passende lineære hastighed og tilspændingshastighed baseret på emnematerialet og den anbefalede værdi af bladet. Undgå friktion forårsaget af "lavhastigheds letskæring".
- Håndtering af ophobet kant: Øg skærehastigheden; Brug et skarpt blad med en positiv hældningsvinkel; Øg kølevæskens smøreevne.
Dårlig fladhed
Det bearbejdede plan er ujævnt med en fordybning i midten og fremspring i kanterne, eller der er tydelige samlinger mellem flere værktøjspassager.
Løsning
- Reducer deformation: Vælg værktøj og værktøjsholdere med større stivhed; Optimer fastspændingsskemaet for at forhindre deformation af emnet under bearbejdning.
- Kalibrer maskinværktøjet: Kontroller og juster regelmæssigt spindelens vertikalitet.
Grater og kantafskalning
Der opstår grater eller afskalning af materiale ved kanten af emnet, når det udskæres af værktøjet.
Løsning
- Skift skæremetode: Reducer fremføringshastigheden en smule, før kanten skæres ud.
- Optimer skæreværktøjer: Brug skarpere klinger med en positiv hældningsvinkel; Sørg for, at skæreværktøjet altid er i god stand, og undgå at bruge slidte klinger.
- Tilføj processer: Arranger dedikerede afgratningsprocedurer.
AAnvendelser af planfræsningsprocessen
Generelt maskineri
Storskalamaskiner er det område, hvor planfræsning er mest udbredt. Det bruges primært til bearbejdning af lejer, arbejdsborde og monteringsflader til føringsskinnerne på forskellige typer værktøjsmaskiner.
Automobile industrien
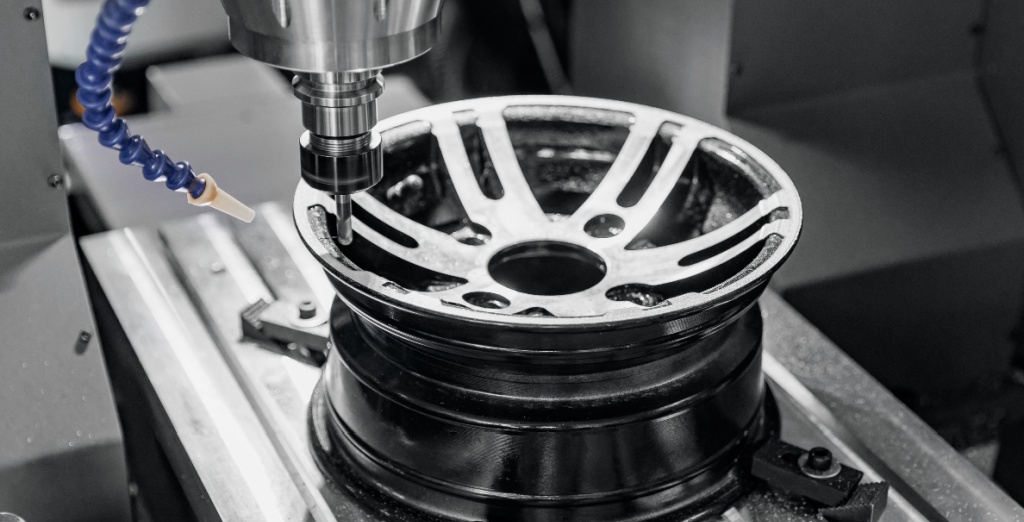
I bilindustrien bruges planfræsning til at bearbejde cylinderblokkens og cylinderhovedets kontaktflader på motorer, gearkasser og monteringsplanerne på chassisrammer.
Inden for jernbanetransport anvendes planfræsning til at skabe præcise plane overflader på vigtige lastbærende dele. Disse omfatter højhastighedslokomotivbogier, motorfundamenter og andre vigtige strukturelle komponenter. Processen er med til at sikre stabilitet, styrke og korrekt montering under krævende driftsforhold.
Skimmelindustri
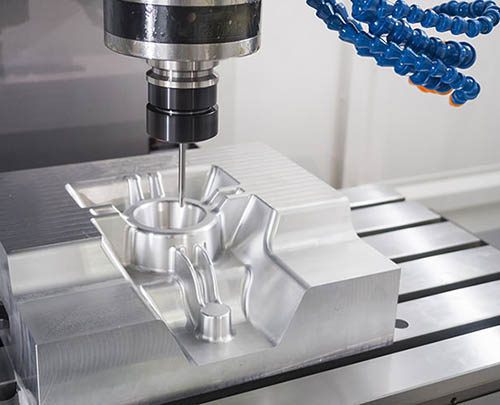
Formfremstilling er meget afhængig af planfræsning. Planfræsning bruges til at bearbejde formenes skilleflade. Kvaliteten af dette plan bestemmer direkte produktets præcision og formens levetid.
Planfræsning bruges også til bearbejdning af referencefladerne på formbaser og skabeloner. Højhastigheds-hårdfræsningsteknologi anvendes ofte, da den stiller ekstremt høje krav til overfladefinish, planhed og bearbejdningseffektivitet.
Luftfart
I luftfartsindustrien bruges planfræsning til at bearbejde kontaktfladerne på vingeribber, skotter og overfladepaneler. Det anvendes også på motorophængsbaser og præcisionsgrænseflader på rumfartøjers strukturelle dele. Disse overflader skal opfylde meget høje nøjagtighedskrav, så processen er et vigtigt trin i luftfartsproduktion.
Hvorfor vælge NOBLE som din Ansigtet Fræsning Leverandør af bearbejdning
Planfræsningsprocessen hos NOBLE er designet til at levere højpræcisions- og højeffektiv overfladebearbejdning af både metal- og plastdele. Vi anvender avancerede CNC- fræsemaskiner, udstyret med stive spindler og vendeskærsmaskiner af høj kvalitet, som kan producere flade, glatte og ensartede overflader med fremragende repeterbarhed.
NOBLE vælger den mest passende fræserdiameter, skærgeometri, skæreparametre og værktøjsstrategi baseret på materiale- og tolerancekravene i hvert projekt.
NOBLE, med sine stærke kapaciteter, stabile bearbejdningsteknikker og strenge kvalitetsinspektioner, kan håndtere både små og store produktionsordrer, samtidig med at sikre ensartet overfladekvalitet på alle dele.
Ofte Stillede Spørgsmål
Hvilke materialer kan bearbejdes med planfræsning?
Planfræsning kan bearbejde mange materialer, herunder aluminium, rustfrit stål, kulstofstål, messing, kobber, titanium og tekniske plasttyper. Korrekt værktøjsvalg og skæreparametre justeres baseret på hvert materiales hårdhed og bearbejdelighed.
Hvad er forskellen mellem planfræsning og endefræsning?
Planfræsning bruger en fræser med stor diameter til at bearbejde brede og plane overflader. Den fokuserer primært på at opnå god planhed og høj effektivitet. Pindfræsning bruger derimod mindre værktøjer til at skære lommer, slidser og mere komplekse former. Den bruges mest til detaljeret konturering og præcise funktioner på emnet.
Hvilke faktorer påvirker kvaliteten af en planfræsningsoperation?
Værktøjsgeometri, spindelhastighed, tilspændingshastighed, spåndybde, maskinens stivhed, kølevæskeforbrug og emnets fastspændingsstabilitet.
Hvad er almindelige anvendelser af planfræsning?
Planfræsning er meget udbredt inden for bilindustrien, luftfart, maskiner, formfremstilling og præcisionskomponenter.
Hvordan opnår man en god overfladefinish ved planfræsning?
For at opnå en glat overfladefinish er det vigtigt at bruge skarpe skærplatter. Tilspændingshastigheden skal indstilles korrekt, og fræseren skal forblive stabil under bearbejdningen. Valg af den rigtige værktøjsbane er også med til at forbedre resultatet. For den bedste overfladekvalitet anbefales det at udføre et separat sletbearbejdningsforløb med en lavere tilspændingshastighed og en mindre spåndybde.







