

De mest almindelige måder at fremstille rehabiliteringsdele til exoskelet på er CNC-bearbejdning, 3D-printning, sprøjtestøbning, metalpladefremstilling og kompositstøbning. Almindelige materialer omfatter aluminiumlegeringer, titanium, rustfrit stål, PEEK og silikone til dele, der berører kroppen. Disse valg påvirker delenes styrke, vægt, biokompatibilitet, produktionsomkostninger og leveringstid. Samlehuse kræver snævre tolerancer. Brugerdefinerede manchetter kræver biokompatible overflader. Stelplader skal være stærke, men lette. Hver metode har klare fordele for bestemte komponenter. Vi vil se nærmere på hver proces og materiale. Artiklen dækker også designovervejelser, lovgivningsmæssige standarder og tips til valg af produktionspartnere.
Oversigt over almindelige fremstillingsmetoder til rehabilitering af eksoskelet-robotdele
Dele til rehabiliteringsrobotter med exoskelet kan inddeles i et par hovedgrupper. Ledsamlinger og drivforbindelser er kernen i enhver enhed. Støtterammer og strukturelle beslag holder alt sammen. Hver gruppe har brug for stærke mekaniske egenskaber, fordi disse maskiner bærer menneskelig vægt og bevæger sig med brugeren hele dagen.
Nøglekomponenter i rehabiliterings-eksoskelet-robotdele
Samlestykker og drivforbindelser
Leddene er der, hvor bevægelse sker. Et hofteled, et knæhængsel eller en fingerdrejepunkt skal bevæge sig jævnt og kunne håndtere gentagen belastning. Drivforbindelser forbinder motorer til disse led, så de skal forblive på linje under drejningsmoment. Enhver løshed i disse dele viser sig som rykvise bevægelser, og det føles forkert for patienten.
Støtterammer og strukturelle beslag
Rammer bærer lastbanen fra kroppen til jorden. Beslag binder aktuatorer, sensorer og stropper sammen til én stiv enhed. Disse dele skal være stive, men de skal også forblive lette. En tung ramme trætter brugeren hurtigt.
Det er værd at bemærke, at proces- og materialevalg ændrer sig afhængigt af anvendelsen. En anordning til øvre ekstremiteter har andre behov end en til nedre ekstremiteter. Håndskeletter bruger ofte bløde materialer, mens stive designs er afhængige af metal. Fra et praktisk synspunkt er de fem procesfamilier, der er dækket i denne artikel, CNC-bearbejdning, 3D-printning, sprøjtestøbning, metalpladefremstilling og komposit- eller silikonestøbning.
Hvordan procesvalg påvirker rehabiliteringsdele til eksoskeletrobotter
Geometri, tolerance og produktionsvolumen
Geometri driver den første beslutning. Komplekse konturerede former skubber dig mod 5-akset CNC eller additive metoder. Enkle flade plader fungerer godt med metalplader. Produktionsvolumen driver den anden. Engangsbrugerdefinerede manchetter passer godt til 3D-printning, mens tusindvis af identiske covers favoriserer sprøjtestøbning.
Tolerance er den tredje faktor, og den betyder mest ved samlingerne. Tabellen nedenfor viser, hvordan CNC- og 3D-printning klarer sig i forhold til samlingshuse.
| Kriterium | CNC Machining | 3D Printing |
| Præcision / Tolerance | Opnår ±0.005 mm på 5-aksede titaniumsamlinger | Forbedret til prototypefremstilling, ikke foretrukket til slutbrugsdele i produktionskvalitet |
| Overfladebehandling | Leverer Ra 0.8 eller bedre | Ikke specificeret som opfyldelse af kravene til steriliseringsgrad |
| Materialekompatibilitet | Næsten alle medicinske materialer, inklusive titanium af grad 5 og PEEK | Begrænset sammenlignet med CNC til medicinske materialer med høj styrke |
| Rolle i fælles huse | Foretrukket til kritiske sluteffektorer og koblinger | Bruges til prototyping; produktionsdele er stadig afhængige af CNC |
Et kugleled i hoften viser, hvorfor dette er vigtigt. Kuglen skal sidde i hullet næsten uden slør. CNC kan skære kuglen til et par mikrometers nøjagtighed, og hullet spejler den for en god pasform. Det kontrolniveau er svært at opnå med print alene.
Afvejninger mellem omkostninger, hastighed og præcision
Hastighed og omkostninger trækker i modsatte retninger. CNC giver dig præcision, men opsætning tager tid. 3D-print springer værktøj over, så iteration er hurtig. Sprøjtestøbning har høje startomkostninger til værktøj, men enhedsprisen falder kraftigt ved volumen. Plademetal bøjes og stanses hurtigt for at opnå flade dele. Vælg den proces, der matcher dit tolerancemål og din batchstørrelse, ikke den, der lyder mest avanceret.
Hvordan materialevalg påvirker rehabiliteringsdele af eksoskelet
Styrke-til-vægt-forhold og udmattelseslevetid
Materialet sætter loftet for ydeevne. Titanium grad 5 (Ti-6Al-4V) tilbyder et overlegent styrke-til-vægt-forhold og er biokompatibelt, men det er svært at bearbejde og kan øge prisen på emner med 40-60% i forhold til aluminium. Aluminium 6061-T6 har en flydespænding på 310 MPa og bearbejdes nemt til lave omkostninger. Det er egnet til elementer med lav belastning og sekundære strukturer.
Til strukturelle rammer, der ikke er implanterede eller steriliserede, tilbyder aluminium et fremragende styrke-til-vægt-forhold med lavere materiale- og bearbejdningsomkostninger. Hårdanodiseret aluminium kan også bruges som slidstærke føringer eller huse.
Stive exoskeletter til rehabilitering blander ofte materialer. En almindelig opsætning kombinerer aluminiumsrammer med samlinger i rustfrit stål eller titanium. Dette reducerer den samlede vægt, samtidig med at det øger styrken, hvor belastningen koncentreres.
Biokompatibilitet og hudkontakt
Enhver overflade, der berører huden, kræver pleje. Silikone fungerer godt til manchetter, puder og foringer, fordi det er blødt og hudvenligt. Metaller, der anvendes nær kroppen, skal modstå korrosion og være lette at rengøre. Materialecertifikater og sporbarhed understøtter dette, og de er vigtige for fremstilling af medicinske exoskeletterrobotter i henhold til ISO 13485. Den samme disciplin gælder for fremstilling af medicinske robotdele, hvor hvert parti skal dokumenteres.
Valg af materialer og processer sammen former vægt, komfort, omkostninger og sikkerhed. Få den kombination rigtigt, og resten af fremstillingsprocessen for exoskelet-robotkomponenter falder på plads.
CNC-præcisionsbearbejdning til rehabiliteringsdele af eksoskelet
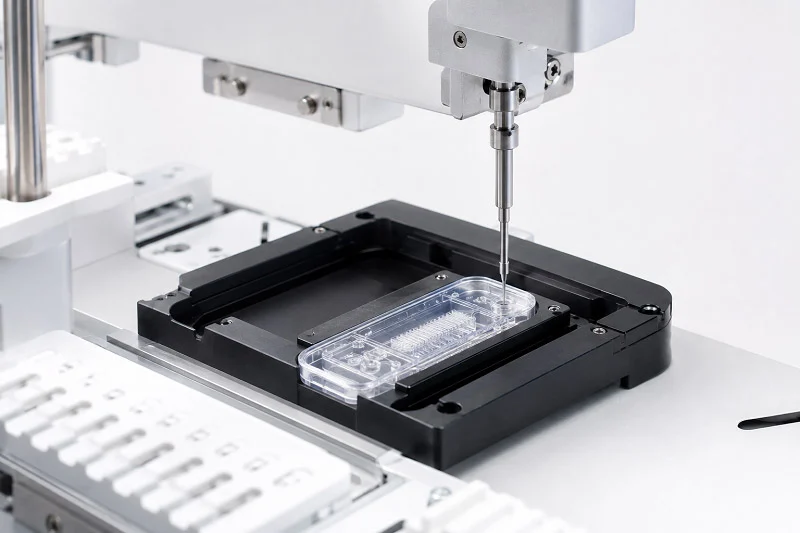
CNC-præcisionsbearbejdning bruger 3-aksede, 4-aksede og 5-aksede fræsemaskiner. Tre-aksede maskiner skærer simple former fra én retning. Fem-aksede maskiner vipper værktøjet og emnet på samme tid. Dette giver dem mulighed for at nå komplekse kurver i én opsætning. Dette område er meget vigtigt for rehabilitering af exoskelet-robotdele. Samlinger krummer på måder, som en flad fræser ikke kan følge.
Anvendelser i rehabilitering af eksoskeletdele
Samlehuse og strukturelle beslag
Ledhuse er meget komplekse og præcise dele i exoskeletsystemer. De bærer brugerens vægt og stød fra gang. De giver også præcise monteringssteder til lejer, reduktionsgear, encodere og momentsensorer. Hullet til lejet skal forblive inden for 0.1 mm for at holde bevægelsen nøjagtig. Vægtykkelsen er normalt 2-3 mm. Nogle vægtbesparende områder er så tynde som 1.5 mm. Dette gør deformation under skæring til en reel risiko. Bearbejdning af alle overflader i én opsætning forhindrer fejl fra bevægelse af delen.
| Anvendelsesområde | Eksempler på dele | Materiale | Efterbehandling |
| Samlehuse | Hofteledsmotorhuse, lejeenheder, positioneringsaksler, bremsegrænseflader, kædelåseblokke | 6061/7075 aluminiumslegering (titanium til high-end modeller) | Sandblæsning + anodisering, hårdanodisering |
| Bevægelsespræcisionskomponenter | Positioneringsaksler, bremser | 303/304 rustfrit stål, 42CrMo4 stål | Elektropolering, zinkbelægning |
| Friktions-/isoleringsdele | Stik og relaterede samlingskomponenter | POM, nylon, ABS | Brugt som den er |
Aktuatorbeslag og præcisionsgrænseflader
Motor- og sensormonteringsbeslag fungerer som præcisionsbeslag til elektriske aktuatorer, momentsensorer og roterende encodere. De har ofte indbyggede kabelkanaler og monteringsbosser. Positioneringsaksler og robotledhuse kræver normalt en koncentricitet inden for ±0.01 mm. Dette holder lejerne jævnt monteret og forhindrer slid. En specialfremstillet exoskelet-statormontering følger samme logik. Brug 3-akset bearbejdning til flade beslag med enkle huller. Skift til 5-akset, når monteringen vikler sig rundt om en aktuator eller har vinklede flader.
Fordele ved rehabilitering af eksoskeletdele
Snævre tolerancer og gentagelighed
CNC har tolerancer, som trykning og støbning ikke kan matche på metal. Hver cyklus gentager den samme værktøjsbane. Så del et og del tusind flugter. FreeGaits aktive exoskelet justerer lår- og skinnebenslængde samt hoftebredde til forskellige kropstyper. Præcisionen af hver forbindelse påvirker direkte bærekomforten. Gentagelsesnøjagtigheden er det, der gør denne justering pålidelig.
Overfladebehandling og efterbehandling
Maskinbearbejdede overflader glatter af værktøjet. Sekundære trin skubber dem yderligere. Anodisering, polering og belægning øger korrosionsbestandigheden. Sandblæsning plus anodisering er almindeligt på aluminiumshuse. Elektropolering fungerer godt til rustfrit stål. Disse overfladebehandlinger gør også rengøringen lettere. Det er vigtigt for dele tæt på huden.
Typiske CNC-materialer til rehabiliteringsdele af eksoskelet
Aluminiumslegeringer (6061, 7075)
Aluminiumlegering giver et ideelt styrke-til-vægt-forhold til dynamisk bevægelse og langvarig brug. Den bearbejdes hurtigt og holder omkostningerne nede. Specialfremstillede exoskeletter bruger ofte rammer og beslag af aluminiumslegering som grundlæggende strukturer. Hofte-, knæ- og skulderledskonstruktioner er alle afhængige af den.
Titanium (Grade 5 Ti-6Al-4V) og rustfrit stål (316L)
Titanium er biokompatibelt, let og korrosionsbestandigt. Det fungerer godt til high-end-modeller. Rustfrit stål modstår slid og håndterer sterilisering. Begge materialer koster mere og skæres langsommere end aluminium. Så gem dem til belastede samlinger og præcisionsmekaniske dele. RoboGait-systemet fik omkring 90% af sine mekaniske dele fra eksterne leverandører. Dette dækkede CNC-fræsning, drejning, laserskæring, bøjning og svejsning. Det viser, at CNC-bearbejdede dele forankrer reelle rehabiliteringsprogrammer for exoskeletdele.
3D-printning til rehabiliteringsdele af eksoskelet
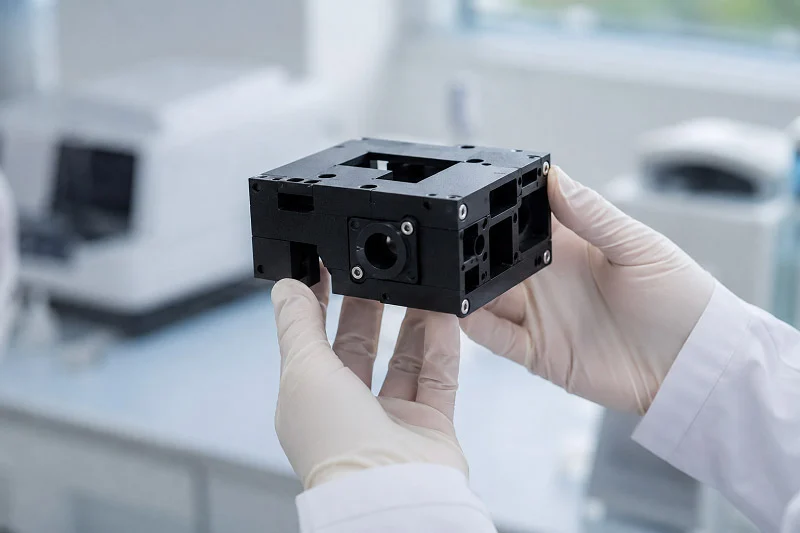
3D-printere kan fremstille mange forskellige dele til exoskeletter af robotter. Dette inkluderer stik, bøjlestøtter og indvendige dele til batteripakker. Teknologien fungerer bedst, når formerne er komplekse, eller når du kun har brug for et par enheder. Til rehabilitering af dele til exoskeletter af robotter giver printning en hastighed og designfrihed, som gamle metoder ikke nemt kan matche.
Anvendelser i rehabilitering af eksoskeletdele
Specialtilpassede manchetter og lemgrænseflader
Hver patient har en forskellig kropsform. En manchet, der passer godt til én person, kan forårsage tryksår hos en anden. 3D-printning løser dette ved at bygge manchetter direkte ud fra scanningsdata. Du scanner patientens lemform, designer grænsefladen i CAD og printer den som ét stykke. Resultatet er en brugerdefineret løsning til eksoskeletdele, der føles behagelig med det samme.
Prototyping og lavvolumenproduktion
Prototyping er der, hvor print virkelig skinner. Du kan teste et nyt samlingsdesign, ændre vægtykkelsen og genprinte natten over. Der er ingen værktøjsomkostninger og ingen minimumsbestillingsmængder. Ved produktion i lav volumen forbliver print omkostningseffektivt, når du har brug for færre end et par hundrede enheder. Det understøtter også indirekte digital fremstilling. Du kan printe genanvendelige forme til bløde, håndlavede exoskeletaktuatorer og derefter støbe silikonedele fra disse forme.
Fordele ved rehabilitering af eksoskeletdele
Designfrihed og gitterstrukturer
Trykning fjerner mange designbegrænsninger. Interne kanaler, organiske former og gitterstrukturer bliver alle mulige. Gitterudfyldning reducerer vægten, samtidig med at den bevarer styrken. Det er vigtigt for bærbare enheder, hvor hvert gram tæller.
Hurtig iteration og patientspecifik geometri
Designændringer sker hurtigt med udskrivning. Du ændrer CAD-filen og udskriver igen. Der er ingen ventetid på nyt værktøj. Denne hastighed understøtter patientspecifik geometri, hvilket er afgørende for pædiatriske apparater og brugerdefinerede ortoser.
Typiske 3D-printmaterialer
Nylon PA12 og PA11 til SLS og MJF
Nylon PA12 er et standardmateriale til SLS- og MJF-processer. Det tilbyder ensartede mekaniske egenskaber, kemisk resistens og evnen til at skabe levende hængsler. PA11 er lignende, men fremstillet af planter. Begge fungerer godt til manchetter, huse og ikke-strukturelle beslag.
Titanium og rustfrit stål til DMLS og SLM
Metaltryk bruger DMLS- eller SLM-processer. Titanium Ti-6Al-4V (grad 5) er kropssikkert og korrosionsbestandigt. Rustfrit stål 316L trykker også godt og kan håndtere sterilisering. Disse materialer er velegnede til bærende implantater og højbelastede samlinger. Tabellen nedenfor sammenligner de vigtigste egenskaber.
| Ejendom | Nylon PA12 | Titanium Ti-6Al-4V (Grade 5) |
| Materialekategori | nylon | Metal |
| Trækstyrke | 48 MPa | 950 MPa |
| Density | 1.01 g / cm3 | 4.43 g / cm3 |
| Glasovergangstemperatur | 175 ° C | 1650 ° C |
| forlængelse | 20.0% | 14.0% |
| Almindelige 3D-printprocesser | SLS, MJF | CNC-3, CNC-5, DMLS |
Valget mellem nylon og metal afhænger af belastningskravene. Nylon er velegnet til kropskontaktdele og lette strukturelle dele. Titanium og rustfrit stål kan håndtere høje belastninger og gentagne belastningscyklusser. Begge materialefamilier understøtter fremstillingen af exoskeletdele til rehabilitering på tværs af forskellige enhedstyper.
Sprøjtestøbning til rehabiliteringsdele af eksoskelet
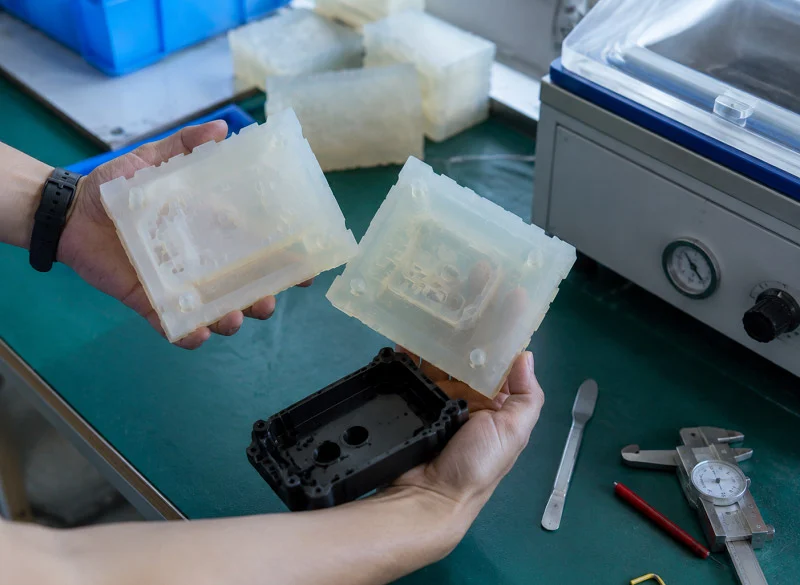
Sprøjtestøbning fungerer bedst, når du har brug for tusindvis af identiske plastikstykker. Processen presser smeltet plastik ind i en stålform. Derefter afkøles formen, åbnes og slipper en færdig del ud. Til rehabilitering af exoskelet-robotdele fremstiller denne metode dæksler, huse og kabelklemmer i store mængder.
Anvendelser i rehabilitering af eksoskeletdele
Dæksler, kabinetter og kabelhåndtering
Ethvert exoskelet har brug for beskyttende skaller. Motordæksler holder støv ude. Kontrolbokshuse beskytter printkort. Kabelklemmer fører ledninger langs rammen. Disse dele har én ting til fælles. De har komplekse former, men bærer ikke tunge belastninger. Sprøjtestøbte håndtag, der blandes godt. Du får glatte overflader, indbyggede kliklåse og jævn vægtykkelse i én cyklus.
Højvolumen-forbindelser og fastgørelseselementer
Små stik og fastgørelseselementer bliver hurtigt store. Et enkelt exoskelet kan bruge snesevis af klips, stik og monteringsflapper. Støbning af disse dele holder enhedsomkostningerne lave, når produktionen øges. Processen holder også stramme dimensioner. Det er vigtigt, når et stik skal klikke på plads tusindvis af gange.
Fordele ved rehabilitering af eksoskeletdele
Lav enhedspris i stor skala
Værktøj til sprøjtestøbning koster penge i starten. Stålforme kan koste tusindvis af dollars. Men disse omkostninger spreder sig over alle de dele, du fremstiller. Ved lave mængder vinder CNC og 3D-print. Ved store mængder bliver støbning det klare valg. Nulpunktspunktet afhænger af delstørrelse og formens kompleksitet. For små dæksler og klips slår støbning ofte CNC, når du passerer et par tusinde enheder.
Konsistente materialeegenskaber og farvemuligheder
Støbte dele bliver identiske. Den samme harpiks, den samme temperatur, det samme tryk i hver cyklus. Du får forudsigelig styrke og pasform. Farvematchning er også nemt. Bare tilsæt pigment til harpiksen. Ingen maling eller belægning nødvendig. Det sparer tid og undgår afskalning.
Typiske sprøjtestøbningsmaterialer
PEEK og PEI til højstyrkeapplikationer
Medicinsk PEEK kan modstå høje temperaturer og gentagen sterilisering. Det modstår også kemikalier og slid. PEI tilbyder lignende fordele til en lavere pris. Begge materialer er velegnede til både strukturelle dæksler og bærende huse. De er dyrere end almindelige plastmaterialer, men de holder længere i krævende miljøer.
ABS, PC og TPU til fleksible eller slagfaste dele
ABS er stærkt og nemt at støbe. PC giver slagstyrke og klarhed. TPU giver fleksibilitet til greb og bløde berøringspunkter. Disse materialer dækker de fleste ikke-kritiske exoskelet-robotdele. Tabellen nedenfor sammenligner deres vigtigste egenskaber.
| Materiale | Nøgleejendomme | Fælles brug |
| Akryl | Hård, let at forme | Dæksler, huse |
| PC | Høj slagstyrke | Beskyttende skaller |
| TPU | Fleksibel, blød | Greb, puder |
Valg af den rigtige harpiks afhænger af belastning, steriliseringsbehov og omkostningsmål. Til mange rehabiliteringsdele af exoskelet fungerer standardplast godt.
Pladefremstilling til rehabilitering af eksoskeletdele
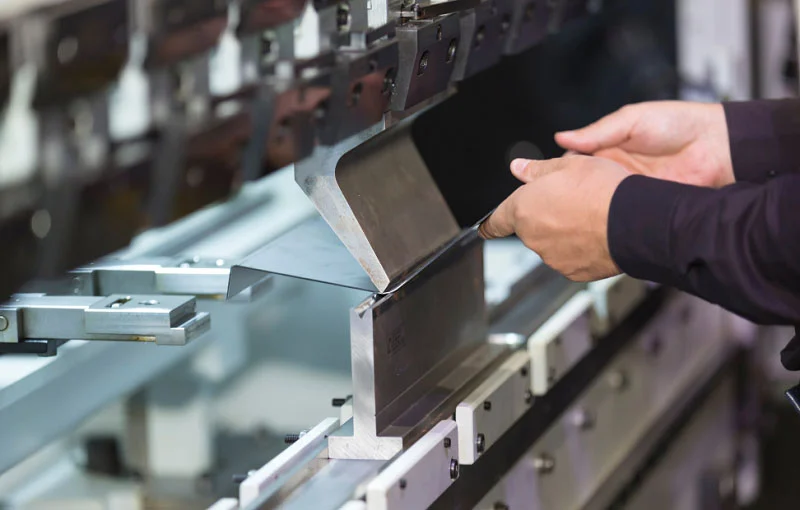
Plademetalfremstilling tager flade plader og forvandler dem til stærke, lette dele. Først skæres metallet. Derefter bøjes og stanses det. CAM-plademetalbukning er et nøgletrin i denne proces. Den former komplekse dele som en exoskelethånd med præcise vinkler og kurver. Til rehabilitering af exoskelet-robotdele fremstiller denne metode rammeplader, sensorbeslag og monteringsplader til en lav pris.
Anvendelser i rehabilitering af eksoskeletdele
Rammeplader og strukturelle understøtninger
Stelplader er rygraden i mange exoskeletdesigns. De forbinder led, holder belastninger og holder alt på plads. En typisk stelplade kan være flere millimeter tyk. Den bøjes til en kanal eller L-form for at blive stivere. Disse dele bærer ofte hovedbelastningen i systemer til underekstremiteter.
Sensorbeslag og monteringsplader
Sensorer skal monteres stabilt på en plads. En lille forskydning kan forstyrre vinkelmålinger eller kraftmålinger. Pladebeslag holder encodere, IMU'er og kraftsensorer på plads. Monteringsplader holder også kontrolbokse og batteripakker. Disse exoskelet-robotdele er enkle i formen, men meget vigtige for systemets nøjagtighed.
Fordele ved rehabilitering af eksoskeletdele
Omkostningseffektiv til tynde, flade former
Plademetal fungerer bedst, når delene er tynde og flade. Skæring og bøjning koster meget mindre end CNC-fræsning af en massiv blok. Du spilder også mindre materiale. For store rammeplader vokser denne prisforskel hurtigt. En stemplet eller laserskåret plade kan koste en brøkdel af en maskinbearbejdet plade.
Hurtig ekspeditionstid for prototyper og små partier
Prototyping går hurtigt med metalplader. Du kan laserskære et design på få timer, bøje det og teste pasformen samme dag. Der kræves ikke værktøj til små partier. Denne hastighed hjælper teams med at forbedre rammegeometrien uden at skulle vente i uger på forme eller støbegods.
Typiske metalpladematerialer
Aluminium- og rustfri stålplader
Aluminiumslegeringsplader som 5052 eller 6061 giver et godt styrke-til-vægt-forhold. De modstår rust og bøjer let. Rustfrit stålplader tilføjer mere styrke og bedre slidstyrke. Kvalitet 304 og 316 er almindelige valg. Rustfrit stål koster mere, men det kan modstå hård rengøring og sterilisering. Tabellen nedenfor sammenligner de vigtigste egenskaber.
| Materiale | Nøgleejendomme | Fælles brug |
| Aluminium legering | Let, modstår rust | Stelplader, beslag |
| Rustfrit stål | Stærk, modstår slid | Sensorbeslag, belastningsplader |
Overfladebehandlinger for slid- og rustbestandighed
Aluminiumsdele anodiseres ofte for at beskytte dem. To metoder skiller sig ud for exoskeletrammeplader:
- Mikrobueoxidation (MAO) og hård anodisering skaber en tæt, bundet keramisk belægning over komplekse former.
- Forseglede hårdanodiserede eller MAO-belagte overflader kan klare længerevarende salttågetestning uden punktering. De forsegler også overfladen fuldstændigt for at forhindre spændingskorrosion i fugtige eller udendørs omgivelser.
Disse behandlinger gør, at delene holder længere og holder enheden sikker til daglig brug. Valg af de rigtige materialer og finish til rehabiliteringsdele af exoskelet betaler sig i form af holdbarhed og komfort for brugeren.
Komposit- og silikonestøbning til rehabiliteringsdele af eksoskelet
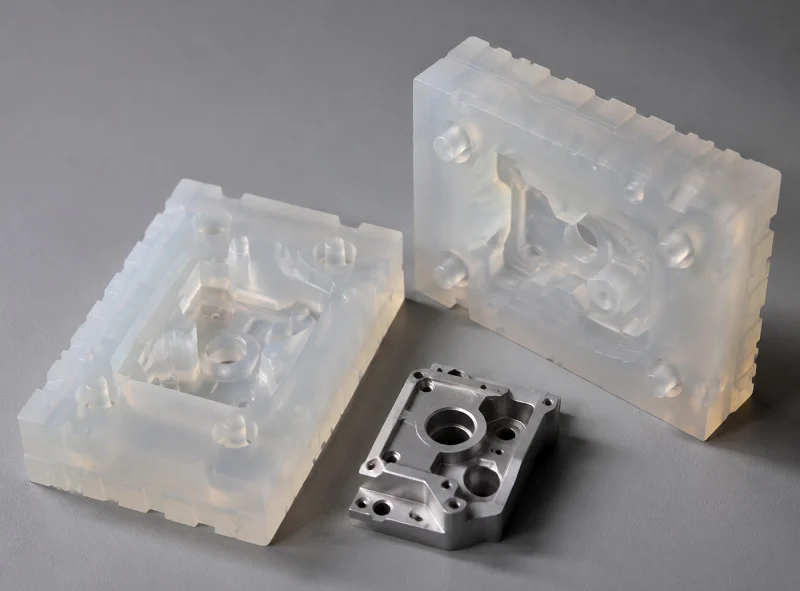
Kompositdele er stærke, men vejer meget lidt. Kulfiber- og glasfiberopsætninger giver en stivhed, som metal ikke kan matche med samme vægt. Silikonedele forbliver bløde, hvor enheden berører huden. Disse to materialefamilier udfører forskellige opgaver. Begge er nødvendige i moderne exoskelet-robotdele.
Kompositprocesser til rehabilitering af eksoskeletdele
Layup-teknikker og kompressionsstøbning
Opsætningen begynder med ark af fiberstof. Du lægger dem i en form et lag ad gangen. Epoxyharpiks holder fibrene sammen. Ved kompressionsstøbning placerer du fiberen mellem to formhalvdele. Et hydraulisk støbebord bruger højt tryk og varme. Dette former og hærder delen i ét trin. Processen er effektiv, præcis i størrelse og billig. Den fremstiller færdige dele af høj kvalitet med stabile egenskaber. Rammeplader og strukturelle skaller fungerer godt med denne metode. Den er velegnet til dele, der kræver styrke i én hovedretning.
Resinoverføringsstøbning til højstyrkekomponenter
Resin Transfer Molding (RTM) bruger en anden opsætning. Den afhænger af en stiv todelt form. Formen indeholder armeringsfibre eller en præform. Harpiks-katalysatorblandingen smelter i en opvarmet overføringsbeholder. Et stempel skubber den ind i formhulrummet under tryk. Lavt tryk og lav temperatur holder processen stabil hele vejen igennem. Formen forbliver lukket, indtil harpiksen er helt hærdet. Efter hærdning tages den færdige komponent ud. Varianter som vakuuminfusion og vakuumassisteret RTM findes også. Nøgleindstillinger som opvarmningstid, smeltetemperatur, påført kraft og køletid kræver omhyggelig kontrol. RTM er egnet til komplekse former, der kræver jævn vægtykkelse og få hulrum.
Silikonestøbning til rehabiliteringsdele af eksoskelet
Kropskontaktmanchetter, puder og foringer
Dele, der berører brugerens krop, er ofte lavet af silikone. Dette materiale er let og skånsomt mod huden. Manchetter vikles rundt om låret eller armen. Puder afbøder trykpunkter. Inderstykkerne sidder mellem den stive ramme og brugerens hud. Sprøjtestøbning af flydende silikonegummi er standardprocessen for disse dele. Materialet flyder ind i en opvarmet form og hærder til et fleksibelt, fast stof. En vellavet silikonedel har ingen sømme eller skarpe kanter. Det er vigtigt for komforten over lange perioder.
Lette og hudvenlige egenskaber
Silikone har lav densitet. Det hjælper med at holde hele enheden lettere. Det irriterer ikke huden eller forårsager allergiske reaktioner. Overfladen forbliver godt greb, men blød nok til at forhindre liggesår. Rengøring er nem med sæbe og vand eller medicinske desinfektionsmidler. Disse egenskaber gør silikone til et godt valg til enhver overflade, der berører brugeren direkte. Det er værd at bemærke, at silikone også bekæmper bakterievækst.
Hvornår skal man vælge kompositmaterialer eller silikone
Vægtreduktion vs. strukturel stivhed
Kompositmaterialer vinder, når du har brug for stivhed med lav vægt. En stelplade af kulfiber vejer meget mindre end en aluminiumsplade med samme tykkelse. Men kompositmaterialer koster mere at fremstille. Støbeprocessen kræver værktøj og faglærte arbejdere. Silikone vinder, når fleksibilitet betyder mere end stivhed. Vælg kompositmaterialer til bærende strukturer. Vælg silikone til komfortgrænseflader.
Komfort, hygiejne og holdbarhed
Silikonedele modstår sved, olier og bakterier. De kan tørres af eller steriliseres. Kompositdele er sværere at rengøre, fordi overfladen er mere porøs. Ved langvarig brug forbliver silikone behagelig og hygiejnisk. Kompositmaterialer holder deres struktur stærk over mange cyklusser. Begge materialer er vigtige i fremstillingen af moderne rehabiliteringsdele til eksoskelet. Fra et praktisk synspunkt er den smarte tilgang at bruge hver af dem, hvor det fungerer bedst.
Materialeegenskaber, der er afgørende for rehabilitering af eksoskeletdele
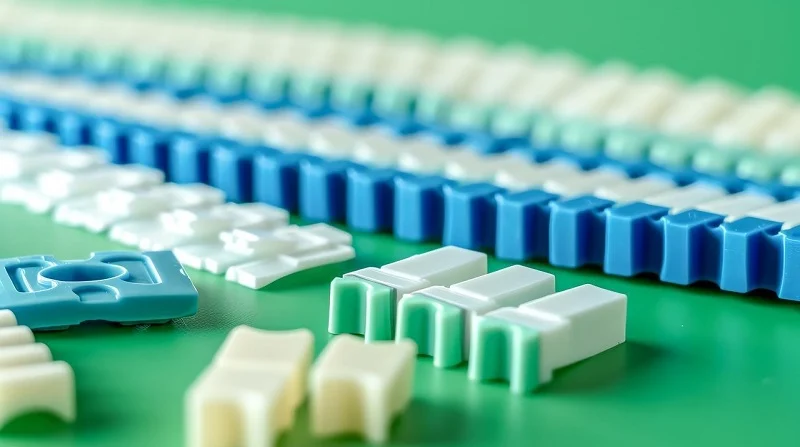
At vælge det rigtige materiale til dele af exoskeletet i rehabiliteringssystemet handler ikke kun om styrke. Det handler om sikkerhed, komfort og hvor længe apparatet holder. En ramme, der føles for tung, vil trætte patienten. En manchet, der irriterer huden, vil blive taget af. Så de materialeegenskaber, du vælger, påvirker, hvordan brugeren har det.
Biokompatibilitet og hudsikkerhed i rehabiliteringsdele af eksoskelet
ISO 10993 og krav til cytotoksicitet
Alt materiale, der berører huden, skal bestå strenge sikkerhedstests. ISO 10993-5:2009, del 5, giver reglerne for in vitro cytotoksicitetstestning. Denne test kontrollerer, om et materiale dræber celler. I et studie af et hudkontaktmateriale blev ekstrakter fremstillet ved at lægge materialet i blød i serumfrit medium ved forskellige koncentrationer i 72 timer. Ekstrakterne blev derefter filtreret, før de blev tilsat cellekulturer. Koncentrationsintervallet blev valgt for at undgå problemer med tykkelse, der kunne påvirke celleform, bevægelse og funktion. Denne type testning beviser, at et materiale ikke vil skade brugeren.
Passende analyse og ikke-klinisk testning (som beskrevet i de nuværende FDA-anerkendte udgaver af ANSI/AAMI/ISO 10993-1, “Biological Evaluation of Medical Devices—Part 1: Evaluation and Testing Within a Risk Management Process,” ANSI/AAMI/ISO 10993-5, “Biological Evaluation of Medical Devices—Part 5: Tests for In Vitro Cytotoxicity,” og ANSI/AAMI/ISO 10993-10, “Biological Evaluation of Medical Devices—Part 10: Tests for Irritation and Skin Sensitization”) skal validere, at de hudkontaktende komponenter i udstyret er biokompatible.
Hypoallergeniske og giftfri materialemuligheder
Nogle mennesker reagerer dårligt på visse metaller. Nikkel er en almindelig årsag. Derfor er medicinsk rustfrit stål 316L og titanium sikrere valg til kropskontaktdele. Silikone fungerer også godt, fordi det ikke forårsager allergiske reaktioner. Det forbliver blødt og har et godt greb. For enhver overflade, der berører huden, skal du kontrollere materialecertifikatet. Det bør bekræfte, at legeringen eller polymeren opfylder biokompatibilitetsstandarderne.
Styrke og træthedsmodstand i rehabilitering af eksoskeletdele
Flydespænding og bæreevne
Flydespændingen fortæller dig, hvor meget belastning en del kan tåle, før den bøjer permanent. Aluminiumlegering 6061-T6 har en flydespænding på 310 MPa. Den håndterer letbelastede dele og sekundære strukturer godt. Titanium grad 5 holder meget højere. Den passer til samlinger og beslag, der bærer brugerens fulde vægt. Rustfrit stål 316L sidder midt imellem. Den modstår slid og håndterer sterilisering. Belastningsbanen gennem enheden bestemmer, hvilket materiale der skal hvorhen.
Cyklisk belastning og langsigtet holdbarhed
Eksoskeletter bevæger sig med bæreren. Hvert skridt, hver rækkevidde, hvert greb tilføjer en belastningscyklus. Over tusindvis af cyklusser kan små belastninger revne en del. Dette kaldes træthed. Materialer med høj træthedsmodstand holder længere. Titanium og rustfrit stål fungerer godt under gentagen belastning. Polymerer som PEEK holder også, men de har begrænsninger. Designere bør teste prototyper under virkelige cyklusser. En del, der overlever laboratoriet, kan svigte i daglig brug.
Vægt og komfort i rehabiliteringsdele af eksoskelet
Densitetssammenligninger på tværs af metaller og polymerer
Vægt har stor betydning for bærbare enheder. En tung ramme trætter patienten hurtigt. Densitet er nøgletallet her. Lavere densitet betyder mindre vægt for samme volumen. Tabellen nedenfor sammenligner almindelige materialer.
| Materiale | Yield Strength (MPa) | Modstand mod træthed |
| Aluminium 6061-T6 | 310 | Moderat |
| Titanium Ti-6Al-4V | Høj | Høj |
| Rustfrit stål 316L | Moderat | Høj |
| PEEK | Moderat | Moderat |
| Nylon PA12 | 48 | Lav |
| Silikone | Ikke relevant | Lav |
Aluminiumlegering tilbyder et højt styrke-til-vægt-forhold til en lav pris. Titanium koster mere, men sparer vægt og øger samtidig styrken. PEEK og nylon er meget lettere end metaller. De fungerer godt til betræk og ikke-strukturelle dele. Silikone forbliver blød og let til manchetter og puder.
Balancering af stivhed med brugerkomfort
Stivhed holder enheden på plads. For meget stivhed føles stift og ubehageligt. For lidt stivhed får delene til at bøje og komme ud af linje. Målet er en balance. Brug stive materialer ved samlinger og ramme. Brug bløde materialer ved kontaktpunkterne. Denne blanding holder enheden stabil uden at miste komfort. Materialevalg her handler ikke om ét perfekt valg. Det handler om at parre de rigtige egenskaber for hver del. Fra et praktisk synspunkt er det denne parring, der får et rehabiliteringseksoskelet til at føles som et værktøj i stedet for en byrde.
Casestudier af eksoskelet-robotdele
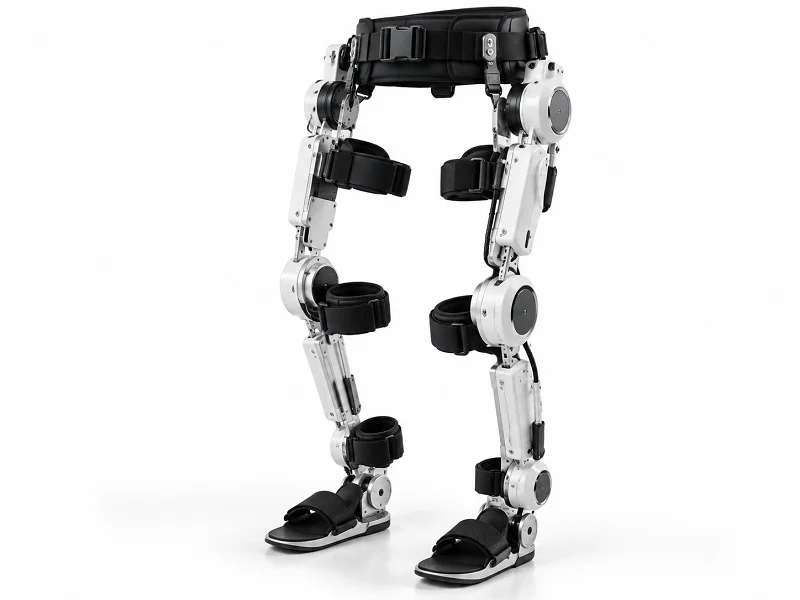
Ledhus til en eksoskeletdel til rehabilitering af underekstremiteter
Begrundelse for proces- og materialevalg
En anordning til underekstremiteterne har brug for et hofteledshus, der kan bære brugerens fulde vægt under gang. Designteamet valgte 7075 aluminiumslegering til denne del. Dette materiale har et godt styrke-til-vægt-forhold og er hurtigt at bearbejde. Huset har lejeboringer, der skal holde sig inden for 0.1 mm for at holde bevægelsen jævn. Fem-akset CNC-bearbejdning var det klare valg her. Den skærer alle overflader i én opsætning, så delen forbliver præcis. Hofteledsmotorhuse bruger ofte den samme fremgangsmåde.
Ydeevne og produktionsresultater
Det færdige hus bestod udmattelsestest under tusindvis af belastningscyklusser. Delens vægt faldt sammenlignet med en tidligere stålversion. Produktionsforløbene forblev gentagelige, hvor hver enhed matchede den første. Denne case viser, hvordan materialevalg og procesvalg fungerer sammen til rehabilitering af exoskeletdele.
Sensorbeslag til en eksoskeletdel til rehabilitering af øvre lemmer
Designbegrænsninger og fremstillingsmetode
En enhed til den øvre ekstremitet havde brug for en beslag til at holde en momentsensor nær albuen. Beslaget skulle passe i et snævert område og holde sensoren justeret inden for ±0.01 mm. Den havde også brug for indbygget kabelføring. Tre-akset CNC var tilstrækkelig her, fordi delen havde flade flader og enkle huller. Ingen komplekse kurver betød intet behov for fem-akset arbejde.
Materialevalg og integrationsudfordringer
Teamet valgte 316L rustfrit stål på grund af dets slidstyrke og nemme rengøring. Dette materiale håndterer sterilisering godt. Den største udfordring var at integrere sensoren uden at tilføje mere fylde. Det endelige design brugte en tynd plade med monteringsbosse. Den passede perfekt og holdt aflæsningerne stabile.
Brugerdefineret manchet til en pædiatrisk rehabiliterings-eksoskeletdel
Patientspecifikke krav og 3D-printning
Børn vokser hurtigt, så en standardmanchet holder sjældent længe. Teamet brugte 3D-print til at bygge manchetter direkte ud fra scanningsdata. Nylon PA12 fungerede godt til denne anvendelse. Det er let, robust og fleksibelt nok til komfort. Hver manchet matchede barnets lemform præcist.
Validering af biokompatibilitet og komfort
Manchetten bestod ISO 10993 cytotoksicitetstest. Silikonepolstringen tilføjede blødhed ved trykpunkterne. Forældre rapporterede ingen hudirritation efter ugers brug. Denne case beviser, at fremstillingen kan tilpasses hver patient, når processen passer til behovet.
Regulerings- og kvalitetsstandarder for rehabiliteringsdele af eksoskelet
Regler former, hvordan man bygger dele til rehabiliterings-eksoskeletter. De bestemmer også, hvilke markeder man kan sælge til. To store rammer betyder mest. Den ene kommer fra FDA. Den anden kommer fra EU.
Standarder for medicinsk udstyr til rehabiliteringsdele af eksoskelet
ISO 13485 og kvalitetsstyringssystemer
ISO 13485 fastsætter reglerne for kvalitetsstyring af medicinsk udstyr. Den dækker design, produktion og de trin, der tages efter produktet er solgt. EU MDR henviser til denne standard gennem sine bilag til overensstemmelsesvurdering. Men en ISO 13485-certificering i sig selv opfylder ikke MDR. Du har stadig brug for dokumenter, der er specifikke for dit produkt.
FDA's kvalitetssystemforordning og EU's MDR-krav
FDA kalder sin "Quality System Regulation". Nylige opdateringer har bragt den tættere på ISO 13485. Dette bliver til "Quality Management System Regulation" (QMSR). Tabellen nedenfor viser, hvordan de to rammer er forskellige.
| Dimension | FDA's kvalitetsstyringssystem (QMSR) | EU MDR |
| Reguleringsfilosofi | Kvalitetssystem med fokus på fremstillingsprocesser | Fuld produktregulering i hele enhedens livscyklus |
| Tilpasning af kvalitetssystemer | I overensstemmelse med ISO 13485 plus FDA-specifikke regler | Refererer til ISO 13485, men kræver flere produktdokumenter |
| Klinisk bevis | Varierer efter pathway (PMA vs. 510(k)) | Kræver struktureret klinisk evaluering |
| UDI-systemet | FDA UDI med sin egen database | UDI i EUDAMED, adskilt fra FDA |
| Overvågning efter markedsføringen | Mindre præskriptiv | Eksplicitte PSUR'er, PMCF og løbende overvågning |
| Autorisationsrute | 510(k)-godkendelse eller PMA-godkendelse | Gennemgang af bemyndiget organ og CE-mærkning |
MDR-klasse III-enheder er omtrent de samme som FDA-klasse III-enheder eller nye klasse II-enheder, der kræver en PMA. MDR-klasse IIa- og IIb-enheder matcher FDA-klasse II-enheder med moderat risiko, der godkendes gennem 510(k).
Materiale- og procescertificeringer for rehabiliteringsdele til eksoskelet
ISO 9001 og ensartet produktion
ISO 9001 hjælper med at opnå det samme resultat hver gang. Før prøveudtagning kontrollerer en præproduktionsinspektion af støbeformen, at værktøjerne er nøjagtige. Overvågning undervejs holder temperatur, tryk og cyklustider inden for de fastsatte grænser. Den endelige inspektion bekræfter dimensionerne og delens udseende. Materialecertificeringer og inspektionsregistre understøtter sporbarhed. Denne disciplin hæver kvaliteten af medicinske robotdele i hver kørsel.
Baseret på ISO 9001- og IATF 16949-certificeringer testes robotprodukter grundigt, med kvalitetskontroller indbygget i produktionsprocessen for at sikre, at de færdige enheder modstår fysiske krav og opfylder strenge specifikationer.
Biokompatibilitets- og steriliseringsstandarder
Dele, der berører huden, skal bestå ISO 10993-test. Cytotoksicitets-, irritations- og sensibiliseringstest beviser, at de er sikre. Steriliseringsmetoder er forskellige for hvert materiale. Nogle plasttyper kan klare autoklavevarme. Andre kræver ethylenoxid eller gammastråling. Det valgte materiale og steriliseringsmetoden skal passe sammen. Denne biokompatibilitet og steriliseringstolerance holder patienterne sikre.
Dokumentation og sporbarhed for rehabiliteringsdele af eksoskelet
Enhedsstamdata og batchdata
Hver del af et rehabiliterings-eksoskelet kræver en enhedsmasterpost. Den indeholder designspecifikationer, tegninger og procestrin. Batchposter sporer, hvad der skete under fremstillingen. Disse filer beviser, at hver enhed opfylder dens specifikationer.
Materialecertifikater og procesvalidering
Materialecertifikater bekræfter legerings- eller polymerkvaliteten. Procesvalidering viser, at metoden virker hver gang. Præcisionsinspektion lukker kredsløbet. Den fanger afdrift, før dårlige dele sendes. Fra et praktisk perspektiv beskytter stærk dokumentation både patienten og producenten.
NOBLE: Fremstilling af rehabiliteringsdele til eksoskelet fra design til montering

NOBLE arbejder med metal- og plastdele til exoskeletkomponenter. Virksomheden bruger alle de metoder, vi nævnte i denne artikel. CNC-bearbejdning, 3D-printning, sprøjtestøbning og metalplader foregår alt sammen under ét tag. De fleste exoskeletter blander materialer. Stærke metaller indgår i samlinger og rammer. Plast og silikone dækker resten. At have én partner reducerer overdragelser mellem forskellige leverandører.
Ekspertise inden for metal- og plastforarbejdning
CNC-bearbejdning, 3D-printning, sprøjtestøbning og metalplader
NOBLE kører alle fire typer processer. CNC-maskiner skærer ledhuse med meget snævre tolerancer. Fem-aksede opsætninger håndterer komplekse kurver på hofte- og knædele. CNC-afdelingen arbejder døgnet rundt for gentagne ordrer. 3D-printere bygger brugerdefinerede manchetter ud fra patientscanningsdata. Sprøjtestøbning fremstiller overtræk i store mængder. Metalpladefremstilling bøjer stelplader på få timer til prototyper.
Materialevalg og procesoptimering
Det rigtige materiale afhænger af, hvad delen laver. Bærende samlinger kræver stærke metaller som titanium eller aluminium. Manchetter kræver blød silikone eller nylon. Plastikdæksler fungerer godt med ABS eller PC. Intet enkelt materiale fungerer til alt. NOBLEs team hjælper med at vælge den bedste kombination. De matcher det rigtige materiale til den rigtige proces for hver del. Denne parring holder kvaliteten oppe og produktionsomkostningerne nede. En del, der kræver tætte boringer, går til et CNC-center for præcisionsarbejde.
Certificeringer og kvalitetssikring
ISO 9001 og ISO 13485
Norman Noble er ISO 13485-certificeret og har opretholdt standarden i mange år.
NOBLE følger også ISO 9001. Denne standard sikrer, at delene forbliver de samme i hver kørsel. Hver proces følger skriftlige trin. Hvert skift bruger de samme indstillinger. Sammen med ISO 13485-certificeringen giver disse standarder kunderne tillid til hvert parti, de modtager.
Fuld sporbarhed og inspektion
Hvert parti registreres fra start til slut. Materialecertifikater bekræfter legerings- eller polymerkvaliteten. Inspektionsregistreringer sporer dimensioner og overfladefinish. Hvis en størrelse afviger fra specifikationerne, viser registreringerne hvornår og hvorfor. Dette detaljeringsniveau hjælper med revisioner uden ekstra arbejde.
Komplette tjenester til rehabilitering af eksoskeletdele
Design, prototyping, produktion og montering
NOBLE håndterer hele kæden for rehabilitering af exoskeletdele. Designteams gør dele nemmere at bygge med den valgte proces. Prototypetester passer, før produktionen starter. Produktionen skaleres til den mængde, du har brug for. Montering sætter alt sammen til færdige enheder.
Partnerskab fra koncept til færdig enhed
Tidlig involvering gør en stor forskel i design og fremstilling af exoskeletter. NOBLEs team rådgiver om materialevalg, procesvalg og design til fremstilling. Dette forkorter leveringstider og reducerer behovet for omarbejde. Resultatet er en mere gnidningsfri vej fra koncept til færdig enhed.
De fem procesfamilier, der er dækket – CNC-præcisionsbearbejdning, 3D-printning, sprøjtestøbning, plademetalfremstilling og komposit- eller silikonestøbning – fungerer hver især bedst til forskellige rehabiliteringsdele af exoskelet. Aluminiumslegering er god til rammer, når vægten betyder noget. Rustfrit stål håndterer samlinger med høj belastning og modstår rust godt. Det er et stærkt valg nær karosseriet. Aluminiumslegering passer til sekundære dele, hvor vægtbesparelse tæller. Vælg din proces ud fra den nødvendige nøjagtighed og hvor mange dele du fremstiller. CNC giver snævre tolerancer og gentagelige resultater for komplekse dele. En god produktionspartner har ISO 13485-certificering og håndterer alt fra design til montering. Kvalitetsfremstilling sikrer sporbarhed af hvert parti. I fremtiden vil nye metoder gøre exoskeletdele lettere, sikrere og mere skræddersyede til hver patient.
Ofte stillede spørgsmål om dele til rehabilitering af eksoskelet
Hvilken fremstillingsmetode skal jeg vælge til rehabiliteringsdele af eksoskelet?
Det afhænger af delens form, hvor præcis den skal være, og hvor mange du har brug for. CNC fungerer godt til metalsamlinger, der kræver snævre tolerancer. 3D-printning er godt til brugerdefinerede manchetter og tidlige modeller. Sprøjtestøbning er bedst til at lave mange plastikdæksler på én gang. Plademetal fungerer til flade rammeplader. Vælg den metode, der passer til det, du har brug for.
Hvilke materialer er sikre til hudkontakt med eksoskeletdele?
Silikone er det bedste valg til manchetter og puder. Det forbliver blødt, bekæmper bakterier og består ISO 10993-test. Medicinsk rustfrit stål 316L og titanium er også sikre i nærheden af huden. Hold dig væk fra materialer, der indeholder nikkel.
Hvordan er CNC-bearbejdning og 3D-printning sammenlignelige for exoskeletled?
CNC kan opnå tolerancer på ±0.005 mm på titanium- eller aluminiumssamlinger. Det er det bedste valg til produktionsdele, der er klar til brug. 3D-printning er bedst til tidlige modeller og specialtilpassede manchetter, ikke til bærende samlinger, der kræver snævre tolerancer.
Hvilke lovgivningsmæssige standarder gælder for rehabiliteringsdele af eksoskelet?
ISO 13485 dækker kvalitetsstyring. FDA's kvalitetssystemregler eller EU's MDR-regler gælder afhængigt af, hvor du sælger. Dele, der berører huden, skal bestå ISO 10993-biokompatibilitetstest.
Kan man bruge forskellige materialer i én eksoskelet-enhed?
Ja. En almindelig blanding kombinerer aluminiumsstel med samlinger af titanium eller rustfrit stål. Dette sparer vægt, hvor belastningen er lav, og øger styrke, hvor spændingen opbygges.
Hvornår giver sprøjtestøbning mening for eksoskeletdele?
Sprøjtestøbning sparer penge, når du har brug for tusindvis af identiske plastdele. Det fungerer godt til dæksler, huse, kabelklemmer og stik.
Hvilke overfladebehandlinger hjælper eksoskeletdele med at holde længere?
Aluminiumsdele udsættes for hårdanodisering eller mikrobueoxidering. Rustfrit stål udsættes for elektropolering. Disse belægninger bekæmper slid, rust og rengøringskemikalier.
Er nylon eller silikone bedre til brugerdefinerede exoskeletmanchetter?
Silikone er blødere og mere skånsom mod huden til kropskontaktmanchetter. Nylon PA12 er stærkere og fungerer godt til strukturelle dele, der kræver en vis fleksibilitet. Vælg silikone for komfort, nylon for styrke.






