
Præcision er nøglen til succes inden for fremstilling af medicinsk udstyr, og det gælder især, når man producerer CNC-medicinske dele . Selv en lille fejl kan bringe patientsikkerheden i fare. Grupper som FDA kræver total pålidelighed, og når det kommer til CNC-medicinske dele, kan én dårlig komponent udløse tilbagekaldelser, enhedsfejl eller revisionsproblemer. Producenter af medicinsk udstyr står over for en enorm risiko ved ethvert leverandørvalg, især når disse dele er kritiske for livreddende udstyr.
Hvordan kontrollerer man, at en CNC-bearbejdningsservice opfylder disse strenge standarder? Dette spørgsmål er et spørgsmål om liv eller død, især da medicinske CNC-dele skal overholde strenge tolerancer og krav til biokompatibilitet. Et CNC-maskinværksted skal udvise streng regelefterlevelse og ensartet kvalitet og bevise, at de kan levere medicinske CNC-dele, der består strenge inspektioner hver gang. Serviceudbyderen bliver din partner i risikostyring, ikke bare en sælger, fordi dårlig delkvalitet fører til dyre problemer – og med medicinske CNC-dele er indsatsen endnu højere. Denne guide giver dig en klar plan for at kontrollere mulige partnere med fokus på deres evne til at producere medicinske CNC-dele med ensartethed og sporbarhed. Brug den til at træffe et smart valg, der holder patienterne sikre og beskytter dit navn.
Processer anvendt til CNC-medicinske dele
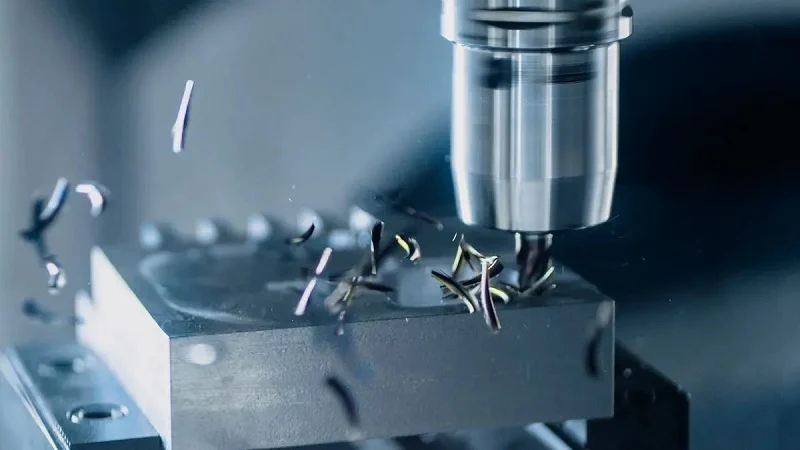
CNC-bearbejdning tilbyder flere måder at fremstille medicinsk udstyr på. Hver metode har sine egne styrker baseret på delens form, størrelse og hvordan den vil blive brugt i medicin. Kendskab til disse muligheder hjælper ingeniører med at vælge den bedste tilgang til deres specifikke CNC-medicinske dele.
Præcisionsfræsning og Drejning
Fræsning og drejning er de vigtigste metoder til præcisions-CNC-bearbejdning af medicinske dele. Disse processer fremstiller alt fra tandimplantater til kirurgiske værktøjer og ortopædiske apparater.
3-akse vs. 5-akset bearbejdning
Standard 3-akset fræsning bevæger værktøjer langs tre lige linjer. Dette fungerer fint til enklere former, men kræver flere opsætninger til komplekse dele. Fem-akset bearbejdning tilføjer rotation, så værktøjer kan nå emnet fra enhver vinkel. Dette reducerer opsætninger, reducerer menneskelige fejl og øger geometrisk nøjagtighed på vanskelige overflader. Til avancerede ortopædiske implantater med buede former giver 5-aksede maskiner bedre resultater med færre trin.
Kompleks geometrisk skabelse
Drejning fremstiller runde dele som stifter, skruer og stænger, der bruges til knoglefiksering. Moderne CNC-drejebænke styrer værktøjsbaner og -hastigheder med præcision, hvilket opnår glatte overflader og stramme størrelsesbegrænsninger på aksler og bøsninger. Multiaksefræsning håndterer komplekse dele med færre opsætninger, hvilket forbedrer nøjagtigheden. Stærke fiksturer og skarpe skæreværktøjer stopper vibrationer og holder delene stabile. Temperaturstyrede rum forhindrer varme i at ændre delstørrelser.
Overfladefinish er lige så vigtig som størrelsesnøjagtighed i fremstillingen af medicinsk udstyr. Ru overflader skaber små huller, hvor bakterier samler sig, og biofilm dannes. For implantater kan ru pletter forsinke knoglebindingen og dermed svække forbindelsen mellem knogle og implantat. Avancerede måleværktøjer, som f.eks. koordinatmålemaskiner og optiske visionssystemer, kontrollerer disse grænser under hele produktionen.
Schweizisk bearbejdning af små dele
Schweizisk bearbejdning er fremragende til fremstilling af små, detaljerede dele til minimalt invasive kirurgiske værktøjer. Denne metode adskiller sig fra almindelige drejebænke på en vigtig måde.
Implantater og kirurgiske værktøjer
Emnet bevæger sig gennem en føringsbøsning, der er placeret tæt på skæreområdet. Dette design reducerer bøjning og rystelser betydeligt, hvilket er afgørende, når man arbejder med små diametre og lange, tynde former. Denne fordel giver mulighed for snævrere tolerancer, bedre overfladefinish og mere ensartede resultater.
Stram tolerancekontrol
Bearbejdning af medicinsk udstyr når ofte tolerancer under ±0.0005 tommer. På dette niveau håndterer maskinarbejdere varme, værktøjsslid og materialebevægelse efter skæring. Schweiziske maskiner bevarer rundheden på detaljerede funktioner, hvilket gør dem perfekte til implanterbare CNC-medicinske dele og optiske huse.
Højvolumen produktionskapacitet
CNC-processer skalerer godt til store produktionsserier uden at miste kvalitet.
Minimalt invasive enhedskomponenter
Statistisk proceskontrol overvåger variationer i realtid og holder tolerancerne inden for fastsatte grænser under produktionen. C=0-prøvetagningsmetoder reducerer risikoen, samtidig med at effektiviteten opretholdes i store serier. NIST-sporbar metrologi sikrer, at alle størrelser kontrolleres i forhold til kendte standarder.
Konsistens og gentagelighed
CNC-maskiner leverer stabil repeterbarhed og producerer den samme kvalitet, uanset om der fremstilles én prototype eller tusind enheder. Automatisering gør det lettere at håndtere mellemstore og store mængder arbejde end manuel bearbejdning. ISO 13485-certificerede kvalitetssystemer understøtter reguleret medicinsk produktion, hvor der føres fuldstændige optegnelser for hver kørsel. Visionsorteringssystemer håndterer meget lave defektrater, mens kontroller undervejs opdager problemer tidligt.
Materialer til CNC-medicinske dele
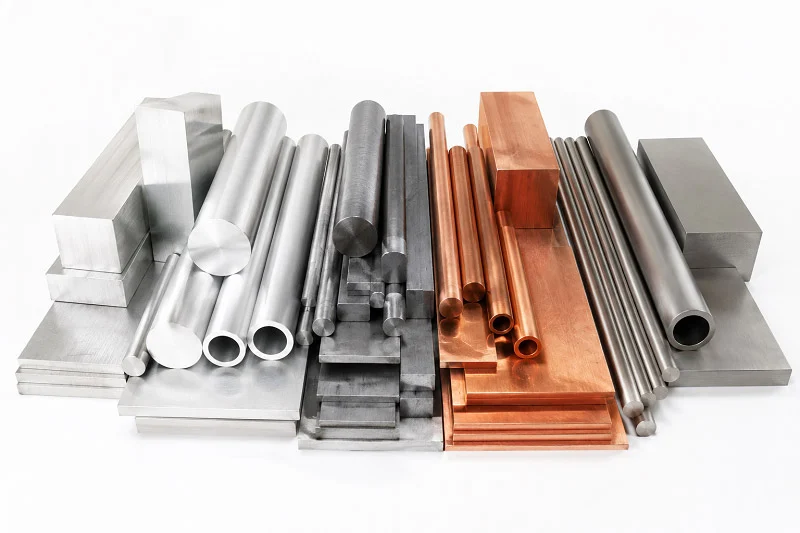
Det materiale, du vælger, påvirker patientsikkerheden, hvor godt enheden fungerer, og de endelige sundhedsresultater. Hvert metal og plastik har sine egne fordele og ulemper. Ingeniører skal afveje styrke mod vægt, rustmodstand mod hvor let det er at skære, og omkostninger mod regler. Valg af det forkerte materiale kan medføre, at kroppen afviser et implantat, at værktøjer går i stykker, eller at der opstår dyre redesigns sent i processen.
Medicinsk-kvalitets metaller
Metaller er det bedste valg til dele, der skal kunne holde til tunge belastninger. De er stærke, modstår slid og har en lang historie med sikker brug inden for medicin. To hovedgrupper skiller sig ud: rustfrit stål og titanlegeringer.
Rustfrit stål (316L, 17-4)
316L kirurgisk stål er et almindeligt valg til kirurgiske værktøjer, knogleplader og apparater, der reparerer knoglebrud. Det er rustbestandigt, så det fungerer til både kortvarige og permanente implantater. Men 316L frigiver nikkelioner, når det kommer i kontakt med kropsvæsker. Disse ioner kan forårsage allergiske reaktioner, såsom hududslæt og langvarige næseproblemer, hos følsomme patienter.
17-4 PH rustfrit stål er et godt alternativ. Det har omkring 75 % mindre nikkel end 316L og indeholder kobber. Dette kobber bekæmper bakterier ved at nedbryde deres cellevægge. Dette gør 17-4 PH til et stærkt valg til fraktureringsanordninger, hvor mindre metalfølsomhed og infektionsforebyggelse er vigtig. Dets høje styrke og gode rustmodstand understøtter også ikke-bærende knogleimplantater.
Titanium (grad 5 og 23)
Medicinsk titanium fungerer anderledes. Ti-6Al-4V ELI, kaldet Grade 23, er meget stabilt. Det danner et tyndt, selvhelende oxidlag, der hjælper knogler med at vokse oven på det. Dette gør det perfekt til bærende implantater som hofteskafter og rygmarvsbure.
Den mekaniske forskel er stor. Titanium i grad 23 har en maksimal trækstyrke på 860-950 MPa, mens 316L kun når 490-690 MPa. Dets elasticitetsmodul er 114 GPa, meget tættere på knogle end ståls 193 GPa. Denne tættere tilpasning reducerer spændingsafskærmning, hvor implantatet tager for meget belastning, og den nærliggende knogle svækkes. Titanium i grad 5 tilbyder lignende styrke med lidt forskellige forarbejdningsegenskaber.
Højtydende plastik
Plastik bruges til forskellige formål. De passer til engangsværktøj, huse og dele, hvor lettere vægt eller gennemsigtighed er vigtig.
PEEK og PEKK
PEEK tilbyder høj styrke, fremragende biokompatibilitet og fungerer med alle større steriliseringsmetoder. Det håndterer autoklaver, EtO og gammastråling uden at nedbrydes. Dette gør PEEK godt til både implantater og genanvendelige kirurgiske værktøjer. PEKK tilbyder lignende fordele med lidt forskellige mekaniske egenskaber, hvilket giver designere et andet valg til spinal- og traumeanvendelser.
Ultem og PTFE
Ultem bevarer sin form ved høje temperaturer. Det er egnet til dele, der gennemgår mange steriliseringscyklusser. PTFE tilbyder stor kemisk resistens og lav friktion. Det optræder i katetre, guidewires og tætningsdele, hvor jævn bevægelse er vigtig.
Materialevalgskriterier
Valget mellem metal og plastik kræver en klar plan. Tabellen nedenfor opsummerer de vigtigste beslutningsfaktorer.
| Udvælgelsesfaktor | Nøgleovervejelse | Praktisk eksempel |
| biokompatibilitet | ISO 10993-overholdelse; ingen bivirkninger med humant væv | Titanium, 316L rustfrit stål, PEEK til implantater |
| Steriliserbarhed | Skal kunne håndtere autoklavering, gammastråling eller EtO uden at nedbrydes | Metaller kan håndtere de fleste metoder; nogle plasttyper nedbrydes under gammastråling |
| Mekaniske egenskaber | Styrke, træthedsmodstand, hårdhed, slidstyrke | Titanium/koboltkrom til knogleimplantater; polycarbonat til huse |
| Korrosionsbestandighed | Modstand mod kropsvæsker i løbet af enhedens levetid | Titanium > 316L rustfrit stål |
| bearbejdelighed | Nem skæring påvirker omkostninger og produktionstid | Aluminium/messing er nemme; titanium kræver specialværktøj og lavere hastigheder |
| Regulatoriske krav | FDA/CE-godkendelse for enhedsklasse | Brug af forhåndsgodkendte materialer fremskynder godkendelse |
| Omkostninger og tilgængelighed | Råvareomkostninger plus bearbejdningsomkostninger | Et dyrere materiale, der skærer hurtigere, kan sænke den samlede delpris |
Biokompatibilitet og sterilisering
Biokompatibilitet er et must for ethvert materiale, der berører menneskeligt væv. ISO 10993 fastsætter testreglerne. Materialer skal bevise, at de ikke forårsager negative reaktioner. Steriliseringskompatibilitet er lige så vigtig. Nogle plasttyper tåler gentagen autoklavering, hvilket gør dem gode til genanvendelige værktøjer. Andre tolererer EtO og gamma, men har begrænset autoklavetolerance. Nogle plasttyper er egnede til billige engangsprodukter, men nedbrydes under damp.
Mekanisk styrke og slid
Bærende implantater kræver høj udmattelsesstyrke. Titanium grad 23 udmærker sig her. Engangsværktøjer fokuserer på nem skæring og lave omkostninger. Aluminium og messing skæres let, hvilket reducerer produktionstiden. Et dyrere materiale, der skærer hurtigere, kan sænke de samlede delomkostninger. Denne afvejning fortjener nøje overvejelse i designfasen.
Materialecertificeringer og sporbarhed af partier fuldender billedet. Hvert parti skal have skriftlig dokumentation for dets sammensætning og forarbejdning. Dette papirarbejde understøtter regulatoriske revisioner og tilbagekaldelseshåndtering. Inden for fremstilling af medicinsk udstyr er sporbarhed ikke valgfri. Det beskytter både patienter og producenter.
Præcisionskrav til CNC-medicinske dele
Præcisions-CNC-bearbejdning er nøglen til at fremstille godt medicinsk udstyr. Hver måling er vigtig for patientsikkerheden. Hvis et lårbenshoved er skævt med mikrometer, kan det slides hurtigere. En ru finish på et kirurgisk værktøj kan give bakterierne mulighed for at vokse. At kende disse behov hjælper ingeniører med at vælge de rigtige dele og kontrollere leverandører med tillid.
Forståelse af tolerancestandarder
Tolerancestandarder fastsætter det tilladte område for hver måling på en del. Medicinsk udstyr kræver strammere kontrol end de fleste områder, fordi der er meget lidt plads til fejl.
Standard vs. højpræcisionstolerancer
Standard CNC-bearbejdning holder normalt tolerancerne inden for et typisk område for generelle dele, hvor præcis pasform er mindre vigtig. Højpræcisionsbearbejdning når meget snævrere grænser. Avancerede værktøjer opnår snævrere tolerancer for kirurgiske instrumenter. Jigboring med snævre tolerancer når meget snævre tolerancer for vigtige forbindelsespunkter. Præcisionssystemer med flere akser holder snævre tolerancer, mens de fremstiller komplekse former til implantater.
| Bearbejdningsmetode | Typisk tolerance | Nøglefordel | Typisk medicinsk anvendelse |
| Standard CNC | Standard, omkostningseffektiv | Omkostningseffektiv, alsidig | Generelle komponenter |
| Præcisions-CNC med avanceret værktøj | Strammere, forbedret overfladefinish | Forbedret overfladefinish | Kirurgiske instrumenter |
| Jigboring med snæver tolerance | Meget præcis, overlegen geometrisk nøjagtighed | Overlegen geometrisk nøjagtighed | Kritiske grænseflader |
| Multi-Axis Precision | Snæver, kompleks geometrisk kapacitet | Kompleks geometrisk kapacitet | Implanterbare enheder |
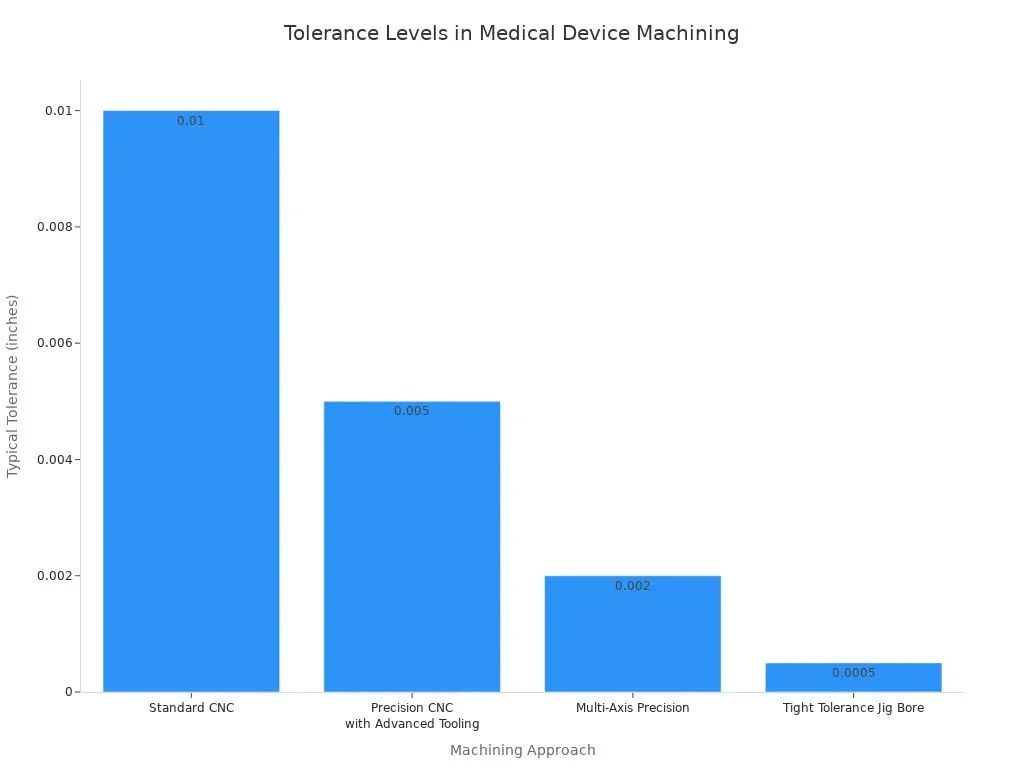
Topvirksomheder holder ofte tolerancer på ±2.5 mikron på kritiske medicinske dele. Udstyret skal forblive meget stift. Temperaturkontrollerede rum forhindrer varme i at ændre delstørrelser.
GD&T i medicinsk design
GD&T giver en præcis måde at beskrive delformer på. Det går ud over simple ligelinjede målinger. GD&T specificerer form, retning og position med præcise symboler og regler. For CNC-medicinske dele er dette vigtigt, når overfladerne skal flugte perfekt. En hoftestammes koniske samling kræver præcis vinkelkontrol, som standardtolerancer ikke kan beskrive. GD&T sørger for, at alle producenter læser designet på samme måde.
Overfladebehandling og renlighed
Overfladefinish påvirker direkte patientresultaterne. Ru overflader giver bakterier gemmesteder. Glatte overflader reducerer friktion og slid.
Ra-værdier og klinisk betydning
Ra måler den gennemsnitlige overfladeruhed i mikron. Forskellige kropsområder kræver forskellige værdier. Lårbenshoveder i hofteproteser kræver en meget glat finish for at reducere slid. Hårde lejer kræver en ekstremt glat overflade for at fjerne snavs. Acetabulære indlæg af polyethylen er moderat glatte. Knoglekontaktområder bruger en ruere finish for at hjælpe knoglevævet med at vokse. Generelle kirurgiske værktøjer forbliver glatte, hvilket sikrer rengørbarhed, med en vis grænse for snavsopbygning. Skæreflader kræver en endnu glattere finish for stabil ydeevne.
| Klinisk zone / komponent | Klinisk signifikant Ra-værdi | Klinisk begrundelse |
| Lårbenshoved (artikulerende) | Meget glat finish | Minimerer slid og friktion |
| Hårde lejer | Ekstremt glat finish | Reducerer slidpartikler fra tredje krop |
| Acetabulært foringsrør af polyethylen | Moderat glat finish | Balancerer slidstyrken |
| Knoglekontaktzoner | Grovere finish | Fremmer mekanisk sammenlåsning |
| Overflader af kirurgiske instrumenter | Glat finish | Opretholder renlighed |
Standarder for fremstilling af renrum
Renrum kontrollerer små partikler under produktionen. Fremstilling af medicinsk udstyr har ofte brug for renrum med kontrollerede partikelniveauer. Dele, der berører sterile områder, har brug for dette niveau af kontrol. Et renrum forhindrer små partikler i at trænge ind i overflader under bearbejdning.
Verifikations- og inspektionsmetoder
Optegnelser beviser kvalitet. Inspektion kontrollerer, at hver del opfylder specifikationerne. Både patienter og producenter beskyttes.
CMM og optisk måling
CMM'er giver nøjagtighed på mikronniveau, meget bedre end håndholdte værktøjer. CMM-inspektion kontrollerer, om en del matcher sit design, ved at foretage præcise målinger af størrelse, form og position. CMM'er håndterer komplekse funktioner som buede overflader og dybe huller. De fjerner operatørbias og standardiserer kvalitetskontrollen på tværs af teams.
Optiske CMM-systemer bruger blå lysmønstre eller lasertriangulering. Disse metoder kortlægger skinnende, sorte eller stærkt buede overflader. For titaniumimplantater indfanger optisk inspektion en tæt punktsky af hele formen på få sekunder. Disse data stemmer overens med den originale 3D CAD-model for at vise formforskelle. I modsætning til kontaktmåling risikerer optisk inspektion aldrig at beskadige sarte dele.
Rapporter om første artikelinspektion (FAI)
Førstegangsinspektion (FAI) kontrollerer hele produktionsprocessen, før de fulde produktionsseglinger starter. En FAI-rapport registrerer alle målinger, materialeegenskaber og procesindstillinger. Den beviser, at den første del opfylder alle specifikationer. Reguleringsinspektører forventer disse optegnelser. De viser, at producenten forstår designet og kan fremstille det på samme måde hver gang. FAI-rapporter understøtter også biokompatibilitetstjek ved at forbinde materialecertificeringer med færdige dele.
Overholdelse af regler for CNC-bearbejdning af medicinske dele
Regler former alle valg inden for fremstilling af medicinsk udstyr. Hvis et CNC-værksted mangler korrekt certificering eller fører dårlige registre, er hele din produktlancering i fare. At kende reglerne hjælper dig med at stille de rigtige spørgsmål, før du underskriver en kontrakt.
Hvorfor ISO 13485 er vigtig for CNC-medicinske dele
ISO 13485-certificering er den øverste standard for kvalitetsstyring inden for medicinsk udstyr. Denne standard går ud over normale kvalitetspraksisser. Den kræver et skriftligt kvalitetssystem med procedurer, politikker og kontrollerede optegnelser. Hvert trin i produktionen skal følge skriftlige regler, som revisorer kan kontrollere.
ISO 9001 vs. ISO 13485
Mange virksomheder har ISO 9001 og mener, at det kvalificerer dem til medicinsk arbejde. Den opfattelse skaber risikable huller. ISO 9001 gælder for enhver virksomhed inden for ethvert område. ISO 13485 findes kun for medicinsk udstyr. Den væsentligste forskel er, at ISO 13485 blev lavet udelukkende til medicinsk udstyr. I modsætning til de fleste brancher er medicinsk udstyr underlagt streng statslig kontrol på markeder verden over.
| Aspect | ISO 9001 | ISO 13485 |
| Anvendelsesområde | Generisk, enhver branche | Specifikt for medicinsk udstyr |
| Dokumentation | Generelt QMS-rammeværk | Kræver dokumentation specifik for medicinsk udstyr |
| Management | Roller kan frit delegeres | Specifik leder med ansvar for elementer i kvalitetssystemet |
| Risikofokus | Generel risikostyring | Dybt forankret i patientsikkerhed |
| Forbedring | Kontinuerlig forbedring af kundetilfredshed | Forbedring knyttet til enhedens sikkerhed og ydeevne |
ISO 13485 kræver også skriftlige træningsprocedurer. Medarbejdere skal vise færdigheder gennem formelle trin. Standarden kræver, at man finder træningsbehov, udfører træning og kontrollerer resultater. ISO 9001 siger kun, at medarbejdere skal være faglærte, uden at fortælle hvordan.
Hvad standarden dækker
ISO 13485 kræver, at produktion og service planlægges, udføres, overvåges og kontrolleres. Dette omfatter fastsættelse af regler for produktfrigivelse, oprettelse af et kontrolleret arbejdsområde og føring af produktionsregistre, der viser, hvor mange der blev produceret, og hvordan de er knyttet til den medicinske enhed. For produkter, der skal steriliseres, skal processerne valideres. Hvis opsætning eller reparation er nødvendig, skal specifikke trin og acceptregler nedskrives. Disse kontroller sikrer, at produktet altid opfylder de angivne specifikationer.
Standarden kræver også design- og udviklingskontroller. Tydelige arbejdsgange dækker designplanlægning, input, output, kontroller, validering og overgang til produktion. Risikostyring følger ISO 14971 gennem hele produktets levetid. Leverandørkontroller kræver gennemgang, godkendte leverandørlister, revisioner og indgående kontroller.
FDA-registrering og -inspektioner
FDA sorterer medicinsk udstyr efter risikoniveau, hvilket fastsætter godkendelsesstien. Højrisikoudstyr som implantater gennemgås strengt. Kvalitetssystemforordningen 21 CFR Part 820 kræver et stærkt kvalitetssystem for alle fremstillingstrin, inklusive bearbejdning. 510(k)-forhåndsmarkedsnotifikationsprocessen kræver, at det vises, at en enhed ligner en godkendt enhed, hvilket påvirker, hvordan CNC-processer registreres og kontrolleres.
Krav i henhold til 21 CFR del 820
FDA-registrering omfatter registrering af virksomheder og enhedsregistrering. Din CNC-leverandør skal være FDA-registreret under 21 CFR del 820 og også have ISO 13485-certificering. 510(k)-processen påvirker, hvordan bearbejdningstrin registreres. Værksteder skal følge designkontroller, især i prototypefaserne.
Procesvalidering bliver påkrævet, når kontrol alene ikke kan bevise, at en del er korrekt. Dette gælder for specifikke processer, der ikke kan verificeres fuldt ud ved inspektion alene. FDA's QSR kræver validering af disse trin.
Håndtering af revisioner og afvigelser
FDA-inspektioner kan ske uden varsel. Et færdigt værksted har en CAPA-proces med rodårsagsanalyse, inddæmningstrin, korrigerende handlinger og en kundemeddelelsesplan. Skriftlig ændringskontrol for materialeudskiftninger kræver kundemeddelelse og skriftlig godkendelse, før et udskiftning finder sted.
Mål-CPK-værdier på CTQ-funktioner viser statistisk kontrol. Tidligere data skal være tilgængelige for at bevise denne kontrol over tid. Sammenlign ISO 13485-certifikatets omfang og nummer med den udstedende gruppes offentlige register. Omfanget definerer, hvad værkstedet er kvalificeret til at gøre.
Sporbarhed og dokumentation
Sporbarhed er et must for tilbagekaldelser og eftermarkedskontroller. Serienumre og partisporing giver producenter mulighed for at spore enkelte enheder tilbage til deres råmaterialer, leverandører og produktionsbatcher. Denne historiksporing muliggør hurtig søgning efter berørte produkter under en tilbagekaldelse eller compliance-gennemgang, hvilket reducerer risikoen og fremskynder responsen.
Materialecertificeringer og partisporing
Hvert materialeparti skal have et møllecertifikat, der angiver kemisk sammensætning, mekaniske egenskaber og varmenummer. Råmaterialemøllen udsteder dette certifikat. Partinumre sporer materialer gennem produktionen. Procesregistreringer angiver fremstillingsforhold med retentionstider. Testdata bekræfter specifikationsoverholdelse med statistisk analyse.
Enhedshistorikoptegnelser (DHR)
Enhedshistorikoptegnelsen er den komplette produktionsoptegnelse. Den indeholder operatør-ID, maskin-ID, dato/klokkeslæt, målinger, materialeparti knyttet til enhedens serienummer og emballagekontroller. Disse optegnelser skal opbevares i den krævede periode og være klar til FDA-revision.
Fuld dokumentation inkluderer også CMM-inspektionsrapporter, der viser faktiske versus forventede værdier for hvert GD&T-udkald. Et overensstemmelsescertifikat angiver, at delene opfylder tegnings-, materialespecifikations- og QMS-krav. Biokompatibilitetserklæringer refererer til ISO 10993-1 risikovurderingsstier og viser resterende fremstillingsstoffer til implantat- eller hudkontaktanvendelser. "First Article Inspection"-rapporter dækker nye frigivelser af delnumre. Procesoptegnelser og SPC-data indsamler operatør-ID, maskin-ID, dato/klokkeslæt, værktøjsparti og måleresultater på hvert trin. Designgennemgangsoptegnelser og DFM-rapporter finder biokompatibilitetsrisici, behov for overfladefinish og tolerancegennemførlighed, før produktionen starter.
Tilbagekaldelser af medicinsk udstyr kan ofte spores tilbage til manglende papirarbejde. Ét mistet materialecertifikat kan stoppe en hel undersøgelse. Et værksted, der fører fuldstændige registre, beskytter dig mod dyre forsinkelser og lovmæssige sanktioner. Når du tjekker en CNC-partner, så spørg om at se deres DHR-proces. Anmod om eksempler på dokumenter. Tjek deres certificering i forhold til offentlige registre. Disse trin adskiller gode partnere fra risikable partnere.
Sådan evaluerer du en CNC-bearbejdningsservice til medicinske dele
At vælge en partner til medicinske CNC-dele handler om mere end blot at sammenligne priser. Valget er virkelig vigtigt. En bearbejdningsfejl kan forsinke en produktlancering, forårsage et revisionsproblem eller bringe patientsikkerheden i fare. Producenter af medicinsk udstyr skal kontrollere mulige partnere i forhold til et klart sæt standarder, der dækker teknisk færdighed, dokumenteret erfaring og pålidelig drift. Tænk på gennemgangsprocessen som en risikokontrol, ikke en shoppingtur.
Vurdering af tekniske evner
De maskiner, et CNC-maskinværksted bruger, fortæller dig meget om dets evne til at overholde snævre tolerancer. Ældre maskiner kan stadig fremstille gode dele, men de mangler ofte den varmekontrol og spindelnøjagtighed, der er nødvendig for nutidens implantatformer. Spørg efter udstyrslisten. Kig efter femaksede CNC-maskiner, schweiziske drejebænke og præcisionssystemer med flere akser. Disse maskiner håndterer komplekse former i færre trin, hvilket mindsker risikoen for fejlopbygning.
Udstyrets alder og kapacitet
Maskinens alder er vigtig, men hvad maskinen kan, er endnu vigtigere. En velholdt ældre maskine kan slå en dårligt opsat ny. Spørg om vedligeholdelsesplaner og kalibreringsregistreringer. Temperaturstyrede produktionsgulve forhindrer varme i at ændre emnestørrelser under lange kørsler. Spørg om probesystemer og måleværktøjer i processen, der opdager problemer, før dele ikke lever op til specifikationerne.
Intern vs. outsourcet drift
En CNC-bearbejdningsservice, der udfører vigtige trin internt, har bedre kontrol over kvalitet og leveringstider. Når et værksted sender sekundære trin som passivering, varmebehandling eller anodisering ud, påtager du dig leverandørens risici. Spørg, hvilke trin der sker på stedet. Kontroller, at inspektionsværktøjer, som f.eks. CMM'er og optiske målesystemer, er i samme bygning. En partner med interne færdigheder reagerer hurtigere på designændringer og fører bedre registre.
Gennemgang af erfaring og resultater
Erfaring med fremstilling af medicinsk udstyr kan ikke forfalskes. En portefølje fuld af dele til luftfart eller bilindustrien kvalificerer ikke et værksted til implantatarbejde. Risiciene er anderledes. CNC-medicinske dele kræver biokompatible materialer, snævrere tolerancer og fuld sporbarhed. Bed om casestudier fra lignende projekter. Et reelt eksempel: en rustfri stålhammerskaft lavet af 17-4 rustfrit stål til kirurgi, holdt inden for snævre tolerancer. Den slags bevis viser reel dygtighed.
Portefølje af medicinske projekter
Se på porteføljen for materialevariation. En god partner bør vise arbejde i titanium, rustfrit stål, PEEK og Ultem. Se efter tegn på sekundære trin som belægning og montering i renrum. Kundeanmeldelser og langvarige bånd til producenter af medicinsk udstyr signalerer pålidelighed. Spørg, hvor mange år værkstedet har betjent det medicinske område. Omfattende erfaring med fremstilling af kirurgiske instrumenter betyder mere end et nyligt skifte til medicinsk arbejde.
Håndtering af komplekse geometrier
Komplekse former adskiller gode værksteder fra fantastiske. Bed om at se dele med snævre indvendige hjørner, tynde vægge eller vanskelige buede overflader. Bed om eksempler, hvor værkstedet løste et vanskeligt bearbejdningsproblem med kreativ fiksturering eller værktøjsbaneplanlægning. En partner, der tilbyder Design for Manufacturing (DFM) feedback tidligt, hjælper dig med at undgå dyre fejl. Deres ingeniørteam bør opdage mulige produktionsfejl, før du forpligter dig til værktøjsfremstilling.
Kommunikation og forsyningskædestyring
Tekniske færdigheder betyder ikke meget, hvis partneren ikke kan kommunikere klart eller levere til tiden. Producenter af medicinsk udstyr har brug for en CNC-bearbejdningsservice, der besvarer spørgsmål hurtigt og giver ærlige leveringsestimater. Forsinkelser spreder sig gennem hele projektets tidslinje og påvirker kliniske forsøg og markedsadgang.
Prototyping og DFM-feedback
Hurtig prototyping fremskynder din udviklingscyklus. En responsiv partner leverer prototypedele hurtigt og går effektivt videre til masseproduktion. Under prototyping bør værkstedet give DFM-analyse, der markerer toleranceproblemer, materialeproblemer eller problemer med overfladefinishen. Denne feedback-loop forhindrer dyre redesign senere. Spørg, hvordan værkstedet håndterer designændringer under aktive projekter. En klar ændringskontrolproces beskytter begge sider.
Lead Times og skalerbarhed
Indenlandske leverandører reducerer leveringstiden og tillader hasteordrer. Udenlandske leverandører tilføjer toldforsinkelser og begrænser dine muligheder, når der opstår problemer. Spørg om gennemsnitlige ekspeditionstider, og inkluder forsendelse i dine beregninger. Skalerbarhed kræver dokumenterede, gentagelige processer, ikke kun afhængighed af én ekspert. Bed om tidligere metrologidata, der viser størrelsesstabilitet, efterhånden som produktionsvolumen vokser. En partner skal overholde tolerancen under produktionshastigheden, ikke kun i prototyper.
Spørgsmål om kvalitetskontrol fortjener direkte svar. Spørg om førstegangsinspektion som en defineret, dokumenteret proces. Spørg, hvor kontrolpunkter for inspektion i processen finder sted. Gennemgå, hvordan leverandøren håndterer afvigelser og rodårsagsanalyse. Tjek certificeringer, der er relevante for din branche: ISO 9001, ISO 13485 og FDA-registrering. Et CNC-maskinværksted, der tøver med disse spørgsmål, har noget at skjule.
Spørg potentielle partnere om deres fysiske sikkerhedsprotokoller: adgangsprocedurer, besøgshåndtering, sikkerhed efter lukketid og nødprocedurer. Deres svars sofistikerede karakter indikerer, om sikkerhed reelt er integreret i deres drift, eller om det er et afkrydsningsfelt for compliance.
Fortrolighed beskytter din intellektuelle ejendom. Sørg for, at tjenesteudbyderen underskriver fortrolighedsaftaler, har et sikkert dokumenthåndteringssystem og krypterer projektdata. Spørg, hvem der har adgang til CAD-filer, tegninger og inspektionsdokumenter. En partner, der behandler dine designdata med omhu, behandler også dine dele med omhu.
Valget af en leverandør af CNC-bearbejdning handler i sidste ende om tillid bygget på evidens. Besøg anlægget, hvis det er muligt. Se, hvordan medarbejdere håndterer dele. Gennemgå deres inspektionsrapporter. Anmod om referencer fra lignende medicinske projekter. Den rigtige partner udviser nøjagtighed, vedligeholder grundig dokumentation og har den rette certificering. Medicinske bearbejdningstjenester, der opfylder disse standarder, beskytter dit produkt, dine patienter og dit omdømme.
Partnerskab med NOBLE om dine CNC-medicinske dele

Ovenstående udvælgelsetrinner peger på ét klart svar: Du har brug for en partner med dokumenteret nøjagtighed, dokumenteret regeloverholdelse og fuld service. NOBLE leverer præcis det. Som en førende produktionsvirksomhed i Kina kombinerer NOBLE stærke servicefærdigheder med ekspertise inden for bearbejdning for at hjælpe kunder med at gå problemfrit fra prototype til fuld produktion.
Vores produktionskapacitet
NOBLEs produktionsanlæg håndterer både metal og plast med samme dygtighed. Udstyrslisten omfatter multiaksede CNC-fræse- og drejecentre, schweiziske drejebænke og 5-aksede bearbejdningssystemer. Dette udvalg betyder, at komplekse former ikke er noget problem. Uanset om din del har brug for snævre indvendige hjørner eller buede implantatoverflader, leverer maskinerne.
Præcisionsbearbejdning af metal og plast
Materialelisten dækker hele det medicinske sortiment: titanium, rustfrit stål i kirurgisk kvalitet, aluminium, Inconel, koboltkrom og højtydende plasttyper som PEEK og Ultem. Hvert materiale kræver forskellige skæreindstillinger, værktøjsformer og kølemetoder. NOBLEs maskinarbejdere kender disse forskelle og justerer efter behov.
- Mikrobearbejdning af små CNC-medicinske dele og implanterbare dele
- Storformatbearbejdning af større dele og huse
- Bearbejdning af små dele med snævre tolerancer
- 5-akset bearbejdning for høj præcision på komplekse former
- Schweizisk bearbejdning af dele med lille diameter og høj præcision
- Dataindsamling og kontrol i hvert trin under processen
Tolerancekontrol får særlig opmærksomhed. Standardpræcision holder snævre tolerancer. Til krævende opgaver når præcisionsbearbejdning endnu snævrere tolerancer. Specialprojekter kan nå ±0.0002 tommer, når designet kræver det. Dette sortiment dækker alt fra kirurgiske værktøjer til mikrokomponenter, der anvendes i minimalt invasive enheder.
Fra prototype til storproduktion
At gå fra prototype til produktion medfører ofte variation. NOBLE fjerner denne risiko med dokumenterede, gentagelige processer. Prototypedele sendes hurtigt, så designtjek sker uden forsinkelse. Når de er godkendt, skaleres de samme maskiner, værktøjer og inspektionstrin til store serier. Statistisk proceskontrol overvåger variation i realtid og fanger afvigelser, før delene afviger fra specifikationerne. Denne metode holder kvaliteten stabil, uanset om du bestiller halvtreds dele eller halvtreds tusinde.
Certificeringer og kvalitetssikring
Certificeringer beviser en butiks engagement i kvalitet. NOBLE har både ISO 9001:2015 og ISO 13485:2016, der dækker generel kvalitetsstyring og medicinsk udstyrsspecifikke kontroller. Denne dobbelte certificering viser parathed til reguleret produktion.
ISO 9001:2015 og ISO 13485:2016
De to standarder fungerer sammen. ISO 9001 giver den generelle ramme for kundetilfredshed og løbende forbedringer. ISO 13485-certificeringen tilføjer nødvendige kontroller for medicinsk udstyr, som ISO 9001 mangler.
| Aspect | ISO 9001: 2015 | ISO 13485: 2016 |
| Primært fokus | Kundetilfredshed | Regeloverholdelse og patientsikkerhed |
| Risk Management | Generel forbedring | Påkrævet, i overensstemmelse med ISO 14971 |
| Design kontrol | Ikke påkrævet | Nødvendige designfiler med risikooutput |
| Sporbarhed | Generel identifikation | Batchoptegnelser, enhedshistorikoptegnelser |
| Procesvalidering | Ikke påkrævet | Kræves til sterilisering, svejsning |
| Renlighedsspecifikationer | Ikke specificeret | Skriftlige renlighedskrav |
Denne tabel viser forskellen mellem generel kvalitet og medicinsk kvalitet. NOBLE opfylder begge standarder, hvilket giver dig tryghed i hver forsendelse.
Strenge inspektions- og testprotokoller
Inspektion sker ved mange kontrolpunkter, ikke kun i slutningen. Førstegangsartikelinspektion (FAI) kontrollerer hele produktionsprocessen, før de fulde kørsler begynder. Ved inspektion under processen anvendes kalibreret CMM-udstyr til at verificere størrelser, efterhånden som delene bevæger sig gennem produktionen. Den endelige testning bekræfter overfladefinish, materialeegenskaber og størrelsesnøjagtighed. Hver måling registreres, hvilket skaber et komplet papirspor til regulatoriske revisioner. Denne omhyggelige tilgang opfylder FDA's forventninger og understøtter dit eget kvalitetssystem.
En fuldservicetilgang
NOBLE tilbyder mere end bearbejdning. Full-service-modellen dækker designsupport, teamwork inden for ingeniørarbejde, montering og efterbehandling. Denne sammenhængende tilgang reducerer antallet af leverandører og gør projektstyringen nemmere.
Designstøtte og ingeniørsamarbejde
Tidligt teamwork forhindrer dyre fejl. NOBLEs ingeniører gennemgår dine designs for fremstillingsevne, signalerer toleranceproblemer, materialeproblemer eller problemer med overfladefinishen, før værktøjsfremstillingen starter. Denne Design for Manufacturing (DFM)-feedback sparer tid og penge. Ingeniørteamet foreslår også andre materialer eller processer, når de giver bedre resultater. Denne partnerskabstilgang betyder, at du får ekspertinput, ikke blot et pristilbud.
Monterings- og efterbehandlingstjenester
Efterbehandlingstjenester omfatter efterbehandling, belægning og montering. Renrumsmontering håndterer dele, der skal forblive sterile. Efterbehandlingsoperationer opnår den overfladeruhed, dit design har brug for, uanset om det betyder en spejlblank overflade til bevægelige overflader eller en tekstureret finish til områder med knoglekontakt. Monteringstjenester samler flere dele, hvilket reducerer dit håndterings- og inspektionsarbejde. Denne end-to-end-funktion betyder, at én serviceudbyder administrerer hele din produktionskæde, fra råmateriale til færdig, brugsklar del.
Kombinationen af præcisionsbearbejdning, dobbelt certificering og fuld service support gør NOBLE til et direkte svar på de udvælgelsestrin, der diskuteres i denne guide. Kontakt NOBLE for en projektkonsultation og se den forskel, som en ægte produktionspartner gør.
For at vælge den rigtige CNC-bearbejdningspartner til dine CNC-medicinske dele, skal du forstå fire nøgleområder. Disse er kerneprocesser som fræsning og schweizisk bearbejdning, biokompatible materialer, præcisionsstandarder og overholdelse af lovgivningen. Hvert eneste valg, du træffer, påvirker direkte patientsikkerheden og hvor godt enheden fungerer. En pålidelig CNC-bearbejdningsservice skal have den korrekte certificering og bestå en meget streng inspektion. Fuldstændige og grundige optegnelser forhindrer dyre tilbagekaldelser og hjælper dig med at blive klar til revisioner. Denne vejledning fungerer som en praktisk tjekliste, når du tjekker leverandører. Den rigtige serviceudbyder bliver en partner, der hjælper dig med at komme ind på markedet og få succes med dit produkt. Kontakt NOBLE i dag for at arrangere en projektkonsultation til dine behov. Vi tilbyder de færdigheder, FDA-viden og den fulde support, du har brug for, for at gøre dit medicinske udstyr til virkelighed. Din succes er vores førsteprioritet. Lad os hjælpe dig med at opnå det med fuld tillid.
Ofte stillede spørgsmål om CNC-medicinske dele
Hvilke certificeringer skal en leverandør af medicinske CNC-maskiner have?
En leverandør skal have ISO 13485-certificering for kvalitetsstyring af medicinsk udstyr. De skal også have FDA-registrering. Disse legitimationsoplysninger viser, at værkstedet følger strenge regler for fremstilling af sikre og pålidelige medicinske CNC-dele.
Hvilke materialer fungerer bedst til CNC-medicinske dele?
Almindelige valgmuligheder inkluderer titanium grad 23, rustfrit stål 316L og PEEK-plast. Titanium er stærkt og sikkert til implantater. Rustfrit stål fungerer godt til kirurgiske værktøjer. PEEK er godt til både implantater og genanvendelige instrumenter.
Hvordan påvirker FDA-registrering produktionen af medicinske dele?
FDA-registrering kræver, at leverandøren følger kvalitetsreglerne i 21 CFR Part 820. Det betyder, at de skal validere processer, kontrollere design og opretholde fuld sporbarhed. Butikken skal være klar til uanmeldte inspektioner og føre komplette produktionsregistre.
Hvorfor er dokumentation afgørende for medicinske CNC-dele?
Fuldstændige optegnelser understøtter tilbagekaldelser og regulatoriske revisioner. Enhedshistorikoptegnelser sporer hvert produktionstrin. Materialecertificeringer beviser sikkerhed og sammensætning. Uden korrekte optegnelser kan ét mistet certifikat stoppe en undersøgelse og forsinke markedsadgangen.
Hvilke inspektionsmetoder verificerer kvaliteten af medicinske dele?
Koordinatmålemaskiner udfører nøjagtighedskontroller på mikronniveau. Optiske målesystemer indsamler data om alle overflader. Rapporter fra første artikelinspektion verificerer hele produktionsprocessen. Disse metoder sikrer, at alle dele opfylder designspecifikationerne.
Hvilken rolle spiller FDA i bearbejdning af medicinsk udstyr?
FDA fører tilsyn med klassificering, registrering og kvalitetsoverholdelse af udstyr. Leverandører skal følge 21 CFR Part 820 og have FDA-registreringen. Agenturet kan inspicere faciliteter uden varsel, så butikker skal altid føre fuldstændige optegnelser.







