
পিসিআর যন্ত্রপাতির এনক্লোজার তৈরির সেরা উপায় কী ? এটি নির্ভর করে আপনার কতগুলো প্রয়োজন, সেগুলো কতটা নিখুঁত হতে হবে, কী উপাদান ব্যবহার করতে হবে এবং কীভাবে সবকিছু পরিষ্কার রাখতে হবে তার উপর। ২০৩৩ সাল পর্যন্ত বৈশ্বিক বাজার প্রতি বছর ৮.৫% হারে বৃদ্ধি পাবে বলে আশা করা হচ্ছে, কারণ আরও বেশি মানুষের ডায়াগনস্টিক পরীক্ষার প্রয়োজন হচ্ছে। ল্যাবগুলোর দৈনন্দিন কাজের জন্য নির্ভরযোগ্য মেশিন প্রয়োজন। OEM-দের সাথে কাজ করা এবং ভালো ডিজাইন নির্বাচন করা অনেক গুরুত্বপূর্ণ। হাউজিং ডিজাইনের কাজ আগে থেকে শুরু করলে কোয়ালিফিকেশন টেস্ট পাস করতে সাহায্য করে। যে সরবরাহকারীরা ভালোভাবে বাতাস ফিল্টার করে এবং ব্যাচ ট্র্যাক করে, তাদের অনুমোদন পাওয়ার সম্ভাবনা বেশি থাকে। পিসিআর প্রক্রিয়ার জন্য নির্ভুলতা এবং কঠোর পরিচ্ছন্নতা প্রয়োজন। এই বিষয়গুলো জানা থাকলে আপনি সেরা পিসিআর মেশিনটি বেছে নিতে পারবেন। এই নির্দেশিকাটি আপনাকে ডিজাইন থেকে শুরু করে চূড়ান্ত এনক্লোজার পর্যন্ত সঠিক পদ্ধতি বেছে নেওয়ার জন্য একটি সুস্পষ্ট পরিকল্পনা দেবে।
পিসিআর সরঞ্জামের ঘেরের প্রয়োজনীয়তা
তাপীয় ও রাসায়নিক প্রতিরোধের জন্য উপাদান নির্বাচন
পিসিআর সরঞ্জামের আবরণের জন্য থার্মোপ্লাস্টিক বনাম ধাতু
সঠিক উপাদানই নির্ধারণ করে দেয় যে এনক্লোজারটি কতটা ভালোভাবে কাজ করবে। পিসিআর মেশিনগুলো থার্মাল সাইক্লিংয়ের সময় তাপ উৎপন্ন করে। পিসিআর যন্ত্রের এনক্লোজারটিকে বাঁকানো বা বিকৃত না হয়ে এই তাপ সামলাতে সক্ষম হতে হবে। তাপ-স্থিতিশীল গ্রেডগুলো অনেক তাপচক্রের পরেও তাদের আকৃতি ধরে রাখে। এক্ষেত্রে ব্যবহৃত প্রধান প্রযুক্তিগুলো হলো থার্মাল স্টেবিলাইজার এবং ইমপ্যাক্ট মডিফিকেশন। এই গ্রেডগুলো ভঙ্গুর হওয়া এবং পৃষ্ঠের ক্ষতি প্রতিরোধ করে। নিচের সারণিতে প্রচলিত বিকল্পগুলোর তুলনা করা হয়েছে।
| উপাদান | তাপীয় ও রাসায়নিক প্রতিরোধ ক্ষমতা |
| ABS/PC মিশ্রণ | অধিক তাপ সহ্য করতে পারে এবং বেশ মজবুত; সাধারণ স্বাস্থ্যরক্ষামূলক ওয়াইপগুলোর সাথে ভালোভাবে কাজ করে। |
| পলিকার্বনেট | আঘাতে শক্তিশালী; তবে ছাঁচে ঢালা চাপ বেশি হলে কিছু অ্যালকোহলের সংস্পর্শে ফাটতে পারে। |
| পিপিএসইউ | স্টিম অটোক্লেভ এবং শক্তিশালী পরিষ্কারের কাজ সামলাতে পারে। |
| উঁকি | উচ্চ তাপ ও শক্তির প্রয়োজনে উপযোগী; রাসায়নিক পদার্থ খুব ভালোভাবে প্রতিরোধ করে। |
| অ্যালুমিনিয়াম | তাপ ছড়াতে সাহায্য করে; স্পর্শযোগ্য তাপমাত্রার সীমা পূরণের জন্য অন্তরক আস্তরণ ব্যবহার করা যেতে পারে। |
| মরিচা রোধক স্পাত | যেখানে উচ্চ স্থায়িত্ব এবং ঘন ঘন জীবাণুমুক্তকরণের প্রয়োজন হয়, সেখানে এটি সর্বোত্তম। |
প্রতিটি উপাদানের কাজ ভিন্ন। অ্যালুমিনিয়ামের মতো ধাতু তাপ ছড়াতে সাহায্য করে। PEEK-এর মতো থার্মোপ্লাস্টিক রাসায়নিক প্রতিরোধ করে। PCR প্রক্রিয়ার জন্য উপাদানের স্থিতিশীল কার্যকারিতা প্রয়োজন।
পরীক্ষাগারের বিকারকগুলির প্রতি রাসায়নিক প্রতিরোধের মূল্যায়ন
ল্যাবগুলোতে শক্তিশালী পরিষ্কারক দ্রব্য এবং দ্রাবক ব্যবহার করা হয়। আবরণের উপাদানকে অবশ্যই এগুলো প্রতিরোধ করতে সক্ষম হতে হবে। ABS/PC মিশ্রণ সাধারণ স্বাস্থ্যসেবা ওয়াইপের সাথে ভালোভাবে কাজ করে। স্ট্রেস ক্র্যাকিং এড়ানোর জন্য পলিকার্বনেটকে সতর্কতার সাথে ছাঁচনির্মাণ করতে হয়। PPSU স্টিম অটোক্লেভ চক্র সহ্য করতে পারে। PEEK কঠোর রাসায়নিক পদার্থ খুব ভালোভাবে প্রতিরোধ করে। সঠিক উপাদান সরঞ্জামকে সুরক্ষিত রাখে। এটি দীর্ঘ পরিষেবা জীবন নিশ্চিত করে। এটি সরাসরি রোগনির্ণয়ের ফলাফলের সংবেদনশীলতা এবং নির্ভুলতাকে প্রভাবিত করে।
পিসিআর সরঞ্জাম এনক্লোজারের জন্য মূল নকশা বিবেচ্য বিষয়সমূহ
তাপ ব্যবস্থাপনা এবং তাপ অপচয় কৌশল
পিসিআর ক্যাবিনেটটি পলিমারেজ চেইন রিঅ্যাকশন সেটআপের জন্য একটি নিয়ন্ত্রিত ও দূষণমুক্ত পরিবেশ প্রদানের উদ্দেশ্যে ডিজাইন করা হয়েছে এবং এতে তাপীয় স্থিতিশীলতা ও বায়ুবাহিত কণা নিয়ন্ত্রণ উভয় বিষয় নিশ্চিত করার বৈশিষ্ট্য অন্তর্ভুক্ত করা হয়েছে।
উচ্চ-ক্ষমতাসম্পন্ন পিসিআর মেশিনগুলো চলার সময় বেশি তাপ উৎপন্ন করে। এর কাঠামোকে অবশ্যই এটি ভালোভাবে নিয়ন্ত্রণ করতে হবে। পরিবেশ নিয়ন্ত্রণ ব্যবস্থায় নির্ভুল সেন্সর থাকে। এই সেন্সরগুলো ক্রমাগত তাপমাত্রা ও আর্দ্রতা পরীক্ষা করে এবং তা সমন্বয় করে। এটি নমুনা নষ্ট হওয়া থেকে রক্ষা করে। একটি দ্রুতগতির পিসিআর মেশিন কম সময়ে আরও বেশি তাপ উৎপন্ন করে। এর কাঠামোর নকশায় অবশ্যই এই বিষয়টি বিবেচনা করতে হবে। ভালো তাপ ব্যবস্থাপনা পিসিআর প্রযুক্তির কার্যকারিতা স্থিতিশীল রাখে।
মসৃণ, ছিদ্রহীন পৃষ্ঠতল দিয়ে দূষণ কমানো
রোগ নির্ণয়ের জন্য দূষণ নিয়ন্ত্রণ অত্যন্ত গুরুত্বপূর্ণ। পিসিআর ক্যাবিনেট ০.৩ মাইক্রনের মতো ক্ষুদ্র কণার ৯৯.৯৯% অপসারণ করে। হেপা (HEPA) ফিল্টারেশন বায়ুবাহিত দূষকের বিরুদ্ধে একটি জীবাণুমুক্ত প্রতিবন্ধক তৈরি করে। ২৫৪ ন্যানোমিটার তরঙ্গদৈর্ঘ্যের ইউভি (UV) জীবাণুমুক্তকরণ কার্যকরভাবে জীবাণু ধ্বংস করে। নেগেটিভ প্রেশার গ্রেডিয়েন্ট বাইরের বাতাসকে কর্মক্ষেত্রে প্রবেশ করতে বাধা দেয়। এর মসৃণ অভ্যন্তরীণ পৃষ্ঠতল দূষণের জন্য কোনো দাগ রাখে না। এগুলো পরিষ্কার করা সহজ করে তোলে। এই আবরণটিতে অবশ্যই এই বৈশিষ্ট্যগুলো থাকতে হবে। আণবিক রোগ নির্ণয় এবং জিনগত পরীক্ষার প্রয়োগের জন্য এটি অপরিহার্য। এমনকি একটি বহনযোগ্য পিসিআর মেশিনেরও এই দূষণ নিয়ন্ত্রণ ব্যবস্থা প্রয়োজন। এগুলো ডিএনএ নমুনাকে নষ্ট হওয়া থেকে রক্ষা করে।
চিকিৎসা সরঞ্জামের আবরণের জন্য নিয়ন্ত্রক মানদণ্ড
ISO 13485 সম্মতি
উৎপাদকদের অবশ্যই গুণমান ব্যবস্থাপনার মানদণ্ড অনুসরণ করতে হবে। আইএসও ১৩৪৮৫ চিকিৎসা যন্ত্রপাতির গুণমান ব্যবস্থা অন্তর্ভুক্ত করে। এর প্রতিপালন পণ্যের স্থিতিশীল গুণমান নিশ্চিত করে। এটি ক্লিনিক্যাল ডায়াগনস্টিকস এবং জিনোমিক্স অ্যাপ্লিকেশনকে সমর্থন করে। সার্টিফিকেশন গুণমানের প্রতি অঙ্গীকার প্রদর্শন করে। ল্যাবগুলো প্রত্যয়িত সরবরাহকারী খোঁজে। একজন প্রত্যয়িত অংশীদার ডায়াগনস্টিক ল্যাবগুলোকে সরঞ্জাম নির্বাচনের ক্ষেত্রে আস্থা জোগায়।
আইইসি ৬১০১০-২-১০১ নিরাপত্তা প্রয়োজনীয়তা
IEC 61010-2-101 বিশেষভাবে ইন ভিট্রো ডায়াগনস্টিক সরঞ্জামকে অন্তর্ভুক্ত করে। এর মধ্যে পিসিআর মেশিনও রয়েছে। এই স্ট্যান্ডার্ডটি বৈদ্যুতিক সুরক্ষা, যান্ত্রিক ঝুঁকি এবং তাপীয় সুরক্ষাকে অন্তর্ভুক্ত করে। ডায়াগনস্টিক যন্ত্রপাতির জন্য ঝুঁকি মূল্যায়ন আবশ্যক। ISO 10993 অনুযায়ী বায়োকম্প্যাটিবিলিটি পরীক্ষা সেইসব সিলের ক্ষেত্রে প্রযোজ্য যা নমুনার সংস্পর্শে আসে। স্টেরিলাইজেশন ভ্যালিডেশন নিশ্চিত করে যে এনক্লোজার উপকরণগুলো প্রচলিত পদ্ধতিগুলো সামলাতে সক্ষম। এই আবশ্যকতাগুলো অপারেটরদের সুরক্ষা দেয়। এগুলো ডায়াগনস্টিক ল্যাবে নির্ভরযোগ্য পরীক্ষা নিশ্চিত করে। পরীক্ষার থ্রুপুট মেশিনের স্থিতিশীল পরিচালনার উপর নির্ভর করে। ডিএনএ অ্যামপ্লিফিকেশনের জন্য সুনির্দিষ্ট তাপীয় নিয়ন্ত্রণ প্রয়োজন। প্রতিটি রানের জন্য সংবেদনশীলতা গুরুত্বপূর্ণ।
পিসিআর সরঞ্জাম এনক্লোজার উৎপাদন প্রসেস
থার্মাল সাইক্লিং মেশিনের জন্য এনক্লোজার তৈরির চারটি প্রধান উপায় রয়েছে। প্রতিটি পদ্ধতি বিভিন্ন প্রয়োজনের জন্য সবচেয়ে ভালোভাবে কাজ করে, যেমন আপনার কতগুলো যন্ত্রাংশ প্রয়োজন, সেগুলো কতটা নিখুঁত হতে হবে এবং কতটা পরিষ্কার রাখতে হবে। সিএনসি মেশিনিং, থ্রিডি প্রিন্টিং, ইনজেকশন মোল্ডিং এবং শিট মেটাল ফ্যাব্রিকেশন—প্রত্যেকটিরই নিজস্ব সুবিধা রয়েছে। নিচের সারণিতে দেখানো হয়েছে কীভাবে এই প্রক্রিয়াগুলো এনক্লোজারের বিভিন্ন ব্যবহারের জন্য উপযুক্ত।
| তৈরির পদ্ধতি | মূল উপ-প্রক্রিয়া | পিসিআর সরঞ্জামের ঘেরে সাধারণ প্রয়োগ |
| সিএনসি মেশিন | উচ্চ-নির্ভুল কাটিং, কঠোর সহনশীলতা | যন্ত্রের ফ্রেম, মাউন্টিং প্লেট, নির্ভুল ব্র্যাকেট, তাপ অপচয়কারী উপাদান |
| শীট মেটাল ফ্যাব্রিকেশন | লেজার কাটিং, সিএনসি বেন্ডিং, ওয়েল্ডিং চিত্তাকর্ষক রচনা | ঘের প্যানেল, কাঠামোগত আবাসন, পরীক্ষাগারের সরঞ্জাম ঘের |
| ইনজেকশন ছাঁচনির্মাণ | ছাঁচের নকশা, উচ্চ-চাপে উপাদান ইনজেকশন | উচ্চ-ভলিউম কভার, হাউজিং, অভ্যন্তরীণ উপাদান |
| 3D মুদ্রণ | স্তর-স্তর সংযোজন জমা | প্রোটোটাইপ, কাস্টম ব্র্যাকেট, জটিল অভ্যন্তরীণ জ্যামিতি |
প্রোটোটাইপিং এবং স্বল্প-পরিমাণ উৎপাদন প্রক্রিয়া (সিএনসি ও থ্রিডি প্রিন্টিং)
সূক্ষ্ম সহনশীলতা এবং জটিল জ্যামিতির জন্য সিএনসি মেশিনিং
সিএনসি মেশিনিং অ্যালুমিনিয়াম, স্টেইনলেস স্টিল বা ইঞ্জিনিয়ারিং প্লাস্টিকের নিরেট ব্লক থেকে উপাদান কেটে বাদ দেয়। এই পদ্ধতিটি অত্যন্ত সুনির্দিষ্ট মাপ প্রদান করে। যন্ত্রের ফ্রেম এবং মাউন্টিং প্লেটের জন্য এই ধরনের নির্ভুলতা প্রয়োজন। যে অংশগুলো তাপ ছড়ায়, সেগুলোও সিএনসি দ্বারা অর্জিত টাইট টলারেন্স থেকে উপকৃত হয়। এই প্রক্রিয়াটি এমন জটিল আকার সামলাতে পারে যা অন্যান্য পদ্ধতির পক্ষে কঠিন। সিএনসি মেশিনিং থেকে প্রাপ্ত সারফেস ফিনিশ খুব বেশি অতিরিক্ত কাজ ছাড়াই ক্লিনরুমের চাহিদা পূরণ করে। অল্প পরিমাণে উৎপাদনের জন্য, সিএনসি কোনো টুলিং খরচ ছাড়াই দ্রুত ডেলিভারি প্রদান করে। প্রতিটি অংশের খরচ মোল্ডে তৈরি অংশের চেয়ে বেশি, কিন্তু আগে থেকে মোল্ডের জন্য অর্থ প্রদান করতে না হওয়ায়, কয়েকশ ইউনিটের কম পরিমাণের জন্য এটি একটি ভালো বিকল্প। উপাদানের অপচয় একটি উদ্বেগের বিষয়, কিন্তু চিপস পুনর্ব্যবহার করলে কিছুটা সাহায্য হয়।
দ্রুত পুনরাবৃত্তি এবং কাস্টম ডিজাইনের জন্য 3D প্রিন্টিং
থ্রিডি প্রিন্টিং ডিজিটাল মডেল থেকে স্তর-স্তর করে যন্ত্রাংশ তৈরি করে। এই প্রযুক্তি এমন সব জটিল আকৃতি তৈরিতে দারুণ পারদর্শী, যা সাধারণ মেশিনিং পদ্ধতিতে করা যায় না। একটি সাধারণ ডেস্কটপ প্রিন্টারের দাম ৩৭৯ থেকে ৩,৪৪০ ডলারের মধ্যে, তাই গবেষণার জন্য এটি সাশ্রয়ী। বেশিরভাগ প্রোটোটাইপের জন্য, ক্যাড (CAD) মডেল থেকে ০.২ মিমি-এর কম বিচ্যুতিসহ ০.২ মিমি স্তরের উচ্চতা ভালোভাবে কাজ করে। এবিএস (ABS) ফিলামেন্ট দিয়ে কালো, অস্বচ্ছ এবং মজবুত যন্ত্রাংশ তৈরি হয়, যা এনক্লোজার পরীক্ষার জন্য ভালো। ডিজাইন টিমগুলো রাতারাতি আপডেট করা যন্ত্রাংশ প্রিন্ট করে দ্রুত নতুন সংস্করণ পরীক্ষা করতে পারে। এই গতি উন্নয়ন চক্রকে অনেক ত্বরান্বিত করে। ডিজাইনের এই স্বাধীনতার কারণে কাস্টম ব্র্যাকেট এবং অভ্যন্তরীণ হোল্ডার তৈরিতে সুবিধা হয়। তবে, প্রিন্ট করা যন্ত্রাংশের পৃষ্ঠের গুণমান মেশিনিং করা যন্ত্রাংশের মতো হয় না। পৃষ্ঠকে ক্লিনরুম-উপযোগী করার জন্য স্যান্ডিং এবং সিলিং-এর মতো অতিরিক্ত পদক্ষেপের প্রয়োজন হয়। এই প্রযুক্তি প্রোটোটাইপ এবং খুব অল্প পরিমাণে উৎপাদনের জন্য সবচেয়ে ভালো, ব্যাপক উৎপাদনের জন্য নয়।
ইনজেকশন মোল্ডিং ব্যবহার করে উচ্চ-পরিমাণ উৎপাদন
বৃহৎ পরিসরে সামঞ্জস্যপূর্ণ গুণমান এবং প্রতি ইউনিটে কম খরচ
ইনজেকশন মোল্ডিং পদ্ধতিতে উচ্চ চাপে উত্তপ্ত গলিত প্লাস্টিককে একটি স্টিলের ছাঁচে প্রবেশ করানো হয়। এই প্রক্রিয়ায় আশ্চর্যজনক সামঞ্জস্য সহ অভিন্ন অংশ তৈরি হয়। একবার ছাঁচ তৈরি হয়ে গেলে, প্রতিটি অংশের খরচ অনেক কমে যায়। হাজার হাজার উৎপাদনের ক্ষেত্রে এটি সবচেয়ে সাশ্রয়ী বিকল্প। ছাঁচে তৈরি অংশগুলোর পৃষ্ঠ মসৃণ ও ছিদ্রহীন হয়, যা দূষণ প্রতিরোধ করে। আণবিক রোগ নির্ণয় যন্ত্রপাতির জন্য এটি অত্যন্ত গুরুত্বপূর্ণ। ইনজেকশন মোল্ডিংয়ের পুনরাবৃত্তিযোগ্যতার অর্থ হলো প্রতিটি আবরণ একই বৈশিষ্ট্য পূরণ করে। মাত্রা প্রায় একই থাকায় গুণমান নিয়ন্ত্রণ সহজ হয়ে যায়। স্থিতিশীল নকশা সহ প্রতিষ্ঠিত পিসিআর মেশিনের জন্য, ইনজেকশন মোল্ডিং দীর্ঘমেয়াদে সর্বোত্তম মূল্য প্রদান করে।
প্রাথমিক টুলিং বিনিয়োগ এবং ছাঁচ নকশা বিবেচ্য বিষয়
ইনজেকশন মোল্ডিংয়ের জন্য প্রাথমিক টুলিং খরচ অনেক বেশি। স্টিলের ছাঁচের দাম হাজার হাজার ডলার এবং এটি তৈরি করতে কয়েক সপ্তাহ সময় লাগে। ছাঁচের নকশায় ড্রাফট অ্যাঙ্গেল, দেয়ালের পুরুত্ব এবং গেটের অবস্থান অবশ্যই বিবেচনা করতে হয়। ত্রুটিপূর্ণ ছাঁচের নকশার ফলে বেঁকে যাওয়া, সিঙ্ক মার্ক বা শর্ট শটের মতো সমস্যা দেখা দেয়। উপাদানের পছন্দ ছাঁচের নকশাকে ব্যাপকভাবে প্রভাবিত করে। পিসিআর (PCR) অ্যাপ্লিকেশনের জন্য তাপ-স্থিতিশীল গ্রেডের উপাদান ব্যবহার করলে ছাঁচের তাপমাত্রা বেশি লাগতে পারে। টুলিংয়ে বিনিয়োগ করার সিদ্ধান্ত নিতে হলে পণ্যের নকশার ওপর আস্থা থাকা প্রয়োজন। ছাঁচ তৈরি হয়ে যাওয়ার পর নকশায় পরিবর্তন আনা ব্যয়বহুল। বেশিরভাগ নির্মাতাই ইনজেকশন মোল্ডিং শুরু করার আগে পুঙ্খানুপুঙ্খ প্রোটোটাইপিং সম্পন্ন করে। উৎপাদন শুরু হয়ে গেলে প্রতিটি যন্ত্রাংশের খরচ কম হওয়া এবং উচ্চ উৎপাদন ক্ষমতার মাধ্যমে এর সুফল পাওয়া যায়।
কাঠামোগত ঘেরের জন্য শীট মেটাল ফ্যাব্রিকেশন
মজবুত ফ্রেমের জন্য কাটা, বাঁকানো এবং ঝালাই
শিট মেটাল ফ্যাব্রিকেশন শুরু হয় সমতল ধাতব পাত দিয়ে। লেজার কাটিংয়ের মাধ্যমে সুনির্দিষ্ট রূপরেখা তৈরি করা হয়। সিএনসি বেন্ডিংয়ের মাধ্যমে উপাদানটিকে ত্রিমাত্রিক আকার দেওয়া হয়। স্থায়ী সমাবেশের জন্য ওয়েল্ডিংয়ের মাধ্যমে বিভিন্ন অংশ জোড়া লাগানো হয়। এই প্রক্রিয়ায় এমন শক্তিশালী কাঠামো তৈরি হয় যা যান্ত্রিক চাপ সহ্য করতে পারে। স্টেইনলেস স্টিল এবং অ্যালুমিনিয়াম এক্ষেত্রে সাধারণ পছন্দ। এই উপাদানগুলো দারুণ স্থায়িত্ব এবং তাপ প্রতিরোধ ক্ষমতা প্রদান করে। শিট মেটালের কাঠামোগুলো পিসিআর প্রযুক্তির তাপীয় চাহিদা ভালোভাবে সামাল দেয়। এই প্রক্রিয়াটি মাঝারি পরিমাণের উৎপাদনের জন্য উপযুক্ত, যেখানে ইনজেকশন মোল্ডিং টুলিং ব্যবহার করা লাভজনক নয়। মোল্ড তৈরির চেয়ে ফ্যাব্রিকেশনের জন্য কম সময় লাগে। এর কাঠামোগত শক্তির কারণে, দৃঢ় অবলম্বনের প্রয়োজন এমন বড় যন্ত্রপাতির জন্য এই পদ্ধতিটি আদর্শ।
হার্ডওয়্যার এবং তড়িৎচুম্বকীয় শিল্ডিংয়ের একীকরণ
শিট মেটালের কাঠামোয় হার্ডওয়্যার যুক্ত করা সহজ। রিভেট এবং ফাস্টেনার দিয়ে যন্ত্রাংশগুলো সরাসরি ফ্রেমে সংযুক্ত করা হয়। ধাতুটি নিজেই ইলেক্ট্রোম্যাগনেটিক শিল্ডিং প্রদান করে, যা সংবেদনশীল ইলেকট্রনিক্সকে হস্তক্ষেপ থেকে রক্ষা করে। এটি ডায়াগনস্টিক যন্ত্রপাতির জন্য মূল্যবান, যেগুলোর সিগন্যালের মান বজায় রাখা প্রয়োজন। অ্যাসেম্বলি পয়েন্টে অতিরিক্ত শিল্ডিং গ্যাসকেট যুক্ত করা যেতে পারে। সারফেস ফিনিশিং বিকল্পগুলোর মধ্যে রয়েছে পাউডার কোটিং, স্যান্ডব্লাস্টিং এবং ব্রাশিং। এই পদ্ধতিগুলো ক্ষয় প্রতিরোধ ক্ষমতা এবং ক্লিনরুম কমপ্লায়েন্স উন্নত করে। কাঠামোগত শক্তি এবং শিল্ডিংয়ের সমন্বয় শিট মেটালকে অনেক অ্যাপ্লিকেশনের জন্য একটি বহুমুখী পছন্দ করে তোলে। পোর্টেবল পিসিআর মেশিনের ডিজাইনে প্রায়শই পরিবহনের সময় স্থায়িত্বের জন্য এই পদ্ধতি ব্যবহার করা হয়।
এই প্রক্রিয়াগুলোর মধ্যে কোনটি বেছে নেওয়া হবে তা উৎপাদনের পরিমাণ, সূক্ষ্মতার প্রয়োজনীয়তা এবং বাজেট সীমার উপর নির্ভর করে। প্রোটোটাইপিংয়ের জন্য থ্রিডি প্রিন্টিং এবং সিএনসি মেশিনিং বেশি উপযোগী। বিপুল পরিমাণে উৎপাদনের জন্য ইনজেকশন মোল্ডিং প্রয়োজন। কাঠামোগত প্রয়োজনের ক্ষেত্রে শিট মেটাল ফ্যাব্রিকেশন বেশি কার্যকর। অনেক নির্মাতাই বিভিন্ন প্রক্রিয়ার সমন্বয় করে, যেমন—সূক্ষ্ম যন্ত্রাংশের জন্য সিএনসি এবং মূল কাঠামোর জন্য শিট মেটাল ব্যবহার করা। এই মিশ্র পদ্ধতিটি খরচ, গুণমান এবং কার্যক্ষমতার মধ্যে ভারসাম্য রক্ষা করে। প্রতিটি প্রক্রিয়া সম্পর্কে ধারণা থাকলে তা OEM-দের তাদের নির্দিষ্ট যন্ত্রপাতির প্রয়োজনের জন্য সঠিক সিদ্ধান্ত নিতে সাহায্য করে।
পিসিআর সরঞ্জাম এনক্লোজারের জন্য প্রক্রিয়া তুলনা
খরচ, লিড টাইম এবং পরিমাপযোগ্যতা
প্রতিটি প্রক্রিয়ার জন্য প্রাথমিক বিনিয়োগ বনাম অংশ-প্রতি খরচ
প্রতিটি পদ্ধতির খরচ তার নির্বাচনকে প্রভাবিত করে। চারটি প্রক্রিয়ার ক্ষেত্রে প্রস্তুতিমূলক খরচ এবং প্রতিটি যন্ত্রাংশের ব্যয় অনেকটাই ভিন্ন।
| প্রক্রিয়া | সেটআপ/টুলিং খরচ | একক প্রতি খরচ (কম পরিমাণে) | একক প্রতি খরচ (বেশি পরিমাণে) |
| 3D মুদ্রণ | ন্যূনতম (কোন সরঞ্জাম ছাড়া) | মধ্যপন্থী | মধ্যপন্থী |
| ইনজেকশন ছাঁচনির্মাণ | উচ্চ (কাস্টম ছাঁচ $10k+) | সুউচ্চ | খুবই নিন্ম |
| সিএনসি মেশিন | মাঝারি (প্রোগ্রামিং ও ফিক্সচার) | মধ্যপন্থী | মাঝারি থেকে কম |
| কাস্টিং/ঐতিহ্যবাহী | উচ্চ (ডাই বা ছাঁচ) | উচ্চ | কম |
কাস্টম জিগ এবং অপারেটরের সময়ের কারণে শিট মেটাল ফ্যাব্রিকেশন এবং সিএনসি মেশিনিং-এর সেটআপ খরচ মাঝারি। থ্রিডি প্রিন্টিং-এর জন্য কোনো টুলিং-এর প্রয়োজন হয় না। ইনজেকশন মোল্ডিং-এর জন্য সবচেয়ে বেশি প্রাথমিক অর্থের প্রয়োজন হয়, যেখানে কোনো যন্ত্রাংশ তৈরির আগেই একটি কাস্টম মোল্ডের দাম ১০,০০০ ডলারের বেশি পড়ে। এই বিনিয়োগটি কেবল তখনই যুক্তিযুক্ত যখন আপনি অনেক বেশি যন্ত্রাংশ তৈরি করেন। অল্প পরিমাণে উৎপাদনের ক্ষেত্রে মোল্ডের খরচ কয়েকটি যন্ত্রাংশের মধ্যে ভাগ হয়ে যায়, ফলে প্রতিটি যন্ত্রাংশের টুলিং খরচ অনেক বেশি হয়। বেশি পরিমাণে উৎপাদনের ক্ষেত্রে এই খরচ হাজার হাজার যন্ত্রাংশের মধ্যে ভাগ হয়ে যায়, ফলে প্রতি-যন্ত্রাংশের দাম অনেক কমে যায়।
প্রোটোটাইপ এবং উৎপাদন পর্যায়ের জন্য সাধারণ সময়সীমা
প্রোটোটাইপ তৈরির জন্য থ্রিডি প্রিন্টিং সবচেয়ে সুবিধাজনক। চূড়ান্ত নকশার কয়েক দিনের মধ্যেই একটি থ্রিডি-প্রিন্টেড কাঠামো পাঠানো যেতে পারে। প্রোগ্রামিংয়ের কারণে সিএনসি মেশিনিংয়ে কিছুটা বেশি সময় লাগে। উভয় পদ্ধতিতেই ছাঁচ তৈরির জন্য প্রয়োজনীয় কয়েক সপ্তাহ এড়ানো যায়। উৎপাদন প্রক্রিয়া সময়সীমা পরিবর্তন করে দেয়। ইনজেকশন মোল্ডিংয়ের জন্য ছাঁচের নকশা, স্টিল কাটা এবং পরীক্ষামূলক শটের প্রয়োজন হয়। পূর্ণাঙ্গ উৎপাদনের আগে এতে কয়েক সপ্তাহ সময় লাগতে পারে। শিট মেটাল ফ্যাব্রিকেশন এর মাঝামাঝি সময়ে সম্পন্ন হয়। লেজার কাটিং এবং সিএনসি বেন্ডিং সেট আপ করতে সময় নেয়, কিন্তু তারপর দ্রুত চলে। যে সমস্ত OEM পণ্য বাজারে আনার পরিকল্পনা করছেন, তাদের অবশ্যই এই সময়সীমাগুলো বিবেচনা করতে হবে। একটি কঠোর সময়সূচীযুক্ত দ্রুত PCR মেশিন প্রকল্প থ্রিডি-প্রিন্টেড প্রোটোটাইপ দিয়ে শুরু হতে পারে। এরপর নকশা স্থিতিশীল হলে ইনজেকশন মোল্ডিংয়ে যাওয়া যেতে পারে। এই পর্যায়ক্রমিক পদ্ধতিটি গতি এবং দীর্ঘমেয়াদী খরচের মধ্যে ভারসাম্য বজায় রাখে।
নির্ভুলতা, সহনশীলতা এবং পৃষ্ঠতল ফিনিশ
ইনজেকশন মোল্ডিং বনাম সিএনসি ব্যবহার করে কঠোর টলারেন্স অর্জন
চারটি প্রক্রিয়ার মধ্যে সিএনসি মেশিনিং আকারের উপর সবচেয়ে নিখুঁত নিয়ন্ত্রণ দেয়। কাটিং টুলগুলো পুনরাবৃত্তিমূলক নির্ভুলতার সাথে উপাদান অপসারণ করে। ইন্সট্রুমেন্ট ফ্রেম এবং মাউন্টিং প্লেটগুলো সঠিক অবস্থান ধরে রাখে। অপটিক্যাল পার্টস বা হিটিং এলিমেন্ট অ্যালাইন করে এমন পিসিআর মেশিনের জন্য এই নির্ভুলতা গুরুত্বপূর্ণ। একবার মোল্ড প্রমাণিত হয়ে গেলে ইনজেকশন মোল্ডিংও নিখুঁত টলারেন্স নিশ্চিত করে। এটি মোল্ড ক্যাভিটি খুব ভালোভাবে নকল করে। দীর্ঘ উৎপাদন প্রক্রিয়ায় প্রতিটি পার্টের মধ্যে পার্থক্য কম থাকে। মোল্ডের সংকোচন এটিকে আরও কঠিন করে তোলে। ঠান্ডা হওয়ার সময় প্রতিটি উপাদান ভিন্নভাবে সংকুচিত হয়। মোল্ড ডিজাইনারদের অবশ্যই এটি বিবেচনায় রাখতে হয়। সিএনসি মেশিনিং সংকোচনের সমস্যা এড়িয়ে চলে। কাটিং একটি নিরেট ব্লক থেকে উপাদান অপসারণ করে, তাই মাত্রাগুলো ক্যাড মডেলের সাথে হুবহু মিলে যায়। গুরুত্বপূর্ণ অ্যালাইনমেন্টের ক্ষেত্রে, সিএনসি প্রায়শই এগিয়ে থাকে। সামঞ্জস্যপূর্ণ আকৃতির বিপুল পরিমাণে উৎপাদিত যন্ত্রাংশের জন্য, ইনজেকশন মোল্ডিং কম খরচে একই রকম নির্ভুলতা প্রদান করে।
থ্রিডি প্রিন্টেড যন্ত্রাংশের জন্য পোস্ট-প্রসেসিং প্রয়োজনীয়তা
ক্লিনরুমে ব্যবহারের আগে থ্রিডি প্রিন্টেড যন্ত্রাংশে অতিরিক্ত কিছু কাজ করতে হয়। লেয়ার লাইনগুলো প্রতিটি পৃষ্ঠে ছোট ছোট খাঁজ তৈরি করে। এই খাঁজগুলোতে ময়লা জমে এবং এগুলো পরিষ্কার করা কঠিন। স্যান্ডিং করলে পৃষ্ঠটি মসৃণ হয়, কিন্তু এতে সময় লাগে। সিলিং করলে ছিদ্রগুলো বন্ধ হয়ে যায়। কিছু উপকরণের জন্য ভেপার স্মুদিং আরেকটি বিকল্প। প্রতিটি ধাপে শ্রম ও খরচ বাড়ে। চূড়ান্ত পৃষ্ঠটি প্রায় মেশিনিং বা মোল্ডিং করা যন্ত্রাংশের মতোই ভালো হয়, কিন্তু হুবহু এক নয়। প্রোটোটাইপের জন্য এই আপসটি ঠিক আছে। উৎপাদনের জন্য তৈরি এনক্লোজারের ক্ষেত্রে, অতিরিক্ত ধাপগুলো থ্রিডি প্রিন্টিংয়ের খরচ-সুবিধা কমিয়ে দেয়। ডিজাইন টিমের উচিত তাদের বাজেট এবং সময়সূচীতে পোস্ট-প্রসেসিং অন্তর্ভুক্ত করা। একটি প্রিন্টেড যন্ত্রাংশ, যার অনেক ফিনিশিংয়ের প্রয়োজন, তার খরচ একটি মেশিনিং করা যন্ত্রাংশের চেয়ে বেশি হতে পারে।
উপাদানের সামঞ্জস্য এবং নিয়ন্ত্রক সম্মতি
কোন প্রক্রিয়াগুলো ISO 13485-গ্রেড উপকরণকে সর্বোত্তমভাবে সমর্থন করে?
ISO 13485 সার্টিফিকেশনের জন্য উপকরণের নথিভুক্ত ট্র্যাকিং প্রয়োজন। রেজিন বা ধাতুর প্রতিটি ব্যাচ সরবরাহকারী থেকে শুরু করে তৈরি পণ্য পর্যন্ত ট্র্যাক করতে হবে। সিএনসি মেশিনিং এবং ইনজেকশন মোল্ডিং এই কাজটি ভালোভাবে করে। উপকরণ সরবরাহকারীরা প্রতিটি লটের সাথে বিশ্লেষণের সনদপত্র প্রদান করে। শিট মেটাল ফ্যাব্রিকেশন অ্যালুমিনিয়াম এবং স্টেইনলেস স্টিলের জন্য একই ধরনের ট্র্যাকিং সুবিধা দেয়। থ্রিডি প্রিন্টিং-এর ক্ষেত্রে চ্যালেঞ্জ বেশি। সরবরাহকারী এবং ব্যাচভেদে রেজিনের ফর্মুলা পরিবর্তিত হয়। অ্যাডিটিভ ম্যানুফ্যাকচারিং শিল্প জুড়ে ডকুমেন্টেশনের মান অনেক ভিন্ন হয়। কিছু ফিলামেন্ট এবং রেজিন প্রস্তুতকারক এখন সম্পূর্ণ ট্র্যাকিং সহ মেডিকেল-গ্রেড উপকরণ সরবরাহ করছে। কিন্তু প্রচলিত পদ্ধতির তুলনায় এই বিকল্পগুলো এখনও সীমিত। ল্যাব এবং ডায়াগনস্টিক সরঞ্জাম প্রস্তুতকারকদের কোনো প্রক্রিয়া বেছে নেওয়ার আগে উপকরণের ডকুমেন্টেশন পরীক্ষা করা উচিত। পিসিআর সরঞ্জামের বাইরের আবরণটিকে অবশ্যই এর ভেতরের যন্ত্রের মতো একই মানের হতে হবে।
চিকিৎসা ব্যবহারের জন্য চূড়ান্ত সংযুক্তি প্রত্যয়ন
চূড়ান্ত সার্টিফিকেশনের জন্য শুধু সঠিক উপাদান বাছাই করাই যথেষ্ট নয়। সম্পূর্ণ কাঠামোটিকে অবশ্যই নিরাপত্তা এবং কার্যক্ষমতা পরীক্ষায় উত্তীর্ণ হতে হবে। IEC 61010-2-101, IVD যন্ত্রপাতির জন্য বৈদ্যুতিক, যান্ত্রিক এবং তাপীয় নিরাপত্তার প্রয়োজনীয়তাগুলো অন্তর্ভুক্ত করে। ISO 10993 অনুযায়ী জৈব-সামঞ্জস্যতা পরীক্ষা সেই সমস্ত পৃষ্ঠের জন্য প্রযোজ্য যা নমুনার সংস্পর্শে আসে। জীবাণুমুক্তকরণ যাচাইকরণ পরীক্ষা করে যে কাঠামোটি সাধারণ পরিষ্কার করার পদ্ধতিগুলো সহ্য করতে পারে কিনা। প্রতিটি উৎপাদন প্রক্রিয়া সার্টিফিকেশনকে ভিন্নভাবে প্রভাবিত করে। ইনজেকশন মোল্ডিং পদ্ধতিতে তৈরি অংশগুলো সামঞ্জস্যপূর্ণ হয় এবং পরীক্ষায় এর ফলাফল অনুমানযোগ্য থাকে। CNC মেশিনিং ধাতব অংশগুলোর জন্য একই সামঞ্জস্যতা প্রদান করে। 3D প্রিন্টেড অংশগুলোর জন্য অতিরিক্ত যাচাইকরণের প্রয়োজন হয়। প্রতিটি বিল্ডের মধ্যে স্তরের সংযুক্তি এবং পৃষ্ঠের ছিদ্রতা পরিবর্তিত হয়। এটি সার্টিফিকেশনকে আরও কঠিন করে তোলে। শিট মেটাল ফ্যাব্রিকেশন শক্তিশালী এবং পুনরাবৃত্তিযোগ্য ফলাফল দেয়। প্রক্রিয়ার পছন্দ সরাসরি প্রভাবিত করে যে সার্টিফিকেশন কতটা মসৃণভাবে সম্পন্ন হবে। চিকিৎসা সরঞ্জাম উৎপাদনে অভিজ্ঞ একজন অংশীদার এই বিষয়ে পথনির্দেশনা দিতে পারেন। তাদের দক্ষতা পরীক্ষায় ব্যর্থতা এবং ব্যয়বহুল পুনঃনকশার ঝুঁকি কমিয়ে দেয়।
তুলনা করলে দেখা যায়, কোনো একটি পদ্ধতিই সেরা নয়। প্রতিটি প্রক্রিয়া ভিন্ন ভিন্ন প্রয়োজন মেটায়। প্রোটোটাইপিংয়ের জন্য থ্রিডি প্রিন্টিং এবং সিএনসি মেশিনিং সবচেয়ে ভালো কাজ করে। বিপুল পরিমাণে উৎপাদনের জন্য ইনজেকশন মোল্ডিং প্রয়োজন। কাঠামোগত প্রয়োজনে শিট মেটাল ব্যবহার করা হয়। সেরা ফলাফলের জন্য অনেক নির্মাতাই বিভিন্ন প্রক্রিয়াকে একত্রিত করে। সিএনসি-মেশিনে তৈরি নিখুঁত যন্ত্রাংশ একটি শিট মেটালের আবরণের ভেতরে স্থাপন করা হয়। ইনজেকশন-মোল্ডেড কভার অ্যাসেম্বলিটিকে সুরক্ষিত রাখে। এই হাইব্রিড পদ্ধতি খরচ নিয়ন্ত্রণের পাশাপাশি পিসিআর মেশিনগুলোকে আরও নির্ভুল করে তোলে। ডায়াগনস্টিক ফলাফলের সংবেদনশীলতা যন্ত্রের স্থিতিশীল কার্যকারিতার উপর নির্ভর করে। সেই কার্যকারিতা সঠিক আবরণের মাধ্যমেই শুরু হয়। ল্যাবের কার্যক্ষমতা নির্ভর করে নির্ভরযোগ্যভাবে চালিত মেশিনের উপর। সঠিক উৎপাদন পথ বেছে নেওয়ার মাধ্যমেই দক্ষতার উন্নতি ঘটে। উপকরণ থেকে শুরু করে প্রক্রিয়া পর্যন্ত প্রতিটি সিদ্ধান্তই চূড়ান্ত পণ্যকে রূপ দেয়। যে সমস্ত OEM এই সুবিধা-অসুবিধাগুলো বোঝেন, তারা তাদের পিসিআর সরঞ্জামের জন্য আরও ভালো সিদ্ধান্ত নিতে পারেন।
ডিসিশন মেকিং ফ্রেমওয়ার্ক
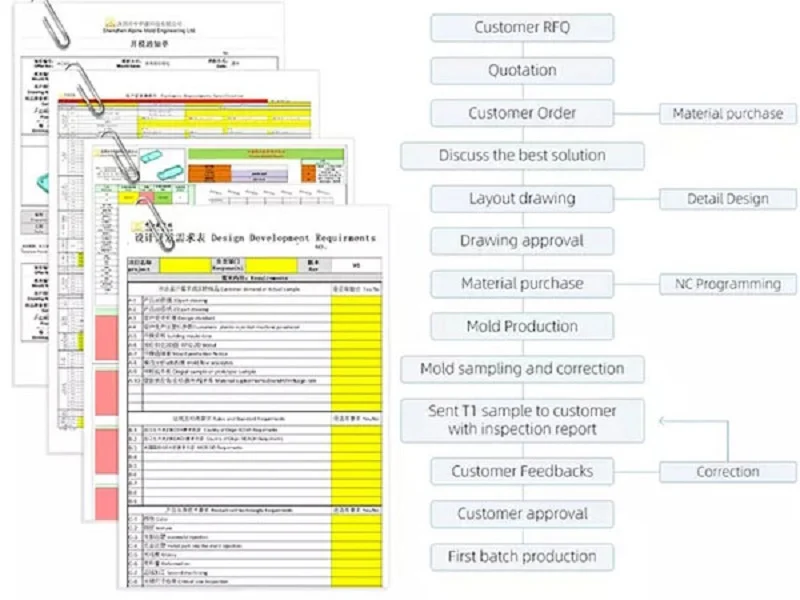
পিসিআর ইকুইপমেন্ট এনক্লোজারের জন্য সঠিক উৎপাদন পদ্ধতি বেছে নেওয়ার অর্থ হলো একটি সুস্পষ্ট কাঠামো অনুসরণ করা। সঠিক সরঞ্জাম নির্বাচন আপনার নির্দিষ্ট প্রকল্পের উপর নির্ভর করে। এই তিনটি ধাপ প্রযুক্তিগত প্রয়োজনীয়তাগুলোকে একটি সুনির্দিষ্ট সিদ্ধান্তে পরিণত করে। এগুলোতে উৎপাদনের পরিমাণ, নির্ভুলতা এবং বাজেট অন্তর্ভুক্ত থাকে। প্রতিটি ধাপ বিকল্পগুলোকে সংকুচিত করে। এর ফলস্বরূপ সামনে এগোনোর একটি সুস্পষ্ট পথ তৈরি হয়।
ধাপ ১: আপনার উৎপাদনের পরিমাণ নির্ধারণ করুন
নিম্ন, মাঝারি এবং উচ্চ ভলিউম থ্রেশহোল্ড চিহ্নিত করা
প্রথম ধাপে একটি সহজ প্রশ্নের উত্তর দিতে হয়। আপনার কতগুলো ইউনিট প্রয়োজন? স্বল্প পরিমাণে উৎপাদনের মধ্যে প্রোটোটাইপ এবং অল্প সংখ্যক উৎপাদন অন্তর্ভুক্ত, যার জন্য থ্রিডি প্রিন্টিং এবং সিএনসি মেশিনিং উপযুক্ত। এগুলোর জন্য বড় কোনো প্রাথমিক বিনিয়োগের প্রয়োজন হয় না। মাঝারি পরিমাণে উৎপাদন শিট মেটাল ফ্যাব্রিকেশন এবং উন্নত সিএনসি-র জন্য উপযুক্ত। উচ্চ পরিমাণে উৎপাদনের ক্ষেত্রে ইনজেকশন মোল্ডিং সেরা বিকল্প হয়ে ওঠে। এক্ষেত্রে ছাঁচের প্রাথমিক খরচ অনেক বেশি। কিন্তু প্রতিটি যন্ত্রাংশের দাম অনেক কমে আসে। উচ্চ-উৎপাদনশীল ল্যাবে ব্যবহৃত পিসিআর মেশিনের জন্য এটি গুরুত্বপূর্ণ। আপনার উৎপাদন লাইনের উৎপাদন ক্ষমতা অবশ্যই পরীক্ষার চাহিদার সাথে সামঞ্জস্যপূর্ণ হতে হবে। একটি কেন্দ্রীয় ডায়াগনস্টিকস ল্যাবের জন্য পিসিআর সিস্টেমে উচ্চ পরিমাণে উৎপাদন প্রয়োজন। একটি গবেষণা প্রোটোটাইপের জন্য স্বল্প পরিমাণে উৎপাদন প্রয়োজন। শুধুমাত্র এই ধাপটিই যেকোনো পিসিআর প্রকল্পের জন্য অনেক বিকল্প বাতিল করে দেয়। উৎপাদনের পরিমাণের সীমা নির্দিষ্ট নয়। যন্ত্রাংশের জটিলতার উপর ভিত্তি করে এটি পরিবর্তিত হয়। মূল বিষয় হলো ব্রেকইভেন পয়েন্ট গণনা করা। এটি সেই বিন্দু যেখানে প্রতিটি যন্ত্রাংশের কম খরচের মাধ্যমে টুলিংয়ের খরচ উঠে আসে।
ধাপ ২: নির্ভুলতা এবং জটিলতার প্রয়োজনীয়তা মূল্যায়ন করুন
একটি প্রক্রিয়ার সাথে জ্যামিতি এবং সহনশীলতার প্রয়োজনীয়তা মেলানো
দ্বিতীয় ধাপে যন্ত্রাংশটি নিজেই দেখা হয়। এটির কী আকৃতি প্রয়োজন? এটি কতটা নিখুঁত হতে হবে? পিসিআর যন্ত্রপাতির জন্য নির্ভুলতা ঐচ্ছিক নয়। থার্মাল সাইকেলের সঠিকতা যন্ত্রাংশের ফিটের উপর নির্ভর করে। ডায়াগনস্টিক পরীক্ষার সংবেদনশীলতা স্থিতিশীল অ্যালাইনমেন্টের উপর নির্ভর করে। সিএনসি মেশিনিং সবচেয়ে কম টলারেন্স বজায় রাখে। গুরুত্বপূর্ণ মাউন্টিং পয়েন্টগুলোর জন্য এটিই সেরা পিসিআর মেশিন। থ্রিডি প্রিন্টিং জটিল অভ্যন্তরীণ আকৃতি সামলাতে পারে। কুলিং চ্যানেল এবং কাস্টম ব্র্যাকেট সহজে প্রিন্ট করা যায়। কিন্তু এর পৃষ্ঠতল অমসৃণ হয়। পোস্ট-প্রসেসিং সময় এবং খরচ বাড়ায়। ইনজেকশন মোল্ডিং একটি মসৃণ, পুনরাবৃত্তিযোগ্য পৃষ্ঠতল দেয়। উৎপাদনে থাকা সেরা পিসিআর মেশিন হাউজিংগুলোর জন্য এটি আদর্শ। শিট মেটাল শক্তি এবং ইলেক্ট্রোম্যাগনেটিক শিল্ডিং প্রদান করে। প্রক্রিয়ার সাথে জ্যামিতি মেলানোর জন্য এই পিসিআর মেশিন কেনার নির্দেশিকা ধাপটি ব্যবহার করুন। কম টলারেন্সসহ একটি জটিল আকৃতির জন্য প্রথমে সিএনসি, তারপর মোল্ডিংয়ের প্রয়োজন হতে পারে। একটি সাধারণ বাক্সের জন্য শিট মেটাল প্রয়োজন। ল্যাবরেটরির সরঞ্জাম নির্বাচন প্রক্রিয়ায় এই বিষয়গুলো অবশ্যই বিবেচনা করতে হবে। সেরা পিসিআর মেশিন বেছে নেওয়ার সিদ্ধান্ত শুরু হয় এর এনক্লোজার দিয়ে। এখানে অমিলের কারণে বিলম্ব এবং উচ্চ খরচ হয়। জ্যামিতি প্রক্রিয়া নির্বাচনকে চালিত করে। টলারেন্সের মাত্রা খরচ নির্ধারণ করে। সিএনসি মেশিনিং এবং প্রিসিশন মোল্ডিংয়ের মাধ্যমে সূক্ষ্ম সহনশীলতা অর্জন করা সম্ভব, অন্যদিকে জটিল জ্যামিতিক গঠনের ক্ষেত্রে থ্রিডি প্রিন্টিং কম নির্ভুলতা প্রদান করে। এই ধাপে ক্যাড মডেলটি সতর্কভাবে পর্যালোচনা করা প্রয়োজন।
ধাপ ৩: বাজেট ও সময়সীমা বিবেচনা করুন
টুলিং খরচ, যন্ত্রাংশ প্রতি মূল্য এবং বাজারে আনার সময়ের মধ্যে ভারসাম্য রক্ষা করা
তৃতীয় ধাপে অর্থ ও সময়ের মধ্যে ভারসাম্য রক্ষা করা হয়। বাজেট শুধু যন্ত্রাংশের খরচের মধ্যেই সীমাবদ্ধ নয়, বরং এটি প্রকল্পের মোট খরচ। টুলিং হলো সবচেয়ে বড় প্রাথমিক খরচ। ইনজেকশন মোল্ডের দাম হাজার হাজার ডলার। সিএনসি মেশিনিংয়ের জন্য ফিক্সচার প্রয়োজন, কিন্তু দীর্ঘ সময় ধরে চলা মোল্ডের দরকার হয় না। থ্রিডি প্রিন্টিংয়ে টুলিংয়ের কোনো খরচ নেই। প্রতি-যন্ত্রাংশের দাম ভিন্ন চিত্র তুলে ধরে। বেশি পরিমাণে উৎপাদন হলে ইনজেকশন মোল্ডিং সবচেয়ে সস্তা হয়। কম পরিমাণে উৎপাদন হলে থ্রিডি প্রিন্টিং বা সিএনসি সস্তা হয়। সময়সীমাও এই পছন্দের উপর প্রভাব ফেলে। দ্রুত সময়ের মধ্যে সম্পন্ন করার মতো কোনো পিসিআর প্রকল্পে ইনজেকশন মোল্ডিং বাদ দেওয়া হতে পারে। এক্ষেত্রে মোল্ড তৈরি করতে কয়েক সপ্তাহ সময় লাগে। সিএনসি এবং থ্রিডি প্রিন্টিং সঙ্গে সঙ্গেই শুরু করা যায়। এই গতি আপনার পণ্যকে দ্রুত বাজারে পৌঁছে দেয়। ডায়াগনস্টিক কোম্পানিগুলোকে প্রায়শই কঠোর সময়সীমার সম্মুখীন হতে হয়। ডায়াগনস্টিক ল্যাবগুলোর সরঞ্জাম এখনই প্রয়োজন। একটি হাইব্রিড পদ্ধতি এক্ষেত্রে ভালোভাবে কাজ করে। প্রথম ব্যাচের জন্য সিএনসি ব্যবহার করুন। তারপরের ব্যাচের জন্য ইনজেকশন মোল্ডিংয়ে চলে যান। এটি গতি এবং দীর্ঘমেয়াদী খরচের মধ্যে ভারসাম্য রক্ষা করে। একজন অংশীদার আপনাকে এই সুবিধা-অসুবিধাগুলো হিসাব করতে সাহায্য করতে পারে। তাদের দল আপনার জন্য পুরো প্রক্রিয়াটি মূল্যায়ন করে। তারা মোল্ডের খরচ, প্রতি-যন্ত্রাংশের দাম এবং লিড টাইম খতিয়ে দেখে। তারা আপনাকে একটি সুস্পষ্ট সুপারিশ প্রদান করে। এতে ভুল সিদ্ধান্তের ঝুঁকি কমে যায়।
এই তিনটি ধাপ যেকোনো এনক্লোজার প্রকল্পের জন্য একটি পুনরাবৃত্তিযোগ্য প্রক্রিয়া তৈরি করে। প্রথমত, আয়তন নির্ধারণ করুন। দ্বিতীয়ত, সূক্ষ্মতা মূল্যায়ন করুন। তৃতীয়ত, বাজেট এবং সময়সীমার মধ্যে ভারসাম্য রক্ষা করুন। এর ফলস্বরূপ একটি সুস্পষ্ট উৎপাদন পথ তৈরি হয়। পরবর্তী বিভাগগুলিতে এই সিদ্ধান্তগুলির বাস্তব প্রয়োগের উদাহরণ দেখানো হয়েছে।
পিসিআর সরঞ্জামের এনক্লোজার উৎপাদন বিষয়ক কেস স্টাডি
সিএনসি মেশিনিং ব্যবহার করে স্বল্প-পরিমাণ গবেষণা প্রোটোটাইপ
পুনরাবৃত্তিমূলক ডিজাইন পরিবর্তন এবং দ্রুত পরিবর্তন
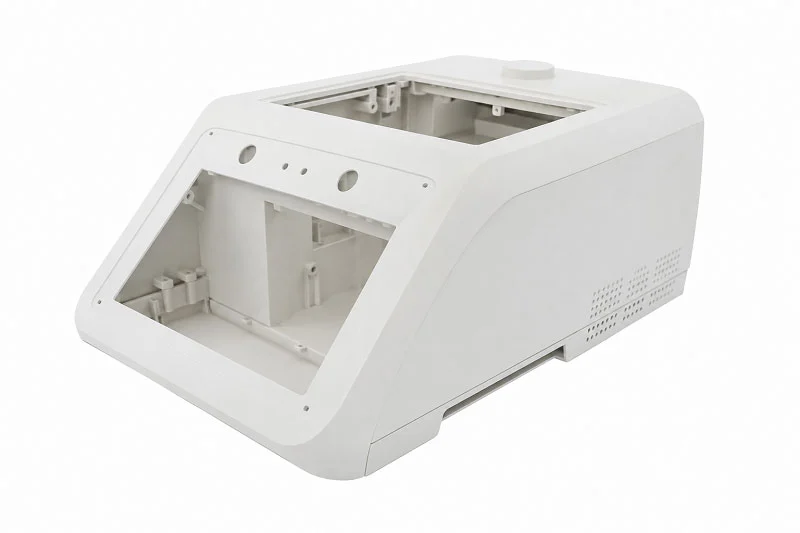
একটি বিশ্ববিদ্যালয়ের জিনোমিক্স ল্যাবের নতুন একটি পিসিআর প্রোটোটাইপের জন্য একটি বিশেষভাবে তৈরি আবরণের প্রয়োজন ছিল। দলটি যাচাইকরণ গবেষণার জন্য কেবল অল্প সংখ্যক ইউনিট তৈরি করার পরিকল্পনা করেছিল। এত বিপুল পরিমাণে ইনজেকশন মোল্ডিং পদ্ধতি ব্যবহার করা যুক্তিযুক্ত ছিল না। শুধু ছাঁচটির দামই পুরো প্রকল্পের বাজেটের চেয়ে বেশি হতো।
সিএনসি মেশিনিং সঠিক পথ দেখিয়েছিল। প্রস্তুতকারক সরাসরি ক্যাড মডেল থেকে কাটিং পাথগুলো প্রোগ্রাম করেছিল। কোনো টুলিং বিনিয়োগের প্রয়োজন না হওয়ায় ডিজাইনটি অবাধে পরিবর্তন করা যেত। প্রথম সংস্করণে হিটিং ব্লকের চারপাশে ক্লিয়ারেন্স সমস্যা দেখা গিয়েছিল। দলটি মডেলটি আপডেট করে এবং কয়েক দিনের মধ্যেই নতুন যন্ত্রাংশ পেয়ে যায়। এই দ্রুত কাজ সম্পন্ন হওয়াটা অত্যন্ত গুরুত্বপূর্ণ প্রমাণিত হয়েছিল। প্রতিটি ডিজাইন পরিবর্তন তাপ ব্যবস্থাপনা এবং যন্ত্রাংশে সহজে প্রবেশের সুবিধা উন্নত করেছিল।
যন্ত্রে তৈরি অ্যালুমিনিয়ামের আবরণটি স্বাভাবিক তাপ নিঃসরণেরও ব্যবস্থা করেছিল। গবেষণাগারটি অতিরিক্ত শীতলীকরণ সরঞ্জাম যোগ করা এড়িয়ে চলেছিল। কোনো অতিরিক্ত পদক্ষেপ ছাড়াই এর পৃষ্ঠতলের মসৃণতা ক্লিনরুমের প্রয়োজনীয়তা পূরণ করেছিল। প্রকল্পটি কয়েক সপ্তাহের মধ্যেই ধারণা থেকে কার্যকরী যন্ত্রে পরিণত হয়েছিল, কয়েক মাসের মধ্যে নয়। যেসব গবেষণা ক্ষেত্রে উৎপাদনের পরিমাণ অনিশ্চিত, সেখানে সিএনসি মেশিনিং এমন নমনীয়তা প্রদান করে যা অন্য কোনো প্রক্রিয়া দিতে পারে না।
রোগ নির্ণয়ে ব্যবহৃত পিসিআর মেশিনের জন্য আবরণ
ধারাবাহিক গুণমানের জন্য উচ্চ-পরিমাণ ইনজেকশন ছাঁচনির্মাণ
একটি ডায়াগনস্টিকস কোম্পানি ক্লিনিক্যাল ল্যাবগুলোর জন্য একটি বাণিজ্যিক পিসিআর সিস্টেম চালু করার প্রস্তুতি নিচ্ছিল। বাজারের চাহিদা অনুযায়ী প্রতি বছর কয়েক হাজার ইউনিট প্রয়োজন হবে বলে অনুমান করা হয়েছিল। এই বিপুল পরিমাণ উৎপাদনের জন্য এমন একটি উৎপাদন প্রক্রিয়ার প্রয়োজন ছিল যা ব্যাপক পরিসরে উৎপাদন ও পুনরাবৃত্তির উপযোগী হবে।
ইনজেকশন মোল্ডিং সুস্পষ্ট পছন্দ হিসেবে আবির্ভূত হয়েছে। শিল্প সূত্রগুলো “ডায়াগনস্টিক ডিভাইস হাউজিং”-কে একটি সাধারণ প্রয়োগক্ষেত্র হিসেবে উল্লেখ করে, বিশেষত পিসিআর মেশিনের এনক্লোজারগুলোর কথা বলে। প্রিসিশন মাইক্রো ইনজেকশন মোল্ডিং সরাসরি ডায়াগনস্টিকস এবং জিনোমিকস বাজারকে পরিষেবা দেয়। এই প্রক্রিয়ায় প্রতিটি উৎপাদন চক্রে অভিন্ন যন্ত্রাংশ তৈরি হয়। নিয়ন্ত্রক সম্মতি এবং গুণমান নিশ্চিতকরণের জন্য এই ধারাবাহিকতা গুরুত্বপূর্ণ।
প্রাথমিক পর্যায়ে ছাঁচের জন্য বিনিয়োগ ছিল উল্লেখযোগ্য। উৎপাদন শুরু হওয়ার পর প্রতিটি যন্ত্রাংশের খরচ নাটকীয়ভাবে কমে গিয়েছিল। প্রতিটি আবরণের পৃষ্ঠতল মসৃণ ও ছিদ্রহীন হতো, যা দূষণ প্রতিরোধ করত। ছাঁচে তৈরি যন্ত্রাংশগুলো সম্পূর্ণ উপাদান শনাক্তকরণযোগ্যতাসহ ISO 13485 ডকুমেন্টেশনের প্রয়োজনীয়তা পূরণ করত। প্রতিটি ইউনিট যাচাইকৃত নকশার সাথে মিলেছে জেনে কোম্পানিটি আত্মবিশ্বাসের সাথে উৎপাদন বাড়িয়েছিল। স্থিতিশীল নকশাসহ প্রতিষ্ঠিত পণ্যগুলোর ক্ষেত্রে, ইনজেকশন মোল্ডিং উচ্চ পরিমাণে উৎপাদনের জন্য সর্বনিম্ন মোট খরচ প্রদান করে।
থ্রিডি প্রিন্টিংয়ের মাধ্যমে জটিল জ্যামিতিক কাঠামো
ঐতিহ্যবাহী উৎপাদনে নকশার সীমাবদ্ধতা কাটিয়ে ওঠা
একটি বহনযোগ্য পিসিআর ডিভাইস প্রস্তুতকারী একটি স্টার্টআপ এক অনন্য চ্যালেঞ্জের সম্মুখীন হয়েছিল। ডিভাইসটির আবরণের জন্য এমন অভ্যন্তরীণ শীতলীকরণ নালীর প্রয়োজন ছিল, যা অপটিক্যাল ডিটেকশন মডিউলটিকে ঘিরে বক্র পথ অনুসরণ করবে। প্রচলিত মেশিনিং পদ্ধতিতে এই পথগুলো তৈরি করা সম্ভব ছিল না। ইনজেকশন মোল্ডিংয়ের জন্য জটিল পার্শ্ব ক্রিয়া এবং একাধিক স্লাইডের প্রয়োজন হতো, যা টুলিংয়ের খরচ নাগালের বাইরে নিয়ে যেত।
থ্রিডি প্রিন্টিং জ্যামিতিক সমস্যার সমাধান করেছে। ডিজাইন টিম সরাসরি এনক্লোজারের দেয়ালের মধ্যে কনফর্মাল কুলিং চ্যানেল স্থাপন করেছে। এই চ্যানেলগুলো অভ্যন্তরীণ উপাদানগুলোর সঠিক আকৃতি অনুসরণ করেছে। প্রিন্ট করা অংশটি একাধিক আলাদাভাবে মেশিনিং করা টুকরোকে একত্রিত করে একটি একক উপাদানে পরিণত করেছে। অ্যাসেম্বলির সময় উল্লেখযোগ্যভাবে কমে গেছে।
প্রাথমিক পরীক্ষায় প্রোটোটাইপটি ভালো ফল করেছিল। ক্লিনরুমের মান পূরণের জন্য এর পৃষ্ঠতলের অমসৃণতার ওপর পোস্ট-প্রসেসিংয়ের প্রয়োজন ছিল। দলটি ভেপার স্মুদিং প্রয়োগ করে এবং বাইরের পৃষ্ঠগুলো সিল করে দেয়। চূড়ান্ত কাঠামোটি ফ্লুরোসেন্স ডিটেকশনের জন্য প্রয়োজনীয় সংবেদনশীলতা পূরণ করেছিল। এই পদ্ধতিটি স্বল্প-পরিমাণ উৎপাদনের জন্য আদর্শ বলে প্রমাণিত হয়েছে, যেখানে নকশার জটিলতা প্রতিটি যন্ত্রাংশের খরচের চেয়ে বেশি গুরুত্বপূর্ণ। স্টার্টআপটি তাদের ধারণাটি যাচাই করে এবং পরবর্তীতে যখন উৎপাদনের পরিমাণ টুলিংয়ের বিনিয়োগকে যৌক্তিক প্রমাণ করে, তখন তারা ইনজেকশন মোল্ডিং পদ্ধতিতে চলে যায়।
এই কেস স্টাডিগুলো উৎপাদন প্রক্রিয়াগুলোর মধ্যেকার বাস্তবসম্মত সুবিধা-অসুবিধাগুলো তুলে ধরে। উৎপাদনের পরিমাণই সিদ্ধান্তকে চালিত করে। জটিলতা বিভিন্ন বিকল্পের রূপরেখা তৈরি করে। বাজেট এবং সময়সীমা এর সীমাবদ্ধতা নির্ধারণ করে দেয়। একজন উৎপাদন অংশীদার এই চারটি প্রক্রিয়াতেই অভিজ্ঞতা নিয়ে আসেন। তাদের প্রকৌশল দল OEM-দের আত্মবিশ্বাসের সাথে এই পছন্দগুলো বেছে নিতে সাহায্য করে।
আপনার পিসিআর সরঞ্জাম আবদ্ধকরণ প্রকল্পের জন্য NOBLE-এর সাথে অংশীদার হোন।

নোবেল চিকিৎসা যন্ত্রপাতির জন্য ধাতু ও প্লাস্টিক নিয়ে কাজ করা একটি অগ্রণী প্রস্তুতকারক। কোম্পানিটি গ্রাহকদের সহজে প্রোটোটাইপ এবং পূর্ণাঙ্গ উৎপাদন সম্পন্ন করতে সাহায্য করে। প্রকৌশলীরা প্রতিটি ধাপে বিশেষজ্ঞের পরামর্শ পান। নোবেল প্রযুক্তিগত দক্ষতার সাথে দ্রুত সাড়াদানকারী পরিষেবার সমন্বয় ঘটায়। এই দলগত পদ্ধতি ঝুঁকি কমায় এবং পণ্যকে দ্রুত বাজারে নিয়ে আসে।
ডিজাইন থেকে অ্যাসেম্বলি পর্যন্ত পূর্ণাঙ্গ পরিষেবা প্রদানের সক্ষমতা
ধাতু এবং প্লাস্টিক উভয় ফ্যাব্রিকেশনে দক্ষতা
উৎপাদনের বিভিন্ন ক্ষেত্রে নোবেলের গভীর জ্ঞান ও দক্ষতা রয়েছে। আমাদের দল অ্যালুমিনিয়াম, স্টেইনলেস স্টিল এবং শক্তিশালী প্লাস্টিক নিয়ে কাজ করে। পিসিআর সরঞ্জামের এনক্লোজার প্রকল্পের জন্য এই দ্বৈত দক্ষতা অত্যন্ত গুরুত্বপূর্ণ। একজন অংশীদারই নিখুঁত ব্র্যাকেট কাটতে, প্লাস্টিকের কভারের ছাঁচ তৈরি করতে এবং শিট মেটালের ফ্রেম নির্মাণ করতে পারেন। কোম্পানিটি আত্মবিশ্বাসের সাথে জটিল আকৃতির কাজও সম্পন্ন করে। চিকিৎসা সরঞ্জামের হাউজিংয়ের জন্য উপযুক্ত বিভিন্ন ধরনের থার্মোপ্লাস্টিক এবং ধাতু সম্পর্কে আমাদের জ্ঞান রয়েছে। এই বিস্তৃত দক্ষতার কারণে বিভিন্ন সরবরাহকারীর মধ্যে অপ্রয়োজনীয় হস্তান্তরের কোনো সুযোগ থাকে না।
মেশিনিং, মোল্ডিং এবং ফিনিশিংয়ের জন্য একক উৎস
টার্নকি প্রোডাকশন পুরো সাপ্লাই চেইনকে সহজ করে তোলে। নোবেল যন্ত্রাংশ সংগ্রহ, যান্ত্রিক কাজ, অ্যাসেম্বলি, টেস্টিং এবং প্যাকেজিংয়ের দায়িত্ব পালন করে। এর ফলে গ্রাহকদের একাধিক সরবরাহকারীর সাথে কাজ করার ঝামেলা পোহাতে হয় না। নোবেল যা যা অফার করে:
- সিএনসি মেশিন সঠিক ইন্সট্রুমেন্ট ফ্রেম এবং মাউন্টিং প্লেটের জন্য
- ইনজেকশন ছাঁচনির্মাণ স্থিতিশীল গুণমান সহ বিপুল সংখ্যক হাউজিং উৎপাদনের জন্য
- শীট ধাতু বানোয়াট শক্তিশালী বেষ্টনীর জন্য যা তড়িৎচুম্বকীয় হস্তক্ষেপ প্রতিরোধ করে
- 3D প্রিন্টিং দ্রুত প্রোটোটাইপ এবং জটিল অভ্যন্তরীণ আকারের জন্য
- সারফেস সমাপ্তি পাউডার কোটিং, স্যান্ডব্লাস্টিং এবং ব্রাশ করার মতো
এই এক-ধাপ পদ্ধতি প্রক্রিয়াকরণের সময় কমায় এবং যোগাযোগের ঘাটতি দূর করে। কাঁচামাল থেকে শুরু করে চূড়ান্ত পণ্য পর্যন্ত গুণমান নিয়ন্ত্রণ স্থিতিশীল থাকে।
চিকিৎসা সরঞ্জাম শিল্পের জন্য প্রত্যয়িত গুণমান
গুণমান পরিচালন সিস্টেম শংসাপত্র
সার্টিফিকেশন গুণমানের প্রতি প্রকৃত অঙ্গীকারের পরিচায়ক। নোবেল-এর কাছে গুণমান ব্যবস্থাপনা সিস্টেমের জন্য সার্টিফিকেশন রয়েছে, যা কঠোর প্রক্রিয়া নিয়ন্ত্রণ নিশ্চিত করে। এই সার্টিফিকেশনগুলোর জন্য ট্র্যাকিং, ঝুঁকি নিয়ন্ত্রণ, প্রক্রিয়া যাচাই এবং রেকর্ড সংরক্ষণের লিখিত সিস্টেম থাকা আবশ্যক। ডায়াগনস্টিক ল্যাব এবং OEM-রা এটা জেনে নিশ্চিন্ত থাকেন যে প্রতিটি এনক্লোজার নির্ধারিত মান পূরণ করে। এই গুণমান ব্যবস্থা FDA এবং অন্যান্য নিয়ন্ত্রক সংস্থার অনুমোদনকে সমর্থন করে।
কঠোর মান নিয়ন্ত্রণ এবং শনাক্তকরণযোগ্যতা
সরবরাহকারী থেকে শুরু করে তৈরি পণ্য পর্যন্ত প্রতিটি কাঁচামালের ব্যাচের গতিবিধি অনুসরণ করা হয়। প্রতিটি রেজিন বা ধাতব লটের সাথে একটি বিশ্লেষণ সনদপত্র থাকে। চিকিৎসালয়ে ব্যবহৃত পিসিআর মেশিনের জন্য এই পর্যবেক্ষণ ব্যবস্থা অত্যন্ত গুরুত্বপূর্ণ। ত্রুটিপূর্ণ ইউনিট শনাক্ত করার জন্য কোম্পানিটি কঠোর মান নিয়ন্ত্রণ ব্যবস্থা অনুসরণ করে। প্রক্রিয়াগত যাচাইয়ের মাধ্যমে উৎপাদনের প্রতিটি ধাপে একই রকম ফলাফল নিশ্চিত করা হয়। এই কাগজপত্রের ফলে চূড়ান্ত চিকিৎসা সরঞ্জামটির অনুমোদন প্রক্রিয়া সহজ হয়ে যায়।
আপনার পিসিআর সরঞ্জাম আবদ্ধকরণ প্রকল্পটি কীভাবে শুরু করবেন
উৎপাদনের জন্য নকশা (ডিএফএম) পর্যালোচনা প্রক্রিয়া
এই প্রক্রিয়াটি ‘ডিজাইন ফর ম্যানুফ্যাকচারিং’ পর্যালোচনার মাধ্যমে শুরু হয়। নোবেল-এর প্রকৌশলীরা সম্ভাব্য সমস্যা খুঁজে বের করার জন্য আপনার CAD মডেলটি খতিয়ে দেখেন। তাঁরা ড্রাফট অ্যাঙ্গেল, ওয়ালের পুরুত্ব, গেটের অবস্থান এবং টলারেন্সের সীমা পরীক্ষা করেন। এই পর্যালোচনার মাধ্যমে টুলিং-এর জন্য আপনার অর্থ ব্যয় করার আগেই সমস্যাগুলো খুঁজে বের করা হয়। আমাদের দল উপকরণ নির্বাচন এবং প্রক্রিয়া বাছাইয়ের বিষয়ে প্রয়োজনীয় মতামত প্রদান করে। গ্রাহকরা উৎপাদনের পরিমাণ এবং বাজেটের উপর ভিত্তি করে সুস্পষ্ট পরামর্শ পান। এই প্রাথমিক দলগত প্রচেষ্টা পরবর্তীকালে ব্যয়বহুল সংশোধন প্রতিরোধ করে।
প্রকল্প পরামর্শের জন্য ইঞ্জিনিয়ারিং টিমের সাথে যোগাযোগ
একটি প্রজেক্ট শুরু করতে মাত্র একটি সহজ ধাপ লাগে। আপনার ডিজাইন ফাইল এবং প্রয়োজনীয়তা সহ নোবেল ইঞ্জিনিয়ারিং টিমের সাথে যোগাযোগ করুন। আমাদের টিম আপনাকে একটি বিস্তারিত কোটেশন এবং উৎপাদন পরিকল্পনা ফেরত পাঠাবে। তারা আপনার পরিস্থিতির জন্য সেরা প্রক্রিয়াটি বেছে নেয়। আপনার একটি প্রোটোটাইপ বা ব্যাপক উৎপাদন, যা-ই প্রয়োজন হোক না কেন, নোবেল তা সরবরাহ করে। সার্টিফিকেশন, পূর্ণাঙ্গ পরিষেবা প্রদানের দক্ষতা এবং ইঞ্জিনিয়ারিং জ্ঞানের সমন্বয় এটিকে পিসিআর ইকুইপমেন্ট এনক্লোজার তৈরির জন্য একটি বিশ্বস্ত অংশীদার করে তুলেছে। বিশ্বজুড়ে ল্যাব এবং ডায়াগনস্টিকস কোম্পানিগুলো নির্ভরযোগ্য ও মানসম্মত এনক্লোজারের জন্য এই টিমের উপর নির্ভর করে।
পিসিআর যন্ত্রপাতির এনক্লোজারের জন্য সঠিক উৎপাদন প্রক্রিয়া নির্বাচন নির্ভর করে কাজের পরিমাণ, নির্ভুলতা, উপকরণ, দূষণ নিয়ন্ত্রণ এবং নিয়ন্ত্রক প্রয়োজনীয়তার উপর। কোনো একটি পদ্ধতি সব প্রকল্পের জন্য উপযুক্ত নয়। ল্যাবগুলো যে উপকরণগুলো নিয়ে কাজ করে, তা পর্যালোচনা করে শুরু করুন। কোনটির সুরক্ষা প্রয়োজন তা নির্ধারণ করুন: নমুনা, ব্যবহারকারী, নাকি উভয়ই। কাজের প্রবাহ এবং ঘরের বিন্যাস পরিকল্পনা করুন। রক্ষণাবেক্ষণ এবং সার্টিফিকেশনের প্রয়োজনীয়তা আগেভাগেই নিশ্চিত করুন। কাজের ধরনের উপযুক্ততা পরিষ্কার হওয়ার পরেই কেবল দরপত্র তুলনা করুন। এই সুসংগঠিত পদ্ধতি ঝুঁকি কমায়। একজন অভিজ্ঞ উৎপাদন অংশীদার সমস্ত প্রক্রিয়া জুড়ে দক্ষতা নিয়ে আসে। টুলিং শুরু হওয়ার আগেই একটি ডিজাইন ফর ম্যানুফ্যাকচারিং পর্যালোচনা সমস্যাগুলো চিহ্নিত করে। আমাদের দল আপনার প্রয়োজনের জন্য সেরা পিসিআর মেশিন এনক্লোজারটি বেছে নিতে আপনাকে পথ দেখায়। আপনার পিসিআর যন্ত্রপাতির এনক্লোজার প্রকল্প নিয়ে আলোচনা করতে এবং সঠিক প্রক্রিয়া বেছে নেওয়ার বিষয়ে বিশেষজ্ঞের পরামর্শ পেতে আজই একজন উৎপাদন অংশীদারের সাথে যোগাযোগ করুন।
FAQ
পিসিআর যন্ত্রপাতির আবরণের জন্য সর্বোত্তম উৎপাদন প্রক্রিয়া কোনটি?
কোনো একটি পদ্ধতিই সব প্রকল্পের জন্য উপযুক্ত নয়। উৎপাদনের পরিমাণই এই সিদ্ধান্তকে চালিত করে। অল্প পরিমাণে উৎপাদনের জন্য সিএনসি মেশিনিং বা থ্রিডি প্রিন্টিং উপযুক্ত। বেশি পরিমাণে উৎপাদনের জন্য ইনজেকশন মোল্ডিং প্রয়োজন। কাঠামোগত ফ্রেমের জন্য শিট মেটাল ফ্যাব্রিকেশন ভালোভাবে কাজ করে। প্রতিটি পদ্ধতিই নির্দিষ্ট প্রয়োজনের জন্য স্বতন্ত্র সুবিধা প্রদান করে।
আমি সিএনসি মেশিনিং এবং ইনজেকশন মোল্ডিংয়ের মধ্যে কীভাবে একটি বেছে নেব?
কয়েকশ ইউনিটের কম পরিমাণে উৎপাদনের জন্য সিএনসি মেশিনিং সবচেয়ে ভালো কাজ করে। এর জন্য কোনো টুলিং বিনিয়োগের প্রয়োজন হয় না। ইনজেকশন মোল্ডিংয়ের জন্য ব্যয়বহুল ছাঁচের প্রয়োজন হয়, কিন্তু বেশি পরিমাণে উৎপাদন করলে এটি প্রতি যন্ত্রাংশের খরচ অনেক কমিয়ে আনে। বেছে নেওয়ার আগে আপনার প্রকল্পের মোট বাজেট এবং সময়সীমা বিবেচনা করুন।
পিসিআর যন্ত্রপাতির আবরণের জন্য কোন উপকরণগুলো সবচেয়ে ভালো কাজ করে?
ABS/PC মিশ্রণ তাপ সহ্য করতে পারে এবং সাধারণ পরিষ্কারক দ্রব্যের বিরুদ্ধে প্রতিরোধ গড়ে তোলে। পলিকার্বোনেট আঘাত সহনশীলতা প্রদান করে, কিন্তু এর জন্য সতর্কতার সাথে ছাঁচনির্মাণ করা প্রয়োজন। PEEK তীব্র রাসায়নিক পদার্থ প্রতিরোধ করে। অ্যালুমিনিয়াম কার্যকরভাবে তাপ ছড়িয়ে দেয়। স্টেইনলেস স্টিল ঘন ঘন জীবাণুমুক্তকরণের জন্য স্থায়িত্ব প্রদান করে। উপাদান নির্বাচন আপনার নির্দিষ্ট তাপীয় এবং রাসায়নিক চাহিদার উপর নির্ভর করে।
আমি কীভাবে নিশ্চিত করব যে আমার পিসিআর যন্ত্রপাতির আবরণটি ISO 13485 মান পূরণ করে?
সনদপ্রাপ্ত প্রস্তুতকারকের সাথে কাজ করুন। ISO 13485 অনুযায়ী সরবরাহকারী থেকে শুরু করে তৈরি পণ্য পর্যন্ত উপকরণের নথিভুক্ত ট্র্যাকিং থাকা আবশ্যক। আপনার অংশীদারকে অবশ্যই প্রতিটি উপকরণের ব্যাচের জন্য বিশ্লেষণের সনদপত্র প্রদান করতে হবে। এমন একজন সরবরাহকারী বেছে নিন যার সুপ্রতিষ্ঠিত গুণমান ব্যবস্থাপনা সিস্টেম এবং ট্রেসেবিলিটি পদ্ধতি রয়েছে।
একটি প্রোটোটাইপ এনক্লোজার তৈরি করতে সাধারণত কত সময় লাগে?
চূড়ান্ত নকশা অনুমোদনের কয়েক দিনের মধ্যেই থ্রিডি প্রিন্টিংয়ের মাধ্যমে যন্ত্রাংশ সরবরাহ করা হয়। প্রোগ্রামিং এবং সেটআপের কারণে সিএনসি মেশিনিংয়ে কিছুটা বেশি সময় লাগে। উভয় পদ্ধতিতেই ইনজেকশন মোল্ড তৈরির জন্য প্রয়োজনীয় কয়েক সপ্তাহ এড়ানো যায়। প্রোটোটাইপ তৈরির সময়সীমা যন্ত্রাংশের জটিলতা এবং পৃষ্ঠতলের মসৃণতার প্রয়োজনীয়তার উপর নির্ভর করে।
আমি কি বিভিন্ন উৎপাদন প্রক্রিয়া একত্রিত করতে পারি?
হ্যাঁ। অনেক নির্মাতাই হাইব্রিড পদ্ধতি ব্যবহার করে। সিএনসি-মেশিনে তৈরি নিখুঁত যন্ত্রাংশগুলো শিট মেটালের আবরণের ভেতরে স্থাপন করা হয়। ইনজেকশন-মোল্ডেড কভারগুলো অ্যাসেম্বলিটিকে সুরক্ষিত রাখে। এই কৌশলটি খরচ, গুণমান এবং কার্যক্ষমতার মধ্যে ভারসাম্য রক্ষা করে। একজন দক্ষ উৎপাদন সহযোগী আপনার প্রকল্পের জন্য সেরা সমন্বয়টির সুপারিশ করতে পারেন।
দূষণ নিয়ন্ত্রণ কীভাবে পিসিআর সরঞ্জামের আবরণের নকশাকে প্রভাবিত করে?
পিসিআর যন্ত্রপাতির জন্য মসৃণ, ছিদ্রহীন পৃষ্ঠতল প্রয়োজন। এই পৃষ্ঠতলগুলো দূষণ প্রতিরোধ করে এবং সহজে পরিষ্কার করা যায়। এর ত্রুটিহীন অভ্যন্তরীণ নকশার কারণে কণা জমার জন্য কোনো ফাঁকা জায়গা থাকে না। হেপা (HEPA) ফিল্টারেশন এবং ইউভি (UV) জীবাণুমুক্তকরণ বৈশিষ্ট্যগুলোর জন্য আবরণের সাথে যথাযথ সমন্বয় প্রয়োজন। নকশার পছন্দগুলো ক্লিনিক্যাল ল্যাবে রোগ নির্ণয়ের নির্ভুলতার উপর সরাসরি প্রভাব ফেলে।
উৎপাদন অংশীদারের ক্ষেত্রে আমার কী কী সনদপত্র খোঁজা উচিত?
এমন প্রস্তুতকারকদের সন্ধান করুন যাদের কোয়ালিটি ম্যানেজমেন্ট সিস্টেম সার্টিফিকেশন এবং IEC 61010-2-101-এর মতো প্রযোজ্য সুরক্ষা মানগুলির প্রতিপালন রয়েছে। এই মানগুলি গুণমান ব্যবস্থাপনা এবং চিকিৎসা যন্ত্রের সুরক্ষাকে অন্তর্ভুক্ত করে। একজন প্রত্যয়িত অংশীদার আপনার চূড়ান্ত পণ্যের জন্য নিয়ন্ত্রক অনুমোদন প্রক্রিয়াটি নির্বিঘ্নে সম্পন্ন হওয়া নিশ্চিত করে।







