

পুনর্বাসন এক্সোস্কেলেটনের যন্ত্রাংশ তৈরির সবচেয়ে প্রচলিত উপায়গুলো হলো সিএনসি মেশিনিং, থ্রিডি প্রিন্টিং, ইনজেকশন মোল্ডিং, শিট মেটাল ফ্যাব্রিকেশন এবং কম্পোজিট মোল্ডিং। শরীরের সংস্পর্শে থাকা অংশগুলোর জন্য ব্যবহৃত সাধারণ উপকরণগুলোর মধ্যে রয়েছে অ্যালুমিনিয়াম অ্যালয়, টাইটানিয়াম, স্টেইনলেস স্টিল, পিক (PEEK) এবং সিলিকন। এই উপকরণ নির্বাচন যন্ত্রাংশের শক্তি, ওজন, জৈব-সামঞ্জস্যতা, উৎপাদন খরচ এবং সরবরাহের সময়কে প্রভাবিত করে। জয়েন্ট হাউজিংয়ের জন্য সূক্ষ্ম সহনশীলতা প্রয়োজন। কাস্টম কাফের জন্য জৈব-সামঞ্জস্যপূর্ণ পৃষ্ঠতল প্রয়োজন। ফ্রেম প্লেটগুলোকে শক্তিশালী কিন্তু হালকা হতে হবে। প্রতিটি পদ্ধতিরই নির্দিষ্ট কিছু উপাদানের জন্য সুস্পষ্ট সুবিধা রয়েছে। আমরা প্রতিটি প্রক্রিয়া এবং উপকরণ বিস্তারিতভাবে আলোচনা করব। এই প্রবন্ধে নকশার বিবেচ্য বিষয়, নিয়ন্ত্রক মান এবং উৎপাদন অংশীদার নির্বাচনের জন্য কিছু পরামর্শও অন্তর্ভুক্ত রয়েছে।
পুনর্বাসন এক্সোস্কেলেটন রোবটের যন্ত্রাংশ তৈরির প্রচলিত উৎপাদন পদ্ধতিসমূহের সংক্ষিপ্ত বিবরণ
পুনর্বাসন এক্সোস্কেলেটন রোবটের যন্ত্রাংশগুলোকে কয়েকটি প্রধান ভাগে ভাগ করা যায়। প্রতিটি ডিভাইসের কেন্দ্রবিন্দুতে থাকে জয়েন্ট অ্যাসেম্বলি এবং ড্রাইভ কানেক্টর। সাপোর্ট ফ্রেম এবং স্ট্রাকচারাল ব্র্যাকেট সবকিছুকে একত্রে ধরে রাখে। প্রতিটি অংশেরই শক্তিশালী যান্ত্রিক বৈশিষ্ট্য থাকা প্রয়োজন, কারণ এই যন্ত্রগুলো মানুষের ওজন বহন করে এবং পরিধানকারীর সাথে সারাদিন নড়াচড়া করে।
পুনর্বাসন এক্সোস্কেলেটন রোবটের যন্ত্রাংশের মূল উপাদানসমূহ
জয়েন্ট অ্যাসেম্বলি এবং ড্রাইভ কানেক্টর
অস্থিসন্ধি হলো সেই স্থান যেখানে নড়াচড়া ঘটে। একটি নিতম্বের অস্থিসন্ধি, হাঁটুর কব্জা বা আঙুলের ঘূর্ণন সন্ধিকে অবশ্যই মসৃণভাবে নড়াচড়া করতে হবে এবং বারবার ভার বহন করতে হবে। ড্রাইভ কানেক্টরগুলো মোটরকে এই অস্থিসন্ধিগুলোর সাথে যুক্ত করে, তাই টর্কের অধীনেও সেগুলোকে অবশ্যই সারিবদ্ধ থাকতে হয়। এই অংশগুলোতে কোনো শিথিলতা দেখা দিলে তা ঝাঁকুনিপূর্ণ নড়াচড়া হিসেবে প্রকাশ পায়, এবং রোগীর কাছে তা অস্বাভাবিক মনে হয়।
সহায়ক ফ্রেম এবং কাঠামোগত বন্ধনী
ফ্রেম শরীর থেকে মাটিতে ভার বহন করে। ব্র্যাকেট অ্যাকচুয়েটর, সেন্সর এবং স্ট্র্যাপকে একটি দৃঢ় একক হিসেবে বেঁধে রাখে। এই অংশগুলোর দৃঢ়তা প্রয়োজন, কিন্তু সেগুলোকে হালকাও থাকতে হয়। একটি ভারী ফ্রেম পরিধানকারীকে দ্রুত ক্লান্ত করে তোলে।
উল্লেখ্য যে, প্রয়োগভেদে প্রক্রিয়া এবং উপকরণের পছন্দ পরিবর্তিত হয়। শরীরের উপরের অংশের ডিভাইসের চাহিদা শরীরের নিচের অংশের ডিভাইসের চেয়ে ভিন্ন হয়। হাতের এক্সোস্কেলেটনগুলোতে প্রায়শই নরম উপকরণ ব্যবহার করা হয়, অন্যদিকে দৃঢ় নকশাগুলো ধাতুর ওপর নির্ভরশীল। ব্যবহারিক দৃষ্টিকোণ থেকে, এই প্রবন্ধে আলোচিত পাঁচটি প্রক্রিয়া পরিবার হলো সিএনসি মেশিনিং, থ্রিডি প্রিন্টিং, ইনজেকশন মোল্ডিং, শিট মেটাল ফ্যাব্রিকেশন এবং কম্পোজিট বা সিলিকন মোল্ডিং।
প্রক্রিয়া নির্বাচন কীভাবে পুনর্বাসন এক্সোস্কেলেটন রোবটের অংশগুলিকে প্রভাবিত করে
জ্যামিতি, সহনশীলতা এবং উৎপাদন পরিমাণ
জ্যামিতিই প্রথম সিদ্ধান্তটিকে চালিত করে। জটিল বাঁকানো আকৃতি আপনাকে ৫-অক্ষীয় সিএনসি বা অ্যাডিটিভ পদ্ধতির দিকে ঠেলে দেয়। সাধারণ সমতল প্লেট শিট মেটালের সাথে ভালোভাবে কাজ করে। উৎপাদনের পরিমাণ দ্বিতীয় সিদ্ধান্তটিকে চালিত করে। একক কাস্টম কাফের জন্য থ্রিডি প্রিন্টিং ভালো, অন্যদিকে হাজার হাজার অভিন্ন কভারের জন্য ইনজেকশন মোল্ডিং বেশি উপযোগী।
টলারেন্স হলো তৃতীয় উপাদান, এবং এটি জয়েন্টগুলোতে সবচেয়ে বেশি গুরুত্বপূর্ণ। নিচের সারণিতে জয়েন্ট হাউজিংয়ের ক্ষেত্রে সিএনসি এবং থ্রিডি প্রিন্টিংয়ের তুলনা দেখানো হয়েছে।
| নির্ণায়ক | সিএনসি মেশিন | 3D মুদ্রণ |
| নির্ভুলতা / সহনশীলতা | ৫-অক্ষীয় টাইটানিয়াম জয়েন্টে ±০.০০৫ মিমি নির্ভুলতা অর্জন করে | প্রোটোটাইপিংয়ের জন্য উন্নত, তবে উৎপাদন-স্তরের চূড়ান্ত যন্ত্রাংশের জন্য পছন্দসই নয়। |
| সারফেস সমাপ্ত | Ra 0.8 বা তার চেয়ে ভালো ফলাফল দেয় | জীবাণুমুক্তকরণ-যোগ্য ফিনিশের প্রয়োজনীয়তা পূরণের জন্য নির্দিষ্ট করা হয়নি। |
| উপাদান সামঞ্জস্য | গ্রেড ৫ টাইটানিয়াম এবং PEEK সহ প্রায় সকল চিকিৎসা সামগ্রী। | উচ্চ-শক্তির চিকিৎসা সামগ্রীর ক্ষেত্রে সিএনসি-র তুলনায় সীমিত। |
| যৌথ আবাসনে ভূমিকা | গুরুত্বপূর্ণ প্রান্ত-প্রভাবক এবং সংযোগগুলির জন্য পছন্দনীয় | প্রোটোটাইপিংয়ের জন্য ব্যবহৃত হয়; উৎপাদন যন্ত্রাংশ এখনও সিএনসি-র উপর নির্ভরশীল। |
একটি বল-সকেট হিপ জয়েন্ট দেখায় কেন এটি গুরুত্বপূর্ণ। বলটিকে সকেটের মধ্যে প্রায় কোনো নড়াচড়া ছাড়াই বসতে হয়। সিএনসি সেই বলটিকে কয়েক মাইক্রোমিটারের মধ্যে নির্ভুলভাবে কাটতে পারে এবং সকেটটি তারই প্রতিবিম্ব হয়ে নিখুঁতভাবে বসে। শুধুমাত্র প্রিন্টিংয়ের মাধ্যমে এই স্তরের নিয়ন্ত্রণ অর্জন করা কঠিন।
খরচ, গতি এবং নির্ভুলতার মধ্যে আপস
গতি এবং খরচ বিপরীত দিকে টানে। সিএনসি আপনাকে নির্ভুলতা দেয়, কিন্তু সেটআপ করতে সময় লাগে। থ্রিডি প্রিন্টিং-এ টুলিংয়ের প্রয়োজন হয় না, তাই পুনরাবৃত্তি দ্রুত হয়। ইনজেকশন মোল্ডিং-এ প্রাথমিক টুলিং খরচ বেশি, কিন্তু বেশি পরিমাণে উৎপাদন করলে প্রতি ইউনিটের দাম দ্রুত কমে যায়। সমতল অংশের জন্য শিট মেটাল দ্রুত বাঁকানো এবং পাঞ্চ করা যায়। সবচেয়ে উন্নত মনে হওয়া পদ্ধতিটি নয়, বরং আপনার টলারেন্সের লক্ষ্যমাত্রা এবং ব্যাচের আকারের সাথে মেলে এমন পদ্ধতিটি বেছে নিন।
উপাদানের পছন্দ কীভাবে পুনর্বাসন এক্সোস্কেলেটন অংশগুলিকে প্রভাবিত করে
শক্তি-ওজন অনুপাত এবং ক্লান্তি জীবন
উপাদানই কার্যক্ষমতার সর্বোচ্চ সীমা নির্ধারণ করে। টাইটানিয়াম গ্রেড ৫ (Ti-6Al-4V) উন্নত শক্তি-ওজন অনুপাত প্রদান করে এবং এটি জৈব-উপযোগী, কিন্তু এটি মেশিনিং করা কঠিন এবং অ্যালুমিনিয়ামের তুলনায় যন্ত্রাংশের দাম ৪০-৬০% পর্যন্ত বাড়িয়ে দিতে পারে। অ্যালুমিনিয়াম ৬০৬১-টি৬-এর ইল্ড স্ট্রেংথ ৩১০ এমপিএ এবং এটি কম খরচে সহজে মেশিনিং করা যায়। এটি কম ভার বহনকারী অংশ এবং সহায়ক কাঠামোর জন্য উপযুক্ত।
যেসব কাঠামোগত ফ্রেম প্রতিস্থাপন বা জীবাণুমুক্ত করা হয় না, সেগুলোর ক্ষেত্রে অ্যালুমিনিয়াম কম উপাদান ও মেশিনিং খরচে চমৎকার শক্তি-ওজন অনুপাত প্রদান করে। হার্ড-অ্যানোডাইজড অ্যালুমিনিয়াম ক্ষয়-প্রতিরোধী গাইড বা হাউজিং হিসেবেও ব্যবহার করা যেতে পারে।
দৃঢ় পুনর্বাসন এক্সোস্কেলেটনগুলোতে প্রায়শই বিভিন্ন উপকরণের মিশ্রণ থাকে। একটি সাধারণ কাঠামোতে অ্যালুমিনিয়ামের ফ্রেমের সাথে স্টেইনলেস স্টিল বা টাইটানিয়ামের জয়েন্ট যুক্ত করা হয়। এটি সামগ্রিক ওজন কমানোর পাশাপাশি যেখানে ভার কেন্দ্রীভূত হয়, সেখানে শক্তি বৃদ্ধি করে।
জৈব সামঞ্জস্যতা এবং ত্বকের সংস্পর্শ
ত্বকের সংস্পর্শে আসা যেকোনো পৃষ্ঠের যত্ন প্রয়োজন। কাফ, প্যাড এবং লাইনারের জন্য সিলিকন বেশ কার্যকর, কারণ এটি নরম এবং ত্বকের জন্য সহায়ক। শরীরের কাছাকাছি ব্যবহৃত ধাতুগুলো ক্ষয়রোধী এবং সহজে পরিষ্কারযোগ্য হওয়া উচিত। উপকরণের সনদপত্র এবং উৎস শনাক্তকরণযোগ্যতা এই বিষয়টিকে সমর্থন করে এবং ISO 13485-এর অধীনে মেডিকেল এক্সোস্কেলেটন রোবট তৈরির ক্ষেত্রে এগুলো গুরুত্বপূর্ণ। মেডিকেল রোবটের যন্ত্রাংশ তৈরির ক্ষেত্রেও একই নিয়ম প্রযোজ্য, যেখানে প্রতিটি ব্যাচ অবশ্যই নথিভুক্ত করতে হবে।
উপকরণ এবং প্রক্রিয়া একসাথে নির্বাচন করলে ওজন, আরাম, খরচ এবং নিরাপত্তা নির্ধারিত হয়। এই সমন্বয়টি সঠিক হলে, এক্সোস্কেলেটন রোবটের বাকি যন্ত্রাংশ তৈরির প্রক্রিয়াটি আপনাআপনিই সম্পন্ন হয়ে যায়।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য সিএনসি নির্ভুল মেশিনিং
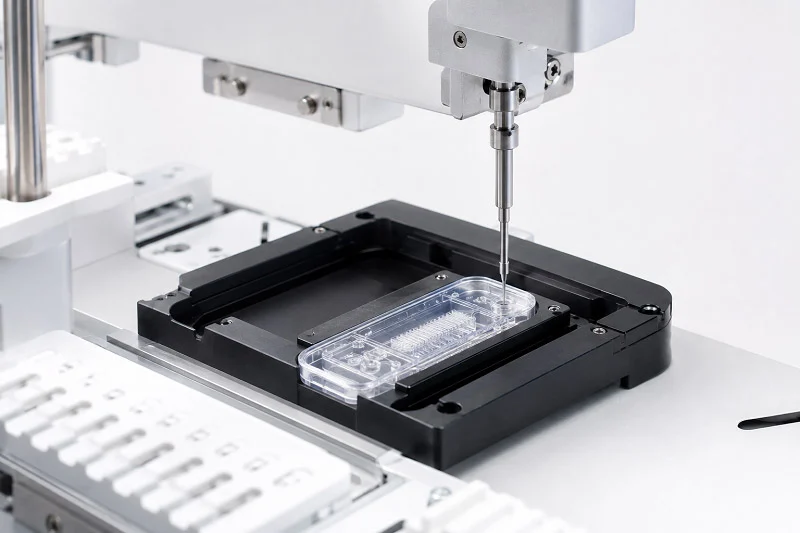
সিএনসি প্রিসিশন মেশিনিং-এ ৩-অক্ষ, ৪-অক্ষ এবং ৫-অক্ষের মিলিং মেশিন ব্যবহার করা হয়। তিন-অক্ষের মেশিনগুলো এক দিক থেকে সরল আকৃতি কাটে। পাঁচ-অক্ষের মেশিনগুলো একই সাথে টুল এবং যন্ত্রাংশকে কাত করে। এর ফলে এগুলো একটি সেটআপেই জটিল বক্রতা অর্জন করতে পারে। পুনর্বাসন এক্সোস্কেলেটন রোবটের যন্ত্রাংশের জন্য এই পরিসরটি অত্যন্ত গুরুত্বপূর্ণ। অস্থিসন্ধিগুলো এমনভাবে বাঁকানো থাকে যা একটি সমতল কাটার অনুসরণ করতে পারে না।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশে প্রয়োগ
জয়েন্ট হাউজিং এবং স্ট্রাকচারাল ব্র্যাকেট
এক্সোস্কেলেটন সিস্টেমে জয়েন্ট হাউজিংগুলো অত্যন্ত জটিল এবং নিখুঁত অংশ। এগুলো ব্যবহারকারীর ওজন এবং হাঁটার ধাক্কা বহন করে। এছাড়াও এগুলো বেয়ারিং, রিডিউসার, এনকোডার এবং টর্ক সেন্সরের জন্য সঠিক মাউন্টিং স্থান প্রদান করে। গতি নির্ভুল রাখার জন্য বেয়ারিংয়ের ছিদ্রটি অবশ্যই ০.১ মিমি-এর মধ্যে থাকতে হবে। এর দেয়ালের পুরুত্ব সাধারণত ২-৩ মিমি হয়। ওজন কমানোর জন্য কিছু অংশ ১.৫ মিমি-এর মতো পাতলাও হয়ে থাকে। এর ফলে কাটার সময় বিকৃতির একটি বড় ঝুঁকি থাকে। একটি সেটআপেই সমস্ত পৃষ্ঠতল মেশিনিং করলে অংশটি সরানোর সময় ভুল এড়ানো যায়।
| আবেদনের স্থান | অংশের উদাহরণ | উপাদান | পোস্ট চিকিত্সা |
| যৌথ আবাসন | হিপ জয়েন্ট মোটর হাউজিং, বিয়ারিং অ্যাসেম্বলি, পজিশনিং শ্যাফট, ব্রেক ইন্টারফেস, চেইন লক ব্লক | ৬০৬১/৭০৭৫ অ্যালুমিনিয়াম অ্যালয় (উচ্চমানের মডেলের জন্য টাইটানিয়াম) | স্যান্ডব্লাস্টিং + অ্যানোডাইজিং, হার্ড অ্যানোডাইজিং |
| মোশন প্রিসিশন কম্পোনেন্ট | পজিশনিং শ্যাফট, ব্রেক | ৩০৩/৩০৪ স্টেইনলেস স্টিল, ৪২CrMo4 স্টিল | ইলেক্ট্রোপলিশিং, জিঙ্ক প্লেটিং |
| ঘর্ষণ/নিরোধক অংশ | সংযোগকারী এবং সম্পর্কিত সংযোগ উপাদান | পিওএম, নাইলন, এবিএস | যেমন আছে তেমন ব্যবহৃত |
অ্যাকচুয়েটর মাউন্ট এবং প্রিসিশন ইন্টারফেস
মোটর এবং সেন্সর মাউন্টিং ব্র্যাকেটগুলো ইলেকট্রিক অ্যাকচুয়েটর, টর্ক সেন্সর এবং রোটারি এনকোডারের জন্য নির্ভুল মাউন্ট হিসেবে কাজ করে। এগুলোতে প্রায়শই বিল্ট-ইন ক্যাবল রাউটিং চ্যানেল এবং মাউন্টিং বস থাকে। পজিশনিং শ্যাফট এবং রোবট জয়েন্ট হাউজিংয়ের সাধারণত ±০.০১ মিমি-এর মধ্যে সমকেন্দ্রিকতা প্রয়োজন হয়। এটি বেয়ারিংগুলোকে মসৃণভাবে যথাস্থানে ধরে রাখে এবং ক্ষয় রোধ করে। একটি কাস্টম মেশিনিং করা এক্সোস্কেলেটন স্টেটর মাউন্টও একই যুক্তি অনুসরণ করে। সাধারণ ছিদ্রযুক্ত ফ্ল্যাট ব্র্যাকেটের জন্য ৩-অক্ষ মেশিনিং ব্যবহার করুন। যখন মাউন্টটি কোনো অ্যাকচুয়েটরকে ঘিরে থাকে বা এর কৌণিক তল থাকে, তখন ৫-অক্ষ মেশিনিং ব্যবহার করুন।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের সুবিধা
কঠোর সহনশীলতা এবং পুনরাবৃত্তিযোগ্যতা
সিএনসি এমন সূক্ষ্ম সহনশীলতা বজায় রাখে যা প্রিন্টিং এবং মোল্ডিং ধাতুর ক্ষেত্রে মেলাতে পারে না। প্রতিটি চক্রে একই টুল পাথ পুনরাবৃত্তি হয়। ফলে প্রথম অংশ এবং হাজারতম অংশ একই সরলরেখায় থাকে। ফ্রিগেইট অ্যাক্টিভ এক্সোস্কেলেটন বিভিন্ন শারীরিক গঠনের জন্য উরু ও পায়ের নিচের অংশের দৈর্ঘ্য এবং নিতম্বের প্রস্থ সামঞ্জস্য করে। প্রতিটি কানেক্টরের নির্ভুলতা পরিধানের আরামকে সরাসরি প্রভাবিত করে। এই সামঞ্জস্যের পুনরাবৃত্তিযোগ্যতাই একে নির্ভরযোগ্য করে তোলে।
সারফেস ফিনিশ এবং পোস্ট-প্রসেসিং
যন্ত্র দিয়ে মসৃণ করার পর পৃষ্ঠতলগুলো মসৃণ হয়ে বের হয়। পরবর্তী ধাপগুলো সেগুলোকে আরও মসৃণ করে তোলে। অ্যানোডাইজিং, পলিশিং এবং কোটিং ক্ষয় প্রতিরোধ ক্ষমতা বাড়ায়। অ্যালুমিনিয়ামের আবরণে স্যান্ডব্লাস্টিং ও অ্যানোডাইজিং করা একটি সাধারণ পদ্ধতি। স্টেইনলেস স্টিলের জন্য ইলেক্ট্রোপলিশিং বেশ কার্যকর। এই ফিনিশগুলো পরিষ্কার করাও সহজ করে তোলে। ত্বকের কাছাকাছি থাকা অংশগুলোর জন্য এটি গুরুত্বপূর্ণ।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য সাধারণ সিএনসি উপকরণ
অ্যালুমিনিয়াম অ্যালয় (৭০৭৫, ৬০৬১)
অ্যালুমিনিয়াম অ্যালয় গতিশীল চলাচল এবং দীর্ঘস্থায়ী ব্যবহারের জন্য একটি আদর্শ শক্তি-ওজন অনুপাত প্রদান করে। এটি দ্রুত মেশিনিং করা যায় এবং খরচ কম রাখে। বিশেষভাবে তৈরি এক্সোস্কেলেটনগুলোতে প্রায়শই মূল কাঠামো হিসেবে অ্যালুমিনিয়াম অ্যালয়ের ফ্রেম এবং মাউন্ট ব্যবহার করা হয়। কোমর, হাঁটু এবং কাঁধের জয়েন্ট অ্যাসেম্বলি সবই এর উপর নির্ভরশীল।
টাইটানিয়াম (গ্রেড 5 Ti-6Al-4V) এবং স্টেইনলেস স্টিল (316L)
টাইটানিয়াম জৈব-উপযোগী, হালকা এবং ক্ষয়-প্রতিরোধী। এটি উচ্চমানের মডেলের জন্য বেশ কার্যকর। স্টেইনলেস স্টিল ক্ষয় প্রতিরোধ করে এবং জীবাণুমুক্তকরণ করা যায়। উভয় উপাদানের দাম বেশি এবং অ্যালুমিনিয়ামের চেয়ে ধীরে কাটা যায়। তাই এগুলোকে ভারবাহী জোড় এবং সূক্ষ্ম যান্ত্রিক যন্ত্রাংশের জন্য সংরক্ষণ করুন। রোবোগেইট সিস্টেম তার প্রায় ৯০% যান্ত্রিক যন্ত্রাংশ বাইরের সরবরাহকারীদের কাছ থেকে সংগ্রহ করেছে। এর মধ্যে ছিল সিএনসি মিলিং, টার্নিং, লেজার কাটিং, বেন্ডিং এবং ওয়েল্ডিং। এটি প্রমাণ করে যে, সিএনসি-মেশিনে তৈরি যন্ত্রাংশই প্রকৃত পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশ কর্মসূচির মূল ভিত্তি।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য 3D প্রিন্টিং
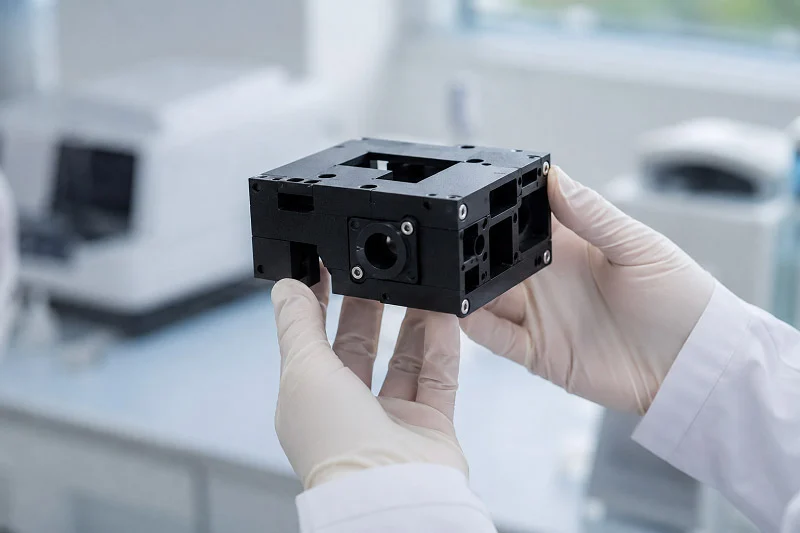
থ্রিডি প্রিন্টার দিয়ে এক্সোস্কেলেটন রোবটের বিভিন্ন ধরনের যন্ত্রাংশ তৈরি করা যায়। এর মধ্যে রয়েছে কানেক্টর, ব্রেস সাপোর্ট এবং ব্যাটারি প্যাকের ভেতরের অংশ। এই প্রযুক্তি সবচেয়ে ভালোভাবে কাজ করে যখন আকৃতি জটিল হয় অথবা যখন আপনার কেবল কয়েকটি ইউনিটের প্রয়োজন হয়। পুনর্বাসন এক্সোস্কেলেটন রোবটের যন্ত্রাংশের ক্ষেত্রে, প্রিন্টিং এমন গতি এবং নকশার স্বাধীনতা দেয় যা পুরোনো পদ্ধতিগুলো সহজে দিতে পারে না।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশে প্রয়োগ
কাস্টম-ফিট কাফ এবং অঙ্গ ইন্টারফেস
প্রতিটি রোগীর শারীরিক গঠন ভিন্ন হয়। যে কাফ একজনের শরীরে ভালোভাবে ফিট হয়, তা অন্যজনের ক্ষেত্রে চাপজনিত ঘা সৃষ্টি করতে পারে। থ্রিডি প্রিন্টিং স্ক্যান ডেটা থেকে সরাসরি কাফ তৈরি করে এই সমস্যার সমাধান করে। আপনি রোগীর অঙ্গের আকৃতি স্ক্যান করেন, ক্যাড (CAD)-এ ইন্টারফেসটি ডিজাইন করেন এবং এটিকে এক খণ্ড হিসেবে প্রিন্ট করেন। এর ফলে এমন একটি কাস্টম এক্সোস্কেলেটন যন্ত্রাংশ পাওয়া যায় যা পরার সাথে সাথেই আরামদায়ক অনুভূতি দেয়।
প্রোটোটাইপিং এবং কম ভলিউম উত্পাদন
প্রোটোটাইপিংয়ের ক্ষেত্রেই প্রিন্টিংয়ের আসল কার্যকারিতা দেখা যায়। আপনি একটি নতুন জয়েন্ট ডিজাইন পরীক্ষা করতে পারেন, দেয়ালের পুরুত্ব পরিবর্তন করতে পারেন এবং রাতারাতি পুনরায় প্রিন্ট করতে পারেন। এতে কোনো টুলিং খরচ নেই এবং ন্যূনতম অর্ডারের কোনো বাধ্যবাধকতাও নেই। স্বল্প পরিমাণে উৎপাদনের ক্ষেত্রে, যখন আপনার কয়েকশ ইউনিটের কম প্রয়োজন হয়, তখন প্রিন্টিং সাশ্রয়ী থাকে। এটি পরোক্ষ ডিজিটাল ম্যানুফ্যাকচারিংকেও সমর্থন করে। আপনি সফট হ্যান্ড এক্সোস্কেলেটন অ্যাকচুয়েটরের জন্য পুনরায় ব্যবহারযোগ্য ছাঁচ প্রিন্ট করতে পারেন, এবং তারপর সেই ছাঁচগুলো থেকে সিলিকনের অংশ ঢালাই করতে পারেন।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের সুবিধা
নকশার স্বাধীনতা এবং জালিকা কাঠামো
প্রিন্টিং ডিজাইনের অনেক সীমাবদ্ধতা দূর করে। এর ফলে অভ্যন্তরীণ চ্যানেল, জৈব আকৃতি এবং ল্যাটিস কাঠামো সবই সম্ভব হয়। ল্যাটিস ইনফিল শক্তি বজায় রেখে ওজন কমায়। পরিধানযোগ্য ডিভাইসের ক্ষেত্রে এটি গুরুত্বপূর্ণ, যেখানে প্রতিটি গ্রামেরই মূল্য রয়েছে।
দ্রুত পুনরাবৃত্তি এবং রোগী-নির্দিষ্ট জ্যামিতি
প্রিন্টিংয়ের মাধ্যমে ডিজাইনে দ্রুত পরিবর্তন আনা যায়। আপনি CAD ফাইলটি পরিবর্তন করে আবার প্রিন্ট করতে পারেন। নতুন টুলিংয়ের জন্য অপেক্ষা করতে হয় না। এই গতি রোগী-নির্দিষ্ট জ্যামিতি তৈরিতে সহায়তা করে, যা শিশুদের ডিভাইস এবং কাস্টম অর্থোসিসের জন্য অত্যন্ত গুরুত্বপূর্ণ।
সাধারণ 3D প্রিন্টিং উপকরণ
SLS এবং MJF এর জন্য নাইলন PA12 এবং PA11
নাইলন PA12 হলো SLS এবং MJF প্রক্রিয়ার জন্য একটি আদর্শ উপাদান। এটি সুষম যান্ত্রিক বৈশিষ্ট্য, রাসায়নিক প্রতিরোধ ক্ষমতা এবং লিভিং-হিঞ্জ সক্ষমতা প্রদান করে। PA11 একই রকম, তবে এটি উদ্ভিদ থেকে তৈরি। উভয়ই কাফ, হাউজিং এবং অ-কাঠামোগত ব্র্যাকেটের জন্য ভালোভাবে কাজ করে।
DMLS এবং SLM এর জন্য টাইটানিয়াম এবং স্টেইনলেস স্টিল
মেটাল প্রিন্টিং-এ ডিএমএলএস (DMLS) বা এসএলএম (SLM) প্রক্রিয়া ব্যবহার করা হয়। টাইটানিয়াম Ti-6Al-4V (গ্রেড 5) শরীরের জন্য নিরাপদ এবং ক্ষয়রোধী। স্টেইনলেস স্টিল 316L-ও ভালোভাবে প্রিন্ট করা যায় এবং জীবাণুমুক্তকরণ করা যায়। এই উপাদানগুলো ভারবাহী ইমপ্লান্ট এবং উচ্চ-চাপযুক্ত জয়েন্টের জন্য উপযুক্ত। নিচের সারণিতে এর প্রধান বৈশিষ্ট্যগুলোর তুলনা করা হয়েছে।
| সম্পত্তি | নাইলন PA12 | টাইটানিয়াম Ti-6Al-4V (গ্রেড ৫) |
| উপাদান বিভাগ | নাইলন | ধাতু |
| প্রসার্য শক্তি | 48 এমপিএ | 950 এমপিএ |
| ঘনত্ব | 1.01 g / cm³ | 4.43 g / cm³ |
| কাচ রূপান্তর তাপমাত্রা | 175 ° সেঃ | 1650 ° সেঃ |
| প্রতান | ৮০% | ৮০% |
| সাধারণ 3D প্রিন্টিং প্রক্রিয়া | এসএলএস, এমজেএফ | সিএনসি-৩, সিএনসি-৫, ডিএমএলএস |
নাইলন এবং ধাতুর মধ্যে নির্বাচন নির্ভর করে প্রয়োজনীয় ভারের উপর। নাইলন শরীরের সংস্পর্শে আসা অংশ এবং হালকা কাঠামোগত অংশের জন্য উপযুক্ত। টাইটানিয়াম এবং স্টেইনলেস স্টিল উচ্চ ভার এবং বারবার চাপের চক্র সামলাতে পারে। উভয় প্রকার উপাদানই বিভিন্ন ধরনের ডিভাইসের জন্য পুনর্বাসন এক্সোস্কেলেটনের যন্ত্রাংশ তৈরিতে সহায়তা করে।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য ইনজেকশন মোল্ডিং
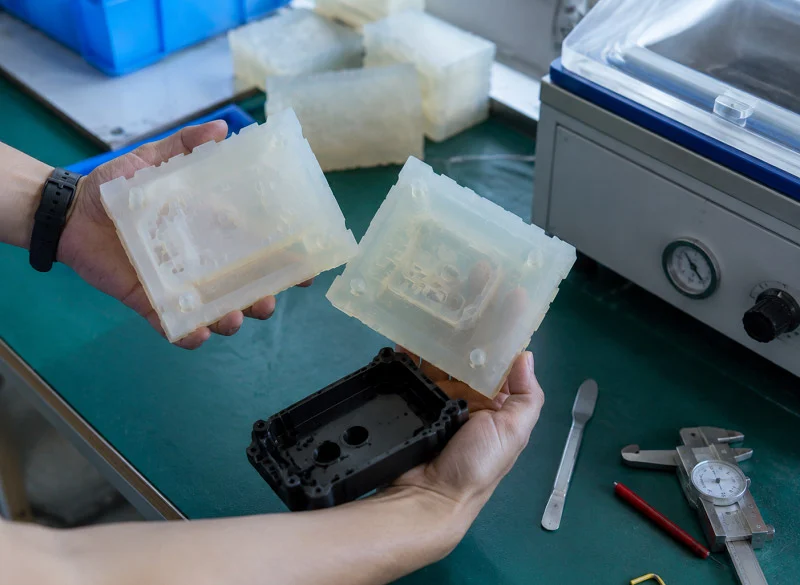
যখন হাজার হাজার অভিন্ন প্লাস্টিকের টুকরো প্রয়োজন হয়, তখন ইনজেকশন মোল্ডিং সবচেয়ে ভালো কাজ করে। এই প্রক্রিয়ায় গলিত প্লাস্টিককে একটি স্টিলের ছাঁচে প্রবেশ করানো হয়। তারপর ছাঁচটি ঠান্ডা হয়ে খুলে যায় এবং একটি তৈরি অংশ বেরিয়ে আসে। পুনর্বাসন এক্সোস্কেলেটন রোবটের যন্ত্রাংশের জন্য, এই পদ্ধতিতে প্রচুর পরিমাণে কভার, হাউজিং এবং কেবল ক্লিপ তৈরি করা হয়।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশে প্রয়োগ
কভার, হাউজিং এবং কেবল ম্যানেজমেন্ট
প্রতিটি এক্সোস্কেলেটনের সুরক্ষামূলক আবরণ প্রয়োজন। মোটর কভার ধুলোবালি প্রবেশে বাধা দেয়। কন্ট্রোল বক্স হাউজিং সার্কিট বোর্ডকে সুরক্ষিত রাখে। কেবল ম্যানেজমেন্ট ক্লিপ ফ্রেম বরাবর তারের বিন্যাস করে। এই অংশগুলোর মধ্যে একটি সাধারণ মিল রয়েছে। এগুলোর আকৃতি জটিল হলেও এগুলো ভারী বোঝা বহন করে না। ইনজেকশন মোল্ডিং এই দুটি বিষয়কে ভালোভাবে সমন্বয় করে। এর ফলে একই প্রক্রিয়ায় মসৃণ পৃষ্ঠতল, অন্তর্নির্মিত স্ন্যাপ ফিট এবং সমান পুরুত্বের দেয়াল পাওয়া যায়।
উচ্চ-ভলিউম সংযোগকারী এবং ফাস্টেনার
ছোট ছোট সংযোগকারী এবং ফাস্টেনারগুলো দ্রুত যোগ হতে থাকে। একটিমাত্র এক্সোস্কেলেটনে কয়েক ডজন ক্লিপ, প্লাগ এবং মাউন্টিং ট্যাব ব্যবহৃত হতে পারে। উৎপাদন দ্রুততর হলে এই অংশগুলো ছাঁচে ফেলার ফলে একক খরচ কম থাকে। এই প্রক্রিয়াটি সুনির্দিষ্ট মাপও বজায় রাখে। যখন একটি সংযোগকারীকে হাজার হাজার বার যথাস্থানে বসাতে হয়, তখন এটি অত্যন্ত গুরুত্বপূর্ণ।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের সুবিধা
বৃহৎ পরিসরে প্রতি ইউনিটের খরচ কম
ইনজেকশন মোল্ডিংয়ের জন্য টুলিং তৈরিতে শুরুতেই টাকা খরচ হয়। স্টিলের ছাঁচের দাম হাজার হাজার ডলার হতে পারে। কিন্তু এই খরচ আপনার তৈরি করা প্রতিটি যন্ত্রাংশের উপর ভাগ হয়ে যায়। কম পরিমাণে উৎপাদনের ক্ষেত্রে সিএনসি এবং থ্রিডি প্রিন্টিং এগিয়ে থাকে। বেশি পরিমাণে উৎপাদনের ক্ষেত্রে মোল্ডিংই সুস্পষ্ট পছন্দ হয়ে ওঠে। লাভ-ক্ষতির সমতা বিন্দুটি যন্ত্রাংশের আকার এবং ছাঁচের জটিলতার উপর নির্ভর করে। ছোট কভার এবং ক্লিপের ক্ষেত্রে, কয়েক হাজার ইউনিট উৎপাদন অতিক্রম করার পর মোল্ডিং প্রায়শই সিএনসি-কে ছাড়িয়ে যায়।
সামঞ্জস্যপূর্ণ উপাদানের বৈশিষ্ট্য এবং রঙের বিকল্প
ছাঁচে তৈরি অংশগুলো হুবহু একই রকম হয়। প্রতিটি চক্রে একই রেজিন, একই তাপমাত্রা, একই চাপ ব্যবহার করা হয়। এর ফলে আপনি প্রত্যাশিত শক্তি এবং সঠিক মাপ পান। রঙ মেলানোও খুব সহজ। শুধু রেজিনের সাথে পিগমেন্ট মিশিয়ে দিলেই হয়। কোনো রঙ করা বা প্রলেপ দেওয়ার প্রয়োজন নেই। এতে সময় বাঁচে এবং অংশ ভেঙে যাওয়াও এড়ানো যায়।
সাধারণ ইনজেকশন মোল্ডিং উপকরণ
উচ্চ-শক্তির প্রয়োগের জন্য PEEK এবং PEI
মেডিকেল-গ্রেড PEEK উচ্চ তাপমাত্রা এবং বারবার জীবাণুমুক্তকরণ সহ্য করতে পারে। এটি রাসায়নিক পদার্থ ও ক্ষয়ও প্রতিরোধ করে। PEI কম খরচে একই ধরনের সুবিধা প্রদান করে। উভয় উপাদানই কাঠামোগত আবরণ এবং ভারবাহী আবাসনের জন্য উপযুক্ত। সাধারণ প্লাস্টিকের চেয়ে এগুলোর দাম বেশি, কিন্তু প্রতিকূল পরিবেশে এগুলো বেশিদিন টিকে থাকে।
নমনীয় বা আঘাত-প্রতিরোধী যন্ত্রাংশের জন্য ABS, PC, এবং TPU
ABS মজবুত এবং সহজে ছাঁচে ফেলা যায়। PC আঘাত সহনশীলতা এবং স্বচ্ছতা যোগ করে। TPU গ্রিপ এবং নরম স্পর্শ বিন্দুর জন্য নমনীয়তা নিয়ে আসে। এই উপাদানগুলো এক্সোস্কেলেটন রোবটের বেশিরভাগ কম গুরুত্বপূর্ণ অংশ জুড়ে থাকে। নিচের সারণিতে এদের প্রধান বৈশিষ্ট্যগুলোর তুলনা করা হয়েছে।
| উপাদান | মূল সম্পত্তি | সাধারন ব্যবহার |
| ABS | শক্ত, সহজে ছাঁচে ফেলা যায় | কভার, হাউজিং |
| PC | উচ্চ প্রভাব শক্তি | প্রতিরক্ষামূলক খোলস |
| নমনীয় | নমনীয়, নরম | গ্রিপ, প্যাড |
সঠিক রেজিন নির্বাচন নির্ভর করে কাজের পরিমাণ, জীবাণুমুক্তকরণের প্রয়োজনীয়তা এবং ব্যয়ের লক্ষ্যমাত্রার উপর। পুনর্বাসন এক্সোস্কেলেটনের অনেক যন্ত্রাংশের জন্য সাধারণ প্লাস্টিকই ভালোভাবে কাজ করে।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য শিট মেটাল ফ্যাব্রিকেশন
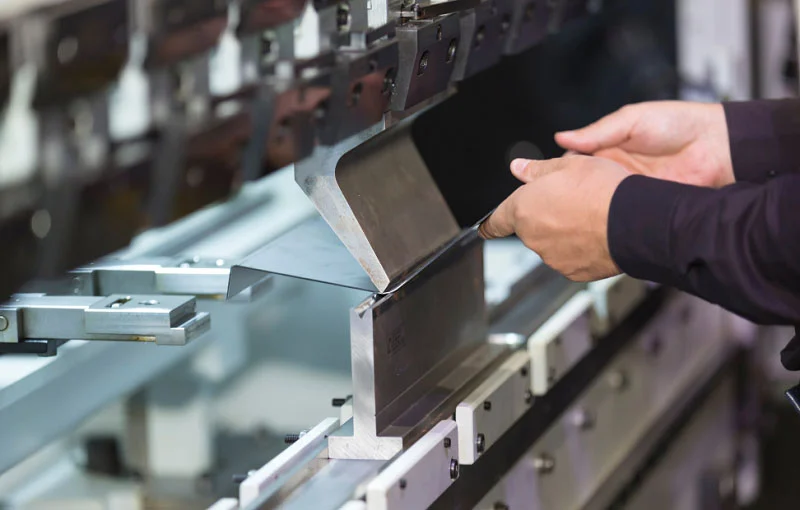
শিট মেটাল ফ্যাব্রিকেশন পদ্ধতিতে সমতল শিটকে শক্তিশালী ও হালকা যন্ত্রাংশে রূপান্তরিত করা হয়। প্রথমে ধাতু কাটা হয়। তারপর এটিকে বাঁকানো এবং পাঞ্চ করা হয়। এই প্রক্রিয়ায় সিএএম শিট মেটাল বেন্ডিং একটি গুরুত্বপূর্ণ ধাপ। এটি এক্সোস্কেলেটন হাতের মতো জটিল যন্ত্রাংশকে সঠিক কোণ ও বক্রতা দিয়ে আকার দেয়। পুনর্বাসন এক্সোস্কেলেটন রোবটের যন্ত্রাংশের জন্য এই পদ্ধতিতে কম খরচে ফ্রেম প্লেট, সেন্সর ব্র্যাকেট এবং মাউন্টিং প্লেট তৈরি করা হয়।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশে প্রয়োগ
ফ্রেম প্লেট এবং কাঠামোগত সাপোর্ট
ফ্রেম প্লেটগুলো অনেক এক্সোস্কেলেটন ডিজাইনের মেরুদণ্ড। এগুলো জয়েন্টগুলোকে সংযুক্ত করে, ভার বহন করে এবং সবকিছুকে সারিবদ্ধ রাখে। একটি সাধারণ ফ্রেম প্লেট কয়েক মিলিমিটার পুরু হতে পারে। এটিকে আরও দৃঢ় করার জন্য একটি চ্যানেল বা L-আকৃতিতে বাঁকানো হয়। এই অংশগুলো প্রায়শই নিম্ন-অঙ্গের ডিভাইসগুলোতে প্রধান ভার বহন করে।
সেন্সর ব্র্যাকেট এবং মাউন্টিং প্লেট
সেন্সর বসানোর জন্য স্থিতিশীল জায়গা প্রয়োজন। সামান্য নড়াচড়ার কারণে কোণের পাঠ বা বলের পরিমাপে সমস্যা হতে পারে। শিট মেটালের ব্র্যাকেটগুলো এনকোডার, আইএমইউ এবং ফোর্স সেন্সরগুলোকে যথাস্থানে ধরে রাখে। মাউন্টিং প্লেটগুলো কন্ট্রোল বক্স এবং ব্যাটারি প্যাকও ধরে রাখে। এক্সোস্কেলেটন রোবটের এই অংশগুলো আকৃতিতে সরল হলেও সিস্টেমের নির্ভুলতার জন্য অত্যন্ত গুরুত্বপূর্ণ।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের সুবিধা
পাতলা, সমতল আকারের জন্য সাশ্রয়ী
পাতলা এবং সমতল অংশ হলে শিট মেটাল সবচেয়ে ভালো কাজ করে। একটি নিরেট ব্লক সিএনসি মিলিং করার চেয়ে কাটা এবং বাঁকানোর খরচ অনেক কম। এতে উপকরণের অপচয়ও কম হয়। বড় ফ্রেম প্লেটের ক্ষেত্রে এই দামের ব্যবধান দ্রুত বেড়ে যায়। একটি স্ট্যাম্প করা বা লেজার-কাটা প্লেটের দাম মেশিনে তৈরি একটি প্লেটের তুলনায় অনেক কম হতে পারে।
প্রোটোটাইপ এবং ছোট ব্যাচের জন্য দ্রুত ডেলিভারি
শিট মেটাল দিয়ে প্রোটোটাইপিং দ্রুত করা যায়। কয়েক ঘণ্টার মধ্যে লেজার দিয়ে একটি ডিজাইন কেটে, সেটিকে বাঁকিয়ে এবং একই দিনে তার ফিট পরীক্ষা করা যায়। অল্প পরিমাণে উৎপাদনের জন্য কোনো টুলের প্রয়োজন হয় না। এই গতি দলগুলোকে ছাঁচ বা কাস্টিংয়ের জন্য সপ্তাহ ধরে অপেক্ষা না করেই ফ্রেমের জ্যামিতি উন্নত করতে সাহায্য করে।
সাধারণ শীট মেটাল উপকরণ
অ্যালুমিনিয়াম এবং স্টেইনলেস স্টিলের শিট
৫০৫২ বা ৬০৬১-এর মতো অ্যালুমিনিয়াম অ্যালয় শিটগুলো ওজন ও শক্তির চমৎকার অনুপাত প্রদান করে। এগুলো মরিচা প্রতিরোধী এবং সহজে বাঁকানো যায়। স্টেইনলেস স্টিল শিটগুলো আরও বেশি শক্তি এবং উন্নততর ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে। গ্রেড ৩০৪ এবং ৩১৬ হলো প্রচলিত পছন্দ। স্টেইনলেস স্টিলের দাম বেশি, কিন্তু এটি কঠোর পরিষ্কার এবং জীবাণুমুক্তকরণ সহ্য করতে পারে। নিচের সারণিতে এর প্রধান বৈশিষ্ট্যগুলোর তুলনা করা হয়েছে।
| উপাদান | মূল সম্পত্তি | সাধারন ব্যবহার |
| অ্যালুমিনিয়াম খাদ | হালকা, মরিচা প্রতিরোধী | ফ্রেম প্লেট, বন্ধনী |
| মরিচা রোধক স্পাত | শক্তিশালী, ক্ষয় প্রতিরোধী | সেন্সর মাউন্ট, লোড প্লেট |
ক্ষয় ও মরিচা প্রতিরোধের জন্য পৃষ্ঠতল প্রক্রিয়াকরণ
অ্যালুমিনিয়ামের অংশগুলোকে সুরক্ষার জন্য প্রায়শই অ্যানোডাইজ করা হয়। এক্সোস্কেলেটন ফ্রেম প্লেটের জন্য দুটি পদ্ধতি বিশেষভাবে উল্লেখযোগ্য:
- মাইক্রো-আর্ক অক্সিডেশন (MAO) এবং হার্ড অ্যানোডাইজিং প্রক্রিয়ার মাধ্যমে জটিল আকৃতির উপর একটি ঘন ও দৃঢ় সিরামিক আবরণ তৈরি করা হয়।
- সিল করা হার্ড-অ্যানোডাইজড বা এমএও-কোটেড পৃষ্ঠতল ক্ষয় ছাড়াই দীর্ঘমেয়াদী সল্ট স্প্রে পরীক্ষা সহ্য করতে পারে। এছাড়াও, স্যাঁতসেঁতে বা বাইরের পরিবেশে স্ট্রেস করোশন ক্র্যাকিং রোধ করার জন্য এগুলি পৃষ্ঠতলকে সম্পূর্ণরূপে সিল করে দেয়।
এই পরিচর্যাগুলো যন্ত্রাংশগুলোকে দীর্ঘস্থায়ী করে এবং ডিভাইসটিকে দৈনন্দিন ব্যবহারের জন্য নিরাপদ রাখে। পুনর্বাসন এক্সোস্কেলেটনের যন্ত্রাংশের জন্য সঠিক উপাদান ও ফিনিশিং বেছে নিলে তা স্থায়িত্ব এবং ব্যবহারকারীর আরামের ক্ষেত্রে সুফল বয়ে আনে।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য কম্পোজিট এবং সিলিকন ছাঁচনির্মাণ
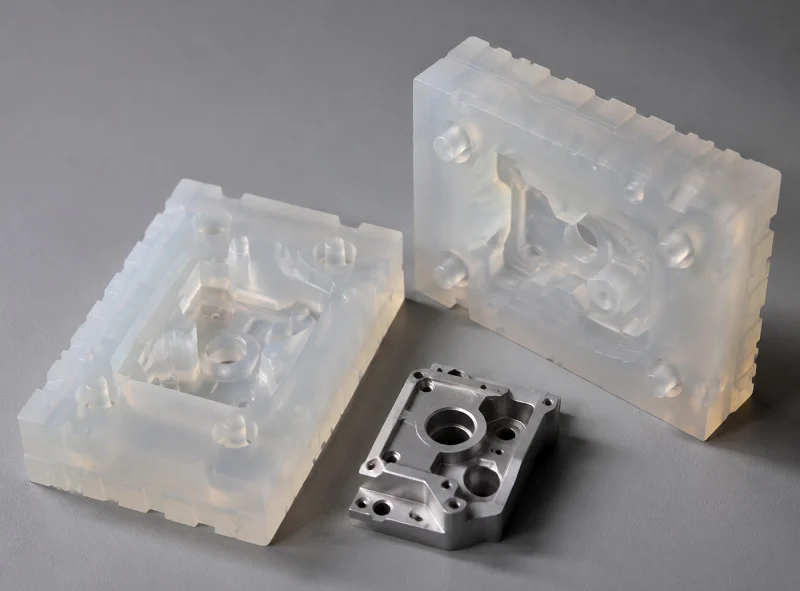
কম্পোজিট অংশগুলো শক্তিশালী কিন্তু ওজনে খুব হালকা। কার্বন ফাইবার এবং ফাইবারগ্লাসের স্তরবিন্যাস এমন দৃঢ়তা দেয় যা একই ওজনে ধাতু দিতে পারে না। ডিভাইসটি ত্বকের সংস্পর্শে আসা অংশে সিলিকনের অংশগুলো নরম থাকে। এই দুই ধরনের উপাদান ভিন্ন ভিন্ন কাজ করে। আধুনিক এক্সোস্কেলেটন রোবটের অংশগুলোতে উভয়েরই প্রয়োজন হয়।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য যৌগিক প্রক্রিয়া
লেআপ কৌশল এবং কম্প্রেশন মোল্ডিং
লেআপ প্রক্রিয়া শুরু হয় ফাইবার কাপড়ের শিট দিয়ে। এগুলোকে একটি ছাঁচে একবারে এক স্তর করে রাখা হয়। ইপোক্সি রেজিন ফাইবারগুলোকে একসাথে ধরে রাখে। কম্প্রেশন মোল্ডিংয়ের ক্ষেত্রে, ফাইবারটিকে ছাঁচের দুটি অর্ধাংশের মধ্যে রাখা হয়। একটি হাইড্রোলিক মোল্ডিং টেবিল উচ্চ চাপ এবং তাপ ব্যবহার করে। এটি এক ধাপেই যন্ত্রাংশটিকে আকার দেয় এবং শক্ত করে তোলে। এই প্রক্রিয়াটি দক্ষ, আকারে নির্ভুল এবং স্বল্প ব্যয়বহুল। এটি স্থিতিশীল বৈশিষ্ট্যসহ উচ্চ-মানের তৈরি যন্ত্রাংশ তৈরি করে। ফ্রেম প্লেট এবং স্ট্রাকচারাল শেল এই পদ্ধতিতে ভালোভাবে কাজ করে। এটি এমন যন্ত্রাংশের জন্য উপযুক্ত যেগুলোর একটি প্রধান দিকে শক্তির প্রয়োজন হয়।
উচ্চ-শক্তির উপাদানগুলির জন্য রেজিন ট্রান্সফার মোল্ডিং
রেজিন ট্রান্সফার মোল্ডিং (আরটিএম) একটি ভিন্ন ধরনের ব্যবস্থা ব্যবহার করে। এটি একটি অনমনীয় দ্বি-অংশবিশিষ্ট ছাঁচের উপর নির্ভর করে। ছাঁচটির ভিতরে রিইনফোর্সমেন্ট ফাইবার বা একটি প্রিফর্ম থাকে। রেজিন-ক্যাটালিস্ট মিশ্রণটি একটি উত্তপ্ত ট্রান্সফার পটে গলে যায়। একটি পিস্টন এটিকে চাপের মাধ্যমে ছাঁচের গহ্বরে ঠেলে দেয়। কম চাপ এবং কম তাপমাত্রা পুরো প্রক্রিয়া জুড়ে এটিকে স্থির রাখে। রেজিন পুরোপুরি শক্ত না হওয়া পর্যন্ত ছাঁচটি বন্ধ থাকে। জমাট বাঁধার পর, তৈরি উপাদানটি বের করে নেওয়া হয়। ভ্যাকুয়াম ইনফিউশন এবং ভ্যাকুয়াম-অ্যাসিস্টেড আরটিএম-এর মতো বিভিন্ন পদ্ধতিও রয়েছে। উত্তাপের সময়, গলনাঙ্ক, প্রযুক্ত বল এবং শীতল হওয়ার সময়ের মতো গুরুত্বপূর্ণ বিষয়গুলো সতর্কভাবে নিয়ন্ত্রণ করা প্রয়োজন। আরটিএম এমন জটিল আকারের জন্য উপযুক্ত যেখানে দেয়ালের পুরুত্ব সমান এবং ফাঁকা স্থান কম থাকা প্রয়োজন।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য সিলিকন ছাঁচনির্মাণ
শরীরের সংস্পর্শে আসা কাফ, প্যাড এবং লাইনার
ব্যবহারকারীর শরীরের সংস্পর্শে থাকা অংশগুলো প্রায়শই সিলিকন দিয়ে তৈরি করা হয়। এই উপাদানটি হালকা এবং ত্বকের জন্য কোমল। কাফগুলো উরু বা বাহুকে ঘিরে রাখে। প্যাডগুলো চাপযুক্ত স্থানগুলোতে আরাম দেয়। লাইনারগুলো শক্ত ফ্রেম এবং পরিধানকারীর ত্বকের মাঝে থাকে। এই অংশগুলোর জন্য লিকুইড সিলিকন রাবার ইনজেকশন মোল্ডিং হলো আদর্শ প্রক্রিয়া। উপাদানটি একটি উত্তপ্ত ছাঁচে প্রবাহিত হয় এবং জমাট বেঁধে একটি নমনীয় কঠিন পদার্থে পরিণত হয়। একটি ভালোভাবে তৈরি সিলিকন অংশে কোনো জোড় বা ধারালো প্রান্ত থাকে না। দীর্ঘ সময় ধরে আরামের জন্য এটি গুরুত্বপূর্ণ।
হালকা ও ত্বকবান্ধব বৈশিষ্ট্য
সিলিকনের ঘনত্ব কম। এটি পুরো ডিভাইসটিকে হালকা রাখতে সাহায্য করে। এটি ত্বকে জ্বালা সৃষ্টি করে না বা অ্যালার্জির প্রতিক্রিয়া ঘটায় না। এর পৃষ্ঠতল আঁটসাঁট হলেও যথেষ্ট নরম থাকে, যা চাপজনিত ঘা প্রতিরোধ করে। সাবান ও জল অথবা ঔষধি জীবাণুনাশক দিয়ে এটি সহজে পরিষ্কার করা যায়। এই বৈশিষ্ট্যগুলির কারণে, ব্যবহারকারীর সংস্পর্শে আসা যেকোনো পৃষ্ঠতলের জন্য সিলিকন একটি সেরা পছন্দ। এটি উল্লেখ্য যে, সিলিকন ব্যাকটেরিয়ার বৃদ্ধিও প্রতিরোধ করে।
কখন কম্পোজিট বা সিলিকন বেছে নেবেন
ওজন হ্রাস বনাম কাঠামোগত দৃঢ়তা
যখন কম ওজনের সাথে দৃঢ়তা প্রয়োজন হয়, তখন কম্পোজিটই সেরা। একই পুরুত্বের একটি অ্যালুমিনিয়ামের ফ্রেম প্লেটের চেয়ে একটি কার্বন ফাইবার ফ্রেম প্লেটের ওজন অনেক কম। কিন্তু কম্পোজিট তৈরি করতে খরচ বেশি। ছাঁচ তৈরির প্রক্রিয়ার জন্য সরঞ্জাম এবং দক্ষ কর্মী প্রয়োজন। যখন দৃঢ়তার চেয়ে নমনীয়তা বেশি গুরুত্বপূর্ণ, তখন সিলিকনই সেরা। ভারবাহী কাঠামোর জন্য কম্পোজিট বেছে নিন। আরামদায়ক ইন্টারফেসের জন্য সিলিকন বেছে নিন।
আরাম, স্বাস্থ্যবিধি এবং স্থায়িত্ব
সিলিকনের অংশগুলো ঘাম, তেল এবং ব্যাকটেরিয়া প্রতিরোধ করে। এগুলো মুছে পরিষ্কার করা বা জীবাণুমুক্ত করা যায়। কম্পোজিটের অংশগুলো পরিষ্কার করা কঠিন, কারণ এর পৃষ্ঠতল বেশি ছিদ্রযুক্ত। দীর্ঘ সময় ব্যবহারের ক্ষেত্রে সিলিকন আরামদায়ক এবং স্বাস্থ্যকর থাকে। কম্পোজিট বহুবার ব্যবহারের পরেও এর কাঠামোকে শক্তিশালী রাখে। আধুনিক পুনর্বাসন এক্সোস্কেলেটনের অংশ তৈরিতে উভয় উপাদানই গুরুত্বপূর্ণ। বাস্তবসম্মত দৃষ্টিকোণ থেকে, বুদ্ধিমানের কাজ হলো যেখানে যেটি সবচেয়ে ভালোভাবে কাজ করে, সেখানে সেটি ব্যবহার করা।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য গুরুত্বপূর্ণ উপাদানগত বৈশিষ্ট্য
পুনর্বাসন এক্সোস্কেলেটনের যন্ত্রাংশের জন্য সঠিক উপাদান বাছাই করা শুধু শক্তির বিষয় নয়। এর সাথে নিরাপত্তা, আরাম এবং ডিভাইসটির স্থায়িত্বও জড়িত। একটি ফ্রেম যা খুব ভারী মনে হয়, তা রোগীকে ক্লান্ত করে তুলবে। একটি কাফ যা ত্বকে অস্বস্তি সৃষ্টি করে, তা খুলে ফেলা হবে। সুতরাং, আপনি যে উপাদানের বৈশিষ্ট্যগুলো বেছে নেন, তা ব্যবহারকারীর অনুভূতিকে প্রভাবিত করে।
পুনর্বাসন এক্সোস্কেলেটন অংশগুলিতে জৈব সামঞ্জস্যতা এবং ত্বকের সুরক্ষা
ISO 10993 এবং সাইটোটক্সিসিটি প্রয়োজনীয়তা
ত্বকের সংস্পর্শে আসে এমন যেকোনো উপাদানকে অবশ্যই কঠোর সুরক্ষা পরীক্ষায় উত্তীর্ণ হতে হয়। ISO 10993-5:2009, পার্ট ৫, ইন ভিট্রো সাইটোটক্সিসিটি পরীক্ষার নিয়মাবলী প্রদান করে। এই পরীক্ষাটি যাচাই করে যে কোনো উপাদান কোষকে মেরে ফেলে কি না। ত্বকের সংস্পর্শে আসা একটি উপাদানের উপর করা এক গবেষণায়, উপাদানটিকে বিভিন্ন ঘনত্বের সিরাম-মুক্ত মাধ্যমে ৭২ ঘণ্টা ভিজিয়ে রেখে নির্যাস তৈরি করা হয়েছিল। এরপর কোষ কালচারে যোগ করার আগে নির্যাসগুলোকে ছেঁকে নেওয়া হয়েছিল। ঘনত্বের এই পরিসরটি এমনভাবে নির্বাচন করা হয়েছিল যাতে পুরুত্বজনিত সমস্যা এড়ানো যায়, যা কোষের আকার, চলাচল এবং কার্যকারিতাকে প্রভাবিত করতে পারে। এই ধরনের পরীক্ষা প্রমাণ করে যে উপাদানটি ব্যবহারকারীর কোনো ক্ষতি করবে না।
যথাযথ বিশ্লেষণ এবং নন-ক্লিনিক্যাল পরীক্ষার (যেমন বর্তমানে FDA-স্বীকৃত ANSI/AAMI/ISO 10993-1, “Biological Evaluation of Medical Devices—Part 1: Evaluation and Testing Within a Risk Management Process,” ANSI/AAMI/ISO 10993-5, “Biological Evaluation of Medical Devices—Part 5: Tests for In Vitro Cytotoxicity,” এবং ANSI/AAMI/ISO 10993-10, “Biological Evaluation of Medical Devices—Part 10: Tests for Irritation and Skin Sensitivity” সংস্করণগুলিতে বর্ণিত পদ্ধতি) মাধ্যমে অবশ্যই যাচাই করতে হবে যে ডিভাইসটির ত্বকের সংস্পর্শে আসা উপাদানগুলি বায়োকম্প্যাটিবল।
হাইপোঅ্যালার্জেনিক এবং অ-বিষাক্ত উপাদানের বিকল্প
কিছু মানুষের শরীরে নির্দিষ্ট কিছু ধাতুর কারণে বিরূপ প্রতিক্রিয়া দেখা দেয়। নিকেল এর একটি সাধারণ কারণ। এই কারণেই শরীরের সংস্পর্শে আসা অংশগুলোর জন্য মেডিকেল-গ্রেড স্টেইনলেস স্টিল 316L এবং টাইটানিয়াম বেশি নিরাপদ বিকল্প। সিলিকনও বেশ ভালো কাজ করে কারণ এটি অ্যালার্জির প্রতিক্রিয়া সৃষ্টি করে না। এটি নরম এবং আঁটসাঁট থাকে। ত্বকের সংস্পর্শে আসে এমন যেকোনো পৃষ্ঠের জন্য, উপাদানের সার্টিফিকেটটি পরীক্ষা করে দেখুন। এতে নিশ্চিত হওয়া উচিত যে সংকর ধাতু বা পলিমারটি জৈব-সামঞ্জস্যতার মান পূরণ করে।
পুনর্বাসন এক্সোস্কেলেটন অংশগুলিতে শক্তি এবং ক্লান্তি প্রতিরোধ ক্ষমতা
ফলন শক্তি এবং ভারবহন ক্ষমতা
ইল্ড স্ট্রেংথ বলে দেয় যে, কোনো যন্ত্রাংশ স্থায়ীভাবে বেঁকে যাওয়ার আগে কতটা ভার নিতে পারে। অ্যালুমিনিয়াম অ্যালয় 6061-T6-এর ইল্ড স্ট্রেংথ হলো 310 MPa। এটি কম ভার বহনকারী যন্ত্রাংশ এবং সেকেন্ডারি স্ট্রাকচার ভালোভাবে সামলাতে পারে। টাইটানিয়াম গ্রেড 5 এর চেয়ে অনেক বেশি ভার বহন করতে পারে। এটি এমন জয়েন্ট এবং ব্র্যাকেটে ব্যবহৃত হয় যা ব্যবহারকারীর সম্পূর্ণ ওজন বহন করে। স্টেইনলেস স্টিল 316L এই দুইয়ের মাঝামাঝি অবস্থানে রয়েছে। এটি ক্ষয় প্রতিরোধ করে এবং জীবাণুমুক্তকরণ সহ্য করতে পারে। ডিভাইসের মধ্য দিয়ে ভারের পথ নির্ধারণ করে দেয় কোন উপাদান কোথায় ব্যবহৃত হবে।
চক্রীয় লোডিং এবং দীর্ঘমেয়াদী স্থায়িত্ব
এক্সোস্কেলেটন পরিধানকারীর সাথে সাথে নড়াচড়া করে। প্রতিটি পদক্ষেপ, প্রতিটি হাত বাড়ানো, প্রতিটি আঁকড়ে ধরা একটি লোড সাইকেল তৈরি করে। হাজার হাজার সাইকেল ধরে চলার ফলে, ছোট ছোট চাপের কারণে কোনো অংশে ফাটল ধরতে পারে। একে ক্লান্তি বা ফ্যাটিগ বলা হয়। উচ্চ ক্লান্তি প্রতিরোধ ক্ষমতা সম্পন্ন উপাদান বেশিদিন টেকে। টাইটানিয়াম এবং স্টেইনলেস স্টিল বারবার চাপের মুখেও ভালোভাবে কাজ করে। PEEK-এর মতো পলিমারও টিকে থাকে, কিন্তু সেগুলোরও সীমাবদ্ধতা আছে। ডিজাইনারদের উচিত বাস্তব জগতের বিভিন্ন চক্রের অধীনে প্রোটোটাইপ পরীক্ষা করা। যে অংশটি পরীক্ষাগারে টিকে যায়, সেটি দৈনন্দিন ব্যবহারে ব্যর্থ হতে পারে।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশে ওজন এবং আরাম
ধাতু এবং পলিমারের মধ্যে ঘনত্বের তুলনা
পরিধানযোগ্য ডিভাইসের ক্ষেত্রে ওজন একটি অত্যন্ত গুরুত্বপূর্ণ বিষয়। একটি ভারী কাঠামো রোগীকে দ্রুত ক্লান্ত করে তোলে। এক্ষেত্রে ঘনত্বই হলো মূল বিষয়। কম ঘনত্ব মানে একই আয়তনে কম ওজন। নিচের সারণিতে প্রচলিত উপাদানগুলোর তুলনা করা হয়েছে।
| উপাদান | ফলন শক্তি (MPa) | ক্লান্তি প্রতিরোধের |
| অ্যালুমিনিয়াম 6061-T6 | 310 | মধ্যপন্থী |
| টাইটানিয়াম Ti-6Al-4V | উচ্চ | উচ্চ |
| স্টেইনলেস স্টিল 316L | মধ্যপন্থী | উচ্চ |
| উঁকি | মধ্যপন্থী | মধ্যপন্থী |
| নাইলন PA12 | 48 | কম |
| সিলিকন | প্রযোজ্য নয় | কম |
অ্যালুমিনিয়াম অ্যালয় কম খরচে উচ্চ শক্তি-ওজন অনুপাত প্রদান করে। টাইটানিয়ামের দাম বেশি হলেও এটি ওজন কমানোর পাশাপাশি শক্তি বাড়ায়। PEEK এবং নাইলন ধাতুর চেয়ে অনেক হালকা। এগুলো কভার এবং অ-কাঠামোগত অংশের জন্য ভালোভাবে কাজ করে। কাফ এবং প্যাডের জন্য সিলিকন নরম ও হালকা থাকে।
পরিধানকারীর আরামের সাথে দৃঢ়তার ভারসাম্য
দৃঢ়তা ডিভাইসটিকে সারিবদ্ধ রাখে। অতিরিক্ত দৃঢ়তা অনমনীয় এবং অস্বস্তিকর মনে হয়। খুব কম দৃঢ়তা অংশগুলোকে বাঁকতে এবং স্থানচ্যুত হতে দেয়। লক্ষ্য হলো একটি ভারসাম্য। সংযোগস্থল এবং ফ্রেমে অনমনীয় উপাদান ব্যবহার করুন। স্পর্শবিন্দুতে নরম উপাদান ব্যবহার করুন। এই মিশ্রণটি আরাম বজায় রেখে ডিভাইসটিকে স্থিতিশীল রাখে। এখানে উপাদান নির্বাচন কোনো একটি নিখুঁত পছন্দের বিষয় নয়। এটি প্রতিটি অংশের জন্য সঠিক বৈশিষ্ট্যগুলোর সমন্বয়ের বিষয়। ব্যবহারিক দৃষ্টিকোণ থেকে, এই সমন্বয়ই একটি পুনর্বাসন এক্সোস্কেলেটনকে বোঝা না হয়ে একটি যন্ত্রের মতো করে তোলে।
এক্সোস্কেলেটন রোবটের যন্ত্রাংশের কেস স্টাডি
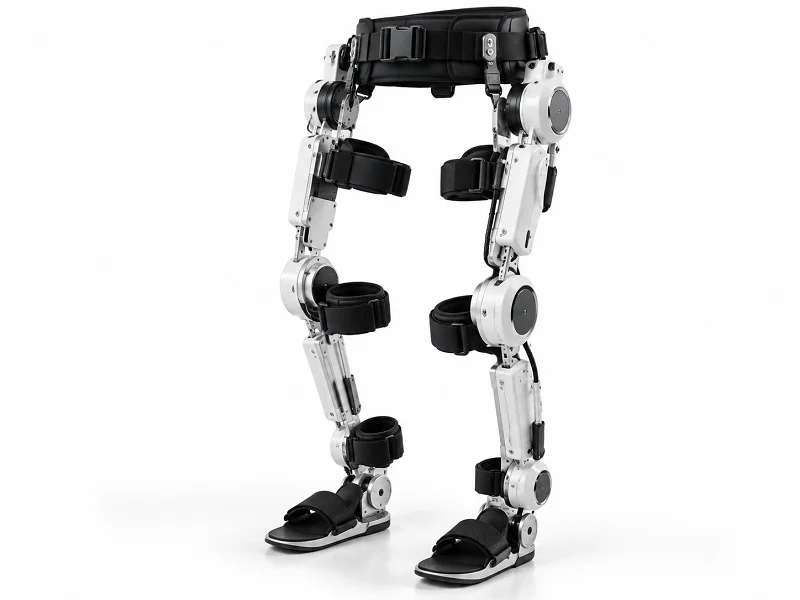
নিম্ন-অঙ্গ পুনর্বাসন এক্সোস্কেলেটন অংশের জন্য যৌথ আবাসন
প্রক্রিয়া এবং উপাদান নির্বাচনের যৌক্তিকতা
পায়ের নিচের অংশের ডিভাইসের জন্য এমন একটি হিপ জয়েন্ট হাউজিং প্রয়োজন, যা হাঁটার সময় ব্যবহারকারীর সম্পূর্ণ ওজন বহন করতে পারে। ডিজাইন টিম এই অংশটির জন্য ৭০৭৫ অ্যালুমিনিয়াম অ্যালয় বেছে নিয়েছে। এই উপাদানটির শক্তি-ওজন অনুপাত চমৎকার এবং এটি দ্রুত মেশিনিং করা যায়। হাউজিংটিতে বিয়ারিং বোর রয়েছে, যা গতি মসৃণ রাখার জন্য অবশ্যই ০.১ মিমি-এর মধ্যে থাকতে হবে। এক্ষেত্রে ফাইভ-অ্যাক্সিস সিএনসি মেশিনিং ছিল সুস্পষ্ট পছন্দ। এটি একটি সেটআপেই সমস্ত পৃষ্ঠতল কাটে, ফলে অংশটি নির্ভুল থাকে। হিপ জয়েন্ট মোটর হাউজিংগুলোতে প্রায়শই এই একই পদ্ধতি ব্যবহার করা হয়।
কর্মক্ষমতা এবং উৎপাদন ফলাফল
তৈরি হওয়া হাউজিংটি হাজার হাজার লোড সাইকেলের অধীনে ক্লান্তি পরীক্ষায় উত্তীর্ণ হয়েছে। আগের একটি স্টিলের সংস্করণের তুলনায় যন্ত্রাংশটির ওজন কমেছে। উৎপাদন প্রক্রিয়া পুনরাবৃত্তিযোগ্য ছিল, এবং প্রতিটি ইউনিট প্রথমটির অনুরূপ হয়েছে। এই ঘটনাটি দেখায় যে পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য উপাদান নির্বাচন এবং প্রক্রিয়া নির্বাচন কীভাবে একসাথে কাজ করে।
উর্ধ্বাঙ্গ পুনর্বাসন এক্সোস্কেলেটন অংশের জন্য সেন্সর মাউন্ট
নকশার সীমাবদ্ধতা এবং উৎপাদন পদ্ধতি
বাহুর একটি ডিভাইসের জন্য কনুইয়ের কাছে একটি টর্ক সেন্সর ধরে রাখার জন্য একটি ব্র্যাকেটের প্রয়োজন ছিল। মাউন্টটিকে একটি সংকীর্ণ জায়গায় আঁটতে হতো এবং সেন্সরটিকে ±০.০১ মিমি-এর মধ্যে সারিবদ্ধ রাখতে হতো। এতে বিল্ট-ইন ক্যাবল রাউটিং-এরও প্রয়োজন ছিল। এক্ষেত্রে থ্রি-অ্যাক্সিস সিএনসি-ই যথেষ্ট ছিল, কারণ যন্ত্রাংশটির পৃষ্ঠতলগুলো ছিল সমতল এবং এতে সাধারণ ছিদ্র ছিল। কোনো জটিল বক্ররেখা না থাকায় ফাইভ-অ্যাক্সিস কাজের প্রয়োজন ছিল না।
উপাদান নির্বাচন এবং একীকরণের চ্যালেঞ্জ
দলটি এর ক্ষয় প্রতিরোধ ক্ষমতা এবং সহজে পরিষ্কার করার সুবিধার জন্য ৩১৬এল স্টেইনলেস স্টিল বেছে নিয়েছিল। এই উপাদানটি জীবাণুমুক্তকরণ ভালোভাবে সামাল দেয়। মূল চ্যালেঞ্জ ছিল অতিরিক্ত আকার না বাড়িয়ে সেন্সরটিকে সংযুক্ত করা। চূড়ান্ত নকশায় মাউন্টিং বসসহ একটি পাতলা প্লেট ব্যবহার করা হয়েছিল। এটি নিখুঁতভাবে বসে গিয়েছিল এবং রিডিং স্থিতিশীল রেখেছিল।
শিশুদের পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য কাস্টম কাফ
রোগীর নির্দিষ্ট প্রয়োজনীয়তা এবং 3D প্রিন্টিং
শিশুরা দ্রুত বাড়ে, তাই সাধারণ কাফ খুব কমই বেশিদিন ফিট থাকে। দলটি স্ক্যান ডেটা থেকে সরাসরি কাফ তৈরি করতে থ্রিডি প্রিন্টিং ব্যবহার করেছে। এই কাজের জন্য নাইলন পিএ১২ বেশ ভালো কাজ করেছে। এটি হালকা, মজবুত এবং আরামের জন্য যথেষ্ট নমনীয়। প্রতিটি কাফ শিশুর অঙ্গের আকারের সাথে হুবহু মিলে গিয়েছিল।
জৈব সামঞ্জস্যতা এবং আরাম যাচাইকরণ
কাফটি ISO 10993 সাইটোটক্সিসিটি পরীক্ষায় উত্তীর্ণ হয়েছে। সিলিকন প্যাডিং চাপযুক্ত স্থানগুলোতে কোমলতা যোগ করেছে। অভিভাবকরা জানিয়েছেন, কয়েক সপ্তাহ ব্যবহারের পরেও ত্বকে কোনো জ্বালাপোড়া হয়নি। এই ঘটনাটি প্রমাণ করে যে, প্রক্রিয়াটি প্রয়োজনের সাথে সামঞ্জস্যপূর্ণ হলে উৎপাদন প্রতিটি রোগীর জন্য অভিযোজিত হতে পারে।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য নিয়ন্ত্রক এবং গুণমানের মানদণ্ড
নিয়মকানুন নির্ধারণ করে দেয় আপনি কীভাবে পুনর্বাসন এক্সোস্কেলেটনের যন্ত্রাংশ তৈরি করবেন। এই নিয়মকানুনই ঠিক করে দেয় আপনি কোন কোন বাজারে পণ্য বিক্রি করতে পারবেন। এক্ষেত্রে দুটি বড় কাঠামো সবচেয়ে বেশি গুরুত্বপূর্ণ। একটি আসে এফডিএ (FDA) থেকে। অন্যটি আসে ইউরোপীয় ইউনিয়ন থেকে।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য চিকিৎসা যন্ত্রের মানদণ্ড
ISO 13485 এবং গুণমান ব্যবস্থাপনা সিস্টেম
ISO 13485 চিকিৎসা যন্ত্রপাতির জন্য গুণমান ব্যবস্থাপনার নিয়মাবলী নির্ধারণ করে। এর আওতায় পণ্যের নকশা, উৎপাদন এবং বিক্রির পরবর্তী পদক্ষেপগুলো অন্তর্ভুক্ত। EU MDR তার সামঞ্জস্য মূল্যায়ন পরিশিষ্টের মাধ্যমে এই মানটিকে নির্দেশ করে। কিন্তু শুধুমাত্র ISO 13485 সনদ থাকলেই MDR-এর শর্ত পূরণ হয় না। আপনার পণ্যের জন্য নির্দিষ্ট কিছু নথিপত্রেরও প্রয়োজন হয়।
এফডিএ গুণমান সিস্টেম প্রবিধান এবং ইইউ এমডিআর প্রয়োজনীয়তা
এফডিএ তার ‘কোয়ালিটি সিস্টেম রেগুলেশন’-কে এই নামে ডাকে। সাম্প্রতিক আপডেটগুলো এটিকে আইএসও ১৩৪৮৫ (ISO 13485)-এর আরও কাছাকাছি নিয়ে এসেছে। এর ফলে এটি ‘কোয়ালিটি ম্যানেজমেন্ট সিস্টেম রেগুলেশন’ (QMSR)-এ পরিণত হয়েছে। নিচের সারণিতে এই দুটি কাঠামোর মধ্যে পার্থক্যগুলো দেখানো হয়েছে।
| মাত্রা | এফডিএ কিউএমএসআর | ইইউ এমডিআর |
| নিয়ন্ত্রক দর্শন | উৎপাদন প্রক্রিয়ার উপর দৃষ্টি নিবদ্ধ করে গুণমান ব্যবস্থা | ডিভাইসের জীবনচক্র জুড়ে পণ্যের পূর্ণাঙ্গ নিয়ন্ত্রণ |
| গুণমান সিস্টেমের সারিবদ্ধতা | ISO 13485 এবং FDA-এর নির্দিষ্ট নিয়মাবলীর সাথে সামঞ্জস্যপূর্ণ। | আইএসও ১৩৪৮৫-কে উল্লেখ করা হয়েছে, কিন্তু আরও পণ্যের নথিপত্র প্রয়োজন। |
| ক্লিনিকাল প্রমাণ | পথভেদে ভিন্ন হয় (PMA বনাম 510(k)) | কাঠামোগত ক্লিনিকাল মূল্যায়ন প্রয়োজন |
| ইউডিআই সিস্টেম | এফডিএ ইউডিআই তার নিজস্ব ডেটাবেস সহ | EUDAMED-এ UDI, FDA থেকে পৃথক |
| বাজার-পরবর্তী নজরদারি | কম নির্দেশনামূলক | সুস্পষ্ট PSUR, PMCF, এবং চলমান নজরদারি |
| অনুমোদন পথ | 510(k) ছাড়পত্র বা PMA অনুমোদন | নোটিফাইড বডি পর্যালোচনা এবং সিই মার্কিং |
MDR ক্লাস III ডিভাইসগুলো প্রায় FDA ক্লাস III ডিভাইস বা PMA প্রয়োজন এমন নতুন ক্লাস II ডিভাইসের মতোই। MDR ক্লাস IIa এবং IIb ডিভাইসগুলো মাঝারি-ঝুঁকিপূর্ণ FDA ক্লাস II ডিভাইসের সাথে মিলে যায়, যেগুলো 510(k)-এর মাধ্যমে অনুমোদন পায়।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য উপাদান এবং প্রক্রিয়া শংসাপত্র
ISO 9001 এবং সামঞ্জস্যপূর্ণ উৎপাদন
ISO 9001 ছাঁচে তৈরি এবং যন্ত্রে প্রস্তুত যন্ত্রাংশগুলোকে প্রতিবার একই রকম হতে সাহায্য করে। নমুনা তৈরির আগে, উৎপাদন-পূর্ববর্তী ছাঁচ পরিদর্শনে টুলিং-এর নির্ভুলতা যাচাই করা হয়। উৎপাদন চলাকালীন পর্যবেক্ষণ তাপমাত্রা, চাপ এবং চক্রের সময়কে নির্ধারিত সীমার মধ্যে রাখে। চূড়ান্ত পরিদর্শন যন্ত্রাংশটির মাত্রা এবং বাহ্যিক রূপ নিশ্চিত করে। উপকরণের সনদপত্র এবং পরিদর্শন নথি যন্ত্রাংশের উৎস শনাক্তকরণে সহায়তা করে। এই নিয়মকানুন প্রতিটি ধাপে মেডিকেল রোবটের যন্ত্রাংশের মান উন্নত করে।
ISO 9001 এবং IATF 16949 সার্টিফিকেশনের উপর ভিত্তি করে রোবোটিক্স পণ্যগুলি কঠোরভাবে পরীক্ষা করা হয় এবং উৎপাদন প্রক্রিয়ার মধ্যেই গুণমান যাচাই ব্যবস্থা অন্তর্ভুক্ত থাকে, যাতে নিশ্চিত করা যায় যে উৎপাদিত পণ্যগুলি ভৌত চাহিদা সহ্য করতে পারে এবং কঠোর স্পেসিফিকেশন পূরণ করে।
জৈব সামঞ্জস্য এবং জীবাণুমুক্তকরণ মানদণ্ড
যে অংশগুলো ত্বকের সংস্পর্শে আসে, সেগুলোকে অবশ্যই ISO 10993 পরীক্ষায় উত্তীর্ণ হতে হবে। সাইটোটক্সিসিটি, ইরিটেশন এবং সেনসিটাইজেশন পরীক্ষা প্রমাণ করে যে এগুলো নিরাপদ। প্রতিটি উপাদানের জন্য জীবাণুমুক্তকরণ পদ্ধতি ভিন্ন। কিছু প্লাস্টিক অটোক্লেভের তাপ সহ্য করতে পারে। অন্যগুলোর জন্য ইথিলিন অক্সাইড বা গামা বিকিরণের প্রয়োজন হয়। আপনার নির্বাচিত উপাদান এবং জীবাণুমুক্তকরণ পদ্ধতি—উভয়ের মধ্যে সামঞ্জস্য থাকা আবশ্যক। এই জৈব-সামঞ্জস্যতা এবং জীবাণুমুক্তকরণ সহনশীলতা রোগীদের নিরাপদ রাখে।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য ডকুমেন্টেশন এবং ট্রেসেবিলিটি
ডিভাইস মাস্টার রেকর্ড এবং ব্যাচ রেকর্ড
প্রতিটি পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য একটি ডিভাইস মাস্টার রেকর্ড প্রয়োজন। এতে নকশার বিবরণ, ড্রয়িং এবং প্রক্রিয়াকরণের ধাপগুলো সংরক্ষিত থাকে। ব্যাচ রেকর্ডের মাধ্যমে উৎপাদনের সময় কী ঘটেছে তার হিসাব রাখা হয়। এই ফাইলগুলো প্রমাণ করে যে প্রতিটি ইউনিট তার নির্দিষ্ট বিবরণ পূরণ করেছে।
উপকরণ শংসাপত্র এবং প্রক্রিয়া বৈধতা
উপাদানের সনদপত্র সংকর ধাতু বা পলিমারের গ্রেড নিশ্চিত করে। প্রক্রিয়া যাচাইকরণ দেখায় যে পদ্ধতিটি প্রতিবারই কার্যকর। নির্ভুল পরিদর্শন পুরো প্রক্রিয়াটিকে সম্পূর্ণ করে। ত্রুটিপূর্ণ যন্ত্রাংশ পাঠানোর আগেই এটি বিচ্যুতি ধরে ফেলে। বাস্তব দৃষ্টিকোণ থেকে, শক্তিশালী নথিপত্র রোগী এবং প্রস্তুতকারক উভয়কেই সুরক্ষা দেয়।
নোবেল: নকশা থেকে সমাবেশ পর্যন্ত পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশ উৎপাদন

নোবেল এক্সোস্কেলেটনের যন্ত্রাংশের জন্য ধাতু এবং প্লাস্টিকের অংশ নিয়ে কাজ করে। এই প্রবন্ধে আমরা যে সমস্ত পদ্ধতির কথা বলেছি, কোম্পানিটি তার সবই পরিচালনা করে। সিএনসি মেশিনিং, থ্রিডি প্রিন্টিং, ইনজেকশন মোল্ডিং এবং শিট মেটাল—সবই একই ছাদের নিচে সম্পন্ন হয়। বেশিরভাগ এক্সোস্কেলেটনে বিভিন্ন উপকরণের মিশ্রণ থাকে। শক্তিশালী ধাতুগুলো জয়েন্ট এবং ফ্রেমে ব্যবহৃত হয়। বাকি অংশ প্লাস্টিক এবং সিলিকন দিয়ে তৈরি হয়। একজন অংশীদার থাকায় বিভিন্ন সরবরাহকারীর মধ্যে কাজ হস্তান্তরের পরিমাণ কমে যায়।
ধাতু এবং প্লাস্টিক প্রক্রিয়াকরণ দক্ষতা
সিএনসি মেশিনিং, থ্রিডি প্রিন্টিং, ইনজেকশন মোল্ডিং এবং শিট মেটাল
নোবেল চার ধরনের প্রক্রিয়াই পরিচালনা করে। সিএনসি মেশিনগুলো অত্যন্ত সূক্ষ্ম সহনশীলতার সাথে জয়েন্ট হাউজিং কাটে। ফাইভ-অ্যাক্সিস সেটআপগুলো নিতম্ব এবং হাঁটুর যন্ত্রাংশের জটিল বক্রতা সামলায়। পুনরাবৃত্ত অর্ডারের জন্য সিএনসি বিভাগটি দিনরাত কাজ করে। থ্রিডি প্রিন্টারগুলো রোগীর স্ক্যান ডেটা থেকে কাস্টম কাফ তৈরি করে। ইনজেকশন মোল্ডিং পদ্ধতিতে প্রচুর পরিমাণে কভার তৈরি করা হয়। শিট মেটাল ফ্যাব্রিকেশন পদ্ধতিতে প্রোটোটাইপের জন্য কয়েক ঘণ্টার মধ্যে ফ্রেম প্লেট বাঁকানো হয়।
উপাদান নির্বাচন এবং প্রক্রিয়া অপ্টিমাইজেশন
যন্ত্রাংশটির কাজের ধরনের ওপর নির্ভর করে সঠিক উপাদান নির্বাচন করতে হয়। ভার বহনকারী জোড়গুলোর জন্য টাইটানিয়াম বা অ্যালুমিনিয়ামের মতো শক্তিশালী ধাতু প্রয়োজন। কাফগুলোর জন্য নরম সিলিকন বা নাইলন দরকার। প্লাস্টিকের কভারের জন্য ABS বা PC ভালো কাজ করে। কোনো একটি উপাদান দিয়ে সবকিছুর কাজ হয় না। NOBLE-এর টিম সেরা সমন্বয়টি বেছে নিতে সাহায্য করে। তারা প্রতিটি যন্ত্রাংশের জন্য সঠিক প্রক্রিয়ার সাথে সঠিক উপাদানটি মিলিয়ে দেয়। এই সমন্বয় গুণমান বজায় রাখে এবং উৎপাদন খরচ কম রাখে। যে যন্ত্রাংশের জন্য সূক্ষ্ম ছিদ্র প্রয়োজন, সেটিকে নিখুঁত কাজের জন্য একটি CNC সেন্টারে পাঠানো হয়।
সার্টিফিকেশন এবং গুণমানের নিশ্চয়তা
ISO 9001 এবং ISO 13485
নরম্যান নোবেল আইএসও ১৩৪৮৫ সনদ ধারণ করে এবং বহু বছর ধরে এই মান বজায় রেখেছে।
নোবেল আইএসও ৯০০১ মানও অনুসরণ করে। এই মান নিশ্চিত করে যে প্রতিটি উৎপাদনে যন্ত্রাংশগুলো একই থাকে। প্রতিটি প্রক্রিয়া লিখিত ধাপ অনুসরণ করে। প্রতিটি শিফটে একই সেটিংস ব্যবহার করা হয়। আইএসও ১৩৪৮৫ সার্টিফিকেশনের সাথে এই মানগুলো গ্রাহকদের তাদের প্রাপ্ত প্রতিটি ব্যাচের প্রতি আস্থা জোগায়।
সম্পূর্ণ শনাক্তকরণযোগ্যতা এবং পরিদর্শন
প্রতিটি ব্যাচ শুরু থেকে শেষ পর্যন্ত নথিভুক্ত করা হয়। উপকরণের সনদপত্র সংকর ধাতু বা পলিমারের গ্রেড নিশ্চিত করে। পরিদর্শন নথিতে মাপ এবং পৃষ্ঠতলের মসৃণতা লিপিবদ্ধ থাকে। যদি কোনো মাপ নির্দিষ্ট মানের বাইরে যায়, তবে নথিতে কখন এবং কেন তা ঘটেছে তা দেখানো হয়। এই ধরনের বিস্তারিত বিবরণ অতিরিক্ত কাজ ছাড়াই নিরীক্ষায় সহায়তা করে।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের জন্য এন্ড-টু-এন্ড পরিষেবা
নকশা, প্রোটোটাইপিং, উৎপাদন এবং সমাবেশ
NOBLE পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের সম্পূর্ণ প্রক্রিয়াটি পরিচালনা করে। ডিজাইন টিম নির্বাচিত প্রক্রিয়ার মাধ্যমে যন্ত্রাংশ তৈরি করা সহজ করে তোলে। উৎপাদন শুরুর আগে প্রোটোটাইপিং পরীক্ষার মাধ্যমে যন্ত্রাংশের সঠিক মাপ যাচাই করা হয়। আপনার প্রয়োজন অনুযায়ী যেকোনো পরিমাণে উৎপাদন করা হয়। অ্যাসেম্বলির মাধ্যমে সবকিছু একত্রিত করে সম্পূর্ণ ডিভাইস তৈরি করা হয়।
ধারণা থেকে চূড়ান্ত ডিভাইস পর্যন্ত অংশীদারিত্ব
এক্সোস্কেলেটন ডিজাইন ও উৎপাদনে শুরুতেই যুক্ত হওয়াটা অনেক বড় পার্থক্য গড়ে দেয়। নোবেল-এর টিম উপকরণ নির্বাচন, প্রক্রিয়া বাছাই এবং উৎপাদনের জন্য ডিজাইন বিষয়ে পরামর্শ দেয়। এর ফলে লিড টাইম কমে আসে এবং পুনরায় কাজ করার প্রয়োজন হ্রাস পায়। ফলস্বরূপ, ধারণা থেকে চূড়ান্ত ডিভাইস পর্যন্ত পুরো প্রক্রিয়াটি আরও মসৃণ হয়।
এখানে আলোচিত পাঁচটি প্রক্রিয়া পরিবার—সিএনসি প্রিসিশন মেশিনিং, থ্রিডি প্রিন্টিং, ইনজেকশন মোল্ডিং, শিট মেটাল ফ্যাব্রিকেশন, এবং কম্পোজিট বা সিলিকন মোল্ডিং—প্রত্যেকটিই পুনর্বাসন এক্সোস্কেলেটনের বিভিন্ন অংশের জন্য সবচেয়ে ভালোভাবে কাজ করে। যখন ওজন একটি গুরুত্বপূর্ণ বিষয় হয়, তখন ফ্রেমের জন্য অ্যালুমিনিয়াম অ্যালয় ভালো। স্টেইনলেস স্টিল উচ্চ-ভার বহনকারী জয়েন্টগুলো সামলাতে পারে এবং ভালোভাবে মরিচা প্রতিরোধ করে। এটি শরীরের কাছাকাছি অংশের জন্য একটি শক্তিশালী পছন্দ। যেখানে ওজন কমানো জরুরি, সেখানে গৌণ অংশগুলোর জন্য অ্যালুমিনিয়াম অ্যালয় উপযুক্ত। আপনার প্রয়োজনীয় নির্ভুলতা এবং আপনি কতগুলো অংশ তৈরি করছেন, তার উপর ভিত্তি করে আপনার প্রক্রিয়াটি বেছে নিন। জটিল অংশগুলোর জন্য সিএনসি নিখুঁত টলারেন্স এবং পুনরাবৃত্তিযোগ্য ফলাফল প্রদান করে। একজন ভালো উৎপাদন অংশীদারের আইএসও ১৩৪৮৫ সার্টিফিকেশন থাকে এবং তিনি ডিজাইন থেকে শুরু করে অ্যাসেম্বলি পর্যন্ত সবকিছু সামলান। মানসম্মত উৎপাদন প্রতিটি ব্যাচকে শনাক্তযোগ্য রাখে। ভবিষ্যতে, নতুন পদ্ধতিগুলো এক্সোস্কেলেটনের অংশগুলোকে আরও হালকা, নিরাপদ এবং প্রতিটি রোগীর জন্য আরও বিশেষভাবে তৈরি করে তুলবে।
পুনর্বাসন এক্সোস্কেলেটনের অংশ সম্পর্কিত প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
পুনর্বাসন এক্সোস্কেলেটনের যন্ত্রাংশ তৈরির জন্য আমার কোন উৎপাদন পদ্ধতি বেছে নেওয়া উচিত?
এটি নির্ভর করে যন্ত্রাংশটির আকৃতি, এটি কতটা নিখুঁত হওয়া প্রয়োজন এবং আপনার কতগুলো প্রয়োজন তার উপর। যেসব ধাতব জোড়ের জন্য খুব সূক্ষ্ম মাপের প্রয়োজন হয়, সেগুলোর জন্য সিএনসি (CNC) ভালো কাজ করে। কাস্টম কাফ এবং পুরোনো মডেলের জন্য থ্রিডি প্রিন্টিং (3D printing) ভালো। একসাথে অনেকগুলো প্লাস্টিকের কভার তৈরির জন্য ইনজেকশন মোল্ডিং (Injection molding) সবচেয়ে ভালো। ফ্ল্যাট ফ্রেম প্লেটের জন্য শিট মেটাল (Sheet metal) ব্যবহার করা যায়। আপনার প্রয়োজন অনুযায়ী পদ্ধতিটি বেছে নিন।
ত্বকের সংস্পর্শে আসা এক্সোস্কেলেটনের অংশগুলোর জন্য কোন উপাদানগুলো নিরাপদ?
কাফ ও প্যাডের জন্য সিলিকনই সেরা পছন্দ। এটি নরম থাকে, ব্যাকটেরিয়া প্রতিরোধ করে এবং ISO 10993 পরীক্ষায় উত্তীর্ণ। মেডিকেল-গ্রেড স্টেইনলেস স্টিল 316L এবং টাইটানিয়ামও ত্বকের কাছাকাছি ব্যবহারের জন্য নিরাপদ। নিকেলযুক্ত উপাদান থেকে দূরে থাকুন।
এক্সোস্কেলেটন জয়েন্টের ক্ষেত্রে সিএনসি মেশিনিং এবং থ্রিডি প্রিন্টিংয়ের মধ্যে তুলনা করলে কী দাঁড়ায়?
টাইটানিয়াম বা অ্যালুমিনিয়ামের জোড়ের ক্ষেত্রে CNC ±0.005 মিমি টলারেন্স অর্জন করতে পারে। ব্যবহারের জন্য প্রস্তুত উৎপাদন যন্ত্রাংশের ক্ষেত্রে এটিই সেরা পছন্দ। প্রাথমিক মডেল এবং কাস্টম-ফিট কাফের জন্য 3D প্রিন্টিং সবচেয়ে ভালো, কিন্তু যে সমস্ত ভারবাহী জোড়ের জন্য সূক্ষ্ম টলারেন্স প্রয়োজন, সেগুলোর জন্য এটি উপযুক্ত নয়।
পুনর্বাসন এক্সোস্কেলেটন যন্ত্রাংশের ক্ষেত্রে কোন নিয়ন্ত্রক মানদণ্ড প্রযোজ্য?
ISO 13485 গুণমান ব্যবস্থাপনাকে অন্তর্ভুক্ত করে। আপনি কোথায় বিক্রি করেন তার উপর ভিত্তি করে FDA গুণমান সিস্টেম প্রবিধান বা EU MDR নিয়ম প্রযোজ্য হয়। ত্বকের সংস্পর্শে আসা অংশগুলিকে অবশ্যই ISO 10993 জৈব সামঞ্জস্যতা পরীক্ষায় উত্তীর্ণ হতে হবে।
একটি এক্সোস্কেলেটন ডিভাইসে কি বিভিন্ন উপকরণ ব্যবহার করা যায়?
হ্যাঁ। একটি প্রচলিত সংমিশ্রণে অ্যালুমিনিয়ামের ফ্রেমের সাথে টাইটানিয়াম বা স্টেইনলেস স্টিলের জোড় ব্যবহার করা হয়। এতে যেখানে ভার কম থাকে সেখানে ওজন কমে এবং যেখানে চাপ বাড়ে সেখানে শক্তি বৃদ্ধি পায়।
এক্সোস্কেলেটনের যন্ত্রাংশের জন্য ইনজেকশন মোল্ডিং কখন যুক্তিযুক্ত?
হাজার হাজার অভিন্ন প্লাস্টিকের যন্ত্রাংশের প্রয়োজন হলে ইনজেকশন মোল্ডিং অর্থ সাশ্রয় করে। এটি কভার, হাউজিং, কেবল ক্লিপ এবং কানেক্টরের জন্য ভালোভাবে কাজ করে।
কোন ধরনের পৃষ্ঠতল প্রক্রিয়াকরণ এক্সোস্কেলেটনের অংশগুলিকে বেশিদিন টিকিয়ে রাখতে সাহায্য করে?
অ্যালুমিনিয়ামের অংশগুলিতে হার্ড অ্যানোডাইজিং বা মাইক্রো-আর্ক অক্সিডেশন করা হয়। স্টেইনলেস স্টিলে ইলেক্ট্রোপলিশিং করা হয়। এই আবরণগুলি ক্ষয়, মরিচা এবং পরিষ্কারক রাসায়নিকের বিরুদ্ধে কাজ করে।
কাস্টম এক্সোস্কেলেটন কাফের জন্য নাইলন নাকি সিলিকন বেশি ভালো?
শরীরের সংস্পর্শে থাকা কাফের জন্য সিলিকন বেশি নরম এবং ত্বকের জন্য আরামদায়ক। নাইলন পিএ১২ (PA12) বেশি মজবুত এবং কাঠামোগত অংশের জন্য উপযুক্ত যেখানে কিছুটা নমনীয়তার প্রয়োজন হয়। আরামের জন্য সিলিকন এবং শক্তির জন্য নাইলন বেছে নিন।






