

এক্সোস্কেলেটনের প্রধান কাঠামোগত অংশগুলোর মধ্যে রয়েছে দৃঢ় ফ্রেম, জয়েন্ট, অ্যাকচুয়েটর, লিঙ্কেজ এবং সংযুক্তি বিন্দু। আপনি প্যাসিভ স্প্রিং-সহায়ক ইউনিট তৈরি করুন বা অ্যাক্টিভ মোটর-চালিত সিস্টেম, এই উপাদানগুলোই প্রতিটি ভার বহন করে। ২০২৬ সালে বৈশ্বিক এক্সোস্কেলেটন বাজার ১.৮২ বিলিয়ন মার্কিন ডলারে পৌঁছাবে বলে আশা করা হচ্ছে। প্রযুক্তি খণ্ডের ৬৬.০% জুড়ে রয়েছে অ্যাক্টিভ সিস্টেম। এই প্রবৃদ্ধির অর্থ হলো, আরও বেশি সংখ্যক প্রকৌশলী এবং শৌখিন ব্যক্তিরা পরিধানযোগ্য রোবোটিক কাঠামোর নকশা এবং উৎপাদনে কাজ করছেন। এই নির্দেশিকাটি ব্যাখ্যা করে যে কীভাবে এই এক্সোস্কেলেটনের কাঠামোগত অংশগুলো তৈরি করা হয় এবং উৎপাদনের সময় কী কী বিষয়ে সতর্ক থাকতে হবে। আপনি চিকিৎসা, শিল্প এবং মহাকাশ ক্ষেত্রে ব্যবহৃত এক্সোস্কেলেটন রোবটগুলোর জন্য ব্যবহারিক নির্দেশনা পাবেন।
সাধারণ এক্সোস্কেলেটন কাঠামোগত অংশ
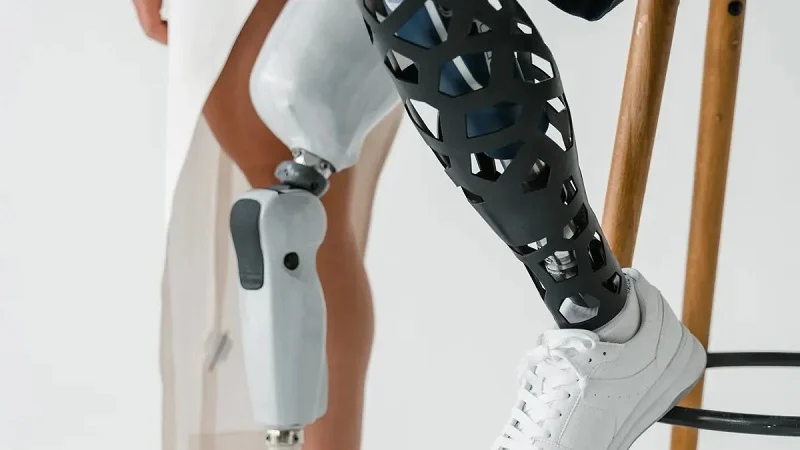
প্রতিটি এক্সোস্কেলেটন একই মৌলিক কাঠামোগত অংশ ব্যবহার করে। দৃঢ় কাঠামোটি ওজন বহন করে। জয়েন্টগুলো অংশগুলোকে নড়াচড়া করতে দেয়। অ্যাকচুয়েটরগুলো বল তৈরি করে। অ্যাটাচমেন্ট পয়েন্টগুলো মানবদেহের সাথে সংযুক্ত থাকে। প্যাসিভ এবং অ্যাক্টিভ উভয় প্রকার এক্সোস্কেলেটনই এই অংশগুলো ব্যবহার করে। পার্থক্য হলো, প্রতিটি প্রকার কীভাবে সাপোর্ট বা অবলম্বন প্রদান করে।
প্যাসিভ এক্সোস্কেলেটন যান্ত্রিক স্প্রিং, গ্যাস স্প্রিং বা ইলাস্টিক ব্যান্ড ব্যবহার করে। এগুলো ভার গ্রহণ করে এবং সেগুলোকে ব্যবহারযোগ্য শক্তিতে রূপান্তরিত করে। এই সিস্টেমগুলো দেহভঙ্গি উন্নত করে এবং শরীরের নির্দিষ্ট কিছু অংশে হালকা সাপোর্ট দেয়। এগুলো প্রতিরোধমূলক সরঞ্জাম হিসেবে কাজ করে। এদের প্রধান কাজ হলো কাজের সময় কর্মীদের ভুল ভার থেকে রক্ষা করা। অ্যাক্টিভ এক্সোস্কেলেটন ভিন্নভাবে কাজ করে। এগুলো বৈদ্যুতিক স্পন্দন বা নিউম্যাটিক ড্রাইভের মাধ্যমে সাপোর্ট দেয়। কাজের ধরন অনুযায়ী স্পন্দনের শক্তি পরিবর্তন করা যায়। অনেক মডেলে সেন্সর ব্যবহার করা হয় যা পেশীর টান শনাক্ত করে এবং রিয়েল টাইমে সাপোর্ট নিয়ন্ত্রণ করে। এই সিস্টেমগুলোর জন্য প্রায়শই একটি সম্পূর্ণ কাজের শিফটের জন্য ব্যাটারির শক্তির প্রয়োজন হয়।
এই ডিভাইসগুলির শিল্প ব্যবহার অনেক ক্ষেত্রে বিস্তৃত। ধাতু প্রক্রিয়াকরণ, যন্ত্র প্রকৌশল, স্বয়ংচালিত, বৈদ্যুতিক কাজ এবং কাঠ প্রক্রিয়াকরণে এক্সোস্কেলেটন রোবট পাওয়া যায়। এছাড়াও ঔষধশিল্প, খাদ্য উৎপাদন, বাণিজ্যিক রান্নাঘর এবং টায়ার প্রক্রিয়াকরণেও এগুলির ব্যবহার রয়েছে। এই এক্সোস্কেলেটনের কাঠামোগত অংশগুলিকে প্রতিদিন কঠিন পরিস্থিতি মোকাবেলা করতে হয়।
দৃঢ় ফ্রেম এবং ভারবাহী কাঠামো
ফাংশন এবং জ্যামিতি
দৃঢ় কাঠামোটি যেকোনো এক্সোস্কেলেটনের মেরুদণ্ড। এটি অ্যাকচুয়েটর থেকে দেহে ভার স্থানান্তর করে। কাঠামোর জ্যামিতি নির্ধারণ করে যে সিস্টেমের মধ্য দিয়ে বল কীভাবে সঞ্চালিত হবে। একটি সুপরিকল্পিত নকশা ভারকে দেহের শক্তিশালী অংশে রাখে এবং নরম টিস্যু থেকে দূরে রাখে।
বেশিরভাগ ফ্রেম শরীরের যে অংশকে সাহায্য করে, তার আকৃতির সাথে মিলে যায়। পিঠের সাপোর্ট ইউনিট মেরুদণ্ড ও কোমর বরাবর থাকে। কাঁধের সাপোর্ট ডিভাইসের বাহুগুলো ধড় থেকে উপরের বাহু পর্যন্ত বিস্তৃত থাকে। এর জ্যামিতিক গঠন অবশ্যই মানবদেহের গঠনের সাথে মানানসই হতে হবে। বেমানান মাপ অস্বস্তি সৃষ্টি করে এবং কার্যকারিতা কমিয়ে দেয়।
উপকরণ এবং ওজনের মধ্যে আপস
শক্তির সাথে ওজনের ভারসাম্য রক্ষা করুন। একটি ভারী ফ্রেম ব্যবহারকারীকে ক্লান্ত করে তোলে। একটি দুর্বল ফ্রেম ভারের নিচে ভেঙে যায়। ডিজাইনাররা এমন উপাদান বেছে নেন যার শক্তি-ওজন অনুপাত বেশি। এর ভালো ভারসাম্যের জন্য অ্যালুমিনিয়াম একটি প্রচলিত উপাদান। যখন একটি পাতলা অংশে বেশি শক্তির প্রয়োজন হয়, তখন টাইটানিয়াম কার্যকর। কার্বন ফাইবারের মতো কম্পোজিটগুলো সেরা অনুপাত দেয়, কিন্তু এগুলোর দাম বেশি। উপাদানের পছন্দ ওজন এবং সামগ্রিক কর্মক্ষমতাকে প্রভাবিত করে।
সন্ধি, সংযোগ এবং গতিশীল উপাদান
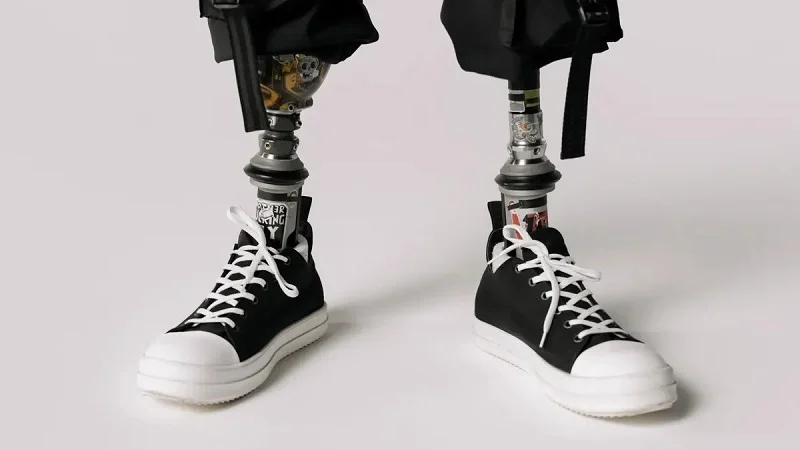
ঘূর্ণনশীল এবং রৈখিক জয়েন্টগুলি
এই এক্সোস্কেলেটনের কাঠামোগত অংশগুলো ডিভাইসটিকে ব্যবহারকারীর সাথে নড়াচড়া করতে সাহায্য করে। ঘূর্ণনশীল অংশগুলো মানুষের কনুই বা হাঁটুর মতো কাজ করে। এগুলো একটিমাত্র অক্ষকে কেন্দ্র করে ঘোরে। রৈখিক অংশগুলো একটি সিলিন্ডারের পিস্টনের মতো পিছলে যেতে সাহায্য করে। আপনি শরীরের কোন ধরনের নড়াচড়ায় সাহায্য করতে চান, তার ওপর নির্ভর করে সঠিক ধরনের অংশটি বেছে নিতে হয়।
একটি এক্সোস্কেলেটন রোবটের নিতম্বের অংশকে ভার উত্তোলনের সময় বিপুল বল সামলাতে হয়। বিয়ারিংগুলো অবশ্যই টেকসই এবং মসৃণ হতে হবে। সংযোগস্থলে সামান্য শিথিলতাও সাপোর্টের নির্ভুলতা কমিয়ে দেয়। একটি ভালো ডিজাইনের লক্ষ্য হলো কোনো অতিরিক্ত ঘর্ষণ ছাড়াই সংযোগস্থলে কোনো নড়াচড়া না থাকা।
গতির পরিসরের জন্য লিঙ্কেজ ডিজাইন
সংযোগগুলো এই বিন্দুগুলোকে একসাথে যুক্ত করে। এগুলোই নির্ধারণ করে সিস্টেমটি কতদূর সরতে পারবে। অতিরিক্ত বিধিনিষেধ স্বাভাবিক চলাচলকে সীমিত করে। অতিরিক্ত স্বাধীনতা প্রয়োজনের জায়গায় অবলম্বন তুলে দেয়।
লিঙ্কেজ ডিজাইনে বায়োমেকানিক্সের একটি বড় ভূমিকা রয়েছে। মানবদেহ জটিল উপায়ে নড়াচড়া করে। সাধারণ কব্জা সেই জটিলতাকে ভালোভাবে ফুটিয়ে তুলতে পারে না। কিছু এক্সোস্কেলেটন রোবট স্বাভাবিক গতি অনুসরণ করার জন্য মাল্টি-বার লিঙ্কেজ ব্যবহার করে। এই পদ্ধতির জন্য সতর্ক বায়োমেকানিক্যাল বিশ্লেষণ প্রয়োজন। প্রকৌশলীরা প্রথমে নড়াচড়ার ধরণ অধ্যয়ন করেন। তারপর তারা সেই ধরণ অনুসরণ করে লিঙ্কেজ ডিজাইন করেন।
অ্যাকচুয়েটর এবং সংযুক্তি বিন্দু
অ্যাকচুয়েটর মাউন্টিং এবং লোড পাথ
অ্যাকচুয়েটর এমন বল তৈরি করে যা ব্যবহারকারীকে নড়াচড়া করতে সাহায্য করে। প্রতিটি অ্যাকচুয়েটরকে অবশ্যই সেই অংশের কাছাকাছি থাকতে হবে যাকে এটি সাহায্য করে। এটি লোড পাথকে সংক্ষিপ্ত এবং সরাসরি রাখে। দীর্ঘ লোড পাথ ওজন বাড়ায় এবং কার্যকারিতা কমিয়ে দেয়। মাউন্টিং ব্র্যাকেটটি অবশ্যই দৃঢ় হতে হবে। নমনীয় ব্র্যাকেট শক্তি অপচয় করে এবং প্রতিক্রিয়ায় বিলম্ব ঘটায়। সক্রিয় ইউনিটগুলির ক্ষেত্রে, মাউন্টিং পয়েন্টটি এমন ডাইনামিক লোড সামলায় যা দ্রুত দিক পরিবর্তন করে।
স্ট্র্যাপ, কাফ এবং মানব ইন্টারফেস পয়েন্ট
ডিভাইসটি শরীরের যে অংশগুলোতে স্পর্শ করে, সেই স্থানগুলো অত্যন্ত গুরুত্বপূর্ণ। স্ট্র্যাপ এবং কাফ ফ্রেম থেকে ব্যবহারকারীর দিকে বল স্থানান্তর করে। ত্রুটিপূর্ণভাবে ডিজাইন করা স্থানগুলোতে ব্যথা ও চাপ সৃষ্টি হয়। ব্যবহারের সময় এগুলো স্থান পরিবর্তন করতে পারে এবং কার্যকারিতা কমিয়ে দিতে পারে।
ভার ছড়িয়ে দেওয়ার জন্য কাফগুলো যথেষ্ট চওড়া হওয়া উচিত। প্যাডিং চাপ ছড়িয়ে দিতে সাহায্য করে। ইন্টারফেস উপাদানটি ত্বকের জন্য নিরাপদ হতে হবে। মেডিকেল এক্সোস্কেলেটনগুলো ত্বকের সংস্পর্শের মানদণ্ড অনুযায়ী পরীক্ষা করা হয়। এমনকি শিল্প ইউনিটগুলোও দীর্ঘ সময় ধরে কাজ করার ফলে ত্বকের জ্বালা সৃষ্টি করবে না।
সতর্ক ইন্টারফেস ডিজাইনের মাধ্যমে মানব অঙ্গের সক্ষমতা বৃদ্ধি অত্যন্ত গুরুত্বপূর্ণ। অস্বস্তিকর সিস্টেম কেউ পরবে না। এতে মূল উদ্দেশ্যই ব্যর্থ হয়ে যায়। মজবুত ফ্রেম এবং শক্তিশালী অ্যাকচুয়েটরের মতোই এই বিষয়গুলোর সঠিক পরিকল্পনাও সমান গুরুত্বপূর্ণ। চিকিৎসাক্ষেত্রে ব্যবহারের জন্যেও অতিরিক্ত যত্নের প্রয়োজন, কারণ ব্যবহারকারীদের ত্বক সংবেদনশীল হতে পারে।
এক্সোস্কেলেটনের কাঠামোগত অংশগুলির জন্য সাধারণত ব্যবহৃত উপকরণ
আপনার বেছে নেওয়া উপাদানটি একটি এক্সোস্কেলেটনের প্রতিটি অংশকে প্রভাবিত করে। এটি এর ওজন, শক্তি, খরচ এবং স্থায়িত্ব নির্ধারণ করে। বিভিন্ন ব্যবহারের জন্য বিভিন্ন উপাদানের প্রয়োজন হয়। পুনর্বাসনের জন্য ব্যবহৃত মেডিকেল এক্সোস্কেলেটনের চাহিদা একরকম। কারখানার জন্য ব্যবহৃত একটি ইন্ডাস্ট্রিয়াল ইউনিটের চাহিদা অন্যরকম। এখানে বলা হলো কোনটি কার্যকর এবং কেন।
ধাতু এবং সংকর
অ্যালুমিনিয়াম এবং টাইটানিয়াম
এক্সোস্কেলেটন ফ্রেমের জন্য অ্যালুমিনিয়ামই সেরা পছন্দ। এটি হালকা, শক্তিশালী এবং মেশিনিং করা সহজ। এর দুটি গ্রেড সবচেয়ে বেশি প্রচলিত। 6061-T6-এর ইল্ড স্ট্রেংথ হলো ২৭৬ মেগাপ্যাসকেল। এটি ক্ষয় খুব ভালোভাবে প্রতিরোধ করে। এটি থাই এবং শ্যাঙ্ক লিঙ্কেজের জন্য ব্যবহৃত হয়। 7075-T6 আরও বেশি শক্তিশালী। এর টেনসাইল ইল্ড স্ট্রেংথ ৫০৩ মেগাপ্যাসকেল পর্যন্ত পৌঁছায়। এটি কিছু স্টিলের কাছাকাছি। কিন্তু 7075-এর একটি সমস্যা আছে। এতে তামা থাকে। আর্দ্র বাতাসে সেই তামা ক্ষুদ্র গ্যালভানিক কোষ তৈরি করে। এর ফলে ধাতুটিতে গর্ত হতে পারে এবং ফাটল ধরতে পারে। একটি হার্ড অ্যানোডাইজড কোটিং এই সমস্যার সমাধান করে।
| সম্পত্তি | 6061-T6 | ৭০৭৫-টি৬ / ৭০৭৫-টি৬৫১ |
| প্রসার্য ফলন শক্তি | 276 এমপিএ | 503 এমপিএ |
| ক্লান্তি শক্তি | 96 এমপিএ | 160 এমপিএ |
| ইলাস্টিক মডুলাস | 71.0 জিপিএ | 71.7 জিপিএ |
| জারা প্রতিরোধের | স্থিতিশীল স্ব-প্যাসিভেটিং Al₂O₃ অক্সাইড ফিল্ম | এতে ১.২–২.০% তামা রয়েছে; প্রলেপ দেওয়া প্রয়োজন। |
| আবরণের প্রয়োজনীয়তা | প্রতিকূল পরিবেশের জন্য কোনোটিরই প্রয়োজন নেই | অবশ্যই নিষ্ক্রিয় বা প্রলেপযুক্ত হতে হবে |
আপনি যখন 6061 থেকে 7075-এ পরিবর্তন করেন, তখন একই টেনসাইল লোডের জন্য এর প্রস্থচ্ছেদের ক্ষেত্রফল প্রায় ৪৫ শতাংশ কমে যায়। কিন্তু এর দৃঢ়তা প্রায় একই থাকে। যদি বাকলিং আপনার নকশাকে সীমাবদ্ধ করে, তবে 7075 আপনার কোনো কাজে আসবে না। টাইটানিয়াম এই দুটি সংকর ধাতুর চেয়ে উন্নত। এটি স্টিলের চেয়ে হালকা এবং বেশিরভাগ অ্যালুমিনিয়ামের চেয়ে শক্তিশালী। এর বিনিময়ে আপনাকে খরচ এবং মেশিনিং-এর জন্য বেশি সময় দিতে হয়।
উন্নত থার্মোসেট/অ্যানোডাইজড মাল্টি-লেয়ার কোটিং সিস্টেম 7075-T6 সাবস্ট্রেটের মাইক্রো-পোরোসিটিগুলো সিল করে দেয়। এটি ১০ মিলিয়নেরও বেশি গেট সাইকেলের উচ্চ-ফ্রিকোয়েন্সি সাইক্লিক লোডিংয়ের অধীনে আর্দ্রতার কারণে স্ট্রেস করোশন ক্র্যাকিং শুরু হওয়া প্রতিরোধ করে। সিল করা হার্ড-অ্যানোডাইজড পৃষ্ঠতল কোনো পিটিং ছাড়াই ২,০০০ ঘণ্টারও বেশি সময় ধরে সল্ট স্প্রে পরীক্ষা সহ্য করতে পারে।
ইস্পাত এবং বিশেষ সংকর ধাতু
যেসব যন্ত্রাংশে বেশি ক্ষয় হয়, সেগুলোতে স্টিলের ব্যবহার দেখা যায়। বেয়ারিং হাউজিং, জয়েন্ট পিন এবং পিভট পয়েন্টে প্রায়শই স্টিল ব্যবহার করা হয়। এটি ভারী হলেও মজবুত এবং সস্তা। কিছু প্যাসিভ এক্সোস্কেলেটন ডিজাইনে স্থিতিস্থাপক শক্তি সঞ্চয়ের জন্য স্প্রিং স্টিল ব্যবহার করা হয়। মহাকাশযান-গ্রেডের ইউনিটগুলোতে বিশেষ ধরনের সংকর ধাতু দেখা যায়। এগুলো কোনো সমস্যা ছাড়াই চরম চক্রাকার ভার সামলাতে পারে।
ইঞ্জিনিয়ারিং প্লাস্টিক এবং কম্পোজিট
কার্বন ফাইবার এবং গ্লাস ফাইবার
এক্সোস্কেলেটন তৈরিতে কম্পোজিট উপাদানগুলো শক্তি ও ওজনের সর্বোত্তম অনুপাত প্রদান করে। উচ্চমানের ফ্রেমের জন্য কার্বন ফাইবার সবচেয়ে এগিয়ে। এটি দৃঢ়, হালকা এবং ধাতুর চেয়ে ভালোভাবে ক্লান্তি প্রতিরোধ করে, যা এর দীর্ঘমেয়াদী কার্যকারিতা উন্নত করে। গ্লাস ফাইবারের দাম কম। এটি কভার এবং ব্র্যাকেটের মতো কম গুরুত্বপূর্ণ অংশগুলোর জন্য ব্যবহৃত হয়। উৎপাদনের সময় উভয়েরই সতর্ক বিন্যাস প্রয়োজন। বায়ু বুদবুদ বা ভুলভাবে বিন্যস্ত ফাইবার চূড়ান্ত অংশটিকে মারাত্মকভাবে দুর্বল করে দেয়।
উচ্চ কর্মক্ষমতা প্লাস্টিক
PEEK এবং Ultem-এর মতো প্লাস্টিক জয়েন্ট বুশিং এবং বেয়ারিং সারফেসে ব্যবহৃত হয়। এগুলো গ্রিজ ছাড়াই ক্ষয় প্রতিরোধ করে। গ্লাস-ফিল্ড নাইলন কাফ এবং স্ট্র্যাপের জন্য কাজ করে। এই উপাদানগুলো ওজন ও খরচ কমায়। এছাড়াও, এগুলো দিয়ে এমন সব আকৃতি তৈরি করা যায়, যা অ্যালুমিনিয়াম থেকে মেশিনিং করে বানাতে গেলে প্রচুর খরচ হতো।
উপাদান নির্বাচনের মানদণ্ড
শক্তি, অনমনীয়তা এবং ক্লান্তি
আপনার উপাদানকে অবশ্যই বারবার লোড সামলাতে সক্ষম হতে হবে। একটি এক্সোস্কেলেটন হাজার হাজার পদক্ষেপ ফেলে। প্রতিটি চক্র ফ্রেমের উপর চাপ সৃষ্টি করে। 6061-T6 এর ক্লান্তি প্রতিরোধ ক্ষমতা ৯৬ এমপিএ। 7075-T6 এর ক্লান্তি প্রতিরোধ ক্ষমতা ১৬০ এমপিএ পর্যন্ত পৌঁছায়। আপনি যদি উচ্চ-চক্র ব্যবহারের জন্য তৈরি করেন, তবে 7075 বা কার্বন ফাইবার বেছে নিন। দৃঢ়তাও গুরুত্বপূর্ণ। একটি নমনীয় ফ্রেম শক্তি অপচয় করে এবং ব্যবহারকারীর কাছে আলগা মনে হয়। লোড পাথের সাথে আপনার উপাদানটি মেলান।
খরচ, প্রাপ্যতা এবং জৈব সামঞ্জস্যতা
চিকিৎসাক্ষেত্রে ব্যবহারের জন্য, উপকরণ অবশ্যই ত্বকের জন্য নিরাপদ হতে হবে। মেডিকেল এক্সোস্কেলেটনগুলো কঠোর জৈব-সামঞ্জস্যতার মান অনুসরণ করে। শিল্প ইউনিটগুলো এই আবশ্যকতা এড়িয়ে চলে। খরচও উপকরণ নির্বাচনের ক্ষেত্রে একটি নির্ধারক ভূমিকা পালন করে। অ্যালুমিনিয়াম ৬০৬১ সস্তা এবং সহজে পাওয়া যায়। কার্বন ফাইবারের দাম বেশি এবং এটি উৎপাদনেও বেশি সময় লাগে। অল্প পরিমাণে উৎপাদনের ক্ষেত্রে মেশিনে তৈরি ধাতু বেশি উপযোগী। বেশি পরিমাণে উৎপাদনের জন্য ইনজেকশন-মোল্ডেড প্লাস্টিক ব্যবহার করা যুক্তিযুক্ত। প্রথমে আপনার উৎপাদন পরিকল্পনা নিয়ে ভাবুন। তারপর আপনার উপকরণ নির্বাচন করুন।
এক্সোস্কেলেটনের কাঠামোগত অংশগুলির জন্য মেশিনিং প্রক্রিয়া
আপনি আপনার উপকরণগুলো বেছে নিয়েছেন। এখন আপনাকে সেগুলোকে আসল এক্সোস্কেলেটন কাঠামোগত অংশে পরিণত করতে হবে। আপনার বেছে নেওয়া প্রক্রিয়াটি খরচ, গতি এবং গুণমান নির্ধারণ করে। এটি আরও ঠিক করে দেয় যে, পরবর্তীতে আপনি কতটা সহজে নকশাটি পরিবর্তন করতে পারবেন। চলুন, এক্সোস্কেলেটন কাঠামোগত অংশের প্রধান বিকল্পগুলো নিয়ে আলোচনা করা যাক।
সিএনসি মেশিনিং এবং ধাতু ঢালাই
সিএনসি মিলিং এবং টার্নিং
এক্সোস্কেলেটন রোবট উৎপাদনে সিএনসি মেশিনিং হলো প্রধান চালিকাশক্তি। একটি কম্পিউটার কাটিং টুলটিকে নিয়ন্ত্রণ করে। এটি ধাতু বা প্লাস্টিককে চেঁছে আপনার প্রয়োজনীয় নিখুঁত আকৃতিতে নিয়ে আসে। সিএনসি মিলিং সমতল পৃষ্ঠ, খাঁজ এবং পকেট কাটে। টার্নিং পিন এবং বুশিং-এর মতো গোলাকার অংশগুলোকে আকৃতি দেয়। এই দুটি মিলে ফ্রেমের বেশিরভাগ উপাদান তৈরি করে।
এর সবচেয়ে বড় সুবিধা হলো এর নির্ভুলতা। সিএনসি স্ট্যান্ডার্ড হিসেবে প্লাস বা মাইনাস ০.০২ মিমি টলারেন্স বজায় রাখে। গুরুত্বপূর্ণ ফিচারগুলোর ক্ষেত্রে এই নির্ভুলতা প্লাস বা মাইনাস ০.০০৫ মিমি পর্যন্ত হতে পারে। বেয়ারিং ফিট এবং প্রেস ফিটের জন্য এটি অত্যন্ত গুরুত্বপূর্ণ। এছাড়াও, আপনি ৫ থেকে ৭ দিনের মধ্যেই আপনার প্রথম পার্টটি পেয়ে যান। কোনো টুলিংয়ের প্রয়োজন নেই। পরবর্তী পার্টটি ছাড়া ডিজাইন পরিবর্তনের জন্য কোনো খরচ লাগে না। প্রোটোটাইপ এবং অল্প পরিমাণে উৎপাদনের ক্ষেত্রে এর কোনো তুলনা হয় না।
বিনিয়োগ এবং ডাই কাস্টিং
কাস্টিং পদ্ধতিতে ছাঁচে গলিত ধাতু ঢালা হয়। ইনভেস্টমেন্ট কাস্টিং পদ্ধতিতে সূক্ষ্ম বিবরণসহ জটিল আকৃতি তৈরি করা হয়। অধিক পরিমাণে উৎপাদনের জন্য ডাই কাস্টিং-এ স্টিলের ছাঁচ ব্যবহার করা হয়। উভয় পদ্ধতিতেই প্রথমে টুলিং বা সরঞ্জাম প্রয়োজন হয়। এতে খরচ ও সময় দুটোই বাড়ে।
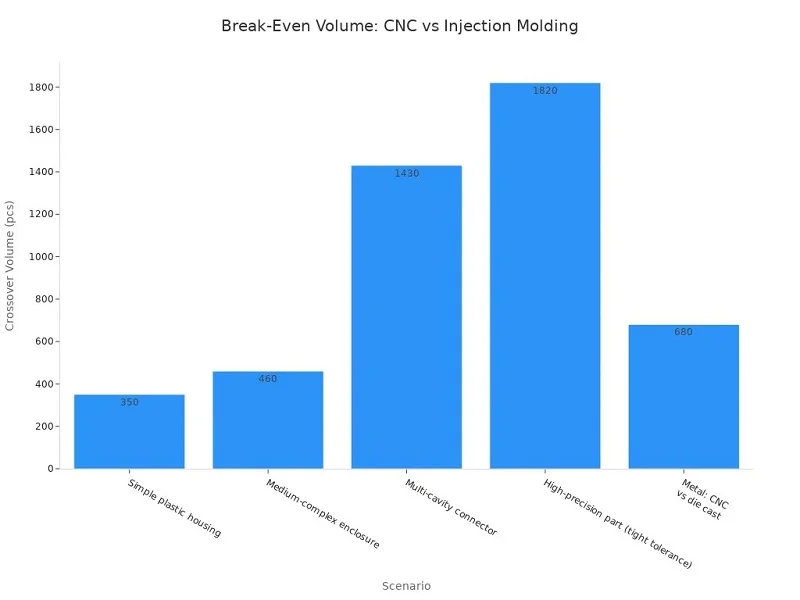
সংখ্যাগুলোর দিকে তাকান। ১০০টি অ্যালুমিনিয়াম ব্র্যাকেটের জন্য, সিএনসি (CNC) পদ্ধতিতে খরচ হয় প্রায় ২৫০০ ডলার। অন্যদিকে, ছাঁচের কারণে ডাই কাস্টিং পদ্ধতিতে খরচ হয় ১৫৩০০ ডলার (টুলিংয়ের জন্য ১৫০০০ ডলার এবং উৎপাদনের জন্য ৩০০ ডলার)। ১০০০ ইউনিটের ক্ষেত্রে, সিএনসি-র খরচ ২৫০০০ ডলারে পৌঁছায়, যেখানে ডাই কাস্টিং-এর খরচ কমে ১৮০০০ ডলারে নেমে আসে। অনেক ধাতব যন্ত্রাংশের ক্ষেত্রে, প্রায় ৬৮০ ইউনিটের কাছাকাছি এই খরচের পার্থক্য দেখা যায়। ডাই কাস্টিং পদ্ধতিতে ছাঁচ তৈরির জন্য কয়েক সপ্তাহ, সাধারণত ৩-৬ সপ্তাহ, প্রয়োজন হয়, এর সাথে নমুনা তৈরি এবং পরীক্ষার জন্য অতিরিক্ত সময় লাগে। সিএনসি মেশিনিং ৫ থেকে ৭ দিনের মধ্যে শুরু করা যায়। সুতরাং, যদি আপনার দ্রুত যন্ত্রাংশ প্রয়োজন হয়, তবে সিএনসি-ই সেরা। যদি আপনার হাজার হাজার যন্ত্রাংশ প্রয়োজন হয় এবং নকশা চূড়ান্ত হয়ে থাকে, তবে কাস্টিং পদ্ধতিই লাভজনক।
ইনজেকশন মোল্ডিং এবং কম্পোজিট লেআপ
প্লাস্টিকের জন্য ইনজেকশন ছাঁচনির্মাণ
ইনজেকশন মোল্ডিং পদ্ধতিতে গলিত প্লাস্টিক একটি স্টিলের ছাঁচে ঢালা হয়। বিপুল পরিমাণে প্লাস্টিকের এক্সোস্কেলেটনের কাঠামোগত অংশ তৈরি করার এটিই সবচেয়ে সস্তা উপায়। কিন্তু ছাঁচের জন্য খরচ হয়। টুলিংয়ের খরচ ৩,০০০ থেকে ৫০,০০০ ডলার বা তারও বেশি হতে পারে। একবার উৎপাদন শুরু হয়ে গেলে একক খরচ দ্রুত কমে আসে।
এখানে একটি বাস্তব উদাহরণ দেওয়া হলো। একটি মাঝারি-জটিল কাঠামোর জন্য ২০,০০০ ডলারের একটি ছাঁচ প্রয়োজন। ছাঁচে তৈরি প্রতিটি যন্ত্রাংশের দাম ১.৫০ ডলার। সিএনসি (CNC) যন্ত্রাংশের দাম প্রতিটি ৪৫ ডলার। এই দুইয়ের মধ্যে পার্থক্য প্রায় ৪৬০টি। ৩,০০০টি যন্ত্রাংশের ক্ষেত্রে, সিএনসি-র তুলনায় ইনজেকশন মোল্ডিং-এর মাধ্যমে ৯৬,৬০০ ডলার সাশ্রয় হয়। কিন্তু সমস্যাটা হলো, নকশায় পরিবর্তন আনতে হলে ছাঁচটি সংশোধন বা পুনরায় তৈরি করতে হয়। প্রতিবার সংশোধনের জন্য এর খরচ ২,০০০ থেকে ২০,০০০ ডলার পর্যন্ত হতে পারে। তাই প্রথমে আপনার নকশাটি চূড়ান্ত করুন।
| গুণক | সিএনসি মেশিন | ইনজেকশন ছাঁচনির্মাণ |
| টুলিং খরচ | না | $3,000–$50,000+ |
| ইউনিট খরচ | মধ্যপন্থী | খুব কম (উচ্চ ভলিউম) |
| নকশা পরিবর্তন | সহজ ও স্বল্প খরচে | ব্যয়বহুল |
| সেরা ভলিউম | ১,০০০-৫,০০০ ইউনিট | 5,000+ ইউনিট |
লেআপ, কম্প্রেশন মোল্ডিং এবং রেজিন ট্রান্সফার মোল্ডিং
কম্পোজিটের জন্য একটি ভিন্ন পদ্ধতির প্রয়োজন। লে-আপ পদ্ধতিতে হাতে বা মেশিনের সাহায্যে কার্বন বা গ্লাস ফাইবারের শিট স্তরে স্তরে সাজানো হয়। কম্প্রেশন মোল্ডিং পদ্ধতিতে একটি উত্তপ্ত ছাঁচে সেগুলোকে চাপ দিয়ে বসানো হয়। রেজিন ট্রান্সফার মোল্ডিং পদ্ধতিতে একটি বদ্ধ ছাঁচে শুকনো ফাইবারের চারপাশে রেজিন প্রবেশ করানো হয়। এই তিনটি পদ্ধতিই শক্তিশালী ও হালকা এক্সোস্কেলেটনের কাঠামোগত অংশ তৈরি করে। এর মূল চাবিকাঠি হলো ফাইবারের সঠিক বিন্যাস। কুঁচকানো বা ভুলভাবে বিন্যস্ত ফাইবার শক্তি নষ্ট করে দেয়। এই পদ্ধতিগুলো বড় আকারের ফ্রেমের অংশের জন্য বেশি উপযোগী, যেখানে ওজন সবচেয়ে গুরুত্বপূর্ণ।
3D প্রিন্টিং এবং কাস্টম মেশিনে তৈরি এক্সোস্কেলেটন রোবট
এফডিএম, এসএলএস, এবং এসএলএম
অ্যাডিটিভ ম্যানুফ্যাকচারিং পদ্ধতিতে যন্ত্রাংশ স্তরে স্তরে তৈরি করা হয়। এফডিএম (FDM) পদ্ধতিতে প্লাস্টিক ফিলামেন্ট এক্সট্রুড করা হয়। ব্র্যাকেট এবং কভার তৈরির জন্য এটি সস্তা এবং দ্রুত। এসএলএস (SLS) পদ্ধতিতে নাইলন পাউডার সিন্টার করে শক্তিশালী ও জটিল আকৃতি দেওয়া হয়। এসএলএম (SLM) পদ্ধতিতে ভারবাহী যন্ত্রাংশের জন্য ধাতব পাউডার গলানো হয়। বিশেষভাবে মেশিনিং করা এক্সোস্কেলেটন রোবটগুলোতে প্রায়শই সিএনসি (CNC) এবং অ্যাডিটিভ ম্যানুফ্যাকচারিংয়ের মিশ্রণ দেখা যায়। এক্ষেত্রে প্রথমে একটি জটিল জয়েন্ট হাউজিং প্রিন্ট করা হয়, তারপর বেয়ারিংয়ের বোরগুলোকে চূড়ান্ত আকারে মেশিনিং করা হয়। এই সংমিশ্রণ এমন সব জ্যামিতিক আকৃতি সামলাতে পারে যা কোনো একক প্রক্রিয়ায় সম্ভব নয়।
পোস্ট-প্রসেসিং এবং নির্ভুলতা
প্রিন্ট করা অংশগুলো খুব কমই ব্যবহারের জন্য প্রস্তুত অবস্থায় বের হয়। এফডিএম (FDM)-এর জন্য সাপোর্ট রিমুভাল এবং স্যান্ডিং প্রয়োজন হয়। এসএলএস (SLS)-এর জন্য বিড ব্লাস্টিং প্রয়োজন। এসএলএম (SLM)-এর জন্য স্ট্রেস রিলিফ এবং হিট ট্রিটমেন্ট প্রয়োজন। প্রিন্টিংয়ের পরে মেশিনিং করলে মাত্রিক নির্ভুলতা নিশ্চিত হয়। এটি সেইসব পৃষ্ঠতলকেও স্থির করে যেখানে সূক্ষ্ম সহনশীলতা গুরুত্বপূর্ণ। পোস্ট-প্রসেসিং ছাড়া, লেয়ার লাইন এবং বিকৃতি যন্ত্রাংশের ফিট এবং ফেইটিগ লাইফকে ক্ষতিগ্রস্ত করে।
প্রক্রিয়া নির্বাচন মূলত তিনটি বিষয়ের উপর নির্ভর করে। উৎপাদনের পরিমাণ খরচ নির্ধারণ করে। যন্ত্রাংশের জটিলতা সম্ভাব্যতা নির্ধারণ করে। উপকরণের প্রয়োজনীয়তা কার্যকারিতা নির্ধারণ করে। প্রোটোটাইপের জন্য, সিএনসি এবং এফডিএম সেরা। হাজার হাজার ইউনিটের জন্য, ইনজেকশন মোল্ডিং এবং ডাই কাস্টিং প্রাধান্য পায়। ধাতব এক্সোস্কেলেটনের কাঠামোগত যন্ত্রাংশের জন্য, যেখানে নির্ভুল উৎপাদন প্রয়োজন, সেখানে সিএনসি একটি নিরাপদ বিকল্প হিসেবেই থেকে যায়। একটি পূর্ণাঙ্গ পরিষেবা প্রদানকারী উৎপাদন অংশীদার একই ছাদের নিচে সিএনসি, কাস্টিং, মোল্ডিং এবং অ্যাডিটিভ কাজের মতো সমস্ত পরিষেবা একসাথে সরবরাহ করতে পারে। এটি গ্রাহকদের বিভিন্ন সরবরাহকারীর সাথে দর কষাকষি না করেই প্রোটোটাইপ থেকে ব্যাপক উৎপাদনে যেতে সাহায্য করে।
এক্সোস্কেলেটনের কাঠামোগত অংশগুলির নকশা সংক্রান্ত বিবেচ্য বিষয়সমূহ
একটি ভালো এক্সোস্কেলেটন ডিজাইন মানে শুধু উপকরণ এবং প্রক্রিয়া নির্বাচন করা নয়। আপনাকে ওজন, স্থায়িত্ব, খরচ এবং মাপের কথাও ভাবতে হবে। এই বিষয়গুলোই নির্ধারণ করে যে আপনার ডিভাইসটি বাস্তব জগতে কার্যকর হবে কি না। চলুন প্রধান প্রকৌশলগত বিবেচ্য বিষয়গুলো দেখে নেওয়া যাক।
ওজন হ্রাস এবং শক্তি-ওজন অনুপাত
টপোলজি অপ্টিমাইজেশন এবং ল্যাটিস
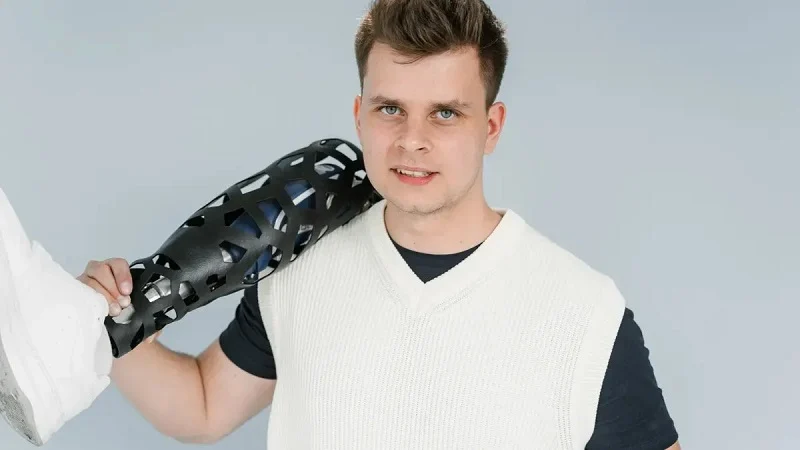
পরিধানযোগ্য ডিভাইসের ক্ষেত্রে প্রতিটি গ্রামই গুরুত্বপূর্ণ। টপোলজি অপটিমাইজেশন সফটওয়্যার ব্যবহার করে কম চাপযুক্ত স্থান থেকে উপাদান অপসারণ করে। এর ফলে এমন একটি জৈব আকৃতি তৈরি হয় যা প্রয়োজনীয় স্থানে শক্তি বজায় রাখে। ল্যাটিস কাঠামো আরও এক ধাপ এগিয়ে যায়। এগুলো নিরেট অংশের পরিবর্তে পুনরাবৃত্তিমূলক নকশা ব্যবহার করে। এটি দৃঢ়তা বজায় রেখে ওজন কমায়। মহাকাশযান নির্মাণে ব্যবহৃত এক্সোস্কেলেটন রোবটকে অবশ্যই কর্মীদের ক্লান্তি কমাতে, আঘাত প্রতিরোধ করতে এবং নির্ভুলতা বাড়াতে হয়। হালকা ওজনের ফ্রেম সরাসরি এই লক্ষ্যগুলো অর্জনে সহায়তা করে।
উপাদানের পুরুত্ব এবং রিব ডিজাইন
পাতলা দেয়াল ওজন কমায় কিন্তু বেঁকে যেতে পারে। রিবগুলো খুব বেশি ভর না বাড়িয়েই কাঠামোকে দৃঢ়তা দেয়। সর্বোত্তম ফলাফলের জন্য ভার বহনকারী পথ বরাবর রিবগুলো স্থাপন করুন। এখানে নকশার ক্ষেত্রে কিছু বাস্তব সুবিধা-অসুবিধা রয়েছে। খুব পাতলা ফ্রেম ভারের নিচে বেঁকে যায়। আবার খুব মোটা ফ্রেম ব্যবহারকারীকে ক্লান্ত করে তোলে। এই ভারসাম্য খুঁজে পেতে ব্যবহারের সময়কার প্রকৃত বল বিশ্লেষণ করা প্রয়োজন।
স্থায়িত্ব, ক্লান্তি এবং নিরাপত্তা
চক্রীয় লোডিং এবং স্ট্রেস ঘনত্ব
একটি এক্সোস্কেলেটন প্রতি শিফটে হাজার হাজার বার ব্যবহৃত হয়। প্রতিটি পদক্ষেপ বা উত্তোলন এর কাঠামোর উপর চাপ সৃষ্টি করে। ছিদ্র, কোণা এবং তীক্ষ্ণ সংযোগস্থলে চাপের ঘনত্ব বেড়ে যাওয়ায় ফাটল ধরার সূত্রপাত হয়। এর ভেতরের কোণাগুলো গোলাকার করুন। যেখানে ভারের দিক পরিবর্তন হয়, সেখানে ফিললেট যোগ করুন। এই ছোট ছোট পরিবর্তনগুলো এর ফেইটিগ লাইফ বা ক্ষয় প্রতিরোধ ক্ষমতাকে অনেক বাড়িয়ে দেয়।
স্কেলেক্স এক্সোস্কেলেটনগুলো ডাইনামিক ব্যালান্সিং ব্যবহার করে হাতকে ওজনহীন অনুভব করায়। এই পদ্ধতিটি কাঠামোগত নকশাকে প্রভাবিত করে, কারণ ফ্রেমটিকে অবিরাম স্প্রিং বল সামলাতে হয়। এই কৌশলটি প্রতিটি নড়াচড়ার সাথে শক্তি সঞ্চয় ও নির্গমন করে। এর মানে হলো, কাঠামোটি ক্রমাগত চক্রাকার চাপের সম্মুখীন হয়।
ব্যর্থতার ধরণ এবং অপ্রয়োজনীয় লোড পাথ
কোনো অংশ ভেঙে গেলে কী হয়? চিকিৎসা ও শিল্পক্ষেত্রে এর ব্যর্থতা ব্যবহারকারীর ক্ষতি করতে পারে। অতিরিক্ত ভার বহনের পথ (রিডানড্যান্ট লোড পাথ) ব্যাকআপ প্রদান করে। যদি একটি অংশ বিকল হয়ে যায়, তবে অন্যটি ভার বহন করে। এতে ওজন ও জটিলতা বাড়ে। কিন্তু নিরাপত্তাই প্রায়শই এই খরচকে ন্যায্য প্রমাণ করে। শিল্পক্ষেত্রে ব্যবহৃত এক্সোস্কেলেটনের পরীক্ষা পদ্ধতি উন্নত হয়ে কৃত্রিম পরীক্ষাগার ও মাঠপর্যায়ের পরিবেশকেও অন্তর্ভুক্ত করেছে। এই পরীক্ষাগুলো বাস্তব ব্যবহারের আগেই এর ব্যর্থতার ধরণগুলো প্রকাশ করে।
খরচ, পরিমাপযোগ্যতা এবং কাস্টমাইজেশন
টুলিং খরচ এবং উৎপাদন পরিমাণ
কম পরিমাণে উৎপাদনের ক্ষেত্রে টুলিং খরচ বাড়িয়ে দেয়। সিএনসি মেশিনিং-এর জন্য কোনো টুলিং-এর প্রয়োজন হয় না। ইনজেকশন মোল্ডিং এবং ডাই কাস্টিং-এর জন্য ব্যয়বহুল ছাঁচের প্রয়োজন হয়। কোনটি বেশি সুবিধাজনক, তা আপনার উৎপাদনের পরিমাণের উপর নির্ভর করে। শত শত ইউনিটের জন্য মেশিনিং লাভজনক। হাজার হাজার ইউনিটের জন্য মোল্ডিং বেশি সুবিধাজনক। কোনো একটি প্রক্রিয়া চূড়ান্ত করার আগে আপনার উৎপাদনের পরিমাণ পরিকল্পনা করুন।
কাস্টম ফিটের জন্য মডুলার ডিজাইন
প্রত্যেকটি শরীরই আলাদা। অ্যানথ্রোপোমেট্রিক কাস্টমাইজেশন নিশ্চিত করে যে ডিভাইসটি ব্যবহারকারীর জন্য উপযুক্ত। মডিউলার ডিজাইন আপনাকে ফ্রেমের অংশ, স্ট্র্যাপ এবং কাফ অদলবদল করার সুযোগ দেয়। এটি নতুন কোনো টুলিং ছাড়াই কাস্টমাইজেশনকে সমর্থন করে। সামঞ্জস্যযোগ্য দৈর্ঘ্য এবং প্রস্থ ফিট সংক্রান্ত বেশিরভাগ সমস্যার সমাধান করে। চিকিৎসা সংক্রান্ত অ্যাপ্লিকেশনের জন্য, কাস্টম-ফিট ইন্টারফেস আরাম এবং কমপ্লায়েন্স উন্নত করে। মডিউলার অ্যাটাচমেন্টের মাধ্যমে অ্যাপ্লিকেশন-নির্দিষ্ট জ্যামিতিক গঠন যোগ করা যেতে পারে। এটি মূল ফ্রেমটিকে স্ট্যান্ডার্ড রেখে বিভিন্ন কাজের সাথে খাপ খাইয়ে নিতে সাহায্য করে।
কর্মক্ষমতা এবং উৎপাদনযোগ্যতার মধ্যে ভারসাম্য রক্ষা করাই মূল চ্যালেঞ্জ। সংযোগস্থল এবং ইন্টারফেসের জন্য নির্ভুল টলারেন্স গুরুত্বপূর্ণ। কিন্তু কঠোর টলারেন্সের খরচ বেশি। কোথায় নির্ভুলতা প্রয়োজন এবং কোথায় প্রয়োজন নেই, তা জানুন।
নোবেল: এক্সোস্কেলেটন কাঠামোগত যন্ত্রাংশ উৎপাদনকারী অংশীদার

সঠিক উৎপাদন অংশীদার নির্বাচন আপনার প্রকল্পের সাফল্য বা ব্যর্থতা নির্ধারণ করতে পারে। এক্সোস্কেলেটনের কাঠামোগত যন্ত্রাংশের জন্য একজন পূর্ণাঙ্গ পরিষেবা প্রদানকারী একই স্থানে ধাতু এবং প্লাস্টিক উভয় ধরনের কাজই করে থাকে। এর ফলে একাধিক বিক্রেতাকে পরিচালনা করার প্রয়োজনীয়তা কমে যায়। আপনার একটি প্রোটোটাইপ বা হাজার হাজার ইউনিট যা-ই প্রয়োজন হোক না কেন, একজন পূর্ণাঙ্গ অংশীদার সম্পূর্ণ কার্যপ্রবাহটি সামলে নেয়।
ধাতু এবং প্লাস্টিক প্রক্রিয়াকরণ দক্ষতা
এই ধরনের অংশীদার সাধারণত সিএনসি মেশিনিং সেন্টার পরিচালনা করে, যা গুরুত্বপূর্ণ বৈশিষ্ট্যগুলোর জন্য নিখুঁত সহনশীলতা বজায় রাখে। তাদের কাস্টিং লাইনগুলো জটিল ধাতব আকৃতির জন্য ইনভেস্টমেন্ট এবং ডাই কাস্টিং উভয়ই করে থাকে। ইনজেকশন মোল্ডিং প্রেসগুলো বিপুল পরিমাণে প্লাস্টিকের যন্ত্রাংশ তৈরি করে। এই মিশ্রণটি আপনাকে প্রতিটি উপাদানের জন্য সঠিক প্রক্রিয়াটি বেছে নিতে সাহায্য করে। একটি ভার-বহনকারী ব্র্যাকেট সিএনসি থেকে আসতে পারে। একটি হাউজিং কভার মোল্ডিং থেকে আসতে পারে। দলটি যন্ত্রাংশের সাথে প্রক্রিয়াটি মেলাতে সাহায্য করে।
কম্পোজিট এবং অ্যাডিটিভ ম্যানুফ্যাকচারিং
কম্পোজিট লেআপ এবং রেজিন ট্রান্সফার মোল্ডিং হালকা ওজনের ফ্রেম সেকশন তৈরি করে। অ্যাডিটিভ ম্যানুফ্যাকচারিং বিশেষভাবে মেশিনিং করা এক্সোস্কেলেটন রোবটের জন্য প্রয়োজনীয় ফাঁকা স্থান পূরণ করে। আপনি একটি জটিল জয়েন্ট হাউজিং প্রিন্ট করতে পারেন, তারপর বেয়ারিং বোরগুলোকে চূড়ান্ত আকারে মেশিনিং করতে পারেন। এই হাইব্রিড পদ্ধতিটি এমন সব জ্যামিতিক চ্যালেঞ্জের সমাধান করে যা কোনো একক প্রক্রিয়ার পক্ষে সম্ভব নয়। অভিজ্ঞ প্রকৌশলীরা জানেন কখন প্রিন্ট করতে হবে এবং কখন কাটতে হবে।
সার্টিফিকেশন এবং গুণমান মান
সাধারণ উৎপাদন এবং চিকিৎসা সরঞ্জাম, উভয় ক্ষেত্রেই গুণমান ব্যবস্থাপনা সনদপত্র গুরুত্বপূর্ণ। এই সনদপত্রগুলো স্বাস্থ্যসেবা ও শিল্পখাতে গ্রাহকদের আস্থা তৈরি করে। এগুলো নথিভুক্ত কার্যপ্রক্রিয়া এবং ধারাবাহিক ফলাফল নিশ্চিত করে।
মান নিয়ন্ত্রণ এবং ট্রেসেবিলিটি
প্রতিটি ব্যাচ একাধিক পর্যায়ে পরিদর্শনের মধ্য দিয়ে যাওয়া উচিত। কাঁচামালের লট এবং প্রক্রিয়ার প্যারামিটারগুলো ট্র্যাক করা হয়। কোনো সমস্যা দেখা দিলে, তার উৎস পর্যন্ত খুঁজে বের করা যায়। এই স্তরের নিয়ন্ত্রণ নিরাপত্তা-সংক্রান্ত গুরুত্বপূর্ণ যন্ত্রাংশের নির্ভুল উৎপাদনকে সমর্থন করে। প্রতিটি চালানের সাথে পরিদর্শন প্রতিবেদন সংযুক্ত থাকে।
ডিজাইন থেকে অ্যাসেম্বলি পর্যন্ত পূর্ণাঙ্গ পরিষেবা সহায়তা
উৎপাদন এবং প্রোটোটাইপিংয়ের জন্য ডিজাইন
উৎপাদন শুরু হওয়ার আগে প্রকৌশলীরা আপনার ডিজাইন পর্যালোচনা করেন। তাঁরা এমন বৈশিষ্ট্যগুলো চিহ্নিত করেন যা খরচ বাড়ায় বা ত্রুটির কারণ হয়। এই মতামত সময় ও অর্থ সাশ্রয় করে। প্রোটোটাইপিং পরিষেবা আপনাকে শুরুতেই এর উপযুক্ততা ও কার্যকারিতা পরীক্ষা করার সুযোগ দেয়। এর ফলে আপনি ব্যয়বহুল যন্ত্রপাতির ওপর নির্ভর না করেই দ্রুত পুনরাবৃত্তি করতে পারেন।
সমাবেশ, পরীক্ষণ এবং বৃহৎ উৎপাদন
অংশীদার অ্যাসেম্বলি, টেস্টিং এবং চূড়ান্ত পরিদর্শনের দায়িত্ব পালন করে। এই পূর্ণাঙ্গ পরিষেবা পদ্ধতি আপনার সাপ্লাই চেইনকে সহজ করে তোলে। এক্সোস্কেলেটন রোবট উৎপাদনের জন্য, আপনি এমন একজন অংশীদার পান যিনি পুরো সিস্টেমটি বোঝেন। পাইলট রান থেকে শুরু করে পূর্ণ উৎপাদন পর্যন্ত বৃহৎ পরিসরে উৎপাদন মসৃণভাবে বৃদ্ধি পায়।
ব্যবহারিক দৃষ্টিকোণ থেকে, ধাতু ও প্লাস্টিক বিষয়ক দক্ষতার সাথে একটি পূর্ণাঙ্গ পরিষেবা পরিসরের সমন্বয় অত্যন্ত মূল্যবান। গুণমান ব্যবস্থা শিল্প ও চিকিৎসা উভয় ক্ষেত্রেই সহায়তা করে। আপনার যদি নির্ভুলতা ও যত্ন সহকারে নির্মিত এক্সোস্কেলেটন রোবটের প্রয়োজন হয়, তবে একজন নির্ভরযোগ্য অংশীদার ঝুঁকি কমায় এবং উন্নয়নের গতি বাড়ায়। কাস্টমাইজেশন বিকল্প এবং মডিউলার ডিজাইন সহায়তাও বিভিন্ন ব্যবহারকারীর চাহিদার সাথে খাপ খাইয়ে নিতে সাহায্য করে।
আপনি এখন এক্সোস্কেলেটনের প্রধান কাঠামোগত অংশগুলো দেখেছেন: ফ্রেম, জয়েন্ট, লিঙ্কেজ, অ্যাকচুয়েটর এবং বডি ইন্টারফেস। প্রত্যেকটির জন্য সঠিক উপাদান এবং প্রক্রিয়া প্রয়োজন। মেশিনে তৈরি ব্র্যাকেটের জন্য অ্যালুমিনিয়াম ভালো কাজ করে। হালকা ওজনের ফ্রেমের জন্য কার্বন ফাইবার সবচেয়ে ভালো। প্রোটোটাইপের জন্য সিএনসি ভালো, অন্যদিকে বেশি পরিমাণে উৎপাদনের জন্য মোল্ডিং এবং কাস্টিং কার্যকর।
কর্মক্ষমতা এবং উৎপাদনযোগ্যতার মধ্যে ভারসাম্য রক্ষা করাই এখনও আসল চ্যালেঞ্জ। টাইট টলারেন্স জয়েন্টগুলোর জন্য সহায়ক, কিন্তু এতে খরচ বেড়ে যায়। আপনার পরবর্তী এক্সোস্কেলেটন ডিজাইন বা সোর্স করার সময় এই নির্দেশিকাটি ব্যবহার করুন। NOBLE-এর মতো একজন অংশীদার ধাতু এবং প্লাস্টিকের দক্ষতাকে একত্রিত করে। এটি ঝুঁকি কমায় এবং প্রোটোটাইপ থেকে উৎপাদন পর্যন্ত উন্নয়নের গতি বাড়ায়।
এক্সোস্কেলেটনের কাঠামোগত অংশ সম্পর্কিত প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
এক্সোস্কেলেটনের প্রধান কাঠামোগত অংশগুলো কী কী?
এক্সোস্কেলেটনের এই প্রধান কাঠামোগত অংশগুলো হলো দৃঢ় ফ্রেম, জয়েন্ট, লিঙ্কেজ, অ্যাকচুয়েটর এবং সংযুক্তি বিন্দু। ফ্রেমটি ওজন বহন করে। জয়েন্ট এবং লিঙ্কেজ অংশগুলোকে নড়াচড়া করতে দেয়। অ্যাকচুয়েটর সিস্টেমটিকে ধাক্কা দেয়। স্ট্র্যাপ এবং কাফ এটিকে আপনার সাথে সংযুক্ত করে। প্যাসিভ এবং অ্যাক্টিভ উভয় সিস্টেমেই এই একই অংশগুলো ব্যবহৃত হয়।
হালকা ফ্রেমের জন্য কোন উপাদানটি সবচেয়ে ভালো কাজ করে?
এটি আপনার বাজেট এবং আপনি কতগুলো তৈরি করার পরিকল্পনা করছেন তার উপর নির্ভর করে। অ্যালুমিনিয়াম ৬০৬১ সস্তা এবং এর মেশিনিং করা সহজ। কার্বন ফাইবার তার ওজনের তুলনায় সবচেয়ে ভালো শক্তি দেয়, কিন্তু এর দাম বেশি। টাইটানিয়াম এই দুটোর মাঝামাঝি অবস্থানে রয়েছে। আপনার লোড পাথ এবং পরিমাণের সাথে মানানসই উপাদানটি বেছে নিন।
কখন কাস্টিং-এর পরিবর্তে সিএনসি মেশিনিং বেছে নেওয়া উচিত?
প্রোটোটাইপ এবং অল্প পরিমাণে উৎপাদনের জন্য সিএনসি সবচেয়ে ভালো। এর জন্য কোনো টুলিংয়ের প্রয়োজন হয় না এবং কয়েক দিনের মধ্যেই যন্ত্রাংশ পাওয়া যায়। প্রায় ৬৮০টি ইউনিট উৎপাদনের পর কাস্টিং লাভজনক হয়ে ওঠে, কারণ ছাঁচের খরচটি এক্সোস্কেলেটনের অনেকগুলো কাঠামোগত যন্ত্রাংশের মধ্যে ভাগ হয়ে যায়। ছাঁচের জন্য অর্থ পরিশোধ করার আগে নিশ্চিত হয়ে নিন যে আপনার ডিজাইনটি চূড়ান্ত।
থ্রিডি প্রিন্টিং কি ভার বহনকারী এক্সোস্কেলেটনের অংশবিশেষ তৈরি করতে পারে?
হ্যাঁ, যদি আপনি সঠিক পদ্ধতি ব্যবহার করেন। এসএলএম (SLM) পদ্ধতিতে প্রিন্ট করা ধাতব অংশগুলো কাঠামোগত ব্যবহারের জন্য যথেষ্ট মজবুত হয়। ব্র্যাকেট এবং কভারের জন্য এফডিএম (FDM) এবং এসএলএস (SLS) ভালোভাবে কাজ করে। চূড়ান্ত নির্ভুলতা অর্জনের জন্য বেশিরভাগ প্রিন্ট করা অংশেই অতিরিক্ত কিছু কাজ করার প্রয়োজন হয়, যেমন বেয়ারিং হোলগুলো মেশিনিং করা।
শক্তি না কমিয়ে কীভাবে ওজন কমানো যায়?
টপোলজি অপটিমাইজেশন কম চাপযুক্ত এলাকা থেকে উপাদান অপসারণ করে। ল্যাটিস কাঠামো কঠিন অংশগুলোকে পুনরাবৃত্তিমূলক নকশা দিয়ে প্রতিস্থাপন করে। রিবগুলো ভার বহনকারী পথ বরাবর দৃঢ়তা যোগ করে। এই পদ্ধতিগুলো ওজন কমানোর পাশাপাশি ফ্রেমটিকে দৈনন্দিন ব্যবহারের জন্য যথেষ্ট শক্তিশালী রাখে।
এই অংশগুলোর অকাল ব্যর্থতার কারণ কী?
ছিদ্র, কোণা এবং আকস্মিক পরিবর্তনে সৃষ্ট পীড়ন কেন্দ্রীভবনের ফলে ফাটলের সৃষ্টি হয়। এরপর বারবার ভার প্রয়োগের ফলে সেগুলো বড় হতে থাকে। আপনার ভেতরের কোণাগুলো গোলাকার করুন, ফিললেট যোগ করুন এবং ভালো ক্লান্তি প্রতিরোধ ক্ষমতা সম্পন্ন উপাদান বেছে নিন। বিকল্প ভার বহনের পথ থাকলে চিকিৎসা ও শিল্পক্ষেত্রে নিরাপত্তা বাড়ে।
চিকিৎসাগত এক্সোস্কেলেটনের ক্ষেত্রে জৈব সামঞ্জস্যতা কেন গুরুত্বপূর্ণ?
যেসব উপাদান ত্বকের সংস্পর্শে আসে, সেগুলোকে অবশ্যই কঠোর জৈব-সামঞ্জস্যতার মানদণ্ড মেনে চলতে হবে। শিল্প কারখানাগুলোর ক্ষেত্রে এর প্রয়োজন নেই। চিকিৎসা যন্ত্রপাতির জন্য নিরাপদ ইন্টারফেস প্রয়োজন, কারণ ব্যবহারকারীদের ত্বক সংবেদনশীল হতে পারে। শুরুতেই সঠিক উপাদান নির্বাচন করলে পরবর্তীতে নকশা পরিবর্তনের প্রয়োজন হয় না। এই বিষয়গুলো খরচ এবং সময়সূচী উভয়কেই প্রভাবিত করে।
আমি কীভাবে এক্সোস্কেলেটনের কাঠামোগত যন্ত্রাংশ তৈরির জন্য একজন অংশীদার নির্বাচন করব?
এমন একজন অংশীদার খুঁজুন যিনি একই জায়গায় ধাতু ও প্লাস্টিক উভয় ধরনের কাজ করেন। প্রাসঙ্গিক গুণমান ব্যবস্থাপনা সনদপত্র আছে কিনা তা যাচাই করুন। উৎপাদনের জন্য নকশা, প্রোটোটাইপিং এবং অ্যাসেম্বলির ক্ষেত্রে সাহায্যের বিষয়ে জিজ্ঞাসা করুন। একজন পূর্ণাঙ্গ পরিষেবা প্রদানকারী অংশীদার ঝুঁকি কমায় এবং উন্নয়নের গতি বাড়ায়।






