

একজন রোবোটিক্স ইঞ্জিনিয়ারের কাছে একটি CAD মডেল থাকে এবং তাকে সিদ্ধান্ত নিতে হয় কীভাবে সেটিকে একটি বাস্তব প্রোটোটাইপে পরিণত করা যায়। এর জন্য উপাদান এবং প্রক্রিয়া বেছে নিতে হয়। মূল প্রশ্নটি হলো: এআই রোবট প্রোটোটাইপের যন্ত্রাংশের জন্য কোন উৎপাদন প্রক্রিয়া এবং উপাদান সবচেয়ে ভালো কাজ করে? এবং এগুলো ডিজাইন ও উৎপাদনকে কীভাবে প্রভাবিত করে? এই নিবন্ধে উপাদানের বিকল্প, মেশিনিং কৌশল এবং সিস্টেম-স্তরের সিদ্ধান্তগুলো আলোচনা করা হয়েছে। আমরা কাস্টম রোবোটিক সিস্টেম নির্বাচন এবং তৈরির জন্য দরকারি পরামর্শের উপর আলোকপাত করেছি। শক্তি, ওজন এবং নির্ভুলতা উপাদান নির্বাচনে পথ দেখায়। সময় এবং বাজেটও গুরুত্বপূর্ণ। আমরা প্রেক্ষাপটের ইতিহাস এড়িয়ে গিয়ে ইঞ্জিনিয়ার এবং শৌখিন ব্যক্তিদের জন্য বাস্তবসম্মত পরামর্শ দিয়েছি। হিউম্যানয়েড আর্ম এবং মোবাইল রোবটের বাস্তব প্রোটোটাইপের উদাহরণগুলো এই সিদ্ধান্তগুলোকে বাস্তবে প্রয়োগ করে দেখায়।
এআই রোবট প্রোটোটাইপ যন্ত্রাংশের নকশা সংক্রান্ত বিবেচ্য বিষয়সমূহ
প্রতিটি এআই রোবট পাঁচটি প্রধান সিস্টেম দিয়ে শুরু হয়: কন্ট্রোল, সেন্সর, অ্যাকচুয়েটর, পাওয়ার সাপ্লাই এবং স্ট্রাকচারাল ফ্রেম। রোবোটিক্সে, এই সিস্টেমগুলো তাদের ব্যবহৃত যন্ত্রাংশ থেকে বিভিন্ন জিনিসের প্রয়োজন হয়। আপনার পছন্দগুলো আগেভাগেই ঠিক করে নিন। এগুলো টলারেন্স, অ্যাসেম্বলি এবং খরচকে প্রভাবিত করে। এখানে যা গুরুত্বপূর্ণ তা তুলে ধরা হলো।
শক্তি, ওজন এবং নির্ভুলতা
ভারবাহী বনাম ভারবিহীন অংশ
কিছু অংশ আসল ভার বহন করে। সংযোগস্থল, লিঙ্ক এবং চ্যাসিসের অংশগুলোর উচ্চ শক্তি ও দৃঢ়তা প্রয়োজন। এক্ষেত্রে অ্যালুমিনিয়াম অ্যালয় বেশ জনপ্রিয়। এগুলো ওজন ও দৃঢ়তার মধ্যে বেশ ভালো ভারসাম্য রক্ষা করে। কভার এবং বডি প্যানেলগুলোর ওপর চাপ অনেক কম থাকে। প্লাস্টিক এই কাজগুলো ভালোভাবে সামলে নেয়। পরিকল্পনা করার সময়ই এই কাজগুলো আগেভাগে ঠিক করে নিন। এই সিদ্ধান্ত পরবর্তী সবকিছুকে প্রভাবিত করে।
সহনশীলতা এবং সারফেস ফিনিশ
সঠিক টলারেন্সের মাধ্যমেই নির্ভুলতা শুরু হয়। ইন্টারফেসে সূক্ষ্মতা সবচেয়ে বেশি গুরুত্বপূর্ণ। বেয়ারিং সিট এবং রেল মাউন্টের জন্য ±০.০১ থেকে ±০.০৫ মিমি-এর মধ্যে টলারেন্স প্রয়োজন। টুল চেঞ্জার এবং গ্রিপারের মতো কম্পোনেন্টগুলোর নির্ভরযোগ্য হ্যান্ডলিংয়ের জন্য ০.০১৫ থেকে ০.০২ মিমি রেঞ্জে পুনরাবৃত্তিযোগ্যতা প্রয়োজন। কিন্তু টলারেন্সের ক্রমবর্ধমান প্রভাবের দিকে খেয়াল রাখুন। যখন অনেকগুলো পার্টস একসাথে যুক্ত হয়, তখন ছোট ছোট ভুলগুলোও জমা হতে থাকে। একটি ±০.০২ মিমি স্পেসিফিকেশন জয়েন্টগুলোকে আটকে দিতে পারে। শুধুমাত্র যেখানে কাজের প্রয়োজনে টলারেন্স টাইট করুন। ০.৫ মিমি থেকে ০.০২ মিমি-তে গেলে আপনার উৎপাদন খরচ দ্বিগুণ হয়ে যায়। ০.০১ মিমি-তে নিয়ে গেলে তা তিনগুণ হয়ে যায়।
সহনশীলতা সরাসরি রোবটের নির্ভুলতাকে প্রভাবিত করে। ব্র্যাকেটগুলো সঠিক অবস্থানে না থাকলে, এন্ড ইফেক্টর তার লক্ষ্যভ্রষ্ট হয়। উৎপাদনযোগ্যতার জন্য ভালো নকশার অর্থ হলো শুরুতেই সঠিক মাপের কথা ভাবা। বুদ্ধিদীপ্ত নকশার সিদ্ধান্ত খরচ এবং গুণমানকে প্রভাবিত করে। একই যুক্তি সমস্ত উৎপাদন প্রক্রিয়ার ক্ষেত্রে প্রযোজ্য। নিজেকে জিজ্ঞাসা করুন: প্রতিটি পৃষ্ঠতলের কি কঠোর নিয়ন্ত্রণ প্রয়োজন, নাকি শুধু গুরুত্বপূর্ণ পৃষ্ঠতলগুলোর?
পরিবেশগত এবং তাপীয় কারণ
তাপমাত্রা এবং রাসায়নিক এক্সপোজার
আপনার রোবট কোথায় কাজ করে? কারখানাগুলো গরম হয়ে যায়। বাইরের রোবটগুলো রাসায়নিক পদার্থের সংস্পর্শে আসে। ABS এবং HDPE-এর মতো সাধারণ প্লাস্টিক ১০০°C-এর বেশি তাপমাত্রায় অকার্যকর হয়ে পড়ে। এর পরিবর্তে আপনার PTFE বা PEEK প্রয়োজন। PEEK ২৬০°C পর্যন্ত একটানা তাপ সহ্য করতে পারে। রাসায়নিক পদার্থের সংস্পর্শের ক্ষেত্রে, PTFE, PEEK এবং পলিপ্রোপিলিন তীব্র দ্রাবক প্রতিরোধ করে। ক্ষয়কারী পরিবেশের জন্য টাইটানিয়াম এবং স্টেইনলেস স্টিল ৩১৬ হলো সেরা ধাতু। এই উপাদান নির্বাচনগুলো চাপের মধ্যে কর্মক্ষমতার সাথে সরাসরি সম্পর্কিত।
বহিরঙ্গন রোবটের সিলিং প্রযুক্তিতে উন্নত ইলাস্টোমার ব্যবহার করা হয়। ফ্লুরোপ্রিন এক্সপি এবং ইপিডিএম অতিবেগুনি রশ্মি ও পরিষ্কারক দ্রব্য প্রতিরোধ করে। আপনার পছন্দের পণ্যটি বেছে নেওয়ার সময় পরিবেশের কথা ভাবুন।
কম্পন এবং প্রভাব প্রতিরোধের
রোবট দ্রুত চলে এবং সজোরে থামে। কম্পনের ফলে সময়ের সাথে সাথে স্ক্রু ঢিলা হয়ে যায়। আঘাতের ফলে ভঙ্গুর যন্ত্রাংশে ফাটল ধরতে পারে। পিওএম (POM), গ্লাস-ফিল্ড নাইলন এবং অন্যান্য শক্ত প্লাস্টিক বারবার চাপ ভালোভাবে সামলাতে পারে। এগুলো না ভেঙে শক্তি শোষণ করে। টাইটানিয়াম অতিরিক্ত ওজন ছাড়াই উচ্চ শক্তি প্রদান করে, কিন্তু এর দাম বেশি। আপনার রোবোটিক সিস্টেমের সাথে উপাদানের ড্যাম্পিং মিলিয়ে নিন। কারখানার মেঝেতে থাকা একটি স্থির বাহুর চেয়ে, দেয়ালে ধাক্কা খাওয়া একটি বিশেষভাবে তৈরি চলমান রোবটের জন্য আরও শক্ত যন্ত্রাংশ প্রয়োজন।
খরচ, লিড টাইম এবং পরিমাপযোগ্যতা
প্রোটোটাইপ বনাম উৎপাদন বাজেট
একটি একক প্রোটোটাইপের দাম প্রতি ইউনিটে বেশি পড়ে। একই উপাদান বেশি পরিমাণে কিনলে দাম কমে যায়। আগে থেকে পরিকল্পনা করুন। প্রাথমিক পরীক্ষার জন্য টুলিং খরচ ছাড়াই সিএনসি মেশিনিং নির্ভুলতা প্রদান করে। বেশি পরিমাণে উৎপাদনের ক্ষেত্রে প্রতি ইউনিটের খরচ কমাতে ইনজেকশন মোল্ডিং ব্যবহার করা হয়। উপাদান নির্বাচন উৎপাদনের পরিমাণ এবং বাজেট লক্ষ্যের উপর নির্ভর করে। কাস্টম রোবোটিক সিস্টেমগুলো প্রায়শই মেশিনে তৈরি অংশ দিয়ে শুরু হয় এবং পরে মোল্ডেড অংশের দিকে অগ্রসর হয়।
ব্রিজ টুলিং এবং স্বল্প-পরিমাণে উৎপাদন
এআই রোবটের প্রোটোটাইপ যন্ত্রাংশের জন্য একটিমাত্র প্রোটোটাইপ এবং পূর্ণাঙ্গ উৎপাদন প্রক্রিয়ার মধ্যবর্তী শূন্যস্থান পূরণ করে ব্রিজ টুলিং। এটি অল্প পরিমাণে উৎপাদনের জন্য অস্থায়ী ছাঁচ ব্যবহার করে। এর ফলে, হার্ড টুলিং-এ বিনিয়োগ করার আগেই প্রোটোটাইপের মতো অংশ পরীক্ষা করা এবং সেগুলোর সঠিক মাপ যাচাই করা যায়। ১০ থেকে ১০০টি যন্ত্রাংশের জন্য ইউরেথেন কাস্টিং বেশ কার্যকর। এই পদ্ধতিটি আপনার ডিজাইন এবং উৎপাদন প্রক্রিয়াকে শুরুতেই যাচাই করে নেয়, যার ফলে উৎপাদন বাড়ানোর আগে অর্থ ও সময় উভয়ই সাশ্রয় হয়।
এআই রোবট প্রোটোটাইপ যন্ত্রাংশের জন্য সাধারণ উপকরণ
সঠিক উপাদান নির্বাচন করাই অর্ধেক কাজ। আপনি চাইবেন উপাদানটি যেন মজবুত, হালকা এবং আপনার অর্থায়ন দলের সাধ্যের মধ্যে থাকে। এক্ষেত্রে তিনটি ভাগে ভাগ করা যায়: ধাতু, প্লাস্টিক এবং কম্পোজিট। প্রত্যেকটিরই নিজস্ব সুবিধা ও অসুবিধা রয়েছে। চলুন সেগুলো আলোচনা করা যাক।
ধাতু
রোবোটিক্সে কাঠামোগত কাজের জন্য ধাতু হলো সেরা পছন্দ। এগুলো অনমনীয়, মজবুত এবং এদের আচরণ অনুমানযোগ্য। কিন্তু বিভিন্ন ধাতু বিভিন্নভাবে কাজ করে।
হালকা ফ্রেমের জন্য অ্যালুমিনিয়াম সংকর ধাতু
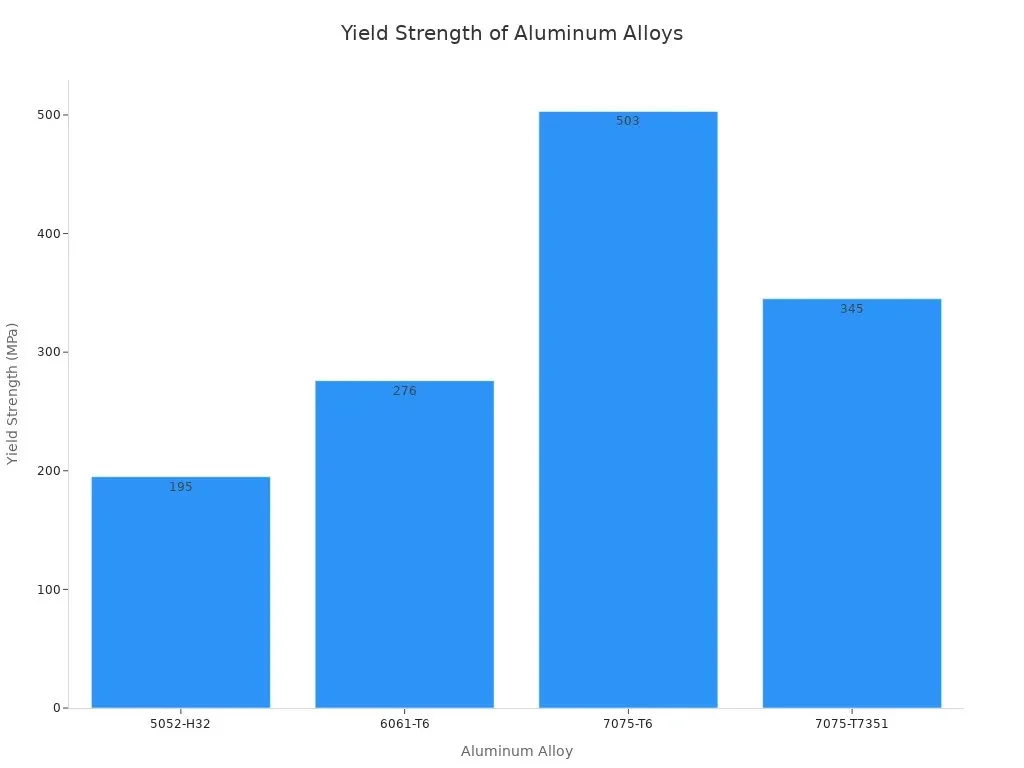
বেশিরভাগ ফ্রেমের জন্য অ্যালুমিনিয়ামই প্রথম পছন্দ। সমস্ত গ্রেডের মধ্যে, প্রোটোটাইপ এবং সাধারণ কাঠামোগত অংশগুলির জন্য 6061-T6 হলো আদর্শ পছন্দ। এটি ভালোভাবে ক্ষয় প্রতিরোধ করে, সহজে মেশিনিং করা যায় এবং অনেক শক্তিশালী বিকল্পের চেয়ে ভালোভাবে ঝালাই করা যায়। এর ইল্ড স্ট্রেংথ হলো ২৭৬ এমপিএ। মেশিনিং করা ব্র্যাকেট, প্লেট এবং স্ট্রাকচারাল লিঙ্কের জন্য এটি যথেষ্ট।
যদি আপনার আরও শক্তির প্রয়োজন হয়, তবে 7075-T6 ৫০৩ এমপিএ পর্যন্ত শক্তি উৎপাদন করে। এটি উচ্চ-চাপযুক্ত এয়ারফ্রেমের কাজ এবং প্রিমিয়াম ড্রোন আর্মের জন্য এটিকে উপযোগী করে তোলে। এখানে প্রচলিত গ্রেডগুলোর একটি সংক্ষিপ্ত তুলনা দেওয়া হলো:
| অ্যালুমিনিয়াম খাদ | ফলন শক্তি (MPa) | রোবোটিক্স/ইউএভি ফ্রেমে সাধারণ ব্যবহার |
| 6061-T6 | 276 | সাধারণ-উদ্দেশ্য ফ্রেম, রোবোটিক আর্ম, এফপিভি রেসিং চ্যাসিস |
| 7075-T6 | 503 | উচ্চ-চাপ সহনশীল এয়ারফ্রেম, সামরিক ইউএভি কাঠামো, প্রিমিয়াম ড্রোন অস্ত্র |
| 5052-H32 | 195 | শীট ঘের এবং ব্যাটারি হাউজিং |
| 7075-T7351 | 345 | সামরিক, রেসিং, বা উচ্চ পেলোড ইউএভি |
ক্ষয়যোগ্য যন্ত্রাংশের জন্য স্টেইনলেস স্টিল ১৭-৪ পিএইচ
যখন শক্তিশালী ক্ষয়-প্রতিরোধ ক্ষমতার প্রয়োজন হয়, তখন ১৭-৪ পিএইচ স্টেইনলেস স্টিলই সেরা সমাধান। H900 অবস্থায়, এর চূড়ান্ত প্রসার্য শক্তি প্রায় ১,৩১০ থেকে ১,৩৭৯ মেগাপ্যাসকেল পর্যন্ত পৌঁছায়। এর নতি শক্তি ১,১৭২ থেকে ১,২৭৬ মেগাপ্যাসকেলের মধ্যে থাকে। এর কাঠিন্য HRC ৪০ থেকে ৪৭ পর্যন্ত হয়। আপনি এটি সিএনসি (CNC) দিয়ে মেশিনিং করতে পারেন অথবা ডিএমএলএস (DMLS) পদ্ধতিতে তৈরি করতে পারেন। এই বৈশিষ্ট্যগুলো এটিকে উচ্চ-ভার বহনকারী শ্যাফট, পিন এবং কাঠামোগত ফাস্টেনারের জন্য চমৎকার করে তোলে। এছাড়াও, এটি অ্যালুমিনিয়ামের তুলনায় ভারের অধীনে অনেক কম বাঁকে, যা নির্ভুল মাউন্টিং প্লেটের জন্য গুরুত্বপূর্ণ।
উচ্চ-শক্তির প্রয়োগের জন্য টাইটানিয়াম Ti-6Al-4V
টাইটানিয়াম অ্যালয় Ti-6Al-4V উচ্চ শক্তি এবং কম ওজন প্রদান করে। হিউম্যানয়েড রোবটের কাঠামোগত অংশগুলোতে প্রায়শই অ্যালুমিনিয়াম, টাইটানিয়াম এবং স্টিলের মিশ্রণ থাকে। টাইটানিয়ামের দাম বেশি, কিন্তু যেখানে প্রতিটি গ্রামের গুরুত্ব রয়েছে, সেখানে এটি সবচেয়ে ভালো কাজ করে। গুরুত্বপূর্ণ সংযোগ এবং জোড়গুলোর জন্য এটি ব্যবহার করুন, যেগুলো বারবার ভারী চাপের সম্মুখীন হয়।
প্লাস্টিক
প্লাস্টিক ওজন ও খরচ কমায়। এগুলো এমন সব কাজও করতে পারে, যেখানে ধাতু ব্যবহার করা সম্ভব নয়।
দ্রুত প্রোটোটাইপিংয়ের জন্য ABS এবং PLA
এফডিএম প্রিন্টিংয়ের ক্ষেত্রে এবিএস এবং পিএলএ হলো প্রধান উপকরণ। এগুলো দিয়ে দ্রুত মাপ পরীক্ষা করা ও আকার দেওয়া যায়। উচ্চ তাপ কোনোটিই ভালোভাবে সহ্য করতে পারে না, তাই এগুলোকে মোটর এবং গরম পৃষ্ঠ থেকে দূরে রাখুন। তবে, প্রাথমিক পর্যায়ের মকআপের জন্য এগুলোর কোনো বিকল্প নেই।
গিয়ার এবং বিয়ারিং এর জন্য POM এবং PEEK
POM, যা প্রায়শই ডেলরিন নামে বিক্রি হয়, গিয়ার এবং বিয়ারিং-এ চমৎকার কাজ করে। এর ঘর্ষণ সহগ কম এবং মাত্রিক স্থিতিশীলতা চমৎকার। ২৪ ঘণ্টা পর এর আর্দ্রতা শোষণ মাত্র ০.২৫%, যেখানে নাইলনের ক্ষেত্রে তা ১.৫–৩.০%। এর মানে হলো সময়ের সাথে সাথে এর ফোলাভাব কম হয় এবং নির্ভুলতা বাড়ে। ডেলরিন AF 100 কম ক্ষয়ের সাথে উচ্চ গতিতে উচ্চ ভার বহন করতে পারে। এর স্থির এবং গতিশীল ঘর্ষণ সহগ প্রায় সমান হওয়ায় এতে স্লিপ-স্টিক আচরণ প্রায় নেই বললেই চলে। PEEK আরও এক ধাপ এগিয়ে, এটি ২৬০°C পর্যন্ত অবিচ্ছিন্ন তাপ সহ্য করতে পারে। উভয় পলিমারই রাসায়নিক পদার্থ ভালোভাবে প্রতিরোধ করে, যা এদেরকে কঠিন প্রয়োগের জন্য নির্ভরযোগ্য পছন্দ করে তোলে।
কম্পোজিট এবং বিশেষ উপকরণ
কম্পোজিট আপনাকে শক্তি ও ওজনের সর্বোত্তম অনুপাত প্রদান করে। এগুলো ওজন-সংবেদনশীল বা হালকা কাজের ক্ষেত্রে ব্যবহৃত হয়।
কার্বন ফাইবার রিইনফোর্সড পলিমার
সিএফআরপি রোবোটিক আর্মের ক্ষেত্রে এক যুগান্তকারী পরিবর্তন এনেছে। একটি T700S কার্বন ফাইবার ল্যামিনেটের ওজন প্রতি ঘন সেন্টিমিটারে ১.৫৫ গ্রাম, যেখানে 6061-T6 অ্যালুমিনিয়ামের ওজন প্রতি ঘন সেন্টিমিটারে ২.৭০ গ্রাম। অর্থাৎ, এটি প্রায় ৪৩% হালকা। এর নির্দিষ্ট দৃঢ়তা প্রায় ৪৫ GPa·cm³/g পর্যন্ত পৌঁছায়, যা অ্যালুমিনিয়ামের চেয়ে প্রায় ১.৭ গুণ বেশি। IEEE Access-এ প্রকাশিত একটি গবেষণায় একটি পরীক্ষিত হাইব্রিড আর্মের কথা বলা হয়েছে, যার ভর সম্পূর্ণ অ্যালুমিনিয়ামের ডিজাইনের তুলনায় ২৪.৩২% কম। জয়েন্ট থেকে প্রতি গ্রাম ওজন কমানোর ফলে জড়তা, অ্যাকচুয়েটর টর্ক এবং শক্তি খরচ কমে যায়।
গ্লাস-ফিল্ড নাইলন এবং UHMW
গ্লাস-ফিল্ড নাইলন খুব বেশি খরচ ছাড়াই প্লাস্টিকের যন্ত্রাংশে দৃঢ়তা যোগ করে। UHMW চমৎকার অভিঘাত প্রতিরোধ ক্ষমতা এবং একটি কম ঘর্ষণযুক্ত পৃষ্ঠতল প্রদান করে। এই উপাদানগুলো বাম্পার, গাইড এবং ওয়্যার স্ট্রিপের জন্য উপযুক্ত। এগুলো কম্পন শোষণ করে এবং ফাটল ধরা ছাড়াই বারবার চাপ সহ্য করতে পারে।
উপকরণ নির্বাচন সরাসরি উৎপাদন প্রক্রিয়া এবং যন্ত্রাংশ নির্বাচনের সাথে জড়িত। শুরুতেই এটি সঠিকভাবে করলে, আপনার কাস্টম বিল্ডটি বাজেট ও সময়সূচী অনুযায়ী সম্পন্ন হবে।
এআই রোবট প্রোটোটাইপ যন্ত্রাংশের উৎপাদন প্রক্রিয়া
রোবটের যন্ত্রাংশ তৈরির প্রচলিত উপায়গুলোর মধ্যে রয়েছে কাটিং, ইনজেকশন মোল্ডিং, সিএনসি মেশিনিং, কাস্টিং এবং থ্রিডি প্রিন্টিং। প্রতিটি পদ্ধতি ভিন্ন ভিন্ন প্রয়োজন মেটায়। আপনার পছন্দ নির্ভর করে যন্ত্রাংশটির আকৃতি, প্রয়োজনীয় যন্ত্রাংশের সংখ্যা এবং বাজেটের উপর। চলুন প্রধান বিকল্পগুলো দেখে নেওয়া যাক।
সিএনসি মেশিনিং এবং কাটিং
সিএনসি মেশিনিংয়ের মাধ্যমে অত্যন্ত নিখুঁত ও মজবুত যন্ত্রাংশ তৈরি করা যায়। এটি ধাতু এবং প্লাস্টিক উভয় ক্ষেত্রেই কাজ করে। এআই রোবটের প্রোটোটাইপ যন্ত্রাংশের জন্য প্রায়শই এই পদ্ধতিটি প্রথমে ব্যবহার করা হয়।
৫-অক্ষ বনাম ৩-অক্ষ যন্ত্র
তিন-অক্ষীয় মেশিন কেবল এক দিক থেকে কাটে। পাঁচ-অক্ষীয় মেশিন টুল এবং যন্ত্রাংশকে একসাথে চালনা করে। জটিল আকৃতির ক্ষেত্রে এই অতিরিক্ত সঞ্চালন অত্যন্ত গুরুত্বপূর্ণ।
যখন কোনো যন্ত্রাংশে ঢালু পৃষ্ঠ, গভীর গর্ত বা বিভিন্ন দিকে মুখ করা ছিদ্র থাকে, তখন ফাইভ-অ্যাক্সিস মেশিনিং সবচেয়ে ভালো কাজ করে। রোবট জয়েন্ট হাউজিং-এ পাশের ছিদ্র, বিয়ারিং হোল এবং রেফারেন্স ফেস থাকে। এই বৈশিষ্ট্যগুলো একসাথে পরিকল্পনা করা উচিত। যখন আপনি উপরের, পাশের এবং ঢালু পৃষ্ঠে সূক্ষ্ম ছিদ্র তৈরি করেন, তখন যন্ত্রাংশটির প্রতিটি উল্টানোর সাথে সাথে ছোট ছোট ত্রুটি যুক্ত হয়। এই ত্রুটিগুলো মেশিনের স্বাভাবিক নির্ভুলতার চেয়েও বড় হতে পারে। ফাইভ-অ্যাক্সিস মেশিনিং সবকিছুকে একটি স্থিতিশীল সেটআপের মধ্যে রাখে।
ফাঁপা রোবোটিক জয়েন্ট হাউজিংগুলোর কথা বিবেচনা করুন। এগুলোর বাইরের দিকে প্যাঁচযুক্ত ছিদ্র এবং বক্র পৃষ্ঠে মাউন্টিং বাম্প থাকে। থ্রি-অ্যাক্সিস কাজের জন্য চার থেকে ছয়বার হাতে করে পুনরায় ক্ল্যাম্প করার প্রয়োজন হয়। এর ফলে ভেতরের বেয়ারিং ছিদ্রগুলো বাইরের মোটর পৃষ্ঠের সাথে অসঙ্গত হয়ে যায়। থ্রি-অ্যাক্সিসের ক্ষেত্রে প্রথম চেষ্টায় সফলতার হার মাত্র ৫৯%। ফাইভ-অ্যাক্সিসের ক্ষেত্রে একবারে সেটআপ করলে এই হার বেড়ে ৯৬% হয়ে যায়।
| আংশিক পরিস্থিতি | সুপারিশকৃত মূল্যায়ন | কারণ |
| নলাকার অংশের পাশের ছিদ্র | 4-অক্ষ | হাতে করে তারিখ উল্টানো এবং পুনরায় তারিখ বসানো কমায়। |
| নিয়মিত বহু-মুখী গর্ত | ৪-অক্ষ বা ৩+২ | খরচ এবং সেটআপ স্থিতিশীলতার মধ্যে ভারসাম্য রক্ষা করে |
| কোণযুক্ত সেন্সর মাউন্টিং পৃষ্ঠ | 5-অক্ষ | ফিক্সচার পরিবর্তন এবং টুলের হস্তক্ষেপ কমায়। |
| হালকা ওজনের রোবট ফ্রেম | 5-অক্ষ | পকেট এবং রিবগুলিতে টুল প্রবেশ করানো সহজ করে |
| পাতলা দেয়ালের বহু-মুখী বন্ধনী | পর্যায়ক্রমিক মেশিনিং সহ ৫-অক্ষ | ক্ল্যাম্পিং এবং ডেটাম ড্রিফট পরিচালনা করতে সাহায্য করে |
| পুনরাবৃত্তিমূলক নির্ভুলতা সহ স্বল্প-পরিমাণ যন্ত্রাংশ | ৫-অক্ষ মূল্যায়ন | ব্যাচটির জন্য প্রথম-প্রক্রিয়াটি পুনরাবৃত্তি করা যেতে পারে। |
ফিড, গতি এবং টুল নির্বাচন
আপনার উপাদানের উপর ফিড এবং স্পিড নির্ভর করে। উচ্চ স্পিন্ডল স্পিডে অ্যালুমিনিয়াম দ্রুত কাটা যায়। টাইটানিয়ামের জন্য ধীর গতি এবং বেশি কুল্যান্ট প্রয়োজন। টুলের পছন্দও একটি গুরুত্বপূর্ণ বিষয়। কার্বাইড টুল বেশিরভাগ কাজ সামলাতে পারে। অমসৃণ কম্পোজিটের জন্য ডায়মন্ড-কোটেড টুল ভালো কাজ করে। NOBLE-এর মতো একজন কাস্টম ম্যানুফ্যাকচারিং পার্টনার আপনার নির্দিষ্ট ডিজাইনের জন্য এই মানগুলো নির্ধারণ করতে আপনাকে সাহায্য করতে পারে।
রোবোটিক্সের জন্য শিট মেটাল উৎপাদন
শিট মেটাল ফ্রেম এবং এনক্লোজার তৈরির একটি দ্রুত উপায়। রোবটিক্সের জন্য উৎপাদন প্রায়শই চ্যাসিসের কাজের জন্য এখান থেকেই শুরু হয়।
লেজার কাটিং, বেন্ডিং এবং ওয়েল্ডিং
লেজার কাটিং পরিষ্কার প্রান্তসহ সমতল নকশা তৈরি করে। বাঁকানোর মাধ্যমে ত্রিমাত্রিক আকৃতি দেওয়া হয়। ঝালাইয়ের মাধ্যমে টুকরোগুলোকে একসাথে জোড়া লাগানো হয়। এই প্রক্রিয়াটি ব্র্যাকেট, মাউন্ট এবং বেস প্লেটের জন্য বেশ কার্যকর। প্রতিটি ধাপ উচ্চ সরঞ্জাম খরচ ছাড়াই পণ্যের মান বৃদ্ধি করে।
ফ্রেম এবং চ্যাসিস নির্মাণ
মোবাইল রোবটের চ্যাসিসকে দৃঢ় হতে হবে, কিন্তু ভারী নয়। শিট মেটাল এই দুটি বৈশিষ্ট্যই প্রদান করে। যেখানে চাপ বেশি, সেখানে রিব এবং গাসেট যোগ করা যেতে পারে। কাটআউটের মাধ্যমে অপ্রয়োজনীয় অংশ থেকে উপাদান সরিয়ে ফেলা হয়। এই পদ্ধতি রোবটিক সিস্টেমকে হালকা এবং দৃঢ় রাখে।
ইনজেকশন মোল্ডিং, কাস্টিং এবং 3D প্রিন্টিং
এই তিনটি পদ্ধতি একক প্রোটোটাইপ থেকে শুরু করে পূর্ণাঙ্গ উৎপাদন পর্যন্ত সবকিছুকে অন্তর্ভুক্ত করে।
শেল এবং কভারের জন্য ইনজেকশন মোল্ডিং
ইনজেকশন মোল্ডিংয়ের মাধ্যমে রোবটের খোলস, আবরণ, দস্তানা এবং বাইরের অংশ তৈরি করা হয়। এটি ওজন কমায়, ভেতরের অংশগুলোকে সুরক্ষিত রাখে এবং রোবটকে তার বাহ্যিক রূপ দেয়। এক্ষেত্রে ABS একটি বহুল ব্যবহৃত উপাদান। ABS-এর জন্য প্রস্তাবিত দেয়ালের পুরুত্ব হলো ১.১৪ থেকে ৩.৫৬ মিমি-এর মধ্যে। ১ মিমি-এর চেয়ে পাতলা দেয়াল সমানভাবে ভরাট করা কঠিন। শুরুতে ছাঁচের সরঞ্জামের খরচ বেশি হলেও, বেশি পরিমাণে তৈরি করলে প্রতিটি অংশের খরচ দ্রুত কমে আসে।
ইউরেথেন কাস্টিং এবং ব্রিজ উৎপাদন
ইউরেথেন কাস্টিং প্রোটোটাইপ এবং উৎপাদনের মধ্যবর্তী শূন্যস্থান পূরণ করে। সিলিকন ছাঁচ ১০ থেকে ১০০টি যন্ত্রাংশ পর্যন্ত ব্যবহার করা যায়। এর মাধ্যমে হার্ড টুলিং-এর পেছনে খরচ না করেই আপনি ছাঁচে তৈরি যন্ত্রাংশের মতো অনুভূতিযুক্ত যন্ত্রাংশ পান। এই অন্তর্বর্তীকালীন উৎপাদন পদ্ধতি আপনাকে স্টিলের ছাঁচ কেনার আগেই যন্ত্রাংশের মাপ ও কার্যকারিতা পরীক্ষা করার সুযোগ দেয়।
জটিল জ্যামিতির জন্য এফডিএম, এসএলএ এবং এসএলএস
থ্রিডি প্রিন্টিং হিউম্যানয়েড রোবট তৈরির পদ্ধতি বদলে দিয়েছে। এর মাধ্যমে জটিল আকৃতি তৈরি করা যায় এবং দ্রুত প্রোটোটাইপিং করা সম্ভব, যা পুরোনো পদ্ধতিগুলোর পক্ষে সম্ভব নয়। দ্রুত মকআপ তৈরির জন্য এফডিএম (FDM) ভালো। ভিজ্যুয়াল মডেলের জন্য এসএলএ (SLA) মসৃণ পৃষ্ঠতল প্রদান করে। এসএলএস (SLS) সাপোর্ট স্ট্রাকচার ছাড়াই শক্তিশালী নাইলনের অংশ তৈরি করে।
SLS এবং MJF-এর ক্ষেত্রে, প্রায় ±০.৩% মাত্রিক নির্ভুলতার পরিকল্পনা করুন। এরপর যেকোনো বেয়ারিং হোল মেশিন বা রিম করুন। SLS নাইলন PA12 পার্টসের একটি অমসৃণ পৃষ্ঠ থাকে যা সিল করা প্রয়োজন। ব্যাচ ধাপ হিসেবে ভেপার স্মুদিং পৃষ্ঠের ফিনিশ উন্নত করে। TPM3D-এর SLS সলিউশন প্রতি ১০০ মিমি-তে প্রায় ±০.২ মিমি নির্ভুলতা অর্জন করে। এটি এন্ড-ইফেক্টর প্রোটোটাইপের জন্য নিখুঁত ফিট নিশ্চিত করে।
এআই রোবট প্রোটোটাইপ যন্ত্রাংশ তৈরির এই উৎপাদন প্রক্রিয়াগুলোর প্রত্যেকটিরই নিজস্ব গুরুত্ব রয়েছে। আপনার যন্ত্রাংশের আকৃতি, পরিমাণ এবং কার্যক্ষমতার চাহিদার ওপর ভিত্তি করে নির্বাচন করুন।
এআই রোবট প্রোটোটাইপ যন্ত্রাংশের প্রয়োগ
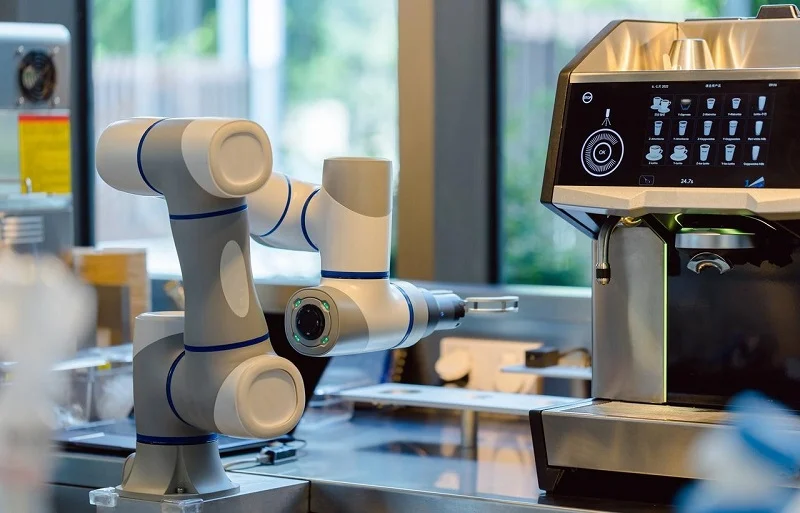
উপকরণ নির্বাচন এবং বাস্তব নির্মাণে বিভিন্ন অংশ কীভাবে ফুটিয়ে তোলা যায়, সে বিষয়ে বাস্তবসম্মত সিদ্ধান্ত। এখানে এর তিনটি সাধারণ ব্যবহার এবং তার পেছনের কারণগুলো তুলে ধরা হলো।
হিউম্যানয়েড রোবট আর্ম প্রোটোটাইপ
কাঁধের সন্ধিটি পুরো বাহুটিকে ধরে রাখে। এটিকে অবশ্যই টলমল ছাড়া নড়াচড়া করতে হবে। একটি বাস্তব প্রোটোটাইপে, গ্রাহক ±০.০১ মিমি-এর একটি সহনশীলতা চেয়েছিলেন। নির্ভুল সিএনসি মেশিনিং প্রতিটি বেয়ারিং সিট এবং মোটর মাউন্টের জন্য তা পূরণ করেছে।
উৎপাদন নকশার নিয়মাবলী এখানে সাহায্য করে। বেয়ারিং হোলগুলো নিখুঁত গোলাকারত্বের সাথে H7 টলারেন্স মেনে চলে। দেয়ালের ন্যূনতম পুরুত্ব হলো ১.৮ মিমি। ভেতরের কোণাগুলো কমপক্ষে ১.৫ মিমি। আন্ডারকাট আকৃতিগুলো ৫-অক্ষীয় টুলকে নাগাল পেতে সাহায্য করে। এখানে কোনো বদ্ধ পকেট নেই। শক্তিশালী বসগুলো থ্রেডেড হোলগুলোকে ধরে রাখে। ক্ল্যাম্পিং লাগগুলো যন্ত্রাংশটিকে স্থিতিশীল রাখে। প্রতিটি প্রান্তে একটি ছোট চ্যামফার থাকে। বেয়ারিং সিস্টেম এবং জয়েন্ট হাউজিং উভয়ই এই নিয়মগুলো থেকে উপকৃত হয়। উৎপাদনের জন্য এই নকশা পদ্ধতিটি শুরু থেকেই রোবোটিক সিস্টেমের ভালো কার্যকারিতা নিশ্চিত করে। সঠিক যন্ত্রাংশ বাছাই করার অর্থ হলো প্রোটোটাইপটি প্রথম চেষ্টাতেই কাজ করে।
মোবাইল রোবট চ্যাসিস এবং সেন্সর মাউন্ট
অ্যালুমিনিয়াম 5052-H32 শিট একটি বহুল ব্যবহৃত পছন্দ। এটি সহজে বাঁকানো যায় এবং মরিচা প্রতিরোধ করে। যেখানে প্রয়োজন, সেখানে পুরু প্যানেলগুলো দৃঢ়তা যোগ করে। অন্যান্য অংশে কাটআউটের মাধ্যমে ওজন কমানো হয়। উন্নততর নির্ভুলতার জন্য সেন্সর মাউন্টে 6061-T6 ব্যবহার করা হয়। শিট মেটালের সরঞ্জাম সস্তা হওয়ায় মোট খরচ কম থাকে। এটি এমন কাস্টম রোবোটিক সিস্টেমের জন্য উপযোগী, যেগুলোতে দ্রুত পরিবর্তনের প্রয়োজন হয়। এর অন্যান্য ব্যবহারের মধ্যে রয়েছে ছোট ডেলিভারি রোবট এবং ওয়্যারহাউস প্ল্যাটফর্ম।
এন্ড-ইফেক্টর এবং গ্রিপার প্রোটোটাইপ
SLS নাইলন এর ওজনের তুলনায় বেশ শক্তিশালী। এটি লক্ষ লক্ষ বার ব্যবহার সহ্য করতে পারে। এতে সাপোর্টের প্রয়োজন ছাড়াই প্রিন্ট করা যায়। প্রিন্ট করার সময় অ-সেন্টারড পাউডার অংশটিকে ধরে রাখে। এর ফলে ভেতরে চ্যানেল এবং জালি আকৃতি তৈরি করে ওজন কমানো সম্ভব হয়।
নমনীয় কৌশল এর একটি প্রধান ব্যবহার। এই জয়েন্টগুলো অতিরিক্ত মোটর ছাড়াই বিভিন্ন বস্তুর চারপাশে বেঁকে যায়। আন্ডারঅ্যাকচুয়েশন পদ্ধতিতে কম মোটর ব্যবহার করে বেশি জয়েন্ট তৈরি করা যায়। এতে ওজন ও অর্থ উভয়ই সাশ্রয় হয়। মানুষের আঙুলের মতো জীব-অনুপ্রাণিত আকৃতি তৈরি করা সম্ভব। গুরুত্বপূর্ণ মাউন্টিং পয়েন্টগুলোর জন্য, মেশিনে তৈরি ধাতব ইনসার্ট প্রয়োজনীয় নির্ভুলতা প্রদান করে। এই মিশ্রণটি উভয় পদ্ধতির সেরা দিকগুলোকে একত্রিত করে। রোবোটিক্স প্রকৌশলীরা নতুন ডিজাইনে কাস্টম নির্ভুল যন্ত্রাংশ তৈরির জন্য এই নমনীয়তাকে গুরুত্ব দেন।
এই বাস্তব-জগতের ব্যবহারগুলো দেখায় যে কীভাবে বিভিন্ন রোবোটিক সিস্টেমে তত্ত্ব ও প্রয়োগ মিলিত হয়।
এআই রোবট প্রোটোটাইপ যন্ত্রাংশের ভবিষ্যৎ প্রবণতা
হাইব্রিড এবং মাল্টি-মেটেরিয়াল প্রিন্টিং
হাইব্রিড মেশিনগুলো এখন একটি সেটআপেই অ্যাডিটিভ এবং সাবট্র্যাকটিভ পদ্ধতিকে একত্রিত করে। এগুলো প্রথমে একটি প্রাথমিক আকৃতি প্রিন্ট করে, তারপর সেটিকে মিলিং করে চূড়ান্ত আকারে নিয়ে আসে। এতে জটিল আকৃতির ক্ষেত্রে সময় বাঁচে। মাল্টি-মেটেরিয়াল প্রিন্টিং এই বিষয়টিকে আরও এক ধাপ এগিয়ে নিয়ে যায়। একটিমাত্র বিল্ডে শক্ত প্লাস্টিকের সাথে নমনীয় অংশও মেশানো যায়। পরিবাহী পথগুলো সরাসরি হাউজিংয়ের মধ্যেই তৈরি করা হয়। শেপ-মেমোরি অ্যালয়ের মতো স্মার্ট মেটেরিয়ালও এখন ব্যবহৃত হচ্ছে। এই অগ্রগতিগুলো সেন্সর মাউন্ট এবং কাঠামোর অংশগুলোকে একটি একক ইউনিট হিসেবে তৈরি করার সুযোগ দেয়। অ্যাসেম্বলির ধাপ কম হওয়ায় ত্রুটির সম্ভাবনাও কমে যায়। রোবোটিক্সের জন্য উৎপাদনে এই পরিবর্তন প্রকৌশলীদের ডিজাইন ভাবনার পদ্ধতিকে বদলে দিচ্ছে।
এআই-চালিত ডিএফএম এবং জেনারেটিভ ডিজাইন
এআই টুল এখন ইঞ্জিনিয়ারদের স্বয়ংক্রিয়ভাবে উৎপাদনের ধাপগুলো বেছে নিতে সাহায্য করে। এই কার্যপ্রবাহ একটি সুস্পষ্ট ক্রম অনুসরণ করে। ইঞ্জিনিয়াররা “এটিকে আরও হালকা করা” বা “এটিকে আরও শক্তিশালী করা”-র মতো লক্ষ্য নির্ধারণের মাধ্যমে কাজ শুরু করেন। এরপর সফটওয়্যারটি শত শত সম্ভাব্য ডিজাইন তৈরি করে। এটি বাস্তব জগতের বিভিন্ন শক্তির অধীনে প্রতিটি ডিজাইন পরীক্ষা করে। দুর্বল ডিজাইনগুলো বাতিল হয়ে যায়। উৎপাদনের সর্বোচ্চ সীমা পূরণের জন্য সবচেয়ে শক্তিশালী ও হালকা বিকল্পগুলোকে উন্নত করা হয়।
এই পরীক্ষাগুলোর নির্ভুলতা ক্রমাগত উন্নত হচ্ছে। জেনারেটিভ ডিজাইন সিএনসি পার্টসের ওজন ২০–৬০% কমিয়ে দেয়। থ্রিডি-প্রিন্টেড পার্টসের ক্ষেত্রে এই ওজন হ্রাস পায় ৪০–৮০%। হালকা রোবট আর্মগুলো দ্রুততর সাইকেল সম্পন্ন করে।
বাস্তব ব্যবহার এই ফলাফলগুলোকে সমর্থন করে। অপ্টিমাইজেশনের পর গাড়ির গ্রিপারগুলোর ওজন ৪০% কমে যায়। এগুলো এখনও একই নির্ভুলতার সাথে একই পরিমাণ ভার বহন করে। ইলেকট্রনিক্স তৈরির ভ্যাকুয়াম গ্রিপারগুলোর ওজন ৫০% হ্রাস পায়। খাদ্যদ্রব্য নাড়াচাড়ার সরঞ্জামগুলো মসৃণ, বক্র পৃষ্ঠতল থেকে সুবিধা পায়, যা সহজেই পরিষ্কার করা যায়।
এই ক্ষেত্রে বিভিন্ন সরঞ্জাম নেতৃত্ব দিচ্ছে। এনটোপোলজি (nTopology) একটি ফোর্ড ব্রেক ক্যালিপারের শক্তি অক্ষুণ্ণ রেখে তার আকার ৩০% কমিয়েছে। সিমেন্স এনএক্স (Siemens NX) একটি মহাকাশযানের টাইটানিয়াম ব্র্যাকেট থেকে ২২% ছেঁটে ফেলেছে। লিও এআই (Leo AI) সরাসরি ডিজাইন প্রক্রিয়ার মধ্যে রোবোটিক্স-নির্দিষ্ট জ্ঞান যোগ করে। থ্রিডি প্রিন্টিং সেই জৈব, আকৃতি-অনুকূলিত ডিজাইনগুলো তৈরি করে যা এই সরঞ্জামগুলো নির্মাণ করে। সিস্টেমগুলো এখন নিজেরাই উপকরণ এবং প্রক্রিয়ার মিশ্রণের পরামর্শ দেয়। রোবোটিক সিস্টেমের জন্য কাস্টম কাজ আরও দ্রুত এবং স্মার্ট হয়ে উঠছে। প্রকৌশলীরা এখন ম্যানুয়াল পরীক্ষা ছাড়াই কাস্টম ডিজাইন পরীক্ষা করতে পারেন।
টেকসই উপকরণ এবং পুনর্ব্যবহারযোগ্য
বর্তমানে এই ক্ষেত্রে উপকরণ নির্বাচনের ক্ষেত্রে টেকসইতাই মূল চালিকাশক্তি। পুনর্ব্যবহৃত অ্যালুমিনিয়াম সংকর ধাতু কম খরচে নতুন ধাতুর মতোই প্রায় সমানভাবে কাজ করে। আবরণ ও আবরণের জন্য তেল-ভিত্তিক প্লাস্টিকের বিকল্প হিসেবে জৈব-ভিত্তিক প্লাস্টিক ব্যবহৃত হয়। এই বিকল্পগুলো কার্যক্ষমতার কোনো ক্ষতি না করেই পরিবেশের ক্ষতি কমায়।
পণ্যের আয়ুষ্কাল শেষের পরিকল্পনাও গুরুত্বপূর্ণ। মডিউলার কাঠামো আপনাকে পুরো অ্যাসেম্বলির পরিবর্তে জীর্ণ অংশগুলো প্রতিস্থাপন করার সুযোগ দেয়। কিছু নির্মাতা ধাতব যন্ত্রাংশের জন্য ফেরত নেওয়ার কর্মসূচি চালু রেখেছে। নিয়মকানুন আরও কঠোর হওয়ার সাথে সাথে এই প্রবণতাগুলো বাড়বে। আজকের বিচক্ষণ সিদ্ধান্ত ভবিষ্যতের নিয়মকানুন অনুসরণ করাকে সহজ করে তোলে।
ভবিষ্যৎ উজ্জ্বল। হাইব্রিড সরঞ্জাম, এআই-চালিত পদ্ধতি এবং টেকসই পন্থা একসঙ্গে কাজ করে। যে প্রকৌশলীরা এই ধারাগুলো গ্রহণ করেন, তাঁরা আরও দ্রুত আরও উন্নত রোবট তৈরি করেন।
নোবেল: এআই রোবট প্রোটোটাইপ যন্ত্রাংশ অংশীদার

নোবেল হলো একটি নির্মাতা প্রতিষ্ঠান যা এআই রোবটের প্রোটোটাইপ যন্ত্রাংশ তৈরির জন্য ধাতু এবং প্লাস্টিক নিয়ে কাজ করে। এই কোম্পানিটি সেইসব প্রকৌশলীদের সাহায্য করে যাদের শুধু নকশা নয়, বরং আসল যন্ত্রাংশ প্রয়োজন। মেশিনিং, মোল্ডিং এবং প্রিন্টিংয়ের জন্য আপনি একজনই অংশীদার পান। এতে সময় সাশ্রয় হয় এবং প্রতিটি ব্যাচে গুণমান একই থাকে।
সিএনসি মেশিনিং, ইনজেকশন মোল্ডিং এবং অ্যাডিটিভ ম্যানুফ্যাকচারিং
নোবেল একই স্থানে একাধিক প্রক্রিয়া পরিচালনা করে। সিএনসি মেশিনিং সূক্ষ্ম সহনশীলতার ধাতু এবং প্লাস্টিকের কাজ করে। আপনার ডিজাইন স্থিতিশীল হয়ে গেলে ইনজেকশন মোল্ডিং শেল, কভার এবং হাউজিংয়ের দায়িত্ব নেয়। জটিল আকৃতি এবং দ্রুত উৎপাদনের জন্য অ্যাডিটিভ ম্যানুফ্যাকচারিং এই শূন্যস্থান পূরণ করে। আপনি আপনার যন্ত্রাংশের জন্য উপযুক্ত প্রক্রিয়াটি বেছে নিন, এবং বাকিটা নোবেল করে দেবে।
কাটিংয়ের মতোই সারফেস ফিনিশিংও সমান গুরুত্বপূর্ণ। স্যান্ডিং এবং পলিশিং লেয়ার লাইন ও টুলের দাগ দূর করে এবং ABS পার্টসকে মেশিনে তৈরি পার্টসের মতো একটি মসৃণ ও চকচকে পৃষ্ঠ প্রদান করে। ভেপার স্মুদিং-এ অ্যাসিটোন বাষ্প ব্যবহার করে ABS-এর পৃষ্ঠের স্তরকে আংশিকভাবে দ্রবীভূত করা হয়, যা দ্রুত লেয়ার লাইন মুছে ফেলে এবং একটি ইনজেকশন-মোল্ডেড চেহারা দেয়। পেইন্টিং এবং কোটিং রঙ যোগ করে, ছোটখাটো ত্রুটি ঢেকে দেয় এবং স্ক্র্যাচ বা রাসায়নিক প্রতিরোধ ক্ষমতা বাড়ায়। টেক্সচারিং ইনজেকশন-মোল্ডেড অনুভূতির অনুকরণ করে, ত্রুটি ঢেকে দেয় এবং গ্রিপ উন্নত করে। প্রতিটি বিকল্পেরই কিছু সুবিধা-অসুবিধা রয়েছে। ভেপার স্মুদিংয়ের ফলে আকারের পরিবর্তন হতে পারে, তাই উৎপাদনের আগে পরীক্ষা করে নেওয়া বুদ্ধিমানের কাজ। সলভেন্ট-ভিত্তিক পেইন্ট ABS-কে ক্ষয় করতে পারে, তাই সামঞ্জস্যতা পরীক্ষা করা আবশ্যক।
ISO 9001:2015 এবং ISO 13485:2016
নোবেল-এর ISO 9001:2015 এবং ISO 13485:2016 সার্টিফিকেশন রয়েছে। প্রথমটি সাধারণ গুণমান ব্যবস্থাপনার আওতাভুক্ত। দ্বিতীয়টি চিকিৎসা যন্ত্রপাতির ক্ষেত্রে প্রযোজ্য, এবং আপনার রোবট যখন রোগী বা অস্ত্রোপচারের সরঞ্জাম স্পর্শ করে, তখন এটি গুরুত্বপূর্ণ হয়ে ওঠে। ISO 13485:2016-এর অধীনে, প্রতিটি প্রোটোটাইপ পুনরাবৃত্তি ডিজাইন এবং উন্নয়ন নিয়ন্ত্রণ দ্বারা পরিচালিত হয়। ডিজাইন ভেরিফিকেশন নিশ্চিত করে যে প্রতিটি উপাদান নির্দিষ্ট মান পূরণ করছে। ডিজাইন ভ্যালিডেশন নিশ্চিত করে যে একত্রিত সিস্টেমটি বাস্তবসম্মত পরিস্থিতিতে নিরাপদে কাজ করে। নথিবিহীন ডিজাইন পরিবর্তন নিষিদ্ধ করা হয়।
ঝুঁকি ব্যবস্থাপনা ISO 14971 অনুসরণ করে। প্রোটোটাইপ যন্ত্রাংশগুলো রোগীদের কাছে পৌঁছানোর আগে দূষণ বা সংযোগকারী ত্রুটির মতো সম্ভাব্য ব্যর্থতার জন্য পরীক্ষা করা হয়। ডিভাইস শনাক্তকরণ এবং উৎস সন্ধানযোগ্যতা NOBLE-কে কাঁচামাল থেকে শুরু করে বিতরণ পর্যন্ত পণ্যের ইতিহাস পুনর্গঠন করতে সাহায্য করে। যদি কোনো সরবরাহকারী কোনো ত্রুটির কথা জানায়, তবে দলটি ক্ষতিগ্রস্ত লটগুলো খুঁজে বের করতে পারে। ক্রয় নিয়ন্ত্রণ ব্যবস্থা অনুযায়ী, প্রত্যয়িত সরবরাহকারীদের অবশ্যই NOBLE-কে উৎপাদনগত পরিবর্তন সম্পর্কে জানাতে হয়, যা যন্ত্রাংশের বৈশিষ্ট্যকে প্রভাবিত করে। উৎপাদন এবং প্রক্রিয়া নিয়ন্ত্রণ প্রোটোটাইপ ব্যাচগুলোকে সামঞ্জস্যপূর্ণ রাখে। কোনো সমস্যা দেখা দিলে অভ্যন্তরীণ নিরীক্ষা এবং সংশোধনমূলক পদক্ষেপের মাধ্যমে পুরো প্রক্রিয়াটি সম্পন্ন করা হয়।
ডিএফএম, প্রোটোটাইপিং, উৎপাদন এবং চূড়ান্ত সমাবেশ
নোবেল শুধু উৎপাদনেই থেমে থাকে না। দলটি উৎপাদনযোগ্যতা পর্যালোচনার জন্য ডিজাইন দিয়ে কাজ শুরু করে। তারা এমন বৈশিষ্ট্যগুলো চিহ্নিত করে যা খরচ বাড়িয়ে দেয় বা টলারেন্স স্ট্যাক-আপের কারণ হয়। তারপর তারা প্রোটোটাইপ তৈরি করে, অল্প পরিমাণে অন্তর্বর্তীকালীন ব্যাচ চালায় এবং পূর্ণাঙ্গ উৎপাদনে যায়। চূড়ান্ত অ্যাসেম্বলি প্যাকেজেরই একটি অংশ। আপনি একটি সম্পূর্ণ সাবসিস্টেম পান, আলাদা যন্ত্রাংশের বাক্স নয়।
এই পূর্ণাঙ্গ কর্মপন্থাটি কাস্টম কাজের জন্য উপযুক্ত। একটি কাস্টম গ্রিপারের জন্য মেশিনে তৈরি ধাতব ইনসার্ট এবং এসএলএস নাইলন ফিঙ্গার লাগতে পারে। একটি কাস্টম চ্যাসিসে শিট মেটাল এবং মোল্ডেড কভারের মিশ্রণ থাকতে পারে। নোবেল এই ধাপগুলো সমন্বয় করে, যাতে যন্ত্রাংশগুলো একে অপরের সাথে সঠিকভাবে মিলে যায়। কাস্টম রোবোটিক সিস্টেম নির্মাণকারী ইঞ্জিনিয়ারদের জন্য, এই একক সংযোগ বিন্দুটি অনেক বাধা দূর করে। কাস্টম উৎপাদন তখনই সবচেয়ে ভালোভাবে কাজ করে, যখন একটি দল পুরো প্রক্রিয়াটির মালিকানা গ্রহণ করে। নোবেল ঠিক সেই অবস্থানেই নিজেকে স্থাপন করে।
প্রথমে আপনার ডিজাইনের প্রয়োজনীয়তা দিয়ে শুরু করুন। যন্ত্রাংশটির আকৃতি এবং আপনার কতগুলো প্রয়োজন, তার উপর ভিত্তি করে এটি কীভাবে তৈরি করবেন তা বেছে নিন। যন্ত্রাংশটি যে ধরনের বল এবং পারিপার্শ্বিকতার সম্মুখীন হবে, তার সাথে উপকরণগুলো মিলিয়ে নিন। পুরো সিস্টেম জুড়ে সুবিধা-অসুবিধাগুলো নিয়ে সাবধানে চিন্তা করুন। এআই রোবট প্রোটোটাইপ যন্ত্রাংশগুলো সবচেয়ে ভালোভাবে কাজ করে যখন কাস্টম বিল্ডগুলোতে উৎপাদন এবং ডিজাইনকে একটি অবিচ্ছিন্ন প্রবাহ হিসেবে বিবেচনা করা হয়। আপনার রোবটিক্স প্রকল্পের জন্য শক্তি, ওজন, নির্ভুলতা এবং খরচ পরীক্ষা করুন। কাস্টম রোবটিক সিস্টেমের জন্য প্রক্রিয়া সম্পর্কে এই ধরনের প্রাথমিক চিন্তাভাবনার প্রয়োজন হয়। হাইব্রিড টুল এবং এআই-চালিত পদ্ধতি প্রতিটি সিস্টেমে নির্ভুলতা বাড়ায়। এই প্রবণতাগুলো ভবিষ্যতের প্রোটোটাইপিংকে আরও সহজ করে তোলে। এগুলো দ্রুত ত্রুটি কমায় এবং ইঞ্জিনিয়ারদের কম চেষ্টায় কঠিন ধারণাগুলো পরীক্ষা করার সুযোগ দেয়। দ্রুততর চক্র উন্নত রোবট এবং কম খরচ নিয়ে আসে। এটি পুরো প্রক্রিয়াটিকে আরও ভালোভাবে কাজ করতে সাহায্য করে। আপনার পরবর্তী এআই রোবট প্রোটোটাইপ প্রকল্পের জন্য NOBLE-এর সাথে কথা বলুন।
এআই রোবট প্রোটোটাইপের যন্ত্রাংশ সম্পর্কিত প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
আমার রোবট প্রোটোটাইপের জন্য সঠিক উপাদানটি কীভাবে নির্বাচন করব?
যন্ত্রাংশটির কাজ দিয়ে শুরু করুন। ভার বহনকারী অংশগুলোর জন্য অ্যালুমিনিয়াম বা স্টিলের মতো ধাতু প্রয়োজন। ঢাকনা এবং খোলস প্লাস্টিকের তৈরি হলে ভালো হয়। পরিবেশটিও বিবেচনা করুন। গরম বা রাসায়নিক-বহুল পরিবেশে PEEK বা টাইটানিয়াম ব্যবহার করা উচিত। যন্ত্রাংশটি যে ধরনের বল এবং পরিস্থিতির সম্মুখীন হবে, তার সাথে উপাদানটি মিলিয়ে নিন।
কখন আমার ৩-অক্ষের পরিবর্তে ৫-অক্ষ মেশিনিং বেছে নেওয়া উচিত?
আপনার যন্ত্রাংশে কৌণিক তল, গভীর খাঁজ বা বিভিন্ন দিকে মুখ করা গর্ত থাকলে ৫-অক্ষীয় সেটআপ বেছে নিন। রোবটের জয়েন্ট হাউজিংয়ের ক্ষেত্রে প্রায়শই এর প্রয়োজন হয়। একটিমাত্র সেটআপ সবকিছুকে সারিবদ্ধ রাখে। একাধিক ৩-অক্ষীয় সেটআপের তুলনায় এতে প্রথমবারেই সফলতার হার ৫৯% থেকে বেড়ে ৯৬% হয়ে যায়।
বেয়ারিং সিটের জন্য আমার কী টলারেন্স নির্দিষ্ট করা উচিত?
বেয়ারিং সিটের জন্য সাধারণত ±০.০১ থেকে ±০.০৫ মিমি-এর মধ্যে টলারেন্স প্রয়োজন হয়। কিন্তু সব পৃষ্ঠতল টাইট করবেন না। ০.৫ মিমি থেকে ০.০২ মিমি-তে গেলে আপনার খরচ দ্বিগুণ হয়ে যায়। ০.০১ মিমি পর্যন্ত বাড়ালে তা তিনগুণ হয়ে যায়। শুধুমাত্র যেখানে কাজের প্রয়োজনে প্রয়োজন, সেখানেই টলারেন্স টাইট করুন।
কার্যকরী রোবট যন্ত্রাংশের জন্য থ্রিডি প্রিন্টিং কি যথেষ্ট উন্নত?
হ্যাঁ, অনেক অ্যাপ্লিকেশনের জন্যই এটি উপযোগী। এসএলএস নাইলন লক্ষ লক্ষ বার ব্যবহারের পরেও অক্ষত থাকে এবং গ্রিপার ফিঙ্গারের জন্য এটি চমৎকার কাজ করে। এটি সাপোর্ট ছাড়াই প্রিন্ট করা যায়, ফলে অভ্যন্তরীণ চ্যানেল এবং জালি আকৃতি তৈরি করা সম্ভব। গুরুত্বপূর্ণ মাউন্টিং পয়েন্টগুলোতে নির্ভুলতার জন্য মেশিনে তৈরি ধাতব ইনসার্ট যোগ করা যেতে পারে। এই মিশ্রণটি আপনাকে উভয় পদ্ধতির সেরা সুবিধাগুলোই প্রদান করে।
ইউরেথেন কাস্টিং দিয়ে কতগুলো অংশ তৈরি করা যায়?
সিলিকন মোল্ড দিয়ে ১০ থেকে ১০০টি পার্টস তৈরি করা যায়। এই অন্তর্বর্তীকালীন উৎপাদন পদ্ধতি আপনাকে স্টিলের মোল্ড কেনার আগে সেটির ফিট ও কার্যকারিতা পরীক্ষা করার সুযোগ দেয়। এটি একটিমাত্র প্রোটোটাইপ এবং পূর্ণাঙ্গ ইনজেকশন মোল্ডিংয়ের মধ্যবর্তী শূন্যস্থান পূরণ করে। এর ফলে আপনি টুলিংয়ে বিনিয়োগ ছাড়াই এমন পার্টস পান যা দেখতে হুবহু মোল্ড করা পার্টসের মতো।
প্রোটোটাইপ এবং প্রোডাকশন বাজেটের মধ্যে পার্থক্য কী?
একটি একক প্রোটোটাইপের দাম বেশি পড়ে। বেশি পরিমাণে কিনলে একই উপাদানের দাম কমে যায়। প্রাথমিক পরীক্ষার জন্য টুলিং খরচ ছাড়াই সিএনসি মেশিনিং নির্ভুলতা প্রদান করে। বেশি পরিমাণে উৎপাদনের ক্ষেত্রে প্রতি ইউনিটের খরচ কমাতে ইনজেকশন মোল্ডিং ব্যবহার করা হয়। আপনার প্রত্যাশিত পরিমাণের উপর ভিত্তি করে বাজেট পরিকল্পনা করুন।
আমি কি রোবটের মোটরের কাছাকাছি যন্ত্রাংশে ABS ব্যবহার করতে পারি?
না। ABS এবং PLA উচ্চ তাপ ভালোভাবে সহ্য করতে পারে না। এগুলোকে মোটর এবং গরম পৃষ্ঠ থেকে দূরে রাখুন। ঐসব জায়গার জন্য এর পরিবর্তে PEEK ব্যবহার করুন। এটি ২৬০°C পর্যন্ত অবিচ্ছিন্ন তাপ সহ্য করতে পারে। এছাড়াও কম ঘর্ষণ এবং ভালো মাত্রিক স্থিতিশীলতার কারণে গিয়ার ও বেয়ারিংয়ের জন্য POM ব্যবহার করা যায়।
কার্বন ফাইবারকে রোবটিক বাহুর জন্য উপযোগী করে তোলে কী?
সিএফআরপি চমৎকার শক্তি-ওজন অনুপাত প্রদান করে। একটি T700S কার্বন ফাইবার ল্যামিনেটের ওজন প্রতি ঘন সেন্টিমিটারে ১.৫৫ গ্রাম, যেখানে অ্যালুমিনিয়ামের ওজন প্রতি ঘন সেন্টিমিটারে ২.৭০ গ্রাম। এটি প্রায় ৪৩% হালকা। জয়েন্ট থেকে প্রতিটি গ্রাম ওজন কমার ফলে জড়তা, অ্যাকচুয়েটর টর্ক এবং শক্তি ব্যবহার হ্রাস পায়। রোবোটিক্সের ক্ষেত্রে এটি অত্যন্ত গুরুত্বপূর্ণ, যেখানে গতি এবং কার্যকারিতা অপরিহার্য।






