

আপনার এআই রোবট হাউজিংয়ের জন্য একটি উৎপাদন প্রক্রিয়া নির্বাচন করা প্রয়োজন। রোবট অটোমেশন সিস্টেমগুলো ইনজেকশন মোল্ডিং, সিএনসি মেশিনিং, থ্রিডি প্রিন্টিং বা শিট মেটাল ফ্যাব্রিকেশন ব্যবহার করে। এই রোবট অটোমেশন সিস্টেমগুলো অ্যালুমিনিয়াম, এবিএস, পলিকার্বোনেট, কার্বন ফাইবার এবং স্টেইনলেস স্টিলের মতো উপকরণ নিয়ে কাজ করে। উৎপাদন উপকরণগুলো এআই সিস্টেম এবং রোবট সিস্টেমের জন্য সেন্সর ইন্টিগ্রেশনকে প্রভাবিত করে। এই এআই রোবট সিস্টেমগুলোর জন্য রোবট সেন্সরের থার্মাল ম্যানেজমেন্ট এবং ইএমআই শিল্ডিং প্রয়োজন। উৎপাদন প্রক্রিয়াটি রোবটিক সিস্টেম এবং অটোমেশন সিস্টেমের জন্য রোবটের ওজন এবং কাঠামোগত দৃঢ়তাকে প্রভাবিত করে। তাহলে, রোবটিক্সে প্রোডাকশন অটোমেশন সিস্টেমের জন্য কোন রোবট ডিজাইন প্রক্রিয়াটি আপনার রোবটিক সিস্টেমকে সেরা ডিজাইনটি দেবে? উৎপাদন খরচ, পরিমাণ এবং রোবটের স্থায়িত্ব এআই রোবট প্রোডাকশন সিস্টেমের জন্য নির্বাচনকে চালিত করে। কৃত্রিম বুদ্ধিমত্তা রোবটিক সিস্টেম এবং ডিজাইনের জন্য প্রোডাকশন অটোমেশন সিস্টেম উন্নত করতে সাহায্য করে।
এআই রোবটের আবাসনের উপকরণ: ধাতু এবং সংকর ধাতু
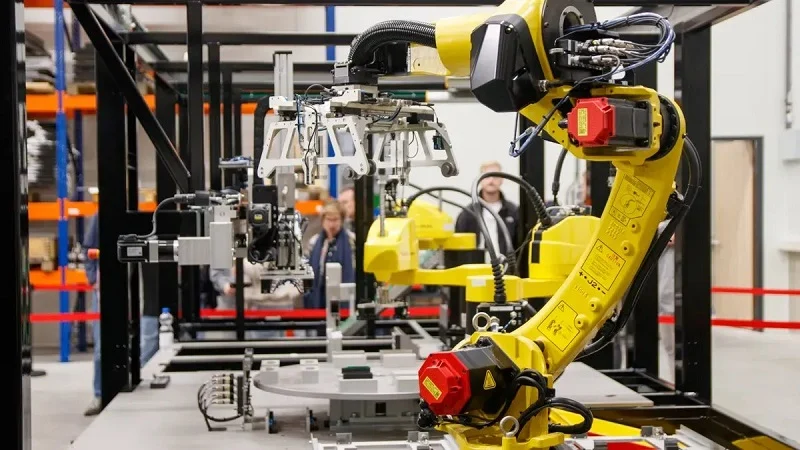
ধাতু একটি এআই রোবটের আবাসনকে এমন কিছু দেয় যা প্লাস্টিক প্রায়শই পারে না। এগুলো ঘন সন্নিবিষ্ট ইলেকট্রনিক্স থেকে তাপ সরিয়ে নেয়। এগুলো তড়িৎ-চৌম্বকীয় হস্তক্ষেপ প্রতিরোধ করে। এগুলো সূক্ষ্ম যন্ত্রাংশের জন্য নিখুঁত মাপ বজায় রাখে। এই কারণেই অনেক রোবোটিক্স প্ল্যাটফর্ম অ্যালুমিনিয়াম, স্টেইনলেস স্টিল, টাইটানিয়াম এবং ম্যাগনেসিয়ামের উপর নির্ভর করে।
অ্যালুমিনিয়াম অ্যালোয়
বৈশিষ্ট্য এবং সুবিধা
রোবটের কাঠামো এবং খোলসের প্রধান ধাতু হলো অ্যালুমিনিয়াম। এটি হালকা, যার ঘনত্ব ২.৭ গ্রাম/ঘন সেন্টিমিটার। এটি ভালোভাবে তাপ সঞ্চালন করে, যার তাপ পরিবাহিতা ১২০ থেকে ১৮০ ওয়াট/মিটার·কেলভিন-এর মধ্যে থাকে। যন্ত্রে তৈরি অ্যালুমিনিয়ামের আবরণ ১০ কিলোহার্জ থেকে ৪০ গিগাহার্জ পর্যন্ত প্রায় ৮০ থেকে ১০০ ডেসিবেল শক্তিশালী ইএমআই শিল্ডিংও প্রদান করে। যেসব এআই সিস্টেমে সেন্সর, বোর্ড এবং মোটর একটি সংকীর্ণ জায়গায় স্থাপন করা হয়, তাদের জন্য এই সংখ্যাগুলো গুরুত্বপূর্ণ।
গ্রেড নির্বাচন সবকিছু বদলে দেয়। নিচের সারণিতে দুটি প্রচলিত সংকর ধাতুর মধ্যে তুলনা দেখানো হয়েছে।
| সম্পত্তি | 7075-T6 | 6061-T6 |
| চরম প্রসারনযোগ্য শক্তি | ~570 MPa | ~310 MPa |
| উত্পাদন শক্তি | ~500 MPa | ~275 MPa |
উভয় সংকর ধাতুরই স্থিতিস্থাপক মডুলাস ৬৯-৭২ GPa, যা প্রায় একই। দৃঢ়তায় কোনো পার্থক্য নেই, পার্থক্য হলো শক্তিতে। গ্রেড ৭০৭৫ আপনাকে নিরাপত্তা সীমা বজায় রেখে পাতলা দেয়াল ব্যবহার করার সুযোগ দেয়, যা হালকা ওজনের নকশার লক্ষ্য অর্জনে সহায়তা করে। যখন সবচেয়ে বেশি ওজন কমানোর চেয়ে ঝালাই এবং খরচ বেশি গুরুত্বপূর্ণ, তখন গ্রেড ৬০৬১ এগিয়ে থাকে।
সীমাবদ্ধতা এবং খরচ
প্লাস্টিকের চেয়ে অ্যালুমিনিয়ামের দাম বেশি। বার স্টকের দাম প্রতি কিলোগ্রামে প্রায় ৬.৬–১১ ডলার। এছাড়াও এর জন্য মেশিনিং বা কাস্টিং প্রয়োজন হয়, ফলে টুলিং এবং শ্রমের খরচ বেড়ে যায়। এর একটি ভালো দিক হলো, অ্যালুমিনিয়াম খুব ভালোভাবে মেশিনিং করা যায়। এটি স্টেইনলেস স্টিলের চেয়ে ২-৪ গুণ দ্রুত কাটা যায়, টুল কম ক্ষয় হয় এবং এর জন্য কম দৃঢ় ফিক্সচারিং প্রয়োজন হয়। রোবটের অনেক যন্ত্রাংশের ক্ষেত্রে, এই গতিই উপকরণের দাম পুষিয়ে দেয়।
চিরাচরিত আবেদন
কাঠামোগত ফ্রেম, তাপ-অপসারণকারী প্যানেল এবং বহিরাঙ্গনের রোবটের দেহে অ্যালুমিনিয়াম পাওয়া যায়। SiC, Al2O3 এবং ফ্লাই অ্যাশ দ্বারা শক্তিশালীকৃত Al6061 হাইব্রিড কম্পোজিটের উপর একটি গবেষণায় দেখা গেছে যে, প্রতিটি সংযোজকের ৫% মিশ্রণ ভালো যান্ত্রিক বৈশিষ্ট্য এবং এক্স-ব্যান্ডে ভালো EMI শিল্ডিং প্রদর্শন করে। সাধারণ 6061-এর কোনো অন্তর্নির্মিত শিল্ডিং নেই, কিন্তু এর একটি কম্পোজিট সংস্করণ তা অর্জন করতে পারে।
মরিচা রোধক স্পাত
১৭-৪ পিএইচ এবং অন্যান্য গ্রেড
স্টেইনলেস স্টিল অসাধারণ শক্তি প্রদান করে। গ্রেড ১৭-৪ পিএইচ-এর টেনসাইল স্ট্রেংথ প্রায় ১৯০–২০০ কেএসআই পর্যন্ত পৌঁছায়, যা ৩০৪ বা ৩১৬-এর ৭৫–৯০ কেএসআই-এর চেয়ে অনেক বেশি। এটি কন্ডিশন এ (অর্থাৎ অ্যানিলড অবস্থায়) ভালোভাবে মেশিনিং করা যায় এবং পরেও একে হিট-ট্রিটমেন্ট করা সম্ভব। এটি সিএনসি মেশিনিং এবং ডিএমএলএস মেটাল প্রিন্টিং-এর সাথেও কাজ করে, ফলে জটিল হাউজিং তৈরি করা সম্ভব।
শক্তি এবং ক্ষয় প্রতিরোধ ক্ষমতা
ক্ষয় আচরণ গ্রেডগুলোকে আলাদা করে। নিচের সারণিতে এর সারসংক্ষেপ দেওয়া হয়েছে।
| শ্রেণী | আনুমানিক প্রসার্য শক্তি (কেএসআই) | জারা প্রতিরোধের |
| 17-4 পিএইচ | 190-200 | ভাল |
| 316 SS | 75-90 | চমত্কার |
| 304 SS | 75-90 | ভাল |
| 416 SS | 75-95 | ন্যায্য |
| টাইটানিয়াম (গ্রেড 5) | 130-150 | চমত্কার |
অনেক ক্ষেত্রে ১৭-৪ পিএইচ ৩০৪-এর সমতুল্য এবং ৪১৬-কে অনেক বড় ব্যবধানে ছাড়িয়ে যায়। এটি বায়ুমণ্ডল, মিঠা পানি এবং মৃদু রাসায়নিক পদার্থ ভালোভাবে সামাল দেয়। তবে, স্থির সামুদ্রিক পানি এর একটি দুর্বল দিক। ক্লোরাইড-সমৃদ্ধ পরিবেশে ফাটলে ক্ষয় হতে পারে, এবং সেক্ষেত্রে ৩১৬ বা টাইটানিয়াম বেশি কার্যকর হবে।
শিল্প ব্যবহারের ক্ষেত্রে
কারখানার রোবটগুলো প্রায়শই ঘরের ভেতরে থাকে, তাই ১৭-৪ পিএইচ উপযুক্ত। এটি উচ্চ শক্তির পাশাপাশি পর্যাপ্ত ক্ষয়রোধী সুরক্ষা প্রদান করে। অন্যদিকে, ওয়াশডাউন স্টেশন এবং রাসায়নিক প্ল্যান্টগুলো ৩১৬-এর দিকে ঝুঁকছে। স্টেইনলেস স্টিল ৭.৮ গ্রাম/ঘন সেন্টিমিটার ওজনের হওয়ায় বেশ ভারী, তাই ওজনের প্রতি সংবেদনশীল রোবটিক্স এটি এড়িয়ে যেতে পারে। এর তাপ পরিবাহিতা (১৫–২৫ ওয়াট/মিটার·কেলভিন) কম হওয়ায়, এটি তাপের বিস্তারকে সীমিত করে।
টাইটানিয়াম এবং ম্যাগনেসিয়াম
Ti-6Al-4V এর বৈশিষ্ট্য
Ti-6Al-4V, বা গ্রেড ৫ টাইটানিয়াম, উচ্চ শক্তির সাথে চমৎকার ক্ষয় প্রতিরোধ ক্ষমতার সমন্বয় ঘটায়। এর টান শক্তি ১৩০–১৫০ ksi। এর ঘনত্ব ৪.৫ গ্রাম/ঘন সেন্টিমিটার, যা স্টিলের চেয়ে হালকা কিন্তু অ্যালুমিনিয়ামের চেয়ে ভারী। এর তাপ পরিবাহিতা কম, ৭–২২ ওয়াট/মিটার·কেলভিন। এটি মেশিনিং করা কঠিন, এবং আমাদের সূত্রে এর খরচের কোনো তথ্য পাওয়া যায়নি, তাই এটিকে একটি প্রিমিয়াম বিকল্প হিসেবে বিবেচনা করুন।
ম্যাগনেসিয়াম: অতি হালকা বিকল্প
ম্যাগনেসিয়াম সবচেয়ে হালকা কাঠামোগত ধাতু। এটি তড়িৎচুম্বকীয় বিকিরণ (EMI) থেকে সুরক্ষা দেয় এবং ওজনও ব্যাপকভাবে কমায়। তবে এর দাহ্যতা একটি সমস্যা। এর সূক্ষ্ম কণা ও ধূলিকণা জ্বলে উঠতে পারে, তাই কারখানাগুলোতে বিশেষ ব্যবস্থাপনার প্রয়োজন হয়। এই ঝুঁকির কারণে কিছু কৃত্রিম বুদ্ধিমত্তার (AI) রোবট হাউজিং প্রোগ্রামে ম্যাগনেসিয়াম ব্যবহার করা হয় না।
মহাকাশ এবং প্রিমিয়াম রোবট
মহাকাশ গবেষণা এবং উচ্চ-ক্ষমতাসম্পন্ন রোবটগুলিতে টাইটানিয়ামের ব্যবহার দেখা যায়, যেখানে প্রতিটি গ্রামের গুরুত্ব রয়েছে। কিছু নির্দিষ্ট হালকা কাঠামোতেও ম্যাগনেসিয়ামের ব্যবহার রয়েছে। উভয়ই খরচ এবং প্রক্রিয়াকরণের জটিলতা বাড়ায়। বেশিরভাগ এআই রোবট তৈরির ক্ষেত্রে অ্যালুমিনিয়াম বা স্টেইনলেস স্টিলই সবচেয়ে বাস্তবসম্মত পছন্দ।
এআই রোবটের আবাসনের উপকরণ: পলিমার এবং প্লাস্টিক
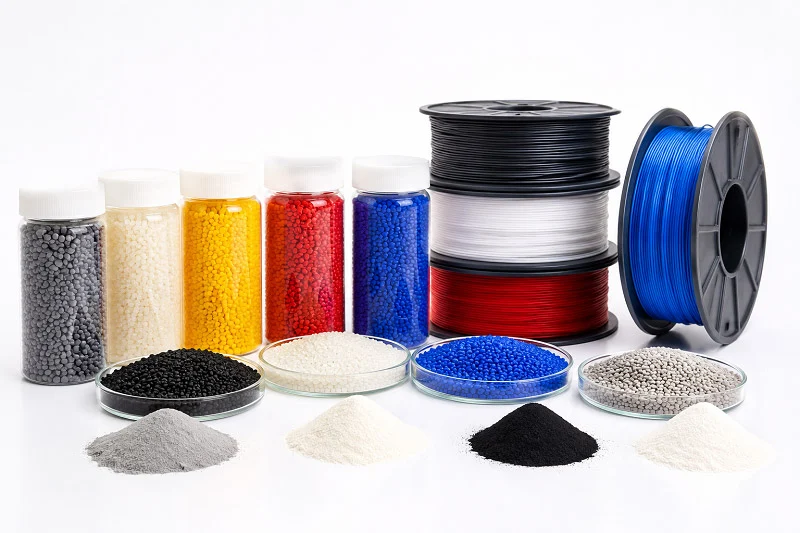
রোবট সিস্টেমে পলিমার ধাতুর চেয়ে ভিন্নভাবে কাজ করে। এগুলো ওজন ও খরচ কমায়। এগুলো মরিচাও প্রতিরোধ করে। কিন্তু এগুলো কম তাপ সঞ্চালন করে এবং কম EMI প্রতিরোধ করে। এআই রোবটের হাউজিংয়ের জন্য সঠিক উপাদান অবশ্যই কাজের সাথে মানানসই হতে হবে।
ABS
খরচ এবং ছাঁচনির্মাণযোগ্যতা
রোবটের মূল কাঠামো তৈরির বেশিরভাগ উপকরণের চেয়ে ABS-এর দাম কম। এটি ছাঁচে সহজে ঢালা যায়। টুলিং খরচও কম থাকে। স্বল্প উৎপাদন চক্র অধিক পরিমাণে উৎপাদনে সহায়তা করে। এই কারণে বাড়ির রোবটের যন্ত্রাংশের জন্য ABS একটি বুদ্ধিদীপ্ত পছন্দ। অনেক হালকা রোবটের যন্ত্রাংশে ABS ব্যবহৃত হয়। এটি সম্পূর্ণ কাঠামোতে খুব সামান্যই ওজন যোগ করে। নির্মাতারা এর তৈরি পৃষ্ঠে সহজেই রঙ বা টেক্সচার যোগ করতে পারেন।
রোবট সিস্টেমের জন্য ঘরের ভেতরে ABS বেশ ভালোভাবে কাজ করে। সেখানে তাপমাত্রা স্থির থাকে। এই উপাদানটি হালকা কাঠামো এবং রোবটের যন্ত্রাংশ তৈরিতে উপযোগী। প্রক্রিয়াকরণের আগে বিশেষ কোনো শুকানোর প্রয়োজন হয় না। এতে উৎপাদনের সময় সাশ্রয় হয়।
তাপীয় এবং ইউভি সীমা
ABS-এর সুস্পষ্ট সীমাবদ্ধতা রয়েছে। এটি প্রায় ১০০° সেলসিয়াস তাপমাত্রায় নরম হয়ে যায়। বাইরে অতিবেগুনি রশ্মি এর পৃষ্ঠের ক্ষতি করে। কয়েক সপ্তাহ সূর্যের আলোতে থাকার পর এতে ফাটল দেখা দেয়। বাইরের ব্যবহারের জন্য রোবটের কাঠামোতে শুধু ABS ব্যবহার করা যায় না। রোবটের ভেতরের গরম অংশগুলোও সমস্যা সৃষ্টি করে। যেকোনো ABS-ভিত্তিক নকশার জন্য তাপ নিয়ন্ত্রণ প্রয়োজন।
অতিবেগুনি রশ্মির সমস্যাটি দ্রুত প্রকাশ পায়। পৃষ্ঠতলটি হলুদ হয়ে যায়, তারপর ভঙ্গুর হয়ে পড়ে। প্রলেপ দিলে কিছুটা সাহায্য হয়, কিন্তু খরচ বেড়ে যায়। বাড়ির ভেতরের রোবটের আবরণের ক্ষেত্রে এটি কোনো সমস্যা নয়। কিন্তু বাইরের রোবট সিস্টেমের শরীরের অংশগুলোর জন্য ভিন্ন ধরনের উপকরণের প্রয়োজন হয়।
ভোক্তা রোবট অ্যাপ্লিকেশন
হোম অ্যাসিস্ট্যান্ট রোবটগুলোতে প্রায়শই ABS ব্যবহার করা হয়। ক্লিনিং রোবটের বডিতেও ABS ব্যবহৃত হয়। এই উপাদানটি ওজন ও খরচ কম রাখে। এর আকার পরিবর্তনযোগ্যতার কারণে ডিজাইনাররা এতে বক্রতা এবং স্ন্যাপ ফিট যোগ করতে পারেন। ফলে এটি দ্রুত অ্যাসেম্বল করা যায়। এই হালকা রোবট বডিগুলো গ্রাহকদের চাহিদা ভালোভাবে পূরণ করে। ঘরের ভেতরে ব্যবহারের জন্য এর শক্তি যথেষ্ট।
পলিকার্বনেট
প্রভাবের শক্তি এবং স্বচ্ছতা
পলিকার্বোনেট রোবট সিস্টেমে দৃঢ়তা নিয়ে আসে। UL 94 V-0 ফ্লেম রেটিং এবং 600 J/m-এর বেশি আইজড ইমপ্যাক্ট দেখে নিন। রোবট ডিজাইনের জন্য এই সংখ্যাগুলো গুরুত্বপূর্ণ। এর ইমপ্যাক্ট স্ট্রেংথ হলো 600 থেকে 850 J/m। দৃশ্যমান আলোর পরিসরেও এর অপটিক্যাল স্বচ্ছতা চমৎকার থাকে। এই কারণেই এটি রোবটের যন্ত্রাংশের জন্য সেরা স্বচ্ছ ইঞ্জিনিয়ারিং থার্মোপ্লাস্টিক ফিল্ম।
পিসি প্যানেলের ইমপ্যাক্ট রেটিং: শুধু “পলিকাবোনেট ব্যবহৃত হয়েছে” লিখলেই হবে না, বরং UL 94 V‑0 ফ্লেম রেটিং এবং Izod ইমপ্যাক্ট >600 J/m দেখে নিন।
ভিশন সিস্টেমের কভারের জন্য এই উপাদানটি প্রয়োজন। রোবট সেন্সরের কভারের জন্যও এটি দরকার। এটি অ্যাক্রিলিকের চেয়ে ভালোভাবে আঘাত সহ্য করে। এটি হাউজিংয়ের ভেতরের ইলেকট্রনিক যন্ত্রাংশের অগ্নি প্রতিরোধ ক্ষমতার প্রয়োজনীয়তাও পূরণ করে।
স্ট্রেস ক্র্যাকিংয়ের ঝুঁকি
পলিকার্বোনেটের একটি দুর্বলতা আছে। সেটি হলো স্ট্রেস ক্র্যাকিং বা পীড়নজনিত ফাটল। দ্রাবক রোবটের কাঠামোর পীড়িত অংশগুলোকে ক্ষতিগ্রস্ত করে। স্ক্রু-এর ছিদ্রের চারপাশে ফাটল তৈরি হয়। ডিজাইনারদের অবশ্যই নকশার পীড়নযুক্ত স্থানগুলো থেকে চাপ কমাতে হবে। অ্যানিলিংও এক্ষেত্রে সাহায্য করে। আবরণ হালকা অংশগুলোর ওপর রাসায়নিক আক্রমণ প্রতিরোধ করে।
উপাদানটিতে কাচের চেয়ে সহজে দাগ পড়ে। শক্ত প্রলেপ এই সমস্যার সমাধান করে। রোবট সেন্সর কভারের জন্য, প্রলেপযুক্ত শিট ভালো কাজ করে। এটি স্বচ্ছ থাকে এবং ক্ষতি প্রতিরোধ করে।
সেন্সর কভার এবং প্যানেল
রোবট সিস্টেমের জন্য সেন্সর কভারে স্বচ্ছ উপাদান প্রয়োজন। পলিকার্বোনেট এক্ষেত্রে নিখুঁতভাবে মানানসই। লাইডার হাউজিং এবং ক্যামেরা উইন্ডোতে এটি ব্যবহৃত হয়। এর আঘাত প্রতিরোধ ক্ষমতা দামী সেন্সরগুলোকে সুরক্ষিত রাখে। এই হালকা অংশগুলো রোবট সিস্টেমের ওপর খুব কম ভার যোগ করে।
স্বয়ংক্রিয় এআই সিস্টেমের জন্য এই আবরণগুলো গুরুত্বপূর্ণ। রোবট এর ভেতর দিয়ে দেখতে পায়। যেকোনো আঁচড় এর কার্যক্ষমতা কমিয়ে দেয়। হার্ড কোটযুক্ত পলিকার্বোনেট এই সমস্যার সমাধান করে। এটি আঘাত সহনশীলতার সাথে পৃষ্ঠের স্থায়িত্বের সমন্বয় ঘটায়।
নাইলন এবং গ্লাস-ভরা পলিমার
শক্তি এবং পরিধান প্রতিরোধ ক্ষমতা
রোবটের যন্ত্রাংশে নাইলন উচ্চ শক্তি এবং ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে। গ্লাস-ফিল্ড সংস্করণগুলো এর দৃঢ়তাকে আরও অনেক বাড়িয়ে দেয়। ফাইবারগুলো ভার বহন করে। নাইলনের ম্যাট্রিক্স সেগুলোকে ধরে রাখে। এই দুটি মিলে শক্তিশালী রোবটের যন্ত্রাংশ তৈরি করে। গিয়ার এবং বিয়ারিং-এর মতো হালকা যন্ত্রাংশ তৈরিতে গ্লাস-ফিল্ড নাইলন ব্যবহার করা হয়।
এর শক্তি-ওজন অনুপাত অনেক ধাতুকেও ছাড়িয়ে যায়। একটি গ্লাস-ফিল্ড নাইলনের অংশ অ্যালুমিনিয়ামের অংশের চেয়ে উল্লেখযোগ্যভাবে কম ওজনের হতে পারে, অথচ প্রায় একই রকম দৃঢ়তা প্রদান করে। এটি রোবট সিস্টেমের হালকা নকশার লক্ষ্য পূরণে সহায়তা করে। এই উপাদানটি কম্পনও প্রশমিত করে। এই অংশগুলোর সাহায্যে রোবট সিস্টেমগুলো আরও মসৃণভাবে চলে।
আর্দ্রতা শোষণের সমস্যা
নাইলন পানি শোষণ করে। এর ফলে কাঠামোগত অংশগুলোর বৈশিষ্ট্য বদলে যায়। শক্তি কমে যায়। মাপ পরিবর্তিত হয়। একটি শুকনো অংশ আঁটসাঁটভাবে বসে যায়। একটি ভেজা অংশ ফুলে ওঠে। এটি এআই সিস্টেমের সূক্ষ্ম রোবট যন্ত্রাংশের জন্য সমস্যা তৈরি করে।
ডিজাইনারদের অবশ্যই এই বিষয়টি মাথায় রাখতে হবে। ছাঁচ তৈরির আগে শুকিয়ে নিলে সুবিধা হয়। চূড়ান্ত অংশটি সিল করে দিলেও সাহায্য হয়। ইনডোর রোবট সিস্টেমে আর্দ্রতা কম থাকে। আউটডোর রোবট সিস্টেমের যন্ত্রাংশের জন্য সিলিং বা ভিন্ন উপকরণের প্রয়োজন হয়।
কাঠামোগত উপাদান
রোবটের কাঠামোগত যন্ত্রাংশে প্রায়শই গ্লাস-ফিল্ড নাইলন ব্যবহার করা হয়। উপাদানটি দৃঢ় ও মজবুত। এটি চলমান যন্ত্রাংশের ক্ষয় প্রতিরোধ করে। এর দাম ধাতুর চেয়ে কম। মাঝারি পরিমাণে উৎপাদনের জন্য এই হালকা যন্ত্রাংশগুলো চমৎকার কাজ করে।
রোবটের বাহু এবং ফ্রেমে এটি ব্যবহৃত হয়। উপাদানটি শক্তি না কমিয়েই ওজন হ্রাস করে। রোবটটি আরও দক্ষ হয়ে ওঠে। মোটর কম শক্তি ব্যবহার করে। রোবটের ব্যবহারের ক্ষেত্রে সামগ্রিক সিস্টেমের কর্মক্ষমতা উন্নত হয়।
এআই রোবটের আবাসনের উপকরণ: কম্পোজিট এবং উদীয়মান বিকল্পসমূহ
কার্বন ফাইবার কম্পোজিটস
ওজন অনুপাত শক্তি
কার্বন ফাইবার একটি রোবটের কাঠামোকে খুব হালকা অথচ শক্তিশালী করে তোলে। যেকোনো উপাদানের মধ্যে এর দৃঢ়তা-ওজন অনুপাত সবচেয়ে ভালো। উচ্চ মডুলাস কার্বন ফাইবার ভারের নিচে থাকা অবস্থায় যন্ত্রাংশকে বেঁকে যাওয়া থেকে রক্ষা করে। এটি রোবটিক বাহুর মতো গুরুত্বপূর্ণ অংশে নড়াচড়া বন্ধ করে দেয়। যে রোবট দ্রুত চলে এবং যার নির্ভুলতা প্রয়োজন, তার জন্য এই দৃঢ়তা অপরিহার্য। কার্বন ফাইবার ধাতুর চেয়ে অনেক হালকা। একটি কার্বন ফাইবারের যন্ত্রাংশ স্টিলের মতো দৃঢ় হতে পারে, কিন্তু এর ওজন অনেক কম। এটি প্রকৌশলীদের যেকোনো রোবটের জন্য হালকা ওজনের নকশার লক্ষ্য অর্জনে সহায়তা করে। এই হালকা যন্ত্রাংশগুলো রোবটকে দ্রুত চলতে এবং কম শক্তি ব্যবহার করতে সাহায্য করে।
খরচ এবং নির্মাণ সংক্রান্ত চ্যালেঞ্জ
কার্বন ফাইবারের প্রধান সমস্যা হলো এর উচ্চ মূল্য। এটি সবচেয়ে দামী উপাদান। জটিল উৎপাদন প্রক্রিয়া দাম বাড়িয়ে দেয় এবং এর ফলে ভালো যন্ত্রাংশ কম তৈরি হয়। এর ছাঁচগুলো বিশেষ ধরনের এবং ব্যয়বহুল। স্তরবিন্যাস এবং জমাট বাঁধতে অনেক সময় লাগে। স্বল্প পরিমাণে উচ্চ-ক্ষমতাসম্পন্ন রোবটের জন্য এই খরচ গ্রহণযোগ্য। কিন্তু অধিক পরিমাণে উৎপাদিত পণ্যের ক্ষেত্রে এটি সাধারণত গ্রহণযোগ্য নয়। নিচের সারণিতে দেখানো হয়েছে কার্বন ফাইবারের সাথে গ্লাস-ফিল্ড কম্পোজিটের তুলনা।
| গুণ | কার্বন ফাইবার | গ্লাস-ভরা কম্পোজিট |
| কঠিনতা | সর্বোচ্চ। উচ্চ মডুলাস উপাদানগুলোকে স্থিতিশীল রাখে। | মাঝারি। ভারের অধীনে আরও নমনীয়। |
| ওজন কমানো | সর্বোত্তম দৃঢ়তা-ওজন অনুপাত। হালকা কাঠামো তৈরি করে। | কার্বন ফাইবারের চেয়ে ভারী। |
| প্রতি কেজি খরচ | সবচেয়ে ব্যয়বহুল। | সবচেয়ে সাশ্রয়ী। |
উচ্চ কর্মক্ষমতা অ্যাপ্লিকেশন
ড্রোন, রেসিং রোবট এবং মহাকাশ ব্যবস্থায় কার্বন ফাইবার ব্যবহৃত হয়। কর্মক্ষমতার সাথে ওজন কমানোর সংযোগ রয়েছে এমন যেকোনো ব্যবস্থাতেই এটি ব্যবহৃত হয়। এই উপাদানটি কম্পনও কমায়। কাঠামোটি না কাঁপলে সেন্সরগুলো আরও ভালোভাবে কাজ করে। একটি হালকা রোবট আর্ম বা উড়ন্ত প্ল্যাটফর্মের জন্য কার্বন ফাইবারই সেরা পছন্দ। এই উচ্চ-কর্মক্ষমতাসম্পন্ন উপাদানগুলো সেখানে কাজ করে যেখানে অন্যগুলো পারে না। শক্তিশালী ও হালকা যন্ত্রাংশই এই ব্যবহারগুলোকে সম্ভব করে তোলে। এর কারণ হলো শক্তি ও ওজনের তুলনামূলক সুবিধা।
গ্লাস-ভরা কম্পোজিট
দৃঢ়তা এবং তাপীয় স্থিতিশীলতা
গ্লাস-ফিল্ড কম্পোজিট একটি সাশ্রয়ী বিকল্প। এগুলো কার্বন ফাইবারের মতো ততটা দৃঢ় নয়। এদের দৃঢ়তা মাঝারি মানের। একই ভারে এগুলো বেশি বেঁকে যায়। কিন্তু এগুলো তাপ ভালোভাবে সামলাতে পারে। তাপমাত্রা বাড়লেও গ্লাস ফাইবারগুলো নিজেদের আকৃতি ধরে রাখে। মোটর বা ইলেকট্রনিক্সের কাছাকাছি থাকা রোবটের যন্ত্রাংশের জন্য এটি একটি গুরুত্বপূর্ণ বিষয়। এই উপাদানটির দামও কার্বন ফাইবারের চেয়ে অনেক কম। এটি অনেক শিল্পক্ষেত্রে ব্যবহারের জন্য যথেষ্ট শক্তিশালী। রোবটের জন্য এটি কার্যকারিতা এবং খরচের একটি ভালো সমন্বয় প্রদান করে।
টুলিং ক্ষয় এবং প্রভাবের সীমা
সাধারণত গ্লাস ফাইবারের পরিমাণ ওজনের ৩০% থেকে ৫০% হয়ে থাকে। এই ফাইবারগুলো ছাঁচে দাগ ফেলে। এগুলো ফাইবারবিহীন প্লাস্টিকের চেয়ে দ্রুত ছাঁচ ক্ষয় করে। ছাঁচের জন্য আরও শক্ত ইস্পাত প্রয়োজন। এতে টুলিংয়ের খরচ এবং মেশিনিংয়ের সময় বেড়ে যায়। আঘাতের সীমাও গুরুত্বপূর্ণ। গ্লাস ফাইবারগুলো চাপের কেন্দ্রবিন্দু তৈরি করে। আকস্মিক চাপের কারণে যন্ত্রাংশগুলো আরও সহজে ফাটতে পারে। গ্লাস ফাইবারের পরিমাণ বাড়লে পৃষ্ঠতলের মসৃণতা খারাপ হয়ে যায়। এমন একটি হালকা নকশার জন্য, যা উপর থেকে পড়েও টিকে থাকতে পারে, এই সুবিধা-অসুবিধাগুলো নিয়ে সাবধানে চিন্তা করুন।
শিল্প আবাসন
শিল্প কারখানার কাঠামোগুলোতে প্রায়শই গ্লাস-ফিল্ড নাইলন ব্যবহার করা হয়। রোবটের বাহু, ভিত্তি এবং অন্যান্য কাঠামোগত অংশগুলো এর থেকে উপকৃত হয়। কার্বন ফাইবারের তুলনায় কম হলেও, এর ফলে ওজনে উল্লেখযোগ্য সাশ্রয় হয়। বাজেট সীমিত থাকলে রোবটের জন্য গ্লাস-ফিল্ড কম্পোজিট ভালো কার্যকারিতা প্রদান করে। কৃত্রিম বুদ্ধিমত্তা-চালিত অনেক কারখানার রোবট এই মজবুত উপাদানগুলো ব্যবহার করে।
উদীয়মান উপকরণ
ইএমআই শিল্ডিংয়ের জন্য পরিবাহী প্লাস্টিক
নতুন পরিবাহী প্লাস্টিক এআই সিস্টেমগুলোকে নতুন উপায়ে হাউজিং ডিজাইন করার সুযোগ করে দেয়। এই উপাদানগুলো সাধারণ থার্মোপ্লাস্টিকের সাথে পরিবাহী ফিলার মিশ্রিত করে তৈরি করা হয়। এগুলো আলাদা কোনো ধাতব স্তর ছাড়াই তড়িৎচুম্বকীয় হস্তক্ষেপ প্রতিরোধ করে। এর ফলে যন্ত্রাংশগুলোর কাঠামোর মধ্যেই শিল্ডিং স্থাপন করা যায়। এর ফলস্বরূপ আরও সরল ও হালকা রোবট হাউজিং তৈরি হয়। সেন্সরে পরিপূর্ণ এআই সিস্টেমগুলোর জন্য এটি অত্যন্ত গুরুত্বপূর্ণ। এই উপাদানগুলো ভারী ধাতব শিল্ডের পরিবর্তে হালকা যন্ত্রাংশ ব্যবহার করে।
মানুষের পারস্পরিক যোগাযোগের জন্য নরম উপকরণ
বর্তমানে অনেক রোবটের নকশায় নরম উপাদান দেখা যায়। রোবটের যে অংশগুলো মানুষ স্পর্শ করে, সেগুলোর উপরিভাগ সিলিকন এবং থার্মোপ্লাস্টিক ইলাস্টোমার দিয়ে আবৃত থাকে। এই উপাদানগুলো রোবটকে আরও নিরাপদ ও আরামদায়ক করে তোলে। যে রোবট মানুষের সাথে কাজ করে, তার জন্য নরম ও নমনীয় অংশের প্রয়োজন হয়। নকশার ক্ষেত্রে চ্যালেঞ্জটি হলো এই নরম উপাদানগুলোকে নিচের শক্ত কাঠামোর সাথে সংযুক্ত করা। একটি ভালো নকশা মানুষ ও রোবটের পারস্পরিক ক্রিয়াকে আরও নিরাপদ ও স্বাভাবিক করে তোলে।
ভবিষ্যতের বস্তুগত প্রবণতা
এই ক্ষেত্রে পদার্থ বিজ্ঞান দ্রুত পরিবর্তিত হচ্ছে। আরও বেশি হাইব্রিড উপকরণের প্রত্যাশা করুন। ইএমআই-এর জন্য পরিবাহী প্লাস্টিক। নিরাপদ স্পর্শের জন্য নরম আবরণ। কার্বন ফাইবারের সাথে প্রিন্টেড ইলেকট্রনিক্সের মিশ্রণে তৈরি হালকা কাঠামো। লক্ষ্য হলো এমন একটি রোবট হাউজিং তৈরি করা যা কেবল যন্ত্রাংশ রক্ষা করার চেয়েও বেশি কিছু করবে। এটি রোবটেরই একটি কার্যকরী অংশ হয়ে উঠবে। এই হালকা অংশগুলো রোবটকে কম শক্তিতে আরও বেশি কাজ করতে সাহায্য করবে। রোবটিক্সের ভবিষ্যৎ এই স্মার্ট উপকরণ এবং স্মার্ট ডিজাইনের উপর নির্ভর করে।
এআই রোবট হাউজিংয়ের জন্য অ্যাডিটিভ ম্যানুফ্যাকচারিং
অ্যাডিটিভ ম্যানুফ্যাকচারিং পদ্ধতিতে যন্ত্রাংশ স্তর-স্তর করে তৈরি করা হয়। এতে ছাঁচ এবং কাটিং টুলের প্রয়োজন হয় না। এই স্বাধীনতা এআই রোবট হাউজিং প্রোগ্রামগুলোকে দ্রুত চলতে সাহায্য করে। প্রকৌশলীরা বড় ধরনের টুলিং খরচ ছাড়াই নতুন আকৃতি পরীক্ষা করতে পারেন। এই প্রক্রিয়াটি প্রোটোটাইপিং এবং স্বল্প পরিমাণে উৎপাদনের জন্য বেশ উপযোগী।
FDM
স্বল্প খরচে প্রোটোটাইপিং
এফডিএম হলো সবচেয়ে সস্তা থ্রিডি প্রিন্টিং পদ্ধতি। এটি একটি নজলের মাধ্যমে গলিত প্লাস্টিককে বাইরে ঠেলে দেয়। এর সাধারণ উপকরণগুলোর মধ্যে রয়েছে এবিএস, পিইটিজি এবং পিএলএ। এই প্লাস্টিকগুলোর দাম কম। একটি দল রাতারাতি একটি সম্পূর্ণ হাউজিং শেল প্রিন্ট করে ফেলতে পারে। এই গতি প্রাথমিক ডিজাইন পর্যালোচনায় সাহায্য করে। ধাতু কেনার আগে আপনি অংশটি হাতে নিয়ে এর মাপ পরীক্ষা করতে এবং ভুল সংশোধন করতে পারেন।
পৃষ্ঠের ফিনিশ এবং শক্তির সীমা
এফডিএম পার্টসে স্পষ্ট লেয়ার লাইন দেখা যায়। এর পৃষ্ঠতল অমসৃণ অনুভূত হয়। Z অক্ষ বরাবর এর শক্তি দুর্বল থাকে। ঐ দিকে লেয়ারগুলো ভালোভাবে জোড়া লাগে না। ড্রপ টেস্ট করলে প্রায়শই পার্টসটি ফেটে যায়। এই সীমাবদ্ধতাগুলোর কারণে এফডিএম চূড়ান্ত রোবট কম্পোনেন্ট তৈরির জন্য উপযুক্ত নয়। এটি ফিট চেকের জন্য কার্যকর, কিন্তু ভারবাহী শেলের জন্য নয়।
অভ্যন্তরীণ ফিক্সচার এবং ব্র্যাকেট
রোবটের ভেতরে জায়গা খুব কম থাকে। অভ্যন্তরীণ ব্র্যাকেট এবং কেবল গাইডের জন্য এফডিএম (FDM) প্রযুক্তি বিশেষভাবে কার্যকর। এই অংশগুলো হালকা ভার বহন করে। এগুলো সেন্সর ধরে রাখে এবং তারের পথ তৈরি করে। কয়েক ঘণ্টার মধ্যেই আপনি আপনার পছন্দমতো একটি মাউন্ট প্রিন্ট করে নিতে পারেন। এই নমনীয়তা অটোমেশন টিমকে দ্রুত নতুন কিছু তৈরি করতে সাহায্য করে। সেন্সরের অবস্থান পরিবর্তন হলে নতুন ব্র্যাকেট লাগে, নতুন ছাঁচ নয়।
এসএলএ এবং ডিএলপি
উচ্চ রেজোলিউশন এবং মসৃণ ফিনিশ
SLA এবং DLP রেজিনকে জমাট বাঁধাতে আলো ব্যবহার করে। এগুলো সূক্ষ্ম বিবরণ ফুটিয়ে তোলে। লেয়ারের উচ্চতা খুব কম থাকে। পৃষ্ঠতলটি মসৃণ হয়। এই ফিনিশটি দেখতে ছাঁচে ঢালা প্লাস্টিকের মতো লাগে। ভিজ্যুয়াল প্রোটোটাইপের জন্য এটি অত্যন্ত গুরুত্বপূর্ণ। একটি মসৃণ আবরণ স্টেকহোল্ডারদের কাছে ডিজাইনটিকে গ্রহণযোগ্য করে তোলে।
ভঙ্গুরতা এবং পোস্ট-কিউরিং
রেজিনের অংশগুলো ভঙ্গুর হয়। আঘাতে এগুলো ফেটে যায়। পোস্ট-কিউরিং এগুলোকে আরও শক্ত করে, কিন্তু আরও ভঙ্গুর করে তোলে। ইউভি আলো এবং সময় এই ধাপটিকে নিয়ন্ত্রণ করে। যে রোবট হাউজিং আঘাত সহ্য করতে পারে, তার জন্য আরও শক্ত উপাদান প্রয়োজন। এসএলএ (SLA) ডিসপ্লে মডেলের জন্য সবচেয়ে ভালো, কঠোর ফিল্ড ব্যবহারের জন্য নয়।
ভিজ্যুয়াল প্রোটোটাইপ এবং সেন্সর হাউজিং
এসএলএ-এর জন্য জটিল জ্যামিতিক আকৃতি তৈরি করা সহজ। সেন্সর হাউজিংগুলিতে প্রায়শই বাঁকানো জানালা এবং আঁটসাঁট পকেট থাকে। এসএলএ এই আকৃতিগুলিকে এক খণ্ডেই প্রিন্ট করে। ক্যামেরা কভার এবং লাইডার মাউন্টগুলি এর থেকে সুবিধা পায়। এর মসৃণ পৃষ্ঠ অপটিক্যাল স্বচ্ছতা বাড়াতেও সাহায্য করে। সেন্সরে ঠাসা এআই সিস্টেমের জন্য, এই প্রক্রিয়াটি একটি পরিচ্ছন্ন চেহারা এবং নিখুঁত ফিট প্রদান করে।
এসএলএস এবং ডিএমএলএস
শক্তিশালী কার্যকরী অংশ
SLS নাইলন পাউডারকে সিন্টার করে শক্তিশালী যন্ত্রাংশে পরিণত করে। এর জন্য কোনো সাপোর্ট স্ট্রাকচারের প্রয়োজন হয় না। DMLS ধাতব পাউডার দিয়ে একই কাজ করে। এটি স্টেইনলেস স্টিল 17-4 PH-এর সাথে কাজ করে। এই ধাতুগুলো দিয়ে প্রকৃত ব্যবহারের জন্য হাউজিং তৈরি করা হয়। যন্ত্রাংশগুলো তাপ এবং ভার সহ্য করতে পারে। এগুলো EMI-ও ভালোভাবে প্রতিরোধ করে।
পৃষ্ঠের ফিনিশ এবং খরচ
SLS পার্টসের পৃষ্ঠতল দানাদার হয়। DMLS পার্টসও অমসৃণ অনুভূত হয়। মসৃণ চেহারার জন্য উভয়েরই ফিনিশিং প্রয়োজন। মেটাল পাউডারের দাম প্লাস্টিকের চেয়ে বেশি। DMLS আরও ধীরে চলে। সুবিধা-অসুবিধা স্পষ্ট। শক্তি এবং তাপ প্রতিরোধের জন্য আপনাকে বেশি মূল্য দিতে হয়।
চূড়ান্ত ব্যবহারের যন্ত্রাংশ এবং ছোট ব্যাচ
DMLS অল্প পরিমাণে ধাতব হাউজিং তৈরির জন্য উপযুক্ত। এর নির্মাণ পরিসীমা ১৪০ মিমি × ১৪০ মিমি × ১০০ মিমি পর্যন্ত হয়। সাপোর্টেড দেয়ালের জন্য সর্বনিম্ন পুরুত্ব ১.০ মিমি। এই আকারে অনেক রোবটের যন্ত্রাংশ তৈরি করা যায়। স্বল্প পরিমাণে রোবটিক্সের জন্য, DMLS টুলিং খরচ বাঁচায়। এটি ইঞ্জিনিয়ারদের ছাঁচের জন্য অপেক্ষা না করেই একটি ধাতব এআই রোবট হাউজিং প্রিন্ট করতে দেয়।
এআই রোবট হাউজিংয়ের জন্য সাবট্র্যাকটিভ এবং মোল্ডিং প্রক্রিয়া
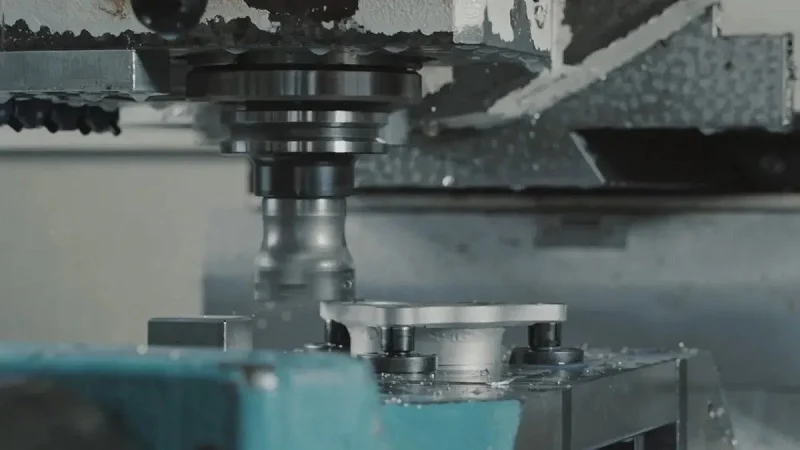
সিএনসি মেশিন
নির্ভুলতা এবং সারফেস ফিনিশ
সিএনসি মেশিনিং একটি নিরেট ব্লক কেটে চূড়ান্ত আকার দেয়। কাটারটি কম্পিউটার দ্বারা নির্ধারিত একটি পথ অনুসরণ করে। এটি রোবট হাউজিংকে অত্যন্ত সূক্ষ্ম সহনশীলতা প্রদান করে। মেশিন থেকে বেরিয়ে আসা পৃষ্ঠটি মসৃণ হয়। যন্ত্রাংশগুলো আকারে কয়েক মাইক্রনের মধ্যেই থাকে। যেকোনো এআই সিস্টেমে নির্ভুল যন্ত্রাংশ তৈরির জন্য এই পুনরাবৃত্তিযোগ্যতাই মূল চাবিকাঠি। এই প্রক্রিয়াটি অ্যালুমিনিয়াম, স্টেইনলেস স্টিল এবং টাইটানিয়ামের সাথে কাজ করে। প্রতিটি ধাতু কিছুটা ভিন্নভাবে কাটা যায়, কিন্তু ফলাফল নির্ভুল থাকে। নোবেল-এর মতো একটি সিএনসি শপ একটি সেটআপেই জটিল আকার তৈরি করতে পারে। এটি সময় বাঁচায় এবং ইন্টারফেসগুলোকে সামঞ্জস্যপূর্ণ রাখে।
খরচ এবং উপকরণের অপচয়
সিএনসি মেশিনিংয়ের খরচের চিত্রটি সহজেই বোঝা যায়। টুলিংয়ের খরচ কম থাকে। এর জন্য কোনো দামী ছাঁচের প্রয়োজন হয় না। কিন্তু উপকরণের অপচয় বাড়তে থাকে। জটিল যন্ত্রাংশের ক্ষেত্রে, ব্লকের ৭০ শতাংশেরও বেশি চিপসে পরিণত হতে পারে। এই অপচয় প্রতি ইউনিটের দাম বাড়িয়ে দেয়। নিচের সারণিতে দেখানো হয়েছে খরচের দিক থেকে ইনজেকশন মোল্ডিংয়ের তুলনায় সিএনসি কেমন।
| খরচ ফ্যাক্টর | সিএনসি মেশিন | ইনজেকশন ছাঁচনির্মাণ |
| উপাদান ব্যবহার | জটিল যন্ত্রাংশের ক্ষেত্রে ৩০%-এর নিচে; ৭০–৯০% অপচয় | ৯৭% এর বেশি দক্ষতা |
| সরঞ্জাম / সেটআপ খরচ | কম সেটআপ খরচ | উচ্চ প্রাথমিক সরঞ্জাম খরচ ($10,000–$50,000) |
| একক প্রতি খরচের আচরণ | ইউনিট প্রতি খরচ বেশি; মোটামুটি অপরিবর্তিত থাকে | ভলিউম বাড়ার সাথে সাথে তীব্রভাবে কমে যায় |
| অর্থনৈতিক ক্রান্তি বিন্দু | সরল আকার বা কম আয়তন | ১০,০০০ ইউনিটের বেশি হলে তা যুক্তিযুক্ত। |
৫০ থেকে ৫০০ ইউনিটের উৎপাদনের জন্য সিএনসি একটি দারুণ বিকল্প। এতে প্রতি ইউনিটের খরচ একই থাকে। সেটআপ খরচ পুরো ব্যাচের মধ্যে ভাগ হয়ে যায়। স্বল্প-পরিমাণ উৎপাদন এবং রোবোটিক্সের প্রাথমিক পর্যায়ের জন্য এটি বেশ কার্যকর।
ধাতব আবাসন এবং ইন্টারফেস
সিএনসি দ্বারা তৈরি ধাতব আবরণগুলো রোবটের ভেতরের ভার বহন করে। এগুলো মোটর, সেন্সর এবং বোর্ড ধরে রাখে। এর সমতল পৃষ্ঠ এবং নিখুঁত ছিদ্রগুলো যন্ত্রাংশ সংযোজনকে মসৃণ করে তোলে। একটি মেশিন করা অংশ ইলেকট্রনিক্স থেকে তাপও দূরে সরিয়ে দেয়। হালকা ওজনের ডিজাইনের জন্য অ্যালুমিনিয়াম ৭০৭৫ একটি ভালো পছন্দ। এই উপাদানটি শক্তি না হারিয়েই পাতলা দেয়াল বজায় রাখতে সাহায্য করে। যেসব রোবোটিক্স সিস্টেমে ইএমআই শিল্ডিং প্রয়োজন, সেখানে একটি মেশিন করা ধাতব খোলস একাই সেই কাজটি করে দেয়।
শীট মেটাল ফ্যাব্রিকেশন
লেজার কাটিং এবং বেন্ডিং
শিট মেটাল সমতল স্টক হিসাবে শুরু হয়। একটি লেজার এর রূপরেখা কেটে দেয়। একটি প্রেস ব্রেক এর কিনারাগুলো বাঁকিয়ে দেয়। এই ক্রমটি অনেক রোবোটিক সিস্টেমের মূল কাঠামো তৈরি করে। প্রক্রিয়াটি দ্রুত সম্পন্ন হয়। একটি একক চ্যাসিস কয়েক ঘণ্টার মধ্যেই কাটা থেকে ভাঁজ করা পর্যন্ত যেতে পারে। লেজার কাটিংয়ের ফলে কিনারাগুলো পরিষ্কার হয়। বাঁকানোর ফলে ওজন না বাড়িয়েই দৃঢ়তা বাড়ে। এটি অটোমেশন সিস্টেমে হালকা ওজনের কাঠামো তৈরিতে সাহায্য করে। নোবেল-এর শিট মেটাল টিম কাটা এবং বাঁকানো উভয় কাজই অভ্যন্তরীণভাবে করে, তাই কাজ শেষ হতে কম সময় লাগে।
ঢালাই এবং সমাবেশ
বাঁকানো অংশগুলো ঝালাই করে জোড়া লাগানো হয়। ঝালাই করা জোড় শক্তিশালী এবং স্থায়ী হয়। কাঠামোগত ফ্রেমের ক্ষেত্রে, ভারবহন ক্ষমতার দিক থেকে ফাস্টেনারের চেয়ে ঝালাই বেশি কার্যকর। সংযোজন ধাপে ব্র্যাকেট, স্টাড এবং প্যাঁচযুক্ত ইনসার্ট যুক্ত করা হয়। এই বৈশিষ্ট্যগুলো হাউজিংকে ভেতরের যন্ত্রাংশ ধরে রাখতে সাহায্য করে। যে রোবটগুলো ভারী পেলোড বহন করে, তাদের জন্য শিট মেটালের কাঠামো বেশ কার্যকর। ফ্রেমটি এই চাপ গ্রহণ করে। বাইরের প্যানেলগুলো ইলেকট্রনিক্সকে সুরক্ষিত রাখে।
কাঠামোগত ফ্রেম এবং চ্যাসিস
অনেক রোবট শিট মেটালের কাঠামো ব্যবহার করে। এই নকশাটি একটি ভালো শক্তি-ওজন অনুপাত প্রদান করে। উপাদানের পছন্দ ফলাফলকে পরিবর্তন করে। স্টিল উচ্চ শক্তি প্রদান করে। অ্যালুমিনিয়াম ওজনে হালকা হয়। শিল্প অটোমেশনের জন্য, স্টিলের ফ্রেম বছরের পর বছর ধরে টিকে থাকে। মোবাইল রোবটের জন্য, অ্যালুমিনিয়াম ব্যাটারির শক্তি সাশ্রয় করে। নিচের সারণিতে পরিমাণ অনুসারে প্রক্রিয়াজাতকরণের বিকল্পগুলো দেখানো হয়েছে।
| ভলিউম ব্যান্ড | সবচেয়ে সাশ্রয়ী প্রক্রিয়া | যুক্তিসহ ব্যাখ্যা |
| 1-50 | 3D প্রিন্টিং, CNC | কম NRE; দ্রুত শেখা |
| 50-500 | সিএনসি, শিট মেটাল | উচ্চ সরঞ্জাম ছাড়াই পুনরাবৃত্তিযোগ্য |
| মধ্যম | শিট মেটাল, ব্রিজ মোল্ডিং | রূপান্তর অঞ্চল: পুনরাবৃত্তির সুফল পাওয়া যায় |
| উচ্চ | ইনজেকশন মোল্ডিং, ডাই কাস্টিং | উচ্চ এনআরই পরিশোধিত; দ্রুততাই জয়ী |
উৎপাদনের পরিমাণ বাড়ার সাথে সাথে শিট মেটালের খরচ মাঝারিভাবে কমে আসে। এর ফলে স্থাপনার খরচও একাধিক ইউনিটে ভাগ হয়ে যায়। মাঝারি পরিমাণে উৎপাদনের জন্য এটি একটি নির্ভরযোগ্য বিকল্প।
ইনজেকশন মোল্ডিং এবং ভ্যাকুয়াম কাস্টিং
ভলিউমে ইনজেকশন মোল্ডিং
ইনজেকশন মোল্ডিং পদ্ধতিতে গলিত প্লাস্টিককে একটি স্টিলের ছাঁচে প্রবেশ করানো হয়। এই প্রক্রিয়ার মোট সময় কয়েক সেকেন্ড। একটি ছাঁচ দিয়ে লক্ষ লক্ষ যন্ত্রাংশ তৈরি করা যায়। বিপুল পরিমাণে উৎপাদিত রোবটের আবাসনের জন্য এই প্রক্রিয়াটিই সবচেয়ে বেশি ব্যবহৃত হয়। উৎপাদনের পরিমাণ বাড়ার সাথে সাথে প্রতি ইউনিটের খরচ দ্রুত কমে আসে। প্রাথমিক সরঞ্জাম বাবদ বিনিয়োগ ১০,০০০ থেকে ৫০,০০০ ডলার পর্যন্ত হয়ে থাকে। এই খরচকে লাভজনক করতে কমপক্ষে ৫,০০০ ইউনিট উৎপাদন করা প্রয়োজন। ১০,০০০ ইউনিটের বেশি হলে, মোল্ডিং সবচেয়ে সস্তা বিকল্প হয়ে ওঠে।
উপাদানের কার্যকারিতা ৯৭% এর বেশি। অতিরিক্ত কাঁচামাল পুনর্ব্যবহার করা হয়। এই প্রক্রিয়াটি প্রতিটি ধাপে ধারাবাহিক গুণমান নিশ্চিত করে। যেসব রোবটের কাঠামো প্রচুর সংখ্যায় বিক্রি হয়, সেগুলোর জন্য ইনজেকশন মোল্ডিংই আদর্শ পদ্ধতি।
সেতু নির্মাণের জন্য ভ্যাকুয়াম কাস্টিং
ভ্যাকুয়াম কাস্টিং হলো প্রোটোটাইপ এবং পূর্ণাঙ্গ উৎপাদনের মধ্যবর্তী একটি পর্যায়। একটি সিলিকন ছাঁচ মূল নকশা থেকে আকৃতিটি ধারণ করে। স্টিলের টুলিংয়ের তুলনায় এই ছাঁচের খরচ অনেক কম। এতে কাজ শুরু করতে কয়েক সপ্তাহের পরিবর্তে মাত্র কয়েক দিন সময় লাগে। ছাঁচটি নষ্ট হয়ে যাওয়ার আগে এই প্রক্রিয়ায় সীমিত সংখ্যক অনুলিপি তৈরি করা যায়। অল্প সংখ্যক রোবট হাউজিংয়ের ক্ষেত্রে, ভ্যাকুয়াম কাস্টিং টুলিং খরচের একটি ভগ্নাংশেই আসল ছাঁচে তৈরি যন্ত্রাংশ সরবরাহ করে।
এই উপাদানগুলো প্রচলিত প্লাস্টিকের অনুকরণ করে। এগুলোর দৃঢ়তা ও রঙ একই রকম। এর ফলে প্রকৌশলীরা স্টিলের ছাঁচ কেনার আগেই এর মাপ ও কার্যকারিতা পরীক্ষা করে নিতে পারেন। সেতু উৎপাদন এবং বাজার যাচাইয়ের জন্য ভ্যাকুয়াম কাস্টিং কার্যকর।
টুলিং খরচ এবং লিড টাইম
টুলিং খরচই প্রসেস নির্বাচনকে নিয়ন্ত্রণ করে। সিএনসি-র জন্য কোনো পার্ট-নির্দিষ্ট টুলিংয়ের প্রয়োজন হয় না। শিট মেটালের জন্য সাধারণ ডাই প্রয়োজন। ইনজেকশন মোল্ডিংয়ের জন্য ব্যয়বহুল মোল্ড লাগে। লিড টাইমও একই ধারা অনুসরণ করে। একটি সিএনসি পার্ট কয়েক দিনের মধ্যেই পাঠানো যায়। একটি মেশিনিং করা মোল্ড তৈরি করতে কয়েক সপ্তাহ লাগে। একটি স্টিলের ইনজেকশন মোল্ড তৈরি করতে কয়েক মাস লাগে। যেসব রোবোটিক্স কোম্পানির সময়সূচী খুব সংক্ষিপ্ত, তাদের জন্য এই সময়সীমা অত্যন্ত গুরুত্বপূর্ণ। সঠিক প্রসেস নির্ভর করে কাজের পরিমাণ এবং গতির উপর। নোবেল অপ্রয়োজনীয় বিলম্ব ছাড়াই, কাজের পরিমাণের সাথে প্রসেস মিলিয়ে ক্লায়েন্টদের প্রোটোটাইপ থেকে শুরু করে উৎপাদন পর্যন্ত পথ দেখায়।
এআই রোবট হাউজিংয়ের জন্য সমাপ্তি প্রক্রিয়া
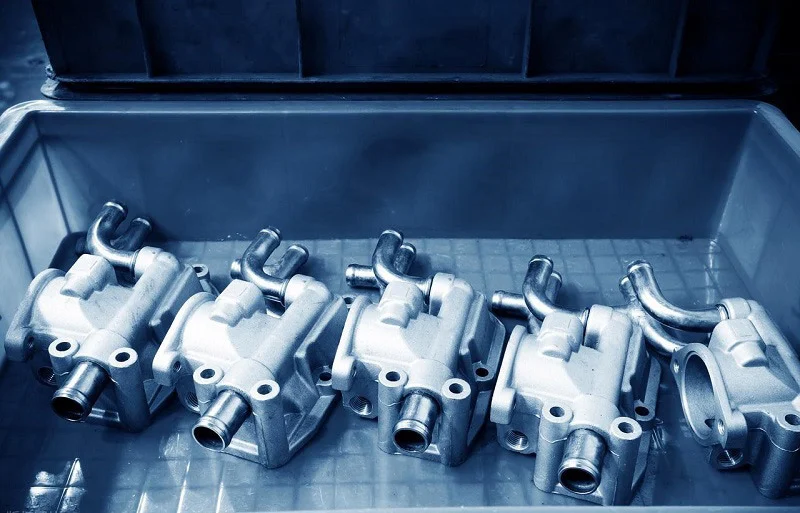
পেইন্টিং এবং লেপ
নান্দনিকতা এবং ক্ষয় সুরক্ষা
রঙ শুধু একটি এআই রোবটের আবাসনকে সুন্দর দেখানোর চেয়েও বেশি কিছু করে। এটি পৃষ্ঠকে আবৃত করে আর্দ্রতা এবং রাসায়নিক পদার্থ থেকে রক্ষা করে। পাউডার কোট বা ই-কোট একটি শক্তিশালী স্তর তৈরি করে যা মরিচা পড়া রোধ করে। বাইরের রোবটগুলোর জন্য এই স্তরটি অত্যন্ত গুরুত্বপূর্ণ। এটি নিচের ধাতুকে বৃষ্টি এবং লবণ থেকে রক্ষা করে।
ব্র্যান্ডিংয়ের ক্ষেত্রে রঙ এবং ঔজ্জ্বল্যও গুরুত্বপূর্ণ। একটি মসৃণ ও নিখুঁত প্রলেপ গ্রাহকদের কাছে ভালো গুণমান তুলে ধরে। উৎপাদনের সময়, স্বয়ংক্রিয় স্প্রে লাইন প্রতিটি ইউনিটে প্রলেপটি একই রকম রাখে। এই সামঞ্জস্যতা বৃহৎ পরিসরের উৎপাদনকে নির্বিঘ্নে চলতে সাহায্য করে।
পরিধান এবং পরিবেশগত নিয়মাবলী
সব কোটিং কঠিন পরিস্থিতিতে টিকে থাকে না। অতিবেগুনি রশ্মি সময়ের সাথে সাথে কিছু রঙকে নষ্ট করে দেয়। বারবার ঘর্ষণের ফলে পাতলা স্তর ক্ষয় হয়ে যায়। যেসব রোবট বাইরে কাজ করে, তাদের জন্য একটি অতিবেগুনি-প্রতিরোধী টপকোট অপরিহার্য। ঘরের ভেতরের এআই সিস্টেমগুলো কম চাপের সম্মুখীন হয়, তাই একটি সাধারণ কোটিংই যথেষ্ট।
পরিবেশগত নিয়মকানুনও এই প্রক্রিয়াকে প্রভাবিত করে। কিছু দ্রাবক আইন দ্বারা সীমিত। জল-ভিত্তিক আবরণ একটি নিরাপদ বিকল্প। এগুলোর দাম কিছুটা বেশি হলেও, এগুলো বায়ু দূষণের মানদণ্ড পূরণ করে। উৎপাদনকারী দলগুলোকে স্থায়িত্ব, খরচ এবং নিয়মকানুন মেনে চলার মধ্যে ভারসাম্য রক্ষা করতে হয়।
ব্র্যান্ডেড এবং আউটডোর হাউজিং
ব্র্যান্ডেড রোবটগুলোতে প্রায়শই নিজস্ব রঙ এবং লোগো ব্যবহার করা হয়। একটি মজবুত প্রলেপ বছরের পর বছর ব্যবহারের পরেও সেই সৌন্দর্যকে অক্ষুণ্ণ রাখে। বাইরের ব্যবহারের জন্য এআই রোবটের আবরণের ক্ষেত্রে একটি বহুস্তরীয় ব্যবস্থা সবচেয়ে ভালো কাজ করে। একটি প্রাইমার ধাতুর সাথে লেগে থাকে। একটি রঙের প্রলেপ সৌন্দর্য যোগ করে। একটি স্বচ্ছ টপকোট সবকিছুকে সুরক্ষিত করে।
টেক্সচারিং
আঁকড়ে ধরা এবং আঁচড় লুকানো
টেক্সচার রোবটের পৃষ্ঠতলকে আরও ভালো অনুভূতি দেয়। এর হালকা দানা মানুষের হাতে আঁকড়ে ধরার সুবিধা বাড়ায়। এটি ছোটখাটো আঁচড় এবং আঙুলের ছাপও লুকিয়ে রাখে। এর ফলে এআই রোবটের বাইরের আবরণটি বেশিদিন নতুনের মতো দেখায়। বেশি পরিমাণে তৈরি করলেও, ছাঁচে তৈরি এই টেক্সচারের জন্য কোনো অতিরিক্ত খরচ হয় না।
প্রক্রিয়া সীমাবদ্ধতা
সব ধরনের আকৃতিতে সব টেক্সচার কাজ করে না। গভীর নকশায় ময়লা আটকে যেতে পারে। ধারালো কোণাগুলো সমানভাবে ভরাট নাও হতে পারে। উৎপাদনের জন্য, টেক্সচারটি মাথায় রেখে ছাঁচটি কাটতে হয়। এতে টুলিংয়ের সময় ও খরচ বেড়ে যায়। পুনরায় কাজ করা এড়াতে ডিজাইন টিমের উচিত শুরুতেই একটি টেক্সচার বেছে নেওয়া।
মানব-ইন্টারেক্টিভ পৃষ্ঠতল
যেসব রোবট মানুষের কাছাকাছি কাজ করে, তাদের জন্য নরম স্পর্শের জায়গা প্রয়োজন। একটি অমসৃণ পৃষ্ঠতল উষ্ণতর এবং কম যান্ত্রিক মনে হয়। এছাড়াও, কেউ রোবটটিকে ধরলে তা পিছলে যাওয়ার সম্ভাবনা কমায়। বাড়ি বা হাসপাতালের রোবটের ক্ষেত্রে এই ছোট বৈশিষ্ট্যটি আস্থা তৈরি করে।
ধাতু ধাতুপট্টাবৃত
ইএমআই শিল্ডিং এবং পরিবাহিতা
ধাতব প্রলেপ একটি প্লাস্টিকের এআই রোবটের আবাসনকে ঢালে পরিণত করে। ইলেকট্রোলেস নিকেল এবং তামার স্তর তড়িৎচুম্বকীয় হস্তক্ষেপ প্রতিরোধ করে। নিচের সারণিতে দেখানো হয়েছে, পরিবাহী রঙের তুলনায় এই প্রলেপের কার্যকারিতা কেমন।
| লেপ সিস্টেম | বেধ | 30 মেগাহার্টজ | 100 মেগাহার্টজ | 1 GHz | 10 GHz |
| সর্বাঙ্গে তামা/নিকেল প্রলেপ | 1.0–2.5 µm | 90 ডিবি | 108 ডিবি | 120 ডিবি | 87 ডিবি |
| নির্বাচিত তামা/নিকেল প্রলেপ | 2.0–2.5 µm | 77 ডিবি | 73 ডিবি | 71 ডিবি | 63 ডিবি |
| রূপার প্রলেপযুক্ত তামার রঙ | 0.025 – 0.375 মিমি | 65 ডিবি | 63 ডিবি | 70 ডিবি | 63 ডিবি |
| রূপালী রঙ | 0.0125 – 0.025 মিমি | 70 ডিবি | 71 ডিবি | 62 ডিবি | 70 ডিবি |
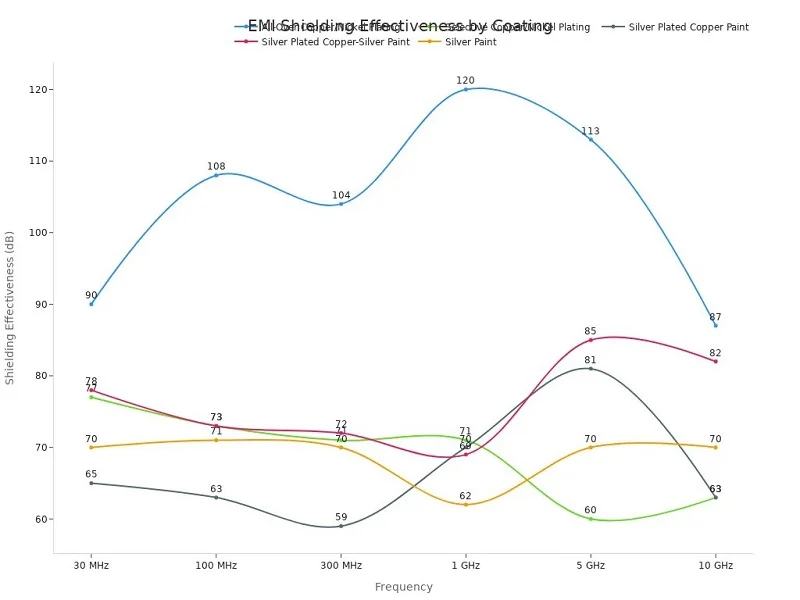
সার্কিটের সংবেদনশীলতা এবং নির্গমন সীমার উপর নির্ভর করে বাস্তব প্রয়োগের জন্য সাধারণত ৪০-৮০ ডিবি অ্যাটেনুয়েশনের প্রয়োজন হয়।
আনুগত্য এবং পরিবেশগত উদ্বেগ
পরিষ্কার ও মসৃণ প্লাস্টিকের উপর প্রলেপ সবচেয়ে ভালোভাবে বসে। যেকোনো তেল বা ধুলো এই বন্ধনকে নষ্ট করে দেয়। এই প্রক্রিয়ায় এমন রাসায়নিক পদার্থও ব্যবহৃত হয়, যা সাবধানে ব্যবহার করা প্রয়োজন। বর্জ্য পরিশোধন খরচ বাড়িয়ে দেয়। উৎপাদনের জন্য, এই ধাপগুলো অবশ্যই একটি নিয়ন্ত্রিত লাইনে চালাতে হবে।
ইএমআই-সংবেদনশীল আবাসন
সেন্সরে পরিপূর্ণ এআই সিস্টেমের জন্য শক্তিশালী সুরক্ষা প্রয়োজন। একটি প্রলেপযুক্ত আবরণ ভারী ধাতু ছাড়াই সেই চাহিদা পূরণ করে। যেসব রোবটকে নির্গমন পরীক্ষায় উত্তীর্ণ হতে হয়, তাদের জন্য সম্পূর্ণ তামা/নিকেল প্রলেপ সব স্তরেই সর্বোচ্চ মান নিশ্চিত করে।
এআই রোবটের আবাসনের নকশা সংক্রান্ত বিবেচ্য বিষয়সমূহ
একটি হিউম্যানয়েড রোবট তার খোলসের ভেতরে বিভিন্ন যন্ত্রাংশ ঠাসাঠাসি করে রাখে। যন্ত্রাংশ তৈরির সরঞ্জাম, বিয়ারিং, ইলেকট্রনিক্স, সেন্সর, কেবল এবং তাপীয় ব্যবস্থা—সবকিছুই জায়গার জন্য প্রতিযোগিতা করে। এআই রোবটের এই কাঠামোকে অবশ্যই এই স্তূপটিকে একসাথে ধরে রাখতে হয়। এটিকে সবকিছুকে ঠান্ডা, নীরব এবং নিরাপদও রাখতে হয়। নকশার তিনটি ক্ষেত্রই বেশিরভাগ কঠিন সিদ্ধান্ত গ্রহণে চালিকাশক্তি হিসেবে কাজ করে।
তাপীয় ব্যবস্থাপনা
উপাদানের তাপ পরিবাহিতা
পলিমার বা কম্পোজিটের তুলনায় ধাতু অনেক ভালোভাবে তাপ স্থানান্তর করে। অ্যালুমিনিয়ামের ক্ষেত্রে এই হার ১২০–১৮০ ওয়াট/মিটার·কেলভিন। স্টেইনলেস স্টিলের ক্ষেত্রে তা কমে ১৫–২৫ ওয়াট/মিটার·কেলভিনে দাঁড়ায়। টাইটানিয়ামের ক্ষেত্রে এই হার আরও কমে ৭–২২ ওয়াট/মিটার·কেলভিনে পৌঁছায়। প্লাস্টিক এবং কার্বন ফাইবার কম্পোজিট অন্তরক হিসেবে কাজ করে। এগুলো ইলেকট্রনিক্সের কাছাকাছি তাপ আটকে রাখে। ঘন বোর্ডযুক্ত এআই সিস্টেমের ক্ষেত্রে, একটি ধাতব আবরণ পৃষ্ঠজুড়ে তাপ ছড়িয়ে দেয়। এক্ষেত্রে প্লাস্টিকের আবরণের জন্য ফ্যান বা হিট পাইপের সাহায্য প্রয়োজন হয়।
জ্যামিতি এবং বায়ুপ্রবাহ
উপাদানের মতোই আকৃতিও গুরুত্বপূর্ণ। উপরের দিকের ভেন্টগুলো গরম বাতাস বের হতে দেয়। যন্ত্রাংশগুলোর মাঝের চ্যানেলগুলো উত্তপ্ত স্থানগুলোতে ঠান্ডা বাতাস প্রবাহিত করে। একটি আবদ্ধ এআই রোবটের আবাসন তাপ আটকে রাখে এবং যন্ত্রাংশের আয়ু কমিয়ে দেয়। ডিজাইনারদের বাতাস চলাচলের জন্য জায়গা রাখা উচিত। তাদের ক্যাবলগুলোও বায়ুপ্রবাহের পথ থেকে দূরে রাখা উচিত।
সক্রিয় শীতলীকরণ ইন্টিগ্রেশন
কখনও কখনও প্যাসিভ কুলিং যথেষ্ট হয় না। ফ্যান, হিট সিঙ্ক এবং হিট পাইপ সক্রিয় শীতলীকরণে সাহায্য করে। হাউজিংটিকে অবশ্যই এই অংশগুলোকে ধরে রাখতে হবে এবং সেগুলোকে শ্বাস-প্রশ্বাস নেওয়ার সুযোগ দিতে হবে। ফ্যান লাগানোর জায়গাগুলোর দেয়াল শক্ত হওয়া প্রয়োজন, যাতে কম্পন বন্ধ হয়। একটি ধাতব ফ্রেম সেই দৃঢ়তা প্রদান করে। এটি ফ্যানের মোটর থেকেও তাপ শোষণ করে।
ইএমআই শিল্ডিং
পরিবাহী উপকরণ এবং আবরণ
তড়িৎচুম্বকীয় হস্তক্ষেপ সেন্সর এবং বেতার সংযোগে ব্যাঘাত ঘটায়। একটি ধাতব এআই রোবটের আবরণ স্বাভাবিকভাবেই এটিকে প্রতিরোধ করে। প্লাস্টিকের আবরণে একটি পরিবাহী স্তর প্রয়োজন। এক্ষেত্রে ইলেকট্রোলেস কপার এবং নিকেল প্রলেপ ভালোভাবে কাজ করে। পরিবাহী রঙ এবং গ্যাসকেটও অন্যান্য বিকল্প। প্রতিটি বিকল্পই খরচ এবং ওজনকে প্রভাবিত করে।
ঝালাই কার্যকারিতা
সম্পূর্ণ তামা এবং নিকেলের প্রলেপ ৩০ মেগাহার্টজে ৯০ ডিবি এবং ১ গিগাহার্টজে ১২০ ডিবি শব্দ উৎপন্ন করে। নির্বাচিত প্রলেপের ক্ষেত্রে এই শব্দমাত্রা কমে ৭১–৭৭ ডিবিতে নেমে আসে। রুপালি রঙের প্রলেপের শব্দমাত্রা প্রায় ৬২–৭১ ডিবি হয়ে থাকে। বাস্তব প্রয়োগের জন্য ৪০–৮০ ডিবি শব্দমাত্রার প্রয়োজন হয়। সঠিক শব্দমাত্রা সার্কিটের সংবেদনশীলতা এবং নির্গমন সীমার উপর নির্ভর করে।
গ্রাউন্ডিং এবং বন্ডিং
শিল্ডিং কেবল ভালো গ্রাউন্ডিংয়ের মাধ্যমেই কাজ করে। প্রতিটি পরিবাহী প্যানেলের চ্যাসিসের সাথে একটি সংযোগ থাকা প্রয়োজন। গ্যাসকেট জোড়ের ফাঁক পূরণ করে। কেবল এবং ভেন্টের জন্য খোলা জায়গা অবশ্যই ছোট রাখতে হবে। একটি বড় খোলা জায়গা দিয়ে দ্রুত EMI লিক হয়। ডিজাইনারদের প্রতিটি জোড়কে একটি সম্ভাব্য লিক পয়েন্ট হিসেবে বিবেচনা করা উচিত।
কাঠামোগত অখণ্ডতা এবং ওজন
লোড-ভারবহন প্রয়োজনীয়তা
এআই রোবটের কাঠামোটি আসল ভার বহন করে। মোটর, বাহু এবং পেলোডগুলো কাঠামোটিকে ধাক্কা দেয় ও টানে। সংযোগস্থলগুলোতে বারবার চাপ পড়ে। ভারের নিচেও কাঠামোটিকে তার আকৃতি ধরে রাখতে হয়। অ্যালুমিনিয়াম ৭০৭৫-টি৬-এর টান সহনশীলতা প্রায় ৫৭০ মেগাপ্যাসকেল। এই শক্তির কারণেই পাতলা দেয়ালগুলোও ভারী যন্ত্রাংশ বহন করতে পারে।
ওজন কমানোর কৌশল
হালকা নকশা বিদ্যুৎ খরচ কমায় এবং গতি বাড়ায়। অ্যালুমিনিয়াম এবং কার্বন ফাইবার শক্তি ও ওজনের সর্বোত্তম অনুপাত প্রদান করে। হালকা কাঠামো জড়তাও কমায়। এটি কোলাবোরেটিভ রোবটকে দ্রুত এবং নিরাপদে থামতে সাহায্য করে। প্রতিটি বাঁচানো গ্রাম পুরো সিস্টেমের উপকারে আসে।
প্রভাব প্রতিরোধের
রোবট বিভিন্ন জিনিসের সাথে ধাক্কা খায়। হাত থেকে পড়ে যাওয়া কোনো যন্ত্র বা দেয়ালে ধাক্কা লাগলে এর বাইরের আবরণে ফাটল ধরতে পারে। ABS-এর চেয়ে পলিকার্বোনেট আঘাত ভালোভাবে সামাল দেয়। ধাতুতে টোল পড়ে, কিন্তু তা সহজে ভাঙে না। মানুষ ও রোবটের মধ্যে সহযোগিতার জন্য, এর নরম বাইরের আবরণ শক্তি শোষণ করে। এটি কাছাকাছি থাকা মানুষদেরও সুরক্ষা দেয়।
এআই রোবট হাউজিংয়ের জন্য নির্বাচনের মানদণ্ড
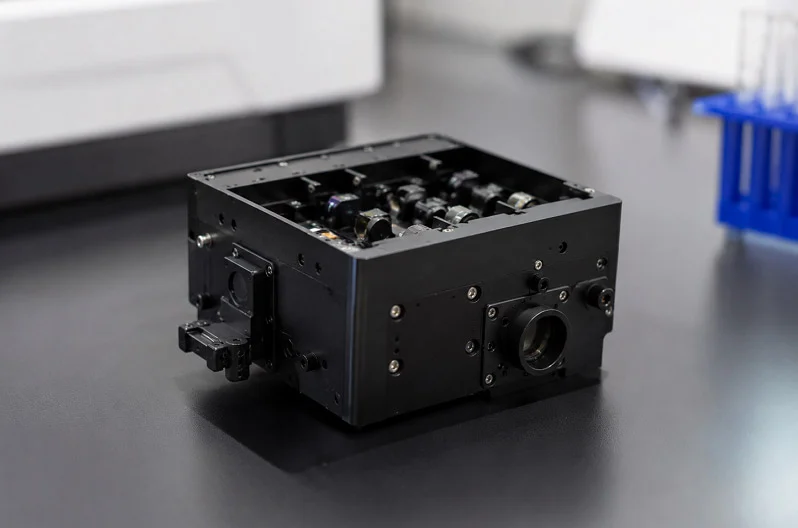
একটি এআই রোবটের আবাসনের জন্য সঠিক উপাদান এবং প্রক্রিয়া বেছে নেওয়ার বিষয়টি তিনটি বিষয়ের উপর নির্ভর করে: আপনার কতগুলো ইউনিট প্রয়োজন, যন্ত্রাংশটির কাজ কী হবে, এবং আপনি কত খরচ করতে পারবেন। এই বিষয়গুলো ভুল হলে হয় আপনার অর্থ অপচয় হবে, অথবা আপনি এমন একটি পণ্য সরবরাহ করবেন যা কাজ করবে না।
খরচ এবং উৎপাদন ভলিউম
কম ভলিউম বিকল্প
অল্প পরিমাণে উৎপাদনের জন্য সিএনসি মেশিনিং, থ্রিডি প্রিন্টিং এবং ভ্যাকুয়াম কাস্টিং সবচেয়ে ভালো বিকল্প। সিএনসি মেশিনিং-এ টুলিং খরচ খুবই কম এবং পরিমাণ নির্বিশেষে প্রতি ইউনিটের খরচ একই থাকে। প্রথম পার্টটি তৈরি হতে ১-৫ দিন সময় লাগে। থ্রিডি প্রিন্টিং-এ কোনো টুলিং খরচই নেই এবং এটি ১-১০ ইউনিটের প্রোটোটাইপিং রানের জন্য বেশ কার্যকর। ইউরেথেন কাস্টিং-এর খরচ কম থেকে মাঝারি, যার টুলিং খরচও সহনীয় এবং এটি সীমিত উৎপাদনের জন্য বেশ উপযুক্ত।
মাঝারি ভলিউম বিকল্পগুলি
মাঝারি পরিমাণে উৎপাদনের জন্য ব্রিজ টুলিং, এসএলএস, এবং সফট টুলিং ইনজেকশন মোল্ডিং প্রয়োজন হয়। এই পদ্ধতিগুলো যুক্তিসঙ্গত টুলিং বিনিয়োগের সাথে পুনরাবৃত্তিযোগ্যতার ভারসাম্য রক্ষা করে। শিট মেটাল ফ্যাব্রিকেশনও এই বিভাগের অন্তর্ভুক্ত। এর টুলিং খরচ মাঝারি এবং এটি কম বা বেশি উভয় পরিমাণে উৎপাদনের সাথেই খাপ খাইয়ে নিতে পারে। প্রোটোটাইপ থেকে বাজারজাতকরণের দিকে অগ্রসর হওয়া রোবোটিক্স দলগুলোর জন্য, এই পর্যায়টিই হলো সেই জায়গা যেখানে প্রক্রিয়াগত সিদ্ধান্তগুলো সবচেয়ে বেশি গুরুত্বপূর্ণ হয়ে ওঠে।
উচ্চ ভলিউম বিকল্পগুলি
উচ্চ-পরিমাণ উৎপাদনের অর্থ হলো ইনজেকশন মোল্ডিং, ডাই কাস্টিং এবং স্বয়ংক্রিয় অ্যাসেম্বলি। ইনজেকশন মোল্ডিং টুলিংয়ের জন্য উল্লেখযোগ্য বিনিয়োগ প্রয়োজন, কিন্তু বৃহৎ পরিসরে প্রতি-ইউনিট খরচ অনেক কমে আসে। ডাই কাস্টিং টুলিংয়ের জন্যও যথেষ্ট বিনিয়োগ প্রয়োজন এবং ১০,০০০ ইউনিটের বেশি উৎপাদনের ক্ষেত্রে এটি যুক্তিযুক্ত। এর জন্য প্রয়োজনীয় সময় কয়েক সপ্তাহ বা মাস পর্যন্ত দীর্ঘ হতে পারে। ভোক্তা-স্তরের রোবোটিক্স পণ্যের জন্য এটিই প্রচলিত পদ্ধতি।
পারফরম্যান্স প্রয়োজনীয়তা
শক্তি এবং কঠোরতা
ভারবাহী কাঠামোর জন্য অ্যালুমিনিয়াম, টাইটানিয়াম এবং স্টিলের মতো উচ্চ-শক্তির ধাতব সংকর প্রয়োজন। এই উপাদানগুলো স্থায়িত্ব, ক্ষয় প্রতিরোধ ক্ষমতা এবং মাত্রিক স্থিতিশীলতা প্রদান করে। রোবটের বাহু এবং সন্ধিগুলোতে প্রায়শই সিএফআরপি-এর মতো হালকা কম্পোজিট ব্যবহার করা হয়, কারণ এগুলোর শক্তি ও ওজনের অনুপাত বেশি।
তাপীয় এবং ইএমআই চাহিদা
ধাতু ইলেকট্রনিক্স থেকে তাপ শোষণ করে নেয়। পলিমার এবং কম্পোজিট তাপ আটকে রাখে। ঘন বোর্ডযুক্ত এআই সিস্টেমের ক্ষেত্রে, একটি ধাতব আবরণ তাপ ছড়িয়ে দেয়। ইএমআই শিল্ডিংয়ের জন্য পরিবাহী উপাদান বা আবরণের প্রয়োজন হয়। সম্পূর্ণ তামা এবং নিকেলের প্রলেপ ৩০ মেগাহার্টজে ৯০ ডিবি পর্যন্ত শব্দ উৎপন্ন করে।
পরিবেশগত প্রতিরোধ
বাইরের রোবটগুলো অতিবেগুনী রশ্মি, বৃষ্টি এবং লবণের সম্মুখীন হয়। এর আবাসন এবং সুরক্ষামূলক আবরণের জন্য উন্নত পলিমার ও প্লাস্টিক রাসায়নিক প্রতিরোধ ক্ষমতা এবং সাশ্রয়ী মূল্য প্রদান করে। স্টেইনলেস স্টিল ৩১৬, ১৭-৪ পিএইচ-এর চেয়ে ভালোভাবে ধৌতকরণ এবং রাসায়নিক পদার্থ মোকাবেলা করে।
তুলনা এবং সিদ্ধান্ত সরঞ্জাম
উপাদান বনাম প্রক্রিয়া ম্যাট্রিক্স
| উপাদান বিভাগ | কী বৈশিষ্ট্যাবলী | রোবট হাউজিংয়ে প্রয়োগ |
| হালকা কম্পোজিট (সিএফআরপি, এফআরপি) | উচ্চ শক্তি-ওজন অনুপাত, হ্রাসকৃত ওজন, উন্নত বহন ক্ষমতা | রোবটের বাহু, জয়েন্ট, ফ্রেম |
| উচ্চ-শক্তি সম্পন্ন ধাতব সংকর | স্থায়িত্ব, ক্ষয় প্রতিরোধ ক্ষমতা, মাত্রিক স্থিতিশীলতা | ভারবাহী কাঠামো |
| উন্নত পলিমার এবং প্লাস্টিক | রাসায়নিক প্রতিরোধ ক্ষমতা, উৎপাদন সহজলভ্যতা, ব্যয়-সাশ্রয়ীতা, নকশার নমনীয়তা | আবাসন, প্রতিরক্ষামূলক আবরণ, অ-কাঠামোগত উপাদান |
| বিশেষ উপকরণ | কম ঘর্ষণ, পরিধান প্রতিরোধ ক্ষমতা, তাপীয় স্থিতিশীলতা | জয়েন্ট, অ্যাকচুয়েটর উপাদান |
| হাইব্রিড ম্যাটেরিয়াল সিস্টেম | উপকরণ সমন্বয়ের মাধ্যমে সর্বোত্তম কর্মক্ষমতা | শক্তি, ওজন এবং খরচের ভারসাম্য রক্ষার জন্য কৌশলগত অবস্থান |
খরচ, গতি এবং স্কেলেবিলিটি
| প্রক্রিয়া | টুলিং খরচ | প্রতি-ইউনিট খরচ | সর্বোত্তম আয়তন পরিসীমা | লিড টাইম (প্রথম অংশ) |
| সিএনসি মেশিন | ন্যূনতম/কোনটি নয় | আয়তন জুড়ে সমতল | নিম্ন থেকে মধ্যম (১–১০,০০০) | 1-5 দিন |
| ইনজেকশন ছাঁচনির্মাণ | উচ্চ | স্কেলে খুব কম | উচ্চ (10,000+) | সপ্তাহ কয়েক মাস |
| 3D মুদ্রণ | না | রানটাইম/উপাদান দ্বারা নির্ধারিত | প্রোটোটাইপিং (১-১০) | 1-5 দিন |
| শীট মেটাল ফ্যাব্রিকেশন | মধ্যপন্থী | অভিযোজ্য | কম থেকে বেশি | ১-৫ দিন (সরঞ্জাম ছাড়া) |
নির্বাচনের জন্য সিদ্ধান্ত ট্রি
উৎপাদনের পরিমাণ দিয়ে শুরু করুন। ১০ ইউনিটের কম হলে থ্রিডি প্রিন্টিং বেছে নিন। ১০ থেকে ১০,০০০-এর মধ্যে হলে সিএনসি মেশিনিং বা শিট মেটাল ব্যবহার করুন। ১০,০০০-এর বেশি হলে ইনজেকশন মোল্ডিং বা ডাই কাস্টিং ব্যবহার করুন। এরপর কার্যক্ষমতার প্রয়োজনীয়তা যাচাই করুন। যদি তাপীয় বা ইএমআই (EMI) সংক্রান্ত চাহিদা বেশি থাকে, তবে ধাতু বেছে নিন। যদি ওজন সবচেয়ে গুরুত্বপূর্ণ হয়, তবে কম্পোজিট বেছে নিন। সবশেষে, আপনার বাজেট এবং সময়সীমা যাচাই করুন।
উপাদান নির্বাচন বিষয়ে আরও নির্দেশনার জন্য আমাদের Materials.AI ব্যবহার করে দেখুন।
নোবেল: এআই রোবট হাউজিং উৎপাদন অংশীদার

নোবেল এআই রোবট হাউজিংয়ের জন্য ধাতু ও প্লাস্টিক প্রক্রিয়াকরণ নিয়ে কাজ করে। কোম্পানিটি এমন শিল্পগুলোকে সহায়তা করে যেখানে এআই চালিত রোবট ঝালাই, রঙ করা, সংযোজন, বাছাই এবং মান নিয়ন্ত্রণের মতো কাজ করে। যখন আপনার এমন একজন অংশীদারের প্রয়োজন হয় যিনি রোবটিক্স এবং উৎপাদন উভয় ক্ষেত্রেই পারদর্শী, তখন এই অভিজ্ঞতাটি অত্যন্ত গুরুত্বপূর্ণ।
ধাতু এবং প্লাস্টিক প্রক্রিয়াকরণ
সিএনসি মেশিনিং এবং ইনজেকশন মোল্ডিং
নোবেল ধাতব আবরণের জন্য সিএনসি মেশিনিং এবং প্লাস্টিকের যন্ত্রাংশের জন্য ইনজেকশন মোল্ডিং করে থাকে। সিএনসি পদ্ধতিতে অ্যালুমিনিয়াম, স্টেইনলেস স্টিল এবং টাইটানিয়ামের যন্ত্রাংশ তৈরি করা হয়। এই প্রক্রিয়ায় নির্ভুল যন্ত্রাংশের জন্য নিখুঁত সহনশীলতা বজায় রাখা হয়। ইনজেকশন মোল্ডিংয়ের মাধ্যমে ভোক্তা পর্যায়ের রোবটের খোলসের বিপুল পরিমাণ উৎপাদন করা হয়। উভয় প্রক্রিয়াতেই একই গুণমান ব্যবস্থা ব্যবহার করা হয়।
অ্যাডিটিভ ম্যানুফ্যাকচারিং এবং শীট মেটাল
অ্যাডিটিভ ম্যানুফ্যাকচারিং-এর অন্তর্ভুক্ত পদ্ধতিগুলো হলো এফডিএম, এসএলএ, এসএলএস এবং ডিএমএলএস। ডিএমএলএস পদ্ধতিতে স্টেইনলেস স্টিল ১৭-৪ পিএইচ ব্যবহার করে ধাতব যন্ত্রাংশ প্রিন্ট করা হয়। শিট মেটাল ফ্যাব্রিকেশন ব্যবহার করে কাঠামোগত ফ্রেম এবং চ্যাসিস তৈরি করা হয়। শক্তিশালী কঙ্কালের প্রয়োজন এমন রোবোটিক্স সিস্টেমের জন্য লেজার কাটিং, বেন্ডিং এবং ওয়েল্ডিং একত্রিতভাবে কাজ করে।
উপকরণের পরিসর এবং দক্ষতা
উপকরণের পরিসরের মধ্যে রয়েছে অ্যালুমিনিয়াম অ্যালয়, বিভিন্ন গ্রেডের স্টেইনলেস স্টিল, টাইটানিয়াম, ম্যাগনেসিয়াম, ABS, পলিকার্বোনেট, নাইলন এবং কার্বন ফাইবার কম্পোজিট। এই বিস্তৃতি NOBLE-কে প্রয়োজন অনুযায়ী উপকরণ বেছে নিতে সাহায্য করে। একটি কোলাবোরেটিভ রোবট আর্মের জন্য কার্বন ফাইবার লাগতে পারে। একটি ফ্যাক্টরি অটোমেশন বেসের জন্য স্টিল লাগতে পারে। দলটি এই সুবিধা-অসুবিধাগুলো সম্পর্কে অবগত।
সার্টিফিকেশন এবং গুণমান
মান ব্যবস্থাপনা সার্টিফিকেশন
গুণমান ব্যবস্থাপনা সার্টিফিকেশন গুণমান ব্যবস্থাপনা সিস্টেমগুলোকে অন্তর্ভুক্ত করে। এটি নিশ্চিত করে যে প্রতিটি উৎপাদন চক্র জুড়ে প্রক্রিয়া নিয়ন্ত্রণ একই থাকে। এআই রোবট হাউজিং ক্রেতাদের জন্য, এই সার্টিফিকেশন নির্ভরযোগ্য আউটপুট প্রদর্শন করে।
চিকিৎসা যন্ত্রের গুণমানের মানদণ্ড
চিকিৎসা যন্ত্রের গুণগত মানদণ্ড প্রমাণ করে যে নোবেল কঠোর নিয়ন্ত্রক চাহিদা পূরণ করতে সক্ষম। স্বাস্থ্যসেবা বা মানুষ-রোবট সহযোগিতার জন্য রোবোটিক্স সিস্টেমগুলো এই শাখা থেকে উপকৃত হয়।
গুণমান নিশ্চিতকরণ প্রক্রিয়া
গুণমান নিশ্চিতকরণ প্রক্রিয়াটি আগত কাঁচামালের যাচাই, উৎপাদন চলাকালীন পরিদর্শন এবং চূড়ান্ত পরীক্ষার মধ্য দিয়ে সম্পন্ন হয়। প্রতিটি ব্যাচকে নির্দিষ্ট মানদণ্ডের সাথে মিলিয়ে পরিমাপ করা হয়। এই সিস্টেমগুলো যন্ত্রাংশ প্রেরণের আগেই ত্রুটি শনাক্ত করে। এই শৃঙ্খলা কোলাবোরেটিভ রোবটগুলোকে নিরাপদ ও নির্ভরযোগ্য রাখে।
পূর্ণ-পরিষেবা ক্ষমতা
ডিজাইন সাপোর্ট এবং প্রোটোটাইপিং
নোবেল উৎপাদনযোগ্যতার জন্য নকশা তৈরিতে সহায়তা করে। প্রকৌশলীরা দেয়ালের পুরুত্ব, ড্রাফট অ্যাঙ্গেল এবং টলারেন্স স্ট্যাক-আপ পর্যালোচনা করেন। প্রোটোটাইপিং থ্রিডি প্রিন্টিং, সিএনসি বা ভ্যাকুয়াম কাস্টিংয়ের মাধ্যমে করা হয়। দ্রুত কাজ সম্পন্ন হওয়ার ফলে দলগুলো শুরুতেই ফিট এবং ফাংশন পরীক্ষা করতে পারে।
উৎপাদন এবং সমাবেশ
উৎপাদনের পরিধি স্বল্প-পরিমাণের সিএনসি রান থেকে শুরু করে উচ্চ-পরিমাণের ইনজেকশন মোল্ডিং পর্যন্ত বিস্তৃত। অ্যাসেম্বলি পরিষেবাগুলির মধ্যে ব্র্যাকেট মাউন্টিং, ইনসার্ট ইনস্টলেশন এবং সাবসিস্টেম ইন্টিগ্রেশন অন্তর্ভুক্ত। অটোমেশন সিস্টেমগুলি বিভিন্ন উৎপাদন পরিসরে নমনীয় থাকে।
এন্ড-টু-এন্ড সমাধান
নোবেল ডিজাইন থেকে অ্যাসেম্বলি পর্যন্ত সম্পূর্ণ প্রক্রিয়াটির তত্ত্বাবধান করে। এর অর্থ হলো, প্রোটোটাইপিং, টুলিং, প্রোডাকশন এবং ফিনিশিংয়ের জন্য একজনই অংশীদার। সহযোগী রোবট এবং ইন্ডাস্ট্রিয়াল অটোমেশন সিস্টেম—উভয়েই এই একক-উৎস পদ্ধতির মাধ্যমে উপকৃত হয়। প্রক্রিয়াটি সহজ থাকে এবং সহযোগিতাও নিবিড় থাকে।
যন্ত্রাংশটির কাজের ধরনের সাথে আপনার উপাদানটি মেলান। আপনার কতগুলো ইউনিট প্রয়োজন, আপনার বাজেট এবং কত দ্রুত সেগুলো দরকার, তার উপর ভিত্তি করে প্রক্রিয়াটি বেছে নিন। সর্বদা ফিনিশিং, থার্মাল ম্যানেজমেন্ট এবং ইএমআই শিল্ডিং অন্তর্ভুক্ত করুন। মেটাল থ্রিডি প্রিন্টিং (ডিএমএলএস) কাস্টম এআই রোবট হাউজিং তৈরি করে। পরিবাহী পলিমার শিল্ডিং যোগ করে। নরম উপাদান মানুষ-রোবটের সহযোগিতাকে আরও নিরাপদ করে তোলে। উৎপাদনের এই প্রবণতাগুলো রোবটিক্স উৎপাদনকে বদলে দিচ্ছে। সহযোগী রোবটের ক্ষেত্রে, প্রোডাকশন টুলিংয়ের জন্য অর্থ প্রদানের আগে প্রোটোটাইপিং আপনার পছন্দগুলো পরীক্ষা করে। সহযোগী অটোমেশন দলগুলো শুরুতেই ফিট, তাপ এবং শিল্ডিং পরীক্ষা করে। রোবটিক্স উৎপাদনের এই ধাপটি অর্থ সাশ্রয় করে। সহযোগী ডিজাইন রোবটিক্স অটোমেশনের গতি বাড়ায়। প্রতিটি রোবটিক্স প্রোডাকশন রানের জন্য একটি প্রমাণিত প্রোটোটাইপ প্রয়োজন। প্রথমে আপনার অ্যাপ্লিকেশনটি মূল্যায়ন করুন। তারপর চূড়ান্ত সিদ্ধান্ত নিন। পদার্থ বিজ্ঞান এবং রোবটিক্স উৎপাদন একত্রিত হতে থাকবে, যা প্রোডাকশন অটোমেশন জুড়ে সহযোগী উৎপাদন এবং দলবদ্ধ কাজের জন্য নতুন সম্ভাবনার দ্বার উন্মোচন করবে।
এআই রোবটের আবাসন সম্পর্কিত প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
শক্তিশালী EMI শিল্ডিং প্রয়োজন এমন AI রোবটের হাউজিংয়ের জন্য কোন উপাদানটি সবচেয়ে ভালো কাজ করে?
ধাতব আবরণ স্বাভাবিকভাবেই ব্যতিচার প্রতিরোধ করে। অ্যালুমিনিয়াম প্রায় ৮০ থেকে ১০০ ডিবি সুরক্ষা দেয়। প্লাস্টিকের আবরণের ক্ষেত্রে সাহায্যের প্রয়োজন হয়। ইলেকট্রোলেস কপার এবং নিকেল প্লেটিং ৩০ মেগাহার্টজ-এ ৯০ ডিবি পর্যন্ত সুরক্ষা দেয়। বেশিরভাগ ফ্রিকোয়েন্সিতে ফুল প্লেটিং, সিলেক্টিভ প্লেটিং এবং সিলভার পেইন্টকে ছাড়িয়ে যায়।
একটি এআই রোবটের আবাসনের জন্য ইনজেকশন মোল্ডিং কখন যুক্তিযুক্ত হয়?
১০,০০০ ইউনিটের বেশি উৎপাদনে ইনজেকশন মোল্ডিং লাভজনক হয়। এর টুলিংয়ের খরচ ১০,০০০ থেকে ৫০,০০০ ডলার পর্যন্ত হয়ে থাকে। এই পরিমাণে উৎপাদনে ইউনিট প্রতি খরচ দ্রুত কমে আসে। ৫,০০০ ইউনিটের নিচে সিএনসি মেশিনিং বা শিট মেটাল খরচ কম রাখে। এই দুই পদ্ধতির মধ্যবর্তী পর্যায়টি যন্ত্রাংশের জটিলতা এবং ব্যবহৃত উপকরণের উপর নির্ভর করে।
চূড়ান্ত উৎপাদনের জন্য একটি এআই রোবটের আবাসন তৈরিতে আমি কি থ্রিডি প্রিন্টিং ব্যবহার করতে পারি?
হ্যাঁ, তবে সঠিক প্রক্রিয়াটি বেছে নিন। DMLS পদ্ধতিতে স্টেইনলেস স্টিল 17-4 PH দিয়ে ধাতব যন্ত্রাংশ প্রিন্ট করা হয়। এগুলো চূড়ান্ত ব্যবহারের জন্য হাউজিং হিসেবে কাজ করে। FDM এবং SLA শুধুমাত্র প্রোটোটাইপের জন্য উপযুক্ত। SLS নাইলন পদ্ধতিতে অল্প পরিমাণে কার্যকরী যন্ত্রাংশ তৈরি করা হয়।
পলিকার্বোনেট রোবট হাউজিং-এ চাপজনিত ফাটল কী কারণে হয়?
দ্রাবক পীড়িত স্থানগুলিতে আক্রমণ করে। স্ক্রু-এর ছিদ্র এবং সংকীর্ণ কোণার চারপাশে ফাটল তৈরি হয়। ডিজাইনারদের উচিত পীড়িত স্থানগুলি শিথিল করা এবং যন্ত্রাংশগুলিকে অ্যানিল করা। শক্ত আবরণ রাসায়নিক আক্রমণ প্রতিরোধ করে। সেন্সরের কভারের জন্য, একটি প্রলিপ্ত পলিকার্বোনেট শিট স্বচ্ছ থাকে এবং ক্ষতি প্রতিরোধ করে।
রোবটের ফ্রেমের জন্য অ্যালুমিনিয়াম ৬০৬১ এবং ৭০৭৫-এর মধ্যে আমি কীভাবে বাছাই করব?
গ্রেড 7075-T6 এর টেনসাইল স্ট্রেংথ প্রায় 570 MPa। গ্রেড 6061-T6 এর স্ট্রেংথ প্রায় 310 MPa। উভয়ের স্টিফনেস প্রায় একই, 69–72 GPa। পাতলা দেয়ালে ভারী ভার বহনের প্রয়োজন হলে 7075 বেছে নিন। ওয়েল্ডিং এবং খরচ বেশি গুরুত্বপূর্ণ হলে 6061 বেছে নিন।
সিএনসি মেশিনিং এবং ইনজেকশন মোল্ডিং-এর মধ্যে অর্থনৈতিক সন্ধিক্ষণ কোনটি?
কম থেকে মাঝারি পরিমাণে উৎপাদনের ক্ষেত্রে সিএনসি সাশ্রয়ী থাকে। ব্যাচ জুড়ে প্রতি ইউনিটের খরচ একই থাকে। ইনজেকশন মোল্ডিংয়ের জন্য শুরুতে প্রচুর টুলিং বিনিয়োগের প্রয়োজন হয়। ১০,০০০ ইউনিটের বেশি হলে মোল্ডিং সস্তা বিকল্প হয়ে ওঠে। এর নিচে হলে সিএনসি বা শিট মেটাল বেশি সুবিধাজনক।
এআই রোবটের আবাসন নকশায় তাপ ব্যবস্থাপনা কেন এত গুরুত্বপূর্ণ?
এআই সিস্টেমগুলো সীমিত জায়গায় ঘন ইলেকট্রনিক্স স্থাপন করে। ধাতু তাপ ভালোভাবে সরাতে পারে। অ্যালুমিনিয়ামের তাপ পরিবাহিতা ১২০–১৮০ ওয়াট/মিটার·কেলভিন। প্লাস্টিক এবং কম্পোজিট যন্ত্রাংশের কাছাকাছি তাপ আটকে রাখে। একটি আবদ্ধ আবরণ যন্ত্রাংশের আয়ু কমিয়ে দেয়। যখন স্বাভাবিক শীতলীকরণ ব্যবস্থা যথেষ্ট হয় না, তখন ভেন্ট, হিট পাইপ এবং ফ্যান সাহায্য করে।
উৎপাদনের পরিমাণ কীভাবে ভ্যাকুয়াম কাস্টিং এবং ইনজেকশন মোল্ডিংয়ের মধ্যে নির্বাচনকে প্রভাবিত করে?
ভ্যাকুয়াম কাস্টিং পদ্ধতিতে সিলিকন ছাঁচ থেকে সীমিত সংখ্যক অনুলিপি তৈরি করা হয়। এর জন্য কয়েক দিন সময় লাগে। ইনজেকশন মোল্ডিংয়ের জন্য স্টিলের টুলিং প্রয়োজন এবং এতে কয়েক সপ্তাহ সময় লাগে। অন্তর্বর্তীকালীন উৎপাদন এবং বাজার যাচাইয়ের জন্য, ভ্যাকুয়াম কাস্টিং টুলিংয়ের খরচ ছাড়াই আসল ছাঁচে তৈরি যন্ত্রাংশ সরবরাহ করে। রোবোটিক্স দলগুলো স্টিলের কাজে পুরোপুরি যুক্ত হওয়ার আগে এটি ব্যবহার করে।







