
ভূমিকা
ভুল প্লাস্টিক ছাঁচনির্মাণ প্রক্রিয়া বেছে নিলে একটি প্রকল্পের খরচ দ্বিগুণ হয়ে যেতে পারে এবং উৎপাদন কয়েক মাস বিলম্বিত হতে পারে। যে অংশটি একটি প্রক্রিয়ায় ঠিকঠাক কাজ করে, সেটি অন্যটিতে দুঃস্বপ্নে পরিণত হয়। ছাঁচ ফেটে যায়। উপাদানটি ঠিকমতো প্রবাহিত হয় না। উৎপাদন চক্রের সময় দীর্ঘায়িত হয়।
প্লাস্টিকের যন্ত্রাংশ তৈরির জন্য তিনটি প্রচলিত পদ্ধতি রয়েছে। ইনজেকশন মোল্ডিং , কম্প্রেশন মোল্ডিং এবং রোটেশনাল মোল্ডিং । প্রত্যেকটি ভিন্নভাবে কাজ করে। প্রতিটি পদ্ধতি ভিন্ন ভিন্ন আকৃতি, আয়তন এবং উপাদানের জন্য উপযুক্ত।
ইনজেকশন ছাঁচনির্মাণ কি?
“প্লাস্টিক মোল্ডিং” শব্দটি শুনলে বেশিরভাগ মানুষ এই প্রক্রিয়াটির কথাই কল্পনা করেন। একটি মেশিন প্লাস্টিকের দানা নিয়ে সেগুলোকে গলিয়ে ফেলে এবং তারপর সেই গলিত পদার্থকে একটি বন্ধ ধাতব ছাঁচে সজোরে নিক্ষেপ করে। প্লাস্টিকটি প্রতিটি গহ্বর পূর্ণ করে, ঠান্ডা হয় এবং জমাট বাঁধে। এরপর ছাঁচটি খুলে যায় এবং অংশটি বের করে দেয়। এই প্রক্রিয়ার সময়কাল কম। ছোট যন্ত্রাংশের জন্য ত্রিশ সেকেন্ডই সাধারণ।
এটা কিভাবে কাজ করে?
একটি উত্তপ্ত ব্যারেলের ভিতরে থাকা একটি স্ক্রু ঘোরে। এটি প্লাস্টিকের দানাগুলোকে গলিয়ে দেয়। তারপর স্ক্রুটি একটি প্লাঞ্জারের মতো সামনে এগিয়ে যায়। এটি গলিত প্লাস্টিককে একটি নজলের মধ্য দিয়ে ছাঁচের গহ্বরে ঠেলে দেয়। অংশটি ঠান্ডা হওয়ার সময় ছাঁচটি ক্ল্যাম্পিং চাপে বন্ধ থাকে। একবার কঠিন হয়ে গেলে, ছাঁচটি খুলে যায়। ইজেক্টর পিনগুলো অংশটিকে বাইরে ঠেলে দেয়। সম্পূর্ণ চক্রটি স্বয়ংক্রিয়ভাবে পুনরাবৃত্তি হয়। চক্রগুলোর মাঝে কোনো মানুষের হস্তক্ষেপের প্রয়োজন হয় না।
সেরা অ্যাপ্লিকেশন
বৃহৎ পরিসরে উৎপাদনের ক্ষেত্রেই ইনজেকশন মোল্ডিংয়ের প্রাধান্য। জটিল জ্যামিতিক আকার, নিখুঁত মাপ এবং লক্ষ লক্ষ যন্ত্রাংশে সামঞ্জস্যপূর্ণ ফলাফল। লেগো ব্রিকস, বোতলের ছিপি, চিকিৎসা যন্ত্রের আবরণ, গাড়ির সংযোগকারী, বৈদ্যুতিক সুইচের কথা ভাবুন। যে কোনো পণ্য যার জন্য নির্ভুলতা এবং বিপুল পরিমাণ উৎপাদন প্রয়োজন, তা এই প্রক্রিয়ার দিকেই নির্দেশ করে।
ছোট ও জটিল অংশগুলো ভালোভাবে তৈরি করা যায়। পাতলা দেয়ালও তৈরি করা সম্ভব। রিব, বস এবং স্ন্যাপ-ফিটের মতো বৈশিষ্ট্যগুলো সহজে অন্তর্ভুক্ত করা যায়। যখন গ্রাহকদের লক্ষ লক্ষ অভিন্ন যন্ত্রাংশের প্রয়োজন হয়, তখন তারা ইনজেকশন মোল্ডিং বেছে নেন।
কী সুবিধা
- একবার মোল্ড চালু হয়ে গেলে সাইকেল টাইম খুব দ্রুত হয়। সাধারণত প্রতিটি পার্টের জন্য পনেরো থেকে ষাট সেকেন্ড সময় লাগে। নির্ভুলতা চমৎকার। সঠিক টুলিং এবং উপাদান ব্যবহার করলে ±০.০৫ মিমি টলারেন্স বজায় রাখা একটি সাধারণ ব্যাপার। সারফেস ফিনিশ সরাসরি মোল্ড থেকেই আসে। অনেক অ্যাপ্লিকেশনের জন্য কোনো সেকেন্ডারি ফিনিশিংয়ের প্রয়োজন হয় না। অটোমেশন খুবই সহজ। রোবট পার্ট সরাতে এবং কম্পোনেন্ট ঢোকাতে পারে।
- উপকরণের অপচয় কম। রানার এবং স্প্রু গুঁড়ো করে রিগ্রাইন্ড হিসেবে পুনরায় ব্যবহার করা যায়। মেশিন চালু হয়ে গেলে প্রতিটি যন্ত্রাংশের জন্য শ্রম খরচ খুবই নগণ্য।
মূল অসুবিধাগুলি
- টুলিংয়ের খরচ অনেক বেশি। একটি উৎপাদন-মানের স্টিলের ছাঁচের দাম প্রায়ই বিশ হাজার থেকে এক লক্ষ ডলার বা তারও বেশি হয়ে থাকে। কাজ শেষ হতে অনেক সময় লাগে। একটি জটিল ছাঁচের জন্য আট থেকে ষোল সপ্তাহ সময় লাগাটাই স্বাভাবিক। ছাঁচ কাটার পর নকশায় পরিবর্তন আনা ব্যয়বহুল এবং সময়সাপেক্ষ।
- ইনজেকশন মোল্ডিং শুধুমাত্র বেশি পরিমাণে উৎপাদনের ক্ষেত্রেই অর্থনৈতিকভাবে লাভজনক। পাঁচশ বা এক হাজারের কম যন্ত্রাংশের ক্ষেত্রে, প্রতিটির জন্য টুলিং খরচ অসহনীয় হয়ে ওঠে। যাদের অল্প পরিমাণে উৎপাদনের প্রয়োজন, তাদের প্রথমে অন্যান্য প্রক্রিয়া বিবেচনা করা উচিত। এর প্রাথমিক বিনিয়োগটি বাস্তব। পণ্যটি বাজারে ব্যর্থ হলে সেই বিনিয়োগ পুনরুদ্ধার করা সম্ভব নয়।
কম্প্রেশন ছাঁচনির্মাণ কি?
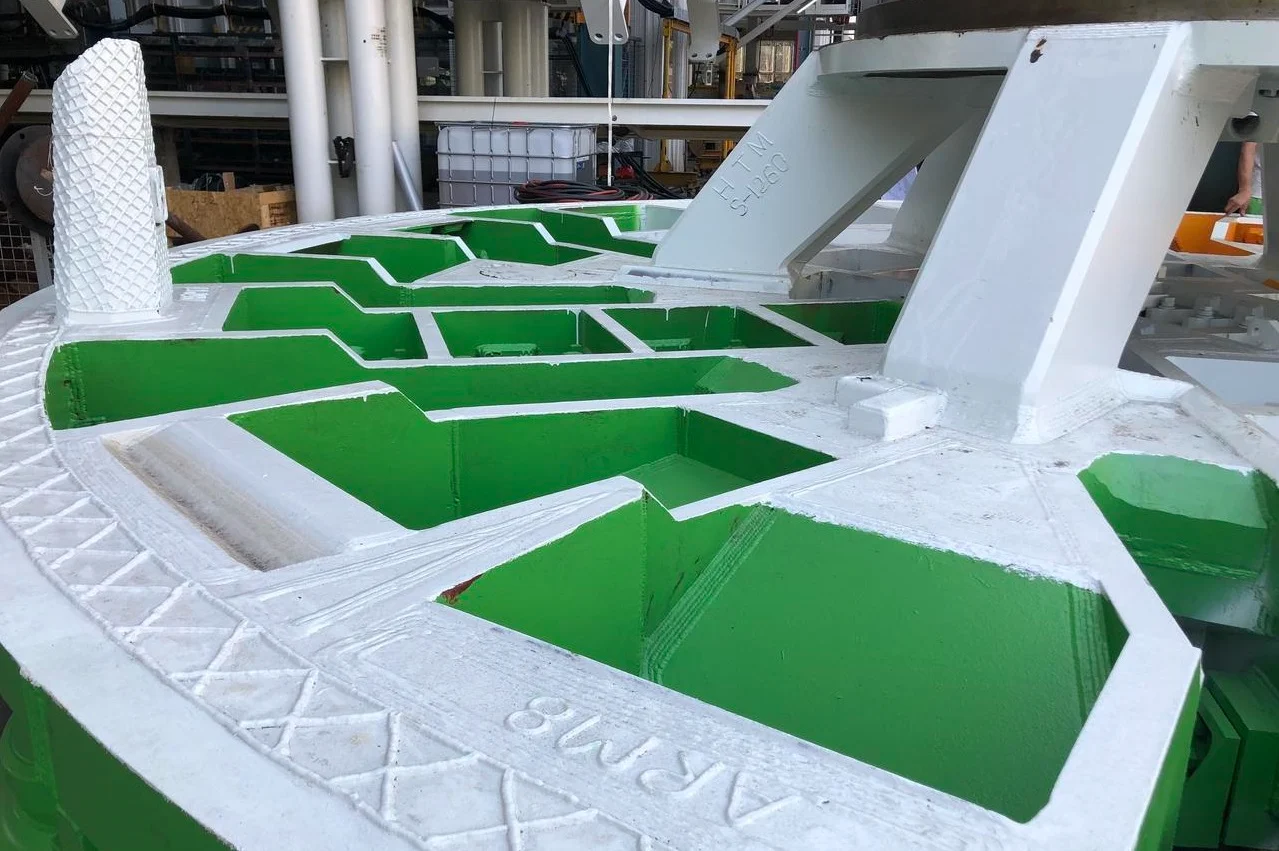
এই প্রক্রিয়াটি ইনজেকশন মোল্ডিং থেকে ভিন্নভাবে কাজ করে। এতে কোনো স্ক্রু নেই। উচ্চ-চাপের ইনজেকশনও নেই। এর পরিবর্তে, কেউ একজন আগে থেকে পরিমাপ করা পরিমাণ উপাদান একটি খোলা ছাঁচের গহ্বরে রাখে। ছাঁচটি ধীরে ধীরে বন্ধ হয়ে যায়। তাপ এবং চাপ উপাদানটিকে গহ্বরের আকার অনুযায়ী প্রবাহিত হতে বাধ্য করে। তারপর অংশটি জমাট বাঁধে। ছাঁচটি খুলে যায়। কেউ একজন তৈরি অংশটি বের করে আনে। সাধারণ সরঞ্জাম। কম চাপ। সম্পূর্ণ ভিন্ন একটি পদ্ধতি।
কিভাবে এটা কাজ করে
একজন অপারেটর ছাঁচের গহ্বরে একটি উপাদানের ‘চার্জ’ রাখেন—যা সাধারণত একটি প্রিফর্ম বা পরিমাপ করা পিণ্ড হয়ে থাকে। প্রেস যন্ত্রটি এর উপরের অর্ধেক অংশকে নিচে নামিয়ে আনে। তাপ উপাদানটিকে নরম করে। চাপ এটিকে ছাঁচের প্রতিটি কোণে ঠেলে দেয়। থার্মোসেট প্লাস্টিকের ক্ষেত্রে একটি রাসায়নিক বিক্রিয়া ঘটে। উপাদানটি ক্রসলিঙ্ক হয়ে স্থায়ীভাবে শক্ত হয়ে যায়। রাবার বা সিলিকনের ক্ষেত্রেও প্রক্রিয়াটি একই রকম, তবে এক্ষেত্রে উপাদানটি নমনীয় থাকে। জমাট বাঁধার পর ছাঁচটি খোলা হয়। কেউ একজন অংশটি বের করে অতিরিক্ত ফ্ল্যাশ ছেঁটে ফেলে।
ইনজেকশন মোল্ডিংয়ের চেয়ে এর চক্রের সময় বেশি। সাধারণত দুই থেকে পাঁচ মিনিট সময় লাগে। জমাট বাঁধার ধাপটি তাড়াহুড়ো করে করা যায় না।
সেরা অ্যাপ্লিকেশন
যেসব উপাদান ইনজেকশন মোল্ডিং-এর জন্য উপযুক্ত নয়, কম্প্রেশন মোল্ডিং সেগুলির ক্ষেত্রে বিশেষভাবে কার্যকর। যেমন—ফেনোলিক, ইপোক্সি এবং মেলামাইনের মতো থার্মোসেট প্লাস্টিক। প্রাকৃতিক ও কৃত্রিম রাবারের উপাদান। ইলেকট্রনিক্সের জন্য সিলিকন কিপ্যাড। বড়, সমতল বা সামান্য বাঁকানো জিনিসপত্র, যেমন—বৈদ্যুতিক হাউজিং, পাত্রের ঢাকনা এবং যন্ত্রাংশের বিভিন্ন উপাদান।
গাড়ির টায়ার একটি উৎকৃষ্ট উদাহরণ। রাবারের যৌগটি ঠান্ডা অবস্থায় ছাঁচে ঢালা হয়। তাপ ও চাপের মাধ্যমে এটি জমাট বেঁধে টায়ারের চূড়ান্ত আকৃতি লাভ করে, যাতে ট্রেড প্যাটার্ন এবং সাইডওয়ালের চিহ্নগুলো ফুটে ওঠে।
কী সুবিধা
- ইনজেকশন মোল্ডিংয়ের তুলনায় টুলিং খরচ কম। এর ছাঁচগুলো সরল হয়। এতে কোনো জটিল রানার সিস্টেম বা গেট ডিজাইন থাকে না। উচ্চ-চাপের ক্ল্যাম্পিং ব্যবস্থার প্রয়োজন হয় না। স্বল্প পরিমাণে উৎপাদনের জন্য অ্যালুমিনিয়াম বা এমনকি কম্পোজিট ছাঁচও ব্যবহার করা যায়।
- এই প্রক্রিয়াটি ফাইবার-রিইনফোর্সড উপকরণগুলির জন্য বেশ উপযোগী। লম্বা গ্লাস বা কার্বন ফাইবার অক্ষত থাকে। ইনজেকশন মোল্ডিং-এ, স্ক্রু-এর ক্রিয়া ফাইবারগুলিকে ভেঙে ফেলতে পারে এবং শক্তি কমিয়ে দিতে পারে। কম্প্রেশন মোল্ডিং রিইনফোর্সমেন্টকে অক্ষুণ্ণ রাখে। এর মাধ্যমে বড় আকারের যন্ত্রাংশ তৈরি করা সম্ভব।
- উপাদানের অপচয় নগণ্য। চার্জের ওজন চূড়ান্ত যন্ত্রাংশের ওজনের কাছাকাছি গণনা করা হয়। ক্যাভিটিতে অবশিষ্ট উপাদানের পরিমাণ ন্যূনতম।
মূল অসুবিধাগুলি
- এর উৎপাদন প্রক্রিয়া ধীরগতির। প্রতিটি যন্ত্রাংশের জন্য দুই থেকে পাঁচ মিনিট সময় লাগা স্বাভাবিক। ইনজেকশন মোল্ডিং পদ্ধতিতে প্রতি ত্রিশ সেকেন্ডে যন্ত্রাংশ তৈরি হয়। অধিক পরিমাণে উৎপাদনের ক্ষেত্রে এই পার্থক্য দ্রুত বড় হয়ে ওঠে।
- ফ্লাশ একটি সমস্যা। ছাঁচের দুটি অংশের মাঝখান দিয়ে অতিরিক্ত উপাদান বেরিয়ে আসে। ছাঁচ থেকে বের করার পর কাউকে এটি ছেঁটে ফেলতে হয়। এই কাজটি প্রায়শই হাতে করতে হয়। শ্রমের খরচ মোট খরচের সাথে যোগ হয়।
- যন্ত্রাংশের জটিলতা সীমিত। আন্ডারকাট তৈরি করা কঠিন। গভীর খাঁজ এবং জটিল বৈশিষ্ট্য তৈরি করা কষ্টসাধ্য, কারণ উপাদানটি তরলের মতো প্রবাহিত হয় না। এটি বরং ঘন মণ্ডের মতো নড়াচড়া করে। যাদের জটিল জ্যামিতিক আকৃতি প্রয়োজন, তাদের পরিবর্তে ইনজেকশন মোল্ডিং বিবেচনা করা উচিত।
- সামঞ্জস্যে তারতম্য হতে পারে। অপারেটরের দক্ষতা একটি গুরুত্বপূর্ণ বিষয়। চার্জের ওজন এবং অবস্থান চূড়ান্ত যন্ত্রাংশকে প্রভাবিত করে। স্বয়ংক্রিয় ব্যবস্থা থাকলেও, অনেক কারখানা এখনও হাতে লোড করার উপর নির্ভর করে। ইনজেকশন মোল্ডিংয়ের তুলনায় যন্ত্রাংশের মধ্যে তারতম্য বেশি হয়। সাধারণ প্রয়োগের ক্ষেত্রে এটি ঠিক আছে। কিন্তু সূক্ষ্ম চিকিৎসা বা স্বয়ংচালিত যন্ত্রাংশের জন্য এটি একটি উদ্বেগের বিষয়।
ঘূর্ণন ছাঁচনির্মাণ বলতে কী বোঝায়?
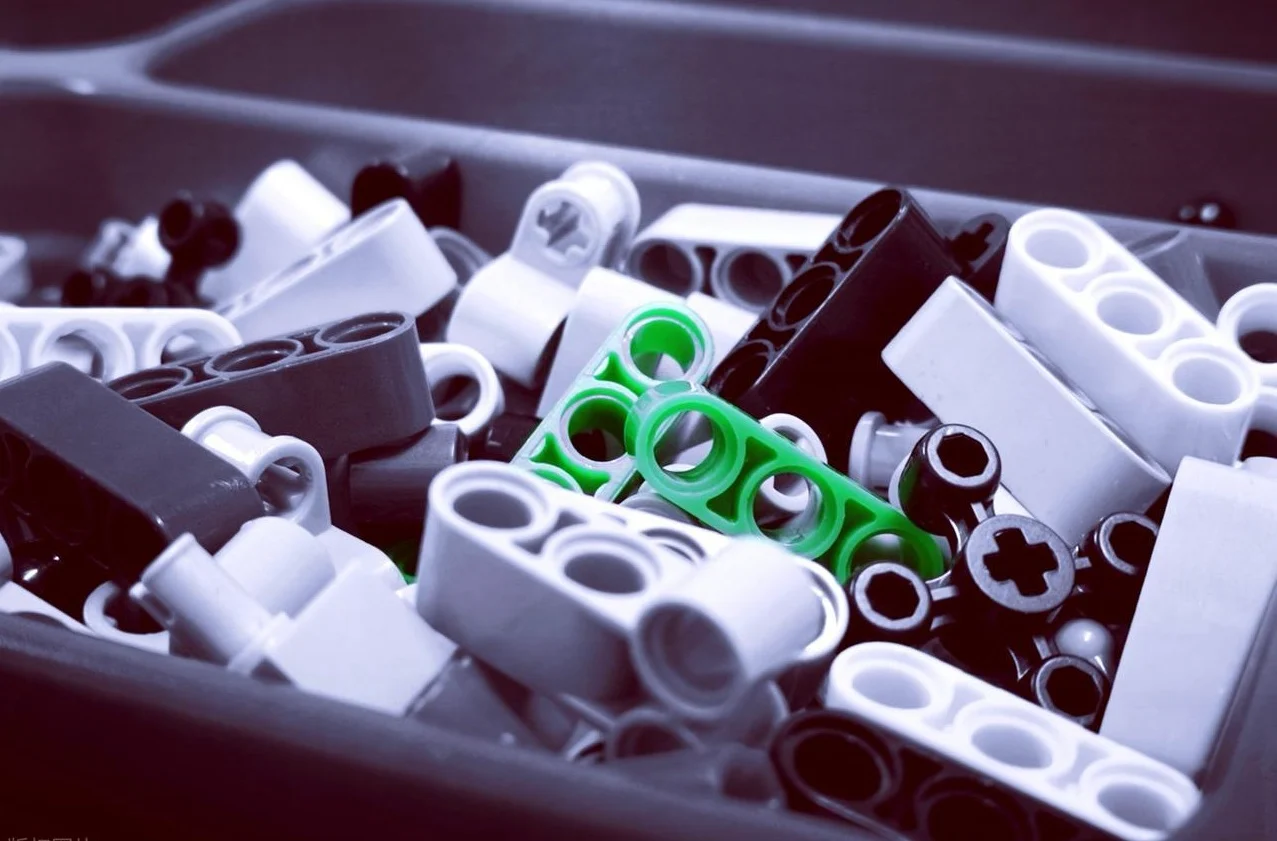
এই প্রক্রিয়াটি ইনজেকশন মোল্ডিংয়ের প্রায় বিপরীত। এতে কোনো উচ্চচাপ নেই। কোনো জটিল রানার সিস্টেমও নেই। এর পরিবর্তে, অপারেটর একটি ফাঁপা ছাঁচে প্লাস্টিকের গুঁড়ো রাখেন। ছাঁচটি একটি ওভেনের ভেতরে ধীরে ধীরে ঘোরে। দুটি অক্ষ বরাবর, কখনও কখনও আরও বেশি। গুঁড়োটি গলে গিয়ে ভেতরের পৃষ্ঠে সমানভাবে একটি আস্তরণ তৈরি করে। তারপর ছাঁচটি একটি শীতলীকরণ কেন্দ্রে চলে যায়। প্লাস্টিকটি জমাট বাঁধে। অপারেটর ছাঁচটি খোলেন এবং একটি ফাঁপা, জোড়াবিহীন অংশ বের করে আনেন।
কিভাবে এটা কাজ করে
একজন কর্মী ছাঁচটি খোলেন, পরিমাপ করা পরিমাণ প্লাস্টিকের গুঁড়ো ভেতরে ফেলেন এবং এটি বন্ধ করে দেন। ছাঁচটি একটি চুল্লিতে রাখা হয়। এটি দ্বি-অক্ষীয়ভাবে ঘোরে—একই সাথে দুটি লম্ব অক্ষের চারপাশে। মাধ্যাকর্ষণ শক্তিই এই কাজটি করে। গুঁড়োটি গরম ভেতরের পৃষ্ঠে পড়ে, গলে যায় এবং একটি অভিন্ন স্তরে মিশে যায়। সমস্ত গুঁড়ো গলে গিয়ে গহ্বরটিকে আবৃত করে ফেললে, ছাঁচটি একটি শীতলীকরণ কক্ষে চলে যায়। ঠান্ডা বাতাস বা জলের স্প্রে তাপমাত্রা কমিয়ে দেয়। প্লাস্টিকটি কঠিন হয়ে যায়। ছাঁচটি খোলা হয়। কর্মী তৈরি অংশটি বের করে নেন।
চক্রের সময়কাল দীর্ঘ। বিশ থেকে ষাট মিনিট লাগা স্বাভাবিক। গুণমানের সাথে আপোস না করে গরম করা এবং ঠান্ডা করার ধাপগুলো তাড়াহুড়ো করা যায় না।
সেরা অ্যাপ্লিকেশন
রোটেটেশনাল মোল্ডিং বড়, ফাঁপা এবং জোড়াবিহীন যন্ত্রাংশ তৈরিতে বিশেষভাবে পারদর্শী। এমন সব জিনিস, যেগুলো অন্য প্রক্রিয়ায় জোড়া লাগানো বা জটিল কোর তৈরির প্রয়োজন হয়। যেমন: কায়াক এবং ছোট জলযান। পঞ্চাশ থেকে পাঁচ হাজার গ্যালন ধারণক্ষমতার জল সংরক্ষণের ট্যাঙ্ক। ট্র্যাফিক কোণ। বাল্ক বিন। চিকিৎসা যন্ত্রপাতির হাউজিং, যেগুলোর ভেতরের পৃষ্ঠ মসৃণ এবং ঝালাইয়ের দাগমুক্ত হওয়া প্রয়োজন। কৃষি ট্যাঙ্ক। গাড়ির তরল আধার।
এক-টুকরো গঠনই এর প্রধান সুবিধা। কোনো জোড় থেকে তরল চুইয়ে পড়ার সম্ভাবনা থাকে না। ঝালাই নষ্ট হওয়ারও কোনো ভয় থাকে না। অংশটি ছাঁচ থেকে একটি একক, অবিচ্ছিন্ন খোলস হিসেবে বেরিয়ে আসে। যারা তরল-পরিচালনাকারী যন্ত্রাংশ বা বহিরাঙ্গনের সরঞ্জাম তৈরি করেন, তারা প্রায়শই এই পদ্ধতিটি বেছে নেন।
কী সুবিধা
- ইনজেকশন বা কম্প্রেশন মোল্ডিংয়ের তুলনায় টুলিং খরচ কম। ছাঁচ শিট মেটাল বা ঢালাই অ্যালুমিনিয়াম দিয়ে তৈরি করা হয়। কোনো উচ্চ-শক্তির ইস্পাতের প্রয়োজন হয় না, কারণ এই প্রক্রিয়ায় কম চাপ ব্যবহার করা হয়—সাধারণত দশ পিএসআই-এরও কম। একটি রোটেশনাল ছাঁচের দাম ৫০০ থেকে ৩০০০ ডলার হতে পারে। তুলনীয় একটি যন্ত্রাংশের জন্য ইনজেকশন ছাঁচের দাম এর দশগুণ হতে পারে।
- অংশগুলো চাপমুক্ত। উচ্চ চাপ না থাকায় কোনো অবশিষ্ট অভ্যন্তরীণ চাপ থাকে না। এটি বহিরাঙ্গনের ব্যবহারের জন্য গুরুত্বপূর্ণ, যেখানে তাপমাত্রার ওঠানামা এবং অতিবেগুনি রশ্মির সংস্পর্শে ইনজেকশন-মোল্ডেড অংশগুলোতে চাপজনিত ফাটল দেখা দেয়। দেয়ালের পুরুত্ব অভিন্ন। ঘূর্ণন উপাদানটিকে সুষমভাবে বিতরণ করে।
- নকশা পরিবর্তন করা সহজ। একটি শক্ত ইস্পাতের ইনজেকশন মোল্ড পরিবর্তন করার চেয়ে একটি রোটেশনাল মোল্ড পরিবর্তন করা বেশি সরল। সাধারণ ফ্যাব্রিকেশন সরঞ্জাম দিয়ে কম্পোজিট মোল্ড মেরামত বা পরিবর্তন করা যায়।
মূল অসুবিধাগুলি
- এর উৎপাদন চক্রে অনেক বেশি সময় লাগে। প্রতিটি যন্ত্রাংশের জন্য কুড়ি থেকে ষাট মিনিট। ইনজেকশন মোল্ডিং পদ্ধতিতে প্রতি ত্রিশ সেকেন্ডে একটি যন্ত্রাংশ তৈরি হয়। বিপুল পরিমাণে উৎপাদনের ক্ষেত্রে এই পার্থক্যটি বিশাল। রোটেশনাল মোল্ডিং কেবল স্বল্প বার্ষিক উৎপাদন অথবা খুব বড় যন্ত্রাংশের ক্ষেত্রেই যুক্তিযুক্ত, যেখানে একাধিক ইনজেকশন মোল্ড ব্যবহার করা ব্যয়বহুল হয়ে পড়বে।
- অভ্যন্তরীণ পৃষ্ঠতল অমসৃণ হয়। যন্ত্রাংশটির বাইরের অংশ ছাঁচের ফিনিশ গ্রহণ করে—যা পালিশ করা হলে সাধারণত মসৃণ হয়। তবে, ভেতরের অংশটি ঢালাই করা অবস্থাতেই থাকে। অগলিত কণা এবং প্রবাহের দাগ থাকা সাধারণ ব্যাপার। দৃশ্যমানতা নিশ্চিত করার জন্য বা যথাস্থানে পরিষ্কার রাখার প্রয়োজনে, ভেতরের অংশে দ্বিতীয়বার ফিনিশিংয়ের প্রয়োজন হতে পারে। এতে খরচ ও সময় দুটোই বাড়ে।
- উপাদান নির্বাচনের সুযোগ সীমিত। বেশিরভাগ রোটেশনাল মোল্ডিং-এ পলিইথিলিন—যেমন এলএলডিপিই, এমডিপিই, এইচডিপিই—ব্যবহৃত হয়। নাইলন বা পলিপ্রোপিলিনের মতো অন্যান্য উপাদানও ব্যবহার করা সম্ভব, তবে সেগুলোর ব্যবহার কম। যাঁদের এবিএস, পিসি বা রিইনফোর্সড কম্পোজিটের মতো ইঞ্জিনিয়ারিং প্লাস্টিক প্রয়োজন, তাঁদের এই প্রক্রিয়ায় সমস্যার সম্মুখীন হতে হবে।
- ইনজেকশন মোল্ডিংয়ের তুলনায় দেওয়ালের পুরুত্ব নিয়ন্ত্রণ কম নির্ভুল। তিন মিলিমিটারের একটি লক্ষ্যমাত্রা প্লাস বা মাইনাস আধা মিলিমিটার পর্যন্ত পরিবর্তিত হতে পারে। কাঠামোগত যন্ত্রাংশের জন্য এটি ঠিক আছে। কিন্তু কঠোর টলারেন্সযুক্ত সূক্ষ্ম যন্ত্রাংশের জন্য এটি গ্রহণযোগ্য নয়।
- যন্ত্রাংশের আকারের একটি বাস্তব সীমাবদ্ধতা রয়েছে। খুব বড় ছাঁচের জন্য বিশাল চুল্লি এবং শীতলীকরণ প্রকোষ্ঠের প্রয়োজন হয়। দশ ফুট ব্যাস সম্ভব। কুড়ি ফুট বিরল এবং ব্যয়বহুল। বেশিরভাগ কারখানা মিটারের পরিবর্তে ফুটে মাপা যন্ত্রাংশের উপর মনোযোগ দেয়। এর চেয়ে বড় কিছু তৈরি করতে গেলে তা একটি বিশেষ প্রকৌশল প্রকল্পে পরিণত হয় এবং সেই অনুযায়ী খরচও বাড়ে।
তিনটি প্রক্রিয়ার মধ্যে সাদৃশ্য
প্রথম দৃষ্টিতে, ইনজেকশন মোল্ডিং, কম্প্রেশন মোল্ডিং এবং রোটেশনাল মোল্ডিংকে সম্পূর্ণ ভিন্ন মনে হয়। ভিন্ন ভিন্ন মেশিন। ভিন্ন ভিন্ন সাইকেল টাইম। ভিন্ন ভিন্ন পার্টের জ্যামিতি। কিন্তু আরেকটু গভীরে গেলে দেখা যায়, এদের মধ্যে চারটি মৌলিক মিল রয়েছে।
- তিনটি প্রক্রিয়াতেই ছাঁচ ব্যবহার করা হয়। প্রতিটি প্লাস্টিকের অংশ একটি গহ্বর দিয়ে শুরু হয়। ইনজেকশন মোল্ডিং-এ একটি বদ্ধ, দুই-অংশবিশিষ্ট টুল ব্যবহার করা হয়। কম্প্রেশন মোল্ডিং-এ একটি খোলা ছাঁচ ব্যবহার করা হয় যা চাপে বন্ধ হয়ে যায়। রোটেশনাল মোল্ডিং-এ একটি ফাঁপা, বহু-অংশবিশিষ্ট ছাঁচ ব্যবহার করা হয় যা ঘোরে। ছাঁচের উপাদান পরিবর্তিত হয়। ইস্পাত, অ্যালুমিনিয়াম বা শিট মেটাল। উদ্দেশ্য একই থাকে। ছাঁচটি চূড়ান্ত আকৃতি নির্ধারণ করে। এটি ছাড়া, এই প্রক্রিয়াগুলোর কোনোটিই কাজ করে না।
- তিনটি ক্ষেত্রেই তাপ প্রয়োগ প্রয়োজন। ঠান্ডা প্লাস্টিক প্রবাহিত হয় না। এটি কোনো গহ্বরের আকার নিতে পারে না। ইনজেকশন মোল্ডিং পদ্ধতিতে, ইনজেকশনের আগে একটি ব্যারেলের মধ্যে উপাদানটিকে গলানো হয়। কম্প্রেশন মোল্ডিং পদ্ধতিতে, উপাদানটি সংকুচিত হওয়ার সময় মোল্ড প্লেটেনের মাধ্যমে তাপ প্রয়োগ করা হয়। রোটেশনাল মোল্ডিং পদ্ধতিতে, একটি ওভেনে ঘোরানোর সময় পুরো মোল্ডটিকেই গরম করা হয়। পদ্ধতি ভিন্ন। কিন্তু প্রয়োজনীয়তা একই। এই তিনটি পদ্ধতিতেই তাপ অপরিহার্য।
- তিনটিতেই একটি শীতলীকরণ পর্যায় রয়েছে। অংশটি বের করার আগে গলিত প্লাস্টিককে অবশ্যই জমাট বাঁধতে হবে। ইনজেকশন মোল্ডিং পদ্ধতিতে, বন্ধ ছাঁচের ভেতরে চাপের মাধ্যমে অংশটিকে ঠান্ডা করা হয়। কম্প্রেশন মোল্ডিং পদ্ধতিতে, প্রেসটি বন্ধ থাকা অবস্থাতেই উপাদানটি ঠান্ডা হয়ে জমাট বাঁধে। রোটেশনাল মোল্ডিং পদ্ধতিতে গরম ছাঁচটিকে একটি নির্দিষ্ট শীতলীকরণ প্রকোষ্ঠে নিয়ে যাওয়া হয়। শীতলীকরণের মাধ্যম বিভিন্ন হতে পারে—যেমন বাতাস, জলের কুয়াশা, বা কখনও কখনও তেল। কিন্তু এর পেছনের পদার্থবিদ্যার নিয়মটি বদলায় না। প্লাস্টিক তাপশক্তি হারানোর সাথে সাথে শক্ত হয়ে যায়। প্রতিটি প্রক্রিয়াই এই বাস্তবতাকে মেনে চলে।
- তিনটিই পলিমার প্রক্রিয়াকরণ পদ্ধতি। এই প্রক্রিয়াগুলো কৃত্রিম বা প্রাকৃতিক পলিমারকে আকার দেয়। যেমন—পলিপ্রোপিলিন ও এবিএস-এর মতো থার্মোপ্লাস্টিক। ফেনোলিক ও ইপোক্সির মতো থার্মোসেট। রাবার ও সিলিকনের মতো ইলাস্টোমার। প্রতিটি প্রক্রিয়া নির্দিষ্ট পলিমার পরিবারকে অন্যগুলোর চেয়ে ভালোভাবে সামলাতে পারে। কিন্তু এই তিনটিরই অস্তিত্ব কাঁচা পলিমারিক উপাদানকে তৈরি, ব্যবহারযোগ্য পণ্যে রূপান্তরিত করার জন্য। উৎপাদন প্রযুক্তির একই বৃহত্তর বিভাগের মধ্যে এরা একে অপরের সাথে প্রতিযোগিতা করে এবং একে অপরের পরিপূরক হিসেবে কাজ করে।
এই সাদৃশ্যগুলো গুরুত্বপূর্ণ, কারণ এগুলো ব্যাখ্যা করে যে প্লাস্টিক ছাঁচনির্মাণের মাধ্যমে কী অর্জন করা সম্ভব তার সীমা। পার্থক্যগুলো মৌলিক ধাপগুলোর মধ্যে নয়, বরং প্রতিটি পদ্ধতি কীভাবে তাপ ও চাপ প্রয়োগ করে তার মধ্যে নিহিত।
সঠিক ছাঁচনির্মাণ প্রক্রিয়া কীভাবে নির্বাচন করবেন
সিদ্ধান্তটি তিনটি প্রশ্নের উপর নির্ভর করে। যন্ত্রাংশের জ্যামিতিক গঠন। উপাদানের ধরন। বার্ষিক উৎপাদনের পরিমাণ। এই প্রশ্নগুলোর সৎভাবে উত্তর দিন, তাহলে সঠিক প্রক্রিয়াটি স্পষ্ট হয়ে উঠবে।
উপরের সারসংক্ষেপের উপর ভিত্তি করে এখানে একটি সহজ সিদ্ধান্ত কাঠামো দেওয়া হলো।
- লক্ষ লক্ষ ক্ষুদ্র, সুনির্দিষ্ট অংশইনজেকশন মোল্ডিং। যেমন বোতলের ছিপি, চিকিৎসা সংক্রান্ত সংযোগকারী, লেগো ব্রিকস। টুলিং খরচ অনেক বেশি। প্রতিটি অংশের খরচ খুব কম। ছাঁচ তৈরির জন্য দীর্ঘ সময় লাগে। শুধুমাত্র বড় পরিসরে উৎপাদন করলেই এটি লাভজনক।
- বড়, সমতল, রাবার বা থার্মোসেট অংশকম্প্রেশন মোল্ডিং। সিলিকন কিপ্যাড, ইলেকট্রিক্যাল হাউজিং, গ্যাসকেট। ইনজেকশনের তুলনায় টুলিং খরচ কম। সাইকেল ধীরগতির। ফ্ল্যাশ ট্রিমিং প্রয়োজন। ফাইবার-রিইনফোর্সড কম্পোজিটের জন্য ভালোভাবে কাজ করে।
- বড়, ফাঁপা, এক-টুকরো আইটেম→ রোটেশনাল মোল্ডিং। কায়াক, জলের ট্যাঙ্ক, ট্র্যাফিক কোণ। এটি একটি কম-চাপের প্রক্রিয়া হওয়ায় ছাঁচ সস্তা হয়। কাজের সময়কাল খুব দীর্ঘ হয়। ভেতরের পৃষ্ঠ অমসৃণ হয়। কোনো জোড় বা ঝালাইয়ের দাগ থাকে না।
একটি ব্যবহারিক নোট
কিছু যন্ত্রাংশ একাধিক প্রক্রিয়ার জন্য উপযুক্ত। একটি সাধারণ গোলাকার ঢাকনাও পরিমাণ এবং উপাদানের উপর নির্ভর করে কম্প্রেশন মোল্ডিং, ইনজেকশন মোল্ডিং, বা এমনকি রোটোমোল্ডিংয়ের মাধ্যমে তৈরি করা যেতে পারে। মানুষের এটা ধরে নেওয়া উচিত নয় যে শুধুমাত্র একটি প্রক্রিয়াই কার্যকর। দরদাম নিন। হিসাব করে দেখুন। সবচেয়ে সস্তা ছাঁচ মানেই সবসময় প্রকল্পের মোট খরচ সবচেয়ে কম হবে না। বরং, উৎপাদনের পরিমাণ যথেষ্ট বেশি হলে সবচেয়ে দামি ছাঁচটিও এক বছরের মধ্যেই তার খরচ তুলে নিতে পারে।
উপরোক্ত সিদ্ধান্ত কাঠামোটি একটি সূচনা বিন্দু প্রদান করে। এটি কোনো সার্বজনীন নিয়ম নয়। কিন্তু অধিকাংশ কারখানায় তৈরি বেশিরভাগ প্লাস্টিকের যন্ত্রাংশের ক্ষেত্রে এটি সঠিক পথ নির্দেশ করে।

নোবেল সম্পর্কে – আপনার বিশ্বস্ত প্লাস্টিক উৎপাদন অংশীদার
নোবেল একটি বিশেষায়িত প্লাস্টিক যন্ত্রাংশ উৎপাদনকারী কারখানা। আমরা উচ্চ-নির্ভুল ছাঁচনির্মাণ সমাধানে বিশেষজ্ঞ। শুধু একটি প্রক্রিয়া নয়, বরং একাধিক প্রক্রিয়া। গ্রাহকরা আমাদের কাছে আসেন যখন তাদের প্রকৌশলগত দক্ষতার প্রয়োজন হয়, শুধু একটি যন্ত্রাংশ তৈরির কারখানার জন্য নয়। আমরা ভোগ্যপণ্য থেকে শুরু করে চিকিৎসা সরঞ্জাম পর্যন্ত বিভিন্ন শিল্পে পরিষেবা প্রদান করি। আমাদের মূল ভিত্তি হলো গুণমান। ধারাবাহিক, পরিমাপযোগ্য এবং প্রামাণ্য গুণমান।
আমাদের মূল প্রক্রিয়াকরণ ক্ষমতা
ইনজেকশন ছাঁচনির্মাণ
আমরা সূক্ষ্ম সহনশীলতা সম্পন্ন জটিল যন্ত্রাংশের বিপুল পরিমাণে উৎপাদন করি। মাল্টি-ক্যাভিটি মোল্ড প্রতিটি যন্ত্রাংশের খরচ কমিয়ে দেয়। গ্রাহকরা প্রতি চক্রে আরও বেশি যন্ত্রাংশ পান। অভ্যন্তরীণ টুলিং রক্ষণাবেক্ষণ মোল্ডগুলোকে সচল রাখে। ইনসার্ট মোল্ডিং এবং ওভারমোল্ডিংয়ের মতো সহায়ক কার্যক্রমগুলো একই তলায় সম্পন্ন হয়।
কম্প্রেশন ছাঁচনির্মাণ
থার্মোসেট উপকরণের ক্ষেত্রে এটাই আমাদের সক্ষমতা। ফেনোলিক, ইপোক্সি, মেলামাইন। রাবার সিল ও গ্যাসকেট। তাপ প্রতিরোধ ক্ষমতা প্রয়োজন এমন বড় বৈদ্যুতিক যন্ত্রাংশ। ফাইবার-রিইনফোর্সড কম্পোজিটের ক্ষেত্রেও আমাদের দক্ষতা রয়েছে। কম্প্রেশন মোল্ডিং-এর সময় লম্বা গ্লাস বা কার্বন ফাইবার অক্ষত থাকে।
ঘূর্ণমান ছাঁচনির্মাণ
এখানে বড়, ফাঁপা, জোড়াবিহীন যন্ত্রাংশ তৈরি করাই আমাদের বিশেষত্ব। যেমন—জলের ট্যাঙ্ক, শিল্পকারখানার কন্টেইনার, কৃষিকাজের বিন। ইনজেকশন মোল্ডিংয়ের তুলনায় টুলিং-এর জন্য বিনিয়োগ কম। দেয়ালের পুরুত্ব একই থাকে। কোনো ওয়েল্ড লাইন থাকে না। একাধিক খণ্ডাংশ জোড়া লাগানোর প্রয়োজন হয় না।
অতিরিক্ত ক্ষমতা
ডিজাইন যাচাইয়ের জন্য প্রোটোটাইপিং। সেকেন্ডারি ফিচারের জন্য সিএনসি মেশিনিং । ফিনিশিং এবং অ্যাসেম্বলি । প্যাকেজিং এবং লজিস্টিকস। ক্লায়েন্টদের পাঁচটি ভিন্ন ভেন্ডর পরিচালনা করার প্রয়োজন নেই। আমরা কাঁচামাল থেকে শুরু করে প্রেরণের জন্য প্রস্তুত পণ্য পর্যন্ত সম্পূর্ণ প্রক্রিয়াটি পরিচালনা করি।
সার্টিফিকেশন – নির্ভরযোগ্য গুণমান
আইএসও ১৩৪৮৫:২০১৬ আইএসও ১৩৪৮৫:2015
আমাদের গুণমান ব্যবস্থাপনা ব্যবস্থা ধারাবাহিকভাবে গ্রাহক ও নিয়ন্ত্রক সংস্থার প্রয়োজনীয়তা পূরণ করে। নিরন্তর উন্নতি কোনো স্লোগান নয়। এটি প্রতিটি প্রক্রিয়ার সঙ্গে অঙ্গাঙ্গীভাবে জড়িত। নিরীক্ষার নথি বিদ্যমান। সংশোধনমূলক পদক্ষেপগুলো নথিভুক্ত করা হয়। পর্যালোচনা ছাড়া কোনো কিছুই বাদ পড়ে না।
আইএসও ১৩৪৮৫:২০১৬ আইএসও ১৩৪৮৫:2016
এটি চিকিৎসা সরঞ্জাম উৎপাদনের বৈশ্বিক মানদণ্ড। কঠোর ঝুঁকি ব্যবস্থাপনা। নিয়ন্ত্রক বিধি-বিধানের প্রতিপালন। নকশা থেকে উৎপাদন পর্যন্ত পণ্যের নিরাপত্তা। সব কারখানার এই সনদ থাকে না। আমাদের আছে।
নোবেলের সাথে অংশীদারিত্ব কেন করবেন?
- সম্পূর্ণ সহায়তা। আমরা উপকরণ নির্বাচনে সাহায্য করি। আমরা ছাঁচের নকশা তৈরিতে সহায়তা করি। আমরা উৎপাদন এবং সরবরাহ ব্যবস্থা পরিচালনা করি। যোগাযোগের একমাত্র মাধ্যম। সরবরাহকারীদের মধ্যে একে অপরকে দোষারোপ করার কোনো সুযোগ নেই।
- গুণ নিশ্চিত করা. উৎপাদন চলাকালীন পরিদর্শন সমস্যাগুলো আগেভাগেই ধরে ফেলে। মাত্রিক প্রতিবেদন তার প্রমাণ জোগায়। উপকরণের পূর্ণাঙ্গ শনাক্তকরণযোগ্যতার অর্থ হলো, প্রতিটি অংশকে তার কাঁচামালের সনদপত্র পর্যন্ত খুঁজে বের করা যায়।
- ক্লিনিক্যাল ট্রায়াল বা বাজার পরীক্ষার জন্য স্বল্প পরিমাণে পরীক্ষামূলক উৎপাদন। প্রতিষ্ঠিত পণ্যের জন্য বিপুল পরিমাণে গণ-উৎপাদন। যন্ত্রাংশের চাহিদা অনুযায়ী আমরা ইনজেকশন, কম্প্রেশন এবং রোটেশনাল মোল্ডিং পদ্ধতির মধ্যে পরিবর্তন করি। গ্রাহকদের তিনটি ভিন্ন সরবরাহকারীর প্রয়োজন হয় না।
- নিয়ন্ত্রক আস্থা। আমাদের ISO সার্টিফিকেশনগুলো সাপ্লাই চেইনের ঝুঁকি হ্রাস করে। অডিটররা সার্টিফিকেশনগুলো দেখে অন্য প্রশ্নে চলে যান। গুণমান এবং নিয়ন্ত্রক বিষয়াদির দায়িত্বে থাকা ব্যক্তিরা এটা জেনে নিশ্চিন্ত থাকতে পারেন যে, NOBLE ভেন্ডর তালিকায় রয়েছে।
FAQ
স্বল্প পরিমাণে উৎপাদনের জন্য কোন ছাঁচনির্মাণ প্রক্রিয়াটি সবচেয়ে সাশ্রয়ী?
ঘূর্ণন ছাঁচনির্মাণ। এর ছাঁচগুলো সস্তা। পাতলা ধাতু বা ঢালাই অ্যালুমিনিয়াম ব্যবহার করা হয়। উচ্চ-শক্তির ইস্পাতের প্রয়োজন হয় না। কম চাপের কারণে নির্মাণ প্রক্রিয়া সহজতর হয়।
ইনজেকশন মোল্ডিংয়ের মাধ্যমে কি ফাঁপা অংশ তৈরি করা যায়?
হ্যাঁ, তবে কিছু শর্ত আছে। গ্যাস-অ্যাসিস্টেড ইনজেকশন মোল্ডিং পদ্ধতিতে ফাঁপা চ্যানেল তৈরি করতে নাইট্রোজেন ব্যবহার করা হয়। কোর-আউট পদ্ধতিতে পুরু অংশ থেকে উপাদান অপসারণ করতে প্রত্যাহারযোগ্য পিন ব্যবহার করা হয়। উভয় পদ্ধতিই টুলের জটিলতা ও খরচ বাড়িয়ে দেয়। সত্যিকারের ফাঁপা ও জোড়াবিহীন যন্ত্রাংশের জন্য—যেমন জলের ট্যাঙ্ক বা কায়াক—রোটেশনাল মোল্ডিংই উত্তম বিকল্প।
কম্প্রেশন মোল্ডিং কি শুধু থার্মোসেটের জন্যই ব্যবহৃত হয়?
প্রধানত, তবে একচেটিয়াভাবে নয়। ফেনোলিক, ইপোক্সি এবং মেলামাইনের মতো থার্মোসেটগুলি সবচেয়ে সাধারণ উপাদান। এগুলি তাপ এবং চাপে জমাট বাঁধে। এই বিক্রিয়াটি অপরিবর্তনীয়। তবে, কিছু থার্মোপ্লাস্টিক কম্প্রেশন মোল্ডিংয়ের সাথেও কাজ করে। আল্ট্রা-হাই মলিকিউলার ওয়েট পলিইথিলিন এর একটি ভালো উদাহরণ। UHMWPE একটি ইনজেকশন ব্যারেলে ভালোভাবে প্রবাহিত হয় না। কম্প্রেশন মোল্ডিং এটিকে শিট, রড এবং সাধারণ অংশে রূপ দেয়।
কোন প্রক্রিয়াটি সবচেয়ে শক্তিশালী অংশ তৈরি করে?
ইনজেকশন মোল্ডিং সাধারণত ফিলারবিহীন থার্মোপ্লাস্টিকের জন্য সর্বোচ্চ শক্তি এবং নির্ভুলতা প্রদান করে। এর ফলে গলিত পদার্থের তাপমাত্রা স্থির থাকে, প্যাকিং চাপ বেশি হয় এবং অংশগুলো ঘন ও শূন্যস্থানমুক্ত হয়। তবে, ফাইবার-রিইনফোর্সড কম্পোজিটের জন্য কম্প্রেশন মোল্ডিং বেশি ভালো। লম্বা গ্লাস বা কার্বন ফাইবারগুলো অক্ষত থাকে, কারণ এগুলোকে ভাঙার মতো কোনো স্ক্রু অ্যাকশন থাকে না। এর ফলে তৈরি হওয়া অংশটির দৃঢ়তা এবং অভিঘাত প্রতিরোধ ক্ষমতা উন্নত হয়। অবিচ্ছিন্ন ফাইবার রিইনফোর্সমেন্টসহ কাঠামোগত প্রয়োগের ক্ষেত্রে, কম্প্রেশন মোল্ডিং সব সময়ই ইনজেকশন মোল্ডিংয়ের চেয়ে ভালো কাজ করে।







