
 ভূমিকা
কাস্টিং কাঠামোর নকশা করাটা একটা ভারসাম্য রক্ষার কাজ। যন্ত্রাংশটিকে কার্যকর হতে হবে। কিন্তু একই সাথে, আপনার উৎপাদনের অর্ধেক বাতিল না করে সেটিকে তৈরিও করতে হবে।
নিম্নলিখিত ৩০টি মূল বিষয় তাত্ত্বিক জটিলতাকে ছাপিয়ে যায়। এগুলো ব্যবহারিক। কারখানার কর্মক্ষেত্রে যা গুরুত্বপূর্ণ, সেই অনুযায়ী এগুলোকে সাজানো হয়েছে। প্রথমত, আপনি কি আদৌ এটি ঢালাই করতে পারবেন? এটাই হলো প্রক্রিয়ার সম্ভাব্যতা। দ্বিতীয়ত, এটি কি টেকসই হবে? এটাই হলো কাঠামোগত অখণ্ডতা। তৃতীয়ত, আপনি অভ্যন্তরীণ স্থানগুলো কীভাবে সামলাবেন? এটাই হলো ক্যাভিটি ও কোর ডিজাইন। সবশেষে, আপনি কীভাবে এটিকে আরও সস্তা এবং নির্ভরযোগ্য করবেন? এটাই হলো রিইনফোর্সমেন্ট ও সরলীকরণ।
প্রতিটি বিষয় একটি বাস্তব সমস্যা তুলে ধরে। এগুলো একসাথে ব্যবহার করুন।
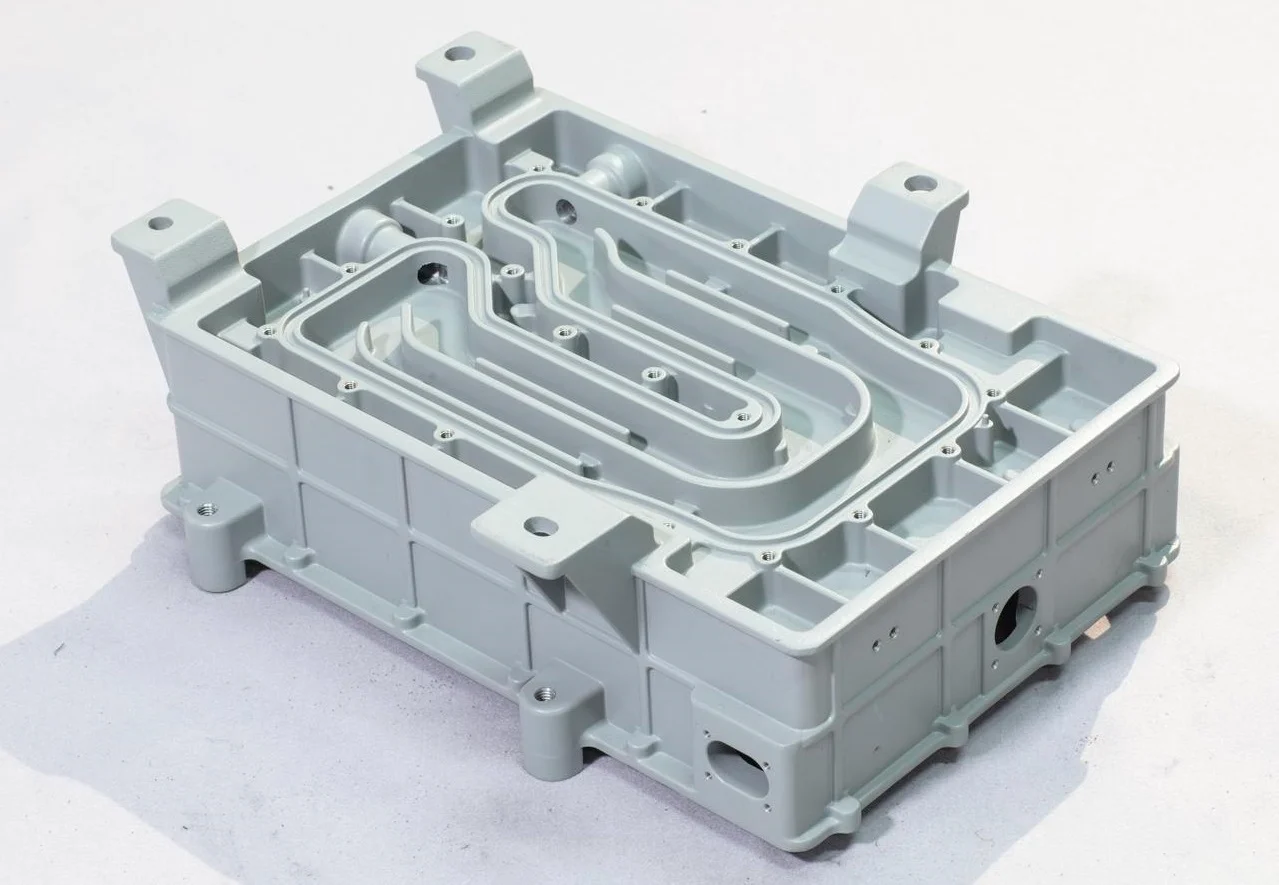
কাস্টিং কী এবং কাস্টিং কাঠামোর নকশা কেন গুরুত্বপূর্ণ?
কি ঢালাই?
অপারেটর ছাঁচে গলিত ধাতু বা প্লাস্টিক ঢালেন। যখন এটি ঠান্ডা হয়ে শক্ত হয়ে যায়, তখন তারা অংশগুলো বের করে নিতে পারেন।
ঢালাই কাঠামোর নকশা কেন গুরুত্বপূর্ণ?
একটি সু-পরিকল্পিত ঢালাই কাঠামো ছাঁচ থেকে পরিষ্কারভাবে বেরিয়ে আসে। এতে সামান্য কিছু ত্রুটি থাকে। এর টুলিং ব্যবস্থা সরল। কারখানায় অবিরাম বিরতি ছাড়াই উৎপাদন চলে।
কিন্তু নকশা ত্রুটিপূর্ণ হলে? পুরু অংশগুলোর ভেতরে সংকোচনজনিত গহ্বর তৈরি হয়। উপরিভাগের কাছাকাছি গ্যাসীয় সচ্ছিদ্রতা দেখা দেয়। এমন জায়গায় বালি আটকে যায় যেখানে পৌঁছানো যায় না। ঠান্ডা হওয়ার সময় অংশটি বেঁকে যায়। ঝাঁকুনি দিয়ে নামানোর সময় এতে ফাটল ধরে।
ঢালাই নকশার নিয়মাবলী উপেক্ষা করার ব্যয়গত প্রভাব
এর মূল্য একাধিকবার পরিশোধ করতে হয়।
প্রথমত, ছাঁচটি পুনরায় মেরামত করতে হয়। এতে সময় ও অর্থ ব্যয় হয়। তারপর উৎপাদন চলে। বাতিল পণ্যের হার বেশি থাকে। যন্ত্রাংশ হারিয়ে যায়। সময়সূচী পিছিয়ে যায়।
কাস্টিং-এর ত্রুটিগুলো সংশোধন করার জন্য পোস্ট-মেশিনিং যোগ করা হয়। এতে প্রতি পার্টের খরচ বেড়ে যায়।
সবচেয়ে খারাপ পরিস্থিতি কী হতে পারে? ব্যবহারের সময় যন্ত্রাংশটি বিকল হয়ে যাবে। এর ফলে কর্মক্ষেত্রেও ত্রুটি দেখা দেবে। পণ্য প্রত্যাহার করা হবে। একটি মামলা হতে পারে।
ঢালাই কাঠামোর নকশার মূল লক্ষ্য
প্রথম নকশাটিতে তিনটি বিষয়ের মধ্যে ভারসাম্য আনা হয়। কার্যকারিতা, দৃঢ়তা এবং উৎপাদনযোগ্যতা।
প্রথমে নিখুঁত আকৃতি ডিজাইন করে, তারপর ঢালাইযোগ্যতা পরীক্ষা করা উচিত নয়। নিয়মকানুনই প্রথম। ডিজাইনটি সেই নিয়মকানুনের মধ্যেই কাজ করে।
লক্ষ্য হলো এমন একটি ঢালাই তৈরি করা যা যথেষ্ট শক্তিশালী, যথেষ্ট হালকা, সহজে ছাঁচে ফেলা যায়, সহজে কোর বের করা যায় এবং দ্রুত পরিষ্কার করা যায়। এই পাঁচটি বৈশিষ্ট্যই পূরণ করতে হবে। এটাই একটি ভালো ঢালাই কাঠামোর নকশা।

সম্ভাব্যতা নকশা — ঢালাইকে উৎপাদনযোগ্য এবং সহজে ছাঁচমুক্ত করার উপযোগী করে তোলা
১. পার্টিং লাইন ডিজাইনের মূলনীতি
বিভাজন রেখাটি সরল রাখুন। তিনটি আঁকাবাঁকা রেখার চেয়ে একটি সরল রেখাই শ্রেয়। প্রতিটি অতিরিক্ত রেখাই ভুলের কারণ হয়ে দাঁড়ায়।
এখানে একটি বাস্তব সমস্যা রয়েছে। ছাঁচের দুটি অংশ কখনোই পুরোপুরি মেলে না। সবসময়ই একটি সামান্য অমিল থেকে যায়। এই অমিলটি আপনার তৈরি অংশে একটি বিশ্রী উঁচু রেখা বা ধাপের মতো দেখায়। আপনি মেশিনিং করে এটিকে পুরোপুরি মুছে ফেলতে পারবেন না। তাই শুরু থেকেই দৃশ্যমান, বাহ্যিক সৌন্দর্যের জন্য তৈরি পৃষ্ঠে বিভাজন রেখা দেওয়া এড়িয়ে চলুন। একটি ভালো ঢালাই কাঠামোর নকশায় বিভাজন রেখাকে কার্যকরী সিদ্ধান্ত হিসেবে বিবেচনা করা হয়, কোনো পরবর্তী চিন্তা হিসেবে নয়।
২. পৃষ্ঠের জ্যামিতি এবং ছাঁচ থেকে মুক্তি
অবতল পৃষ্ঠতল সম্পর্কে সতর্ক থাকুন। এগুলো হলো ভেতরের দিকে বাঁকানো পৃষ্ঠ। এগুলো যান্ত্রিক তালার মতো কাজ করে। জমাট বাঁধা ধাতু বা প্লাস্টিক ছিঁড়ে না গিয়ে ছাঁচ থেকে শারীরিকভাবে বের করা যায় না। ঢালাই কাঠামোর নকশার একটি মৌলিক নিয়ম হলো, প্রতিটি পৃষ্ঠকে হয় টানার দিকের মুখোমুখি হতে হবে অথবা ছাড়ার জন্য যথেষ্ট বায়ুপ্রবাহ থাকতে হবে।
উঁচু হয়ে থাকা অংশগুলো একত্রিত করুন। এখানে-সেখানে ছোট ছোট অংশ ছড়িয়ে না দিয়ে, সেগুলোকে একসাথে একটি একক ও পুরু কাঠামোতে পরিণত করুন। এতে সম্পূর্ণ ঢালাই কাঠামোর নকশা সরল হয়ে যায়।
বড় আকারের কাস্টিং একটি বিশেষ বিষয়। বাইরের দিকে থাকা ছোট ছোট উঁচু অংশ—যেমন ছোট পাঁজরা, উঁচু অংশ, লোগো—সমস্যা তৈরি করে। এগুলো ছাঁচ থেকে বের করার সময় ভেঙে যায় অথবা অংশটিকে আটকে দেয়। কাস্টিংটি বড় হলে, এর বাইরের পৃষ্ঠগুলো পরিষ্কার রাখুন।

কাঠামোগত অখণ্ডতা — দেয়ালের পুরুত্ব নিয়ন্ত্রণ এবং ত্রুটি প্রতিরোধ
যে অংশটি ছাঁচ থেকে বের করার সময় দেখতে ভালো লাগে কিন্তু তিন সপ্তাহ পরেই ফেটে যায়, সেটি একটি ব্যর্থতা। ধাতু জমে যাওয়ার পরে কী ঘটে, তা ঢালাই কাঠামোর নকশায় অবশ্যই বিবেচনা করতে হবে।
২. অভিন্ন দেয়ালের পুরুত্ব
পুরু অংশগুলো ধীরে ধীরে ঠান্ডা হয়। পাতলা অংশগুলো দ্রুত ঠান্ডা হয়। এই পার্থক্যের কারণে অভ্যন্তরীণ পীড়ন সৃষ্টি হয়। এর সমাধানটি একঘেয়ে হলেও কার্যকর: দেয়ালগুলোর পুরুত্ব সব জায়গায় একই রাখুন।
কোনো অংশকে মোটা না করে কীভাবে শক্তি বাড়ানো যায়? রিইনফোর্সিং রিব ব্যবহার করুন। এগুলো কোনো বিশাল হট স্পট তৈরি না করেই দৃঢ়তা বাড়ায়।
এখানে একটি নির্দিষ্ট নিয়ম রয়েছে। ভেতরের দেয়ালগুলো বাইরের দেয়ালের চেয়ে পাতলা হওয়া উচিত, যেগুলোর কাজ শুধু বিভাজন বা সহায়তার জন্য।
৪. পরিবর্তনগুলো ধীরে ধীরে করুন
পুরু দেয়াল থেকে পাতলা দেয়ালে একবারে সজোরে পা ফেলবেন না। ওই কোণটি দেয়ালের উপর চাপ বাড়ায়। এতে ফাটল ধরবে।
এর পরিবর্তে, পরিবর্তনটিকে ক্রমশ কমিয়ে আনুন। সংযোগস্থলে একটি ব্যাসার্ধ ব্যবহার করুন। দূরত্ব জুড়ে রূপান্তরটি ছড়িয়ে দিন।
দুটি দেয়ালের সংযোগস্থলে সূক্ষ্মকোণ পরিহার করুন। ভেতরের ধারালো কোণটি একটি ফাটলের পূর্বাভাস দেয়। গোলাকার কোণ তৈরি করাই সঠিক সমাধান।
৫. প্রক্রিয়াজনিত ত্রুটি পরিহার করুন
এখানে তিনটি নির্দিষ্ট আকৃতি রয়েছে যা এড়িয়ে চলতে হবে।
- বড়, পাতলা, অনুভূমিক পৃষ্ঠতল। এগুলোই সমস্যা। যখন আপনি ঢালাই করেন, গ্যাস এবং আলগা বালি ভেসে ওঠে এবং সেই সমতল ছাদের নিচে আটকে যায়। এর ফলে ঠিক পৃষ্ঠতলেই ছিদ্র বা বালির কণা তৈরি হয়।
- যে আকৃতিগুলো অবশিষ্ট পীড়ন আটকে রাখে। অংশটি ঠান্ডা হওয়ার সাথে সাথে সংকুচিত হতে চায়। যদি এর জ্যামিতিক গঠন সেই সংকোচনকে বাধা দেয়—যেমন একটি নিরেট বলয় বা সম্পূর্ণ আবদ্ধ বাক্স—তবে অভ্যন্তরীণভাবে পীড়ন জমা হতে থাকে।
- অবাধ সংকোচন পরীক্ষা করুন। ঢালাইটি জমাট বাঁধার সময় কোনো অনমনীয় অংশে ধাক্কা না খেয়ে ভেতরের দিকে সংকুচিত হতে সক্ষম হতে হবে। যদি এটি নড়াচড়া করতে না পারে, তবে এতে ফাটল ধরবে। ঢালাই কাঠামোর নকশার ক্ষেত্রে এটি একটি মূল শিক্ষা। প্রথমে সংকোচনের কথা মাথায় রেখে নকশা করুন, তারপর কার্যকারিতা যোগ করুন।

কোর ও ক্যাভিটি ডিজাইন — কোর তৈরি সহজ করা এবং বালি অপসারণ সুবিধাজনক করা
৬. কোরগুলো বাদ দিন অথবা সেগুলোকে সরল করুন
শুরুতেই একটি প্রশ্ন করুন। আপনার কি সত্যিই ওই ভেতরের গহ্বরটির প্রয়োজন আছে? এটিকে এড়ানোর জন্য আপনি কি যন্ত্রাংশটির কার্যকারিতা পরিবর্তন করতে পারেন?
যদি ছিদ্র রাখতেই হয়, তবে সেটিকে থ্রু-হোল হিসেবে ডিজাইন করুন। দেয়ালের ভেতরে থেমে যাওয়া ব্লাইন্ড হোলের চেয়ে, দেয়াল ভেদ করে সম্পূর্ণভাবে চলে যাওয়া একটি ছিদ্রের কোর তৈরি করা সহজ। থ্রু-হোলের কোরে দুটি সাপোর্ট থাকে। ব্লাইন্ড হোলের কোরে থাকে একটি। এই একটিমাত্র সাপোর্টটিই একটি দুর্বল স্থান।
এর ব্যবহারিক লক্ষ্য হলো, অভ্যন্তরীণ গহ্বরের জ্যামিতিকে বাইরের আকৃতির মতোই সরল রাখা। জটিল অভ্যন্তরীণ নকশার অর্থ হলো জটিল কোর। আর জটিল কোরের অর্থ হলো স্ক্র্যাপের হার বৃদ্ধি।
৭. মূল প্রক্রিয়াকরণযোগ্যতা
শুধু ভেতরে কীভাবে যায় তা নয়, বরং মূল অংশটি কীভাবে বেরিয়ে আসে সে সম্পর্কেও ভাবুন।
চ্যাপলেট পরিহার করুন বা এর ব্যবহার কমিয়ে দিন। এগুলো হলো ছোট ধাতব সাপোর্ট যা কোরকে যথাস্থানে ধরে রাখে। সমস্যাটা হলো, এগুলো চারপাশের ধাতুর সাথে গলে মিশে যায়। ফলে সেখানে ভিন্ন বৈশিষ্ট্যসম্পন্ন একটি বহিরাগত উপাদান তৈরি হয়। এটি ফাটল সৃষ্টির একটি সম্ভাব্য স্থান।
কোরটি এমনভাবে ডিজাইন করুন যাতে ঢালাইয়ের সময় এটি স্থিতিশীল থাকে। একটি নড়বড়ে কোর একটি নড়বড়ে ক্যাভিটি তৈরি করে। এটি নির্ভুল নয়। এটি বাতিল বলে গণ্য হয়।
৮. বালি বের করে নিন
ঢালাইয়ের পর আপনাকে কোর স্যান্ড সরাতে হবে। এটা কোনো সহজ কাজ নয়। এর ভেতরের জটিল পথগুলোতে বালি আটকে থাকে। অপারেটররা ঘণ্টার পর ঘণ্টা ধরে ঝাঁকান, হাতুড়ি দিয়ে পেটান এবং পরিষ্কার করেন।
সহজে বালি সরানোর জন্য ডিজাইন করুন। বড় খোলা জায়গা সাহায্য করে। সোজা পথ সাহায্য করে। এমন বন্ধ পকেট এড়িয়ে চলুন যেখানে বালি লুকিয়ে থাকতে পারে।
এখানে একটি কার্যকরী বৈশিষ্ট্য রয়েছে। ছিদ্রের চারপাশে বস (boss) যোগ করুন। এগুলো হলো উঁচু প্যাড। এগুলো ছিদ্রের চারপাশের স্থানীয় এলাকাকে শক্তিশালী করে। এছাড়াও, এগুলো পরবর্তী মেশিনিংয়ের জন্য একটি পরিষ্কার ও সমতল অবস্থান নির্ণয়কারী পৃষ্ঠ প্রদান করে। একটি ছোট বস একবারে দুটি সমস্যার সমাধান করে। এটি একটি কার্যকর ঢালাই কাঠামোর নকশা।
মূল নিয়মটি সহজ। প্রতিটি কোর খরচ, ঝুঁকি এবং শ্রম বাড়ায়। এটি বাদ দিন। যদি তা না পারেন, তবে এটিকে সহজ করুন। যদি তাও সহজ করতে না পারেন, তবে এমনভাবে ডিজাইন করুন যাতে সহজে বালি সরানো যায়। এই ধাপটি উপেক্ষা করবেন না।
রিবস এবং সামগ্রিক অপ্টিমাইজেশন — দক্ষ লোড পাথ এবং ডিজাইন সরলীকরণ
৯. পাঁজরকে তার সঠিক জায়গায় রাখুন।
রিবগুলো এলোমেলোভাবে বসাবেন না। ভারটির কথা ভাবুন। বলটি কোন দিক থেকে আসছে? রিবটিকে অবশ্যই সেই পথের সাথে সামঞ্জস্যপূর্ণ হতে হবে। ভারের সাথে লম্বভাবে বসানো একটি রিব প্রায় কোনো কাজই করে না।
প্রতিটি রিবেরই সার্থকতা থাকা উচিত। প্রশ্নটি করুন: এই রিবটি কি আসলেই স্থিতিশীলতা বাড়ায়? নাকি এটি কেবল অতিরিক্ত ওজন এবং সংকুচিত হওয়ার একটি সম্ভাব্য স্থান?
পরীক্ষাটি হলো এই। মনে মনে খাঁজটি সরিয়ে ফেলুন। অংশটি কি এখনও কাজ করছে? যদি হ্যাঁ হয়, তবে খাঁজটি মুছে ফেলুন। যদি অংশটি কাজ না করে, তবে সেটি রেখে দিন। কিন্তু এটিকে নিখুঁতভাবে স্থাপন করুন।

১০. সম্পূর্ণ আকৃতিটিকে সরল করুন
বড় ও জটিল বৈশিষ্ট্যগুলোকে সরল অংশে ভেঙে নিন। একটি জটিল আকৃতির ছাঁচ তৈরির চেয়ে দশটি সরল আকৃতির ছাঁচ তৈরি করা বেশি সহজ।
লোড পাথের দিকে মনোযোগ দিন। বল একটি বিন্দু থেকে যন্ত্রাংশে প্রবেশ করে। এটি কাঠামোর মধ্য দিয়ে প্রবাহিত হয় এবং অন্য একটি বিন্দু থেকে বেরিয়ে যায়। আপনার রিব এবং সাপোর্টগুলো ঠিক সেই রেখাটি অনুসরণ করবে। এর যেকোনো বিচ্যুতি এমন বেন্ডিং স্ট্রেস তৈরি করে, যার জন্য কাস্টিংটি ডিজাইন করা হয়নি।
সাপোর্ট পয়েন্টগুলো গুরুত্বপূর্ণ। এই কাস্টিংটি অন্য কিছুর সাথে কোথায় যুক্ত হয়? ঐ স্থানগুলোতেই পীড়ন কেন্দ্রীভূত হয়। সেখানে ভর যোগ করুন। সেখানে রিব যোগ করুন। সেগুলোকে পাতলা রাখবেন না।
অপ্রয়োজনীয় ফিলেট পরিহার করুন। হ্যাঁ, ফিলেট তীক্ষ্ণ কোণায় পীড়ন ঘনত্ব কমায়। কিন্তু যদি সেই পৃষ্ঠে পরবর্তী প্রক্রিয়াকরণের প্রয়োজন হয়, তবে একটি ফিলেট মেশিনিংয়ের সময়ও বাড়িয়ে দেয়। এবং একটি অতিরিক্ত বড় ফিলেট একটি স্থানীয় পুরু অংশ তৈরি করতে পারে যা সংকুচিত হয়ে একটি গহ্বর তৈরি করে। যেখানে প্রয়োজন সেখানেই ফিলেট ব্যবহার করুন। যেখানে এটি ক্ষতি করে, সেখানে এটি বাদ দিন।
ঢালাই কাঠামোর নকশার লক্ষ্য সর্বোচ্চ জটিলতা নয়। বরং ন্যূনতম ঝামেলায় পর্যাপ্ত শক্তি অর্জন করাই এর উদ্দেশ্য।
উপসংহার
আপনি বিভাগগুলো পর্যালোচনা করেছেন। এখন, প্রক্রিয়ার সম্ভাব্যতা যাচাই করাই সর্বাগ্রে। যদি আপনি এটিকে ছাঁচ থেকে বের করতে না পারেন, তবে অন্য কিছুই গুরুত্বপূর্ণ নয়। এটাই হলো ভিত্তি। এটি ভুল হলে, প্রকল্পটি শুরু হওয়ার আগেই থেমে যাবে।
এরপর আসে দেয়ালের পুরুত্ব নিয়ন্ত্রণের বিষয়টি। এটি সাধারণ ত্রুটিগুলো—যেমন ফাটল, শূন্যস্থান, এবং বেঁকে যাওয়া—প্রতিরোধ করে। অসম দেয়ালযুক্ত কোনো যন্ত্রাংশ বিকল হবেই। শুধু পরিদর্শন করে এই সমস্যার সমাধান করা যায় না।
কোর ডিজাইনই জটিলতার সর্বোচ্চ সীমা নির্ধারণ করে। প্রতিটি কোর খরচ ও ঝুঁকি বাড়ায়। কোরকে সরল করা কোনো নান্দনিক পছন্দ নয়, এটি একটি আর্থিক বিষয়।
খাঁজ এবং ভার বহনকারী পথগুলো আপনাকে শক্তি ও ওজনের অনুপাত নির্ধারণ করতে সাহায্য করে। সঠিক স্থানে স্থাপন করলে যন্ত্রাংশটি শক্তিশালী হয়। ভুল স্থানে স্থাপন করলে তা ভারী এবং দুর্বলই থেকে যায়।
এখন গিয়ে এটা প্রয়োগ করুন!

নোবেলের কাস্টিং উৎপাদন সম্পর্কে জানুন
আমরা একটি বিশেষায়িত প্রতিষ্ঠান, যা দুটি বিষয়ে মনোনিবেশ করে: সিএনসি মেশিনিং এবং ইনজেকশন মোল্ডিং। এটাই আমাদের কাজ। আমরা শুধু এটাই করি।
মূল উৎপাদন ক্ষমতা
আমরা ধাতু ও প্লাস্টিক কাটি। সিএনসি মিলিং , সিএনসি টার্নিং , ৫-অক্ষ মেশিনিং । জটিল আকৃতি কোনো সমস্যা নয়। নিখুঁত সহনশীলতা বজায় রাখা আমাদের নিয়মিত কাজ।
আমরা মোল্ডিংও করি। প্লাস্টিকের যন্ত্রাংশের জন্য ইনজেকশন মোল্ডিং, যার মধ্যে কাস্টম উপাদানও অন্তর্ভুক্ত। প্রোটোটাইপ বা পূর্ণাঙ্গ উৎপাদন। একই মেশিন। একই গুণমানের মানদণ্ড। কোনো শর্টকাট নেই।
মান শংসাপত্র
সনদপত্রগুলো দেয়ালের সজ্জা নয়।
ISO 9001:2015: এর অর্থ হলো আমাদের একটি কার্যকর গুণমান ব্যবস্থাপনা ব্যবস্থা রয়েছে। সুসংগত প্রক্রিয়া। নথিভুক্ত নিয়ন্ত্রণ। আপনি প্রতিবার একই পণ্য পান।
ISO 13485:2016: এটি চিকিৎসা যন্ত্রপাতির জন্য। আরও কঠোর শনাক্তকরণ ব্যবস্থা। আরও সুনির্দিষ্ট নথিপত্র। আমরা এই মান মেনে চলি কারণ আমাদের গ্রাহকরা তা চান।
মূল্যবান প্রস্তাবনা
নির্ভরযোগ্য প্রক্রিয়া নিয়ন্ত্রণ। গুরুত্বপূর্ণ যন্ত্রাংশের সম্পূর্ণ উৎস শনাক্তকরণযোগ্যতা। গ্রাহক-কেন্দ্রিক পরিষেবার অর্থ হলো, আপনার প্রশ্ন করার আগেই আমরা তার উত্তর দিই।
FAQ
কাস্টিং কাঠামোর নকশা মেশিনিং করা যন্ত্রাংশের নকশা থেকে কেন ভিন্ন?
মেশিনিং শুরু হয় একটি নিরেট ব্লক দিয়ে। আপনার যা প্রয়োজন নেই, তা কেটে বাদ দেওয়া হয়। ব্লকটি আগে থেকেই তৈরি থাকে। কাস্টিং বা ঢালাই এর বিপরীত। এখানে শূন্য থেকে শুরু করতে হয়। একটি শূন্যস্থানে উপাদান ঢালা হয়। সেই উপাদানটিকে অবশ্যই কোনো ফাটল ধরা ছাড়াই প্রবাহিত হয়ে, শূন্যস্থানটি পূরণ করে এবং তারপর জমাট বাঁধতে হবে।
ঢালাইয়ের ক্ষেত্রে আপনাকে ছাঁচ পূরণ, জমাট বাঁধা এবং সংকোচনের কথা ভাবতে হয়। মেশিনিংয়ের ক্ষেত্রে এসবের কোনো প্রয়োজন হয় না। একজন মেশিনিস্টের জন্য শুধু কাঁচামালটি যথেষ্ট বড় হলেই চলে।
ঢালাই নকশার ক্ষেত্রে সবচেয়ে সাধারণ ভুল কোনটি?
দেয়ালের পুরুত্ব অসমান হওয়াটাই মূল কারণ। এটি হট স্পট তৈরি করে। এটি সংকোচনজনিত গহ্বর সৃষ্টি করে। ঠান্ডা হওয়ার সময় এটি যন্ত্রাংশটিকে বেঁকে দেয়। মেশিনিং থেকে আসা ডিজাইনাররা এই বিষয়টি ভুলে যান, কারণ একটি মেশিনিং করা যন্ত্রাংশের পুরুত্বে যেকোনো তারতম্য থাকতে পারে। কিন্তু একটি কাস্টিং-এর ক্ষেত্রে তা সম্ভব নয়।
দ্বিতীয় ভুলটি হলো ডিমোল্ডেবিলিটি বা ছাঁচ থেকে বের করার যোগ্যতাকে উপেক্ষা করা। জটিল কোর। লুকানো আন্ডারকাট। এমন সব বৈশিষ্ট্য যা যন্ত্রাংশটিকে টুলের মধ্যে আটকে দেয়। আপনি এই বৈশিষ্ট্যগুলো পরে মেশিনিং করে যোগ করতে পারেন। কিন্তু কোরটি বের করার কোনো উপায় ছাড়া আপনি এগুলো ঢালাই করতে পারবেন না।
NOBLE কি আমার কাস্টিং ডিজাইনকে উৎপাদনযোগ্যতার জন্য অপ্টিমাইজ করতে সাহায্য করতে পারে?
হ্যাঁ। আমাদের পর্যালোচনা প্রক্রিয়ার উদ্দেশ্যই হলো এটা।
আমরা আপনার ডিজাইনটি শুরুতেই পর্যালোচনা করি। স্টিল কাটার বা টুলিং অর্ডার করার আগেই। আমরা সমস্যাগুলো খুঁজে বের করি: অসম দেয়াল, ভুল ড্রাফট অ্যাঙ্গেল এবং অসম্ভব কোর। তারপর আমরা আপনাকে বলি কীভাবে সেগুলো সমাধান করতে হবে। সহজতর টুলিং। কম ত্রুটি। কম খরচ।
উৎপাদনকারীকে আগেভাগে যুক্ত করার এটাই সুবিধা।
এই নির্দেশিকাটি কি ধাতু এবং প্লাস্টিক উভয় প্রকার ঢালাইয়ের ক্ষেত্রে প্রযোজ্য?ইনজেকশন ছাঁচনির্মাণ)?
বেশিরভাগ নীতিই উভয়ের ক্ষেত্রে প্রযোজ্য। ধাতু ঢালাই এবং প্লাস্টিক ইনজেকশন মোল্ডিং দুটি ভিন্ন প্রক্রিয়া। উপকরণগুলোর আচরণ ভিন্ন। তাপমাত্রাও ভিন্ন।
কিন্তু মূল ধারণাগুলো একই। দেয়ালের পুরুত্ব সমান হওয়া। কোণায় মসৃণ রূপান্তর। সহজে ছাঁচ থেকে বের করা। কোনো আটকে থাকা অংশ না থাকা। এই নিয়মগুলো একটি গহ্বর পূরণ করা এবং একটি অংশকে ঠান্ডা করার পদার্থবিদ্যা থেকে এসেছে। উপাদানটি গলিত অ্যালুমিনিয়াম হোক বা গলিত প্লাস্টিক, সেই পদার্থবিদ্যার তাতে কিছু যায় আসে না।
উভয়ের জন্যই নির্দেশিকাটি ব্যবহার করুন। উপকরণের নির্দিষ্ট বিবরণ অনুযায়ী পরে সমন্বয় করে নেবেন।







