
এক্সট্রুশন ছাঁচনির্মাণ?
এক্সট্রুশন মোল্ডিং একটি দক্ষ এবং বহুল ব্যবহৃত উৎপাদন প্রক্রিয়া। এর মূল নীতি হলো উত্তপ্ত, নরম বা গলিত কাঁচামালকে মেশিনের হপারে প্রবেশ করানো। ঘূর্ণায়মান স্ক্রু দ্বারা উপাদানটি এক্সট্রুডার ব্যারেলের মধ্যে দিয়ে প্রবলভাবে সামনের দিকে ঠেলে দেওয়া হয়। এই প্রক্রিয়া চলাকালীন, বাহ্যিক তাপ এবং স্ক্রু শিয়ারিং দ্বারা উৎপন্ন তাপের কারণে উপাদানটি সম্পূর্ণরূপে প্লাস্টিকে পরিণত হয় এবং গলে যায়।
স্ক্রু-এর চাপে সুষম গলিত পদার্থকে একটি নির্দিষ্ট আকৃতির খোলা মুখযুক্ত ছাঁচের মধ্য দিয়ে যেতে বাধ্য করা হয়। ডাই হেড থেকে ক্রমাগত নির্গত পদার্থটি ডাই-এর খোলা মুখের সাথে সামঞ্জস্যপূর্ণ একটি নির্দিষ্ট প্রস্থচ্ছেদের আকৃতি লাভ করে, ঠিক যেমন টুথপেস্টের টিউব থেকে টুথপেস্ট নির্গত হয়। নির্গত প্রোফাইলগুলিকে ঠান্ডা করে আকৃতি দেওয়া হয়, তারপর একটি আকর্ষণ যন্ত্রের সাহায্যে সোজা করা হয় এবং প্রয়োজনীয় দৈর্ঘ্যে কাটা হয়, যার ফলে পরিশেষে নির্দিষ্ট প্রস্থচ্ছেদের আকৃতিযুক্ত অবিচ্ছিন্ন পণ্য পাওয়া যায়।
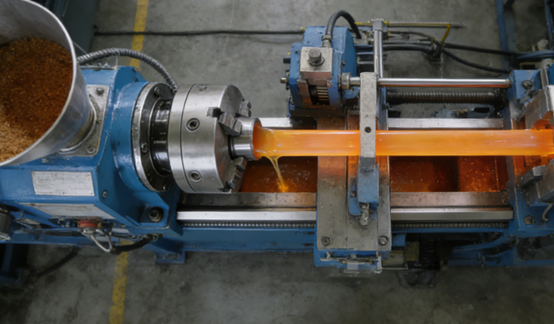
এক্সট্রুশন মোল্ডিং কীভাবে কাজ করে?
উপকরণ যোগ করুন
প্লাস্টিকের দানা বা গুঁড়া এক্সট্রুডারের হপারে প্রবেশ করানো হয় এবং তা অবিচ্ছিন্ন ও স্থিতিশীলভাবে এক্সট্রুডার ব্যারেলে সরবরাহ করা হয়। অভিকর্ষের প্রভাবে কাঁচামালগুলো ব্যারেলে পতিত হয় এবং একটি ঘূর্ণায়মান স্ক্রু দ্বারা আটকে যায়। স্ক্রুটির ঘূর্ণন কেবল উপাদানটিকে সামনের দিকে চালিত করে না, বরং পরবর্তী গলানোর পর্যায়ের জন্য প্রস্তুত করতে প্রাথমিকভাবে এটিকে সংকুচিত ও পূর্ব-উত্তপ্ত করতেও শুরু করে।
উপাদান গলন
যখন স্ক্রু দ্বারা বস্তুটি ব্যারেলের মধ্যে সামনে ঠেলে দেওয়া হয়, তখন এটি তীব্র উত্তাপ এবং কর্তন প্রক্রিয়ার মধ্য দিয়ে যায়। এই তাপ আসে ব্যারেলের বাইরের অংশে জড়ানো বৈদ্যুতিক হিটিং কয়েল থেকে, যা ব্যারেলটিকে বস্তুটির গলনাঙ্কের চেয়ে বেশি একটি নির্দিষ্ট তাপমাত্রায় উত্তপ্ত করে।
আঁটসাঁট স্ক্রু থ্রেড এবং ব্যারেলের দেয়ালের মধ্যে উপাদানটির উপর প্রচণ্ড শিয়ার ফোর্স এবং ঘর্ষণ বল কাজ করে। এই যান্ত্রিক শক্তিগুলো তাপে রূপান্তরিত হয়, যার ফলে উপাদানটি ভেতর থেকে সম্পূর্ণরূপে ও সুষমভাবে গলে একটি সান্দ্র তরলে পরিণত হয়। এই প্রক্রিয়াকে “প্লাস্টিসাইজিং” বলা হয়।
চাপ
স্ক্রু-এর চাপে গলিত পদার্থটি দ্রুত সংকুচিত হয়। এই ধাপের উদ্দেশ্য হলো গলিত পদার্থের বুদবুদ দূর করা, এতে থাকা যেকোনো রঞ্জক বা সংযোজক পদার্থকে মিশ্রিত করা এবং ছাঁচের মধ্য দিয়ে যাওয়ার আগে গলিত পদার্থের সান্দ্রতা, তাপমাত্রা ও চাপকে একটি সম্পূর্ণ অভিন্ন ও স্থিতিশীল অবস্থায় আনা, যা উচ্চ-মানের এক্সট্রুশনের ভিত্তি স্থাপন করে।
রুপায়ণ
স্ক্রু দ্বারা ক্রমাগত প্রয়োগ করা শক্তিশালী চাপের অধীনে, সম্পূর্ণরূপে সমজাতীয় উচ্চ-তাপমাত্রার গলিত পদার্থকে ব্যারেলের সামনের প্রান্তে স্থাপিত ছাঁচের মধ্য দিয়ে চালিত করা হয়। ছাঁচের অভ্যন্তরীণ প্রবাহ পথগুলো নিখুঁতভাবে নকশা করা ও পালিশ করা হয়েছে এবং এদের মুখের আকৃতিই চূড়ান্ত পণ্যের প্রস্থচ্ছেদের রূপরেখা নির্ধারণ করে।
তা বৃত্তাকার নল, জটিল ফাঁপা আকৃতি বা সমতল পাত যাই হোক না কেন, যখন গলিত পদার্থটি ছাঁচের মধ্য দিয়ে প্রবাহিত হয়, তখন এটি ছাঁচের ভেতরের ছিদ্রের আকৃতিটি নিখুঁতভাবে ধারণ করে এবং অনিয়তাকার গলিত পদার্থ থেকে একটি নির্দিষ্ট আকৃতিতে রূপান্তর সম্পন্ন করে।
শীতলকারী
ছাঁচ থেকে বের করা প্রোফাইলগুলিকে অবিলম্বে ঠান্ডা করে জমাট বাঁধাতে হবে। পণ্যের উপর নির্ভর করে শীতল করার পদ্ধতি ভিন্ন হয়: পাইপ বা প্রোফাইলগুলিকে প্রায়শই ঠান্ডা জলে ভরা জলের ট্যাঙ্কের মাধ্যমে ঠান্ডা করা হয়; শিট জাতীয় উপকরণের জন্য এক সেট কোল্ড রোল ব্যবহার করা হতে পারে।
পণ্যটি যাতে দ্রুত আকার ধারণ করে, ঝুলে পড়া বা বেঁকে যাওয়া রোধ করে এবং এর সঠিক মাপ ও আকৃতি ধরে রাখে, তা নিশ্চিত করার জন্য শীতলীকরণ ব্যবস্থাটি অবশ্যই কার্যকর ও সুষম হতে হবে।
কাটা
প্রোফাইলটি ঠান্ডা হয়ে জমাট বাঁধার পর, এটিকে একটি স্থির গতিতে ছাঁচের মুখ থেকে টেনে বের করে আনতে হয় এবং এই কাজটি একটি আকর্ষণ যন্ত্রের সাহায্যে সম্পন্ন করা হয়।
ট্র্যাকশন ডিভাইসগুলো সাধারণত এক বা একাধিক জোড়া ট্র্যাক বা রোলার নিয়ে গঠিত, যা পণ্যটিকে আলতোভাবে কিন্তু দৃঢ়ভাবে ধরে রাখে এবং একটি মসৃণ টানার বল প্রদান করে। পণ্যের জমাট বাঁধা বা অতিরিক্ত প্রসারণ রোধ করার জন্য এই টানার বলটিকে অবশ্যই স্ক্রু-এর এক্সট্রুশন গতির সাথে নিখুঁতভাবে সমন্বিত হতে হবে। অবশেষে, ক্রমাগত এক্সট্রুড হওয়া পণ্যগুলোকে কাটিং স্টেশনে পাঠানো হয়, যেখানে চূড়ান্ত তৈরি পণ্যগুলো পাওয়ার জন্য সেগুলোকে পূর্বনির্ধারিত দৈর্ঘ্য অনুযায়ী করাত ব্লেড বা কাটিং মেশিনের সাহায্যে স্বয়ংক্রিয়ভাবে কাটা হয়।
এক্সট্রুশন মোল্ডিং-এ সাধারণত কোন কোন উপাদান ব্যবহার করা হয়?
পলিথিন (পিই)
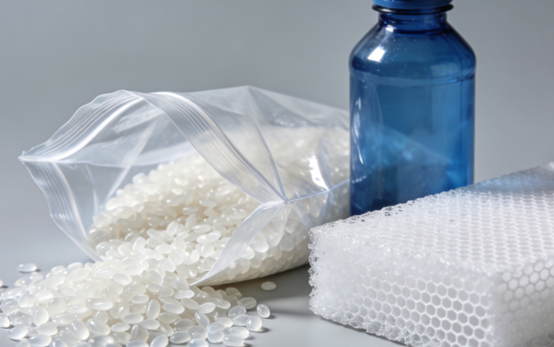
পলিথিন সবচেয়ে বেশি ব্যবহৃত এক্সট্রুডেড প্লাস্টিকগুলোর মধ্যে অন্যতম, যা প্রধানত উচ্চ-ঘনত্বের পলিথিন এবং নিম্ন-ঘনত্বের পলিথিনে বিভক্ত।
উচ্চ-ঘনত্বের পলিথিনের উচ্চ শক্তি এবং রাসায়নিক প্রতিরোধ ক্ষমতা রয়েছে এবং এটি প্রায়শই জলের পাইপ, গ্যাসের পাইপ এবং বড় পাত্র তৈরিতে ব্যবহৃত হয়। নিম্ন-ঘনত্বের পলিথিন তুলনামূলকভাবে নরম ও বেশি স্বচ্ছ এবং এটি প্রায়শই ফিল্ম, প্লাস্টিকের ব্যাগ এবং তারের ইনসুলেশন স্তর তৈরিতে ব্যবহৃত হয়। এর চমৎকার প্রবাহযোগ্যতা এবং মেশিনিং স্থিতিশীলতার কারণে এটি উচ্চ-গতির এক্সট্রুশন উৎপাদনের জন্য অত্যন্ত উপযুক্ত।
পলিভিনাইল ক্লোরাইড (পিভিসি)
পলিভিনাইল ক্লোরাইড একটি বহুমুখী উপাদান, এবং সংযোজকের মাধ্যমে এর কাঠিন্য সামঞ্জস্য করা যায়।
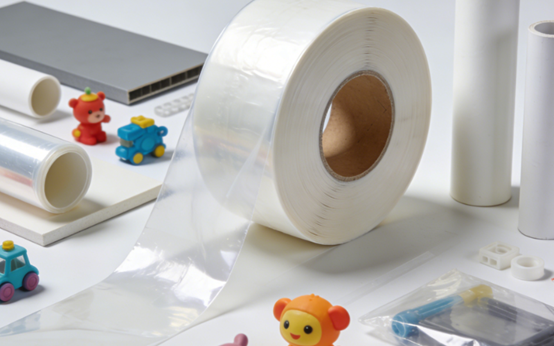
রিজিড পলিভিনাইল ক্লোরাইড উচ্চ শক্তি সম্পন্ন ও ক্ষয়রোধী এবং নির্মাণ শিল্পে দরজা ও জানালার প্রোফাইল, পাইপ এবং মেঝেতে ব্যাপকভাবে ব্যবহৃত হয়। সফট পলিভিনাইল ক্লোরাইড নমনীয় এবং প্রায়শই তার ও কেবলের আবরণ, হোস এবং জলরোধী মেমব্রেনে ব্যবহৃত হয়।
পলিভিনাইল ক্লোরাইডের পচন এবং ক্ষতিকর গ্যাস উৎপাদন রোধ করার জন্য মেশিনিংয়ের সময় তাপমাত্রার সুনির্দিষ্ট নিয়ন্ত্রণ প্রয়োজন।
পলিপ্রোপলিনাইন (পিপি)
পলিপ্রোপিলিনের চমৎকার তাপ প্রতিরোধ ক্ষমতা ও রাসায়নিক স্থিতিশীলতা রয়েছে এবং এর ঘনত্ব তুলনামূলকভাবে কম। এটি প্রায়শই খাদ্য প্যাকেজিং পাত্র, গাড়ির যন্ত্রাংশ এবং গৃহস্থালির জিনিসপত্র যেমন স্টোরেজ বক্স ও বাসনপত্র তৈরিতে ব্যবহৃত হয়।
পলিপ্রোপিলিনের এক্সট্রুশন প্রক্রিয়ার জন্য তুলনামূলকভাবে উচ্চ গলনাঙ্কের তাপমাত্রা প্রয়োজন হয়, কিন্তু এর সংকোচনের হারও তুলনামূলকভাবে বেশি। তাই, শীতলীকরণ এবং আকার দেওয়ার পর্যায়ে মাত্রিক স্থিতিশীলতা এবং বিকৃতি নিয়ন্ত্রণের দিকে বিশেষ মনোযোগ দেওয়া উচিত।
পলিস্টাইরিন (পিএস)
পলিস্টাইরিনকে দুই ভাগে ভাগ করা হয়: সাধারণ-ব্যবহারযোগ্য পলিস্টাইরিন এবং উচ্চ-প্রভাব পলিস্টাইরিন। সাধারণ-ব্যবহারযোগ্য পলিস্টাইরিন স্বচ্ছ এবং তুলনামূলকভাবে ভঙ্গুর, এবং এটি প্রায়শই একবার ব্যবহারযোগ্য থালা-বাসন, সিডি কেস এবং ডিসপ্লে স্ট্যান্ড তৈরি করতে ব্যবহৃত হয়। উচ্চ-প্রভাব পলিস্টাইরিন, এর উন্নত দৃঢ়তার কারণে, প্রায়শই রেফ্রিজারেটরের ভেতরের আস্তরণ এবং খেলনার বাইরের আবরণ হিসেবে ব্যবহৃত হয়।
পলিস্টাইরিন এক্সট্রুশন করার সময় এটি মনে রাখতে হবে যে, এর গলন শক্তি তুলনামূলকভাবে কম এবং এটি পুরু দেয়ালযুক্ত বা জটিল ফাঁপা প্রোফাইল তৈরির জন্য উপযুক্ত নয়।
এক্রাইলিনিট্রিলে বুটাদিনি স্টাইরিন (এবিএস)
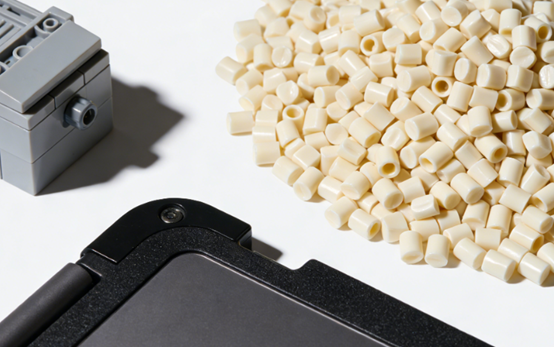
ABS রেজিন শক্তি, দৃঢ়তা এবং পৃষ্ঠের ঔজ্জ্বল্যের সমন্বয় ঘটায় এবং এটি একটি ইঞ্জিনিয়ারিং প্লাস্টিক। এটি গাড়ির যন্ত্রাংশ যেমন ইন্সট্রুমেন্ট প্যানেল, গৃহস্থালী যন্ত্রপাতির কেসিং এবং লেগো ব্রিকস তৈরিতে ব্যাপকভাবে ব্যবহৃত হয়।
ABS এক্সট্রুশন করার সময় এর তীব্র আর্দ্রতা শোষণ ক্ষমতার কারণে শুকানোর অবস্থা কঠোরভাবে নিয়ন্ত্রণ করা প্রয়োজন। মেশিনিংয়ের সময় অবশিষ্ট আর্দ্রতার কারণে পণ্যের পৃষ্ঠে বুদবুদ বা রুপালি দাগ দেখা দিতে পারে, যা চূড়ান্ত পণ্যের গুণমানকে প্রভাবিত করে।
থার্মোপ্লাস্টিক ইলাস্টোমার (TPE)
থার্মোপ্লাস্টিক ইলাস্টোমারের মধ্যে রাবারের স্থিতিস্থাপকতা এবং প্লাস্টিকের প্রক্রিয়াজাতকরণযোগ্যতা রয়েছে এবং এটিকে ভলকানাইজেশন ছাড়াই এক্সট্রুশনের মাধ্যমে আকার দেওয়া যায়। এটি সাধারণত সিলিং স্ট্রিপ, হোস, গ্রিপ এবং ক্রীড়া সরঞ্জাম তৈরিতে ব্যবহৃত হয়।
এক্সট্রুশনের সময় থার্মোপ্লাস্টিক ইলাস্টোমার উপাদানগুলো তাপমাত্রার প্রতি সংবেদনশীল। অতিরিক্ত উচ্চ তাপমাত্রা উপাদানের অবক্ষয় ঘটাতে পারে, অন্যদিকে অতিরিক্ত নিম্ন তাপমাত্রা এর তরলতাকে প্রভাবিত করতে পারে। তাই, পণ্যের কার্যকারিতা নিশ্চিত করার জন্য একটি নির্ভুল তাপমাত্রা নিয়ন্ত্রণ ব্যবস্থা প্রয়োজন।
এক্সট্রুশন মোল্ডিংয়ের সুবিধাগুলো কী কী?
উচ্চ দক্ষতা
এক্সট্রুশন মোল্ডিং পদ্ধতিতে একটানা ২৪ ঘণ্টা উৎপাদন করা সম্ভব। কাঁচামাল সরবরাহ থেকে শুরু করে চূড়ান্ত পণ্য কাটা পর্যন্ত সম্পূর্ণ প্রক্রিয়াটি পুরোপুরি স্বয়ংক্রিয়, যার ফলে উৎপাদন দক্ষতা অত্যন্ত বেশি। এটি বিশেষত লম্বা আকারের প্রোফাইল, পাইপ, প্লেট ইত্যাদি তৈরির জন্য উপযুক্ত। ইনজেকশন মোল্ডিংয়ের মতো এতে বারবার মোল্ড খোলা ও বন্ধ করার প্রয়োজন হয় না। তাই, এক্সট্রুশন মোল্ডিংয়ে প্রতি একক সময়ে উৎপাদনের পরিমাণ বেশি, যা এটিকে বৃহৎ পরিসরে মানসম্মত পণ্য উৎপাদনের জন্য উপযুক্ত করে তোলে।
কম উৎপাদন খরচ
এক্সট্রুশন মোল্ডিং একটি উচ্চ উৎপাদন গতিসম্পন্ন অবিচ্ছিন্ন প্রক্রিয়া, যা সরঞ্জাম ও শক্তির একক ব্যবহার কমিয়ে দেয়। এর ছাঁচের গঠন তুলনামূলকভাবে সরল এবং ছাঁচের খরচ ইনজেকশন মোল্ডিং ও অন্যান্য প্রক্রিয়ার চেয়ে অনেক কম। একই সাথে, কাঁচামালের ব্যবহার হার বেশি এবং বর্জ্য পদার্থ চূর্ণ করে সরাসরি পুনর্ব্যবহার করা যায়, যা উপকরণের খরচ আরও কমিয়ে দেয়।
উচ্চ আকৃতি নমনীয়তা
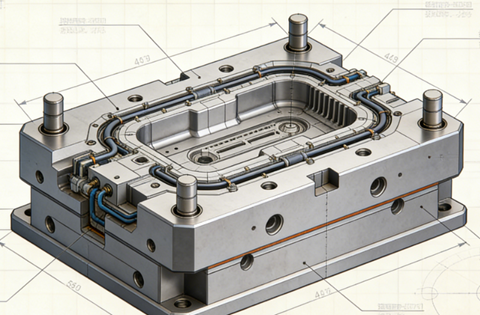
বিভিন্ন ধরনের মোল্ড অরিফিস পরিবর্তন করে এক্সট্রুশন মোল্ডিংয়ের মাধ্যমে নানা ধরনের জটিল ও স্থির প্রস্থচ্ছেদবিশিষ্ট অবিচ্ছিন্ন প্রোফাইল, যেমন ফাঁপা, বহু-গহ্বরযুক্ত এবং বিশেষ আকৃতির প্রোফাইল তৈরি করা যায়। পণ্যের পুরুত্ব, প্রস্থ এবং আকৃতি শুধুমাত্র মোল্ড ও পরবর্তী সহায়ক যন্ত্রপাতি অনুযায়ী সামঞ্জস্য করার প্রয়োজন হয়, যা এটিকে অত্যন্ত নমনীয় করে তোলে।
বিস্তৃত উপাদান সামঞ্জস্য
এক্সট্রুশন মোল্ডিং অধিকাংশ থার্মোপ্লাস্টিকের ক্ষেত্রে প্রযোজ্য এবং এটি কিছু থার্মোসেটিং প্লাস্টিক, রাবার, খাদ্য কাঁচামাল, ধাতু ইত্যাদির জন্যও ব্যবহার করা যেতে পারে। প্রসেস প্যারামিটারগুলো সমন্বয় করে বিভিন্ন রিওলজিক্যাল বৈশিষ্ট্যযুক্ত উপকরণগুলোকে এর জন্য উপযোগী করা যায়।
সামঞ্জস্যপূর্ণ পণ্য গুণমান
এক্সট্রুশন মোল্ডিং স্থিতিশীল প্রক্রিয়াজাতকরণ অবস্থার অধীনে দৈর্ঘ্য বরাবর অত্যন্ত সামঞ্জস্যপূর্ণ মাত্রা এবং ভৌত বৈশিষ্ট্যসম্পন্ন পণ্য উৎপাদন করতে পারে। এক্সট্রুশন প্রক্রিয়ার সময়, গলিত পদার্থ পুঙ্খানুপুঙ্খভাবে মিশ্রণ, সংকোচন এবং সমসত্ত্বকরণের মধ্য দিয়ে যায়, যার ফলে পণ্যটির একটি ঘন অভ্যন্তরীণ কাঠামো, কোনো জোড় না থাকা এবং নির্ভরযোগ্য কার্যকারিতা নিশ্চিত হয়।
উচ্চ প্রক্রিয়া একীকরণ
এক্সট্রুশন মোল্ডিং প্রোডাকশন লাইনটি সুবিধাজনকভাবে একাধিক পরবর্তী প্রক্রিয়াকে সমন্বিত করে “এক-লাইন মোল্ডিং” অর্জন করতে পারে। উদাহরণস্বরূপ, এক্সট্রুশনের সময় অনলাইন প্রিন্টিং, এমবসিং এবং ল্যামিনেশন একই সাথে করা যেতে পারে, অথবা এটিকে সরাসরি পরবর্তী ফর্মিং এবং ওয়েল্ডিং সরঞ্জামের সাথে সংযুক্ত করা যেতে পারে, যা মধ্যবর্তী সংযোগ এবং দ্বিতীয় পর্যায়ের মেশিনিংয়ের প্রয়োজনীয়তা হ্রাস করে।
এর সীমাবদ্ধতা এবং চ্যালেঞ্জ এক্সট্রুশন ছাঁচনির্মাণ
পণ্যের আকৃতির সীমাবদ্ধতা
এক্সট্রুশন মোল্ডিং মূলত কেবল স্থির প্রস্থচ্ছেদযুক্ত অবিচ্ছিন্ন প্রোফাইল তৈরি করতে পারে। এটি দৈর্ঘ্যের দিকে প্রস্থচ্ছেদের পরিবর্তনযুক্ত বা জটিল ত্রিমাত্রিক কাঠামোযুক্ত পণ্য তৈরি করতে অক্ষম। এই ধরনের পণ্য তৈরির জন্য ইনজেকশন মোল্ডিং-এর মতো অন্যান্য প্রক্রিয়ার ওপর নির্ভর করতে হয়।
মাত্রিক নির্ভুলতার চ্যালেঞ্জ
গলিত অবস্থা থেকে শীতলীকরণ ও আকার দেওয়ার সময় উপাদানটির তাপীয় প্রসারণ ও সংকোচন ঘটে এবং এটি শীতলীকরণের সমরূপতা ও টান স্থিতিশীলতার মতো একাধিক কারণ দ্বারা প্রভাবিত হয়। পণ্যের সম্পূর্ণ দৈর্ঘ্য বরাবর উচ্চ মাত্রিক নির্ভুলতা এবং আকৃতির স্থিতিশীলতা বজায় রাখা অত্যন্ত কঠিন, এবং প্রক্রিয়া নিয়ন্ত্রণ ও ছাঁচের নকশার জন্য প্রয়োজনীয়তাগুলো অত্যন্ত কঠোর।
উচ্চ উপাদান প্রয়োজনীয়তা
এক্সট্রুশন মোল্ডিংয়ের ক্ষেত্রে উপকরণের তাপীয় স্থিতিশীলতা, গলন শক্তি এবং প্রবাহযোগ্যতার জন্য নির্দিষ্ট কিছু আবশ্যকতা রয়েছে। উদাহরণস্বরূপ, উচ্চ তাপমাত্রার প্রতি সংবেদনশীল কিছু উপকরণ ব্যারেলের ভেতরে থাকাকালীন নষ্ট হয়ে যেতে পারে। কম গলন শক্তির উপকরণগুলো ছাঁচ থেকে বের করার পর তাদের আকৃতি ধরে রাখতে ব্যর্থ হতে পারে এবং ঝুলে পড়া বা ভেঙে যাওয়ার প্রবণতা থাকে।
প্রাথমিক বিনিয়োগ
যদিও এক্সট্রুশন মোল্ডিং-এ এক সেট ছাঁচের খরচ তুলনামূলকভাবে কম, একটি সম্পূর্ণ এক্সট্রুশন উৎপাদন লাইনের জন্য মোট প্রাথমিক বিনিয়োগ বেশ বেশি। এছাড়াও, প্রতিবার কোনো পণ্য বা ছাঁচ পরিবর্তন করার সময় সময়সাপেক্ষ প্রসেস প্যারামিটার সমন্বয় এবং উপকরণের অপচয় প্রয়োজন হয়, যা স্বল্প পরিমাণে উৎপাদনকে অর্থনৈতিকভাবে অলাভজনক করে তোলে।
উচ্চ প্রক্রিয়া নিয়ন্ত্রণ জটিলতা
এক্সট্রুশন একটি অবিচ্ছিন্ন গতিশীল সাম্যাবস্থা প্রক্রিয়া। তাপমাত্রা, চাপ এবং স্ক্রু-এর গতির মতো অসংখ্য প্যারামিটার পরস্পর সম্পর্কযুক্ত এবং সেগুলোকে নিখুঁতভাবে সমন্বয় করা প্রয়োজন। যেকোনো প্যারামিটারের সামান্যতম ওঠানামাও চূড়ান্ত পণ্যের আকার, বাহ্যিক রূপ বা যান্ত্রিক বৈশিষ্ট্যকে প্রভাবিত করতে পারে, যা অপারেটরদের অভিজ্ঞতা এবং স্বয়ংক্রিয় নিয়ন্ত্রণ ব্যবস্থার প্রয়োজনীয়তার উপর উচ্চ চাহিদা তৈরি করে।
সারফেস গুণ
এক্সট্রুশন পদ্ধতিতে তৈরি পণ্যের পৃষ্ঠতলে ফ্লো মার্ক, ঢেউ খেলানো নকশা এবং অসম ঔজ্জ্বল্যের মতো ত্রুটি দেখা দেওয়ার প্রবণতা থাকে। এই ত্রুটিগুলো সাধারণত মোল্ড রানারের নকশা, গলিত পদার্থের ফাটল, অসম শীতলীকরণ অথবা উপাদানের সহজাত বৈশিষ্ট্যের সাথে সম্পর্কিত। উচ্চ-মানের পৃষ্ঠতল পেতে হলে অত্যন্ত নিখুঁত মোল্ড মেশিনিং এবং প্রক্রিয়া নিয়ন্ত্রণ প্রয়োজন।
এক্সট্রুশন মোল্ডিং বনাম ইনজেকশন মোল্ডিং
| দৃষ্টিভঙ্গি | এক্সট্রুশন ছাঁচনির্মাণ | ইনজেকশন ছাঁচনির্মাণ |
| প্রক্রিয়া নীতি | একটি ধ্রুবক প্রস্থচ্ছেদীয় আকৃতি গঠনের জন্য গলিত পদার্থকে ক্রমাগত একটি ডাইয়ের মধ্য দিয়ে ঠেলে দেওয়া হয়। | গলিত উপাদান একটি বদ্ধ ছাঁচের গহ্বরে প্রবেশ করানো হয়, তারপর তা ঠান্ডা হয়ে একটি স্বতন্ত্র অংশ গঠন করে। |
| টুলিং (ছাঁচ/ডাই) | তুলনামূলকভাবে সরল ডাই; খরচ কম। | জটিল, দুই-অংশবিশিষ্ট ছাঁচ; খরচ বেশি। |
| উৎপাদন দক্ষতা | দীর্ঘস্থায়ী ও সুষম পণ্যের জন্য উচ্চ মান; নিরবচ্ছিন্ন কার্যক্রম। | অভিন্ন যন্ত্রাংশের ব্যাপক উৎপাদনের জন্য উচ্চ; চক্রাকার কার্যক্রম। |
| উপাদান নমনীয়তা | বিভিন্ন ধরণের থার্মোপ্লাস্টিক এবং কিছু অন্যান্য উপকরণের জন্য উপযুক্ত। | অত্যন্ত বিস্তৃত পরিসরের থার্মোপ্লাস্টিক, থার্মোসেট এবং ইলাস্টোমার। |
| নমনীয়তা নকশা | ধ্রুবক প্রস্থচ্ছেদের মধ্যে সীমাবদ্ধ। | উচ্চ; জটিল ত্রিমাত্রিক আকৃতি, আন্ডারকাট এবং সূক্ষ্ম বিবরণ তৈরি করতে পারে। |
| প্রাথমিক বিনিয়োগ | টুলিং খরচ কম, কিন্তু সম্পূর্ণ উৎপাদন প্রক্রিয়াটি বেশ ব্যয়বহুল হতে পারে। | ছাঁচের খরচ বেশি, কিন্তু বেশি পরিমাণে উৎপাদন করলে প্রতি যন্ত্রাংশের খরচ কমে যায়। |
| চিরাচরিত আবেদন | পাইপ, জানালার প্রোফাইল, ফিল্ম, রড, শিট। | ইলেকট্রনিক হাউজিং, গাড়ির যন্ত্রাংশ, খেলনা এবং বোতলের ছিপি। |
এক্সট্রুশন মেশিনারির রক্ষণাবেক্ষণের জন্য কিছু পরামর্শ
নিয়মিত পরিষ্কার করা
প্রতিবার মেশিন বন্ধ করার পর বা উপাদান পরিবর্তনের পর, উপাদানের অবশিষ্টাংশ ও কার্বনাইজেশন প্রতিরোধ করার জন্য হপার, স্ক্রু এবং ব্যারেল অবশ্যই ভালোভাবে পরিষ্কার করতে হবে। বিশেষ করে পিভিসি-র মতো তাপ-সংবেদনশীল উপাদান মেশিনিং করার পর অবিলম্বে পরিষ্কার করা প্রয়োজন। স্ক্র্যাচ এড়ানোর জন্য মোল্ড রানার একটি নির্দিষ্ট তামার ব্রাশ বা নরম সরঞ্জাম দিয়ে পরিষ্কার করা উচিত। তাপ নিঃসরণের কার্যকারিতা নিশ্চিত করার জন্য হিটিং কয়েল এবং কুলিং ফ্যানের ধুলোও নিয়মিত পরিষ্কার করা প্রয়োজন।
তাপমাত্রা নিয়ন্ত্রণ
প্রকৃত তাপমাত্রা প্রদর্শিত মানের সাথে সামঞ্জস্যপূর্ণ কিনা তা নিশ্চিত করতে প্রতি মাসে প্রতিটি তাপমাত্রা অঞ্চলের থার্মোকাপল এবং হিটার ক্যালিব্রেট করুন। দুর্বল সংযোগের কারণে কোনো স্থানে অতিরিক্ত উত্তাপ রোধ করতে হিটিং কয়েলের দৃঢ়তা পরীক্ষা করুন। শীতলীকরণ জলের চ্যানেল অবশ্যই বাধামুক্ত রাখতে হবে। স্কেলের কারণে শীতলীকরণের কার্যকারিতা যাতে প্রভাবিত না হয়, সেজন্য ফিল্টারটি নিয়মিত পরিষ্কার করা উচিত।
লুব্রিকেশন সিস্টেমের রক্ষণাবেক্ষণ
সময়মতো রিডিউসারের লুব্রিকেটিং অয়েল পরিবর্তন করুন এবং প্রতিদিন তেলের স্তর পরীক্ষা করুন। বিয়ারিং এবং গাইড রেলের মতো চলমান অংশগুলিতে নির্ধারিত বিরতিতে নির্দিষ্ট ধরণের গ্রিজ প্রয়োগ করুন। অস্বাভাবিক কম্পন প্রতিরোধ করার জন্য নিয়মিত বেল্ট বা কাপলিংয়ের টান এবং অ্যালাইনমেন্ট পরীক্ষা করুন।
সুরক্ষা চেক
মোটরের কারেন্ট স্থিতিশীল আছে কিনা তা নিয়মিত পরীক্ষা করুন, ইলেকট্রিক্যাল ক্যাবিনেটের ধুলো পরিষ্কার করুন এবং টার্মিনাল ব্লকগুলো শক্ত করে লাগান। ইমার্জেন্সি স্টপ বাটন, সেফটি ডোর সুইচ, ওভারলোড প্রোটেকশন এবং অন্যান্য সুরক্ষা ডিভাইসগুলো নির্ভরযোগ্য ও কার্যকর কিনা তা পরীক্ষা করুন, যাতে সেগুলো নিরাপদ উৎপাদনের প্রয়োজনীয়তা পূরণ করে।
ছাঁচ সংগ্রহস্থল
মেশিনটি বন্ধ করার পর এবং ছাঁচটি সরানোর পরে, মেশিনের ভিতরে থাকা অবশিষ্ট গলিত পদার্থ অবিলম্বে অপসারণ করতে হবে, মরিচা-রোধী ব্যবস্থা গ্রহণ করতে হবে এবং এটিকে একটি শুষ্ক ও স্থির-তাপমাত্রার নির্দিষ্ট র্যাকে সংরক্ষণ করতে হবে। পুনরায় স্থাপন করার আগে, হিটিং রড এবং ফ্লো চ্যানেলের পৃষ্ঠ পরীক্ষা করে দেখতে হবে যে সেখানে কোনো ক্ষতি বা মরিচার দাগ নেই।
এক্সট্রুশন মোল্ডিংয়ের প্রয়োগ
নির্মাণ
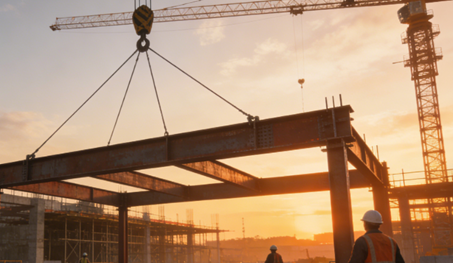
নির্মাণকাজে ব্যবহৃত বিপুল সংখ্যক প্লাস্টিক প্রোফাইল, যেমন দরজা ও জানালার প্রোফাইল এবং আলংকারিক লাইন, এক্সট্রুশন প্রক্রিয়ার মাধ্যমে তৈরি করা হয়। ছাঁচের নকশার মাধ্যমে জটিল প্রস্থচ্ছেদীয় কাঠামো পাওয়া যায়, যা শক্তি, তাপ নিরোধক ক্ষমতা এবং নান্দনিকতার চাহিদা পূরণ করে। এক্সট্রুশন প্রক্রিয়াটি মাল্টি-চেম্বার কাঠামো এবং কো-এক্সট্রুশন প্রযুক্তিকেও সমর্থন করে, যা উপকরণের ব্যবহার কমাতে এবং সামগ্রিক কর্মক্ষমতা বাড়াতে সাহায্য করে।
তার এবং তারের
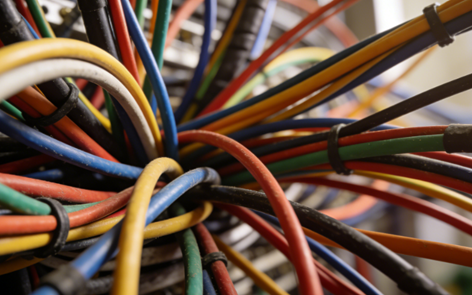
তার এবং ক্যাবল তৈরির ক্ষেত্রে, ধাতব পরিবাহীর চারপাশে পিভিসি, এক্সএলপিই এবং টিপিইউ-এর মতো উপাদান দিয়ে অন্তরক স্তর বা আবরণ তৈরি করতে এক্সট্রুশন মোল্ডিং ব্যবহার করা হয়। এই প্রক্রিয়ার মাধ্যমে অবিচ্ছিন্ন এবং সুষম আবরণ তৈরি করা যায়, যা স্থিতিশীল বৈদ্যুতিক কার্যকারিতা নিশ্চিত করে। এছাড়াও এতে রয়েছে ক্ষয় প্রতিরোধ ক্ষমতা, অগ্নি প্রতিরোধ ক্ষমতা এবং পরিবেশগত বার্ধক্য প্রতিরোধের বৈশিষ্ট্য, যা এটিকে বিদ্যুৎ, যোগাযোগ এবং স্বয়ংচালিত ওয়্যারিং হারনেসের ক্ষেত্রে একটি গুরুত্বপূর্ণ প্রক্রিয়া করে তুলেছে।
চিকিত্সা শিল্প
একবার ব্যবহারযোগ্য বা দীর্ঘমেয়াদী চিকিৎসা সামগ্রী, যেমন ইনফিউশন টিউব এবং শ্বাস-প্রশ্বাসের টিউব, প্রায়শই এক্সট্রুশন মোল্ডিং পদ্ধতিতে তৈরি করা হয়। এই প্রক্রিয়াটি অভ্যন্তরীণ ব্যাস এবং প্রাচীরের পুরুত্বে উচ্চ সামঞ্জস্য নিশ্চিত করতে পারে, কঠোর স্বাস্থ্যবিধি এবং জৈব-সামঞ্জস্যতার প্রয়োজনীয়তা পূরণ করতে পারে এবং পরিষ্কার পরিবেশে অবিচ্ছিন্ন উৎপাদনের জন্য উপযুক্ত।
প্লাস্টিকের নল
এক্সট্রুশন মোল্ডিংয়ের অন্যতম সাধারণ প্রয়োগ হলো বিভিন্ন ধরনের প্লাস্টিকের পাইপ, যেমন পিভিসি এবং পিপি পাইপ, যা পানি সরবরাহ ও নিষ্কাশন, গ্যাস সঞ্চালন, কৃষি সেচ এবং বিদ্যুৎ ও যোগাযোগ সুরক্ষায় ব্যাপকভাবে ব্যবহৃত হয়। এই প্রক্রিয়ার মাধ্যমে অভিন্ন প্রাচীর পুরুত্ব, স্থিতিশীল মাত্রা এবং উচ্চ উৎপাদন দক্ষতা সম্পন্ন দীর্ঘ আকারের পাইপ অবিচ্ছিন্নভাবে উৎপাদন করা যায় এবং ফর্মুলা সমন্বয়ের মাধ্যমে চাপ প্রতিরোধ ক্ষমতা, ক্ষয় প্রতিরোধ ক্ষমতা এবং বার্ধক্য প্রতিরোধ ক্ষমতার মতো বিভিন্ন ব্যবহারের প্রয়োজনীয়তা পূরণ করা সুবিধাজনক।
উন্নতচরিত্র'এস এক্সট্রুশন মোল্ডিং পরিষেবা
নির্ভুল এক্সট্রুশন মোল্ডিং সমাধানের জন্য আপনার বিশ্বস্ত সহযোগী নোবেল-এ আপনাকে স্বাগতম। আমরা কাঁচা প্লাস্টিক রেজিনকে উচ্চ-কার্যক্ষমতাসম্পন্ন ও অবিচ্ছিন্ন প্রোফাইলে রূপান্তরিত করতে বিশেষজ্ঞ, যা বিভিন্ন শিল্পের কঠোর চাহিদা পূরণ করে।
মূল সক্ষমতা ও শক্তিসমূহ:
- ব্যাপক উপাদান দক্ষতা: আমরা পিভিসি, পিই, পিপি, এবিএস, পিএস, টিপিই এবং ইঞ্জিনিয়ারিং গ্রেড সহ বিভিন্ন ধরণের থার্মোপ্লাস্টিক প্রক্রিয়াজাত করি।
- কাস্টম প্রোফাইল ডিজাইন: আমরা সাধারণ টিউব ও রড থেকে শুরু করে বহু-প্রকোষ্ঠবিশিষ্ট ফাঁপা নকশা পর্যন্ত জটিল কাস্টম প্রোফাইল তৈরিতে পারদর্শী।
- সম্পূর্ণ-স্কেল উত্পাদন: আমরা প্রোটোটাইপিং থেকে শুরু করে স্বল্প পরিসরে উৎপাদন পর্যন্ত বিভিন্ন প্রকল্পে সহায়তা করে থাকি।
- নির্ভুলতা এবং ধারাবাহিকতা: আমাদের নিয়ন্ত্রিত প্রক্রিয়া এবং কঠোর মান যাচাই নিশ্চিত করে যে আপনার প্রোফাইলের প্রতিটি মিটার মাত্রা, শক্তি এবং ফিনিশের সুনির্দিষ্ট মান পূরণ করে।
- মহগভ: সম্পূর্ণ প্রস্তুত উপাদান সরবরাহ করার জন্য আমরা কাটিং, ড্রিলিং, পাঞ্চিং, প্রিন্টিং এবং অ্যাসেম্বলির মতো আনুষঙ্গিক কার্যক্রম পরিচালনা করে থাকি।
FAQ
এক্সট্রুশন ডাইয়ের প্রধান প্রকারগুলো কী কী?
একটি পাইপ/পাইপ ডাই ম্যান্ডেল ব্যবহার করে অভ্যন্তরীণ ব্যাস তৈরি করে ফাঁপা নল গঠন করে। একটি ফ্ল্যাট শিট ডাই চওড়া, চেরা-সদৃশ খোলা অংশসহ প্রশস্ত ও পাতলা শিট তৈরি করে। একটি প্রোফাইল ডাই-এ জানালার ফ্রেম বা ডেকিং-এর মতো কাস্টম আকৃতি তৈরির জন্য একটি জটিল খোলা অংশ থাকে। একটি ওয়্যার কোটিং ডাই সরাসরি একটি চলমান তারের কোরের উপর ইনসুলেশনের একটি সমকেন্দ্রিক স্তর প্রয়োগ করে। একটি ব্লোন ফিল্ম ডাই হলো একটি বৃত্তাকার খোলা অংশসহ খাড়া সিলিন্ডার যা প্লাস্টিক ফিল্ম তৈরি করতে ব্যবহৃত হয়।
এক্সট্রুশন ডাই সাধারণত কী কী উপাদান দিয়ে তৈরি করা হয়?
উচ্চ চাপ, তাপমাত্রা এবং ঘর্ষণকারী প্লাস্টিক সহ্য করার জন্য ডাইগুলি উচ্চ-শক্তি সম্পন্ন ও ক্ষয়-প্রতিরোধী ধাতু দিয়ে তৈরি করা হয়। সাধারণ ব্যবহারের জন্য টুল স্টিল, নির্দিষ্ট কিছু উপাদানের সাথে ক্ষয়-প্রতিরোধের জন্য স্টেইনলেস স্টিল এবং শক্ত সংকর ধাতু প্রচলিত উপকরণ। কাঠিন্য বাড়াতে, ঘর্ষণ কমাতে এবং উপাদানের আসঞ্জন রোধ করতে গুরুত্বপূর্ণ পৃষ্ঠতলগুলিতে প্রায়শই ক্রোম-প্লেটিং বা নাইট্রাইড করা হয়, যা একটি মসৃণ পণ্যের পৃষ্ঠ এবং ডাইয়ের দীর্ঘস্থায়িত্ব নিশ্চিত করে।
এক্সট্রুশন ডাইয়ের সাধারণ রক্ষণাবেক্ষণ পদ্ধতিগুলো কী কী?
সংরক্ষণের আগে সুরক্ষামূলক মরিচা-রোধী প্রলেপ প্রয়োগ করলে মরিচা পড়া প্রতিরোধ করা যায়। গুরুত্বপূর্ণ পৃষ্ঠতলগুলিতে ক্ষয়, আঁচড় বা মরিচা পড়েছে কিনা তা নিয়মিত পরিদর্শন করা প্রয়োজন। ডাইগুলি একটি শুষ্ক, নিয়ন্ত্রিত পরিবেশে সংরক্ষণ করা উচিত। সঠিক পরিচালনা সূক্ষ্ম অংশে আঁচড় বা টোল পড়া প্রতিরোধ করে।
একটি এক্সট্রুশন ডাই সাধারণত কতদিন টেকে?
ব্যবহৃত উপাদান, উৎপাদনের পরিমাণ, রক্ষণাবেক্ষণের মান এবং ডাইয়ের উপাদানের উপর ভিত্তি করে এর আয়ুষ্কাল ব্যাপকভাবে পরিবর্তিত হয়। LDPE বা HDPE-এর মতো অ-ক্ষয়কারী রেজিন প্রক্রিয়াকরণকারী একটি ভালোভাবে রক্ষণাবেক্ষণ করা ডাই বহু বছর, এমনকি দশক ধরেও একটানা উৎপাদনে টিকে থাকতে পারে। উড-প্লাস্টিক কম্পোজিট (WPC) বা নির্দিষ্ট কিছু PVC যৌগের মতো ক্ষয়কারী উপাদান প্রক্রিয়াকরণ করলে এই আয়ুষ্কাল উল্লেখযোগ্যভাবে কমে যেতে পারে, যার ফলে অনেক আগেই এর সংস্কার বা প্রতিস্থাপনের প্রয়োজন হয়।
“ডাই লাইন” বলতে কী বোঝায় এবং কীভাবে তা কমানো যায়?
ডাই লাইন হলো এক্সট্রুড করা পণ্যের পৃষ্ঠের উপর মেশিনের দিক বরাবর বিস্তৃত সূক্ষ্ম, অবিচ্ছিন্ন উল্লম্ব রেখা বা দাগ। এগুলি প্রায়শই ডাই লিপ বা ল্যান্ড এলাকায় ছোটখাটো আঁচড়, অসম্পূর্ণতা বা জমে থাকা ময়লার কারণে হয়ে থাকে। এগুলি কমানোর জন্য, ডাইটি পুঙ্খানুপুঙ্খভাবে পরিষ্কার এবং পালিশ করা নিশ্চিত করুন।







