
সিএনসি মেশিনিং-এ পলিশিং প্রক্রিয়াটি কী?
সিএনসি মেশিনিং- এ পলিশিং প্রক্রিয়া হলো ওয়ার্কপিসের পৃষ্ঠতলের একটি চূড়ান্ত মেশিনিং পদ্ধতি, যার লক্ষ্য হলো যান্ত্রিক, রাসায়নিক বা তড়িৎ-রাসায়নিক উপায়ে পৃষ্ঠতলের আণুবীক্ষণিক অসমতা দূর করে ওয়ার্কপিসটির পৃষ্ঠের মসৃণতা, ঔজ্জ্বল্য উন্নত করা বা একটি আয়নার মতো প্রভাব অর্জন করা।
সাধারণত মিলিং এবং টার্নিং- এর মতো পূর্ববর্তী প্রক্রিয়ার ফলে সৃষ্ট টুলের দাগ, বুর বা ছোটখাটো ত্রুটি দূর করতে এবং একই সাথে ওয়ার্কপিসের ক্ষয় প্রতিরোধ ক্ষমতা, নান্দনিক আকর্ষণ বা কার্যকারিতা বৃদ্ধি করতে পলিশিং প্রক্রিয়া ব্যবহার করা হয়।
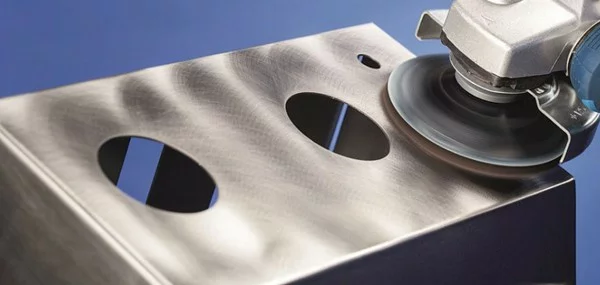
পলিশিংকে যান্ত্রিক পলিশিং (যেমন স্যান্ডপেপার এবং পলিশিং হুইল ব্যবহার করে), রাসায়নিক পলিশিং (রাসায়নিক বিকারক দ্বারা পৃষ্ঠকে ক্ষয় করা), এবং তড়িৎ-বিশ্লেষ্য পলিশিং (তড়িৎ-রাসায়নিক দ্রবীভূতকরণের মাধ্যমে পৃষ্ঠকে মসৃণ করা) সহ অন্যান্য পদ্ধতিতে শ্রেণীবদ্ধ করা যেতে পারে। সূক্ষ্ম যন্ত্রাংশ, ছাঁচ, চিকিৎসা সরঞ্জাম এবং আলংকারিক উপাদান তৈরিতে পলিশিং প্রক্রিয়া ব্যাপকভাবে ব্যবহৃত হয়। উপাদানের বৈশিষ্ট্য এবং সূক্ষ্মতার প্রয়োজনীয়তার উপর ভিত্তি করে উপযুক্ত পদ্ধতি নির্বাচন করা উচিত।
পলিশিং প্রক্রিয়াটি কীভাবে কাজ করে?
deburring নির্দিষ্টকরণ
ডিবারিং হলো পলিশিং-এর প্রথম ধাপ, যার প্রধান উদ্দেশ্য হলো মেশিনিং-এর পর ওয়ার্কপিসের পৃষ্ঠে অবশিষ্ট থাকা সুস্পষ্ট টুলের দাগ, ফ্ল্যাশ, বার এবং বড় ধরনের পৃষ্ঠীয় ত্রুটি অপসারণ করা।
অমসৃণ পালিশের জন্য সাধারণত মোটা দানার শক্ত পালিশ চাকা বা ঘষার বেল্ট ব্যবহার করা হয়, যার সাথে সিলিকন কার্বাইড বা মোটা দানার ডায়মন্ড গ্রাইন্ডিং পেস্টের মতো শক্তিশালী কর্তন শক্তি সম্পন্ন ঘষার উপকরণও যুক্ত থাকে।
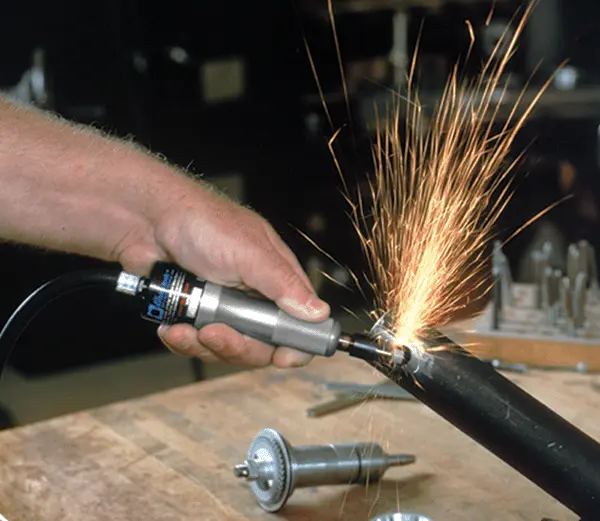
অমসৃণ পালিশের মূল উদ্দেশ্য হলো দ্রুত ও কার্যকরভাবে মূল আকৃতির সমতলকরণ অর্জন করা, যা পরবর্তী সূক্ষ্ম মেশিনিংয়ের ভিত্তি স্থাপন করে। তাই, এটি উচ্চতর উপাদান অপসারণ দক্ষতার বিনিময়ে সূক্ষ্ম পৃষ্ঠের গুণমানকে বিসর্জন দেয়।
সেমি-ফিনিশ পলিশিং
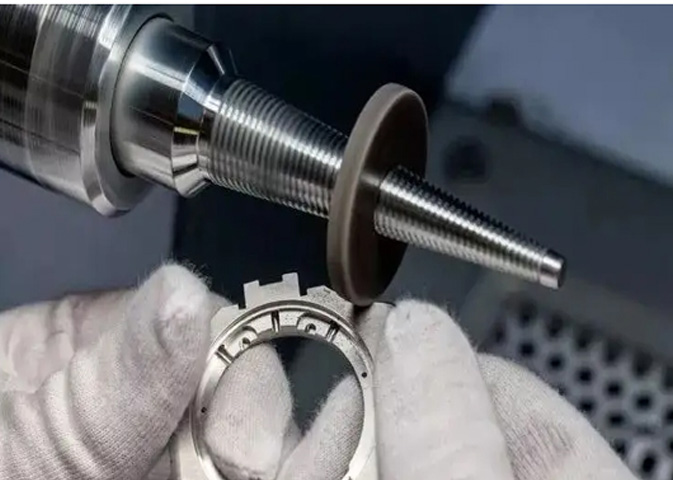
রাফ পলিশিং-এর উপর ভিত্তি করে সেমি-ফাইন পলিশিং-এর লক্ষ্য হলো, রাফ পলিশিং প্রক্রিয়ার সময় সৃষ্ট নতুন আঁচড় এবং ক্ষয়ের চিহ্ন দূর করে পৃষ্ঠতলকে আরও মসৃণ করা।
সেমি-ফাইন পলিশিং করার সময়, এর পরিবর্তে আরও সূক্ষ্ম পলিশিং হুইল এবং গ্রাইন্ডিং মিডিয়াম ব্যবহার করা হবে, যেমন মাঝারি দানার ডায়মন্ড জিপসাম বা পলিশিং লিকুইড। এই প্রক্রিয়াটি একটি অন্তর্বর্তীকালীন পর্যায়। এটি ধীরে ধীরে পৃষ্ঠের অমসৃণতা কমিয়ে আনে, মূল গভীর আঁচড়গুলোকে আরও সূক্ষ্ম ও ঘন অগভীর আঁচড়ে পরিণত করে, যা চূড়ান্ত ঔজ্জ্বল্যের জন্য প্রস্তুত করে এবং আয়নার মতো প্রভাব অর্জনের জন্য একটি মূল ভিত্তি হিসেবে কাজ করে।
ফাইন পলিশিং
উচ্চ ঔজ্জ্বল্য বা আয়নার মতো প্রভাব অর্জনের মূল ধাপ হলো সূক্ষ্ম পলিশিং। এই পর্যায়ে, মখমল বা সূক্ষ্ম তন্তুর তৈরি খুব নরম পলিশিং হুইল এবং মাইক্রন-আকারের ডায়মন্ড জিপসাম বা সেরিয়াম অক্সাইডের মতো অত্যন্ত সূক্ষ্ম দানার পলিশিং পেস্ট ব্যবহার করা হবে।
সূক্ষ্ম পলিশিংয়ের লক্ষ্য এখন আর সুস্পষ্ট আঁচড় দূর করা নয়, বরং অত্যন্ত সূক্ষ্ম ঘর্ষণ এবং প্লাস্টিক প্রবাহের মাধ্যমে আধা-সূক্ষ্ম পলিশিংয়ের ফলে সৃষ্ট ক্ষুদ্র ত্রুটিগুলো পূরণ ও দূর করা, পৃষ্ঠতলের আণুবীক্ষণিক চূড়া ও উপত্যকার মধ্যকার উচ্চতার পার্থক্য কমিয়ে আনা, যার ফলে উচ্চ মাত্রার ঔজ্জ্বল্য এবং প্রতিফলনের স্বচ্ছতা তৈরি হয়।
পরিষ্কার এবং পরিদর্শন
সমস্ত পলিশিং ধাপ সম্পন্ন হওয়ার পর, ওয়ার্কপিসটির পৃষ্ঠ এবং খাঁজে লেগে থাকা সমস্ত পলিশিং পেস্ট, ঘর্ষণকারী কণা এবং ধাতব আবর্জনা অপসারণ করার জন্য এটিকে অবশ্যই ভালোভাবে পরিষ্কার করতে হবে। সাধারণত, কাঙ্ক্ষিত ফল লাভের জন্য একটি বিশেষ ক্লিনিং এজেন্টের সাথে আলট্রাসনিক ক্লিনারের প্রয়োজন হয়।
পরিষ্কার করার পর, পর্যাপ্ত আলোতে একটি বিবর্ধক কাচ বা একটি পেশাদার পৃষ্ঠতল অমসৃণতা পরিমাপক যন্ত্র ব্যবহার করে কার্যবস্তুটিকে পুঙ্খানুপুঙ্খভাবে পরিদর্শন করতে হবে। এটি নিশ্চিত করে যে এর পৃষ্ঠতল, সমতলতা এবং বাহ্যিক রূপ নকশার নির্দিষ্ট মান পূরণ করে, যা চূড়ান্ত পণ্যের গুণমান নিশ্চিত করার ক্ষেত্রে একটি অপরিহার্য পদক্ষেপ।

সিএনসি ধাতব যন্ত্রাংশ পালিশ করার সাধারণ পদ্ধতি
যান্ত্রিক পলিশিং
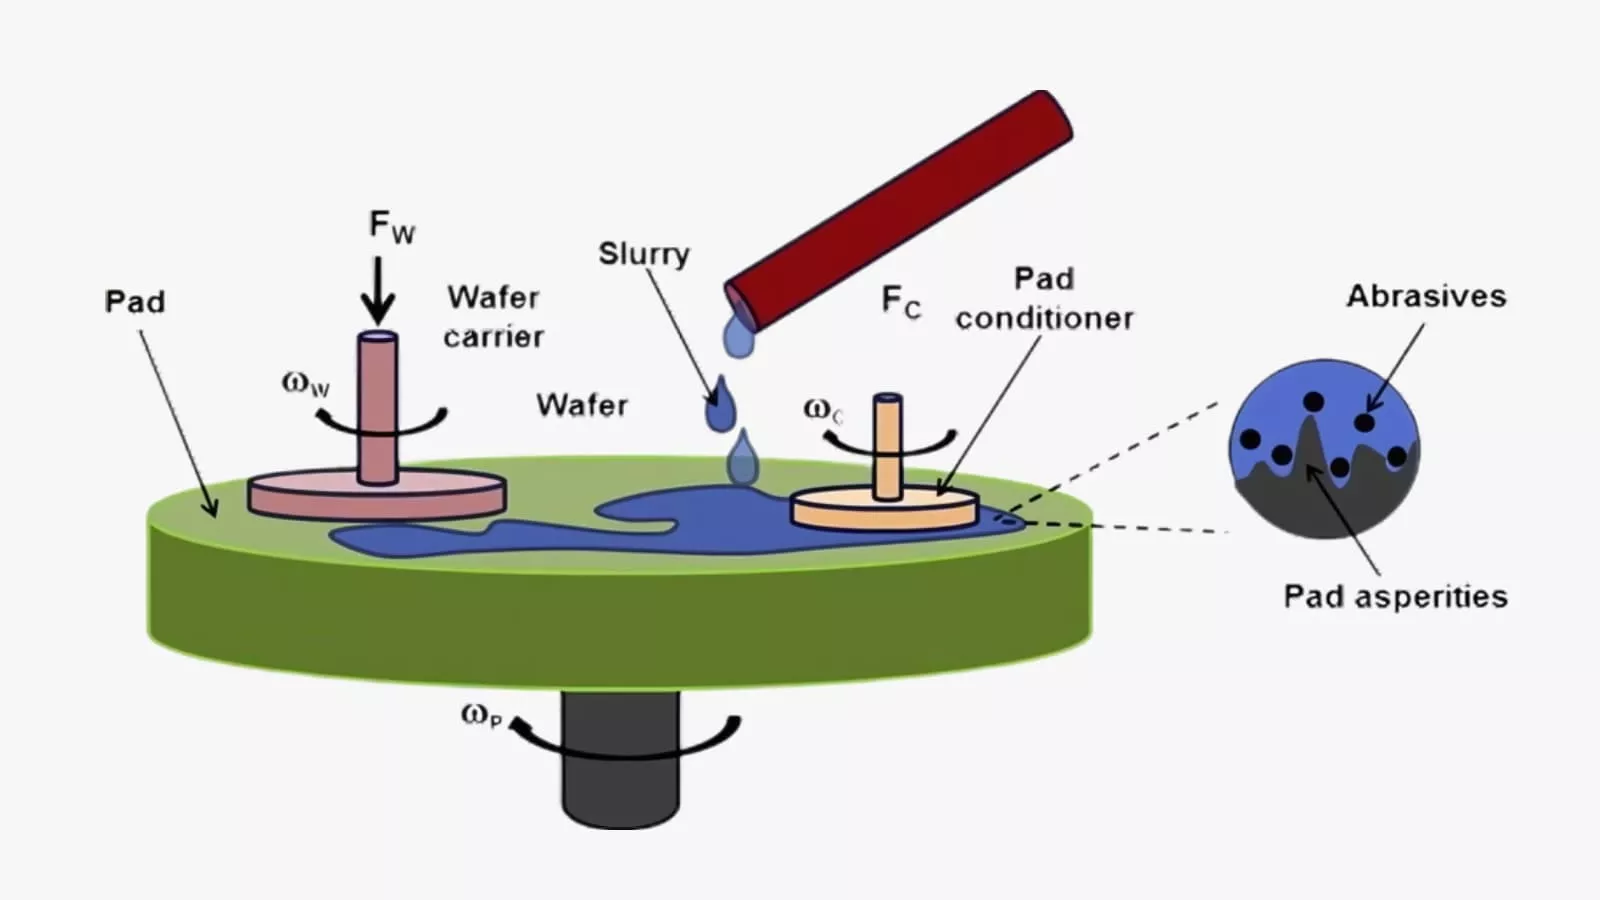
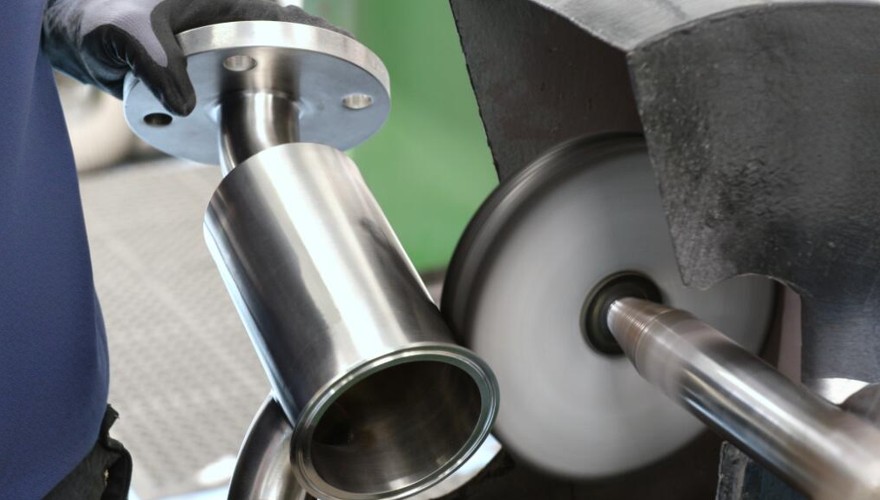
যান্ত্রিক পলিশিং বর্তমানে সবচেয়ে বহুল ব্যবহৃত পলিশিং কৌশল। এতে একটি ঘূর্ণায়মান নরম পলিশিং হুইল বা অ্যাব্রেসিভ বেল্ট এবং সূক্ষ্ম ঘর্ষণকারী কণাযুক্ত পলিশিং পেস্ট ব্যবহার করে ভৌত ঘর্ষণের মাধ্যমে ওয়ার্কপিসের পৃষ্ঠে কাটিং এবং প্লাস্টিক মেশিনিং করা হয়।
উচ্চ-গতিতে ঘূর্ণায়মান পলিশিং হুইলটি ওয়ার্কপিসের পৃষ্ঠে পলিশিং পেস্ট চেপে ধরে। মাইক্রো-টুলের মতো ঘর্ষণকারী পদার্থ ব্যবহার করে, উপাদানের পৃষ্ঠের আণুবীক্ষণিক উঁচু অংশ এবং আঁচড়গুলি ধীরে ধীরে অপসারণ করা হয়, যা ক্রমাগত অমসৃণতা হ্রাস করে এবং অবশেষে একটি মসৃণ বা আয়নার মতো প্রভাব অর্জন করে। এই পদ্ধতিটি অপারেটরদের দক্ষতা এবং অভিজ্ঞতার উপর অনেকাংশে নির্ভরশীল।
পেশাদাররা:
- উচ্চ পৃষ্ঠ গুণমান
- বিস্তৃত উপাদান প্রযোজ্যতা
- নমনীয় প্রক্রিয়া নিয়ন্ত্রণ
কনস:
- দক্ষতা-নির্ভর ফলাফল
- কম দক্ষতা, উচ্চ ব্যয়
- সম্ভাব্য পৃষ্ঠের ত্রুটি

রাসায়নিক পোলিশিং
রাসায়নিক পলিশিং পদ্ধতিতে কোনো বাহ্যিক বৈদ্যুতিক শক্তি ব্যবহার না করে, একটি ওয়ার্কপিসকে একটি নির্দিষ্ট রাসায়নিক দ্রবণে ডুবিয়ে নির্বাচিত রাসায়নিক দ্রবীভবনের মাধ্যমে এর পৃষ্ঠতল মসৃণ করা হয়। বৃহত্তর পৃষ্ঠতল ক্ষেত্রফল ও উচ্চতর রাসায়নিক সক্রিয়তা সম্পন্ন আণুবীক্ষণিক পৃষ্ঠতলীয় উত্তল অংশগুলো অবতল অংশের চেয়ে দ্রুত দ্রবীভূত হয়। ফলে, এই অবিচ্ছিন্ন বিক্রিয়ায় পৃষ্ঠতলের ঢেউখেলানো ভাব ধীরে ধীরে দূর হয়ে একটি অপেক্ষাকৃত মসৃণ ও উজ্জ্বল পৃষ্ঠ তৈরি হয়।
রাসায়নিক পলিশিং জটিল আকৃতির ওয়ার্কপিস মেশিনিং করার জন্য উপযুক্ত এবং এটি অত্যন্ত কার্যকর। তবে, এর কিছু সীমাবদ্ধতা রয়েছে, যেমন প্রক্রিয়া নিয়ন্ত্রণে ব্যাপক অসুবিধা, সহজে বর্জ্য তরল তৈরি হওয়া এবং এর পৃষ্ঠতলের মসৃণতা সাধারণত ইলেকট্রোলাইটিক পলিশিংয়ের মতো ভালো হয় না।
পেশাদাররা:
- জটিল জ্যামিতির জন্য উৎকৃষ্ট
- উচ্চ দক্ষতা, কোনো বিশেষ সরঞ্জামের প্রয়োজন নেই
- কোন যান্ত্রিক চাপ নেই
কনস:
- তুলনামূলকভাবে নিম্ন পৃষ্ঠের গুণমান
- চ্যালেঞ্জিং প্রক্রিয়া নিয়ন্ত্রণ
- সীমিত উপাদান প্রযোজ্যতা
ইলেক্ট্রোপলিশিং
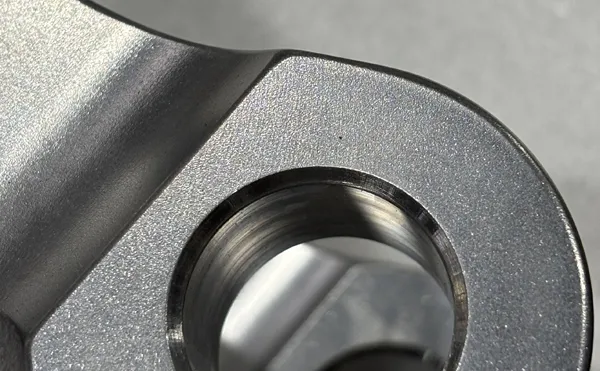
ইলেকট্রোলাইটিক পলিশিং একটি ইলেক্ট্রোকেমিক্যাল প্রক্রিয়া, যেখানে ওয়ার্কপিসটি অ্যানোড হিসেবে কাজ করে এবং একটি নির্দিষ্ট ইলেক্ট্রোলাইটে তড়িৎ প্রবাহ প্রয়োগ করা হয়। ধাতব পৃষ্ঠের পরমাণুগুলো আয়নিত হয়ে একটি সান্দ্র আস্তরণ তৈরি করে। এই আস্তরণটি আণুবীক্ষণিক উঁচু অংশগুলোতে পাতলা হয়, এতে তড়িৎ প্রবাহের ঘনত্ব বেশি থাকে এবং এটি দ্রুত দ্রবীভূত হয়। অবতল অংশগুলো অপেক্ষাকৃত পুরু হয় এবং ধীরে ধীরে দ্রবীভূত হয়।
এই নির্বাচিত দ্রবীভবনের মাধ্যমে ওয়ার্কপিসের পৃষ্ঠতল দ্রুত সমতল হয়, ফলে উচ্চ ঔজ্জ্বল্য এবং শক্তিশালী ক্ষয় প্রতিরোধ ক্ষমতা অর্জিত হয়, যা বিশেষত স্টেইনলেস স্টিলের মতো কঠিন ধাতুর জটিল কাঠামোগত অংশগুলির জন্য উপযুক্ত।
পেশাদাররা:
- ব্যতিক্রমী সমন্বিত কর্মক্ষমতা
- উচ্চ দক্ষতা এবং উন্নত ধারাবাহিকতা
- কোন শারীরিক ক্ষতি বা অমসৃণতা নেই
কনস:
- উচ্চ প্রাথমিক বিনিয়োগ এবং খরচ
- জটিল প্রক্রিয়া নিয়ন্ত্রণ
- সীমিত প্রযোজ্যতা
পলিশিং প্রক্রিয়ার সুবিধা এবং অসুবিধা
উপকারিতা
1. উন্নত সারফেস কোয়ালিটি
পলিশিং পণ্যের পৃষ্ঠতলের আণুবীক্ষণিক অসমতা, আঁচড়, অমসৃণতা এবং অক্সাইড স্তর কার্যকরভাবে দূর করতে পারে, যার ফলে পৃষ্ঠতলটি মসৃণ, সমতল ও সমতল হয় এবং আয়নার মতো একটি প্রভাব অর্জন করে।
মসৃণ পৃষ্ঠতলটি কেবল পণ্যের বাহ্যিক রূপ, সৌন্দর্য এবং গঠনশৈলীকেই ব্যাপকভাবে উন্নত করে না, বরং এটি পৃষ্ঠতলের ঘর্ষণ সহগ এবং ক্ষয়ও হ্রাস করে। বিয়ারিং এবং মোল্ডের মতো উচ্চ স্লাইডিং বা রোলিং সংস্পর্শের প্রয়োজন হয় এমন সূক্ষ্ম যন্ত্রাংশের ক্ষেত্রে, এটি কার্যকরভাবে তাদের কার্যকাল বাড়াতে এবং কার্যকারিতার মসৃণতা উন্নত করতে পারে।
2. উন্নত জারা প্রতিরোধের
যেসব ওয়ার্কপিস পলিশ করা হয়, বিশেষ করে যেগুলো ইলেকট্রোলাইটিক পলিশিং পদ্ধতিতে প্রক্রিয়াজাত করা হয়, সেগুলোর উপর থাকা ক্ষুদ্র গর্ত ও উঁচু-নিচু অংশ দূর হয়ে যায়, ফলে পৃষ্ঠতলের ক্ষেত্রফল কমে যায়। এর ফলে দূষক পদার্থ, আর্দ্রতা এবং ক্ষয়কারী পদার্থের পক্ষে লেগে থাকা ও জমা হওয়া কঠিন হয়ে পড়ে। একই সাথে, পলিশিং প্রক্রিয়াটি নিজেই পৃষ্ঠতলের দূষণের অসংখ্য সম্ভাব্য উৎস দূর করে দেয়।
চিকিৎসা সরঞ্জাম, খাদ্য প্রক্রিয়াকরণ যন্ত্রপাতি এবং রাসায়নিক উপাদানগুলোর ক্ষেত্রে, এই মসৃণ ও ঘন পৃষ্ঠতল পরিষ্কার ও জীবাণুমুক্ত করা সহজ এবং এটি পণ্যগুলোর ক্ষয় প্রতিরোধ ক্ষমতা উল্লেখযোগ্যভাবে বৃদ্ধি করে, যা পণ্যগুলোর স্বাস্থ্যকর সুরক্ষা এবং পরিবেশগত স্থায়িত্ব নিশ্চিত করে।
3. নির্ভরযোগ্য কার্যকারিতা এবং নিরাপত্তা
পলিশিং উপকরণের পৃষ্ঠের উপর থাকা আণুবীক্ষণিক ফাটল এবং অমসৃণ প্রান্ত দূর করতে পারে, যা চাপের প্রভাবে ফাটলের উৎস হতে পারে। এই সম্ভাব্য ঝুঁকিগুলো দূর করার মাধ্যমে, পলিশিং যন্ত্রাংশের ক্লান্তি প্রতিরোধ ক্ষমতা এবং সামগ্রিক নির্ভরযোগ্যতা বৃদ্ধি করতে পারে।
যেসব জোড়ের পৃষ্ঠতলে উচ্চ সিলিং কর্মক্ষমতা প্রয়োজন, অপটিক্যাল উপাদানের প্রতিফলক পৃষ্ঠতল এবং অত্যন্ত উচ্চ পরিচ্ছন্নতা দাবি করে এমন সেমিকন্ডাক্টর ওয়েফারের কার্যকারিতা অর্জনের জন্য পলিশিং প্রক্রিয়া একটি অপরিহার্য পদক্ষেপ।
অসুবিধা সমূহ
1. খরচ এবং দক্ষতা উদ্বেগ
পলিশিং, বিশেষ করে উচ্চ-নির্ভুল যান্ত্রিক পলিশিং, সাধারণত একটি শ্রম-নিবিড় প্রক্রিয়া যা দক্ষ কর্মীদের প্রযুক্তিগত দক্ষতা এবং অভিজ্ঞতার উপর ব্যাপকভাবে নির্ভরশীল, যার ফলে শ্রম খরচ অনেক বেশি হয়। একই সাথে, পলিশিং প্রক্রিয়াটি নিজেই সময়সাপেক্ষ, বিশেষ করে যখন এতে মোটা থেকে সূক্ষ্ম ফিনিশিং পর্যন্ত একাধিক পর্যায় জড়িত থাকে, যা সামগ্রিকভাবে উৎপাদন দক্ষতা কমিয়ে দেয়।
ইলেকট্রোলাইটিক ও রাসায়নিক পলিশিংয়ের জন্য প্রয়োজনীয় বিশেষায়িত পলিশিং সরঞ্জাম, ব্যবহার্য সামগ্রী এবং বাথ সলিউশনের রক্ষণাবেক্ষণ—এই সবকিছু সম্মিলিতভাবে উৎপাদন ব্যয়ের সিংহভাগ গঠন করে।
2. সম্ভাব্য মাত্রিক ভুল
পলিশিং হলো একটি উপাদান অপসারণ প্রক্রিয়া। যদিও প্রতিবার অপসারিত উপাদানের পরিমাণ কম, কিন্তু উচ্চ মসৃণতা অর্জনের ক্ষেত্রে, সঞ্চিত অপসারিত উপাদানের পরিমাণ উচ্চ-নির্ভুল যন্ত্রাংশের মাত্রাগত সহনশীলতাকে প্রভাবিত করতে পারে, যার ফলে মাত্রাগত সহনশীলতার অভাব দেখা দেয়।
আরও গুরুত্বপূর্ণ বিষয় হলো, নরম উপাদান বা জটিল পৃষ্ঠতলের ক্ষেত্রে, যদি প্রক্রিয়াটি অনুপযুক্ত হয় বা চাপ অসম হয়, তবে পলিশিং বলের কারণে সহজেই ধার ও কোণাগুলো গোলাকার হয়ে যেতে পারে, তলটি ভেঙে যেতে পারে, বা জ্যামিতিক রূপরেখা বিকৃত হয়ে যেতে পারে, যা উল্টো ওয়ার্কপিসটির মূল নকশার নির্ভুলতা নষ্ট করে দেয়।
3. পরিবেশগত এবং নিরাপত্তা চ্যালেঞ্জ
রাসায়নিক পলিশিং এবং ইলেকট্রোলাইটিক পলিশিংয়ের ফলে ভারী ধাতব আয়ন ও রাসায়নিক বিকারকযুক্ত বর্জ্য তরল এবং বর্জ্য গ্যাস উৎপন্ন হয়, যেগুলোর জন্য কঠোর ও ব্যয়বহুল পরিবেশ সুরক্ষা ব্যবস্থা গ্রহণ করা আবশ্যক। যান্ত্রিক পলিশিং ধূলিকণা এবং শব্দ দূষণ সৃষ্টি করে।
পলিশিংয়ের ফলাফলের সামঞ্জস্য নিশ্চিত করা কঠিন। বিভিন্ন ব্যাচের মধ্যে, এমনকি একই ওয়ার্কপিসের বিভিন্ন অংশেও পার্থক্য থাকতে পারে। হাতে কাজ করার এই অস্থিতিশীলতাই এর প্রধান কারণ। জটিল যন্ত্রাংশের ক্ষেত্রে সম্পূর্ণ স্বয়ংক্রিয় ও বুদ্ধিমান পলিশিং ব্যবস্থা অর্জন করা এখনও একটি প্রযুক্তিগত চ্যালেঞ্জ।

কীভাবে পলিশিং সিএনসি মেশিনিং-এ পৃষ্ঠের ফিনিশ উন্নত করে
শারীরিক কর্তন ক্রিয়া
যখন পলিশিং টুল এবং সূক্ষ্ম ঘর্ষণকারী কণা উচ্চ গতিতে ওয়ার্কপিসের পৃষ্ঠের উপর ঘষা খায়, তখন এই ঘর্ষণকারী কণাগুলো, যা ওয়ার্কপিসের চেয়ে অনেক বেশি কঠিন, অসংখ্য ক্ষুদ্র কর্তনকারী টুলের মতো কাজ করে।
কর্তন ও আঁচড় কাটার মাধ্যমে, তারা অগ্রাধিকার ভিত্তিতে পৃষ্ঠতলের কিনারার উপরিতলের আণুবীক্ষণিক উঁচু অংশগুলো অপসারণ করে। ক্রমাগত মেশিনিং করার মাধ্যমে, এই উঁচু অংশগুলো ক্রমান্বয়ে অপসারিত হয় এবং পৃষ্ঠতলের চূড়া ও উপত্যকার মধ্যকার উচ্চতার পার্থক্য কার্যকরভাবে হ্রাস পায়। স্থূলভাবে, পৃষ্ঠতলটি আরও মসৃণ হয়ে ওঠে।
পৃষ্ঠ প্লাস্টিক প্রবাহ
পলিশিং প্রক্রিয়ার সময়, ঘর্ষণের কারণে স্থানীয়ভাবে উচ্চ তাপমাত্রা এবং চাপ উৎপন্ন হয়, যার ফলে ওয়ার্কপিসের পৃষ্ঠের উপাদান সামান্য গলিত বা অত্যন্ত প্লাস্টিক অবস্থায় প্রবেশ করে। এই অবস্থায়, উপাদানটি কেবল অপসারিতই হয় না, বরং প্লাস্টিক বিকৃতি ও প্রবাহের মধ্য দিয়ে যায়, এবং উঁচু অংশ থেকে চেপে বেরিয়ে এসে সংলগ্ন আণুবীক্ষণিক গর্তগুলোতে পূর্ণ হয়ে যায়।
এই ‘চূড়া ছাঁটা ও উপত্যকা পূরণ’ প্রক্রিয়াটি পৃষ্ঠতলের অসমতলতা ভৌতভাবে হ্রাস করে, যার ফলে মসৃণতা বৃদ্ধি পায় এবং পরবর্তী সূক্ষ্ম পালিশের জন্য একটি মসৃণ ভিত্তি তৈরি হয়।
নির্বাচনী দ্রবণ সমতলকরণ
নির্বাচিত দ্রবণ সমতাকরণ হলো রাসায়নিক পলিশিং এবং তড়িৎ-বিশ্লেষণীয় পলিশিং-এর মূল নীতি। এটি পৃষ্ঠতলের উপরিতলের আণুবীক্ষণিক উঁচু অংশগুলোর উচ্চতর রাসায়নিক সক্রিয়তা এবং বৃহত্তর পৃষ্ঠতলের ক্ষেত্রফলের বৈশিষ্ট্যকে কাজে লাগায়।
রাসায়নিক পলিশিং-এ, উঁচু অংশগুলো দ্রবণের সাথে আরও ভালোভাবে সংস্পর্শে আসে এবং দ্রুত প্রতিক্রিয়া করে। ইলেকট্রোলাইটিক পলিশিং-এ, উঁচু অংশগুলোতে কারেন্টের ঘনত্ব বেশি থাকে। এই উভয় পরিস্থিতিতেই উঁচু অংশগুলোর ধাতব পরমাণুগুলো অগ্রাধিকার ভিত্তিতে এবং দ্রুত দ্রবণ বা ইলেকট্রোলাইটে দ্রবীভূত হয়। এই পৃথকীকৃত এবং নির্বাচিত দ্রবীভবনের মাধ্যমে, সামগ্রিকভাবে একটি সমতল ও মসৃণ পৃষ্ঠ তৈরি হয়।
ব্যাপক সমাপ্তি
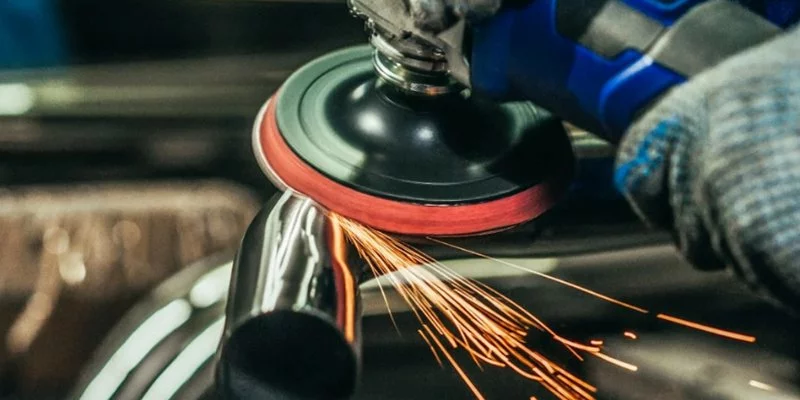
আল্ট্রাসনিক পলিশিং এবং অ্যাব্রেসিভ ফ্লো পলিশিং-এর মতো উন্নত পলিশিং পদ্ধতিগুলো উচ্চ-কম্পাঙ্কের মাইক্রো-ইমপ্যাক্ট বা প্রবাহিত অ্যাব্রেসিভের মাধ্যমে ওয়ার্কপিসের পৃষ্ঠতলে চারিদিকে সুষম মাইক্রো-গ্রাইন্ডিং সম্পন্ন করে।
গ্রাইন্ডিং প্রক্রিয়াটি কেবল আণুবীক্ষণিক অসমতা এবং বারের মতো অমসৃণতা দূর করে না, বরং তীক্ষ্ণ দানার সীমানা এবং ক্ষুদ্র ফাটলগুলোকেও মসৃণ করে তোলে, যার ফলে পৃষ্ঠের গঠন আরও সুষম ও মসৃণ হয়। এইভাবে, আণুবীক্ষণিক স্তরে পৃষ্ঠের গঠনকে সর্বোত্তম করা হয়, যা কেবল মসৃণতাই বাড়ায় না, বরং যন্ত্রাংশগুলোর ক্লান্তি প্রতিরোধ ক্ষমতা এবং ক্ষয় প্রতিরোধ ক্ষমতাও বৃদ্ধি করে।
পলিশিং প্রক্রিয়ার জন্য টিপস সিএনসি মেশিন
প্রোগ্রামড মেকানিক্যাল পলিশিং
প্রোগ্রামড মেকানিক্যাল পলিশিং বলতে সিএনসি মেশিনে সফট টুল ব্যবহার করে পলিশ করার জন্য নির্দিষ্ট প্রোগ্রাম লেখাকে বোঝায়। সিএনসি পাথের মাধ্যমে পলিশিং টুলের চাপ, গতিপথ এবং গতি নির্ভুলভাবে নিয়ন্ত্রণ করে জটিল বক্র পৃষ্ঠতলের অভিন্ন ও পুনরাবৃত্তিমূলক পলিশিং অর্জন করা যায়।
প্রোগ্রামড মেকানিক্যাল পলিশিং, ম্যানুয়াল পলিশিংয়ের কারণে সৃষ্ট কোণার ধসে পড়ার সমস্যা কার্যকরভাবে কমাতে পারে, সামঞ্জস্যতা উল্লেখযোগ্যভাবে উন্নত করতে পারে এবং সিনিয়র টেকনিশিয়ানদের উপর নির্ভরতা হ্রাস করতে পারে। এটি উচ্চ-মানের পৃষ্ঠতল এবং উচ্চ-দক্ষ উৎপাদনের মধ্যে একটি ভারসাম্যপূর্ণ সমন্বয়।
চৌম্বকীয় ঘর্ষণ ফিনিশিং
ম্যাগনেটিক গ্রাইন্ডিং পদ্ধতিতে একটি চৌম্বক ক্ষেত্র ব্যবহার করে ম্যাগনেটিক গ্রাইন্ডিং নিডলকে নিয়ন্ত্রণ করা হয়, যা ওয়ার্কপিসের পৃষ্ঠতলকে ঘষে দেয়। এটি সিএনসি মিলিং বা ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং-এর পরে সৃষ্ট মাইক্রো-বার এবং সাদা স্তর পরিষ্কার করার জন্য বিশেষভাবে উপযুক্ত।
ঘর্ষণ প্রবাহ পলিশিং
ঘর্ষণকারী প্রবাহ অর্ধ-তরল ঘর্ষণকারীকে ওয়ার্কপিসের অভ্যন্তরীণ গহ্বর এবং প্রবাহ পথের মধ্য দিয়ে চেপে যেতে বাধ্য করে, যা সমস্ত সংস্পর্শ পৃষ্ঠকে সমানভাবে মসৃণ করতে পারে। এই পদ্ধতিটি আড়াআড়ি ছিদ্র এবং জটিল প্রবাহ পথ, যেখানে হাত দিয়ে পৌঁছানো কঠিন, সেগুলোকে দক্ষতার সাথে সামলাতে পারে। আণুবীক্ষণিক অসমতা দূর করার সময়, এটি ওয়ার্কপিসের মাত্রিক নির্ভুলতাকে প্রায় পরিবর্তন করে না।
কম্পনশীল এবং ব্যারেল পলিশিং
ওয়ার্কপিসটিকে ঘর্ষণকারী পদার্থ ও সংযোজনীসহ একটি ভাইব্রেশন ট্যাঙ্ক বা ড্রামে রাখা হয়। অবিরাম ও ধীর ঘূর্ণন এবং ঘর্ষণের মাধ্যমে যন্ত্রাংশটির সমস্ত বাইরের পৃষ্ঠের সুষম এবং সূক্ষ্ম ঘর্ষণ সাধিত হয়। এই পদ্ধতিটি দক্ষতার সাথে হাজার হাজার ক্ষুদ্র যন্ত্রাংশ পরিচালনা করতে এবং একটি সামঞ্জস্যপূর্ণ মসৃণকরণ প্রভাব অর্জন করতে পারে। তবে, যন্ত্রাংশগুলোর পারস্পরিক সংঘর্ষের কারণে সৃষ্ট নতুন আঁচড় প্রতিরোধ করার জন্য সময় এবং ঘর্ষণকারী পদার্থের অনুপাত নিয়ন্ত্রণের দিকে মনোযোগ দেওয়া প্রয়োজন।
সরঞ্জাম নকশা
টুলিং ডিজাইন এবং কারেন্ট ডিস্ট্রিবিউশন অপ্টিমাইজ করার মাধ্যমে ইলেকট্রোলাইটিক পলিশিং-এর কার্যকারিতা বৃদ্ধি করুন। জটিল CNC পার্টসের ক্ষেত্রে, ইউনিফর্ম কারেন্ট ডেনসিটি নিশ্চিত করার জন্য বিশেষ ফিক্সচার ডিজাইন করা উচিত এবং “শিল্ডিং এফেক্ট”-এর কারণে অসম পলিশিং প্রতিরোধ করার জন্য গভীর গর্ত, সরু ফাটল এবং অন্যান্য স্থানে সহায়ক ইলেকট্রোড যুক্ত করা উচিত।
ইলেকট্রোলাইটিক প্যারামিটারগুলো সুনির্দিষ্টভাবে নিয়ন্ত্রণ করার মাধ্যমে, কোনো যান্ত্রিক চাপ সৃষ্টি না করেই পৃষ্ঠতলকে দ্রুত সমতল করা যায় এবং একটি ক্ষয়-প্রতিরোধী প্যাসিভেশন ফিল্ম তৈরি করা সম্ভব।
পথ পরিকল্পনা
স্বয়ংক্রিয়তার মাত্রা বাড়া সত্ত্বেও, উচ্চমানের পণ্যের চূড়ান্ত সূক্ষ্ম পরিমার্জন এখনও প্রায়শই অভিজ্ঞতার উপর নির্ভর করে।
মূল চিহ্নগুলো কার্যকরভাবে ঢেকে ফেলার জন্য, অপারেটরকে সিএনসি মেশিনের রেখে যাওয়া টুল পাথ টেক্সচারের উপর ভিত্তি করে একটি নির্দিষ্ট কোণে একটি ক্রস-পলিশিং পথের পরিকল্পনা করতে হবে।
একই সাথে, “কমলালেবুর খোসার মতো” অমসৃণতা বা অতিরিক্ত পুড়ে যাওয়া এড়ানোর জন্য হাতে করে বল এবং তাপমাত্রা নিয়ন্ত্রণে দক্ষতা অর্জন করা প্রয়োজন। পৃষ্ঠতলকে “ভালো” থেকে “চমৎকার”-এ উন্নীত করার জন্য এটি একটি অত্যন্ত গুরুত্বপূর্ণ পদক্ষেপ, যা মূলত অভিজ্ঞতালব্ধ জ্ঞানের উপর নির্ভরশীল।
হাইব্রিড প্রক্রিয়ার ক্রমিক প্রয়োগ
সবচেয়ে কার্যকরী কৌশলটি কোনো একটি পদ্ধতির উপর নির্ভর করে না, বরং একটি বৈজ্ঞানিক সমন্বয়ের উপর নির্ভরশীল। উদাহরণস্বরূপ, প্রথমে, যন্ত্রের অধিকাংশ দাগ দ্রুত অপসারণ করার জন্য প্রোগ্রাম করা যান্ত্রিক পলিশিং ব্যবহার করা হয়, তারপর অমসৃণ পৃষ্ঠ পরিষ্কার করার জন্য চৌম্বকীয় গ্রাইন্ডিং প্রয়োগ করা হয়, এবং সবশেষে, একটি অভিন্ন ম্যাট বা আয়নার মতো প্রভাব অর্জনের জন্য স্বল্প সময়ের জন্য ভাইব্রেশন পলিশিং বা ইলেকট্রোলাইটিক পলিশিং করা হয়। এই সমন্বয় একে অপরের শক্তিকে সম্পূর্ণরূপে কাজে লাগাতে পারে, যা গুণমান নিশ্চিত করার পাশাপাশি সামগ্রিক কার্যকারিতাকে সর্বোচ্চ করে তোলে।
পালিশ করা যন্ত্রাংশের পৃষ্ঠতল কীভাবে রক্ষণাবেক্ষণ করবেন
পুঙ্খানুপুঙ্খ পরিচ্ছন্নতা
পলিশ করার পর, পলিশিং যৌগ, ঘর্ষণকারী কণা এবং গ্রিজের অবশিষ্টাংশের সমস্ত চিহ্ন অপসারণ করার জন্য যন্ত্রাংশগুলো অবিলম্বে একটি নিরপেক্ষ ডিটারজেন্ট ও ডিআয়নাইজড জল অথবা উচ্চ-বিশুদ্ধ জৈব দ্রাবক ব্যবহার করে ভালোভাবে পরিষ্কার করতে হবে।
জলের দাগ বা দ্বিতীয় পর্যায়ের দূষণ রোধ করতে যন্ত্রাংশগুলো দ্রুত লিন্ট-মুক্ত কাপড় বা সংকুচিত বাতাস দিয়ে শুকিয়ে নেওয়া উচিত, যা পরবর্তীকালে স্থানভিত্তিক ক্ষয় ও দাগ পড়া এড়ানোর জন্য অপরিহার্য।
প্রতিরক্ষামূলক আবরণ প্রয়োগ
প্রয়োগের প্রয়োজনীয়তা অনুসারে, পরিষ্কার করা পৃষ্ঠতলে প্রতিরক্ষামূলক প্রলেপ প্রয়োগ করা সবচেয়ে কার্যকর পদ্ধতিগুলোর মধ্যে একটি।
- নিষ্ক্রিয়করণ চিকিৎসা: স্টেইনলেস স্টিলের মতো ধাতুর ক্ষেত্রে, প্যাসিভেশন দ্রবণ পৃষ্ঠতলে একটি ক্রোমিয়াম-সমৃদ্ধ অক্সাইড স্তর তৈরি করে, যা ক্ষয় প্রতিরোধ ক্ষমতাকে উল্লেখযোগ্যভাবে বৃদ্ধি করে।
- মরিচা-প্রতিরোধক তেল/উপাদান প্রয়োগ: পূর্বে স্বল্পমেয়াদী সংরক্ষণ বা পরিবহনের ক্ষেত্রে, মরিচা-প্রতিরোধী তেল বা আঙুলের ছাপ-রোধী উপাদানের একটি পাতলা ও সুষম স্তর প্রয়োগ করলে তা পৃষ্ঠতলকে বাতাস ও আর্দ্রতা থেকে কার্যকরভাবে বিচ্ছিন্ন রাখে।
- কার্যকরী প্রলেপের অবক্ষেপণ: উচ্চ-মানের যন্ত্রাংশের ক্ষেত্রে, পৃষ্ঠতলের বাহ্যিক রূপ অক্ষুণ্ণ রেখে অত্যন্ত কঠিন ও ক্ষয়-প্রতিরোধী স্তর (যেমন, ডায়মন্ড-লাইক কার্বন কোটিং) প্রয়োগ করার জন্য ফিজিক্যাল ভেপার ডিপোজিশন (PVD) বা কেমিক্যাল ভেপার ডিপোজিশন (CVD)-এর মতো পদ্ধতি ব্যবহার করা যেতে পারে।
বিচ্ছিন্ন স্টোরেজ
পালিশ করা যন্ত্রাংশকে অপালিশ করা যন্ত্রাংশ বা ভিন্ন ধাতব পদার্থ দিয়ে তৈরি উপাদানের পাশে রাখা কঠোরভাবে নিষিদ্ধ। শক্ত বস্তুর সংস্পর্শ এবং পারস্পরিক আঁচড় পড়া রোধ করার জন্য প্রতিটি ওয়ার্কপিসকে অবশ্যই ডিভাইডার, ফোম, বাবল র্যাপ বা লিন্ট-মুক্ত কাগজ ব্যবহার করে আলাদাভাবে বিচ্ছিন্ন রাখতে হবে।
বিশেষ সরঞ্জাম ব্যবহার
পালিশ করা যন্ত্রাংশ নাড়াচাড়া ও স্থাপন করার সময়, কর্মীদের অবশ্যই পরিষ্কার সাদা সুতির দস্তানা বা নাইট্রাইল দস্তানা পরতে হবে। সরাসরি খালি হাতে সংস্পর্শে এলে ঘামের দাগ ও আঙুলের ছাপ পড়তে পারে, যা থেকে নির্দিষ্ট স্থানে মরিচা পড়তে পারে। ধাতুর সাথে ধাতুর সরাসরি সংস্পর্শ এড়ানোর জন্য বিশেষ ধরনের ক্ল্যাম্প বা অধাতব সরঞ্জাম ব্যবহার করা উচিত।
নিয়মিত পরিদর্শন এবং রক্ষণাবেক্ষণ
প্রাথমিক পর্যায়ের ক্ষয়, জীর্ণতা বা ছোটখাটো আঁচড় দ্রুত শনাক্ত ও সমাধান করার জন্য একটি নিয়মিত পরিদর্শন ব্যবস্থা স্থাপন করুন। সুরক্ষামূলক প্রলেপযুক্ত যন্ত্রাংশের দীর্ঘমেয়াদী সুরক্ষা বজায় রাখার জন্য সেগুলোর জীবনচক্র অনুযায়ী পুনরায় প্রলেপ বা পুনঃ-প্যাসিভেশন করা উচিত।
সিএনসি মেশিনিংয়ে পলিশিং প্রক্রিয়ার প্রয়োগ
ছাঁচ তৈরি শিল্প
মোল্ড শিল্প হলো এমন একটি ক্ষেত্র যেখানে পলিশিং প্রক্রিয়া সবচেয়ে ব্যাপকভাবে প্রয়োগ করা হয় এবং এর চাহিদাও সর্বোচ্চ। প্লাস্টিক ইনজেকশন মোল্ড হোক বা ডাই-কাস্টিং মোল্ড, এর ভেতরের পৃষ্ঠের মসৃণতা সরাসরি পণ্যের বাহ্যিক গুণমান এবং মোল্ড থেকে বের করার ক্ষমতা নির্ধারণ করে। উচ্চ-স্তরের পলিশিং মোল্ডিং প্রতিরোধ ক্ষমতা উল্লেখযোগ্যভাবে কমাতে পারে এবং পণ্যের উপর আঁচড় পড়া ও মোল্ডে আটকে যাওয়ার মতো ত্রুটি প্রতিরোধ করতে পারে। এটি মোল্ডের কার্যকাল এবং উৎপাদন দক্ষতা নিশ্চিত করার একটি মূল সংযোগ।
মেডিকেল ডিভাইস উত্পাদন
চিকিৎসা যন্ত্রপাতির পৃষ্ঠতলের গুণমানের জন্য অত্যন্ত কঠোর নিয়মকানুন রয়েছে। উদাহরণস্বরূপ, সার্জিক্যাল রোবটের উপাদান, অর্থোপেডিক ইমপ্লান্ট এবং এন্ডোস্কোপের অংশগুলিকে অবশ্যই নিখুঁতভাবে পালিশ করতে হয়। এর উদ্দেশ্য শুধু ঘর্ষণজনিত প্রতিরোধ কমানোই নয়, বরং আণুবীক্ষণিক ত্রুটি ও ব্যাকটেরিয়া লুকিয়ে থাকার স্থান দূর করা, জৈব-সামঞ্জস্যতা নিশ্চিত করা, দেহতরলের ক্ষয় প্রতিরোধ করা এবং কঠোর পরিষ্কার ও জীবাণুমুক্তকরণকে সহজতর করা।
মোটরগাড়ি শিল্প
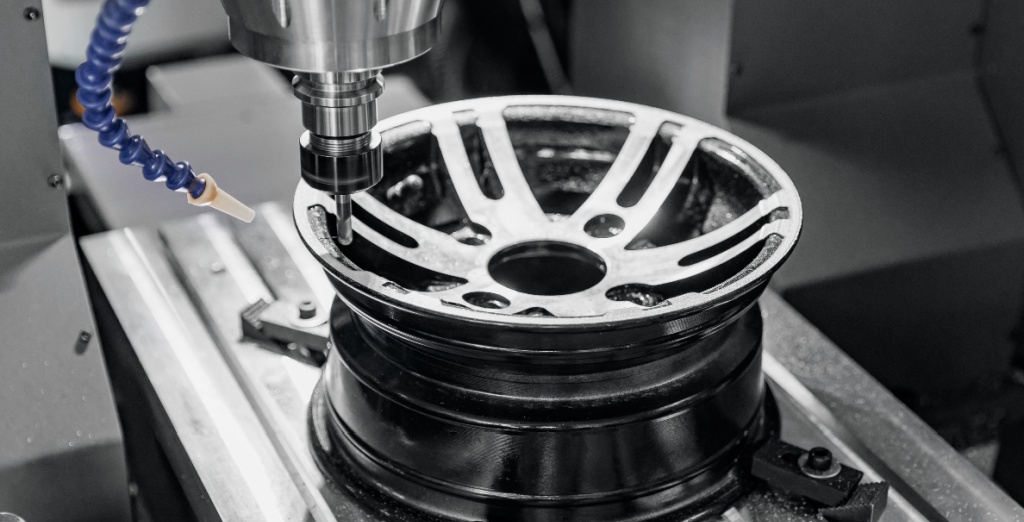
মোটরগাড়ি এবং মহাকাশ শিল্পে, পলিশিং কার্যকারিতা এবং সুরক্ষার সমন্বয় ঘটায়। পলিশ করার পর, ইঞ্জিনের মূল উপাদান, ফুয়েল সিস্টেমের যন্ত্রাংশ এবং হাইড্রোলিক সিস্টেম প্রবাহ প্রতিরোধ উল্লেখযোগ্যভাবে কমাতে, সিলিং কর্মক্ষমতা উন্নত করতে এবং পীড়ন কেন্দ্রীভূত হওয়ার স্থানগুলো দূর করতে পারে, যার ফলে কর্মদক্ষতা ও নির্ভরযোগ্যতা বৃদ্ধি পায়। আরও গুরুত্বপূর্ণ বিষয় হলো, একটি উচ্চ-মানের পৃষ্ঠতল উচ্চ চাপ এবং উচ্চ চক্রীয় লোডের অধীনে মূল উপাদানগুলোর ক্লান্তিজনিত আয়ু উল্লেখযোগ্যভাবে বাড়িয়ে দিতে পারে।
সেমিকন্ডাক্টর এবং ইলেকট্রনিক্স
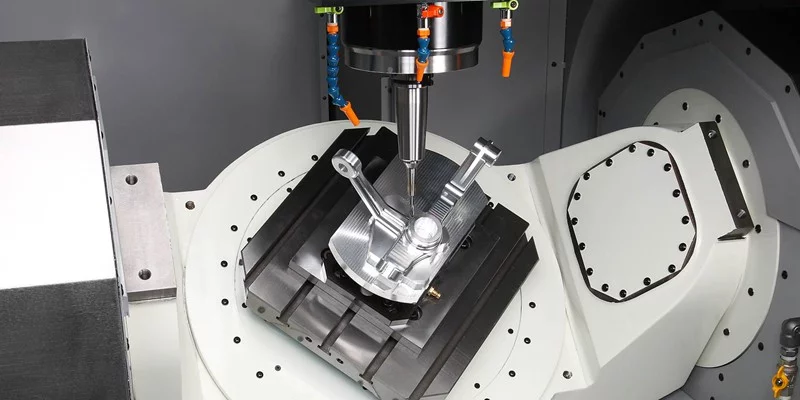
আণুবীক্ষণিক পর্যায়ে, সার্কিট উৎপাদনের ভিত্তি হলো মসৃণকরণ। চিপ সাবস্ট্রেট, লিড ফ্রেম, আরএফ ডিভাইস, এবং কানেক্টর ইত্যাদির ক্ষেত্রে সার্কিটের অখণ্ডতা, সংকেত প্রেরণের মান এবং ডিভাইসের নির্ভরযোগ্যতা নিশ্চিত করার জন্য একটি অত্যন্ত মসৃণ পৃষ্ঠ অপরিহার্য। যেকোনো আণুবীক্ষণিক অমসৃণতা সার্কিটে শর্ট সার্কিট বা সংকেতের দুর্বলতা সৃষ্টি করতে পারে।
প্যাকেজিং যন্ত্রপাতি শিল্প
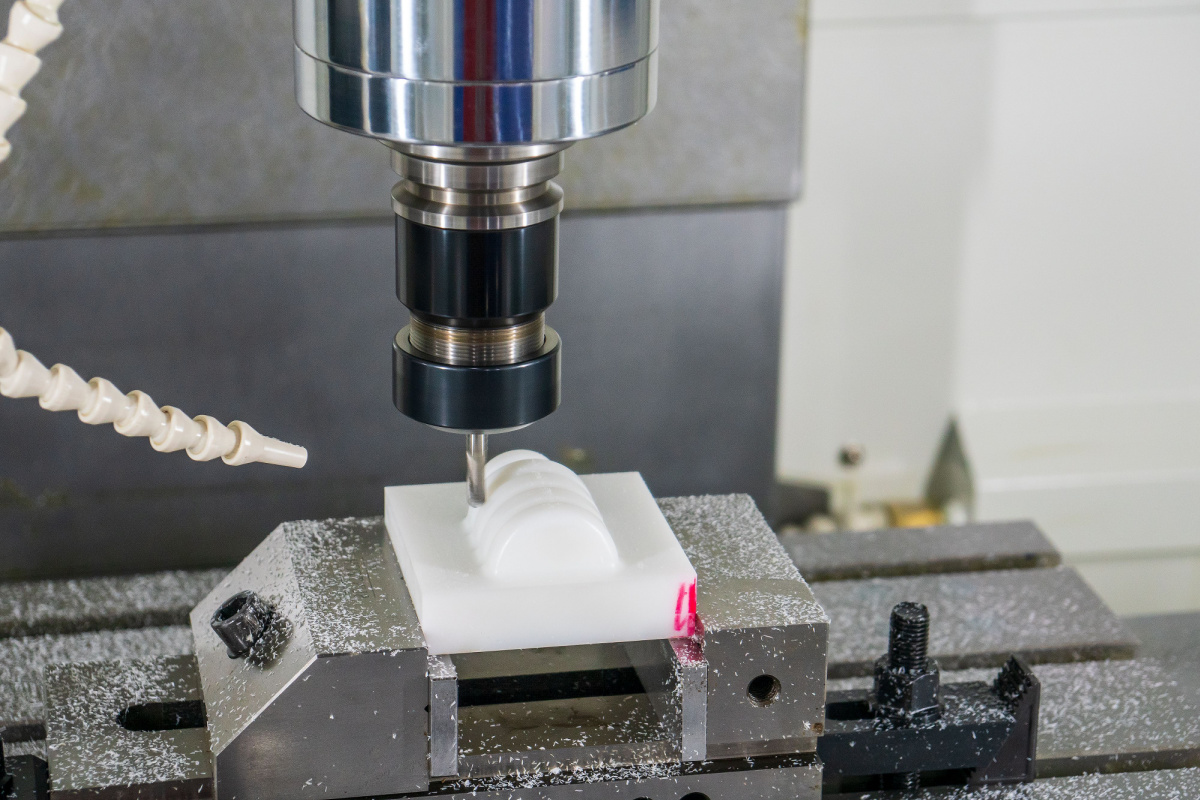
খাদ্যের সাথে প্রত্যক্ষ বা পরোক্ষভাবে সংস্পর্শে আসা সরঞ্জামের সমস্ত পৃষ্ঠতল অবশ্যই উচ্চ-মানের পালিশ প্রক্রিয়ার মধ্য দিয়ে যেতে হবে। এই মসৃণ ও নিখুঁত পৃষ্ঠতল কার্যকরভাবে খাদ্যকণার অবশিষ্টাংশ এবং ব্যাকটেরিয়ার বৃদ্ধি রোধ করে, যা কঠোর খাদ্য স্বাস্থ্যবিধি ও সুরক্ষা বিধিমালা মেনে চলে। একই সাথে, এটি পুঙ্খানুপুঙ্খভাবে পরিষ্কার করার জন্য সুবিধাজনক এবং খাদ্য নিরাপত্তা নিশ্চিত করে।
উন্নতচরিত্র'সিএনসি মেশিনিং-এ পলিশিং প্রক্রিয়া
নোবেল উন্নত পলিশিং সারফেস ট্রিটমেন্টে বিশেষায়িত এবং বিভিন্ন শিল্প খাতের চাহিদা মেটাতে মেকানিক্যাল পলিশিং, ইলেক্ট্রোপলিশিং, এবং অ্যাব্রেসিভ ফ্লো মেশিনিং-সহ নানান কৌশল সরবরাহ করে থাকে।
আমরা প্রাথমিক ধারালো প্রান্ত অপসারণ ও আংশিক ফিনিশিং থেকে শুরু করে সূক্ষ্ম পলিশিং এবং চূড়ান্ত পরিচ্ছন্নতা পর্যন্ত একটি বহু-পর্যায়ের প্রক্রিয়া অত্যন্ত সতর্কতার সাথে অনুসরণ করি, যা ত্রুটি-বিচ্যুতির সম্পূর্ণ অপসারণ এবং একটি উৎকৃষ্ট পৃষ্ঠতল ফিনিশ নিশ্চিত করে। এই কঠোর পদ্ধতি যন্ত্রাংশগুলোর নান্দনিক আকর্ষণ, ক্ষয় প্রতিরোধ ক্ষমতা এবং সার্বিক কার্যকারিতা উল্লেখযোগ্যভাবে বৃদ্ধি করে।
আমাদের দক্ষতা এবং অত্যাধুনিক সরঞ্জাম কাজে লাগিয়ে আমরা ধারাবাহিকভাবে উচ্চ-মানের ও নির্ভরযোগ্য ফলাফল প্রদান করি, যা পণ্যের আয়ুষ্কাল ও কার্যক্ষমতা বৃদ্ধি করে। একারণেই আমরা আপনার সবচেয়ে কঠিন ও নিখুঁত উৎপাদন চাহিদার জন্য বিশ্বস্ত অংশীদার।
বিবরণ
সিএনসি মেশিনে তৈরি যন্ত্রাংশের জন্য ব্যবহৃত প্রধান পলিশিং পদ্ধতিগুলো কী কী?
সবচেয়ে প্রচলিত প্রকারগুলো হলো মেকানিক্যাল পলিশিং (চকচকে ফিনিশের জন্য অ্যাব্রেসিভ হুইল বা পেস্ট ব্যবহার করে), ইলেক্ট্রোপলিশিং (স্টেইনলেস স্টিলের জন্য আদর্শ একটি ইলেক্ট্রোকেমিক্যাল প্রক্রিয়া, যা সমানভাবে উপাদান অপসারণ করে একটি মসৃণ ও ক্ষয়-প্রতিরোধী পৃষ্ঠ তৈরি করে), এবং অ্যাব্রেসিভ ফ্লো মেশিনিং (জটিল অভ্যন্তরীণ পথ ও জ্যামিতিক গঠন পলিশ করার জন্য)। এর নির্বাচন নির্ভর করে উপাদান, যন্ত্রাংশের জ্যামিতিক গঠন এবং প্রয়োজনীয় চূড়ান্ত পৃষ্ঠের গুণমানের উপর।
পলিশিং কি সিএনসি-মেশিন করা যন্ত্রাংশের মাত্রাগত নির্ভুলতাকে প্রভাবিত করতে পারে?
হ্যাঁ, এটি করা যেতে পারে। পলিশিং হলো একটি উপাদান অপসারণ প্রক্রিয়া। যদিও এর পরিমাণ খুবই সামান্য (প্রায়শই মাত্র কয়েক মাইক্রন), ডিজাইন এবং মেশিনিং পর্যায়ে এটি অবশ্যই সতর্কতার সাথে বিবেচনা করতে হবে, বিশেষ করে টাইট টলারেন্সযুক্ত যন্ত্রাংশের ক্ষেত্রে। একজন দক্ষ নির্মাতা পলিশ করার পূর্ববর্তী মাপের পরিকল্পনা এমনভাবে করবেন, যাতে চূড়ান্ত পলিশ করা যন্ত্রাংশটি সমস্ত নির্দিষ্ট মাত্রিক এবং জ্যামিতিক টলারেন্স মেনে চলে।
ইলেকট্রোপলিশিংয়ের জন্য কোন উপাদানগুলো সবচেয়ে উপযুক্ত?
পরিবাহী ধাতুর ক্ষেত্রে ইলেকট্রোপলিশিং সবচেয়ে কার্যকর, যার মধ্যে অস্টেনিটিক স্টেইনলেস স্টিল (যেমন ৩০৪ এবং ৩১৬) সবচেয়ে প্রচলিত এবং এতে চমৎকার ফলাফল পাওয়া যায়। এটি অ্যালুমিনিয়াম, টাইটানিয়াম, তামার সংকর ধাতু এবং কিছু টুল স্টিলের উপরেও সফলভাবে ব্যবহৃত হয়। এটি প্লাস্টিক বা কম্পোজিটের মতো অপরিবাহী পদার্থের জন্য উপযুক্ত নয়।
ম্যাট, সাটিন এবং মিরর পলিশ ফিনিশের মধ্যে পার্থক্য কী?
এই পরিভাষাগুলো প্রতিফলনের মাত্রা বর্ণনা করে। ম্যাট ফিনিশের প্রতিফলন ক্ষমতা কম এবং এর গঠন সুষম ও দিকবিহীন হয়। সাটিন (বা ব্রাশড) ফিনিশে একটি মৃদু আভা থাকে এবং এর দানাগুলো সূক্ষ্ম ও দিকনির্দেশিত হয়। মিরর পলিশ হলো সর্বোচ্চ ঔজ্জ্বল্য, যা একটি স্পষ্ট ও অবিকৃত প্রতিবিম্ব তৈরি করে। পলিশিং প্রক্রিয়ার সময় ক্রমান্বয়ে সূক্ষ্মতর ঘষামাজা উপাদান ব্যবহার করে এই ফিনিশটি অর্জন করা হয়।
পালিশ করা কি হস্তচালিত নাকি স্বয়ংক্রিয় প্রক্রিয়া?
উভয় পদ্ধতিই ব্যবহৃত হয়। জটিল জ্যামিতিক আকৃতি অথবা স্বল্প পরিমাণে কিন্তু বিভিন্ন উপাদানের মিশ্রণের উৎপাদনের ক্ষেত্রে ম্যানুয়াল পলিশিং দক্ষ টেকনিশিয়ানদের উপর নির্ভর করে। সামঞ্জস্যপূর্ণ যন্ত্রাংশের বিপুল উৎপাদনের জন্য স্বয়ংক্রিয় পলিশিং (রোবোটিক আর্ম বা বিশেষ মেশিন ব্যবহার করে) বেশি পছন্দ করা হয়, যা উন্নততর পুনরাবৃত্তিযোগ্যতা, প্রতি যন্ত্রাংশের কম খরচ এবং মানুষের কাজের তারতম্য হ্রাস করে। অনেক কারখানাই একটি মিশ্র পদ্ধতি ব্যবহার করে।







