
কাস্টম স্যান্ড কাস্টিং বলতে কী বোঝায়?
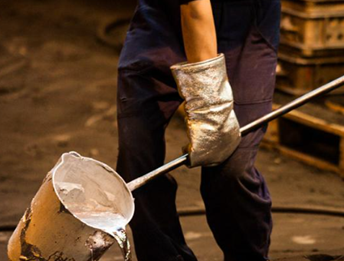
স্যান্ড কাস্টিং বা বালি ঢালাই একটি প্রচলিত ধাতু ঢালাই পদ্ধতি। এর প্রধান প্রক্রিয়া হলো বালির ছাঁচ ব্যবহার করে ধাতব অংশ তৈরি করা। প্রথমে, অংশটির আকৃতি অনুযায়ী একটি মডেল তৈরি করা হয়, মডেলটিকে স্যান্ডবক্সে রেখে, ছাঁচ তৈরির বালি দিয়ে পূর্ণ করে ভালোভাবে চেপে দেওয়া হয়, তারপর মডেলটি বের করে একটি গহ্বর তৈরি করা হয়। এরপর, বালির ছাঁচের গহ্বরে গলিত তরল ধাতু ঢালা হয়। ধাতু ঠান্ডা হয়ে জমাট বাঁধার পর, বালির ছাঁচটি ভেঙে ঢালাই করা অংশটি বের করে নেওয়া হয়।
স্যান্ড কাস্টিং বিভিন্ন ধাতব পদার্থের জন্য উপযুক্ত এবং এর মাধ্যমে তুলনামূলকভাবে কম খরচে জটিল আকৃতির ও বড় আকারের যন্ত্রাংশ তৈরি করা যায়। তবে, এর পৃষ্ঠতলের মসৃণতা এবং সূক্ষ্মতা তুলনামূলকভাবে দুর্বল। এটি প্রায়শই ইঞ্জিন ব্লক এবং পাইপ ফিটিংসের মতো শিল্প উপাদান তৈরিতে ব্যবহৃত হয়।
কাস্টম স্যান্ড কাস্টিং কীভাবে কাজ করে?
নকশা র্নিমাণ
বালি ঢালাই শুরু হয় চূড়ান্ত অংশটির একটি সুনির্দিষ্ট নকশা তৈরির মাধ্যমে, যা সাধারণত কাঠ, ধাতু বা প্লাস্টিক দিয়ে তৈরি হয়। ছাঁচ থেকে সহজে বের করার জন্য এই নকশায় একটি ড্রাফট অ্যাঙ্গেল রাখা হয় এবং কঠিনীভবনের সময় ধাতুর সংকোচনের বিষয়টিও বিবেচনা করা হয়।
অভ্যন্তরীণ গহ্বরযুক্ত ঢালাইয়ের জন্য সংশ্লিষ্ট কোর মোল্ডও তৈরি করতে হবে। প্যাটার্নের নির্ভুলতা চূড়ান্ত ঢালাইয়ের মাত্রিক ও কাঠামোগত গুণমান সরাসরি নির্ধারণ করে।
ছাঁচনির্মাণ
মোল্ডিং পদ্ধতিতে একটি প্যাটার্ন ব্যবহার করে বালিতে একটি গহ্বর তৈরি করা হয়। প্যাটার্নটি একটি বেস প্লেটে বসানো থাকে, যা একটি ফ্লাস্কের মধ্যে আবদ্ধ থাকে এবং মোল্ডিং স্যান্ড দিয়ে পূর্ণ করা হয়। এই স্যান্ড হলো সিলিকা বালি এবং বাইন্ডারের একটি মিশ্রণ, যা জমাট বাঁধার পর শক্তি ও ভেদ্যতা প্রদান করে। বালিটি হাত দিয়ে বা যন্ত্রের সাহায্যে সমানভাবে চাপ দিয়ে বসানো হয়। প্যাটার্নটি সরিয়ে ফেলার পর, সৃষ্ট গহ্বরটি এর আকৃতির সাথে মিলে যায় এবং গলিত ধাতুকে ধারণ করে।
কোর মেকিং
জটিল অভ্যন্তরীণ ঢালাই গহ্বর তৈরির জন্য কোর বক্সে আলাদাভাবে বালির কোর উৎপাদন করা হয়। মূল বালির ছাঁচের চেয়ে বেশি শক্তি অর্জনের জন্য এই কোরগুলোকে বেকিং বা শক্তকরণ প্রক্রিয়ার মধ্য দিয়ে নিয়ে যাওয়া হয়, যা নিশ্চিত করে যে এগুলো কোনো রকম ব্যর্থতা ছাড়াই গলিত ধাতুর ক্ষয় প্রতিরোধ করতে পারে। অবশেষে, শক্ত করা কোরগুলোকে বালির ছাঁচের গহ্বরের মধ্যে নিখুঁতভাবে স্থাপন করা হয়।
বক্স সমাবেশ
বক্স অ্যাসেম্বলির মধ্যে উপরের ও নিচের স্যান্ড মোল্ডগুলোকে কোরের সাথে একত্রিত করে একটি সম্পূর্ণ কাস্টিং মোল্ড তৈরি করা হয়। স্যান্ড বক্সগুলোর সঠিক অ্যালাইনমেন্ট ভুল অ্যালাইনমেন্ট প্রতিরোধ করে, এবং কোরের সুরক্ষিত অবস্থান নির্ভুল অভ্যন্তরীণ কাঠামো নিশ্চিত করে।
একবার বন্ধ হয়ে গেলে, ছাঁচটি একটি একীভূত গহ্বর তৈরি করে, যার মধ্যে ঢালাইয়ের বাহ্যিক আকৃতি এবং অভ্যন্তরীণ বৈশিষ্ট্য উভয়ই থাকে। চূড়ান্ত ধাপে স্যান্ড বক্সগুলোকে একসাথে শক্তভাবে আটকানো হয়, যাতে ঢালাইয়ের সময় মেটালস্ট্যাটিক চাপের কারণে গলিত ধাতুর নিঃসরণ বা ছাঁচ বিচ্ছিন্ন হওয়া রোধ করা যায়।
দ্রবণ এবং ঢালাও
গলন হলো চুল্লিতে কঠিন ধাতব কাঁচামালকে তাদের গলনাঙ্কের উপরে উত্তপ্ত করে গলিয়ে একটি ভালো প্রবাহমান তরলে পরিণত করার প্রক্রিয়া। গলন প্রক্রিয়া চলাকালীন, গলিত ধাতুর গুণমান নিশ্চিত করার জন্য এর উপর প্রয়োজনীয় প্রক্রিয়াকরণ করা প্রয়োজন, যেমন—ধাতু গলানোর বর্জ্য অপসারণ এবং রাসায়নিক গঠনের সমন্বয় সাধন।
যখন গলিত ধাতু প্রয়োজনীয় তাপমাত্রা ও ঘনত্বে পৌঁছায়, তখন একটি ঢালার চামচ ব্যবহার করে এটিকে বন্ধ ছাঁচের গেট কাপে মসৃণভাবে এবং অবিচ্ছিন্নভাবে ঢালতে থাকুন, যতক্ষণ না গলিত ধাতু সম্পূর্ণ গহ্বরটি ভরে ফেলে এবং নির্গমন ছিদ্র দিয়ে উপচে পড়ে। ঢালাইয়ের গুণমানের জন্য ঢালার তাপমাত্রা এবং গতি অত্যন্ত গুরুত্বপূর্ণ।
ঝাকাও এবং পরিস্কার করা
ঢালাইয়ের পর, ধাতুটিকে জমাট বাঁধার জন্য ছাঁচটিকে সম্পূর্ণরূপে ঠান্ডা হতে দিতে হবে। ঘরের তাপমাত্রার কাছাকাছি এলে, সিন্টার্ড স্যান্ডের ছাঁচটি ভাঙতে এবং ঢালাই করা অংশটি বের করে আনতে কম্পন, আঘাত বা ফ্লাশিংয়ের মাধ্যমে শেকআউট করা হয়। এরপর চূড়ান্ত ব্ল্যাঙ্কটি পাওয়ার জন্য ঢালাই করা অংশটির উপরিভাগের বালি সরিয়ে, গেটিং সিস্টেম থেকে অতিরিক্ত ধাতু ঘষে এবং ভেতরের স্যান্ড কোর বের করে সেটিকে পরিষ্কার করা হয়।
কাস্টম স্যান্ড কাস্টিং-এ ব্যবহৃত উপাদান
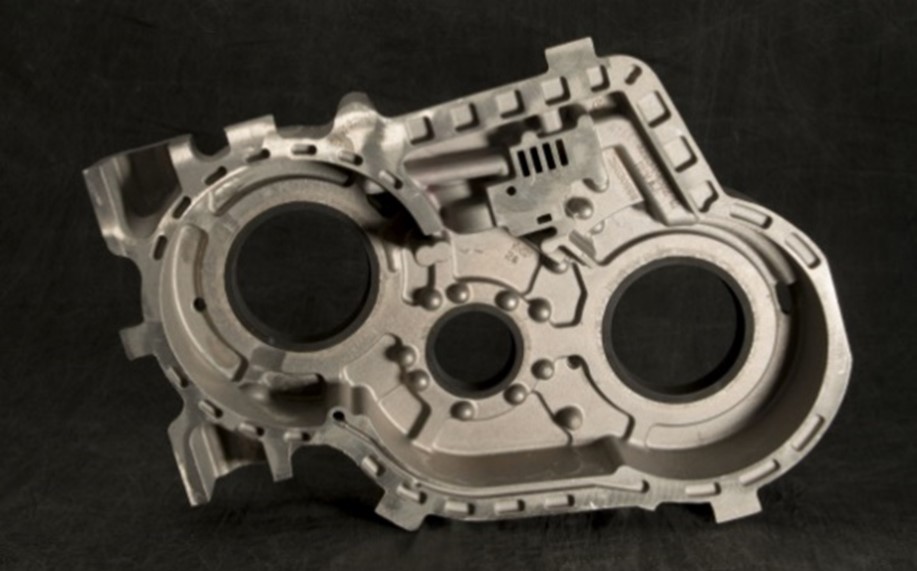
ঢালাই লোহা
স্যান্ড কাস্টিং প্রক্রিয়ায় কাস্ট আয়রন সবচেয়ে বেশি ব্যবহৃত উপাদান, যার মধ্যে গ্রে কাস্ট আয়রন বিশেষভাবে প্রচলিত। এই ধরনের উপাদানের বৈশিষ্ট্য হলো চমৎকার ঢালাই প্রবাহযোগ্যতা, কম সংকোচন হার, সেইসাথে অসামান্য ক্ষয় প্রতিরোধ ক্ষমতা এবং অভিঘাত শোষণ ক্ষমতা।
- পেশাদাররা:
ত্রুটি প্রতিরোধ
অল্প খরচ
সহজ গলিত গঠনযোগ্যতা
- আবেদনs: ইঞ্জিন ব্লক, ব্রেক ডিস্ক, মেশিন টুল বেস
কাস্ট স্টিল
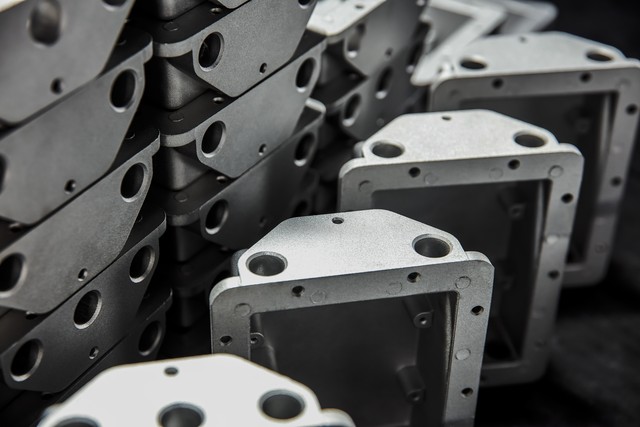
ঢালাই ইস্পাত বালির ঢালাইকে উচ্চতর শক্তি এবং দৃঢ়তা প্রদান করে, যা সেগুলোকে অধিক ভার এবং আঘাত সহ্য করতে সক্ষম করে তোলে। এর গলনাঙ্ক ঢালাই লোহার চেয়ে বেশি এবং ঢালাই প্রক্রিয়ার প্রয়োজনীয়তাও আরও কঠোর।
ঢালাই ইস্পাতের যন্ত্রাংশের সংকোচনের হার তুলনামূলকভাবে বেশি এবং এগুলিতে সংকোচনজনিত গহ্বর ও অভ্যন্তরীণ পীড়ন সৃষ্টি হওয়ার প্রবণতা অধিক থাকে, যা যথাযথ নকশা ও প্রক্রিয়াকরণের মাধ্যমে সমন্বয় করা প্রয়োজন।
- আবেদনs: ইঞ্জিন ব্লক, ব্রেক ডিস্ক, মেশিন টুলের ভিত্তি এবং বৃহৎ চাপ পাত্রের খোলস
অ্যালুমিনিয়াম খাদ
অ্যালুমিনিয়াম অ্যালয় এর কম ঘনত্ব, উচ্চ আপেক্ষিক শক্তি এবং ভালো ক্ষয় প্রতিরোধ ক্ষমতার কারণে স্যান্ড কাস্টিং-এ এটি অত্যন্ত পছন্দের। গলিত অবস্থায় এদের প্রবাহমানতা ভালো এবং এরা জটিল আকৃতি ও পাতলা দেয়ালযুক্ত হালকা ওজনের কাস্টিং তৈরি করতে পারে। অ্যালুমিনিয়াম অ্যালয় কাস্টিং-এর যান্ত্রিক প্রক্রিয়াকরণ কর্মক্ষমতা এবং তাপ পরিবাহিতাও ভালো।
- পেশাদাররা: ভালো ক্ষয় প্রতিরোধ ক্ষমতা, উচ্চ নির্দিষ্ট শক্তি এবং ভালো তরলতা
- আবেদনs: দ্য মোটরগাড়ির ইঞ্জিনের পিস্টন ও সিলিন্ডার হেড, উড়োজাহাজের কাঠামোগত উপাদান, বিভিন্ন ইলেকট্রনিক যন্ত্রের তাপ অপসরণকারী আবরণ এবং দৈনন্দিন জীবনের হার্ডওয়্যারের যন্ত্রাংশ।
তামার খাদ
তামার সংকর ধাতু, যার মধ্যে প্রধানত ব্রোঞ্জ এবং পিতল অন্তর্ভুক্ত, মূলত বালি ঢালাই পদ্ধতিতে এমন সব যন্ত্রাংশ তৈরিতে ব্যবহৃত হয় যেগুলোর ক্ষয় প্রতিরোধ ক্ষমতা, মরিচা প্রতিরোধ ক্ষমতা, অথবা ভালো বৈদ্যুতিক ও তাপীয় পরিবাহিতা প্রয়োজন। ব্রোঞ্জের চমৎকার ক্ষয় প্রতিরোধ ক্ষমতা এবং রাসায়নিক স্থিতিশীলতা রয়েছে, এবং এটি প্রায়শই গিয়ার, বিয়ারিং, মেরিন স্ক্রু পাম্প এবং ভালভের উপাদান তৈরিতে ব্যবহৃত হয়।
- পেশাদাররা: ভালো যান্ত্রিক বৈশিষ্ট্য, বিদ্যুৎ পরিবাহিতা এবং সুন্দর রঙ
- আবেদনs: জলের পাইপের ফিটিংস, বাদ্যযন্ত্র, আলংকারিক শিল্পকর্ম এবং বিভিন্ন বৈদ্যুতিক সংযোগকারী ঢালাই করা হয়।
বালি ঢালাই প্রক্রিয়ার প্রকারভেদ
সবুজ বালি ঢালাই
গ্রিন স্যান্ড কাস্টিং হলো সবচেয়ে প্রচলিত এবং সাশ্রয়ী স্যান্ড কাস্টিং পদ্ধতি। এর বৈশিষ্ট্য হলো, এটি একটি ভেজা, কাঁচা বালির ছাঁচ ব্যবহার করে সরাসরি ঢালা হয়। ছাঁচের বালির প্রধান বাইন্ডার হলো বেনটোনাইট, এবং আর্দ্রতার দ্বারা এর সান্দ্রতা সক্রিয় হয়।
- পেশাদাররা: এর উৎপাদন দক্ষতা বেশি এবং এটি যান্ত্রিক অ্যাসেম্বলি লাইন পরিচালনার জন্য উপযুক্ত।
- কনস: ভেজা বালির ছাঁচের শক্তি তুলনামূলকভাবে কম, এবং আর্দ্রতার কারণে ঢালাইয়ে সহজেই ছিদ্রের মতো ত্রুটি দেখা দিতে পারে।
ফোম কাস্টিং হারিয়েছেন
লস্ট ফোম কাস্টিং একটি অপেক্ষাকৃত উন্নত স্যান্ড কাস্টিং প্রক্রিয়া, এবং এর মডেলটি ফোম প্লাস্টিক দিয়ে তৈরি করা হয়। ছাঁচ তৈরির সময়, ফোম মডেলটিকে কোনো বাইন্ডার ছাড়াই শুকনো বালিতে বসানো হয় এবং তারপর সরাসরি মডেলটির মধ্যে উচ্চ-তাপমাত্রার গলিত ধাতু ঢালা হয়। গলিত ধাতুর সংস্পর্শে আসামাত্র ফোম মডেলটি বাষ্পীভূত হয়ে সঙ্গে সঙ্গে অদৃশ্য হয়ে যায় এবং গলিত ধাতুটি মডেলের স্থানটি পূরণ করে, যা অবশেষে একটি ঢালাই তৈরি করে।
- পেশাদাররা: ছাঁচ তোলার প্রয়োজন হয় না, কোনো বিভাজন তল নেই, এবং অত্যন্ত জটিল আকৃতির ঢালাই তৈরি করা যায়।
- কনস: ফোম মডেলগুলির উৎপাদন খরচ তুলনামূলকভাবে বেশি।
স্ব-কঠিনীভূত বালি ঢালাই
স্ব-কঠিনীভূত বালি দিয়ে তৈরি ছাঁচকে ঢালাইয়ের পর পোড়ানোর প্রয়োজন হয় না এবং এটি ঘরের তাপমাত্রায় রাসায়নিক বিক্রিয়ার মাধ্যমে নিজে থেকেই শক্ত হয়ে প্রয়োজনীয় শক্তি অর্জন করতে পারে।
সাধারণ উপকরণগুলোর মধ্যে রয়েছে সোডিয়াম সিলিকেট, বালি এবং রেজিন দ্বারা স্ব-কঠিনীভূত বালি। ভেজা ছাঁচনির্মাণ বালির তুলনায় স্ব-কঠিনীভূত বালির ছাঁচের নির্ভুলতা ও শক্তি বেশি, যা মাঝারি ও বড় আকারের ঢালাইয়ের একক বা অল্প পরিমাণে উৎপাদনের জন্য এগুলোকে আরও উপযুক্ত করে তোলে।
কাস্টম স্যান্ড কাস্টিং এর সুবিধাগুলি
কম উপাদান খরচ
বালির ছাঁচ তৈরির জন্য প্রয়োজনীয় প্রধান কাঁচামাল হলো সিলিকা বালি, যা প্রকৃতিতে অত্যন্ত সহজলভ্য এবং সস্তা। কাদামাটি এবং রেজিনের মতো আঠার দামও তুলনামূলকভাবে কম।
ধাতু বা বিশেষ সিরামিকের ছাঁচ ব্যবহার করা হয় এমন অন্যান্য ঢালাই পদ্ধতির তুলনায় স্যান্ড কাস্টিং-এর ছাঁচ তৈরির খরচ অনেক কম। এটি বিশেষত বড় আকারের ঢালাইয়ের একক বা অল্প পরিমাণে উৎপাদনের জন্য উপযুক্ত এবং ছাঁচের উচ্চ মূল্যের কারণে এর অর্থনৈতিক কার্যকারিতা হ্রাস পায় না।
অত্যন্ত নমনীয় উৎপাদন প্রক্রিয়া
বালি ঢালাই পদ্ধতি ঢালাইকৃত বস্তুর আকার, ওজন এবং জটিলতা দ্বারা কঠোরভাবে সীমাবদ্ধ নয়। এটি দিয়ে কেবল কয়েক গ্রাম ওজনের ছোট যন্ত্রাংশই নয়, বরং শত শত টন ওজনের বৃহৎ মেশিন টুল বেস বা বিশাল সামুদ্রিক প্রপেলারও তৈরি করা যায়।
ঢালাইয়ের পরে, বালির ছাঁচটি ক্ষতিগ্রস্ত হয় এবং গভীর গহ্বর, অবনমন এবং অন্যান্য বৈশিষ্ট্যযুক্ত ঢালাইগুলি, যা অন্য পদ্ধতিতে তৈরি করা কঠিন, এই জটিল বালির ছাঁচ থেকে বের করা যায়। এই নমনীয়তা অনেক স্থায়ী ছাঁচ ঢালাই পদ্ধতির চেয়ে অতুলনীয়।
বিস্তৃত ধাতু সামঞ্জস্য
স্যান্ড কাস্টিং পদ্ধতিতে কোন ধরণের ধাতু ঢালা হবে, সে বিষয়ে প্রায় কোনো বিধিনিষেধ নেই। কম গলনাঙ্কের অ্যালুমিনিয়াম ও তামার সংকর ধাতু থেকে শুরু করে উচ্চ গলনাঙ্কের ঢালাই লোহা, ঢালাই ইস্পাত, এমনকি নিকেল ও কোবাল্ট-ভিত্তিক সংকর ধাতুর মতো উচ্চ-তাপমাত্রার সংকর ধাতু পর্যন্ত—সবই স্যান্ড কাস্টিংয়ের মাধ্যমে তৈরি করা যায়।
ছাঁচ তৈরির বালির নিজস্ব তাপসহনশীলতা অত্যন্ত বেশি এবং এটি না গলেই অধিকাংশ গলিত ধাতুর উচ্চ তাপমাত্রা সহ্য করতে পারে, যা বিভিন্ন বৈশিষ্ট্য ও ব্যবহারসম্পন্ন ধাতব উপাদান উৎপাদনের জন্য একটি সার্বজনীন ভিত্তি প্রদান করে।
দ্রুত ছাঁচ উৎপাদন
কাঠ বা প্লাস্টিকের ছাঁচ প্রক্রিয়াকরণ ও তৈরির জন্য স্যান্ড কাস্টিং একটি অত্যন্ত দ্রুত পদ্ধতি। যখন নকশা পরিবর্তনের প্রয়োজন হয়, তখন স্যান্ড কাস্টিং-এর ক্ষেত্রে ধাতব ছাঁচের মতো সময়সাপেক্ষ ও শ্রমসাধ্য যান্ত্রিক প্রক্রিয়াকরণের প্রয়োজন হয় না, বরং শুধু মডেলটিই পরিবর্তন করতে হয়।
ছাঁচ তৈরি পণ্যের নকশা থেকে সফল পরীক্ষামূলক উৎপাদন পর্যন্ত সময়কালকে উল্লেখযোগ্যভাবে সংক্ষিপ্ত করে, উন্নয়ন পর্যায়ে খরচ ও ঝুঁকি হ্রাস করে এবং পরীক্ষামূলক উৎপাদন বা স্বল্প-পরিমাণ উৎপাদনের জন্য এটি অত্যন্ত সাশ্রয়ী ও কার্যকর।
সীমাহীন আকারের পরিসর
বালি ঢালাইয়ের একটি অত্যন্ত উল্লেখযোগ্য সুবিধা হলো এর ঢালাইয়ের আকারের ব্যাপক পরিসর। বালির ছাঁচ ব্লক আকারে তৈরি করে জোড়া লাগানো হয়। তত্ত্বগতভাবে, যথেষ্ট বড় বালির বাক্স তৈরি করে যেকোনো আকারের যন্ত্রাংশ ঢালাই করা সম্ভব।
প্রকৃত শিল্পক্ষেত্রে, সবচেয়ে বড় এবং ভারী ঢালাই করা বস্তুগুলো, যেমন বড় ইঞ্জিন ব্লক এবং বড় মেশিন টুল বেড, প্রায় সবই স্যান্ড কাস্টিং পদ্ধতিতে তৈরি করা হয়। অন্যান্য ঢালাই পদ্ধতির পক্ষে এত বিশাল আকার অর্জন করা অত্যন্ত কঠিন।
কাস্টম স্যান্ড কাস্টিং এর অসুবিধাগুলি
দুর্বল মাত্রিক নির্ভুলতা
দানাদার বালুকণা একসাথে জুড়ে দিয়ে বালির ছাঁচ তৈরি করা হয়। স্বভাবতই, এগুলোর ভেতরের দেয়াল ধাতব ছাঁচের মতো মসৃণ হয় না, যার ফলে ঢালাই করা বস্তুর পৃষ্ঠ তুলনামূলকভাবে অমসৃণ হয়। সাধারণত, এর উন্নতির জন্য পরবর্তীকালে যান্ত্রিক প্রক্রিয়াকরণের প্রয়োজন হয়।
ছাঁচ থেকে ধাতু বের করা এবং বাক্স বন্ধ করার মতো কাজ চলাকালীন বালির ছাঁচে সামান্য বিকৃতি বা ক্ষতি হওয়ার প্রবণতা থাকে। উচ্চ-তাপমাত্রার গলিত ধাতুর ঘর্ষণের সাথে মিলিত হয়ে এটি ঢালাইকৃত বস্তুতে মাত্রাগত বিচ্যুতি এবং বুর-এর মতো পৃষ্ঠীয় ত্রুটি সৃষ্টি করতে পারে।
কঠোর কর্মপরিবেশ
স্যান্ড কাস্টিং উৎপাদন প্রক্রিয়ার সময়, বিশেষ করে বালি মেশানো, ছাঁচ তৈরি এবং ঝাঁকানোর পর্যায়ে প্রচুর পরিমাণে ধূলিকণা উৎপন্ন হয়। একই সাথে, ধাতু গলানো, গরম ঢালাইয়ের ছাঁচ এবং বাইন্ডারের বিয়োজন—এই সব প্রক্রিয়া থেকেই ক্ষতিকর গ্যাস ও ধোঁয়া তৈরি হয়।
কারখানায় ধূলিকণা ও ক্ষতিকর গ্যাস শ্রমিকদের স্বাস্থ্যের জন্য হুমকি সৃষ্টি করে, এবং কঠোর পরিবেশ সুরক্ষা বিধিমালা মেনে চলার জন্য প্রতিষ্ঠানগুলোকে বায়ুচলাচল, ধূলিকণা অপসারণ এবং বর্জ্য গ্যাস শোধনের ক্ষেত্রে বিপুল পরিমাণ অর্থ বিনিয়োগ করতে হয়।
জটিল এবং দক্ষতা-নির্ভর
বালি ঢালাই প্রক্রিয়ায় ছাঁচ তৈরি, ছাঁচ গঠন, গলানো থেকে শুরু করে ঢালাই এবং পরিষ্কার করা পর্যন্ত অসংখ্য ধাপ জড়িত। প্রতিটি ধাপের প্যারামিটার নিয়ন্ত্রণ চূড়ান্ত ঢালাইয়ের গুণমানকে প্রভাবিত করে।
বালি ঢালাই প্রক্রিয়াটি দক্ষ কর্মীদের অভিজ্ঞতা ও বিচক্ষণতার উপর ব্যাপকভাবে নির্ভরশীল, যেমন ঢালাইয়ের তাপমাত্রা ও গতি নির্বাচন। মানবিক কারণে সৃষ্ট তারতম্য সহজেই পণ্যের গুণমানকে অস্থিতিশীল করে তুলতে পারে এবং দক্ষ কর্মীদের চাহিদাও ব্যবস্থাপনার খরচ বাড়িয়ে দেয়।
নির্ভুল বালি ঢালাই পরিষেবা: আপনার প্রয়োজনীয় প্রকল্পটিকে শক্তি জোগান।
উচ্চমানের স্যান্ড কাস্টিং সমাধানের জন্য আপনার বিশ্বস্ত সহযোগী, নোবেল-এ আপনাকে স্বাগতম। আমরা আমাদের উন্নত স্যান্ড কাস্টিং সক্ষমতার মাধ্যমে আপনার ডিজাইনগুলোকে টেকসই ও জটিল ধাতব উপাদানে রূপান্তরিত করতে বিশেষজ্ঞ। প্রোটোটাইপিং থেকে শুরু করে বৃহৎ পরিসরে উৎপাদন পর্যন্ত, আমরা আপনার সবচেয়ে কঠোর চাহিদা পূরণের জন্য প্রয়োজনীয় নির্ভরযোগ্যতা, দক্ষতা এবং সক্ষমতা প্রদান করি।
কেন আমাদের সাথে অংশীদার?
- প্রমাণিত গুণমান ও নির্ভরযোগ্যতা: কাঁচামাল পরিদর্শন থেকে শুরু করে চূড়ান্ত মাত্রিক যাচাই পর্যন্ত আমাদের কঠোর মান নিয়ন্ত্রণ ব্যবস্থা নিশ্চিত করে যে, প্রতিটি ঢালাই আপনার নির্দিষ্ট বিবরণ অনুযায়ী হয়।
- কারিগরি সহযোগিতা: আমাদের প্রকৌশলীরা উৎপাদনযোগ্যতার জন্য ডিজাইনকে সর্বোত্তম করতে, কর্মক্ষমতা বাড়াতে এবং মোট খরচ কমাতে আপনার সাথে ঘনিষ্ঠভাবে কাজ করে।
- প্রতিযোগিতামূলক লিড টাইম: আমরা দক্ষ উৎপাদন পরিকল্পনা এবং শক্তিশালী প্রক্রিয়া কাজে লাগিয়ে আপনার যন্ত্রাংশগুলো প্রতিবারই সময়মতো সরবরাহ করি।
আপনার পরবর্তী প্রকল্পের ভিত্তি হতে দিন আমাদের। আপনার প্রয়োজনীয়তা নিয়ে আলোচনা করতে এবং একটি বিস্তারিত মূল্যতালিকা পেতে আজই আমাদের সাথে যোগাযোগ করুন।
বিবরণ
স্যান্ড কাস্টিং কী এবং এটি কীভাবে কাজ করে?
স্যান্ড কাস্টিং একটি বহুমুখী ধাতু ঢালাই প্রক্রিয়া, যেখানে কোনো অংশ তৈরি করার জন্য গলিত ধাতু একটি একবার ব্যবহারযোগ্য বালির ছাঁচে ঢালা হয়। এই প্রক্রিয়ায় একটি প্যাটার্ন (অংশটির একটি প্রতিরূপ) থেকে বালির ছাঁচ তৈরি করা হয়, সেটিকে গলিত ধাতু দিয়ে পূর্ণ করা হয়, সেটিকে ঠান্ডা হয়ে জমাট বাঁধতে দেওয়া হয় এবং তারপর তৈরি ঢালাইটি বের করে আনার জন্য বালির ছাঁচটি ভেঙে ফেলা হয়।
বালু ঢালাইয়ে কী কী উপকরণ ব্যবহার করা যেতে পারে?
স্যান্ড কাস্টিং পরিষেবা বিভিন্ন ধরণের লৌহঘটিত এবং অলৌহঘটিত ধাতু সমর্থন করে। সাধারণ পছন্দগুলোর মধ্যে রয়েছে গ্রে আয়রন, ডাকটাইল আয়রন, কার্বন স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম অ্যালয় এবং কপার অ্যালয় (যেমন ব্রোঞ্জ ও ব্রাস)। নির্বাচনটি প্রয়োজনীয় যান্ত্রিক বৈশিষ্ট্যের উপর নির্ভর করে, যেমন শক্তি, ক্ষয় প্রতিরোধ ক্ষমতা বা মরিচা প্রতিরোধ ক্ষমতা।
বালির ছাঁচের সাধারণ আকার ও ওজনের পরিসীমা কত?
স্যান্ড কাস্টিং পদ্ধতিতে বিশাল আকারের যন্ত্রাংশ তৈরি করা যায়। এর মাধ্যমে কয়েক আউন্স (১০০+ গ্রাম) থেকে ১০০ টনেরও বেশি ওজনের যন্ত্রাংশ তৈরি করা সম্ভব, যা ছোট কাঠামো থেকে শুরু করে বিশাল মেশিনের ভিত্তি, পাম্প হাউজিং এবং শিল্প সরঞ্জাম পর্যন্ত সবকিছুর জন্য এটিকে আদর্শ করে তোলে।
বালু ঢালাই প্রক্রিয়ার সীমাবদ্ধতাগুলো কী কী?
স্যান্ড কাস্টিং অত্যন্ত বহুমুখী হলেও এর কিছু সীমাবদ্ধতা রয়েছে। এর ফলে তৈরি হওয়া অংশগুলোর পৃষ্ঠতল সাধারণত ইনভেস্টমেন্ট কাস্টিং বা ডাই কাস্টিং থেকে প্রাপ্ত অংশগুলোর তুলনায় বেশি অমসৃণ হয় এবং এগুলোর মাত্রিক নির্ভুলতাও সাধারণত কম থাকে।
স্যান্ড কাস্টিং পরিষেবা বেছে নেওয়ার সুবিধাগুলো কী কী?
স্যান্ড কাস্টিং-এর প্রধান সুবিধাগুলোর মধ্যে রয়েছে অন্যান্য পদ্ধতির তুলনায় এর কম টুলিং খরচ, খুব বড় ও ভারী উপাদান তৈরি করার ক্ষমতা এবং জটিল জ্যামিতিক আকারের জন্য অসাধারণ ডিজাইন নমনীয়তা।







