
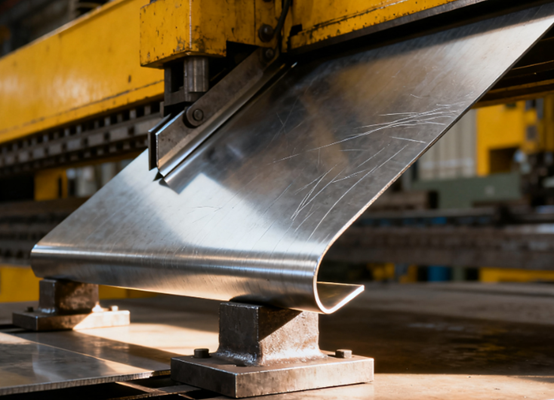
কি Sহিট Metal Bশেষ প্রক্রিয়া?
শিট মেটাল বেন্ডিং হলো একটি ধাতু প্রক্রিয়াকরণ কৌশল, যেখানে প্রধানত একটি বেন্ডিং মেশিন ব্যবহার করে ধাতব পাতের উপর চাপ প্রয়োগ করা হয়। এর ফলে নির্দিষ্ট স্থানে পাতটির প্লাস্টিক বিকৃতি ঘটে এবং পূর্বনির্ধারিত কোণ ও আকৃতির যন্ত্রাংশ তৈরি হয়।
শিট মেটাল বাঁকানোর প্রক্রিয়ায় সাধারণত ছাঁচ ব্যবহার করা হয়, যার মধ্যে একটি উপরের ডাই (পাঞ্চ) এবং একটি নিচের ডাই (V-আকৃতির খাঁজ) থাকে। এই ছাঁচে চাপ প্রয়োগ করে শিট মেটালকে নিচের ডাইয়ের খোলা অংশের মধ্যে প্রবেশ করিয়ে একটি বাঁক তৈরি করা হয়। বাক্স, ব্র্যাকেট এবং ক্যাবিনেটের মতো বিভিন্ন ধাতব কাঠামোগত উপাদান তৈরিতে বেন্ডিং প্রযুক্তি ব্যাপকভাবে ব্যবহৃত হয়। এর বৈশিষ্ট্য হলো উচ্চ দক্ষতা, উচ্চ নির্ভুলতা এবং শক্তিশালী অভিযোজন ক্ষমতা, এবং এটি শিট মেটাল মেশিনিংয়ের একটি মূল ধাপ।
শিট মেটাল বাঁকানোর প্রক্রিয়াটি কীভাবে কাজ করে?
শিট মেটাল বেন্ডিং প্রক্রিয়ার মূল ভিত্তি হলো একটি পূর্বনির্ধারিত অবস্থানে বাহ্যিক বল প্রয়োগ করে ধাতব পাতের প্লাস্টিক বিকৃতি ঘটানো, যার ফলে নির্দিষ্ট কোণ ও আকৃতি তৈরি হয়। এই প্রক্রিয়াটি প্রধানত বেন্ডিং মেশিন এবং বিশেষায়িত ছাঁচের উপর নির্ভর করে।
শীট মেটাল বাঁকানোর কাজে ব্যবহৃত ধাতব উপকরণ
কোল্ড-রোল্ড স্টিল প্লেট
কোল্ড-রোল্ড স্টিল প্লেট হলো কার্বন স্টিলের এমন প্লেট যা কক্ষ তাপমাত্রায় রোল করা হয়। কোল্ড-রোল্ড স্টিল প্লেটের শক্তি এবং মেশিনিং করার ক্ষমতা চমৎকার, এবং একারণে এটি নিখুঁতভাবে বাঁকানো, স্ট্যাম্পিং এবং ঝালাই করার জন্য অত্যন্ত উপযুক্ত।
কোল্ড-রোল্ড স্টিল প্লেটে সাধারণত মরিচা অপসারণের মতো কোনো প্রাক-প্রক্রিয়াকরণের প্রয়োজন হয় না এবং এগুলিতে সরাসরি ইলেক্ট্রোপ্লেটিং বা পেইন্টিং করা যায়।
মরিচা রোধক স্পাত
স্টেইনলেস স্টিল তার অসামান্য ক্ষয়রোধী ক্ষমতার জন্য সুপরিচিত, কারণ এতে থাকা ক্রোমিয়াম মৌলটি এর পৃষ্ঠে ক্রোমিয়াম অক্সাইডের একটি ঘন নিষ্ক্রিয়করণ স্তর তৈরি করতে পারে।
৩০৪ স্টেইনলেস স্টিলের সার্বিক কার্যক্ষমতা চমৎকার এবং এটি বিভিন্ন পরিবেশের জন্য উপযুক্ত। ৩১৬ স্টেইনলেস স্টিলে মলিবডেনাম যুক্ত থাকার কারণে ক্লোরাইড ক্ষয়ের বিরুদ্ধে এর প্রতিরোধ ক্ষমতা বেশি।
| 304L | ঝালাইয়ের জন্য উপযুক্ত; ভালো ক্ষয়রোধী ক্ষমতা |
| 321 | টাইটানিয়াম রয়েছে; ভালো ক্ষয়রোধী কর্মক্ষমতা |
| 301 | তুলনামূলকভাবে উচ্চ কাঠিন্য; ভালো শক্তি |
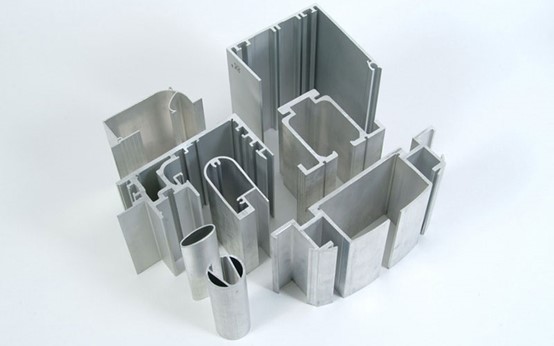
অ্যালুমিনিয়াম
অ্যালুমিনিয়াম একটি হালকা ধাতু যার ঘনত্ব স্টিলের ঘনত্বের প্রায় এক-তৃতীয়াংশ, যা এমন সব ক্ষেত্রে অত্যন্ত গুরুত্বপূর্ণ যেখানে ওজন কমানো প্রয়োজন।
অ্যালুমিনিয়াম উপাদানের ভালো ক্ষয় প্রতিরোধ ক্ষমতা এবং চমৎকার তাপ ও বিদ্যুৎ পরিবাহিতা রয়েছে। এছাড়াও, অ্যালুমিনিয়ামের চমৎকার নমনীয়তা রয়েছে এবং একে সহজে বাঁকিয়ে ও প্রসারিত করে বিভিন্ন আকার দেওয়া যায়।
গ্যালভানাইজড স্টিল শীট
কোল্ড-রোল্ড বা হট-রোল্ড স্টিল শিটের উপরিভাগে জিঙ্কের একটি স্তর প্রলেপ দিয়ে গ্যালভানাইজড স্টিল শিট তৈরি করা হয়। এর উদ্দেশ্য হলো জিঙ্কের স্তরের মাধ্যমে অভ্যন্তরীণ স্টিলকে সুরক্ষা প্রদান করা এবং স্টিল শিটকে মরিচা পড়া থেকে কার্যকরভাবে প্রতিরোধ করা।
- ইলেক্ট্রো-গ্যালভানাইজড স্টিল: পৃষ্ঠতলটি মসৃণ ও অভিন্ন হওয়ায় এটি স্প্রে করার জন্য আরও উপযুক্ত।
- হট-ডিপ গ্যালভানাইজড স্টিল: জিঙ্কের প্রলেপ তুলনামূলকভাবে পুরু এবং এর ক্ষয় প্রতিরোধ ক্ষমতা শক্তিশালী, কিন্তু এর উপরিভাগে জিঙ্কের ফুল দেখা যায়।
পিতল
পিতল হলো তামা ও দস্তার একটি সংকর ধাতু। এর একটি অত্যন্ত সুন্দর সোনালী হলুদ বর্ণ রয়েছে এবং এটি প্রায়শই আলংকারিক উপাদান তৈরিতে ব্যবহৃত হয়। এর নান্দনিক আকর্ষণের পাশাপাশি, পিতলের উৎকৃষ্ট বিদ্যুৎ পরিবাহিতা, তাপ পরিবাহিতা এবং অসাধারণ জীবাণু-প্রতিরোধী বৈশিষ্ট্যও রয়েছে।
মেশিনিংয়ের ক্ষেত্রে, পিতল নরম এবং এর চমৎকার নমনীয়তা রয়েছে, যা এটিকে জটিল স্ট্যাম্পিং এবং ফোর্জিং অপারেশনের জন্য অত্যন্ত উপযুক্ত করে তোলে।
হট-রোল্ড স্টিল প্লেট
হট-রোল্ড স্টিল প্লেট হলো কার্বন স্টিলের প্লেট যা উচ্চ তাপমাত্রায় রোল করা হয়। কোল্ড-রোল্ড প্লেটের তুলনায়, এর পৃষ্ঠে অক্সাইড স্কেলের একটি স্তর থাকে, এটি তুলনামূলকভাবে অমসৃণ হয় এবং এর মাত্রাগত নির্ভুলতাও কিছুটা খারাপ হয়।
হট-রোল্ড স্টিল প্লেটের সুবিধা হলো এর তুলনামূলকভাবে কম দাম, এবং এর মাধ্যমে আরও পুরু শিট ও উচ্চতর কাঠামোগত শক্তি পাওয়া যায়।
শীট মেটাল বাঁকানোর প্রক্রিয়ার প্রকারভেদ
ভাঁজ বাঁকানো
ওয়ার্কপিসের ধার বরাবর বিমটিকে উপরে বা নিচে ভাঁজ করার মাধ্যমে ফোল্ডিং বেন্ডিং সম্পন্ন করা হয় এবং এটি প্রায়শই বক্স-টাইপ ও শেল-টাইপ যন্ত্রাংশের জন্য ব্যবহৃত হয়।
পেশাদাররা:
- ছাঁচের দাগ ছাড়া বাঁকানো: উপরিভাগের প্রলেপ বা আলংকারিক স্তরের কোনো ক্ষতি করে না।
- উচ্চ নির্ভুলতা এবং ভালো পুনরাবৃত্তিযোগ্যতা।
- বড় আকারের প্লেটের জন্য উপযুক্ত: বিশেষ করে অ্যালুমিনিয়ামের পাত, পাতলা স্টেইনলেস স্টিলের পাত ইত্যাদি।
কনস:
- কম দক্ষতা: মাঝারি ও স্বল্প পরিমাণে উৎপাদনের জন্য উপযুক্ত।
- জটিল কাঠামো: ভাঁজ করার পদ্ধতির রক্ষণাবেক্ষণ খরচ বেশি।
- পুরু প্লেট মেশিনিংয়ের জন্য উপযুক্ত নয়।
রোল নমন
রোল বেন্ডিং হলো এমন একটি প্রক্রিয়া যেখানে একটি তিন-রোল বা একাধিক-রোল প্লেট বেন্ডিং মেশিন ব্যবহার করে শিট মেটালকে একাধিকবার বাঁকানোর মাধ্যমে ক্রমান্বয়ে বৃত্তচাপ-আকৃতির, নলাকার বা শঙ্কু-আকৃতির অংশে পরিণত করা হয়।
পেশাদাররা:
- বৃহৎ বক্রতা বাঁকানোর জন্য উপযুক্ত: এটি অবিচ্ছিন্নভাবে বড় ব্যাসার্ধের বা সম্পূর্ণ বৃত্তাকার অংশ গঠন করতে পারে।
- অভিন্ন বিকৃতি: এককালীন বাঁকানোর কারণে সৃষ্ট পীড়ন কেন্দ্রীভবন এড়িয়ে চলুন।
- এটি দিয়ে পুরু পাত এবং বড় আকারের যন্ত্রাংশ মেশিনিং করা যায়।
কনস:
- কোণ নিয়ন্ত্রণ করা কঠিন: রোলারের দূরত্ব একাধিকবার সমন্বয় করতে হবে।
- ক্ষুদ্র বক্রতা বা সূক্ষ্মকোণ তৈরি করা সহজসাধ্য নয়।
- উচ্চ সরঞ্জাম বিনিয়োগ খরচ.
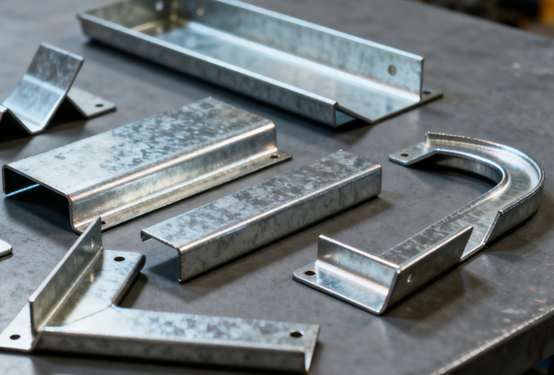
মুদ্রা
পাঞ্চটি অত্যন্ত উচ্চ চাপে পাতটিকে নিচের ডাইয়ের মধ্যে চেপে ধরে, যার ফলে উপাদানটির সম্পূর্ণ প্লাস্টিক বিকৃতি ঘটে। কোণটি প্রায় সম্পূর্ণরূপে ডাই দ্বারা নির্ধারিত হয়।
পেশাদাররা:
- অত্যন্ত উচ্চ মাত্রিক এবং কৌণিক নির্ভুলতা: প্রায় কোনো প্রত্যাবর্তন নেই।
- ধারালো কোণা বা বৈশিষ্ট্যসূচক কিনারা: সূক্ষ্ম যন্ত্রাংশ প্রক্রিয়াকরণের জন্য উপযুক্ত।
- ভালো গঠনগত সামঞ্জস্য: কোণটি সম্পূর্ণরূপে ছাঁচ দ্বারা নিয়ন্ত্রিত হয়।
কনস:
- উচ্চ সরঞ্জামের প্রয়োজনীয়তা: উচ্চ টনেজ সম্পন্ন প্রেসের প্রয়োজন।
- ছত্রাকের কারণে মারাত্মক ক্ষয়: উচ্চ চাপ, ছাঁচের উপকরণের জন্য উচ্চ চাহিদা এবং তাপীয় প্রক্রিয়াকরণ।
- উচ্চ মূল্য: ছাঁচ তৈরি ও রক্ষণাবেক্ষণের খরচ বেশি।
বায়ু নমন
বাতাসের দ্বারা বাঁকানো ওয়ার্কপিসটি শুধুমাত্র উপরের ডাইয়ের অগ্রভাগ এবং নিচের ডাইয়ের V-গ্রুভের উভয় পাশের সংস্পর্শে আসে। যখন পাঞ্চটি নিচের দিকে চাপ দেয়, তখন সংস্পর্শ বিন্দুগুলোতে ধাতুটির স্থিতিস্থাপক-প্লাস্টিক বিকৃতি ঘটে এবং প্রয়োজনীয় কোণটি গঠিত হয়।
পাঞ্চ স্ট্রোকের গভীরতা দ্বারা কোণটি নিয়ন্ত্রণ করা হয়।
পেশাদাররা:
- শক্তিশালী কোণ সমন্বয়যোগ্যতা: পাঞ্চের স্ট্রোক নিয়ন্ত্রণের মাধ্যমে বাঁকানোর কোণ পরিবর্তন করা যায়, যা উচ্চ নমনীয়তা প্রদান করে।
- কম ছাঁচ ক্ষয়: উপরের এবং নিচের মোল্ডের মধ্যে সংস্পর্শের ক্ষেত্রফল কম হওয়ায় মোল্ডটির কার্যকাল দীর্ঘ হয়।
- ভাল অভিযোজনযোগ্যতা: একই ছাঁচের সেট দিয়ে বিভিন্ন কোণ এবং পাতের পুরুত্বের অংশ তৈরি করা যায়।
কনস:
- নিম্ন-কোণ নির্ভুলতা: এটি প্রত্যাবর্তনের দ্বারা ব্যাপকভাবে প্রভাবিত হয় এবং এর জন্য অভিজ্ঞতালব্ধ সংশোধন প্রয়োজন।
- অধিক নমন বল: অন্যান্য পদ্ধতির তুলনায়, এর জন্য ব্যবহৃত যন্ত্রপাতির টনেজের ক্ষেত্রে উচ্চতর প্রয়োজনীয়তা রয়েছে।
নীচে
পাঞ্চটি শিটটিকে নিচের ডাইয়ের V-গ্রুভের তলদেশে চেপে ধরে, ফলে আকৃতি দেওয়ার জন্য শিটটি ডাইয়ের সাথে পুরোপুরি লেগে যায়। বিকৃতি অঞ্চলে সুস্পষ্ট প্লাস্টিক প্রবাহ বা এমনকি ছাপও পড়ে।
পেশাদাররা:
- উচ্চ কোণ নির্ভুলতা: প্রায় কোনো প্রত্যাবর্তন নেই এবং বাঁকানোর কোণ স্থিতিশীল।
- ভালো পুনরাবৃত্তিযোগ্যতা: উচ্চ সামঞ্জস্যের প্রয়োজনীয়তা সম্পন্ন যন্ত্রাংশের ব্যাপক উৎপাদনের জন্য উপযুক্ত।
- চমৎকার পৃষ্ঠ গুণমান: স্পষ্ট ভাঁজ এবং পরিপাটি কিনারা।
কনস:
- ছত্রাকের ক্ষয়: বৃহৎ সংস্পর্শ ক্ষেত্র, সুস্পষ্ট ঘর্ষণ এবং পীড়ন কেন্দ্রীভবন।
- ঘন ঘন ছাঁচ পরিবর্তন: প্লেটের বিভিন্ন পুরুত্ব বা কোণের জন্য ছাঁচ প্রতিস্থাপন করতে হয়।
- উচ্চ শক্তি খরচ: এ আরও বেশি চাপ প্রয়োগের প্রয়োজন।
শীট মেটাল বেন্ডিং প্রক্রিয়ার মেশিনিং ধাপসমূহ
প্রক্রিয়া বিশ্লেষণ
বাঁকানোর আগে, যন্ত্রাংশের নকশাটি মনোযোগ সহকারে বিশ্লেষণ করে বাঁকানোর কোণ, বাঁকানোর ব্যাসার্ধ, খোলার আকার ও দিক নিশ্চিত করুন এবং বাঁকানোর ক্রমটি যুক্তিসঙ্গত কিনা তা পরীক্ষা করুন।
যন্ত্রাংশের নকশা বিশ্লেষণের উদ্দেশ্য হলো ত্রুটিপূর্ণ নকশার কারণে সৃষ্ট মাত্রাগত ভুল বা ওয়ার্কপিসের পারস্পরিক প্রতিবন্ধকতার সমস্যা এড়ানো।
উপাদান নির্বাচন করুন
বাঁকানোর কোণ এবং পাতের পুরুত্বের উপর ভিত্তি করে খোলার আকার গণনা করুন, বাঁকানোর ক্ষতিপূরণ সহগ বিবেচনা করুন এবং তারপরে উপকরণ প্রস্তুত করুন। কাঁচামালের মাত্রিক নির্ভুলতা নিশ্চিত করতে এবং পরবর্তী বাঁকানোর জন্য একটি ভিত্তি প্রদান করতে এই প্রক্রিয়াটি সম্পন্ন করা হয়।
ছাঁচ প্রস্তুতি
বাঁকানো অংশের আকৃতি, কোণ এবং পুরুত্ব অনুযায়ী বেন্ডিং মেশিনের উপযুক্ত আপার ডাই, লোয়ার ডাই এবং টনেজ নির্বাচন করুন এবং ইনস্টলেশন ও কমিশনিং সম্পন্ন করুন।
ছাঁচের নির্বাচন সরাসরি বাঁকানোর নির্ভুলতা এবং পৃষ্ঠের গুণমানকে প্রভাবিত করে। প্লেটের বিভিন্ন পুরুত্বের সাথে মেলানোর জন্য বিভিন্ন আকারের ভি-গ্রুভের প্রয়োজন হয়।
পজিশনিং
অপারেটর বেন্ডিং মেশিনের ওয়ার্কটেবিলে ওয়ার্কপিসটি স্থাপন করেন এবং স্টপার ও পজিশনিং ডিভাইসের মাধ্যমে এটিকে বেন্ডিং লাইনের সাথে মিলিয়ে এর সঠিক অবস্থান নিশ্চিত করেন। এই ধাপটি বেন্ডিং কোণ ও আকারের সামঞ্জস্যের উপর উল্লেখযোগ্য প্রভাব ফেলে এবং অবস্থানের নির্ভুলতা অবশ্যই বজায় রাখতে হবে।
বাঁকানো অপারেশন
বেন্ডিং মেশিনটি চালু করুন। পাঞ্চটি নিচের ডাইয়ের মধ্যে শিট মেটালকে চাপ দিয়ে প্রয়োজনীয় কোণ তৈরি করে। উল্টে যাওয়া বা অতিরিক্ত ফিরে আসা রোধ করতে অপারেটরকে নিম্নমুখী চাপের গভীরতা বা স্ট্রোক নিয়ন্ত্রণ করতে হবে।
বাঁকানোর প্রক্রিয়া চলাকালীন, উপাদানের উপর প্রযুক্ত বলের দিক এবং খাঁজ নিয়ন্ত্রণের দিকে মনোযোগ দেওয়া উচিত।
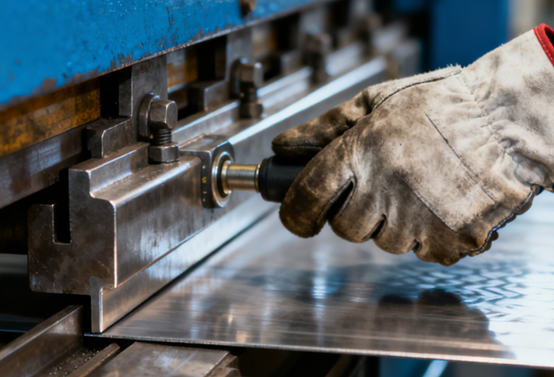
মাত্রা পরিদর্শন
যন্ত্রাংশগুলো বাঁকানোর কাজ সম্পন্ন হওয়ার পর, এর কোণ, বাহুর দৈর্ঘ্য এবং সমতলতা নকশার প্রয়োজনীয়তা পূরণ করে কি না, তা যাচাই করার জন্য প্রোটেক্টর, ভার্নিয়ার ক্যালিপার বা ত্রি-স্থানাঙ্ক পরিমাপক যন্ত্র ব্যবহার করে পরিমাপ করা হয়।
পরিদর্শনের পর পণ্যে কোনো বিচ্যুতি পাওয়া গেলে, স্ট্রোক বা মোল্ড ক্লিয়ারেন্স সূক্ষ্মভাবে সমন্বয় করে তা সংশোধন করা যেতে পারে।
গৌণ ও যৌগিক নমন
জটিল অংশগুলির জন্য একাধিকবার বা বিভিন্ন দিকে বাঁকানোর প্রয়োজন হয়। দ্বিতীয়বার বাঁকানোর আগে, পূর্ববর্তী ধাপের বাঁকানোর কোণ সঠিক আছে কিনা তা পরীক্ষা করা প্রয়োজন এবং গঠিত অংশটি যেন ছাঁচের সাথে বাধা সৃষ্টি না করে সেদিকে মনোযোগ দিতে হবে।
deburring নির্দিষ্টকরণ
ওয়ার্কপিসটি বাঁকানোর পরে, এর উপর থাকা অতিরিক্ত অংশগুলো অপসারণ, ঢালুকরণ এবং পৃষ্ঠতল প্রক্রিয়াকরণ করা প্রয়োজন, যাতে ধারালো প্রান্তগুলো এর সংযোজন বা ব্যবহারে বাধা সৃষ্টি না করে। পরবর্তীতে যদি ওয়েল্ডিং, পাউডার কোটিং বা অ্যানোডাইজিং-এর প্রয়োজন হয়, তবে এর বাহ্যিক গুণমান নিশ্চিত করার জন্য অতিরিক্ত অংশ অপসারণের ধাপটি বিশেষভাবে গুরুত্বপূর্ণ।
চূড়ান্ত পরিদর্শন
পরিশেষে, ওয়ার্কপিসটির মাত্রা, কোণ, সমতলতা এবং বাহ্যিক রূপের একটি পূর্ণাঙ্গ বা যথেচ্ছ পরিদর্শন প্রয়োজন। এগুলি যে ড্রয়িংয়ের শর্ত পূরণ করে, তা নিশ্চিত করার পরেই কেবল সুরক্ষামূলক মোড়কীকরণ করা যেতে পারে।
পরিবহন ও সংযোজনের সময় বাঁকানো অংশগুলো যাতে ক্ষতিগ্রস্ত না হয় তা নিশ্চিত করুন এবং সরবরাহকৃত সমাপ্ত পণ্যের গুণমান নিশ্চিত করুন।
শীট মেটাল বেন্ডিং প্রক্রিয়ার সুবিধাগুলি
শিট মেটাল মেশিনিং-এর অন্যতম বহুল ব্যবহৃত গঠন প্রক্রিয়া হিসেবে শিট মেটাল বেন্ডিং-এর একাধিক সুবিধা রয়েছে। এটি কেবল কাঠামোগত শক্তিই নিশ্চিত করে না, বরং উৎপাদন দক্ষতা এবং ব্যয় নিয়ন্ত্রণও নিশ্চিত করে।
উচ্চ নির্ভুলতা
আধুনিক সিএনসি বেন্ডিং সরঞ্জাম বাঁকানোর কোণ, অবস্থান এবং চাপ নির্ভুলভাবে নিয়ন্ত্রণ করতে পারে। বাঁকানোর ত্রুটি সাধারণত ±০.৫° এর মধ্যে নিয়ন্ত্রণ করা হয়, যা যন্ত্রাংশের আকার ও আকৃতির সামঞ্জস্য নিশ্চিত করে এবং নির্ভুল সমাবেশের প্রয়োজনীয়তা পূরণ করে।
উচ্চ উত্পাদন দক্ষতা
শিট মেটাল বেন্ডিং প্রক্রিয়াটি পরিচালনা করা সহজ এবং এর চক্রকাল সংক্ষিপ্ত। বিশেষ করে সিএনসি বেন্ডিং মেশিন ব্যবহার করলে, প্রোগ্রাম করা কার্যক্রমের মাধ্যমে একাধিক ধারাবাহিক বেন্ডিং প্রক্রিয়া সম্পন্ন করা যায়, যা উৎপাদন দক্ষতা ব্যাপকভাবে বৃদ্ধি করে। এটি বড় এবং ছোট উভয় প্রকার উৎপাদনের জন্যই উপযুক্ত।
নমনীয়তা
ডাই পরিবর্তন করে বা স্ট্রোক প্যারামিটার সামঞ্জস্য করে শিট মেটাল বেন্ডিংয়ের মাধ্যমে বিভিন্ন আকৃতি, কোণ এবং প্লেটের পুরুত্বের যন্ত্রাংশ তৈরি করা যায়। একই সরঞ্জাম একাধিক পণ্যের জন্য ব্যবহার করা যায় এবং এটি বিভিন্ন প্রকার ও ছোট ব্যাচের কাস্টমাইজড উৎপাদন পদ্ধতির জন্য উপযুক্ত।
উচ্চ উপাদান ব্যবহারের হার
বেন্ডিং প্রধানত প্লাস্টিক ডিফরমেশনের মাধ্যমে আকৃতি পরিবর্তন করে, এতে প্রচুর পরিমাণে কাটিং বর্জ্য তৈরি হয় না, উপাদানের ব্যবহার হার বেশি, কাঁচামালের খরচ সাশ্রয় হয় এবং এটি পরিবেশবান্ধব উৎপাদনের ধারণার সাথে সঙ্গতিপূর্ণ।
উচ্চ পৃষ্ঠের গুণমান
বাঁকানোর প্রক্রিয়ার সময় উপাদানের পৃষ্ঠে কোনো দৃশ্যমান ক্ষতি হয় না এবং এর মসৃণতা ভালোভাবে বজায় থাকে। এটি সরাসরি পরবর্তী স্প্রেয়িং, অ্যানোডাইজিং বা ওয়েল্ডিং প্রক্রিয়ায় প্রবেশ করতে পারে, ফলে পুনরায় কাজ করার ধাপ কমে যায়।
অ্যাপ্লিকেশনগুলির বিস্তৃত পরিসর
বেন্ডিং প্রযুক্তি কার্বন স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, তামা ইত্যাদির মতো সব ধরনের ধাতব পাতের ক্ষেত্রে প্রযোজ্য এবং ইলেকট্রনিক্স, বৈদ্যুতিক সরঞ্জাম, অটোমোবাইল, যান্ত্রিক সরঞ্জাম এবং নির্মাণ শিল্পের মতো ক্ষেত্রে এটি ব্যাপকভাবে ব্যবহৃত হয়।
শীট মেটাল বেন্ডিং প্রক্রিয়ার অসুবিধাগুলি
উপাদান বৈশিষ্ট্যের সীমাবদ্ধতা
বিভিন্ন ধাতুর নমনীয়তা, শক্তি এবং স্থিতিস্থাপকতার মধ্যে ব্যাপক পার্থক্য থাকে, যা সহজেই নমন কোণ এবং মাত্রিক নির্ভুলতাকে প্রভাবিত করতে পারে।
উদাহরণস্বরূপ, উচ্চ-শক্তির ইস্পাত বা শক্ত অ্যালুমিনিয়াম বাঁকালে ফেটে যাওয়ার প্রবণতা থাকে, অন্যদিকে নরম ধাতুগুলিতে অতিরিক্ত বিকৃতি বা অসম ভাঁজ দেখা দিতে পারে।
স্প্রিংব্যাক এফেক্ট
ধাতু বাঁকানোর পর একটি স্থিতিস্থাপক পুনরুদ্ধার প্রক্রিয়া ঘটে, যার ফলে প্রকৃত কোণটি হয় খুব বড় অথবা খুব ছোট হয়।
বিশেষ করে উচ্চ-শক্তির উপকরণ এবং বৃহৎ বক্রতা ব্যাসার্ধের ক্ষেত্রে, স্প্রিংব্যাক নিয়ন্ত্রণ করা আরও কঠিন হয়ে পড়ে এবং অভিজ্ঞতা বা ক্ষতিপূরণ প্রক্রিয়ার মাধ্যমে এর সংশোধন করা প্রয়োজন।
জটিল বাঁকানো
যখন শিটের পুরুত্ব বেশি হয়, অথবা বাঁকানোর কোণ জটিল হয়, তখন গঠনকারী বলের চাহিদা উল্লেখযোগ্যভাবে বেড়ে যায়, ডাই ও যন্ত্রপাতির টনেজ বেশি হওয়ার প্রয়োজন হয়, এবং বাঁকানো রেখার বিচ্যুতি, ফাটল বা খাঁজ তৈরি হওয়ার মতো সমস্যা দেখা দেওয়ার প্রবণতা থাকে, যা গঠন প্রক্রিয়াকে আরও কঠিন করে তোলে।
উচ্চ দক্ষতার প্রয়োজনীয়তা
বাঁকানোর কোণ নিয়ন্ত্রণ, ছাঁচ নির্বাচন এবং কাজের ক্রম বিন্যাস—এই সবকিছুর জন্যই অপারেটরের ব্যাপক অভিজ্ঞতা থাকা প্রয়োজন; অন্যথায়, অসম বিকৃতি, কোণের বিচ্যুতি বা ওয়ার্কপিসের মধ্যে প্রতিবন্ধকতার মতো সমস্যা দেখা দেওয়ার সম্ভাবনা থাকে।
শীট মেটাল বেন্ডিং প্রক্রিয়ার প্রয়োগ
ইলেকট্রনিক্স শিল্প
চ্যাসিস, সার্ভার কেসিং এবং ডিস্ট্রিবিউশন বক্সের মতো পণ্য তৈরিতে শিট মেটাল ব্যাপকভাবে ব্যবহৃত হয়। এই ধরনের পণ্যের ক্ষেত্রে মাত্রিক নির্ভুলতা এবং তাপ অপচয় ক্ষমতার উচ্চ চাহিদা থাকে। শিট মেটালের কাঠামো অভ্যন্তরীণ ইলেকট্রনিক উপাদানগুলোকে কার্যকরভাবে সুরক্ষা দিতে পারে এবং এর রক্ষণাবেক্ষণ ও স্থাপন সুবিধাজনক।
- নেটওয়ার্ক ক্যাবিনেট
- শিল্প কম্পিউটার কেসিং
- বন্টন বাক্স
- সুরক্ষামূলক আবরণ
যোগাযোগ সরঞ্জাম
শিট মেটাল মেশিনিং ব্যবহার করে ৫জি কমিউনিকেশন বেস স্টেশন কেসিং, নেটওয়ার্ক র্যাক, রাউটার কেসিং ইত্যাদি তৈরি করা যায়।
শিট মেটালের কাঠামোটির চমৎকার তড়িৎচুম্বকীয় শিল্ডিং কর্মক্ষমতা রয়েছে এবং এটি যোগাযোগ সরঞ্জামের ধুলাবালি-প্রতিরোধ, আর্দ্রতা-প্রতিরোধ এবং হস্তক্ষেপ-প্রতিরোধের প্রয়োজনীয়তা পূরণ করতে পারে।
মোটরগাড়ি শিল্প
শিট মেটাল ব্যবহার করে বডি প্যানেল, চ্যাসিস ব্র্যাকেট, সেইসাথে মোটরসাইকেল ও বৈদ্যুতিক যানবাহনের খোলস ইত্যাদি তৈরি করা হয়। শিট মেটাল বাঁকানো এবং ঝালাই প্রক্রিয়ার মাধ্যমে উচ্চ-শক্তি সম্পন্ন ও হালকা ওজনের কাঠামোগত নকশা অর্জন করা যায়।
- গাড়ির দরজা, হুড, ট্রাঙ্কের ঢাকনা
- ফ্রেম এবং চ্যাসিসের অংশগুলি
- ব্যাটারি ট্রে
হোম যন্ত্রপাতি
রেফ্রিজারেটর, ওয়াশিং মেশিন এবং এয়ার কন্ডিশনারের মতো পণ্যের বাইরের কাঠামো এবং অভ্যন্তরীণ ব্র্যাকেট তৈরিতে শিট মেটাল উৎপাদন ব্যাপকভাবে ব্যবহৃত হয়।
শিট মেটালের যন্ত্রাংশগুলো নিখুঁত বাহ্যিক রূপ ও উচ্চ সংযোজন নির্ভুলতা অর্জন করতে পারে, পাশাপাশি এগুলোর চমৎকার তাপ অপসরণ ও সুরক্ষামূলক বৈশিষ্ট্যও থাকে।
- রেফ্রিজারেটরের পাশের প্যানেল
- ওয়াশিং মেশিনের কেসিং
- এয়ার কন্ডিশনারের আউটডোর ইউনিটের বাইরের আবরণ
নোবেল: আপনার বিশ্বস্ত শিট মেটাল উৎপাদন পরিষেবা প্রদানকারী
প্রতিযোগিতামূলক মূল্যে গ্রাহকের প্রত্যাশা ছাড়িয়ে যাওয়া কাস্টম শিট মেটাল বেন্ডিং পরিষেবা প্রদান করুন। প্রোটোটাইপ ডিজাইন থেকে শুরু করে শিট মেটাল বেন্ডিং উৎপাদন পর্যন্ত, আমরা আমাদের অভিজ্ঞ দল এবং উন্নত উৎপাদন সরঞ্জামের উপর নির্ভর করি, যাতে আপনি উচ্চ নির্ভুলতা এবং স্থিতিশীল কর্মক্ষমতা সম্পন্ন শিট মেটাল বেন্ডিং পার্টস পান। মিনিটের মধ্যে মূল্য উদ্ধৃতি এবং দিনের মধ্যেই শিট মেটাল বেন্ডিং পার্টস পান!
ISO 9001:2015 এবং ISO13485-2016 সনদপ্রাপ্ত হওয়ায়, নোবেল আমাদের গ্রাহকদের মানসম্মত প্রোটোটাইপ এবং উৎপাদন যন্ত্রাংশ সরবরাহ নিশ্চিত করে। উন্নত ও আধুনিক সহায়ক মেটাল-বেন্ডিং মেশিন এবং দক্ষ টেকনিশিয়ানরা দ্রুত প্রোটোটাইপিং ও উৎপাদনের জন্য নির্ভুল এবং উচ্চ-মানের মেটাল-বেন্ডিং পরিষেবা প্রদান করে।
বিবরণ
শিট মেটাল বাঁকানোর সময় স্প্রিংব্যাক কীভাবে নিয়ন্ত্রণ করা হয়?
বেন্ডিং ফোর্স বাড়িয়ে, বটমিং বা কয়নিং পদ্ধতি ব্যবহার করে, ডাই অ্যাঙ্গেল সমন্বয় করে, অথবা সিএনসি প্রোগ্রামিংয়ের মাধ্যমে ক্ষতিপূরণ করে স্প্রিংব্যাক কমানো যায়। স্প্রিংব্যাক আচরণে উপাদান নির্বাচনও একটি গুরুত্বপূর্ণ ভূমিকা পালন করে।
শিট মেটাল বাঁকানোর ক্ষেত্রে সাধারণ চ্যালেঞ্জগুলো কী কী?
বহু-পর্যায়ের বেন্ডিং-এর ক্ষেত্রে সাধারণ সমস্যাগুলোর মধ্যে রয়েছে স্প্রিংব্যাক, বেন্ড লাইনে ফাটল, টুলের ক্ষয় এবং মাত্রাগত ত্রুটি। সঠিক টুলিং, উপাদানের প্রস্তুতি এবং অ্যাঙ্গেল কম্পেনসেশন এই সমস্যাগুলো এড়াতে সাহায্য করতে পারে।
কোন শিল্পগুলিতে সাধারণত শিট মেটাল বাঁকানোর ব্যবহার করা হয়?
এই প্রক্রিয়াটি স্বয়ংচালিত, ইলেকট্রনিক্স, গৃহস্থালী সরঞ্জাম, টেলিযোগাযোগ, মহাকাশ এবং শিল্প যন্ত্রপাতিতে ব্যাপকভাবে প্রয়োগ করা হয়, প্রধানত আবরণ, বন্ধনী, আবাসন এবং কাঠামোগত উপাদানগুলির জন্য।
কীভাবে সহজে শিট মেটাল বাঁকানো যায়?
শিট মেটাল সহজে বাঁকাতে, বাঁকের রেখা চিহ্নিত করুন, এটিকে শক্তভাবে ক্ল্যাম্প করুন এবং বেন্ডিং ব্রেক বা ভাইস ব্যবহার করে স্থির চাপ প্রয়োগ করুন। আরও পুরু বা সূক্ষ্ম যন্ত্রাংশের জন্য, সঠিক কোণ এবং ব্যাসার্ধ নিয়ন্ত্রণের জন্য একটি সিএনসি প্রেস ব্রেক ব্যবহার করুন।
শিট মেটাল বাঁকানোর প্রধান পদ্ধতিগুলো কী কী?
সবচেয়ে প্রচলিত প্রকারগুলোর মধ্যে রয়েছে এয়ার বেন্ডিং, বটমিং, কয়নিং, ফোল্ডিং এবং রোল বেন্ডিং। প্রতিটি পদ্ধতির টুলিং সেটআপ, বেন্ডিংয়ের নির্ভুলতা এবং প্রয়োজনীয় বলের ক্ষেত্রে ভিন্নতা রয়েছে, যা প্রস্তুতকারকদের উপাদানের পুরুত্ব এবং ডিজাইনের জটিলতার ওপর ভিত্তি করে পদ্ধতি বেছে নেওয়ার সুযোগ দেয়।







