
Sহিট Metal Cউটিং?
শিট মেটাল কাটিং প্রযুক্তি হলো ধাতব পাতকে পৃথক করা এবং মেশিনিং করার জন্য বহুল ব্যবহৃত একটি কৌশল। এটি প্রধানত যান্ত্রিক, তাপীয় বা বিশেষ উপায়ের মাধ্যমে সম্পূর্ণ পাতটিকে প্রয়োজনীয় আকৃতি ও আকারের অংশে কেটে ফেলে। প্রচলিত সাধারণ পদ্ধতিগুলোর মধ্যে রয়েছে শিয়ারিং এবং পাঞ্চিং, অন্যদিকে আধুনিক প্রক্রিয়াগুলোতে লেজার কাটিং, প্লাজমা কাটিং এবং ওয়াটার জেট কাটিং-এর মতো উচ্চ-নির্ভুল প্রযুক্তি ব্যাপকভাবে ব্যবহৃত হয়, যা বিভিন্ন পুরুত্ব ও উপাদানের ধাতু দক্ষতার সাথে কাটতে পারে।
শিট মেটাল কাটিং প্রযুক্তির মূল ভিত্তি হলো উপাদানের বৈশিষ্ট্য এবং উৎপাদনের প্রয়োজনীয়তার উপর ভিত্তি করে উপযুক্ত পদ্ধতি নির্বাচন করা। উদাহরণস্বরূপ, লেজার কাটিং জটিল প্রোফাইল এবং মসৃণ কাটিং পৃষ্ঠের জন্য উপযুক্ত, প্লাজমা কাটিং মোটা প্লেটের জন্য উপযোগী, এবং ওয়াটার জেট কাটিং তাপীয় প্রভাব এড়াতে পারে। এটি সরাসরি শিট মেটাল উৎপাদনের প্রথম প্রক্রিয়া হিসেবে কাজ করে, যা পরবর্তী বেন্ডিং, ওয়েল্ডিং এবং অন্যান্য ধাপের জন্য নির্ভুল ব্ল্যাঙ্ক সরবরাহ করে এবং যান্ত্রিক সরঞ্জাম, স্বয়ংচালিত যানবাহন উৎপাদন এবং মহাকাশ শিল্পের মতো ক্ষেত্রে ব্যাপকভাবে ব্যবহৃত হয়।
এস এর ইতিহাসহিট Metal Cউচ্চারণ
শিট মেটাল কাটার ইতিহাস শুরু হয়েছিল প্রচলিত হস্তচালিত এবং যান্ত্রিক পদ্ধতির মাধ্যমে। আদি কারিগররা হাতে কাটার জন্য কাঁচি এবং ছেনির মতো সরঞ্জামের উপর নির্ভর করতেন। শিল্প বিপ্লবের পর, যান্ত্রিক শিয়ারিং মেশিন এবং পাঞ্চ প্রেসের আবির্ভাব ঘটে, যা ভৌত ছাঁচ এবং চাপের মাধ্যমে কাটার কাজ সম্পন্ন করত। এতে কার্যকারিতা ব্যাপকভাবে বৃদ্ধি পেলেও, এগুলোর নমনীয়তা এবং নির্ভুলতা সীমিত ছিল।
বিংশ শতাব্দীর মাঝামাঝি সময়ে আধুনিক কাটিং প্রযুক্তির বিপ্লব শুরু হয়। অক্সিজেন কাটিং এবং প্লাজমা কাটিং প্রযুক্তির আবির্ভাব পুরু ধাতব পাত কাটার সমস্যার সমাধান করেছে। পরবর্তীকালে, এর উচ্চ নির্ভুলতা এবং নমনীয়তার কারণে লেজার কাটিং প্রযুক্তি মূলধারায় পরিণত হয়েছে, অন্যদিকে ওয়াটার জেট কাটিং তাপীয় প্রভাব ছাড়াই একটি শীতল কাটিং সমাধান প্রদান করে।
এস কীভাবে কাজ করেহিট Metal Cউচ্চারণ কাজ করে?
অঙ্কন বিশ্লেষণ
ইঞ্জিনিয়ারদের যন্ত্রাংশের নকশাগুলো যত্নসহকারে বিশ্লেষণ করতে হবে এবং সেগুলোর জ্যামিতিক আকৃতি, মাত্রাগত সহনশীলতা, প্রযুক্তিগত প্রয়োজনীয়তা ও পরবর্তী মেশিনিংয়ের চাহিদা সঠিকভাবে বুঝতে হবে। এর ভিত্তিতে, কাটিং পথের পরিকল্পনা করতে হবে, সবচেয়ে উপযুক্ত কাটিং প্রক্রিয়া নির্বাচন করতে হবে, উপকরণের সর্বোচ্চ ব্যবহার নিশ্চিত করার জন্য শিটের বিন্যাস পরিকল্পনা নির্ধারণ করতে হবে এবং একটি বিস্তারিত মেশিনিং প্রোগ্রাম সংকলন করতে হবে।
উপাদান প্রস্তুতি
ড্রয়িংয়ের নির্দেশনা অনুযায়ী উপযুক্ত ধাতব পাত নির্বাচন করুন এবং এর উপাদান, পুরুত্ব ও পৃষ্ঠের অবস্থা মানসম্মত কিনা তা পরীক্ষা করুন। এরপর, পাতটি ওয়ার্কবেঞ্চের উপর নির্ভুলভাবে স্থাপন করুন এবং ফিক্সচার, ম্যাগনেটিক সাকশন কাপ বা ভ্যাকুয়াম অ্যাডসর্পশন টেবিল ও অন্যান্য যন্ত্র ব্যবহার করে এটিকে দৃঢ়ভাবে আটকে দিন।
সরঞ্জাম সেটআপ
আনুষ্ঠানিক কাটিংয়ের আগে কাটিং সরঞ্জাম অবশ্যই সূক্ষ্মভাবে ডিবাগ করতে হবে। এর মধ্যে রয়েছে উপযুক্ত কাটিং হেড স্থাপন ও ক্যালিব্রেট করা, সহায়ক গ্যাসের চাপ মান পূরণ করছে কিনা তা পরীক্ষা করা এবং উপাদানের ধরন ও পুরুত্ব অনুযায়ী শক্তি, গতি ও কম্পাঙ্কের মতো সর্বোত্তম কোর প্যারামিটার নির্ধারণ করা।
লেজার কাটিংয়ের ক্ষেত্রে ফোকাস পজিশনও ক্যালিব্রেট করার প্রয়োজন হয়। প্লাজমা কাটিংয়ের জন্য উপযুক্ত কারেন্ট এবং কাটিং নজলের উচ্চতা নির্ধারণ করা আবশ্যক।
কাটিং এক্সিকিউশন
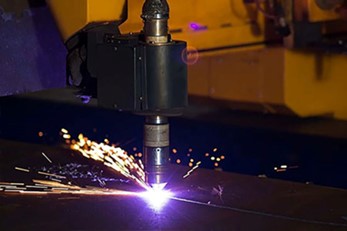
উপকরণ ও সরঞ্জাম প্রস্তুত হয়ে গেলে, যন্ত্রটি চালু করুন এবং পূর্বনির্ধারিত মেশিনিং প্রোগ্রামটি সম্পাদন করুন। এই প্রক্রিয়া চলাকালীন, অপারেটরকে কাটিংয়ের অবস্থা নিবিড়ভাবে পর্যবেক্ষণ করতে হবে, স্ফুলিঙ্গের আকৃতি ও স্ল্যাগ নির্গমন স্বাভাবিক কিনা তা দেখতে হবে এবং যন্ত্রটি চলার সময় কোনো অস্বাভাবিক শব্দ হচ্ছে কিনা তা শুনতে হবে।
আধুনিক স্বয়ংক্রিয় যন্ত্রপাতিতে সাধারণত রিয়েল-টাইম মনিটরিং সিস্টেম থাকে, যা স্বয়ংক্রিয়ভাবে শনাক্ত করতে পারে ছিদ্রকরণ সফল হয়েছে কিনা, সংঘর্ষের কোনো ঝুঁকি আছে কিনা এবং পরিস্থিতি অনুযায়ী কাটিংয়ের প্যারামিটারগুলো সূক্ষ্মভাবে সমন্বয় করতে পারে।
পোস্ট প্রসেসিং
কাটিং সম্পন্ন হওয়ার পর, ওয়ার্কপিসটিকে পরবর্তী মেশিনিং এলাকায় নিয়ে যাওয়া হয়। প্রথমে, ওয়ার্কপিসের উপর থাকা বুর, স্ল্যাগ এবং অন্যান্য পদার্থ অপসারণ করতে হয়। প্রয়োজনে, ধারগুলোকে মসৃণ ও সমতল করার জন্য গ্রাইন্ডিং করা উচিত। তারপর, ক্যালিপার, প্রজেক্টর বা থ্রি-কোঅর্ডিনেট মেজারিং মেশিনের মতো সরঞ্জাম ব্যবহার করে ওয়ার্কপিসের মূল মাত্রা, কনট্যুর নির্ভুলতা এবং পৃষ্ঠের গুণমান কঠোরভাবে পরিদর্শন করা হয়, যাতে নিশ্চিত করা যায় যে সেগুলি ড্রয়িংয়ের প্রয়োজনীয়তা সম্পূর্ণরূপে মেনে চলে।
শুধুমাত্র পরিদর্শনে উত্তীর্ণ যোগ্য অংশগুলোই পরবর্তী উৎপাদন প্রক্রিয়ায়, যেমন বাঁকানো এবং ঝালাই করার জন্য, যেতে পারে, যা চূড়ান্ত পণ্যের গুণমান নিশ্চিত করার একটি গুরুত্বপূর্ণ ধাপ।
এস-এ ব্যবহৃত ধাতব উপকরণহিট Metal Cউচ্চারণ
মরিচা রোধক স্পাত
এর চমৎকার ক্ষয় প্রতিরোধ ক্ষমতা, স্থায়িত্ব এবং আকর্ষণীয় পৃষ্ঠতলের কারণে শিট মেটাল কাটার জন্য স্টেইনলেস স্টিল সবচেয়ে জনপ্রিয় উপাদানগুলোর মধ্যে একটি।
অ্যাপ্লিকেশন:
চিকিৎসা সরঞ্জাম, রান্নাঘরের যন্ত্রপাতি, গাড়ির সাজসজ্জা এবং স্থাপত্য প্যানেলে ব্যবহৃত হয়।
মৃদু ইস্পাত
কার্বন স্টিল তার শক্তি, কাঠিন্য এবং সাশ্রয়ী মূল্যের জন্য পরিচিত। এটি সহজে প্রক্রিয়াজাত করা যায় এবং কাঠামোগত অংশের জন্য উপযুক্ত।
অ্যাপ্লিকেশন:
যন্ত্রপাতি, গাড়ির ফ্রেম, নির্মাণ এবং শিল্প সরঞ্জামগুলিতে ব্যাপকভাবে ব্যবহৃত হয়।
অ্যালুমিনিয়াম
অ্যালুমিনিয়াম হালকা, ক্ষয়-প্রতিরোধী এবং এর তাপ ও বিদ্যুৎ পরিবাহিতা চমৎকার। তবে, এটি প্রতিফলক এবং নির্ভুলভাবে কাটার জন্য নির্দিষ্ট লেজার তরঙ্গদৈর্ঘ্যের প্রয়োজন হয়।
অ্যাপ্লিকেশন:
মহাকাশযান যন্ত্রাংশ, ইলেকট্রনিক হাউজিং, অটোমোটিভ প্যানেল এবং কনজিউমার ইলেকট্রনিক্সে ব্যবহৃত হয়।
তামা
তামার বিদ্যুৎ ও তাপীয় পরিবাহিতা উন্নত হওয়ায় এটি বৈদ্যুতিক যন্ত্রাংশের জন্য অপরিহার্য। এটি প্রতিফলক এবং লেজার দিয়ে কাটা বেশ কঠিন হতে পারে।
অ্যাপ্লিকেশন:
বৈদ্যুতিক সংযোগকারী, বাসবার, হিট এক্সচেঞ্জার এবং আলংকারিক প্যানেলে ব্যবহৃত হয়।
পিতল
পিতল হলো তামা ও দস্তার একটি সংকর ধাতু, যা সহজে প্রক্রিয়াজাত করা যায়, ক্ষয়রোধী এবং এর একটি আকর্ষণীয় সোনালি আভা রয়েছে।
অ্যাপ্লিকেশন:
আলংকারিক অংশ, নামফলক, যন্ত্রপাতি এবং স্থাপত্য হার্ডওয়্যারের জন্য আদর্শ।
গ্যালভেনাইজড স্টিল
গ্যালভানাইজড স্টিলে জিঙ্কের একটি প্রলেপ থাকে যা মরিচা ও ক্ষয় থেকে সুরক্ষা দেয়। এটি স্থায়িত্বের পাশাপাশি তুলনামূলকভাবে কম খরচেরও সমন্বয় ঘটায়।
অ্যাপ্লিকেশন:
এইচভিএসি ডাক্ট, গাড়ির যন্ত্রাংশ এবং গৃহস্থালী যন্ত্রপাতিতে এটি সচরাচর দেখা যায়।
টাইটেইনিঅ্যাম
টাইটানিয়ামের রয়েছে অসাধারণ শক্তি-ওজন অনুপাত, উচ্চ ক্ষয় প্রতিরোধ ক্ষমতা এবং চমৎকার জৈব সামঞ্জস্যতা। এটি অধিক ব্যয়বহুল হলেও গুরুত্বপূর্ণ প্রয়োগের জন্য আদর্শ।
অ্যাপ্লিকেশন:
মহাকাশ, চিকিৎসা সংক্রান্ত ইমপ্লান্ট এবং উচ্চ-ক্ষমতাসম্পন্ন যন্ত্রপাতিতে ব্যবহৃত হয়।
| উপাদান | প্রধান কাটিং পদ্ধতি | কী সুবিধা |
| মরিচা রোধক স্পাত | লেজার, ওয়াটারজেট | জারা প্রতিরোধের, শক্তি |
| কার্বন ইস্পাত | লেজার, প্লাজমা | শক্তিশালী, সাশ্রয়ী মূল্যের |
| অ্যালুমিনিয়াম | লেজার, ওয়াটারজেট | হালকা, পরিবাহী |
| তামা | ওয়াটারজেট, ফাইবার লেজার | পরিবাহী, টেকসই |
| পিতল | লেজার, ওয়াটারজেট | নান্দনিক, যন্ত্রযোগ্য |
| গ্যালভেনাইজড স্টিল | লেজার, প্লাজমা | মরিচা-রোধী, কম খরচের |
| টাইটেইনিঅ্যাম | ওয়াটারজেট, লেজার | উচ্চ শক্তি, জৈব-সামঞ্জস্যপূর্ণ |
শীট মেটাল কাটিং প্রক্রিয়ার প্রকারভেদ
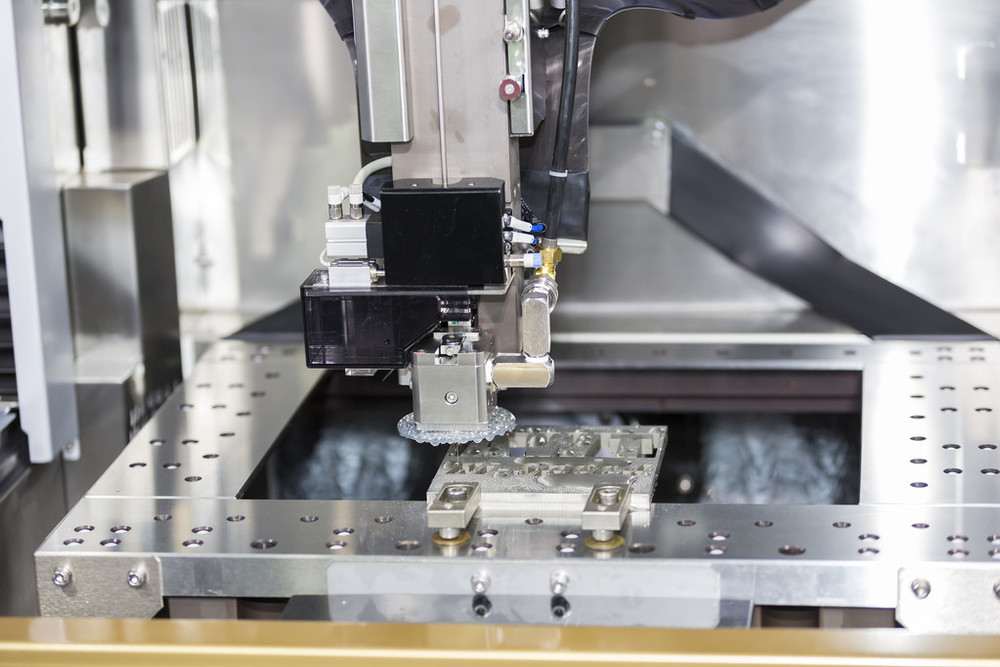
শীট মেটাল লেজার কাটিং
লেজার কাটিং পদ্ধতিতে তাপ উৎস হিসেবে একটি উচ্চ-শক্তি-ঘনত্বের কেন্দ্রীভূত লেজার রশ্মি ব্যবহার করা হয়, যা বস্তুকে গলিয়ে, বাষ্পীভূত করে বা প্রজ্বলিত করে কাটার কাজ সম্পন্ন করে। এটি একটি স্পর্শবিহীন মেশিনিং পদ্ধতি, যা অত্যন্ত নির্ভুল এবং নমনীয়। এটি বিশেষত জটিল আকৃতি এবং সূক্ষ্ম যন্ত্রাংশ মেশিনিং করার জন্য উপযুক্ত। এর কাটার গতি দ্রুত, তাপ-প্রভাবিত অঞ্চল ছোট এবং প্রস্থচ্ছেদের মান সাধারণত খুব মসৃণ হয়।
লেজারের প্রকারভেদ অনুসারে একে প্রধানত ফাইবার লেজার কাটিং এবং CO2 লেজার কাটিং-এ ভাগ করা যায়। লেজার কাটিং প্রায় সব ধরনের ধাতব পাতের ক্ষেত্রেই প্রযোজ্য, বিশেষ করে মাঝারি এবং পাতলা পাতের ক্ষেত্রে এটি বিশেষভাবে কার্যকর।
ধাতুর পাত প্লাজমা কাটিং
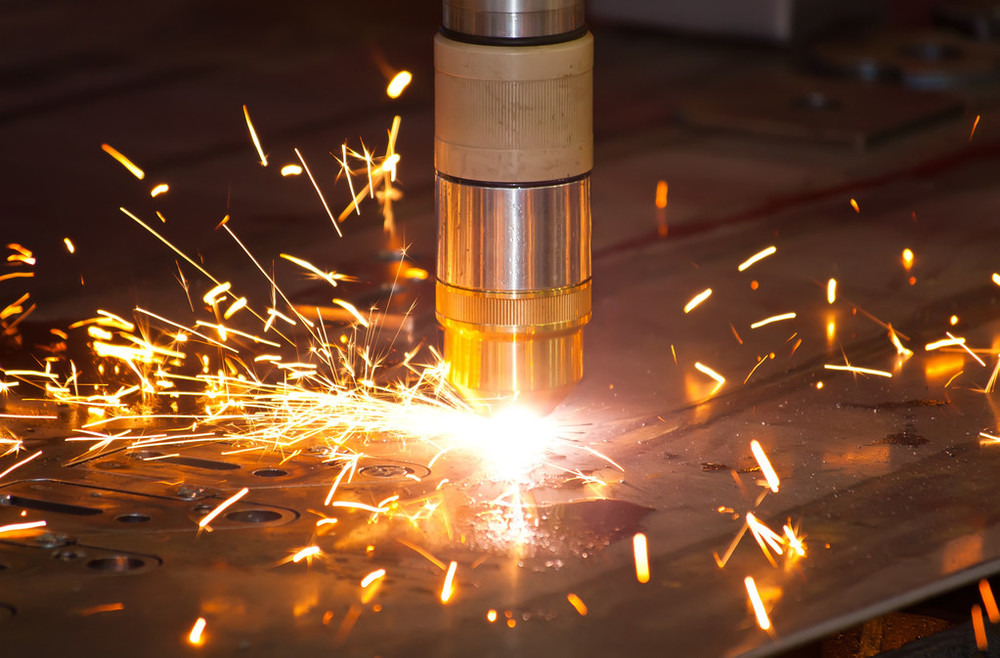
প্লাজমা কাটিং পদ্ধতিতে একটি সংকুচিত প্লাজমা আর্কের মাধ্যমে বস্তুকে গলানো হয় এবং উচ্চ-গতির গ্যাস প্রবাহ ব্যবহার করে গলিত ধাতুকে উড়িয়ে দিয়ে একটি কাট তৈরি করা হয়। প্লাজমা কাটিংয়ের প্রধান সুবিধা হলো, এটি অত্যন্ত দ্রুত গতিতে মাঝারি ও পুরু পাতের পাশাপাশি উচ্চ পরিবাহী ধাতুও দক্ষতার সাথে কাটতে পারে। তবে, এর কাটিংয়ের নির্ভুলতা এবং প্রস্থচ্ছেদের মসৃণতা সাধারণত লেজার কাটিংয়ের মতো ভালো হয় না এবং এর তাপ-প্রভাবিত অঞ্চলও বড় হয়।
প্লাজমা কাটিং প্রযুক্তি ভারী যন্ত্রপাতি, জাহাজ নির্মাণ, ইস্পাতের কাঠামো এবং অন্যান্য ক্ষেত্রে ব্যাপকভাবে ব্যবহৃত হয় এবং এটি পুরু পাত মেশিনিং করার জন্য একটি সাশ্রয়ী ও কার্যকর সমাধান।
ধাতুর পাত ওয়াটারজেট কাটিং
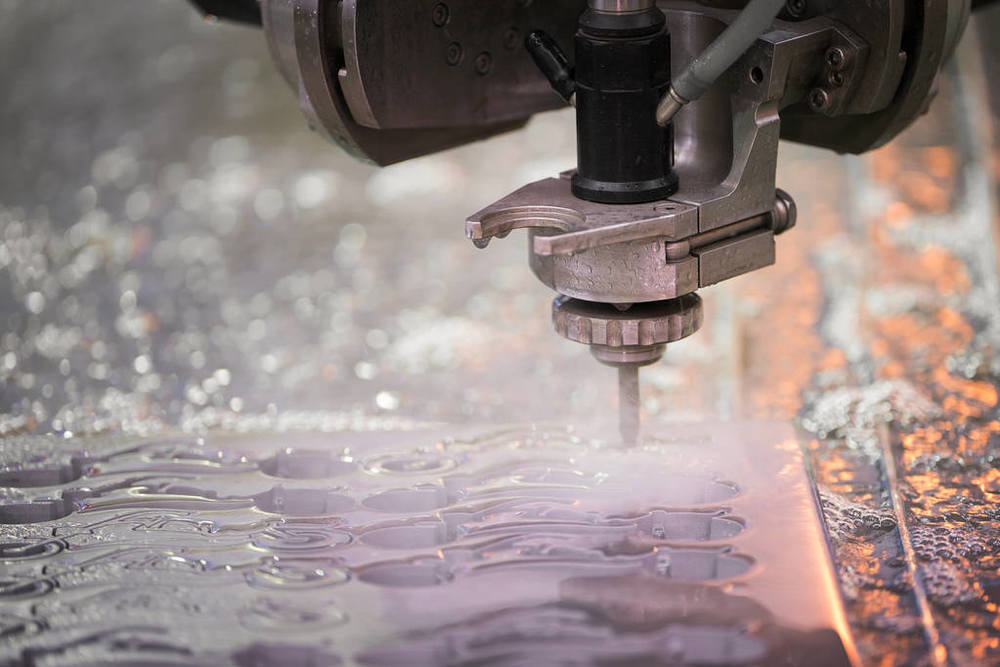
ওয়াটারজেট কাটিং একটি শীতল-অবস্থার কাটিং প্রক্রিয়া। এটি কাটিং সম্পন্ন করার জন্য অতি-উচ্চ-চাপের জলপ্রবাহ অথবা ঘর্ষণকারী পদার্থের সাথে মিশ্রিত জলপ্রবাহ ব্যবহার করে বস্তুকে ক্ষয় করে। এর সবচেয়ে বড় সুবিধা হলো, কাটিং প্রক্রিয়া চলাকালীন কোনো তাপ উৎপন্ন হয় না, ফলে বস্তুতে কোনো তাপ-প্রভাবিত অঞ্চল, তাপীয় বিকৃতি বা ধাতুতাত্ত্বিক পরিবর্তন একেবারেই ঘটে না।
ওয়াটার জেট কাটিং ধাতু ও পাথর থেকে শুরু করে কাচ ও যৌগিক পদার্থ পর্যন্ত যেকোনো উপাদান কাটতে পারে এবং এর শুরুর বিন্দু ইচ্ছামতো নির্ধারণ করা যায়, যা অত্যন্ত উচ্চ নমনীয়তা প্রদান করে। এর অসুবিধাগুলো হলো, কাটার গতি তুলনামূলকভাবে ধীর এবং যন্ত্রপাতির পরিচালন ব্যয় বেশি। এটি প্রায়শই তাপ-সংবেদনশীল বা বিভিন্ন গঠনযুক্ত যৌগিক পদার্থ মেশিনিং করার জন্য ব্যবহৃত হয়।
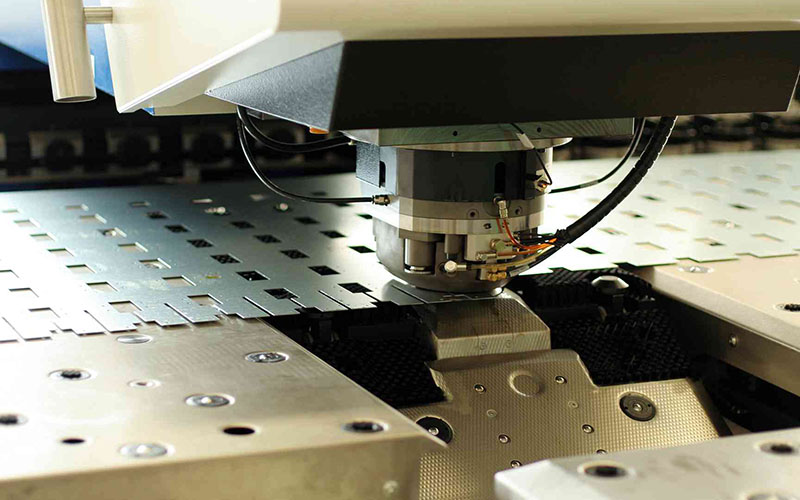
ধাতুর পাত punching
পাঞ্চিং হলো একটি ঐতিহ্যবাহী যান্ত্রিক মেশিনিং পদ্ধতি, যেখানে প্রেসে বসানো একটি ডাই ব্যবহার করে শক্তিশালী যান্ত্রিক চাপের মাধ্যমে শিট মেটালকে কাটা, পাঞ্চ করা বা ব্ল্যাঙ্ক করা হয়। এটি তুলনামূলকভাবে প্রমিত আকারের বিপুল পরিমাণে যন্ত্রাংশ উৎপাদনের জন্য উপযুক্ত। এর মেশিনিং গতি অত্যন্ত দ্রুত এবং এটি একবারে স্ট্যাম্পিংয়ের মাধ্যমেই তৈরি করা যায়। ছাঁচের খরচ তুলনামূলকভাবে বেশি, কিন্তু প্রতি পিসের মেশিনিং খরচ খুবই কম।
যেসব অংশে প্রচুর সংখ্যক নির্দিষ্ট ছিদ্র বা সরল আকৃতির প্রয়োজন হয়, যেমন চ্যাসিস ক্যাবিনেট এবং বৈদ্যুতিক যন্ত্রাংশ, সেগুলোর জন্য স্ট্যাম্পিংই সবচেয়ে কার্যকর ও সাশ্রয়ী উপায়।
উপকারিতা এর এসহিট Metal Cউচ্চারণ
উচ্চ নির্ভুলতা
আধুনিক শিট মেটাল কাটিং কৌশল, বিশেষ করে লেজার কাটিং, অত্যন্ত উচ্চ মাত্রিক নির্ভুলতা অর্জন করতে পারে, যেখানে টলারেন্স সহজেই ±০.১ মিলিমিটার বা তার চেয়েও কমের মধ্যে নিয়ন্ত্রণ করা যায়। এর অর্থ হলো, প্রক্রিয়াজাত অংশগুলোর মাত্রা সুনির্দিষ্ট হয় এবং এগুলোর বিনিময়যোগ্যতাও শক্তিশালী থাকে।
চমৎকার পুনরাবৃত্তিযোগ্যতা
ডিজিটাল প্রোগ্রামিং কন্ট্রোল ব্যবস্থা গ্রহণের ফলে, একবার প্রোগ্রাম সেট আপ করা হয়ে গেলে একই যন্ত্রাংশ বারবার উৎপাদন করা যায়, যা বৃহৎ পরিসরের উৎপাদনে গুণমানের স্থিতিশীলতা ও ধারাবাহিকতা নিশ্চিত করে এবং পরবর্তী স্বয়ংক্রিয় অ্যাসেম্বলির জন্য একটি মজবুত ভিত্তি স্থাপন করে।
সুপরিয়র নমনীয়তা
শিট মেটাল কাটিং, বিশেষ করে লেজার এবং ওয়াটার জেটের মতো স্পর্শবিহীন মেশিনিং পদ্ধতিগুলো, অতুলনীয় নমনীয়তা প্রদান করে। এর জন্য ব্যয়বহুল ভৌত ছাঁচ তৈরির কোনো প্রয়োজন নেই। শুধুমাত্র কম্পিউটার ড্রয়িং এবং প্রোগ্রাম পরিবর্তন করেই বিভিন্ন আকৃতি ও আকারের যন্ত্রাংশ দ্রুত পরিবর্তন ও প্রক্রিয়াজাত করা সম্ভব, যা স্বল্প পরিমাণে বহু-বৈচিত্র্যের উৎপাদন এবং দ্রুত প্রোটোটাইপিংয়ের জন্য অত্যন্ত উপযোগী।
এছাড়াও, এই প্রক্রিয়াগুলি কার্বন স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, তামা থেকে শুরু করে টাইটানিয়াম অ্যালয় পর্যন্ত বিস্তৃত ধাতব পদার্থ এবং এমনকি অধাতব পদার্থও পরিচালনা করতে পারে। ওয়াটার জেট কাটিং প্রায় যেকোনো উপাদান নিয়ে কাজ করতে পারে এবং সমস্ত শিল্পের উপাদানগত চাহিদা পূরণ করে।
উচ্চ দক্ষতা
প্রচলিত হস্তচালিত বা যান্ত্রিক মেশিনিংয়ের তুলনায় স্বয়ংক্রিয় কাটিং অত্যন্ত দ্রুত, বিশেষ করে পাতলা পাত লেজার কাটিংয়ের ক্ষেত্রে; এটি উৎপাদন চক্রকে উল্লেখযোগ্যভাবে সংক্ষিপ্ত করতে পারে।
উপাদান ব্যবহার
কম্পিউটার-অপ্টিমাইজড ইন্টেলিজেন্ট লেআউট সিস্টেমের মাধ্যমে শিট মেটাল কাটিং করা যেতে পারে, যা শিট মেটালের উপর যন্ত্রাংশগুলোকে সবচেয়ে সংহত ও যুক্তিসঙ্গত উপায়ে বিন্যস্ত করে, কোণায় অপচয় কমিয়ে আনে এবং শিট মেটালের ব্যবহার হার উল্লেখযোগ্যভাবে উন্নত করে। এটি সরাসরি কাঁচামালের খরচ কমায়, এবং বৃহৎ পরিসরের উৎপাদনে এই ধরনের সাশ্রয়ের প্রভাব বিশেষভাবে আশ্চর্যজনক।
উচ্চ কোয়ালিটি কাট
অনেক উন্নত কাটিং কৌশলের মাধ্যমে সরাসরি খুব মসৃণ এবং উল্লম্ব কাটিং পৃষ্ঠ তৈরি করা যায়। লেজার কাটিংয়ের প্রস্থচ্ছেদের মসৃণতা খুব বেশি, অন্যদিকে ওয়াটার জেট কাটিং উপাদানের মূল বৈশিষ্ট্য বজায় রাখতে পারে।
কাটার পরে, যন্ত্রাংশগুলির প্রায়শই কোনও বা খুব কম দ্বিতীয় পর্যায়ের গ্রাইন্ডিং এবং ফিনিশিং প্রক্রিয়ার প্রয়োজন হয় না এবং সেগুলি সরাসরি বাঁকানো, ঝালাই বা সংযোজন পর্যায়ে প্রবেশ করতে পারে। এটি কেবল সময় এবং শ্রম খরচই সাশ্রয় করে না, বরং দ্বিতীয় পর্যায়ের মেশিনিংয়ের কারণে সৃষ্ট মাত্রাগত বিচ্যুতি বা পৃষ্ঠের ক্ষতিও এড়ায়, যার ফলে সামগ্রিকভাবে উচ্চতর উৎপাদন দক্ষতা এবং গুণমান অর্জন করা সম্ভব হয়।
এস-এ চ্যালেঞ্জহিট Metal Cউচ্চারণ
উপাদান চ্যালেঞ্জ
বিভিন্ন উপকরণের স্বতন্ত্র বৈশিষ্ট্যের কারণে নির্দিষ্ট কাটিং পদ্ধতির প্রয়োজন হয়। উদাহরণস্বরূপ, অ্যালুমিনিয়াম এবং তামার মতো প্রতিফলক ধাতু খুব কম লেজার শক্তি শোষণ করে। এর ফলে এগুলোকে কাটা কঠিন হয়ে পড়ে। এগুলো আলো প্রতিফলিত করে লেজার যন্ত্রপাতিরও ক্ষতি করতে পারে। অন্যদিকে, বিশেষ সংকর ইস্পাত এবং টাইটানিয়াম সংকরের মতো কঠিন উপকরণ কাটার গতি কমিয়ে দেয়। এছাড়াও এগুলো ব্লেড এবং ব্যবহার্য সামগ্রী দ্রুত ক্ষয় করে ফেলে।
পৃষ্ঠের অবস্থাও গুরুত্বপূর্ণ। প্রলেপ, মরিচা বা তেলের দাগ কাটার কাজে ব্যাঘাত ঘটাতে পারে। এর ফলে প্রায়শই কিনারা অমসৃণ হয় বা কাটার পর অবশিষ্ট ধাতুকণা থেকে যায়। প্রতিটি উপাদানের জন্য সঠিক কাটিং প্যারামিটার নির্ধারণ করা একটি প্রধান চ্যালেঞ্জ হিসেবেই রয়ে গেছে।
তাপীয় বিকৃতি সমস্যা
লেজার এবং প্লাজমা কাটিং-এর মতো থার্মাল কাটিং প্রক্রিয়াগুলো অনিবার্যভাবে উপাদানের মধ্যে প্রচুর পরিমাণে তাপ প্রবেশ করায়। যদি প্যারামিটারগুলো সঠিকভাবে নিয়ন্ত্রণ করা না হয়, তাহলে তাপ অতিরিক্ত পরিমাণে জমা হবে এবং কাটিং এলাকার বাইরের উপাদানেও ছড়িয়ে পড়বে, যার ফলে স্থানীয় পীড়ন এবং তাপীয় বিকৃতি ঘটবে। এর ফলস্বরূপ যন্ত্রাংশের মাত্রাগত বিচ্যুতি এবং আকৃতির বিকৃতি দেখা দেবে। পাতলা প্লেট মেশিনিং-এর ক্ষেত্রে এটি বিশেষভাবে লক্ষণীয়।
তাপ-প্রভাবিত অঞ্চল নিয়ন্ত্রণ করতে এবং বিকৃতি কমাতে, শক্তি, গতি এবং বায়ুচাপের মতো প্যারামিটারগুলির মধ্যে সুনির্দিষ্ট ভারসাম্য বজায় রাখা এবং তাপ ছড়িয়ে দেওয়ার জন্য একটি যুক্তিসঙ্গত কাটিং পথের নকশা গ্রহণ করা প্রয়োজন। এটি অপারেটরের অভিজ্ঞতা এবং যন্ত্রপাতির স্থিতিশীলতার উপর উচ্চ চাহিদা তৈরি করে।
পুরুত্ব বনাম নির্ভুলতা
সব কাটিং পদ্ধতিরই একটি সীমাবদ্ধতা আছে। পুরু উপাদান কাটলে নির্ভুলতা কমে যায়। উদাহরণস্বরূপ, লেজার কাটিং পাতলা শিটের উপর খুব নির্ভুল হয়। কিন্তু পুরু প্লেটের ক্ষেত্রে কাটা অংশটি চওড়া ও অমসৃণ হয়ে যায়। প্লাজমা কাটিং পুরু প্লেটের উপর ভালোভাবে কাজ করে, কিন্তু এর কাটার মান খারাপ হয়।
গতি কমালে কাজের মান বাড়ে কিন্তু কর্মদক্ষতা কমে যায়। গতি বাড়ালে কাটা অসম্পূর্ণ থেকে যেতে পারে বা ধাতুমল তৈরি হতে পারে। প্রতিটি পুরুত্বের জন্য সঠিক পদ্ধতি খুঁজে বের করা এবং গতি, নির্ভুলতা ও মানের মধ্যে ভারসাম্য রক্ষা করাই হলো মূল চ্যালেঞ্জ।
খরচ-দক্ষতার ভারসাম্য
শিট মেটাল কাটিংয়ের ব্যয় কাঠামো বেশ জটিল, যার মধ্যে যন্ত্রপাতি, শক্তি, গ্যাস, যন্ত্রাংশ প্রতিস্থাপন এবং শ্রম অন্তর্ভুক্ত। উদাহরণস্বরূপ, লেজার কাটিং উচ্চ নির্ভুলতা প্রদান করলেও এতে উচ্চ বিনিয়োগ, রক্ষণাবেক্ষণ এবং ক্রমাগত গ্যাসের খরচ জড়িত।
সুতরাং, লাভজনকতা নির্ভর করে সতর্ক অপ্টিমাইজেশনের উপর। এর মধ্যে অন্তর্ভুক্ত রয়েছে উন্নততর নেস্টিংয়ের মাধ্যমে উপকরণের ব্যবহার উন্নত করা, সর্বোত্তম প্যারামিটার ব্যবহার করে যন্ত্রাংশের আয়ুষ্কাল বৃদ্ধি করা এবং স্মার্ট প্রোডাকশন শিডিউলিংয়ের মাধ্যমে যন্ত্রপাতির দক্ষতা বাড়ানো। সামগ্রিক লাভজনকতা বৃদ্ধির জন্য এই ধরনের পদক্ষেপ অপরিহার্য।
শিট মেটাল কাটিং-এর খরচের নির্ধারকসমূহ — কোন বিষয়গুলো দামকে প্রভাবিত করে?
উপাদান খরচ
কাঁচামাল সংগ্রহের খরচই মোট খরচের ভিত্তি তৈরি করে। বিভিন্ন উপাদান ও স্পেসিফিকেশনের ধাতব পাতের দামের মধ্যে ব্যাপক পার্থক্য থাকে। এর চেয়েও গুরুত্বপূর্ণ হলো উপাদানের ব্যবহার হার, অর্থাৎ একটিমাত্র পাতে অংশগুলো কীভাবে সাজানো হয়।
বিন্যাসকে সর্বোত্তম করে, যতটা সম্ভব দরকারি অংশ বাদ দিয়ে এবং প্রান্ত ও কোণার অপচয় কমিয়ে প্রতিটি অংশের জন্য বরাদ্দকৃত উপকরণের খরচ সরাসরি কমানো যায়। খরচ নিয়ন্ত্রণের এটিই সবচেয়ে কার্যকর উপায়।
প্রক্রিয়া নির্বাচন
বিভিন্ন কাটিং প্রক্রিয়ার পরিচালন ব্যয়ের গঠনে ব্যাপক পার্থক্য থাকে। লেজার কাটিং বিদ্যুৎ, সহায়ক গ্যাস এবং লেন্সের মতো ভঙ্গুর যন্ত্রাংশের উপর নির্ভর করে। প্লাজমা কাটিংয়ে ইলেকট্রোড এবং নজল ব্যবহৃত হয়; ওয়াটার জেট কাটিং উচ্চ-চাপের সিল এবং কাটিং হেড ক্ষয় করে।
প্রক্রিয়ার নির্বাচন সরাসরি শক্তি খরচ, গ্যাস খরচ এবং ভঙ্গুর যন্ত্রাংশ প্রতিস্থাপনের হারকে প্রভাবিত করে।
শ্রম ও পরিচালন দক্ষতা
মেশিনিং সময় শ্রম এবং মেশিনের খরচের সাথে সরাসরি সম্পর্কিত। এর দৈর্ঘ্য কাটিং পথের অপ্টিমাইজেশনের মাত্রা, সূচনা ও কাটিং গতি, এবং যন্ত্রপাতির নো-লোড অপারেশন সময়ের উপর নির্ভর করে। অপারেটরদের দক্ষতার স্তরও অত্যন্ত গুরুত্বপূর্ণ।
অভিজ্ঞ অপারেটররা আরও দ্রুত প্রোগ্রাম করতে, উপকরণ আটকাতে এবং অপ্রত্যাশিত ত্রুটি সামলাতে পারেন, যার ফলে যন্ত্রপাতির সামগ্রিক কর্মদক্ষতা বৃদ্ধি পায়, ডাউনটাইম কমে আসে এবং পরোক্ষভাবে প্রতি ইউনিট পণ্যের শ্রম খরচ হ্রাস পায়।

পোস্ট প্রসেসিং
কাটিং সম্পন্ন হওয়ার পরের খরচগুলোও উপেক্ষা করা উচিত নয়। যদি কাটিংয়ের মান উন্নত হয়, প্রস্থচ্ছেদ মসৃণ হয় এবং কোনো স্ল্যাগ ঝুলে না থাকে, তাহলে গ্রাইন্ডিং ও ফিনিশিংয়ের মতো দ্বিতীয় পর্যায়ের মেশিনিংয়ের জন্য প্রয়োজনীয় জনবল ও সময় বাঁচানো বা কমানো সম্ভব।
শীট মেটাল কাটিং টলারেন্স এবং নির্ভুলতার মানদণ্ড
নির্মিত প্রোটোটাইপ এবং যন্ত্রাংশের চালনাযোগ্যতা ও নির্ভুলতা নিশ্চিত করার জন্য, আমাদের কাস্টম শিট মেটাল কাটিং পরিষেবার মানগুলি নিম্নরূপ:
| মাত্রা বিস্তারিত | সহ্য |
| প্রান্ত থেকে প্রান্ত, একক পৃষ্ঠ | +/- 0.010″ |
| প্রান্ত থেকে ছিদ্র, একক পৃষ্ঠ | +/- 0.010″ |
| গর্ত থেকে গর্ত, একক পৃষ্ঠ | +/- 0.010″ |
| গর্তের ব্যাস, একক পৃষ্ঠ | +/- 0.010″ |
| প্রান্ত থেকে বৈশিষ্ট্য, একাধিক পৃষ্ঠতল | +/- 0.030″ |
| ওভারফর্মড পার্ট, একাধিক সারফেস | +/- 0.030″ |
| বাঁক কোণ | +/- ১ ডিগ্রি |
S এর জন্য টিপসহিট Metal Cউচ্চারণ
পিপিই পরুন
শিট মেটাল কাটার কাজ করার সময়, পুরো প্রক্রিয়া জুড়ে এবং একটি প্রমিত পদ্ধতিতে সুরক্ষা সরঞ্জামের সম্পূর্ণ সেট পরিধান করা অপরিহার্য।
উচ্চ মানের গগলস বা সুরক্ষামূলক ফেস শিল্ড দ্রুত গতিতে উড়ে আসা ধাতব কণা এবং স্ফুলিঙ্গ কার্যকরভাবে প্রতিরোধ করতে পারে। মজবুত ও টেকসই শ্রম সুরক্ষা গ্লাভস মেশিনিংয়ের সময় শিটের ধারালো প্রান্তের কারণে হওয়া কাটা এবং উচ্চ তাপমাত্রার কারণে হওয়া পোড়া থেকে হাতকে রক্ষা করতে পারে।
যেহেতু অনেক কাটিং ডিভাইস চলার সময় অত্যন্ত উচ্চ মাত্রার শব্দ উৎপন্ন করে, তাই শ্রবণশক্তির স্থায়ী ক্ষতি রোধ করতে পেশাদার শ্রবণ সুরক্ষা সরঞ্জাম পরিধান করা অপরিহার্য।
বায়ুচলাচল নিশ্চিত করুন
কাটিং প্রক্রিয়া, বিশেষ করে লেজার কাটিং, প্লাজমা কাটিং বা ফ্লেম কাটিংয়ের ফলে প্রচুর পরিমাণে বিষাক্ত ধাতব ধোঁয়া, ক্ষতিকর গ্যাস এবং বাতাসে ভাসমান কণা উৎপন্ন হয়। তাই, বায়ু চলাচল নিশ্চিত করতে এবং ক্ষতিকর ধোঁয়া দ্রুত বাইরে বের করে দেওয়ার জন্য শক্তিশালী নিষ্কাশন ও ধুলো অপসারণ ব্যবস্থাযুক্ত ওয়ার্কশপে এই কাজগুলো করা আবশ্যক।
সরঞ্জাম রক্ষণাবেক্ষণ করুন
হাতে চালিত সরঞ্জাম হোক বা স্বয়ংক্রিয় যন্ত্রপাতির ব্যবহার্য সামগ্রী, সেগুলোর ধারালো প্রান্তের তীক্ষ্ণতা বজায় রাখাই হলো কার্যকারিতা ও নিরাপত্তা নিশ্চিত করার মূল ভিত্তি।
ভোঁতা কাটিং টুল কাটার প্রতিরোধ ক্ষমতা উল্লেখযোগ্যভাবে বাড়িয়ে দেয়, যার ফলে কেবল বেশি বল প্রয়োগের প্রয়োজন হয় এবং ক্লান্তি সৃষ্টি হয় তাই নয়, বরং এগুলি পিছলে যাওয়া, ছিটকে ফিরে আসা এবং অন্যান্য নিয়ন্ত্রণহীন পরিস্থিতির জন্য আরও বেশি ঝুঁকিপূর্ণ হয়ে ওঠে, যা সহজেই গুরুতর দুর্ঘটনার কারণ হতে পারে। এছাড়াও, ক্ষয়প্রাপ্ত কাটিং টুল নিম্নমানের কাটিং পৃষ্ঠ তৈরি করে, যা পরবর্তী মেশিনিংকে আরও কঠিন করে তোলে।
নিরাপদ উপকরণ
কাটিং শুরু করার আগে, ওয়ার্কিং প্ল্যাটফর্মে ধাতব পাতটিকে স্থিরভাবে আটকানোর জন্য বেঞ্চ প্লায়ার্স, সি-আকৃতির প্লায়ার্স, বিশেষ ফিক্সচার বা ম্যাগনেটিক চকের মতো সরঞ্জাম অবশ্যই ব্যবহার করতে হবে। এই পদক্ষেপটি কাটিং ফোর্সের প্রভাবে পাতটির স্থান পরিবর্তন, কম্পন বা উল্টে যাওয়া সম্পূর্ণরূপে প্রতিরোধ করতে পারে, যার ফলে কাটিংয়ের মাপের নির্ভুলতা নিশ্চিত হয়।
আরও গুরুত্বপূর্ণ বিষয় হলো, স্থিতিশীল ক্ল্যাম্পিং শিটের আকস্মিক নড়াচড়ার কারণে সৃষ্ট টুল পাথ বিচ্যুতি এবং ওয়ার্কপিস ছিটকে পড়ার মতো বিপদ কার্যকরভাবে প্রতিরোধ করতে পারে, যা মৌলিকভাবে বহু সম্ভাব্য যান্ত্রিক আঘাতের ঝুঁকি দূর করে।
যন্ত্রপাতি সঠিকভাবে পরিচালনা করুন
সমস্ত পাওয়ার টুল এবং সিএনসি যন্ত্রপাতির প্রতি উচ্চ মাত্রার সতর্কতা বজায় রাখতে হবে। যেকোনো ডিভাইস চালু করার আগে, সেটির পাওয়ার কর্ড, সুইচ এবং সুরক্ষামূলক আবরণ অক্ষত আছে কি না তা পরীক্ষা করে নিন। পরিচালনার সময় অত্যন্ত মনোযোগী হতে হবে এবং পরিচালনার পদ্ধতিগুলো কঠোরভাবে অনুসরণ করতে হবে।
চলমান অংশ এবং কাটিং হেড থেকে হাত দূরে রাখতে হবে। কাজটি শেষ করার আগে বা কোনো সমন্বয় বা পরিষ্কার করার আগে, নিশ্চিত করুন যে যন্ত্রটি সম্পূর্ণরূপে বন্ধ করা হয়েছে এবং চলছে না।
কেন নোবেল-এর শিট মেটাল কাটিং সার্ভিস বেছে নেবেন?
শিট মেটাল কাটিং-এর বহু বছরের সমৃদ্ধ অভিজ্ঞতার সাথে, নোবেল গ্রাহকদের অতুলনীয় উচ্চ-নির্ভুল শিট মেটাল কাটিং যন্ত্রাংশ সরবরাহ করে। কয়েক মিনিটের মধ্যে মূল্য উদ্ধৃতি এবং কয়েক দিনের মধ্যে যন্ত্রাংশ পান।
নোবেল-এর শিট মেটাল কাটিং পরিষেবা লেজার এবং ওয়াটারজেট প্রযুক্তি ব্যবহার করে প্রায় যেকোনো উপাদান কাটতে পারে। নোবেল যেকোনো প্রকল্পের জন্য একটি সমন্বিত সমাধান প্রদান করে, যার মধ্যে রয়েছে তাৎক্ষণিক মূল্য উদ্ধৃতি, বিভিন্ন ধরণের উপাদান এবং শিট মেটাল কাটিং প্রক্রিয়ার নানা বিকল্প।
প্রোটোটাইপ ডিজাইন থেকে শুরু করে উৎপাদন পর্যন্ত, আপনার ধারণাকে বাস্তবে রূপ দিতে নোবেল হলো আপনার বিশ্বস্ত ও একক কাস্টম উৎপাদন সমাধান। এর রয়েছে বিশাল উৎপাদন সম্পদ, উপযুক্ত প্রযুক্তি, সুবিন্যস্ত প্রক্রিয়া, বিশেষজ্ঞের নির্দেশনা এবং একটি নিখুঁত মান পরিদর্শন ব্যবস্থা।
বিবরণ
শিট মেটাল কাটার সবচেয়ে নির্ভুল পদ্ধতি কোনটি?
লেজার কাটিং, বিশেষ করে ফাইবার লেজার কাটিং, শিট মেটালের জন্য সবচেয়ে নির্ভুল পদ্ধতি হিসেবে ব্যাপকভাবে বিবেচিত হয়। এটি ±০.১ মিমি-এর মতো সূক্ষ্ম সহনশীলতা অর্জন করতে পারে এবং ন্যূনতম তাপ-প্রভাবিত অঞ্চলসহ অত্যন্ত পরিষ্কার, বুর-মুক্ত প্রান্ত তৈরি করে। এই কারণে এটি জটিল বক্রতা এবং সূক্ষ্ম নকশার জন্য আদর্শ, যেখানে উচ্চ নির্ভুলতা অপরিহার্য।
লেজার কাটার কত পুরু ধাতব পাত কাটতে পারে?
সর্বোচ্চ পুরুত্ব লেজারের শক্তি এবং উপাদানের ধরনের উপর নির্ভর করে। একটি সাধারণ উচ্চ-ক্ষমতাসম্পন্ন শিল্প ফাইবার লেজার প্রায় ২৫ মিমি পর্যন্ত মাইল্ড স্টিল, ২০ মিমি পর্যন্ত স্টেইনলেস স্টিল এবং ১২ মিমি পর্যন্ত অ্যালুমিনিয়াম কাটতে পারে। তবে, পাতলা উপাদানে (১৫-২০ মিমি-এর কম) সর্বোত্তম গতি এবং কাটার মানের জন্য, লেজার প্লাজমা বা ফ্লেম কাটিংয়ের চেয়ে উল্লেখযোগ্যভাবে বেশি কার্যকর।
লেজার কাটিং কি প্লাজমা কাটিংয়ের চেয়ে বেশি ব্যয়বহুল?
এটি প্রয়োগের উপর নির্ভর করে। লেজার কাটিংয়ের প্রাথমিক যন্ত্রপাতির খরচ বেশি এবং গ্যাস ও রক্ষণাবেক্ষণের কারণে প্রতি ঘণ্টায় এটি চালানো আরও ব্যয়বহুল হতে পারে। তবে, পাতলা থেকে মাঝারি পুরুত্বের উপকরণের জন্য, এর উন্নত গতি, নির্ভুলতা এবং দ্বিতীয় পর্যায়ের ফিনিশিংয়ের কম প্রয়োজনীয়তা এটিকে সামগ্রিকভাবে আরও সাশ্রয়ী করে তুলতে পারে। পুরু স্ট্রাকচারাল স্টিল কাটার জন্য প্লাজমা সাধারণত একটি ভালো সাশ্রয়ী বিকল্প, যেখানে চরম নির্ভুলতা মূল বিবেচ্য বিষয় নয়।
ওয়াটারজেট দিয়ে কি অ্যালুমিনিয়াম কাটা যায়?
অবশ্যই। অ্যালুমিনিয়াম কাটার জন্য ওয়াটারজেট কাটিং একটি চমৎকার বিকল্প। এটি একটি কোল্ড-কাটিং প্রক্রিয়া হওয়ায়, এতে কোনো তাপ উৎপন্ন হয় না। এর ফলে, এতে কোনো তাপ-প্রভাবিত অঞ্চল থাকে না যা উপাদানের বৈশিষ্ট্য পরিবর্তন করতে পারে বা বেঁকে যাওয়ার কারণ হতে পারে, বিশেষ করে তাপ-সংবেদনশীল অ্যালুমিনিয়াম সংকর ধাতুর ক্ষেত্রে। এটি বাণিজ্যিকভাবে উপলব্ধ যেকোনো পুরুত্বের অ্যালুমিনিয়ামকে পরিষ্কারভাবে কাটতে পারে।
একটি লেজার কাটার সর্বোচ্চ কত পুরুত্ব পর্যন্ত কাটতে পারে?
সর্বোচ্চ পুরুত্ব লেজারের শক্তি এবং উপাদানের উপর নির্ভর করে। একটি উচ্চ-ক্ষমতাসম্পন্ন শিল্প ফাইবার লেজার সাধারণত কাটতে পারে:
- মৃদু ইস্পাত: ২৫-৩০ মিমি পর্যন্ত
- স্টেইনলেস স্টিল: ২০-২৫ মিমি পর্যন্ত
- অ্যালুমিনিয়াম: ১২-১৫ মিমি পর্যন্ত
এর চেয়ে বেশি পুরুত্বের ক্ষেত্রে প্লাজমা বা ওয়াটারজেট কাটিং প্রায়শই বেশি কার্যকর ও ফলপ্রসূ হয়।







