
Tইটানিয়াম সিএনসি Mব্যথা?
টাইটানিয়াম মেটাল সিএনসি মেশিনিং হলো একটি উৎপাদন প্রক্রিয়া, যেখানে কম্পিউটার নিউমেরিক্যাল কন্ট্রোল মেশিন টুলস ব্যবহার করে টাইটানিয়াম ধাতুকে নির্ভুলভাবে কাটা ও আকার দেওয়া হয়। সহজ কথায়, টাইটানিয়াম সিএনসি মেশিনিং হলো পূর্ব-প্রোগ্রাম করা কম্পিউটার সফটওয়্যারের মাধ্যমে বড় মেশিন টুলসের কাটিং টুলগুলোকে নিয়ন্ত্রণ করে একটি নিরেট টাইটানিয়াম ধাতব ব্লক থেকে ধীরে ধীরে উপাদান অপসারণ করা এবং পরিশেষে উচ্চ-নির্ভুল জটিল যন্ত্রাংশ তৈরি করা।
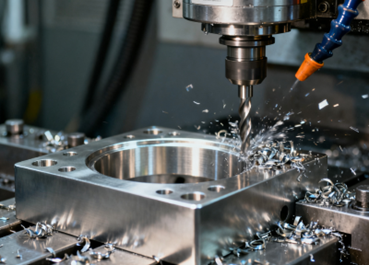
টাইটানিয়াম মেশিনিং করার প্রক্রিয়াটি বিশেষভাবে চ্যালেঞ্জিং, কারণ টাইটানিয়াম তার উচ্চ শক্তি, হালকা ওজন এবং চমৎকার ক্ষয়-প্রতিরোধ ক্ষমতার জন্য সুপরিচিত হলেও, এটি খুব শক্ত এবং এর তাপ পরিবাহিতা কম, যা মেশিনিংয়ের সময় সহজেই টুলের দ্রুত ক্ষয় এবং অতিরিক্ত তাপ উৎপাদনের কারণ হতে পারে। তাই, টাইটানিয়াম ধাতুর সিএনসি মেশিনিং সফলভাবে সম্পন্ন করার জন্য পেশাদার সরঞ্জাম, নির্দিষ্ট টুল জ্ঞান, অপ্টিমাইজড কাটিং প্যারামিটার এবং ব্যাপক অভিজ্ঞতা প্রয়োজন।
টাইটানিয়াম সিএনসি মেশিনিং কীভাবে কাজ করে?
টাইটানিয়াম সিএনসি মেশিনিং হলো একটি অত্যন্ত স্বয়ংক্রিয় এবং নির্ভুল বিয়োজনমূলক উৎপাদন প্রক্রিয়া। মূলত, সিএনসি মেশিন হলো একটি কম্পিউটার-নিয়ন্ত্রিত যন্ত্র যা কাটার মাধ্যমে টাইটানিয়াম ধাতুর একটি কঠিন কাঁচামালকে ক্রমান্বয়ে একটি পরিকল্পিত ত্রিমাত্রিক আকৃতির অংশে রূপান্তরিত করে।
টাইটানিয়াম সিএনসি মেশিনিং-এর কার্যপ্রবাহকে নিম্নলিখিত মূল ধাপগুলিতে সংক্ষেপে বর্ণনা করা যায়:
- ডিজিটাল ডিজাইন: সম্পূর্ণ প্রক্রিয়াটি CAD সফটওয়্যার ব্যবহার করে কোনো যন্ত্রাংশের একটি ত্রিমাত্রিক ডিজিটাল মডেল তৈরির মাধ্যমে শুরু হয়।
- প্রোগ্রাম প্রোগ্রামিং: ইঞ্জিনিয়াররা এই 3D মডেলটিকে একটি মেশিনিং প্রোগ্রামে রূপান্তর করতে CAM সফটওয়্যার ব্যবহার করেন, যা CNC মেশিন বুঝতে পারে। এই প্রোগ্রামটি টুল পাথ, স্পিন্ডল স্পিড, ফিড রেট এবং কাটিং ডেপথের মতো সমস্ত প্যারামিটার নির্ভুলভাবে পরিকল্পনা করে, যা কঠিন টাইটানিয়াম ধাতু মেশিনিং করার জন্য অত্যন্ত গুরুত্বপূর্ণ।
- প্রস্তুতিমূলক কাজ: মেশিন টুলে, অপারেটরকে টাইটানিয়াম ধাতব খণ্ডটি শক্তভাবে আটকাতে হবে এবং উপযুক্ত বিশেষ কাটিং টুলটি স্থাপন করতে হবে। যেহেতু টাইটানিয়াম দাহ্য এবং তাপ সংবেদনশীল, তাই একটি উচ্চ-চাপের শীতলীকরণ ব্যবস্থা অবশ্যই প্রস্তুত রাখতে হবে।
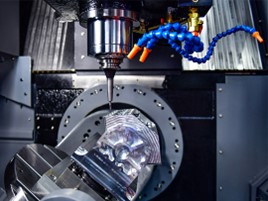
- যথার্থ যন্ত্র: প্রোগ্রামটি চালু করার পর, সিএনসি মেশিন টুলটি নির্দেশাবলী অনুযায়ী স্বয়ংক্রিয়ভাবে কাজ করবে। উচ্চ গতিতে ঘোরার সময়, কাটিং টুলটি পূর্বনির্ধারিত পথ ধরে চলে এবং ক্রমাগত টাইটানিয়াম বিলেট থেকে ক্ষুদ্র ধাতব চিপ অপসারণ করে। চূড়ান্ত মাপ ও পৃষ্ঠতলের মসৃণতা অর্জনের জন্য এই সম্পূর্ণ প্রক্রিয়াটিতে রাফ মেশিনিং, সেমি-ফিনিশিং এবং ফিনিশিং-এর কাজে বিভিন্ন কাটিং টুলের ব্যবহার অন্তর্ভুক্ত থাকতে পারে।
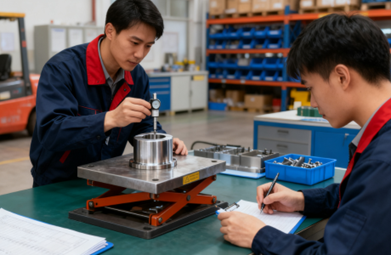
- প্রক্রিয়াজাতকরণ এবং পরিদর্শন: মেশিনিং সম্পন্ন হওয়ার পর, যন্ত্রাংশগুলো বের করে নেওয়া হয় এবং সেগুলোর ওপর প্রয়োজনীয় পরবর্তী প্রক্রিয়াকরণ করা হয়, যেমন—ডিবারিং, পলিশিং, হিট ট্রিটমেন্ট বা ক্লিনিং। সবশেষে, যন্ত্রাংশগুলো ডিজাইন ড্রয়িংয়ের নির্দিষ্ট শর্তাবলী সম্পূর্ণরূপে মেনে চলছে কি না, তা নিশ্চিত করার জন্য সূক্ষ্ম পরিমাপক যন্ত্র দিয়ে কঠোরভাবে পরিদর্শন করা হয়।
টাইটানিয়ামকে মেশিনিং করা এত কঠিন কেন?
টাইটানিয়াম ধাতু মেশিনিং করার অসুবিধা মূলত এর বেশ কয়েকটি অসামান্য ভৌত ও রাসায়নিক বৈশিষ্ট্যের সম্মিলিত প্রভাব থেকে উদ্ভূত হয়। টাইটানিয়ামের এই বৈশিষ্ট্যগুলো চূড়ান্ত যন্ত্রাংশের ক্ষেত্রে সুবিধাজনক হলেও, মেশিনিং করার সময় এগুলো বিশাল প্রতিবন্ধকতা তৈরি করে।
নিম্নলিখিতগুলি হলো কয়েকটি মূল কারণ:
নিম্ন তাপ পরিবাহিতা
টাইটানিয়ামের তাপ পরিবাহিতা অত্যন্ত দুর্বল। কাটার সময় উৎপন্ন তাপ টাইটানিয়ামের অংশ বা এর টুকরোগুলোর মধ্য দিয়ে দ্রুত পরিবাহিত হতে পারে না। ফলে, তাপের সিংহভাগই কাটিং টুলের অগ্রভাগে কেন্দ্রীভূত হয়। এর কারণে টুলের অগ্রভাগে স্থানীয়ভাবে অত্যন্ত উচ্চ তাপমাত্রা সৃষ্টি হয়, যা এর ক্ষয় ও ভোঁতা হয়ে যাওয়াকে ত্বরান্বিত করে।
কাজ শক্ত করার প্রবণতা
টাইটানিয়াম উচ্চ তাপমাত্রায়ও তার উচ্চ শক্তি বজায় রাখে। কিন্তু কাটার সময় এর পৃষ্ঠে ‘ওয়ার্ক হার্ডেনিং’ ঘটে। এই প্রক্রিয়ায়, প্লাস্টিক বিকৃতির কারণে কাটা অংশটি নাটকীয়ভাবে শক্ত হয়ে যায়। এই শক্ত হয়ে যাওয়া অংশটি মূল উপাদানের চেয়ে অনেক বেশি কঠিন হয়। ফলে, কাটার যন্ত্রটি একটি ক্রমাগত শক্ত হতে থাকা পৃষ্ঠ কাটতে বাধ্য হয়। এটি কাটার ক্ষেত্রে ব্যাপক প্রতিরোধ তৈরি করে এবং যন্ত্রের ক্ষয়কে ত্বরান্বিত করে।
রাসায়নিক বিক্রিয়া
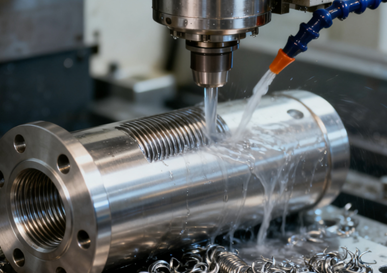
উচ্চ তাপমাত্রায় এর উচ্চ রাসায়নিক সক্রিয়তার কারণে, টাইটানিয়াম অনেক কাটিং টুলের উপাদানের সাথে লেগে যাওয়ার প্রবণতা দেখায়। এই লেগে যাওয়ার ফলে টুলের উপর একটি বিল্ট-আপ এজ তৈরি হয়। ফলস্বরূপ, এই অস্থিতিশীল স্তরগুলো পর্যায়ক্রমে ভেঙে যায়। যখন এমনটা ঘটে, তখন তা কেবল মেশিনিং করা পৃষ্ঠের মসৃণতাকেই নষ্ট করে না, বরং টুলের মূল উপাদান থেকেও খণ্ডাংশ ছিঁড়ে নিয়ে আসে, যার ফলে টুলটি সময়ের আগেই বিকল হয়ে যায়।
নিম্ন ইলাস্টিক মডুলাস
টাইটানিয়ামের দৃঢ়তা তুলনামূলকভাবে কম, যার অর্থ হলো কাটিং ফোর্সের প্রভাবে এটি ‘ইলাস্টিক ডিফরমেশন’ বা বেঁকে যাওয়ার প্রবণতা দেখায়। এর ফলে কম্পন, ফ্লাটার মার্ক তৈরি হয় এবং টাইট টলারেন্স বজায় রাখা কঠিন হয়ে পড়ে। পাতলা দেয়ালযুক্ত কাঠামো মেশিনিং করার সময় এই সমস্যাটি বিশেষভাবে প্রকট হয়।
সিএনসি মেশিনিং-এ ব্যবহৃত বিভিন্ন ধরণের টাইটানিয়াম
গ্রেড 1 টাইটানিয়াম
- বৈশিষ্ট্যসবচেয়ে নরম, সবচেয়ে নমনীয় এবং প্রক্রিয়াজাত করা সবচেয়ে সহজ।
- উপকারিতাশক্তিশালী ক্ষয় প্রতিরোধ ক্ষমতা এবং ভালো গঠনযোগ্যতা।
গ্রেড 2 টাইটানিয়াম
- বৈশিষ্ট্য সমূহ: গ্রেড ১-এর চেয়ে সামান্য বেশি কঠিন এবং এর যান্ত্রিক শক্তি বেশি।
- সুবিধাদি: শক্তি ও প্রক্রিয়াকরণযোগ্যতার মধ্যে চমৎকার ভারসাম্য।
গ্রেড 3 টাইটানিয়াম
- বৈশিষ্ট্যমাঝারি শক্তির, গ্রেড ১ এবং ২ এর চেয়ে কঠিন।
- সুবিধাদি: চমৎকার ক্ষয় প্রতিরোধ ক্ষমতা এবং যান্ত্রিক বৈশিষ্ট্য।
Ti-6Al-4V (গ্রেড 5)
- বৈশিষ্ট্য সমূহ:এটি টাইটানিয়াম অ্যালয় বাজারের ৫০ শতাংশেরও বেশি দখল করে আছে এবং এর চমৎকার যান্ত্রিক বৈশিষ্ট্য রয়েছে।
- সুবিধাদি: উচ্চ শক্তি, হালকা ওজন, উচ্চ তাপ সহনশীলতা এবং ঝালাইযোগ্যতা।
Ti-6Al-4V ELI (গ্রেড 23)
- বৈশিষ্ট্য সমূহ: কম অশুদ্ধি, অধিক দৃঢ়তা।
- সুবিধাদি: চমৎকার জৈব সামঞ্জস্যতা, চিকিৎসা শিল্পের জন্য উপযুক্ত।
টাইটানিয়াম অ্যালয় মেশিনিং করার জন্য সঠিক কাটিং টুল নির্বাচন
টুল উপাদান
টাইটানিয়াম সংকর ধাতু শক্তিশালী এবং এতে কার্যকালীন কাঠিন্য (work hardening) প্রবণতা রয়েছে। এজন্য উচ্চ দৃঢ়তা ও অভিঘাত সহনশীলতা সম্পন্ন একটি টুল বেস প্রয়োজন। এর মূল লক্ষ্য হলো টুলের ভাঙন এড়ানো।
আমাদের অবশ্যই একটি PVD কোটিং প্রয়োগ করতে হবে। টাইটানিয়াম, অ্যালুমিনিয়াম নাইট্রাইড বা ক্রোমিয়াম অ্যালুমিনিয়াম নাইট্রাইড হলো ভালো বিকল্প। এই কোটিং দুটি প্রধান কাজ করে। প্রথমত, এটি রাসায়নিক বিক্রিয়া কমায়। এর ফলে টাইটানিয়াম টুলের সাথে লেগে যায় না। দ্বিতীয়ত, এর তাপ পরিবাহিতা কম। তাই এটি একটি অন্তরক হিসেবে কাজ করে। চিপসগুলো বেশিরভাগ তাপ শোষণ করে নেয়। এই সুরক্ষা টুলের ভিত্তিটিকে ঠান্ডা ও শক্ত রাখে এবং এটিকে নরম হয়ে যাওয়া থেকে রক্ষা করে।
টুল জ্যামিতি
কাটিং টুলের জ্যামিতি এমন হতে হবে যা চিপ অপসারণে সহায়তা করে এবং কাটিং প্রতিরোধ কমায়। একটি বড় হেলিক্স কোণ নিশ্চিত করে যে কাটিং এজ মসৃণভাবে এবং ক্রমান্বয়ে উপাদানের মধ্যে প্রবেশ করে ও বেরিয়ে আসে, যা কাটিং প্রক্রিয়াকে হালকা করে এবং মেশিনিং করা পৃষ্ঠের উপর চাপ কমায়।
একটি তীক্ষ্ণ রেক অ্যাঙ্গেল কাটিং ফোর্স এবং কাটিং হিটের উৎপাদন উল্লেখযোগ্যভাবে কমাতে পারে। তবে, শক্তির ভারসাম্য বজায় রাখতে এবং চিপিং প্রতিরোধ করতে, কাটিং এজটিকেই উপযুক্ত মাইক্রো-রাউন্ডিং বা হোনিং প্রক্রিয়ার মধ্য দিয়ে যেতে হয়। অর্থাৎ, রেক অ্যাঙ্গেলকে তীক্ষ্ণ রেখে কাটিং এজটিতে একটি ক্ষুদ্র বাঁক তৈরি করতে হয়, যার ফলে ধারালো ভাব এবং স্থায়িত্বের মধ্যে সর্বোত্তম ভারসাম্য অর্জন করা যায়।
সরঞ্জাম প্রকার
সাধারণ চ্যানেল-টাইপ কাটিং টুল টাইটানিয়াম অ্যালয় মেশিনিংয়ের জন্য উপযুক্ত নয়। টুল প্রস্তুতকারকদের দ্বারা টাইটানিয়াম অ্যালয় বা সুপারঅ্যালয়ের জন্য বিশেষভাবে ডিজাইন করা সিরিজকে অগ্রাধিকার দেওয়া উচিত। এই কাটিং টুলগুলিতে সাধারণত অপ্টিমাইজড জ্যামিতি এবং বিশেষ ধরনের চিপ গ্রুভের সমন্বয় থাকে।
প্রশস্ত এবং মসৃণ খোলা চিপ খাঁজগুলো নিশ্চিত করে যে দীর্ঘ এবং কুণ্ডলী পাকানো টাইটানিয়াম অ্যালয় চিপগুলো মসৃণভাবে এবং বাধাহীনভাবে নির্গত হতে পারে।
কার্যকরী কুলিং
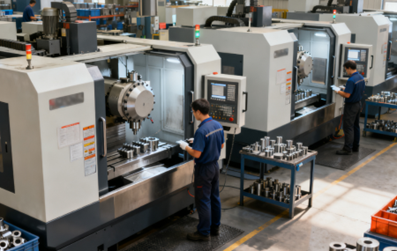
টাইটানিয়াম সংকর ধাতুর কম তাপ পরিবাহিতার কারণে কাটার তাপ টুলের কাটিং প্রান্তে অত্যন্ত কেন্দ্রীভূত হয়, তাই শীতলীকরণ অত্যন্ত গুরুত্বপূর্ণ। মেশিন টুলটিতে অবশ্যই একটি উচ্চ-চাপের অভ্যন্তরীণ শীতলীকরণ ব্যবস্থা থাকতে হবে এবং কুল্যান্টের চাপ ৭ এমপিএ-এর বেশি হওয়া বাঞ্ছনীয়।
উচ্চ-চাপের কুল্যান্ট কাটিং জোনে প্রবেশ করে কার্যকরভাবে তাপমাত্রা কমাতে পারে। আরও গুরুত্বপূর্ণ বিষয় হলো, এটি তার শক্তিশালী অভিঘাত বলের মাধ্যমে কাটিং এজ থেকে চিপসগুলোকে ভেঙে দূরে সরিয়ে নিয়ে যেতে পারে, যা চিপস এবং টুল ও ওয়ার্কপিসের মধ্যে গৌণ ঘর্ষণ প্রতিরোধ করে।
কঠোর প্রক্রিয়া
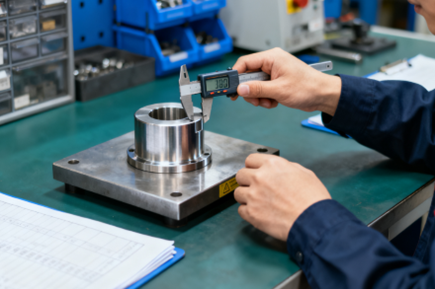
টাইটানিয়াম অ্যালয় মেশিনিং কম্পনের প্রতি অত্যন্ত সংবেদনশীল। সামান্যতম কম্পনও টুলের বিকল হওয়াকে ত্বরান্বিত করে। তাই, পুরো সিস্টেমের দৃঢ়তা সর্বোচ্চ করার জন্য, অত্যন্ত উচ্চ দৃঢ়তা সম্পন্ন মেশিন টুল নির্বাচন করা এবং টুলের ওভারহ্যাং কমানোর উদ্দেশ্যে খাটো ও মোটা টুল হোল্ডার ব্যবহার করা প্রয়োজন।
একই সাথে, টুলগুলো সম্পূর্ণ ক্ষয় হয়ে যাওয়া পর্যন্ত অপেক্ষা না করে, সময় বা মেশিনিংয়ের পরিমাণের ওপর ভিত্তি করে নিয়মিতভাবে টুল পরিবর্তন করার একটি প্রতিরোধমূলক কৌশল প্রতিষ্ঠা করা প্রয়োজন।
অপরিহার্য পোস্ট প্রসেসিং সিএনসি-মেশিনযুক্ত টাইটানিয়াম যন্ত্রাংশের জন্য
deburring নির্দিষ্টকরণ
টাইটানিয়াম অ্যালয়ের সিএনসি মেশিনিং করার পর যন্ত্রাংশের কিনারা, ছিদ্র এবং আড়াআড়ি ছিদ্রগুলোতে ক্ষুদ্র ও ধারালো বুর তৈরি হয়। পেশাদার সরঞ্জাম ব্যবহার করে এগুলো অবশ্যই যত্নসহকারে অপসারণ করতে হবে।
যদি বুর থেকে যায়, তবে তা কেবল যন্ত্রাংশের সংযোজন ও ব্যবহারের নিরাপত্তাকেই প্রভাবিত করবে না, বরং উচ্চ-চাপযুক্ত মহাকাশ বা চিকিৎসা ক্ষেত্রে, বুরগুলো খসে পড়ার পর ধাতব ধ্বংসাবশেষে পরিণত হতে পারে, যা সিস্টেমের ব্যর্থতা বা ইমপ্লান্টের চারপাশের টিস্যুতে প্রদাহ সৃষ্টি করতে পারে। তাই, এগুলো অবশ্যই পুঙ্খানুপুঙ্খভাবে পরিষ্কার করতে হবে।

অ্যানিলিং ট্রিটমেন্ট
সিএনসি মেশিনিং হলো একটি উপাদান অপসারণ প্রক্রিয়া যা উপাদানের অভ্যন্তরীণ পীড়ন ভারসাম্যকে বিঘ্নিত করে, যার ফলে যন্ত্রাংশগুলোর মধ্যে অবশিষ্ট পীড়ন সৃষ্টি হয়। এই অভ্যন্তরীণ পীড়নের কারণে মেশিনিংয়ের পরে বা পরবর্তী ব্যবহারের সময় যন্ত্রাংশগুলো ধীরে ধীরে বিকৃত হতে থাকে।
স্ট্রেস অ্যানিলিং প্রক্রিয়ার মাধ্যমে, টাইটানিয়ামের যন্ত্রাংশগুলোকে একটি নির্দিষ্ট তাপমাত্রায় পর্যাপ্ত সময়ের জন্য রাখা হয়, যা এর অভ্যন্তরীণ পরমাণুগুলোকে পুনর্বিন্যস্ত ও পুনরুদ্ধার হতে সাহায্য করে। এর ফলে এই ক্ষতিকর অভ্যন্তরীণ পীড়ন কার্যকরভাবে ও উল্লেখযোগ্যভাবে হ্রাস বা দূর করা যায়, যা যন্ত্রাংশগুলোর মাত্রিক স্থিতিশীলতা এবং দীর্ঘমেয়াদী নির্ভরযোগ্যতাকে ব্যাপকভাবে উন্নত করে। উচ্চ নির্ভুলতার প্রয়োজন হয় এমন যন্ত্রাংশের জন্য এটি বিশেষভাবে গুরুত্বপূর্ণ।
স্যান্ডব্ল্যাস্টিং
স্যান্ডব্লাস্টিং পদ্ধতিতে যন্ত্রাংশের পৃষ্ঠতলে উচ্চ গতিতে সূক্ষ্ম ঘর্ষণকারী কণা স্প্রে করা হয়। এর প্রধান উদ্দেশ্য তিনটি:
- মেশিনিংয়ের সময় সৃষ্ট টুলের দাগ, আঁচড় এবং অন্যান্য ছোটখাটো উপরিভাগের ত্রুটি দূর করে এর চেহারাকে আরও অভিন্ন করে তোলা।
- একটি অভিন্ন ম্যাট বা অ-চকচকে পৃষ্ঠতল গঠন পেতে, যা এর নান্দনিক আকর্ষণ এবং স্পর্শানুভূতি উন্নত করে।
- এটি পরবর্তী অ্যানোডাইজিং বা কোটিং প্রক্রিয়ার আগে একটি নির্দিষ্ট সক্রিয়তা ও অমসৃণতা সহ একটি পরিষ্কার স্তর প্রদান করতে পারে, যার ফলে কোটিংয়ের আনুগত্য বৃদ্ধি পায়। এটি একটি গুরুত্বপূর্ণ প্রক্রিয়া যা পূর্ববর্তী এবং পরবর্তী ধাপগুলোর মধ্যে সংযোগ স্থাপন করে।
মসৃণতা
যেসব যন্ত্রাংশের পৃষ্ঠতলের মসৃণতা উচ্চমানের হওয়া প্রয়োজন, যেমন চিকিৎসাক্ষেত্রে ব্যবহৃত ইমপ্লান্ট বা তরলের সংস্পর্শে থাকা উপাদান, সেগুলোর জন্য যান্ত্রিকভাবে পালিশ বা ঘষামাজা করা আবশ্যক।
পলিশিং প্রক্রিয়ায় ক্রমান্বয়ে সূক্ষ্মতর গ্রাইন্ডিং পেস্ট বা পলিশিং হুইল ব্যবহার করে ভৌত ঘর্ষণের মাধ্যমে পৃষ্ঠতলের মাইক্রন-স্তরের অসমতা দূর করা হয়, যার চূড়ান্ত ফল হলো আয়নার মতো মসৃণ একটি পৃষ্ঠ।
অত্যন্ত মসৃণ পৃষ্ঠতল ব্যাকটেরিয়ার আসঞ্জন ও বংশবৃদ্ধির ঝুঁকি ব্যাপকভাবে কমাতে পারে, চিকিৎসাগত ইমপ্লান্টের জৈব-সামঞ্জস্যতা বাড়াতে পারে এবং তরল প্রবাহের প্রতিরোধও উল্লেখযোগ্যভাবে হ্রাস করতে পারে, যার ফলে হাইড্রোলিক বা নিউম্যাটিক সিস্টেমের কার্যকারিতা উন্নত হয়।
Anodizing
অ্যানোডাইজিং হলো একটি তড়িৎ-রাসায়নিক পৃষ্ঠতল প্রক্রিয়াকরণ প্রযুক্তি, যার মাধ্যমে কৃত্রিমভাবে টাইটানিয়াম যন্ত্রাংশের পৃষ্ঠে একটি পুরু ও ঘন অক্সাইড স্তর তৈরি করা হয়। এই অক্সাইড স্তরটি যন্ত্রাংশগুলোর ক্ষয় প্রতিরোধ ক্ষমতা এবং পৃষ্ঠের পরিধান প্রতিরোধ ক্ষমতাকে ব্যাপকভাবে বৃদ্ধি করতে পারে।
অক্সাইড ফিল্মের পুরুত্ব নিয়ন্ত্রণের মাধ্যমে আলোর ব্যতিচার প্রভাবকে কাজে লাগিয়ে বিভিন্ন উজ্জ্বল রঙ তৈরি করা যায়। এই রঙগুলো শুধুমাত্র পণ্যের ব্র্যান্ড শনাক্তকরণ এবং নান্দনিক স্বাতন্ত্র্যের জন্যই ব্যবহৃত হয় না, বরং আরও গুরুত্বপূর্ণভাবে, এই রঙের ভিন্নতা উৎপাদনের সময় দ্রুত মান নিয়ন্ত্রণ এবং ব্যাচ ব্যবস্থাপনায় সহায়তা করতে পারে।
পরিষ্কার এবং প্যাকেজিং
উপরোক্ত সমস্ত প্রক্রিয়াকরণের পরেও যন্ত্রাংশের পৃষ্ঠে ঘর্ষণকারী পদার্থ, গ্রিজ বা রাসায়নিক বিকারক থেকে যেতে পারে। সম্পূর্ণ পরিচ্ছন্নতা নিশ্চিত করার জন্য একটি অতি-পরিষ্কার পরিবেশে উচ্চ-বিশুদ্ধ দ্রাবক, ডিআয়নাইজড জল এবং পুঙ্খানুপুঙ্খ পরিষ্কার-পরিচ্ছন্নতা অবশ্যই করতে হবে।
পরিষ্কার করার কাজ সম্পন্ন হওয়ার পর, পরিবহন ও সংরক্ষণের সময় আঙুলের ছাপ, ধুলো বা আর্দ্রতার কারণে টাইটানিয়ামের অংশগুলো যাতে দূষিত ও জারিত না হয়, তা প্রতিরোধ করতে অবিলম্বে ভ্যাকুয়াম প্যাকেজিং বা নিষ্ক্রিয় গ্যাস-সুরক্ষিত প্যাকেজিং গ্রহণ করা উচিত, যাতে পণ্যগুলো গ্রাহকদের কাছে নিখুঁত অবস্থায় পৌঁছে দেওয়া নিশ্চিত হয়।
টাইটানিয়াম মেশিনিংয়ের সাধারণ চ্যালেঞ্জসমূহ
টুল পরিধান
টাইটানিয়াম সংকর ধাতুর শক্তি অনেক বেশি এবং এটি উচ্চ তাপমাত্রাতেও সেই শক্তি বজায় রাখতে পারে, যার ফলে এর কাটিং রেজিস্ট্যান্স অনেক বেশি হয়। অন্যদিকে, এর তাপ পরিবাহিতা অত্যন্ত কম হওয়ায় কাটিং প্রক্রিয়ার সময় উৎপন্ন বিপুল পরিমাণ তাপ ওয়ার্কপিস বা চিপসের মাধ্যমে দ্রুত পরিবাহিত হতে পারে না, বরং কাটিং এজ-এর খুব ছোট একটি অংশে তা অত্যন্ত ঘনীভূত হয়ে যায়। এই উচ্চ-তাপমাত্রা ও উচ্চ-চাপের পরিবেশ কাটিং টুলের অ্যাব্রেসিভ ওয়্যার এবং ডিফিউশন ওয়্যারকে ত্বরান্বিত করে এবং টাইটানিয়াম ও কাটিং টুলের উপাদানের মধ্যে রাসায়নিক আকর্ষণের কারণে অ্যাডহেসিভ ওয়্যার সৃষ্টি করে।
কঠিন কাজ
যখন টাইটানিয়াম সংকর ধাতুকে যান্ত্রিকভাবে প্রক্রিয়াজাত করা হয়, তখন প্লাস্টিক বিকৃতির কারণে এর উপরিভাগের স্তরটি অত্যন্ত কঠিন হয়ে ওঠে। এই ঘটনাকে ওয়ার্ক হার্ডেনিং বলা হয়।
কাটিং প্রক্রিয়ার সময় যদি টুলটি ধারালো প্রান্ত দিয়ে "কাটার" পরিবর্তে উপাদানটিকে "চেপে" ধরে, অথবা যদি ফিড রেট খুব কম হয়, যার ফলে টুলের অগ্রভাগ বারবার জমাট বাঁধা স্তরের সাথে ঘষা খায়, তবে এই ঘটনাটি আরও তীব্র হবে। গঠিত জমাট বাঁধা স্তরটি পরবর্তী কাটিংয়ের জন্য প্রচণ্ড অসুবিধা সৃষ্টি করবে, ঠিক যেন একটি শক্ত খোলস কাটার মতো, যা টুলের ক্ষয়কে আরও ত্বরান্বিত করবে এবং মেশিনিং করা পৃষ্ঠের অখণ্ডতা ও ক্লান্তি প্রতিরোধ ক্ষমতাকে মারাত্মকভাবে প্রভাবিত করবে।
চিপ নিয়ন্ত্রণ
টাইটানিয়াম অ্যালয়ের চিপসগুলো পাতলা, বিচ্ছিন্ন এবং অত্যন্ত গরম হয়। দ্রুত অপসারণ করা না হলে, এগুলো কাটিং এজ-এর কাছে জমা হতে থাকে। এর ফলে গৌণ ঘর্ষণ সৃষ্টি হয়, যা আরও তাপ উৎপন্ন করে এবং একটি দুষ্টচক্র তৈরি করে। এটি টুল এবং ওয়ার্কপিস উভয়কেই ক্ষতিগ্রস্ত করে এবং চরম ক্ষেত্রে, জমা হওয়া তাপ টাইটানিয়ামে আগুন ধরিয়ে দিতে পারে, যা অগ্নিকাণ্ডের ঝুঁকি তৈরি করে—বিশেষ করে তেল-ভিত্তিক কুল্যান্টের ক্ষেত্রে।
কম দৃঢ়তা
টাইটানিয়ামের কম স্থিতিস্থাপক গুণাঙ্কের কারণে এর দৃঢ়তা কম। কাটিং ফোর্সের প্রভাবে এটি সহজেই বিকৃত হয় এবং কম্পিত হয়। পাতলা দেয়ালযুক্ত বা সরু যন্ত্রাংশ মেশিনিং করার সময় এটি একটি বড় সমস্যা। এই কম্পন নির্ভুলতা নষ্ট করে, চ্যাটার মার্ক তৈরি করে এবং কাটার পর ওয়ার্কপিসটিকে স্প্রিংয়ের মতো আগের অবস্থায় ফিরিয়ে আনে। এর ফলে ধারাবাহিকভাবে টাইট টলারেন্স বজায় রাখা খুব কঠিন হয়ে পড়ে, যা অপারেটরের দক্ষতা এবং মেশিন টুলের স্থিতিশীলতা উভয়ের উপরই উচ্চ চাপ সৃষ্টি করে।
উপাদানের আনুগত্য
উচ্চ তাপমাত্রায় টাইটানিয়াম রাসায়নিক বিক্রিয়া করে এবং অনেক টুল উপাদানের সাথে লেগে যায়। এর ফলে টাইটানিয়াম উপাদানটি কাটিং এজের সাথে ‘কোল্ড ওয়েল্ড’ হয়ে একটি বিল্ট-আপ এজ তৈরি করে।
বিল্ট-আপ এজ সাধারণত অস্থিতিশীল থাকে এবং পর্যায়ক্রমে খসে পড়ে। যখন এটি বিদ্যমান থাকে, তখন এটি টুলের প্রকৃত জ্যামিতিক কোণ পরিবর্তন করে এবং কাটিং প্রক্রিয়াকে প্রভাবিত করে। খসে পড়ার সময়, এটি প্রায়শই কাটিং টুলের পৃষ্ঠের আবরণ এবং এমনকি মূল উপাদানও তুলে ফেলে, যার ফলে টুলটি ভেঙে যায় এবং মেশিনিং করা পৃষ্ঠে ত্রুটি দেখা দেয়, যা পৃষ্ঠের গুণমানকে মারাত্মকভাবে প্রভাবিত করে।
আপনার টাইটানিয়াম সিএনসি মেশিনিং প্রকল্পের খরচ কীভাবে কমানো যায়
অপ্টিমাইজ ডিজাইন
কাটিং স্পিড বজায় রাখতে এবং মেশিনিং সময় কমাতে ধারালো কোণার পরিবর্তে গোলাকার কোণা ব্যবহার করুন। গভীর গহ্বর এড়িয়ে চলুন, কারণ এর জন্য দুর্বল ও লম্বা টুলের প্রয়োজন হয়, যা কম্পন সৃষ্টি করে এবং একাধিকবার ধীর গতিতে কাজ করার প্রয়োজন হয়। এছাড়াও, কম গুরুত্বপূর্ণ ফিচারগুলোর ক্ষেত্রে টলারেন্স শিথিল করুন, কারণ কঠোর স্পেসিফিকেশনের জন্য আরও ব্যয়বহুল প্রক্রিয়ার প্রয়োজন হয় এবং খরচ বহুগুণে বেড়ে যায়। একটি সাধারণ ডিজাইন পরিবর্তনই উল্লেখযোগ্য পরিমাণ সময় ও অর্থ সাশ্রয় করতে পারে।
বুদ্ধিমানের সাথে উপাদান নির্বাচন করুন
কার্যক্ষমতার প্রয়োজনীয়তা পূরণের শর্তে, সবচেয়ে সাশ্রয়ী টাইটানিয়াম অ্যালয় গ্রেডটি নির্বাচন করুন। উদাহরণস্বরূপ, যদি এটি কোনো ভারবাহী কাঠামোগত উপাদান না হয়, তবে কম দামের শিল্পক্ষেত্রে ব্যবহৃত বিশুদ্ধ টাইটানিয়াম ব্যবহারের কথা বিবেচনা করা যেতে পারে।
একই সাথে, চূড়ান্ত অংশের আকৃতি ও আকারের সবচেয়ে কাছাকাছি কাঁচামালটি বেছে নেওয়ার চেষ্টা করুন, যাতে কেটে বাদ দেওয়ার জন্য অতিরিক্ত অংশের পরিমাণ ন্যূনতম রাখা যায়।
মেশিনিং দক্ষতা সর্বাধিক করুন
উন্নত CAM সফটওয়্যার ব্যবহার করে এবং ডাইনামিক মিলিং-এর মতো কার্যকর টুল পাথ কৌশল অবলম্বন করার মাধ্যমে, এটি একটি স্থির টুল লোড ও অবিচ্ছিন্ন ফিড বজায় রেখে আরও বেশি কাটিং ডেপথ এবং উচ্চতর ফিড রেট প্রদান করে, যার ফলে মেশিনিং সময় উল্লেখযোগ্যভাবে হ্রাস পায়।
মেশিনিং ক্রমটি যুক্তিসঙ্গতভাবে পরিকল্পনা করুন এবং ক্ল্যাম্পিংয়ের সংখ্যা হ্রাস করুন, কারণ প্রতিবার পুনরায় ক্ল্যাম্পিং করলে সময় ও ত্রুটি বৃদ্ধি পাবে। গুণমান নিশ্চিত করার শর্তে, দ্রুত উপাদান অপসারণের জন্য রাফ মেশিনিংয়ের ক্ষেত্রে যথাসম্ভব বৃহত্তর ব্যাসের টুল ব্যবহার করার পরামর্শ দেওয়া হয়।
একটি নির্ভরযোগ্য সরবরাহকারী চয়ন করুন
টাইটানিয়াম অ্যালয় মেশিনিং-এ বিশেষজ্ঞ একজন অংশীদার নির্বাচন করা অত্যন্ত গুরুত্বপূর্ণ। যদিও তাদের একক মূল্য সর্বনিম্ন নাও হতে পারে, তাদের পেশাদার কারুকার্য, সর্বোত্তম প্যারামিটার, উপযুক্ত কাটিং টুল এবং সমৃদ্ধ অভিজ্ঞতা ঘন ঘন টুলের ক্ষতি, ওয়ার্কপিস বাতিল হওয়া এবং মেশিন টুল বন্ধ হয়ে যাওয়ার মতো লুকানো খরচগুলো মৌলিকভাবে এড়াতে পারে।
একজন পেশাদার অংশীদার হিসেবে, নোবেল উচ্চ সাফল্যের হার, উচ্চ দক্ষতা এবং উচ্চ-মানের ফলনের মাধ্যমে আপনার মোট মালিকানা খরচ কমাতে পারে।
স্মার্টভাবে ব্যাচ পরিকল্পনা করুন
একবারে একটি যন্ত্রাংশ উৎপাদনের খরচ ব্যাপক উৎপাদনের চেয়ে অনেক বেশি। সম্ভব হলে, উৎপাদনের জন্য একাধিক অভিন্ন যন্ত্রাংশ একত্রিত করা অথবা একটিমাত্র শিটে বিভিন্ন ছোট ছোট যন্ত্রাংশ মেশিনিং করার মাধ্যমে প্রোগ্রামিং, ক্ল্যাম্পিং এবং সরঞ্জাম প্রস্তুত করার সময়ের মতো স্থির খরচগুলোকে উল্লেখযোগ্যভাবে ভাগ করে নেওয়া যায়।
কঠোর মান নিয়ন্ত্রণ নিশ্চিত করুন
প্রকল্পটি শুরু হওয়ার আগে প্রসেসরের সাথে এর মূল বৈশিষ্ট্য, পরীক্ষার পদ্ধতি এবং গ্রহণযোগ্যতার মানদণ্ড স্পষ্ট করে নিন। এর ফলে পরবর্তী পর্যায়ে ভুল বোঝাবুঝির কারণে পুনরায় কাজ করা বা বিবাদ এড়ানো সম্ভব।
মেশিনিংয়ের চূড়ান্ত পর্যায়ে বাতিল হয়ে যাওয়া একটি টাইটানিয়াম অ্যালয় যন্ত্রাংশের ক্ষতি কেবল কাঁচামালেরই নয়, বরং পূর্বে বিনিয়োগ করা সমস্ত মেশিনিং ঘণ্টা এবং সরঞ্জাম সম্পদেরও ক্ষতি।

টাইটানিয়াম সিএনসি মেশিনিংয়ের প্রয়োগ
মহাকাশ
মহাকাশ শিল্প হলো সেই ক্ষেত্র যেখানে টাইটানিয়াম সিএনসি সবচেয়ে ব্যাপকভাবে প্রয়োগ করা হয় এবং যেখানে সর্বোচ্চ চাহিদা রয়েছে। টাইটানিয়াম সংকর ধাতু বিমানের ইঞ্জিনের মূল উপাদান, যেমন ফ্যান ব্লেড, কম্প্রেসার ডিস্ক ও ব্লেড, এবং সেইসাথে বিমানদেহের কাঠামোগত অংশ, যেমন ল্যান্ডিং গিয়ার স্ট্রাট ও উইং কানেক্টর, তৈরিতে ব্যবহৃত হয়। এই অংশগুলোকে চরম তাপমাত্রা, উচ্চ চাপ এবং ক্ষয়কারী পরিবেশে অত্যন্ত উচ্চ নির্ভরযোগ্যতা এবং দীর্ঘ পরিষেবা জীবন বজায় রাখতে হয়।
মেডিকেল
চমৎকার জৈব সামঞ্জস্যতা এবং দেহতরলের ক্ষয় প্রতিরোধের ক্ষমতার কারণে টাইটানিয়াম অস্ত্রোপচারের ইমপ্লান্টের জন্য পছন্দের উপাদান হয়ে উঠেছে।
সিএনসি মেশিনিং ব্যবহার করে কৃত্রিম জয়েন্ট, বোন প্লেট, বোন স্ক্রু, ডেন্টাল ইমপ্লান্ট এবং সার্জিক্যাল যন্ত্রপাতি তৈরি করা হয়। এই যন্ত্রাংশগুলোর পৃষ্ঠতলের মসৃণতা, নির্ভুলতা এবং জীবাণুমুক্তির ক্ষেত্রে অত্যন্ত উচ্চমানের মানদণ্ড রয়েছে।
উচ্চ কর্মক্ষমতা স্বয়ংচালিত
রেসিং কার এবং উচ্চ ক্ষমতাসম্পন্ন স্পোর্টস কারের ক্ষেত্রে গতি ও কার্যকারিতা বাড়ানোর মূল চাবিকাঠি হলো ওজন হ্রাস।
টাইটানিয়াম সিএনসি যন্ত্রাংশ ইঞ্জিনের কানেক্টিং রড, ভালভ, সাসপেনশন কম্পোনেন্ট এবং এক্সস্ট সিস্টেম তৈরিতে ব্যবহৃত হয়। এগুলি অত্যন্ত উচ্চ ঘূর্ণন গতি এবং তাপমাত্রা সহ্য করতে পারে এবং একই সাথে আনস্প্রং ভর উল্লেখযোগ্যভাবে হ্রাস করে ও হ্যান্ডলিং উন্নত করে।
প্রতিরক্ষা
এই ক্ষেত্রে টাইটানিয়ামের প্রয়োগ মহাকাশ শিল্পের মতোই, তবে এখানে চরম পরিবেশে এর টিকে থাকার ক্ষমতা এবং নির্ভরযোগ্যতার উপর অধিক জোর দেওয়া হয়।
টাইটানিয়াম সিএনসি যন্ত্রাংশ সাঁজোয়া যান, নৌযান, ক্ষেপণাস্ত্র, রকেট, সেইসাথে সৈন্যদের বহন করা হালকা সরঞ্জাম ও অস্ত্র ব্যবস্থা তৈরিতে ব্যবহৃত হয়।
প্রিমিয়াম ভোগ্যপণ্য
চূড়ান্ত হালকা ওজন এবং উন্নত পারফরম্যান্সের লক্ষ্যে, কিছু উচ্চমানের পণ্যে টাইটানিয়াম সিএনসি মেশিনিংও ব্যবহার করা হয়। উদাহরণস্বরূপ, উচ্চমানের সাইকেলের ফ্রেম ও যন্ত্রাংশ, গল্ফ ক্লাবের হেড, পর্বতারোহণের সরঞ্জাম, উচ্চমানের ঘড়ির কেস এবং উচ্চমানের চশমার ফ্রেম ইত্যাদি।
উন্নতচরিত্র's টাইটানিয়াম সিএনসি মেশিনিং Sঅর্ভিস
যখন আপনার প্রকল্পে টাইটানিয়ামের অসাধারণ বৈশিষ্ট্যের প্রয়োজন হয়, তখন আপনার এমন একজন মেশিনিং পার্টনার দরকার যার প্রমাণিত দক্ষতা রয়েছে। নোবেল ঠিক তাই সরবরাহ করে। আমাদের টাইটানিয়াম সিএনসি মেশিনিং পরিষেবাগুলো নিম্নলিখিত ভিত্তির উপর নির্মিত:
- উন্নত ক্ষমতা: আমরা অত্যাধুনিক ৫-অক্ষ বিশিষ্ট সিএনসি মিল ও লেদ ব্যবহার করি, যা সূক্ষ্ম সহনশীলতা বজায় রেখে জটিল জ্যামিতিক আকৃতি তৈরি করতে সক্ষম।
- প্রযুক্তিগত শ্রেষ্ঠত্ব: আমাদের স্বত্বাধিকারযুক্ত মেশিনিং প্যারামিটার এবং বিশেষায়িত টুলিং কৌশল সরাসরি টাইটানিয়ামের নিম্ন তাপ পরিবাহিতার বিষয়টি মোকাবেলা করে, যা ওয়ার্ক হার্ডেনিং প্রতিরোধ করে এবং উন্নত টুল লাইফ ও যন্ত্রাংশের গুণমান নিশ্চিত করে।
- কঠোর মানের নিশ্চয়তা: প্রতিটি উপাদান পুঙ্খানুপুঙ্খভাবে পরিদর্শন করা হয়, যাতে তা আপনার সুনির্দিষ্ট বিবরণ এবং আপনার শিল্পের কঠোর চাহিদা পূরণ করে।
নির্ভরযোগ্য ও উচ্চ কর্মক্ষমতা সম্পন্ন টাইটানিয়াম যন্ত্রাংশের জন্য আমাদেরকে আপনার বিশ্বস্ত উৎস হতে দিন।
বিবরণ
টাইটানিয়াম সিএনসি মেশিনিংয়ের সবচেয়ে বড় চ্যালেঞ্জগুলো কী কী?
টাইটানিয়ামকে মেশিনিং করা কঠিন বলে জানা যায়, যার প্রধান কারণ হলো এর কম তাপ পরিবাহিতা, উচ্চ রাসায়নিক সক্রিয়তা এবং উচ্চ তাপমাত্রায় এর দৃঢ়তা। এই বৈশিষ্ট্যগুলোর কারণে তাপ চিপস দ্বারা অপসারিত না হয়ে কাটিং টুলের প্রান্তে কেন্দ্রীভূত হয়।
টাইটানিয়াম মেশিনিং করার জন্য সেরা সিএনসি মেশিন কোনটি?
“সেরা” মেশিনটি যন্ত্রাংশের উপর নির্ভর করে, কিন্তু আদর্শ মেশিনগুলোর কিছু সাধারণ বৈশিষ্ট্য থাকে। টাইটানিয়ামের শক্তি সামলাতে এবং কম্পন প্রতিরোধ করতে একটি দৃঢ় ও উচ্চ-টর্ক সম্পন্ন মেশিনিং সেন্টার অপরিহার্য। জটিল যন্ত্রাংশের জন্য একটি ৫-অক্ষ বিশিষ্ট সিএনসি মেশিন ব্যবহারের জোরালো পরামর্শ দেওয়া হয়, কারণ এটি টুলের আরও ভালো অ্যাক্সেস দেয় এবং একাধিক সেটআপের প্রয়োজনীয়তা কমাতে পারে।
টাইটানিয়াম অ্যালয়ের জন্য কোন কাটিং টুলগুলো সুপারিশ করা হয়?
টাইটানিয়াম মেশিনিংয়ের জন্য কার্বাইড টুলই আদর্শ। বিশেষত, মাইক্রো-গ্রেইন বা সাব-মাইক্রো-গ্রেইন কার্বাইড কাঠিন্য ও দৃঢ়তার একটি সর্বোত্তম ভারসাম্য প্রদান করে।
সিএনসি মেশিনিং-এ ব্যবহৃত সবচেয়ে সাধারণ টাইটানিয়াম সংকর ধাতুগুলো কী কী?
সবচেয়ে প্রচলিত দুটি গ্রেড হলো গ্রেড ৫ (Ti-6Al-4V) এবং গ্রেড ২ (বাণিজ্যিকভাবে বিশুদ্ধ টাইটানিয়াম)।
টাইটানিয়াম মেশিনিং করার খরচ অ্যালুমিনিয়াম বা স্টিলের তুলনায় কেমন?
অ্যালুমিনিয়াম বা স্টিল মেশিনিং করার তুলনায় টাইটানিয়াম মেশিনিং করা উল্লেখযোগ্যভাবে বেশি ব্যয়বহুল। এই অতিরিক্ত খরচ অ্যালুমিনিয়ামের চেয়ে ৩ থেকে ১০ গুণ এবং স্টিলের চেয়ে ২ থেকে ৫ গুণ বেশি হতে পারে।







