ইনজেকশন ছাঁচনির্মাণ কি?
ইনজেকশন মোল্ডিং , যা ইনজেকশন মোল্ড ফর্মিং নামেও পরিচিত, তার উচ্চ দক্ষতা, নির্ভুলতা এবং বৃহৎ পরিসরের উৎপাদন ক্ষমতার মাধ্যমে আমাদের জীবনের প্রতিটি ক্ষেত্রে প্রবেশ করেছে। এর বৈশিষ্ট্য হলো দ্রুত উৎপাদন গতি, উচ্চ দক্ষতা, স্বয়ংক্রিয়তা এবং সরল থেকে জটিল বিভিন্ন আকৃতি ও ছোট থেকে বড় বিভিন্ন মাপের বস্তু নির্ভুল মাত্রা ও ব্যাপক পরিসরে উৎপাদন করার ক্ষমতা। এটি গাড়ির অভ্যন্তরীণ যন্ত্রাংশ, যন্ত্রপাতির বাইরের আবরণ, চিকিৎসা সরঞ্জাম এবং নিত্যপ্রয়োজনীয় সামগ্রীতে প্রয়োগ করা যেতে পারে। নিচে আমরা ইনজেকশন মোল্ডিং-এর সম্পূর্ণ উৎপাদন প্রক্রিয়াটি বিস্তারিতভাবে আলোচনা করব।
কিভাবে ইনজেকশন ছাঁচনির্মাণ কাজ করে?
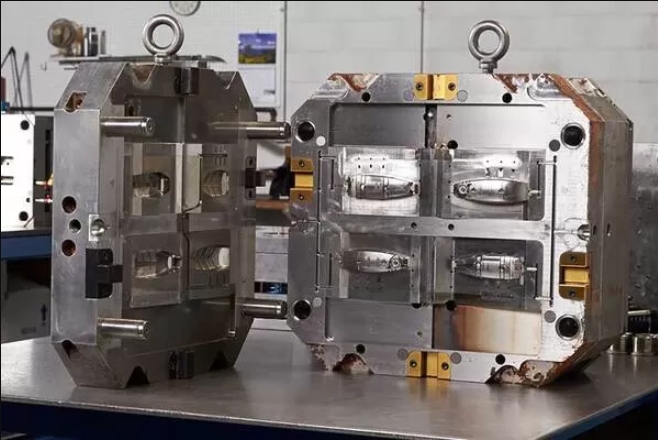
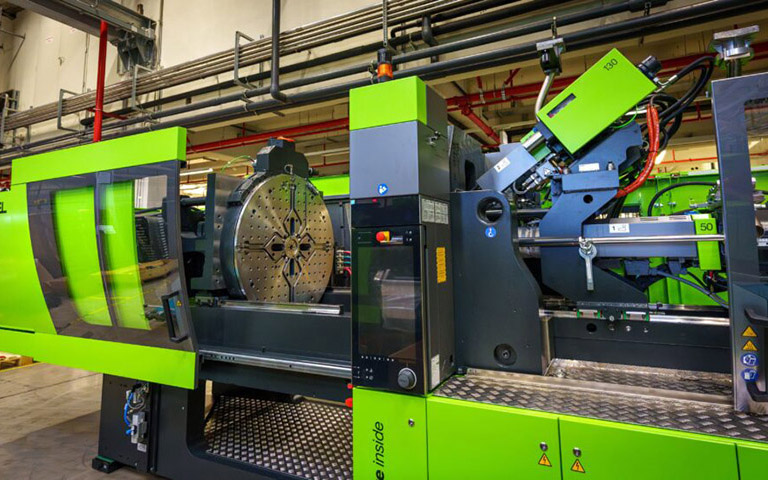
প্লাস্টিকের যন্ত্রাংশ তৈরির জন্য ইনজেকশন মোল্ডিং হলো সবচেয়ে প্রচলিত উৎপাদন প্রক্রিয়া। ইনজেকশন মোল্ডিং মেশিনগুলো প্লাস্টিকের কাঁচামাল এবং বিভিন্ন ধরনের ছাঁচ ব্যবহার করে অসংখ্য শিল্প ও প্রয়োগের জন্য নানা আকারের, টেকসই বা একবার ব্যবহারযোগ্য যন্ত্রাংশ তৈরি করে। এর কার্যপ্রণালী হলো, ইনজেকশন মোল্ডিং মেশিন একটি ছাঁচে কাঁচামাল প্রবেশ করায়, যা চূড়ান্ত যন্ত্রাংশের জন্য নেগেটিভ ছাঁচ হিসেবে কাজ করে এবং দুটি অংশ নিয়ে গঠিত: ইনজেকশন ছাঁচ (A) এবং ইজেক্টর ছাঁচ (B)। এই দুটি অংশের মধ্যবর্তী স্থানটি হলো ছাঁচের গহ্বর, যার মধ্যে উপাদানটি প্রবেশ করানো হয়।
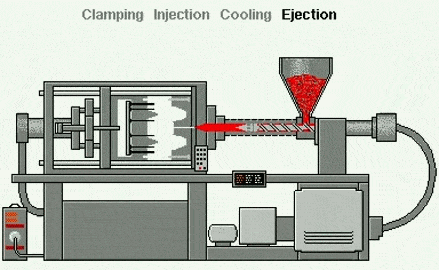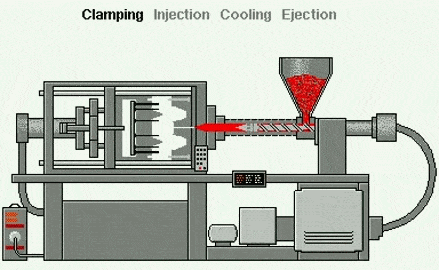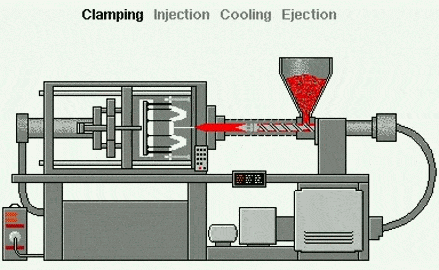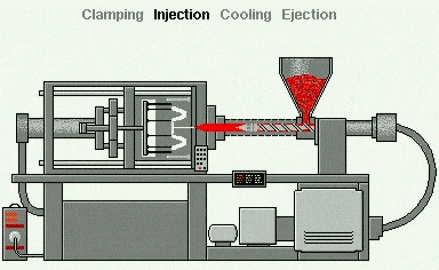
ইনজেকশন মোল্ডিং হলো একটি ছাঁচনির্মাণ প্রক্রিয়া—যা সাবট্র্যাকটিভ (কাটিং) কৌশল (যেমন সিএনসি মেশিনিং) বা অ্যাডিটিভ প্রক্রিয়া (যেমন থ্রিডি প্রিন্টিং ) থেকে ভিন্ন, যেখানে ছাঁচকে মোল্ডিং ডিভাইস হিসেবে ব্যবহার করা হয়। এই পদ্ধতিটি থার্মোপ্লাস্টিকের মতো উপকরণের জন্য উপযুক্ত, যেগুলোকে উত্তপ্ত করে গলিত অবস্থায় আনা হয় এবং তারপর একটি ধাতব ছাঁচে ইনজেক্ট করা হয়, যেখানে সেগুলো ছাঁচ বা ক্যাভিটির ভেতরেই ঠান্ডা হয়ে আকার ধারণ করে। এই প্রক্রিয়াটিকে নিম্নলিখিত ভাগে ভাগ করা যায়:
১. প্লাস্টিক কণা সরবরাহ:
হপারে ছোট ছোট প্লাস্টিকের কণা (প্লাস্টিক পেলেট) ঢালা হয়। এই কণাগুলো সাধারণত থার্মোপ্লাস্টিক—অর্থাৎ এমন প্লাস্টিক যা তাপ দিলে নরম হয়ে যায়।
২. প্লাস্টিক গলন:
প্লাস্টিকের গুলিগুলো একটি ঘূর্ণায়মান স্ক্রুযুক্ত উত্তপ্ত ব্যারেলের মধ্য দিয়ে যায়।
3. ইনজেকশন ছাঁচনির্মাণ:
স্ক্রুটি ঘোরার সাথে সাথে প্লাস্টিকের গুলিগুলোকে সামনের দিকে ঠেলে দেয় এবং হিটারটি সেগুলোকে গলিয়ে একটি ঘন গলিত তরলে পরিণত করে।
4. ইনজেকশন ছাঁচনির্মাণ:
গলিত প্লাস্টিক একটি নির্দিষ্ট পরিমাণে জমা হয়ে গেলে, স্ক্রুটি উচ্চ চাপে সেটিকে একটি ধাতব ছাঁচের গহ্বরে প্রবেশ করায়। ছাঁচটির আকৃতি কাঙ্ক্ষিত চূড়ান্ত অংশটির (যেমন, বোতলের ছিপি, ফোনের কেস বা গাড়ির ড্যাশবোর্ড) হুবহু অনুরূপ হয়।
5. শীতলকরণ:
ছাঁচের ভিতরে প্লাস্টিক ঠান্ডা হয়ে জমাট বাঁধে। ছাঁচের ভেতরের শীতলীকরণ প্রণালীগুলো শীতলীকরণ প্রক্রিয়াকে ত্বরান্বিত করতে সাহায্য করে।
৬. ছাঁচ খোলা:
প্লাস্টিকটি জমাট বাঁধার পর ছাঁচটি দুটি ভাগে খুলে যায়।
৭. বহিষ্কার:
ইজেক্টর পিনগুলো তৈরি পণ্যকে ছাঁচ থেকে বাইরে ঠেলে বের করে দেয়।
8. পুনরাবৃত্তি করুন:
ছাঁচটি বন্ধ হয়ে যায় এবং সম্পূর্ণ প্রক্রিয়াটির পুনরাবৃত্তি ঘটে—সাধারণত প্রতি কয়েক সেকেন্ডে—যা ইনজেকশন মোল্ডিংকে ব্যাপক উৎপাদনের জন্য আদর্শ করে তোলে।
সাধারণ ইনজেকশন মোল্ডিং প্রক্রিয়ার প্রকারভেদ
ছাঁচনির্মাণ ঢোকান
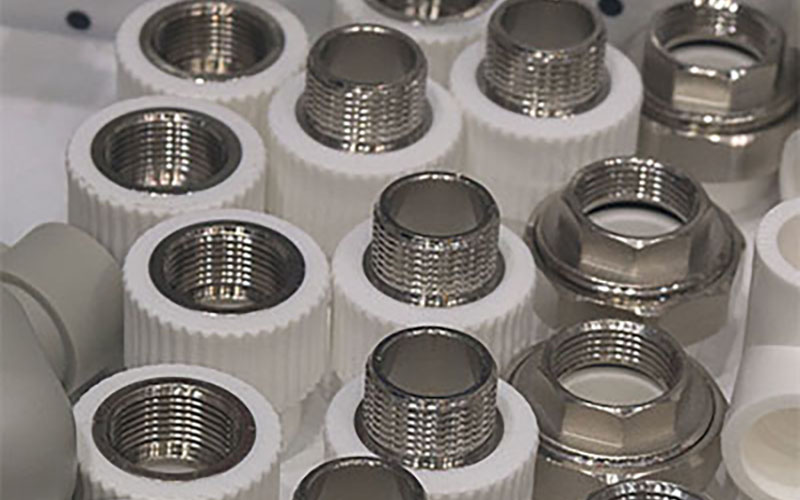
ইনসার্ট মোল্ডিং হলো পূর্ব-গঠিত কোনো উপাদানের চারপাশে থার্মোপ্লাস্টিক উপাদানকে ছাঁচে ফেলে একাধিক উপাদান সমন্বিত একটি সম্পূর্ণ অংশ তৈরি করার প্রক্রিয়া।
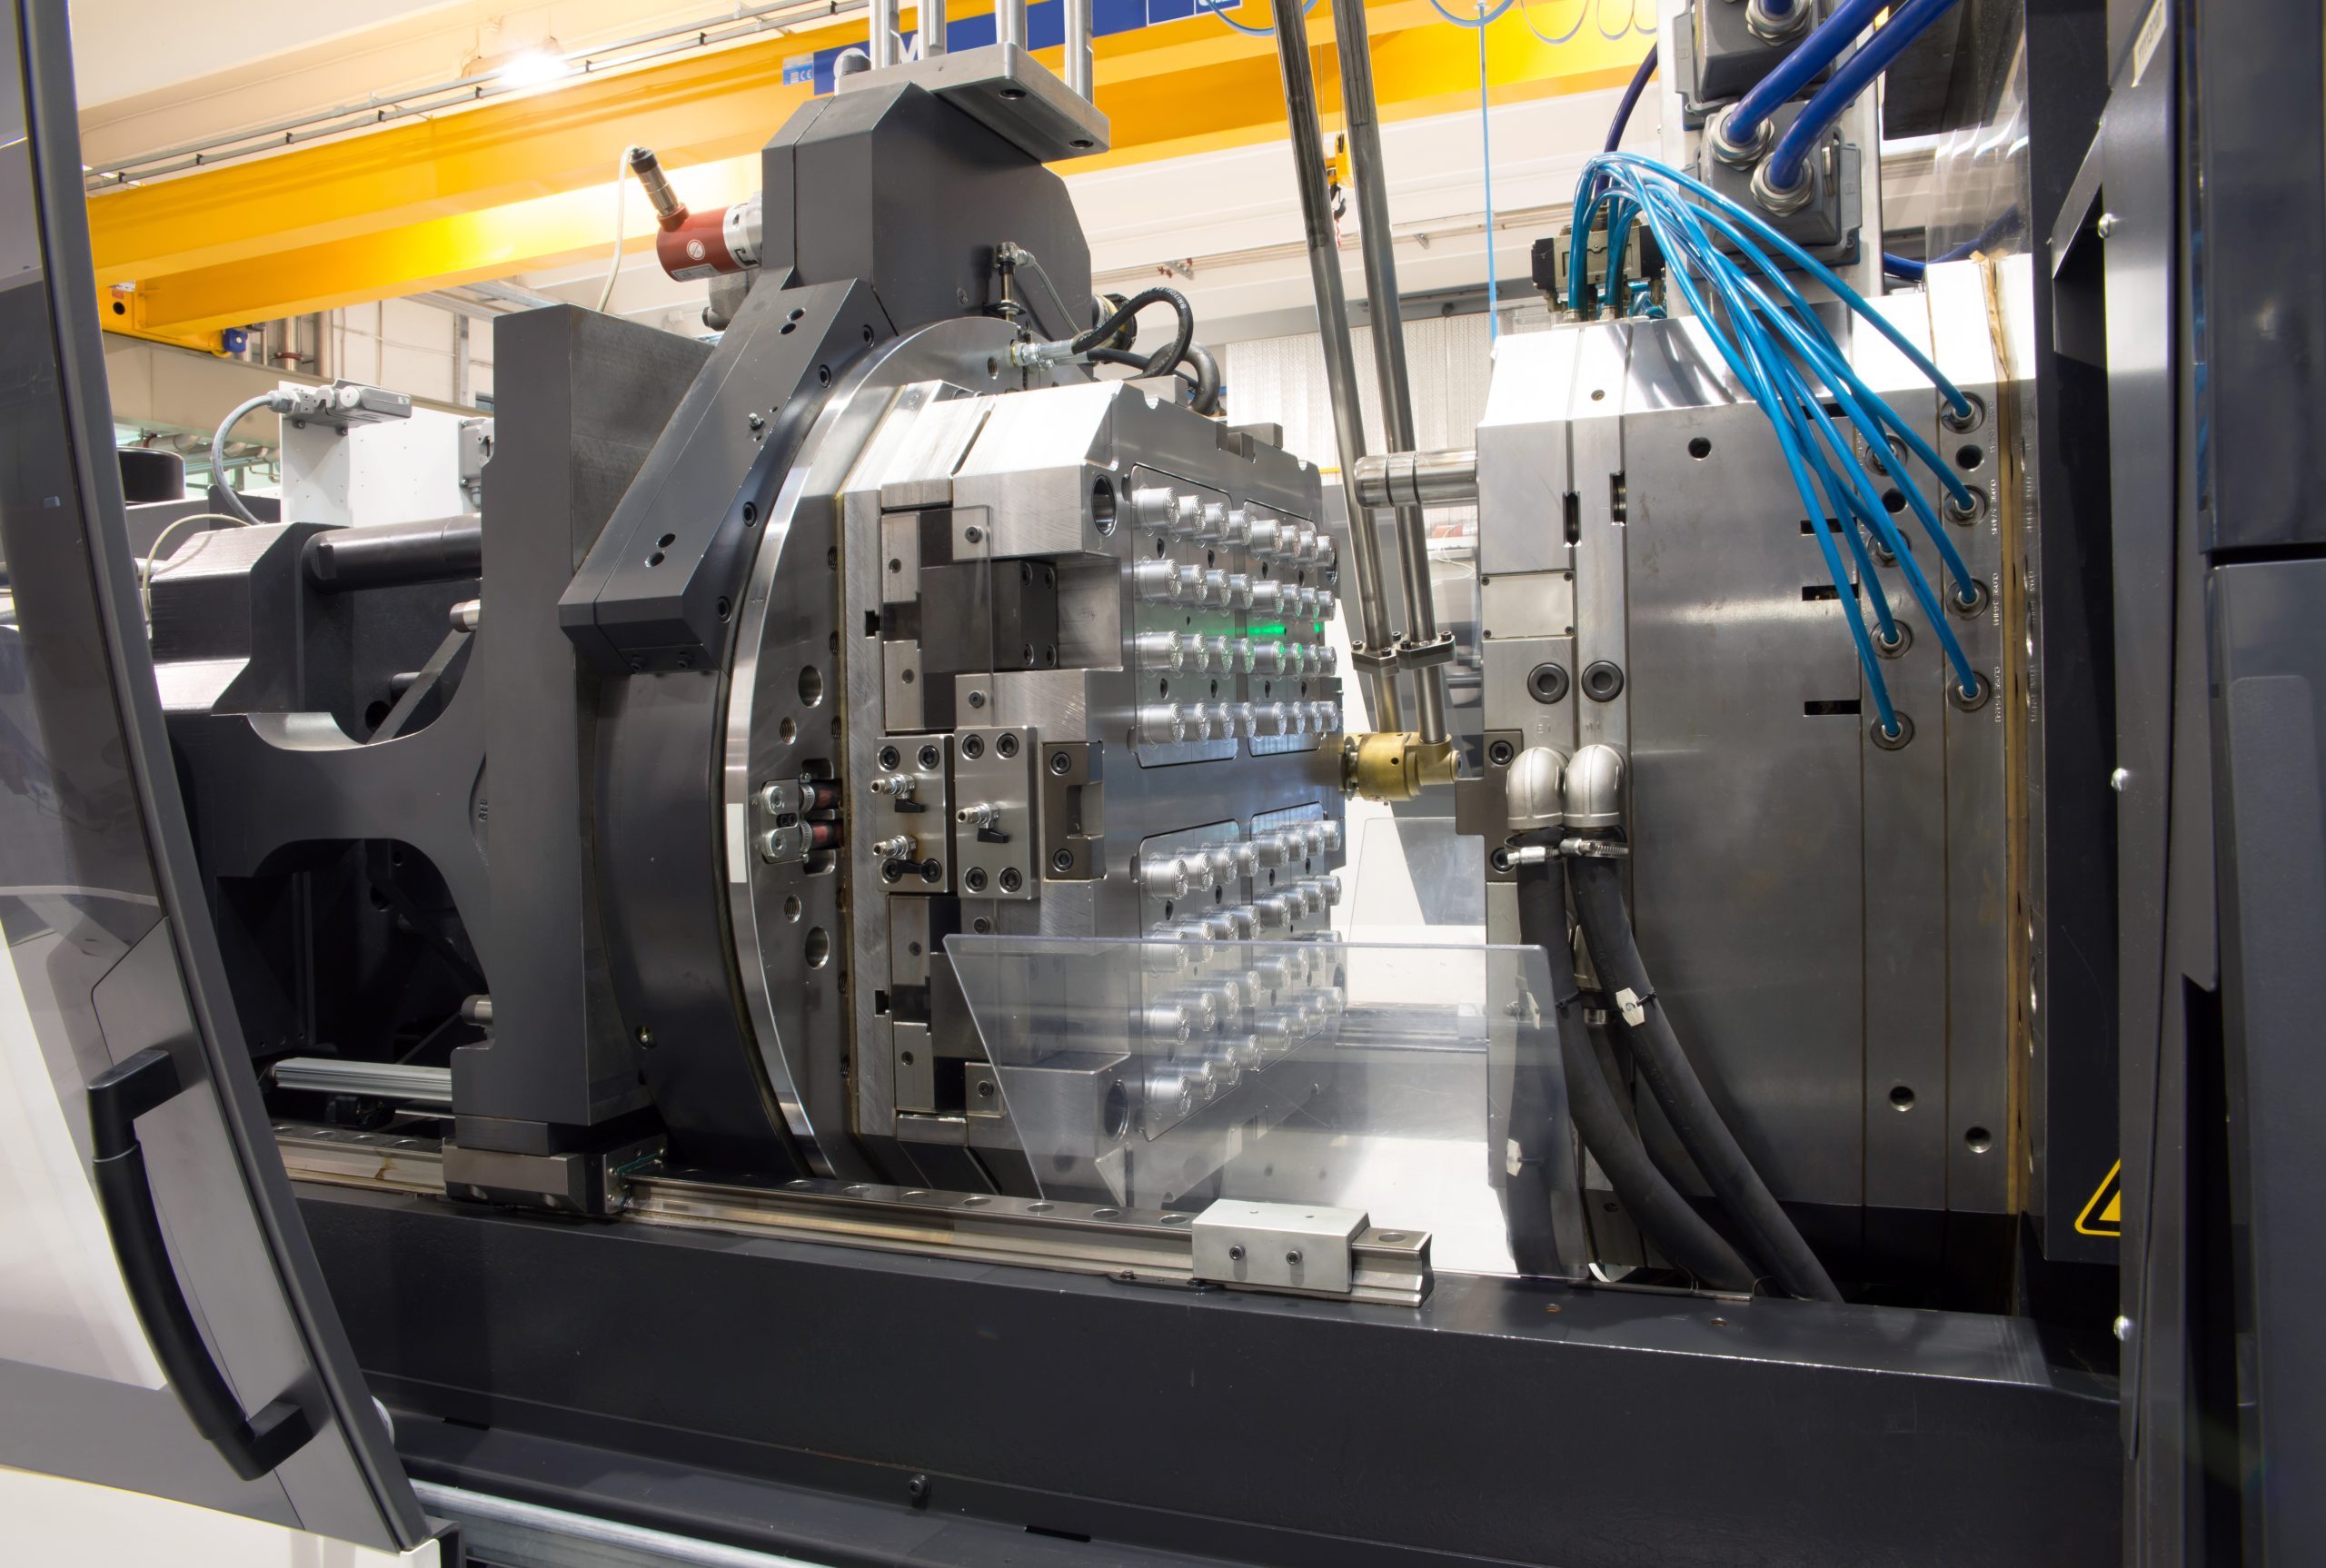
আমাদের প্লাস্টিক ইনজেকশন মোল্ডিং প্রক্রিয়ায় নির্ভুল যন্ত্রপাতির সাহায্যে গলিত রেজিনকে ছাঁচে নিক্ষেপ করা হয়, যা থেকে চূড়ান্ত উৎপাদন-মানের থার্মোপ্লাস্টিক অংশ তৈরি হয়।
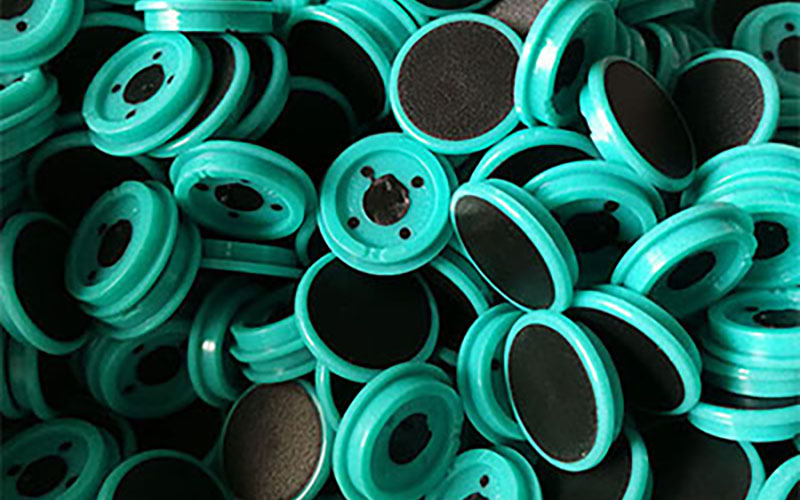
রাসায়নিক বন্ধনের মাধ্যমে প্লাস্টিক, ধাতু এবং রাবারকে একে অপরের উপর আবৃত করে, আমাদের ওভারমোল্ডিং পদ্ধতি সংযোজনের সময় কমিয়ে আনে এবং আমাদের যন্ত্রাংশগুলোকে অধিকতর শক্তি ও নমনীয়তা প্রদান করে।
লিকুইড সিলিকন রাবার (এলএসআর) হলো একটি থার্মোসেট প্রক্রিয়া, যার মাধ্যমে বিপুল পরিমাণে নমনীয়, টেকসই, জটিল এবং সুনির্দিষ্ট সিলিকন রাবারের অংশ উৎপাদন করা হয়। এই প্রক্রিয়ায় প্রথমে দুটি যৌগ (সাধারণত ভিত্তি-গঠনকারী সিলিকন এবং প্ল্যাটিনাম অনুঘটক) মিশ্রিত করা হয়।

মেটাল ইনজেকশন মোল্ডিং (MIM) প্রক্রিয়াটি প্লাস্টিক ইনজেকশন মোল্ডিং-এর নকশার নমনীয়তার সাথে পেটা ধাতুর শক্তি ও অখণ্ডতাকে একত্রিত করে অত্যন্ত জটিল জ্যামিতিক আকারের যন্ত্রাংশের জন্য সাশ্রয়ী সমাধান প্রদান করে।
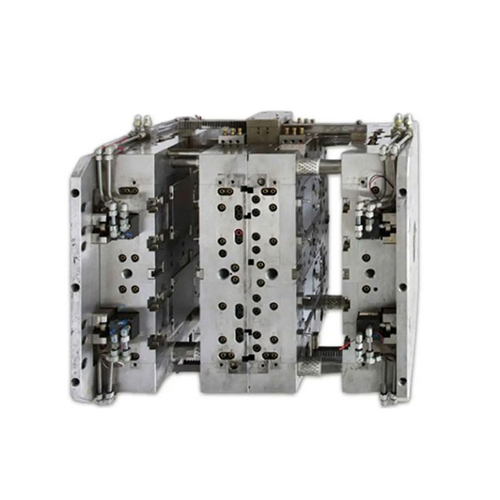
আমাদের অভিজ্ঞতা এবং অত্যাধুনিক যন্ত্রপাতির সাহায্যে আমরা আপনার সহনশীলতা ও খরচ অনুযায়ী বিভিন্ন ধরণের প্লাস্টিক ইনজেকশন মোল্ড ডিজাইন ও উৎপাদন করতে পারদর্শী।
একই চক্রে ভিন্ন ভিন্ন রঙ, গঠন বা উপাদানগত বৈশিষ্ট্যসম্পন্ন যন্ত্রাংশ তৈরি করার জন্য, বিভিন্ন পর্যায়ে একই ছাঁচে একাধিক ধরনের প্লাস্টিক প্রবেশ করানো হয়। এর বৈচিত্র্যময় প্রকারভেদ এবং শক্তিশালী কার্যকারিতার কারণে এটি গাড়ির ড্যাশবোর্ড এবং বোতামের আবরণে ব্যাপকভাবে ব্যবহৃত হয়।
একই চক্রে ছাঁচে দুই ভিন্ন রঙের প্লাস্টিক প্রবেশ করানো হয়। দুটি রঙ ভিন্ন ভিন্ন পর্যায়ে প্রবেশ করানো হয়, অথবা দুটি ভিন্ন রঙ বা উপাদানের অংশ তৈরি করার জন্য দুটি পৃথক ইনজেকশন ইউনিট ব্যবহার করা হয়। এর নান্দনিক আকর্ষণ এবং উন্নত কার্যকারিতার জন্য এটি ভোগ্যপণ্য, গাড়ির বোতাম এবং মোবাইল ফোনের কেসে ব্যাপকভাবে ব্যবহৃত হয়।
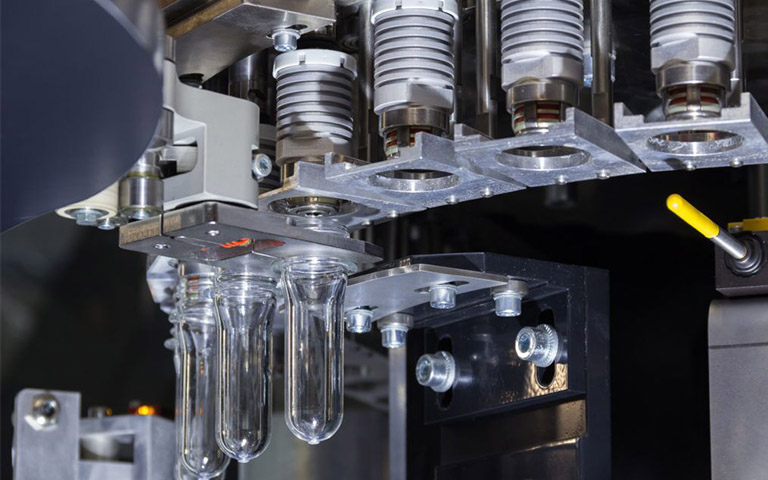
ছাঁচনির্মাণের সময় গলিত প্লাস্টিকের মধ্যে নাইট্রোজেন বা অন্যান্য নিষ্ক্রিয় গ্যাস প্রবেশ করানো হয়। এই গ্যাস একটি অভ্যন্তরীণ গহ্বর তৈরি করে, যা উপাদানের ব্যবহার কমায় এবং শক্তি না বাড়িয়েই যন্ত্রাংশটিকে হালকা করে তোলে। এর শক্তি-সাশ্রয়ী বৈশিষ্ট্য, যন্ত্রাংশের উন্নত ওজন এবং মসৃণ পৃষ্ঠতলের কারণে এটি গাড়ির দরজার প্যানেল এবং মোবাইল ডিভাইসের হাউজিং-এ ব্যাপকভাবে ব্যবহৃত হয়।
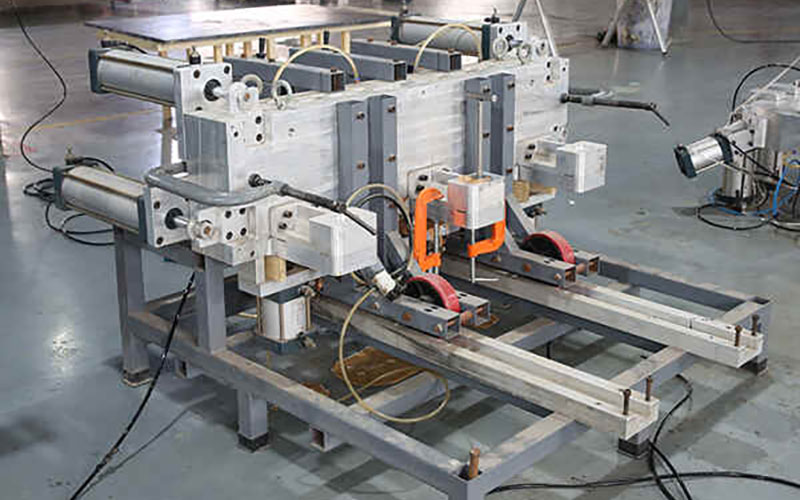
এতে প্রতিক্রিয়াশীল স্থিতিস্থাপক বা তাপ-সেটিং উপাদান মিশ্রিত করে ছাঁচে প্রবেশ করানো হয়, যেখানে সেগুলোর মধ্যে রাসায়নিক বিক্রিয়া ঘটে এবং সেগুলো শক্ত হয়ে যায়। নমনীয় ও শক্ত অংশ তৈরির বৈশিষ্ট্যের কারণে এটি গাড়ির বাম্পার এবং শিল্পজাত পণ্যের আবরণে ব্যাপকভাবে ব্যবহৃত হয়।
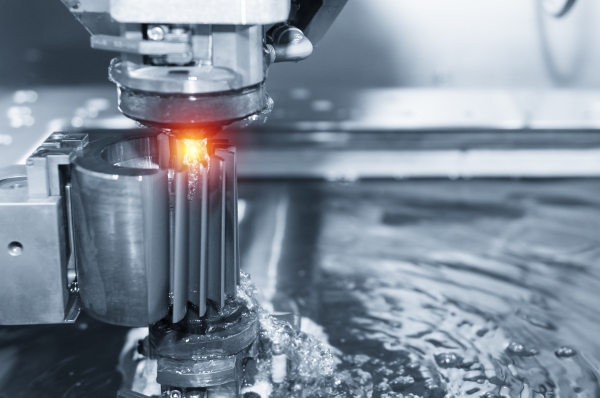
এতে এমন থার্মোপ্লাস্টিক উপাদান ব্যবহার করা হয় যা একাধিকবার গলানো ও নতুন আকার দেওয়া যায়। এই উপাদানগুলোকে গলানো পর্যন্ত উত্তপ্ত করা হয় এবং তারপর জমাট বাঁধার জন্য ছাঁচে প্রবেশ করানো হয়। এটি পুনর্ব্যবহারযোগ্য এবং দ্রুত ঠান্ডা হয় বলে প্লাস্টিকের ভোগ্যপণ্য এবং চিকিৎসা যন্ত্রপাতির যন্ত্রাংশে ব্যাপকভাবে ব্যবহৃত হয়।
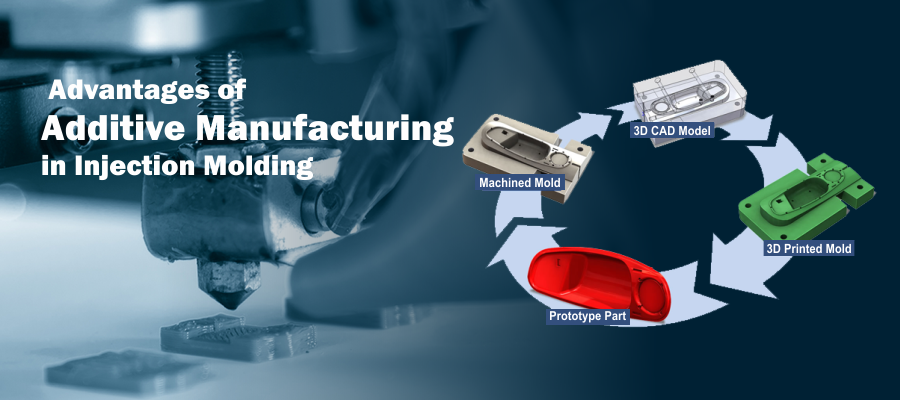
ইনজেকশন ছাঁচনির্মাণের সুবিধা
প্লাস্টিকের যন্ত্রাংশ বিপুল পরিমাণে উৎপাদনের জন্য ইনজেকশন মোল্ডিং হলো সর্বোত্তম বিকল্প। সর্বোপরি, বিশ্বজুড়ে বহু উৎপাদনকারী সংস্থা যে নির্ভুল যন্ত্রাংশ তৈরি করতে এটি ব্যবহার করে, তার পেছনে একটি কারণ রয়েছে। নোবেল-এর প্রকৌশলীরা ইনজেকশন মোল্ডিং প্রযুক্তি ব্যবহারের নিম্নলিখিত ছয়টি সুবিধা সংক্ষেপে তুলে ধরেছেন:
উচ্চ দক্ষতা
ইনজেকশন মোল্ডিং একটি অত্যন্ত কার্যকর প্রক্রিয়া; একবার ছাঁচ তৈরি হয়ে গেলে, বিপুল পরিমাণে অর্ডার দ্রুত উৎপাদন করা যায়।
সাশ্রয়ী মূল্যের মূল্য
উচ্চ প্রসার্য শক্তি
তরল রেজিনে ফিলার যোগ করে ইনজেকশন-মোল্ডেড অংশগুলিকে শক্তিশালী করা যেতে পারে, যা তাদের প্রসার্য শক্তি বৃদ্ধি করে।
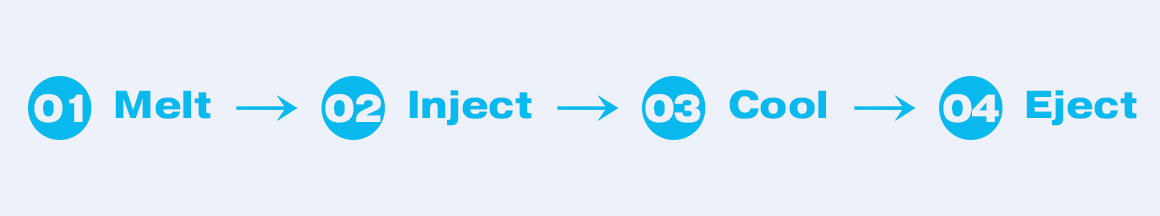
ইনজেকশন মোল্ডিং ব্যবহার করে যন্ত্রাংশ উৎপাদন প্রক্রিয়া

১. ছাঁচের নকশা ও উৎপাদন
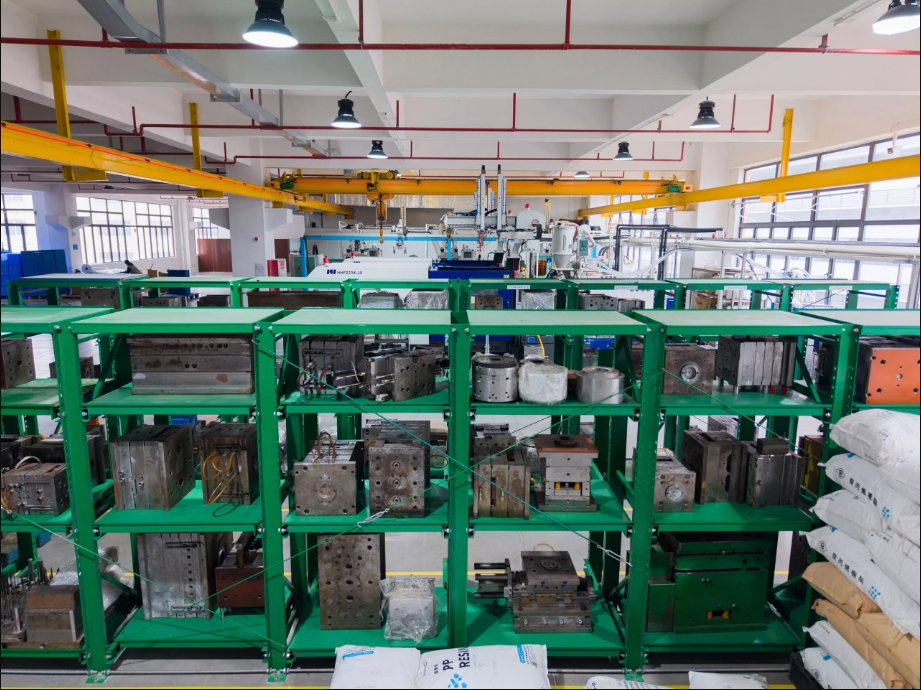
ছাঁচ এবং ইনজেকশন মোল্ডিং মেশিনের মধ্যে একটি অত্যন্ত ঘনিষ্ঠ সম্পর্ক রয়েছে। ইনজেকশন মোল্ডিং মেশিন হলো উৎপাদনের ভিত্তি, আর ছাঁচ হলো সেই বাহক যা পণ্যকে আকৃতি প্রদান করে। ছাঁচের নকশা এবং নির্মাণ পুরো প্রক্রিয়াটির মূল ভিত্তি। এর গুণমান সরাসরি চূড়ান্ত পণ্যের গুণমান, উৎপাদন দক্ষতা এবং খরচ নির্ধারণ করে।
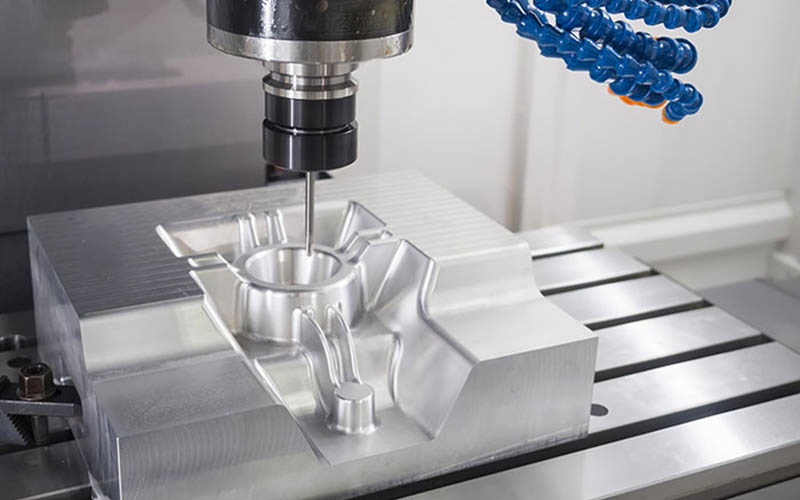
১.১ পণ্য বিশ্লেষণ ও নকশা:
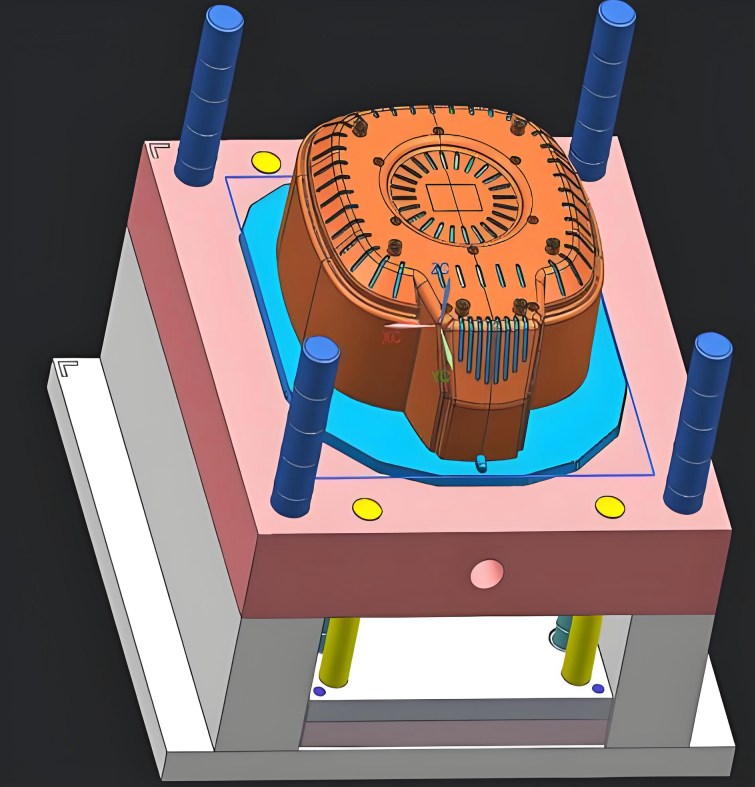
সবকিছুর উৎস হলো চূড়ান্ত পণ্যের প্রয়োজনীয়তা। প্রকৌশলীদের পণ্যের কার্যকারিতা, বাহ্যিক রূপ, গঠন এবং সংযোজন সম্পর্ক—এই বিষয়গুলো সামগ্রিকভাবে বিবেচনা করতে হয়। এই পর্যায়ে সফটওয়্যার মডেলিং প্রয়োজন, যা একটি অত্যন্ত গুরুত্বপূর্ণ পদক্ষেপ। ইনজেকশন মোল্ডিং প্রক্রিয়ার সময়কার ফিলিং, হোল্ডিং প্রেশার, কুলিং প্রক্রিয়া এবং বিভিন্ন সম্ভাব্য ত্রুটি সম্পর্কে পূর্বাভাস দিতে এবং পণ্যের গঠন ও মোল্ডের নকশাকে সর্বোত্তম করতে ইনজেকশন মোল্ডিংয়ের সিমুলেটেড বিশ্লেষণও অপরিহার্য।
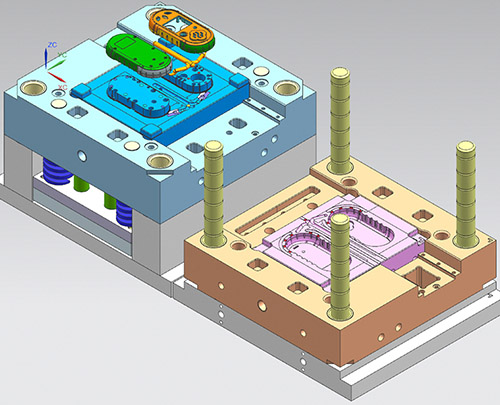
১.২ ছাঁচের কাঠামোর নকশা:
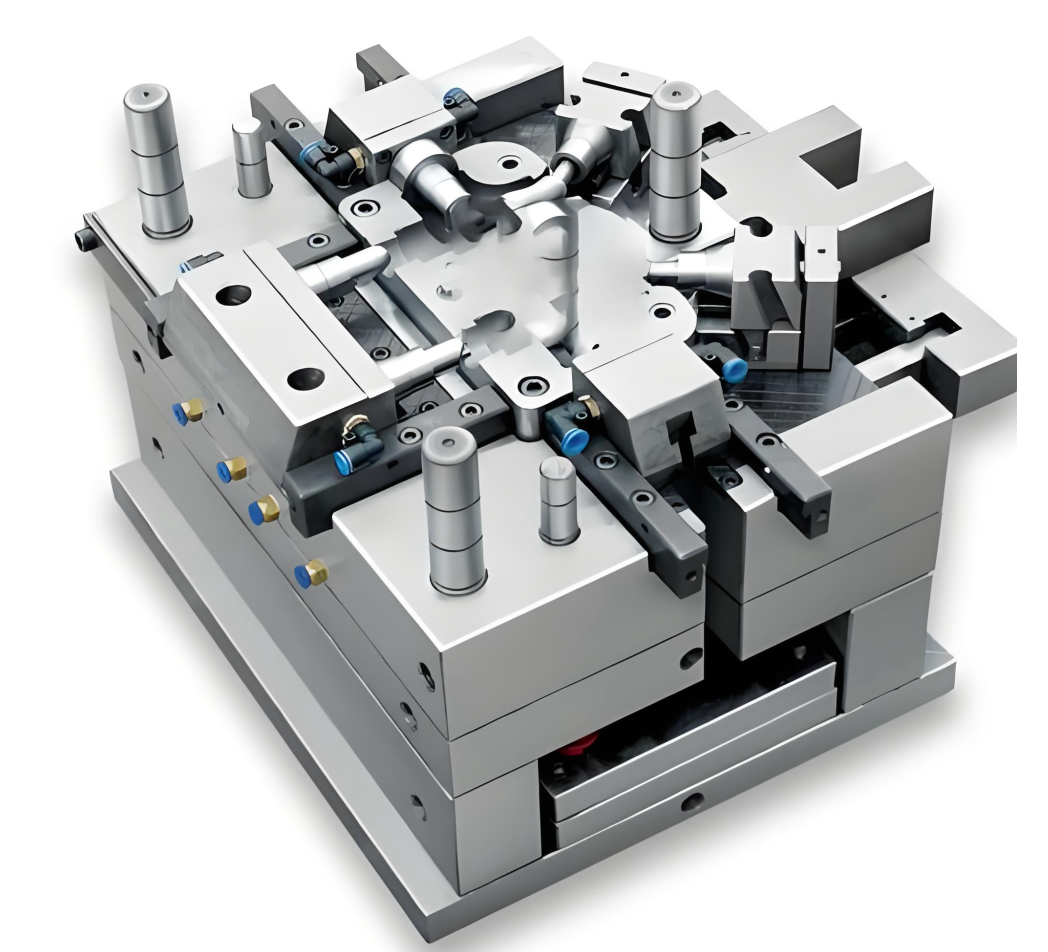
ছাঁচটি নিজেই একটি জটিল এবং সুনির্দিষ্ট নকশা। পণ্যের ভেতরের ও বাইরের পৃষ্ঠ তৈরি করার জন্য ডিজাইনারকে ছাঁচের গহ্বর এবং ছাঁচের কোরের পরিকল্পনা করতে হয়। গেটিং সিস্টেমের মধ্যে রয়েছে প্রধান রানার এবং ইনজেকশন পোর্ট। শীতলীকরণ ব্যবস্থা: ছাঁচের তাপমাত্রা দ্রুত কমাতে এবং ছাঁচনির্মাণ চক্র সংক্ষিপ্ত করতে ছাঁচের ভিতরে জলপথের নকশা করা।
নির্গমন ব্যবস্থা: পণ্যটি ঠান্ডা হয়ে জমাট বাঁধার পর, ছাঁচ থেকে এটিকে মসৃণভাবে বের করার জন্য একটি পিন, পুশ প্লেট ইত্যাদির প্রয়োজন হয়।
নিষ্কাশন ব্যবস্থা: গলিত পদার্থ ভর্তি করার প্রক্রিয়ার সময় ক্যাভিটি থেকে বাতাস বের করে দেওয়ার জন্য। পার্শ্বীয় কোর-টানার কাঠামো: এটি প্রধানত উল্টানো কাঠামো বা ছিদ্রযুক্ত পণ্যের জন্য ব্যবহৃত হয় এবং ডিমোল্ডিং-এ সহায়তা করার জন্য অতিরিক্ত নকশার প্রয়োজন হয়। ছাঁচ খোলার আগে, ডিমোল্ডিং সম্পন্ন করার জন্য একটি পার্শ্বীয় সঞ্চালন করা হয়।
ছাঁচের উপাদান নির্বাচন ও মেশিনিং: সাধারণত ব্যবহৃত উপাদানগুলোর মধ্যে পি২০ (P20) এবং এইচ১৩ (H13) অন্তর্ভুক্ত। পণ্যের মূল্য, ছাঁচের আয়ুষ্কাল এবং পণ্যের গঠনের ওপর ভিত্তি করে এটি নির্বাচন করা যেতে পারে।
২. কাঁচামাল প্রস্তুতি এবং প্রাক-প্রক্রিয়াকরণ
২.১ প্লাস্টিকের প্রকারভেদ নির্বাচন:
পণ্যের প্রয়োজনীয়তার উপর ভিত্তি করে উপযুক্ত প্লাস্টিক নির্বাচন করুন। প্রতিটি ধরণের প্লাস্টিকের আলাদা বৈশিষ্ট্য রয়েছে, যেমন ABS তুলনামূলকভাবে শক্ত, PP হালকা, PC-র ভালো স্বচ্ছতা ও আঘাত প্রতিরোধ ক্ষমতা রয়েছে এবং PA ক্ষয়-প্রতিরোধী।
২.২ কাঁচামালের প্রাক-প্রক্রিয়াকরণঃ
এর মধ্যে রয়েছে প্লাস্টিকের কাঁচামাল থেকে সামান্য আর্দ্রতা দূর করার জন্য সেগুলোকে ড্রায়ারে কয়েক ঘন্টা ধরে শুকানো। যদি আর্দ্রতা দূর করা না হয়, তবে ছাঁচের উচ্চ তাপমাত্রার প্রভাবে পণ্যের মধ্যে বুদবুদ তৈরি হবে। যদি পণ্যটির অন্য রঙের প্রয়োজন হয়, তবে রঙ মেলানোও আবশ্যক। কাঙ্ক্ষিত রঙ পাওয়ার জন্য সাধারণত কালার মাস্টারব্যাচ বা কালার পাউডার যোগ করে রঙ মেলানো হয়।
3. ইনজেকশন ছাঁচনির্মাণ প্রক্রিয়া
এটি সবচেয়ে গুরুত্বপূর্ণ ধাপ। একটি সম্পূর্ণ ইনজেকশন মোল্ডিং চক্র সম্পন্ন হওয়ার পরেই পণ্যটি উৎপাদন করা সম্ভব।
১. ছাঁচ আটকানো ও তালাবদ্ধ করা, নাম থেকেই বোঝা যায়, এর অর্থ হলো ছাঁচটি বন্ধ করা।
২. ইনজেকশন, অর্থাৎ, ব্যারেলের ভেতরের স্ক্রুটি সিস্টেমের ড্রাইভের অধীনে ঘুরে প্লাস্টিক কণাগুলোকে পরিবহন, সংকুচিত এবং প্লাস্টিকাইজ করে। প্লাস্টিকাইজেশন সম্পন্ন হওয়ার পর, স্ক্রুটি কাজ করা বন্ধ করে দেয় এবং প্লাস্টিকাইজড গলিত উপাদানটিকে উচ্চ গতিতে বদ্ধ মোল্ড ক্যাভিটিতে ইনজেক্ট করে।
৩. চাপ ধরে রাখা, ছাঁচের গহ্বর পূর্ণ হয়ে গেলে, ইনজেকশনের গতি কমে যায় এবং এটি চাপ ধরে রাখার পর্যায়ে প্রবেশ করতে শুরু করে। পণ্যটি গঠিত না হওয়া পর্যন্ত স্ক্রু একটি নির্দিষ্ট চাপ বজায় রাখে।
৪. শীতলীকরণ: ইনজেকশন এবং চাপ ধরে রাখার পর, পণ্যটি ছাঁচের ভেতরে ঠান্ডা হয়ে জমাট বাঁধতে শুরু করে। যেহেতু ছাঁচের ভেতরে শীতল হতে দীর্ঘ সময় লাগে, তাই এটি সম্পূর্ণ উৎপাদন চক্রের অন্তত অর্ধেক সময় নেয়।
৫. ছাঁচ খোলা এবং নির্গমন: পণ্যটি ঠান্ডা হয়ে জমাট বাঁধার পর, ছাঁচটি খুলে যায় এবং নির্গমন ব্যবস্থাটি কাজ শুরু করে, যা পণ্যটিকে ছাঁচের কেন্দ্র থেকে বাইরে ঠেলে বের করে দেয়।
৪. পরবর্তী প্রক্রিয়াকরণ এবং পরিমার্জন
যখন পণ্যটি ছাঁচ থেকে বের করা হয়, তখন সাধারণত এর সাথে কিছু আনুষঙ্গিক জিনিসপত্র সংযুক্ত থাকে, যেগুলোর জন্য আরও মেশিনিংয়ের প্রয়োজন হয়।
৪.১. পানির গেট অপসারণ:
পণ্যটি তৈরি হয়ে গেলে এবং ঢালাই ব্যবস্থাটি জমাট বেঁধে গেলে, অতিরিক্ত ওয়াটার গেটটিকে পণ্য থেকে আলাদা করতে হয়। ছোট পণ্যের ক্ষেত্রে, ইজেকশন প্রক্রিয়ার সময়ই ছাঁটাইয়ের কাজটি সম্পন্ন হয়ে থাকতে পারে, কিন্তু জটিল পণ্যের জন্য ওয়াটার গেটটি হাতে করে ছাঁটাই করার প্রয়োজন হয়।
৪.২ পোস্ট-প্রসেসিং:
পণ্যের প্রয়োজনীয়তা অনুসারে অতিরিক্ত প্রক্রিয়াকরণের প্রয়োজন হতে পারে।
৪.৩ অমসৃণ পৃষ্ঠ মসৃণকরণ:
পণ্যটি তৈরি হওয়ার পর, এর পৃষ্ঠতলে, বিশেষ করে বিভাজন রেখা বা পিনের অবস্থানে, অমসৃণ প্রান্ত বা ধারালো অংশ থাকতে পারে, যা অপসারণ করা প্রয়োজন।
৪.৪ স্ক্রিন প্রিন্টিং / স্প্রেয়িং:
পণ্যের ব্যবহারের প্রয়োজনীয়তা অনুসারে, স্ক্রিন প্রিন্টিং কোম্পানির লোগো অথবা পৃষ্ঠে চিত্রাঙ্কনের প্রয়োজন হতে পারে।
৪.৫ আলট্রাসনিক ওয়েল্ডিং:
একাধিক ইনজেকশন-মোল্ডেড পণ্যকে আল্ট্রাসনিক ওয়েল্ডিং ব্যবহার করে সংযুক্ত করে একটি সম্পূর্ণ অবিচ্ছেদ্য অংশ গঠন করা হয়।
৪.৬ সমাবেশ:
অন্যান্য অংশের সাথে একত্রিত করা হয়েছে।
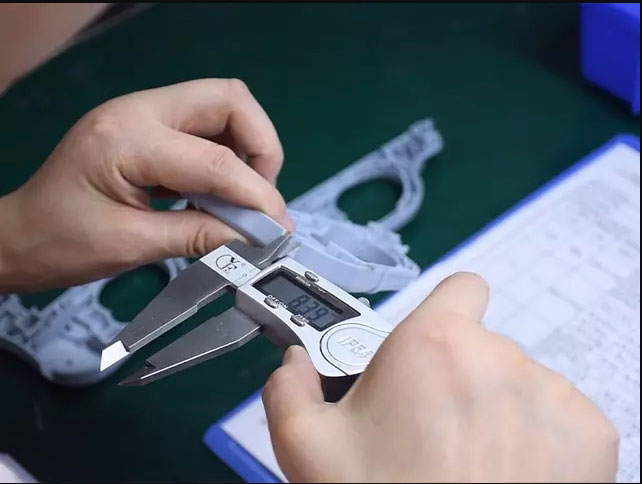
৫. ইনজেকশন মোল্ডিং উৎপাদনের একটি গুরুত্বপূর্ণ অংশ হলো গুণমান পরিদর্শন ও নিয়ন্ত্রণ।
১. প্রথম-অংশ পরিদর্শন:
ব্যাপক উৎপাদন শুরু করার আগে, আমাদের প্রথম পণ্যটির মাপ, বাহ্যিক রূপ এবং কার্যকারিতা সহ একটি বিশদ পরিদর্শন করতে হবে। আমাদের অবশ্যই নিশ্চিত করতে হবে যে ব্যাপক উৎপাদনের আগে সমস্ত প্যারামিটার সেটিং সঠিক আছে, পণ্যটি যোগ্যতাসম্পন্ন এবং এর প্যারামিটারগুলোও সঠিক।
২. ইন-লাইন পরিদর্শন এবং নমুনা পরিদর্শন:
ব্যাপক উৎপাদনের সময়ও নিয়মিত পরিদর্শন প্রয়োজন। পণ্যটি যে মানসম্মত, তা নিশ্চিত করার জন্য আমাদের বাহ্যিক ত্রুটি (যেমন উপকরণের অভাব, সংকোচন) এবং গুরুত্বপূর্ণ মাপের উপর মনোযোগ দিতে হবে।
৩. নির্ভুল পরিমাপ:
পরিদর্শন প্রক্রিয়ার সময়, মাত্রা এবং জ্যামিতিক সহনশীলতার কঠোর পরিদর্শন করার জন্য আমাদের ক্যালিপার, মাইক্রোমিটার এবং ত্রি-স্থানাঙ্ক পরিমাপক যন্ত্রের মতো সূক্ষ্ম যন্ত্রপাতি ব্যবহার করতে হয়।
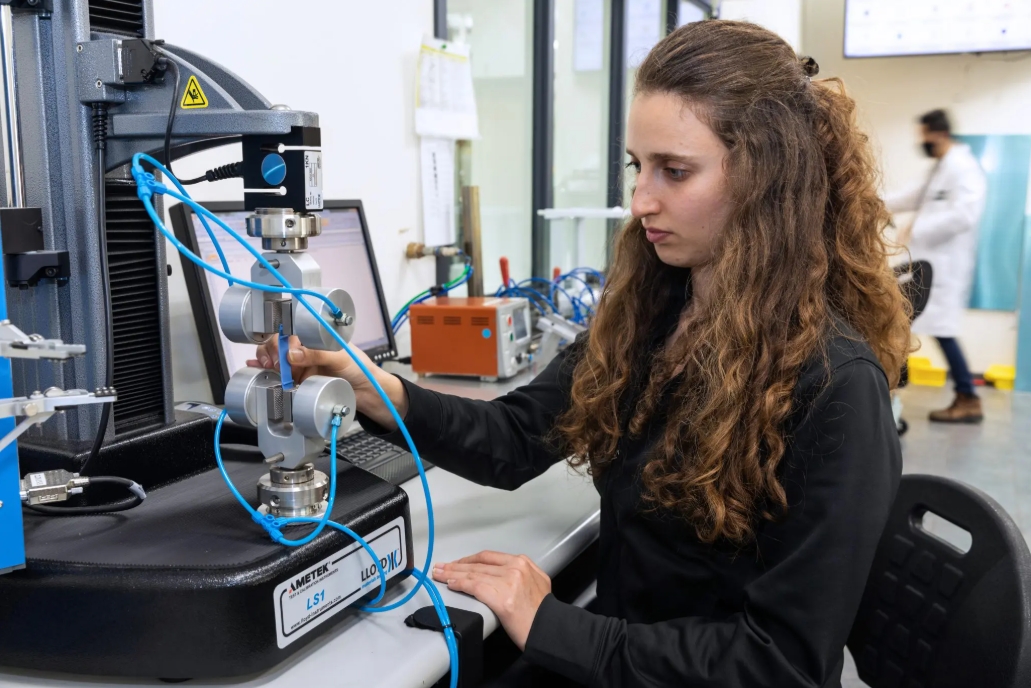
4. কর্মক্ষমতা পরীক্ষা:
প্রয়োজনীয়তা অনুসারে প্রসার্য শক্তি, অভিঘাত শক্তি এবং অন্যান্য কার্যক্ষমতার শর্তাবলী পরীক্ষা করতে হবে।
ইনজেকশন মোল্ডিং ত্রুটি হলো এমন সমস্যা যা প্লাস্টিক পণ্য উৎপাদনের সময় প্রসেস প্যারামিটার, মোল্ড ডিজাইন বা উপাদানের বৈশিষ্ট্যের মতো বিভিন্ন কারণে উদ্ভূত হয়। এই ত্রুটিগুলোর জন্য বেশ কিছু প্রতিকারমূলক ব্যবস্থাও রয়েছে।
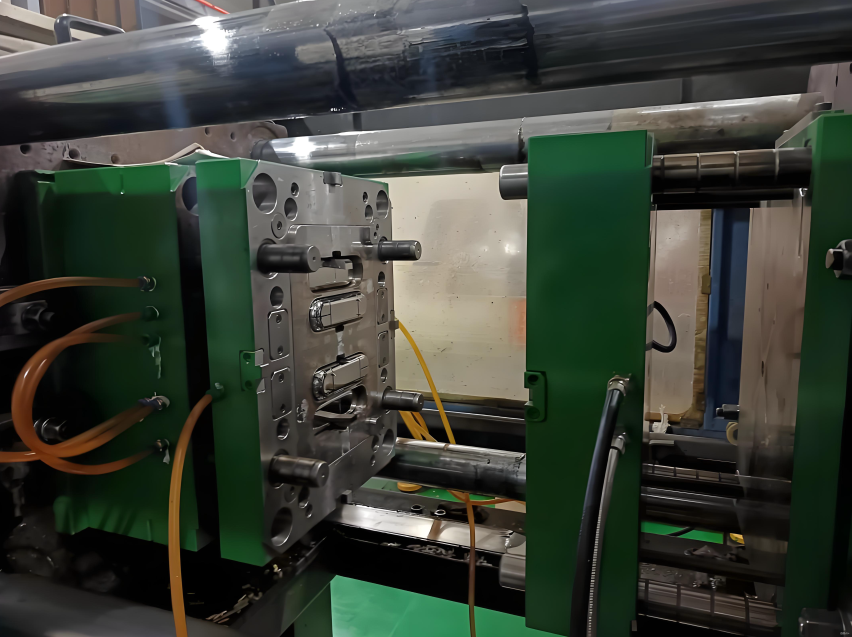
পার্ট ইনজেকশন মোল্ডিং-এর সাধারণ ত্রুটি এবং তার সমাধান
ইনজেকশন মোল্ডিং ত্রুটি হলো এমন সমস্যা যা প্লাস্টিক পণ্য উৎপাদনের সময় প্রসেস প্যারামিটার, মোল্ড ডিজাইন বা উপাদানের বৈশিষ্ট্যের মতো বিভিন্ন কারণে উদ্ভূত হয়। এই ত্রুটিগুলোর জন্য বেশ কিছু প্রতিকারমূলক ব্যবস্থাও রয়েছে।
১. ইনজেকশন মোল্ডিং যন্ত্রাংশের বাহ্যিক রূপ সম্পর্কিত ত্রুটি
১. ১ উপকরণের ঘাটতিঃ
২.১ ফ্লাইং এজ :
এর প্রধান লক্ষণ হলো প্লাস্টিকের যন্ত্রাংশের কিনারায় অতিরিক্ত বারের উপস্থিতি, যা মূলত মোল্ডের বিভাজন তলে, স্লাইডারের সংযোগ তলে, অথবা ইজেক্টর পিনের ফাঁকে ঘটে থাকে। এই ফ্ল্যাশের কারণগুলো হলো: অতিরিক্ত ইনজেকশন চাপ, অপর্যাপ্ত ক্ল্যাম্পিং ফোর্স, যা গলিত পদার্থের কারণে মোল্ড ক্যাভিটির ফাঁক প্রসারিত করে; পদার্থের উচ্চ তাপমাত্রা গলিত পদার্থের সান্দ্রতা কমিয়ে দেয়, ফলে তা মোল্ডের ফাঁক দিয়ে প্রবেশ করতে পারে; মোল্ডের বিভাজন তলে বহিরাগত পদার্থের উপস্থিতি; ক্ষয়ের ফলে সংযোগ ফাঁক বেড়ে যাওয়া; এবং গেটের ভুল অবস্থান, যা গলিত পদার্থকে মোল্ডে আঘাত করতে এবং পীড়ন সৃষ্টি করতে বাধ্য করে।
৩.১ রূপালী রেখাঃ
এর লক্ষণ হলো ইনজেকশন-মোল্ডেড যন্ত্রাংশের পৃষ্ঠে রুপালি-সাদা তন্তুর মতো দাগ দেখা যায়, যা প্রায়শই ABS, PC, এবং PMMA-এর মতো প্লাস্টিকে ঘটে থাকে। রুপালি দাগের কারণসমূহ: কাঁচামালে আর্দ্রতা বা উদ্বায়ী পদার্থ থাকে। ইনজেকশন প্রক্রিয়ার সময়, এই পদার্থগুলো গ্যাসে পরিণত হয় এবং বের হতে পারে না, ফলে সেগুলো প্লাস্টিকের যন্ত্রাংশের পৃষ্ঠে থেকে যায়। উপাদানের অতিরিক্ত তাপমাত্রার কারণে কাঁচামাল বিয়োজিত হয়ে গ্যাস তৈরি করে। মোল্ড ক্যাভিটির পৃষ্ঠের অমসৃণতা অপর্যাপ্ত হওয়ায় গলিত পদার্থ অসমভাবে প্রবাহিত হয়।
৪.১ বিষণ্ণতাঃ
এর প্রধান লক্ষণ হলো প্লাস্টিকের অংশগুলোর উপরিভাগে গর্ত বা দেবে যাওয়া, যা সাধারণত দেয়ালের পুরুত্বের মাত্রা অসঙ্গত হলে, পাঁজরের মতো খাঁজ বা ইনজেকশন পোর্টের কাছাকাছি দেখা যায়।
এই অবনমনের কারণ হলো প্লাস্টিকের অংশগুলোর দেয়ালের পুরুত্বের অসামঞ্জস্যতা। দেয়ালের পুরুত্বের সমরূপতায় একটি উল্লেখযোগ্য পার্থক্য থাকে এবং দেয়ালের পুরুত্বযুক্ত অংশে শীতল হওয়ার গতি ধীর হয়। ইনজেকশন মোল্ডিংয়ের সময়, গলিত উপাদানটির সম্পূর্ণরূপে সংকুচিত হওয়ার জন্য যথেষ্ট পুরুত্ব থাকে না, চাপ ধরে রাখার সময় অপর্যাপ্ত হয়, চাপ যথেষ্ট হয় না, ছাঁচের তাপমাত্রা খুব বেশি থাকে এবং প্লাস্টিকের অংশগুলোর শীতল হওয়ার গতি ধীর হয়, যা সংকোচনের হার বাড়িয়ে দেয়।
২. ইনজেকশন মোল্ডিং যন্ত্রাংশের মাত্রা এবং নির্ভুলতার ত্রুটি
২.১ অতিরিক্ত/অপর্যাপ্ত মাত্রা
এর প্রধান লক্ষণগুলো নিম্নরূপ: প্লাস্টিকের অংশগুলোর প্রকৃত আকার ড্রয়িং-এ উল্লেখিত সহনশীলতার পরিসীমা অতিক্রম করে, যা প্রয়োজনীয় আকারের চেয়ে বড় বা ছোট হয়। আকারের এই বিচ্যুতির কারণগুলো হলো: মোল্ড ক্যাভিটির আকারের বিচ্যুতির কারণে প্লাস্টিকের অংশগুলোর আকারে বিচ্যুতি ঘটে; ইনজেকশন মোল্ডিং প্রক্রিয়ার অস্থিতিশীল প্যারামিটারগুলোর কারণে সংকোচনের হারে ওঠানামা হয়; বিভিন্ন উৎপাদন ব্যাচের কারণে কাঁচামালের অস্থিতিশীলতার ফলে উপাদানের বৈশিষ্ট্যে পার্থক্য দেখা দেয়; এবং অসামঞ্জস্যপূর্ণ শীতলীকরণের কারণে সংকোচন অসামঞ্জস্যপূর্ণ হয়।
২.২ রূপান্তর
মূল সমস্যা হলো, প্লাস্টিকের অংশগুলো ঠান্ডা হওয়ার পর বেঁকে যায় এবং নকশায় দেখানো আকৃতি ধরে রাখতে পারে না। এর কারণগুলো নিম্নরূপ: প্লাস্টিকের অংশগুলোর বিভিন্ন অংশের শীতল হওয়ার গতি একরূপ নয়, যার ফলে সংকোচনে ভিন্নতা দেখা দেয় এবং পীড়ন সৃষ্টি হয়। ইনজেকশন পোর্টের অবস্থান সঠিকভাবে নির্ধারণ করা হয়নি, যার ফলে গলিত পদার্থ ভরার সময় পীড়ন কেন্দ্রীভূত হয় এবং মোল্ড থেকে বের করার প্রক্রিয়ার সময়ও পীড়ন কেন্দ্রীভূত হয়ে বের করার সময় বিকৃতি ঘটে।
৩. ইনজেকশন মোল্ডিং যন্ত্রাংশের কাঠামোগত এবং কার্যক্ষমতাগত ত্রুটি
৩.১ ঝালাই লাইন
এর প্রধান লক্ষণ হলো, গলিত পদার্থটি ছাঁচের গহ্বরে প্রবাহিত হয়ে রেখা তৈরি করে, যা প্লাস্টিক অংশটির বাহ্যিক রূপকে প্রভাবিত করে এবং প্রায়শই ইনজেকশন পোর্টে ছড়িয়ে থাকে।
৩.২ বুদবুদ
এর প্রধান লক্ষণ হলো প্লাস্টিকের অংশগুলোর অভ্যন্তরে বায়ু বুদবুদের উপস্থিতি, যা সাধারণত পুরু দেয়ালযুক্ত অংশে এবং ইনজেকশন পোর্টের অবস্থানে দেখা যায়। এর কারণ হলো, কাঁচামালের আর্দ্রতা বাষ্পীভূত হয়ে গ্যাসে পরিণত হয় এবং প্লাস্টিকের অংশগুলোর ভেতরে আটকা পড়ে। ক্যাভিটির নির্গমন পথ মসৃণ নয় এবং ইনজেকশনের সময় গলিত পদার্থ বাতাসকে জড়িয়ে ধরে বুদবুদ তৈরি করে।
৪. ভঙ্গুর ফাটলঃ
সমাধান:
আর্দ্রতা দূর করার জন্য কাঁচামাল কঠোরভাবে শুকিয়ে নিন। ইনজেকশনের গতি কমিয়ে, ছাঁচের তাপমাত্রা বাড়িয়ে এবং ধারণকাল দীর্ঘায়িত করে গ্যাস আরও কার্যকরভাবে নির্গত করা যায়। এর প্রধান লক্ষণ হলো ছাঁচে তৈরি অংশগুলোর দুর্বল দৃঢ়তা, যেগুলোতে ফাটল ধরার প্রবণতা থাকে। এটি সাধারণত পিসি, পিএমএমএ এবং পিএস-এর মতো ভঙ্গুর প্লাস্টিকগুলোতে দেখা যায়।
কারণসমূহ:
কাঁচামালের পচন বা অশুদ্ধির প্রবেশের ফলে আণবিক শৃঙ্খল ভেঙে যায়; ইনজেকশন মোল্ডিংয়ের সময় অতিরিক্ত অভ্যন্তরীণ চাপ, যেমন দ্রুত শীতলীকরণ বা অতিরিক্ত চাপ, মোল্ড ক্যাভিটির পৃষ্ঠের অমসৃণতার কারণে মোল্ড করা অংশের পৃষ্ঠে ক্ষুদ্র ফাটল সৃষ্টি হয়; এবং কাঁচামালে শক্তিবর্ধক উপাদানের অপর্যাপ্ত বা অকার্যকর পরিমাণ।
এগুলো আমাদের ইনজেকশন মোল্ডিং পরিষেবার মাধ্যমে সরবরাহ করা সাধারণ কিছু মোল্ডেড প্লাস্টিক। উপকরণগুলোর সাধারণ গ্রেড, ব্র্যান্ড, সুবিধা এবং অসুবিধার মতো মৌলিক বিষয়গুলো জানার পর, আপনার প্রয়োগের প্রয়োজনীয়তা অনুযায়ী উপযুক্ত ইনজেকশন মোল্ডিং উপকরণটি বেছে নিন।
টুলিং উপকরণঃ
ইনজেকশন মোল্ডিং প্রক্রিয়া শুরু হওয়ার আগে, স্বল্প বা অধিক পরিমাণে উৎপাদনের জন্য, উচ্চ সহনশীলতা সম্পন্ন সিএনসি-মেশিনযুক্ত টুলিং প্রয়োজন হয়। সর্বাধিক ব্যবহৃত উপকরণগুলির মধ্যে রয়েছে:
| টুল ইস্পাত: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| মরিচা রোধক স্পাত: | ৪২০, NAK৮০, S১৩৬, ৩১৬L, ৩১৬, ৩০১, ৩০৩, ৩০৪ |
| অ্যালুমিনিয়াম: | 6061, 5052, 7075 |
প্লাস্টিক উপকরণ:
প্লাস্টিক ইনজেকশন মোল্ডিং পরিষেবাতে বিভিন্ন বৈশিষ্ট্যসম্পন্ন নানা ধরনের উপকরণ পাওয়া যায়, যার মধ্যে রয়েছে অভিঘাত শক্তি, দৃঢ়তা, তাপ প্রতিরোধ ক্ষমতা, রাসায়নিক প্রতিরোধ ক্ষমতা ইত্যাদি।
| ABS | নাইলন (PA) | PC | পিভিসি |
| PU | PMMA | PP | উঁকি |
| PE | এইচডিপিই | PS | খুলুন POM |
সংযোজনী ও তন্তুঃ
সাধারণ প্লাস্টিক উপাদান কাস্টম ইনজেকশন মোল্ডিং পার্টসের চাহিদা পূরণ করতে পারে না। এক্ষেত্রে, নান্দনিক ও কার্যকরী বৈশিষ্ট্য উন্নত করার জন্য অ্যাডিটিভ এবং ফাইবার যোগ করা যেতে পারে, যা আপনার ইনজেকশন-মোল্ডেড পার্টসগুলিতে অতিরিক্ত বৈশিষ্ট্য যোগ করে।
| UV | শোষক | ডাই |
| শিখা | প্রতিরোধক | গ্লাস ফাইবার |
| Plasticizers |
ইনজেকশন মোল্ডিংয়ের জন্য পৃষ্ঠতল ফিনিশ
ইনজেকশন মোল্ডিং-এর মধ্যে ইনজেকশন মোল্ড টুলিং, প্লাস্টিক ইনজেকশন মোল্ডিং এবং আরও অনেক কিছু অন্তর্ভুক্ত। সাধারণত উৎপাদন প্রক্রিয়া চলাকালীনই মোল্ডের সারফেস ট্রিটমেন্ট সম্পন্ন করা হয়। ইনজেকশন মোল্ডিং সম্পন্ন হওয়ার পর, আমরা আপনার প্রয়োজন অনুযায়ী তৈরি পণ্যের উপর নির্দিষ্ট কিছু সারফেস ট্রিটমেন্ট করে থাকব।
চকচকে
ডায়মন্ড বাফিং প্রক্রিয়ার মাধ্যমে গ্রেড ফিনিশ তৈরি করা হয়, যা ইনজেকশন মোল্ডেড যন্ত্রাংশে চকচকে পৃষ্ঠ প্রদান করে।
আধা-চকচকে
বি-গ্রেড ফিনিশে গ্রিট স্যান্ডপেপার ব্যবহার করে এমন পার্টস তৈরি করা হয়, যেগুলোর পৃষ্ঠতল গ্রেড এ পার্টসের চেয়ে কিছুটা বেশি অমসৃণ হয়। কাস্টম মোল্ডেড প্লাস্টিকের পার্টস, যেগুলোতে বি-গ্রেড ফিনিশিং করা হয়, সেগুলোর পৃষ্ঠতল ম্যাট বা অনুজ্জ্বল হয়।
ম্যাট
সি-গ্রেড ফিনিশে একটি অমসৃণ ও এবড়োখেবড়ো পৃষ্ঠ তৈরি করতে গ্রিট স্যান্ডিং স্টোন ব্যবহার করা হয়। যেসব ইনজেকশন প্লাস্টিক পার্টসে সি-গ্রেড ফিনিশিং করা হয়, সেগুলোর পৃষ্ঠতলের গঠন ম্যাট বা অনুজ্জ্বল হয়।
textured
ডি গ্রেড ফিনিশে খুব অমসৃণ একটি টেক্সচার তৈরি করতে গ্রিট এবং শুকনো কাঁচের দানা বা অক্সাইড ব্যবহার করা হয়। ব্যবহৃত উপাদানের ধরনের ওপর নির্ভর করে, পণ্যগুলিতে সাটিন বা অনুজ্জ্বল ফিনিশ থাকতে পারে।
ইনজেকশন ছাঁচনির্মাণ অ্যাপ্লিকেশন
যেহেতু ইনজেকশন মোল্ডিং উপাদানের গঠন পরিবর্তন না করেই ভালো উৎপাদন গতিতে উচ্চ নির্ভুলতা অর্জন করতে পারে, তাই ইনজেকশন মোল্ডিং-এর জন্য ব্যবহৃত মেশিন, নিয়ন্ত্রণ ব্যবস্থা এবং সরঞ্জামগুলির ক্রমবর্ধমান পরিসরের সাথে এটি আরও পরিচিত হয়ে উঠছে। নোবেল সর্বস্তরের মানুষের জন্য নির্ভুল মেশিনিং পরিষেবা প্রদানে প্রতিশ্রুতিবদ্ধ। আমাদের ইনজেকশন-মোল্ডেড নির্ভুল যন্ত্রাংশ সর্বস্তরে পাওয়া যায়, যার মধ্যে অন্তর্ভুক্ত রয়েছে।
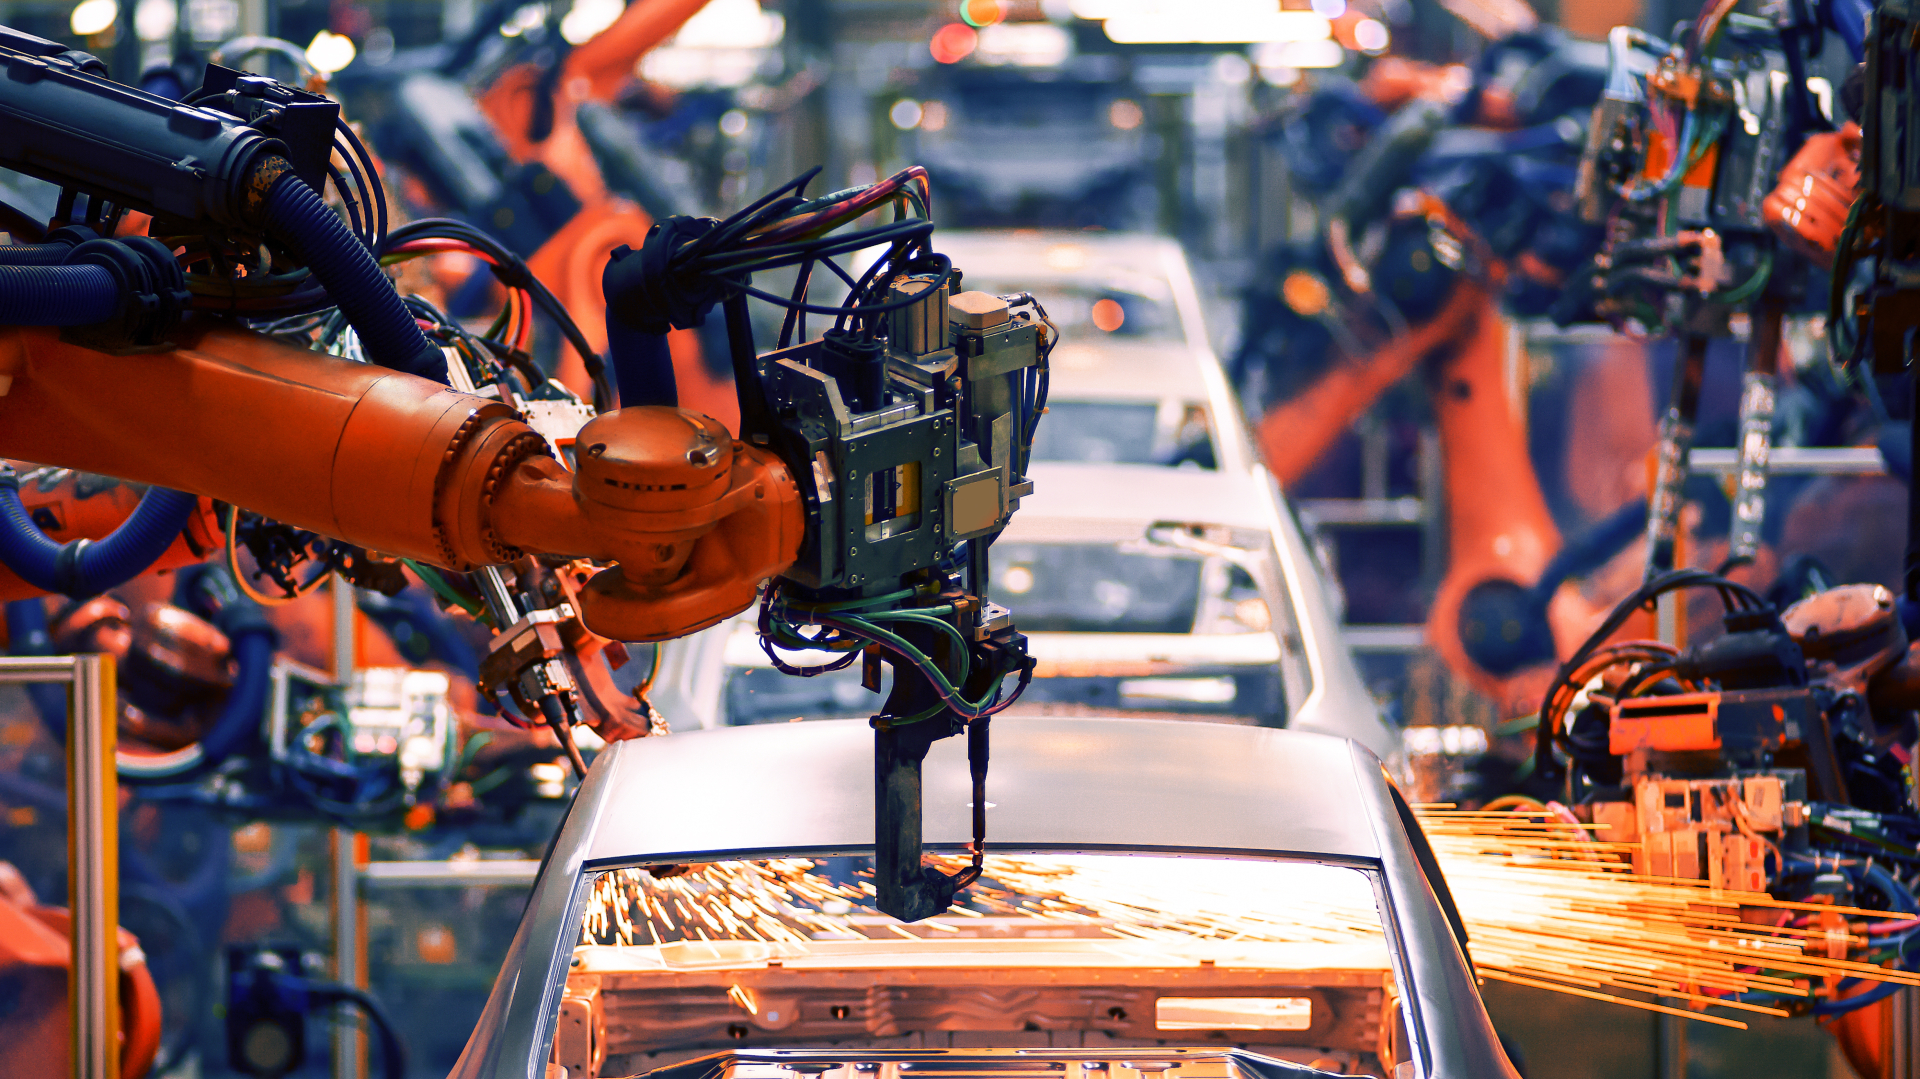
অটোমেশন সরঞ্জাম
নোবেল র্যাপিড প্রোটোটাইপিং পরিষেবা আপনাকে দ্রুত ও সহজে স্বয়ংক্রিয় কার্যকরী প্রোটোটাইপ তৈরি করার সুযোগ দেয়, যার মাধ্যমে আপনি আপনার ডিজাইন পরীক্ষা ও উন্নত করতে, সঠিক প্রক্রিয়া নির্বাচন করতে, খরচ কমাতে এবং প্রকল্পের সময়কাল সংক্ষিপ্ত করতে পারেন। অন-ডিমান্ড পরিষেবার মাধ্যমে উচ্চ নির্ভুলতার সাথে স্বয়ংক্রিয় যন্ত্রাংশ উৎপাদন করা যায়।
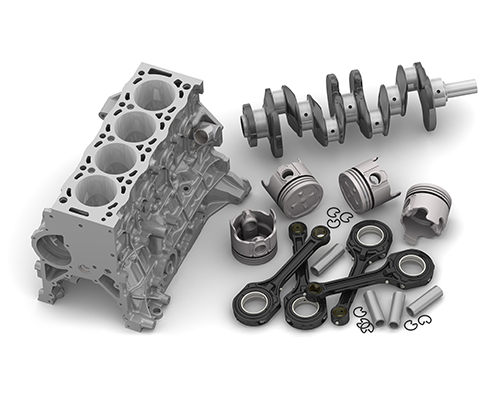
স্বয়ংচালিত
আমাদের স্বল্প-পরিমাণ উৎপাদন পরিষেবাগুলো চাহিদা অনুযায়ী স্বয়ংচালিত যন্ত্রাংশ তৈরির জন্য একটি আদর্শ সমাধান।
চিকিত্সা সংক্রান্ত যন্ত্রপাতি
চিকিৎসা সরঞ্জাম প্রস্তুতকারক, প্রযুক্তি স্টার্টআপ এবং গবেষণাগারগুলো আমাদের সরবরাহ করা প্রোটোটাইপিং সমাধান থেকে উল্লেখযোগ্যভাবে উপকৃত হয়।
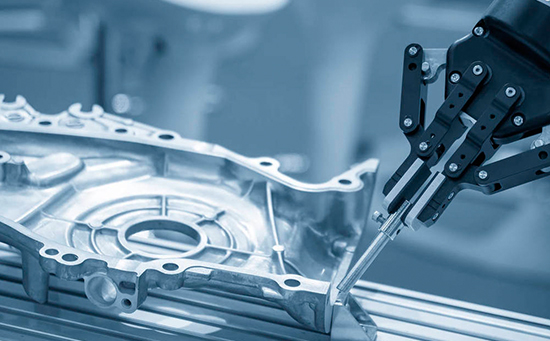
রোবোটিক্স
আমাদের শিল্প-মানের রোবটিক্স প্রোটোটাইপিং এবং যন্ত্রাংশ উৎপাদন পরিষেবা রোবটিক্স বাজারের ক্রমাগত বিবর্তনে সহায়তা করে।
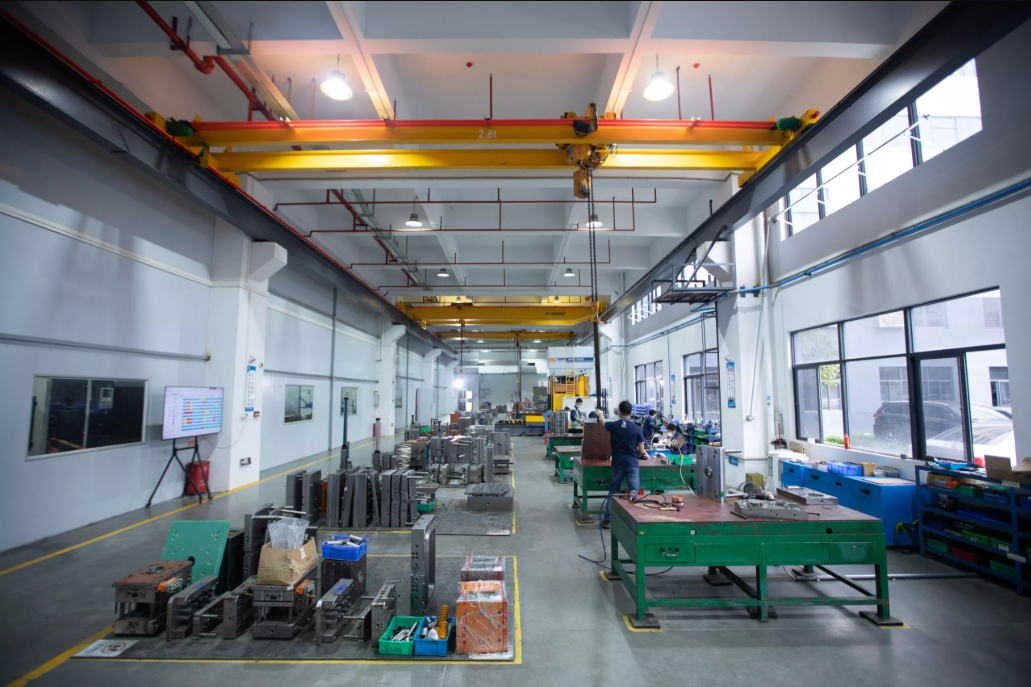
কাস্টম ইনজেকশন মোল্ডিং পরিষেবার জন্য নোবেলকে কেন বেছে নেবেন?
প্লাস্টিকের যন্ত্রাংশের ব্যাপক উৎপাদনের জন্য ইনজেকশন মোল্ডিং একটি চমৎকার বিকল্প। প্রতি বছর বিশ্বজুড়ে বহু উচ্চ-প্রযুক্তি সংস্থা ইনজেকশন মোল্ডিং যন্ত্রাংশ প্রক্রিয়াকরণের জন্য নোবেলকে বেছে নেয়। কী কারণে এত গ্রাহক আমাদের বেছে নেন? নোবেল একটি চীন-ব্রিটিশ যৌথ উদ্যোগ, যার নিজস্ব গবেষণা ও উন্নয়ন (R&D), উৎপাদন এবং বিক্রয় ক্ষমতা রয়েছে। ইনজেকশন মোল্ডিং প্রক্রিয়ায় আমাদের ব্যাপক অভিজ্ঞতা রয়েছে এবং আমরা আপনার নতুন প্রকল্পগুলির জন্য ডিজাইন, উৎপাদন, অ্যাসেম্বলি, পরিদর্শন ও পরীক্ষা এবং প্যাকেজিং সহ সম্পূর্ণ পরিসরের পরিষেবা প্রদান করতে পারি।
উপাদান বহুমুখিতা
নোবেল ২০০টিরও বেশি উপকরণ থেকে বেছে নেওয়ার সুযোগ দেয়, যার মধ্যে সাধারণ এবং বিশেষায়িত রেজিন অন্তর্ভুক্ত। এটি আপনাকে কার্যকারিতা ও খরচের মধ্যে সঠিক ভারসাম্য খুঁজে পেতে এবং সামগ্রিক উৎপাদন খরচ কমাতে সহায়ক বিকল্প উপকরণের সন্ধান দিতে সাহায্য করে।
উচ্চ দক্ষতা
সনদপ্রাপ্ত দেশীয় কারখানা এবং একটি শক্তিশালী সরবরাহ ব্যবস্থা থাকার ফলে, আমরা পণ্যের উন্নয়ন চক্রকে ত্বরান্বিত করতে এবং আপনার ইনজেকশন মোল্ডেড যন্ত্রাংশগুলোর উৎপাদন যত দ্রুত সম্ভব সম্পন্ন করতে পারি।
বিস্তৃত সামর্থ্য
আমরা ডিজাইন ও প্রোটোটাইপিং থেকে শুরু করে টুলিং ও উৎপাদন পর্যন্ত বিভিন্ন ধরনের ইনজেকশন মোল্ডিং পরিষেবা প্রদান করি। আমাদের ব্যাপক সক্ষমতা গ্রাহকদের চাহিদার জন্য পূর্ণাঙ্গ সমাধান দিতে সাহায্য করে।
ধারাবাহিকতা এবং উচ্চ গুণমান
সনদপ্রাপ্ত কারখানা হওয়ার কারণে, উৎপাদন চলাকালীন পরিদর্শন এবং উৎপাদনের পরে মাত্রিক যাচাইকরণ নিশ্চিত করে যে, জটিল আকৃতি নির্বিশেষে কাস্টম মোল্ডেড যন্ত্রাংশগুলোর গুণমান সামঞ্জস্যপূর্ণ এবং অত্যন্ত নির্ভুল থাকে।
প্রতিযোগী মূল্য
আমরা আপনাকে প্রতিযোগিতামূলক মূল্যে প্রোটোটাইপ ডিজাইন থেকে উৎপাদন পর্যন্ত উচ্চ-নির্ভুল কাস্টম ইনজেকশন মোল্ডিং পরিষেবা এবং আপনার জন্য বিশেষভাবে তৈরি ইনজেকশন মোল্ডিং সমাধান প্রদান করি, যা আপনাকে উচ্চ-মানের ইনজেকশন মোল্ডেড পার্টস পেতে নিশ্চিত করে। আমাদের প্রতিভাবান দল আপনার বাজেটকে ছাড়িয়ে যাওয়া ভ্যালু-অ্যাডেড ইনজেকশন মোল্ডিং সমাধান প্রদান করতে পারে।
গুণগত মান
আমাদের উৎপাদিত প্রতিটি ইনজেকশন-মোল্ডেড অংশ যেন সর্বোচ্চ মানের হয়, তা নিশ্চিত করার জন্য আমাদের একটি কঠোর মান নিশ্চিতকরণ প্রক্রিয়া রয়েছে। আমাদের দল প্রতিটি মোল্ডেড অংশ পরিদর্শন করে নিশ্চিত করে যে এটি আমাদের কঠোর মানদণ্ড পূরণ করছে।